Проектирование коллекции пальто женских д/с для женщин младшей и средней возрастной группы
– средний шов
– шов проймы
– рельеф
 4.0
см.
1.0-шов проймы
2.0-рельеф
3.0
см
-окат
– шов притачивания манжеты
1.0 – уработка
3.0 см
0.5 – уработка
0,7 – шов обтачивания
1.5
см.
0.7-шов горловины
1.0-шов проймы
1,7
см.
0.7-шов горловины
1,0-плечевой шов
1.7 см.
2.3.Схема градации лекал
Наибольшее распространение в швейной промышленности получил пропорционально – расчётный метод градации лекал. Он основан на принципе пропорциональной взаимосвязи отдельных точек конструкции. Большая точность обеспечивается в частности, за счёт того, что для каждой конструктивной точки, приращения определяются отдельно по горизонтали и вертикали. При этом величина приращения прямо пропорциональна расстоянию от точки до неподвижных осей градации, что позволяет определить величины перемещения точек деталей, конструкция которых отличается от типовых, то есть от линий рельефов, кокеток, подрезов.
Оси градации для плечевых изделий с втачным рукавом
Исходные вертикали: спинка - касательная к средней линии спинки, полочка – касательная к пройме, рукав – линия, соединяющая верхний и нижний концы переднего переката.
Исходные горизонтали: спинка – линия талии, полочка - линия талии, рукав – линия глубины оката.
Схема градации строится на основе конфигурации каждой конструктивной детали, на которой обозначены точки и величины приращений стрелочками (по вертикали и горизонтали) с учетом уменьшения или увеличения размера, роста (рис. 4)
Красная стрелка по размерам
Синяя стрелка по ростам.
2.4 Разработка вспомогательных лекал
Вспомогательные лекала относятся к производным, то есть строятся на базе основных лекал спинки, полочки, рукава, деталей юбки и брюк. Эти лекала необходимы для обеспечения проверки, намелки и других операций. Чаще всего: намелка положения кармана, проверка проймы, намелка линии прикладывания, намелка петель и пуговиц, намелка низа, намелка линии обтачивания фигурных срезов (концы воротника, сложная форма клапана, борта) для более качественного вида и симметрии деталей. Необходимые намелки строят из плотной бумаги, учитывая оптимальность и рациональность величины и формы.
Спецификация намелок на модель:
намелка положения петель на правой полочке
намелка положения пуговиц на левой полочке
намелка положения пуговиц на правой полочке
намелка положения пуговиц на манжетах
намелка обтачивания углов стойки
намелка на осноровку проймы спинки
намелка на осноровку проймы полочки
намелка сноровки низа изделия
намелка положения петель на поясе
намелка положения шлевок
намелка обтачивания концов пояса
3. НОРМИРОВАНИЕ РАСХОДА МАТЕРИАЛОВ, ВЫПОЛНЕНИЕ РАСКЛАДКИ ЛЕКАЛ
3.1 Определение площади лекал
Нормы расхода материалов на изделие имеют исключительно важное значение. Основным фактором, определяющим расход ткани, является площадь лекал, а так же нормативный процент выпадов для ассортимента.
Площадь лекал определяется способом палетки. Данные о площади лекал занесены в таблицу 1.3
Таблица 3.1- Спецификация деталей кроя
| № п.п. | Наименование деталей | S лекал, см2 | Количество деталей кроя |
| Ткань верха | |||
| 1. | Центральная часть спинки | 1890 см2 | 2 |
| 2. | Боковая часть спинки | 1810 см2 | 2 |
| 3. | Кокетка спинки | 210 см2 | 2 |
| 4. | Боковая часть полочки | 2070 см2 | 2 |
| 5. | Верхняя центральная часть полочки | 960см2 | 2 |
| 6. | Центральная часть полочки | 2400 см2 | 2 |
| 7. | Кокетка полочки | 180 см2 | 2 |
| 8. | Верхняя часть рукава | 1540 см2 | 2 |
| 9. | Нижняя часть рукава | 740 см2 | 2 |
| 10. | Подборт | 2800 см2 | 2 |
| 11. | Запасная ткань | 100 см2 | 1 |
| 12. | Манжета | 980 см2 | 2 |
| 13. | Пояс | 960 см2 | 2 |
| 14. | Верхняя стойка | 240 см2 | 1 |
| 15. | Нижняя стойка | 240 см2 | 2 |
| Итого: 16910 см2 | |||
| Подкладка | |||
| 1. | Полочка | 3840 см2 | 2 |
| 2. | Спинка | 3710 см2 | 2 |
| 3. | Верхняя часть рукава | 1780 см2 | 2 |
| 4. | Нижняя часть рукава | 950 см2 | 2 |
| 5. | Подкладка кармана | 520 см2 | 4 |
| 6. | Полоска для закрепления проймы | 100 см2 | 1 |
| 7. | Вешалка | 20см2 | 1 |
| Итого: 9460 см2 | |||
| Клеевая ткань | |||
| 1. | Верхняя центральная часть полочки | 840 см2 | 2 |
| 2. | Центральная часть полочки | 2400 см2 | 2 |
| 3. | Боковая часть полочки | 2070 см2 | 2 |
| 4. | Кокетка полочки | 160 см2 | 2 |
| 5. | Боковая часть спинки | 290 см2 | 2 |
| 6. | Кокетка спинки | 180 см2 | 2 |
| 5. | Центральная часть спинки | 190 см2 | 2 |
| 6. | Подборт | 1460 см2 | 2 |
| 6. | Манжеты | 540 см2 | 2 |
| 7. | Верхняя стойка | 240 см2 | 1 |
| 8. | Нижняя стойка | 240 см2 | 2 |
| 9. | Пояс | 960 см2 | 2 |
| 10. | В верхнюю часть верхнего рукава | 240 см2 | 2 |
| 11. | В верхнюю часть нижнего рукава | 150 см2 | 2 |
| Итого: 9890 см2 | |||
3.2 Расчет расхода материалов
Для расчета расхода материалов необходимо составить таблицу спецификации материалов и фурнитуры, в которой можно представить не только нормы расхода, но и основные затраты на изготовление единицы швейного изделия (по принципу калькуляции). Это упрощает расчет цены изделия по статьям затрат.
Для обоснования расчета себестоимости на большинстве предприятий используется в качестве калькуляционной единицы конкретная модель из определенной ткани, среднего размера, роста, полноты в соответствии с предложенным ассортиментом. В данной таблице приводится стоимость базового размеророста.
Таблица 3.2 Спецификация материалов и фурнитуры
| Наименование материалов | Размер, ширина | Назначение | Единицы измерения, стоимость единицы | Расход на единицу | Цена за единицу |
| Пальтовая ткань «букле» | 150см | Для верха | п/м, 220 руб | 137 | |
| Отделочная ткань | |||||
| Подкладочная ткань | 150см | Для подклада | М, 3руб | 64 | |
| Клеевая | 150см | Для дублирования | М, | ||
| Нитки | 44ЛХ | Для пошива | 5 руб | 2 катушки | |
| пуговицы | |||||
| Итого: | |||||
| Реализуемые отходы | 1.5% (вычитаются из осн.мат.) | ||||
| Транспортно -загот .расходы | 1.5% | ||||
| Основная з/плата | 47,50 | ||||
| Доп. з/плата | 20% от основной | ||||
| Отчисления на соц.нужды | 28% | ||||
| Общепроизводственные расходы | 1.5% | ||||
| Общехозяйственные расходы | 1.5% | ||||
| Прочие производственные расходы | 10% | ||||
| Производственная себестоимость | Сумма всех затрат | ||||
| Коммерческие расходы | 5% | ||||
| Полная себестоимость | Сумма всех затрат | ||||
| Цена изделия | + прибыль | Итого: |
После определения площади лекал выполняют экспериментальные раскладки. Для выполнения раскладки рассчитывается предварительная норма на обмелку согласно площади лекал и допускаемым нормативам межлекальных выпадов по формуле(1):

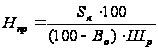 (1)
где Sл – площадь лекал, см2; Во – отправной показатель межлекальных отходов, %; Шр - ширина рамки раскладки, см.
Нормативный процент для межлекальных отходов на комплект женский равен:
25%-для ткани верха;
20%-для подкладочной ткани;
18%-прокладочной ткани.
Ширина ткани:
- верха – 140-150см
подкладки -150см;
прокладочная – 150см.
Поставив данные в формулу (1), была найдена предварительная длина раскладки на каждый вид материала:
Ткань верха:
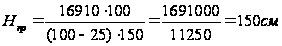
Подкладочная ткань:
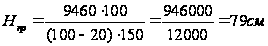
Прокладочная ткань:
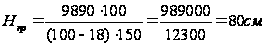
3.3 Выполнение раскладки лекал
При выполнении раскладки лекал должны учитываться вид поверхности ткани, характер рисунка, вид раскладки, способ настилания ткани.
Для выполнения экономичной раскладки необходимо руководствоваться следующими правилами:
-раскладку лекал начинать с размещения крупных деталей;
-детали с прямыми срезами укладывать по кромке ткани;
-фигурные, сложные контуры располагать внутри раскладки, т.е. выступы одних деталей укладывать в соответствующие выемки других;
-межлекальные отходы целесообразно компоновали в одном месте раскладки
-учитывалась симметрия деталей
- лекала располагали с учетом допускаемых отклонений от нити основы
При выполнении раскладки лекал рекомендуется учитывать, что раскладка лекал в два комплекта экономнее, чем в один.
После выполнения раскладки определили фактическую величину межлекальных отходов, Вф, % по формуле
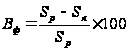 ,
(2)
где Sл – площадь лекал, см2; Sр - площадь раскладки, см2.
Ткань верха при ширине 140 см:
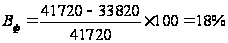
Ткань верха при ширине 150см
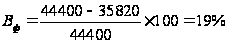
для уменьшения
% межлекальных выпадов в раскладку были вложены дополнительные детали (Модель 2 приложение Б). раскладка лекал выполнялась на ширину ткани 140 см и 150см из расчета видно что раскладка на 140см является более экономичной.
Подкладочная ткань:
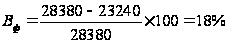
Прокладочная ткань:
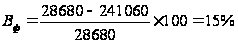
Для обеспечения технологичности конструкции предусматривается, взаимосвязанное решение комплексных задач, направленных на выполнение экономичной раскладки лекал, для определения оптимального варианта взаиморасположения деталей и сокращения расходов материалов.
При выполнении раскладки лекал верха учитываются все технические условия и особенности модели в соответствии с ассортиментом и предлагаемой тканью; учитывались допускаемые надставки подборта и разрезы пояса предусмотренные нормативно-технической документацией.
Особое внимание уделялось: (например) положению деталей крупных размеров, симметрии деталей, направлению ворса.
Для сокращения длины раскладки деталей подкладки и приклада, использовалось расположение лекал в разные стороны, принцип симметрии раскладки, крупные детали располагались по углам рамки раскладки, мелкие в соответствии с техническими условиями на свободное, легко сопрягающееся место внутри раскладки.При выполнении раскладки подкладки необходимо уделять применению допускаемых отклонений от нити основы, так как форма деталей подкладки, как правило, крупная и количество мелких деталей ограничено.
При выполнении раскладки приклада необходимо помнить о том, что направление нити основы должно соответствовать детали верха.
Такие детали, как нижняя часть рукава, подкладка кармана (если довольно большая величина) можно резать в местах, определенных нормативно- технической документацией.
При выполнении раскладки приклада необходимо помнить о том, что направление нити основы должно соответствовать детали верха (как правило), но по необходимости сокращения большого количества межлекальных выпадов можно разрезать крупные детали в местах, которые меньше всего привлекают внимание (например, деталь полочки можно разрезать вертикально ближе к боковому срезу).
Схема раскладки лекал верха, отделочной ткани, подкладки и приклада представлены на рисунках ????4-7
3.4 Анализ нормирования материалов
В результате проведенных расчетов получены следующие результаты:
Расчетная длина раскладки:
для ткани верха 150см
для подкладочной ткани 74см
для прокладочной ткани 73 см.
Фактическая длина раскладки «Др»:
- Для ткани верха: 140 см
- Для подкладочной ткани: 64см
- Для прокладочной ткани: 190 см
Нормативный процент выпадов:
- Для ткани верха: 25%
- Для подкладочной ткани: 20%
-Для прокладочной ткани: 18%
Фактический % выпадов:
- Для ткани верха: 19%
- Для подкладочной ткани:18%
- Для прокладочной ткани:15%
Таким образом, при анализе результатов раскладки лекал можно сделать вывод, что фактический % межлекальных выпадов ниже нормативного %, следовательно, раскладка лекал выполнена рационально может быть рекомендована при изготовлении пальто женского д/с
4. ТЕХНИЧЕСКОЕ ПРОЕКТИРОВАНИЕ
4.1 Обоснование выбора режимов, методов обработки, оборудования, приспособлений
От качества выполняемых машинных строчек и швов и правильного ВТО зависит внешний вид и качество изделия. Поэтому особое внимание уделяют режимам обработки.
При изготовлении изделия используют ниточное соединение деталей. Ниточное соединение дает красивый внешний вид, прочность и эластичность.
Для изготовления пальто женского были выбраны промышленные методы обработки, позволяющие применять новое высокоэффективное оборудование и средства малой механизации.
В таблице 4.1 приводятся характеристика машинных строчек и швов, применяемых при изготовлении изделия.
В таблице 4.2 приводятся характеристика оборудования для ниточного соединения деталей изделия.
В таблице 4.3 приводится характеристика оборудования для влажно-тепловой обработки и склеивания.
В таблице 4.4 приводится характеристика средств оргоснастики, используемых при изготовлении пальто женского.
Таблица 4.1- Характеристика машинных строчек и швов применяемых при изготовлении пальто д/с
| Наименование шва | Конструкция шва | Виды применяемых стежков | Применяемые в изделии | Ширина шва | Количество строчек в 1см | Количество слоев | Амированные | Лавсан шелк | № типа иглы | Х/Б | Наименование оборудования |
| 1. Настрочной с открытым срезом |
|
Челночная двухниточная 301, | Соединение кокеток, рельефов | 10 | 3-4 | 2 | 44ЛХ |
33Л 55Л |
0319-02-120-150 | 50-30 | 131-331+50 АО «Беларусь» |
| 2. Обтачной в кант |
|
Челночная двухниточная 301 | Обработка манжет, борта, воротник | 5-7 | 3-4 | 2-4 | 44ЛХ |
33Л 55Л |
0319-02-120-150 | 50-30 | 131-331+50 АО «Белрусь» |
| 3. Стачной в разутюжку |
|
Челночная двухниточная 301 | Соединение среднего, бокового шва, рукав | 10 | 4-5 | 2 | 44ЛХ |
33Л 55Л |
0319-02-120-150 | 50-30 | 131-331+50 АО «Белрусь» |
| 4. Обтачной на ребро |
|
Челночная двухниточная 301 | Обработка пояса | 5-7 | 3-4 | 2-4 | 44ЛХ |
33Л 55Л |
0319-02-120- 150 |
50-30 |
131-331+50 АО «Белрусь» |
| 5. Встык |
|
Трехниточная цепная | Обработка шлевок | 5-7 | 4-5 | 2 | 44ЛХ |
33Л 55Л |
50-30 |
51-284ОАО «Агат»РФ | |
| 6. На ребро |
|
Челночная двухниточная 301 | Соединение подкладки кармана | 12 | 4-5 | 2-4 | 44ЛХ |
33Л 55Л |
0319-02-90,100 |
50-30 |
131-111+50 АО |
| 7. Стачной в заутюжку |
|
Челночная двухниточная 301 | Обработка и соединение подкладки | 10 | 4-5 | 2-4 | 44ЛХ |
33Л 55Л |
0319-02-90,100 | 50-30 | 131-111+50 АО «Белрусь» |
| 2. Обтачной в кант |
|
Челночная двухниточная 301 | Обработка манжет, борта, воротни | 5-7 | 3-4 | 2-4 | 44ЛХ |
33Л 55Л |
0319-02-120-150 | 50-30 | 131-331+50 АО «Белрусь» |
| 3. Стачной в разутюжку |
|
Челночная двухниточная 301 | Соединение среднего, бокового шва, рукав | 10 | 4-5 | 2 | 44ЛХ |
33Л 55Л |
0319-02-120-150 | 50-30 | 131-331+50 АО «Белрусь» |
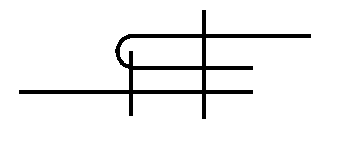
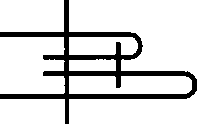
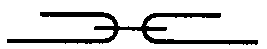
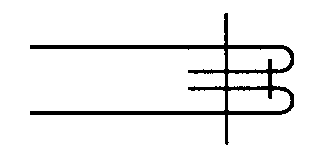
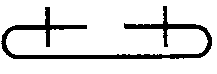
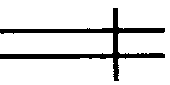
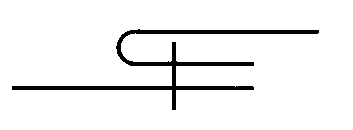
Таблица 4.2 Характеристика оборудования для ниточного соединения деталей швейных изделий
| Оборудование, предприятие изготовитель | Тип или класс машины | Максимальна частота вращения главного вала минˉ№ | Длина стежка | Механизм перемещения материала | Иглы ГОСТ 22249-761 | Толщина пакета, мм | Наименование, марка средства малой механизации | Технологические операции |
| Однаигольная стачивающая машина АО «Орша» Берусь | 131-331+50 АО 2Орша» Беларусь | 4000 | 2,0-5,0 | Нижняя река и отклоняющаяся игла | 0319-02-120-150 | 7,0 | 1-44. МОМЗ ЦНИИШП | Стачивание притачивание настарчивние втачивание |
| Однониточная цепная машина АО «Орша» Беларусь | 2222м | 3000-2000 | 3-12 | Нижняя рейка | 0518-02-100-130 | 7,0 | - | Сметывание, выметывание |
| «Дюркопп» | 550-16-23 | 4500 | 5 | Нижняя рейка перемещения | 0319-02-120-150 | - | 1-44. МОМЗ ЦНИИШП | Втачивание рукавов |
| Трехниточная цепная машина ОАО Агат»РФ | 51-284 | 7000 | 4,8 | Нижняя и верхняя рейка | - | - | - | Обметывание шлевок |
| Петельный полуавтомат «Дюркопп» | 564-9103 | 3000 | - | Специальный двигатель | 0203-90-100 | 4,0 | - | Обметывание петель |
| Пуговичный полуавтомат «Дюркопп» | 564-30/0215 | 1500 | 3,5 | Специальный двигатель | 0724-90-110 | 50 | Пришивание пуговиц | |
| Однониточная стачивающая машина АО «Орша» Беларусь | 131-111+50 | 4000 | 2-6 | Нижняя рейка | 0319-02-90,100 | 7,0 | 1-44. МОМЗ ЦНИИШП | Стачивание, притачивание подкладки |
Таблица 4.3 Характеристика оборудования для влажно - тепловой обработки и склеивания
| Виды оборудования, предприятие изготовитель | Производитель циклов, час | Усилие прессования Кн | Тип привода | Способ нагрева подушек | Температура нагрева подушек, С° | Тип подушек | Выполнение операций | ||
| Верний | Нижний | Верний | Нижний | ||||||
| Стол утюжильный 101 «Макпи» Италия | - | - | - | - | Электропаровой | - | 105-110 | 0081 | Внутри процессная ВТО |
| Электропаровой утюг УТП-2,0ЭП ОАО «Агат» Россия | - | 3-5 | - | Электропривод | - | 100-240 | - | 7707 | Внутри процессная ВТО |
|
Малогаборитнай пресс 334 «Макпи» Италия |
50 | 36 | Пневматический | Электрический | Паравой | 100-200 | 100-110 | - | Для дублирования деталей и внутри процессной ВТО |
| Паровоздушный манекен МПВУ 0-2 | 50 | 0,29-0,58 | 75±5 | 0081 | Для окончательной ВТО | ||||
| Стол утюжильный 101 «Макпи» Италия | - | - | - | - | Электропаровой | - | 105-110 | 0081 | Внутри процессная ВТО |
| Электропаровой утюг УТП-2,0ЭП ОАО «Агат» Россия | - | 3-5 | - | Электропривод | - | 100-240 | - | 7707 | Внутри процессная ВТО |
Таблица 4.4. Характеристика средств оргоснастики, рекомендуемые при изготовлении пальто д/с
| Требования к выполнению операций | Наименование приспособления | Марка, приспособление, предприятие изготовитель | Класс швейной машины, предприятие изготовитель |
| Соблюдение параллельности срезам стачиваемых деталей |
Лапка с выдвижной направляющей линейкой Приспособление для обтачивания борта с одновременным прокладыванием кромки |
1-44. МОМЗ ЦНИИШП 1-55. МОМЗ ЦНИИШП |
131-331+50 АО «Орша» Беларусь 131-111+50 АО «Орша» Беларусь |
| Формирование подгиба краев вешалки | Приспособление для изготовления вешалок |
2-50 МОМЗ ЦНИИШП |
131-331+50 АО «Орша» Беларусь |
| Соблюдение параллельности строчки края соединяемых деталей | Лапки прижимные с прижимным бортом со следующим расстояниям между бортиком и иглой, мм. |
3051924703400(916719)АО «Орша» 3051923602000(916715)АО «Орша» |
131-331+50 АО «Орша» Беларусь |
| Соблюдение точности расположения пуговиц на полочке | Приспособление для разметки расположения пуговиц на полочке | 1Р-01. Ростовский филиал ЦНИИШП | 564-30/0215 «Дюркопп» |
| Облегчение труда при застегивании пуговиц | Приспособление для застегивания пуговиц | 1Р-26. Ростовский филиал ЦНИИШП | - |
Составление технологической последовательности изготовления деталей
Технологическая последовательность обработки представляется в виде таблицы 4.2
Таблица 4.5 -Технологическая последовательность изготовления пальто д/с.
| № | Наименование неделимых операций | Специальность | Разряд | Затраты времени | Оборудование, приспособление, инструменты |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Дублирование деталей | |||||
| 1 | Соединение клеевой прокладки с центральными частями полочки | П | 3 | 87 | 334 «Макпи» Италия |
| 2 | Соединение клеевой прокладки с боковыми частями полочек | П | 3 | 87 | 334 «Макпи» Италия |
| 3 | Соединение клеевой прокладки с кокетками полочки | П | 3 | 30 | 334 «Макпи» Италия |
| 4 | Соединение клеевой прокладки с деталями нижней стойки | П | 3 | 28 | 334 «Макпи» Италия |
| 5 | Соединение клеевой прокладки с манжетами | П | 3 | 28 | 334 «Макпи» Италия |
| 6 | Соединение клеевой прокладки с кокетками спинки | П | 3 | 30 | 334 «Макпи» Италия |
| 7 | Соединение клеевой прокладки с поясом | П | 3 | 25 | 334 «Макпи» Италия |
| Обработка воротника | |||||
| 8 | Стачать нижний воротник из частей | М | 2 | 14 | 131-331+50 АО «Орша»Беларусь |
| 9 | Разутюжить шов стачивания нижнего воротника | П | 2 | 20 | 334 «Макпи» Италия |
| 10 | Обмелить и подрезать нижний воротник | Р | 3 | 45 | Мел, ножницы, лекало |
| 11 | Намелить линии обтачивания углов воротника | Р | 3 | 19 | Мел, лекало |
| 12 | Обтачать нижний воротник верхним воротником | М | 3 | 87 | 131-331+50 АО «Орша»Беларусь |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 13 | Подрезать шов обтачивания воротника в углах | Р | 3 | 12 | Ножницы |
| 14 | Вывернуть воротник на лицевую сторону и выправить в углах | Р | 2 | 18 | Колышек |
| 15 | Выметать воротник по отлету и концам | С | 4 | 60 |
2222М АО «Орша» Бларусь |
| 16 | Приутюжить воротник | П | 3 | 23 | 334 «Макпи» Италия |
| Обработка манжет | |||||
| 17 | Обтачать манжеты по боковым сторонам | М | 3 | 52 | 131-331+50 АО «Орша»Беларусь |
| 18 | Подсечь углы манжеты и вывернуть на лицевую сторону | Р | 2 | 25 | Ножницы, колышек |
| 19 | Выметать манжеты | С | 3 | 36 | 2222м |
| 20 | Приутюжить манжеты | П | 3 | 22 | 334 «Макпи» Италия |
| 21 | Стачать нижний шов манжеты | М | 2 | 20 | 131-331+50 АО «Орша»Беларусь |
| 22 | Разутюжить шов стачивания манжет | У | 3 | 15 | 101+0081,УТП-2,ОЭП |
| Обработка манжет из трикотажного полотна | |||||
| 23 | Стачать боковые стороны манжет из трикотажного полотна | М | 2 | 26 | 131-331+50 АО «Орша»Беларусь |
| 24 | Вывернуть манжеты на лицевую сторону | Р | 2 | 10 | Колышек |
| 25 | Проложить скрепляющую строчку по срезам манжет | М | 2 | 61 | 131-331+50 АО «Орша»Беларусь |
| Обработка шлевок | |||||
| 26 | Стачивание 2х шлевок | С | 3 | 44 | 51-284 |
| 27 | Приутюжить шлевки | П | 2 | 22 | 334 «Макпи» Италия |
| Обработка пояса | |||||
| 28 | Стачать пояс из частей | М | 2 | 11 | 131-331+50 АО «Орша»Беларусь |
| 29 | Разутюжить шов стачивания пояса | У | 2 | 20 | 101+0081 ,УТП-2,ОЭП |
| 30 | Обтачать поперечные и долевые стороны пояса, оставляя отверстие | М | 3 | 80 | 131-331+50 АО «Орша»Беларусь |
| 31 | Подрезать припуск ткани на шов в углах пояса | Р | 2 | 13 | Ножницы |
| 32 | Вывернуть пояс на лицевую сторону и выправить швы | Р | 2 | 23 | Колышек |
| 33 | Выметать пояс | С | 3 | 43 | 2222м |
| 34 | Приутюжить пояс | П | 2 | 20 | 334 «Макпи» Италия |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 35 | Удалить нитки выметывания пояса | Р | 2 | 15 | Колышек |
| 36 | Проложить отделочную строчку по поясу | М | 3 | 104 | 131-331+50 АО «Орша»Беларусь |
| Обработка подкладки | |||||
| 37 | Нанести на спинке контуры талевых вытачек | Р | 2 | 15 | Мел, лекало |
| 38 | Стачать талевые вытачки на подкладки спинки | М | 2 | 32 | 131-111+50 АО «Орша»Беларусь |
| 39 | Стачать средний срез спинки на подкладке оставляя отверстие | М | 2 | 31 | 131-111+50 АО «Орша»Беларусь |
| 40 | Стачать боковые срезы подкладки | М | 2 | 76 | 131-111+50 АО «Орша»Беларусь |
| 41 | Стачать плечевые срезы подкладки | М | 2 | 33 | 131-111+50 АО «Орша»Беларусь |
| 42 | Стачать передний срез рукавов подкладки оставляя отверстие | М | 2 | 32 | 131-111+50 АО «Орша»Беларусь |
| 43 | Стачать локтевые срезы подкладки рукавов | М | 2 | 39 | 131-111+50 АО «Орша»Беларусь |
| 44 | Втачать подкладку рукава в пройму подкладки с одновременным вкладыванием отрезка ткани в верхней части проймы | М | 3 | 135 | 131-111+50 АО «Орша»Беларусь |
| 45 | Стачать вешалки | М | 2 | 12 | 131-111+50 АО «Орша»Беларусь |
| 46 | Притачать концы вешалки к горловине спинки подкладки | М | 2 | 20 | 131-111+50 АО «Орша»Беларусь |
| 47 | Приутюжить подкладку | У | 3 | 64 | 101+0081,УТП-2,ОЭП |
| 48 | Нарезать и настрочить тканевую ленту с товарным знаком на полочку подкладки | М | 2 | 20 | 131-331+50 АО «Орша»Беларусь |
| Обработка рукавов | |||||
| 49 | Стачать передние срезы рукавов | М | 3 | 52 | 131-331+50 АО «Орша»Беларусь |
| 50 | Стачать локтевые срезы рукавов | М | 3 | 46 | 131-331+50 АО «Орша»Беларусь |
| 51 | Разутюжить передние срезы рукавов | П | 3 | 46 | 334 «Макпи» Италия |
| 52 | Разутюжить локтевые швы рукавов | П | 3 | 46 | 334 «Макпи» Италия |
| 53 | Вывернуть рукав на лицевую сторону | Р | 2 | 10 | |
| 54 | Притачать манжеты к нижним срезам рукавов | М | 3 | 115 | 131-331+50 АО «Орша»Беларусь |
| 55 | Заметать низ рукавов | С | 2 | 35 | |
| 56 | Приутюжить низ рукава | П | 2 | 40 | 334 «Макпи» Италия |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 57 | Удалить нити заметывания низа рукава | Р | 2 | 10 | Колышек |
| 58 | Приутюжить рукава в готовом виде | У | 3 | 72 | 101+0081,УТП-2,ОЭП |
| 59 | Притачать манжеты из трикотажного полотна к припуску на подгибку низа рукава | М | 3 | 115 | 131-331+50 АО «Орша»Беларусь |
| Обработка спинки | |||||
| 60 | Стачать рельефные срезы спинки | М | 3 | 85 | 131-331+50 АО «Орша»Беларусь |
| 61 | Заутюжить рельефные швы спинки | П | 3 | 70 | 334 «Макпи» Италия |
| 62 | Проложить отделочную строчку по рельефным швам | М | 3 | 60 | 131-331+50 АО «Орша»Беларусь |
| 63 | Стачать средний срез спинки | М | 3 | 39 | 131-331+50 АО «Орша»Беларусь |
| 64 | Разутюжит средний шов спинки | П | 3 | 46 | 334 «Макпи» Италия |
| 65 | Притачать кокетки к спинки | М | 3 | 26 | 131-331+50 АО «Орша»Беларусь |
| 66 | Заутюжить шов притачивания кокетки спинки | П | 3 | 27 | 334 «Макпи» Италия |
| 67 | Проложить отделочную строчку по кокеткам спинки | М | 3 | 32 | 131-331+50 АО «Орша»Беларусь |
| Обработка полочек | |||||
| 68 | Стачать верхнюю и нижнюю части центральной части полочки | М | 3 | 30 | 131-331+50 АО «Орша»Беларусь |
| 69 | Заутюжить шов стачивания верхнее и нижней части центральные части полочки | П | 3 | 20 | 334 «Макпи» Италия |
| 70 | Проложить отделочную строчку по шву стачивания ч. полочки | М | 3 | 50 | 131-331+50 АО «Орша»Беларусь |
| 71 | Стачать рельефные срезы полочки, сметать прорезь кармана в двух местах | М | 3 | 98 | 131-331+50 АО «Орша»Беларусь |
| 72 | Надсечь шов стачивания полочек в конце карманов | Р | 2 | 20 | Ножницы |
| 73 | Разутюжить шов притачивания боковых частей полочек, заутюжить вход карманов | П | 3 | 72 | 334 «Макпи» Италия |
| 74 | Притачать части подкладки кармана к припускам, настрочить карман | М | 2 | 98 | 131-331+50 АО «Орша»Беларусь |
| 75 | Стачать части подкладки кармана | М | 2 | 59 | 131-331+50 АО «Орша»Беларусь |
| 76 | Притачать кокетки к полочкам | М | 3 | 58 | 131-331+50 АО «Орша»Беларусь |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 77 | Заутюжить шов притачивания кокетки к полочкам | У | 3 | 40 | 101+0081,УТП-2,ОЭП |
| 78 | Проложить отделочную строчку по шву притачивания кокеток | М | 3 | 40 | 131-331+50 АО «Орша»Беларусь |
| 79 | Нарезать и проложить клеевую кромку по пройме полочки | У | 3 | 64 | 101+0081,УТП-2,ОЭП |
| Монтаж | |||||
| 80 | Стачать боковые срезы пальто | М | 3 | 103 | 131-331+50 АО «Орша»Беларусь |
| 81 | Разутюжить боковые швы изделия | П | 3 | 94 | 334 «Макпи» Италия |
| 82 | Проверить пальто по табелю мер | Р | 5 | 180 | Лекало |
| 83 | Нанести меловые линии по низу пальто | Р | 2 | 57 | Мел, лекало |
| 84 | Подрезать неровности по низу пальто | Р | 4 | 24 | Ножницы |
| 85 | Намелить линию уступов бортов | Р | 4 | 23 | Мел, лекало |
| 86 | Проложить клеевую кромку по срезу борта | У | 3 | 46 | 101+0081,УТП-2,ОЭП |
| 87 | Притачать к левому подборту запасной отрезок ткани | М | 2 | 10 | 131-331+50 АО «Орша»Беларусь |
| 88 | Нарезать сутаж | Р | 2 | 10 | Ножницы |
| 89 | Обтачать борт подбортом, стачивая уступы полочки и вкладывая сутажную петлю | М | 4 | 160 | 131-331+50 АО «Орша»Беларусь |
| 90 | Рассечь и высечь шов стачивания уступов полочек в углах уступов | Р | 2 | 15 | Ножницы |
| 91 | Высечь шов притачивания лацканов к подбортам | Р | 2 | 15 | Ножницы |
| 92 | Разутюжить шов обтачивания бортов | У | 3 | 56 | 101+0081,УТП-2,ОЭП |
| 93 | Стачать нижние углы подбортов | М | 3 | 36 | 131-331+50 АО «Орша»Беларусь |
| 94 | Вывернуть подборта, рассечь и подрезать шов стачивания нижних углов подбортов | Р | 2 | 17 | Ножницы |
| 95 | Выметать борт, заметать низ изделия | С | 2 | 91 | 2222м |
| 96 | Прикрепить подборт к полочкам посередине ширины подбортов | С | 2 | 57 | CS361 |
| 97 | Стачать плечевые срезы пальто | М | 3 | 47 | 131-331+50 АО «Орша»Беларусь |
| 98 | Втачать нижний воротник в горловину, притачать верхний воротник к верхним частям подборта | М | 4 | 135 | 131-331+50 АО «Орша»Беларусь |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 99 | Высечь шов втачивания воротника в углах | Р | 3 | 15 | Ножницы |
| 100 | Разутюжить шов втачивания воротника в горловину, плечевые швы, шов притачивания верхнего воротника к верхним частям подбортов | У | 3 | 85 | 101+0081,УТП-2,ОЭП |
| 101 | Приутюжить полочки, спинку, лацканы, борта, воротник, низ пальто | П | 4 | 160 | 334 «Макпи» Италия |
| 102 | Проложить отделочную строчку по краю воротника, и борта | М | 3 | 150 | 131-331+50 АО «Орша»Беларусь |
| 103 | Удалить нити выметывания воротника | Р | 2 | 16 | Колышек |
| 104 | Втачать рукава в пройму | М | 5 | 172 | 131-331+50 АО «Орша»Беларусь |
| 105 | Сутюжить посадку швов втачивания рукавов | У | 4 | 60 | 101+0081,УТП-2,ОЭП |
| 106 | Нанести контрольные метки для притачивания подкладки | Р | 2 | 50 | Мел |
| 107 | Притачать подкладку к подбортам и верхнему воротнику | М | 3 | 135 | 131-331+50 АО «Орша»Беларусь |
| 108 | Прикрепить швы притачивания верхнего воротника к подборту ко шву втачивания нижнего воротника | М | 3 | 60 | 131-331+50 АО «Орша»Беларусь |
| 109 | Вывернуть рукава на изнаночную сторону | Р | 2 | 20 | |
| 110 | Притачать подкладку к низу рукавов | М | 2 | 104 | 131-331+50 АО «Орша»Беларусь |
| 111 | Прикрепить припуск на подгибку низа рукава по переднему и локтевому шву | М | 2 | 61 | 131-331+50 АО «Орша»Беларусь |
| 112 | Прикрепить локтевой шов подкладки к локтевому шву рукава | М | 2 | 60 | 131-331+50 АО «Орша»Беларусь |
| 113 | Вывернуть рукав на лицевую сторону | Р | 2 | 20 | |
| 114 | Прикрепить подкладку проймы в верхней и нижней части с помощью отрезков ткани | М | 3 | 110 | 131-331+50 АО «Орша»Беларусь |
| 115 | Притачать подкладку к низу изделия | М | 3 | 60 | 131-331+50 АО «Орша»Беларусь |
| 116 | Вывернуть пальто на лицевую сторону | Р | 2 | 20 | |
| 117 | Стачать отверстия в среднем е шве, застрочить отверстие в рукаве | М | 3 | 40 | 131-331+50 АО «Орша»Беларусь |
| Отделка | |||||
| 1 | 2 | 3 | 4 | 5 | 6 |
| 118 | Наметить место расположения первой петли по борту | Р | 3 | 28 | Мел, лекало |
| 119 | Наметить место расположения петли по воротнику | Р | 3 | 10 | Мел, лекало |
| 120 | Наметить место расположения петель на поясе | Р | 3 | 20 | Мел, лекало |
| 121 | Обметать петли по борту | А | 3 | 80 | 564-9103 «Дюркопп»ФРГ |
| 122 | Обметать петлю на воротнике | А | 3 | 20 | 564-9103 «Дюркопп»ФРГ |
| 123 | Обметать петли на поясе | А | 3 | 40 | 564-9103 «Дюркопп»ФРГ |
| 124 | Удалить порядковые номера и оставшиеся концы нитей | Р | 2 | 46 | |
| 125 | Удалить нити заметывания бортов и низа изделия | Р | 2 | 20 | Колышек |
| 126 | Чистка пальто | Р | 2 | 100 | |
| 127 | Чистка пальто химическим составом от мела и пятен | Р | 2 | 55 | |
| 128 | Приутюжить окат, пройму и верхнюю часть пальто | П | 5 | 127 | 334 «Макпи» Италия |
| 129 | Приутюжить полочки пальто | П | 5 | 86 | 334 «Макпи» Италия |
| 130 | Приутюжить воротник, лацканы, низ бортов | П | 5 | 102 | 334 «Макпи» Италия |
| 131 | Приутюжить боковых швов, спинки пальто | П | 5 | 94 | 334 «Макпи» Италия |
| 132 | Приутюжить изделие со стороны подкладки | У | 3 | 120 | 101+0081 «Макпи»Италия УТП-2,ОЭП ОАО «Агат»РФ |
| 133 | Наметить место расположения пуговиц по борту | Р | 2 | 25 | Мел |
| 134 | Наметить место расположения пуговицы на воротнике | Р | 2 | 10 | Мел |
| 135 | Наметить место расположения пуговиц на манжетах | Р | 2 | 20 | Мел |
| 136 | Пришить пуговицы по борту | А | 3 | 80 | 564-30/0215 «Дюркопп» |
| 137 | Пришить пуговицу на воротнике | А | 3 | 20 | 564-30/0215 «Дюркопп» |
| 138 | Пришить пуговицы на манжеты | А | 3 | 60 | 564-30/0215 «Дюркопп» |
| 139 | Пришить пуговицу на запасном отрезке ткани | А | 3 | 20 | 564-30/0215 «Дюркопп» |
| 140 | Обвивка "ножек" пуговиц, обрезка концов ниток | С | 3 | 66 | 33-06-9 «Пфафф»ФРГ |
| 141 | Пристегнуть пояс | Р | 2 | 15 | |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 142 | Навесить товарный ярлык | Р | 2 | 42 | |
| 143 | Застегнуть петли на пуговицы | Р | 2 | 15 | |
| 1 | 2 | 3 | 4 | 5 | 6 |
| 144 | Скомплектовать пальто | Р | 2 | 11 | |
| 145 | Упаковать пальто | Р | 2 | 45 | |
| 146 | Сдать на склад | Р | 2 | 46 | |
Техническое проектирование технологического процесса швейного производства
4.2 Предварительный расчет швейного потока
Цель предварительного расчета потока состоит в том, чтобы на начальной стадии проекта, на основе анализа исходных данных выявить наиболее рациональную форму организации потока и разместить его в цехе.
Исходными данными для предварительного расчета потока являются:
Ассортимент : Пальто женское д/с
Трудоемкость: 7369 сек
Количество рабочих – 26 человек
При предварительном
расчете потока
определяются
основные параметры:
такт потока,
мощность потока
(выпуск изделий
в смену, количество
рабочих).

Такт потока
 ,
сек, рассчитывается
по формулам: