Проектирование коллекции пальто женских д/с для женщин младшей и средней возрастной группы
где Тизд - трудоемкость изготовления, сек; N - количество рабочих в потоке
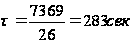
Выпуск изделий в смену рассчитывается по формулу:
 , (4)
где R - продолжительность смены, сек; М – мощность или выпуск изделий в смену, ед.
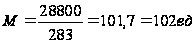
Зная число рабочих можно определить еще один параметр потока – число рабочих мест:
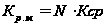 (5)
где: Кср – коэффициент, характеризующий среднее число рабочих мест на потоке, приходящееся на одного рабочего.
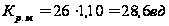
Длину поточной линии определяют по формуле
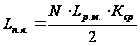 (6)
где: L рм – шаг рабочего места, м,
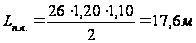
Результаты расчетов параметров потока сводят в таблицу 4.6
Таблица 4.6 Параметры основного потока
| Наименование параметра | Условное обозначение | Расчетная формула | Расчет величины параметра | Величина параметра, ед. изм. |
| 1 | 2 | 3 | 4 | 5 |
| Такт потока |
|
|
283 | сек |
| Выпуск изделий в смену | М |
|
102 | единиц |
| Численность рабочих | N |
|
26 | человек |
| Число рабочих мест | Кр.и |
|
28,6 | ед. |
| Длина поточной линии | L п.л |
|
17,6 | м |


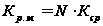
Таблица 4.7 Предварительный расчет потока по изготовлению пальто женского д/с из ткани «букле»
| Стадия и узел обработки изделия | Трудоемкость изготовления изделия Т.С. | Число рабочих N | Площадь S, MІ | Номер группы |
| Подготовка кроя, запуск, комплектование | 283 | 1 | 7,8 | |
| Заготовка деталей: | ||||
| Дублирование деталей | - | - | - | |
| Обработка воротника | 298 | 1,05 | 8,19 | |
| Обработка манжет | 170 | 0,60 | 4,68 | |
| Обработка манжет из трикотажного полотна | 97 | 0,34 | 2,65 | |
| Обработка шлевок | 66 | 0,23 | 1,79 | |
| Обработка пояса | 329 | 1,16 | 9,04 | |
| Обработка подкладки | 509 | 1,79 | 13,96 | |
| Обработка рукавов | 587 | 2,07 | 16,14 | |
| Обработка спинки | 385 | 1,36 | 10,60 | |
| Обработка полочек | 648 | 2,28 | 17,78 | |
| Итого по заготовки секции | 3404 | 11,88 | 84,83 | |
| Монтаж | 2574 | 9,09 | 70,90 | |
| Отделка | 1423 | 5,02 | 39,15 | |
| Итого | 7369 | 25,99 | 194,88 |
4.3 Анализ исходных данных, выбор и обоснование типа потока, его структуры, вида запуска изделий в поток, характеристика питания потока
Агрегатная форма потока наиболее распространена в швейной промышленности, благодаря простате планировки и быстрой перестройке потока на выпуск новой модели. К его достоинствам относится: повышение качества обработки благодаря узкой специализации и рациональной организации рабочих мест, возможность использовать индивидуальные способности рабочих, простота планировки.
Выбор типа потока.
- По виду движения предметов труда: последовательный
- По способу размещения рабочих: прямолинейный
- По ритму обработки: свободный ритм
- По применяемым средствам передачи полуфабрикатов: непередвижные средства по междустолью и с помощью тележек или с использованием напольных транспортных средств
- По мощности: поток малой мощности. Число рабочих N-26 человек
- По степени прерывности: несекционный поток
- По способу загрузки полуфабрикатами: децентрализованный и пачковый
- В зависимости от числа изготовляемых моделей: одномодельный
- По преемственности смены: съемный поток
- По специализации: специализированный
- Тип потока: агрегатный
4.4 Расчет технологической схемы разделения труда
Расчет условия согласования времени организационных операций с тактом потока, равны 283 с., на потоке со свободным ритмом обработки изделий.
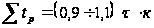 (7)
где (0,9…1,05) и (0,9…1,1) – коэффициент условий согласования
К – число рабочих, занятых выполнением одной организационной операции.
Данные расчета условий согласования времени операций для различного количества рабочих целесообразно свести в таблицу 4.8.
Таблица 4.8. Условия согласования времени операций потока
| Количество рабочих | Величина min времени организации операций, Σtp min, сек. | Величина max времени организации операций Σtp max, сек. |
| 1 | 255 | 311 |
| 2 | 510 | 622 |
| 3 | 765 | 933 |
Технологическая схема основного потока
Технологическая схема основного потока (основной документ потока) составляется на основании последовательности технологической обработки и таблицы согласования времени операций потока. На её основе производится расстановка рабочих мест, определение потребности и монтаж оборудования, оснащение рабочих мест, расчет заработной платы, ТЭП.
Технологическая схема потока представлена в виде таблицы 4.9.
Таблица 4.9 Технологическая схема разделения труда одномодельного потока
Наименование изделия: Пальто женское д/с
Расчетный выпуск в смену, ед.: 102
Количество рабочих в потоке: 26
Затрата времени на изготовление изделий, с: 7369
Такт потока, с: 283
| Номер организационной операции | Номер неделимой операции | Стадия, узел содержания неделимых операций | Вид работы, специальность | Разряд работы | Номера времени, сек. | Номера выработки за Смену шт. | Расценка за ед.коп. | Количество рабочих | Оборудование, инструмент, приспособление | |
| Расчетное | Фактическое | |||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
| 1. | Проверка кроя | Р | 3 | 283 | 1,655 | |||||
| Итого | Р | 3 | 283 | 102 | 1,655 | 1,00 | 1 | |||
| 2. | 8. | Стачать нижний воротник из частей | М | 2 | 14 | 0,075 | 131-331+50 | |||
| 12. | Обтачать нижний воротник верхним воротником | М | 3 | 87 | 0,508 | 131-331+50 | ||||
| 17. | Обтачать манжеты по боковым сторонам | М | 3 | 52 | 0,304 | 131-331+50 | ||||
| 21. | Стачать нижний шов манжеты | М | 2 | 20 | 0,108 | 131-331+50 | ||||
| 23. | Стачать боковые стороны манжет из трикотажного полотна | М | 2 | 26 | 0,140 | 131-331+50 | ||||
| 24. | Вывернуть манжеты на лицевую сторону | Р | 2 | 10 | 0,054 | Колышек | ||||
| 25. | Проложить скрепляющую строчку по срезам манжет | М | 2 | 61 | 0,329 | 131-331+50 | ||||
| Итого | М | 2 | 270 | 107 | 1,458 | 0,95 | 1 | |||
| 3. | 9. | Разутюжить шов стачивания нижнего воротника | П | 2 | 20 | 0,108 |
334 «Макпи» |
|||
| 10. | Обмелить и подрезать нижний воротник | Р | 3 | 45 | 0,263 | Мел, ножницы | ||||
| 11. | Намелить линии обтачивания углов воротника | Р | 3 | 19 | 0,111 | Мел | ||||
| 16. | Приутюжить воротник | П | 3 | 23 | 0,134 |
334 «Макпи» |
||||
| 20. | Приутюжить манжеты | П | 3 | 22 | 0,128 |
334 «Макпи» |
||||
| 27. | Приутюжить шлевки | П | 2 | 22 | 0,118 |
334 «Макпи» |
||||
| 34. | Приутюжить пояс | П | 2 | 20 | 0,108 |
334 «Макпи» |
||||
| 51. | Разутюжить передний срез рукава | П | 3 | 46 | 0,269 |
334 «Макпи» |
||||
| 52. | Разутюжить локтевые швы рукавов | П | 3 | 46 | 0,269 |
334 «Макпи» |
||||
| 56. | Приутюжить низ рукава | П | 2 | 40 | 0,216 |
334 «Макпи» |
||||
| Итого | П | 3 | 303 | 95 | 1,772 | 1,07 | 1 | |||
| 4. | 13. | Подрезать шов обтачивания воротника в углах | Р | 3 | 12 | 0,070 | Ножницы | |||
| 14. | Вывернуть воротник на лицевую сторону и выправить в углах | Р | 2 | 18 | 0,097 | Колышек | ||||
| 15. | Выметать воротник по отлету и концам | С | 4 | 60 | 0,378 | 2222М | ||||
| 18. | Подсечь углы манжеты и вывернуть на лицевую сторону | Р | 2 | 25 | 0,135 | Ножни-цы | ||||
| 19. | Выметать манжеты | С | 3 | 36 | 0,210 | 2222М | ||||
| 26. | Стачивание 2х шлевок | С | 3 | 44 | 0,257 | 51-284 | ||||
| 33. | Выметать пояс | С | 3 | 43 | 0,251 | 2222М | ||||
| 55. | Заметать низ рукавов | С | 2 | 35 | 0,189 | 2222М | ||||
| Итого | С/С | 3 | 273 | 105 | 1,597 | 0,96 | 1 | |||
| 5. | 22. | Разутюжить шов стачивания манжет | У | 3 | 15 | 0,087 | 101+0081,УТП-2 ОЭП | |||
| 29. | Разутюжить шов стачивания пояса | У | 2 | 20 | 0,108 | 101+0081,УТП-2 ОЭП | ||||
| 37. | Нанести на спинке контуры талевых вытачек | Р | 2 | 15 | 0,081 | Мел, лекало | ||||
| 47. | Приутюжить подкладку | У | 3 | 64 | 0,374 | 101+0081,УТП-2 ОЭП | ||||
| 58. | Приутюжить рукава в готовом виде | У | 3 | 72 | 0,421 | 101+0081,УТП-2 ОЭП | ||||
| 69. | Заутюжить шов стачивания верхнее и нижней части центральные части полочки | П | 3 | 20 | 0,117 |
334 «Макпи» Италия |
||||
| 79. | Нарезать и проложить клеевую кромку по пройме полочки | У | 3 | 64 | 0,374 | 101+0081,УТП-2 ОЭП | ||||
| Итого | У | 3 | 270 | 106 | 1,579 | 0,95 | 1 | |||
| 6. | 28. | Стачать пояс из частей | М | 2 | 11 | 0,059 | 131-331+50 | |||
| 30. | Обтачать поперечные и долевые стороны пояса, оставляя отверстие | М | 3 | 80 | 0,468 | 131-331+50 | ||||
| 31. | Подрезать припуск ткани на шов в углах пояса | Р | 2 | 13 | 0,070 | Ножницы | ||||
| 32. | Вывернуть пояс на лицевую сторону и выправить швы | Р | 2 | 23 | 0,124 | Колышек | ||||
| 35. | Удалить нитки выметывания пояса | Р | 2 | 15 | 0,081 | Колышек | ||||
| 36. | Проложить отделочную строчку по поясу | М | 3 | 104 | 0,608 | 131-331+50 | ||||
| 57. | Удалить нити заметывания низа рукава | Р | 2 | 10 | 0,054 | Колышек | ||||
| Итого | Р | 2 | 256 | 112 | 1,382 | 0,90 | 1 | |||
| 7. | 49. | Стачать передние срезы рукавов | М | 3 | 52 | 0,304 | 131-331+50 | |||
| 50. | Стачать локтевые срезы рукавов | М | 3 | 46 | 0,269 | 131-331+50 | ||||
| 53. | Вывернуть рукав на лицевую сторону | Р | 2 | 10 | 0,054 | |||||
| 54. | Притачать манжеты к нижним срезам рукавов | М | 3 | 115 | 0,672 | 131-331+50 | ||||
| Итого | М | 3 | 223 | 129 | 1,304 | 0,78 | 1 | |||
| 8. | 38. | Стачать талевые вытачки на подкладки спинки | М | 2 | 32 | 0,172 | 131-111+50 | |||
| 39. | Стачать средний срез спинки на подкладке оставляя отверстие | М | 2 | 31 | 0,167 | 131-111+50 | ||||
| 40. | Стачать боковые срезы подкладки | М | 2 | 76 | 0,410 | 131-111+50 | ||||
| 41. | Стачать плечевые срезы подкладки | М | 2 | 33 | 0,178 | 131-111+50 | ||||
| 42. | Стачать передний срез рукавов подкладки оставляя отверстие | М | 2 | 32 | 0,172 | 131-111+50 | ||||
| 43. | Стачать локтевые срезы подкладки рукавов | М | 2 | 39 | 0,210 | 131-111+50 | ||||
| 44. | Втачать подкладку рукава в пройму подкладки с одновременным вкладыванием отрезка ткани в верхней части проймы | М | 3 | 135 | 0,789 | 131-111+50 | ||||
| 45. | Стачать вешалку | М | 2 | 12 | 0,064 | 131-111+50 | ||||
| 46. | Притачать концы вешалки к горловине спинки подкладки | М | 2 | 20 | 0,108 | 131-111+50 | ||||
| Итого | М | 2 | 410 | 70 | 2,214 | 1,44 | 1 | |||
| 9. | 59. | Притачать манжеты из трикотажного полотна к припуску на подгибку низа рукава | М | 3 | 115 | 0,672 |
131-331+50 |
|||
| 60. | Стачать рельефные срезы спинки | М | 3 | 85 | 0,497 |
131-331+50 |
||||
| 63. | Стачать средний срез спинки | М | 3 | 39 | 0,228 |
131-331+50 |
||||
| 65. | Притачать кокетки к спинки | М | 3 | 26 | 0,152 |
131-331+50 |
||||
| 68. | Стачать верхнюю и нижнюю части центральной части полочки | М | 3 | 30 | 0,175 |
131-331+50 |
||||
| Итого | М | 3 | 295 | 98 | 1,725 | 1,04 | 1 | |||
| 10 | 61. | Заутюжить рельефные швы спинки | П | 3 | 70 | 0,409 |
334 «Макпи» |
|||
| 64. | Разутюжит средний шов спинки | П | 3 | 46 | 0,269 |
334 «Макпи» |
||||
| 66. | Заутюжить шов притачивания кокетки спинки | П | 3 | 27 | 0,157 |
334 «Макпи» |
||||
| 73. | Разутюжить шов притачивания боковых частей полочек, заутюжить вход карманов | П | 3 | 72 | 0,421 |
334 «Макпи» |
||||
| 77. | Заутюжить шов притачивания кокетки к полочкам | У | 3 | 40 | 0,234 |
334 «Макпи» |
||||
| Итого | П | 3 | 255 | 113 | 1,491 | 0,90 | 1 | |||
| 11. | 48. | Нарезать и настрочить тканевую ленту с товарным знаком на полочку подкладки | М | 2 | 19 | 0,102 | 131-111+50 | |||
| 62. | Проложить отделочную строчку по рельефным швам | М | 3 | 60 | 0,351 |
131-331+50 |
||||
| 67. | Проложить отделочную строчку по кокеткам спинки | М | 3 | 32 | 0,187 |
131-331+50 |
||||
| 70. | Проложить отделочную строчку по шву стачивания части полочки | М | 3 | 50 | 0,292 |
131-331+50 |
||||
| 71. | Стачать рельефные срезы полочки, сметать прорезь кармана в двух местах | М | 3 | 98 | 0,573 |
131-331+50 |
||||
| 72. | Надсечь шов стачивания полочек в конце карманов | Р | 2 | 20 | 0,108 | Ножницы | ||||
| 74. | Притачать части подкладки кармана к припускам, настрочить карман | М | 2 | 98 | 0,529 |
131-331+50 |
||||
| 75. | Стачать части подкладки кармана | М | 2 | 59 | 0,318 |
131-331+50 |
||||
| 76. | Притачать кокетки к полочкам | М | 3 | 58 | 0,339 | 131-331+50 | ||||
| 78. | Проложить отделочную строчку по шву притачивания кокеток | М | 3 | 40 | 0,234 | 131-331+50 | ||||
| Итого | М | 3 | 534 | 54 | 3,123 | 1,88 | 2 | |||
| 12. | 80. | Стачать боковые срезы пальто | М | 3 | 103 | 0,602 | 131-331+50 | |||
| 87. | Притачать к левому подборту запасной отрезок ткани | М | 2 | 10 | 0,054 | 131-331+50 | ||||
| 88. | Нарезать сутаж | Р | 2 | 10 | 0,054 | Ножницы | ||||
| 89. | Обтачать борт подбортом, стачивая уступы полочки и вкладывая сутажную петлю | М | 4 | 160 | 1,008 |
131-331+50 |
||||
| Итого | М | 4 | 283 | 102 | 1,782 | 1 | 1 | |||
| 13. | 81. | Разутюжить боковые швы изделия | П | 3 | 94 | 0,549 |
334 «Макпи» |
|||
| 101. | Приутюжить полочки, спинку, лацканы, борта, воротник, низ пальто | П | 4 | 160 | 1,008 |
334 «Макпи» |
||||
| Итого | П | 4 | 254 | 113 | 1,602 | 0,89 | 1 | |||
| 14. | 82. | Проверить пальто по табелю мер | Р | 5 | 180 | 1,602 | Лекало | |||
| 83. | Нанести меловые линии по низу пальто | Р | 2 | 57 | 0,307 | Мел | ||||
| 84. | Подрезать неровности по низу пальто | Р | 4 | 24 | 0,151 | Ножницы | ||||
| 85. | Намелить линию уступов бортов | Р | 4 | 23 | 0,144 | Мел | ||||
| Итого | Р | 4 | 284 | 101 | 1,789 | 1,00 | 1 | |||
| 15. | 86. | Проложить клеевую кромку по срезу борта | У | 3 | 46 | 0,269 | 101+0081,УТП-2 ОЭП | |||
| 90. | Рассечь и высечь шов стачивания уступов полочек в углах уступов | Р | 2 | 15 | 0,081 | Ножницы | ||||
| 91. | Высечь шов притачивания лацканов к подбортам | Р | 2 | 15 | 0,081 | Ножницы | ||||
| 92. | Разутюжить шов обтачивания бортов | У | 3 | 56 | 0,327 | 101+0081,УТП-2 ОЭП | ||||
| 100. | Разутюжить шов втачивания воротника в горловину, плечевые швы, шов притачивания верхнего воротника к верхним частям подбортов | У | 3 | 85 | 0,497 | 101+0081,УТП-2 ОЭП | ||||
| 105. | Сутюжить посадку швов втачивания рукавов | У | 4 | 60 | 0,378 | 101+0081,УТП-2 ОЭП | ||||
| Итого | У | 3 | 277 | 104 | 1,620 | 0,97 | 1 | |||
| 16. | 93. | Стачать нижние углы подбортов | М | 3 | 36 | 0,21 |
131-331+50 |
|||
| 96. | Прикрепить подборта к полочкам посередине ширины подбортов | С | 2 | 57 | 0,307 | CS361 | ||||
| 97. | Стачать плечевые срезы пальто | М | 3 | 47 | 0,274 |
131-331+50 |
||||
| 98. | Втачать нижний воротник в горловину, притачать верхний воротник к верхним частям подборта | М | 4 | 135 | 0,850 |
131-331+50 |
||||
| 99. | Высечь шов втачивания воротника в углах | Р | 3 | 15 | 0,087 | Ножницы | ||||
| Итого | М | 3 | 290 | 99 | 1,696 | 1,02 | 1 | |||
| 17. | 94. | Вывернуть подборта, рассечь и подрезать шов стачивания нижних углов подбортов | Р | 2 | 17 | 0,091 | Ножницы | |||
| 95. | Выметать борт, заметать низ изделия | С | 2 | 91 | 0,491 | 2222М | ||||
| 104. | Втачать рукава в пройму | М | 5 | 172 | 1,161 | 550-16-23 | ||||
| Итого | С/М | 2 | 280 | 103 | 1,512 | 0,98 | 1 | |||
| 18. | 106. | Нанести контрольные метки для притачивания подкладки | Р | 2 | 50 | 0,27 | Мел | |||
| 107. | Притачать подкладку к подбортам и верхнему воротнику | М | 3 | 135 | 0,789 |
131-331+50 |
||||
| 108. | Прикрепить швы притачивания верхнего воротника к подборту ко шву втачивания нижнего воротника | М | 3 | 60 | 0,351 |
131-331+50 |
||||
| 109. | Вывернуть рукава на изнаночную сторону | Р | 2 | 20 | 0,108 | |||||
| 110. | Притачать подкладку к низу рукавов | М | 2 | 104 | 0,561 |
131-331+50 |
||||
| 111. | Прикрепить припуск на подгибку низа рукава по переднему и локтевому шву | М | 2 | 61 | 0,329 |
131-331+50 |
||||
| 112. | Прикрепить локтевой шов подкладки к локтевому шву рукава | М | 2 | 60 | 0,324 |
131-331+50 |
||||
| 113. | Вывернуть рукав на лицевую сторону | Р | 2 | 20 | 0,108 | |||||
| 114. | Прикрепить подкладку проймы в верхней и нижней части с помощью отрезков ткани | М | 3 | 110 | 0,643 |
131-331+50 |
||||
| Итого | М | 3 | 620 | 46 | 3,348 | 2,19 | 2 | |||
| 19. | 102. | Проложить отделочную строчку по краю воротника, и борта | М | 3 | 150 | 0,877 |
131-331+50 |
|||
| 103. | Удалить нити выметывания воротника | Р | 2 | 16 | 0,086 | Колышек | ||||
| 115. | Притачать подкладку к низу изделия | М | 3 | 60 | 0,351 |
131-331+50 |
||||
| 116. | Вывернуть пальто на лицевую сторону | Р | 2 | 20 | 0,108 | |||||
| 117. | Стачать отверстия в среднем шве, застрочить отверстие в рукаве | М | 3 | 40 | 0,234 |
131-331+50 |
||||
| Итого | М | 3 | 286 | 100 | 1,673 | 1,01 | 1 | |||
| 20. | 128. | Приутюжить окат, пройму и верхнюю часть пальто | П | 5 | 127 | 0,857 |
334 «Макпи» |
|||
| 129. | Приутюжить полочки пальто | П | 5 | 86 | 0,580 |
334 «Макпи» |
||||
| 131. | Приутюжить боковых швов, спинки пальто | П | 5 | 94 | 0,634 |
334 «Макпи» |
||||
| Итого | П | 5 | 307 | 94 | 2,072 | 1,08 | 1 | |||
| 21. | 121. | Обметать петли по борту | А | 3 | 80 | 0,468 | 564-9103 | |||
| 122. | Обметать петлю на воротнике | А | 3 | 20 | 0,117 | 564-9103 | ||||
| 123. | Обметать петли на поясе | А | 3 | 40 | 0,234 | 564-9103 | ||||
| 126. | Чистка пальто | Р | 2 | 100 | 0,54 | щетка | ||||
| Итого | А | 3 | 240 | 120 | 1,404 | 0,84 | 1 | |||
| 22. | 124 | Удалить порядковые номера и оставшиеся концы нитей | Р | 2 | 46 | 0,248 | Колышек | |||
| 125 | Удалить нити заметывания бортов и низа изделия | Р | 2 | 20 | 0,108 | Колышек | ||||
| 130 | Приутюжить воротник, лацканы, низ бортов | У | 5 | 102 | 0,668 | 334 «Макпи» | ||||
| 132 | Приутюжить изделие со стороны подкладки | У | 3 | 120 | 0,702 | 101+0081,УТП-2 ОЭП | ||||
| Итого | У | 2 | 288 | 100 | 1,555 | 1,01 | 1 | |||
| 23. | 127 | Чистка пальто химическим составом от мела и пятен | Р | 2 | 55 | 0,297 | ||||
| 136 | Пришить пуговицы по борту | А | 3 | 80 | 0,468 | 564-30/0215 | ||||
| 137 | Пришить пуговицу на воротнике | А | 3 | 20 | 0,117 | 564-30/0215 | ||||
| 138 | Пришить пуговицы на манжеты | А | 3 | 60 | 0,351 | 564-30/0215 | ||||
| 139 | Пришить пуговицу на запасном отрезке ткани | А | 3 | 20 | 0,117 | 564-30/0215 | ||||
| 140 | Обвивка "ножек" пуговиц, обрезка концов ниток | А | 3 | 66 | 0,386 | 33-06-9 | ||||
| Итого | А | 3 | 301 | 96 | 1,760 | 1,06 | 1 | |||
| 24. | 118 | Наметить место расположения первой петли по борту | Р | 3 | 28 | 0,163 | Мел | |||
| 119 | Наметить место расположения петли по воротнику | Р | 3 | 10 | 0,058 | Мел | ||||
| 120 | Наметить место расположения петель на поясе | Р | 3 | 20 | 0,117 | Мел | ||||
| 133 | Наметить место расположения пуговиц по борту | Р | 2 | 25 | 0,135 | Мел | ||||
| 134 | Наметить место расположения пуговицы на воротнике | Р | 2 | 10 | 0,054 | Мел | ||||
| 135 | Наметить место расположения пуговиц на манжетах | Р | 2 | 20 | 0,108 | Мел | ||||
| 141 | Пристегнуть пояс | Р | 2 | 15 | 0,081 | |||||
| 142 | Навесить товарный ярлык | Р | 2 | 42 | 0,226 | |||||
| 143 | Застегнуть петли на пуговицы | Р | 2 | 15 | 0,081 | |||||
| 144 | Скомплектовать пальто | Р | 2 | 11 | 0,059 | |||||
| 145 | Упаковать пальто | Р | 2 | 45 | 0,243 | |||||
| 146 | Сдать на склад | Р | 2 | 46 | 0,248 | |||||
| Итого | Р | 2 | 287 | 100 | 1,549 | 1,01 | 1 | |||
|
Итого по изделию |
7369 |
43,158 | 25.99 | 26 | ||||||
- норма выработки устанавливается на организационную операцию и определяется по формуле
 ,
(8)
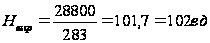
где: R - продолжительность смены, сек, tоп - норма времени на выполнение организационной операции
расчетное количество рабочих для выполнения организационной операции определяется по формуле
 , (9)


где tоп – норма времени на выполнение организационной операции сек, τ - такт потока, сек.
4.5 Анализ технологической схемы основного потока
Анализ производится расчетным и графическим методами.
Коэффициент согласования Кс определяющий загруженность потока, определяется по формуле:
 ,
(10)
где Tизд - трудоемкость изделия в потоке, сек, Nф - фактическое количество рабочих, τ - такт потока, сек.
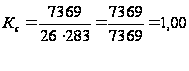
Если значение
К для потоков
со свободным
ритмом находится
в интервале
0,98…..1,02, то можно
считать, что
организационные
операции
скомплектованы
удачно.
Графический анализ производится по графику синхронности, диаграмме синхронности операций. График синхронности показывает время выполнения операции и отклонения времени от такта.
Диаграмма синхронности показывает загруженность операции и специализацию работ.
4.6 Расчет и анализ технико-экономических показателей потока
Окончательный итог организационно-технологического построения швейных потоков подводится расчетом основных технико-экономических показателей (ТЭП), оценивающих процесс организации труда в потоке.
Для расчета ТЭП составляется сводная таблица 4.10.
Таблица 4.10 Сводная таблица численности рабочих по специальностям в потоке.
Наименование изделия: Пальто женское д/с
Выпуск в смену: 102ед
Такт потока, сек: 283
Количество рабочих в потоке: 26
| Разряд | Затраты времени на работу, сек. Количество рабочих по видам работ | Сумма тарифных разрядов | Тарифный коэффициент | Сумма тарифных коэффициентов | ||||||||||||
| Машинные |
С/машинные (автоматы) |
Ручные | Утюжильные | Прессовые | Итого по разрядам | |||||||||||
|
Время ( |
Количество рабочих |
Время ( ( |
Количество рабочих |
Время
( |
Количество рабочих |
Время
( |
Количество рабочих |
Время
( |
Количество рабочих | Количество рабочих |
Время
( |
Удельный вес, % | ||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 17 |
| 1 | 1,00 | |||||||||||||||
| 2 | 838 | 2,96 | 183 | 0,64 | 849 | 3 | 20 | 0,07 | 102 | 0,36 | 7,04 | 1992 | 27,03 | 14,08 | 1,2 | 8,00 |
| 3 | 2045 | 7,22 | 489 | 1,72 | 432 | 1,52 | 522 | 1,84 | 506 | 1,78 | 14,11 | 3994 | 54,21 | 42,33 | 1,3 | 6,83 |
| 4 | 295 | 1,04 | 60 | 0,21 | 47 | 0,16 | 60 | 0,21 | 160 | 0,56 | 2,2 | 622 | 8,44 | 8,88 | 1,4 | 7,11 |
| 5 | 172 | 0,06 | 180 | 0,63 | 409 | 1,44 | 2,69 | 761 | 10,32 | 13 | 1,5 | |||||
| Итого | 3350 | 11,82 | 612 | 2,14 | 1328 | 4,68 | 602 | 2,12 | 1177 | 4,14 | 26 | 7369 | 100 | 78,29 | 33,93 | |
|
Удельный Вес % |
45,46 | 8,30 | 18,02 | 8,16 | 15,97 | 100 | ||||||||||
 )
 )
 )
 )
 )
 )
 )
4.6. Технико-экономические показатели проектируемого потока
Технико-экономические показатели процесса рассчитываются на основе организационно-технологической схемы потока и сводной таблицы рабочей силы
Показатели рассчитываются по следующим формулам:
Выработка на одного рабочего в смену (производительность труда) характеризует технический уровень потока:
 (11)
где Мсм - выпуск в смену, ед, N р - расчетное количество рабочих, чел.
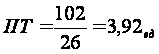
Средний тарифный разряд:
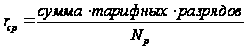 (12)
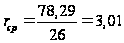
Средний тарифный коэффициент Qср
Показатели Qср, rcp характеризуют квалификационную сторону применяемой технологии, но не прогрессивность потока.
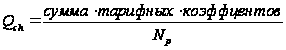 (13)
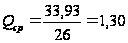
Стоимость обработки единицы изделия Ризд, руб.:
Pизд =∑Рi = 43,15руб
где: Рi - сумма расценок по организационным операциям
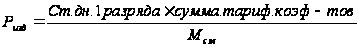 (14)
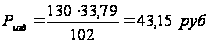
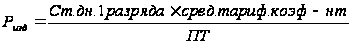 (15)
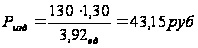
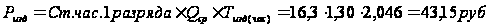
где: Ст дн 1 раз - дневная тарифная ставка 1 разряда Ст час - часовая тарифная ставка 1 разряда;, сумма тарифных коэффициентов; Qср - средний тарифный коэффициент; Мсм - выпуск в смену; ПТ - выработка на 1 рабочего в смену.
Коэффициент механизации потока Км.:
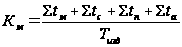 (16)
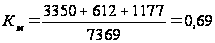
где: ∑t м, ∑t с, ∑t п, ∑tа - сумма времени по специальностям, сек; Тизд - трудоемкость изделия, сек.
Коэффициент использования оборудования
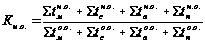 (17)
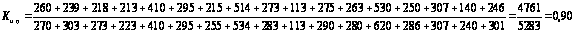
где: ,
 ,
 ,
 - сумма времени
по неделимым
операциям
машинных
специальностей,
сек;
 ,
 ,
 ,

- сумма времени
по организационным
операциям
машинных
специальностей,
сек. Ки.о. –
характеризует
качество разделения
труда по специализации
рабочих мест
Съем продукции с 1 м2 производственной площади:
 (18)
где: Мсм - выпуск изделий в смену, ед.; Sпот - площадь потока, м2.
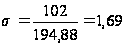 ед.
Таблица 4.11 Технико-экономические показатели проектируемого потока
| № п/п | Технико-экономические показатели | Размерность | Числовое значение |
|
|
Выпуск в смену, Мсм | ед. | 102 |
|
|
Трудоемкость изготовления изделия, Тизд | сек | 7369 |
|
|
Численность рабочих: расчетная, Nр Фактическая,Nф |
чел. |
25,99 26 |
|
|
Выработка на одного рабочего в смену (производительность труда), ПТ | ед. | 3,92 |
|
|
Средний тарифный разряд, rср | 3,01 | |
|
|
Средний тарифный коэффициент, Qcр | 1,30 | |
|
|
Стоимость обработки единицы изделия, Ризд | руб. | 43,15 |
|
|
Коэффициент загрузки (согласования), Кс | 1,00 | |