Размольно-подготовительный отдел фабрики по производству бумаги
Величину удельного давления при размоле массы выбирают с учетом требуемых параметров массы и свойств вырабатываемой бумаги, типа размалывающего аппарата и гарнитуры, а также прочности исходного волокна. Для интенсивного укорочения волокон при минимальной их гидратации применяют высокое удельное давление, для интенсивной фибрилляции и продольного расщепления волокон при высокой гидратации — относительно низкое удельное давление. Прочные волокнистые материалы (сульфатную небеленую целлюлозу и тряпичную полумассу) размалывают при более высоком давлении, чем менее прочные материалы (сульфитную целлюлозу). Коротковолокнистую целлюлозу из лиственной древесины и однолетних растений (соломы, тростника и др.), а также макулатуру размалывают при низком удельном давлении, чтобы не укорачивать волокон, а подвергать лишь легкому рафинирующему воздействию.
1.10.Размалывающая гарнитура
Размалывающая гарнитура аппаратов может быть металлическая, базальтовая и комбинированная (из первых двух).
Металлическая гарнитура может быть литой (цельнометаллической) и наборной (из отдельных ножей). Первая характерна для гидрофайнеров и дисковых рафинеров, вторая — для роллов и конических мельниц Жордана.
Базальтовая гарнитура применяется в роллах, в конических и дисковых мельницах в тех случаях, когда требуется жирный помол массы.
Комбинированная гарнитура применяется в роллах и иногда в конических мельницах.
Тип размалывающей гарнитуры следует выбирать с учетом характера требуемого размола и свойств вырабатываемой бумаги. Металлическая гарнитура в отличие от базальтовой позволяет, изменяя удельное давление при размоле, получить массу с любыми свойствами. Однако процесс размола с использованием этой гарнитуры не всегда экономичен. Металлическая гарнитура эффективна в тех случаях, когда требуется укорочение волокна. Когда нужно расщепление или раздавливание волокон и получение хорошо гидратированной массы жирного помола, целесообразнее применять базальтовую гарнитуру. Базальтовая гарнитура непригодна для укорачивания волокна при малом его ужирнении.
Применение комбинированной гарнитуры из базальта и металлических ножей расширяет возможности процесса размола.
Эффективность работы роллов и конических мельниц с металлической гарнитурой и характер помола массы зависят от правильного выбора толщины ножей. Тонкие ножи, толщиной 2—5 мм, применяют для садкого помола массы; средние по толщине ножи (6—8 мм) используют при выработке большинства массовых видов бумаги; ножи толщиной 9—12 мм служат для получения массы жирного помола и в тех случаях, когда желательна гидратация волокон без существенного их укорочения.
В роллах на планке обычно ставят ножи на 2—-3 мм тоньше, чем на барабане: ножи на барабане труднее менять, чем на планках. У конических мельниц толщина ножей на статоре и роторе обычно одинакова.
Литая гарнитура используется для гидрофайнеров и дисковых рафинеров при рафинирующем размоле целлюлозы в первой ступени, перед размолом в конических мельницах Жордана. У гидрофайнеров на роторе и статоре устанавливают ножи толщиной 10—16 мм, а у рафинеров более тонкие.
Ножи роллов, конических и дисковых мельниц с наборной гарнитурой изготовляются из нержавеющей стали разных марок и твердости, углеродистой высококачественной стали и бронзы. Мюллер-Рид с соавторами считают, что при размоле прочной сульфатной целлюлозы для лучшего укорочения волокон лучше всего применять ножи из твердой хромоникелевой стали (твердостью по Бринеллю 350—370 кгс/мм2). Такие ножи пригодны и для размола сульфитной небеленой целлюлозы. При размоле менее прочных волокнистых материалов и при желании получить менее укороченные волокна с большей степенью гидратации рекомендуется применять ножи из стали твердостью по Бринеллю 225— 275 кгс/мм2. Ножи из марганцовистой стали и фосфористой бронзы твердостью 180—220 кгс/мм2 применяются для рафинирующего и фибриллирующего размола при малом укорочении волокон.
Эти авторы придают очень большое значение микроструктуре материала ножей и считают, что размол массы можно значительно улучшить, создав надлежащую микроструктуру материала ножей. Чиаверина пришел к заключению, что для ускорения размола и повышения его эффективности следует применять пористые ножи. Ножи, изготовленные из пористого металла «Порал», позволяют получать при небольшом расходе энергии на размол массу низкой степени помола, но дающую очень прочную бумагу. Бухайер и Пижоль показали, что в дисковых рафинерах для рафинирующего размола волокна наиболее пригодна чугунная литая и базальтовая гарнитура, а для размола с укорочением волокон— стальная. В обоих случаях достигается максимальная эффективность и экономичность процесса.
Из-за большой размалывающей поверхности, пористой структуры и наличия большого количества режущих кромок базальтовая гарнитура создает значительное истирающее действие, и потому она весьма эффективна при жирном помоле массы. Применение в роллах и конических мельницах Жордана ножей значительной толщины для получения массы жирного помола нельзя признать целесообразным. Применять такие ножи рекомендуется в скоростных конических мельницах — гидрофайнерах, в которых действие гидратации усиливается эффектом гидроразмола вследствие ударного действия гарнитуры при высоких скоростях вращения ротора. Наиболее рационален двухступенчатый размол, при котором гидратирующее действие достигается в одних аппаратах, а укорочение волокон до требуемых размеров — в других аппаратах, с тонкими ножами.
Для работы конических мельниц имеет значение не только материал гарнитуры и толщина ножей, но и конусность ротора, а также расположение ножей. При одиночном расположении ножей с равными промежутками между ними достигается большее режущее действие ножей, а при групповом расположении повышается гидратация волокон. С увеличением конусности ротора конической мельницы уменьшается режущее действие аппарата.
Как показал В. Брехт, режущее действие ножей уменьшается при увеличении угла (в диапазоне от 0 до 40°) между ножами ротора и статора размалывающих аппаратов, но при этом возрастает расход энергии на размол. Наиболее благоприятным углом между ножами барабана и планки у ролла он считает угол 6е. При таком расположении ножей ролл работает более стабильно, с меньшим шумом, исключается возможность западания и ударов ножей и вместе с тем достигается наиболее эффективная и экономичная работа аппарата.
1.11. Окружная скорость размалывающего органа
Окружная скорость размалывающего барабана роллов периодического действия составляет обычно 10—12 м/сек, скорость ротора конических мельниц Жордана (по среднему диаметру ротора) — в пределах 10—23 м/сек (у мельниц с интенсивным режущим действием 10—16 м/сек, а у мельниц с большим гидратирующим действием 17—23 м/сек), у гидрофайнеров — в пределах 25—33 м/сек, у дисковых рафинеров —в пределах 20—45 м/сек (по большому диаметру).
Окружная скорость размалывающего аппарата обычно не регулируется в процессе работы, однако часто возможна работа конических и дисковых мельниц при разных скоростях; в зависимости от назначения мельницы устанавливают электродвигатель с соответствующим числом оборотов.
С увеличением числа оборотов размалывающего органа при всех прочих равных условиях снижается режущее и повышается гидратирующее действие аппарата при размоле волокна. Это происходит, по-видимому, вследствие возрастания эффекта гидроразмола за счет ударного действия ножей о массу, а также ударов самой массы о стенки размалывающего аппарата, так как живая сила этих ударов возрастает пропорционально квадрату скорости. Наряду с этим возрастает и напряжение сдвига в зазоре между размалывающими органами аппарата, которое приводит к усиленной фибрилляции и гидратации волокна. По этой причине скоростные размалывающие аппараты,— гидрофайнеры и дисковые рафинеры,— снабженные к тому же и более толстыми ножами и работающие при более высокой концентрации массы, больше гидратируют и расчесывают волокна, а мельницы Жордана, работающие на меньших скоростях при меньшей концентрации массы и с более тонкими ножами, больше укорачивают волокно.
1.12.Кислотность массы
Изменение кислотности среды в пределах рН 5—8,5, при котором обычно производится размол, не оказывает существенного влияния на скорость процесса размола и его эффективность. Увеличение рН среды до 10—11 ускоряет процесс размола и позволяет снизить расход энергии на 15—20%, так как набухание волокна повышается, однако целлюлоза при этом желтеет. Пожелтение целлюлозы, как показал В. Гартнер, можно устранить введением в бумажную массу наряду со щелочью окислителей, например перекиси водорода, в количестве менее 1% от веса волокна. По данным этого автора, расход едкого натра (для создания рН массы 10—10,5) и окислителя экономически оправдывается, так как стоимость сэкономленной энергии выше стоимости затрат на химикаты, а получаемая бумага обладает более высокой разрывной длиной (на 10%) и сопротивлением излому (на 25%).
1.13. Температура массы
Повышение температуры массы при размоле неблагоприятно отражается на этом процессе и на свойствах получаемой бумаги. Длительность размола увеличивается, волокна больше укорачиваются при размоле, а гидратация их снижается, что приводит к тому, что прочность бумаги из такой массы снижается, а пухлость, пористость и впитывающая способность бумаги повышаются. Эти свойства бумаги изменяются потому, что явления гидратации и набухания целлюлозного волокна носят экзотермический характер. Чем ниже температура массы при размоле, тем сильнее набухают, гидратируются и фибриллируются волокна и тем больше увеличивается их пластичность. Понижение температуры массы способствует сокращению продолжительности процесса размола и снижению расхода энергии при одновременном повышении механической прочности бумаги.
2. АППАРАТЫ
РОУ. КОНИЧЕСКИЕ
И ДИСКОВЫЕ
МЕЛЬНИЦЫ
2.1.Конические мельницы
Непрерывный размол бумажной массы находит в настоящее время все большее применение и вытесняет ролльный размол. Из большого количества различных размалывающих аппаратов непрерывного действия наибольшее значение имеют конические мельницы и дисковые рафинеры. Кроме того, применяются роллы непрерывного действия, мельницы Мордена, полуконические мельницы, супротонаторы и др.
Коническая мельница, изобретенная Иосифом Жорданом в 1848 г., длительное время использовалась лишь как подсобный размалывающий аппарат в дополнение к роллам и самостоятельного значения не имела. Она применялась для домалывания массы после роллов и для лучшего рафинирования волокна перед поступлением его на бумагоделательную машину.
Только в начале 30-х годов настоящего столетия были сделаны первые попытки осуществить непрерывный размол массы в одних конических мельницах. У нас такие опыты были проведены в 1934 г. Н. О. Зейлигером [51] на Вишерском комбинате при выработке писчей и бумаги для печати из 100% сульфитной беленой целлюлозы. Несмотря на то, что эти и другие опыты, проведенные за рубежом, показали значительные преимущества непрерывного размола бумажной массы перед периодическим размолом в роллах, особенно при выработке массовых видов бумаги в условиях специализации бумагоделательных машин, значительное распространение непрерывный размол в конических и дисковых мельницах получил значительно позже.
В настоящее время из конических мельниц наибольшее применение находят мельницы Жордана (с наборной гарнитурой) и гидрофайнеры (с литой гарнитурой). Первые отличаются более тонкими ножами, работают с меньшей окружной скоростью конуса, при более низкой концентрации массы и производят размол волокон при значительном их укорочении. Вторые отличаются более толстыми литыми ножами, работают при более высокой окружной скорости конуса, с более высокой концентрацией массы и производят рафинирующий, расчесывающий размол, при котором волокна не претерпевают значительного укорочения, однако они хорошо фибриллируются, гидратируются и дают достаточно прочный лист бумаги, в особенности по показателям сопротивления раздиранию и излому при относительно низкой степени помола по Шоппер-Риглеру.
К коническим мельницам можно отнести также мельницы Мордена, получившие теперь большое распространение за рубежом, и полуконические мельницы.
Чаще всего непрерывный размол бумажной массы ведут в две ступени, в гидрофайнерах и в мельницах Жордана. Иногда его осуществляют в три ступени, используя эти и другие аппараты, например мельницы Мордена и дисковые рафинеры, и применяя различную размалывающую гарнитуру. При выработке массовых видов бумаги из массы сравнительно садкого помола ее размол может быть осуществлен в одну ступень в мельницах Жордана или в гидрофайнерах.
Коническая мельница Жордана (рис. 1). Она состоит из конического ротора с отдельными, закрепленными на нем, ножами и статора (кожуха) с такими же ножами. Конический ротор (рис.2)
Приводится в движение от электродвигателя через эластичную муфту сцепления, допускающую осевое перемещение конуса относительно неподвижного кожуха, чем достигаются сближение ножей ротора и статора и необходимая присадка размалывающего органа. Перемещать конус в осевом направлении можно с помощью ручного маховичка через червячную или зубчатую передачу, а также с помощью электрического, пневматического или гидравлического серводвигателя. В последнем случае возможна присадка конуса с пульта управления и автоматизация процесса размола.
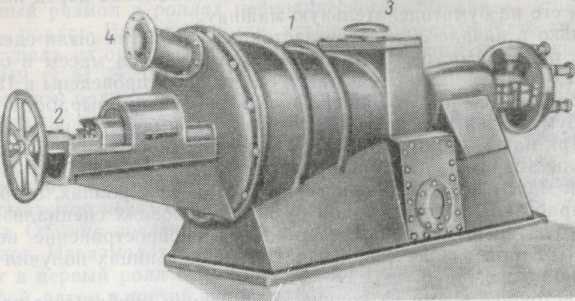
Рис 1. Общий вид конической мельницы Жордана: 1— кожух (статор); 2 — присадочное устройство; 3 — вход массы; 4 — выход массы
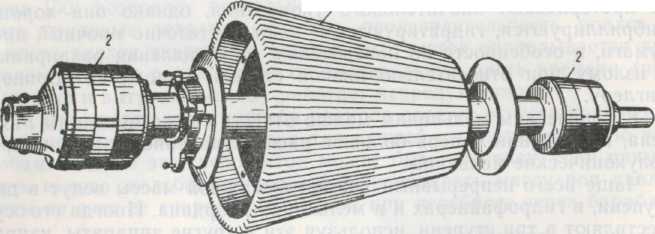
Рис. 2. Ротор мельницы Жордана:
1- конус (ротор); 2 — подшипники
Масса внутри мельницы перемещается не только за счет гидравлического напора при ее входе в узкий конец мельницы, но и за счет центробежной силы, увеличивающейся при движении массы от малого диаметра конуса к большому. Наблюдения, проведенные в последнее время рядом исследователей как у нас, так и за рубежом (Пашинский, Шильников, Хальме и Сирьянен), показали, что масса внутри мельницы совершает сложное движение и в зависимости от величины напора внутри мельницы всегда имеется больший или меньший обратный поток массы, движущейся в пазах между ножами от широкого конца мельницы к узкому. Это говорит о том, что волокнистая масса не может беспрепятственно пройти между ножами без размола.
Конический ротор может быть изготовлен вместе с валом из одного куска металла, но может быть и полым чугунным, закрепленным на стальном валу. В продольные пазы на поверхности конуса вставляют ножи, которые крепятся к ротору стальными кольцами, и между ними закладываются деревянные прокладки. Применяют и другие методы крепления ножей на конусе и кожухе конических мельниц Жордана.
Ножи на конусе располагают по образующей с промежутками 15—30 мм, которые суживаются к узкому концу конуса. Обычно на конусе устанавливают ножи двух размеров: длинные, по всей длине конуса, и короткие, между длинными в широком конце мельницы.
Кожух мельницы изготовляют обычно из чугуна разъемным из двух половин и часто с ребрами жесткости, чтобы ножи не вибрировали при работе мельницы. Ножи на кожухе изогнуты под углом 170—174° и установлены так, что ножи конуса набегают на вершину угла этих ножей, что предотвращает западание ножей при работе мельницы и улучшает размалывающее действие аппарата. У других конструкций мельниц Жордана кожух выполнен неразъемным, из одной чугунной отливки. Расстояние между ножами кожуха обычно бывает несколько меньше, чем на конусе, и составляет 10—20 мм. Высота выступа ножей на роторе и статоре обычно равна 10—20 мм. Толщина ножей у мельниц Жордана изменяется от 5 до 10 мм. Более тонкие ножи, толщиной 5—7 мм, применяют у конических мельниц Жордана, устанавливаемых во второй или третьей ступени размола после гидрофаинеров или дисковых рафинеров для укорочения волокон, более же толстые ножи, 8—10 мм, применяют при размоле массы в одну ступень с меньшим укорочением волокон.
У конических мельниц Жордана срок службы ножей зависит от их толщины и материала, из которого они изготовлены, и степени присадки, а также от кислотности среды и может колебаться в пределах от 1 до 3 и более лет. Мельницы Жордана могут быть снабжены базальтовой и полубазальтовой гарнитурой.
Конические мельницы создаются разных типоразмеров с конусностью ротора 11—24°. Мощность двигателя колеблется от 60 до 600 кет, окружная скорость по диаметру от 8 до 22 м/сек. Некоторые конструкции мельниц позволяют работать при разных окружных скоростях. Мельницы Жордана, предназначенные для укорочения волокон, работают при скорости 8—12 м/сек. Если при размоле необходимо подвергнуть волокно большему гидратирующему действию при меньшем укорочении, применяют конические мельницы с более толстыми ножами, работающие со скоростью 14—22 м/сек.
Угол конуса мельницы также влияет на характер размола, а именно: уменьшение угла конуса приводит к усилению режущего действия ножей мельницы, а увеличение угла — к уменьшению этого действия.
На характер размола массы влияет также расположение ножей на конусе мельницы. При групповом расположении ножей мельница работает с меньшим режущим действием, чем при их одиночном расположении через равные промежутки.
Конические мельницы Жордана в СССР выпускаются таких же типоразмеров с углом конуса 22°, а также с базальтовой гарнитурой (марки МКБ).
Как видно из таблицы, мельницы марки МКН в зависимости от их назначения и требований производства могут выпускаться в двух вариантах по мощности электродвигателя, а следовательно, и скорости вращения ротора.
Конические мельницы Шартля — Миами фирмы Блек-Клоусон (США) выпускаются 11 типоразмеров с различными углами конусов и мощностью двигателя от 25 до 588 кет.
Широкое применение находят также конические мельницы Жордана Мессон-Миджет (Англия) и скоростные мельницы Джонса (США).
Скоростная мельница Джонса отличается малым габаритом, малым весом и компактностью. Она имеет конус длиной 500 мм и диаметром 350/200 мм, снабжена роликовыми подшипниками и двигателем мощностью 55 или ПО кет (число оборотов 900 или 1200 в минуту). Она очень экономична по расходу энергии и позволяет точно контролировать качество массы (имеется указатель зазора между ножами ротора и конуса). Подбирая соответствующую гарнитуру и электродвигатель, можно подвергать массу в этой мельнице как режущему, так и гидратирующему действию. Применяется скоростная мельница Джонса для размола тряпичной полумассы и целлюлозы при производстве высокосортных, конденсаторных и других видов бумаги .
Гидрофайнер. Гидрофайнеры представляют собой скоростные конические мельницы с цельнометаллической литой гарнитурой, предназначенные для расчеса, рафинирования и гидратации массы без существенного укорочения волокна. Они отличаются малым габаритом, очень компактны и обладают вместе с тем сравнительно высокой производительностью.
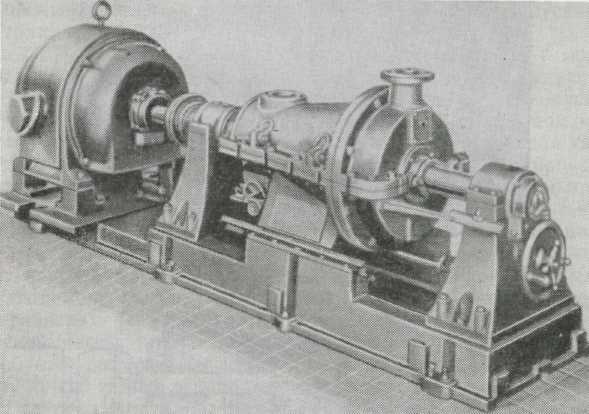
Рис. 3. Скоростная мельница Джонса
Наиболее распространен у нас гидрофайнер первой величины типа «Дилтс» завода Тампелла (рис. 4). Ротор диаметром 235/387 мм и длиной 673 мм насажен на стальной вал, снаружи имеет ножевую рубашку из хромистой стали, на которой выфрезерованы ножи трех размеров по длине толщиной от 10 до 14 мм в количестве 48 шт. (24+12+12).
Чугунный корпус статора, как и ротор, снабжен съемной ножевой рубашкой из хромистой стали с выфрезерованными зигзагообразными ножами двух размеров (58 шт.) и толщиной 10—12 мм.
Подшипники ротора сферические, перемещающиеся вместе с валом при его передвижении вдоль оси. На валу ротора со стороны
входа массы установлена крыльчатка для гона массы. Присадка ротора производится перемещением его в осевом направлении, как и у мельниц Жордана, при помощи ручного маховичка. Некоторые современные конструкции гидрофайнеров снабжены электрическим, пневматическим или гидравлическим присадочным устройством, управляемым со щита.
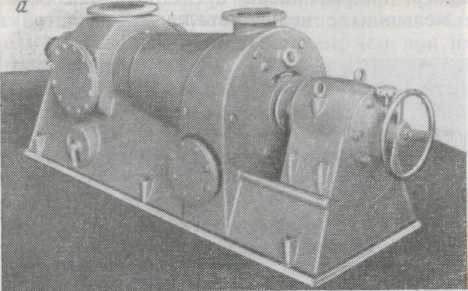
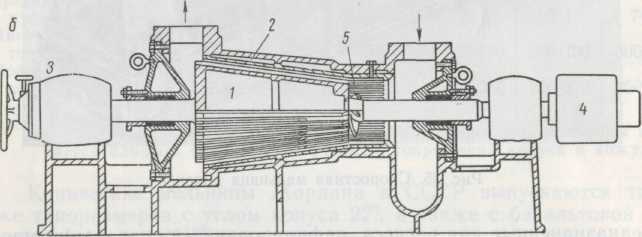
Рис. 4. Гидрофайнер:
а — общий вид; б —разрез; / — ротор; 2— статор; 3 — присадочное устройство; 4 — муфта 5 — крыльчатка
Ротор гидрофайнера приводится во вращение от электродвигателя мощностью 150 кет (число оборотов 1450 в минуту) без промежуточного редуктора. При этом окружная скорость по среднему диаметру ротора составляет около 24 м/сек.
Благодаря установке на валу крыльчатки гидрофайнер может работать при концентрации массы до 6%. Такая концентрация массы, как известно, лучше способствует гидратирующему действию размола, чем более низкая, при которой обычно работают конические мельницы. Поэтому при двухступенчатой схеме размола на гйдрофайнерах и мельницах Жордана целесообразно иметь соответствующие концентрации массы на каждой ступени размола.
Гидрофайнеры завода Тампелла выпускаются трех величин с мощностью двигателя 65, 150 и 260 кет. Гидрофайнеры Блек-Клоусон (США) выпускаются разных типоразмеров с мощностью двигателя от 37 до 300 кет и снабжаются автоматическим присадочным устройством «Дюотролл» (электродвигатель), управляющим присадкой ротора по заданной программе и поддерживающим нагрузку аппарата постоянной.
Большое применение получили у нас также гидрофайнеры Юль-хафайнер, выпускаемые в Финляндии, и Эшер-Висс, выпускаемые в Австрии.
В СССР гидрофайнеры выпускаются шести величин с мощностью двигателя от 55 до 600 кет и пропускной способностью от 5 до 150 т массы в сутки. Все гидрофайнеры имеют угол конуса 22° и могут работать в зависимости от назначения при разном числе оборотов ротора и разной мощности двигателя. (Подробная характеристика отечественных гидрофайнеров марки МКЛ приведена в «Справочнике бумажника», т. II, 1965 г.) Они с успехом применяются при двухступенчатой схеме размола в комбинации с мельницами Жордана при выработке многих видов бумаги из целлюлозы и в особенности крафт-мешочной, электроизоляционных и других видов бумаги из сульфитной целлюлозы и древесной массы. В последнем случае размол целлюлозы можно проводить на одних гйдрофайнерах. При выработке бумаги с высоким содержанием древесной массы, например газетной или типографской № 2 и 3, не требуется размол целлюлозы до высокой степени помола. Целлюлозу нужно только освободить от пучков (рафинировать), расчесать и слегка гидратировать. Более экономично такой размол осуществляется на гйдрофайнерах.
При размоле бумажной массы в гйдрофайнерах степень помола массы растет незначительно, поэтому масса легко обезвоживается на сетке бумагоделательной машины. Наряду с этим улучшаются механические свойства бумаги, особенно сопротивление раздиранию, надрыву и излому, так как волокно хорошо фибриллируется и гидратируется при размоле без значительного укорочения и приобретает пластичность.
2.2. Схемы установок и работа конических мельниц.
Конические мельницы могут быть использованы для домалывания и рафинирования массы в дополнение к роллам, а также в качестве самостоятельных размалывающих аппаратов непрерывного действия. В зависимости от назначения схемы их установок могут быть различными. В первом случае конические мельницы могут устанавливаться либо в ролльном отделе между массным и машинным бассейнами, либо после машинного бассейна непосредственно перед бумагоделательной машиной. Вторая установка предпочтительнее, так как позволяет быстрее исправлять недостатки качества массы, поступающей из ролльного отдела, и лучше приспосабливать ее к требованиям производства. Конической мельницей в этом случае управляет сеточник. Коническую мельницу для рафинирования и регулирования помола массы устанавливают сравнительно небольшой производительности с таким расчетом, чтобы она была полностью загружена, иначе аппарат будет работать неэкономично.
При использовании конических мельниц в качестве самостоятельных размалывающих аппаратов непрерывного действия применяются циклические и непрерывные схемы размола. Первая из них применяется при сравнительно небольшой производительности установки и может быть использована при размоле до высокой степени помола массы. Она может с успехом применяться при выработке широкого ассортимента бумаги на одной и той же бумагоделательной машине, так как позволяет менять характер размола волокна.
Количество размолотой массы, поступающей в метальный бассейн, устанавливается с таким расчетом, чтобы обеспечить бесперебойную работу бумагоделательной машины. Эффект обработки массы в этой системе зависит от степени присадки ротора мельницы и величины потока размолотой массы, возвращающейся в мельницу (т. е. от коэффициента рециркуляции). Чем больше загружена мельница и чем меньше от нее отводится размолотой массы в бассейн готовой массы, тем выше эффект ее обработки (больше увеличивается степень помола по Шоппер-Риглеру).
Таким образом, в обеих схемах непрерывного размола массы в конических мельницах эффективность обработки массы регулируется присадкой размалывающих органов мельниц, а также отбором размолотой массы (или производительностью мельницы). Следовательно, между эффектом обработки массы и производительностью конической мельницы существует обратная зависимость, производительность мельниц зависит от вида волокна и требуемой степени помола массы.
Принципиальная разница между двумя вышеуказанными схемами непрерывного размола массы заключается в том, что при размоле массы по второй схеме с рециркуляцией процесс обработки волокна прерывается на время циркуляции массы в бачке (при этом волокно лучше набухает). Кроме того, размол массы протекает при меньшем гидравлическом давлении в мельнице. В схеме с рециркуляцией напор массы не превышает обычно 2—3 м вод. ст., тогда как при подаче массы в мельницу насосом этот напор может достигать гораздо больших значений. Повышение гидравлического давления внутри мельницы при сильном дросселировании массы задвижкой на выходном массопроводе приводит к возрастанию потребления мощности мельницей, и этот повышенный расход энергии на размол не компенсируется пропорциональным возрастанием эффекта обработки массы.
Таким образом, в отношении расхода энергии на размол эта схема, по-видимому, имеет некоторые преимущества перед схемой с дросселированием массы на выходе из последней мельницы. Тем не менее вторая схема проще и имеет более широкое применение на бумажных и картонных предприятиях, нежели первая. Как показала практика, схема включения мельниц с дросселированием массы на выходном трубопроводе работает достаточно эффективно при сравнительно большой пропускной способности мельниц и, следовательно, при малом дросселировании массы, когда гидравлическое давление массы внутри мельницы не очень велико.
2.3.Мельница Мордена
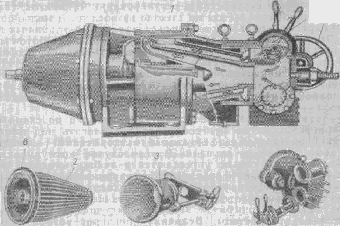 Мельница
Мордена является
разновидностью
конической
мельницы
с регулируемым
рециркуляционным
потоком массы
внутри самой
мельницы. Она
очень компактна,
производительна
и позволяет
вести достаточно
5. Рис. 5. Мельница Мордена «Стокмейкер»:
1 — общий вид и разрез мельницы; 2 — ротор; 3 — статор; 4 — рециркуляционный клапан; 5 — присадочный маховичок;
6 — крыльчатка
эффективно как рафинирование, так и размол с укорочением волокна.
Современная мельница Мордена (рис. 5) представляет собой размалывающий аппарат непрерывного действия. Мельница состоит из вращающегося полого ротора, соединенного непосредственно с электродвигателем эластичной муфтой, и неподвижного статора (кожуха), соединенного с маховичком присадочного механизма.
Ротор и статор неразъемные и изготовлены из отдельных отливок хромистой стали или фосфористой бронзы (при работе в слабокислой среде). Ножи на роторе установлены на таком же расстоянии друг от друга, как и на ролльном барабане, а на статоре— с меньшими промежутками.
Масса подается насосом внутрь полого ротора под давлением около 1,75 кгс/см2 и при помощи крыльчатки, насаженной на конце вала, прогоняется между ножами ротора и статора в направлении от широкого конца мельницы к узкому, при этом давление массы повышается до 3,5—4,2 кгс/см2. Из выпускной камеры массу при помощи клапанов можно направить на выход или снова в приемную камеру, а затем обратно в мельницу. В первом случае мельница будет работать с однократным пропуском массы, во втором — с многократным (с рециркуляцией). Величину рециркуляционного потока массы, а следовательно, и степень обработки волокна и производительность мельницы при помощи указанных клапанов можно регулировать в широких пределах.
До 1952 г. мельницы Мордена выпускались с двигателем мощностью 11О кВт для размола сульфитной целлюлозы и 150 кВт для размола сульфатной целлюлозы. Число оборотов ротора 750—900 в минуту, вес мельницы 2—3 г, число ножей на роторе 40 и на статоре 63. Окружная скорость ротора на широком конце аппарата 17,5—21 м/сек. Максимальная пропускная способность аппарата 100 г в сутки. Коэффициент полезного действия мельницы 60—65%.
Конические мельницы