Размольно-подготовительный отдел фабрики по производству бумаги
2.4. Дисковые рафинеры
Дисковые рафинеры — размалывающие аппараты непрерывного действия. В настоящее время они находят широкое применение в производстве бумаги, картона, полуцеллюлозы и древесноволокнистых плит. Все шире начинают применяться для непрерывного размола бумажной массы и в ряде случаев вытесняют конические мельницы. Особенно широкое распространение они получили в Канаде, США, в Скандинавских странах и в Японии. В СССР они установлены в основном на новых предприятиях.
Дисковые рафинеры применяются в первой и даже во второй ступени размола целлюлозы, где они вытесняют гидрофайнеры. Они хорошо рафинируют и фибриллируют волокно без укорочения, повышая прочностные свойства бумаги, особенно сопротивление раздиранию и излому, и ее растяжимость при низкой степени помола массы. Такая масса хорошо обезвоживается на сетке бумагоделательной машины. Дисковые рафинеры имеют большую мощность и производительность, требуют меньшие площадь для их размещения и капитальные затраты на установку, проще и дешевле в обслуживании, расходуют меньше энергии на размол и экономичнее в работе, чем конические мельницы.
В последующих стадиях размола наряду с коническими мельницами Жордана с успехом применяются трехдисковые рафинеры фирмы Спроут-Вальдрон.
Дисковые рафинеры с базальтовой гарнитурой особенно пригодны для размола коротковолокнистой целлюлозы из лиственных пород древесины и однолетних растений — соломы, багассы, тростника и др. Кроме того, они в последнее время получили применение для размола волокнистых материалов при высокой концентрации массы, 20—30%.
Дисковые рафинеры выпускаются с двумя и тремя дисками. У первых могут вращаться один или оба диска (в разных направлениях), у вторых вращается лишь один средний диск. Мельницы с двумя дисками выпускаются фирмами Сутерленд (только с одним вращающимся диском), Бауера, Спроут-Вальдрон. В СССР изготовляются рафинеры марок МФ и ФД. Мельницы с тремя дисками выпускаются фирмами Спроут-Вальдрон и Бертрам.
Двухдисковые мельницы обычно изготовляются с литой гарнитурой иногда с базальтовой, трехдисковые — как с литой, так и с наборной гарнитурой. В бумажном и картонном производстве применяются обычно двухдисковые рафинеры с одним вращающимся диском и трехдисковые, работающие при концентрации массы 3—5%. Двухдисковые рафинеры, у которых оба диска вращаются в разные стороны, применяются главным образом для размола щепы и других волокнистых отходов в производстве древесноволокнистых плит и работают при концентрации от 8— 10% до 12-15%.
Размалывающая гарнитура обычно выполняется в виде шести сменных сегментов, закрепляемых на внутренней поверхности дисков. Сегменты выполняются из чугуна или стали. Расположение и форма канавок на сегментах выбираются в зависимости от вида и характера обработки волокнистого материала. Обычно канавки располагаются кольцевыми рядами с разным углом наклона в каждом ряду к радиусу диска, а глубина канавок уменьшается от центра к периферии. По мере износа кромки канавок затупляются и глубина канавок уменьшается, что отражается на характере размола и производительности рафинера. Чтобы поддержать постоянным состояние режущих кромок, иногда практикуют через определенные интервалы времени изменение направления вращения дисков. При сильном износе канавки углубляют проточкой или заменяют сегменты.
Эффект обработки волокна в дисковых рафинерах зависит от типа размалывающей гарнитуры, концентрации массы, вида волокнистого материала, зазора между дисками и количества проходящей массы. Последнее зависит от величины зазора между размалывающими органами и давления массы на входе в мельницу. Поэтому при увеличении давления массы на входе и при увеличении зазора между дисками пропускная способность мельницы возрастает, а эффект обработки снижается.
Обычно дисковые рафинеры устанавливают параллельно в одну или две ступени, причем избыток массы из общего сборника размолотой массы направляют обратно по переливному рециркуляционному массопроводу в приемный бассейн. Изменяя количество рециркулируемой массы, можно значительно повысить эффект обработки бумажной массы.
Последовательная установка дисковых рафинеров обычно не практикуется, так как она затрудняет регулирование давления массы у рафинеров, расположенных в одной цепочке.
Обычно дисковые рафинеры работают при величине зазора между дисками 0,1—0,2 мм, давлении массы на входе около 2 кгс/см2 и при достаточно высокой нагрузке двигателя.
Рафинер Сутерленда. Рафинер Сутерленда имеет два диска, из которых один неподвижен, а другой вращается от электродвигателя через эластичную муфту. Масса подается под напором по трубе и через центральное отверстие в неподвижном диске проходит в зазор между дисками рафинера. Далее под влиянием центробежной силы и напора масса продвигается к периферии, подвергаясь обработке между размалывающими поверхностями дисков.
Диски рафинера толщиной 50 мм литые, сменные с выфрезеро-ванными на них параллельными канавками, глубина которых снижается от центра к периферии. Общий срок службы дисков 10 лет, а время между проточками канавок 6—8 месяцев. Присадка размалывающих органов производится перемещением в осевом направлении неподвижного диска при помощи гидравлического поршня.
Процесс размола массы в рафинере Сутерленда регулируют изменением его пропускной способности (изменяя давление массы на входе и выходе из рафинера при постоянном зазоре между дисками) и оптимальной потребляемой мощности, обеспечивающих надлежащую обработку волокнистого материала, а также изменением величины рециркулируемого потока, возвращаемого на рафинер. При понижении давления массы до 0,2 кгс/см2 электродвигатель мельницы автоматически отключается во избежание повреждения дисков .
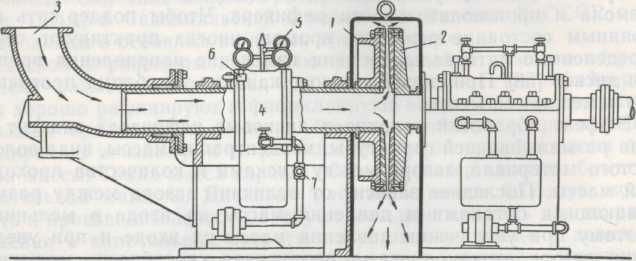
Рис. 6. Дисковый рафинер Сутерленда:
1 — неподвижный диск; 2— вращающийся диск; 3 — вход массы; 4 — гидравлический
цилиндр для присадки неподвижного диска; 5 — манометр; 6 — указатель перемещения
диска; 7—регулирование воды на поршень
Рафинеры работают при концентрации массы 3—4,5% и применяются для размола бумажной массы при выработке всевозможных видов бумаги (в том числе мешочной, оберточной, салфеточной, книжной, писчей, шелковки, а также крафт-картона). Кроме того, эти рафинеры используются для рафинирования целлюлозы и полуцеллюлозы после варки. Рафинеры Сутерленда выпускаются четырех величин с дисками диаметром от 864 до 1372 мм и мощностью двигателя от ПО до 750 кет.
Двухдисковые рафинеры с двумя вращающимися дисками. Рафинер этого типа состоит из двух цельнометаллических дисков со сменными секторами, на поверхности которых выфрезерованы канавки. Оба диска вращаются в разные стороны от двух электродвигателей. Волокнистый материал подается специальным питателем через боковое отверстие в одном из дисков. Присадка дисков осуществляется осевым перемещением одного из дисков при помощи ручного маховичка со стороны, противоположной входу массы.
Рафинеры этого типа применяются для рафинирования волокнистых отходов при выработке грубых оберточных видов бумаги и картона, а также для размола щепы в производстве древесноволокнистых плит. Размол щепы производится при высокой концентрации— 12—15%.
3. РАСЧЁТНАЯ ЧАСТЬ
3.1. Выбор композиции вырабатываемой продукции и основного агрегата
Бумага должна обладать хорошим восприятием печатных красок, иметь прочную поверхность и не должна пылить.
Просвет бумага должен быть равномерным и соответствовать образцу, согласованному между потребителем и изготовителем.
Разнооттеночность в одной партии бумаги не допускается.
Обрез кромок бумаги должен быть чистым и ровным.
Намотка бумаги должна быть равномерной и плотной по всей ширине рулона.
В бумаге не допускаются складки, морщины, залощенные и матовые полосы, пятна, в том числе просвечивающие, надрывы и отверстия, видимые на просвет невооруженным глазом.
В рулонной бумаге допускаются малозаметные морщины и другие дефекты, кроме надрывов и отверстий, которые не могут быть обнаружены в процессе перемотки, если показатель этих внутрирулонных дефектов, определенный по ГОСТ 13525.5—68, не превышает 1,0%.
Число склеек
в рулоне не
должно превышать
двух, для
бумаги
марки В и поставляемой
на экспорт —
одной, а для
бумаги
с государственным
Знаком качества
— одной на 10
рулонов для
бумаги
форматом до
90 см включительно,
и одной на 5
рулонов
для
бумаги форматом
свыше 90 см.
Концы полотна бумаги в местах обрывов должны быть прочно склеены по всей ширине рулона без склеивания смежных слоев.
По показателям качества бумага первого сорта должна соответствовать нормам, указанным в таблице.
Таблица 1
| Наименование показателя | Норма для бумаги марки А | Метод испытания |
|
Состав по волокну, % Целлюлоза сульфитная белёная хвойная по ГОСТ 3914-74 , не менее Целлюлоза сульфитная белёная лиственная по нормативно- технической документации, не более |
80 20 |
По ГОСТ 7500-75 |
|
Масса бумаги площадью 1 м2 , г |
120 |
По ГОСТ 13199-67 |
| 3. Плотность, г/см3 | 0,95-1,10 |
По ГОСТ 13199-67 |
|
4.Разрывная длина в среднем по двум направлениям , м, не менее: рулонной листовой |
2200 1900 |
По ГОСТ 135.25.1-79 |
| 5. Сопротивление излому (число двойных перегибов) в поперечном направлении , не менее | 5 |
По ГОСТ 135.25.2-68 |
|
6. Степень проклейки, мм: а) для бумаги всех масс, кроме массы бумаги площадью 1 м2 220 г |
0,25- 0,75 |
По ГОСТ 8049- 82 |
| 7. Зольность, % | 18-22 |
По ГОСТ 7629- 77 |
| 8. Гладкость, с | 300 -650 |
По ГОСТ 12795- 78 |
| 9. Впитываемость, с | 25-40 |
По ГОСТ 12603- 67 |
| 10 Сорность | 100 |
По ГОСТ 13525.4- 68 |
|
11. Белизна,% а) без оптического отбеливателя, не менее Разница значений белизны по сторонам, %, не более б) с оптическим отбеливателем , не менее Разница значений белизны по сторонам , %, не более |
76 |
По ГОСТ 7690- 76 |
| 12. Влажность, % | 5,5+1 |
По ГОСТ 13525.19- 71 |
На дисковых мельницах осуществляют следующие виды размола волокнистых материалов:
1.Предварительный размол - осуществляется в варочных цехах с целью разделения сучков, костры и непроваренной щепы на волокна.
2.Размол щепы - осуществляется оря производстве различных видов древесной массы (термомеханическом, химико-термомеханическом и т.п.) и при размоле полуцеллюлозы высокого выхода.
3. Размол отходов сортирования целлюлозного и древесномассного
производства,
4. Массный размол - осуществляется в размольно-поодготовительных цехах для придания размалываемым волокнам определенных технологических свойств.
5. Окончательный размол или "выравнивание" массы - осуществляется перед подачей массы на бумаго- или картоноделательную машину для расщепления сгустков волокон в массе.
Основным видом размола, применяемым на всех предприятиях, выпускающих бумагу и картон, является массный размол. Массный размол может проводиться как при низкой концентрации (2-6 %), так и при высокой (10-13 %).
Оптимальным режимом работы дисковых мельниц считается такой.при котором прирост степени помола за одну ступень составляет 5-15 ○ ШР. При этом для трудноразмалываемых материалов (сульфатная, хлопковая целлюлоза и др,) рекомендуется прирост степени помола 5-8°ШР за одну ступень, а для легкоразмалываемых (сульфитной целлюлозы, нейтральносульфитной полуцеллюлозы и др.) рекомендуется - 8-15°ШР.
Необходимое количество дисковых мельниц определяется по затратам энергии на размол. Для расчета используют показатель удельного расхода энергии Ао, показывающий, сколько энергии нужно затратить, чтобы повысить степень помола I т полуфабриката на 1°ШР. Этот показатель практически не зависит от типа размалывающего оборудования и определяется только видом полуфабриката. Значения удельных расходов энергии для основных видов полуфабрикатов в зависимости от глубины процесса размола приведены в табл.3.
Таблица 3
Средние значения удельных расходов энергии (А0)
при размоле основных видов полуфабрикатов
| Вид волокнистого полуфабриката | Удельный расход энергии (А0), кВт*ч/т*○ШР |
|
размол от 13 – 15 до 27-30 ○ШР |
|
|
Сульфитная хвойная беленая целлюлоза |
5 |
3.2. Выбор оборудования для размола полуфабрикатов
Размалывающее оборудование предназначено для разделения полуфабрикатов на волокна, их измельчения, фибрилляции, гидратации и придания им ряда определённых свойств.
Для размола полуфабрикатов применяются различные виды оборудования: дисковые и конические мельницы, роллы, пульсационные мельницы и т.п. В настоящее время на предприятиях, вырабатывающих массовые виды бумаги и картона, применяются почти исключительно дисковые мельницы. Широкое их применение объясняется рядом преимуществ: возможностью размола массы при высокой концентрации (до 40%) ; повышением однородности получаемой массы ; меньшими габаритами и удобством обслуживания; значительно большей мощностью одного агрегата и снижением удельного расхода электроэнергии на 15- 25 % по сравнению с коническими мельницами. Применяем следующую дисковую мельницу.
Таблица 4
| Тип или марка |
Мощность _л.двигателя., МЭД, кВт |
Частота вращения ротора, с-1 | Диаметр диска. Мм |
Производительность воздушно- сухого волокна, т/сутки |
Примечание |
| МД -17 | 250 | 1500 | 630 | 70 | 1 |
Расход электроэнергии на размол полуфабриката определяется по формуле, кВт*ч/сут
А = А0 * Q (ПК – ПН)
где А0 – удельный расход энергии ,кВт*ч/т*○ШР (из табл. 5)
Q – количество воздушносухого полуфабриката, направляемого на размол, т;
ПК и ПН - конечная и начальная степень помола массы, ○ШР
Суммарный расход электроэнергии на размол (А) составит:
А = 5* 200 (30-14) = 16000 кВт*ч/сут
Далее определяется суммарная мощность электродвигателей дисковых мельниц (МЭД) с учётом круглосуточной работы мельниц:
А 16000
МЭД = ----------------- = --------------- = 766 кВт
τ * η 24 * 0,87
где τ – количество часов работы мельницы в сутки (24 час)
η - коэффициент загрузки электродвигателей (0,85 – 0,90)
Определяем количество ступеней размола полуфабриката (n)^
ПК – ПН 30 -14
n = ---------------- = ------------------- = 1.6
∆ ○ШР 10
где ∆ ○ШР- рекомендуемый прирост степени помола полуфабриката за одну ступень.
Распределение мощности между ступенями размола может быть различным и определяется принятым технологическим режимом. Допустим, что 60 % мощности расходуется на первой ступени размола, а остальные 40 % на второй, тогда суммарная мощность электродвигателей мельниц первой ступени будет равна:
МЭД1 = МЭД * 0,6 = 766 * 0,6 = 460 кВт
а для второй ступени:
МЭД2 = МЭД * 0,4 = 766 * 0,4 = 306 кВт
Принимаем для размола мельницы МДС – 17 с электродвигателями мощностью по 250 кВт. Тогда количество мельниц, необходимых для первой ступени размола, составит
460 /250 = 2 шт.С учётом резерва необходимо предусмотреть установку 3 мельниц.
Для второй ступени размола соответственно 306 / 250 = 2 . С учётом резерва устанавливаем 3 шт. МДС -1 7.
3.3. Выбор оборудования для сортирования, очистки и сгущения массы
Перед изготовлением бумаги и картона волокнистую массу необходимо очистить от различного вида загрязнений. Загрязнения. Имеющие плотность большую чем волокна (песок, уголь, металл и т.п.) , обычно удаляют на вихревых очистителях, а также загрязнения, как непровар, сучки, костра, сгустки волокон удаляются в различных сортировках. Для сортирования волокнистой массы перед бумаго-и картоноделательными машинами применяются центробежные и напорные сортировки.
Центробежные сортировки (типа СЦ) применяются для тонкого сортирования сульфитной целлюлозы, сульфатной целлюлозы, полуцеллюлозы, древесной и макулатурной массы.
Таблица 5
Техническая характеристика центробежной сортировки
| Наименование параметров | СЦ – 0,4 – 01 |
|
Площадь сита, м 2 Производительность по воздушно- сухому волокну, т/сутки: сульфитная целлюлоза при диаметре отверстий сита 2,2 мм (с = 1,2-1,4%) древесная масса при диаметре отверстий сита 1,8 мм (с = 1,2 – 1,4 %) максимальная концентрация сортируемой массы , % давление сортируемой массы ,Мпа Давление разбавительной воды, Мпа Количество разбавительной воды, % от количества сортированной массы Количество лопастей Частота вращения ротора, мин-1 Мощность электродвигателя, кВт Габаритны размеры, м: длина ширина высота Масса с электродвигателем, т |
0,4 25- 30 20 -28 2,5 0,012- 0,024 0,035- 0,04 10 -30 6 1250 22 1,12 0,59 1,04 0,51 |
Очень широкое применение на современных предприятиях получили вихревые очистители. В России они выпускаются двух типов: ОМ – для грубой очистки массы концентрацией до 5% и ОК в основном для тонкой очистки массы концентрацией до 1%. Вихревые очистители Ом чаще всего используют для грубой очистки макулатурной массы. Очистители ОК -01 применяют для очистки полуфабрикатов , в которых строго регламентируется сорность, ОК- 02 для очистки древесной массы и некоторых видов целлюлозы, очистители Ок – 04 – перед бумаго –и картоноделательными машинами, а ОК -08 – для грубой очистки массы.
Для снижения потерь волокна с отходами от вихревых очистителей они компонуются в установки (УВК) , состоящие из нескольких последовательных ступеней. Выпускаемые у нас в стране установки – трёхступенчатые, укомплектованные очистителями ОК – 01, ОК-02 или ОК-04. Оптимальная концентрация массы, подаваемой на установки вихревых очистителей , - 0,5- 0,7 %. Следует отметить, что установки УВК … 0,4, применяемые в основном перед бумаго –и картоноделательными машинами, позволяют не только очистить, но и провести одновременную деаэрацию массы, что положительно сказывается на работе машины и качестве получаемой продукции.
Таблица 6
Техническая характеристика очистителя ОМ -01
| Наименование параметров | ОМ -01 |
| Диаметр очистителя, мм | 140 |
| Пропускная способность, л/мин. | 670 |
| Эффективность очистки массы от минеральных включений размером более 3 мм, скрепок, кнопок и т.п. , % | Не менее 80 |
|
Габаритны размеры, м: Длина Ширина высота |
1,02 0,94 2,66 |
| Масса, т | 0,33 |
В целлюлозно – бумажном производстве часто применяется операция сгущения волокнистой суспензии. Для её осуществления применяются барабанные бесшаберные (для сгущения целлюлозы) и шаберные (преимущественно – для древесной массы) сгустители для повышения концентрации массы от 0,2 до 7 %, барабанные сгустители с подачей массы внутрь барабана и сгущающие транспортёры до концентрации 4-7 5, двухбарабанные сгустители для сгущения массы до концентрации 20-50 %. Более перспективными в настоящее время считаются двухбарабанные сгустители. Производительность сгущающего оборудования зависит от следующих основных факторов: степени помола, концентрации, температуры и вида волокнистой массы.
Таблица 7
Техническая характеристика шаберного сгустителя СШ -06
| Наименование параметров | СШ -06 |
| Боковая поверхность цилиндра, м2 | 6 |
|
Производительность по воздушносухому волокну. т/сут: древесная масса целлюлоза масса из макулатуры |
10-15 20-25 8-12 |
| Концентрация поступающей на сгущение массы. % | 0,4-1,0 |
| Концентрация сгущенной массы, % | 5-7 |
| Частота вращения цилиндра, мин -1 | 14,4 |
| Диаметр шаберного вала, мм | 460 |
| Мощность электродвигателя, кВт | 2,2 |
|
Габаритные размеры, м длина ширина высота |
3,16 2,16 2,09 |
| Масса, т | 4,00 |
3.4. Выбор оборудования для хранения массы и подачи на машину
В целлюлозно –бумажном производстве применяются различные бассейны, необходимые для создания запаса волокнистой массы между производственными цехами и отделами; для составления и выравнивания композиции и концентрации массы. Эти бассейны оснащаются перемешивающими устройствами для поддержания массы во взвешенном состоянии.
По конструкции бассейны бывают горизонтальные и вертикальные, а по типу перемешивающих устройств – лопастные, циркуляционные и пропеллерные.
Горизонтальные бассейны применяются на старых предприятиях. Их объём составляет от 30-40 до 100-150 м3. Основными недостатками горизонтальных бассейнов являются – большая занимаемая площадь и недостаточно интенсивное перемешивание массы во всём объёме бассейна.
В настоящее время применяются почти исключительно вертикальные бассейны.
Таблица 8
Размеры вертикального машинного бассейна и характеристика
перемешивающих устройств
|
Объём бассейна |
Внутренний диаметр , м, d |
Высота пропеллера над уровнем днища бассейна, м h2 |
Пропеллерное перемешивающее устройство | ||
|
Диаметр gропеллера, м. D |
Частота вращения, с-1 |
Мощность _л. двигателя, кВт |
|||
| 80 | 4,2 -4,6 | 0,250 | 1.200 | 3,60 | 40 |
Расчёт ёмкости бассейна производится исходя из максимального количества массы, подлежащей хранению, и потребного времени хранения массы в бассейне. Согласно рекомендациям ГИПРОБУМа бассейны должны быть рассчитаны на 8 часов хранения массы.
Как правило, продолжительность хранения полуфабрикатов принимается до и после размола – 2 ч., а бумажной массы в смесительном (композиционном0 и машинном бассейнах – 15 -30 мин.
В некоторых случаях предусматривается хранение полуфабрикатов до размола в башнях высокой концентрации (12- 15%), рассчитываемых на 15-24 – часовой запас.
Расчёт ёмкости бассейна производится по формуле:
P *(100 – n)*t 70* (100 – 0.12) * 8
V= ------------------------------- * k = ---------------------------------- * 1.2 = 66,6 м3
Z* C 24 * 40
Расчёт времени, на которое рассчитан запас массы в бассейне определённой ёмкости рассчитывается по формуле:
V * Z * C 70 * 24 * 40
t = ---------------------------- = ------------------------------- = 8 ч.
P*(100 – n)*1.2 70 * (100-0,12 ) *1.2
где Р - количество воздушносухого волокнистого материала. т/сут.;
V – объём бассейна, м3 ;
n – влажность воздушносухого волокнистого материала . % (в соответствии с ГОСТ для полуфабрикатов n = 12% , для бумаги и картона
n = 5-8%).
T - время хранения массы;
z – количество рабочих часов в сутки (принимается 24 ч.);
с – концентрация волокнистой суспензии в бассейне, %;
к – коэффициент, учитывающий неполноту заполнения бассейна;
Ёмкости бассейнов необходимо унифицировать, чтобы облегчить их изготовление, компоновку, эксплуатацию и ремонт. Желательно иметь не больше двух типоразмеров.
Таблица 9
Унификация объёмов бассейнов
|
Назначение бассейна |
По расчёту | После унификации |
Тип циркуляционного устройства |
Мощность Электродвигателя ЦУ, кВт |
||
|
Время запаса массы,ч |
Объём бассейна, м3 |
Объём бассейна, м3 |
Время запаса массы,ч |
|||
|
Приёмный бассейн целлюлозы |
2 | 482 | 550 | 2,3 | ЦУ-04 | 40*2 |
|
Приёмный бассейн древесной массы |
2 | 385 | 350 | 1,8 | ЦУ-04 | 28*2 |
|
Бассейн машинный |
0,5 | 319 | 350 | 0,6 | ЦУ-04 | 28*2 |
Таблица 10
Техническая характеристика массного насоса типа «БМ»
| Параметр | Марка насоса 5БМ-7 |
| Концентрация массы, % | 4 |
| Производительность, м3/ч | 39,6 |
| Напор, м | 15,7 |
| Частота вращения, мин-1 | 1450 |
| Мощность электродвигателя, кВт | 5,5 |
| Габариты насоса, мм | 1250* 410*555 |
| Масса насоса, т | 0,25 |
Для перекачки волокнистой массы от одного участка производства к другому применяются массные насосы. Выбор насоса производится исходя из полного напора массы, который должен создавать насос, и его производительности.
Расчёт полного напора насоса следует производить после того, как выполнены компоновочные чертежи и точно определено местонахождение насоса. При этом необходимо составить схему трубопроводов с указанием их длины и всех местных сопротивлений (тройник, переход, отвод и т.д.).
Обычно для передвижения волокнистых суспензий в пределах массоподготовительного отдела насос должен обеспечить напор 15-25 м.
Производительность насоса (м3/ч) рассчитывается по формуле:
Р * (100 –