Сварка системы аварийного охлаждения

Цена одного килограмма углекислоты 15 рублей, тогда стоимость газа составит, руб
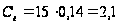 ,
 .
Стоимость сварочных материалов автоматической сварке. Цена флюса составит 40 руб/кг, тогда стоимость флюса на один погонный метр шва составит, руб
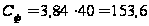 ,
 .
Определяем основную заработную плату сварщика, выполняющего 1 погонный метр шва. Примем разряд работы при обоих способах сварки – четвертым. При этом часовая тарифная ставка рабочего сварщика составляет 50 рублей час, а норма штучного времени сварки одного погонного метра шва при полуавтоматической сварке и автоматической под флюсом рассчитывается по формуле, мин
-при автоматической сварке под флюсом:
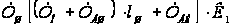 ,
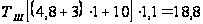 .
-при сварке в среде углекислого газа:
,
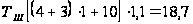 .
или определяем по нормативам.
Основная заработная плата определяется по формуле, руб

Тогда основная заработная плата сварщика, выполняющего, один погонный метр шва составит:
-при полуавтоматической сварке в среде углекислого газа:
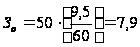 ,
 .
-при автоматической сварке под флюсом:
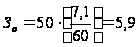 ,
 .
Амортизационные отчисления и расходы на текущий ремонт устанавливаются в процентах от удельной стоимости оборудования, принятого для выполнения полуавтоматической сварки в среде углекислого газа – ПДГ-508 с горелкой А-1231-5Г2 и источником питания ВДУ-506, а для автоматической сварке под флюсом А – 1416 и источник питания КИУ 1201.
Стоимость автомата ПДГ-508 в комплекте с источником питания ВДУ-506 и горелкой А-1231-5Г2 составит 67760 рублей, а стоимость автоматической сварке под флюсом А – 1416 и источник питания КИУ 1201 составит 600000 рублей. Для нахождения удельной стоимости оборудования, отнесенной к одному погонному метру сварки, необходимо знать производительность поста сварки. Действительный годовой фонд времени работы оборудования 3975 часов, коэффициент использования поста – 0,8. Тогда производительность поста полуавтоматической сварки определяем по формуле:
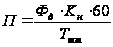
Тогда производительность поста сварки при сварке под флюсом
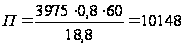 ,
 .
при сварке в углекислом газе:
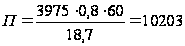 ,
 .
Удельная стоимость оборудования определяется по формуле:
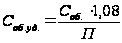
И составит при автоматической сварке под флюсом:
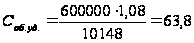 ,
 .
при полуавтоматической в среде углекислого газа:
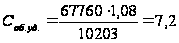 ,
 .
Коэффициент 1,08 учитывает транспортные, заготовительно-складские расходы и расходы по монтажу сварочного оборудования устанавливаются в зависимости от цены единицы оборудования.
Нормы амортизационных отчислений и расходов на текущий ремонт сварочного оборудования составляет 34,2% и 10%.
Определяем амортизационные отчисления и расходы на текущий ремонт, отнесенные к одному погонному метру сварки:
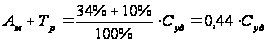
Указанные расходы составят при автоматической сварке под флюсом:
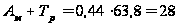 ,
 .
при полуавтоматической сварке в углекислом газе:
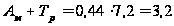 ,
 .
Определяем стоимость расходуемой при сварке электроэнергии по удельному расходу и массе наплавленного металла. Удельный расход электроэнергии при полуавтоматической сварке на постоянном токе 5-6 кВтЧчас/кг.
Цена одного кВтЧчас устанавливается по заводским данным. Цена одного кВтЧчас равна 4 рублям, стоимость энергии, расходуемой, на один погонный метр шва составит, руб
при автоматической сварке под флюсом:
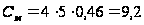 ,
 .
при полуавтоматической сварке в углекислом газе:
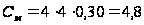 ,
 .
Результаты расчетов сводим в таблицу 4
Таблица 4
| Статья расходов | Расходы, руб | |
| При полуавтоматической сварке | При автоматической сварке под флюсом | |
| Стоимость сварочной проволоки | 224 | 245 |
|
Стоимость углекислого газа Заработная плата |
2,1 7,9 |
- 5,9 |
| Амортизационные отчисления и расходы на текущий ремонт | 3,2 | 28 |
| Стоимость электроэнергии | 4,8 | 9,2 |
| ИТОГО | 242 | 288,1 |
Расчет показал, что себестоимость одного погонного метра сварки ниже при полуавтоматической в среде углекислого газа, но все равно мы выбираем автоматическую сварку под флюсом т.к. при выполнении годовой программы выпуска целесообразней использование АСФ, кроме того она имеет следующие преимущества: при АСФ уменьшается скорость охлаждения по сравнению с РДС; больше удаляется газов из металла шва и сплывают шлаковые включения шва; металлы имеющие мелкозернистую структуру более стойким к образованию трещин; имеет лучшие прочные свойства по этому добавление элементов модификаторов Al,Ti,V может измельчить структуру зерна; расплавленный флюс защищает зону горения дуги от воздействия атмосферных газов и значительно улучшает качество шва.
2.4 Последовательность сборочно-сварочных операций
При изготовлении сварных конструкций сборочно-сварочные операции выполняют различной последовательности. Возможны следующие схемы технологического процесса сборки:
- сборка конструкций в целом с последующей сваркой;
- последовательное чередование сборки и сварки;
- сборка и сварка технологических узлов, подузлов, а затем сборка и сварка конструкции в целом.
2.5 Выбор сварочных материалов
При автоматической сварке под флюсом используют плавленый флюс АН-22 для сварки углеродистых, низколегированных и среднелегированных сталей. Общие принципы выбора сварочных материалов можно характеризовать следующими условиями:
-обеспечение требуемой эксплуатационной прочности сварного соединения, т.е. определенного уровня механических свойств.
-обеспечение необходимой сплошности металла шва, т.е. без пор ит.д.
-отсутствие холодных и горячих трещин
-получение комплекса специальных свойств металла шва, т.е. жаропрочности и жаростойкости.
Таблица 5 Химический состав флюса
| Марка проволоки | Массовая доля, % | ||||
| SiO | MnO | CaO | MgO | AlO | |
| АН-22 | 18-22 | 7-9 | 12-15 | 12-15 | 19-23 |
Таблица 7 Химический состав проволоки
| Марка проволоки | Содержание не более, % | |||||||
| C | Si | Mn | Cr | Ni | S | P | Al | |
| Св-08А | 0,1 | 0,03 | 0,35-0,6 | 0,12 | 0,25 | 0,03 | 0,03 | 0,001 |
2.6 Выбор рода тока и полярности
При сварке применяются как переменный, так и постоянный ток.
Постоянный ток имеет, то преимущество, что дуга горит устойчивее. Но переменный ток дешевле, поэтому его применение при сварке предпочтительнее. Но есть способы сварки при которых применяют только постоянный ток. Сварка в защитных газах и под флюсом выполняется на постоянном токе обратной полярности. Электроды с основным покрытием тоже требуют постоянного тока Обратной полярности. Полярность тока в свою очередь влияет на глубину проплавления, химический состав шва и качества сварного соединения. Так как данная сварная конструкция варится в среде защитных газов, то сварку будем производить на постоянном токе обратной полярности. Так как данная сварная конструкция очень ответственная и требует герметичности, то сварка на постоянном токе очень идеально подходит т.к. при постоянном токе дуга горит устойчивее и поэтому сварка будет проходить очень хорошо способствуя отличному наложению шва и хорошему его качеству. Сварка на постоянном токе подходит для данной сварной конструкции не только из-за того что устойчиво горит дуга ,но и потому что при сварке данной сварной конструкции постоянным током это уменьшит число сварочных дефектов.
2.7 Выбор и расчет режимов сварки
Режимом сварки называют совокупность характеристик сварочного процесса, обеспечивающих получение сварных соединений заданных размеров, формы и качества. При всех дуговых способах сварки такими характеристиками являются следующие параметры: диаметр электрода, сила сварочного тока, напряжение на дуге, скорость перемещения электрода вдоль шва, род тока и полярности. На форму и размеры влияют не только основные параметры сварки, но и такие технологические факторы, как наклон электрода, его вылет, конструктивная форма соединения и величина зазора. Рассчитаем режимы при автоматической под флюсом, мм
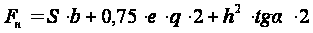 ,
где с - величина притупления, мм;
е - ширина шва, мм;
q - высота шва, мм;
 -
угол разделки,
мм;
 -
площадь наплавки,
 .
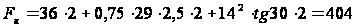 .
При сварке многопроходных швов необходимо определит число проходов по формуле, шт
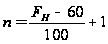
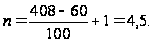
Определим силу сварочного тока при автоматической сварке под флюсом, А

где
 -глубина
проплавления
основного
металла при
двухсторонней
сварке, мм;
 -
коэффициент
пропорциональности,
мм/100А, колеблется
от 1 до 2.
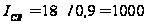
=
с +(2-3)
=6+(2-3)=9.
Расчет скорости подачи проволоки при автоматической сварке под флюсом, м/ч
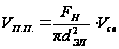 ,
где
 - скорость подачи
сварочной
проволоки, м/ч;
 -
диаметр электрода,
мм.
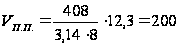 .
Расчет скорости сварки при автоматической сварке под флюсом, м/ч
 ,
где
 - скорость сварки,
м/ч;
 -
сварочной ток,
А.
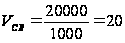 .
2.8 Проектирование сборочно-сварочных приспособлений, выбор обоснование выбора оборудования
Выбор и проектирование сборочно-сварочных приспособлений производится в соответствии с предварительно избранными способами сборки и сварки узлов и в целом заданной сварной конструкции. Этот этап проектирования технологического процесса является одним из основных. Поэтому при разработке техпроцесса сборочно-сварочных работ на заданную сварную конструкцию необходимо установить рациональный, качественный и количественный состав требуемой оснастки и технологического оборудования. Данную сварную конструкцию, т.е. система аварийного охлаждения зоны, которая работает под давлением будет собираться в специальном сборочно-сварочном цеху. Данную сварную конструкцию будут собирать на роликовом стенде, это поможет при сборке и сварке. Недопустимо что бы система аварийного охлаждения зоны в процессе сборки и сварки находилась в не правильном положении т.к. это повлияет на правильность сборки и сварки. Так как данная сварная конструкция очень ответственная, то нельзя допустить дефектов при сварке и сборке поэтому во время сборки проводят контроль и поэтому данную сварную конструкцию устанавливают на роликовый стенд, который позволит установить данную сварную конструкцию в нужном положении, что обеспечить быстроту и качество сварки. Роликовый стенд состоит из: роликов; сварочной головки для АСФ; тележки; подъемный балкон.
2.9 Выбор методов контроля заданной сварной конструкции
Контроль необходим для предупреждения появления дефектов в швах, а также для определения качества готовых изделий. Контроль производится перед сваркой, в процессе ее и после сварки изделия или узла. Перед сваркой проверяют качество исходных материалов, правильность выбора сварочного оборудования, газовых и электрических приборов – эту стадию называют предварительным контролем. При сварке проверяют правильность выполнения отдельных операций соблюдение режимов сварки и соблюдение заданного порядка наложения швов. Систематически проверяют исправность оборудования – эту стадию называют операционным контролем в процессе сварки. По сварки проверяют качество швов готового изделия – эту операцию называют окончательным. Основные критерии, которые должны быть приняты во внимание при назначении контроля:
-категория ответственности соединений или изделий;
-недопустимость дефектов, рассчитываемая на основе анализов прочности и надежности соединений;
-допустимый уровень дефектов, назначаемый исходя из эксплуатационных и технологических условий группы ответственности изделия;
-чувствительность метода контроля;
-производительность контроля;
-стоимость контроля.
Так как данная сварная конструкция является ответственной конструкцией, применим радиационный метод контроля - это даст возможность точно определить наличие сварных дефектов. Для данной сварной конструкции выбираем УЗК-контроль. Ультразвуковой контроль основан на способности ультразвуковых волн проникать в металл на большую глубину и отражаться от находящихся в нем дефектных участков. В процессе контроля пучок ультразвуковых колебаний от вибрирующей пластинки-щупа (пьезокристалла) вводится в контролируемый шов. При встрече с дефектным участком ультразвуковая волна отражается от него и улавливается другой пластинкой-щупом, которая преобразует ультразвуковые колебания в электрический сигнал.
Эти колебания после их усиления подаются на экран электронно-лучевой трубки дефектоскопа, которые свидетельствуют о наличии дефектов. По характеру импульсов судят о протяженности дефектов и глубине их залегания. Ультразвуковой контроль можно проводить при одностороннем доступе к сварному шву без снятия усиления и предварительной обработки поверхности шва.
Ультразвуковой контроль имеет следующие преимущества: высокая чувствительность (1 - 2%), позволяющая обнаруживать, измерять и определять местонахождение дефектов площадью 1 - 2 мм2; большая проникающая способность ультразвуковых волн, позволяющая контролировать детали большой толщины; возможность контроля сварных соединений с односторонним подходом; высокая производительность и отсутствие громоздкого оборудования. Существенным недостатком ультразвукового контроля является сложность установления вида дефекта. Этот метод применяют и как основной вид контроля, и как предварительный с последующим просвечиванием сварных соединений рентгеновским или гамма-излучением.
Для данной конструкции используем дефектоскоп УД2-102 "Пеленг". Этот дефектоскоп используют для контроля сплошности сварных соединений труб, котлов и других металлоконструкций. Прибор позволяет:
- работать в опасных условиях и в труднодоступных местах, на высоте и в при низких температурах (взрывозащищенное исполнение, рабочая температура до -30°С, масса со встроенными аккумуляторами 2 кг);
- снизить вероятность пропуска дефектов (шестиступенная ручная регулировка ВРЧ, В-развертка, режим одновременного выравнивания чувствительности);
- повысить производительность и облегчить работу оператора (создание до 100 настроек: режим индикации распространения ультразвуковых колебаний в контролируемом изделии);
- документировать результаты контроля (протокол В-развертки и протокол А-развертки.)
Прибор позволяет выявлять внутренние дефекты в широкой номенклатуре изделий из металла, пластмасс и др. материалов со скоростью распространения ультразвуковых колебаний 300-9999 м/с. С помощью дефектоскопа возможно определение уровня различных жидкостей в емкостях. Для удобства пользователей в дефектоскопе есть таблица скоростей распространения ультразвуковых колебаний для большого количества твердых материалов и жидких сред. При этом автоматически выбирается значение скорости для определенного типа волны. Также у оператора имеется возможность коррекции предлагаемого дефектоскопом значения.
3. ОРГАНИЗАЦИОННАЯ ЧАСТЬ
3.1 Определение норм времени на сборочно-сварочные работы
Продолжительность времени сборки узлов под сварку зависит от характера и конструктивной сложности узла, его веса и размеров, количество собираемых деталей, а также применяемых при сборке приспособлений инструменты. Норма времени на сборку металлоконструкций под сварку состоит из подготовительно-заключительного, вспомогательного и основного времени.
Подготовительно-заключительное время – включает в себя время затрачиваемое рабочим на получение производительного задания, указание и инструктаж мастера.
Основное время- это время сборки металлоконструкции под сварку в течении которого происходит координация, крепление и соединение входящих в конструкцию деталей или узлов.
Вспомогательное время - затрачивается на доставку деталей и узлов к месту сборки проверку и качество деталей и узлов.
Определим основное время для данной сварной конструкции, мин


Расчет штучного времени сборки, мин
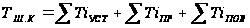 ,
где
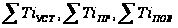 -
штучное время,
взятое из нормативных
карт на выполнение
отдельных
укрупненных
переходов
сборочных
работ, мин
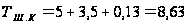 .
Расчет штучного времени автоматической сварки производится по формуле, мин
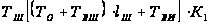 ,
где
 - основное время
сварки одного
погонного метра
шва, мин;
 - вспомогательное
время на один
погонный метр
шва, зависящее
о длинны шва,
мин;
 -
длинна шва, м;
 -
вспомогательное
время связанное
с изделием,
мин;
 -
коэффициент
к оперативному
времени, учитывающий
время на
обслуживание рабочего места, отдых и личные надобности
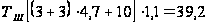 .
Полученные данные по нормированию сварочных работ приведены в таблице 8
Таблица 8
| Номер операции | Способ сварки | Тип соединения |
|
|
|
|
|
| 020 | АСФ | С25 | 3 | 3 | 10 | 4,7 | 39,2 |
 мин/час
 мин/час
 мин/час
 м
 ми/час
3.2 Определение расхода проката
Потребность в прокате (листа, полосы, уголков, швеллера, трубы) на производство сварных конструкций определяется по каждой группе его сортамента или марки отдельно. Также сварные конструкции имеют чистый вес входящий в заданную сварную конструкцию и определяется на основе чертежей, спецификации или расчетов.
Расчет требуемого количества проката, кг
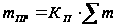 ,
где
 - требуемое
количество
проката данное
группы сортамента
на одну сварную
конструкцию,
кг;
 -
коэффициент
пересчета
чистого веса
конструкции
в черный;
 - сумма чистых
весов деталей
, кг
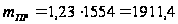 .
Таблица 9
| Наименование деталей | Количество деталей | Вид заготовки | Чистый вес, кг | Коэффициент пересчета | Чистый вес, кг | ||
| 1 деталь | изделие | ||||||
| 1 Деталь | Изделие | ||||||
|
Фланец Обечайка Патрубок Втулка Кольцо |
1 1 1 5 1 |
Листовой Листовой Труба Труба Труба |
250 304 150 150 100 |
250 304 150 750 100 |
1,23 1,23 1,14 1,14 1,14 |
307,5 373,9 171 171 114 |
307,5 373,9 171 855 114 |
3.3 Определение расхода сварочных материалов
Определение расхода электродной проволоки. Потребность сварочной проволоки определяется из длины швов и удельной нормы расходов проволоки на один метр шва типового размера и определяется по формуле, кг
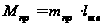 ,
где Mпр – расход сварочной проволоки, кг;
mпр – удельный расход электродной проволоки на 1 погонный метр шва, кг/м.
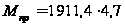 =8983,5.
Удельная норма расхода электродной проволоки по формуле, кг/м
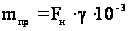 ,
где Fн - площадь поперечного сечения шва, мм2
γ - плотность расплавленного металла, г/см3
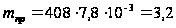 .
Расход сварочного флюса на изделие определяется по расходу сварочной проволоки на изделие, кг
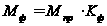 ,
где
 - коэффициент
расхода флюса,
зависящий от
типа сварочного
соединения
и способа сварки.
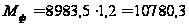 .
3.4 Основные мероприятия по технике безопасности
Для сборки и сварки данной сварной конструкции допускаются рабочие с высокой квалификацией и большим опытом работы, т.к. данная сварная конструкция очень ответственная и допускать к сборке и сварке работников с низкой квалификацией недопустимо. В качестве производственных опасностей при сборке данной сварной конструкции в том, что при сборке данная сварная конструкция может сдвинутся с места поэтому необходимо установить прочные опоры и проверить качество их установки. После сборки данной сварной конструкции перед сваркой сварщик с высокой квалификацией должен проверить устойчивость данной сварной конструкции эта проверка пожжет избежать несчастных случаев. Также сварщик должен проверить исправность оборудования и иметь на месте сварки по противопожарным нормам огнетушитель. При работе сварщика если работа в цеху, то освещенность этого цеха должна быть хорошей это улучшит процесс сборки и сварки. Также на