Цех разлива пива под давлением
6 Нанесение этикетки с информацией о дате розлива и сроке употребления
7 Упаковка бутылок термоусадочной пленкой в блоки
Процесс выдува бутылок из преформ также может производиться непосредственно в цеху, что уменьшает расходы на транспортировку и хранение пустых ПЭТ бутылок и, следовательно, является значительным преимуществом.
Автоматическая линия розлива состоит из печи для подогрева преформ, пластинчатого транспортера, автомата для выдува ПЭТ, ориентатора для бутылок, ополаскивателя бутылок, ультрафиолетового экрана, разливочно-укупорочного автомата к которому подсоединен механизм подачи и ориентировки пробок, машина для визуального контроля, этикетировочного автомата, упаковочного автомата.
При розливе приходится учитывать то, что толщина стенок обычной ПЭТ-бутылки весьма неравномерна - пластик толстый на донышке и у горлышка, тонкий на боковых стенках. По стандарту даже в наиболее тонком месте ПЭТ-бутылка должна выдерживать внутреннее давление пива в 8 бар.
Одноразовая ПЭТ-бутылка нежесткая, поэтому нельзя допускать, чтобы наливное устройство опускалось на нее сверху и плотно прижимало горлышко, как это делается со стеклотарой. Бутылка просто деформируется от дополнительной нагрузки и требуемая герметичность соединения все равно не будет достигнута. По современной технологии все происходит "наоборот" - ПЭТ-бутылка плотно прижимается к наливному устройству. Делается это с помощью специального подъемного кольца, которым она подхватывается за относительно жесткую горловину.
При розливе пива в ПЭТ стандартно используется метод противодавления, но объем разливаемого пива более часто отмеряется по объему, а не уровню. Важное значение придается быстрой и качественной укупорке бутылки.
Машины разных фирм разнятся между собой по конструкции, компоновке узлов, степени применения оригинальных разработок и "ноу-хау". Но при этом существенной разницы в оборудовании для розлива в ПЭТ и стекло нет. Рассмотрим вместе линии для розлива в ПЭТ и стеклобутылку, классифицировав их по производительности.
1. Малопроизводительная техника, требующая большой доли ручного труда.
Такие машины просты в обращении и обслуживании, легко монтируются. Но дешевизна и простота "уравновешиваются" серьезными минусами: отсутствием надежной санитарии, невысоким качеством розлива и укупорки.
2. Автоматические линии розлива мощностью:
а) от 800 до 20000 стеклобутылок (0,5л) или от 1000 до 6000 ПЭТ-бутылок (1,5л) в час.
Машины подобной мощности являются наиболее массовым сегментом, как продажи, так и производства. Вмешательства человека требуют только при наладке, профилактическом обслуживании, ремонте и непредвиденных сбоях. Уровень санитарии, розлив, укупорка соответствует современным нормам.
б) более 20 тысяч стеклобутылок или 6000 ПЭТ-бутылок в час.
Это наиболее сложное, дорогое и совершенное оборудование, которое под силу производить только считанным компаниям. Как правило, включает в себя все наиболее современные и перспективные наработки, как то: различного рода сенсорные системы, газоанализаторы, электронные системы управления и т.д.
Бутылки с напитками, уложенные в ящики или упакованные в термоусадочную пленку, передают в склад готовой продукции, который должен вмещать не менее двухсуточной выработки продукции.
Розлив пива в кеги
Автоматическая линия состоит из пастеризатора, аппарата внешней мойки кег, транспортера, блока внутренней мойки и наполнения, интеллектуального счетчика,весы для кег.
Первичной стадией обработки кегов является наружная мойка. Она осуществляется в тоннелях, оснащенных форсунками подачи воды или моющих растворов под давлением. В усиленном исполнении машины наружной мойки оборудуются системами форсунок высокого давления или станциями обработки щетками. Во всех случаях завершающей фазой наружной мойки является ополаскивание кегов свежей водой.
Далее кеги поступают на внутреннюю мойку (на автономных агрегатах или моноблоках), технологическая цепочка которой предусматривает последовательное выполнение следующих операций: вымывание остатков пива из кегов холодной водой, отмачивание "проблемных" поверхностей внутри кега щелочным раствором, интенсивную мойку щелочным и кислотным растворами, финальную мойку горячей водой, стерилизацию кега паром, предварительное шпунтование кегов углекислым газом.
После завершения санитарной обработки кегов они подаются на розлив. Заполнение кегов пивом основано на традиционном принципе противодавления, предполагающем дополнительное шпунтование кегов углекислым газом, с тем, чтобы в начальный момент розлива обеспечить одинаковым давление подачи пива и давление углекислого газа в кеге.
Машины для розлива пива в кеги можно классифицировать таким образом:
1. Машины с одной заправочной операционной головкой.
Производительность этих машин 10-20 кегов в час.
Вследствие большой нагрузки головка быстро изнашивается. Кроме того, имеется потенциальный риск попадания остатков моющих растворов в пиво. Поэтому такие машины рекомендуется применять либо для работы с небольшим количеством кегов, либо для отдельных одиночных операций (например, санитации).
2. Машины с двумя операционными головками.
Их производительность, как правило, составляет 30-35 кегов в час. Одна операционная головка предназначается для санитации, а вторая - для заправки пивом.
Это уже полноценные машины, которые выполняют весь комплекс операций. Многие, в т.ч. и крупные, заводы постсоветского пространства как минимум начинали с таких машин и только по достижению определенного уровня продаж переходили к более сложной технике.
3. Машины с 3-мя головками и больше.
С ростом количества операционных головок растет производительность. Перед производителем встает необходимость привязки машины к конкретному заводу, конкретному помещению, наличие необходимых инженерных коммуникаций и т.д. В каждом конкретном случае огромную роль играет инженерное решение по размещению этой техники, конструкторская мысль.
2.2 Описание технологической схемы розлива пива
Технологическая схема розлива пива в стеклянные бутылки.
Линия начинается с подвоза пакетов с ящиками, в которых находятся бутылки, к пакеторасформировывающему автомату (поз.2) электропогрузчиком (поз.1). С пакеторасформировочного автомата ящики поступают на автомат для извлечения бутылок из ящиков (поз.3). Извлеченные бутылки по пластинчатому транспортеру(поз.33) поступают на бутыломоечную машину (поз4), где происходит мойка и шприцевание бутылок. Затем бутылки проходят световой экран (поз.5), для окончательного контроля вымытых бутылок. Прошедшие водную обработку бутылки, поступают на розливо-укупорочный автомат (поз.6). Для повышения стойкости пива, после их розлива, бутылки направляют на пастеризацию. Пастеризацию проводят в туннельном пастеризаторе (поз.7). После пастеризации бутылки проходят бракеражный автомат (поз.8), для проверки продукции на наличие брака. Прошедшая бракераж продукция поступает на этикетировочный аппарат (поз.9). Затем через интелектувльный счетчик (поз.11) бутылки поступают на аппарат для укладки бутылок в ящики (поз.12). Ящики подаются после ящикомоечной машины(поз.10) направляются на пакетоформирующий автомат (поз.13). И готовая продукция направляется электропогрузчиком (поз.1) в склады готовой продукции.
Технологическая схема розлива в ПЭТ-бутылки.
На завод ПЭТ-бутылки поступают в виде преформ. Далее преформы вручную подаются в печь для разогрева (поз.14). Затем разогретые преформы по пластинчатому транспортеру(поз.19) поступают в аппарат для выдува преформ(поз.16). После этого бутылки попадают на ориентатор(поз. 25), а затем в ополаскиватель для бутылок (поз. 22). Затем бутылки попадают на УФ экран(поз. 38), а потом в разливо-укупорочный автомат (поз.16). Так как в разливочно-укупорочном автомате происходит и розлив, и укупорка, то к автомату подведен транспортер подачи пробок (поз.17). Готовая продукция поступает на этикетировочный автомат (поз.20). Готовые ПЭТ-бутылки поступают на упаковочный автомат (поз.21). Далее через интеллектуальный счетчик(поз.11) упакованные ПЭТ-бутылки электропогрузчиком (1) направляют в склады готовой продукции.
Технологическая схема розлива пива в кеги.
Со склада тары пустые кеги по транспортеру(поз.34) поступают на аппарат внешней мойки кег (поз.35) для удаления грязи. Затем с аппарата внешней мойки кеги поступают в блок внутренней мойки и наполнения (поз.36). Готовые кеги через интеллектуальный счетчик(поз.11) для контроля наполнения поступают на автоматические весы (поз37).
3. Продуктовый расчет пивоваренного производства
3.1 Расчет расхода продуктов
По заданию производительность завода: 7 млн. дал пива в год, а ассортимент продукции представлен в таблице 1.
Таблица 1- Ассортимент пива.
| Сорт пива | Количество, % | Количество, млн. дал |
| Стары замак | 25 | 1,75 |
| Слуцкое особое | 25 | 1,75 |
| Яник | 20 | 1,4 |
| Слуцкое | 10 | 0,7 |
| Троицкое | 10 | 0,7 |
| Триумф | 10 | 0,7 |
| Всего | 100 | 7 |
Таблица 2 – Распределение разливаемого пива по сортам
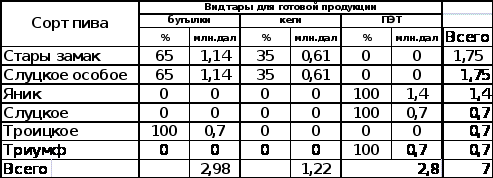
Расчет продуктов пивоваренного производства для каждого наименования пива, проводим на 100 кг зернопродуктов, с последующим пересчётом на 1 дал и на годовой выпуск.
3.2 Определение выхода экстракта в варочном отделении из 100 кг зернового сырья
Стары замак
90% - светлый солод
10% - рис
При полировке солода потери составляют 0,1%
Qn=90*0,1/100=0,09кг
На дробление солода поступает
Qn=90-0,09=89,91кг
При влажности солода 5,6%, риса 15%, количество сухих веществ в заторе будет:
В солоде - Qcв=89,91*(100-5,6)/100=84,88кг;
В рисе- Qсв=10*(100-15)/100=8,5кг;
Всего сухих веществ в сырье
Qобщ =84,88+8,5=93,38 кг
Принимаем экстрактивность солода 76%, риса–85%, от массы сухих веществ. Тогда содержание экстрактивных веществ в сырье будет равно:
Qэв=Qсв*Э/100
В солоде – Qэв=84,88*76/100=64,51кг;
В рисе – Qэв=8,5*85/100=7,23кг;
Всего экстрактивных веществ содержится:
Qобщ =64,51+7,23=71,74кг
Часть экстракта (2,2% от массы затираемых зернопродуктов) теряется в дробине, поэтому в сусло перейдет экстрактивных веществ:
Э= Qэв*(100-Пэ)/100
=71,74*(100-2,2)/100=70,16 кг
Оставшееся в дробине количество сухих веществ определяют разностью между массой зернопродуктов и массой экстрактивных веществ, переходящих в сусло:
Qдр=Qсв-Э
Qдр=93,38-70,16=23,22кг
Слуцкое особое
Qn=Qс*nn/100
Qc-масса солода
Qn-количество солода после полировки
nn-потери при полировке солода
90% - светлый солод
10% - ячмень
При полировке солода потери составляют 0,1%
Qn=90*0,1/100=0,09кг
На дробление солода поступает
Qпс=90-0,09=89,91 кг
При влажности солода 5,6%, ячменя 15% количество сухих веществ в заторе будет:
В солоде - Qсвс=89,91(100-5,6)/100=84,87кг;
В ячмене - Qсв=10*(100-15)/100=8,5кг
Всего сухих веществ в сырье
Qобщ =84,87+8,5=93,37кг
Принимаем экстрактивность солода 76%, а ячменя – 72% от массы сухих веществ. Тогда содержание экстрактивных веществ в сырье будет равно:
Qэв=Qсв*Э/100
В солоде – Qэв=84,87*76/100=64,50кг
В ячмене – Qэв=8,5*72/100=6,12кг
Всего экстрактивных веществ содержится:
Qобщ =64,50+6,12=70,62кг
Часть экстракта (2,2% от массы затираемых зернопродуктов) теряется в дробине, поэтому в сусло перейдет экстрактивных веществ:
Э= Qэв*(100-Пэ)/100
Э=70,62*(100-2,2)/100=69,07кг.
Оставшееся в дробине количество сухих веществ определяют разностью между массой зернопродуктов и массой экстрактивных веществ, переходящих в сусло:
Qдр=Qсв-Э
Qдр=93,37-69,07=24,3кг.
Яник
90% - светлый солод
10% - рис
При полировке солода потери составляют 0,1%
Qn=90*0,1/100=0,09кг
На дробление солода поступает
Qn=90-0,09=89,91кг
При влажности солода 5,6%, риса 15%, количество сухих веществ в заторе будет:
В солоде - Qcв=89,91*(100-5,6)/100=84,88кг;
В рисе- Qсв=10*(100-15)/100=8,5кг;
Всего сухих веществ в сырье
Qобщ =84,88+8,5=93,38 кг
Принимаем экстрактивность солода 76%, риса–85%, от массы сухих веществ. Тогда содержание экстрактивных веществ в сырье будет равно:
Qэв=Qсв*Э/100
В солоде – Qэв=84,88*76/100=64,51кг;
В рисе – Qэв=8,5*85/100=7,23кг;
Всего экстрактивных веществ содержится:
Qобщ =64,51+7,23=71,74кг
Часть экстракта (2,2% от массы затираемых зернопродуктов) теряется в дробине, поэтому в сусло перейдет экстрактивных веществ:
Э= Qэв*(100-Пэ)/100
Э=71,74*(100-2,2)/100=70,16 кг
Оставшееся в дробине количество сухих веществ определяют разностью между массой зернопродуктов и массой экстрактивных веществ, переходящих в сусло:
Qдр=Qсв-Э
Qдр=93,38-70,16=23,22кг
Слуцкое
Qn=Qс*nn/100
Qc-масса солода
Qn-количество солода после полировки
nn-потери при полировке солода
85% - светлый солод
10% - рис
5% - сахар
При полировке солода потери составляют 0,1%
Qn=85*0,1/100=0,085кг
На дробление солода поступает
Qпс=85-0,085=84,92 кг
При влажности солода 5,6%, риса 15%, сахара 0,8%, количество сухих веществ в заторе будет:
В солоде - Qсвс=84,92(100-5,6)/100=80,16кг;
В рисе - Qсв=10*(100-15)/100=8,5кг
В сахаре - Qсв=5*(100-0,8)/100=4,96кг.
Всего сухих веществ в сырье
Qобщ =80,16+8,5+4,96=93,62кг
Принимаем экстрактивность солода 76%, а риса – 85%, сахара – 99,6% от массы сухих веществ. Тогда содержание экстрактивных веществ в сырье будет равно:
Qэв=Qсв*Э/100
В солоде – Qэв=80,16*76/100=60,92кг
В рисе – Qэв=8,5*85/100=7,23кг
В сахаре – Qэв=4,96*99,6/100=4,94кг.
Всего экстрактивных веществ содержится:
Qобщ =60,92+7,23+4,94=73,09кг
Часть экстракта (2,2% от массы затираемых зернопродуктов) теряется в дробине, поэтому в сусло перейдет экстрактивных веществ:
Э= Qэв*(100-Пэ)/100
Э=73,09*(100-2,2)/100=71,48кг.
Оставшееся в дробине количество сухих веществ определяют разностью между массой зернопродуктов и массой экстрактивных веществ, переходящих в сусло:
Qдр=Qсв-Э
Qдр=93,62-71,48=22,14кг.
Троицкое
50% - светлый солод
50% - солод карамельный
При полировке солода потери составляют 0,1%
Qn=50*0,1/100=0,05кг
На дробление солода поступает
Qn=50-0,05=49,95кг
При влажности солода 5,6%, карамельного солода 6% количество сухих веществ в заторе будет:
В солоде - Qcв=49,95*(100-5,6)/100=47,15кг;
В карамельном солоде - Qсв=50*(100-6)/100=47кг
Всего сухих веществ в сырье
Qобщ =47,15+47=94,15кг
Принимаем экстрактивность солода 76%, а карамельного солода 72% от массы сухих веществ. Тогда содержание экстрактивных веществ в сырье будет равно:
Qэв=Qсв*Э/100
В солоде – Qэв=47,15*76/100=35,83кг
В карамельном солоде – Qэв=47*72/100=33,84кг
Всего экстрактивных веществ содержится:
Qобщ =35,83+33,84 =69,67кг
Часть экстракта (2,2% от массы затираемых зернопродуктов) теряется в дробине, поэтому в сусло перейдет экстрактивных веществ:
Э= Qэв*(100-Пэ)/100
Э=69,67*(100-2,2)/100=68,14кг.
Оставшееся в дробине количество сухих веществ определяют разностью между массой зернопродуктов и массой экстрактивных веществ, переходящих в сусло:
Qдр=Qсв-Э
Qдр=94,15-68,14=26,01кг.
Триумф
50% - светлый солод
25% - солод карамельный
25% - рис
При полировке солода потери составляют 0,1%
Qn=50*0,1/100=0,05кг
На дробление солода поступает
Qn=50-0,05=49,95кг
При влажности солода 5,6%, карамельного солода 6%, риса 15% количество сухих веществ в заторе будет:
В солоде - Qcв=49,95*(100-5,6)/100=47,15кг;
В карамельном солоде - Qсв=25*(100-6)/100=23,5кг;
В рисе - Qcв=25*(100-15)/100=21,25кг;
Всего сухих веществ в сырье
Qобщ =47,15+23,5+21,25=91,9кг
Принимаем экстрактивность солода 76%, карамельного солода 72%, а риса 85% от массы сухих веществ. Тогда содержание экстрактивных веществ в сырье будет равно:
Qэв=Qсв*Э/100
В солоде – Qэв=47,15*76/100=35,83кг
В карамельном солоде – Qэв=23,5*72/100=16,92кг
В рисе – Qэв=21,25*85/100=18,06кг
Всего экстрактивных веществ содержится:
Qобщ =35,83+16,92+18,06 =70,81кг
Часть экстракта (2,2% от массы затираемых зернопродуктов) теряется в дробине, поэтому в сусло перейдет экстрактивных веществ:
Э= Qэв*(100-Пэ)/100
Э=70,81*(100-2,2)/100=69,25кг.
Оставшееся в дробине количество сухих веществ определяют разностью между массой зернопродуктов и массой экстрактивных веществ, переходящих в сусло:
Qдр=Qсв-Э
Qдр=91,9-69,25=22,65кг.
3.3 Определение промежуточных продуктов и готового пива
Исходные данные для расчета количества промежуточных продуктов являются величины начальной концентрации сусла и объемных потерь по стадиям производства пива.
Таблица 3 - Качественные показатели пива.
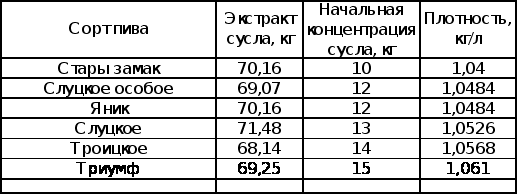
Масса сусла (м) определяется по формуле
М=Эс*100/е, кг
Где Эс- экстракт сусла, кг
е –массовая доля сухих веществ в начальном сусле, %
Масса сусла
Стары замак М=70,16/10*100=701,6 кг
Слуцкое особое М=69,07/12*100=575,58 кг
Яник М=70,16/12*100=584,67 кг
Слуцкое М=71,48/13*100=549,85 кг
Троицкое М=68,14/14*100=486,71 кг
Триумф М=69,25/15*100=461,67кг
Объем сусла Vс при 20°С будет равен:
Vс = М/d, л
Где d – плотность сусла при 20°С, кг/л
Объем сусла
Стары замак Vс= 701,6/1,04=674,62 л
Слуцкое особое Vс= 575,58 /1,0482=549,11 л
Яник Vс= 584,67/1,0482=557,78 л
Слуцкое Vс= 549,85/1,0526=522,37 л
Троицкое Vс= 486,71/1,0568=460,55 л
Триумф Vс=461,67 /1,061=435,13 л
Объем сусла при 100є С рассчитывается с расчетом коэффициента объемного расширения, равного 1,04:
Vгор= Vс*1,04, л
Объем сусла
Стары замак Vгор=674,62*1,04=701,6 л
Слуцкое особое Vгор=549,11 *1,04=571,07 л
Яник Vгор=557,78*1,04=580,09 л
Слуцкое Vгор=549,85*1,04=571,84 л
Троицкое Vгор=486,71*1,04=506,18 л
Триумф Vгор=461,67 *1,04=480,14 л
При расчете объема холодного сусла (Vхс) учитываются потери сусла в хмелевой дробине, в отстое при сепарирование, смачивании трубопровода (Пхд)
Стары замак Пхд = 6,3%
Слуцкое особое Пхд = 6,3%
Яник Пхд = 6,3%
Слуцкое Пхд = 6,4%
Троицкое Пхд = 6,3%
Триумф Пхд = 6,6%
Vхс=Vгор*(100-Пхд)/100, л
Объем холодного сусла:
Стары замак Vхс=701,6*(100-6,3)/100=657,4 л
Слуцкое особое Vхс=571,07 *(100-6,3)/100=535,09 л
Яник Vхс=580,09*(100-6,3)/100=543,54 л
Слуцкое Vхс=571,84*(100-6,4)/100=535,24 л
Троицкое Vхс=506,18*(100-6,3)/100=474,29 л
Триумф Vхс=480,14*(100-6,6)/100=448,45 л
Сбраживание в ЦКТ
Определим потери в ЦКТ
Пб=Пбд-Пф, %
Где Пбд- потери в отделении брожения и дображивания пива в ЦКТ, %
Пф- потери при фильтровании,%.
Стары замак Пбд=4,65%
Слуцкое особое Пбд=4,65%
Яник Пбд=4,65%
Слуцкое Пбд=4,65%
Троицкое Пбд=4,65%
Триумф Пбд=4,65%
Стары замак Пф=2,3%
Слуцкое особое Пф=2,4%
Яник Пф=2,5%
Слуцкое Пф=2,5%
Троицкое Пф=2,9%
Триумф Пф=2,4%
Стары замак Пб=4,65-2,3=2,35%
Слуцкое особое Пб=4,65-2,4=2,25%
Яник Пб=4,65-2,5=2,15%
Слуцкое Пб=4,65-2,5=2,15%
Троицкое Пб=4,65-2,9=1,75%
Триумф Пб=4,65-2,4=2,25%
Определим объем нефильтрованного пива Vнф:
Vнф= Vхс (100-Пб)/100,л
где Vхс – объем холодного сусла, л
Пб- потери в ЦКТ%.
Стары замак Vнф=657,4(100-2,35)/100=641,95 л
Слуцкое особое Vнф=535,09(100-2,25)/100=524,23 л
Яник Vнф=543,54(100-2,15)/100=531,85 л
Слуцкое Vнф=535,24(100-2,15)/100=523,73 л
Троицкое Vнф=474,29(100-1,75)/100=466 л
Триумф Vнф=448,45(100-2,25)/100=438,36 л
Определим объем фильтрованного пива:
Vф = Vхс (100-Пбд)/100,л
где Vхс – объем холодного сусла, л
Пбд- потери в отделении брожения и дображивания пива в ЦКТ, %
Стары замак Vф =657,4(100-4,65)/100=626,8 л
Слуцкое особое Vф =535,09(100-4,65)/100=510,21 л
Яник Vф =543,54(100-4,65)/100=518,27 л
Слуцкое Vф =535,24(100-4,65)/100=510,35 л
Троицкое Vф =474,29(100-4,65)/100=452,24 л
Триумф Vф =448,25 (100-4,65)/100=427,41 л
Потери товарного пива при розливе в бутылки составляют 2,5%, в кеги- 0,5%, в ПЭТ – 0,5%.
Предварительно определим средневзвешенные потери Пср: для пива Стары замак, разливаемого 65% в стеклянную тару и 35% в кеги:
Пср= (65*2,5+35*0,5)/100=1,8 %
для пива Слуцкое особое, разливаемого 65% в стеклянную тару и 35% в кеги:
Пср= (65*2,5+35*0,5)/100=1,8 %
для пива Яник, разливаемого 100% в ПЭТ:
Пср= (100*0,5)/100=0,5 %
для пива Слуцкое, разливаемого 100% в ПЭТ:
Пср= (100*0,5)/100=0,5 %
для пива Троицкое, разливаемого 100% в бутылки:
Пср =(100*2,5)/100=2,5%
для пива Триумф, разливаемого 100% в ПЭТ:
Пср =(100*0,5)/100=0,5%
Объем товарного пива составляет Vтп:
Vтп =Vф*(100-Пср)/100, л
Стары замак Vтп=626,8*(100-1,8)/100=615,52 л
Слуцкое особое Vтп=510,21*(100-1,8)/100=501,03 л
Яник Vтп=518,27*(100-0,5)/100=515,68 л
Слуцкое Vтп=510,35*(100-0,5)/100=507,8 л
Троицкое Vтп=452,24*(100-2,5)/100=440,93 л
Триумф Vтп=427,41*(100-0,5)/100=425,27 л
Пжф=Vгор-Vтп, л
где Vгор – объем горячего сусла, л
Vтп – объем товарного пива, л
Стары замак Пжф=701,6-615,52=86,08 л
Слуцкое особое Пжф=571,07-501,03=70,04 л
Яник Пжф=580,09-515,68=64,41 л
Слуцкое Пжф=571,84-507,8=64,04 л
Троицкое Пжф=506,18-440,93=65,25 л
Триумф Пжф=480,14-425,27=54,87 л
Общие видимые потери по отношению к объему горячего сусла (в %):
Пжф(%)=Пжф*100/Vгор
где Пжф - потери при фильтровании, %.
Vгор – объем горячего сусла, л
Стары замак Пжф(%)=86,08*100/701,6=12,27%
Слуцкое особое Пжф(%)=70,04*100/571,07=12,26%
Яник Пжф(%)=64,41*100/580,09=11,1%
Слуцкое Пжф(%)=64,04*100/571,84=11,2%
Троицкое Пжф(%)=65,25*100/506,18=12,89%
Триумф Пжф(%)=54,87*100/480,14=11,43%
3.4 Определение расхода хмеля, молочной кислоты
Расход хмеля принимают в зависимости от нормативного содержания горьких веществ в 1 дал горячего сусла определенного сорта пива и фактического содержания в хмеле ά-кислот и влажности:
Нх=Гс*10^6/((ά+1)*(100-W)*(100-П)), г/дал
Где Гс- норма расхода хмеля на 1 дал определенного сорта пива, г
Стары замак Гс=1,25 г
Слуцкое особое Гс=1,05 г
Яник Гс=1г
Слуцкое Гс=1,2 г
Троицкое Гс=0,9 г
Триумф Гс=1,2 г
ά- массовая доля ά – кислот, % к массе сухих веществ;
ά=3,7 %
W- влажность хмеля, % на сухое вещество; W-13,2%
П- потери по жидкой фазе для определенного сорта пива, %
Стары замак П=12,27%
Слуцкое особое П=12,26%
Яник П=11,1%
Слуцкое П=11,2%
Троицкое П=12,89%
Триумф П=11,43%
Расход хмеля Нх,, г/дал
для пива Стары замак
Нх=1,25*10^6/((3,7+1)*(100-13,2)*(100-12,27))=34,6 г/дал
для пива Слуцкое особое
Нх=1,05*10^6/((3,7+1)*(100-13,2)*(100-12,26))= 29,4 г/дал
для пива Яник
Нх=1*10^6/((3,7+1)*(100-13,2)*(100-11,1))=28 г/дал
для пива Слуцкое
Нх=1,2*10^6/((3,7+1)*(100-13,2)*(100-11,2))=33,8 г/дал
для пива Троицкое
Нх=0,9*10^6/((3,7+1)*(100-13,2)*(100-12,89))=25,5 г/дал
для пива Триумф
Нх=1,2*10^6/((3,7+1)*(100-13,2)*(100-11,43))= 34,2 г/дал
Расход хмеля для приготовления данных сортов пива Qх составит:
Qх=Vтп*Нх/1000*10, кг
где Vтп – объем товарного пива, л
Нх – расход хмеля, г/дал
Стары замак Qх=615,52*34,6/1000*10=2,13 кг
Слуцкое особое Qх=501,03*29,4/1000*10=1,47 кг
Яник Qх=515,68*28/1000*10=1,44 кг
Слуцкое Qх=507,8*33,8/1000*10=1,72 кг
Троицкое Qх=440,93*25,5/1000*10=1,12 кг
Триумф Qх=425,27*34,2/1000*10=1,45 кг
Молочная кислота 100%-ной концентрации, используется для подкисления затора в количестве 0,08 кг на 100 кг сырья или 0,2 % 40%-ной молочной кислоты к массе зернового сырья.
3.5 Определение количества отходов
Пивная дробина: количество пивной дробины влажностью Wдр=86% определяется с помощью коэффициента Кдр, который регулирует количество сухих веществ остающихся в пивной дробине:
Кдр=100/(100-Wдр)=100/(100-86)=7,14
Количество пивной дробины Qдр, которое будет получено при варке сусла определяется по формуле:
Qдр=Qсвдр*Кдр, кг
Где Qсвдр – количество экстракта оставшегося в дробине, кг
Стары замак Qдр =23,22*7,14=165,79кг
Слуцкое особое Qдр =24,3*7,14=175,5кг
Яник Qдр =23,22*7,14=165,79кг
Слуцкое Qдр =22,14*7,14=158,08кг
Троицкое Qдр =26,01*7,14=185,71кг
Триумф Qдр =22,65*7,14=161,72кг
Безводной хмелевой дробины получается 60 % от массы израсходованного хмеля, а дробины с влажностью 85 % образуется в 6,67 раз больше (100/(100-85)=6,67). Тогда при приготовлении 1 дал пива влажной дробины получится:
Qдрхм=Qх*0,6*6,67, кг
Где Qх – расход хмеля, кг
Стары замак Qдрхм=2,13*0,6*6,67=8,52кг
Слуцкое особое Qдрхм=1,47*0,6*6,67=5,88кг
Яник Qдрхм=1,44*0,6*6,67=5,76кг
Слуцкое Qдрхм=1,72*0,6*6,67=6,88кг
Троицкое Qдрхм=1,12*0,6*6,67=4,48кг
Триумф Qдрхм=1,45*0,6*6,67=5,8кг
Шламм сепараторный: для всех сортов пива из 100 кг зернопродуктов получается 1,75 кг шламма с влажностью W=10 %.
Избыточные дрожжи: при брожении по периодической схеме получается 1 л избыточных дрожжей влажностью 86 % на 10 дал сбраживаемого сусла. Половина избыточных дрожжей используется в качестве засевных, а другая половина является отходом. Исходя из этого, количество избыточных дрожжей на 100 кг сырья Vид рассчитывается по следующей формуле:
Vид=Vтп*N, л
Где Vтп- объем товарного пива, л
N – количество избыточных дрожжей, получаемых при сбраживании 10 дал сусла, л
Для сбраживания в ЦКТ:
Стары замак Vид=615,52*0,02=12,31 л
Слуцкое особое Vид=501,03*0,02=10,02 л
Яник Vид=515,68*0,02=10,31 л
Слуцкое Vид=507,8*0,02=10,16 л
Троицкое Vид=440,93*0,02=8,82 л
Триумф Vид=425,27*0,02=8,51л
Диоксид углерода. При главном брожении из 1 дал пива выделяется 150 г диоксида углерода, который может утилизироваться. Годовое количество CO2
Qco2=0,15*Vтп,г
Где Vтп-обьем товарного пива за год, дал.
Стары замак Qco2=615,52*0,15=92,33 г
Слуцкое особое Qco2=501,03*0,15=75,15 г
Яник Qco2=515,68*0,15=77,35 г
Слуцкое Qco2=507,8*0,15=76,17 г
Троицкое Qco2=440,93*0,15=66,14 г
Триумф Qco2=425,27*0,15=63,79 г
Исправленный брак. Исправимый брак пива из цеха розлива составляет 2% по всем сортам пива. Его объем за гол составляет:
Vиб=0,02 Vтп, дал
Стары замак Vиб=0,02*615,52/10=1,23 дал
Слуцкое особое Vиб=0,02*501,03/10=1 дал
Яник Vиб=0,02*515,68/10=1,03 дал
Слуцкое Vиб=0,02*507,8/10=1,02 дал
Троицкое Vиб=0,02*440,93/10=0,88 дал
Триумф Vиб=0,02*425,27/10=0,85 дал
4. Расчёт и подбор технологического оборудования
4.1Оборудование для розлива пива в бутылки
В бутылки разливаются следующие сорта пива: Стары замак – 1,14 млн дал, Слуцкое особое – 1,14 млн дал, Троицкое – 0,7 млн дал.
Общее количество разливаемого в бутылки пива составляет:
Qоб=1,14+1,14+0,7=2,98 млн дал
Количество наливаемых в час бутылок вместимостью 0,5 л составляет:
Qб*20/238*2*7*0,7=2980000*20/238*2*7*0,7=25553 бут/ч,
где 20- количество бутылок 0,5 л в 1 дал пива;
0,7 – коэффициент использования оборудования;
8– количество часов работы в смену;
2 – число смен;
238 – число рабочих дней в году.
Исходя из расчета, выбираем автоматические линии розлива три на 12000 бут/час.
В состав линии на 12000 бут/час входят: автомат пакеторасформировочный ПРА-50, автомат для извлечения бутылок из ящиков И2-АИА-12, бутыломоечная машина АММ-12, световой экран ОБТ-2401А, разливочно-укупорочный автомат Т1-ВРЦ-12, пастеризатор туннельный КЕМЕХ, бракеражный автомат БАЗ-М, этикетировочный автомат А1-ВЭС, ящикомоечная машина БЗ-ВЯМ-02, автомат для укладки бутылок в ящики И2-АУА-12, пакетоформирующий автомат ПФА-50, интеллектуальный счётчик УСБ-5/7304, транспортёр для ящиков, транспортёр для бутылок.
В склад тары цеха розлива подвоз тары производится электропогрузчиком (поз.1).
Техническая характеристика электропогрузчика ЭП – 103.
Грузоподъемность 1,0
Наибольшая высота при поднятых вилах, мм 3365
Наибольшая высота подъема груза, мм 4500
Наименьший радиус поворота, мм 1600
Максимальная скорость, км/ч
без груза 10,0
с грузом 9,0
Габаритные размеры, мм
длина 2500
ширина 930
высота 1995
Масса, кг 2150
Линия начинается с пакеторасформировочного автомата марки ПРА-50 (поз.2), который распаковывает упакованные ящики с тарой.
Техническая характеристика автомата ПРА-50.
Производительность, пакетов/час 50
Расход сжатого воздуха, м3/час 10-12
Мощность электродвигателя, кВт 7,5
Габаритные размеры, мм 6950х3450х2950
Масса, кг 4500
С пакеторасформировочного автомата (поз.2) ящики по транспортеру марки БЗ-ВРН/2 (поз.32) поступают на автомат для извлечения бутылок из ящиков марки И2-АИА-12 (поз.3).
Техническая характеристика транспортера БЗ-ВРН/2
Производительность ящиков в час 1400
Установленная мощность кВт 10,5
Занимаемая площадь м2 54
Масса, кг 8000
Техническая характеристика автомата И2-АИА-12.
Производительность, бут/час 12000
Длительность кинематического цикла, с 11,7
Расход воздуха, м3/мин 1,4
Мощность электродвигателя, кВт 6
Габаритные размеры мм 2550Ч2650Ч2200
Масса, кг 2400
Ящики после выемщика бутылок из ящиков (поз.3) направляются на ящикомоечную машину марки БЗ-ВЯМ-02 (поз.10).
Техническая характеристика автомата БЗ-ВЯМ-02.
Производительность техническая, ящиков/час 700
Габаритные размеры, мм 8840Ч1300Ч1850
Масса, кг 2940
Бутылки по транспортеру БЗ-ТРБ-07 (поз.33) поступают на бутыломоечную машину марки АММ-12 (поз.4).
Техническая характеристика транспортера БЗ-ТРБ-07
Производительность бут/ч не менее 7200
Габоритные размеры 48000310-950-1400
Масса кг не более 2950
Техническая характеристика автомата АММ-12.
Производительность, бут/час 12000
Мощность электродвигателя, кВт 30
Габаритные размеры, мм 7460х3840х2640
Масса, кг 13500
Вымытые бутылки проходят контроль на световом экране ОБТ- 2401А(поз. 5)
Техническая характеристика светового экрана ОБТ-2401А.
Рабочая длина, мм 500
Освещаемость, люкс 200
Мощность электродвигателя, кВт 0,16
Габаритные размеры, мм 612х250х460
Масса, кг 9,5
Прошедшие световой экран бутылки, поступают на разливоукупорочный автомат марки Т1-ВВЦ-12.(поз.6)
Техническая характеристика автомата Т1-ВВЦ-12.
Производительность, бут/час 12000
Число наполнителей, шт. 60
Число укупорочных патронов, шт. 12
Расход сжатого воздуха, м3/час 23
Давление сжатого воздуха, МПа 0,2
Мощность электродвигателя, кВт 1,7
Габаритные размеры, мм 4500х1875х2700
Масса, кг 4500
Для повышения стойкости пива, после его розлива, бутылки направляют по транспортеру (поз.33) на пастеризацию. Пастеризацию проводят в туннельном пастеризаторе марки КЕМЕХ (поз.7)
Техническая характеристика пастеризатора KEMEX.
Производительность, бут/час 12000
Скорость движения, м/мин 0,35
Расход воды, м3/час 8
Расход пара, кг/ч 800
Давление пара, МПа 0,4
Мощность, кВт 24
Габаритные размеры, мм 15900х3600х2000
Масса, кг 2200
После бутылки поступают на бракеражный автомат марки БАЗ-М(поз.8), для проверки продукции на наличие брака.
Техническая характеристика автомата БАЗ-М
Производительность, бут/час 7200
Число бутылконосителей, шт. 18
Мощность электродвигателя, кВт 0,27
Габаритные размеры, мм 1160х660х1630
Масса, кг 300
Прошедшая бракераж продукция поступает на этикетировочный аппарат марки А1-ВЭС(поз.9)
Техническая характеристика автомата А1-ВЭС.
Производительность, бут/час 15000
Число магазинов для этикеток, шт. 2
Мощность электродвигателя, кВт 1,1
Габаритные размеры, мм 1900х1500х1800
Масса, кг 2000
После бутылки поступают на интеллектуальный счетчик УСБ-5/7304 (поз.11).
Техническая характеристика интеллектуального счётчика УСБ-5/7304. Максимальная скорость счета 30шт/с.
Потребляемая мощность не более 3ВА
Габоритные размеры 475х220х100мм
Масса, кг не более 3,5
Затем бутылки по транспортеру(поз.33) поступают на аппарат для укладки бутылок в ящики И2-АУА-12 (поз.12)
Техническая характеристика автомата И2-АУА-12.
Производительность, бут/час 12000
Длительность кинематического цикла, с 11,7
Расход воздуха, м3/мин 1,4
Мощность электродвигателя, кВт 6
Габаритные размеры, мм 2550х2650х2200
Масса, кг 3400
В складе готовой продукции устанавливается пакетоформирующий автомат марки ПФА-50 (поз.13).
Техническая характеристика автомата ПФА-50.
Производительность, пакетов/час 50
Расход сжатого воздуха, м3/час 10-12
Мощность электродвигателя, кВт 7,5
Габаритные размеры, мм 7400Ч4050Ч2950
Масса, кг 4500
4.2 Оборудование для розлива пива в кеги
В кеги разливаются следующие сорта пива: Стары замак – 0,61 млн дал, Слуцкое особое – 0,61 млн дал.
Общее количество разливаемого в кеги пива составляет:
Qоб=0,61+0,61=1,22 млн дал
Часовой розлив пива в кеги составляет:
Qоб/238*2*8*0,7*50=1220000/238*2*8*0,7*50=
= 11,7кег/ч
50- объем кеги, л
0,7 – коэффициент использования оборудования;
8– количество часов работы в смену;
2 – число смен;
238 – число рабочих дней в году.
Произведя расчеты можно выбрать автоматическую линию розлива пива в кеги. Выбираем 1 автоматическую линию Minomat A5/5 производительностью 60 кег/час. Автоматическая линия состоит из пастеризатора, аппарата внешней мойки кег, транспортера, блока внутренней мойки и наполнения, интеллектуального счетчика,весы для кег.
Промежуточный сборник (поз.23) должен иметь вместимость 10000 л. Сборник представляет собой горизонтальный цилиндр. Принимаем диаметр сборника равным 2 м, тогда его длинна, будет равна:
L=V*4/πD2=20*4/3,14*22=3.2м. Принимаем L равным 3.2м.
Осуществляется перекачка насосом марки К8/18(поз.24)
Пастеризатор поточный(поз.18)
Техническая характеристика пастеризатора
Производительность л/час 6000
Габаритные размеры 2500х1500х1900
Масса кг, 900
После поступают на аппарат внешней мойки марки Minomat A5/5 (поз.35).
Техническая характеристика аппарата внешней мойки Minomat A5/5.
Производительность, кег/час 60
Габаритные размеры, мм
Длина 1720
Ширина 1700
Высота 2265
Затем с аппарата внешней мойки кеги поступают в блок внутренней мойки и наполнения (поз.36).
Техническая характеристика блока внутренней мойки и наполнения
Minomat A5/5
Производительность, кег/час 60
Габаритные размеры, мм
Длина 2895
Ширина 1700
Высота 2407
После кеги поступают на интеллектуальный счетчик(поз.11)
Техническая характеристика интеллектуального счётчика УСБ-5/7304. Максимальная скорость счета, шт/с 30
Потребляемая мощность не более 3ВА
Габаритные размеры, мм 475х220х100
Масса, кг не более 3,5
Готовые кеги для контроля наполнения поступают на автоматические весы Minomat A5/5 (поз.37)
Техническая характеристика автоматических весов
Minomat A5/5
Производительность, кег/час 60
Габаритные размеры, мм
Длина 1007
Ширина 970
Высота 1300
4.3 Оборудование для розлива пива в ПЭТ-бутылки
В ПЭТ-бутылки разливаются следующие сорта пива: Яник – 1,4 млн дал, Слуцкое – 0,7 млн дал, Триумф – 0,7 млн дал.
Общее количество разливаемого в ПЭТ-бутылки пива составляет:
Qоб=1,4+0,7+0,7==2,8 млн дал
Часовой розлив пива в ПЭТ-бутылки составляет:
Qпб*6,67/238*2*7*0,7=2800000*6,67/238*2*7*0,8=
=8758бут/ч
6,67- количество бутылок в 1 дал пива;
0,8 – коэффициент использования оборудования;
8– количество часов работы в смену;
2 – число смен;
238 – число рабочих дней в году.
Выбираем 2 линии для розлива в ПЭТ производительностью каждая 6000бут/ч.
Автоматическая линия розлива состоит из печи для подогрева преформ ЛПМ 11, пластинчатого транспортера ТТР – 1, автомата для выдува ПЭТ, ориентатора для бутылок ОВ – 6, ополаскивателя бутылок БЗ-ОМВ6, ультрафиолетового экрана, разливочно-укупорочного автомата БЗ-ВР2М/1
к которому подсоединен механизм подачи и ориентировки пробок БЗ-ВР, машина для визуального контроля, этикетировочного автомата БЗ-ЭМА-21, упаковочного автомата БЗ-ТУК-50.
На завод ПЭТ-бутылки поступают в виде преформ. Преформы подаются в печь для разогрева (поз 14).
Техническая характеристика печи для подогрева преформ.
Производительность, бут/час 6000– 8500
Мощность электродвигателя, кВт 22
Расход холодной воды, л/час 50
Температура воды, оС 10
Давление пара, кг/см2 2 – 4
Габаритные размеры, мм 1200Ч500Ч1100
Затем разогретые бутылки по пластинчатому транспортеру ТТР – 1 поступают на выдувной аппарат ЛПМ 11 (поз.15), где преформы приобретают нужную форму бутылки.
Техническая характеристика пластинчатого транспортера ТТР – 1.
Ширина одностороннего конвейера, мм 198
Высота уровня транспортера, мм 1000
Скорость пластинчатой цепи, м/с 3 – 17
Мощность электродвигателя, кВт 0,75
Техническая характеристика полуавтомата для выдува ЛПМ 11.
Производительность, бут/час 6000
Количество гнезд в форме 4
Расход воздуха, м/ч 190
Расход воды(при 130С), м/ч 3
Мощность электродвигателя, кВт 66
Габаритные размеры, мм 2950*2950*2250
С выдувного автомата бутылки поступают в хаотическом порядке, для расстановки их в ряд бутылки проходят ориентатор ОВ – 6 (поз.25).
Техническая характеристика ориентатора ПЭТ-бутылок ОВ – 6.
Производительность, бут/час 6000
Количество ориентирующих кассет, шт. 9
Мощность электродвигателя, кВт 1,3
Напряжение питания, В 380
Гц 50
Потребление сжатого воздуха, м3/ч 5
Габариты, мм
Длина 1690
Ширина 2070
Высота 1900
Масса, кг 1250
Выстроенные ПЭТ-бутылки в ряд поступают на ополаскиватель марки
БЗ-ОМВ6 (поз.22).
Техническая характеристика ополаскивателя БЗ-ОМВ6.
Производительность, бут/час 7000
Число клещевых захватов, шт. 24
Потребляемая мощность, кВт 0,55
Напряжение питания, В 380
Гц 50
Потребление питьевой воды, м3/час 0,6
Номинальный напор воды, МПа 0,4
Габариты, мм
Длина 1750
Ширина 2250
Высота 1850
Масса, кг 1550
Затем бутылки проходят ультрафиолетовый экран для инспекции чистоты ПЭТ-бутылок (поз.38).
Техническая характеристика ультрафиолетового экрана.
Габаритные размеры, мм
Длина 1000
Ширина 200
Высота 1300
После экрана бутылки поступают непосредственно на разливочно-укупорочный автомат БЗ-ВР2М/1 (поз.16).
Техническая характеристика автомата БЗ-ВР2М/1.
Производительность, бут/час 6000
Мощность, кВт 4,3
Расход стерильного воздуха, м3/час 30
Давление воздуха, МПа 0,6-0,9
Давление заполнения, (максим) МПа 600
Габаритные размеры, мм 4350*3100*2800
Масса, кг 8500
Так как в разливочно-укупорочном автомате происходит и розлив, и укупорка, то к автомату подведен транспортер подачи пробок марки БЗ-ВР(поз.17).
Техническая характеристика транспортера подачи пробок БЗ-ВР.
Производительность, колпачков/час 6000
Емкость бункера, л 300
Скорость транспортной ленты, м/с 0,16
Мощность, кВт 0,18
Габаритные размеры, мм
Длина 930
Ширина 890
Высота 3400
Масса, кг 185
Готовая продукция поступает на этикетировочную машину марки БЗ-ЭМА-21 (поз.20).
Техническая характеристика этикетировочного автомата БЗ-ЭМА -21.
Производительность, бут/час 6000
Установленная мощность, кВт, не более 1,5
Потребление электроэнергии за 1 час, МДж 5,0
Расход сжатого воздуха, м3/ч 4,0
Расход клея на 1000 бутылок, кг 0,33
Высота рабочей поверхности подающего
и отводящего транспортеров 950-1200
Мощность, кВт 1,5
Габаритные размеры, мм 3000Ч650Ч1600
Готовые ПЭТ-бутылки поступают на упаковку на автомат
БЗ-ТУК-50(поз.21).
Техническая характеристика упаковочного автомата БЗ-ТУК-50.
Производительность, пакетов/час 1100
Мощность, кВт 24
Габариты, мм
Длина 10000
Ширина 1500
Высота 2400
Масса, кг 2800
4.4 Оборудование для моющих и дезинфицирующих средств
На пивоваренных заводах для мойки стеклотары требуется большой расход моющих средств. Отделение для приготовления рабочего раствора щелочи должно располагаться вблизи бутылкомоечной машины и включать: сборник концентрированной щелочи, сборник рабочего раствора щелочи, сборник отработанного раствора щелочи, насос для щелочи.
Вместимость сборника концентрированной щелочи должна обеспечить прием щелочи на обработку суточного количества бутылок.
Бак для концентрированного раствора щелочи (поз 26).
Необходимо рассчитать количество бутылок подвергающиеся обработки в сутки (QБУТ):
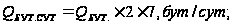
где QБУТ – количество бутылок подвергающихся обработке