Цех разлива пива под давлением
2 – количество смен в цеху;
7 – количество рабочих часов в смену.
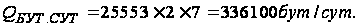
Соответственно расход щелочи 1кг на 1000 бутылок, следовательно, на 336100 бут будет израсходовано 336 кг щелочи на сутки.
Для получения концентрированного раствора щелочи 1кг щелочи разбавляют в 2,5л воды, тогда объем раствора составит:
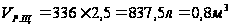
Но объем сборника концентрированной щелочи рассчитывается с учетом коэффициента заполнения, который равен 0,75%:
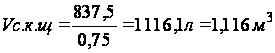
Зададимся диаметром d=1м и высчитаем высоту (Н) бака для концентрированной щелочи (поз.21):
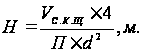
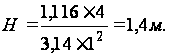
Бак для отстаивания отработанного раствора щёлочи перед регенерацией (поз 31).
Принимаем таким же, как и для изготовления свежего раствора щёлочи 1,1м3.
Зададимся
диаметром бака
(D)=1,2м и найдем его
высоту:
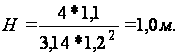
Бак для разбавленного раствора щёлочи (поз. 28).
Рассчитывают
на объём щелочного
раствора,
необходимого
для заправки
одной моечной
машины. Для
машины АММ-12
необходимо
14 м3 раствора.
Для замены
щелочного
раствора через
каждые две
смены работы
достаточного
одного бака.
Потребная
вместимость
его при коэффициенте
заполнения
0,75 равна:
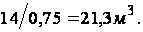 Зададимся
диаметром бака
(D) =3м и найдем его
высоту:
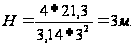
Насос для щелочного раствора (поз.29).
Для перекачки агрессивных сред, к которым относятся и раствор щёлочи, рекомендуются насосы маркой 2К-20/18 производительностью 11ч22 м3/ч с напором 21ч17,5 м. Мощность электродвигателя 22 кВт, частота вращения 2900 об/мин.
Бак для приготовления дезинфектора –– принимается бак с мешалкой вместимостью 8м3(поз.27).
Зададимся диаметром d=2м и найдем высоту бака (Н):
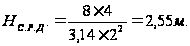
Принимаем бак диаметром 2000мм с высотой 2550мм.
4.5 Расчет тары и вспомогательных материалов
Бутылки 0,5
При розливе всего пива в бутылки вместимостью 0,5 и из оборачиваемости 40 об/год годовая потребность в бутылках составит:
Nб=Qб*20/40, шт.
Где Qб- годовой выпуск пива в бутылках, дал;
20- количество бутылок в 1 дал.
Qб=2980000 дал
Nб=2980000*20/40=1490000 шт
Согласно нормам проектирования бой бутылок при хранении, мойке и розливе принимают равным, %
При хранении в посудных цехах 0,7
В цехе розлива 2,3
На складе готовой продукции 0,09
Всего 3,09
Кроме того, 5% бутылок не возвращается на завод от населения.
Следовательно, годовая потребность в новых бутылках составит:
Nнб=Nб*0,0809, шт.
Nнб=1490000 *0,0809=120541 шт.
Кеги
Количество оборотных кег рассчитывается по формуле:
Nоб=Qоб/Vоб*40, шт.
Где Vоб- объем кеги, дал;
Qоб- годовой выпуск пива в кегах, дал;
40- оборачиваемость кег, об/год.
Qоб=1368370 дал
Vоб=50 л
Nоб =1220000/50*40=610 шт.
ПЭТ- бутылка.
Годовая потребность в ПЭТ- бутылках составит:
Nпб=Qпб*6,67/40 шт.
Где Qпб – годовой выпуск пива в ПЭТ- бутылках, дал.
Qпб = 3582841,964 дал.
Nпб =2800000*6,67/40=466900шт.
Ящики.
В ящики укладываются бутылки вместимостью 0,5 по 20 штук, т.е. в каждый ящик укладывают количество бутылок, вмещающих 1 дал пива.
Для укладки всей продукции с учетом износа 2% потребуется ящиков для бутылок:
n= Qб/10*0,98, шт.
n=2980000 /10*0,98=304081шт.
Необходимо учесть, что 90% ящиков являются оборотными, поэтому новых ящиков потребуется:
Nn=n*(100-90)/100, шт.
Nn=304081*(100-90)/100=30408 шт.
С учетом оборачиваемости (40 об/год) ящиков и потерь в торговой сети 0,1% потребность в ящиках составит:
Nя= n/0,999*40, шт.
Nя=304081/0,999*40=7610шт.
Кронен - пробки и этикетки
По нормам на 1 дал напитков требуется 104,5% кронен – пробок и 103% этикеток.
Для этикетировки кег требуется 2 этикетки на 10 дал пива.
Годовое количество бутылок готовой продукции рассчитывается исходя из количества пива разливаемого в бутылки, которое умножается на 20 (количество бутылок в которые разливается 1 дал пива).
Кронен – пробки: 2980000*20*1,045=62282000шт.
Этикетки:: 2980000*20*1,03=62200000шт.
Для этикетировки кег:
Этикетки: 2800000*2/50=112000 шт.
Щелочь для мойки бутылок:
В среднем ее расходуется из расчета 1000-1100 кг на 1млн. бут. продукции. На годовой выпуск продукции потребуется щелочи:
0,12*1100=132 кг.
Клей декстрин для наклейки этикеток на бутылки
На приклеивание этикеток на бутылки вместимостью 0,5 л расходуется 0,275 кг на 1000 бутылок. На годовой выпуск пива в бутылках вместимостью 0,5л потребуется декстрина:
120541*0,275/1000=33,149 кг.
4.6 Расчёт складских помещений пивоваренного производства
Склад оборотных бутылок. Площадь склада находят для хранения 2-суточного запаса оборотных бутылок с учетом площади (в м2), требуемой для установки оборудования и проезда штабелеукладчиков по формуле
SСК = [(K1m’2 +К2m”2) m1*2] /238n,
где К1 и К2 — годовой выпуск бутылочной продукции в ящиках соответственно для бутылок вместимостью 0,5 и 0,33 л; m1 — коэффициент, учитывающий площадь, необходимую для установки оборудования и проезда штабелеукладчиков (m1=1, 5); m’2 и m”2 — коэффициенты, учитывающие бой и брак в складе посуды, моечно-разливочном цехе и складе готовой продукции соответственно для бутылок вместимостью 0,5 и 0,33 л:
0,7 + 2,3 + 0,09 0,7+2,3+2,2+0,09
m’2= 100 +1 = 1,039; m”2=1+ 100 = 1,0529
n — количество ящиков, размещаемых на 1 м2 площади при укладке в 3 яруса по высоте (п = 110 шт.); 238 — число дней работы завода в году.
Площадка для хранения запаса бутылок в ящиках из расчёта 2-суточного запаса должна иметь площадь:
SСК =[(2980000*1,039 +0*1,057) 1,5*2] /238*75=520м2
где 1,039 и 1,057 — коэффициенты, учитывающие соответственно бой и брак бутылок на площадке, складе посуды, моечно-розливном цехе; 1,5 — коэффициент, учитывающий проезд штабелеукладчиков.
Склад новых бутылок. На складе должна быть восполнена убыль бутылок, равная 8,09 % месячного выпуска продукции. При розливе пива в наиболее напряженный месяц, как мы приняли для расчета, при равномерном выпуске в один месяц, допуская незначительную погрешность в расчете (из-за сравнительно небольшого количества пополнения бутылок учет продукции ведем не по количеству и вместимости бутылок, а по количеству дал пива или ящиков), месячный выпуск продукции будет: 2980000: 11,33 = 263000 дал или ящиков, т. е. запас новых бутылок в ящиках составит: 263000*0,0809 = 21278 ящиков. Площадь склада для_хранения новых бутылок в ящиках при штабелировании в 3 яруса на 1 м2 по 75шт. и коэффициенте запаса площади 1,5 составит: 21278 *1,5:75= 426м2.
Склад готовой продукции. Расчет склада готовой продукции ведут на 2-суточный запас готовой продукции при укладке ее в 2 яруса по 72ящиков на 1 м2 площади:
(2980000 * 2 * 1,0009): (238 * 50) = 501м2,
где 1,0009 — коэффициент, учитывающий бой и брак на складе готовой продукции
Расчет склада для оборотных кег и готовой продукции
Найдем количество кег разливаемых за двое суток.
120*14*2=3360кег.
90 кег занимают 10м2 следовательно 3360кег будут занимать 373 м2
Учитывая коэф. для установки оборуд. и проезда 1,5- получаем 373*1,5=560м2
Склад новых и отремонтированных кег.
Найдем сколько кег разливается в год 1220000*10:50=244000кег в год.
Убыль кег составляет 5% отсюда пондобится следуещее количество новых кег: 244000-100%
Х - 5%
Х=12200кег
Помещение для приема порожних кег
Рассчитываем для 2-хсуточного хранения кег при условии, что на 10 м2 площади в 3 яруса размещается 60 кег вместимостью 10 дал. Суточная потребность в кегах вместимостью 10 дал:
(1280000/238)*0,5/10=269 штук.
Соответственно площадь площадки потребуется для кег вместимостью 5 дал:
269*10/90=30 м2.
Общая площадь склада с учетом коэффициентов неравномерности – 2, проходов 1,5 и 2-хсуточного хранения – имеет:
30*1,5*2*2=180м2.
Расчет складских помещений ПЭТ
Склад готовой ПЭТ-продукции. Площадь склада находят для хранения двух суточного запаса оборотных бутылок с учетом площади, требуемой для установки оборудования и проезда штабелеукладчиков по формуле:
 Sск=к1*m2*m1*
m3/323*n,
где к1 – годовой выпуск бутылочной продукции.
m1 – коэффициент, учитывающий площадь, необходимую для установки оборудования и проезда штабелеукладчиков, (m1=1.5);
m2 - коэффициент, учитывающий бой и брак в складе посуды моечно-разливочном цехе и складе готовой продукции для бутылок 1л;
m3 – коэффициент неравномерности перевозок
n – количество ящиков, размещаемых на 1 м2площади
323– число смен работы в году
Sск=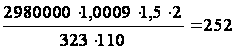 м2,
5. Расчет расхода воды, пара, сжатого воздуха, диоксида углерода, электроэнергии на технологические нужды
5.1 Расчет расхода воды
Расход горячей воды
| Технологическая операция | Температура, С | Расход воды, м3/сут |
| Мойка кег | 80 | 35 |
| Прочие нужды | 60 | 27,3 |
| Всего | 62,3 |
Расход горячей воды на мойку кег составляет 0,7% от объема пива, разливаемого в кеги.
Суточный расход:
(12200/238)*0,7=35 мі/сут
Прочие нужды: принимаем 0,4 м3 на 1 т перерабатываемых зернопродуктов.
0,4*68,315=27,3м3/сут
Максимальный часовой расход воды принимается 15% от суточного расхода:
62,3 *0,15=9,3мі/ч
Расход холодной воды
Расход холодной воды на мойку стеклянных бутылок принимаем 1,1 л на одну бутылку вместимостью 0,5л. При суточном розливе пива в бутылки вместимостью 0,5л 2980000/238=12521 дал/сут, общий расход воды для мойки бутылок 12521 *20*1,1=275462 л/сут или 275 мі/сут
Расход холодной воды для мойки кег принимается равным 0,3% от объема пива, разливаемого в кеги, т.е. (1220000/238)*0,3=1538 дал/сут или 15,4 мі/сут
Сводные данные о суточном расходе холодной воды (в мі/сут) по операциям:
| Технологическая операция | Температура, С | Расход воды, м3/сут |
| Мойка бутылок | 20 | 275 |
| Кег | 20 | 15,4 |
| Прочие нужды | 339,5 | |
| Всего | 630 |
Расход воды на прочие нужды принимаем равным 5 м3 в сутки на 1 т перерабатываемых зернопродуктов: 5*68,315=339,5 м3.
Расход воды на мойку полов принимается равным 2л на 1мІ пола после каждой смены работы.
Максимальный часовой расход холодной воды принимается 12% от суточного без учета воды, расходуемой на мойку полов, что составляет: 630*0,12=75,6 мі.
Суточный расход горячей и холодной воды составляет: 64,65+605,7=672,15 м3.
5.2 Расход пара
Расход пара для подогрева воды в моечных машинах.
Машина АММ-12 производительностью 12000 бут/час требует расхода пара 450 кг/ч. Для работы 3 машин в две смены по 7ч при тепловом КПД 0,95 и коэффициенте использования машин 0,9 потребуется пара:
(450*7*3*0,9*3)/0,95=26857 кг.
Расход пара на технологические нужды.
С учетом потерь тепла в 10% суточный расход составит:
26857*1,1=29543 кг.
Максимальный часовой расход пара принимается 12% от суточного и составляет:
29543*0,12=3545 кг.
Расход пара на 1 дал пива составит:
29543*2,0068/68315=0,86 кг,
где 2,0068 – средний расход зернопродуктов на 1 дал пива, кг;
68315 – суточный расход зернопродуктов, кг.
5.3 Расход сжатого воздуха
Расход сжатого воздуха для розлива пива в бутылки и укупорки бутылок, по паспортным данным линии, составляет 3,6 м3/мин. Для работы 3 поточных линий производительностью 12 000 в час в две смены по 7 ч воздуха потребуется 3,6*3*60*7*2*0,9=8164 м3 (где 0,9 —коэффициент использования оборудования).
Расход сжатого воздуха для розлива пива в кеги составляет 6-18 мі/ч на один кран изобарического аппарата.
Расход сжатого воздуха для работы автомата И2-АИА-12 для извлечения бутылок из ящиков составляет ориентировочно 0,6мі/мин. Для работы 3 автоматов в две смены по 7ч в смену при коэффициенте использования оборудования 0,9 воздуха потребуется 0,6*2*3*7*0,9*60=1360,8 мі
Расход сжатого воздуха для работы автомата И2-АИА-12 для укладки бутылок в ящики составляет 0,8 мі/мин, для того же режима работы расход воздуха для 3 автоматов будет равен: 0,8*3*2*0,9*60=1814,4 мі
Неучтенные нужды: 10% от используемого сжатого воздуха.
Сводные данные о суточном расходе сжатого воздуха (в мі) по операциям:
Розлив пива в бутылки и укупорка бутылок 8164
Выемка бутылок из ящиков 1360,8
Укладка бутылок в ящики 1814,4
Неучтенные нужды 1100
Всего 12360
Максимальный часовой расход сжатого воздуха принимается равным 15% от суточного: 12360*0,15=1854 мі.
Расчет воздуха на технологические нужды составил:
12360/68,315=180,7м3 на 1 т перерабатываемого сырья.
Расход воздуха на 1 дал пива составляет:
12360*2,0068/68315=0,36 м3.
5.3 Расход диоксида углерода
| Нормы расхода на 1 дал пива: | ||||||||
| заполнение сборников фильтрованного пива | 23,1 | г | ||||||
| передавливание пива на розлив | 30,1 | г | ||||||
| мойка | по п. данным | |||||||
| заполнение тары и создание воздушной подушки | ||||||||
| при розливе пива | 28 | г | ||||||
5.4 Расход электроэнергии
Электрическая силовая нагрузка
Мощность электродвигателя должна соответствовать выражению:
Рн>=Рм,
где Рн – номинальная мощность электродвигателя, кВт;
Рм – потребляемая мощность, кВт.
Основные технические данные рассматриваемых типов привода представлены в таблице.
| Наименование | Количество | Мощность, Ру, кВт |
| Автомат ПРА-50 | 3 | 7,5 |
| Транспортер БЗ-ВНР/2 | 3 | 10,5 |
| Автомат И2-АИА-12 | 3 | 6 |
| Бутылкомоечная машина АММ-12 | 3 | 62,2 |
| Световой экран | 3 | 0,16 |
| Разливоукупорочный аппарат Т1-ВВЦ-12 | 3 | 1,7 |
| Пастеризатор Kemex | 3 | 24 |
| Автомат БАЗ-М | 3 | 0,27 |
| Этикетировочный автомат | 3 | 1,1 |
| Аппарат И2-АУА-12 | 3 | 6 |
| Аппарат ПФА-50 | 3 | 7,5 |
| Печь для подогрева преформ | 2 | 22 |
| Пластинчатый транспортер | 2 | 0,75 |
| Полуавтомат для выдува преформ ЛПМ-11 | 2 | 66 |
| Ориентатор ОВ-6 | 2 | 1,3 |
| Ополаскиватель БЗ-ОМВ6 | 2 | 0,65 |
| Разливо-укупорочный автомат БЗ-ВР2М/1 | 2 | 4,3 |
| Транспортер подачи пробок БЗ-ВР | 2 | 0,18 |
| Этикетировочная машина БЗ-ЭМА-21 | 2 | 1,5 |
| Автомат БЗ-ТУК-50 | 2 | 24 |
Всего: ∑Ру=247,61 кВт
Находим расчетную максимальную потребляемую и реактивную мощности силовой нагрузки:
Pmax=Kc*∑Py=0,5*247,61=123,8 кВт
Qmax=Pmax*tgφср=123,8*1,17=144,9кВт,
где Кс – коэффициент спроса силовой нагрузки, Кс=0,5;
tgφср – средневзвешенный тангенс сдвига фаз tgφср=1,17.
Определяем полную расчетную максимальную потребительскую мощность силовой нагрузки:
Sp=c√(∑Pmax)^2+(∑Qmax)^2=0,9*√(123,8^2+144,9^2)=171,5кВт,
где с – коэффициент смещения максимумов, с=0,85-0,95
Осветительная нагрузка
Расчет освещения по цехам ведем методом удельной мощности. В качестве источников света принимаем лампы накаливания общего назначения с нормальной световой отдачей (ГОСТ 2239-60). Расчетная высота Нр высчитывается по формуле:
Hp=H-hc-hp=hn-hp,
где Н – высота помещения, м;
hc – высота от светильника до пола, м;
hp – высота рабочей поверхности, м;
hn – высота подвеса, м;
Установленная мощность на освещение.
| Наименование помещения | Площадь, м2 | Осв-ть,лк | Высота,Н,м | Расч. Высота, Нр,м | Тип свет-ка | Уд. мощность Р,Вт/м2 | Общая уст. мощность, Роц,Вт |
| Отделение розлива | 792 | 30 | 4,3 | 3,18 | Уз | 13,8 | 10929,6 |
∑Роц=10929,6 Вт
Установленную мощность на освещение территории предприятия Рот.у. принимаем 10% от установленной мощности на освещение самого предприятия:
Рот.у=0,1*Роц=10,9296*0,1=1,09 кВт.
На заводе предусмотрено аварийное освещение общей мощностью 10% от общей установленной мощности:
Роу ав=0,1*(Рот.у+Роц)=0,1*(10,9+1,09)=1,2 кВт.
Расчетная максимальная мощность, потребляемая всеми осветительными установками предприятия:
∑Роmax=Kco*Pоц=0,85*10929,6=9290 Вт=9,29 кВт,
где Ксо – для производственных помещений.
Трансформаторная подстанция
Полная расчетная мощность на линиях вторичного напряжения трансформаторной подстанции, питающей силовую и осветительную нагрузку:
Sтр=c*√(∑Pmax+∑Pab)^2+(∑Qmax)^2=0,9*√((123,8+9,29)^2+144,9^2)=196,7 кВар.
На основании расчета, а также характера работы оборудования и категории надежности выбираем 2 трансформатора мощностью:
100кВт типа ТМ100/10-10
250кВт типа ТМ 250/25-10
Расчет мощности комплексирующего устройства:
Необходимая комплексирующая реактивная мощность конденсаторной установки определяется по выражению:
Qky=Рср(tgφ1-tgφ2);
где Рср=W/T – среднегодовая нагрузка предприятия,кВт;
W – потребление активной энергии за год;
T – число часов работы предприятия в году;
tgφ1 – соответствующий средневзвешенному cosφ1, до компенсации на вводе потребителя;
tgφ2 – после компенсации до заданного значения cosφ2;
cosφ1=0,65; cosφ2=0,9; Т=5000ч.
Рср=917533,5/5000=183,5
Qлн=183,5*(1,17-0,48)=126,6 кВар.
Выбираем комплектную конденсаторную установку ККУ-0, 38-УП-150 КВар.
Определение годового расхода электрической энергии
а) для силовой нагрузки: Wc=Pmax*Tc, кВт/ч,
где Рmax – расчетная максимальная потребляемая активная мощность силовой нагрузки по цеху розлива;
Тс – годовое число часов использования максимума активной мощности=7100 ч.
Wc=123,8*7100=878980 кВт*ч
б) для осветительной нагрузки: Wo=Ро*То,
где То – годовое число использования максимума осветительной нагрузки предприятия=4150 ч;
Wo=9,29*4150=38553,5кВт*ч
Годовой расход по предприятию:
W=Wc+Wo=878980+38553,5=917533,5кВт*ч
6. Учет и контроль производства
6.1 Учет производства пива
Цех розлива
Бутылочное пиво учитывают по количеству бутылок и их вместимости, пиво, налитое в кеги — по количеству и вместимости кег.
Количество пива (бутылочного и в кегах), переданного из цеха розлива в экспедицию, за каждую смену подсчитывается по автоматическим счетчикам и по оканчании смены выписывается накладная.
Определение фактического выхода пива при розливе
Выход готового (разлитого) пива представляет собой полезный выход готового пива, разлитого в транспортную тару: бутылки, ПЭТ бутылки, кеги.
Выход пива при розливе определяется по формуле:
В р.п.- V р.п. / (V осв. п. - V 1 нк. п.)* 100,
где В р. п. - выход разлитого пива, %;
Vр. п. - объем разлитого пива, направляемого в экспедицию, дал;
Vосв. п. - объем осветленного пива, поступившего на розлив;
Vнк.п. - объем некондиционного пива, приведенный к объему стандартного (10-11) %-ного пива при температуре (2:6) С, дал.
При определении выхода пива при розливе массовых сортов суммарный объем исправимого брака сортового и массового пива, а также 8 %-го пива, пересчитанный на стандартную массовую долю сухих веществ (10-11) %-го пива, вычитают из объема осветленного пива в знаменателе формулы.
Объем исправимого брака пива, приведенного к объему (10-11) %-ного, определяют по формуле, приведенной в разделе определения выхода осветленного пива на стадии дображивания и осветления.
Объем разлитого пива определяют по количеству налитых бутылок, бочек, изотермических автоцистерн и по их емкости.
Количество бутылок, передаваемых с розлива в экспедицию, определяют автоматическими счетчиками.
Объем разлитого пива в бочки определяют по количеству налитых бочек и по их емкости.
Объем разлитого пива в изотермические автоцистерны определяют по мерникам II класса.
Фактические потери пива (в %) по жидкой фазе на среднее пиво рассчитываются путем вычитания из 100% фактического выхода пива.
Отсюда фактические потери составят:
П=100-Вр.п.
Потери пива при розливе
Пр.п. (в дал и %) определяют как разность между объемом осветленного пива, поступившего на розлив и объемами разлитого пива, переданного в экспедицию и некондиционного пива (исправимого брака), возвращенного из цеха розлива в цех дображивания, и рассчитываются по формуле:
Пр.п. = Vосв.п. - Vр.п. - Vнк.п. или
Пр.п.% = Пр.п. 100/Vр.п. + Пр.п.
где Пр.п. - потери пива на стадии розлива, дал и %;
V осв.п. — объем осветленного пива, поступившего из цеха дображивания на розлив, дал;
Vр.п. - объем разлитого пива; переданного в экспедицию за отчетный период, дал;
Vнк.п. - объем некондиционного пива (исправимого брака), возвращенного из цеха розлива в цех дображивания), дал.
Применяется также вариант расчета потерь в процентах по технологическим стадиям жидкой фазы, по которому сначала определяется выход пива в процентах по каждой технологической стадии, а затем потери пива в процентах.
Объемный выход полупродуктов
На стадии розлива объемный выход полупродуктов рассчитывается по следующей формуле:
Вр.п. = (Vр.п. + Vнк.п.) 100/Vосв.п.,
где Вр.п. -- выход разлитого пива, %;
Vр.п. — объем разлитого пива, переданного в экспедицию за отчетный период, дал;
Vнк.п. -- объем некондиционного пива (исправимого брака), возвращенного из цеха розлива в цех дображивания, дал.'
Vосв.п. - объем осветленного пива, поступившего в цех розлива, дал.
Учет стеклянной тары, кег и боя бутылок
Учет порожних бутылок осуществляется по количеству и емкости и ведется раздельно: бутылки новые, оборотные и бракованные по местам нахождения.
Бутылки должны храниться в рассортированном виде в ящиках в закрытых складах или на огражденных площадках.
Ввоз посуды на предприятие осуществляется на основании сопроводительных документов, в которых должно быть записано общее количество ящиков и отдельно количество бутылок.
Посуда, возвращаемая на склад цехами розлива и лабораторией завода, принимается путем количественного пересчета.
Учет бутылок осуществляется рядом документов (приемными квитанциями, актами о приемке новой посуды, приемо-сдаточными актами, ежедневными отчетами, актами боя бутылок и т.п.).
Стеклобой, образующийся от боя бутылок в процессе перевозки, приема и хранения, а также на производстве и на складе готовой продукции, подлежит обязательному сбору и хранению в отведенном месте. Для сбора стеклобоя в цехах розлива и на складах должны быть установлены специальные контейнеры. Сбор и взвешивание стеклобоя в цехах розлива производится ежедневно, причем количество стеклобоя фиксируется в килограммах и штуках бутылок. Для этого все битые бутылки тщательно собирают в контейнеры в течение смены и затем взвешивают. Массу стеклобоя делят на массу одной бутылки, которая определяется заводской лабораторией как среднеарифметическая величина массы 10 бутылок.
Стеклобой в тарных складах и складах готовой продукции в течение месяца его сбора подлежит сдаче. Переходящие остатки стеклобоя в указанных складах и цехе розлива на 1 число следующего месяца не допускаются.
1)Учет стеклянной тары и боя бутылок в цехах розлива
Бутылки из посудо-тарного цеха в цеха розлива и бутылки с продукцией в склад готовой продукции передаются по фактическому их количеству.
Количество бутылок, поступивших в цеха розлива из тарного склада, и количество бутылок с готовой продукцией — в склад готовой продукции, учитывается при помощи автоматических счетчиков, которые учитывают каждую бутылку или ящик с бутылками. Перед началом смены и в конце смены снимают показания счетчиков, разность показаний составит количество бутылок, поступивших в цех розлива или из цеха за смену.
В цехе розлива ведется журнал по учету стеклотары и кег. В нем записывают количество бутылок, поступивших в цех, сданных в склад готовой продукции, и остатки на начало и конец смены. Также фиксируется количество сданного стеклобоя (в кг и штуках).
Фактический бой бутылок в цехах розлива определяется как разница между количеством оставшихся бутылок на начало смены плюс приход бутылок за смену и количеством бутылок с готовой продукцией, переданной в склад готовой продукции, и остатком бутылок на конец смены в цехе розлива.
Фактический бой бутылок в процентах рассчитывается по формуле:
бой % = Бф.шт 100/ Кф.шт.+ Бф.шт.,
где Бф.шт. -- бой фактический, штук бутылок;
Кф.шт. - количество бутылок, переданных в склад готовой продукции с готовой продукцией, штук.
Бракованными считаются бутылки, имеющие несквозные щербины или скол венчика горлышка бутылки глубиной до 2 мм. Такие бракованные бутылки могут быть переданы для использования под налив технических жидкостей. Они подлежат реализации и в количество боя не включаются, а учитываются отдельно. Бутылки, имеющие щербины глубиной более 2 мм, превращаются в бой.
Фактический бой бутылок в производстве учитывается ежедневно и записывается в производственном журнале цеха розлива.
Фактический бой бутылок должен подтверждаться массой всего количества боя не менее чем на 70%. При этом средний вес бутылки устанавливается в соответствии с ГОСТ 10 117-91.
Списание боя стеклянной посуды осуществляется только по фактически выявленному бою бутылок.
Собранный за смену бой подлежит сдаче на склад боя бутылок. Масса боя стеклянной посуды учитывается в лимитных карточках.
В конце каждого месяца в производственном журнале цеха розлива подводятся итоги по движению за месяц, подсчитываются приход, расход, количество бракованных бутылок, количество разбитых бутылок в штуках и процентах, а в лимитных карточках — масса боя бутылок.
На 1 число каждого месяца по результатам инвентаризации определяется бой бутылок в цехе розлива как разница между отраженными в журнале данными с данными акта инвентаризации. Составляется акт о движении бутылок в цехе за месяц и полученном бое бутылок, сопоставляя фактический бой бутылок с нормативом. Затем рассчитывают процент боя бутылок за месяц и количество бутылок, составляющих сверхнормативный бой или экономию.
2)Учет боя бутылок в складах тары и готовой продукции
Бой бутылок в складах тары и готовой продукции определяется по результатам инвентаризации на 1-е число каждого месяца как разница между отраженными в журналах остатками и фактическим наличием, установленным при инвентаризации. Он должен подтверждаться количеством сданного боя бутылок не менее чем на 70%.
Снятие фактических остатков производится путем подсчета порожних бутылок, бутылок с напитками и фиксируется в актах инвентаризации.
Недостача стеклянной посуды, выявленная инвентаризацией, сопоставляется с массой сданного стеклобоя, с учетом массы одной бутылки, установленной ГОСТом.
При определении в складах тары и готовой продукции количества разбитых бутылок в процентах за 100% принимается сумма, составленная из количества поступивших бутылок плюс количество бутылок отпущенных, деленное на 2.
3) Предельно допустимые нормативы боя стеклянных бутылок в пивной промышленности
В соответствии с разработанными Харьковским филиалом ВНИИ НМВ "Нормами расхода материальных ресурсов и производственных потерь в пиво-безалкогольной отрасли" по состоянию на 1января 1985 года предельно допустимые нормативы потерь (боя) стеклянных бутылок представлены в табл. 9
Таблица 9-Предельно допустимые нормативы потерь (боя) стеклянных бутылок на предприятиях пиво- безалкогольной отрасли промышленности.
| Наименование операций | Типы бутылок и их вместимость, л |
Норматив потерь (боя) бутылок, % |
|
Потери в цехах тары (%к количеству принятых бутылок плюс отпущенных,деленное на 2) Хранение бутылок на пристанционных складах, базах, тарных цехах предприятия, включая приемку, штабелирование, расштабелирование. - в таре (ящиках и ящиках складных металлических многооборотных); |
Всех типов и вместимостей ----- |
0,06 |
|
- в мешках, кулях, лотках, контейнерах; |
----- |
0,2 |
| - в связках | ----- | 0,3 |
|
2. Обработка бутылок в тарных цехах предприятий, включая сортировку, бракераж, внутризаводское перемещение, выемку из ящиков и отпуск (с учетом отбракованных, нестандартных бутылок со щербиной и сколами). |
ГОСТ 10117-91 типы V, Х, ХИ ГОСТ 10117-91, тип II ГОСТ 10117-91 тип IX ГОСТ 10117-91 Типы1,111,IV,VI,VI, VIII,IX,XIII,XIV |
0,45 0,48 0,89 |
Примечания:
кп. 1 При поступлении бутылок без упаковки и при отсутствии тары для ее хранения применяется норматив потерь в размере 0,4% с оформлением соответствующим актом.
кп. 2 При проведении выемки бутылок из ящиков и контейнеров в цехах розлива указанные нормативы потерь снижаются на 0,18% и соответственно увеличиваются в производстве.
Норма списания ящиков
металлических проволочных —1,5 ящика/тыс.дал
полиэтиленовых — 3 ящика/тыс.дал
Примечание:
списание тары производится только по фактическому расходу (износу) в пределах, не превышающих установленную норму.
Потери в цехах розлива
(% к количеству бутылок, поступивших в производство)
1. При мойке, розливе, укупорке, оформлении, укладке в ящики ипередаче на склад готовой готовой продукции 0,5 л,0,33л
ГОСТ 10117-91
Типы X 2,0
2. Бутылочная пастеризация 2,0
3. Предварительная мойка сильно загрязненных бутылок всех типов и вместимостей 1,5
Примечание:
К стеклотаре с повышенной загрязненностью относятся бутылки с засохшей грязью, известковыми солями, высохшей пленкой и засоренные стеклянной пылью.
1.Внутрискладское транспортирование хранение и погрузка в автомашины или железнодорожные вагоны всех типов и вместимостей 1,5
Надбавка к нормативам потерь (в % к количеству бутылок, поступивших в производство) Мойка бутылок на моечных машинах