Разработка оптимального технологического процесса производства детали "Вал-шестерня"
Учитывая передаточный коэффициент усиления, определим усилие и мощность привода. Сравним эти значения с характеристиками приспособления. Если силы зажима или мощность превосходят допустимые значения, то выбираем более мощное приспособление.
Данные по выбору приспособлений заносим в табл. 5.2.
Таблица 5.2.
Выбор приспособлений
| № | Тип, мо | Метод | Базовая поверхность | Уст. | Зажи | Габа | Типо- |
| пер. | дель станка | обработки | № | Форма | Располож. |
Раз- меры, мм |
Вид базы | элементы |
мные элементы |
риты заготовки | размер приспособл. |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
10 |
Фрезерно- центровальный МР-78 |
Ф; С |
100 1200 |
П Ц |
В Г |
О ДН |
Призма установочная |
160х х537 |
Тиски самоцентрирующиеся с призматическими губками ГОСТ 12195-66 |
||
20 (1) |
Токарно-винторезный станок 16Б16Т1 |
Т |
2010 2110 110 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр подпружиненный А1-3-НП-ЧПУ ГОСТ 8742-75 |
Кулачки инерционные |
160х х530 |
Патрон поводковый ГОСТ 2571-71 Центр вращающийся ГОСТ 8742-75 |
20 (2) |
Токарно-винторезный станок 16Б16Т1 |
Т |
2510 2610 120 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр подпружиненный А1-3-НП-ЧПУ ГОСТ 8742-75 |
Кулачки инерционные |
530х 154,57 |
Патрон поводковый ГОСТ 2571-71 Центр вращающийся ГОСТ 8742-75 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
30 (1) |
Токарно-винторезный станок 16Б16ПТ1 |
Т |
2510 2610 420 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр подпружиненный А1-3-НП-ЧПУ ГОСТ 8742-75 |
Кулачки инерционные | 530х х154,57 |
Патрон поводковый ГОСТ 2571-71 Центр вращающийся ГОСТ 8742-75 |
30 (2) |
Токарно-винторезный станок 16Б16ПТ1 |
Т |
2510 2610 430 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр подпружиненный А1-3-НП-ЧПУ ГОСТ 8742-75 |
Кулачки инерционные | 530х х153,7 |
Патрон поводковый ГОСТ 2571-71 Центр вращающийся ГОСТ 8742-75 |
40 |
Вертикальный шпоночнофрезерный станок 692Р |
Ф |
230 1530 130 |
Ц Ц П |
Г Г В |
80 80 |
ДН О |
Призма установочная |
530х х153,7 |
Тиски самоцентрирующиеся с призматическими губками ГОСТ 12195-66 |
|
50 |
Вертикаль ный зубофрезерный станок 52А20 |
ЗФ |
2510 2610 |
Ф Ф |
Г Г |
10х10 10х10 |
ДН О |
Центр вращающийся ГОСТ 8742-75 |
Лепестки цанги |
530х х153,7 |
Патрон цанговый, центр вращающийся ГОСТ 8742-75 |
60 |
Зубошлифовальный станок 5702В |
ШВ |
2510 2610 |
Ф Ф |
Г Г |
10х10 10х10 |
ДН О |
Центр вращающийся ГОСТ 8742-75 |
Лепестки цанги | 530х х153,7 |
Патрон цанговый, центр вращаю щийся ГОСТ 8742-75 |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
80 |
Центрошлифовальный станок 3К225В |
Ш |
2670 2580 |
Ф Ф |
В В |
10х10 10х10 |
ТО |
Торец кулачков |
Кулачки |
530х х153,7 |
Патрон мембранный ГОСТ 16157-70 |
|
90 (1) |
Круглошлфовальный станок 3А151 |
Ш |
2680 2580 170 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр неподвижный ГОСТ 8742-75 |
Кулачки инерционные | 530х х153,7 |
Патрон поводковый ГОСТ 2571-71 Центр подвижный ГОСТ 8740-75 |
90 (2) |
Круглошлифовальный станок 3А151 |
Ш |
2680 2580 490 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр неподвижный ГОСТ 8742-75 |
Кулачки инерционные | 530х х153,7 |
Патрон поводковый ГОСТ 2571-71 Центр подвижный ГОСТ 8740-75 |
100 |
Круглошлифовальный станок 3В151А |
Ш |
1980 2580 490 |
Ф Ф П |
Г Г В |
10х10 10х10 |
ДН О |
Центр неподвижный ГОСТ 8742-75 |
Кулачки инерционные | 530х х153,7 |
Патрон поводковый ГОСТ 2571-71 Центр подвижный ГОСТ 8740-75 |
В таблице 5.2. обозначено:
О – опорная база;
ДН – двойная направляющая база;
ТО – тройная опорная база.
5.3 Выбор режущего инструмента
При выборе РИ будем руководствоваться следующими правилами:
1) Выбор инструментального материала определяется требованиями, с одной стороны, максимальной стойкости, а с другой минимальной стоимости.
2) Следует отдавать предпочтение стандартным и нормализованным инструментам. Специальный инструмент следует проектировать в крупносерийном и массовом производстве, выполнив предварительно сравнительный экономический анализ.
3)При проектировании специального РИ следует руководствоваться рекомендациями по совершенствованию РИ.
Выбор режущего инструмента (РИ) будем производить в следующем порядке:
1) Исходя из типа и модели станка, расположения обрабатываемых поверхностей и метода обработки, определяем вид РИ.
2) Исходя из марки обрабатываемого материала, его состояния и состояния поверхности, выбираем марку инструментального материала.
3) Исходя из формы обрабатываемой поверхности, назначаем геометрические параметры режущей части (форма передней поверхности, углы заточки, радиус при вершине).
4) Исходя из размеров обрабатываемой поверхности, выбираем конструкцию инструмента, его типоразмер и назначаем период стойкости Т.
Данные по выбору РИ заносим в таблицу 5.3.
Таблица 5.3.
Выбор режущего инструмента
| № опер. | Тип и модель станка | Метод обработки | Расп. Обр. Пов. | Сост. пов. |
Форма обра бат. Пов. |
Размеры обраб. пов. |
Инстр. мате риал |
Гео- мет рия РЧ |
Вид и конструкция РИ | Типоразмер РИ |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
10 |
Фрезерно- центровальный МР-78 |
Ф С |
В Г |
С коркой |
П Ф |
ТТ20К9 Р6М5 |
=27° =50° =12° |
Фреза торцовая Сверло центровочное |
Фреза торцовая ГОСТ 1695-80 Сверло центровочное ГОСТ 14952-80 |
|
20 |
Токарно-винторезный станок 16Б16Т1 |
Т | Г, В |
С коркой |
Ц, П | Т5К10 |
=10° =10° =90° r=1мм |
Резец подрезной |
Резец подрезной ГОСТ 18877-73 |
|
30 |
Токарно-винторезный станок 16Б16ПТ1 |
Т |
Г, В |
Обработанная |
Ц, П | Т15К10 |
=10° =10° =90° r = 0,5мм |
Резец подрезной |
Резец подрезной ГОСТ 18877-73 |
|
40 |
Вертикальный шпоночно-фрезерный станок 692Р |
Ф | Г, В |
Обработанная |
П, Ф | Р6М5 | =20° |
Фреза шпоночная |
Фреза шпоночная ГОСТ 9308-69 |
|
50 |
Вертикальный зубофрезерный станок 52А20 |
ЗФ | – |
Обработанная |
Ф | Р9К10 |
=0° =12° |
Фреза червячная двухзаходная |
Фреза червячная ГОСТ 9324-80 |
|
60 |
Зубошевинговальный станок 5702В |
ШВ | – |
Обработанная |
Ф | Р9Ф5 | 0=5° |
Шевер дисковый |
Шевер дисковый А ГОСТ 8570-82 |
|
80 |
Центрошлифовальный станок 3К225В |
Ш | Г |
Закален-ная |
Ф |
Электрокорунд белый |
– |
Головка шлифовальная |
Головка шлифовальная алмазная АГК ГОСТ 2447-82 |
|
90 |
Круглошлифовальный станок 3А151 |
Ш | Г, В |
Закаленная |
Ц, П |
Электрокорунд белый |
Круг шлифовальный ПП |
Круг шлифовальный ПП 24А 32 СМ 8 |
||
100 |
Круглошлифовальный станок 3В151А |
Ш | Г |
Шлифован ная |
Ц |
Электрокорунд белый |
Круг шлифовальный ПП |
Круг шлифовальный ПП 24А 16 СТ 7 |
5.4 Выбор средств контроля
При выборе средств контроля будем руководствоваться следующими правилами [2]:
1) Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера, однако неоправданное повышение точности ведет к резкому удорожанию.
2) В единичном и мелкосерийном производстве следует применять инструменты общего назначения: штангенциркули, микрометры и т. д.; в крупносерийном – специальные инструменты.
3) Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Данные по выбору средств контроля заносим в табл. 5.4.
Таблица 5.4.
Выбор средств контроля
|
№ опер. |
Контролируемый размер |
Квалитет точности |
Допуск, мм |
Мерительный инструмент |
Измерит., контрольное устройство |
| 1 | 2 | 3 | 4 | 5 | 6 |
10 |
А=530 |
14 |
1,65 |
Штангенциркуль ШЦ-1 ГОСТ 160-80 |
|
| 2Б=10 | 12 | 0,018 | Шаблон | ||
| 20 | 2Г=110 | 10 | 0,14 | ШЦ-1 ГОСТ 160-80 | |
| 2Д=81,07 | 10 | 0,12 | ШЦ-1 ГОСТ 160-80 | ||
| Е=450 | 10 | 1,55 | ШЦ-1 ГОСТ 160-80 | ||
| Ж=470 | 10 | 1,55 | ШЦ-1 ГОСТ 160-80 | ||
| И=180 | 14 | 1 | ШЦ-1 ГОСТ 160-80 | ||
| К=270 | 14 | 1,3 | ШЦ-1 ГОСТ 160-80 | ||
| Л=380 | 10 | 0,23 | ШЦ-1 ГОСТ 160-80 | ||
| 2М=153,7 | 10 | 0,16 | ШЦ-1 ГОСТ 160-80 | ||
| 2Н=110 | 10 | 0,14 | ШЦ-1 ГОСТ 160-80 | ||
| 2П=100,9 | 10 | 0,14 | ШЦ-1 ГОСТ 160-80 | ||
| 2Р=81,07 | 10 | 0,12 | ШЦ-1 ГОСТ 160-80 | ||
| 30 | 2Д=80,691 | 8 | 0,046 |
Микрометр МК-100 ГОСТ 6507-78 |
|
| 2П=100,51 | 8 | 0,054 | МК-100 ГОСТ 6507-78 | ||
| 2Р=80,691 | 8 | 0,046 | МК-100 ГОСТ 6507-78 | ||
| Л=380 | 10 | 0,23 | ШЦ-1 ГОСТ 160-80 | ||
| 40 | С=15 | 14 | 0,43 | ШЦ-1 ГОСТ 160-80 | |
| У=28 | 9 | 0,052 | Калибр-пробка | ||
| Х=75 | 15 | 0,7 | ШЦ-1 ГОСТ 160-80 | ||
| 50 | 2Ц=140 | 8 ст. | 0,1 |
Прибор БВ-5061 цехового типа |
|
| Ч=53,716 | 8 ст. | 0,06 | МК-100 ГОСТ 6507-78 | ||
| 60 | 2Ц=140 | 7 ст. | 0,08 |
Прибор БВ-5061 цехового типа |
|
| Ч=53,716 | 7 ст. | 0,048 | МК-100 ГОСТ 6507-78 | ||
| 90 | 2П=99,97 | 8 | 0,054 | МК-100 ГОСТ 6507-78 | |
| 2Р=80,146 | 8 | 0,046 | МК-100 ГОСТ 6507-78 | ||
| 100 | 2Р=80 | 6 | 0,019 | Скоба рычажная |
Результаты выбора средств технологического оснащения заносим в табл. 5.5.
Таблица 5.5
Средства технологического оснащения ТП обработки детали “вал-шестерня”
| № и наименование операции | Оборудование | Приспособление | Режущий инструмент | Средства контроля |
|
10 Фрезерно-центровальная |
Фрезерно- центровальный МР-78 |
Тиски самоцентрирующиеся с призматическими губками ГОСТ 12195-66 |
Фреза торцовая ГОСТ 1695-80 Сверло центровочное ГОСТ 14952-80 |
Штангенциркуль ШЦ-1 ГОСТ 160-80 |
|
20 Токарная |
Токарно-винторезный станок 16Б16Т1 |
Патрон поводковый ГОСТ 2571-71 Центр вращающийся ГОСТ 8742-75 |
Резец подрезной ГОСТ 18877-73 |
Штангенциркуль ШЦ-1 ГОСТ 160-80 |
|
30 Токарная |
Токарно-винторезный станок 16Б16ПТ1 |
Патрон поводковый ГОСТ 2571-71 Центр вращающийся ГОСТ 8742-75 |
Резец подрезной ГОСТ 18877-73 |
Микрометр МК-100 ГОСТ 6507-78 |
|
40 Фрезерная |
Вертикальный шпоночно-фрезерный станок 692Р |
Тиски самоцентрирующиеся с призматическими губками ГОСТ 12195-66 |
Фреза шпононая ГОСТ 9308-69 |
Штангенциркуль ШЦ-1 ГОСТ 160-80 Калибр-пробка |
|
50 Зубофрезерная |
Вертикальный зубофрезерный станок 52А20 |
Патрон цанговый, центр вращающийся ГОСТ 8742-75 |
Фреза червячная ГОСТ 9324-80 |
Микрометр МК-100 ГОСТ 6507-78 |
|
60 Зубошевинговальная |
Зубошевинговальный станок 5702В |
Патрон цанговый, центр вращающийся ГОСТ 8742-75 |
Шевер дисковый А ГОСТ 8570-82 | Прибор БВ-5061 цехового типа |
|
80 Центрошлифовальная |
Центрошлифовальный станок 3К225В |
Патрон мембранный ГОСТ 16157-70 |
Головка шлифовальная алмазная АГК ГОСТ 2447-82 |
|
|
90 Шлифовальная |
Круглошлифовальный станок 3А151 |
Патрон поводковый ГОСТ 2571-71 Центр подвижный ГОСТ 8740-75 |
Круг шлифовальный ПП 24А 32 СМ 8 |
Микрометр МК-100 ГОСТ 6507-78 |
|
100 Шлифовальная |
Круглошлифовальный станок 3В151А |
Патрон поводковый ГОСТ 2571-71 Центр подвижный ГОСТ 8740-75 |
Круг шлифовальный ПП 24А 16 СТ 7 |
Скоба рычажная |
6. Нормирование ТП
Задача раздела – рассчитать такие режимы резания, которые обеспечили бы заданный выпуск деталей выпуск деталей заданного качества с минимальными затратами.
6.1 Определение режимов резания
Режим резания – это сочетание глубины резания, подачи и скорости резания.
Задача состоит в том, чтобы найти сочетание элементов режима резания, которое обеспечивает экстремальное значение критериев оптимальности (например, минимальная себестоимость).
Рассчитаем режимы резания на операцию 100 шлифовальную.
Для выбранной операции – шлифование чистовое – применим таблично-аналитический метод определения режимов резания.
Данную операцию выполним за один переход – врезное шлифование широким кругом.
Разработку режима резания при шлифовании начинают с установления характеристики инструмента. Для окончательного шлифования шеек вала-шестерни под подшипники качения – пов. 2 и 15 – из стали 30ХН3А при требуемой шероховатости Ra = 0,8 мкм выбираем материал шлифовального круга – 24А16СТ17К ГОСТ 2424-82. Окончательная характеристика абразивного инструмента выявляется в процессе пробной эксплуатации с учетом конкретных технологических условий.
Основные параметры резания при шлифовании [10]:
скорость вращения заготовки
 м/мин;
глубина шлифования (припуск на сторону, см. п. 3.3.)
t = 0,068 мм;
частота вращения заготовки
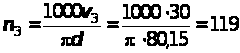 об/мин
радиальная подача
Sp = 0,002 мм/об, S = 0,238 мм/мин.
Эффективная мощность при врезном шлифовании определяется по формуле:
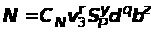 ,
где d – диаметр шлифования, d = 80,15 мм;
b – ширина шлифования, b2 = 90 мм, b18 = 60 мм;
CN = 0,14;
r = 0,8;
y = 0,8;
q = 0,2;
z = 1,0.
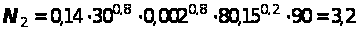 кВт;
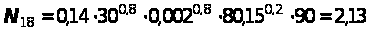 кВт.
6.2 Расчет норм времени
Нормирование ТП – это установление технически обоснованных норм времени на обработку детали.
Норма времени – регламентированное время выполнения заданного объема работ в определенных условиях исполнителем заданной квалификации.
Рассчитываем нормы времени на операции 100 шлифовальной.
Основное время О – время непосредственно на обработку. Оно складывается из времени на обработку поверхностей 2 и 18.
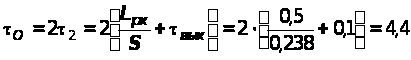 мин
Штучное время в общем случае для шлифовальной операции определяется по формуле
 ,
где =1,8 – коэффициент для серийного производства (шлифование) [15].
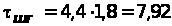 мин.
Найденные значения режима резания заносим в операционную карту.
Используемая литература
Марочник сталей и сплавов под ред. В.Т. Сорокина – М.: Машиностроение, 1989 г.
Гордеев А.В. Лекции по технологии машиностроения. – ТолПИ, 1997 г.– 25 с.
Гордеев А.В. Упрощенная методика выбора метода получения заготовки. – ТолПИ, 1996 г. – 9 с.
Гордеев А. В. Определение припусков на обработку. – ТолПИ, 1999г.– 16с.
Справочник металлиста, Т.3, Кн.2. Машгиз, 1958 г. – 204 с.
Гордеев А.В. Выбор методов обработки поверхностей. – ТолПИ, 1998 г. –12 с.
Гордеев А.В. Техпроцесс обработки детали. Методическое пособие к курсовому проекту. – ТолПИ, 1991 г. – 32 с.
Гордеев А.В. Проектирование заготовок. – ТолПИ, 1998 г. – 10 с.
Гусев А.А. и др. Технология машиностроения – М.: Машиностроение, 1986 г. – 480 с.
Справочник технолога-машиностроителя в 2-х томах. Т.2. Под ред. А.Г. Косиловой – М.: Машиностроение, 1985 г. – 496 с.
Панов А.А. и др. Обработка металлов резанием: Справочник – М.: Машиностроение, 1988 г. – 736 с.
Дьячков В.Б. и др. Специальные металлорежущие станки. – М.: Машиностроение, 1983 г. – 288 с.
Справочник инструментальщика. Под ред. И.А. Ординарцева – Л.: Машиностроение, 1987 г. – 846 с.
Барановский Ю.В. и др. Режимы резания металлов: Справочник – М.: НИИТАвтопром, 1995 г. – 456 с.
Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: Учебное пособие. – Мн.: Выш. шк., 1983 г. – 256 с.