Промышленные швейные машины
На этой же базе выпускается многими фирмами специализированная машина (рис. 8) для изготовления шлёвок к брюкам, джинсам – MFB-2600 «Juki», SS 1112 BLF «Sunshine».
Шлёвки изготавливаются из отдельных заготовок или из ленты, полученной из предварительно соединённых друг с другом полосок ткани. Такой подход позволяет использовать небольшие выпады кроя тех же изделий, для которых изготавливаются шлёвки, что исключает необходимость подбора их по цветам и оттенкам к изготовляемой одежде.
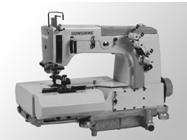
Рис. 8. Машина для изготовления шлёвок
В машине имеется направитель, который формует заготовку, подгибая её срезы вниз перед подачей под шьющий механизм так, чтобы края находили друг на друга внахлёст. При шитье срезы снизу закрываются плоской цепной строчкой.
Для того чтобы получить одинаковость подгибки, заготовки перед формованием подрезаются с двух сторон, обеспечивая достаточно точную по ширине ленту. С этой целью машина снабжается устройством в виде двух пар ножей, механизм привода в работу которых кинематически связан с главным валом машины. Точность ленты после подрезки краёв ±1 мм, что позволяет весьма качественно сформировать шлёвку и аккуратно закрыть срезы.
После выхода из-под лапки готовая шлёвочная полоска может свободно спадать в бункер или принудительно наматываться на кассету.
Скорость шитья 5500 об/мин – это максимум. Нормальной считается скорость работы при числе оборотов главного вала 4500ч5000 об/мин.
Шаг стежка 1,2ч3,2 мм (регулируется). Расстояние между иглами 4,8 мм; 5,6 мм; 6,4 мм. Обеспечивается, естественно, за счёт смены деталей шьющего комплекта.
Ширина шлёвки в готовом виде может быть 8ч20 мм.
Смазка машины автоматическая.
Рассматриваемая база лежит в основе группы многоигольных машин, находящих широкое применение в швейной отрасли (серия МН-1410 «Juki», серия SS3400 «Sunshine» (рис. 9)).
Эти машины отличаются от описанных выше прежде всего по способу образования стежков. Рабочими органами для этого являются прямые иглы, совершающие возвратно-поступательные движения по вертикали; петлители в количестве, равном числу игл, колеблющиеся вдоль линии строчки; ширители, движущиеся поперёк строчки. Количество последних опять-таки равно количеству игл.
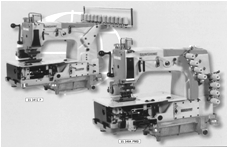
Рис. 9. Многоигольные швейные машины
Каждая тройка инструментов (игла, петлитель, ширитель), взаимодействуя друг с другом, обеспечивают образование двухниточного цепного стежка (рис. 10).
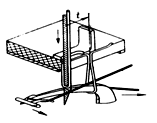
Рис. 10. Образование цепного стежка иглой, петлителем и ширителем
При работе транспортирующего механизма, состоящего из зубчатых реек, нажимной лапки и дополнительного узла из тянущих роликов, стежки складываются в строчку. И этих строчек машина образует столько, каково количество игл, установленных в иглодержателе. Заменяя группу деталей, можно обеспечить различное расстояние между параллельно идущими строчками. Количество игл может доходить до 12. В этом случае ширина полосы обработки составляет 70 мм.
Длина стежка плавно регулируется в диапазоне 2,1ч6,4 мм.
Максимальная скорость работы 5000 об/мин, однако её необходимо корректировать, сообразуясь с обрабатываемыми материалами, поскольку они очень разнообразны: ткани хлопчатобумажные, смешанные, плащёвые, льнолавсановые, шёлковые и полушёлковые, из синтетических нитей и мн. др.
В зависимости от технологического оснащения (приспособления для направления ткани к иглам, которые монтируются на платформе) машина может использоваться, например, при изготовлении поясов, как съёмных, так и соединённых с изделием – джинсы, спортивные брюки; при изготовлении планок на полочках сорочек; при изготовлении нескольких идущих параллельно складок. Во всех случаях строчки прямые, начало и конец их совпадает с краем пакета полуфабриката, обрезка ниток осуществляется ножницами оператором.
При изготовлении спортивных брюк или трусов одновременно с формированием пояса и шитьём в него (пояс) вставляется эластичная тесьма. Для её расправления и необходимого натяжения к платформе машины спереди крепится узел, состоящий из принудительно вращающихся роликов и подпружиненного прижима. Тесьма, проходя через это устройство, приобретает необходимое (опытным путём подобранное) натяжение, что позволяет отрезать её в точный размер.
Операции в рассматриваемых группах (Iа и II) можно проводить стачивающе-обмёточным или краеобмёточным стёжками. «Juki», «Pegasus», «Union Special» и другие выпускают очень большое количество машин, реализующих эти стежки. Все фирмы создают оборудование, руководствуясь принципом образования конструктивно-унифицированных рядов, при котором на единой базе за счёт смены отдельных узлов получаются различные технические модификации.
Последнее поколение краеобмёточных и стачивающе-обмёточных машин – серия МО 6000 «Juki» (рис. 11).
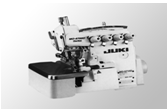
Рис. 11. Базовая машина ряда краеобмёточных
и стачивающе-обмёточных машин
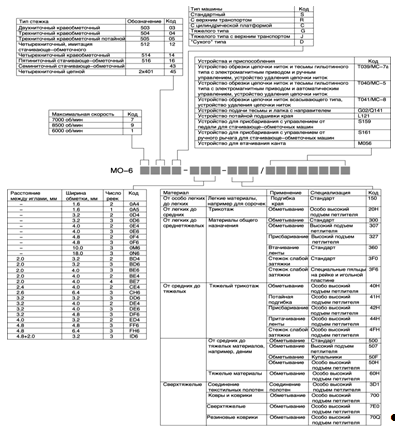
К настоящему времени этой фирмой разработано семь рядов машин, отличающихся скоростным режимом, видом платформы, комбинациями транспортирующих устройств, применимостью для различных типов материалов, типом стежка, расстоянием между иглами и др.
Общая классификация рядов приведена в таблице 5.
Таблица 5
Классификация рядов машин МО-6
3. Основные принципы совершенствования швейных машин
За последние несколько десятилетий специалисты, работающие в химической промышленности, металлургии, предложили практическому машиностроению большое количество новых полимерных и композитных материалов, новых покрытий, что позволило существенно усовершенствовать конструкции швейных машин, а это, в свою очередь, – расширить их возможности и области применения. Общий скачок технического уровня произошел в 80-х гг. ХХ в. Особенно это коснулось систем смазки. Если раньше применялись системы, где имелась специальная ёмкость для запаса масла и из неё с помощью насоса по трубопроводам масло подавалось в места трения, а оттуда самотёком или с помощью другого насоса (отсасывающего) сливалось обратно в эту же ёмкость, то сегодня конструкторы отказываются от применения подобных схем в пользу несмазываемых сухих головок (Dry head).
Причина в том, что весьма затруднительно создать систему смазки, которая была бы абсолютно герметична и не допускала попаданий капелек масла, пусть даже в незначительном количестве, на обрабатываемое изделие. Есть в машине такие узлы (челнок, игловодитель), где предотвратить утечку масла практически невозможно.
Если масло свежее, оно жёлтого цвета, но если машина проработает какой-то промежуток времени, оно – чёрное, так как загрязнено продуктами износа. При попадании такой капельки на тёмное изделие большой беды не будет. Но если шьётся что-либо из светлых тканей, да ещё дорогих, тогда изделие безнадёжно испорчено. Попытки убрать следы масла химическим путём могут оставить пятна. Вот в таких случаях решение Dry head незаменимо.
Всё это стало возможным с появлением новых композитных материалов для машиностроения. Свойства ряда этих материалов таковы, что смазывающих компонентов просто не требуется. Коэффициент трения в трущейся паре из таких материалов низкий и постоянный.
Решение Dry head быстро завоевало популярность. Все фирмы, особенно ведущие, массово стали его использовать. Однако к настоящему времени общее восхищение улеглось. Конечно, очень хорошо, если во время эксплуатации капли отработанного масла не загрязняют обрабатываемое изделие. Но цена сухой головки оказалась довольно высокой. Фирмы более сдержанно используют этот вариант; только там, где абсолютно необходимо: изготовление изделий из светлых тканей.
Например, при шитье одежды джинсовой группы попадание мелких масляных капелек не испортит изделие, тем более что в конце технологического цикла оно (изделие) подвергается «варке» – обработке горячей водой с применением специальных химических веществ и камней. Так что все загрязнения неминуемо исчезнут. В сухом варианте головки особой надобности нет. Но это не значит, что всё остаётся по-старому. Наоборот, производители машин создают конструкции, обеспечивающие достаточную смазку трущихся деталей плюс надёжную герметизацию масляных зон в машине.
Вообще говоря, основная тенденция здесь – смешанная система: сверху сухой рукав, снизу, в платформе – масляный картер.
Исходя из этого, машина может быть с дозированной системой смазки (обозначается S, обеспечивает скорость работы 5000 об/мин), вероятность появления масляных пятен, хотя и малая, но имеется; вариант с системой М (полусухая головка) практически не оставляет масляных следов, даже при высокой скорости работы; и вариант D (сухая головка) полностью исключает масляные загрязнения, но скорость работы здесь поменьше, до 4000 об/мин.
Это первое направление.
Второе направление, на котором сосредоточено внимание конструкторов, – разработка нового привода.
Приведение в работу швейной машины осуществляется с помощью индивидуального фрикционного электрического привода, и управление им оператор осуществляет с помощью ножной педали. Электропривод состоит из однофазного или трёхфазного асинхронного электродвигателя с короткозамкнутым ротором и смонтированной с ним в одном блоке муфты сухого трения. Фрикционный диск муфты установлен на одном выходном валу со шкивом, который соединяется с маховиком швейной машины клиновым ремнём. Общий вид привода приведён на рисунке 12а.
Электропривод монтируется на крышке рабочего стола на резиновых амортизаторах. Такое крепление не передаёт вибрацию и удобно в том плане, что когда необходимо по каким-либо соображениям изменить высоту стола, например, по физиологическим данным оператора, то относительное положение привода и шьющей головки не меняется.
Отрегулированное один раз натяжение клинового ремня, связывающего привод и шьющую головку, остаётся при таких манипуляциях постоянным.
Мощность электропривода в различных модификациях от 200 до 400 Вт. Напряжение электрической сети 110, 220, 380 В.
Регулирование частоты вращения главного вала машины оператор осуществляет путём нажима на педаль. Ясно, что в этом случае нагрузка на работающего немаленькая; его внимание всё время напряжено: где снизить скорость, где остановиться и т.д.
Развитие электроники, микропроцессорной техники дало возможность создать технические средства для автоматизации процесса управления шитьём.
Были сконструированы приводы (рис. 12б), которые способны обеспечить:
плавный пуск машины;
останов машины при заданном положении иглы (вверху или внизу);
обрезку ниток;
подъём нажимной лапки;
автоматизированную закрепку с возможностью запрограммировать выполнение закрепки в начале или конце строчки, или в том и другом случае, а также число стежков в закрепке;
программирование числа стежков в строчке на отдельных её участках.
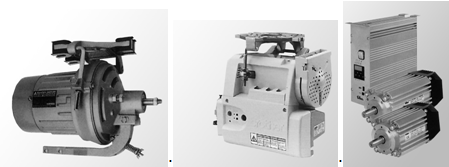
Рис. 12. Виды приводов:
а) фрикционный; б) автоматизированный; в) двигатели прямого привода
Автоматический останов иглы в верхнем положении необходим для чёткого срабатывания вводимого в машину механизма обрезки ниток, так как в противном случае обрезающий подвижный нож может задеть иглу, находящуюся в материале, а это приведёт к её поломке и повреждению лезвия. При остановке машины с иглой в нижнем положении и поднятой нажимной лапке сокращается время на поворот обрабатываемых деталей, когда строчка резко меняет своё направление.
Особенностью автоматизированного привода является наличие у него нескольких фиксированных частот вращения: 150–200 об/мин – для доводки главного вала головки до положения останова; 200 об/мин – для автоматического выполнения закрепки; и ещё несколько фиксируемых дополнительных режимов (до 11) для регулирования скорости основной работы.
Электропривод, обеспечивающий автоматизированное выполнение вспомогательных функций, состоит из электродвигателя, на валу которого закреплена электромагнитная муфта вращения; электромагнитной муфты торможения; подвижного фрикционного диска контрпривода; тахогенератора; клиноременной передачи; синхронизатора вращения; блока управления и педали управления. Крепится автоматизированный привод точно так же, как обычный фрикционный, болтами через резиновые прокладки.
Дальнейшее совершенствование привода коснулось прежде всего самих электродвигателей. Тиристорное управление позволило уменьшить (и весьма значительно) габариты двигателей, повысить приемистость привода, снизить вибрацию, обеспечить необходимую точность останова агрегата на заданном участке шва, исключить потери мощности, экономить электроэнергию.
Новые двигатели (рис. 12в) компактны и мощны. Выпускают такие двигатели фирмы «Efka» и «Quik-Rotan» (обе Германия) и «Mitsubishi Electrik» (Япония). Каждая фирма предлагает двигатели двух типоразмеров: с мощностью 375 и 550 Вт.
Двигатели можно встраивать непосредственно в шьющие головки и использовать в качестве прямого привода (Direct drive) главного вала, но можно применять и в традиционной навесной системе, размещая двигатель под крышкой стола. При этом и в том и в другом случае двигатель может работать в ручном режиме шитья и при шитье с использованием программы. При разумной цене такой привод, наверняка, вытеснит привычный асинхронный двигатель с фрикционной муфтой включения.
Описанный привод хорошо комбинируется с микропроцессорными системами управления и теперь практически все функции швейной машины находятся под контролем, что даёт возможность программировать весь ход технологической операции: количество стежков на заданном участке строчки, скоростной режим на каждом из них, необходимое расстояние от края полуфабриката, нужный момент останова шитья при фиксации иглы в верхнем или нижнем положении, обрезку ниток.
В последнее время разработчикам машин пришлось решать (жизнь потребовала) весьма серьёзную задачу: обеспечение качества строчек и швов вне зависимости от свойств соединяемых материалов.
С этой целью рабочие органы и приводящие их в движение механизмы были подвергнуты тщательному компьютерному анализу на основе кинематических и динамических положений теории механизмов машин. В результате чего найдены оптимальные условия петлеобразования для различных типов швейных машин, удалось снизить натяжение ниток в процессах образования и затягивания стежков, решить вопросы стабильного транспортирования сложных в этом отношении синтетических материалов.
Одним из очень нагруженных элементов швейной машины является игла. Коснулся прогресс и этого элемента.
С увеличением скорости шитья игла существенно нагревается. Повышение температуры иглы приводит к плавлению синтетических волокон перерабатываемых материалов и прикипанию продуктов этого процесса к игле. Игла с прилипшими частицами материала с затруднением прокалывает пакет, нитка не скользит по желобкам иглы и в отверстии острия. Отсюда пропуски стежков и обрывы.
Новые иглы с титановым и керамическим покрытиями, а также с более совершенной микрогеометрией отвечают всем сегодняшним запросам швейников. Высококачественные иглы выпускают фирмы «Triumph» (Тайвань), «Schmetz» (Германия), «Organ» (Япония).
Челноки. Установка в корпус челнока вкладышей из полимерного материала позволяет обойтись без смазки челнока, что исключает возможность загрязнения любых обрабатываемых материалов. Не требуется в дальнейшем дополнительных усилий для удаления следов масла на одежде. То же решение ведёт к снижению трения в челночном комплекте, а это позволяет уменьшить натяжение ниток и улучшить условия петлеобразования, что в свою очередь уменьшает стягивание и посадку строчки.
Челноки с элементами из полимерных материалов меньше нагреваются даже при длительной работе на высоких скоростях, что положительно сказывается опять-таки на натяжении ниток и качестве строчки.
Подбор материалов, оптимальное соотношение конструктивных элементов дали возможность при высоких скоростных режимах использовать челноки увеличенных размеров, куда можно установить шпулю большей ёмкости. А отсюда – больше нитки на шпуле и реже перезаправка.
Важный вопрос – стабильное транспортирование полуфабриката под иглой.
Сегодня швейникам для переработки предлагается огромная номенклатура текстильных материалов. У них различные показатели жёсткости, растяжимости, поверхностного сцепления. Различные толщины.
Стандартный узел перемещения материала: нижняя рейка – лапка часто не удовлетворяет потребителя, так как не обеспечивает нужного качества строчки, даёт увеличенную посадку и стягивание.
Созданы более десятка различных конструкций устройств для продвижения ткани: с иглой, отклоняющейся вдоль линии строчки; дифференциальный двигатель; с верхней подающей рейкой и др. Все они улучшают и стабилизируют процесс подачи, так как компьютерное исследование и рекомендации на его основе привели к выбору оптимальных из применяемых механизмов.
Некоторые фирмы в своих машинах применяют механизм транспортирования, в котором производится изменение угла наклона транспортирующей рейки относительно направления перемещения полуфабриката.
В систему транспортирования вводится тянущий ролик (пуллер), который устанавливается непосредственно за нажимной лапкой. Пуллер имеет два шаговых привода – вращения и вертикального перемещения. Вращение ролика программируется согласно с установленной на машине длиной стежка и обязательно строго синхронизируется с работой зубчатой рейки двигателя ткани. Вертикальные перемещения ролика обеспечивают управляемое давление его на транспортируемый материал. Ролик можно поднимать и фиксировать без контакта с материалом для перехода через поперечные швы, для поворота материала вокруг иглы.
Стабильность транспортировки полуфабриката обеспечивается и с помощью системы, управляющей давлением нажимной лапки на материал в зависимости от скорости работы машины. Исключается эффект зависания лапки над материалом на больших скоростях, а качественная строчка может быть получена при любой скорости работы машины (система «SRP» фирмы «Pfaff»).
Решая задачу качественной транспортировки полуфабриката под иглой, фирма «Juki» в некоторых из своих машин (LU-1508NH, LU-1509NH) применила новый механизм, обеспечивающий движение рейки двигателя ткани не по традиционной эллипсовидной кривой, а по почти идеальной для рабочего процесса траектории в виде прямоугольника (см. рис. 4.8а). Рейка механизма двигателя ткани поднимается вертикально вверх из своего нижнего нерабочего положения и выходит на контакт с полуфабрикатом над игольной пластиной. Затем она движется вперёд по направлению подачи, причём плоскость вершин зубьев остаётся параллельной плоскости игольной пластины. Закончив перемещение, рейка опускается вертикально вниз, а затем под игольной пластиной возвращается в своё первоначальное положение. Конечно, механизм более сложен, но даёт чёткое продвижение.
Особенностью многих машин стал дифференциальный двигатель ткани, что позволяет на труднотранспортируемых тканях получать ровные швы без искривления и волн или соединять «в стык» различные по плотности материалы, также обеспечивая ровноту строчки. Конструкторы добились, что подобные механизмы стали вписываться даже в машины, которые имеют узкую рукавную платформу (машины серии 35800 совместной разработки «Juki» и «Union Special»).
Другие механизмы также подверглись совершенствованию, например, механизмы обрезки ниток. Современные механизмы обеспечивают длину обрезанных концов ниток до толщины игольной пластины. Это стало возможным в связи с тем, что механизм выдвигается в рабочую зону только в момент обрезки. Игольная нитка хорошо удерживается в игле и не выскакивает при последующем цикле работы.
Все машины стали снабжаться панелью управления с большим дисплеем, где даётся информация, легко понимаемая и программируемая по символам, отображающая процесс шитья в режиме реального времени. Технологические инструкции всё время высвечены, и проблемы при шитье определяются в момент их возникновения.
Можно привести ещё несколько примеров технического совершенствования оборудования:
у плоскошовных машин часто используется верхний двигатель ткани и специальная плавающая нажимная лапка;
у плоскошовных машин – учащённая строчка в конце её выполнения (используется как закрепка);
при соединении трикотажных полотен применяется устройство для расправления скрученных срезов;
система активного контроля натяжения ниток в процессе петлеобразования;
при окантовке срезов обрезка краёв тканей производится непосредственно перед окантовкой;
при краеобмётке в конце строчки производится заделка цепочки ниток в шов;
в конструкцию машины вводятся пневматические устройства для заправки ниток;
в пуговичных машинах цепного стежка в конце цикла завязывается узелок, что делает строчку нераспускаемой;
во многих машинах выдаётся информация для работающего об оставшейся на шпульке нитке;
производится регулирование усилия прорубания материала в петельных полуавтоматах;
петли различной длины делаются без смены прорубающего ножа (нож срабатывает несколько раз по длине участка).
Всё перечисленное серьёзно способствует улучшению качества выполняемых швейных операций.
4. Швейные машины для выполнения операций группы Iб
На базе описанных выше технических решений проектировщики разработали и фирмы серийно выпускают оборудование с широкими технологическими возможностями, в частности для выполнения строчек с закрепками. Комбинация автоматизированного привода и машин, конструкция которых описана в разделе 2, позволяет осуществлять в нужный момент останов, подъём лапки и обрезку ниток. Область применения в этом случае существенно больше, практически полностью охватываются операции, составляющие I и II группы по нашей классификации.
На рисунке 13 приведён для сравнения вид нескольких типов автоматизированных машин: одноигольной и двухигольной челночной, челночной зигзаг-машины, одноигольной машины с цилиндрической платформой, двухигольной машины с колонковой платформой, машины с большим вылетом рукава, краеобмёточной, плоскошовной.
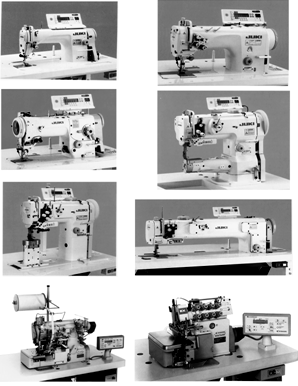
Рис. 13. Швейные машины с автоматическим приводом
Создаются и новые конструкции, вбирающие в себя весь комплекс последних исследовательских достижений. В качестве примера приведём последнюю серию машин фирмы «Juki» DDL-9000. Общий вид показан на рисунке 14.
Прежде всего это новый дизайн, отличный от всех прошлых. Удлинённый рукав: от колонки до оси иглы 300 мм, вместо 260 у более ранних конструкций.
Трубчатая часть рукава имеет скос спереди вниз, открывая широкий обзор на рабочую зону платформы.
Самая низкая часть рукава (район нижней втулки игловодителя) на 10 мм выше, чем у машин аналогичного назначения прежних серий и чем у машин аналогов других фирм. Оператору гораздо удобнее перемещать полуфабрикат в такой длиннорукавной швейной головке. Размеры платформы 517 178 мм.
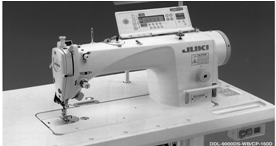
Рис. 14. Последняя разработка фирмы «Juki» (2008 г.)
Несмотря на увеличенные размеры рукава, вибрация корпуса и шум работы механизмов сохранились на прежнем низком уровне. Произошло это в связи с хорошей балансировкой всех подвижных элементов машины. А потому рабочий режим машины 3500ч5000 оборотов в минуту в зависимости от характеристик обрабатываемого материала.
Этот режим работы обеспечивает прямой привод на базе компактного сервомотора типа АС, смонтированного непосредственно в головке. Система обеспечивает отличную приемистость при жёстком старт-стопном режиме: плавный и быстрый набор скорости, чёткий останов при малом выбеге.
В приводе не используется ни клиновый ремень, ни какой бы то ни было другой ремень, и потому продукты износа передачи не могут попасть в механизмы машины.
Далее. Шьющая головка сконструирована в двух вариантах. D-тип – сухой вариант, S-тип – с минимальной смазкой. В сухом варианте нет необходимости следить за уровнем масла в картере машины, доливать масло при расходе и заменять его после достижения определённого срока службы, следить за возможностью подтекания и устранять выявившиеся недостатки. А главное это то, что при отсутствии масла в системе никогда не будет загрязнено изделие, которое шьётся, продуктами износа.
В варианте S (полусухом) имеется небольшая ёмкость для масла, откуда оно дозированно, в необходимых количествах, подаётся для смазки игловодителя и челночного устройства. Это полностью герметичная система, не допускающая утечек масла. Качество, необходимое при высокой скорости работы машины.
В условном обозначении машин серии DDL-9000 буквы D и S, следующие за цифрами, указывают на использованную систему смазки.
Машины новой серии могут применяться для шитья лёгких и средних материалов (условное обозначение S), для шитья тяжёлых материалов (H) и для шитья очень лёгких материалов (F).
Натяжение ниток в машине невелико и легко регулируется. Давление лапки на материал осуществляется пружиной с усилием всего в 500 г, но лёгкая лапка не прыгает, предотвращая проскальзывание материала, образование складок и неравномерную подачу.
Длина стежка – до 5 мм, в очень лёгком варианте до 4 мм. Подъём нажимной лапки – 5,5 мм рукой, коленом 15 мм. Применяемые иглы от № 65 до № 160. Общий вес машины 84,5 кг.
Система управления машиной включает в себя: управляющий блок и контрольную панель для визуального наблюдения. Система обеспечивает выполнение в автоматическом режиме таких функций, как останов шитья с иглой вверху или внизу, обрезку ниток, выполнение закрепок, выполнение строчки по заданному числу стежков и др.
Обязательным элементом машины является «выключатель безопасности». Контакты этого выключателя последовательно включены в цепь электроснабжения машины. При замкнутых контактах машина готова к работе, а такое положение возможно только в том случае, если шьющая головка чётко установлена в вырезе крышки стола. Когда головка откинута, например, чистка, осмотр или для профилактических и ремонтных работ, контакты выключателя разомкнутся, и любой, даже случайный, пуск машины невозможен.
Устройство для намотки ниток на шпулю встроено в рукав. Удобно.
По отдельному заказу машина может быть снабжена ещё рядом дополнительных устройств, например, указателем остатка нитки на шпуле, датчиком, реагирующим на край сшиваемого материала, кнопкой включения обратной подачи (а не рычагом) и др.
Основной вариант исполнения машины – одноигольная с нижней подающей рейкой. Однако на этой базе появились и другие модификации, например, беспосадочная машина, осуществляющая продвижение заготовки нижней зубчатой рейкой и отклоняющейся вдоль строчки иглой (вариант DDL-9010).
«Juki» позиционирует машину DDL-9000 как «лидера XXI века». На наш взгляд, другие фирмы («Pfaff», «Durkopp») совсем не уступают.
5. Оборудование для выполнения операций типа I и II в автоматическом режиме
В системе машин, которые применяются в процессах ниточной сборки предметов одежды из деталей кроя, особое место занимают швейные полуавтоматы. Этот вид оборудования характеризуется тем, что рабочий процесс (выполнение стежка) и рабочие перемещения (выполнение строчки) осуществляется автоматически, а установка заготовок и их съём – вручную или с осуществлением отдельных средств механизации.
Использование полуавтоматов позволяет получать строчку высокого качества независимо от её кривизны, переломов, возвратов и квалификации работающего, то есть без всяких отклонений от заданного модельером контура (точность). При этом, что первая строчка, что сотая будут одинаковыми (стабильность). Влияние рабочего на выполнение операции сводится к минимуму, практически нужна только аккуратная установка заготовок на рабочую позицию. Производительность труда возрастает в несколько раз по сравнению с трудом на машине неавтоматического действия.
Однако все эти технические преимущества перекрываются одним недостатком – высокой ценой этого оборудования. Правда, использование полуавтоматов в массовом производстве позволяет влияние указанного фактора существенно уменьшить.
Сегодня, когда рынок, мода диктует быструю смену моделей, большие партии швейных изделий редки, а потому практическое применение машин полуавтоматического действия невелико. Казалось, вопрос решён. И решён не в пользу полуавтоматов. Однако ряд фирм продолжают конструкторский поиск, и что он не безуспешен, показала очередная выставка IMB. Пути, по которому идут эти фирмы, следующие.
Во-первых, выделение типовых узлов в одежде, где может быть экономически выгодно использована такая техника. Это позволяет применить полуавтомат при выпуске однородных изделий, а общую их партию увеличить.
Во-вторых, решается проблема быстрой переналадки полуавтомата на иной контур, на иную форму, на другой пакет, иную схему распределения слоев в пакете. Расширяются возможности, увеличивается количество обрабатываемых моделей, появляется гибкость.
В-третьих, переход на новую элементную базу в системах управления позволяет упростить всю конструкцию и несколько снизить стоимость машины.
В-четвёртых, ясно просматривается подход решать вопрос комплексно, то есть создавать группу полуавтоматов для автоматизации выполнения сборочных операций для какого-либо конкретного изделия.
В-пятых, уделяется большое внимание надёжности функционирования техники, например, введение элементов, следящих за окончанием нитки на шпуле или отключающих прорезные ножи, в случае какого-либо сбоя, чтобы не испортить заготовки.
Напомним, что операции, отнесённые нами к I и II группам, это процессы, связанные с прямыми и слабоискривлёнными строчками. Посмотрим, что предлагается для их автоматизации.
Представителем такой техники является полуавтомат для выполнения вытачек. Вытачки как элементы одежды необходимы для создания необходимого объёма формы одежды в области груди, по линии талии, по спине. По конструкции эти вытачки бывают неразрезные и разрезные. В числовом выражении вытачка определяется двумя параметрами: длиной и глубиной. Но, главное, характеризуется строчкой: прямая или слабоискривлённая, выходящая в начале и конце на край полуфабриката. Строчка может быть как челночной, так и цепной, естественно, двухниточной.
Для первого случая это может быть класс 3586-2/02 «Pfaff» (рис. 15а), для второго – 743-221 «Durkopр/Adler» (рис. 15б).
Заготовки (полочки пиджака или половинки брюк) размещаются в зоне загрузки на шаблоне с огибанием его края. Точное позиционирование осуществляется по лазерным световым отметкам. После такого базирования полуфабрикат с помощью подающего стола направляется в рабочую зону шьющей головки, где вытачка стачивается с одновременным его разрезанием. Последний элемент операции может и не выполняться (неразрезная вытачка на брюках).
Подача заготовок и само стачивание происходят с перекрытием во времени, благодаря чему вырастает производительность.
Строчка в начале и конце закрепляется путём учащения стежков, после окончания цикла нитки обрезаются, а заготовка укладывается в пачку.
Длина стежка варьируется от 0,5 до 3,0 мм.
На этом же полуавтомате можно выполнять и другие операции подобного типа: стачивание частей подворотников, стачивание подбортов, застрачивание складок. Но опять повторим: экономика применения должна быть тщательно продумана и просчитана.
В одежде (любой – мужской, женской, детской) всегда имеются карманы. Они имеют утилитарное и декоративное назначение, а потому качество их исполнения – на виду.
Аккуратный прорезной в рамку, с клапаном, с листочкой, накладной – могут украсить одежду, а искривлённые, небрежно обработанные – свести на нет все предыдущие усилия в изготовлении.
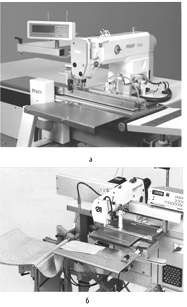
Рис. 15. Полуавтоматы для изготовления вытачек
Ясно, что конструкторская мысль давно была направлена на создание техники, обеспечивающей качественную обработку карманов независимо от квалификации работающего, тем более, что обработка карманов, как накладных, так и прорезных весьма трудоёмка.
При изготовлении прорезных карманов в рамку необходимо проложить две параллельные строчки с закреплением их в начале и в конце и разрезать полуфабрикат между строчками. При этом нужно иметь в виду, что обе строчки находятся в середине детали, где будет находиться карман. На край заготовки они не выходят, а это предъявляет особые требования к