Промышленные швейные машины
Для того чтобы перейти на обработку кармана иной формы, нужно сменить фальцующий узел и установить новую программу шитья. На смену шаблонов уходит около 5 минут. Специальных инструментов для этой цели не требуется. Программа шитья набирается на пульте управления или вызывается из памяти.
Иногда такой полуавтомат снабжается дополнительным устройством, которое обеспечивает автоматическую намотку шпули и замену её в челночном узле. Когда действует это устройство, производительность увеличивается на 10 %.
Полуавтомат снабжён устройством для автоматического удаления из зоны шитья обработанных заготовок. Укладчик надёжно удерживает пачку из 64 единиц.
В памяти системы управления хранится более 690 модельных вариантов строчки.
Для работы полуавтомата необходим сжатый воздух; давление в сети должно быть 5 атмосфер.
Полуавтомат занимает площадь 1,81,8 м; вес 600 кг.
Ещё один полуавтомат, о котором бы хотелось упомянуть, предназначен для закрепления шлёвок на поясе джинс (рис. 27) – 2650 EV 7 фирмы «Vi. Be. Mac».
Для этого полуавтомата создана специальная головка, у которой две иглы расположены вдоль оси нижнего рукава. Расстояние между ними можно изменить в диапазоне 40ч70 мм.
Взаимодействуют с иглами два челнока. Строчки двухниточные челночные выполняются одновременно, что позволяет прикреплять шлёвку к поясу с двух сторон.
Полуавтомат снабжён устройством для автоматической подачи заготовки шлёвок из рулона. Шлёвка отрезается в нужный размер, края её подгибаются внутрь, и такая сформированная шлёвка подаётся в зону шитья.
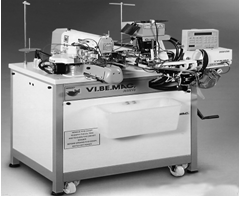
Рис. 27. Полуавтомат для прикрепления шлёвок к поясу
У подающего устройства имеется датчик, реагирующий на изменение толщины шлёвочной ленты. Это бывает на стыках между заготовками, которые образуются при изготовлении упомянутой ленты на машинах типа MFB-2600 «Juki» (см. рис. 8 раздела 2). По сигналу датчика утолщённые участки автоматически вырезаются и удаляются.
Шлёвка прикрепляется к поясу строчкой закрепочного типа с числом стежков в ней 28, 36 или 42 (выбирается с помощью операционной управляющей панели). Длина закрепки 7ч22 мм, ширина 1ч3,2 мм. Скорость работы шьющей головки 2500 оборотов в минуту. Время прикрепления одной шлёвки 1,2 сек при числе стежков в цикле 28. Ширина прикрепляемых шлёвок 9ч20 мм.
Задача оператора – только подставить под шьющую головку нужное место пояса.
Размерные параметры полуавтомата 12008001350 мм, вес 230 кг.
7. Оборудование для выполнения операций IV группы
Примерно 6 % всего объёма технологических сборочных операций приходится на обтачивание деталей.
Принципиальная схема обработки тут следующая. Выкроенные заготовки складывают друг с другом, уравнивают по контуру и на определённом расстоянии от него прокладывают соединяющую строчку. Сшитый пакет выворачивают, выправляют и утюжат. По лицевой стороне часто прокладывают отделочную строчку. В зависимости от вида материалов и модели изделия внутрь обтачной детали могут входить прокладки из клеевого и неклеевого материала. Прокладки располагают в пакете заготовок обтачного узла так, чтобы они попадали под соединяющую строчку, что не позволяет прокладке смещаться внутри пакета при эксплуатации изделия.
Часто обтачивание совмещают с подрезкой края пакета заготовок вдоль линии строчки. Этот приём позволяет обеспечить стабильную ширину шва, что после выворачивания и окончательного прессования положительно сказывается на качестве обтачного узла.
Если в обтачном узле детали верха и подкладки выполняются из разных тканей, то, как правило, требуется, чтобы после обтачивания и выворачивания подкладка не выступала за контур детали верха. Это достигается тем, что при стачивании из детали верха вдоль шва создают некоторый избыток ткани (напуск), который после выворачивания образует кант, скрывающий подкладку.
Таким способом изготавливают воротники, манжеты, паты, клапаны, погончики. Иногда так обрабатывают борта мужских костюмов.
Здесь есть такая особенность: в процессе обработки необходимо обеспечить строгую ориентацию рабочей головки относительно обрабатываемого контура (рис. 28), так как любые отклонения от этого влияют на переплетение ниток в стежках челночной строчки (без узелка или с узелком), на саму возможность образования челночной строчки, на качество работы ножа, на использование многоинструментной обработки, на работу отклонения иглы вдоль строчки.
Всё это необходимо учитывать при создании техники для обтачивания деталей, особенно если подача полуфабриката в рабочей зоне осуществляется без сопровождения руками оператора, то есть в автоматическом режиме.



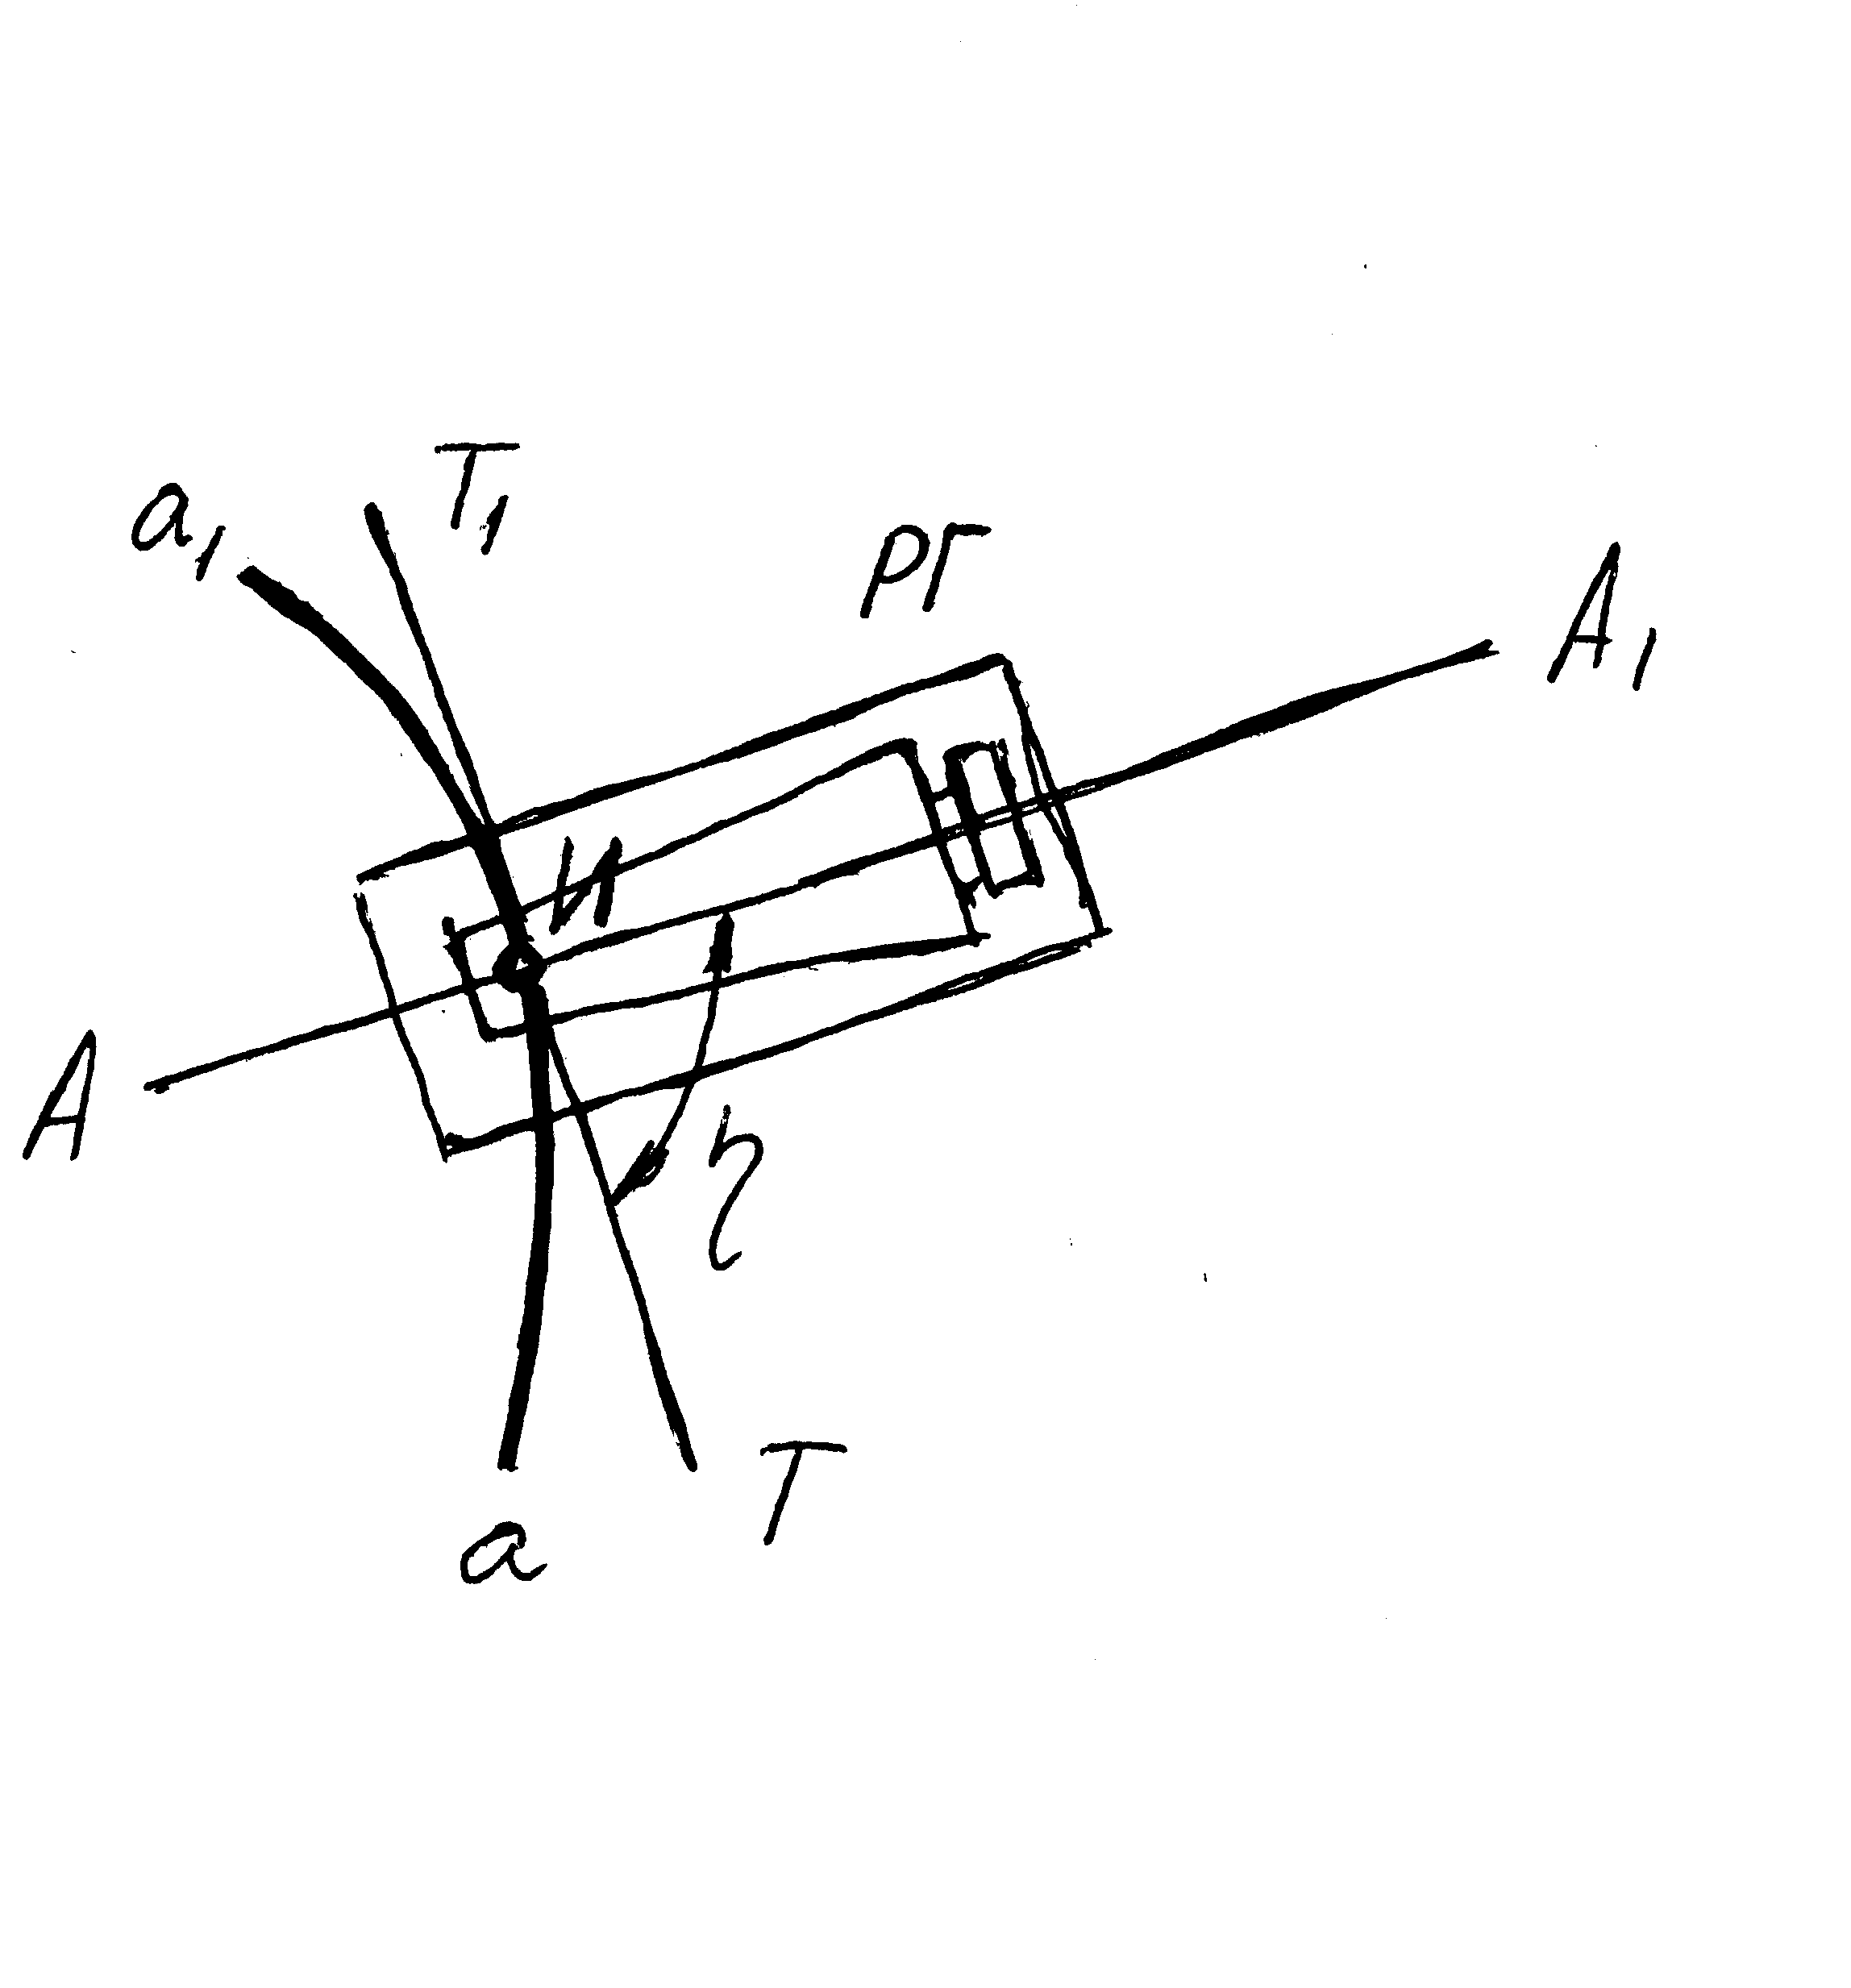
Рис. 28. Схема, поясняющая условие ориентации рабочей головки
по отношению к контуру строчки:
РГ – рабочая головка; И – игла; аа1 – контур обтачивания;
АА1 – ось, связанная с рабочей головкой;
ТТ1 – касательная к контуру обтачивания, проведённая в точке обработки;
 – угол,
определяющий
ориентацию
рабочей головки
Для
нормальной
работы угол
должен быть
в пределах
90±20°.
Первый шаг на пути к автоматизации прокладывания строчки – устройство на базе универсальной швейной одноигольной с ножом машины, действующее по жёсткому шаблону (рис. 29), «Pfaff» 9083-3/99. Машина оснащена механизмами автоматического останова и обрезки ниток.
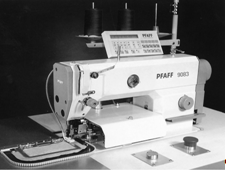
Рис. 29. Полуавтомат для обтачивания мелких деталей
В качестве двигателя заготовок здесь используется непрерывно вращающийся зубчатый диск, кинематически связанный с главным валом головки. Диск взаимодействует с зубчатым венцом плоской кассеты. В кассете имеется зона, куда укладываются заготовки: манжеты, клапаны, воротники. Чтобы заготовки не сдвигались, они фиксируются прижимом.
При работе головки вращающийся диск перемещает кассету по плоскости стола, и под иглу и нож всё время попадают новые участки заготовки. Таким образом происходит их стачивание и одновременная подрезка припуска.
Кассета имеет разделительную пластину. При укладке в кассету заготовок одна размещается под разделительной пластиной, а вторая – сверху. Заготовка, огибающая разделительную пластинку, после стачивания будет образовывать некоторый излишек ткани – напуск. Этот напуск пойдёт на образование канта из верхней детали после вывёртывания на лицевую сторону сшитого пакета.
Фирма «Durkopp/Adler» выпускает полуавтомат для той же цели класса 739-23-1. Но он посложнее конструктивно. Выпускает такое же оборудование и «AMF Reece».
Стоит отметить, что и в России есть техника подобного назначения – полуавтомат 570 класса, достаточно производительный, весьма простой и надёжный (рис. 30).
Широкая его применяемость объясняется следующим. При обтачивании, как и при других сборочных работах, концы строчек принято закреплять обратной строчкой длиною 7ч10 мм или специальной закрепкой. Для выполнения строчки в обратном направлении на полуавтомате его необходимо оснастить следующими техническими средствами: механизмом останова шьющей головки при заданном положении игловодителя, механизмом переключения направления подачи, механизмом обрезки ниток. Всё это несколько усложняет и удорожает конструкцию.
Закрепки по назначению можно разделить на два типа: технологические и конструктивные. Конструктивные закрепки предохраняют шов от распускания в период эксплуатации изделия. Закрепки технологические, составляющие около 70 % от общего числа закрепок, необходимы лишь для обеспечения чёткого процесса сборки узла или изделия. На последующих операциях такие строчки обычно закрепляются повторно. Например, закрепление строчки при обтачивании клапана только предохраняет строчку от распускания в процессе выворачивания на лицевую сторону.
Однако есть более простые способы временного закрепления строчки. К ним относятся: выполнение цепочки из ниток, продолжающей обтачную строчку, учащение стежков на некотором участке строчки и закрепление посредством перехода строчки с нескольких слоёв пакета на один.
Исследованиями, проведёнными в ЦНИИШП, установлено, что, выполнив в конце обтачной строчки вне ткани цепочку из ниток в 10ч16 стежков, удаётся предотвратить шов от распускания при последующих операциях.
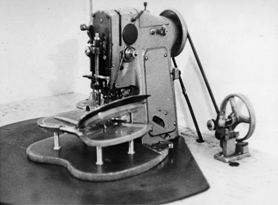
Рис. 30. Отечественный полуавтомат для обтачивания
Основываясь на этом, создатели полуавтомата 570 класса максимально упростили конструкцию, не включив в неё несколько сложных механизмов. Полуавтомат приобрёл те положительные качества, о которых упоминалось, и получил заслуженное признание у производственников.
Процесс обтачивания с одновременной подрезкой края заготовок в этом полуавтомате идёт почти непрерывно: кассета здесь двухпозиционная. Оператор только укладывает заготовки в кассету, а при определённом навыке делает это на ходу. Съём обработанных изделий идёт автоматически, цепочкой.
Переход на другой размер или другую форму обтачной детали осуществляется сменой кассет. Операция очень проста и выполняется самим оператором. Подналадки машины не нужно.
Оператор осваивает работу на таком оборудовании очень быстро, высокой квалификации не требуется.
После обтачивания заготовки вывёртываются, расправляются на металлических шаблонах и приутюживаются. Получившиеся детали (клапаны, манжеты, воротники) имеют очень малые отклонения в размерах друг от друга, что очень важно при проведении последующих сборочных операций, например, притачивание клапана к карману в рамку. Клапан всегда будет чётко соответствовать прорези кармана и вход в карман всегда будет с обеих сторон перекрыт клапаном.
Очень удобно поэтому описанное оборудование использовать в комплекте с другими полуавтоматами, например, AРW-195 N (см. разд. 5).
При обтачивании деталей под последующее выворачивание их на лицевую сторону нет необходимости строго выполнять строчку в уголках детали. Резкий перелом строчки можно заменить скруглением, так как после выворачивания на детали за счёт толщины материала все равно в этом месте контур пойдёт по некоторой дуге.
Иное дело, если на детали прокладывается отделочная строчка. Так, например, на воротнике сорочки перелом строчки должен точно попасть в угол воротника.
Фирма Pfaff предлагает машину класса 2481 с системой SENSEWMAT, позволяющей распознавать край детали и автоматически изменять длину последних стежков для точного попадания в угловую точку. Машина применяется для прокладывания отделочных строчек по воротникам, клапанам, карманам.
Обтачивание мелких деталей: клапанов, пат, погончиков идёт в кассетах, причём кассета является подвижным элементом относительно стационарно установленной шьющей головки. Но при обтачивании воротников, бортов кассета становится слишком громоздкой. В этом случае схему лучше поменять: кассета с закреплёнными в ней деталями становится неподвижной, а вокруг неё «бегает» швейная головка. На рисунке 31 показан полуавтомат для обтачивания воротников плащей, где реализована эта идея.
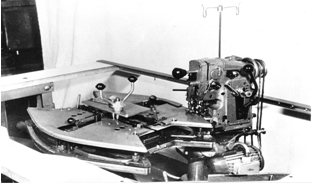
Рис. 31. Полуавтомат с подвижной головкой
Конструкторская мысль не стоит на месте, идут поиски возможностей соединения заготовок без жёстких устройств, удерживающих полуфабрикат при подаче его под шьющие механизмы.
Новая серия фирмы «Juki» АЕС-200 – это машины с автоматическим контролем положения края ткани. Они позволяют стачивать две детали по контуру со срезом любой конфигурации без подправления заготовок руками, без уравнивания краёв, без перехватов. Важной особенностью является то, что кривизна контуров стачиваемых деталей может быть разной, также как и плотность заготовок в паре, например деталь верха изделия и подкладка.
У машины (рис. 32) имеются два чувствительных сенсорных датчика для верхнего слоя и для нижнего слоя пакета. Датчики управляют двумя шаговыми двигателями, которые приводят в движение транспортирующие зубчатые ролики, контактирующие с обрабатываемым полуфабрикатом и автоматически обеспечивающие равномерную подачу и прокладывание строчки на заданном расстоянии от края. Роль оператора сводится только к тому, чтобы сложить соединяемую пару заготовок и подложить краешек пакета под лапку. Включается машина автоматически: ещё один датчик реагирует на наличие материала под лапкой.
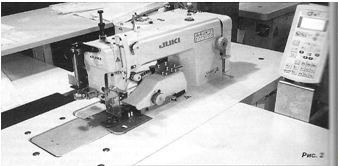
Рис. 32. Машина для стачивания деталей
Обработанные заготовки можно снять руками, а может это сделать механический съёмник-укладчик.
На базе описанной машины есть вариант АЕС-200/S200 – это автомат, выполняющий складки на изделии. В один приём закладывается и застрачивается складка заданной ширины по всей длине заготовки.
Для обмётывания краёв заготовок, имеющих достаточно сложный профиль, создан полуавтомат на базе оверлока МО-6900 серии (рис. 33).
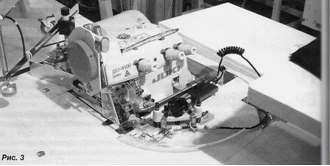
Рис. 33. Полуавтомат для обмётки срезов
Эта машина также управляется двумя сенсорами и чётко контролирует край заготовки, например, половинки брюк. На столе машины расположен ряд отверстий для подачи воздуха и при включении машины в работу заготовка приподнимается над столом на воздушной подушке, что облегчает, и очень значительно, её транспортировку.
8. Машины для выполнения операций, где полуфабрикат не раскладывается на плоскость
Как указывалось ранее, большинство швейных сборочных операций выполняется с деталями, которые можно удобно расположить на платформе швейной машины и рабочем столе, так как они являются плоскими или близкими к таковым. Но порядка 20 % операций, как правило, у почти готового изделия приходится проводить, действуя в пространстве. Втачивание рукавов в закрытую пройму (пиджаки, блузки, пальто), подшивка низков брюк, стачивание шаговых срезов в джинсах. Такие операции очень специфичны. И поэтому оборудование для их выполнения разрабатывается специализированное, конкретное, узкого назначения.
Приведём несколько примеров.
Машина фирмы «Juki» DLN-6390 (рис. 34) предназначена для подшивки низков брюк рабочей одежды или для той же операции на джинсах.
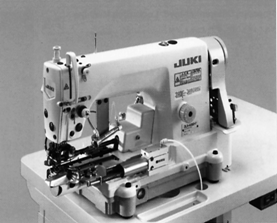
Рис. 34. Машина для подшивки низков брюк
Это одноигольная машина двухниточного челночного стежка с цилиндрической платформой, диаметр которой не превышает 180 мм. Головка установлена на столе так, что цилиндрическая часть платформы образует консоль. На платформе крепится приспособление для подгибки среза перед попаданием его под нажимную лапку. Челнок увеличенный вращающегося типа. Длина стежка в стандартном варианте 3,2 мм. При установке сменных деталей – 2,3, 2,8, 3,6 мм. Подъём нажимной лапки 14 мм. Для надёжной транспортировки заготовок машина снабжена тянущими роликами.
Машина выпускается в двух вариантах исполнения: без обрезки ниток и с автоматической обрезкой ниток (DLN-6390-7).
Механизмы машины прошли компьютерную проработку, чтобы найти оптимальные возможности в плане переналадки на различные виды материалов со стабильным качеством строчки. Максимальная скорость вращения главного вала 5000 оборотов в минуту.
Кажется, в этой операции («подшивка низков брюк») простая строчка, одного направления, без изломов и поворотов, даже закрепка не требуется, так как строчка в конце возвращается на своё начало и короткий двукратный проход по одному месту предохраняет её от распускания.
Однако всё несколько сложнее. Дело в том, что строчка выполняется на почти готовом изделии, на его трубчатой части сравнительно небольшого диаметра. Разложить на плоскости платформы машины для обработки возможно лишь небольшой участок, прошив который, нужно изделие расправить, зафиксировать руками следующий участок обработки и продолжить строчку. Ясно, что без частых остановок работа невозможна. И таких остановок должно быть пять-шесть. Отсюда низкая производительность. Кроме того, приходится при этом поворачивать готовое изделие, что весьма неудобно. Нельзя забывать и о том, что перед выполнением строчки срезы нужно подогнуть. Несмотря на то, что для подгибки выпускают специальные приспособления, всё равно, как говорится, «рук не хватает».
В этих условиях машина DLN-6390 просто незаменима. Надев на цилиндрическую платформу трубчатую часть брюк и заправив срез в направитель перед лапкой, оператор после включения в работу машины просто поворачивает изделие, немного помогая двигателю ткани швейной машины. Консольное расположение на столе шьющей головки освобождает слева от работающего большую зону, где может быть установлен кронштейн – зажим, в котором можно закрепить сразу несколько изделий и вести обработку в пачке.
Машиностроители практикуют создание машин с цилиндрической платформой и на других базах, например, на базе зигзаг-машины. Назначение машины такое же, только строчку она выполняет челночную зигзагообразную (рис. 35). Стандартный зигзаг до 8 мм и трёхшаговый зигзаг с шириной до 10 мм. Скоростной режим 4500ч5000 оборотов в минуту в зависимости от материала и условий технологической операции. Челнок вращающегося типа с титановым покрытием внутренней поверхности.
Рис. 35. Машина зигзаг для прокладывания строчки
на деталях трубчатой формы
Подшивка низа швейных изделий, таких как юбки, платья, пальто, производится и цепными строчками. Машины для этой цели показаны на рисунке 3 При подшивке пакет состоит из двух слоёв. Верхняя часть материала прокалывается иглой насквозь, а нижняя часть захватывается иглой лишь частично, и на лицевой стороне изделия строчки не будет видно.
Осуществляется строчка изогнутой иглой, двухрожковым петлителем, зубчатой транспортирующей рейкой, прижимными подпружиненными лапками и выдавливателем соединяемых слоёв ткани.
Операция проводится на почти завершённом в изготовлении изделии. На плоскость его не развернуть, да и объёмность предмета труда (пальто, платье) простоты не добавляет. Автоматизация процесса затруднительна. Поэтому совершенствование этой техники ведётся только в плане повышения надёжности работы. В технологическом плане предел здесь, пожалуй, достигнут. Совершенствованием подобного оборудования, созданием различных вариантов и комбинаций стежков, занимаются фирмы «Strobell» «Maier» (обе Германия).
Рис. 3 Машины для подшивки низа швейных изделий
Ряд оригинальных рукавных машин появился для шитья одежды и некоторых технических изделий. Оригинальность здесь заключается в том, что соединённые срезы направляются не на рукав машины, не поперёк рукава, а «сходят» с него. Это позволяет обрабатывать детали цилиндрической формы достаточно большой длины – рукава сорочек, брюки, джинсы.
Машина имеет П-образную платформу (рис. 37). Подача материала осуществляется зубчатой рейкой в направлении от оператора. Готовая часть изделия, сошедшая с рукава платформы, не мешает подвести под нажимную лапку новые участки срезов заготовки. В последнее время машина находит применение не только в швейной промышленности. Например, в коммунальном хозяйстве, где изготавливают рукава из специальных материалов для перекачки жидкостей или в химической промышленности при производстве рукавов из стеклоткани для фильтров сажевых производств. Длина таких изделий достигает нескольких метров, а то и десятков.
Машины этого типа имеют две иглы или три иглы, взаимодействующие с двумя или тремя петлителями, образуя при этом строчки, состоящие из стежков двухниточного цепного переплетения. Расстояние между иглами можно поменять, установив на машину детали из дополнительного комплекта: иглодержатель, рейку, лапку, игольную пластинку.
Как правило, на машину устанавливается приспособление, обеспечивающее подгибку срезов для выполнения шва «в замок». Нужно иметь в виду, что, изготавливая такой шов на узлах одежды, имеющих поперечные швы, в местах перехода создаются зоны, где число слоёв материала, подлежащих проколу иглами, сильно увеличивается и может достигать 1 Так, стачивая боковые и рукавные срезы сорочки или шаговые швы на джинсах, с этим моментом придётся столкнуться обязательно. С целью надёжного продвижения полуфабриката под иглами независимо от местных утолщений на машине устанавливается дополнительный тянущий ролик, позволяющий более надёжно переходить через швы. Вращение ролика синхронизировано с движением рейки.
Рис. 37. Машины с П-образной платформой
Некоторые технические данные. Скоростной режим 3000ч4000 оборотов в минуту в зависимости от материалов. Длина стежка регулируется в диапазоне 1,2ч4,2 мм. Подъём нажимной лапки – 10 мм. Минимальный диаметр рукава 171 мм (на изделии).
Дальнейшее развитие рассматриваемая техника получила в совместной разработке фирм «Juki» и «Union Special» – класс 35 800. Особенностью машины является дифференциальный двигатель ткани, что позволяет получать длинные швы без искривлений и волн или соединять друг с другом различные по плотности материалы, также обеспечивая ровноту строчки. Машина выпускается в двух модификациях: тяжёлой (для джинс) и лёгкой (стачивание срезов трикотажных изделий).
Применение машин с рукавной платформой, когда готовая часть швейного изделия «сходит с рукава», позволяет в ряде случаев существенно сократить затраты времени на выполнение ручных вспомогательных приёмов. Пример – изготовление джинс. Так, если боковые срезы джинс соединены на стачивающе-обмёточной машине, то, выполняя затем шаговые швы на машине с П-образной рукавной платформой, удаётся снять такую трудоёмкую операцию, как «выворачивание изделия», так как шов сразу проходит по лицевой стороне.
В технологическом процессе изготовления многих видов изделий есть операция, от чёткости исполнения которой зависит общее качество изделия, и если не всё, то очень многое. Это – втачивание рукавов в пройму. Рукава с проймами соединяют стачным швом шириною 10 мм с направлением припусков на швы в сторону рукава.
Перед соединением проверяют точность линий срезов рукавов и пройм. В рукавах проверяют их симметричность, длину, ширину и наличие контрольных рассечек. Контрольные рассечки проверяются по проймам полочек и спинки.
Длина оката рукава должна быть больше длины линии проймы. Разница зависит от модели и вида проймы и составляет 0,4 мм на 10 мм длины проймы для полушерстяных тканей с содержанием синтетики до 30 %; до 1,5 мм на 10 мм длины для чисто шерстяных материалов. В связи с этим втачивание сопровождается обязательной посадкой ткани по срезу головки рукава. Величина посадки по периметру проймы не остаётся постоянной. Для создания необходимого внешнего вида, для обеспечения свободы движения руки посадку оката рукава распределяют по длине линии проймы различно в зависимости от требований, предъявляемых к тому или другому участку. Таких участков по длине проймы обычно от трёх до шести в зависимости от назначения изделия.
На рисунке 38 в качестве примера приведена схема, где окат рукава разделён на пять участков; изделие – жакет женский из гладкокрашеной ткани. Участок 1 – от контрольной надсечки на линии переднего переката до переднего шва и далее на такое же расстояние по нижней части рукава. Рукав здесь соединяют с проймой без посадки, что обеспечивает фиксацию положения линий переднего переката. Участок 2 – от контрольной надсечки на линии переднего переката до плечевого шва, не доходя до него 25ч30 мм. Посадка рукава на этом участке создаёт красивую обтекаемую форму на внешнем участке оката и обеспечивает необходимую свободу движения руки. Посадка здесь значительная и, ориентировочно, составляет 30ч33 % всей посадки. И распределение её по участку не одинаково: в центре, на наиболее косом срезе оката, она больше, а к концам участка её уменьшают. Участок 3 – область плечевого шва на 25ч30 мм, в одну и другую сторону от него. Посадка необходима для оформления верхней части оката. Величина посадки должна обеспечивать свободное огибание внутренних швов втачивания на данном участке и составляет 10ч12 % всей посадки. Участок 4 – часть оката рукава, расположенная со стороны спинки от конца участка 3 до контрольной надсечки на линии локтевого переката. С учётом необходимости оформления оката рукава на данном участке и обеспечения свободы движения посадка оката должна быть здесь до 30ч33 % всей посадки, примерно так же, как на участке 2. Участок 5 – часть оката рукава между концом участка 4 и началом участка 1. Посадка составляет 20ч24 % всей посадки.
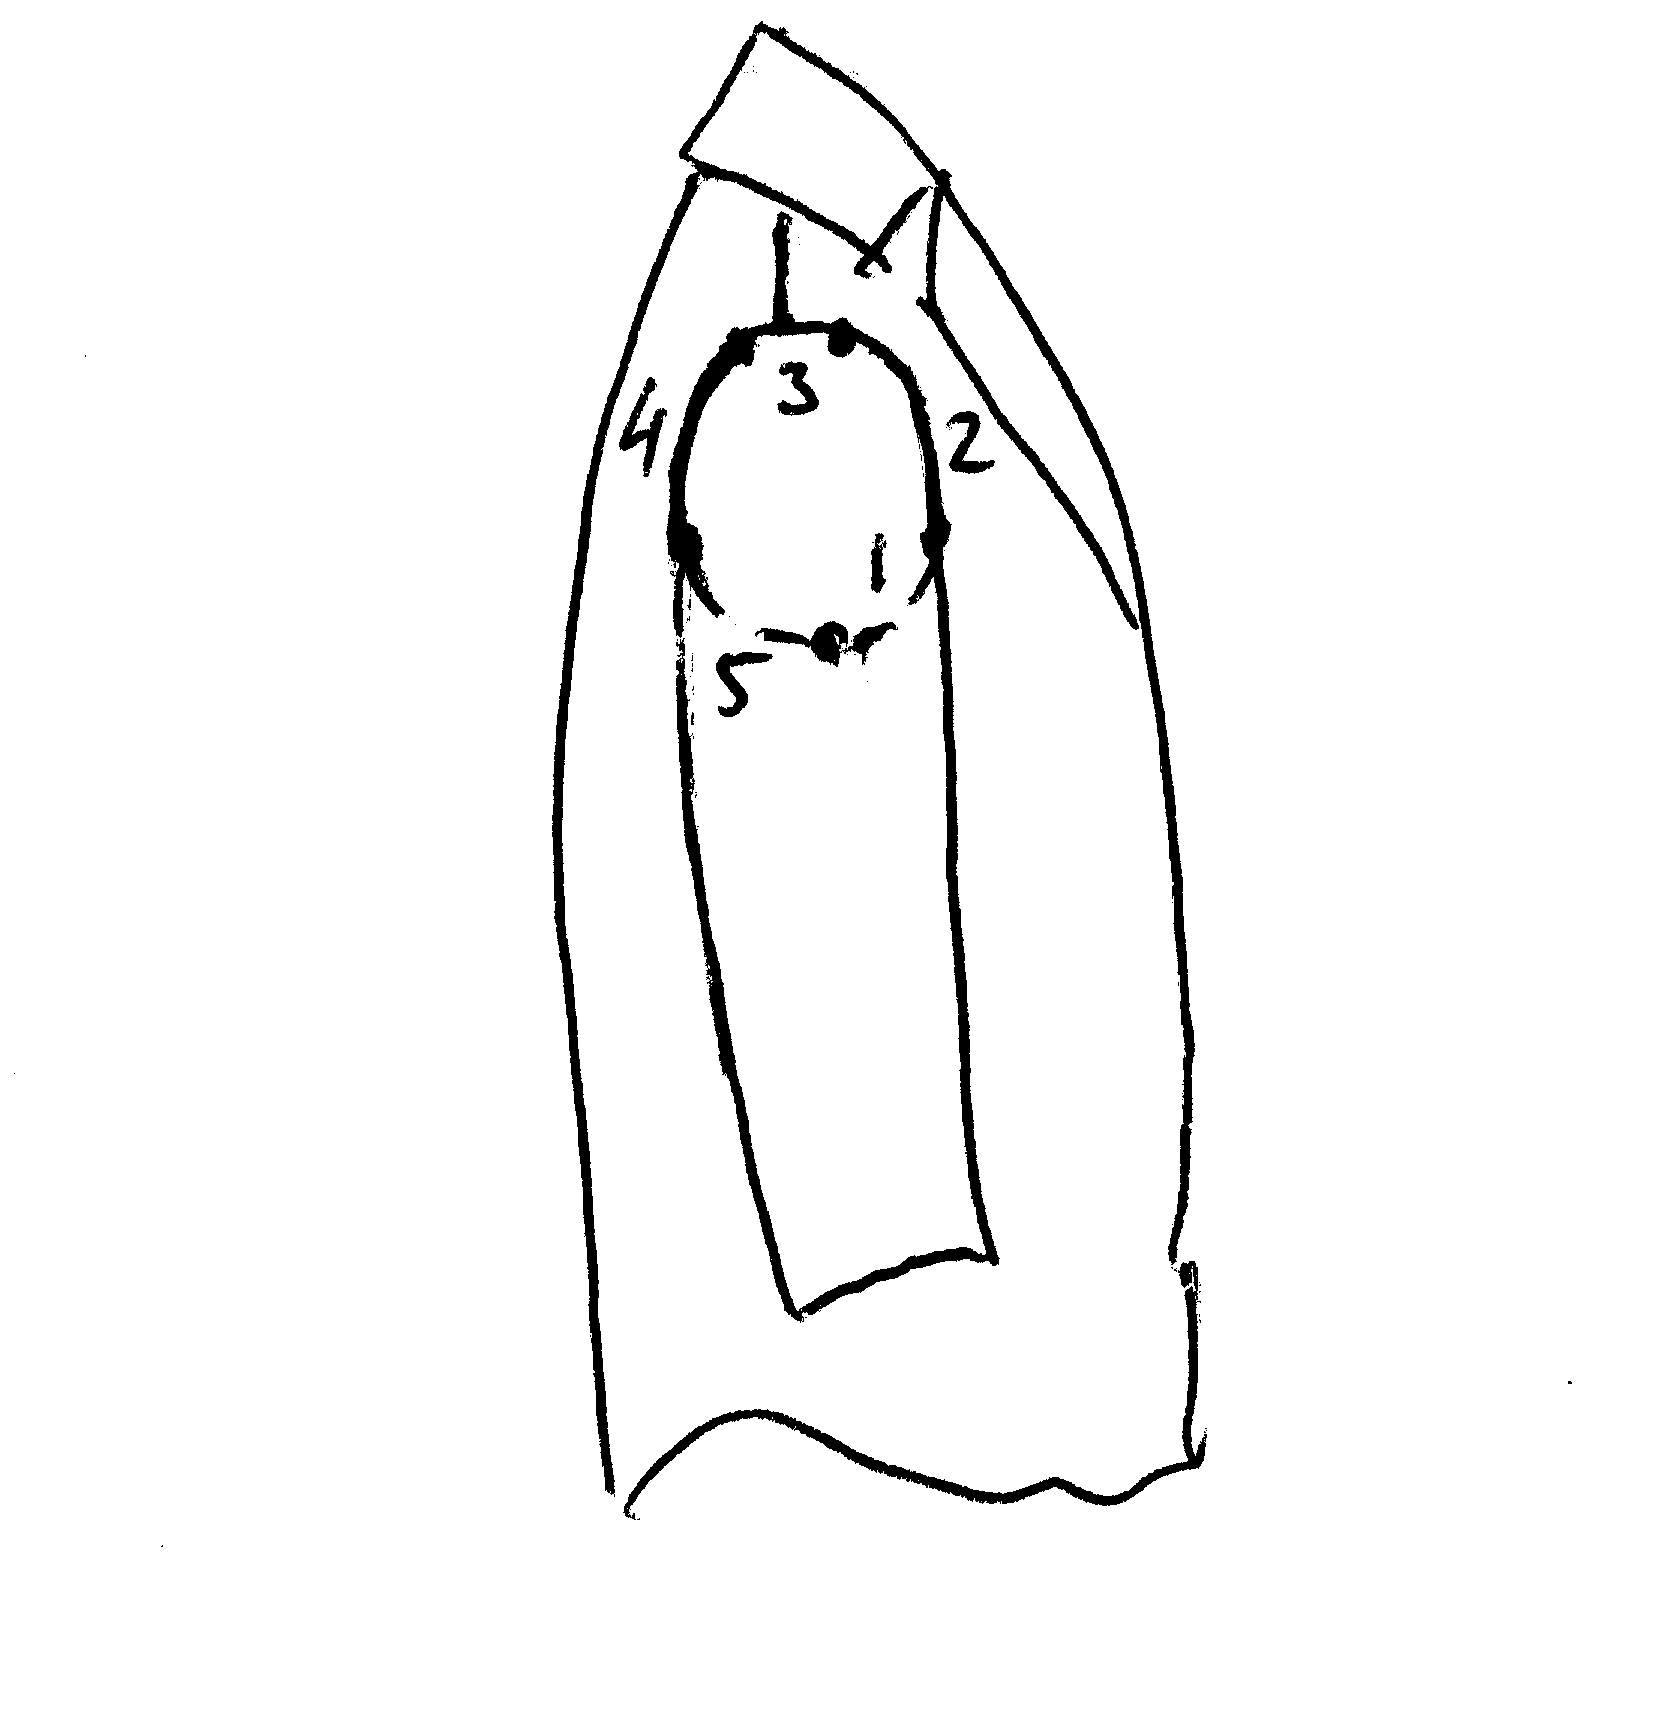
Рис. 38. Схема деления оката рукава на участки
Как видим, операция достаточно сложная, трудоёмкость её весьма велика. Кроме того, велико и разнообразие вариантов посадки, которое устанавливается для различных конкретных случаев.
Применение для этой операции универсальных машин нецелесообразно, так как оно возможно только после предварительного вмётывания рукава в пройму, осуществляемого вручную по рассечкам для обеспечения необходимого качества посадки.
В последние годы созданы специальные машины, которые существенно повышают производительность. Назовём «Juki» DP-2100; «Durkopp/Adller» 550-16-26; «Pfaff» 3834-14/21 (рис. 39).
Операция по втачиванию рукавов производится с объёмным объектом и не на плоскости, а в пространстве. В связи с этим машина изготовлена в варианте с колонкой, на которой будет размещаться изделие.
Сухая головка, прямой привод – эти достижения вошли составной частью в конструкцию машины. Но главной особенностью является исполнение её транспортирующего узла. Он выполнен в виде пары роликов и прижимной лапки (у машины фирмы «Juki» пара транспортирующих ремешков). Движение этих роликов раздельное и управляемое. Разность в скоростях движения роликов определяет разницу в перемещении контактирующих с ними слоёв пакета, за счёт чего производится посадка. Процесс посадки контролируется программной системой и отображается на экране жидкокристаллического дисплея. Система может содержать в памяти 99 различных программ посадки по участкам. Таких участков может быть до 30.
Процесс программирования максимально упрощён: просто на пульте, сенсорно. Кроме того, система даёт подробную визуальную информацию о конкретной ситуации в проведении операции в данный момент и о том, что будет выполняться в следующий этап.
Длина челночного стежка регулируется от 1,5 до 6,0 мм. Скорость работы – 3500 оборотов в минуту. Толщина пакета под транспортирующими органами – до 3,5 мм.
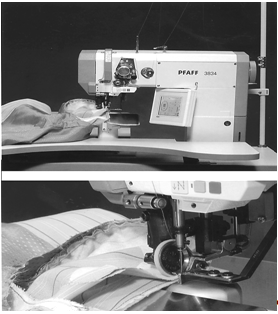
Рис. 39. Машина для втачивания рукава в пройму
Важным моментом, который обязательно нужно отметить, является стабильность воспроизведения программы. Отсюда качество: и правый, и левый рукав будут вписаны в пройму одинаково.
В машине предусмотрено выполнение и ряда вспомогательных функций: автоматический останов в конце операции, подъём верхнего транспортирующего ролика, обрезка ниток.
9. Столы для швейных машин
В предыдущих разделах, когда речь шла о назначении и технических данных швейных машин, имелась в виду, прежде всего, рабочая головка, с помощью которой осуществляется задуманный технологический процесс. Однако только наличие высокопроизводительной и надёжной шьющей головки мало. Необходимо создать оператору комфортные условия для его нелёгкой работы, необходимо оснастить рабочее место так, чтобы заготовки и вспомогательные инструменты были под рукой, чтобы было удобно направлять полуфабрикат в рабочую зону, чтобы был обеспечен лёгкий доступ к определённым узлам в случае небольшого ремонта без удаления головки из технологического процесса.
Важной составляющей рабочего места швеи-мотористки (оператора) является стол.
Рабочий стол состоит из станины и крышки. По конструкции оба эти элемента различны для различных машин. Наиболее употребим стол на основе простой прямой станины (рис. 40) и крышки с вырезом под платформу шьющей головки (рис. 41).
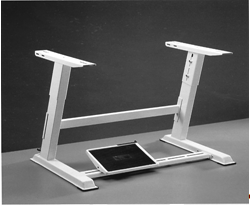
Рис. 40. Станина для универсальных швейных машин
Такой стол применяется для многих швейных процессов, когда используются универсальные головки челночного и цепного стежков. В этом случае плоскость платформы машины совпадает с плоскостью крышки стола и полуфабрикат удобно расправить на столе и точно направить под иглу.
Крышка изготавливается из многослойной фанеры и покрывается пластиком.
Шьющая головка в вырезе крышки