Разработка технологического процесса ремонта коробки подач станка 1М63Н
Сведения о деталях, подлежащих ремонту и замене, заносят в ведомость дефектов на ремонт оборудования. Правильно составленная и достаточно подробное ведомость дефектов имеет большое значение при подготовке к ремонту. Это ответственный документ составляет технолог по ремонту оборудования с участием бригадира ремонтной бригады, мастера ремонтного цеха и представителей ОТК.
При дефектации детали необходимо маркировать порядковым номером ведомости дефектов, а так же инвентарным номером станка, что облегчает контроль выполнения дальнейших ремонтных операций.
Проверенные детали сортируют на три группы:
- годные для дальнейшей эксплуатации;
- требующие ремонта или восстановления;
- негодные, подлежащие замене.
При сортировке на группы детали рекомендуется помечать краской; годные – белой, ремонто-пригодные – зеленой, негодные-красной.
Исходя из экономических соображений, технических требований к деталям, а также величины износа устанавливают, что целесообразнее – ремонт детали или замена ее новой.
В результате проведения дефектации оборудования и узла определили следующие виды дефектов.
Таблица 3 - Дефектация деталей
| Наименование детали | Дефект | Способ определения | Средства измерения |
Группа пригодности |
|
Подшипник (поз.77) |
Защемление тел качения | Визуально | ____ | Негодная |
| Вал (поз.13) |
Износ посадочной поверхности под подшипник Ш22+0,015 мм до 0,2 мм Износ шлицев по профилю до 0,3 мм |
Измерение |
МК 50 ГОСТ 6507-90 ШЦ 1-125-0,1 ГОСТ 166-89 |
Ремонто-пригодная |
| Кольцо стопорное (поз.72) | Трещина | Визуальный осмотр | ____ | Негодная |
| Шестерня (поз.19) | Остроконечность зубьев | Измерение, визуальный осмотр | ШЗ-18 ТУ 2-034-773-84 | Ремонто-пригодная |
| Втулка (поз.44) | Трещина | Визуальный осмотр | ____ | Негодная |
| Зубчатый блок колес (поз.58) | Износ зубчатого венца | Визуальный осмотр и измерение |
ШЦ 1-125-0,1 ГОСТ 166-89 МК 50 ГОСТ 6507-90 |
Ремонто-пригодная |
Ремонтопригодные: Негодные:
- вал (поз.13); - подшипник (поз.77);
- шестерня (поз.19); - кольцо стопорное (поз.72);
- зубчатый блок колес (поз.58) - втулка (поз.44).
Таблица 4 - Методы устранения дефектов восстанавливаемых деталей
| Наименование детали | Восстанавливаемая поверхность | Способ устранения |
| Вал (поз.13) |
Посадочное место под подшипник ш22+0,015 мм до 0,2 мм Износ шлицев по профилю до 0,3 мм |
Осталивание с последующей механической обработкой Наплавка с последующей фрезерованием шлицев |
| Шестерня (поз.19) | Зубчатый венец | Напресовка втулки с последующим фрезерованием зубьев |
| Зубчатый блок колес (поз.58) | Износ червячного зубчатого венца, задиры по торцу | Замена червячного зубчатого венца (напресовка новой втулки с последующим фрезерованием зубьев) |
Все остальные детали являются годными к дальнейшей эксплуатации.
5. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА РЕМОНТА ДЕТАЛИ
5.1 Сведения о ремонтируемой детали, выбор способа ремонта и его обоснование
В процессе дефектации были выбракованы некоторые детали. Одна из них многоступенчатый шлицевой вал, подлежащий ремонту.
Он имеет разные поверхности: посадочные места под подшипники, посадочное место под шлицы и посадочное место под шпонку. Вал изготовлен из Стали 45 ГОСТ 1050-88.
На валу выявлены следующие дефекты: износ посадочной поверхности под подшипники ш22+0,015 на 0,2 мм и износ профиля шлицев до 0,3 мм.
Износ посадочных поверхностей устраняется хромированием с последующей механической обработкой, так как из всех методов восстановления поверхностей осталивание наиболее дешевый и эффективный способ при не большом износе, так как металлизацией может наращиваться слой до 2 мм.
Износ профиля шлицев устраняется заваркой (наплавкой) с последующей механической обработкой, так как данный метод является самым экономичным и дешевым.
5.2 Разработка маршрутно-операционной технологии
Таблица 5 - Маршрутная технология
| Номер операции | Наименование операции | Оборудование |
| 005 | Токарно-винторезная | 16К20 |
| 010 | Наплавочная | Трансформатор СТШ-250 |
| 015 | Токарно-винторезная | 16К20 |
| 020 | Горизонтально-фрезерная | 6Р82 |
| 025 | Слесарная | Верстак |
| 030 | Шлицешлифовальная | 3451 |
| 035 | Круглошлифовальная | 3У151 |
| 040 | Гальваническая | Гальваническая линия |
| 045 | Круглошлифовальная | 3У151 |
| 050 | Контрольная | Стол ОТК |
Таблица 6 - Операционная технология
| Номер операции | Наименование операции, содержание установок и переходов | Приспособление | Инструмент | |
| Режущий | Средства измерения | |||
| 1 | 2 | 3 | 4 | 5 |
|
005 010 015 020 025 030 035 040 045 050 |
Токарно-винторезная А- Установить, закрепить 1.Править центр. отверстие В8 ГОСТ 14034-74 выдерживая α600 Б- Переуст. , закрепить 1.Править центр. отверстие В8 ГОСТ 14034-74 выдерживая α600 Наплавочная А- Установить, закрепить 1. Наплавить поверхность шлицев слой Ме выдерживая min Ǿ30 Токарно-винторезная А- Установить, закрепить 1.Подрезать торец Ǿ30+0,6 на L=50-0,7 2.Точить пов-ть Ǿ28+0,5 на L=134-0,1 оконч. до Rа=3,2 мкм, выдерж. R2 3.Точить фаску 2х450 Горизонтально-фрезерная А- Установить, закрепить 1. Фрезеровать последовательно 6 шлицев b=7,2-0,5 на пов-ти Ǿ28+0,5 на L=122-0,1 выдер. R9 и d=22-0,2 Слесарная А- Установить, закрепить 1.Зачистить заусенцы Шлицешлифовальная А- Установить, закрепить 1.Шлифовать боковые пов-ти выдер. b=7-0,5 , до Rа=1,6 мкм Круглошлифовальная А- Установить, закрепить 1.Шлифовать пов-ть на L=23±0,5 выдер.ш21,8+0,12 Гальваническая А- Изолировать места не подлежащие осталиванию Б- Установить, закрепить 1. Осталить пов-ть выдер. min Ǿ22,2 на L=23±0,5 Круглошлифовальная А- Установить, закрепить 1.Шлифовать пов-ть на L=23-0,5 выдер. ш22+0,015 оконч. до Rа=0,8 мкм Контрольная А- Установить 1.Проверить размеры согласно чертежа - L=23-0,5 -ш22+0,015 - b=7-0,5 - Ǿ28+0,5 -фаску 2х450 - L=134-0,1 |
Патрон 7102-0058 ГОСТ 24351-80 Люнет То же Призма 1-31 ГОСТ 5641-88; Электродержатель ЭД-25 ГОСТ 14651-78; Электрод УОНИ 13/45 ГОСТ 9466-94 Патрон 7102-0058 ГОСТ 24351-80 Центр 7032-0023 ГОСТ 13214-79 УДГ 7036-0053 ГОСТ 8615-89 Тиски 7827-0259 ГОСТ 4045-75 УДГ 7036-0053 ГОСТ 8615-89 Центр 7032-0023 ГОСТ 13214-79 (два) Хомутик 7107-0035 ГОСТ 2578-70 Подвеска специальная, смытая кинопленка. Бумага Центр 7032-0023 ГОСТ 13214-79 (два) Хомутик 7107-0035 ГОСТ 2578-70 Стол ОТК |
Сверло 2317-0106 ГОСТ 14952-75 То же Резец 2102-0005 ГОСТ 18877-73 Резец 2101-0013 ГОСТ 18877-73 Резец 2102-0005 ГОСТ 18877-73 Дисковая фреза Р6М5 2250-001 ГОСТ 3964-69 Напильник 2822-1060 ГОСТ1465-80 Шлифкруг 1- 90Ч32Ч40 14А50 НСТ17К ГОСТ 2424-83 Шлифкруг 1- 260Ч40Ч120 14А40НСТ17К ГОСТ 2424-83 Шлифкруг 1- 260Ч30Ч120 14А40НСТ17К ГОСТ 2424-83 |
ШЦ-1-125-0,1 ГОСТ 166-89 ШЦ-1-125-0,1 ГОСТ 166-89 МК 50 ГОСТ6507-90 Шлицевое кольцо ГОСТ 24959-81 Комплексный спецкалибр МК 50 ГОСТ6507-90 ШЦ-1-125-0,1 ГОСТ 166-89 МК 50 ГОСТ6507-90 ШЦ-1-125-0,1 ГОСТ 166-89 МК 50 ГОСТ6507-90 Шлицевое кольцо ГОСТ 24959-81 МК 50 ГОСТ6507-90 Визуально ШЦ-1-125-0,1 ГОСТ 166-89 |
5.3 Выбор режимов резания
Таблица 7 – Разработка режимов резания
|
Номер операции Н |
Наименование операции и содержание установов и переходов |
D мм |
L мм |
t мм |
i |
S мм/об |
V м/мин |
n об/ мин |
N кВт |
Tо мин |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|
005 010 015 020 025 030 035 040 045 |
Токарно-винторезная А- Установить, закрепить 1.Править центр. отверстие В8 ГОСТ 14034-74 выдерживая α600 Б- Переуст. , закрепить 1.Править центр. отверстие В8 ГОСТ 14034-74 выдерживая α600 Наплавочная А- Установить, закрепить 1. Наплавить поверхность шлицев слой Ме выдерживая min Ǿ30min Токарно-винторезная А- Установить, закрепить 1.Подрезать торец Ǿ30+0,6 на L=50-0,7 2.Точить пов-ть Ǿ28+0,5 на L=134-0,1 оконч. до Rа=3,2 мкм, выдерж. R2 3.Точить фаску 2х45 Горизонтально-фрезерна А- Установить, закрепить 1. Фрезеровать последовательно 6 шлицев b=7,2-0,5 на пов-ти Ǿ28+0,5 на L=122-0,1 выдер. R9 и d=22-0,2 Слесарная А- Установить, закрепить 1.Зачистить заусенцы Шлицешлифовальная А- Установить, закрепить 1.Шлифовать боковые пов-ти выдер. b=7-0,5 , d=20-0,2 до Rа=1,6 мкм Круглошлифовальная А- Установить, закрепить 1.Шлифовать пов-ть на L=23-0,5 выдер.ш21,8+0,12 Гальваническая А- Изолировать места не подлежащие осталиванию Б- Установить, закрепить 1.Осталить пов-ть выдер. min Ǿ22,2min на L=23±0,5 Круглошлифовальная А- Установить, закрепить 1.Шлифовать пов-ть на L=23-0,5 выдер. ш22+0,015 оконч. до Rа=0,8 мкм |
8 30 30 28 22 22,2 |
12 12 4 136 4 23 23 |
0,1 0,1 1 2 2 2П 0,1 2П 0,1 |
1 1 1 1 1 1 h/0,2 1 |
0,18 С83,К38 0,18 С83,К38 0,2 С63,К18 0,5 С39,К3 0,3 С37,К2 Stм мм/мин 0,88 с 201 т 5.12 n/1 Stм мм/мин 0,88 с 201 т 5.12 |
4 С83,К38 4 С83,К38 170 С47,К6 165 С47,К6 165 С47,К6 80 с 201 т 5.12 t0C/90 80 с 201 т 5.12 |
315 315 1250 800 350 D г/см3 7,8 350 |
1,1 1,1 C/ 1,042 1,1 |
0,21 0,21 Т0 1,24 0,1 0,3 0,01 0,18 С201 0,63 399,8 0,63 |
6. РАЗРАБОТКА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА ИЗГОТОВЛЕНИЯ ДЕТАЛИ
6.1 Выбор вида заготовки
В качестве заготовки выбираем стальной горячекатаный прокат Ǿ35 мм.
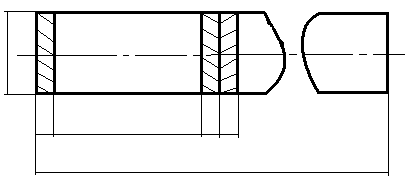
Рисунок 3 – Эскиз заготовки
а – припуск на подрезку торцов;
а = 2 мм ;
b – припуск на отрезку равен ширине режущего инструмента;
b = 4 мм (резец).
Круг
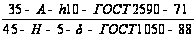 ,
где: круг – сталь горячекатаная круглая;
35 – диаметр круга;
А – поверхность по группе А (чистая светлая)
h10 –предельное отклонение на заготовку;
ГОСТ 2590-71 – стандарт на форму проката;
45 – марка стали;
Н – нагартованная;
5 – категория по контролируемым свойствам;
δ – для обработки резания;
ГОСТ 1050-88 – гост на материал.
Для анализа исполнения материала производится расчет коэффициента использования материала по формуле:
КИМ = mд /mз , (4)
где: mд - масса детали;
mз – масса заготовки.
mд = 0,11 кг,
Массу заготовки находим по формуле:
тз = Vз · ρ , (5)
где: ρ – плотность материала, г/смі.
ρ = 7,8 · 103 г/смі
Vз – объем заготовки.
Объем заготовки находим по формуле:
Vз = π·RІ·H , (6)
Где: R – радиус заготовки, см;
H – высота заготовки, см.
Vз = 3,14 · 17І · 0,4 = 453,73 смі
тз = 453,73 · 7,8 · 103 = 3,54 кг.
КИМ = 0,11/3,54 = 0,1.
6.2 Маршрутно-операционная технология изготовления детали
Таблица 8 - Маршрутная технология
| Номер операции | Наименование операции | Оборудование |
| 005 | Токарно-винторезная | 16К20 |
| 010 | Слесарная | Верстак |
| 015 | Круглошлифовальная | 3У151 |
| 020 | Внутришлифовальная | 3Б228 |
| 025 | Контрольная | Стол ОТК |
Таблица 9 - Операционная технология
| Номер операции | Наименование операции, содержание установок и переходов | Приспособление | Инструмент | |
| Режущий |
Средства измерения |
|||
| 1 | 2 | 3 | 4 | 5 |
|
005 010 015 020 025 |
Токарно-винторезная А- Установить, закрепить 1.Подрезать торец 2. Сверлить отв. Ǿ18+0,5 на L = 46-0,4 3. Расточить отв. на L = 46-0,4 выдерживая Ǿ19+0,5 предварительно 4. Расточить отв. Ǿ19,7+0,61 на L = 46-0,4 окончательно до Ra=3,2мкм 5.Расточить фаску 1,6х450 6.Точить пов-ть на L =46-0,4 выдерживая Ǿ31,2+0,4 предварительно 7.Точить пов-ть на L =46-0,4 выдерживая Ǿ30,2+0,3 до Ra = 3,2мкм окончательно 8.Точить фаску 1,6х450 9.Точить канавку Ǿ28-0,52 b = 6±0,1 на L = 12-0,2 10.Отрезать деталь на L = 42-0,4 Б – Переустановить, закрепить 1.Подрезать торец на L = 40-0,4 2.Точить фаску 1,6х450 3. Расточить фаску 1,6х450 4. Точить канавку Ǿ25-0,51, b = 3,5±0,1 на L = 8-0,1 Слесарная А- Установить, закрепить 1.Зачистить заусенцы Круглошлифовальная А- Установить, закрепить 1.Шлифовать пов-ть Ǿ30+0,032 до Ra=1,6 мкм на проход Внутришлифовальная А- Установить, закрепить 1.Шлифовать отв. на про ход выдерживая Ǿ20+0,068 до Ra=1,6 мкм окончательно Контрольная А- Установить 1.Проверить размеры согласно чертежа - Ǿ20+0,068 - Ǿ30+0,032 - Ǿ25-0,51, b = 3,5±0,1 - фаску 1,6х450 - фаску 1,6х450 - Ǿ28-0,52, b = 6±0,1 - фаску 1,6х450 - фаску 1,6х450 - L = 40-0,4 |
Патрон 7102-0058 ГОСТ 24351-80 То же Тиски 7827-02599 ГОСТ 4045-75 Оправка 7110-0384-1-30 ГОСТ 31.1066.03-97 Хомутик 7107-0035 ГОСТ 2578-70 Два центра 7032-0023 ГОСТ 13214-79 Патрон 7102-0058 ГОСТ 24351-80 Стол ОТК |
Резец 2102-0005 ГОСТ 18877-73 Сверло 2300-2884 ГОСТ 12121-77 Резец 2141-0009 ГОСТ 18883-73 То же Резец 2140-0008 ГОСТ 18882-73 Резец 2101-0013 ГОСТ 18879-73 То же Резец 2102-0005 ГОСТ 18877-73 Резец 2130-0255 ГОСТ 18884-73 То же Резец 2102-0005 ГОСТ 18877-73 То же Резец 2140-0008 ГОСТ 18882-73 Резец 2130-0255 ГОСТ 18884-73 Напильник 2822-1060 ГОСТ1465-80 Шлифкруг 1- 260Ч40Ч120 14А40НСТ1 7К ГОСТ 2424-83 Шлифголовка 16Ч16Ч8 14А40НСМ27 1кл ГОСТ 2424-75 |
ШЦ 1-125-0,1 ГОСТ 166-89 То же -/- -/- -/- МК 50 ГОСТ 6507-90 То же ШЦ 1-125-0,1 ГОСТ 166-89 То же -/- -/- МК 50 ГОСТ 6507-90 НИ 18-50 ГОСТ 868-82 НИ 18-50 ГОСТ 868-82 МК 50 ГОСТ 6507-90 ШЦ 1-125-0,1 ГОСТ 166-89 Визуально Визуально ШЦ 1-125-0,1 ГОСТ 166-89 Визуально Визуально ШЦ 1-125-0,1 ГОСТ 166-89 |
6.3 Выбор режимов резания
Таблица 10 – Разработка режимов резания
|
Номер операции Н |
Наименование операции и содержание перехода |
D мм |
L мм |
t мм |
i |
S мм/об |
V м/мин |
n об/ мин |
N кВт |
Tо мин |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
|
005 010 015 020 |
Токарно-винторезная А- Установить, закрепить 1.Подрезать торец 2. Сверлить отв. Ǿ18+0,5 на L = 46-0,4 3. Расточить отв. на L = 46-0,4 выдерживая Ǿ19+0,5 предварительно 4. Расточить отв. Ǿ19,7+0,61 на L = 46-0,4 окончтельно до Ra=3,2мкм 5.Расточить фаску 1,6х450 6.Точить пов-ть на L =46-0,4 выдерживая Ǿ31,2+0,4 предварительно 7.Точить пов-ть на L =46-0,4 выдерживая Ǿ30,2+0,37 до Ra = 3,2мкм окончательно 8.Точить фаску 1,6х450 9.Точить канавку Ǿ28-0,52 b = 6±0,1 на L = 12-0,2 10.Отрезать деталь на L = 42-0,4 Б – Переустановить, закрепить 1.Подрезать торец на L = 40-0,4 2.Точить фаску 1,6х450 3. Расточить фаску 1,6х450 4. Точить канавку Ǿ25-0,51, b = 3,5±0,1 на L = 8-0,1 Слесарная А- Установить, закрепить 1.Зачистить заусенцы Круглошлифовальная А- Установить, закрепить 1.Шлифовать пов-ть Ǿ30+0,32 до Ra=1,6 мкм на проход Внутришлифовальная А- Установить, закрепить 1.Шлифовать отв. на про ход выдерживая Ǿ20+0,068 до Ra=1,6 мкм окончательно |
35 18 19 19,7 19,7 34 31,2 31,2 28 30,2 30,2 30,2 19,7 25 30,2 20 |
19,5 52 48 48 3,6 48 48 3,6 12 17,6 17 3,6 3,6 8 40 40 |
2 10 2 0,85 1,6 2 1 1,6 3 1 2 1,6 1,6 1,75 2П 0,1 2П 0,15 |
1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 1 |
0,2 с63, к18 0,14 с103, к41 0,2 с37, к2 0,5 с39, к3 0,3 с37, к2 0,3 с36, к1 0,4 с39, к3 0,3 с37, к2 0,1 с63, к18 0,1 с63, к18 0,2 с63, к18 0,3 с36, к1 0,4 с37, к2 0,1 с63, к18 Stx мм/ мин 0,5 с201, т5,12 St мм/ мин 3200 с201, т5,12 Sм мм/дв.ход 0,0048 с201, т5,12 |
170 с64, к19 32 с82, к37 130 с47, к6 165 с47, к6 165 с47, к6 145 с47, к6 165 с47, к6 165 с47, к6 170 с64, к19 32 с64, к19 170 с64, к19 165 с47, к6 165 с47, к6 170 с64, к19 35 35 |
500 100 630 1250 800 630 1250 800 500 500 500 800 800 50 360 360 с201, т5,12 |
11 с106, к46 |
0,03 0,31 0,136 0,15 0,014 0,014 0,03 0,014 0,12 0,03 0,03 0,014 0,014 0,02 0,18 с201 2,1 1,21 |
Для нормирования принята внутришлифовальная операция 020
Расчет основного времени
Расчет основного времени T0, мин по формуле
 , (6)
T0 = 2 · 61,63 · 0,15/3200 · 0,0048 = 1,21мин.
Расчет вспомогательного времени
Рассчитать вспомогательное время Тв мин по формуле:
Тв= Tуст+ Tобр +Tизм,
где Tуст – вспомогательное время на выполнение комплекса приемов по установке и снятии детали, мин.
Tуст = 0,7 мин; [1, с 33, карта 2, поз. 3]
Tобр - вспомогательное время на выполнение комплекса приемов связанных с обработкой поверхности, мин
Tобр = 0,8 мин; [1, с 132, карта 47, лист 1, поз. 10]
Tизм - вспомогательное время на выполнение комплекса приемов связанных с измерением обработанной поверхности, мин
Tизм = 0,16 мин; [1, с 188, карта 86, лист 1, поз. 72]
Тв = 0,7+0,8+0,16 = 1,66 мин.
Расчет штучного времени
Рассчитать штучное время Тш мин на выполнение внутришлифовальной операции по формуле
Тш=( То+ Тв· Кtв)(1+(aобс+aотл/100)), (7)
где Кtв – коэффициент серийности на вспомогательное время, зависящий от серийности производства
Кtв = 1,15; [1, с 31, карта 1]
аобс – время на обслуживание рабочего места в % от оперативного времени;
аобс = 10%; [1, с 130, карта 45]
aотл – время на отдых и личные надобности в % от оперативного времени;
aотл = 4%; [1, с 203, карта 83]
Тш = (1,21 + 1,66 · 1,15) · (1+(10+4/100) = 3,56 мин.
Тпз – подготовительно-заключительное время на выполнение всей партии в целом и состоящее из трех элементов;
Тпз = Тпз1 +Тпз1+ Тпз3,
Тпз1 – подготовительно-заключительное время на наладку станка, приспособления, мин
Тпз1 = 10 мин; [1, с 130, карта 45, поз. 1]
Тпз2 – подготовительно-заключительное время на дополнительные приемы, мин
Тпз2 = 0 мин;
Тпз3 – подготовительно-заключительное время на получение инструмента, приспособлений до начала и сдачу их после окончания обработки, мин
Тпз3 = 7 мин; [1, с 131, карта 46, поз. 3]
Тпз = 10+0+7 = 17 мин.
7. ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС СБОРКИ УЗЛА
Сборка коробку подач производиться в порядке обратном разборке, в соответствии с правилами сборки, с применением соответствующих инструментов и приспособлений в последовательности приведенной ниже:
Установить корпус (поз.1).
Собрать комплект 8 и установить его: установить шпонку (поз.84), напрессовать зубчатое колесо (поз.63), установить втулку (поз.62), напрессовать подшипник (поз.75), установить втулку (поз.10), установить стопорное кольцо (поз.68), впрессовать подшипник (поз.75). Установить втулку (поз.26), напрессовать подшипник (поз.77), напрессовать подшипник (поз.77) и напрессовать зубчатое колесо (поз.51), установить втулку (поз.12) и муфту (поз.88). Установить втулку (поз.12), напрессовать подшипник (поз.76), установить стопорное кольцо (поз.69), напрессовать зубчатое колесо (поз.50) и впрессовать подшипник (поз.69). Напрессовать зубчатое колесо (поз.49), установить шпонку (поз.80) и установить шлицевой вал (поз.61).
Напрессовать подшипник (поз.76), впрессовать подшипник (поз.78), установить кольцо (поз.60) и установить зубчатое колесо (поз.59). Установить подшипник (поз.76), стопорное кольцо (поз.69) и установить стакан (поз.48). Завинтить винт (поз.66).
Собрать комплект 7 и установить его: установить втулку (поз.55), установить шпонку (поз.80), напрессовать зубчатое колесо (поз.54) и впрессовать втулку (поз.53). Напрессовать зубчатое колесо (поз.56), установить шпонку (поз.81) и напрессовать зубчатое колесо (поз.57). Установить зубчатый блок колес (поз.58) и установить вал шлицевой (поз.17).
Впрессовать подшипник (поз.76) и установить крышку (поз.52). Установить стопорное кольцо (поз.67), впрессовать подшипник (поз.76) и впрессовать подшипник (поз.76).
Собрать комплект 6 и установить его: установить зубчатое колесо (поз.29), установить зубчатое колесо (поз.30), установить зубчатое колесо (поз.31), установить зубчатое колесо (поз.32), установить зубчатое колесо (поз.33), напрессовать подшипник (поз.79), напрессовать подшипник (поз.79). Напрессовать втулку (поз.34), установить кольцо (поз.35) и стопорное кольцо (поз.70). Напрессовать зубчатое колесо (поз.36) и установить вал шлицевой (поз.47).
Впрессовать подшипник (поз.76) и установить крышку (поз.28) и крышку (поз.27).
Собрать комплект 5 и установить его: установить зубчатое колесо (поз.38), установить шпонку (поз.83), напрессовать зубчатое колесо (поз.37) и завинтить винт (поз.64). Установить втулку (поз.40), установить зубчатое колесо (поз.39), установить втулку (поз.40). Установить шлицевой вал (поз.41).
Установить шпонку (поз.83), напрессовать зубчатое колесо (поз.42), напрессовать подшипник (поз.74), установить стакан (поз.43), установить шпонку (поз.83) и напрессовать зубчатое колесо (поз.45) и завинтить винт (поз.65).
Собрать комплект 4 и установить его: впрессовать подшипник (поз.76) установить стопорное кольцо (поз.69) и (поз.69) и впрессовать подшипник (поз.76), впрессовать стакан (поз.44), впрессовать подшипник (поз.77). Установить вал (поз.46).
Установить втулку (поз.25) и вбить штифт (поз.86).
Собрать комплект 3 и установить его: напрессовать подшипник (поз.68), установить стопорное кольцо (поз.68), впрессовать подшипник (поз.85), установить стопорное кольцо (поз.71). Установить стакан (поз.22).
Собрать комплект 2 и установить его: напрессовать зубчатое колесо (поз.21), установить втулку (поз.20), напрессовать зубчатое колесо (поз.19). Установить втулку (поз.18), напрессовать подшипник (поз.73), установить втулку (поз.24), напрессовать подшипник (поз.77). Установить шлицевой вал (поз.13).
Напрессовать подшипник (поз.77), установить стакан (поз.16), напрессовать подшипник (поз.73), установить втулку (поз.15), (поз.14) и (поз.23) и вбить штифт (поз.23).
Собрать комплект 1 и установить его: напрессовать зубчатое колесо (поз.5), установить втулку (поз.6), напрессовать зубчатое колесо (поз.7). Установить шлицевой вал (поз.10).
Установить шпонку (поз.82), напрессовать втулку (поз.11), напрессовать подшипник (поз.77), установить стопорное кольцо (поз.72). Установить стакан (поз.8) и установить крышку (поз.9). Установить иглу (поз.4), втулку (поз.3) и установить крышку (поз.2).
Деталь Комплект Коробка подач