Технологический процесс сборки и сварки секции палубы первого яруса в районе 200...220шп с экономическим обоснованием
Комсомольский-на-Амуре политехнический техникум
ТЕХНОЛОГИЧЕСКИЙ ПРОЦЕСС СБОРКИ И СВАРКИ
СЕКЦИИ ПАЛУБЫ ПЕРВОГО ЯРУСА В РАЙОНЕ 203...220ШП.
С ЭКОНОМИЧЕСКИМ ОБОСНОВАНИЕМ
Дипломный проект
Пояснительная записка
Согласовано
Консультант Руководитель
Рецензент Студент
Содержание
Введение
1. Общая часть
1.1 Описание конструкции
1.2 Характеристика основного металла
2. Технологическая часть
2.1 Изменение технологического процесса
2.2 Выбор и обоснование способов сварки
2.3 Выбор и обоснование тока и полярности
2.4 Выбор и обоснование сварочных материалов
2.5 Выбор и расчет режимов сварки
2.6 Выбор и описание сварочного оборудования
2.7 Описание механизированного сборочно-сварочного приспособления
2.8 Основные положения на сборку и сварку
2.9 Технологический процесс
2.10 Методы контроля
3. Организационная часть
3.1 Расчет потребного количества оборудования и приспособлений
3.2 Расчет потребного количества рабочих
4. Экономическая часть
4.1 Расчет затрат на материалы и электроэнергию
4.2 Расчет фонда заработной платы основных рабочих
4.3 Расчет цеховой себестоимости сборочно-сварочного цеха
4.4 Расчет экономического эффекта
5. Мероприятия по технике безопасности и противопожарной технике
и охране труда
Список использованных источников
Введение
Наверное не все знают, что до 1795г. титан называли «менакином». Такое название дал этому элементу, открывший его в 1791 году английский священник Уильям Грегор, в свободное от работы время с увлечением занимавшийся минералогией и химией.
Когда немецкий химик Мартин Кланрот в 1795 году вторично открыл элемент – на этот раз в минерале рутиле, он сменил его название, на красивое ко многому обязывающие имя «Титан». Титанами в древнегреческой мифологии звали сыновей Геи – богини земли.
Открыть элемент – это еще не значит выделить его в чистом виде.
В 1823 году английский ученый Волстан, исследуя кристаллы, обнаруженные в металлургических шлаках, он пришел к заключению, что кристаллическое вещество – не что иное, как чистый титан. Спустя 33 года немецкий химик Вёлер установил, что эти кристаллы представляют собой соединение титана с азотом и углеродом, а отнюдь не свободный титан, как ошибочно считал Волстон.
Лишь в 1875 году русский ученый Д.К.Кириллов сумел получить металлический титан. Результаты этих работ Д.К.Кириллов опубликовал в брошюре «Исследования над титаном». Но в условиях царской России этот важный труд никого не заинтересовал и по этому остался незамеченным.
В 1887 году довольно чистый продукт – около 95% титана – получили соотечественники Нильсон и Петерсон, восстанавливавшие тетрахлорид титана металлическим натрием в стальной герметической бомбе.
Наконец в 1910 году американский химик Хантер усовершенствовал способ Нильсона и Петорсона, сумел получить несколько граммов сравнительно чистого титана. Это событие вызвало широкий резонанс в различных странах.
Итак, чистый титан был получен. Но чистым он мог считаться с большой натяжкой, так как все же содержал несколько десятых долей процента примесей.
И вот наконец в 1925 году голландский ученый ван Аркель и де Бур разложением тетрахлорида титана на раскаленной вольфрамовой проволоки получил титан высокой чистоты. Вот тогда оказалось, что бытовавшие представление о хрупкости титана не выдерживает ни какой критике, поскольку металл, полученный ван Аркием и де Буром обладает очень высокой пластичностью. Его Можно было ковать на холоде как железо, прокатывать в листы, ленту, проволоку и даже тончайшую фольгу.
Теперь гордое имя, которое носит элемент, никому уже не казалось, как прежде, и ранней судьбы – перед ним открывалась широкая дорога в мир техники.
1. Общая часть
1.1.Описание конструкции
Палуба – это система горизонтальных перекрытий, идущих непрерывно по всей длине и ширине судна. Балки, входящие в состав перекрытия, делятся на балки главного направления (большое количество балок одного направления) и перекрестные связи (мощные балки, перпендикулярные балкам главного направления и поддерживающие их). В зависимости от расположения балок главного направления по отношению к длине судна различают поперечную, продольную, смешанную и комбинированную системы набора.
Секция палубы является составной частью судна, имеет габаритные размеры: длина - 13600мм, ширина - 8680мм.
Настил палубы выполнен из листового материала толщиной 5мм. Система набора палубы – поперечная.
Настил палубы выполнен из материала Д32 по ГОСТ 5521-86.
При поперечной системе набора балки главного направления идут поперек судна. В этом случае длинная сторона пластин перекрытия, ограниченных набором, расположена поперек судна. Общая продольная прочность обеспечивается настилами палуб, настилом двойного дна, наружной обшивкой и всеми продольными связями. Расстояние между балками главного направления называется поперечной шпацией и определяется по правилам Регистра. Поперечная система набора для всех судовых перекрытий чаще всего применяется на относительно коротких судах, поскольку напряжения от общего продольного изгиба на этих судах невелики (до 100 – 130м), на них действует небольшой изгибающий момент и устойчивость настила при сжатии обеспечивается его толщиной. Палубы сухогрузных судов, набранные по поперечной системе набора, отличаются наличием больших вырезов – грузовых люков, имеющих комингсы (конструкция, окаймляющая вырез в палубе). Подпалубный набор состоит из бимсов (поперечная балка палубного перекрытия) и полубимсов (бимс, проходящий не по всей ширине судна). Вместе со шпангоутами борта и флорами днища бимсы образуют шпангоутную раму. Вдоль судна идут карлингсы (усиленные продольные балки палубного перекрытия), которые в районе грузовых люков совмещаются с их продольными комингсами, образуя конструкции, называемые мингс-карлингсами. Карлингсы могут ставиться в ДП (диаметральная плоскость), тогда продольные комингсы продолжаются под палубой концевыми бимсами. Для уменьшения массы палубных перекрытий по концам грузового люка в ДП либо по углам грузового люка ставятся пиллерсы (отдельно стоящие стойки для поддержания палуб или других конструкций) – две или четыре соответственно.
В процессе эксплуатации секция испытывает следующие нагрузки:
напряжения от общего продольного изгиба судна;
вес устройств и механизмов, расположенных на палубе;
удары воды, вкатывающейся во время шторма на палубу и ее вес.
Секция не имеет погибь и собирается на железобетонном стенде.
1.2 Характеристика основного металла
Сталь марки Д32 по ГОСТ 5521-86 является малоуглеродистой низколегированной судостроительной сталью повышенной прочности.
Выплавка стали производится в мартеновских или электрических печах, либо в кислородном конвекторе с продувкой чистого кислорода сверху.
Эта сталь отличается от других сталей по химическому составу, методу раскисления.
Свариваемость – способность однородных и разнородных материалов и сплавов образовывать единое соединение которое может работать при заданном давлении, температуре и при переменных нагрузках.
Таблица 1. – Химический состав стали
| Марка стали | С | Mn | Si | P | S | Cu | Cr | Ni | Mo | Al |
| D 32 | 0,18 | 0,6-1,4 | 0,15-0,3 | 0,035 | 0,035 | 0,35 | 0,2 | 0,4 | 0,08 | 0,015 |
Углерод – один из наиболее важных примесей, определяющих прочность, вязкость, закаливаемость и, особенно, свариваемость стали. Так как содержание углерода лежит в пределах ( 0,2- 0,35) %, то данная сталь относится к первой группе по свариваемости.
Mn – марганец, его вводят в сталь для раскисления, то есть для устранения вредных примесей закиси железа. Он повышает прочность, мало влияет на пластичность.
Si – кремний раскисляет сталь. Он структурно не обнаруживается, так как полностью растворяется в феррите, кроме той части кремния, которая в виде окиси кремния не успела всплыть в шлак и осталась в стали. Кремний повышает предел прочности и вязкость.
Cr – хром усиливает закаливаемость, в небольших количествах увеличивает ударную вязкость.
Ni – никель увеличивает пластические и прочностные свойства стали, измельчает зерна, не ухудшая свариваемость.
P – фосфор, растворяясь в феррите, повышает температуру перехода в хрупкое состояние и приводит к появлению холодных трещин.
S – сера делает сталь хрупкой, приводит к образованию горячих трещин.
Cu – медь повышает коррозионную стойкость, пластичность.
Al – Влияет на предел прочности.
Механические свойства стали в таблице 2.
По данным таблицы 2 видим, что сталь является достаточно прочной и пластичной.
Таблица 2 – Механические свойства стали
| Марка стали | Предел прочности Rm, МПа | Предел текучести, Rсн | Остаточное относительное удлинение А5, % | Испытание на Ударный изгиб KV при температуре Т, ˚С | |
| +20 | -20 | ||||
| Д32 | 450 | 315 | 22 | 26 | 27 |
Таблица 3 – Теплофизические свойства стали
| Марка стали | λ, Дж/м с | а, см/м с | Со, Дж/кг с | Р, г/см | αе, 1 / с | Тпл , °С | То, °С |
| Д32 | 36/29 | 0,04/03,057 | 543/710 | 7,83 | 11,5.10 | 1450 | 850 |
где λ – теплопроводность;
а – температуропроводность;
Со - удельная теплоемкость;
Р - плотность;
αе – коэффициен линейного расширения;
То – температура, при которой металл теряет упругие свойства.
Для того чтобы узнать, необходим ли данной стали марки D 32 подогрев, необходимо просчитать эквивалент углерода Сэкв., в процентах, используя данные таблицы 1 по формуле:
Сэкв. = С + Мn 16 + Сr +Мо +V 15 +Ni + Cu 115 (1)
где С – содержание углерода в стали, в процентах;
Мn – содержание марганца в стали, в процентах;
Сr – содержание хрома в стали, в процентах;
Мо – содержание молибдена в стали, в процентах;
V – содержание ванадия в стали, в процентах;
Ni – содержание никеля в стали, в процентах;
Сu – содержание меди в стали, в процентах.
С экв. = 0,18 +1,616 +0,2 +0,08 +0,0515 +0,4 +0,35115 = 0,41%
При таком проценте эквивалента углерода и при толщине металла 5мм, подогрев не нужен.
2 Технологическая часть
2.1. Изменение технологического процесса
В связи с увеличением годовой программы выпуска, считаю целесообразным заменить сборку листового полотнища на стенде по заводскому технологическому процессу, на сборку полотнища на железобетонном стенде по дипломному технологическому процессу. Двухстороннюю механизированную сварку в среде защитных газов листов палубы на одностороннюю автоматическую под флюсом на медных подкладках с обратным формированием по дипломному технологическому процессу.
2.2 Выбор и обоснование способов сварки
Для постановки прихваток при сборке конструкции, выбираю ручную дуговую сварку, так как для данного вида работ применение этого способа считаю наиболее целесообразным.
Сущность данного процесса заключается в том, что металл плавится за счет тепла электрической дуги, горящей между электродом и изделием. Защита расплавленного металла от окружающей среды производится за счет обмазки электрода.
Преимуществом этого способа является его простота в обращении, отличительной особенностью является универсальность и маневренность. Основной недостаток – низкая производительность от 15 до 20%.
Коэффициент плавления 8.5 – 9.5 г/А час
Коэффициент наплавки 8.5 – 9.5 г/А час
Коэффициент потерь 7 – 8 г/А час
Для приварки перекрестного набора выбираю механизированную сварку в среде СО2. Сущность способа заключается в том, что металл плавится за счет тепла электрической дуги, горящей между автоматически подающейся проволокой и изделием. Защита расплавленного металла от окружающей среды производится защитным газом, который подается к месту сварки рабочим давлением от 10 до 15 МПа. Защитные газы обеспечивают высокое качество сварных соединений. Сварка может производиться во всех пространственных положениях и применима практически к любому сплаву, из которого созданы сварные конструкции.
Преимущества способа – производительность больше, чем при ручной сварке.
Недостаток – выгорание легирующих элементов в результате диссоциации газа СО2 на газ СО и атомарный кислород, который способствует выгоранию.
Коэффициент плавления 12 – 15 г/А час
Коэффициент наплавки 10 – 12 г/А час
Коэффициент потерь 12 – 15 г/А час
Для сварки швов большой протяженности выбираю автоматическую сварку под слоем флюса. Сущность данного способа заключается в том, что металл плавиться за счет тепла электрической дуги, горящей между автоматически подающейся проволокой и изделием. Защита расплавленного металла от окружающей среды производится за счет свободно сыплющегося флюса из бункера, скорость сварки регулируется автоматически.
Преимущества данного способа – надежная защита около шовной зоны сварки от окружающей среды, большая производительность сварки.
Коэффициент наплавки 14 – 16 г/А час
Коэффициент плавления 15 - 20 г/А час
Коэффициент потерь 12 – 15 г/А час
2.3 Выбор и обоснование рода тока и полярности
Для ручной дуговой сварки покрытыми электродами, считаю целесообразным применить постоянный ток обратной полярности, так как при этом токе швы получаются плотными, беспористые, герметичные и по структуре соответствуют спокойной стали.
Для механизированной и автоматической сварки выбираю постоянный ток обратной полярности, так как при этом формирование сварного шва наилучшее, дуга горит стабильно. При прямой полярности процесс сварки характеризуется наименьшим разбрызгиванием даже при сварке значительно малыми токами.
Хотя коэффициент плавления электродной проволоки при сварке обратной полярности в 1,5 – 1,8 раза меньше, чем при сварке на прямой полярности. Это преимущество в большинстве случаев не удается использовать, так как при сварке на прямой полярности ширина шва значительно меньше, а высота выпуклости значительно больше, чем при сварке на обратной полярности. Кроме того сварка на прямой полярности характеризуется увеличением окислением элементов и повышением склонности сварного шва к образованию пор.
2.4 Выбор и обоснование сварочных материалов
Для ручной дуговой сварки при постановке прихваток выбираю электроды типа Э50 марки УОНИ 1355 по ГОСТ 9467-75.
Электроды данного типа относятся к электродам с фтористо-кальциевым покрытием и состоят из карбонатов кальция и магния, плавикового шпата и ферросплавов. Электроды с таким покрытием называют также низководородистыми, так как наплавленный металл содержит водорода меньше, чем при других покрытиях.
Наплавленный металл по составу соответствует спокойной стали, отличается чистотой, малым содержанием кислорода, азота и водорода; понижено содержание серы и фосфора, повышено - марганца (0,5 – 1,5%) и кремния (0,3-0,6%). Металл устойчив против старения, имеет высокие показатели механических свойств, в том числе и ударной вязкости, и нередко по механическим свойствам превосходит основной металл. Электроды с таким покрытием рекомендуются для наиболее ответственных конструкций из среднеуглеродистых и низколегированных и конструкционных сталей с временным сопротивлением разрыву до 500 МПа, когда к металлу предъявляются повышенные требования по пластичности и ударной вязкости.
Данные электроды чувствительны к наличию окалины, ржавчины, масла на кромках основного металла и в этих случаях дают поры, как и при отсыревании электродов. Свойства наплавленного металла можно менять в широких пределах, меняя количество ферросплавов в покрытии.
Механические свойства сварного соединения характеризуются высокой прочностью и вязкостью, ударная вязкость для УОНИ 13/55 составляет 25-30 кГм/см2.
Качество сварки электродами указанной марки высокое, показатели механических свойств сварного шва и наплавленного металла получаются часто выше показателей основного металла.
Химический состав покрытия электродов типа Э50 марки УОНИ 13/55 представлен в таблице 3.
Таблица 4 – Химический состав покрытия электрода
В процентах
| мрамор | Плавиковый шпат | кварц | ферромарганец | ферросилиции | ферротитан |
| 54 | 15 | 9 | 5 | 5 | 12 |
Таблица 5 – Химический состав электродного стержня УОНИ 13/55.
В процентах
| С | Si | Mn | Cr | Ni | S | P |
| 0.01 | 0.03 | 0.1 | 0.25 | 0.03 | 0.03 | 0.03 |
Таблица 6 – Химический состав электродного стержня УОНИ 13/55
| Предел прочности МПа/мм | Относительное удлинение, % | Ударная вязкость МПа/мм |
| 460 | 22 | 140 |
Паспорт электрода.
Э50 А-УОНИ 13/55-40-УД2 , ГОСТ 9467-75.
Е 432 (5) – Б 0
Э 50 А – тип электрода;
Э – электроды для дуговой сварки;
А – улучшенного качества;
УОНИ 13/55 – марка электрода;
4,0 – диаметр электрода;
У – электроды для сварки углеродистых и низколегированных сталей;
Д2 – толстым покрытием второй группы;
432 (5) – группа индексов, указывающая на характеристики наплавленного металла и металла шва;
43 – временное сопротивление разрывов
2 – относительное удлинение > 22%
5 – имеет ударную вязкость не менее 34.3 Дж/см при t-40 градусов;
Б – основное покрытие;
1 – для сварки во всех пространственных положениях;
0 – на постоянном токе обратной полярности.
Таблица – 7 Механические свойства электродов марки УОНИ 13/55
| Параметры | Значение |
|
Вид состава покрытия Род тока и полярность Временное сопротивление при натяжении, МПа Относительное удлинение Ударная вязкость, Дж/см Временное сопротивление при натяжении, МПа Угол загиба |
Б Постоянный, обратной полярности 460 20 130 500 150 |
Сварку электродами с этим покрытием осуществляют на постоянном токе обратной полярности. Вследствие малой склонности металла шва к образованию кристаллизационных и холодных трещин электроды с этим покрытием используют для сварки больших сечений, тугоплавкий флюс.
Для механизированной сварки в среде СО2 выбираю сварочную проволоку марки СВ – 08Г2С по ГОСТ 2246 – 70, так как она более похожа по химическому составу и механическим свойствам для стали марки Д32 и защитный газ ( углекислый газ ) первого сорта, то есть сварочный, где содержание СО2=99.5 процентов по ГОСТ 8050-85.
Химический состав сварочной проволоки СВ-08Г2С показаны в таблицы 8
Таблица 8 - Химический состав сварочной проволоки СВ-08Г2С
| Марка | C | Si | Mn | Cr | Ni |
| Св-08Г2С | 0,05 – 0,11 | 0,70 – 0,95 | 1,80 – 2,10 | ≤0,2 | ≤0,25 |
Механические свойства сварочной проволоки СВ-08Г2С показаны в таблицы 9
Двуокись углерода часто получают при воздействии серной кислоты на мел, но так же ее можно получать при обжиге известняка (40% СО2),сжигании кокса и антрацита в специальных топках (до 18% CО2), из газов брожения пищевых продуктов и других производствах.
В зависимости от способа получения себестоимость может изменятся в пределах ( в 3-5 раз ).
Обычно газ поступает в баллонах в жидком состоянии. В стандартный баллон с водяной емкостью 40 л заливается 25 кг жидкой углекислоты. При испарении 1л жидкого СО2 при О°с и давления 760мм рт.ст. получается 506:8 л газа.. Газ занимает 67,5% всего объема баллона при нормальном давлении, так как плотность у СО2 в 1,5 раза больше, чем у воздуха , он просто выталкивает воздух из пространства.
Механические свойства сварочной проволоки СВ-08А показаны в таблицы 11
Таблица 11 - Механические свойства сварочной проволоки СВ-08А
| Марка | Металл шва и наплавленного металла | Сварочное соединение, выполненное сварочной проволокой | |||
| СВ-О8А | Не менее | Не менее | |||
| σв,МПа | δ,% | КСЧ,кДж/мІ | σв,МПа | Угол загиба | |
| 460 | 22 | 140 | 460 | 180 | |
Таблица 12 - Химический состав сварочной проволоки СВ-08А
| Проволока | С | Si | Mn | Cr | Ni | S | P | Al |
| СВ-08А | ≤0,10 | ≤0,03 | 0,35 – 0,60 | ≤0,12 | ≤0,25 | 0,03 | 0,03 | ≤0,01 |
Флюс марки ОСЦ-45 поставляется на предприятия по ГОСТ 9087-81. Основными компонентами, являются такие химические элементы как марганцевые руды, кварцевый песок и плавиковый шпат, химические элементы сводим в таблицу. Флюс марки ОСЦ-45 относится к пемзовидным, флюсы данного вида получают следующим путём расплав, подогретый до 1550-1600°с, выливают в воду. При этом пары воды вспенивают расплавленную массу, образуя пемзовидный флюс, плотность которого менее 1.0 г /см3.
Перед тем как его пустить в производство, флюс гранулируют мокрым способом. Мокрый способ - это когда расплавленный флюс сливают тонкой струйкой в бак с водой.
Гранулы получаются размером от 0,35 до 3,0 мм.
При применении пемзовидных флюсов повышается качество формирование шва.
Таблица 13 - Химический состав флюса марки ОСЦ-45
| Марка флюса | SiO2 | MnO | CaF2 | MgO | CaO | Al2O3 | FeO3 | S | P |
| ОСЦ-45 | 38,0 – 44,0 | 38,0 – 44,0 | 6,0 – 9,0 | До 2,5 | До 6,5 | До 5,0 | До 2,0 | До 0,15 | До 0,15 |
Флюс малочувствительный к ржавчине, даёт плотные швы стойкие против горячих трещин. Недостаток флюса является большое выделение вредных фтористых газов.
Выбор и расчет режимов сварки.
Режимом сварки называют совокупность характеристик сварочного процесса, обеспечивающих получение сварных соединений заданных размеров, формы и качества.
Для ручной дуговой сварки диаметр электрода определяется в зависимости от толщины металла. Толщина металла 5 мм, следовательно диаметр электрода равен 4 мм.
Сила сварочного тока Iсв, А определяется по формуле:
Iсв = k x d (2)
где k - коэффициент пропорциональности, зависящий от диаметра электрода и его типа, А/ мм;
d - диаметр электрода, мм.
Iсв = 40 х 4 = 160A
Напряжение на дуге при ручной сварке изменяется в пределах от 22 до 25 В.
Скорость перемещения дуги задается сварщиком и зависит от множества параметров. Характеристики режима ручной дуговой сварки заносим в таблицу 14.
Таблица 14- Режимы ручной дуговой сварки
| Параметр | Значение |
|
Толщина металла, мм Зазор, мм Число проходов Диаметр электрода, мм Напряжение на дуге, В Сила тока, А |
5 0+1,5 1 4 22…25 160 |
Сила сварочного тока Iсв, А определяется по формуле
 (3)
где, h - глубина провара, мм;
k - коэффициент пропорциональности
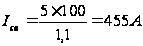
Зная, что напряжение на дуге меняется в пределах 32...40В, принимаем Ud = 36В.
Определяем коэффициент формы провара Ґnp по рисунку из источника |4|
Ширина шва I, мм определяется по формуле
 (4)
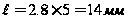
Задавшись оптимальным значением формы выпуклости, находим высоту выпуклости q , мм по формуле
 (5)
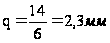
Площадь наплавленного металла F, мм2 определяем по формуле
F = 0.75*I* q (6)
F = 0.75*14*2.3 = 24.15 мм2
Коэффициент
наплавки
 определяем
по формуле
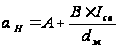 (7)
где А и В – коэффициенты, значения которых применяется в зависимости от флюса
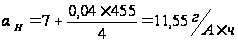
Скорость перемещения дуги Vnd, м/ч определяем по формуле
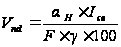 (8)
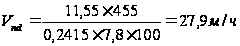
Действительный
коэффициент
наплавки
 определяется
по формуле
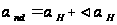 (9)
где
 - увеличение
коэффициента
наплавки
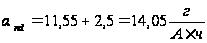
Скорость подачи сварочной проволоки Vnn, определяется по формуле
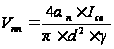 (10)
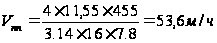
Полученные результаты сводятся в таблицу 15.
Таблица 15 - Режимы автоматической сварки под слоем флюса
|
Iсв, А |
Ud В |
F мм2 Ґв |
Ψпр 
мм2 |
F мм2 |
|
|
F мм2 Ґв
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |
