Технологический процесс сборки и сварки секции палубы первого яруса в районе 200...220шп с экономическим обоснованием

Vnd
м/ч
Vnn
м/ч
| 455 | 36 | 2,8 | 14 | 24,15 | 8 | 13,4 | 14,05 | 27,9 | 53,6 |
Для ручной дуговой сварки выбираю многопостовой выпрямитель ВДМ-1001, который рассчитан на 7 постов и к данному источнику питания выбираю балластный реостат РБ-301.
Основными элементами многопостового выпрямителя ВДМ-1001, являются трехфазный трансформатор, выпрямительный блок, шинопровод с балластными сопротивлениями.
Первичная обмотка трехфазного трансформатора включаются по схеме треугольник имеет отвод в каждой фазе, которые предназначены для стабилизации выходного напряжения сети в диапазоне ±5 процентов от Vном.
Вторичная обмотка имеет две секции, которые включены по схеме "звезда", а их ЭДС сдвинута на угол π. Нейтраль первой секции этой обмотки образует отрицательный вывод, а нейтраль второй - положительный вывод.
Выпрямитель ВДМ-1001 имеет быстродействующую защиту соответственно от кратковременной и длительной перегрузки. Выходное напряжение выпрямителя поступает на сварочный пост через шинопровод на балластное сопротивление.
Характеристики ВДМ-1001 сведены в таблицу 16.
Таблица 16 - Характеристики ВДМ-1001
| Параметры | Значение |
|
Номинальный сварочный ток выпрямителя, А Номинальный сварочный ток поста, А Диапазон регулирования сварочного тока поста, А Напряжение, В: холостого хода номинальное рабочее Число сварочных постов Тип балластного сопротивления Потребляемая мощность, кВ х А Габаритные размеры, мм. Масса, кг. |
1000 315 12-315 70 60 7 РБ - 301 74 1100x700x900 420 |
Для регулирования на каждом посту выбираю балластный реостат РБ-301 с номинальным сварочным током до 300 А. Пределы регулирования тока от 15 до 300 А. Через каждые 15 А. создает подающую характеристику и предотвращает от короткого замыкания источника питания.
Технические характеристики балластного реостата отражены в таблице 17.
Таблица 17 - Технические характеристики балластного реостата РБ-301
| Параметры | Значение |
|
Номинальный сварочный ток, А Номинальный режим работы, ПВ% Регулировка сопротивления, ОМ Габаритные размеры, мм Масса, кг |
315 60 0,095-3 680x410x648 35 |
Для механизированной сварки в среде углекислого газа выбираю сварочный полуавтомат Гранит-3. Технические характеристики полуавтомата отражены в таблице 18.
Таблица 18- Технические характеристики полуавтомата Гранит-3.
| Параметр | Значение |
|
Напряжение питающей сети, В Род тока Пределы регулирования сварочного тока, А Диаметр проволоки, мм Скорость подачи проволоки, м/час нижний предел верхний предел Расход газа, л/мин Масса проволоки в кассете, кг Масса горелки ГС-250, кг Габаритные размеры механизма подачи, мм Габаритные размеры шкафа управления, мм |
380 постоянный 100-400 1,0-1,6 120 960 8-20 6,0 0,45 400x275x150 585x440x353 |
Сварочный полуавтомат предназначен для дуговой сварки плавящимися электродами в среде углекислого газа стальных корпусных конструкций во всех пространственных направлениях.
Сварочный полуавтомат состоит из сварочной горелки, механизма подачи сварочной проволоки, блока управления, сварочного выпрямителя, газового редуктора, комплекта проводов и шлангов.
В качестве источника питания для полуавтомата выбираю выпрямитель сварочного типа ВДУ-506УЗ, который предназначен для работы в закрытых помещениях с естественной вентиляцией без искусственного регулирования климата.
Технические характеристики источника питания даны в таблице 19.
Таблица 19 - Технические характеристики источника питания ВДУ-506УЗ
| Техническая характеристика | Параметры |
|
Номинальное напряжение, В Номинальная частота, Гц Номинальное рабочее напряжение, В для жестких характеристик для падающих характеристик КПД, % Габаритные размеры, мм Масса, кг Напряжение холостого хода, В |
380 50 50 46 79 820x620x1100 85 |
Для автоматической сварки под слоем флюса выбираю автомат марки АДФ-1004.
Он обеспечивает следующие операции: подачу флюса в зону сварочной дуги, подачу электродной проволоки в зону дуги по мере ее оплавления, регулирование параметров сварной дуги, перемещение сварочной дуги вдоль шва.
Автомат марки АДФ-1004 предназначен для дуговой сварки под слоем флюса стыковых и угловых соединений типа " тавр " и " лодочка " электродной проволокой сплошного сечения сварку можно выполнять как внутри колен, так и вне ее, на расстояние до 200 мм. Размер колен не должен превышать 295 мм. Положение электрода (дуги) контролируют с помощью светоукзателя. Все элементы управления сварочным процессом и перемещением трактора расположены на пульте, закрепленный на стойке держателя самоходной тележки. Характеристики автомата отражены в таблице 20.
Таблица 20 - Технические характеристики сварочного автомата АДФ-1004
| Наименование характеристик | Значения |
|
Номинальный сварочный ток, А Диаметр электродной проволоки, мм Скорость подачи проволоки, м/ч Скорость сварки, м/ч Емкость бункера, дм3 Габаритные размеры, мм Масса, кг |
1000 2,0-5,0 20-360 12-120 6 1050 х 365 х 655 60 |
Из таблицы 20 видим, что автомат обеспечивает плавное регулирование скорости подачи проволоки и скорости перемещения дуги, а также стабилизацию этих скоростей.
В комплект автомата входит выпрямитель ВДУ-1001. Он предназначен для сглаживания пульсаций выпрямленного напряжения и уменьшение разбрызгивания металла при сварке. Технические характеристики ВДУ-1001 указаны в таблицах 21.
Таблица 21 - Технические характеристики выпрямителя ВДУ-1001
| Наименование характеристик | Значения |
|
Номинальный сварочный ток, А Напряжение сети, В не Номинальное рабочее напряжение, В Напряжение холостого хода, В Пределы регулирования сварочного тока, А Рабочее напряжение, В КПД, % Масса, кг |
1000 380 66 66 300-1000 24-66 82 50-500 |
Для приварки поперечного набора к настилу палубы автоматической сваркой под слоем флюса выбираю сварочный автомат АСУ-5М, Он предназначен для сварки тавровых соединений судокорпусных конструкций в затесненных условиях.
Таблица 22 - Технические характеристики автомата АСУ-5М
| Параметры | Значение |
|
Напряжение питающей сети переменного тока, В Род сварочного тока Сварочный ток, А Скорость сварки, м/ч : нижний предел, не более верхний предел, не более Скорость подачи электродной проволоки, м/ч: нижний предел, не более верхний предел, не более Диаметр электродной проволоки, мм Габаритные размеры, мм Масса, кг, не более |
220 постоянный до 750 10 60 60 680 1,6. ..3 790x275x380 36 |
2.7 Описание механизированного сборочно-сварочного приспособления
Железобетонный стенд представляет собой сборную конструкцию, состоящую из железобетонных балок прямоугольного сечения длиной 4 м. каждая и уложенных на них отдельных железобетонных плит размерами в плане 1х2 или 2х4 м. Плиты и балки соединены между собой закладными металлическими деталями, свариваемыми при монтаже стенда.
Верхняя рабочая поверхность стендов, используемая при сборке конструкции с толщенной листов настила до 8 мм, облицовывается металлическими листами толщиной 8 мм.
Для возможности установки на стенд и закрепления к нему элементов другой оснастки (например, железобетонных постелей) между отдельными плитами имеются пазы шириной 50 мм, в которые закладывают прижимные приспособления с анкерными болтами или клиньями.
Размеры железобетонного стенда выбирают в зависимости от потребностей производства и габаритов сборочно-сварочного цеха.
Технические характеристики железобетонного стенда приведены в таблице 23
Таблица 23 - Технические характеристики железобетонного стенда
| Расстояние между пазами, м. | Расстояние между стыками, м. | Расстояние между балками, м. | Масса стенда на 1м2, кг. | Расход металла на 1м2 стенда, кг. | Расход бетона на 1м2 стенда, м3. |
| 2,0 | 4,0 | 2,0 | 405 | 105 | 0,13 |
Железобетонные стенды применяют при сборке плоских конструкций с толщенной настила до 30 мм. Их можно использовать в качестве оснований для установки на них сборочно-сварочных постелей и другой переносной оснастки.
2.8 Основные положения на сборку и сварку
Перед сборкой под сварку кромки деталей и прилегающие к ним участки шириной 20-30 мм, должны зачищаться от ржавчины, окалины, краски, масла и других загрязнений, а при необходимости просушивать от влаги.
Зачистка производится пневматическими шлифовальными машинами, снабженные стальной щеткой или абразивным и кругом. В тех местах, где машину применять нельзя, производится в ручную " щетками". Размер зачистки указан на рисунках 2, 3.
Закрепление деталей при сборке конструкции под сварку должно выполняться при помощи электроприхваток. Длина прихваток для деталей толщиной 5мм должна быть 15...20мм, расстояние между электроприхватками 150...250мм. По концам стыкуемых листов следует ставить по 2-3 усиленные прихватки длиной 50...70мм при расстоянии между ними 100... 150 мм.
Прихватки должны зачищаться от шлака и брызг и тщательно проверяться внешним осмотром. Не допускается на прихватке наличия пор, трещин, подрезов металла и других дефектов. Некачественно выполненные прихватки подлежат обязательному удалению.
Перед сваркой необходимо нанести контрольные линии на расстоянии 100 мм от оси шва. «Гребенки» при сборке располагать под углом 45 градусов к оси шва со стороны, обратной выполнению первого прохода. Приварка «гребенок» и постановка прихваток должна производится теми же сварочными материалами, что и сварка конструкции. Удаление временных креплений необходимо производить следующим образом:
срезать крепление на 2-3 мм выше основного металла газовым резаком или РДС;
запилить пневмоинструментом место установки крепления заподлицо.
Удаление временных креплений ударом категорически запрещается.
Листы палубы бака уложить на постель согласно чертежа, состыковать меду собой, выдержав зазор под сварку. Зазоры под сварку должны соответствовать требованиям, предъявляемыми нормативными документами. Листы взять на электроприхватки и установить выводные планки. Снизу установить приклеивающие прокладки.
Элементы подготовки кромок под сварку указаны на рисунке 4.
Разметку вертикального набора производить с учетом усадки от сварки 0,5-1,0 мм на каждое продольное или поперечное ребро набора. Установку набора на палубу по разметке устанавливать с помощью малочника, выдержав зазор под сварку 0+1 мм. Элементы полготовки кромок под сварку указаны на рисунке 5.
Зазоры, превышающие допустимые должны быть исправлены согласно технологическим требованиям по сварке.
Автоматическую сварку под слоем флюса с обратным формированием сварного шва на гибкой приклеивающейся прокладке палубы начинать с выводных планок. Последовательность и направление сварки указаны на рисунке 6.
Сварочные материалы, поступающие на сварку, должны быть проверены на годность ОТК.
Параметры сварного шва сварки листов палубы указаны на рисунке 7.
Сварочные материалы, поступающие на сварку, должны быть проверены на годность ОТК. Сроки годности материалов указаны в таблице 24.
Таблица 24 - Сроки годности сварочных материалов
| Сварочные материалы | Режим прокалки | Срок годности, сутки | |||
|
Температура прокалки, *С |
Время выдержки, ч | В электри-ческой кладовой | В сушильных шкафах | В термо-таре | |
|
Ферритные электроды |
480° ± 20 | 3 | 15 | 10 | 45 |
| Флюс | 650° ±20 | 4 | 7 | - | - |
2.9 Технологический процесс
Технологический процесс сборки и сварки секции палубы выполнен в табличной форме.
Таблица 25 - Технологический процесс сборки и сварки секции
| Наименование операции | Профессия | Разряд | Норма времени | Расценка |
| 1 | 2 | 3 | 4 | 5 |
| Узел 1 Сборка и сварка настила палубы | ||||
| 1.1 Подать листы дет. 1-7 к месту сборки на постель |
такелажник |
1/3 | ||
| 1 .2. Разложить детали согласно чертежу |
сборщик |
1/3 | ||
| 1.3. Зачистить стыкуемые кромки и места установки |
сборщик |
1/3 | ||
| 1.4. Состыковать листы между собой, выдержав зазор под сварку 3+2мм. |
сборщик |
2/4 | ||
| 1.5. Взять на электроприхватки, длина прихватки 20мм, расстояние между прихватками 200мм, электроды УОНИ 13/55, диаметр электрода- d3 = 4мм, сила сварочного тока 160А |
сварщик |
2/4 |
||
| 1 .6. Раскрепить полотно к железобетонному стенду | сборщик | 2/3 | ||
| 1 .7. Выставить и прихватить выводные планки | сварщик | 2/3 | ||
| 1.8. Приклеить подкладки с обратной стороны шва |
сборщик |
3/3 | ||
| 1 .9. Зачистить электроприхватки | сборщик | 2/3 | ||
|
1.10. Сдать сборку настила ОТК |
мастер | |||
| 1.11. Заварить настил секции автоматической сваркой под слоем флюса с обратным формированием сварного шва на приклеивающейся гибкой подкладке автоматом АДФ-1004, проволокой СВ-08А, диаметром 4 мм, силой тока 450А, флюс марки ОСЦ-45 в соответствии с рисунком 6. | сварщик | 2/4 | ||
| 1.12. Зачистить сварные швы | сварщик | 2/2 | ||
| 1.13. Сдать сварку ОТК | мастер | |||
| 2 Сборка и сварка поперечного набора | ||||
|
2.1. Разметить места установки поперечного набора дет. 22-31 |
сборщик |
2/3 | ||
| 2.2. Зачистить места разметки | сборщик | 2/3 | ||
| 2.3. Возобновить разметку | сборщик | 1/4 | ||
| 2.4 Подать поперечный набор на настил палубы | такелажник | 4/3 | ||
| 2.5. Выставить поперечный набор | сборщик | 4/3 | ||
| 2.6 Взять на электроприхватки, длина прихватки 20мм, расстояние между прихватками 200мм, электроды УОНИ 13/55, диаметр электрода- dЭ = 4мм, сила сварочного тока IСВ - 160 А . |
сварщик |
|||
| 2.7. Зачистить электроприхватки | сборщик | 4/3 | ||
| 2.8. Приварить поперечный набор к палубе автоматом АСУ-5М, проволокой СВ-08А, диаметром 4мм, силой тока 450А, флюс марки ОСЦ-45 |
сварщик |
2/2 | ||
| 2.9. Зачистить сварные швы | сборщик | 3/2 | ||
| 2.10. Сдать сварку ОТК | мастер | |||
| 3 Сборка и сварка продольного набора | ||||
| 3.1. Разметить места установки продольного набора дет. 8-10. | сборщик | 2/3 | ||
| 3.2. Зачистить места разметки | сборщик | 2/2 | ||
| 3.3. Возобновить разметку | сборщик | 2/3 | ||
| 3.4 Подать продольный набор на настил палубы | такелажник | 1/4 | ||
| 3.5. Выставить продольный набор | сборщик | 4/3 | ||
| 3.6 Взять на электроприхватки, длина прихватки 20мм, расстояние между прихватками 200мм, электроды УОНИ 13/55, диаметр электрода- dэ= 4мм, сила сварочного тока Iсв = 160A . | сварщик | 2/2 | ||
| 3.7. Зачистить электроприхватки | сборщик | 2/2 | ||
| 3.8. Приварить продольный набор к палубе и поперечному набору полуавтоматом Гранит-3, проволокой СВ-08Г2С, диаметром 1,2 мм, силой тока 160A, | сварщик | 4/3 | ||
| 3.9. Установить и приварить детали россыпи | сварщик | 4/3 | ||
| 3.10. Зачистить сварные швы | сборщик | 4/2 | ||
| 3.11. Сдать сварку ОТК | мастер | |||
| 4. Проконтролировать сварные швы в объеме ведомости контроля. |
2.10 Методы контроля
Контроль сварных соединений включает входной (предварительный) контроль, пооперационный контроль, контроль готовой продукции. Предварительный контроль включает:
контроль квалификации сварщиков;
контроль квалификации дефектоскопистов;
контроль подготовки инженерно-технических работников сборочно-сварочного производства;
контроль состояния сборочно-сварочного оборудования;
контроль состояния сборочно-сварочного инструмента и оснастки;
контроль основного металла и сварочных материалов, которые должны иметь сертификаты заводов-поставщиков.
Операционный контроль включает:
контроль качества сборки под сварку;
контроль технологии и качества выполнения сварных конструкций.
Готовое изделие проверяется в соответствии с техническими условиями и чертежом, а также подвергается предусмотренным испытаниям. В моем случае осуществляю следующие виды контроля:
контроль внешним осмотром и измерением;
контроль керосином на меловой экран;
ультразвуковой контроль.
Ультразвуковой контроль основан на способности ультразвуковых волн отражаться от границы раздела двух упругих сред, обладающих разными акустическими свойствами.
Отразившись от нижней поверхности изделия, ультразвук возвратиться, будет принят датчиком, преобразован в электрические колебания и подан на экран электронно-лучевой трубки. По характеру и размерам искажений определяют виды и размеры дефектов.
Используемая для ультразвукового контроля методика должна обеспечить выявление всех недопустимых дефектов во всем сечении шва и околошовной зоне, поэтому выбор типа преобразователей, параметров и схемы контроля при ультразвуковой дефектоскопии сварных швов должен и с ходить из конструкции соединения и базироваться на основе вероятностно-статистических характеристик распределения дефектов по сечению, ориентации их относительно главных осей шва и типа дефектов. В свою очередь, эти характеристики определяются типоразмером сварного шва - технологией сварки.
Сварные швы контролируются в основном с обеих сторон шва, с одной (при толщине до 50мм) или с обеих поверхностей соединения. Контроль проводят после выполнения внешнего осмотра и устранения выявленных при этом недопустимых поверхностных дефектов.
Подготовка включает в себя следующие этапы:
выбор параметров контроля;
постройка дефектоскопа по эталону чувствительности и заданным параметрам;
очистка поверхности от брызг;
подготовка и нанесение контактной жидкости;
обеспечение технологии контроля.
При очистке поверхности предъявляются высокие требования к подготовке поверхностей в зоне сканирования щупом (во избежании стирания щупа, обеспечение контакта).
При подготовке контактной среды используют жидкие смазочные материалы (вода, масло, глицерин) и вязкие (солидол), с помощью которых заполняют зазоры между близко расположенными ребрами жесткости.
Поиск дефектов осуществляют путем сканирования на несколько завышенной чувствительности путем продольно-поперечного перемещения преобразователя по всей контролируемой зоне сначала с одной, затем с другой стороны. Шаг продольного перемещения преобразователя должен быть не более половины диаметра пьезоэлемента. В процессе перемещения наклонный преобразователь необходимо непрерывно поворачивать вокруг своей оси на ±15°, для того, чтобы обнаружить различно ориентированные дефекты. Контроль преобразователя с поверхностью контролируемого изделия надо обеспечить легким нажатием руки на преобразователь.
При появлении эхо-сигналов от дефекта на рабочем участке развертку :-оны перемещения преобразователя сокращают и производят измерение информативных характеристик: координат, амплитуды эхо-сигнала, условной высоты, коэффициент формы, условной протяженности и количество дефектов т стандартном участке шва.
3. Организационная часть
3.1 Расчет потребного количества оборудования и приспособлений
Расчетное количество сварочного оборудования и приспособлений Nр определяется по формуле
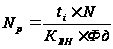 (11)
где: ti - трудоемкость работ, выполняемая на данном оборудовании, ч.,
N -годовая программа выпуска, шт.;
квн - коэффициент выполнения норм;
Фд - действительный годовой фонд времени работы оборудования, ч. Действительный годовой фонд времени работы оборудования Фд, ч. рассчитывается по формуле
Фд=0,95ФН (12)
где: Фн - номинальный годовой фонд времени работы оборудования, ч.;
0,95- коэффициент, учитывающий потери времени на ремонт.
Номинальный годовой фонд времени работы оборудования ФН, ч. рассчитывается по формуле
Фн=Д*а*t , (13)
где: Д- количество рабочих дней в году, д.;
а - режим сменности; t - продолжительность рабочей смены, ч.
Расчетное количество немеханизированных приспособлений Np,4. определяется по формуле
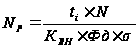 (14)
где:
 - среднее количество
рабочих, одновременно
занятых на
одном рабочем
месте, чел.
Расчетное количество приспособлений имеет дробное значение, которое всегда округляется до целого в большую сторону.
Коэффициент загрузки оборудования К3 определяется по формуле
 (15)
где: Nnp - принятое количество оборудования, шт.
При расчете потребного количества постов прихватки ее трудоемкость принимается равной 15% от трудоемкости сборки. Пост прихватки в течение смены не работает непрерывно, его неполная загрузка учитывается коэффициентом 0,2, водимым в знаменатель формулы.
Средний коэффициент загрузки оборудования и приспособлений на участке Кэср рассчитывается по формуле
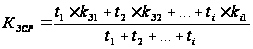 (16)
По данным расчета строится график загрузки оборудования на участке
Расчет потребного количества рабочих
Расчет количества рабочих ведется для каждой специальности в отдельности. Потребное количество рабочих пр, чел. определяется по формуле
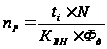 (17)
где: ti - трудоемкость работ, выполняемых данной специальностью рабочих, н/ч.'
Фд - действительный годовой фонд времени рабочего, ч.
Для определения действительного годового фонда времени составляется баланс рабочего времени на основе фактических данных предприятия.
После определения числа рабочих на каждой специальности устанавливается квалификация рабочих, при этом учитывается. Что примерно половина рабочих может выполнять работу на разряд выше своего тарифного разряда. При выполнении сборочных работ существует тенденция совмещения профессии сборщика с разметчиком, газорезчиком, рубщиком и т. д., поэтому не менее 25% из них должны иметь высокие разряды.
В заключении составляем сводную ведомость участников производства.
Таблица 26"Сводная ведомость участников производства
| Наименование | Тарифный разряд | Итого | |||
| специальности | 2 | 3 | 4 | 5 | |
| Сварщик - автоматчик | 3 | 3 | 6 | ||
| Сварщик - полуавтоматчик | 8 | 7 | 15 | ||
| Слесарь - сборщик | 3 | 3 | 2 | 1 | 9 |
| Итого | 3 | 6 | 13 | 8 | 30 |
4 Экономическая часть
4.1 Расчет затрат на материалы и электроэнергию
При расчете потребности в основном металле определяем черный вес металла, то есть то количество, которое необходимо для изготовления конструкции с учетом того, что часть металла уйдет в отходы. Количество отходов зависит от способа раскроя и вида проката. Укрупнено принимаем, что количество отходов равно 5%, т. е. Черный вес металла Рчерн, кг определяем по формуле
 (18)
где: Рчист - чистый вес металла по спецификации к чертежу, кг.
Расход сварочных материалов определяем через удельные расходы наплавленного металла, сварочной проволоки, флюса на 1 погонный метр шва. Удельные расходы принимаем по справочнику. Расход углекислого газа определяем по справочным данным в зависимости от вида и скорости сварки.
Расход технологической электроэнергии также определяется через удельный расход электроэнергии на 1 кг наплавленного металла, они зависят от вида применяемого источника питания сварочной дуги. Стоимость сварочных материалов и основного металла принимается по данным предприятия.
4.2 Расчет фондов заработной платы
Фонд заработной платы рассчитывается для каждой специальности в отдельности и для всего участка в целом.
Первоначально рассчитывается основная заработная плата Зо, руб. по формуле
Зо = PN , (19)
где: Р - сумма расценок для работников данной специальности, руб.
Далее рассчитываются часовой, дневной и месячный (годовой) фонды заработной платы, в которых учитываются положенные по законодательству доплаты к основной зарплате. Планируемые доплаты и их величины принимаются по данным цеха по месту изготовления конструкции. После этого определяют годовой фонд заработной платы с учетом северных льгот и районного коэффициента, и определяется среднемесячная заработная плата Зср, руб. по формуле
 (20)
где: 34- фонд заработной платы с учетом северных льгот и районного коэффициента, руб.,
п - количество рабочих данной специальности, чел.
4.3 Расчет цеховой себестоимости сборочно-сварочного цеха
Расчет себестоимости производится по следующим калькуляционным статьям:
основной металл за вычетом отходов и с учетом транспортно-заготовительных расходов;
сварочные материалы;
технологическая электроэнергия;
зарплата рабочих заготовительного цеха ЗП, руб. рассчитывается укрупнено по формуле
ЗП = ЗП1ш*Рчист (21)
где: ЗП1ш - зарплата за изготовление одной тонны заготовок, руб.;
Цеховые расходы заготовительного цеха Цзаг, руб. рассчитываются по формуле
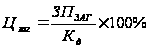 (22)
где: Кд - коэффициент доплат, определяемый по формуле
 (23)
- социальный налог по заготовительному цеху;
- зарплата рабочих сборочно-сварочного цеха;
- цеховые расходы сборочно-сварочного цеха;
- социальный налог по сборочно-сварочному цеху.
4.4 Расчет экономического эффекта
Экономический эффект определяется путем сравнения затрат на изготовление конструкции по базовой технологии, действующей на заводе, и технологического процесса, применяемого в проекте.
Затраты делятся на капитальные и текущие. Капитальные затраты окупаются за несколько лет, поэтому при расчете экономического эффекта учитывается только их часть, приходящаяся за год. Текущие затраты учитываются в себестоимости продукции сразу.
Расчет капитальных затрат.
К капитальным затратам относятся:
-затраты на сварочное оборудование, включая источники питания дуги. Балансовая стоимость оборудования определяется умножением прейскурантной стоимости на коэффициент, учитывающий затраты на доставку и монтаж;
-сборочно-сварочные приспособления. Стоимость приспособления зависит от его характера и массы;
- производственная площадь. Здесь учитывается площадь, занимаемая приспособлением.
Расчет ведется только по тем операциям, которые различаются в обеих вариантах технологического процесса.
Расчет текущих затрат.
Текущие затраты рассчитываются по следующим статьям:
- зарплата основных рабочих ЗП, руб. рассчитывается по формуле
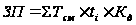 (24)
- социальный налог;
- амортизация сварочного оборудования. Норма амортизации для источников питания и сварочного оборудования свыше 600А -• 19,4%, для всего остального оборудования -16%;
- содержание и текущий ремонт сварочного оборудования. Расходы на него принимаются в размере 16% от стоимости;
- амортизация сборочно-сварочных приспособлений. Расходы на нее принимаются в размере 10% от стоимости;
- содержание и текущий ремонт сборочно-сварочных приспособлений. Расходы на него принимаются в размере 8% от стоимости;
- амортизация производственных площадей. Расходы на нее принимаются в размере 1,5% от стоимости;
- содержание и текущий ремонт производственных площадей. Стоимость содержания 1 квадратного метра производственной площади определяется по смете цеховых расходов на предприятии;
- сварочные материалы. Расчет затрат на сварочные материалы производится только для тех операций, по которым идет сравнение;
- технологическая электроэнергия.
Экономический эффект ЭЭ, руб. рассчитывается по формуле
ЭЭ = (С1-С2)-ЕН(К2-К1), (25)
где: К1 и К2 - капитальные затраты соответственно по заводской и проектной технологии, руб.,
С1 и С2 - текущие затраты по тем же вариантам, руб.,
Ен - нормативный коэффициент сравнительной экономической эффективности.
5 Охрана труда, техника безопасности, противопожарные мероприятия
При выполнении работ по сборке и сварке секции исполнители должны строго выполнять все требования и указания правил техники безопасности, промсанитарии и пожарной безопасности в соответствии с инструкциями.
Перед началом работы исполнители должны пройти необходимый инструктаж по соблюдению правил и требований техники безопасности. При этом должно быть обращено внимание на особо опасные технологические операции настоящего технологического процесса (кантовку, газовую резку, электросварку).
Работа пневмоинструментом при подготовке под сварку и обработку сварных швов без защитных очков запрещается. Смена абразивных кругов должна производится только специально аттестованными людьми.
При выполнении электросварочных работ следует руководствоваться требованиями «Положение о порядке проведения инструктажа по ТБ и производственной санитарии», «Санитарные правила при сварке наплавке и резке металлов», утвержденных Госинспекцией России и др.
При выполнении работ по данному техпроцессу на организм человека воздействуют следующие вредные и травмирующие факторы:
поражение электрическим током;
поражение глаз и тела лучами электродуги;
ожоги незащищенных участков тела каплями расплавленного металла и шлака;
отравление вредными газами и пылью, выделяющимися при сварке;
засорение глаз во время зачистки сварных швов;
падение с лесов;
ушибы тела при выполнении подъемно-транспортных операций.
Для предупреждения травматизма и воздействия вредных производственных факторов