Теоретические методы технологии машиностроения
Стоимость заготовки из проката (табл.)
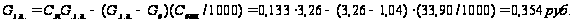
где См - цена 1 кг материала заготовки, руб.; Сотх - цена 1 т отходов материала, руб.
Вариант 2.
Заготовка изготовлена методом объемной горячей штамповки.
Степень сложности С2. Точность изготовления поковки - класс 1. Группа стали -М1.
Припуски на номинальные размеры детали назначают по таблице (приложение 2). На основании принятых припусков на размеры детали определяем расчетные размеры заготовки
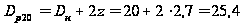 мм
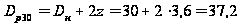 мм
(21)
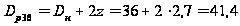 мм
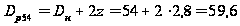 мм
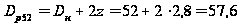 мм
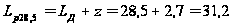 мм
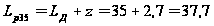 мм
(22)
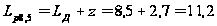 мм
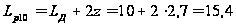 мм
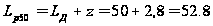 мм
Допуски на размеры штампованной заготовки определяем по таблице.
Ж L=
31,2

Ж L=
37,7
Ж L=
11,2
Ж L=
15,4
Ж L=
52,8

Разрабатываем эскиз на штампованную заготовку по второму варианту
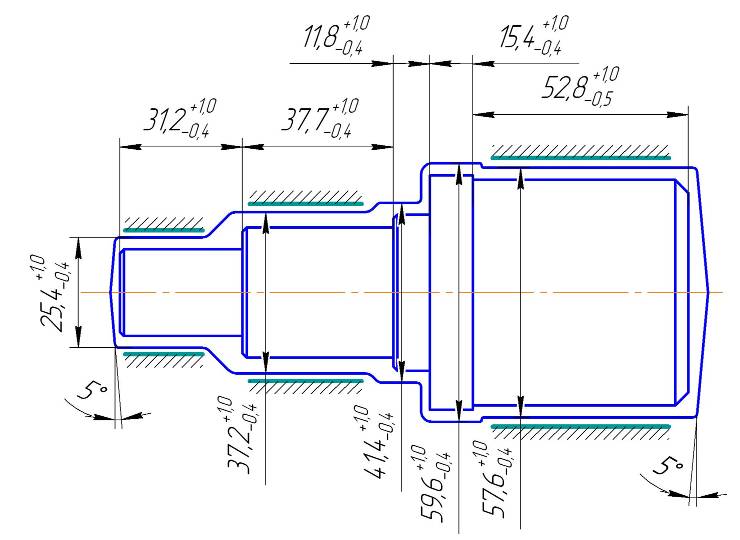
Рисунок 2 – Чертеж штамповки.
Объем штампованной заготовки определим при помощи программы КОМПАС 3D V9, создав в ней 3D (рисунок – 3) модель заготовки. Программа автоматически посчитает объем, массу и другие параметры данной заготовки
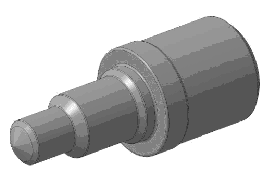
Рисунок 3 – 3D модель штамповки
Данные полученные при помощи программы:
Площадь S=22344,045203 мм2;
Объем V=216968,88969 мм3;
Материал Сталь 35 ГОСТ 1050-88
Плотность R0= 0,0078 г/мм3;
Масса М=1696,696717 г.
Масса штампованной заготовки
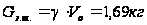 (23)
Принимая неизбежные технологические потери (угар, облой и т.д.) при горячей объемной штамповке равными Пш = 10%, определим расход материала на одну деталь
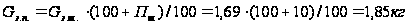 (24)
Коэффициент использования материала на штампованную заготовку
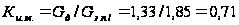
Стоимость штампованной заготовки (табл.)
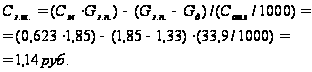 (25)
Таким образом, исходя из технико-экономического расчета, и проанализировав коэффициенты использования материала мы выбираем заготовку из штамповки, как наиболее выгодную и наиболее технологичную.
2.2 Проектирование маршрутного технологического процесса
Таблица 2
|
номер операции |
Наименование и краткое содержание операции, технологические базы | Станок |
| 005 |
Фрезерно-центровочная. 1. фрезеровать торцы с двух сторон, выдержав размер L=132. 2.центровать с двух сторон, выдержав размеры: Ш 4; 8,9. Технологическая база- поверхность Ш 59,6 |
фрезерно-центровочный МР-77 |
| 010 |
Токарная черновая. 1.Точить поверхность Ш 59,6 до Ш 55,5 на длину 10 мм. 2. Точить поверхность Ш 57,6 до Ш 53,5 на длину 49,5 мм 3. Переустановить. Точить поверхность Ш 25,4 до Ш 21,5 на длину 31,9 4. Точить поверхность Ǿ41, 4 до Ǿ37,5 на длину 8,5 5. Точить поверхность Ш 37,2 до Ш 31,9 на длину 35. Технологическая база - центровые отверстия. 6.Переустановить |
токарно-винторезный 16К20 |
|
015 |
Токарная чистовая. 1. Точить поверхность Ш 53,5 до Ш 52 h10 на длину 50 2. Точить поверхность Ш 55,5 до Ш 54 h12 на длину 10 3. Точить фаску, выдержав размеры: 3х45 4.Переустановить. Точить поверхность Ш 21,5 до Ш 20 h14 на длину 28,5 5. Точить поверхность Ш 31,9 до Ш 30,4 на длину 35 6. Точить поверхность Ш 37,5 до Ш 36h |
токарно-винторезный 16К20 |
|
6.Точить канавку с Ш 20 до Ш17,выдержав размеры R1; R0,5 шириной 1,5 6. Точить канавку с Ш 30,4 до Ш27,5 шириной 1 7.Точить 2 фаски, выдержав размеры: 1,5х45; 8. Точить 2 фаски, выдержав размеры: 1х45 9. Точить фаску, выдержав размеры: 1х45 Технологическая база - центровые отверстия. |
||
| 020 |
Резьбонакатная. 1.накатать резьбу М20х1,5-6h. Технологическая база – поверхность Ш 52 |
резьбонакатной |
| 025 |
Фрезерная. 1.фрезеровать паз, выдержав размеры: 5±0,2; 16±0,2; 8,2±0,3. Технологическая база – поверхность Ш 52 |
вертикально-фрезерный. |
| 030 |
Токарная. 1.калибровать резьбу М20х1,5-6h. Технологическая база – поверхность Ш 52 |
токарно-винторезный 16К20 |
| 035 | Контроль промежуточный. | |
| 040 |
Термическая. 1. Калить ТВЧ до твердости 43,5…51,5 HRC |
установка ТВЧ |
| 045 |
Шлифовальная. 1. шлифовать поверхность Ш 30,4 до Ш 30 h7 на длину 34 Технологическая база - центровые отверстия. |
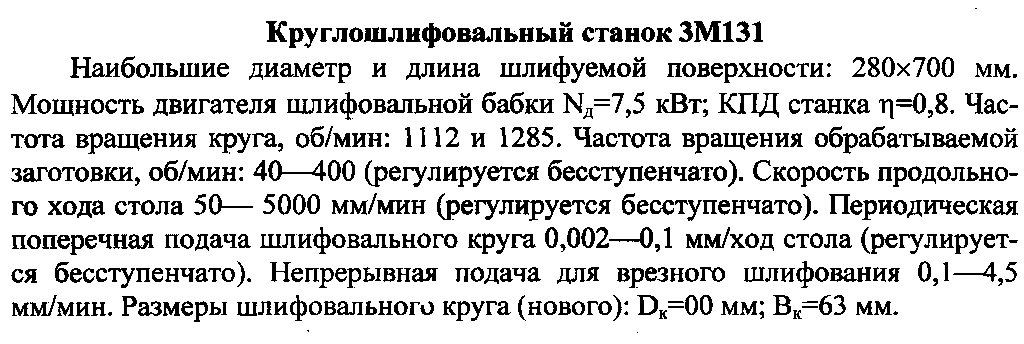
круглошлифовальный 3М131 |
| 040 | Контроль окончательный. |
2.3 Расчетно-аналитический метод определения припусков.
(Поверхность Ш 30)
Расчет припусков при изготовлении деталей из проката
Гладкие, ступенчатые валы и другие аналогичные детали изготавливают из проката повышенной или обычной тонкости. Для ступенчатых валов расчет припусков и предельных размеров ведут по ступени с наибольшим диаметром, а при их равенстве – по ступени, к которой предъявляются белее высокие технические требования.
Суммарные отклонения расположения поверхностей проката определяют по формуле
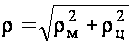 (26)
где рм
- величина
отклонения
расположения
(местная или
общая), мкм;
рц
- величина
отклонения
расположения
заготовки при
центровке,
мкм.
Величину
рм
определяют
по следующим
зависимостям:
-при
установке
в центрах
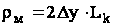 ,
где
 - величина удельного
отклонения
расположения,
мкм/мм;
 - расстояние
от сечения, для
которого определяют
величину отклонения
расположения
до места крепления
заготовки, мм.
При обработке
в центрах
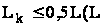 - общая длина
заготовки, мм).
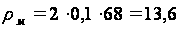 мкм.

Величина Рц определяется по зависимости
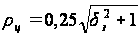 ,
(27)
где
 - допуск
на диаметр
базовой поверхности
заготовки, мм.
Величина остаточного суммарного расположения заготовки после выполнения перехода (операции)
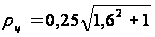 =0,47
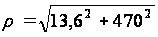 =
470,2 мкм.
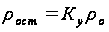 (28)
где Ку - коэффициент уточнения.
 28,2
23,61
18,8
14,1
9,4
Погрешность установки на заготовку определяют как
При совмещении
технологической
и измерительной
баз погрешность
базирования
 .
При базировании
и центрах погрешность
установки в
радиальном
направлении
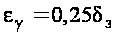 (29)
где
 - допуск
на диаметральный
размер заготовки,
мм.
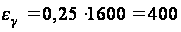 мм
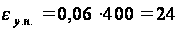
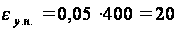
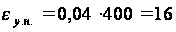
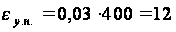
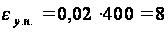
Минимальный припуск на операцию.
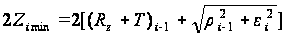 (30)
Максимальный припуск на операцию.
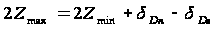 (31)
Токарная черновая.
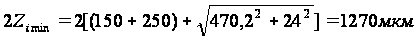
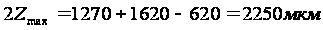
Токарная получистовая.
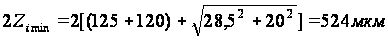
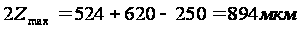
Токарная чистовая.
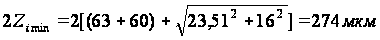
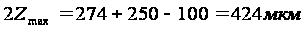
Шлифование черновое.
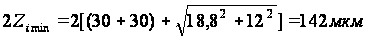
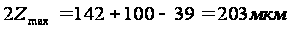
Шлифование чистовое.
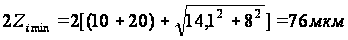
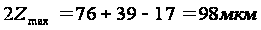
 (32)
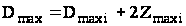 (33)
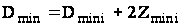
где Dmax
i
, Dmin
i
- предельные
размеры поверхностей
по операциям
(переходам),
мм;
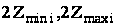 - предельные
припуски на
операцию
Результаты расчетов сводим в таблицу 3
Таблица расчета припусков и промежуточных размеров по технологическим операциям.
Таблица 3
|
Вид заготовки и технологичес- кая операция |
Точ- ность заго- товки и обра- баты-вае- мой по- верх- но- сти |
Допуски на размер, мм | Элементы припуска, мкм | Промежуточные размеры заготовки, мм |
Промежуточные припуски, мм |
|||||
| Rz | T |
|
|
Dmax | Dmin | Zmax | Zmin | |||


| Прокат | В | 1,6 | 150 | 250 | 470,2 | 400 | 33,869 | 32,269 | - | - |
|
Токарная черновая получистовая чистовая |
h14 h12 h10 |
0,62 0,25 0,1 |
125 63 30 |
120 60 30 |
28,2 23,51 18,8 |
24 20 16 |
31,619 30,725 30,301 |
30,999 30,475 30,201 |
2,250 0,894 0,424 |
1,270 0,524 0,274 |
|
Термообра-ботка |
||||||||||
|
Шлифоваль- ная черновая чистовая |
h8 h7 |
0,039 0,017 |
10 6,3 |
20 12 |
14,1 9,4 |
12 8 |
30,098 30 |
30,059 29,983 |
0,203 0,098 |
0,142 0,076 |
Припуски на остальные поверхности назначаем статическим методом.
2.4 Статический метод определения припусков.
Таблица расчета припусков и промежуточных размеров по технологическим операциям.
Таблица4
| Поверхность Ш 52 |
|
Вид заготовки и технологичес- кая операция |
Точность заготовки и обрабатываемой поверхности. |
Допуски на размер, мм |
Промежуточные размеры заготовки, мм |
Промежуточные припуски, мм |
||
| Dmax | Dmin | Z | ||||
57,5 |
57,38 |
- |
||||
|
Токарная черновая |
h12-14 |
0,3 |
53,5 |
53,38 |
4,0 |
| Поверхность Ш 54 |
|
Вид заготовки и технологичес- кая операция |
Точность заготовки и обрабатываемой поверхности. | Допуски на размер, мм |
Промежуточные размеры заготовки, мм |
Промежуточные припуски, мм |
||
| Dmax | Dmin | Z | ||||
59,5 |
58,88 |
- |
||||
|
Токарная черновая чистовая |
h12 h10 |
0,3 0,12 |
55,5 54 |
54,88 53,38 |
4,0 1,5 |
| Поверхность Ш 36 |
|
Вид заготовки и технологичес- кая операция |
Точность заготовки и обрабатываемой поверхности. | Допуски на размер, мм |
Промежуточные размеры заготовки, мм |
Промежуточные припуски, мм |
||
| Dmax | Dmin | Z | ||||
41 |
39,9 |
- |
||||
|
Токарная черновая чистовая |
h12 h10 |
0,25 0,1 |
37,5 36 |
36,4 35,9 |
3,5 1,5 |
| Поверхность Ш 20 |
|
Вид заготовки и технологичес- кая операция |
Точность заготовки и обрабатываемой поверхности. | Допуски на размер, мм |
Промежуточные размеры заготовки, мм |
Промежуточные припуски, мм |
|||||
| Dmax | Dmin | Z | |||||||
25 |
24,916 |
- |
|||||||
|
Токарная черновая чистовая |
h12 h10 |
0,21 0,084 |
21,5 20 |
21,416 19,916 |
3,5 1,5 |
||||
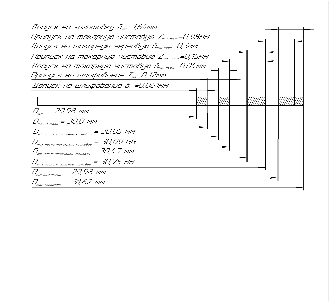
Схема расположения полей допусков и промежуточных размеров на операцию.
2.5 Выбор технологического оборудования
При выборе станочного оборудования учитывалось:
- характер производства;
методы достижения заданной точности при обработке;
необходимую сменную (или часовую) производительность;
соответствие станка размерам детали;
мощность электродвигателя станка;
габаритные размеры;
возможность оснащения станка высокопроизводительными приспособлениями и средствами механизации и автоматизация;
кинематические данные станка (подачи, частоты вращения шпинделя и т.д.).
Технологическое оборудование
Токарно-винторезный станок 16К20
Наибольший диаметр обрабатываемой заготовки, мм: над станиной — 400; над суппортом — 220. Наибольшая длина обрабатываемого изделия 2000 мм. Высота резца, устанавливаемого в резцедержателе, 25 мм. Мощность двигателя N,1=10 кВт; КПД станка г|=0,75. Частота вращения шпинделя, об/мин: 12,5; 16; 20, 25, 31,5; 40; 50; 63; 80; 100; 125; 160; 200; 250; 315; 400; 500; 630; 800; 1000; 1250; 1600. Продольная подача, мм/об: 0,05; 0,06; 0,075; 0,09; 0,1; 0,125; 0,15; 0,175; 0,2; 0,25; 0,3; 0,35; 0,4; 0,5; 0,6; 0,7; 0,8; 1; 1,2; 1,4; 1,6; 2; 2,4; 2,8. Поперечная подача, мм/об: 0,025; 0,03; 0,0375; 0,045; 0,05; 0,0625; 0,075: 0,0875; 0,1; 0,125; 0,15; 0,175; 0,2; 0,25; 0,3; 0,35; 0,4; 0,5; 0,6; 0,7; 0,8; 1; 1,2; 1,4. Максимальная осевая составляющая силы резания, допускаемая механизмом подачи, Рх=600 кгс«6000 Н.
Вертикально-фрезерный станок 6Т13
Площадь рабочей поверхности стола 400x1600 мм. Мощность двигателя Мд=11 кВт; КПД станка г|=0,8. Частота вращения шпинделя, об/мин: 16; 20; 25; 31,5; 40; 50; 63; 80; 100; 125; 160; 200; 250; 315; 400; 500; 630; 800; 1000; 1250; 1600. Скорости продольного и поперечного движения подачи стола, мм/мин: 12,5; 16; 20; 25; 31,5; 40; 50; 63; 80; 100; 125; 160; 200; 250; 315; 400; 500; 630; 800; 1000; 1250. Скорость вертикального движения подачи стола, мм/мин: 4,1; 5,3; 6,6; 8; 10,5; 13,3; 16,6; 21; 26,6; 33,3; 41,6; 53,5; 66,6; 83,3; 105; 133,3; 166,6; 210: 266,6; 333,3; 400. Максимальная сила резания, допускаемая механизмом движения подачи, Н: продольного — 20 000, поперечного — 12 000, вертикального — 8000.
Резьбонакатной 5А933
Диаметр накатываемой резьбы, мм. 6-38
Длина накатываемой резьбы, мм. 40
Наибольший шаг резьбы, мм. 2,5
Диаметр роликов, мм. 87-106
Расстояние между осями шпинделей, мм. 135-235
Диаметр шпинделя, мм. 45
Пределы чисел оборотов шпинделя в минуту 63-355
Мощность электродвигателя привода, кВт 3
Габариты станка, мм. 1100 х 610
Категория ремонтной сложности 10
Отрезной 3В66
Наибольший диаметр разрезаемого материала , мм 240
Диаметр пилы, мм 710
Число оборотов шпинделя в минуту 3,3 11,5
5,15 16,6
7,5 25,5
Пределы горизонтальных подач дисковой пилы
(бесступенчатая) 12-500
Скорость быстрого хода бабки, м/мин:
подвода 2
отвода 3,5
Мощность электродвигателя привода, кВт 7,5
Габариты станка, мм. 2550 х 1260
Категория ремонтной сложности 12
Фрезерно-центровальный МР- 77
Диаметр обрабатываемой заготовки, мм. 20-60
Длина обрабатываемой заготовки, мм. 100-200
Число скоростей шпинделя фрезы, мм. 7
Пределы чисел оборотов шпинделя фрезы в минуту 270-1255
Наибольший ход головки фрезы 160
Пределы рабочих подач фрезы 20-400
(бесступенчатая)
Число скоростей сверлильного шпинделя 6
Пределы чисел оборотов сверлильного шпинделя в минуту 250-1410
Ход сверлильной головки, мм. 60
Пределы рабочих подач сверлильной головки, мм/мин 200-300
(бесступенчатая)
рабочих ходов, мин 0,15
Мощность электродвигателя, кВт
Фрезерной головки 4
Сверлильной головки 1,1
Габариты станка, мм. 2345 х 1265
Категория ремонтной сложности 6
2.6 Выбор станочного приспособления
Приспособлением называют орудие производства для установки предмета труда (обрабатываемой заготовки) при выполнении технологической операции.
Применение приспособлений обеспечивает: а) устранение разметки заготовок перед обработкой резанием и их выверки на станке; б) повышение производительности труда за счет, сокращения вспомогательного времени; в) повышение точности обработки в результате автоматического придания необходимого положения обрабатываемой заготовке и правильного расположения режущего инструмента; г) облегчение труда станочников и возможность использовать рабочих более низкой квалификации.
Приспособления, применяемые в процессе изготовления деталей, делят на три основные группы, универсальные, специальные и вспомогательные.
Выбор станочных приспособлений должен быть основан на анализе затрат на реализацию технологического процесса и установленный промежуток времени при заданном числе заготовок.
В условиях среднесерийного и единичного производств следует применять универсальные станочные приспособления. При массовом и крупносерийном производстве необходимо использовать быстродействующие специальные станочные приспособления с пневматическими, гидравлическими и другими приводами зажимных устройств.
Исходя из указанных выше требований выбираем специальное приспособление.
Специальное приспособление – двухкулачковый поводковый патрон.
(суммарная центробежная сила, развиваемая кулачками 470 Н).
2.7 Выбор и описание режущего инструмента
При разработке технологического процесса механической обработки заготовки выбор режущего инструмента, его вида, конструкции и размеров в значительной мере предопределяется методами обработки, свойствами обрабатываемого материала, требуемой точностью обработки и качества обрабатываемой поверхности заготовки.
При выборе режущего инструмента необходимо стремиться принимать стандартный инструмент, но, когда целесообразно, следует применять специальный, комбинированный, фасонный инструмент, позволяющий совмещать обработку нескольких поверхностей.
Перечень применяемого режущего инструмента.
- пила 2257-0258 ГОСТ 4047-82
- фреза торцевая Ш 100 Т15К6 ТУ 35-874-82
- фреза 71.82.054.
- сверло центровочное 2317-0007 ГОСТ 14952-75
- резец проходной прямой Т15К6
- резец для фасонного точения Р18
- плашка накатная МПЗ (20х15) ТУ2-0,35-683-79
- плашка М20х1,5-6h
- круг шлифовальный 1.500х63х203 ГОСТ 2424-83
2.8 Установление режимов резания
1.Аналитический метод.
При расчете режимов резания аналитическим методом сначала устанавливают глубину резания в миллиметрах. Глубину резания назначают по возможности наибольшую, в зависимости от требуемой степени точности шероховатости обрабатываемой поверхности и технических требований на изготовление детали. После установления глубины резании определяется подача станка. Подачу назначают максимально возможную, с учетом погрешности и жесткости технологической системы, мощности привода станка, степени точности и качества обрабатываемой поверхности, по нормативным таблицам и согласовывают с паспортными данными станка. От правильно установленной подачи во многом зависит качество обработки