Теоретические методы технологии машиностроения
Режим резания на черновую токарную обработку 015.
- Поверхность Ш 52
Устанавливаем глубину резания(t) на обрабатываемую поверхность. При черновой обработке следует назначать наибольшую глубину, равную всему межоперационному припуску. При чистовой обработке глубину резания следует назначать в следующих пределах: 0,5...2,0 мм да диаметр при шероховатости поверхности Rа > 4 мкм, 0,1...0,4 мм при Ra = 2,5... 1,25 мкм.
t = 1 мм
Устанавливают подачу станка(S) исходя из прочности державки и пластинки из твердого сплава Для чистовой обработки подачу выбирают из справочных таблиц в соответствии с точностью и качеством обработки поверхностей. Выбранное значение подачи уточняют по паспорту станка.
S = 0,6 мм/об
Скорость резания(V) устанавливают по табличным нормативам для определенных условий работы с учетом поправочных коэффициентов. После этого определяют частоту вращения шпинделя и уточняют ее по паспорту станка.
V=Cv/TmtxSyKv, (34)
где T- период стойкости инструмента (30-60 мин)
Kv =KмvKпvKиvKфKr, где (35)
коэффициенты, учитывающие
Kмv - материал заготовки
Kпv - состояние поверхности
Kиv - материал инструмента
Kф - угол в плане резца
Kr - радиус при вершине резца
Cv, m, x ,y- эмпирические коэффициенты.
Kмv=Kг (750/δв)nv ,
где
δв- фактический параметр, характеризующий обрабатываемый материал
Kг- коэффициент, характеризующий группу стали по обрабатываемости.
nv- показатель степени по таблице.
Kмv=1 (750/δв) = 1(750/600) = 1,25 (36)
Kv=1,25∙0,9∙1∙1∙1∙1=1,125
V=350/400,210,150,60,351,125=227 м/мин
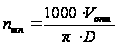 ,
(37)
где
 - оптимальная
скорость резания,
м/мин; D-диаметр
заготовки или
инструмента,
мм.
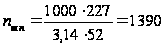 об/мин
Корректируем число оборотов по паспарту станка и вычисляем скорость резания.
V=3,14∙D∙n/1000
V= 3,14∙52∙1250/1000=204 м/мин
Рассчитываем составляющие скорости резания.
Pz,y,x=10CptxSyVnKp, где (38)
Cpx,y,n, - эмпирические коэффициенты
Kp= KмрKγрKλрKфKrр - коэффициент, характеризующий фактические условия резания.
Kмp=( δв /750)n (39)
Kмp=(600/750)0,75=0,84
Kp = 0,84∙1∙1∙1=0,84
Рz = 10∙300∙1∙0,60,75∙204-0,15∙0,84 = 771 Н
Рy = 10∙243∙10,9∙0,60,6∙204-0,3∙0,84 =298 Н
Рx = 10∙339∙11∙0,60,5∙204-0,4∙0,84 = 219 Н
Проверяем режимы резания по мощности двигателя станка. Мощность резания не должна превышать мощности двигателя. При недостаточной мощности последнего рекомендуется уменьшить значение скорости резания.
N =
 (40)
N = 771∙ 204/61200 = 2,57 кВт
Nmax = 7,5 кВт
N< Nmax
Условие выполняется.
| Операция | Режимы резания | |||
| t | s | v | n | |
| Фрезерно-центровочная | ||||
| Фрезерование торцов | 7 | 0,03 | 298 | 1250 |
| Центрирование | 4 | 0,011 | 175 | 1250 |
| Точение черновое | ||||
| Поверхность Ǿ59,6 | 2,05 | 0,8 | 175 | 1000 |
| Поверхность Ǿ57,6 | 2,05 | 0,8 | 175 | 1250 |
| Поверхность Ǿ25,4 | 1,95 | 0,4 | 120 | 1600 |
| Поверхность Ǿ41,4 | 1,95 | 0,8 | 173 | 1250 |
| Поверхность Ǿ37,2 | 2,65 | 0,4 | 126 | 1250 |
| Точение чистовое | ||||
| Поверхность Ǿ52 | 0,75 | 0,6 | 138 | 800 |
| Поверхность Ǿ54 | 0,72 | 0,6 | 138 | 800 |
| Фаска 3х45 | 3х45 | 0,6 | 170 | 1000 |
| Поверхность Ǿ20 | 0,75 | 0,6 | 138 | 1600 |
| Поверхность Ǿ30 | 0,75 | 0,1 | 177 | 1600 |
| Поверхность Ǿ36 | 0,75 | 0,6 | 138 | 1250 |
|
Канавку Ǿ17 Канавку Ǿ27,5 |
3 2,9 |
0,6 0,6 |
170 170 |
1600 1600 |
|
2 фаски 1,5х45 2 фаски 1х45 Фаску 1х45 |
1,5х45 1х45 1х45 |
0,63 0,63 0,63 |
144 144 144 |
1250 1250 1250 |
| Резьбонакатная | ||||
|
Накатать резьбу М20х15-6h |
1,5 | 0,03 | 30 | 400 |
| Фрезерная | ||||
| Фрезеровать паз под шпонку | 4 | 0,25 | 221 | 1600 |
| Токарная | ||||
|
Калибровать резьбу М20х15-6h |
||||
| Шлифовальная | ||||
|
Шлифовать поверхность Ǿ 30,4 |
0,40 | 0,02 | 270 | 1250 |
2.9 Расчет технических норм времени и определение квалификации работ
Техническая норма времени на обработку заготовки является одной из основных параметров для расчета стоимости изготавливаемой детали, числа производственного оборудования, заработной платы рабочих и планирования производства.
В крупносерийном и массовом производстве общая норма времени (мин) на механическую обработку одной заготовки
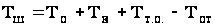 ,
(41)
где То - основное технологическое время, мин.; Тв - вспомогательное время, мин.; Тт.о - время на обслуживание рабочего места, мин.; Тот - время на отдых, мин.
Таблица 5
Расчет основного технологического времени
| Вид обработки | Формула |
| Черновое точение за один проход (d, L-соответственно диаметр и длина обрабатываемой поверхности | 0,00017d·L |
| Чистовое точение | 0,00010d·L |
| Черновая подрезка торца (Ш, d – наибольший и наименьший диаметр торца) | 0,00004 (Ш2-d2) |
| Чистовая подрезка торца | 0,00005 (Ш2-d2) |
| Отрезание | 0,0002 Ш2 |
| Шлифование черновое | 0,0007d·L |
| Шлифование чистовое | 0,00010d·L |
| Растачивание отверстий на токарном станке | 0,00018d·L |
| Сверление отверстий (d,L- диметр и глубина сверления) | 0,00052d·L |
| Рассверливание | 0,00031d·L |
| Зенкерование | 0,00021d·L |
| Развертывание | 0,0004d·L |
| Внутреннее шлифование отверстий | 0,0018d·L |
| Протягивание (L-длина протяжки) | 0,0004L |
| Строгание черновое (в,L-ширина и длина обрабатываемой поверхности) | 0,0007в·L |
| Строгание чистовое | 0,00003в·L |
| Фрезерование черновое | 0,006L |
| Фрезерование чистовое | 0,004L |
| Нарезание резьбы на валу (d,L-диаметр и длина резьбы) | 0,019d·L |
| Нарезание резьбы в отверстии | 0,0004d·L |
Вспомогательное время на обработку заготовки зависит от степени механизации, массы заготовки и т.д. Его определяют или по нормативным таблицам или на основе хронометража. Сумма основного технологического и вспомогательного времени называется оперативным временем.
Время на техническое обслуживание и время на отдых определяется в процентах от оперативного времени по справочным нормативным таблицам. При расчете можно принимать
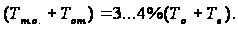 (42)
Все технологические операции относят к определенным квалификационным разрядам согласно тарифно-квалификационному справочнику, который представляет собой перечень характерных работ и требований, предъявляемых к рабочим определенного тарифного разряда в зависимости от сложности и точности работ, условий труда и требующихся для выполнения этих работ знаний и практических навыков. В машиностроении принята шестиразрядная система тарификации работ.
По приведенным выше формулам рассчитываем технические нормы времени на все операции технологического процесса.
Точение черновое .
- Поверхность Ш 54
То = 0,0017∙54∙60 = 0,55 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,5+0,44) = 0,9776 мин.
Тшт = 1,96 мин.
- Поверхность Ш 52
То = 0,0017∙52∙49,5 = 0,43 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,43+0,44) = 0,03 мин.
Тшт = 0,9 мин.
- Поверхность Ш 36
То = (0,0017∙72,5∙36) = 1,33 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(1,33+0,44) = 1,84 мин.
Тшт = 3,61 мин.
- Поверхность Ш 30
То = (0,0017∙30∙63,1) 2= 0,64 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,64+0,44) =0,44 мин.
Тшт = 1,12 мин.
- Поверхность Ш 20
То = (0,0017∙20∙28) 2= 0,28 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,28+0,44) =0,03 мин.
Тшт = 0,75 мин.
Итого на токарную черновую: То = 3,23 мин
Тшт = 8,34 мин
Далее рассчитываем технические нормы времени для остальных поверхностей таким же образом.
Точение чистовое
- Поверхность Ш 52
То = 0,0001∙52∙50= 0,26 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,26+0,44) = 0,028 мин.
Тшт = 0,728 мин.
- Поверхность Ш 54
То = 0,0001∙54∙10= 0,054 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,054+0,44) = 0,019 мин.
Тшт = 0,513 мин.
- Поверхность Ш 20
То = 0,0001∙20∙28,5= 0,057 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,057+0,44) = 0,03 мин.
Тшт = 0,53 мин.
- канавка Ш 17
То = 0,0001∙1,5∙17= 0,0025 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,0025+0,44) = 0,04 мин.
Тшт = 0,48 мин.
- канавка Ш 27,5
То = 0,0001∙1∙27,5= 0,0027 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,0027+0,44) = 0,01 мин.
Тшт = 0,46 мин.
- 2 фаски 1,5 х 45
То = 0,0001∙1,5∙20= 0,003 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,003+0,44) = 0,017 мин.
Тшт = 0,92 мин.
- 2 фаски 1 х 45
То = 0,0001∙1∙30= 0,003 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,003+0,44) = 0,002 мин.
Тшт = 0,96 мин.
- 1 фаска 1 х 45
То = 0,0001∙1∙36= 0,0036 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,0036+0,44) = 0,04 мин.
Тшт = 0,48 мин.
- 3 фаски 3 х 45
То = 0,0001∙1∙52= 0,015 мин.
Тв = 0,44 мин.
Тто+Тот = 4%(0,0036+0,44) = 0,04 мин.
Тшт = 0,48 мин.
Итого на токарную чистовую: То = 0,45 мин
Тшт = 5,541 мин
Центрование
То фр.=(0,006∙60)2= 0,72 мин.
Тв = 0,09 мин.
Тто+Тот = 4%(0,09∙0,72) = 0,0324мин.
Тшт = 0,194мин.
То св.=0,00052∙8,5∙8,9= 0,039 мин.
Тв = 0,14 мин.
Тто+Тот = 4%(0,039∙0,14) = 0,0324мин.
Тшт = 0,186мин.
Итого на центрование: То = 0,76 мин
Тшт = 0, 38 мин
Накатывание резьбы
То = 0,019∙20∙8,2= 3,116 мин.
Тв = 0,2 мин.
Тто+Тот = 4%(3,116+0,2) = 0,13 мин.
Тшт = 3,44 мин.
Итого на накатывание резьбы: То = 3,11 мин
Тшт = 3,44 мин
Калибрование резьбы
То = 0,019∙20∙8,2= 3,116 мин.
Тв = 0,2 мин.
Тто+Тот = 4%(3,116+0,2) = 0,13 мин.
Тшт = 3,44 мин.
Итого на калибрование резьбы: То = 3,11 мин
Тшт = 3,44 мин
Фрезерование
То = 0,006∙8,2= 0,05 мин.
Тв = 0,22 мин.
Тто+Тот = 4%(0,22+0,05) = 0,27 мин.
Тшт = 0,54 мин.
Итого на фрезерование: То = 0,05 мин
Тшт = 0,54 мин
Шлифование черновое
То = 0,0007∙30∙35= 0,7 мин.
Тв = 0,43 мин.
Тто+Тот = 4%(0,43+0,7) = 0,04 мин.
Тшт = 1,17мин.
Итого на шлифование черновое : То = 0,7 мин
Тшт = 1,17 мин
Шлифование чистовое
То = 0,0007∙30∙35= 0,1 мин.
Тв = 0,43 мин.
Тто+Тот = 4%(0,43+0,1) = 0,02 мин.
Тшт = 0,55мин.
Итого на шлифование черновое : То = 0,1 мин
Тшт = 0,55 мин
Результаты расчетов сводим в итоговую таблицу (см. графическую часть).
2.10 Определение технико-экономических показателей технологического процесса.
Себестоимость обработки детали определяется по формуле
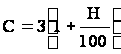 руб. (43)
где 3 - основная заработная плата производственных рабочих на данной операции, руб., Н-процент цеховых накладных расходов (200... 250%).
Основная заработная плата определяется по формуле:
 руб.
(44)
где Тшт - штучное время на операции, ч.; Тз - тарифный коэффициент (табл. 3.37).
Таблица 6
Часовая тарифная ставка, коп
| Условия труда | Разряд | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | ||
| Для рабочих-станочников | |||||||
|
Нормальные: Для сдельщиков Для повременщиков |
50,3 47,1 |
54,8 51,2 |
60,6 56,6 |
67,0 62,7 |
75,4 70,5 |
86,3 80,7 |
|
|
Вредные: Для сдельщиков Для повременщиков |
53,0 49,5 |
58,6 53,9 |
63,7 59,6 |
70,5 65,9 |
79.4 74,2 |
90,4 84,9 |
|
Определяем заработную плату по вышеприведенной формуле на каждую операцию.
Фрезерно-центровочная
З = 0,38∙ 56,6 = 21,5 руб.
Токарная черновая
З = 8,34∙ 56,6 = 472 руб.
Токарная чистовая
З = 5,541∙ 56,6 = 194,7 руб.
Резьбонакатная
З = 3,44∙ 56,6 = 194,7 руб.
Фрезерная
З = 0,54∙ 56,6 = 30,5 руб.
Токарная
З = 3,44∙ 56,6 = 194,7 руб.
Шлифовальная черновая
З = 1,17∙ 56,6 = 66,2 руб.
Шлифовальная чистовая
З = 0,55∙ 56,6 = 31,13 руб.
Далее вычисляем себестоимость обработки детали с учетом процента цеховых накладных расходов (Н = 200%) на все операции
Фрезерно-центровочная
С= 21,5∙(1+200/100) = 64,5 руб.
Фрезерно-центровочная
С= 21,5∙(1+200/100) = 64,5 руб.
Токарная черновая
С= 472∙(1+200/100) = 1416 руб.
Токарная чистовая
С= 313,6∙(1+200/100) = 940,8 руб.
Резьбонакатная
С= 194,7∙(1+200/100) = 584,1 руб.
Фрезерная
С= 30,5∙(1+200/100) = 91,5 руб.
Токарная
С= 194,7∙(1+200/100) = 584,1 руб.
Шлифовальная черновая
С= 66,2∙(1+200/100) = 198,6 руб.
Шлифовальная чистовая
С= 33,13∙(1+200/100) = 93,39руб.
Результаты расчетов сводим в итоговую таблицу (см. графическую часть).
Кроме себестоимости для каждой операции необходимо рассчитать коэффициент использования станков по основному технологическому времени по формуле:
 .
(45)
Центрование.
η = 0,76/0,38 = 2
Точение черновое .
η = 3,23/8,34 = 0,38
Точение чистовое.
η = 0,45/5,541 = 0,08
Накатывание резьбы.
η = 3,11/3,44 = 0,9
Фрезерование
η = 0,05/0,54 = 0,1
Калибрование резьбы.
η = 3,11/3,44 = 0,9
Шлифование черновое
η = 0,7/1,17 = 0,59
Шлифование чистовое
η = 0,1/0,55 0,18
3. Конструкторская часть
3.1 Проектирование станочного приспособления
Приступая к конструированию приспособления, необходимо, прежде всего, ознакомиться с существующими конструкциями- После этого выбранную принципиальную конструктивную схему станочного или контрольного приспособления согласовывают с руководителем курковой работы.
Конструктивной разработкой могут служить модернизация приспособлений по закреплению деталей, загрузочные устройства, подъемники, межоперационные кантователи и т.д.
Конструирование станочного приспособления целесообразно начинать с изучения рабочих чертежей детали и заготовки, технологического процесса и чертежа наладки на операцию, для которой проектируется приспособление станка, после чего определяют тип и размер установочных элементов, их количество и взаимное положение. Затем устанавливают место приложения сил зажима и определяют величину их по силам резания, которые известны из технологического процесса.
Исходя из времени на зажим и разжим заготовки, ее конфигурации и точности, а также места приложения и величины силы зажима, устанавливаются тип зажимного устройства и его основные размеры. После этого выбирают тип и размеры деталей для направления и контроля положения режущего инструмента, а также выявляют необходимые вспомогательные устройства. При конструировании приспособления и выборе отдельных его элементов максимально используют имеющиеся нормали и стандарты.
Проектирование приспособления начинается нанесения на лист контуров заготовки, которые показывают условными линиями. В зависимости от сложности схемы приспособления вычерчивают несколько проекций заготовки.
Проектирование общего вида приспособления осуществляют методом последовательного нанесения отдельных его элементов вокруг контура заготовки: установочных элементов (опор), зажимных устройств, деталей для направления инструмента и вспомогательных устройств. Затем определяют контуры корпуса приспособления.
Общий вид приспособлений вычерчивают в масштабе с проставлением нумерации деталей, а в спецификации указывают ГОСТы, нормали, материал, количество деталей и термообработку. При конструировании приспособления рассчитывают силы зажима (в зависимости от силы резания), погрешность установки, а для механизированных приводов — основные размеры силового привода, На общем виде спроектированного приспособления проставляют его габаритные размеры и размеры, определяющие точность приспособления и являющиеся основными (контрольными) при его сборке и контроле.
Так для кондукторов основными размерами будут диаметры кондукторных, втулок и расстояния между их осями, расстояния от этих осей до базовых поверхностей обрабатываемой заготовки, посадки основных сопрягаемых деталей кондуктора.
На сборочном чертеже приспособления все составные части (сборочные единицы, детали) нумеруют, после чего составляют их спецификацию.
При проектировании станочных приспособлений необходимо особое внимание уделить выбору зажимных устройств и расчету силы зажима обрабатываемых заготовок. Сила зажима должна обеспечить надежное закрепление заготовок в приспособлении и не допускать сдвига, поворота или вибрации заготовки при обработке.
Величину сил зажима определяют в зависимости от сил резания и их моментов, действующих в процессе обработки.
Чтобы обеспечить надежность зажима обрабатываемой заготовки, применяют коэффициент запаса, который зависит от ряда факторов
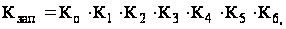 ,
(46)
где Ко - постоянный коэффициент запаса при всех случаях обработки, Ко = 1,5; К1 - коэффициент, учитывающий состояние поверхности заготовки (табл.); К2- коэффициент, учитывающий увеличение силы резания при затуплении режущего инструмента; К3 - коэффициент, учитывающий увеличение сил резания при обработке прерывистых поверхностей деталей; К4 - коэффициент, учитывающий постоянство силы зажима, развиваемой приводом приспособления; К5 - коэффициент, учитывающий удобное расположение рукоятки для ручных зажимных устройств; К6 - коэффициент, учитываемый при наличии моментов, стремящихся повернуть обрабатываемую деталь вокруг ее оси.
Рассчитываем коэффициент по вышеприведенной формуле
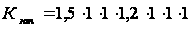 = 1,8
Проверим можно ли использовать данное приспособление на чистовой токарной обработке.
Рассчитаем для каждой поверхности токарной чистовой операции максимальную силу Pz
Pz,y,x=10CptxSyVnKp, где
Cpx,y,n, - эмпирические коэффициенты
Kp= KмрKγрKλрKфKrр - коэффициент, характеризующий фактические условия резания.
- Поверхность Ш 52
Устанавливаем глубину резания(t) на обрабатываемую поверхность. При черновой обработке следует назначать наибольшую глубину, равную всему межоперационному припуску. При чистовой обработке глубину резания следует назначать в следующих пределах: 0,5...2,0 мм да диаметр при шероховатости поверхности Rа > 4 мкм, 0,1...0,4 мм при Ra = 2,5... 1,25 мкм.
t = 0,6мм
Устанавливают подачу станка(S) исходя из прочности державки и пластинки из твердого сплава Для чистовой обработки подачу выбирают из справочных таблиц в соответствии с точностью и качеством обработки поверхностей. Выбранное значение подачи уточняют по паспорту станка.
S = 0,045 мм/об
Скорость резания(V) устанавливают по табличным нормативам для определенных условий работы с учетом поправочных коэффициентов. После этого определяют частоту вращения шпинделя и уточняют ее по паспорту станка.
V=Cv/TmtxSyKv,
где T- период стойкости инструмента (30-60 мин)
Kv =KмvKпvKиvKфKr, где
коэффициенты, учитывающие
Kмv - материал заготовки
Kпv - состояние поверхности
Kиv - материал инструмента
Kф - угол в плане резца
Kr - радиус при вершине резца
Cv, m, x ,y- эмпирические коэффициенты.
Kмv=Kг (750/δв)nv , где
δв- фактический параметр, характеризующий обрабатываемый материал
Kг- коэффициент, характеризующий группу стали по обрабатываемости.
nv- показатель степени по таблице.
Kмv=1 (750/600) = 1,25
Kv=1,25∙0,9∙1∙1∙1∙1=1,125
V=420/400,20,60,150,0450,21,125=390 м/мин
,
где
- оптимальная
скорость резания,
м/мин; D-диаметр
заготовки или
инструмента,
мм.
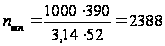 об/мин
Корректируем число оборотов по паспарту станка и вычисляем скорость резания.
V=3,14∙D∙n/1000
V= 3,14∙52∙1600/1000=261 м/мин
Рассчитываем составляющие скорости резания.
Pz,y,x=10CptxSyVnKp, где
Cpx,y,n, - эмпирические коэффициенты
Kp= KмрKγрKλрKфKrр - коэффициент, характеризующий фактические условия резания.
Kмp=( δв /750)n
Kмp=(600/750)0,75=0,84
Kp = 0,84∙1∙1∙1=0,84
Рz = 10∙300∙0,61∙0,0450,75∙261-0,15∙0,84 = 110,5 Н
Далее рассчитываем режимы резания на остальные поверхности данной операции по приведенным выше формулам.
- Поверхность Ш 54
1. t = 0,75 мм
2. S = 0,1мм/об
3. n = 1600 об/мин
Рz = 138,2 Н
- Поверхность Ш 36
1. t = 0,75 мм
2. S = 0,1 мм/об
3. n = 1600 об/мин
Рz = 151 Н
- Поверхность Ш 30
1. t = 0,4 мм
2. S = 0,045 мм/об
3. n = 1600 об/мин
Рz = 4,7 Н
- Поверхность Ш 20
1. t = 0,75 мм
2. S = 0,1 мм/об
3. n = 1600 об/мин
Рz = 160 Н
Максимальная сила Рz = 160 Н
С учетом коэффициента запаса Рz1 = 160∙1,8 = 288 Н
Таким образом, получаем, что все поверхности на данной операции можно обработать при помощи применяемого специального приспособления.
Заключение
В процессе выполнения курсового проекта закрепил, углубил и обобщил знания по курсу «Технологии машиностроения».
Также научился пользоваться справочной литературой, ГОСТами, таблицами, номограммами, нормами и расценками, научился сочетать справочные данные с теоретическими знаниями. В общем, получил полное представление о процессе производства.
Список использованной литературы
Ансеров М.А. Приспособления для металлорежущих станков. - М: Машиностроение, 1975.-654 с,
Анурьев В.И. Справочник конструктора-машиностроителя. В 2-х т, - М.:Машиностроение, 1977.
Аршинов В.А., Алексеев Г.А. Резание металлов и режущий инструмент. - М.:Машиностроение, 1975.-440 с.
Белоусов А.П. Проектирование станочных приспособлений. - М: Высшая школа, 1980.-240 с.
Беспалов Б,Л. и др. Технология машиностроения. - М.: Машиностроение,1973.-330 с.
Боголюбов С.К., Воинов А.В. Черчение. - М.; Машиностроение,1982. – 303с.
Болотин Х.Л., Костромин Ф.П. Станочные приспособления. - М.: Машиностроение, 1973.-315 с.
Горбацевич А.Ф. и др. Курсовое проектирование по технологии машиностроения. -Мн.: Вытекшая школа, 1975. - 286 с.
Горошкин А.К. Приспособления для металлорежущих станков. Справочник.- М.: Машиностроение, 1979. - 304 с.
Ю.Данилевский В.В. Справочник молодого машиностроителя. - М: Машиностроение, 1973. - 645 с.
1 ].Данилевский В.В. Технология машиностроения. - М.: Высшая школа, 1978. -416 с.
12.Дипломное проектирование по технологии машиностроения , Под ред. В.В. Бабука. - Мн.: Вышейшая школа. 1979. - 412 с.
13. Добрыднев И.С. Курсовое проектирование по предмет) «Технология машиностроения)). - М.: Машиностроение, 1985. - 184 с.
14.Журавлев В.Н. Машиностроительные стали: Справочник. - М.: Машиностроение, 1981.-39] с.
15. Зуев А.А., Гуревич Д.Ф. Технология сельскохозяйственного машиностроения,- М.; Колос, 1980.-256 с.
16.Кован В.М. Основы технологии машиностроения. - М.: Машиностроение, 1977. -416 с.
17. Краткий справочник металлиста /Под ред. А.И. Малова. - М.: Машиностроение, 1972.-768 с.
18. Кузнецов В.С. Пономарев Б.А. Универсально-сборные приспособления. - М: Машиностроение, 1974.
19.Маталин А.А. Технология механической обработки - М.: Машиностроение, 1977.-464 с.
Металлорежущий инструмент. Каталог-справочник. - М.: Изд-во НИИМАШ,1971. -585 с.