Изготовление фужера 150 мл методом литья под давлением
Размещено на /
Дипломная работа
"Изготовление фужера 150 мл методом литья под давлением"
Москва 2007
1. Технологическая часть
1.1 Выпускаемое изделие
В дипломном проекте рассматривается технологический процесс изготовления фужера емкостью 150 мл.
Назначение изделия
Фужер 150 мл предназначен для обслуживания населения, особенно в многолюдных мероприятиях, на линиях воздушного, водного и железнодорожного транспортов. Является посудой одноразового пользования.
Конструкция изделия
На рисунке 1 приводится конструкция фужера емкостью 150 мл.
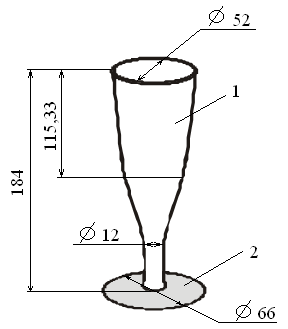
Рисунок 1. Конструкция фужера 150 мл
Фужер состоит из двух частей: верхней части (емкости) и ножки, с помощью которой фужер удерживается в вертикальном положении. Обе части фужера изготавливаются отдельно и совмещаются в процессе монтажа. Основные размеры фужера приводятся на рисунке 1.
1.1.3 Требования, предъявляемые к изделию
К готовому изделию предъявляются требования: эксплуатационные, по физико-механическим показателям, по хранению и транспортировке в соответствии с ГОСТом 28250–89 и ГОСТом 11645–73.
Физико-механические показатели материала для фужера 150 мл должны соответствовать нормам, приведенным в таблице 1.
Таблица 1. Нормы физико-механических показателей.
| Перечень физико-механических показателей | Норма | ГОСТ |
| 1 | 2 | 3 |
| Стойкость к горячей воде | Изделие должно сохранять внешний вид и окраску, не деформироваться и не растрескиваться при температуре (70±5)°С | 28250–89 |
| Миграция красителя (стойкость красителя к протиранию) | Не допускается | 28250–89 |
| Стойкость к слабым щелочам | Изделие должно сохранять форму и гладкую поверхность | 28250–89 |
| Плотность, кг/мі | 1050–1080 | 28250–89 |
| Массовая доля золы, %, не более | 0,10 | 28250–89 |
| Стойкость к термическому старению при 150°С, ч., не менее | 360 | 28250–89 |
| Прочность (предел эластичности), МПа | 26 | 28250–89 |
| Ударная вязкость по Изоду образца с надрезом, 23°С, кДж/мІ | 10 | 28250–89 |
Изделия не должны иметь острых (режущих, колющих) кромок, если это не определено функциональным назначением изделия. Следы от формирующегося инструмента не должны иметь острых (режущих, колющих) краев. Не допускается выступание литника над опорной поверхностью.
Внешний вид наружной поверхности изделия в зависимости от метода его изготовления должен удовлетворять следующим требованиям:
– при изготовлении изделий методом литья под давлением не допускаются подтеки, наличие не расплавляющихся (запрессованных) складок, проколов, трещин.
Материалы и красители, применяемые для изготовления изделия из пластмасс, должны быть разрешены к применению Минздравом России, а НД или ТД на такие изделия или группу изделий должны быть согласованы с Минздравом России в установленном порядке.
В случае допущения изготовления изделий из производственных отходов из пластмасс это указывают в НД ил ТД на изделие или группу изделий. Применение производственных отходов из пластмасс для изготовления изделий, предназначенных для контакта с пищевыми продуктами, должно быть согласованно с Минздравом России. Применение производственных отходов из пластмасс для изготовления изделий детского ассортимента не допускается.
Фужер 150 мл должен отвечать эксплуатационным требованиям, основные из которых включены в таблицу 2.
Таблица 2. Эксплуатационные требования
| Перечень эксплуатационных требований | Показатель внешнего вида |
| 1 | 2 |
| Поверхность | Чистая и блестящая |
| Внешний вид | Не иметь деформаций |
| Диаметр включений на площади 10 смІ, шт. | Не более 0,3 |
| Количество включений на площади 10 смІ, шт. | Не более 1 |
Изделие транспортируют всеми видами транспорта в крытых транспортных средствах в соответствии с правилами перевозок грузов, действующими на данном виде транспорта.
Изделия, упакованные в пачки и коробки, транспортируют железнодорожным транспортом в контейнерах по ГОСТ 20435 или ГОСТ 22225 или пакетированными в термоусадочную пленку. В контейнерах тара должна быть уложена рядами с заполнением пустот прокладочным материалом. Изделия, упакованные в ящики из картона или мешки, транспортируют по железной дороге по вагонными отправками или в контейнерах. Изделия, упакованные в плотные деревянные или фанерные ящики, транспортируют по железной дороге мелкими отправками.
Транспортирование речным транспортом проводится в контейнерах по ГОСТ 20435 или пакетами. Транспортирование автомобильным транспортом проводится в картонных коробках и ящиках, в бумажных пачках и мешках без упаковки их в деревянные ящики. Изделия из пластмасс хранят в крытых сухих складских помещениях на расстоянии не менее 1 м от нагревательных приборов в условиях, исключающих воздействие агрессивных сред (кислотной, щелочной и др.), а также легковоспламеняющихся и горючих жидкостей. Изделия должны быть защищены от прямого воздействия солнечного света. Упакованные изделия укладывают в штабелях на обрешетках, поддонах или стеллажах. Расстояние от пола должно быть не менее 0,1 м. Упаковка, маркировка, транспортирование и хранение изделий, отправляемых в районы Крайнего Севера и приравненные к ним районы – по ГОСТ 15846.
1.2 Сырье и материалы
1.2.1 Перечень материалов
Для изготовления фужера 150 мл рекомендуется использовать основные вспомогательные и упаковочные материалы.
Таблица 3. Перечень материалов
| Наименование материала | Назначение материала | Обозначение документа ГОСТ |
| 1 | 2 | 3 |
| Основные материалы | ||
| Композиция на основе полистирола общего назначения (ПСМ-158K) | Изготовление корпуса фужера 150 мл | 20282–86 |
| Композиция на основе полипропилена (ПП-01–250) | Изготовление ножки для фужера 150 мл | 11645–73 |
| Вспомогательные материалы | ||
| Ацетон | Для протирки оснастки, термоштампов. | 2768–84 |
| Силиконовая смазка | Для протирки пресс-форм и термоштампов в момент их запуска | ТУ 2257–001–54736950–01 |
| Уайт-спирит | Для протирки пресс-форм и термоштампов | 314–78 |
| Салфетки бумажные | Для протирки пресс-форм, термоштампов. | |
| Упаковочные материалы | ||
| Короб 600x400x495 мм | Для упаковки одноразовой посуды | 7276–89 |
| Картонная упаковка | Для упаковки наборов одноразовых столовых приборов и посуды с информацией об упакованной продукции | 7933–89 |
| Пленка ПВХ ш. 300 мм. (350 мм.) | Применяется для достаточной герметичности упаковки. | ГОСТ 25951–83 |
Ниже следует характеристика основных свойств перечисленных материалов.
1.2.2 Основные материалы
Для изготовления фужера емкостью 150 мл в качестве основных материалов следует использовать композиции на основе полистирола и полипропилена, рецепт которых приводится в таблице 4.
Таблица 4. Рецепты полимерных композиций
| Наименование компонента | На 100 массовых частей |
| 1 | 2 |
| Корпус фужера 150 мл | |
|
Полистирол 158К «BASF» Эмульфин К Ионол |
100 2 1 |
| Итого | 103 |
| Ножка фужера 150 мл | |
|
ПП-01–250 Гидроксибензофенон Стеарат Ca Тинувин П-803 |
100 1 0,2 0,3 0,3 |
| Итого | 101,8 |
Перечисленные рецепты композиций должны отвечать нормам контроля и нормам физико-механических показателей, включенных в таблицу 5.
Таблица 5. Нормы контроля и физико-механические показатели
| Наименование показателей | Нормы | ГОСТ |
| 1 | 2 | 3 |
| Нормы контроля ПСМ 158К «BASF» | ||
| Плотность кг/мі | 906 | 22372–77 |
| Диэлектрическая проницаемость при частоте 1 МГц, не более | 2,6 | 22372–77 |
| Тангенс угла диэлектрических потерь при частоте 1 МГц, не более | 2,6 | 22372–77 |
| Массовая доля остаточного мономера (стирола), %, не более | 0,10 | 15820–82 |
| Массовая доля воды, %, не более | 0,1 | 11736–78 |
| Нормы контроля ПП-01–250 | ||
| Плотность кг/мі | 900–910 | 11645–73 |
| Насыпная плотность гранул, кг/мі | 480–520 | 11645–73 |
| Массовая доля летучих, %, не более | 0,10 | 11645–73 |
| Нормы физико-механических показателей ПСМ 158К «BASF» | ||
| Прочность при разрыве, МПа (кгс/смІ), не менее |
49,0 (500) |
11262–80 |
| Температура размягчения по Вика, °С, не ниже | 95 | 15088–83 |
| Показатель текучести расплава, г/10 мин | 1,3–3,0 | 11645–73 |
| Нормы физико-механических показателей ПП-01–250 | ||
| Температура тепловой деформации при нагрузке 0,46 Н/ммІ, | 70–96 | 11645–73 |
В таблице 6 рассмотрены основные свойства компонентов рецептур ПСМ 158K и ПП-01–250.
Таблица 6. Основные свойства компонентов рецептур полимерных композиций
| Наименование компонента, химическая формула, ГОСТ, расшифровка | Основные свойства компонента | Определение класса компонента |
| 1 | 2 | 3 |
|
ПСМ 158К «BASF» (Полистирол)
ГОСТ 28250–89 Две первые цифры – ударная вязкость и десятикратное значение содержания остаточного мономера М – ударопрочный полистирол, полученный полимеризацией стирола в массе. К – не окрашенный. |
Плотность 906 кг/мі. Прозрачен, обладает очень хорошими оптическими свойствами. Обладает повышенной хрупкостью, прочность при разрушающем напряжении при растяжении от 39 до 41 МПа, при этом относительное удлинение очень маленькое. Твердость по Бринелю от 137 до 200 МПа. Обладает хорошими теплофизическими свойствами, удельное объемное электрическое сопротивление находится в пределах 10^6–10^7 Ом на метр. Обладает высокой кислото-щелочестойкостью, растворяется в некоторых хлорсодержащих растворителях, бензоле, в некоторых сложных эфирах. Может сульфироваться, галогенироваться, нитроваться. Пропускает 90% видимого спектра, но ультрафиолетовые лучи и инфракрасные проходят гораздо меньше. |
Пластмассы – это один из видов полимерных материалов, состоящих из длинных цепей макромолекул, которые, в свою очередь, имеют линейное или разветвленное строение. Перерабатываются в области высокоэластического и вязкотекучего состояния, эксплуатируются в области стеклообразного состояния. |

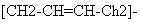


1.2.3 Обоснование рецептуры
Для корпуса фужера 150 мл.
Полимерная композиция предназначена для корпуса фужера 150 мл, должна отвечать нормам контроля, приведенным в таблицах 1, 5. Кроме того, полимерная композиция должна быть атмосферо – погодо – водо – кислото – щелочестойкой. Учитывая перечисленные требования, считаем, что для основы этой полимерной композиции подойдет полистирол марки 158К «BASF». Он хорошо смешивается со всеми компонентами полимерной композиции, обеспечивает в полимерной основе рецепта все требуемые технологические свойства и физико-механические показатели, относительно недорог, физиологически безвреден. В связи с невысокой пластичностью, малой морозо – кислото – щелочестойкостью для полистирола используют добавки пластификатора эмульфина К 2–8 массовые части. В процессе эксплуатации эмульфин К вступает в межмолекулярное взаимодействие с полистиролом и придает ему весь комплекс физико-механических показателей. Количество эмульфина К выбрано с учетом требуемых физико-механических показателей.
Ионол (1 массовая часть), используемый в рецепте, является противостарителем химического действия. Увеличивает химическую стойкость при переработке полистирола в изделие.
Все перечисленные компоненты в указанных количествах обеспечивают полимерной композиции рассмотренные ранее физико-механические и технологические свойства в условиях эксплуатации изделия в интервале температур от -30 до +100–105єС, а также минимальную себестоимость полимерной композиции.
Для ножки фужера 150 мл.
Полимерная композиция предназначена для ножки фужера 150 мл, должна удовлетворять нормам контроля, приведенным в таблицах 1, 5. Кроме того, полимерная композиция должна быть атмосферо – погодо – водо – кислото – щелочестойкой. Учитывая перечисленные требования, считаем, что для основы этой полимерной композиции подойдет полипропилен марки ПП-01–250. Он хорошо смешивается со всеми компонентами полимерной композиции, обеспечивает в полимерной основе рецепта все требуемые технологические свойства и физико-механические показатели полимера, относительно недорог, физиологически безвреден. Для увеличения морозостойкости при переработке материала, повышения его текучести в рецепте использована добавка стеарата кальция (0,2 массовые части). Он сокращает цикл литья под давлением, защищает полимер в процессе литья под давлением при повышенной температуре.
Антикоррозионная добавка гидроксибензофенон (1 массовая часть) является комплексным противостарителем химического действия, повышает стойкость изделия к моющим средствам, к различным агрессивным средам, придает стойкость к механическим воздействиям, является также фотостабилизаторам.
Тинувин (0,3 массовые части), используемый в рецепте, является термостабилизатором процесса переработки. Позволяет повторно использовать отходы на основе полипропилена без изменения их физико-механических показателей, сохраняя величину молекулярной массы.
В рецепте использован краситель. Для придания черной окраски в полимерную композицию добавляют углерод технический П-803 в количестве 0,3 массовых частей. Он придает требуемый темный цвет, что обеспечивает изделию эстетические свойства.
Все перечисленные компоненты в указанных количествах обеспечивают полимерной композиции рассмотренные ранее физико-механические и технологические свойства в условиях эксплуатации изделия в интервале температур от -30 до +100–105єС, а также минимальную себестоимость полимерной композиции. Для упаковки фужера 150 миллилитров рекомендовано использовать вспомогательные материалы, перечень и основные свойства которых включены в таблицу 7.
Таблица 7. Основные свойства вспомогательных материалов.
| Наименование вспомогательного материала | Основные свойства вспомогательных материалов | Наименование документа (ГОСТ/ТУ) | |
| Показатель | Норма | ||
| Ацетон |
Плотность, г/ см Температура кипения, С Показатель преломления, n / D |
0,7908 56,24 1,356 |
ГОСТ 2768–60 |
|
Силиконовая смазка СКТ-4 |
Вязкость при 20 С Предельная рабочая t, С Внешний вид, цвет продукта Массовая доля нелетучих веществ при 150о |
150 80–100 Маслянистая прозрачная жидкость от бесцветного до коричневого 87 |
ТУ 2389–320–05763458–98–2001 |
| Салфетки бумажные |
Материал Размер, мм |
Целлюлоза 200х200 |
ГОСТ Р 51121–97 |
Характеристика основных свойств упаковочных материалов, используемых при изготовлении изделия, приводится в таблице 7.1.
Таблица 7.1. Основные свойства упаковочных материалов
| Наименование упаковочного материала | Основные свойства упаковочных материалов | Наименование документа | |
| Показатель | Норма | ||
| 1 | 2 | 3 | 4 |
| Короб |
Размеры, мм Применяемый материал |
600х380х0,12 гофрокартон | ГОСТ 13513–84 |
| Этикетка транспортная |
Размеры, мм Материал |
90х133 бумага |
ГОСТ 14192–96 |
| Этикетка паллеты |
Размеры, мм Материал |
210х297 бумага |
ГОСТ 14192–96 |
| Этикетка потребительская |
Размеры, мм Материал |
90х133 бумага |
ГОСТ 14192–96 |
| Поддон |
Размеры, мм Высота паллеты, мм |
800х1200 2030 |
EUR |
| Лента «Скотч» |
Ширина, мм Цвет |
20 красный |
Импорт ОСТ 6–19–416–80 |
| Пленка «Стрейч». | Размеры, мм | 0,023х500 | ГОСТ 25951–83 |
| ПЭ пленка (рукав). | Размеры, мм | 750х0,12 | ГОСТ 10354–82 |
1.3 Обоснование метода производства
Изготовление фужера из двух разных материалов можно проводить только методом литья под давлением.
Сущность этого метода заключается во впрыскивании разогретой до вязко-текучего состояния полистирола в полость заранее замкнутой пресс-формы, через литниковый канал, с последующим охлаждением пресс-формы.
Самым большим достоинством метода литья под давлением можно считать высокую производительность с повышенной точностью расхода материала.
Также к достоинствам этого метода относится:
– экономичность изготовления изделий сложной конфигурации в широком интервале по массе;
– высокая эффективность использования оборудования;
– степень автоматизации процесса достаточно высока;
– современные конструкции литьевых машин позволяют получать изделия литьем под давлением двух и более цветов, пористые изделия, с различной плотностью по сечению изделия, многослойные изделия;
– литьевая машина устанавливается на любом этаже, не требуется большой производственная площадь и др.
К недостаткам метода литья под давлениям можно отнести:
– высокая стоимость формующего инструмента;
– сравнительно низкая производительность при изготовлении армированных изделий и изделий сложной конфигурации;
– обслуживание машины требует операторов высокой квалификации и др.
Рассмотрев все вышеперечисленные достоинства и недостатки, можно считать, что фужер 150 мл может изготавливаться методом литья под давлением.
Двухцветный фужер из разных материалов можно изготавливать на одной литьевой машине с двумя инжекционными цилиндрами и общей пресс-формой, последовательно заполняя ее сначала одним материалом (корпус фужера), а затем другим (ножка). Это требует использования литьевой машины сложной конструкции с разными температурными режимами в каждом цилиндре, но не всегда обеспечивает четкость границы прозрачного и непрозрачного материала в изделии, что недопустимо по внешнему виду.
Можно использовать раздельное изготовление корпуса фужера и ножки на разных машинах с последующим совмещением двух частей в процессе монтажа фужера. Это значительно упрощает конструкцию литьевой машины, облегчает технологический процесс, снижает уровень брака, облегчает утилизацию бракованных изделий. В рассматриваемом технологическом процессе предлагается использование второго способа изготовления двухцветного фужера.
1.4 Технологический процесс
В данном дипломном проекте рассматривается технологический процесс изготовления корпуса фужера 150 миллилитров методом литья под давлением.
1.4.1 Перечень участков и складов технологического процесса
Для изготовления фужера 150 мл необходимо иметь следующие участки и склады. Склад основного сырья, участок сушки сырья в пневмосушилках, участок литья под давлением, участок монтажа фужера, участок обрезки литника и подшлифовки, участок упаковки и ОТК, участок временного складирования и хранения, участок переработки отходов. В данном дипломном проекте рассматриваются все вышеперечисленные участки и склады.
1.4.2 Технологическая схема процесса
В соответствии с темой индивидуального задания и перечнем участков и складов, приведенных ранее, на рисунке 2 приведена аппаратурная технологическая схема рассматриваемого технологического процесса с подключениями КИП к основным видам оборудования.
1.4.3 Описание технологического процесса
Технологический процесс подразделяется на основные и вспомогательные операции.
К вспомогательным операциям относится: хранение полимерных композиций, доставка их со склада в цех, подготовка оборудования к работе, передача изделия по стадиям технологического процесса, хранение готового изделия на складе.
Полистирол хранят в условиях, исключающих воздействие прямого солнечного света. Гарантийный срок хранения полистирола- 3 года с момента даты изготовления. Хранят полистирол в закрытом сухом помещении, на расстоянии не менее 1 метра от нагревательных приборов при температуре не выше 30 градусов, относительная влажность воздуха должна быть не более 60%. Полистирол хранят на поддонах или на полках.
Полистирол поступает на завод в виде гранул, упакованный в полиэтиленовые мешки. Масса мешка должна быть 25±0,3 кг. Мешок должен быть маркирован в соответствии с ГОСТом 14192. На мешке должно быть нанесено: наименование предприятия изготовителя, номер партии, дата изготовления, масса. Далее проводится входной контроль основного сырья визуально и проверка целостности упаковки, на наличие посторонних включений. Затем при помощи электрокара производится транспортирование сырья со склада в цех. Сырье поступает в мешках на поддонах, перед переработкой мешки с полистиролом должны быть выдержаны не менее 12 часов в производственном помещении.
Далее материал поступает на участок подготовки сырья. На этом участке идет приготовление полимерной композиции в металлических передвижных бункерах, где вторичное сырье и красители добавляются к первичному и там же перемешиваются.
Затем сырье автоматически поступает в пневмосушилку, где уровень засыпки отслеживается автоматически. Сушка служит для того, чтобы вывести из полистирола остатки воды, чтобы при дальнейшей переработке не возникало различных видов брака. Сушка проходит при температуре 100–120˚C, в течении от 1 до 2 часов при помощи подогретого воздуха. После сушки сырья, его влажность составляет не более 0,1–0,25 процентов. После сушки, сырье поступает на участок литья под давлением.
Прежде, чем начать сам процесс, подготавливают оборудование к работе. Это происходит раз в смену. Оборудование должно быть чистым и исправным, включение оборудования происходит только на холостом ходу, то есть без подачи материала. Если не возникает посторонних шумов, значит оборудование исправно, затем подключают энергоноситель (вода). Также промазывают формы силиконовой смазкой для того, чтобы изделие легче вынималось из формы, это также способствует быстрому растеканию материала внутри пресс-формы, сохраняет ее поверхность от коррозии при воздействии перерабатываемого материала. Изделие изготавливают в соответствии с технологической картой производства.
Процесс литья под давлением проходит в автоматическом режиме.
Сущность процесса литья заключается во впрыскивании разогретой до вязко-текучего состояния композиции полистирола в полость заранее замкнутой пресс-формы через литниковый канал, с последующим охлаждением материала в пресс-форме.
Процесс предназначен для получения полностью готовых изделий из пластмасс, которые могут применяться в бытовом назначении и в хозяйстве.
Сырье поступает в загрузочный бункер с помощью пневмосистемы, откуда самотеком перемещается в материальный цилиндр литьевой машины, пластицируется вращающимся шнеком с одновременной подачей в переднюю часть цилиндра. В первой зоне идет разогрев материала до температуры 235 °С, затем материал поступает во вторую зону, где происходит пластикация до вязкотекучего состояния, при температуре до 245°С.
После чего сообщается поступательное движение к соплу, температура сопла составляет 270 °С, создается давление до 70–80 мПА, под действием плунжера, перемещающего шнек и материал в литниковый канал, где происходит впрыск материала в пресс-форму, температура пресс-формы составляет 270 °С, она заполняется материалом. Перед впрыском материала в пресс-форму в ней создается вакуум 0,06 мПа, что снижает время впрыска и обеспечивает отсутствие пор в изделии. Далее идет охлаждение формы, при помощи охлаждающей воды с температурой до 140С, которая подается по каналам в толщу пресс-формы. Расплав при охлаждении затвердевает и оформляется в изделие. После чего пресс-форма размыкается, и готовое изделие затаривается в промежуточную тару – мешок многократного использования. Мешок заполняется не более, чем на три четверти. Заполнение мешка осуществляется автоматически.
После чего заполненный мешок закрывают в горловине, обматывают лентой «Скотч» и перемещают на место складирования полуфабрикатов. Операцию складирования осуществляют вручную. Готовые изделия при помощи гидравлических тележек отправляют на участок ОТК, комплектации, упаковки, где из промежуточной тары на рабочий стол выкладывается вся продукция и сортируется, тут же производится монтаж корпуса фужера с ножкой. Годные изделия упаковывают в потребительскую тару, предварительно убрав бракованные изделия. Литник и бракованные изделия, имеющие брак из-за дефектов пресс-формы или технологических режимов, собирают в мешок и перемещают в отведенное место с пометкой «возвратные отходы» для последующего дробления. Изделия и литники, имеющие на своей поверхности масло, грязь собирают и перемещают в отведенное место «безвозвратные отходы», для дальнейшей утилизации.
Отсортированные и качественные изделия комплектуют вместе с ножками, упаковывают, маркируют в соответствии с указаниями в технической документации. Упакованные изделия в полиэтиленовые мешки помещают в короб, а короб ставят на поддон. Далее поддон при помощи гидравлической тележки доставляют к автомату, для оборачивания его в стрейч-пленку. Формирование транспортных паллет. Закрепляют стрейч-пленку за угол евро-поддона и обертывают груз несколькими слоями пленки. Маркировка пакетируемых паллет производится по нормативной документации. Затем паллету перемещают при помощи гидравлической тележки в места временного складирования и хранения. Возвратные отходы, образовавшиеся при изготовлении изделий методом литья под давлением, отправляют с участка литья на участок подготовки сырья, где происходит дробление этих отходов на гранулы 3 мм.
Сущность процесса дробления заключается в физической деструкции отходов на мелкие частицы 3 мм.
В процессе дробления контроль внешнего вида отходов в целях исключения попадания в дробилку посторонних включений, осуществляется визуально. Подача отходов идет регулярно, небольшими порциями строго по маркам и цвету материала.
Затем дробленное возвратное сырье засыпают в металлические передвижные бункеры и мешки из под сырья. Такой процесс идет автоматически. Возвратное сырье поступает на процесс литья под давлением вместе с первичным сырьем.
Изготовление ножки производится таким же методом, но с другими технологическими параметрами, приведенными в таблице 8.
1.4.4 Технологические параметры процесса
При выполнении технологического процесса на каждой операции необходимо соблюдать технологические параметры, перечень и значение которых содержатся в таблице 8.
Таблица 8. Технологические параметры процесса
| Наименование операций | Технологические параметры | Норма |
| 1 | 2 | 3 |
| Хранение сырья на складе |
Температура, °С Относительная влажность воздуха, не более % Срок хранения, год Способ хранения Размер гранул, мм |
0–15 60 1–3 В полиэтиленовых мешках в виде гранул 2–5 |
| Транспортирование сырья со клада на гидравлических тележках |
Вес баул, кг Вес мешков, кг |
500 23±0,3 |
|
Проверка оборудования на исправность, на холостом ходу Подключение энергоносителей |
посторонние шумы посторонние предметы вода электроэнергия вакуум |
Отсутствуют Отсутствуют включено включено включено |
| Пневмосушка сырья |
Температура, °С Время, мин |
60–120 60 |
1.4.5 Контроль технологического процесса
Все технологические параметры рассматриваемого процесса контролируются в соответствии с данными таблицы 9.
Таблица 9. Контроль технологического процесса
| Наименование процесса | Технологический параметр | Норма | Контрольно измерительный прибор (КИП) | Периодичность контроля | Ответственный за контроль | Вид брака при несоблюдении параметра |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 |
| Хранение сырья на складе |
Температура, °С Срок хранения, год Относительная влажность, не более % Способ хранения Размер гранул, мм |
0–15 3 60 ПЭ мешки в виде гранул 2–5 |
Ртутный термометр | Раз в сутки | Кладовщик | Не соответствие физико-механических показателей полистирола |
1.4.6 Виды брака, их причины, меры предупреждения
При несоблюдении технологических параметров и норм контроля включенных в таблицу 8 и 9 на конечной операции технологического процесса могут возникнуть виды брака, перечень которых приводится в таблице 10, в этой же таблице указываются причины брака и меры их предупреждения.
Таблица 10. Виды брака, их причины и меры предупреждения
| Виды брака | Причины брака | Меры предупреждения брака |
| 1 | 2 | 3 |
| Вздутия на поверхности включение воздуха, образование пузырей, | Большая температура материала. Большая скорость вращения шнека. | Уменьшить температуру материала. Уменьшить скорость вращения шнека. |
| Шероховатость | Нарушение хромового покрытия формы | Ремонт формы, восстановление хромового покрытия формы. |
1.4.7 Утилизация отходов
Возможности вторичной переработки полистирольных отходов очень скромны. Это объясняется меньшей разницей в цене между исходным и вторичным сырьем. Кроме того, изделия из полистирола в процессе производства часто претерпевают значительную объемную вытяжку, что усложняет вторичную переработку и сказывается на общей себестоимости утилизации.
Очень небольшая часть полистиролов, бывших в употреблении, перерабатывается в исходные продукты. Примерами повторного использования полистирольных отходов являются изоляционные панели, упаковочные материалы, утепляющая обшивка труб и другие изделия, в которых оптимальным образом могут быть использованы хорошие термоизоляционные, шумопоглощающие и ударопрочные свойства вторичного полистирола. В ряде случаев структура перерабатываемого полистирола уплотняется за счет использования специальных переходных технологий, и полученный таким образом материал используется в областях применения кристаллического полистирола. Наиболее интересное применение такого материала – производство профилей, ранее изготавливавшихся только из дерева (оконных рам, полов и т.д.). В этом случае свойства переработанного полистирола ничем не уступают свойствам дерева, а по показателям длительности жизненного цикла в естественных условиях даже превосходят его.
1.5 Оборудование
В рассматриваемом технологическом процессе основным видом оборудования является машина для литья под давлением.
1.5.1 Техническая характеристика оборудования
Техническая характеристика применяемого оборудования приводится в таблице 11.
Таблица 11. Техническая характеристика оборудования
| Наименование и марка оборудования | Технологическая характеристика оборудования | |
| Показатель | Норма | |
| 1 | 2 | 3 |
|
Литьевая машина ERGOtech 25–100 |
Объем впрыска, см^3 | 63 |
| Давление впрыска, бар | 2020 | |
| Скорость впрыска, г/сек | 140 | |
| Скорость пластификации, г/сек | 22 | |
| Усилие прижима сопла, мПа | 20–60 | |
| Диаметр червяка, мм | 35 | |
| Ход шнека, мм | 175 | |
| Рабочий объем цилиндра, см^3 | 168,3 | |
| Общая мощность, кВт | 30,8 | |
| Объем гидравлического бака, л | 250 | |
| Габариты, м | 4,2x1,4x1,9 | |
| Вес, кг | 3650 | |
| Дробилка GP 7025 | Потребление по холоду, кВт | 12 |
| Шлифовально-обрезочная машина |
Мощность мотора, кВт Габариты, мм |
0,5 1000x600x800 |
1.5.2 Описание единицы основного оборудования
Основной единицей оборудования для изготовлении фужера емкостью 150 мл является литьевая машина. Ее техническая характеристика приведена ранее, в таблице 8.
На рисунке 3 приводится чертеж литьевой машины с электродвигателем.
Литьевая машина состоит из четырех основных узлов: прессового узла смыкания формы, инжекционного узла (узла подготовки и впрыска расплавленной массы), привода, системы управления. В конструкции узел смыкания состоит из двух плит, соединенных болтами, силового гидроцилиндра смыкания, поршня, подвижной плиты с полуформой. Вторая, неподвижная полуформа, установлена на неподвижной плите. Узел впрыска состоит из материального цилиндра с системой терморегулирования, загрузочного устройства, плунжера, силового гидроцилиндра.
Узлы впрыска (инжекционный узел) бывают трех типов. Наиболее простой – плунжерный, здесь дозатор материала и сам материал должен быть в виде гранул, но он плохо пластицируется перед впрыском. Наиболее часто используют узел впрыска шнекплунжерного типа, когда предварительная пластикация материала и набор дозы проводится шнеком (червяком), а сам впрыск – плунжером, при этом поршень цилиндра перемещает червяк вместе с материалом в сторону сомкнутой пресс-формы, и подготовленная доза материала впрыскивается в пресс-форму. При этом материал может быть в виде гранул или ленты, и его пластикация проходит хорошо.
Для литьевых машин с большим объемом впрыска используют шнек – плунжерные машины, у которых материальный цилиндр для пластикации материала с помощью шнека располагается под углом к материальному цилиндру с плунжером, в котором происходит накопление дозы материала. При этом во время набора дозы материала плунжер вытесняется материалом. При отходе плунжера на нужное расстояние (определяется упорами, действующими на концевой выключатель, который останавливает червяк пластикатора) прекращается подача материала в накопитель, и плунжер производит впрыск. Есть конструкции узлов впрыска интрузионного типа, где подача материала в пресс-форму производится только за счет вращения червяка в материальном цилиндре, однако, из-за низкой скорости заполнения шнека, такая конструкция используется редко.
Узел смыкания. Он обеспечивает быстрое и плотное смыкание пресс-формы, противодействует ее раскрытию под давлением материала, находящегося в пресс-форме. Для смыкания пресс-форм применяют гидравлические устройства. Смыкание проводят силовые рычаги, перемещающие подвижную плиту с установленной на ней полуформой. Силовые рычаги передвигаются поршнем силового цилиндра через шток. В силовой контур входит основание силового цилиндра, силовые рычаги, неподвижная плита, соединяющая колонны. Узел быстроходен, выдерживает большие усилия.
Пластикатор. Он по конструкции не отличается от материального цилиндра ЧМХП. Но перемещение червяка при впрыске по оси обеспечивается силовым гидроцилиндром, укрепленным на специальной раме. Терморегулирование по зонам идет за счет теплоносителя, проходящего по каналам в толще стенки цилиндра, там же есть углубление для термопар. В головной части цилиндра стоит сопло, через которое материал подается в форму. В сопле имеется запорное устройство, предотвращающее вытекание материала из пресс-формы. Используются запорные устройства плунжерного типа, с плунжерным открывателем и др. В запорном устройстве плунжерного типа при упоре в пресс-форму наконечник сжимает пружину, смещается, шарик иглы входит в расширение в конце канала и открывает проход материала в пресс-форму. При отходе сопла от пресс-формы пружина смещает наконечник, шарик иглы перемещается в самое узкое сечение и перекрывает канал.
Система терморегулирования литьевой машины. Она состоит из каналов для теплоносителя и термопары, расположенных в теле цилиндра, сопла, пластикатора, пресс-формы. Сигналы термопар воспринимают потенциономеры, включающие через реле систему терморегулирования во всех зонах. Используют жидкий теплоноситель и электронагреватель.
Привод литьевой машины. Используется только индивидуальный привод, состоящий из насосов высокого и низкого давления, запорной и регулирующей аппаратуры, гидравлическая жидкость – масло.
Конструкция пресс-формы. Пресс-форма изготовлена из прочной стальной ковки, т. к. материал внутри пресс-формы находится под давлением до 200 мПа, создавая усилия, стремящиеся раскрыть пресс-форму. Стенки пресс-формы толстые, выдерживают большое давление без деформации. Внутренняя оформляющая полость пресс-формы изготовлена по высокому классу точности, отполированная, подвижные детали, подогнанные и пришлифованные друг к другу, что предотвращает выход материала при заполнении пресс-формы. Для создания стабильного температурного поля пресс-форма имеет теплоноситель горячего и холодного типа. Пресс-форма снабжена выталкивателями для создания автоматического режима работы. Пресс-форма состоит из двух частей. Левая крепится к неподвижной плите литьевой машины, правая – к подвижной. Теплоносители размещены в просверленных каналах. В левой части пресс-формы установлена литниковая втулка, к ней прижимается сопло литьевой машины, и материал, разогретый до вязкотекучего состояния, проходит по литниковому каналу, попадая в оформляющую полость пресс-формы. Литниковая втулка имеет конический канал, обращенный основанием конуса внутрь пресс-формы, поэтому литник легко выходит из канала и всегда остается на изделии; литниковый канал располагается в центре пресс-формы, чтобы она равномерно заполнялась. Пресс-форма отделена от плиты теплоизолирующей прокладкой.
Литьевая машина оснащена контрольно-измерительными приборами (КИП), показывающими и регулирующими, системой автоматического управления с разветвленной сетью блокирующих устройств. Контроль температуры по зонам цилиндра идет автоматически по заданному режиму. Давление в гидросистеме контролируется и регулируется манометрами и специальными устройствами. Продолжительность операции контролируется командным прибором, может меняться в широких пределах. Объем впрыска регулируется по обратному ходу плунжера материального цилиндра. Литьевая машина имеет сложные контролирующие и регулирующие системы, позволяющие им работать в автоматическом режиме.
Литьевая машина ERGOtech 25–100 имеет следующий принцип действия: полистирол в виде гранул подается в загрузочную воронку, и захватывается шнеком за счет рифленой поверхности его вращающихся частей. Затем предварительно разогретая, смазанная, заранее замкнутая пресс-форма подводится к материальному цилиндру. Разогретый до вязко-текучего состояния полистирол впрыскивается через сопло литникового канал в полость пресс формы. Выдерживается под высоким давлением. Затем пресс-форма охлаждается холодной водой по расположенным в ее толщеканалам, затем она раскрывается, и из нее выпадает готовое изделие в подставленную тару. Литник отделяется от изделия, и поступает на участок переработки отходов.
Опасными узлами оборудования является узел смыкания пресс-формы, узел впрыска, электродвигатель, редуктор. Если не соблюдать меры по технике безопасности, то можно получить следующие виды травм: удар электрическим током, ожоги, металлизация кожи, переломы костных тканей и т.д.
При работе литьевой машины необходимо использовать виды