Изготовление фужера 150 мл методом литья под давлением
Таблица 12. Виды применяемой энергии.
| Вид энергии | Параметр | |
| Показатель | Норма | |
| 1 | 2 | 3 |
| Электроэнергия (силовая) | Сила тока, А | 6 |
| Напряжение, В | 380 | |
| Частота, Гц | 50 | |
| Электроэнергия (нагрев) | Сила тока, А | 6 |
| Напряжение, В | 220 | |
| Частота, Гц | 50 | |
| Вода | Температура, °С | 14 |
| Давление, МПа | 0,4 | |
| Сжатый воздух | Давление, МПа | 0,5 |
| Температура, °С | 30 | |
| Вакуум | Глубина, МПа | 0,06 |
1.5.3 Виды транспорта
Для подачи исходного продукта к началу технологического процесса, передачи его по стадиям технологического процесса и отправки на склад готового изделия следует использовать виды транспорта, перечень и технические характеристики которых приводится в таблице 13.
Таблица 13. Виды транспорта
| Вид транспорта | Техническая характеристика | |
| Показатель | Норма | |
| 1 | 2 | 3 |
| Электропогрузчик Т 1 0 412 отм. «0,00», отм. «– 4,80» | Грузоподъемность, т | 2 |
| Мощность мотора, КВт | 6 | |
| Высота подъема, м | 4,5 | |
| Скорость, км/ч | 18 | |
| Габаритные размеры, мм | 3200х1500х2000 | |
| Масса, кг | 2000 | |
| Электропогрузчик отм. «+6,00» | Грузоподъемность, т | 0,5 |
| Мощность мотора, КВт | 6 | |
| Высота подъема, м | 4,5 | |
| Скорость, км/ч | 30 | |
| Габаритные размеры, мм | 3000х1500х2000 | |
| Масса, кг | 1500 | |
| Гидравлическая тележка Liberblau | Грузоподъемность, т | 2,5 |
| Мощность мотора, КВт | 12 | |
| Высота подъема, м | 19,5 | |
фужер технологический материал производство
1.6 Автоматизация
В современном промышленном производстве определяющую роль имеет автоматизация технологических процессов. Степень автоматизации на предприятии неуклонно растет. При этом снижается доля ручного труда во всех сферах промышленного производства, повышается качество продукции, увеличивается производительность труда, сокращается процент брака, а, следовательно, снижается себестоимость продукции. В конечном итоге, это позволяет увеличить выпуск продукции высшей категории качества.
В таблице 14 приведена спецификация на КИП, установленные на литьевой машине и сушильной установке, на рисунке 2 приводится схема подключения приборов КИП по месту и на щите.
Таблица 14. Спецификация на приборы КИП
| № п/п | Наименование КИП и техническая характеристика | Тип прибора | Количество приборов |
|
1–1 2–1 8–1 |
Термоэлектрический преобразователь (термопара) хромель-копелевая группа ХК. Рабочая длинна L=300 мм с защитной крышкой, диаметр термоэлектродов 1,8 мм. Арматура защитного чехла – сталь, диаметр 14 мм. Завод изготовитель: город Лутск, производственное объединение «Электротермомитриер». | ТХК-1392 | 2 |
| 1–2 | Прибор показывающий регистрирующий на дисковой диафрагме для измерений температуры с пропорционально – интегральным «ПИ» законом регулирования. С шкалой 0–300 єС. Выходной сигнал от 0 до 5 мА, группа ХК. Класс точности 0,5. Завод изготовитель: Челябинский теплоприбор. | ДИСК-250 | 1 |
| 1–3 | Регулятор температуры бесшкальный с пропорционально – интегральным «ПИ» законом регулирования. Входной сигнал от 0 до 5 мА. Выходной сигнал от 0 до 24 В, для управления магнитным усилителем мощностью 15 ВА. Вес 4,8 кг. Размер 80x160x526 мм. Завод изготовитель: Челябинский, электроники и механики. | RP4-T-M1 | 1 |
1.6.1 Блочная схема контроля и регулирования
В данном проекте для ведения технологического процесса используется приборы контроля температуры, давления, расхода. Приборы установлены на панели щита управления согласно ОСТ36.13–76 шкафного типа. Для регулирования температуры блочная схема контроля и регуляции приведена ниже на примере позиции 1-, рисунок 3.1.
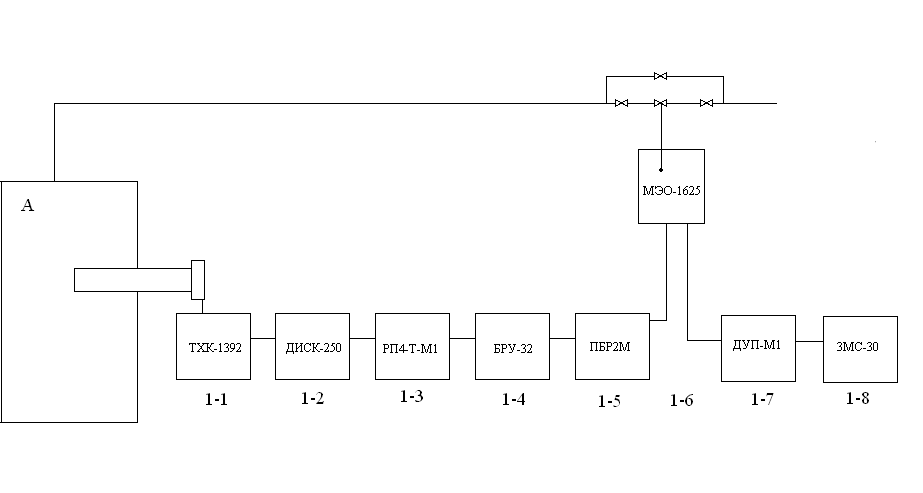
Рисунок 3.1. Блочная схема контроля и регулирования
1.6.2 Щит шкафного типа
Для централизации применяется трёхпанельный щит управления шкафного типа, согласно ОСТ 36.13–76. На первой панели располагаются приборы для контроля, регулирования температуры. Приборы устанавливаются в соответствии с блочной схемой. Расшифровка номеров позиций и типов приборов, а также описание их характеристики приводится в спецификации контрольно-измерительных приборов, в таблице 14.
На рисунке 3.1 приводится щит управления шкафного типа.
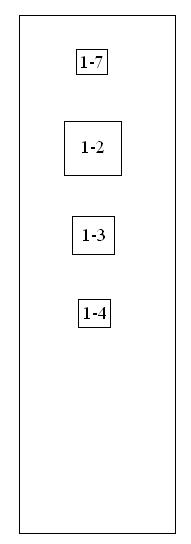
Рисунок 3.2. Щит управления шкафного типа
1.7 Охрана труда и противопожарные мероприятия
1.7.1 Классификация помещения цеха по технике безопасности и пожаробезопасности
В соответствии со СНИПП-М-2–72 все производства, в зависимости от пожаровзрывоопасных свойств применяемых или производимых химических веществ делятся по взрывной, взрывопожарной и пожарной опасности на шесть категорий: А, Б, В, Г, Д и Е. В соответствии со СНИПП-М-2–72 рассматриваемый цех относится к категории В. К пожароопасной категории В отнесены производства, связанные с применением жидкостей, температура вспышки паров которых выше 61 °С, горючих пылей или волокон, нижний предел воспламенения которых более 65 г./мі; веществ, способных гореть только при взаимодействии с водой; кислородом воздуха или одно с другим; твердых сгораемых веществ и материалов. Эта категория охватывает помещения размола и сушки изокрасителей, производства по переработке пластмасс и резины, насосные для перекачки жидкостей с температурой вспышки паров выше 61°С, склады горючих и смазочных материалов и др.
В соответствии с «Правилами устройства электроустановок» (ПУЭ) рассматриваемый цех относится к классу П-IIа.
К этому классу относятся производственные и складские помещения, не опасные в отношении взрыва, но опасные в отношении пожара, где находятся твердые или волокнистые горючие материалы и вещества.
1.7.2 Условия работы в цехе
В соответствии с рассмотренной выше категорией, освещенность, вентиляция и содержание вредных веществ в воздухе проектируемого участка должны соответствовать нормам, приведенным в таблице 15.
Таблица 15. Условия работы в цехе
| Освещенность | Вентиляция | Содержание вредных веществ в воздухе | |||
| Тип | Норма, люкс | Тип | Норма, объем/час | Вид вредных веществ | ПДК, мг/мі |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Рабочая (комбинированная) | 90 | Приточно-вытяжная | 6 | Общая пыль | 4 |
|
Аварийная (искусственная), 30% от рабочей |
30 | Пары стирола | 5 | ||
| Формальдегид | 0,5 | ||||
| Ацетальдегид | 5 | ||||
| Оксид углерода | 20 | ||||
1.7.3 Общие правила по технике безопасности
В рассматриваемом цехе подлежат выполнению следующие общие правила по технике и пожаробезопасности.
К работе на оборудовании допускаются лица, достигшие 18-ти летнего возраста, прошедшие инструктаж по технике безопасности и пожаробезопасности в установленном порядке.
Оборудование цеха должно быть раставленно с учетом поточности производства и при соблюдении санитарных норм установки промышленного оборудования.
Все вращающиеся части оборудования должны быть ограждены, особо опасные части должны быть окрашены в красный цвет.
Оборудование должно иметь световую или звуковую сигнализацию.
Все виды оборудования должны быть снабжены инструкцией. Выполнение особо опасных операций должно быть отражено на красочных плакатах.
Электромоторы должны быть выполнены во взрывобезопасном исполнении, металлические части оборудования должны быть заземлены.
Категорически запрещаются работы на неисправном оборудовании, запрещается во время работы оставлять без присмотра работающее оборудование.
Курение разрешено только в специально отведенном месте.
Применение на участке открытого огня запрещено.
Прием пищи разрешен в бытовой комнате.
Работать на оборудовании только в спец одежде, при наличии исправных приспособлений.
1.7.4 Средства пожаротушения цеха
На участке должны иметься первичные средства пожаротушения; огнетушитель пенный ОХП-10; воздушно-пенный ОВП-10, асбестовые одеяла, ящики с песком и другой инвентарь. Участок должен быть снабжен системой подачи воды от городской сети и артезианских скважин. Участок должен быть телефонизирован.
1.7.5 Виды инструктажа
В данном цехе все рабочие должны проходить следующие виды инструктажа по технике безопасности и пожаробезопасности.
Проводится при поступлении на работу работником службы техники безопасности и газоспасательной службы. Цель инструктажа – ознакомить поступающего на работу с основными опасностями и вредностями предприятия, с правилами поведения на территории предприятия и с правилами внутреннего распорядка. Результаты инструктажа заносятся в регистрационный журнал за подписями инструктируемого и инструктирующего, а также в контрольный лист работающего, который хранится в отделе кадров предприятия, в личном зале работающего.
Проводится на рабочем месте технологом цеха или мастером в объеме инструктажа по ТБ и пожаробезопасности для данного рабочего места. После этого рабочий, имеющий профессию, допускается до самостоятельной работы. Рабочий, не имеющий профессии, проходит теоретическое и практическое обучение, после которого проводится проверка знаний и навыков по данной профессии. Проверка проводится комиссией, результаты фиксируются в протоколе и личной карточке рабочего, протокол хранится в отделе кадров.
Проводится 1 раз в год или шесть месяцев для постоянного поддерживания в памяти рабочего требуемого уровня знаний по ТБ и пожаробезопасности. Контроль знаний проводится комиссией. В состав комиссии входят представители администрации, представитель от профкома. Результаты оформляются актом за подписями членов комиссии, а также в личной карточке рабочего.
Проводится аналогично периодическому при введении в технологический процесс изменений, нового оборудования, при участившихся случаях травматизма, при наличии несчастных случаев. Инструктаж проводится в объеме периодического, такой же комиссией.
Проводится при направлении работающего на выполнение разовой работы или временной смене рабочего места. Инструктаж проводится в объеме ТБ на новом рабочем месте. Инструктаж проводится ИТР, в расположении которого поступил рабочий, отмечается в регистрационном журнале за подписями инструктирующего и инструктируемого.
1.7.6 Правила составления акта о несчастном случае
Результаты расследования несчастных случаев, приведших к потере трудоспособности не меньше, чем на один рабочий день, оформляется актом утвержденной формы Н-1 в течение 24-х часов со времени происшедшего несчастного случая. В акте отражаются сведения о пострадавшем, время прохождения им инструктажа по ТБ и пожаробезопасности, указывают причины несчастного случая и меры, принятые для предотвращения их повторения. Акт составляют в 4 экземплярах и подписывают: инженер, председатель профкома, начальник подразделения, где произошел несчастный случай, главный инженер.
Акт хранится на предприятии 45 лет.
1.8 Охрана окружающей среды
Правительство уделяет большое внимание охране природных ресурсов нашей страны. Во всех определяющих документах Правительства указано на необходимость охраны природных богатств и рационального их использования. Предприятие должно обеспечить чистоту газообразных выбросов и сточных вод и безопасность их для окружающей среды.
В рассматриваемом цехе в уделяемом из производственного помещения воздухе могут содержаться виды вредных примесей (смотри таблицу 15). Схема очистки промышленного воздуха приводится на рисунке 4.
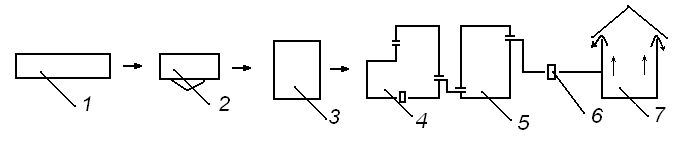
Обозначение:
1. Отсос загрязненного воздуха.
2. Циклон.
3. 5. Электрофильтр.
4. Адсорбционная колона.
6. Вытяжной вентилятор.
7. Выхлопная труба.
Рисунок 4. Схема очистки промышленного воздуха
Описание схемы:
Загрязненный воздух захватывается в отсос, из которого он попадает в циклон, где очищается от вредных частиц размером до 20 микрон. Далее загрязненный воздух попадает в адсорбционную колону для удаления газообразных и твердых частиц и вредных газов. После чего он направляется в электрофильтр для очистки от мелких частиц. Очищенный воздух через выхлопную трубу выбрасывается в атмосферу.
Вода применяется для охлаждения оборудования, является условно чистой, хотя при соприкосновении с отдельными частями оборудования в нее может переходить небольшое количество масла, применяемого для смазки оборудования. Для очистки от масла предлагается использовать экстрагенную очистку примеси в установке непрерывного действия, приведенной на рисунке 5.
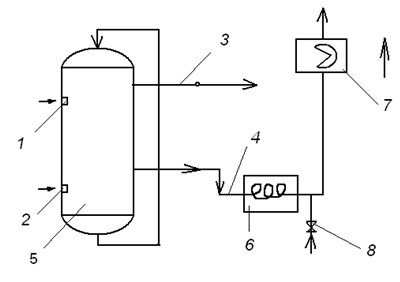
Обозначение:
1. Ввод загрязненной воды после технологического цикла.
2. Ввод чистого экстрагента.
3. Выход экстрагента, подача его на очистку.
4. Выход очищенной воды.
5. Экстрактор.
6. Охлаждение очищенной воды в холодильнике.
7. Насос для подачи очищенной воды в технологический цикл.
8. Подпитка очищенной воды водопроводной водой.
Рисунок 5. Схема очистки воды путем экстракции масла
Описание схемы.
В нижнюю часть экстрактора подается экстрагент, а в верхнюю – загрязненная вода после технологического цикла. Экстрагент поднимается в верх по аппарату, выводится из него и подается на очистку. Вода опускается в низ по аппарату, очищается путем экстракции. Очищенная вода поступает на охлаждение в холодильник, а затем направляется в рабочий цикл для охлаждения оборудования. Очистка ведется по замкнутому циклу, непрерывно. Через определенный промежуток времени проводят подпитку очищенной воды водопроводной водой.
1.9 Строительная часть
1.9.1 Характеристика проектируемого здания
Проектируемый цех предполагается разместить в типовом промышленном здании. Характеристика промышленного здания включена в таблицу 16.
Таблица 16. Характеристика промышленного здания
| Тип здания | Размеры здания в метрах | Этажность | Сетка колонн, м | Глубина фундамента, м | Материал стен | ||
| длина | ширина | высота | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 |
| Промы-шленное | 72 | 36 | 6 | 2 | 6x9 | 6 | Арими-рованный бетонн |
Промышленное здание предполагается выполнять по типовому проекту.
В промышленном здании предполагается иметь два выхода в виде ворот, расположенных друг против друга, размер ворот, м: 3x3.
Крыша здания должна быть плоской, без фонаря.
Здание должно иметь бетонный пол с плиточным покрытием.
В целях создания эстетики производства и улучшения освещения рабочих мест одну из стен здания предполагается выполнять в сплошном остеклении.
Бытовые помещения, раздевалки, туалеты, столовые, комната для приема пищи, помещение для собраний, помещение для ИТР, МОП, предполагается разместить в отдельно стоящем здании, соединенном с промышленным зданием крытой стеклянной галереей.
Отопление здания должно проводиться горячим воздухом с помощью калориферной системы.
Вентиляция в промышленном здании должна быть приточно-вытяжной. Освещение: рабочее, аварийное, эвакуационное. Рабочее освещение должно быть комбинированное, с использованием люминесцентных ламп дневного света. Здание должно иметь бытовую коммуникацию (горячая и холодная вода от городского водоснабжения, сток в коллектор бытовой коммуникации).
1.9.2. Характеристика промышленной зоны
На территории завода должна иметься артезианская скважина (резервное водоснабжение).
Подача электроэнергии для нужд цеха и бытовых нужд должна осуществляться от городской подстанции, расположенной на территории завода.
Для подачи сжатого воздуха в цех необходимо наличие компрессорной установки, которая должна размещаться в отдельно стоящем здании на территории завода.
1.9.3 Расстановка промышленного оборудования в цехе
Оборудование в цехе, рассчитанное в разделе 2.1.5 предполагается расставить с учетом поточности технологического процесса и с соблюдением санитарных норм расстановки промышленного оборудования.
План расстановки промышленного оборудования в проектируемом цехе приведен на рисунке 6.
2. Расчетная часть дипломного проекта
2.1 Технологические расчеты
Целью технологических расчетов является:
– определение количества основных, вспомогательных и упаковочных материалов на выпуск продукции по заданию;
– расчет количества оборудования на выпуск продукции по заданию;
– расчет количества всех видов энергозатрат для работы оборудования на выпуск продукции по заданию;
– расчет количества рабочих, необходимых для работы оборудования на выпуск продукции по заданию;
– расчет рецептов полимерной композиции, применяемых в рецептах при выпуске рассматриваемого в проекте изделия.
Для проведения перечисленных расчетов необходимо предварительно сделать расчет эффективного фонда работы оборудования в год и рассчитать ассортимент продукции по заданию. Все расчеты проводятся условно на 2007 год. Расчетное задание составляет 3765000 в год.
2.1.1 Расчет эффективного фонда работы оборудования в год
Эффективный фонд работы оборудования показывает, какое количество времени (дни, часы, минуты) необходимо затратить при работе оборудования для выпуска годового задания продукции. Расчет эффективного фонда работы оборудования в год зависит от количества смен в сутках, применяемых на заводе-базе практики. При выборе количества смен учитывается также: характер процесса при выпуске заданного изделия (периодический, непрерывный);
– уровень затраты энергии при проведении рассматриваемого процесса.
При расчете эффективного фонда работы оборудования в год учитывается продолжительность рабочей недели в нефтехимической и нефтеперерабатываемой промышленности, которая составляет 40 часов.
Расчет эффективного фонда работы оборудования в год приводится в таблице 17.
Таблица 17. Расчет эффективного фонда работы оборудования в год
| Наименование категорий дней | Количество | ||
| дни | часы | минуты | |
| 1 | 2 | 3 | 4 |
| Количество дней в 2007 году | 365 | 8760 | 525600 |
| Количество выходных дней, исходя из 52-х недель | 104 | 2496 | 149760 |
| Количество праздничных дней совпадающих с выходными | 1 | 24 | 1440 |
| Продолжительность рабочей недели | - | 40 | 2400 |
На проектируемом цехе принят двухсменный режим работы: продолжительность смены 8 ч., продолжительность обеда 1 час, эффективный фонд работы оборудования составляет 251 рабочий день, отработки нет.
2.1.2 Расчет ассортимента выпускаемой продукции
Расчет ассортимента выпускаемой продукции проводится в соответствии с выданным числовым заданием, приведенным в разделе 2.1
Для расчета ассортимента продукции необходимо иметь следующие сведения:
– количество дней эффективного фонда работы оборудования в год по принятому режиму работы оборудования в проектируемом цехе;
– расчетное задание на выпуск продукции в год без учета потерь.
Расчет ассортимента продукции приводится в таблице 18.
Таблица 18. Расчет ассортимента продукции
| Наименование изделия | Выпуск в год по заданию | Соотношение в ассортименте | |
| процент, % | штуки | ||
| 1 | 2 | 3 | 4 |
| Фужер 150 мл | 3765000 | 100 | 3765000 |
| Итого: | 3765000 | 100 | |
Примечание: фужер состоит из двух отдельных частей: ножки и корпуса фужера. Они изготавливаются на разных литьевых машинах, комплектуются в одно изделие на конечных операциях.
Исходные данные и порядок расчета показателей.
Графа 1. Берется из пункта 1.2 пояснительной записки дипломного проекта.
Графа 2. Задание на расчет выдается преподавателем, для данного проекта задание на расчет составляет 3765000 штук.
Графа 3. Соотношение по заданию в процентах, задается преподавателем. В данном случае соотношение по заданию составляет 100%.
Графа 4. Выпуск в год по заданию в ассортименте находится, как процент от числа, стоящего в графе 2. Пример расчета:
3765000 – 100% X = 3765000· 100: 3765000= 100%
3765000 – X
Графа 5. Потери на физико-механические испытания предназначены для проверки качества готового изделия, они задаются технологическим регламентом и составляют для изделия из полимеров 0,01%.
Графа 6. Данные находятся, как процент 0,01 от числа, стоящего в графе 4. Пример расчета: 3765000 · 0,01:100 = 376,5 (штук)
Графа 7. Данные находятся, как сумма показателей графы 2 и графы 6. Пример расчета: 3765000 + 376,5 = 3765376,5 (штук)
Графа 8. Данные находятся, как частное от деления показателей графы 7 на число рабочих дней в году для эффективного фонда работы оборудования в год, по режиму, принимаемому для проектируемогоцеха. Пример расчета: 3765376,5:251 = 15001,5 (штук)
Графа 9. Выпуск изделий в смену рассчитывается, как частное от деления данных графы 8 на число смен, принятых по режиму работы для проектируемого цеха (табл. 17). Пример расчета: 15001,5:2 = 7500,75 (штук)
2.1.3 Расчет количества сырья и материалов
Расчет сырья и материалов для выпуска рассматриваемого изделия проводится в соответствии с данными, полученными из калькуляции при прохождении преддипломной практики на заводе «Интеко». Расчету подлежат все виды основных, вспомогательных и упаковочных материалов. Для расчета количества материалов, необходимых для выпуска фужера 150 мл, нужно иметь сведения:
– выпуск продукции с учетом потерь в сутки, в смену, в год, в соответствии с данными таблицы 18;
– норма расхода основных, вспомогательных, упаковочных материалов на выпуск рассматриваемой продукции. Нормы расхода, содержащиеся в калькуляции, даются на 1000 штук изделий без учета потерь.
– если нормы расхода выданы без учета потерь в калькуляции, то необходимо знать количество потерь в процентном соотношении, которое запланировано в технологическом процессе. Потери являются безвозвратным материалом, который уходит на неисправимые виды брака, а также на пробы проверки качества полуфабрикатов.
Все данные, используемые при расчете сырья и материалов, берутся по показателям завода-базы практики. В результате рассматриваемого технологического процесса получается готовое изделие, поэтому для его изготовления рассчитывают основные вспомогательные и упаковочные материалы. При расчете вспомогательных и упаковочных материалов процент потерь не учитывается. Если вспомогательный или упаковочный материал используется несколько раз, то его расчетное количество на единицу продукции делится на число ходимости этого материала, т.е. на число, показывающее, сколько раз может использоваться этот материал. Расчет сырья и материалов приводится в таблице 19.
Таблица 19. Расчет сырья и материалов
| Наименование изделия и сырья для его изготовления | Выпуск изделия в год с учетом потерь, шт. год | Нормы расхода сырья на 1000 штук продукции | |
| Единица измерения сырья | Норма на 1000 штук | ||
| 1 | 2 | 3 | 4 |
| Основные материалы | |||
| Композиция на основе полистирола общего назначения ПСМ 158К «BASF» | 3765376,5 | кг | 15,31 |
| Композиция на основе полипропилена ПП-01–250 | 3765376,5 | кг | 3,572 |
| Вспомогательные материалы | |||
| Ацетон | 3765376,5 | л | 0,0005 |
| Силиконовая смазка | 3765376,5 | кг | 0,0009 |
| Уайт-спирит | 3765376,5 | л | 0,00038 |
| Салфетки бумажные | 3765376,5 | шт. | 0,2999 |
| Короб 600x400 | 3765376,5 | шт. | 3,0904 |
| Мешок ПЭ размер 950х1200х0,12 мм | 3765376,5 | шт. | 0,07 |
| Упаковочные материалы | |||
| Картонная упаковка для наборов | 3765376,5 | шт. | 175 |
| Лента «Скотч» шириной 50 мм | 3765376,5 | м.п. | 8,86 |
| Этикетка транспортерная | 3765376,5 | шт. | 3,0904 |
| Этикетка паллеты | 3765376,5 | шт. | 0,193 |
| Клей КМЦ-Н | 3765376,5 | Кг | 0,00115 |
| Поддон 800x1200 мм (на паллеты 2120 мм) | 3765376,5 | шт. | 0,193 |
| Пленка «Стретч» 0,023x500 мм | 3765376,5 | Кг | 42,28 |
| ПЭ пленка (рукав) размером 750x0,12 | 3765376,5 | кг | 0,20023 |
| Пленка ПВХ ш. 350 мм | 3765376,5 | м.п. | 49,5 |
| Лента тефлоновая на липкой основе 50х 0,15 мм | 3765376,5 | м.п. | 0,0079 |
| Итого | 3765376,5 | ||
Исходные данные и порядок расчета показателей.
Графа 1. Данные берутся из раздела 1.2 пояснительной записки настоящего дипломного проекта.
Графа 2. Данные берутся из таблицы 21, графа 6.
Графа 3 и графа 4. Данные заполняются в соответствии с заводской документацией и калькуляцией на выпускаемую единицу продукции или на тысячу штук.
Графа 5. Данные заполняются в соответствии с показателями технологического регламента завода или в соответствии с технической литературой. Находятся в пределах от 0,1 до 30. В нашем случае: для полимерных композиций 0,3.
Графа 6. Данные находятся расчетным путем: определяется процент, указанный в графе 5, от числа, приведенного в графе 4. Пример расчета: 15,31· 0,3:100 = 0,04593 (кг)
Графа 7. Данные находятся расчетным путем, при сложении данных графы 4 и графы 6. Пример расчета: 15,31 + 0,04593= 15,3595 (кг)
Графа 8. Данные определяются путем перемножения данных графы 7 на данные графы 2. Пример расчета: 15,3595 · 3765376,5 = 57834300,35 (кг)
Графа 9. Получают расчетным путем. Данные графы 8 делят на число эффективного фонда оборудования в год по принятому режиму работы в проектируемом цехе (смотри таблицу 17). Пример расчета: 57834300,35:251 = 230415,53 (кг)
Графа 10. Получают расчетным путем, поделив число, стоящее в графе 9, на количество смен по графику обслуживания оборудования в соответствии, с режимом, выбранном в разделе 1.1. Пример расчета: 230415,53:2 = 115207,76 (кг)
Расчеты вспомогательных и упаковочных материалов проводятся аналогично расчетам основных материалов, но данные графы 5 и 6 не учитываются, т.е. данные графы 4 проставляются без всяких изменений в графу 7.
2.1.4 Расчет рецепта полимерной композиции
Расчет рецепта полимерной композиции проводится по полной схеме, т.е. расчет массовых процентов, объемных частей, объемных процентов. Расчет количества кг компонентов на смесительное оборудование (навеска) не проводится. Расчет рецепта полимерной композиции приводится в таблице 20.
Таблица 20. Расчет рецептуры полимерных композиций. Для корпуса фужера 150 мл.
| Наименование компонентов | На 100 м.ч. полимера | Массовые проценты | Объемные части | Объемные проценты |
| 1 | 4 | 5 | 6 | 7 |
| ПС 158К «BASF» | 100 | 97,08 | 0,11 | 97,37 |
| Эмульфин К | 2 | 1,94 | 0,00201 | 1,77 |
| Ионол | 1 | 0,98 | 0,00095 | 0,86 |
| Итого | 103 | 100 | 0,11296 | 100 |
Для ножки фужера 150 мл.
| Наименование компонентов | На 100 м.ч. полимера | Массовые проценты | Объемные части | Объемные проценты |
| 1 | 4 | 5 | 6 | 7 |
| ПП-01–250 | 100 | 98,23 | 0,11 | 99 |
| Гидроксибензофенон | 1 | 0,98 | 0,00062 | 0,55 |
| Стеарат Ca | 0,2 | 0,19 | 0,000109 | 0,09 |
| Тинувин | 0,3 | 0,30 | 0,000205 | 0,18 |
| П-803 | 0,3 | 0,30 | 0,00017 | 0,18 |
| Итого | 101,8 | 100 | 0,1111 | 100 |
2.1.5 Расчет количества оборудования
При использовании оборудования непрерывного действия, включенного в состав поточной линии для расчета количества оборудования, следует учитывать: расчет производительности поточной линии ведется по ее основному аппарату, включенному в состав ПАЛ.
Все остальные виды оборудования, входящие в поточную линию, не рассчитываются, а принимаются к установке в таком же количестве, что и основной вид оборудования поточной линии. В таблице 21 следует указать в примечании все виды оборудования, входящие в состав ПАЛ.
Расчет количества оборудования проводится для всех видов оборудования, необходимых на выпуск продукции по заданию. Для расчета количества оборудования, необходимого на выпуск продукции по заданию, нужно иметь сведения:
– производительность рассчитываемого оборудования в час (рассчитывается по формуле или берется по паспортным данным оборудования);
– задание на выпуск продукции в сутки с учетом потерь (таблица 18, графа 8);
– число часов работы оборудования в сутки по принятому режиму работы оборудования на проектируемом участке (таблица 17, графа 3);
– количество оборудования, необходимое на планово-предупредительный ремонт в процентном соотношении (используются данные завода-базы практики).
Расчет требуемого количества оборудования необходимого на выпуск продукции по заданию, приводится в таблице 21.
Таблица 21. Расчет количества оборудования
| Наименование оборудования | Выпуск продукции в сутки с учетом потерь | Число часов работы оборудования в сутки, часы | Производительность оборудования в час | Необходимое расчетное количество оборудования на выпуск продукции, шт. |
| 1 | 2 | 3 | 4 | 5 |
| Литьевая машина для корпуса фужера | шт. 15001,5 | 16 | 268,42 | 3,49 |
| Литьевая машина для ножки фужера | шт. 15001,5 | 16 | 318,75 | 2,94 |
| Гранулятор | кг 450,045 | 16 | 100 | 0,28 |
| Сушильная установка | кг 273,92 | 16 | 1951,68 | 0,0087 |
| Шлифовально-обрезочная машина | шт. 15001,5 | 16 | 380 | 2,46 |
| Итого |
Исходные данные и порядок расчета показателей.
Графа 1. Наименование всех видов оборудования, используемых в рассматриваемом процессе. В данном случае используется литьевая машина, гранулятор, сушильная установка.
Графа 2. Данные берутся из таблицы 18, графа 8.
Графа 3. Данные берутся из таблицы 17, графа 3.
Графа 4. Данные находятся расчетным путем: расчет производительности литьевого оборудования определяется по формуле (Q = 60 · a · n: T (шт./час), где: 60 – переводной коэффициент из минут в часы, a – коэффициент использования оборудования (0,85 – 0,99), n – число гнезд в пресс-форме, T – продолжительность цикла, мин.). Пример расчета: Q = 60 · 2 · 0,99: 0,38 = 268,42 (штук/час)
Графа 5. Данные определяются расчетным путем, при делении данных графы 2 на произведение графы 3 и графы 4. Полученное число всегда бывает дробным, оно не округляется. Пример расчета: 15001,5:4294,72 = 3,49 (штук)
Графа 6. Данные берутся по заводским показателям, находятся в пределах от 0,5 до 10 процентов. В нашем случае для литьевых машин – 9–10%, для грануляторов – 10%, для сушильных установок –10%.
Графа 7. Определяется расчетным путем: от числа, полученного в графе 5, находят процент, стоящий в графе 6, то есть, перемножаем графы 5 и 6 и делим на 100. Пример расчета: 3,49 · 10: 100 = 0,34 (штук)
Графа 8. Данные получают расчетным путем, складывая данные графы 5 и данные графы 7. Пример расчета: 3,49 + 0,34 = 3,83 (штук)
Графа 9. Данные получают путем округления данных графы 8 до целого большого числа. Пример: 3,83≈4.
Графа 10. Данные получают расчетным путем, при делении данных графы 8 на данные графы 9. Пример расчета: 3,83:4 = 0,99
При правильной организации труда в цехе коэффициент использования оборудования (графа 10) должен находиться в пределах от 0,85 до 0,99. Если коэффициент получился меньше 0,85, это значит, что промышленное оборудование в рабочее время частично простаивает, и задание на выпуск продукции должно быть увеличено. Если данный вид оборудования может быть использован для выпуска других аналогичных изделий или полуфабрикатов, то расчетное задание не меняется. В данном случае коэффициент использования оборудования равен 0,99, что соответствует норме.
2.1.6 Расчет количества электроэнергии
Расчет количества электроэнергии на выпуск продукции по заданию проводится в соответствии с рассчитанным ранее количеством оборудования. Для расчета электроэнергии необходимы следующие данные:
– мощность всех используемых на оборудовании электромоторов;
– количество электромоторов на каждом виде оборудования;
– коэффициент использования оборудования;
– коэффициент одновременности работы моторов;
– коэффициент полезного действия электромоторов;
– мощность электронагревателей, установленных на оборудовании, если они имеются.
Расчет электроэнергии по заданию на выпуск продукции производится в сутки, в смену и в год по принятому графику работы оборудования в проектируемом цехе. Расчет количества электроэнергии включен в таблицу 22.
Исходные данные и порядок расчета показателей.
Графа 1. Включается перечень всех видов оборудования, которые рассчитываются в таблице 21, графа 1. После наименования каждого вида оборудования указывается перечень электромоторов, установленных на этом оборудовании, с указанием назначения каждого электромотора. Если на оборудовании имеется электронагреватели, то электронагрев указывается последним. После перечня всех видов оборудования технологического назначения указываются виды транспортного оборудования (транспортеры, электроподъемники, лифты, самоходные каретки и т.д.) за исключением электрокар.
Графа 2. Данные берутся из таблицы 21, графа 9. В нашем случае 4 штуки.
Графа 3. Данные берутся из таблицы 21, графа 3.
Графа 4. Данные берутся из таблицы 21, графа 10. В нашем случае 0,99.
Графа 5. Данные получают расчетным путем. Коэффициент одновременности работы мотора показывает, сколько времени работает данный электромотор по отношению ко времени всего технологического цикла. Например, 0,3 мин: 0,38 мин = 0,78. У всех видов оборудования непрерывного действия (червячной машины, каландра) коэффициент одновременности работы мотора всегда равен 1. Коэффициент одновременности работы электрообогревателей для электрообогрева равен 1.
Графа 6. Для всех видов электромоторов и всех элементов электрообогрева коэффициент полезного действия принимается равным 0,85.
Графа 7. Данные для этой графы берутся в техническом паспорте на каждый вид оборудования. Данные должны быть приведены в разделе 1.5 настоящего проекта, таблица 11.
Графа 8. Данные получают построчным умножением данных граф 2,3,4,5,7 и делением этого произведения на данные графы 6. Пример расчета:
4 · 16 · 0,99 · 0,78 · 22: 0,85 = 1279,12 (кВт·час)
Графа 9. Данные получают путем деления данных графы 8 на число смен, принятых по режиму работы для данного технологического цеха. В нашем случае количество смен 2 (смотри таблицу 20, раздел 2.1.1). Пример