Разработка модели и конструкции женских закрытых туфель клеевого метода крепления
Существуют следующие способы обработки краев деталей верха обуви:
- окрашивание. Выполняют для деталей, обработанных в обрезку. Окрашивание производится водостойкими красками в цвет лицевой поверхности материала
- загибка. Без предварительной подготовки загибка осуществляется на клеи-расплавы на основе низкомолекулярных полиамидов. Предварительная подготовка деталей верха обуви заключается в намазке клеем (на основе хлоропреновых латексов или натурального каучука), сушке, наклеивании тесьмы или шнура по канту для повышения прочности. Для выполнения операции загибки края деталей с бахтормяной стороны утоняют на ширину 8-12 мм, промазывают клеем (вручную или на специальных машинах) и высушивают;
- отсекание. Используют для украшения. Видимые края деталей отсекают зубчиками полукруглой, треугольной и других форм различной величины с помощью резаков;
- обжиг (горячее формование). Основан на способности волокон кожи сокращаться под действием высокой температуры. Производится с помощью вибрирующего нагреваемого элемента в виде скобы, при соприкосновении которого с бахтормяной стороной детали волокна кожи сокращаются;
- окантовывание. Производится для предохранения деталей из текстильных материалов от осыпания, улучшения внешнего вида и повышения прочности обуви. Для окантовывания деталей применяют полоску материала из иск., синт. или нат. кож, ткани для верха обуви, хлопчатобумажную, шелковую, капроновую, кожеподобную тесьму, ПВХ окантовочный материал. Обрабатываемый край деталей обстрачивают одной строчкой так, чтобы она захватила оба края полоски. Длина стежка 3-3,5 м, ширина окантовочной тесьмы или полоски материала 15-18мм;
- обработка токами высокой частоты (ТВЧ). Используется для обработки краев деталей из иск. и синт. кож, иск. лака на нетканой волокнистой основе на электрогидравлических прессах с подвижной кареткой одноударного действия с ручным включением.
- обработка тепловым способом. Осуществляется с помощью резаков-электродов, представляющих собой соединенные в определенном порядке тиснильный элемент – электрод (матрица) и режущий элемент – резак.
Края деталей верха разрабатываемой модели туфель по канту обрабатываются в загибку, остальные края – окрашиваются контрастирующей с цветом детали краской. Загибка краев деталей должна быть одинаковой по всему периметру и составлять по ширине 3-4мм. Загнутые края должны быть ровными и прочно склеены с нелицевой стороны. Для загибки с предварительным нанесением клея применяют растворы натурального каучука 8-10% концентрации. Клей наносят на ширину 8-10% и высушивают 10-15 минут. В зависимости от конструкции верха обуви на расстоянии 4-5мм от краев деталей, подлежащих загибке, наклеивают предварительно промазанную клеем НТ и просушенную тесьму. Этот способ применяют при загибке вручную, он очень трудоемок и требует от рабочего высокой квалификации. При необходимости, во избежание растрескивания покрывной пленки кожи при загибке, рекомендуется увлажнять края деталей. Увлажнение производят с бахтармы теплой водой. Для загибки с одновременным нанесением клея используют клей на основе латекса ЛНТ-1 или клей-расплав из низкомолекулярных полиамидов. Загибку с использованием клея из раствора проводят на машине 01280/Р1, с использованием клея-расплава - на машине ЗКД-О, модель типа 171(«Сигма», Италия).
2.5 Составление схемы сборки заготовки верха обуви
Каждая заготовка верха обуви состоит из ряда деталей, которые в зависимости от их расположения можно объединить в узлы. Число узлов зависит от вида обуви и конструкции заготовки верха. Заготовка закрытых женских туфель состоит из двух узлов: узла верха и узла подкладки. Для данной модели используется следующий технологический процесс сборки заготовки верха: сначала соединяют все наружные детали верха обуви продублированные межподкладкой и получают замкнутый контур, так же собирают и детали подкладки. Затем верх и подкладку сострачивают по верхнему краю и получают заготовку замкнутого контура.
Последовательность сборки деталей в узел и даже узлов в изделие такова, что выполнение первых операций облегчает выполнение последующих. Схема сборки заготовки представлена в Приложении В. Детали верха имеют небольшую толщину и малую жесткость, поэтому их скрепляют ниточными швами. Ниточные швы обладают большим запасом прочности, так как во время носки они хорошо противостоят действию, внешнего трения, воздействия влаги и пота. Также большим преимуществом этого метода крепления заготовок верха обуви, по сравнения с другими методами, является его относительная экономичность и возможность применения для скрепления материалов, сильно различающихся по свойствам. Для соединения деталей верха обуви в данной модели применяются настрочные, подкладочный и тачные швы.
Схема сборки заготовки верха женских закрытых туфель представлена на рисунке 3, схема сборки обуви – на рисунке 4.
2.6 Проектирование деталей верха обуви
2.6.1 Получение условной развертки колодки
Слепок — это объемная оболочка после снятия ее с колодки. Слепок можно получить из ткани, кальки, а также из подкладочной эластоискожи-Т.
На проверенную и подготовленную к копированию колодку в точки Б, Пнар, Пвн и Вп вбиваются шпильки (гвозди без шляпок выступающие на 1-2 мм), необходимые для определения положения основных точек на оболочке. Для копирования боковой поверхности колодки способом слепка из ткани сначала получают бумажный шаблон.
На сложенный вдвое лист бумаги накладывают колодку внутренней сто-
роной так, чтобы наиболее выпуклая точка гребня Пп и точка в в носочной части касались линии сгиба, а след при этом должен располагаться перпендикулярно листу. Очерченный контур увеличивают на 10—20 мм и вырезают. При выкраивании шаблона из тик-саржи линию АБ располагают по диагонали к переплетению основы и утка, что позволяет равномерно обтянуть колодку тканью.
Получение слепка из ткани. На вогнутые участки поверхности колодки и вдоль линий раздела, а также на края и среднюю часть тканевого шаблона наносят тонкий слой резинового клея. Подготовленный шаблон накладывают на колодку равномерно по всей ее поверхности, надевают на шпильку в точке Б и приклеивают последовательно в области ската гребня, в поперечном направлении от линии БН и в направлении пятки. На след клей наносят в последнюю очередь (на ширину 15— 20 мм). Ткань расправляют и приклеивают к следу колодки так, чтобы на боковой поверхности и по грани следа колодки не образовывались складки и морщины.
Затем отмечают контрольные точки Вп, Нв, Пнар, Пвн, Б, Пп и Н на наружной и внутренней сторонах, а также линии надрезов.
Условную развертку боковой поверхности колодки получают путем совмещения плоских шаблонов наружной и внутренней сторон.
Один из плоских шаблонов слепков, откорректированных с наружной и внутренней сторон, обводят остро заточенным карандашом или шилом. Со слепка на лист переносят точки Б, Вп П и нахлест в теленке, а также проводят прямую БВп. Второй шаблон совмещают с очерченным так, чтобы точки Б совпали, а точка Вп оказалась на линии БВп. Шаблон обводят штриховой линией. Разницу между двумя контурами усредняют, кроме пучково-носочной и геленочной частей, чтобы предотвратить перекосы заготовок при формовании (рисунок 5). Длину УРК замеряют по геодезической линии между точками Н и Нв.
модель обувь сборка заготовка
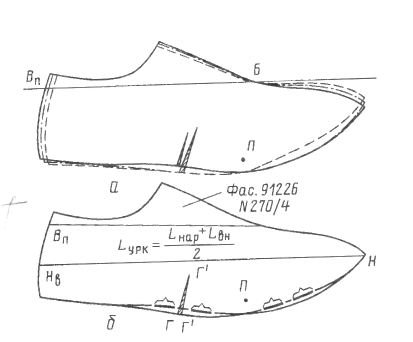
Рисунок 5 – Получение УРК
2.6.2 Вписывание УРК в оси координат, нанесение сетки базисных линий и вспомогательных линий
От точки О по оси OY системы координат XOY откладывают отрезок OB’ = hk+0,5 мм, где hk – высота приподнятости пяточной части калодки, мм; 5 мм – суммарная толщина жесткой полустельки и затяжной кромки жесткого задника.Шаблон УРК устанавливают так, чтобы нижняя точка Bk линии пяточного закругления УРК совпадала с точкой Bk’, а наиболее выпуклая точка линии наружного пучка касалась оси OX.
Для правильного вычерчивания контуров наружных деталей верха на УРК необходимо нанести сетку базисных и вспомогательных линий. Базисные линии определяют положение деталей по отношению к отдельным анатомическим точкам и участкам стопы. Расстояния от наиболее выпуклой точки пяточного закругления УРК до бызисных линий определяют по уравнению X’ = a•ДУРК (ДУРК – длина усредненной развертки боковой поверхности колодки). Анатомические точки стопы, положение которых характеризуют базисные линии, и коэффициенты уравнения а приведены ниже.
| Базисная линия | Коэффициент а | |
| Центр внутренней лодыжки | I | 0,23 |
| Точка сгиба стопы | I I | 0,41 |
| Точка середины стопы | I I I | 0,48 |
| Точка головки первой плюсневой кости (внутренний пучок) | IV | 0,68 |
| Конец пятого пальца | V | 0,78 |
| Точка середины пучков | - | 0,62 |
Для нанесения базисных линий проводят вспомогательные оси O1Y’ и O1X’, используя прямоугольный треугольник. На одном из катетов треугольника от вершины прямого угла откладывают величину, равную 0,62 ДУРК и отмечают точку П. Треугольник накладывают на чертеж так, чтобы один катет, на котором отмечена точка П, проходил через точку Вк и пересекал ось ОХ в точке П. Второй катет треугольника должен касаться наиболее выпуклой точки пяточного закругления УРК. Вдоль катетов треугольника проводят вспомогательные оси O1Y’ и O1X’.
От точки О1 начала системы Y’O1X’ по оси O1X’ откладывают расстояния до базисных линий, которые проводят перпендикулярно оси O1X’.
На линию пяточного закругления УРК наносят точки Вб (высоты берца) и Вз (высоты задника), для чего по линии УРК от точки Bk’ откладывают расстояние в мм по формулам (1) и (2):
Bk’ Вб = 0,15N+25,5+3=64,5 (1)
Bk’ Вз = 0,15N +12,5=48,5 (2)
где N – размер колодки, мм, с которой получена УРК.
Вспомогательные линии ВбГ и ВзГ порводят через точки Вб, Вз и Г, расположенную на середине базисной линии V.
2.6.3 Вычерчивание конструктивной основы наружных деталей верха
Для вычерчивания контура пяточного закругления союзки или отрезной задинки от линии пятки УРК откладывают величины ВбВб’=3,5 – 5 мм, ВвВв’=1 – 1,5 мм, Bk’ Bk”=2 – 2,5 мм. Полученные точки Вб’, Вв’ и Bk”= соединяют плавной кривой, которая пересекает контур УРК несколько ниже точки Вз.
Намечают точку C’, характеризующую глубину выреза союзки. Она может быть расположена в любом месте отрезка С1С2 верхнего контура УРК. СС1=10мм, СС2=18мм, где точка С – точка пересечения базисной линии IVс верхним контуром УРК.
Линию перегиба союзки проводят двумя способами в зависимости от типа оборудования для формования заготовки верха на колодке. При обтяжно-затяжном способе формования (формование растяжением) намечают точку C’ глубины выреза союзки и точку Вб” через которые проводят линию перегиба союзки. Расстояние Вб Вб”=0,5(60- hk).
Если для формования носочно-пучковой части заготовок верха используют машины типа ЗНК (формование вытяжкой), линию перегиба союзки проводят через точку C’ и наиболее выпуклую точку в верхнего контура носочной части УРК, продолжая ее вправо на ширину припуски на затяжку и влево за базисную линию III.
Глубина выреза союзки зависит от высоты приподнятости пяточной части колодки (hk), а также направления моды. Чем больше hk, тем более открытыми могут быть туфли.
Наиболее распространенными формами выреза союзки туфель «Лодочка» являются круглый, овальный и каре. Форму выреза следует увязывать с формой носочной части колодки, высотой и формой каблука, материалом наружных деталей верха и направлением моды.
Чтобы правильно вычертить линию верхнего канта союзки с внутренней и наружной сторон, можно наметить контрольные точки К1, К2, П1 и П2, для чего откладывают отрезки КК1=0,4КК’, КК2=0,55КК', ПП1=0,45ПП', ПП2=0,6ПП’. Точки К1 и П1 служат нижней границей линии верхнего канта союзки с наружной стороны, точки К2 и П2 – верхней границей – с внутренней стороны.
Линию верхнего канта вычерчивают одинаковой по высоте с наружной и внутренней сторон только в том случае, если проектируют туфли с неглубоким вырезом союзки. Если же союзка имеет глубокий вырез, линия верхнего канта с наружной и внутренней сторон ассиметрична. Разница их по высоте в области базисной линии III колеблется от 3 до 12 мм. Чем глубже вырез, тем больше эта разница. От точки Вб’ примерно до базисной линии I контур верхнего канта вычерчивают по вспомогательной линии ВбГ, далее – в виде плавных кривых, соединяющих точки К1 и П1 и К2 и П2 с точкой C’ в соответствии с формой выреза на эскизе и изложенными выше правилами. Затем вычерчивают припуски на затяжку и загибку.
2.7 Проектирование деталей низа обуви
2.7.1 Получение развертки следа колодки
Основой для построения деталей низа обуви является контур развертки следа колодки (РСК).
Этапы получения РСК:
1) С припуском 10-15 мм от контура следа колодки проведенного на кальке проводим контур шаблона и вырезаем.
2) По контуру шаблона делаем надрезы на глубину 15-20 мм.
3) На надрезанную бумагу и след колодки наносим тонкий слой клея НК.
4) Наклеиваем надрезанный шаблон на след колодки и каджую полоску отгибаем по ребру следа и дополнительно отмечаем карандашом контур.
5) Бумагу с нанесенным контуром развертки следа колодки снимаем с колодки и наклеиваем на плотную бумагу.
6) По намеченной линии вырезаем РСК.
2.7.2 Построение стельки и полустельки
1) Проводим ось ОХ и вписываем в оси координат РСК. Определяем сдвиг стельки в пятке по формуле (3)
Оа=0,02N+0,05hk =8,8 (3)
где hk – высота приподнятости пяточной части
N – размер.
Находим наиболее выступающие точки пяточной и носочной частей РСК и совмещаем РСК с точкой а наиболее выпуклую точку пяточной части. Наиболее выпуклая точка носочной части должна лежать на оси ОХ. Обводим контур РСК.
2) Наносим сечения от точки О:
0,07N = 16,8 первое контрольное сечение
0,18N = 43,2 центр опоры пятки
0,4N = 96 сгиб стопы
0,5N = 120 середина стопы
0,62N = 148,8 наружный пучок
0,68N = 163,2 середина пучков
0,72N = 172,8 внутренний пучок
0,8N = 192 конец мизинца
0,9N = 216 центр отпечатка большого пальца
1,0N = 240 длина стопы
3) Строим основную стельку и полустельку. РСК является основной стелькой для модельной обуви. Для повседневной обуви ее целесообразно укорачивать на величину у, которая зависит от толщины стельки (tст) и кривизны профиля боковой поверхности пяточной части колодки, то есть угла α, образованного касательной КК и перпендикуляром СС к следу колодки в данном сечении.
Угол α:
в пятке сзади 20-25˚;
в пятке с боковых сторон 8-23˚;
во внутренней перейме 40-50˚;
в наружной перейме 7-25˚;
в наружном пучке 0-15˚;
во внутреннем пучке 0-15˚.
Основой для построения полустельки является контур основной стельки. В пяточной части полустелька проектируется вровень с контуром основной, в геленочной – уже контура на 1-3 мм, передний край полустельки проектируется короче линии середины пучков (сечение 0,68N) с внутренней стороны на 10 мм, с наружной – на 20 мм.
2.7.3 Построение вкладной стельки
Для построения вкладной стельки на проекцию РСК откладываются следующие припуски:
- в носочной части – 3 мм вовнутрь;
- в пяточной части – 2 мм кнаружи;
- в области середины пучков с внутренней стороны – 10 мм кнаружи.
Полученные точки соединяются плавной линией.
2.7.4 Построение простилки
Основой для построения простилки служит след затянутой обуви и нормируемый припуск под затяжку 14 – 16 мм.
2.7.5 Построение плоской подошвы
1) Строим оси координат, вписываем РСК, наносим сечения.
2) Определяем припуски для построения подошвы по формулам (4), (5)
П = Пв +f+r (4)
где Пв – сумма толщин деталей верха обуви, пересчитанная с учетом угла α и упрессовки материалов, мм;
f – припуск на обработку, мм:
- на шлифование 0,5 - 0,8;
- на фрезерование кож и кожеподобных резин 2,0 - 2,5;
- на фрезерование пористых резин 2,0 - 4,0.
Пв = (∑tв /cosα - (∑tв+ tст)•tg α)•Ky (5)
где ∑tв – сумма толщин деталей верха обуви, мм;
tст – товщина основной стельки, мм;
Ky – коэффициент упрессовки 0,5-0,9.
3) Проведем ось симметрии пятки. Для этого находим середину отрезка сечения 0,18N; это расстояние откладываем на сечении 0,68N от наружного края контура. Отрезок в’в”=вв”=д’д”.
4) Проводим линию фронта каблука ФФ по применяемому каблуку с учетом положения его в затянутой обуви.
5) Строим подошву
Таблица 11 – Расчет припуска
| Наименование участка | ∑tв, мм | α, ˚ | tст, мм | Ky | Пв, мм | f, мм | r, мм | П, мм |
|
1. Пятка сзади 2. Пятка с боковых сторон 3. Гелен. с внутренней и наружной стороны 4. Пучк. с наружной и внутренней сторон 5. Носочн. |
1+0,8+0,3+2=4,1 1+0,8+0,3+2=4,1 1+0,8+0,3=2,1 1+0,8+0,3=2,1 1+0,8+0,3+1,6=3,7 |
20 15 40 10 10 10 0 |
3 3 3 3 3 3 3 |
0,9 0,9 0,7 0,7 0,6 0,6 0,5 |
1,60 2,10 -1,10 0,86 0,70 0,70 1,85 |
2 2 2 2 2 2 2 |
2 2 2 2 2 2 2 |
5,60 6,10 2,90 4,86 4,70 4,70 5,85 |
2.8 Разработка размерно-полнотного ассортимента обуви
Размерно-полнотный ассортимент разрабатывается с учетом географического района носки, вида и рода обуви, размеров по женской обуви на высоком каблуке. В основу построения размерно-полнотного ассортимента положен закон нормального распределения стопы по длине и полноте формула (6).
( 1/G√2π )*е –(х-х)2/2G2 (6)
где G – коэффициент корреляции;
Х – региональный средний размер;
Х – средний размер по ГОСТ 3927-88 «Колодки обувные».
Коэффициент корреляции (колебание стоп по длине) примерно одинаков во всех районах (G=9-11мм), поэтому для расчета распределения стоп по длине можно принять G=11 мм.
Размерный ассортимент обуви на 100 пар представлен в таблице 12, полнотный ассортимент – в таблице 13.
Таблица 12 - Размерный ассортимент обуви на 100 пар
| Размер обуви | 215 |
220 |
225 |
230 |
235 |
240 |
245 |
250 |
255 |
260 |
265 |
| Число пар обуви | 1 |
4 |
8 |
11 |
16 |
20 |
16 |
11 |
8 |
4 |
1 |
Таблица 13 - Полнотный ассортимент
| 270 | 265 | 260 | 255 | 250 | 245 | 240 | 235 | 230 | 225 | 220 | 215 | 210 | Размер обуви, мм |
| 0,4 | 2,0 | 5,6 | 11,2 | 18,4 | 24,0 | 26,0 | 22,4 | 15,6 | 8,4 | 4,4 | 1,2 | 0,4 | Узкие 40% |
| 0,6 | 3,0 | 8,4 | 16,8 | 27,6 | 36,0 | 39,0 | 33,6 | 23,4 | 12,6 | 6,6 | 1,8 | 0,6 | Средние 60% |
2.9 Расчет технико-экономических показателей
При разработке новой конструкции, а также при подготовке их к внедрению, особое внимание уделяется экономическому анализу, материальных и трудовых затрат. Продукция обувного производства является материалоемкой, стоимость основных и вспомогательных материалов составляет примерно 76 % всей себестоимости обуви. Поэтому необходимо экономить основные материалы. Расход основных материалов на детали обуви является составной частью ее материалоемкости и включает в себя два основных показателя: чистую площадь деталей, входящих в комплект, и использование материала. Площадь шаблонов деталей обуви измеряем вручную полярным планиметром типа ПП-2К. Чистая площадь комплекта моделей сравнивается с отраслевой нормой, взятой для аналогичной конструкции.
Определение процента средневзвешенной укладываемости наружных деталей верха для трех базовых моделей по формуле (7).
Детали обуви имеют сложную конфигурацию и при совмещении одинаковых шаблонов образуют межшаблонные отходы, которые характеризуют степень взаимоукладываемости деталей. Чем меньше таких отходов, тем выше показатель укладываемости. Величину этих отходов определяем расчетным путем при помощи построения модельных шкал на миллиметровой бумаге. Модельная шкала – это площадь параллелограмма, построенного в результате размещения шаблонов одноименных деталей модели по прямолинейно-поступательной системе. В параллелограмм входит чистая площадь двух деталей и площадь межшаблонных отходов.
Таблица 14 - Данные для расчета процентов укладываемости модели
| Наименование детали | Кол-во в комплекте (на пару) |
Чистая площадь дет. S, дм2 |
Площадь дет. компл. ∑Sк, дм2 |
Площадь параллелограмма комплекта Sпар,дм2 |
Укладывае- мость Ук,% |
| 1 | 2 | 3 | 4 | 5 | 6 |
|
1 Носок 2 Составная союзка 3 Деталь союзки 1 4 Деталь союзки 2 5 Наружний берец 6 Внутрен. берец 7 Деталь задинки 1 8 Деталь задинки 2 |
2 4 2 2 2 2 2 2 |
0,49 0,46 0,29 0,25 0,47 1,45 0,21 0,30 |
0,98 1,84 0,58 0,50 0,94 2,90 0,42 0,60 |
1,0264 0,9204 0,6273 0,6566 1,2075 3,2928 0,4708 0,6075 |
95 99 92 76 77 88 89 99 |
| Итого | 8,76 | 8,8093 | 99 | ||
Уср.к.=Sk/∑Sпар•100 (7)
где Sк – чистая площадь деталей, входящих в комплект, дм2;
∑Sпар – суммарная площадь параллелограммов, включающих все детали комплекта, дм2.
Норма расхода материалов рассчитывается на комплект наружных деталей верха по формуле (8)
N=Sк/P•100 (8)
где N – норма расхода материала, дм2;
Р – процент использования материалов, %.
Для определения затрат машинного времени на сборку заготовки ручным способом на первом этапе контур грунт – модели верха или детали, в зависимости от вида обработки, разбивают на элементарные участки, обрабатываемые за один приём. Каждый участок обработки обозначают соответствующим условным знаком (спусканием краёв детали, загибка, строчка, паузы перехваты).
Определяем общие затраты машинного времени по формулам (9) - (13)
Тобщ. = Σ Тспуск + Σ Тзагиб + Σ Тстр + Σ Тп.п., с (9)
где Тспуск. – время, необходимое для выполнения одной технологической операции «спускание краёв детали», с;
Тзагиб. - время, необходимое для выполнения одной технологической операции «загибка краёв деталей», с;
Тстр. - время, необходимое для выполнения одной технологической операции «строчка», с;
Тп.п. – время паузы перехвата, с
Тспуск. = LK / Vmax (10)
Тзагиб. = LK / Vmax + (D – 200) · 0,007 (11)
Тстр. = LK ·φ/ Vmax+ Тп.п (12)
Тп.п. = 10 / α + 1,2 (13)
где L – длина строчки, мм;
К – коэффициент удельной трудоёмкости;
Vmax – постоянная максимальная скорость оборудования, см/с;
φ – поправочный коэффициент, учитывающий степень пространственности узла и значимость строчки
- для подкладки – 1;
- для плоской заготовки – 1,4;
- для ответственных и выполняемых на узлах пространственной формы строчек – 2,1.
D – жесткость материала, Н:
-для кож хромового метода дубления - 0,3 Н
-для замши - 0,2 Н
α – угол пересечения линии строчки, град.
1,2 – время, затрачиваемое на подъём и опускание прижимного ролика, с
Коэффициент удельной трудоемкости рассчитывается для прямых строчек по формуле (14), а для строчек сложной геометрической формы по формуле (15)
К=а/L+1 (14)
К=а/L+b•(1/R1+1/R2+…+1/Rn)+1 (15)
где R – радиус кривизны детали
Значения коэффициентов а и b представлены в таблице 15.
Таблица 15 - Значения коэффициентов а и b
| Вид выполняемой работы | а | b |
|
1 Сострачивание 2 Спускание краев деталей 3 Загибка краев деталей |
1,95 1,00 7,00 |
1,6 0,5 3,8 |
| Таблица 16 - Расчет затрат машинного времени на сборку заготовки верха обуви | Затраты машинного времени на обрабатываемом участке, Т,с | 11 | 1,89 |
1,35 1,29 |
1,22 0.65 |
0,67 2,26 1,98 |
0,57 | ||||||||
|
Время пауз-перехва-тов, Тпп, с |
10 | - |
- - |
- - |
- - - |
- | |||||||||
|
Угол пере- хвата, α |
9 | - |
- - |
- - |
- - - |
- | |||||||||
|
Коэффи- циент удельной трудоём- кости,К |
8 | 1,13 |
1,19 1,67 |
1,36 1,53 |
1,57 5,24 2,63 |
1,59 | |||||||||
|
Радиус кривизны, R,см |
7 | - |
- 6,7 |
13,8 - |
1,2 |
- | |||||||||
|
Длина участка, L,см |
6 | 14,5 |
9,8 4,5 |
7,8 3,7 |
6,5 |
3,3 | |||||||||
|
Количество интервалов обрабатываемого участка |
5 | 1 |
1 1 |
1 1 |
1 |
1 | |||||||||
|
Рисунок обраба- тывае- мого участка |
4 | ||||||||||||||
|
Код об- работки |
3 | СЗ |
СЗ СЗ |
СЗ СЗ |
СК ЗК СЗ |
СЗ | |||||||||
|
Контур детали |
2 | ||||||||||||||
|
Наименование детали |
1 | 1 Носок |
2 Сост. союзка |
3 Деталь союзки 1 |
4 Деталь союзки2 |
||||||||||
| Продолжение таблицы 16 | 11 |
0,69 0,38 1,33 |
1,29 2,29 2,27 |
1,44 |
0,36 0,15 0,75 0,75 |
0,63 | 0,85 | 0,82 | 0,73 | 0,90 | |||||
| 10 |
- - - |
- - - |
- |
- - - |
- | - | - | - | - | ||||||
| 9 |
- - - |
- - - |
- |
- - - |
- | - | - | - | - | ||||||
| 8 |
1,11 1,74 1,21 |
1,13 1,97 1,35 |
1,43 |
1,21 2,52 1,42 |
1,56 | 1,36 | 1,58 | 1,44 | 1,53 | ||||||
| 7 | - |
6,7 |
7,9 | - |
- | - | 10,7 | - | 10,7 | ||||||
| 6 | 9,5 |
17,4 |
8,7 | 4,6 |
3,5 | 5,4 | 4,5 | 4,4 | 5,1 | ||||||
| 5 | 1 |
1 |
1 | 1 |
1 | 1 | 1 | 1 | 1 | ||||||
| 4 | |||||||||||||||
| 3 |
СК ЗК СЗ |
СК ЗК СЗ |
СЗ |
СК ЗК СЗ |
СЗ | СЗ | СЗ | СЗ | СЗ | ||||||
| 2 | |||||||||||||||
| 1 | 5 Наружный берец | 6 Внутренний берец |
7 Деталь задинки 1 |
8 Деталь задинки 2 |
|||||||||||
Общие затраты машинного времени на сборку заготовки, То=26,46 с.
2.10 Серийное градирование конструктивной основы верха
Серийное градирование осуществляется ручным способом по методу Хохлова и Еремина, который включает в себя следующие характеристики:
1) Определение длины грунт-моделей крайних размеров по формуле (14)
Lгр.кр. = Lгр.исх. ± ΔLурк•n (14)
где Lгр.кр – длина грунт-модели крайнего размера, мм
2) Построения градировочного треугольника. Для этого необходимо знать обхваты в пучках исходного размера и крайних размеров. Градировочный треугольник необходим для построения поперечных размеров. В данном методе треугольник равнобедренный.
Формулы (15) – (22) для построения треугольника:
АВ=0,5•Опуч.исх (15)
БЕ=1,5•АВ (16)
АГ=0,5•Опуч.кр.меньш.раз. (17)
АД=0,5•Опуч.кр.больш.раз. (18)
АВ=0,5•224=112 мм (19)
БЕ=1,5•112=168 мм (20)
АГ=0,5•209=104,5 мм (21)
АД=0,5•239=119,5 мм (22)
3) Построение грунт-модели крайних размеров.
Заключение
Рынок предлагаемой обуви всегда отражает широкий диапазон требований, обеспечивающих многообразие вариантов выбора. Ассортимент обуви имеет множество классификационных признаков, которые учитываются производителями и покупателями. В ходе данного курсового проекта был разработан оптимальный вариант технологической последовательности изготовления женских модельных туфель. Также был сделан вывод о необходимости внедрения в обувную промышленность новых видов сырья, и методов обработки их по новейшим технологиям. Это условие является необходимым для дальнейшего развития рынка качественной обуви, как в России, так и в других странах мира. Следует отметить, что в последнее время наметился прогресс в области технологий легкой промышленности, стали чаще применяться новые научные достижения.
Что касается, потребительского спроса, то поколение нового тысячелетия проявляет повышенный интерес к обуви не только с такими характеристиками, как прочность, практичность, долговечность, но и комфортность, и стильный дизайн. Именно соответствие таким требованиям гармонично сочетающееся с малой себестоимостью позволяет быть продукции конкурентоспособной, а, следовательно, и востребованной среди потребителей.
В данном проекте была разработана модель закрытых женских туфель клеевого метода крепления технико-зкономические показатели которой:
- укладываемость - 99 %;
- общие затраты машинного времени на сборку заготовки - 26,46 с.
Список используемой литературы
1. Зыбин Ю.П. и др. « Конструирование изделий из кожи»– М.: Лёгкая и пищевая промышленность, 1982
2. Калита А. Н. и др. «Справочник обувщика»- М.: Легпромбытиздат, 1988
3. Швецова Т. П. «Технология обуви»- М.: Легпромбытиздат, 1983
4. ГОСТ 19116-84Е «Обувь модельная. Технические условия»-М.: Издательство стандартов, 1984
5. Шагапова И.И. «Технология сборки заготовки верха обуви»– М.: Легпромбытиздат, 1989
6. Зурабян К. Н., Краснов Б. Я., Пустыльник Я. И. «Материаловедение в производстве изделий легкой промышленности»- М.: Легкпромбытиздат, 2003.
7. Никитина Л.Л., Глухова Н.А. «Конструирование изделий из кожи: методические указания к курсовому проекту»-Казань: Изд-во КГТУ, 2007.
Размещено на