Изготовление деталей РЭС методами порошковой металлургии и давлением
Существуют три способа холодного выдавливания (рис. 9.12 а, б, в): прямой, обратный и комбинированный. При прямом способе направление течения материала совпадает с направлением движения пуансона, при обратном - течение материала обратно движению пуансона и при комбинированном - материал течет одновременно в обоих направлениях.
Причиной, ограничивающей возможность деталей холодным выдавливанием за одну операцию, является предельная степень деформации металла заготовки, превышение которой приводит к появлению трещин, разрывов, то есть к появлению деформации разрушения. Допустимая степень деформации при выдавливании зависит от механических свойств металла, направления истечения, формы заготовки.
Допустимая степень деформации Е для первой операции определяется по формулам:
при прямом истечении
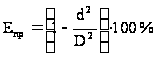 ;
(9.17)
при обратном истечении
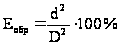 ,
(9.18)
где D - диаметр плоской заготовки; d - внутренний диаметр полости детали.
Например, при холодном выдавливании стальных деталей Епр = 50 - 90 %, Еобр = 40 – 70 %. Если предварительный расчет дает Е выше указанных пределов, то формообразование детали выполняют за две операции.
Допустимую степень деформации для второй операции определяют как относительное уменьшение площади поперечного сечения полой заготовки
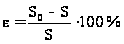 , (9.19)
где S0 - площадь поперечного сечения стенок заготовки; S - площадь поперечного сечения стенок после выполнения второй операции.
Объем массы заготовки находится из объёма массы готовой детали с учетом припуска на обрезку. Размеры и формы заготовки для первой операции должны соответствовать размерам и форме дна матрицы. Толщину заготовки рассчитывают по формуле
S = V/F, (9.20)
где V - объем детали с учетом припуска на обрезку; F - площадь заготовки (дна матрицы).
Усилие при холодном выдавливании для установившегося режима определяется по приближенной формуле
= q·F, (9.21)
где q - удельное давление прессования.
Холодное выдавливание применяют для получения тонкостенных деталей коробчатой формы из металлов с высокими пластическими свойствами: алюминия и алюминиевых сплавов марок АД0, АД1, АМц, АМг2; меди MI, М2, МЗ; латуни Л62, Л68; низкоуглеродистых и нержавеющих сталей.
Технико-экономическая эффективность холодного выдавливания характеризуется высокой производительностью, рациональным использованием металла, высокой точностью размеров 10 – 11 квалитет точности, улучшением структуры металла детали по сравнению с другими методами. Чистота поверхности деталей соответствует Rа 1,25 – 5 мкм.
Недостатком метода является необходимость применения высокого давления, небольшой срок службы штампов.