Исследование процесса вытяжки заготовки "стакан"
Исследование процесса вытяжки заготовки “стакан”
Введение
Одной из наиболее распространенных операций обработки металлов давлением является процесс вытяжки. Наибольший интерес, с точки зрения кинематики течения материала, а, следовательно, и формообразования, представляет операция вытяжки кольцевой цилиндрической заготовки. Построение аналитических решений представляется весьма трудоемкой задачей, требующей значительных упрощений. Поэтому более перспективными для анализа этих процессов являются численные методы. Ниже на базе метода конечных элементов проведено исследование процесса вытяжки заготовки типа «стакан».
1. Расчётная схема процесса
Формоизменение круглой листовой заготовки радиусом Rз и толщиной стенки Sз в матрице внутренним радиусом Rм происходит пуансоном с внешним радиусом Rп , перемещающимися в вертикальном направлении вдоль оси z с заданным перемещением u.
Расчётная схема представляет собой половину меридионального сечения осесимметричной заготовки, где ось z есть ось симметрии.
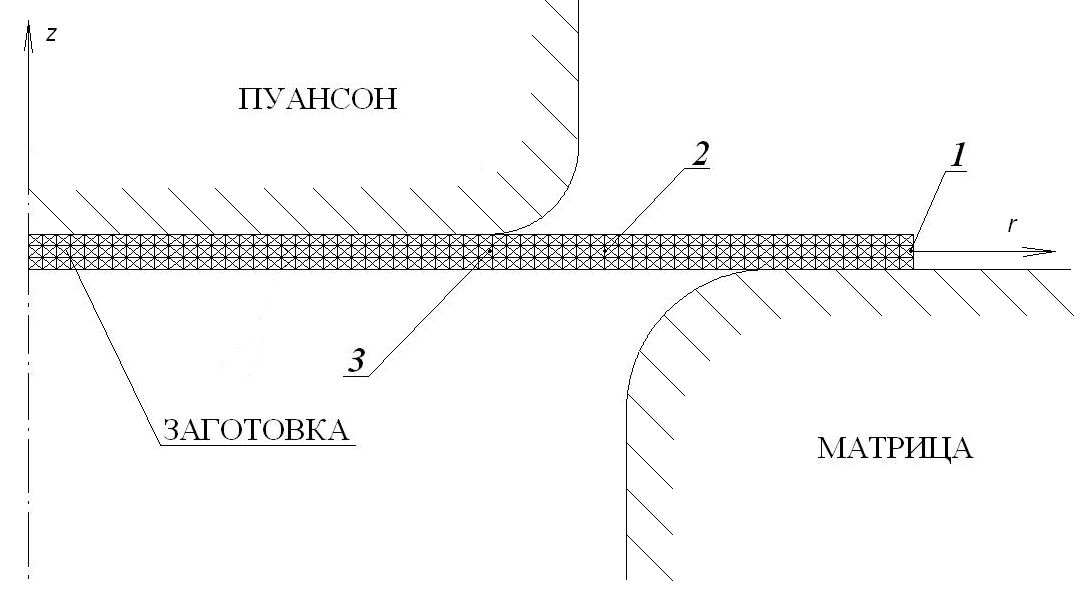
Рис. 1. Расчётная схема процесса вытяжки детали “стакан” с характерными точками.
При применении МКЭ исследуемая модель дискретизируется, то есть представляется через узловые точки, связанные конечными элементами.
При расчёте приняты следующие граничные условия:
пересечение границы инструмента запрещено в силу его непроницаемости;
узлы, расположенные на поверхности инструмента могут перемещаться только вместе с ним или вдоль него;
в случае перехода нормального давления любого узла на инструмент в область отрицательных значений узел освобождается от границы и движется свободно.
Для исследования процесса вытяжки детали типа «стакан» была взята сталь со следующими характеристиками:
Материал – сталь Х18Н10Т с модулем упругости 2 ГПа, пределом прочности 205 МПа, модулем упрочнения 549 МПа.
Для оценки напряжённо-деформированного состояния были рассмотрены области заготовки, отмеченные точками 1 – 3 (рис. 2). При этом точка 1 лежит на границе пуансона, точка 2 оказываются на границе пуансона и матрицы, а точка 3 лежит на свободном конце заготовки.
2. Переход от неподвижной системы координат к подвижной
Из рис. 1. видно, что до начала деформирования заготовки точки 1 и 2 находятся на одной оси с точкой 3. В неподвижной системе координат эта оcь соответствует оси z. Однако по ходу процесса, когда материал начинает втягиваться в матрицу, элементы, соответствующие точкам 1 и 2, постепенно разворачиваются относительно неподвижной оси. К концу процесса их разворот составляет 900. В результате этого возникает необходимость корректировать данные, полученные с помощью математической модели, в частности соответствие компонент напряжения и деформации их значениям. Переход от неподвижной системы координат zrθ к подвижной δρθ позволяет учитывать поворот элементов. В этом случае каждый из элементов имеет свою координатную сетку, которая устанавливается в соответствии с положением элемента в пространстве.
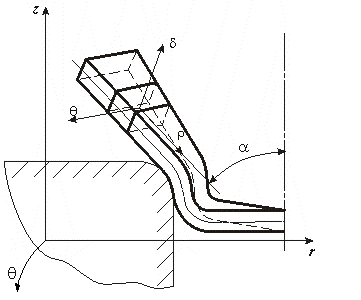
Рис. 2. Переход от неподвижной к подвижной системе координат.
Переход от неподвижной системы координат к подвижной осуществляется по формулам:
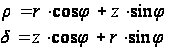
Где
 - угол поворота
элемента
Разворот координатной сетки осуществляется на каждом этапе, начиная с первого шага процесса и заканчивая остановкой хода нагружения.
Таким образом, переход от неподвижной системы координат к подвижной δρθ позволяет корректно отслеживать изменение компонент деформации и компонент напряжения по ходу нагружения.
3. Геометрические и физические параметры процесса
3.1 Вытяжка с зазором большим толщины заготовки
Рассмотрим вариант вытяжки, когда величина зазора больше толщины вытягиваемого материала.
Вариант 1: толщина заготовки – 1,48 мм и радиус – 37 мм, радиус пуансона – 23 мм и матрицы – 25 мм.
Развитие пластической области (закрашенная часть заготовки) в процессе нагружения показано на рис 3 – 6.
Анализ приведенных рисунков показывает, что развитие пластической области начинается на краю пуансона (этап 1) и распространяется на всю внешнюю часть заготовки.
Распределение интенсивности напряжения и деформации по сечению заготовки показано на рис. 7 – 10 и рис. 11 – 14.
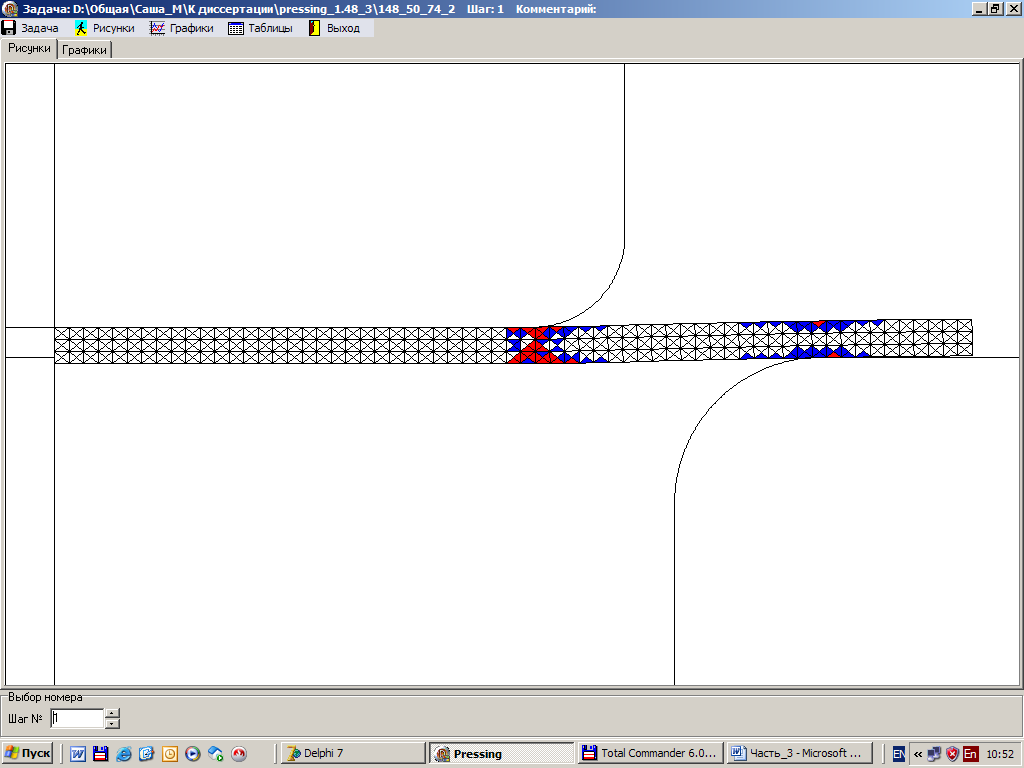
Рис. 3. Развитие пластической области. Этап 1.
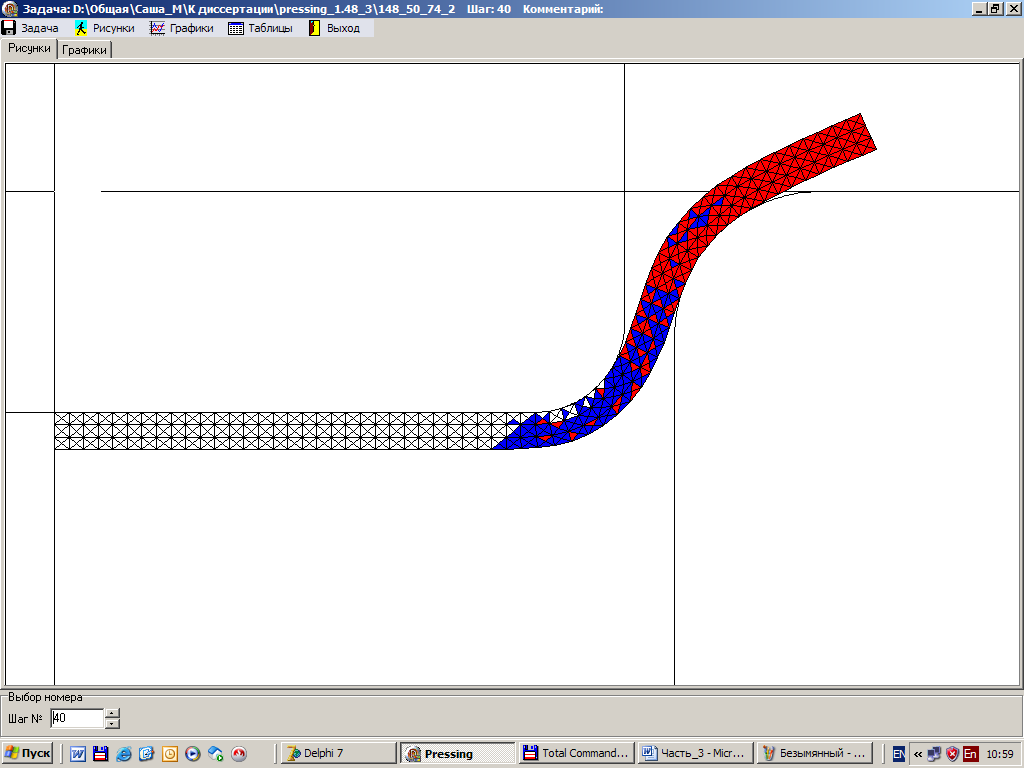
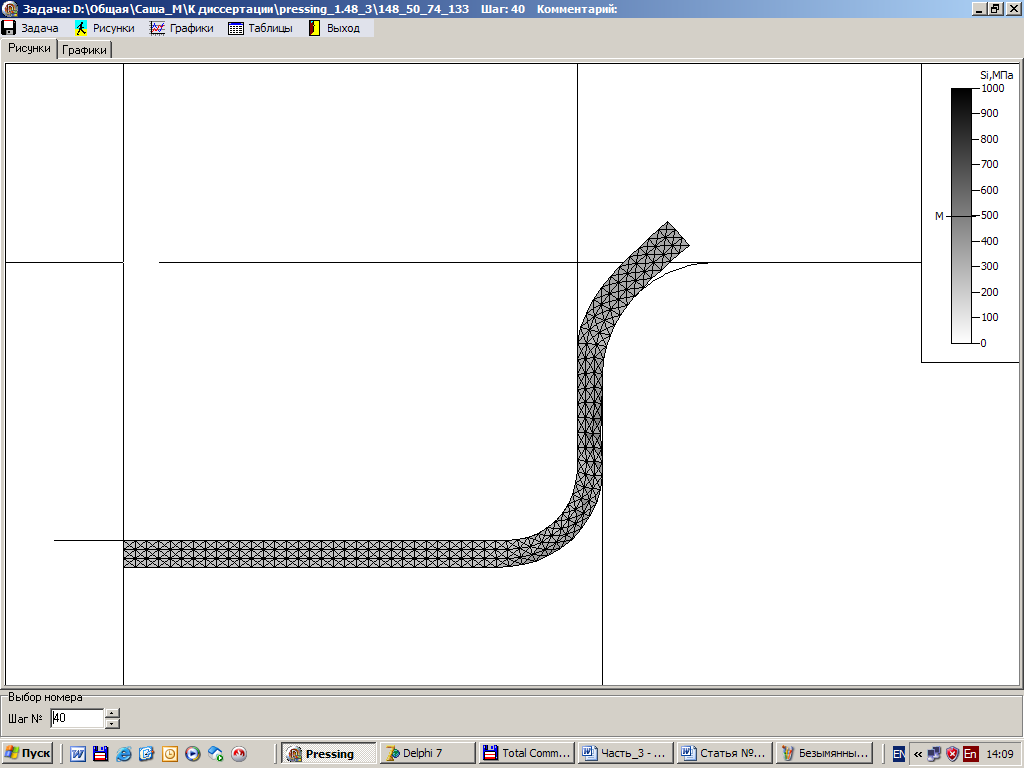
Рис. 4. Развитие пластической области. Этап 40.
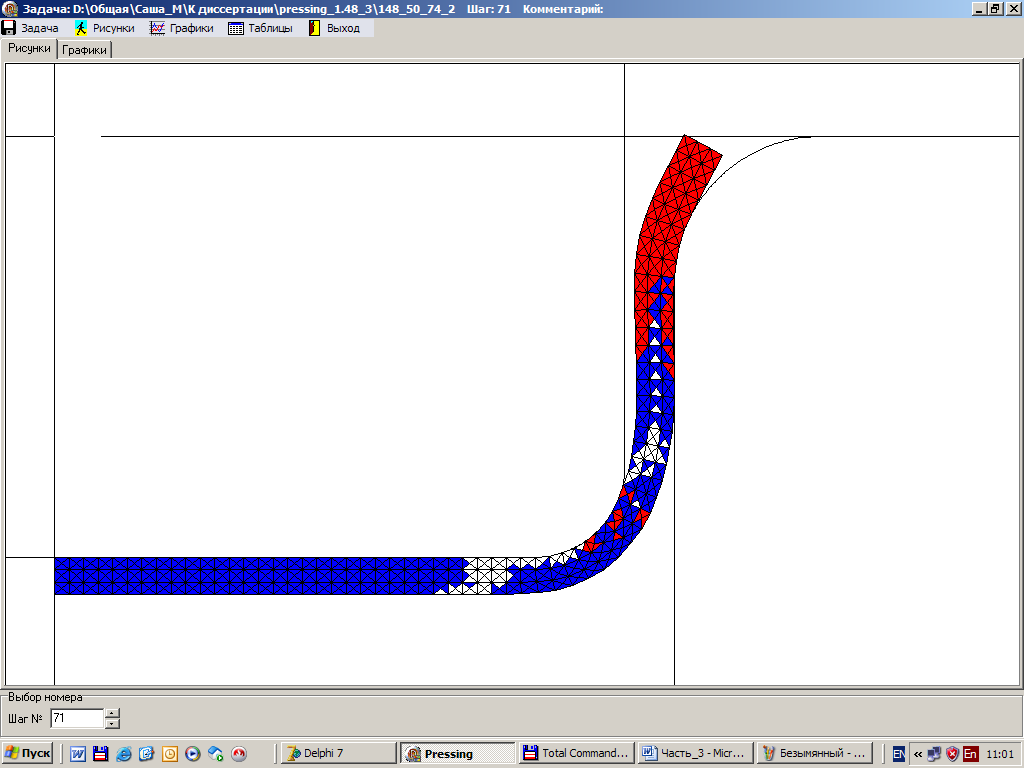
Рис. 5. Развитие пластической области. Этап 70.
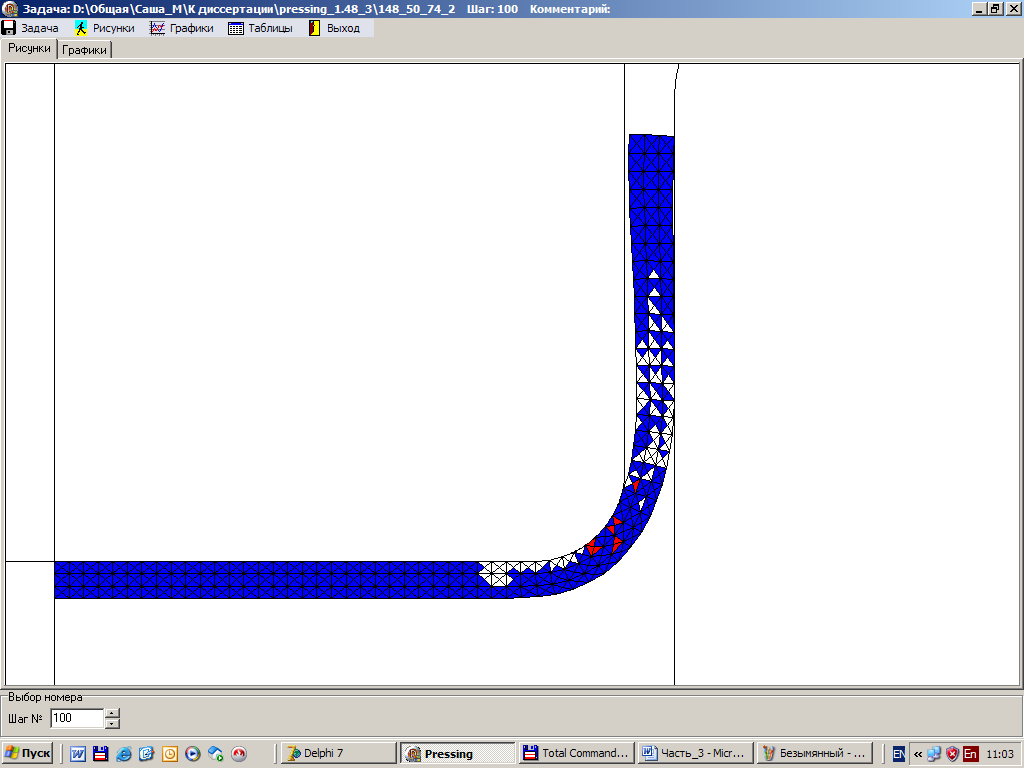
Рис. 6. Развитие пластической области. Этап 100.
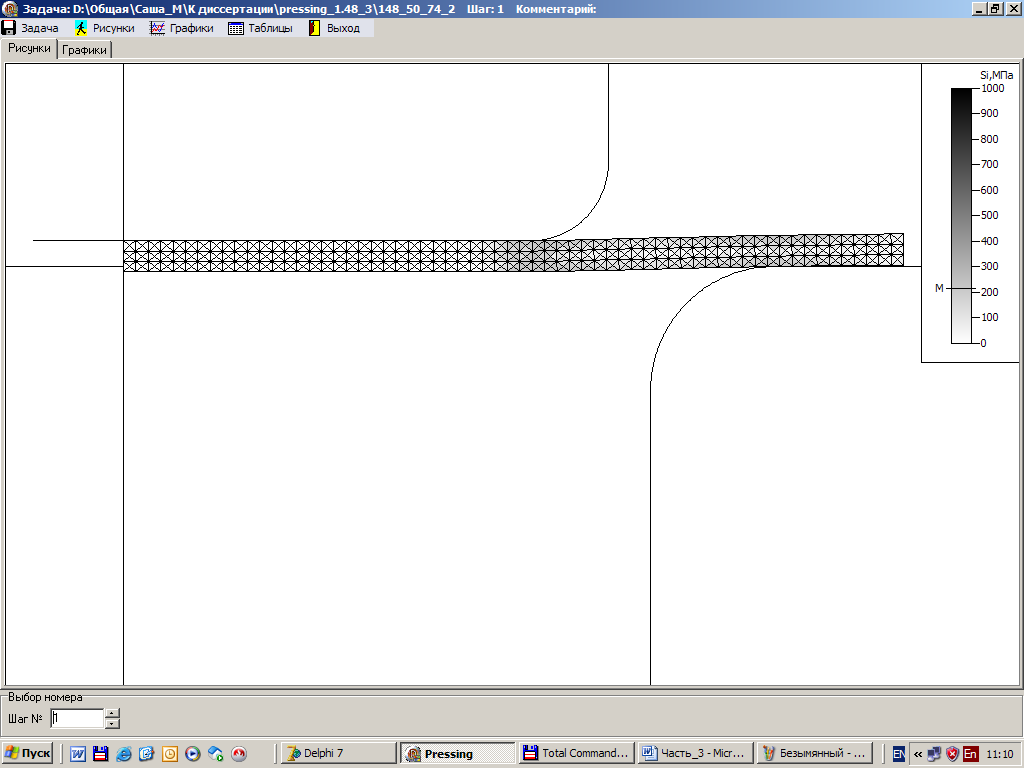
Рис. 7. Распределение интенсивности напряжения по сечению заготовки на 1 этапе нагружения.
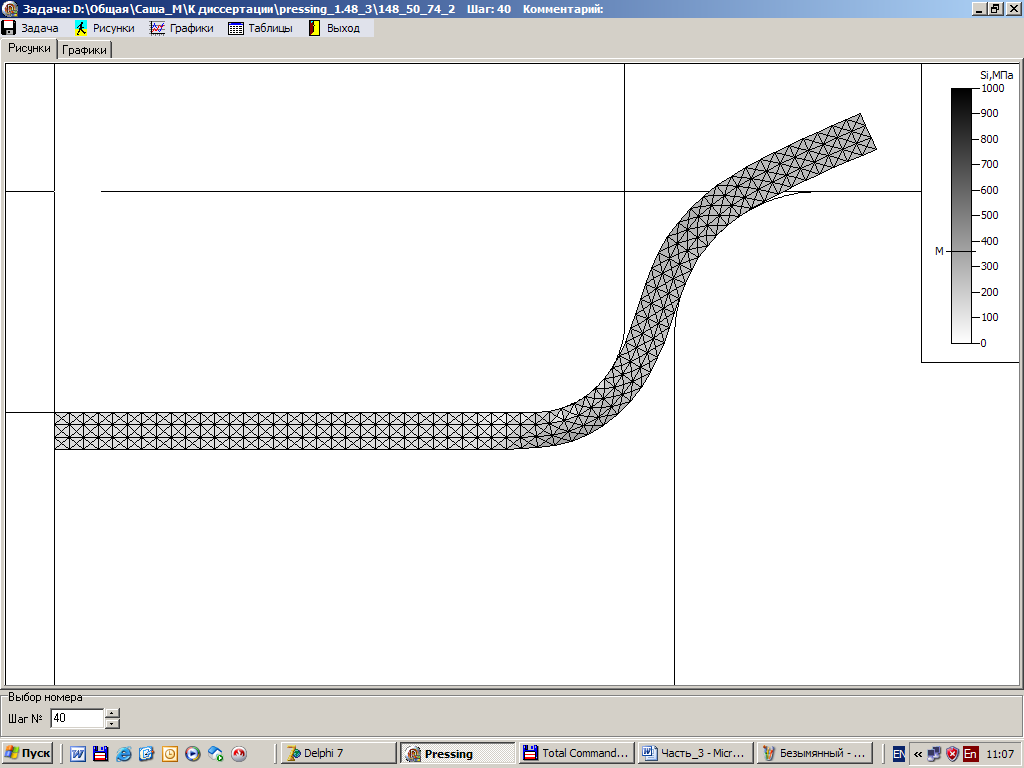
Рис. 8. Распределение интенсивности напряжения по сечению заготовки на 40 этапе нагружения.
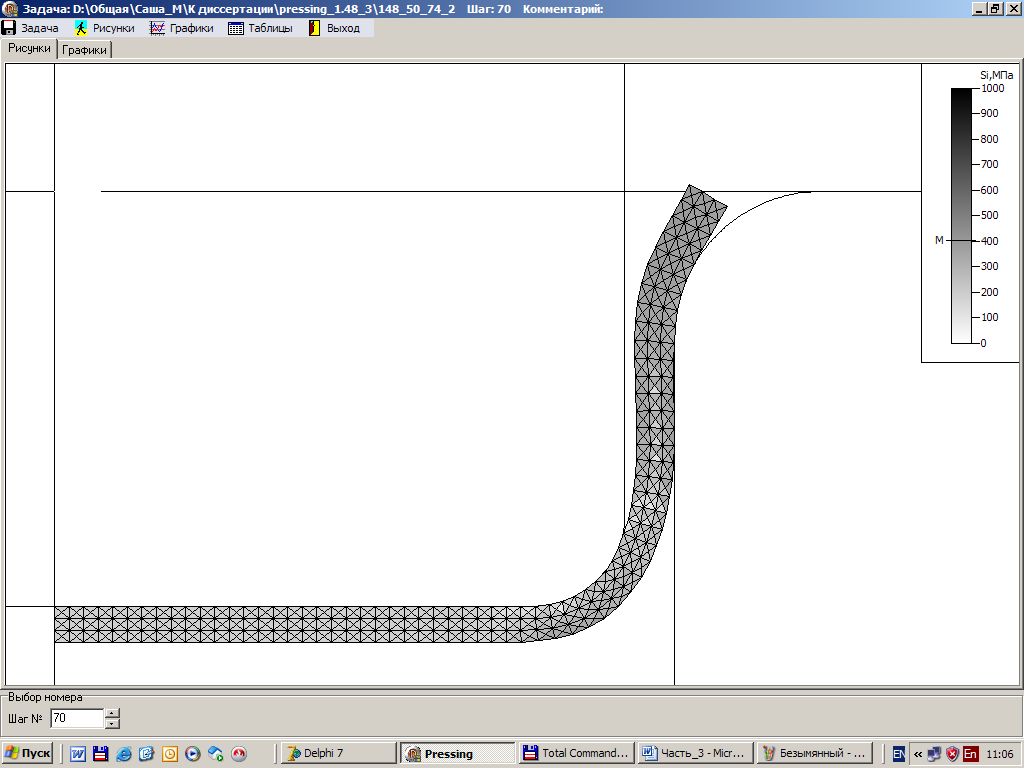
Рис. 9. Распределение интенсивности напряжения по сечению заготовки на 70 этапе нагружения.
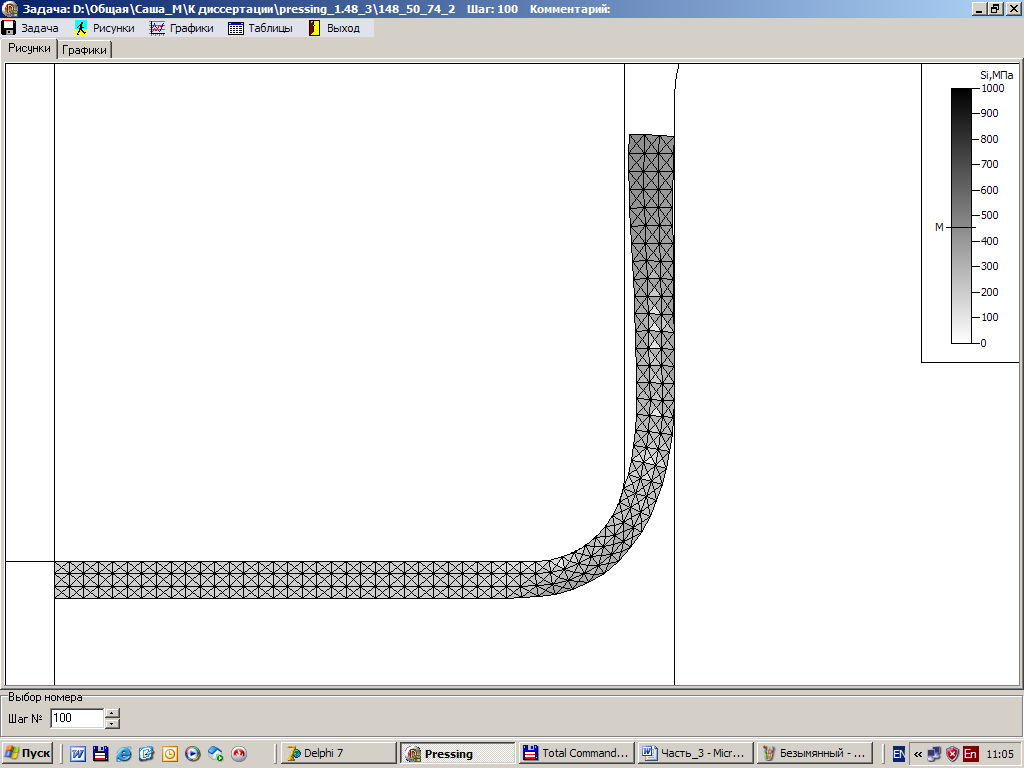
Рис. 10. Распределение интенсивности напряжения по сечению заготовки на 100 этапе нагружения.
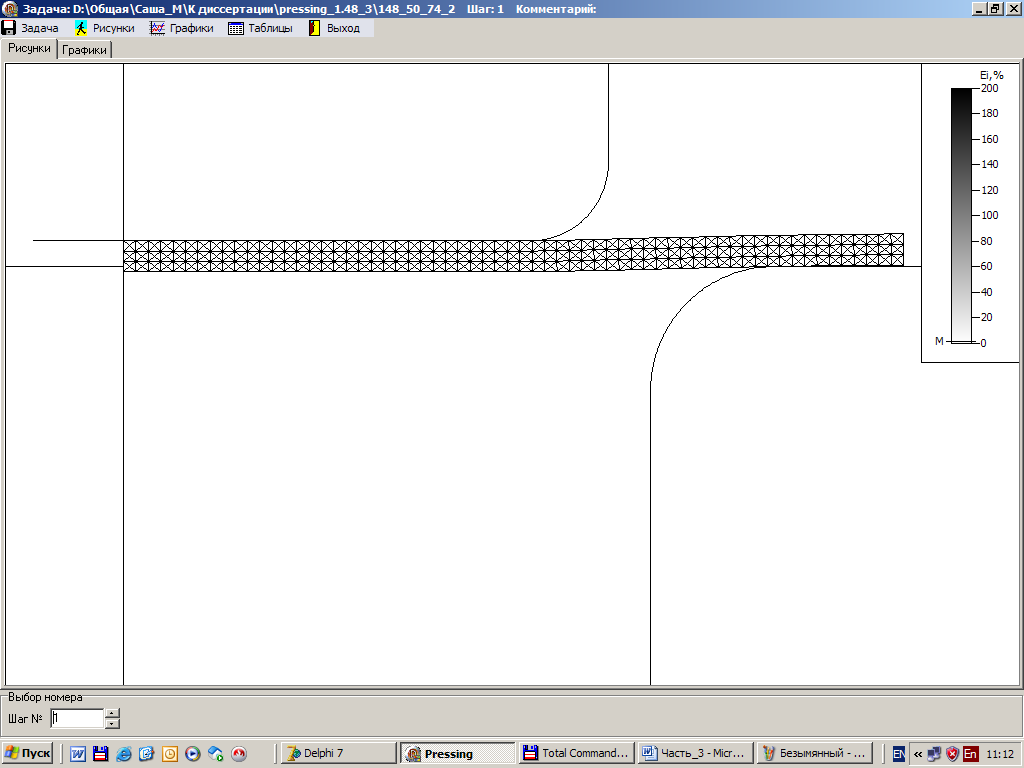
Рис. 11. Распределение интенсивности деформации по сечению заготовки на 1 этапе нагружения.
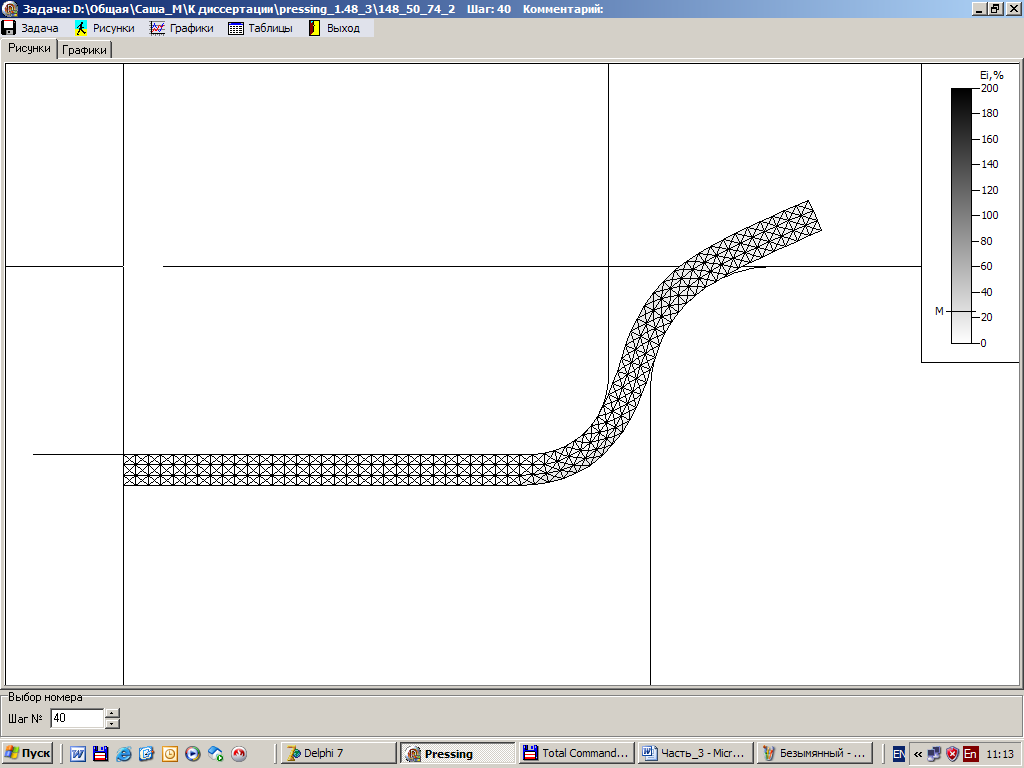
Рис. 12. Распределение интенсивности деформации по сечению заготовки на 40 этапе нагружения.
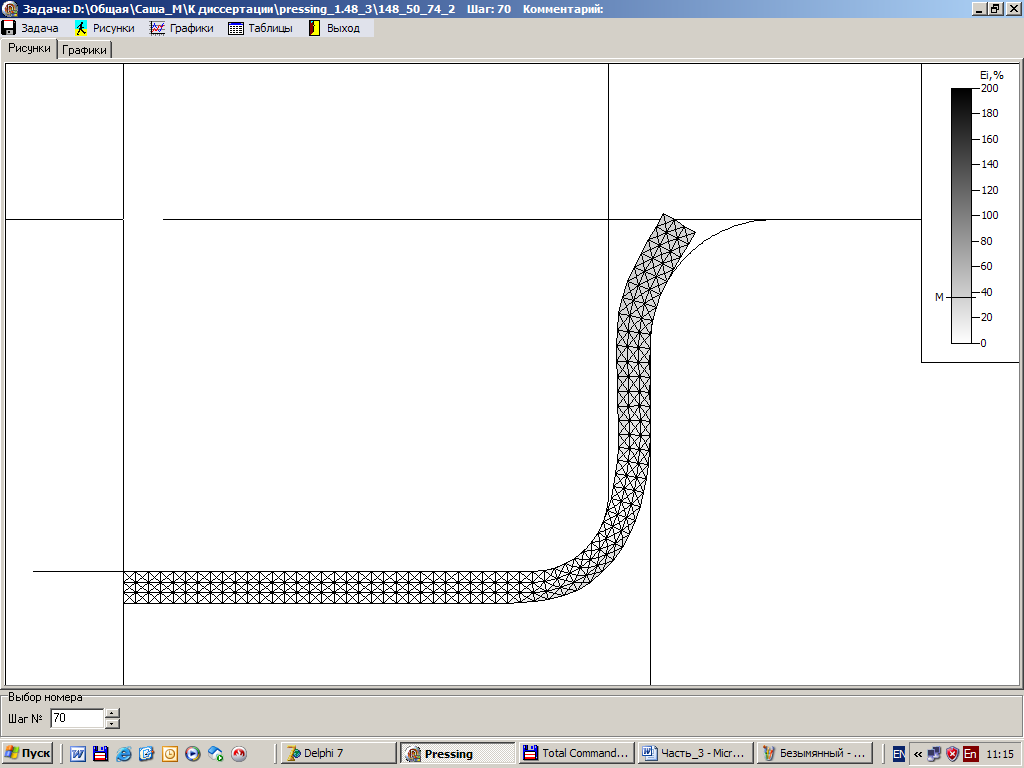
Рис. 13. Распределение интенсивности деформации по сечению заготовки на 70 этапе нагружения.
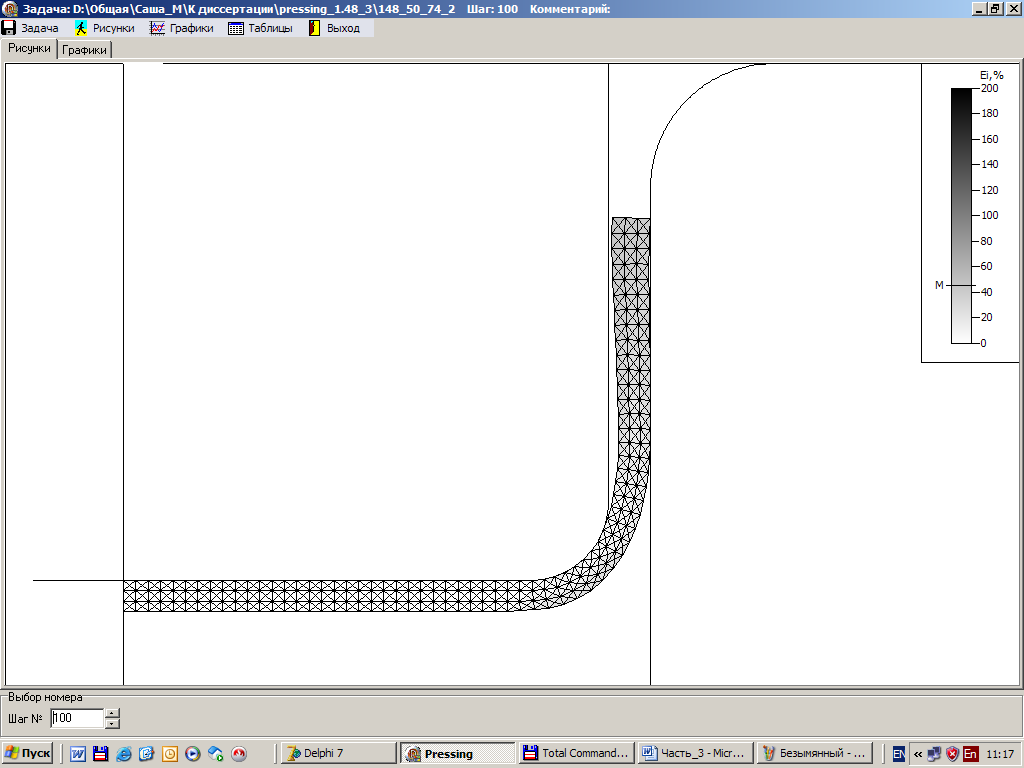
Рис. 14. Распределение интенсивности деформации по сечению заготовки на 100 этапе нагружения.
На рис. 15 – 20 представлены графики изменения компонентов напряжения и компонентов деформации.
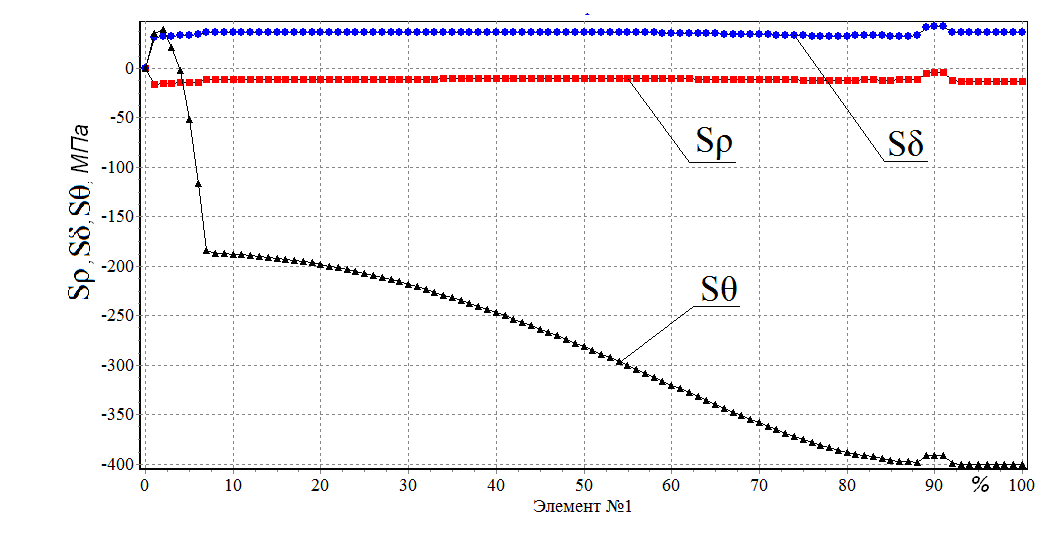
Рис. 15. Изменение
компонентов
напряжения
по ходу нагружения
для точки 1 при
 (вариант 1).
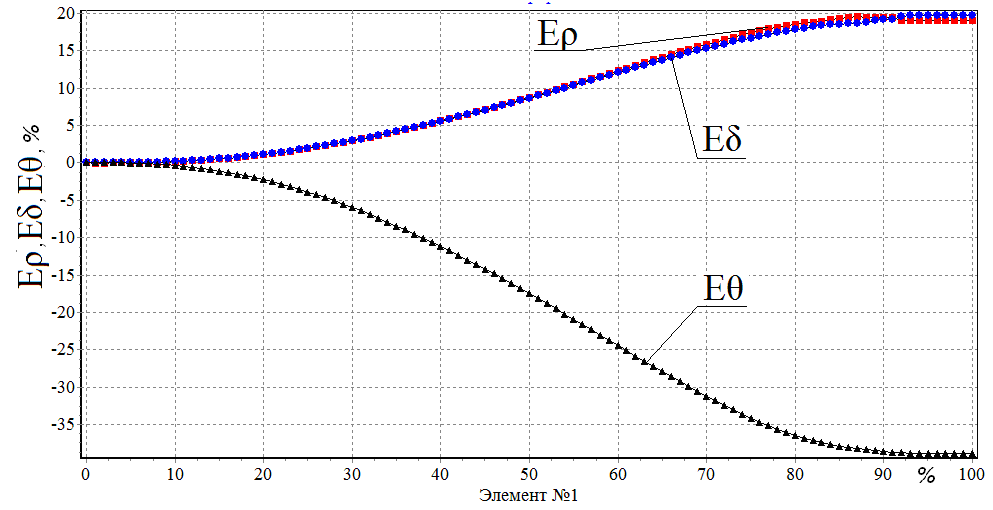
Рис. 16. Изменение
компонентов
деформации
по ходу нагружения
для точки 1 при
 (вариант 1).
Анализ графиков показывает, что радиальная и осевая компоненты напряжения для точки 1 незначительно колеблются возле нулевого значения, а окружная компонента на 5 шаге переходит в зону сжатия. Радиальная и тангенциальная компоненты деформации находятся в растягивающей области, а осевая – в сжимающей.
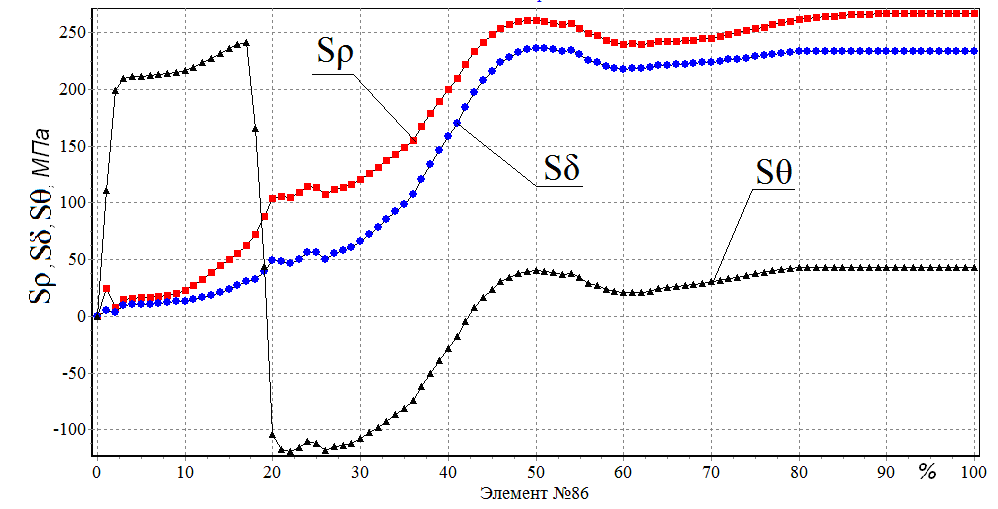
Рис. 17. Изменение
компонентов
напряжения
по ходу нагружения
для точки 2 при
(вариант 1).
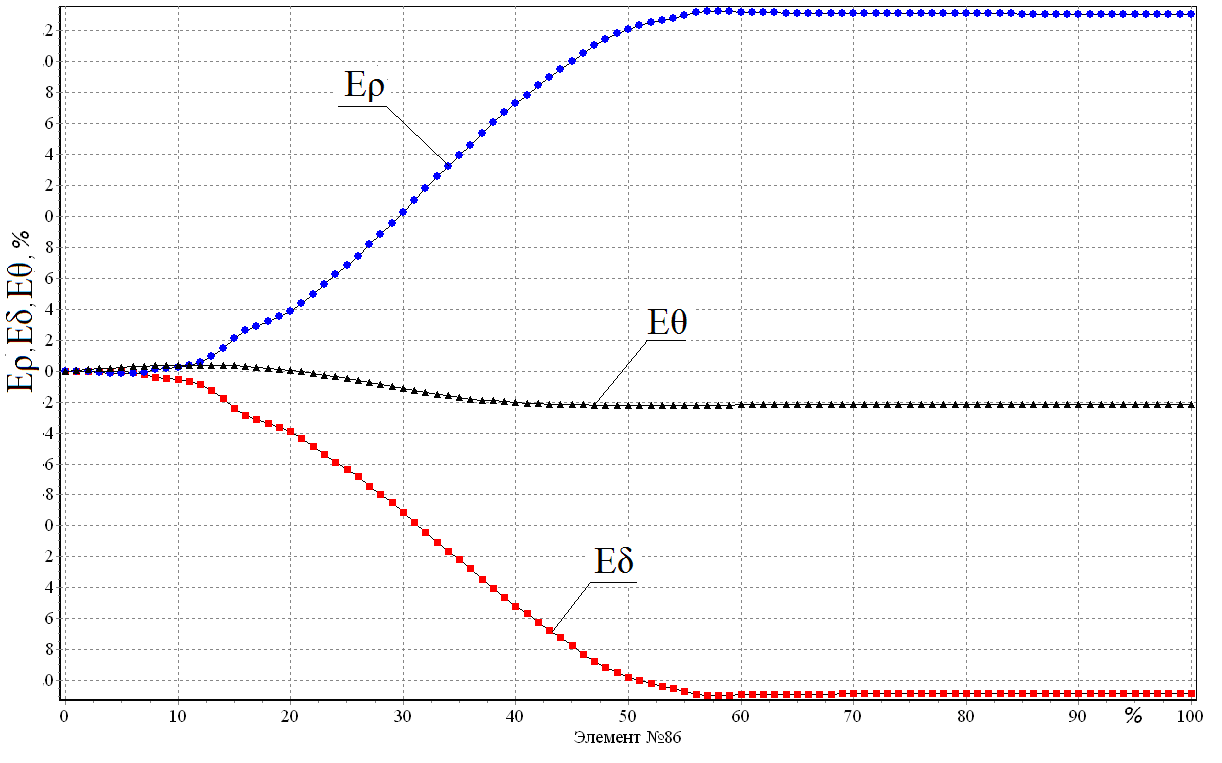
Рис. 18. Изменение
компонентов
деформации
по ходу нагружения
для точки 2 при
(вариант 1).
Исходя из графиков видно, что радиальная и осевая компоненты напряжения находятся в зоне растяжения, а окружная компонента находится в зоне сжатия. Радиальная компонента находится в растягивающей области, осевая в сжимающей, а окружная незначительно откланяется от 0.
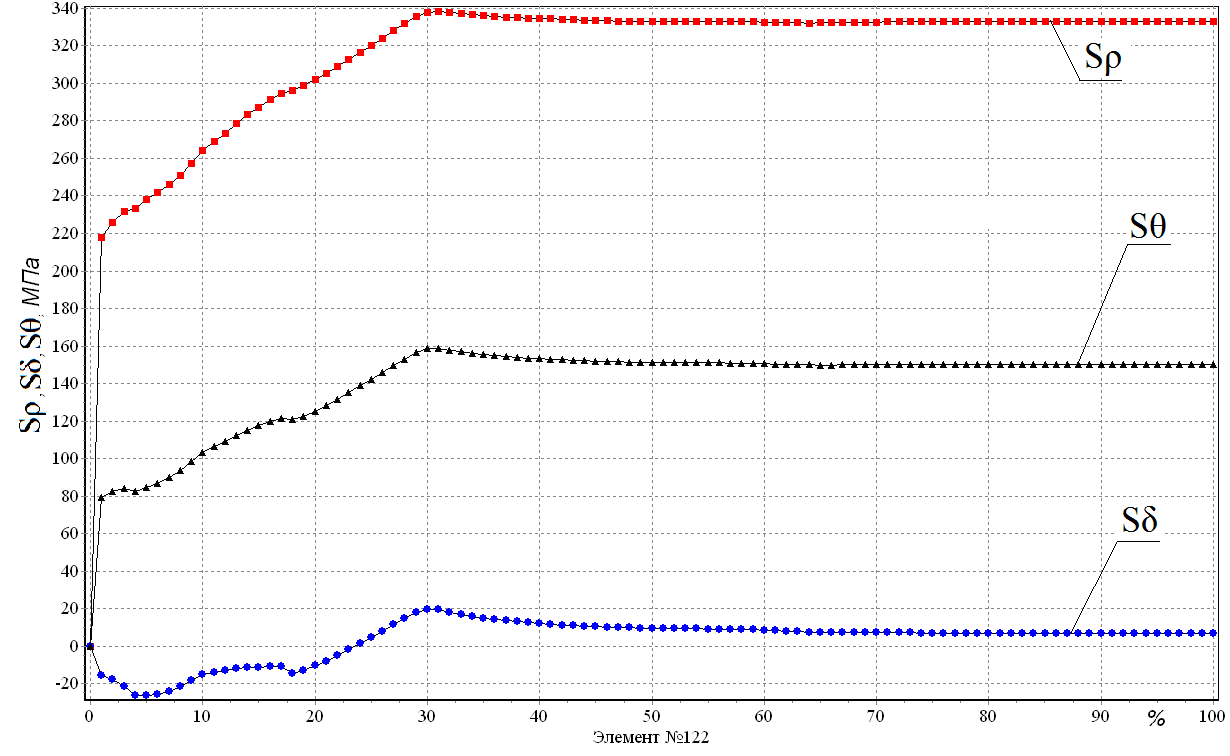
Рис. 19. Изменение
компонентов
напряжения
по ходу нагружения
для точки 3 при
(вариант 1).
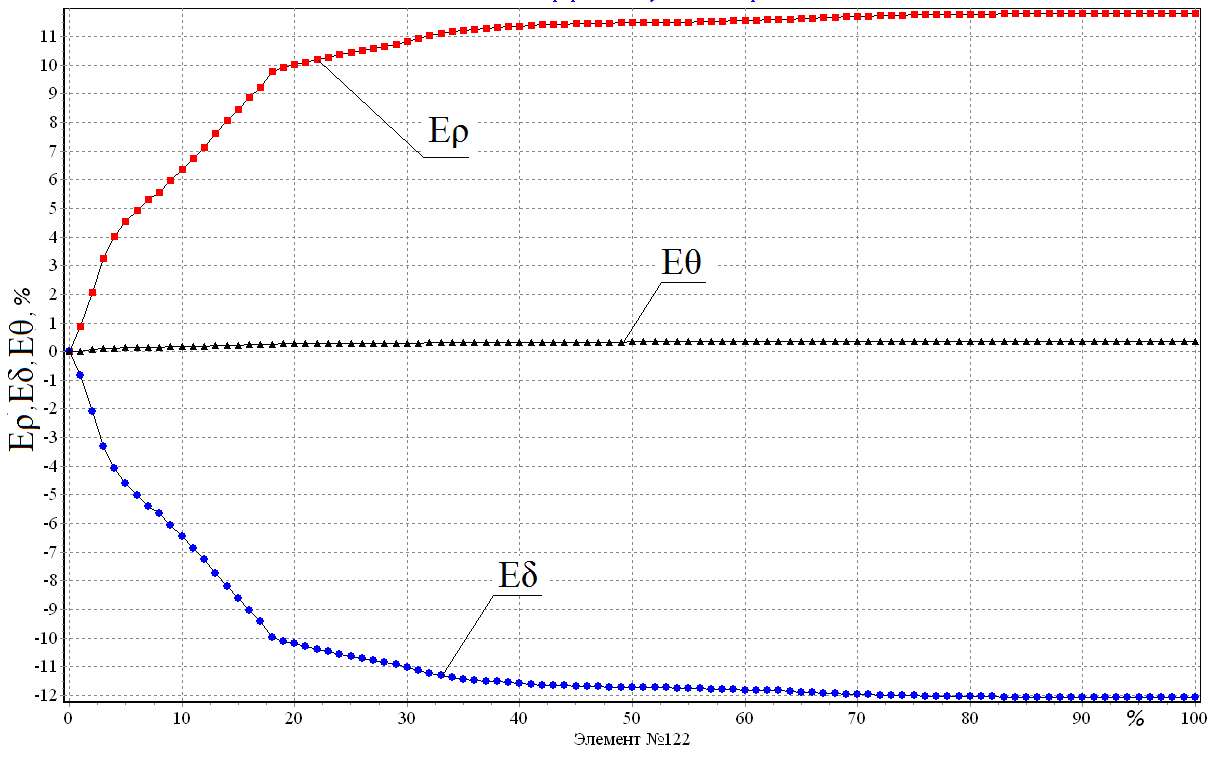
Рис. 20. Изменение
компонентов
деформации
по ходу нагружения
для точки 3 при
(вариант 1).
Для точки 3 осевая компонента напряжения незначительно откланяется от 0, а радиальная и окружная компоненты находятся в зоне растяжения. Осевая и радиальная компоненты деформации находятся в зоне сжатия и зоне растяжения соответственно.
На рис. 21 представлен график силы вытяжки.
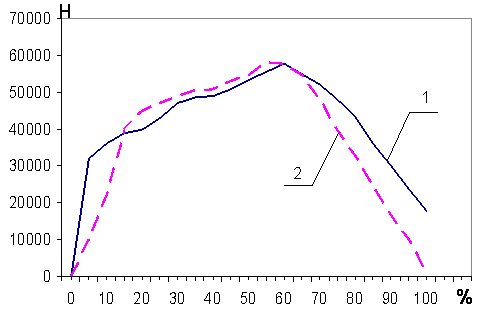
Рис. 21.Сила вытяжки (вариант 1);1 – практическая зависимость, 2 – теоретическая зависимость.
По усилию можно проследить, что оно начинает резко возрастать, когда заготовка входит в матрицу. Динамика роста усилия сохраняется вплоть до 60 шага, а затем происходит спад из-за возникновения разгрузки на донной части и участках боковой стенки заготовки. Это приводит к уменьшению площади соприкосновения заготовки с инструментом и, как следствие, к уменьшению сил трения. При анализе графиков на рис. 21 можно сделать вывод о том, что характер кривых в зависимостях, полученных теоретически и при расчете математической модели, практически идентичны.
Для данной задачи:
коэффициент
вытяжки md=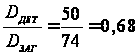 ;
расчетный
коэффициент
утонения стенки
mS
=
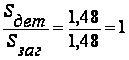 ;
достижимые значения коэффициентов md и mS составляют соответственно 0,44 и 1,0
коэффициент
утонения дна
заготовки:
 =
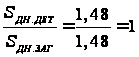 .
Из рис. 14 видно, что незначительное утонение стенки имеет место на участке от радиуса скругления пуансона до середины боковой стенки. Дно заготовки при вытяжке с зазором 2 мм остаётся неизменным по толщине, т.к. коэффициент утонения равен 1. Незначительное утонение боковой стенки и неизменная толщина дна объясняется небольшой площадью соприкосновения заготовки с инструментом по ходу процесса и, как следствие, возникновению небольших сил трения.
Степень формоизменения или степень деформации заготовки без утонения стенки рассчитывается по формулам:
 (1)
Поэтому, зная
 ,
найдем
 :
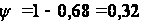
На рис. 23 – 25 представлены диаграммы пластичности материала Х18Н10Т в характерных точках (рис. 1) при вытяжке с зазором большим толщины заготовки.
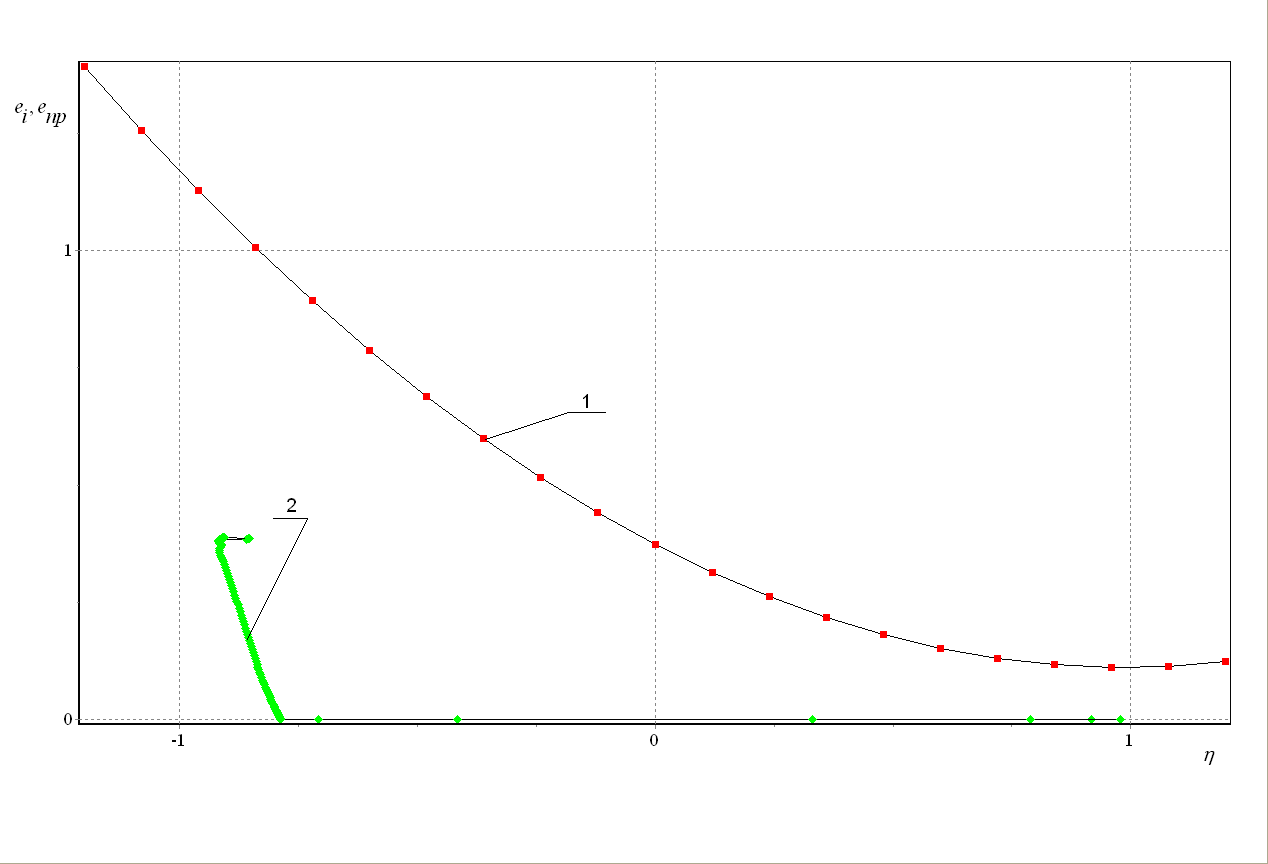
Рис. 23. Вытяжка заготовки типа стакан с зазором 2 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 1
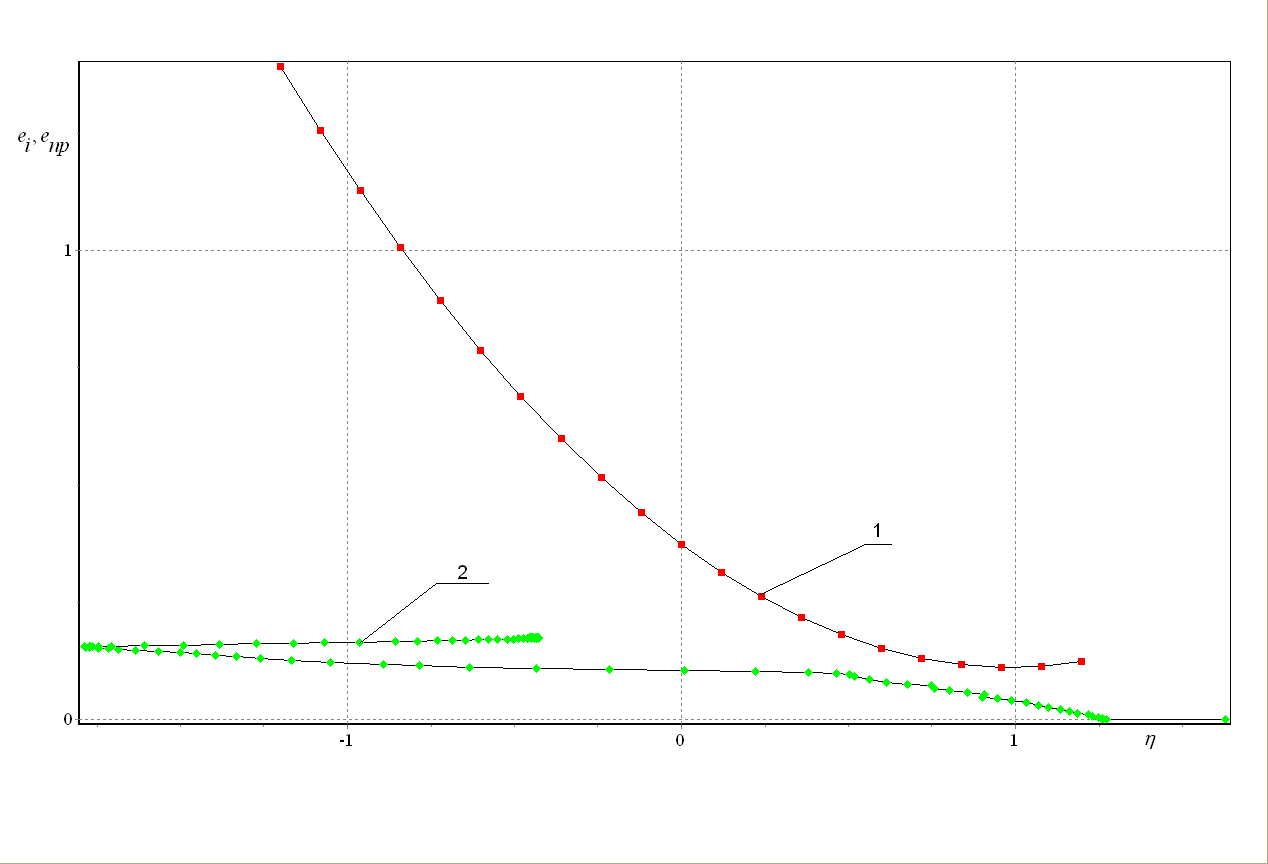
Рис. 24. Вытяжка заготовки типа стакан с зазором 2 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 2
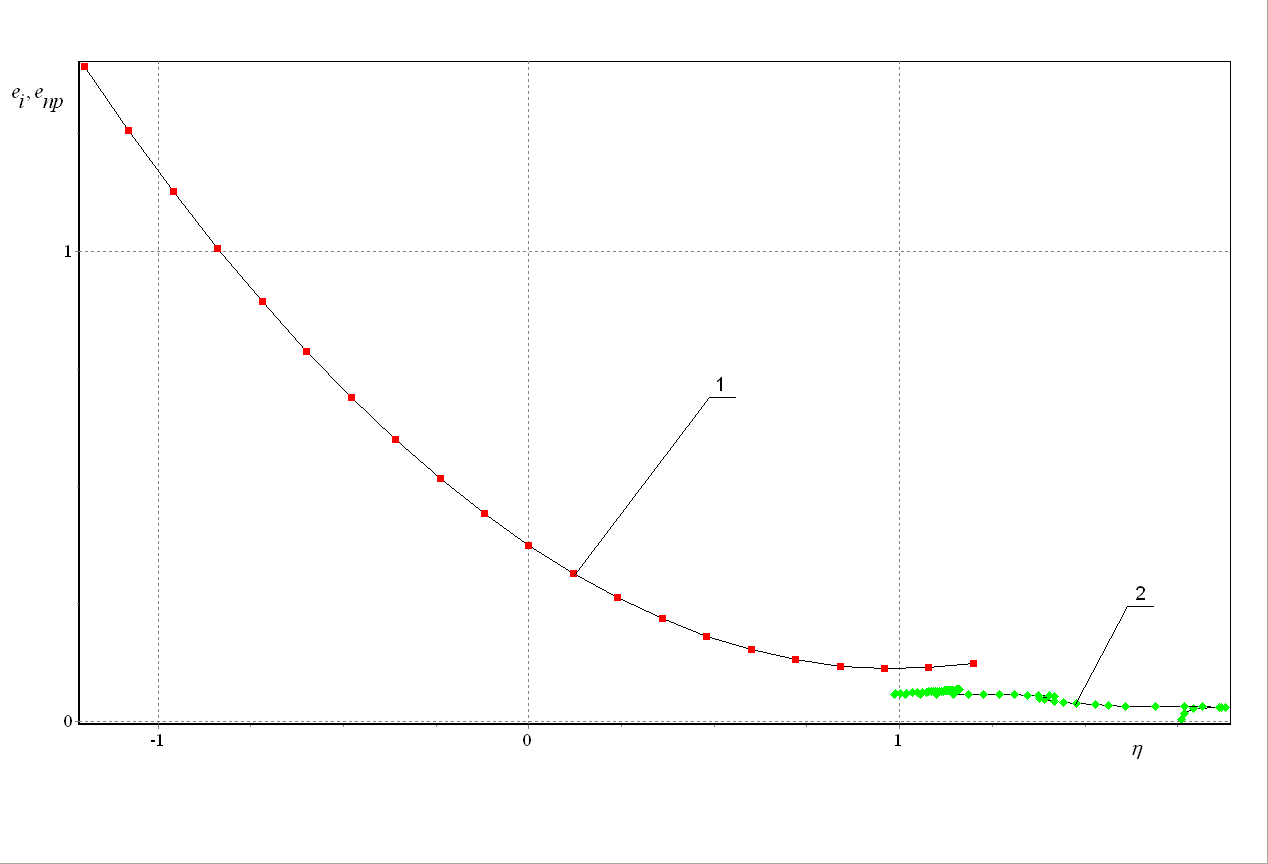
Рис. 25. Вытяжка заготовки типа стакан с зазором 2 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 3
Проанализировав диаграммы пластичности в рассматриваемых точках, сделаем вывод, что ресурса запаса пластичности достаточно для реализации процесса вытяжки без утонения с зазором большим толщины заготовки (2 мм). Однако в точке 3 разрушение наиболее возможно.
3.2 Вытяжка с зазором большим толщины заготовки
Рассмотрим вариант вытяжки, когда величина зазора равна толщине вытягиваемого материала: толщина заготовки – 1,48 мм и радиус – 37 мм, радиус пуансона – 23,52 мм и матрицы – 25 мм.
Развитие пластической области (закрашенная часть заготовки) в процессе нагружения показано на рис 26 – 29.
Исходя из рисунков видно, что развитие пластической области начинается на краю пуансона (этап 1) и распространяется на всю внешнюю часть заготовки.
Распределение интенсивности напряжения и деформации по сечению заготовки показано на рис. 30 – 33.
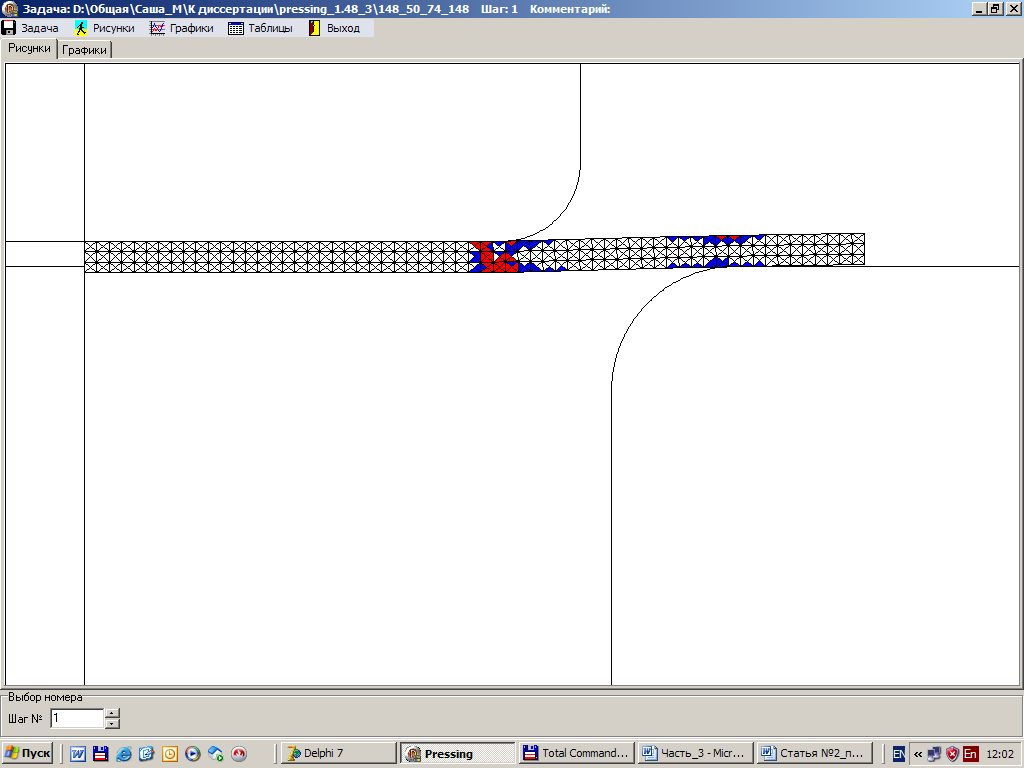
Рис. 26. Развитие пластической области. Этап 1.
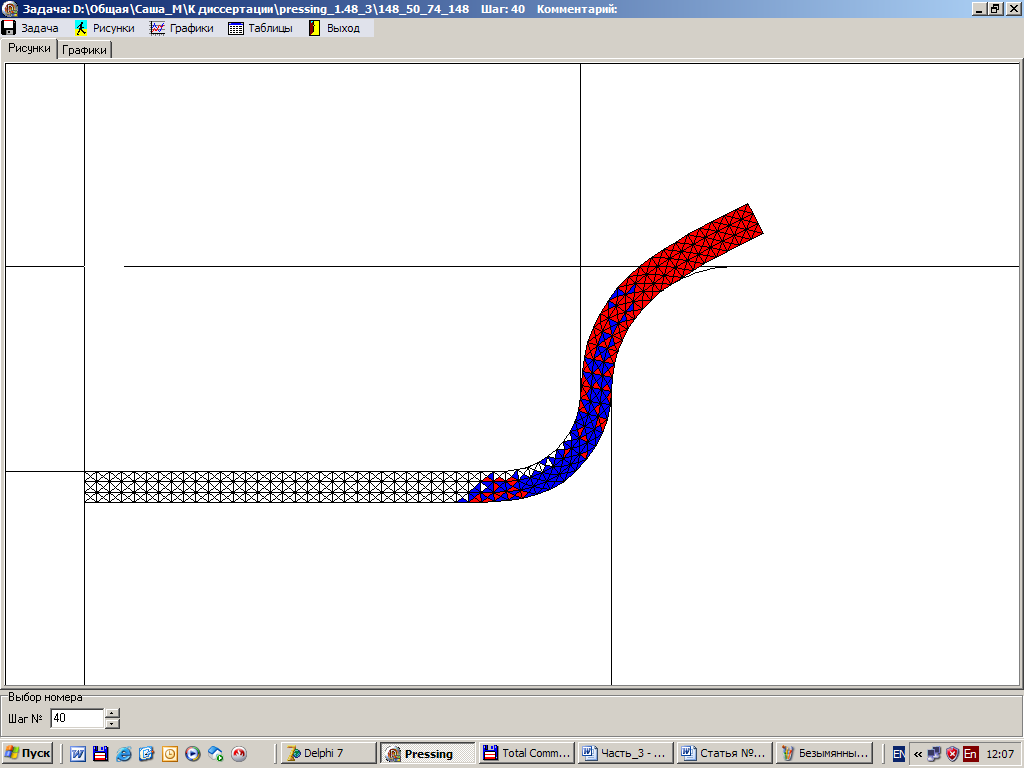
Рис. 27. Развитие пластической области. Этап 40.
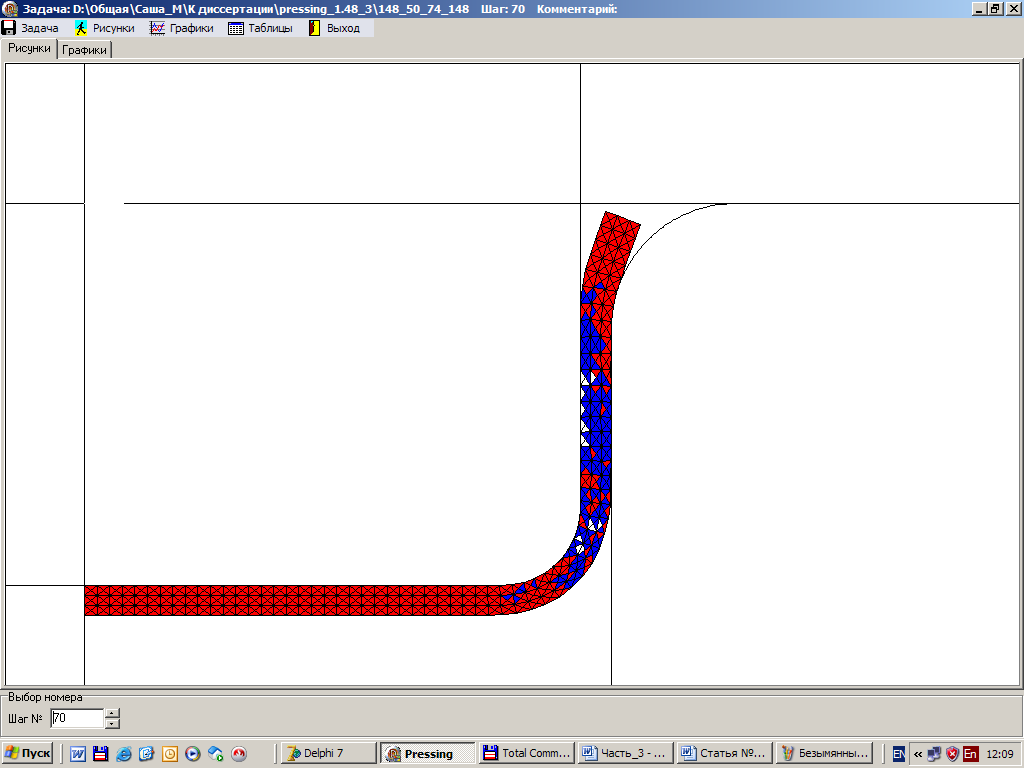
Рис. 28. Развитие пластической области. Этап 70.
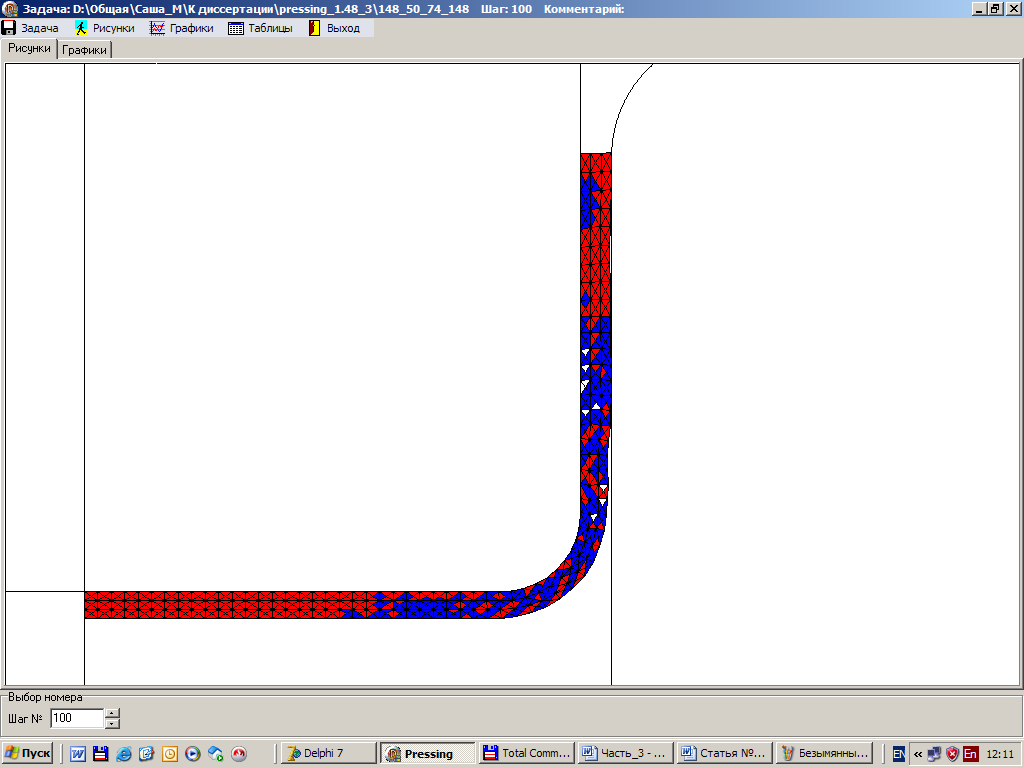
Рис. 29. Развитие пластической области. Этап 100.
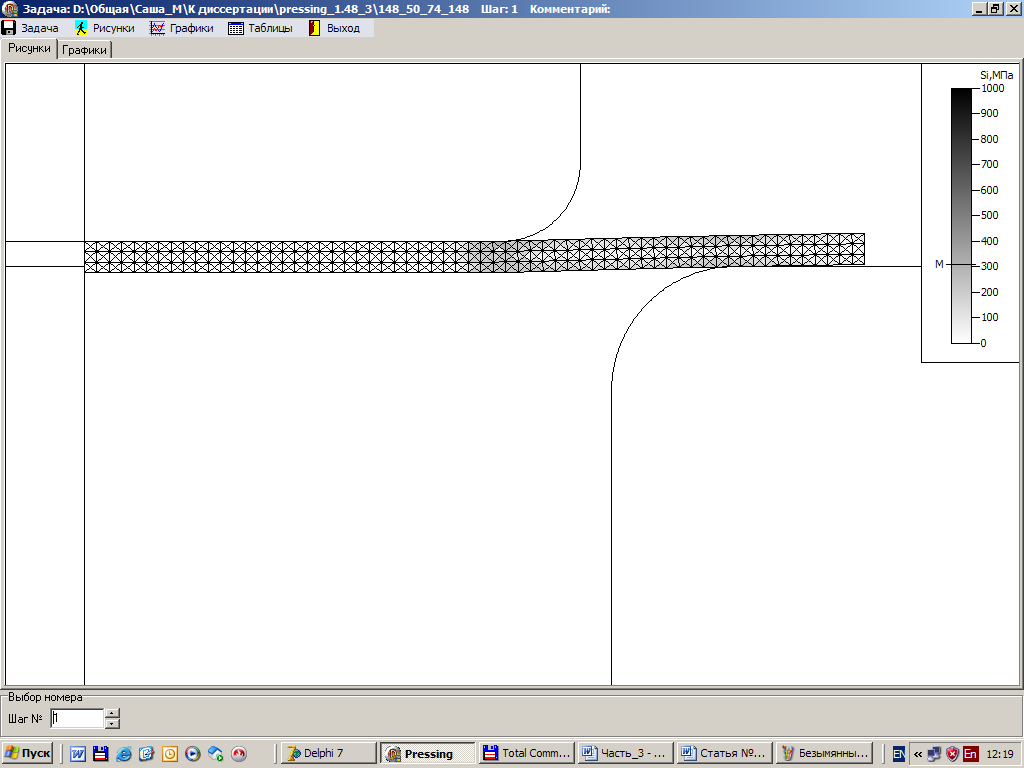
Рис. 30. Распределение интенсивности напряжения по сечению заготовки на 1 этапе нагружения.
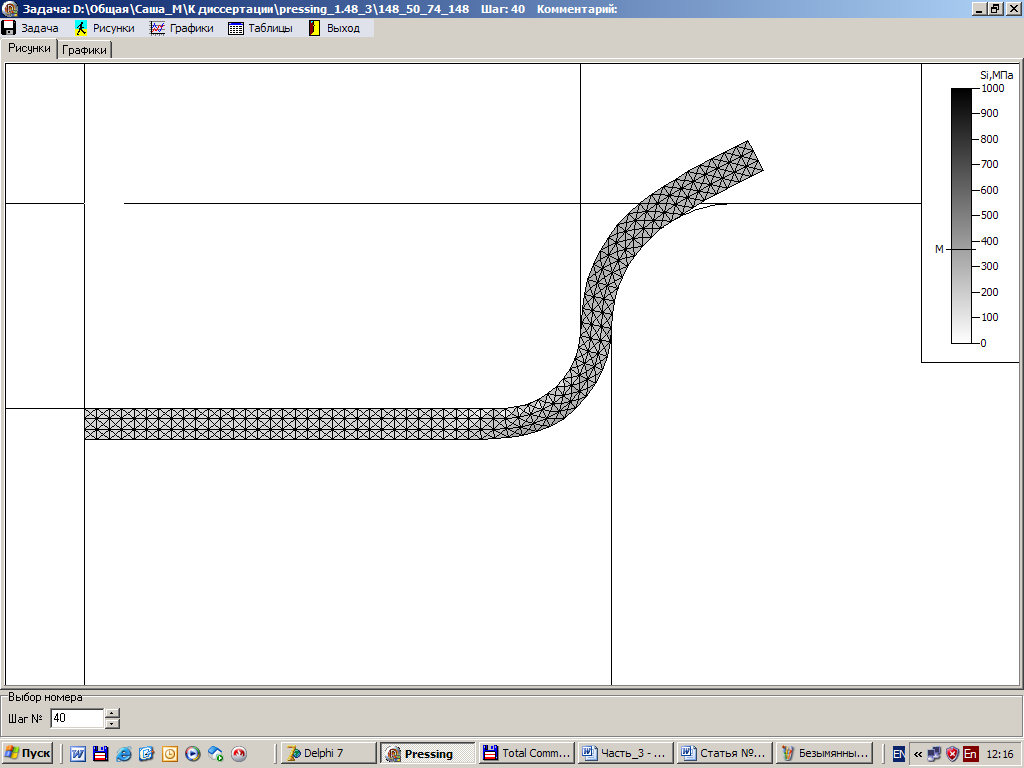
Рис. 31. Распределение интенсивности напряжения по сечению заготовки на 40 этапе нагружения.
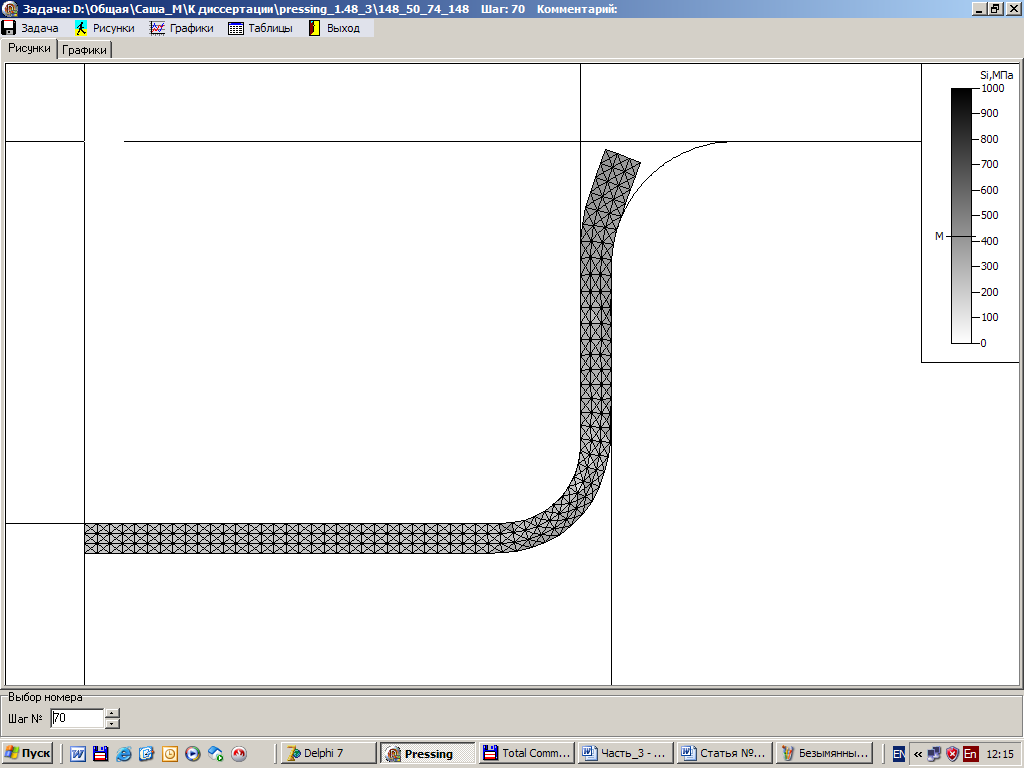
Рис. 32. Распределение интенсивности напряжения по сечению заготовки на 70 этапе нагружения.
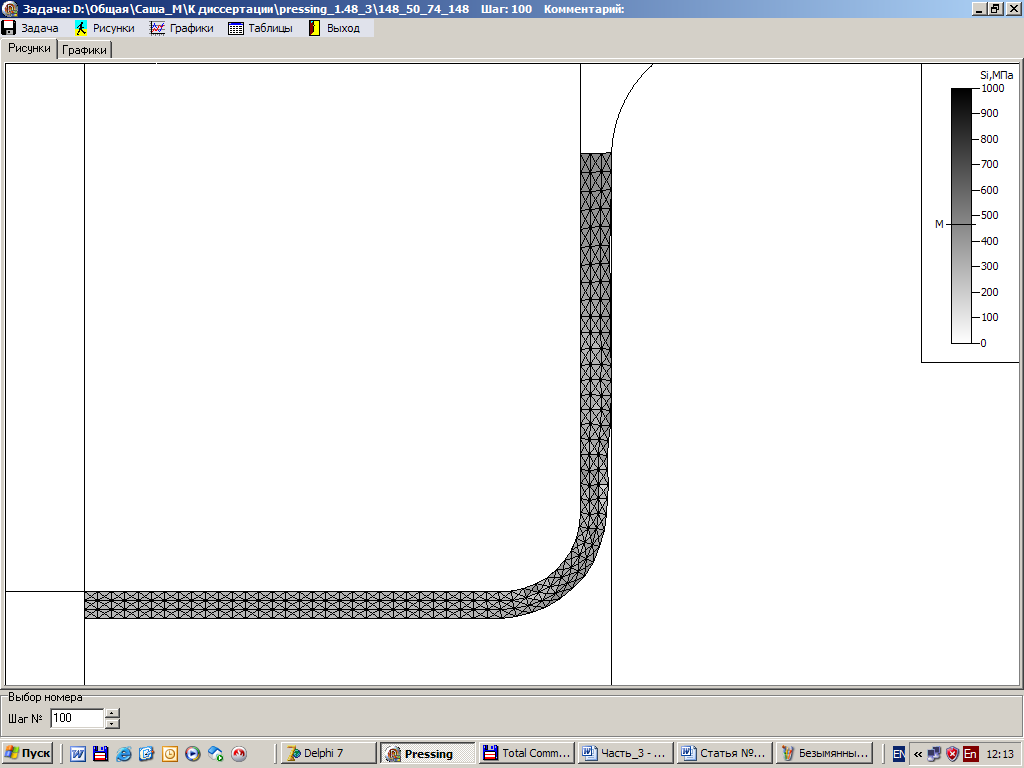
Рис. 33. Распределение интенсивности напряжения по сечению заготовки на 100 этапе нагружения.
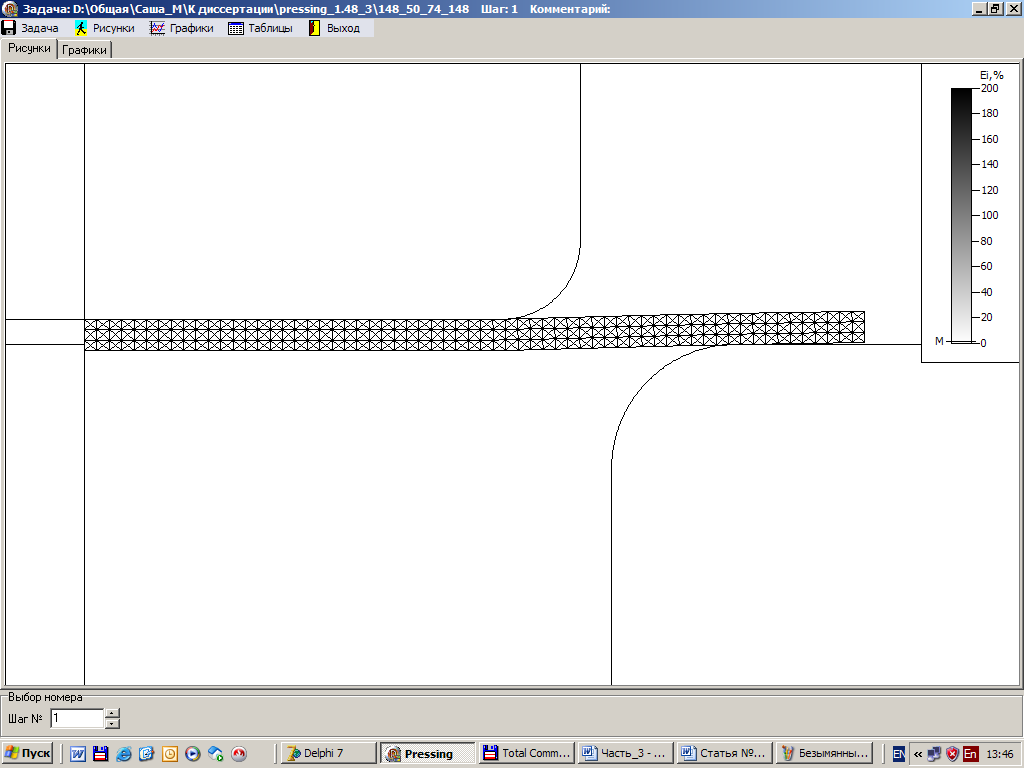
Рис. 34. Распределение интенсивности деформации по сечению заготовки на 1 этапе нагружения.
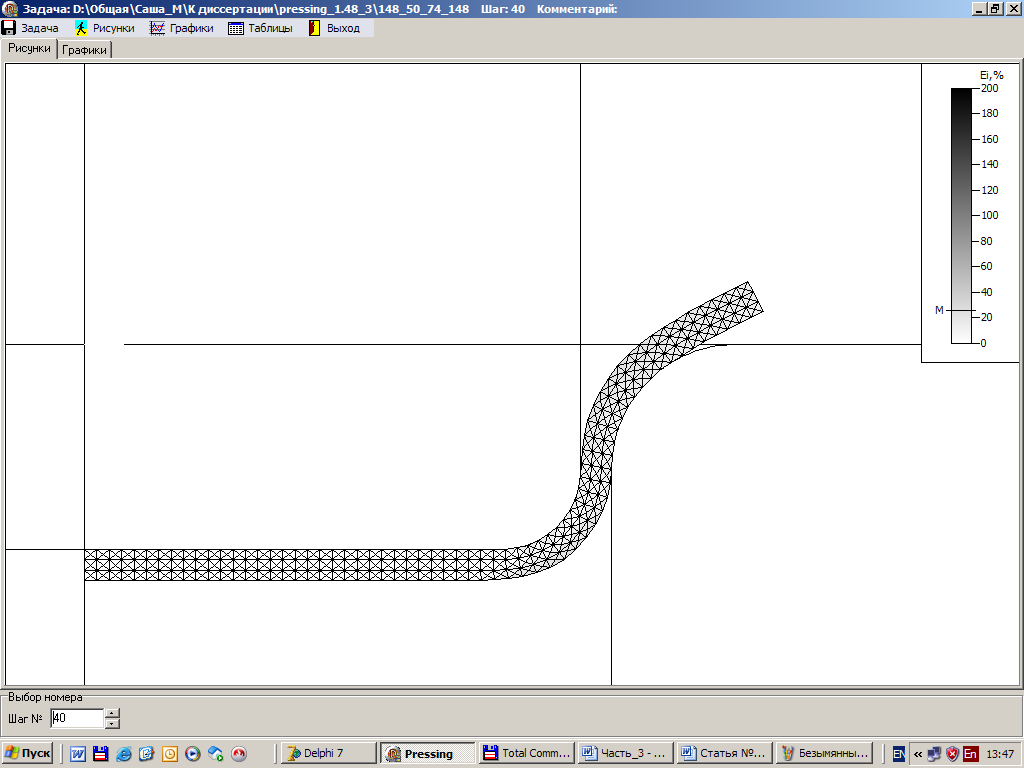
Рис. 35. Распределение интенсивности деформации по сечению заготовки на 40 этапе нагружения.
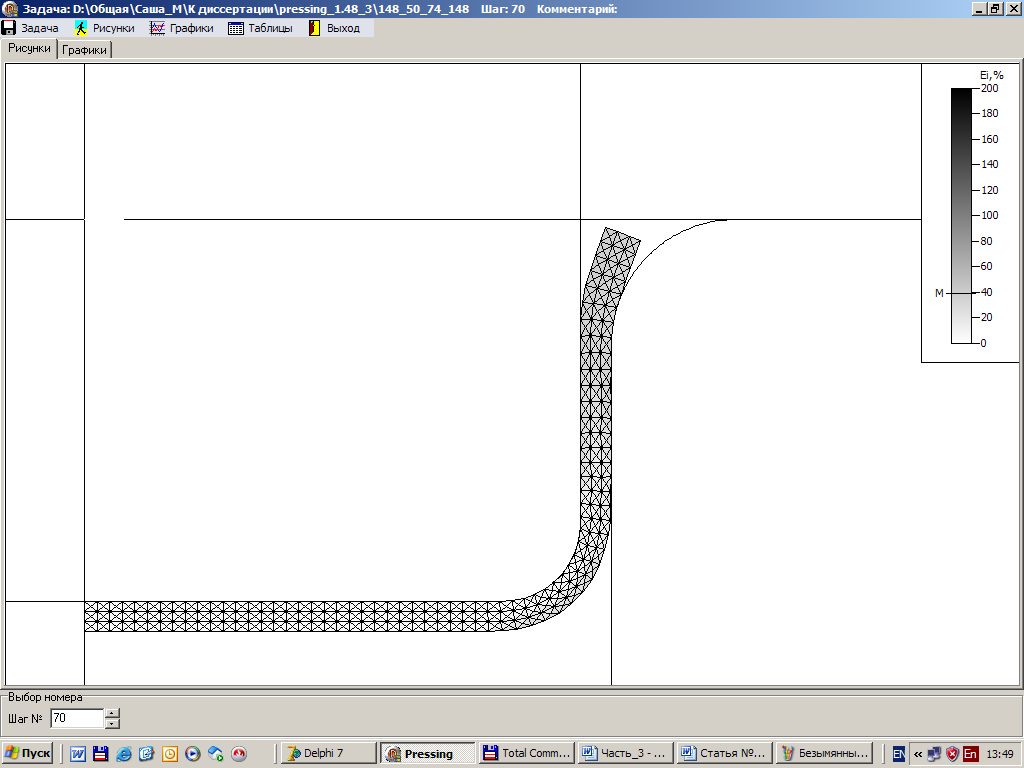
Рис. 36. Распределение интенсивности деформации по сечению заготовки на 70 этапе нагружения.
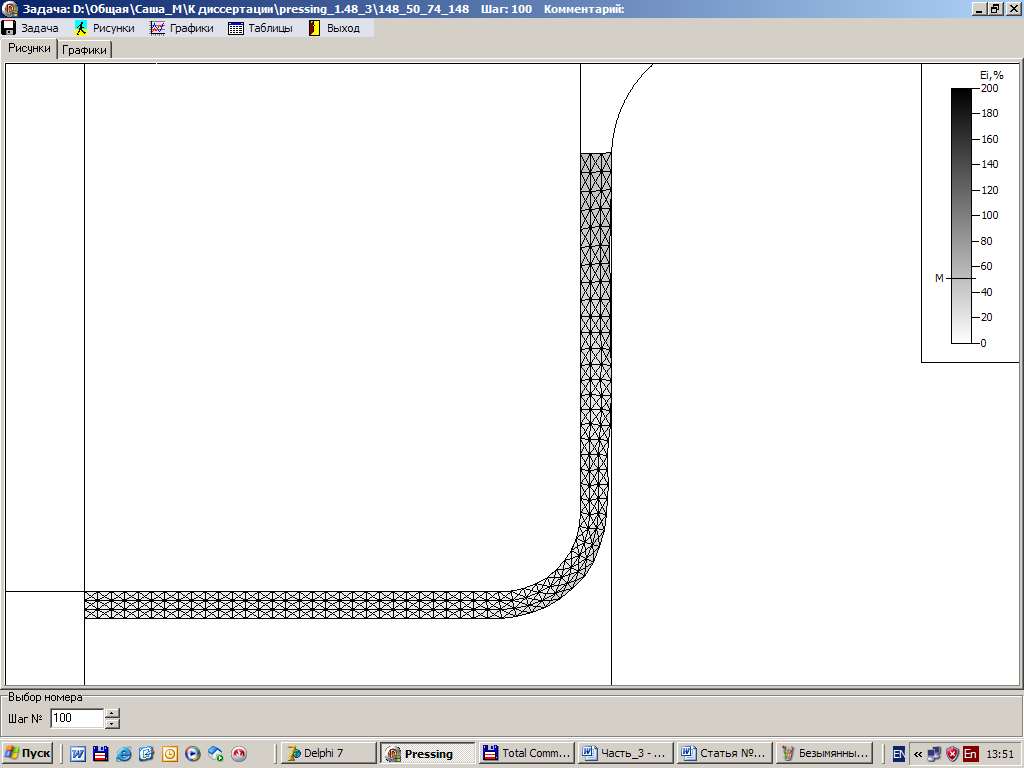
Рис. 37. Распределение интенсивности деформации по сечению заготовки на 100 этапе нагружения.
На рис. 38- представлены графики изменения компонентов напряжения и компонентов деформации.
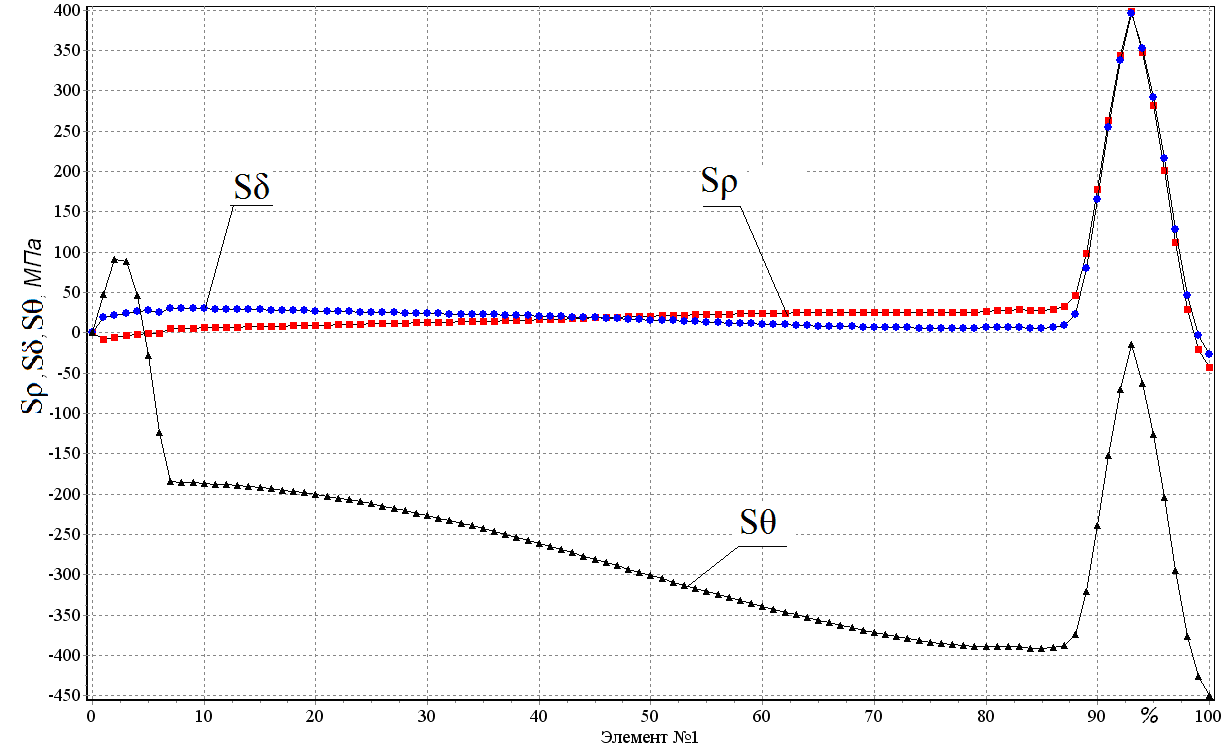
Рис. 38. Изменение
компонентов
напряжения
по ходу нагружения
для точки 1 при
 (вариант 2).
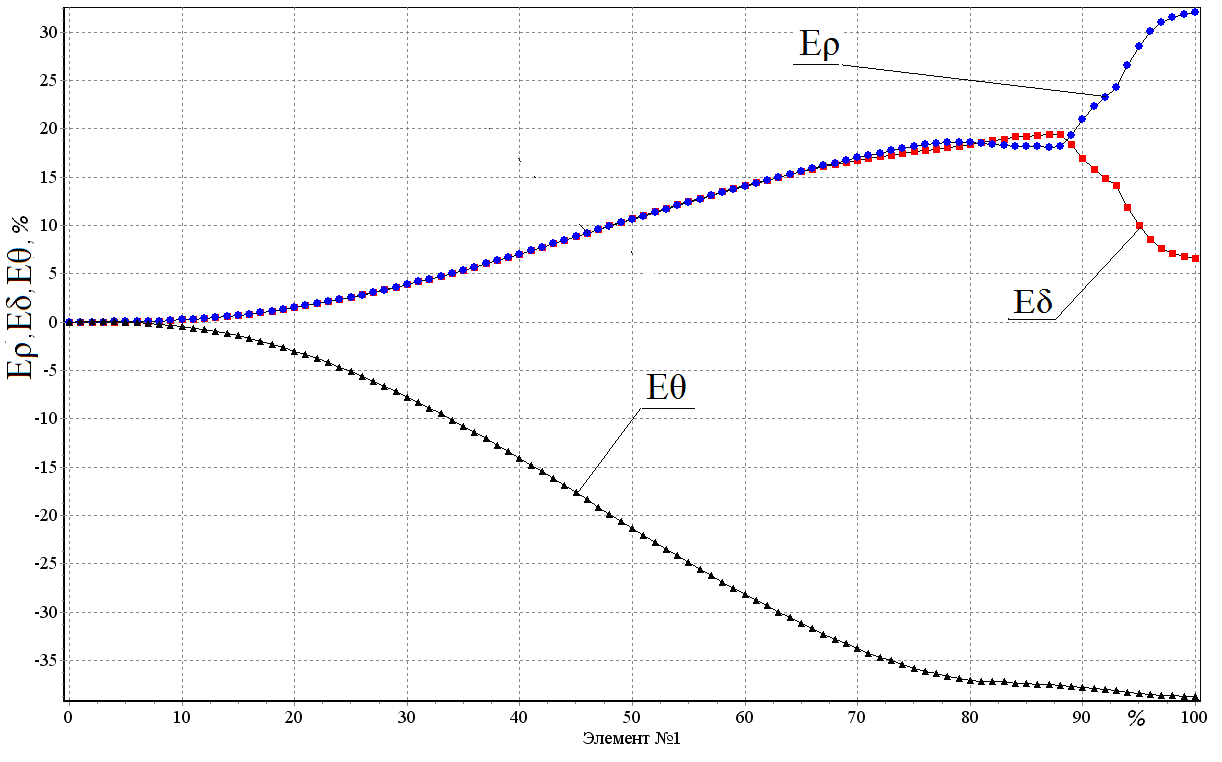
Рис. 39. Изменение
компонентов
деформации
по ходу нагружения
для точки 1 при
(вариант 2).
Радиальная и осевая компоненты по ходу нагружения в данном случае практически не отклоняются от нулевого значения, а окружная компонента находится в зоне сжатия. Осевая и радиальная компоненты деформации находятся в зоне растяжения, а окружная в зоне сжатия. Резкий скачек компонент напряжения и радиальной и осевой компонент деформации на 94 шаге обуславливается втягиванием концевой части заготовки в зазор между матрицей и пуансоном.
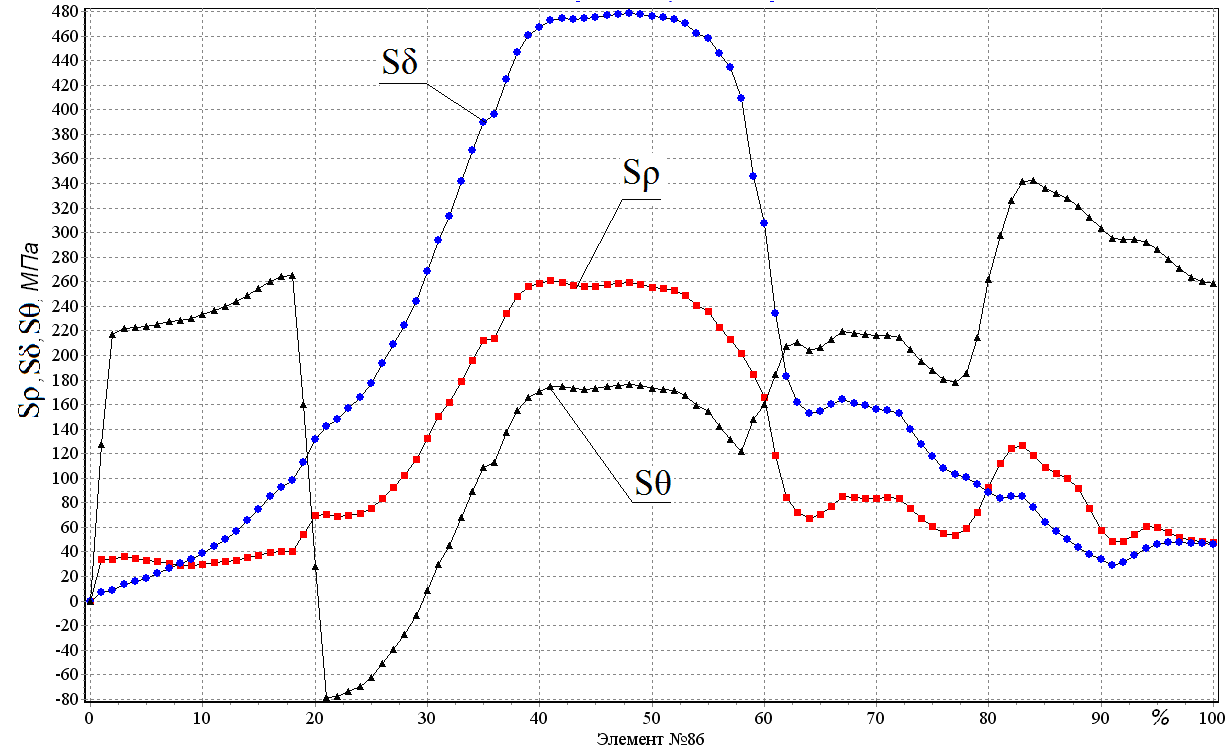
Рис. 40. Изменение
компонентов
напряжения
по ходу нагружения
для точки 2 при
(вариант 2).
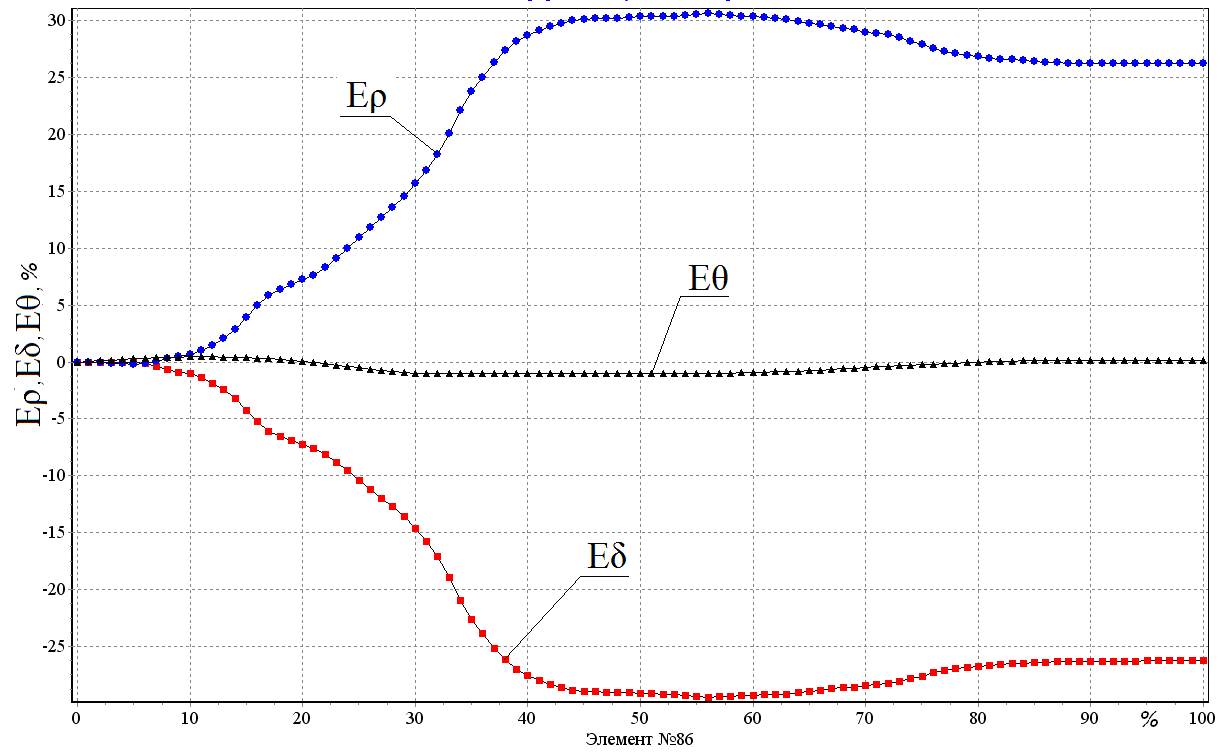
Рис. 41. Изменение
компонентов
деформации
по ходу нагружения
для точки 2 при
(вариант 2).
Установлено, что осевая и радиальная компоненты напряжения в зоне растяжения до 50 шага возрастают, а затем падают до 0; окружная компонента на 18 шаге переходит из зоны растяжения в зону сжатия. Радиальная и осевая компоненты деформации находятся в зоне растяжения и зоне сжатия соответственно.
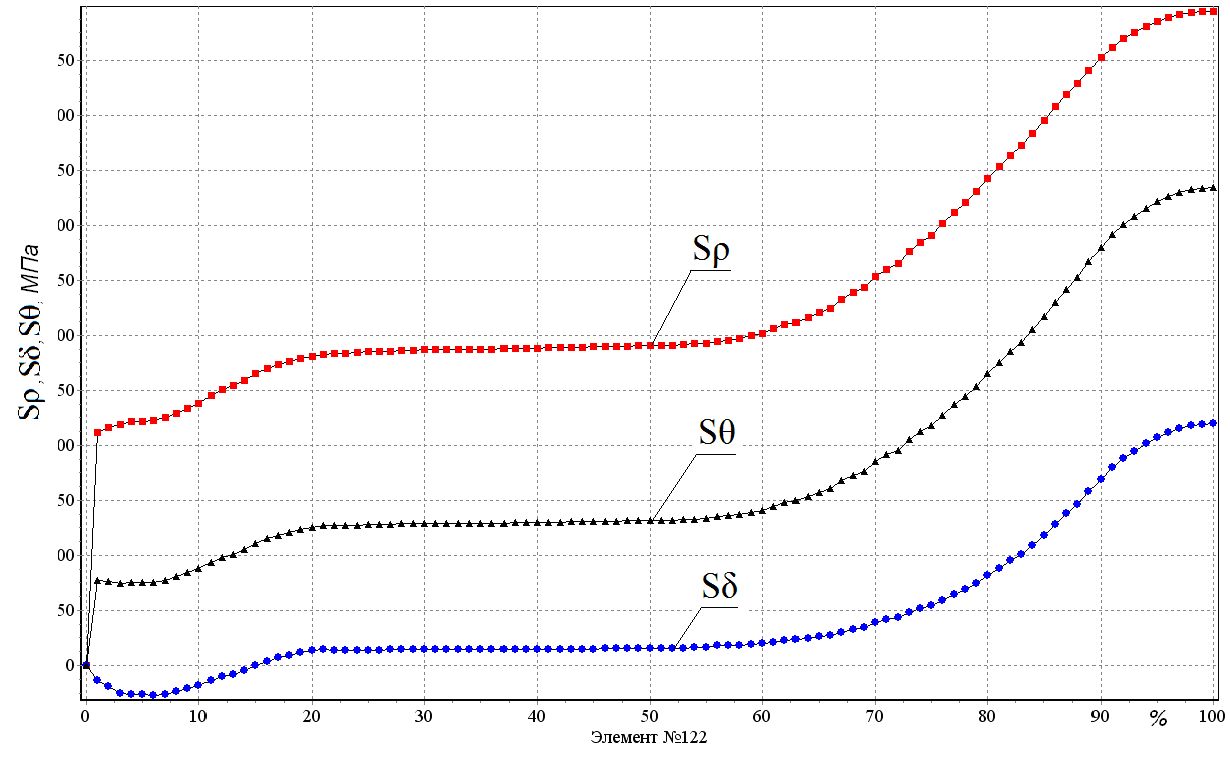
Рис. 42. Изменение
компонентов
напряжения
по ходу нагружения
для точки 3 при
(вариант 2).
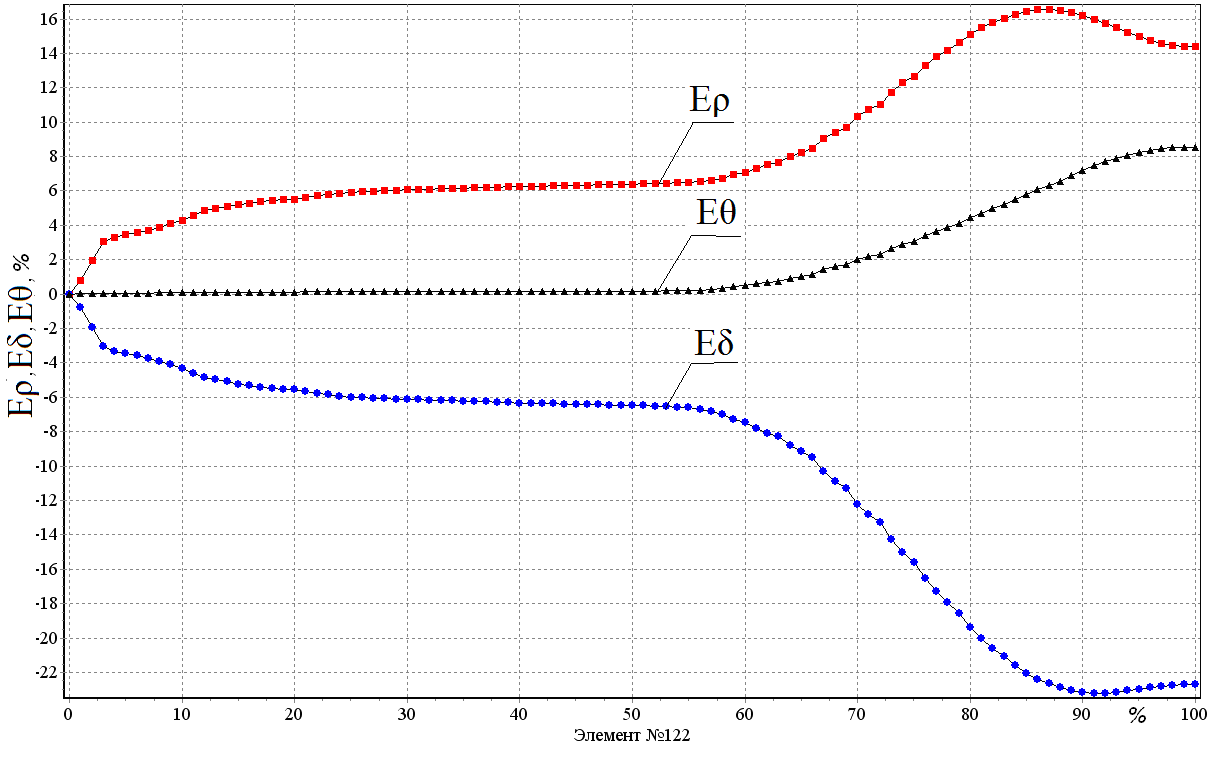
Рис. 43. Изменение
компонентов
деформации
по ходу нагружения
для точки 3 при
(вариант 2).
Укажем, что все компоненты напряжений являются растягивающими. Радиальная и осевая компоненты деформации находятся в зоне сжатия и зоне растяжения соответственно.
На рис. 44 представлен график силы вытяжки.
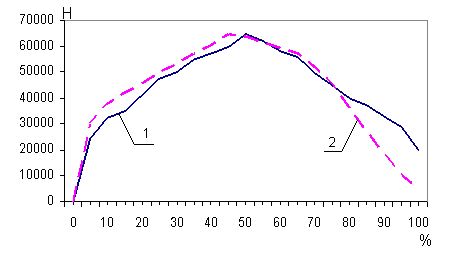
Рис. 44. Сила вытяжки (вариант 2); 1 – практическая зависимость; 2 – теоретическая зависимость.
По силе можно проследить, что оно начинает резко возрастать, когда заготовка входит в матрицу. Усилие продолжает расти из-за того, что донная часть детали начинает утоняться из-за сил трения, возникающих на поверхности матрицы, т.к. большая часть металла уже вошла в зазор между пуансоном и матрицей. Спад силы приходится на момент, когда начинается разгрузка на боковых стенках заготовки. Рассмотрев графики на рис. 40 можно сделать вывод о том, что характер кривых в зависимостях, полученных теоретически и при расчете математической модели, практически идентичны.
Для задачи с зазором равным толщине заготовки:
коэффициент
вытяжки составляет
md
=
;
коэффициент
утонения стенки:
mS
=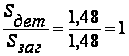 ;
действительный
коэффициент
утонения стенки
с учетом утолщения
краевой части
заготовки
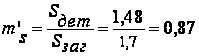 ;
достижимые значения коэффициентов md и mS составляют соответственно 0,44 и 1,0;
коэффициент
утонения дна
заготовки:
=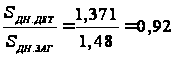 .
По сравнению с задачей, когда зазор был больше толщины заготовки, в данной задаче наблюдается большее утонение стенки, и появляется утонение дна. Из рис 33 видно, что незначительное утонение дна переходит в более заметное утонение заготовки на радиусе скругления пуансона. Распределение толщины боковой стенки более равномерное, чем в первом случае. Незначительное утонение дна и явное утонение заготовки на радиусе пуансона объясняется увеличением площади соприкосновения заготовки с инструментом по ходу процесса и, как следствие, возникновению сил трения, больших, чем в случае с зазором равным 2 мм.
Степень формоизменения или степень деформации заготовки без утонения стенки рассчитывается по формулам:
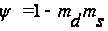 (2)
В случае, когда зазор равен толщине заготовки расчет степени формоизменения проводится по формуле (1), т.к. утонение стенки в этих случаях незначительно.
Действительная степень формоизменения для данной вытяжки считаем по формуле (2), т.к. концевая часть заготовки утолщается и процесс протекает с утонением стенки.
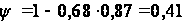
Достижимая степень формоизменения равна 0,56.
На рис. 63 – 65 представлены диаграммы пластичности материала Х18Н10Т в характерных точках (рис. 1) при вытяжке с зазором равным толщине заготовки.
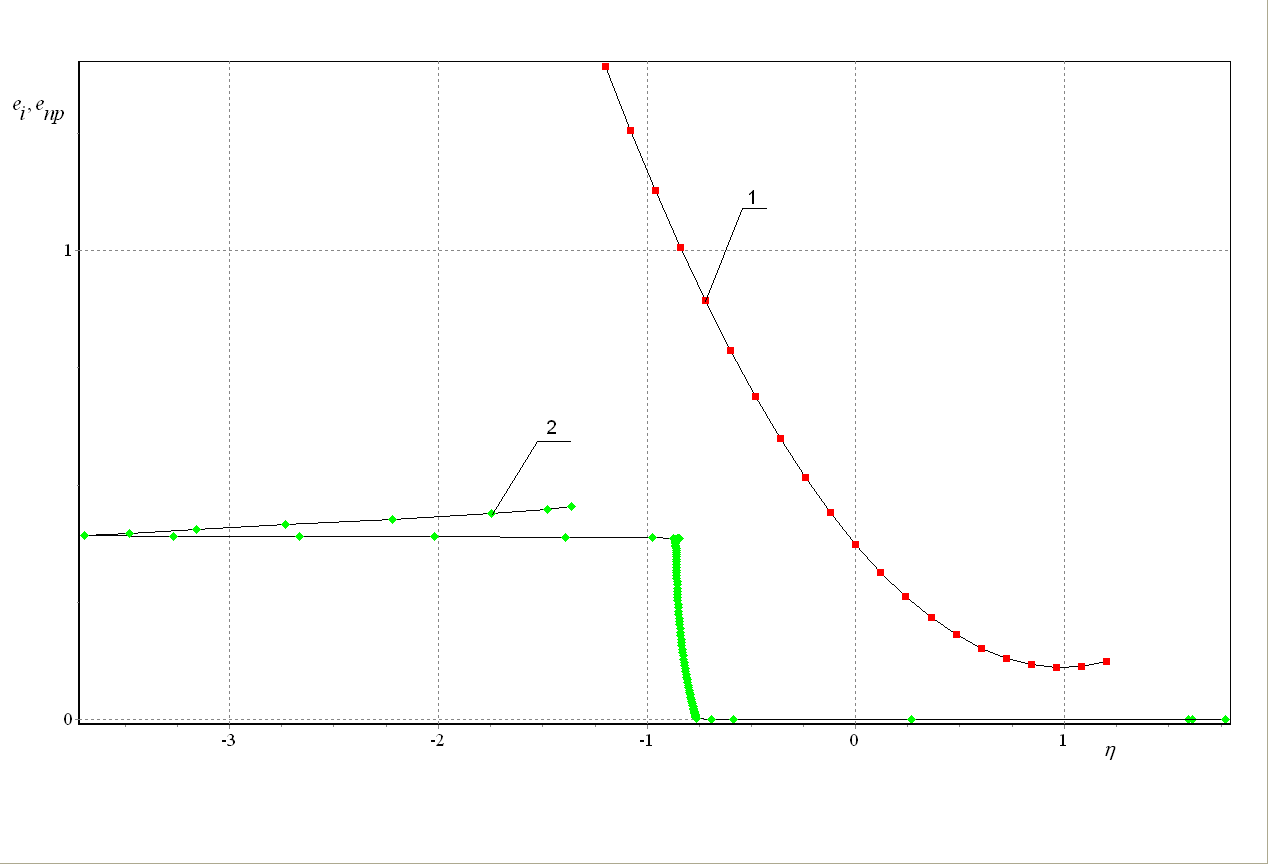
Рис. 45. Вытяжка заготовки типа стакан с зазором 1,48 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 1
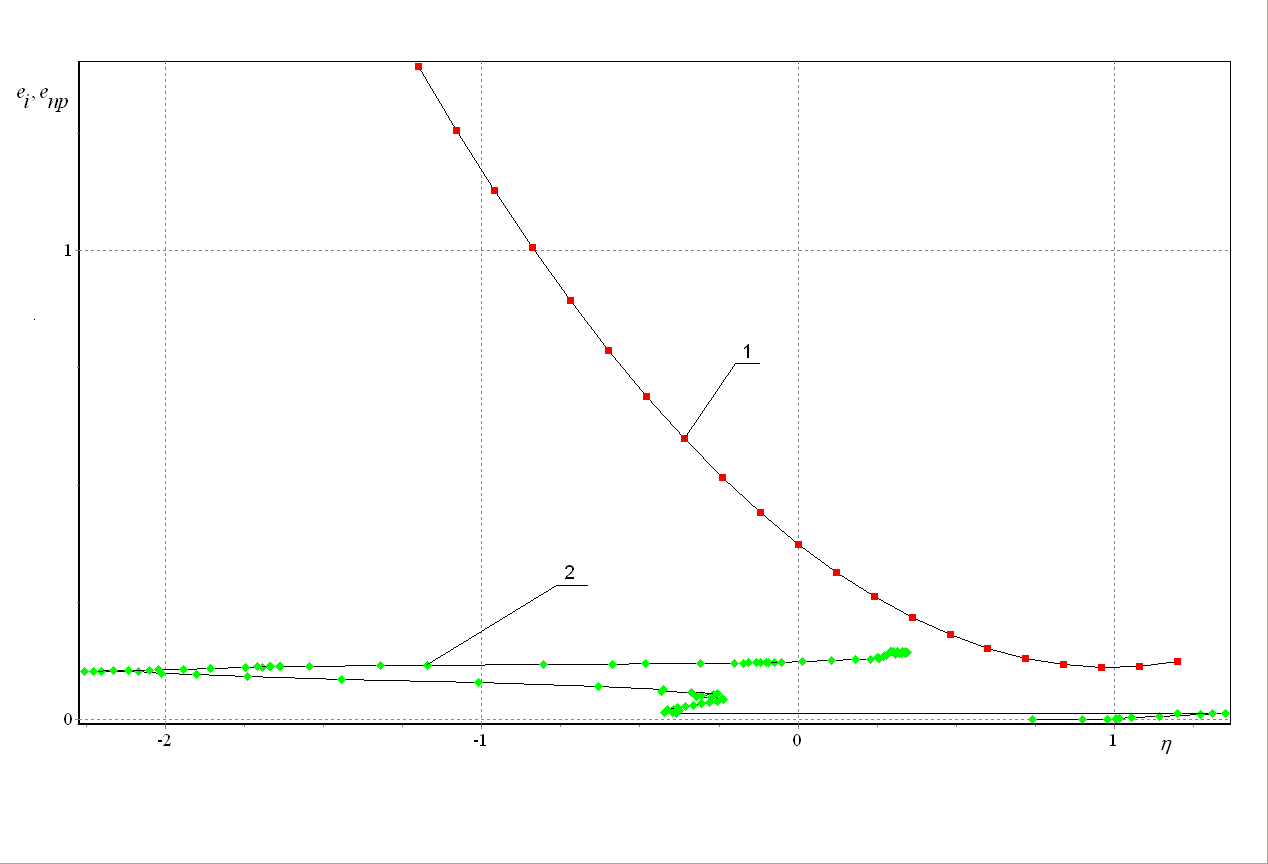
Рис. 46. Вытяжка заготовки типа стакан с зазором 1,48 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 2
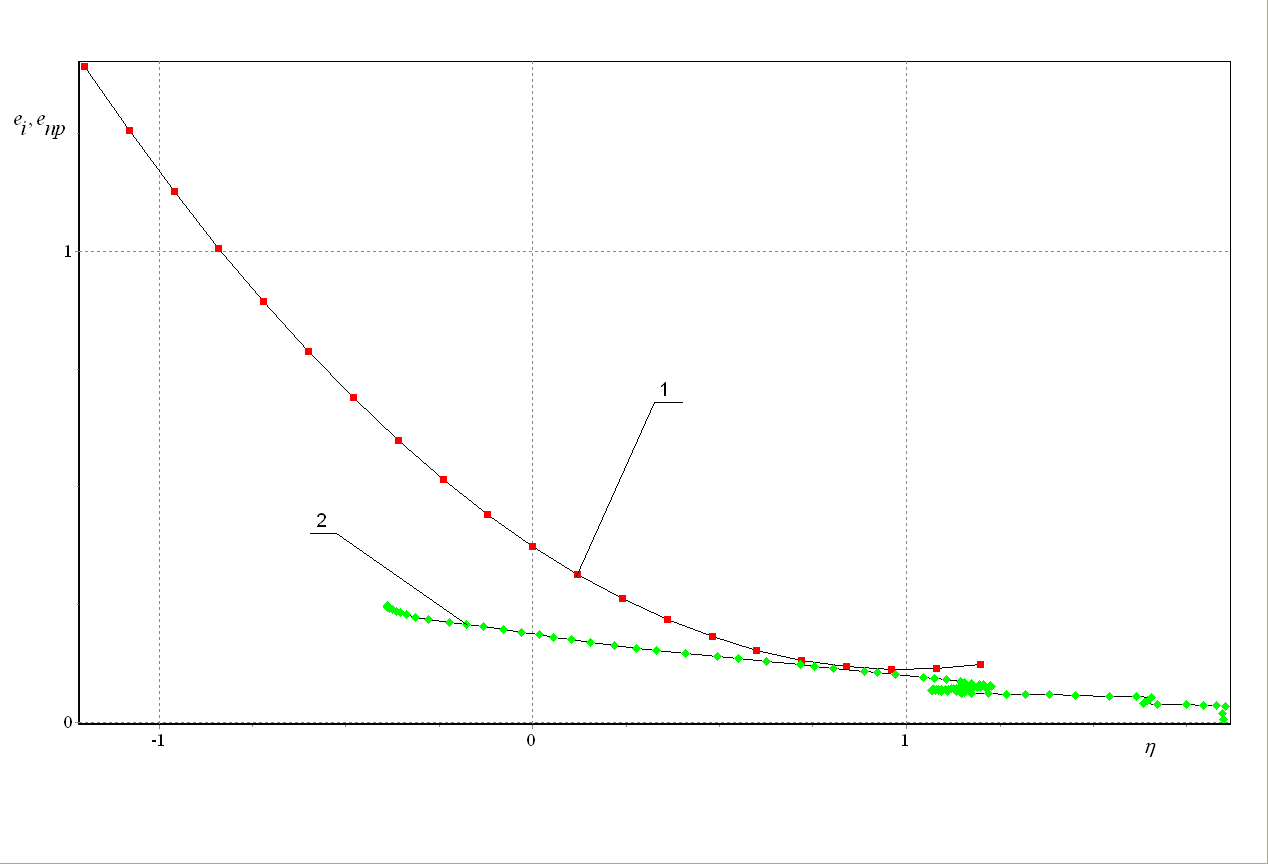
Рис. 47. Вытяжка заготовки типа стакан с зазором 1,48 мм; 1 – диаграмма предельной пластичности (сталь Х18Н10Т); 2 – траектория деформирования заготовки в точке 3
Рассматривая диаграммы пластичности процесса вытяжки с зазором равным толщине заготовки (1,48 мм), установили, что в области точки 3 наблюдается состояние материала близкое к разрушению
3.3 Вытяжка с зазором меньшим толщины заготовки
Рассмотрим вариант вытяжки, когда величина зазора меньше толщины вытягиваемого материала: толщина заготовки – 1,48 мм и радиус – 37 мм, радиус пуансона – 23,668 мм и матрицы – 25 мм..
Развитие пластической области (закрашенная часть заготовки) в процессе нагружения показано на рис 41 – 44.
Анализ приведенных рисунков показывает, что развитие пластической области начинается на краю пуансона (этап 1) и распространяется на всю внешнюю часть заготовки.
Распределение интенсивности напряжения и деформации по сечению заготовки показано на рис. 45 – 52.
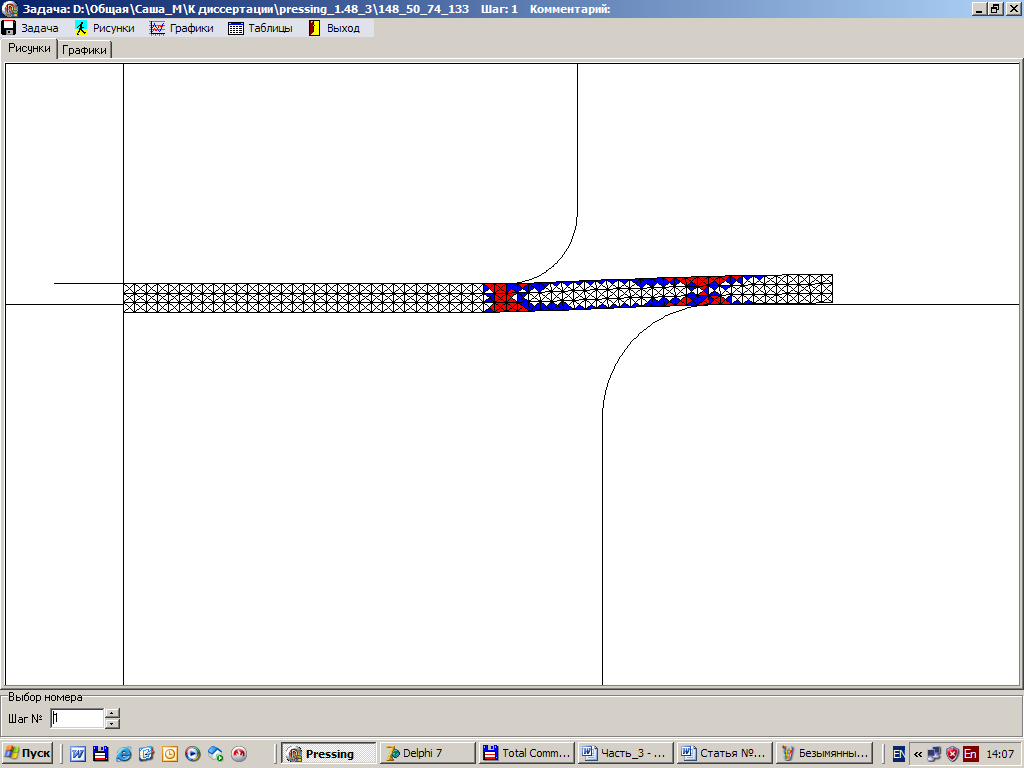
Рис. 48. Развитие пластической области. Этап 1.
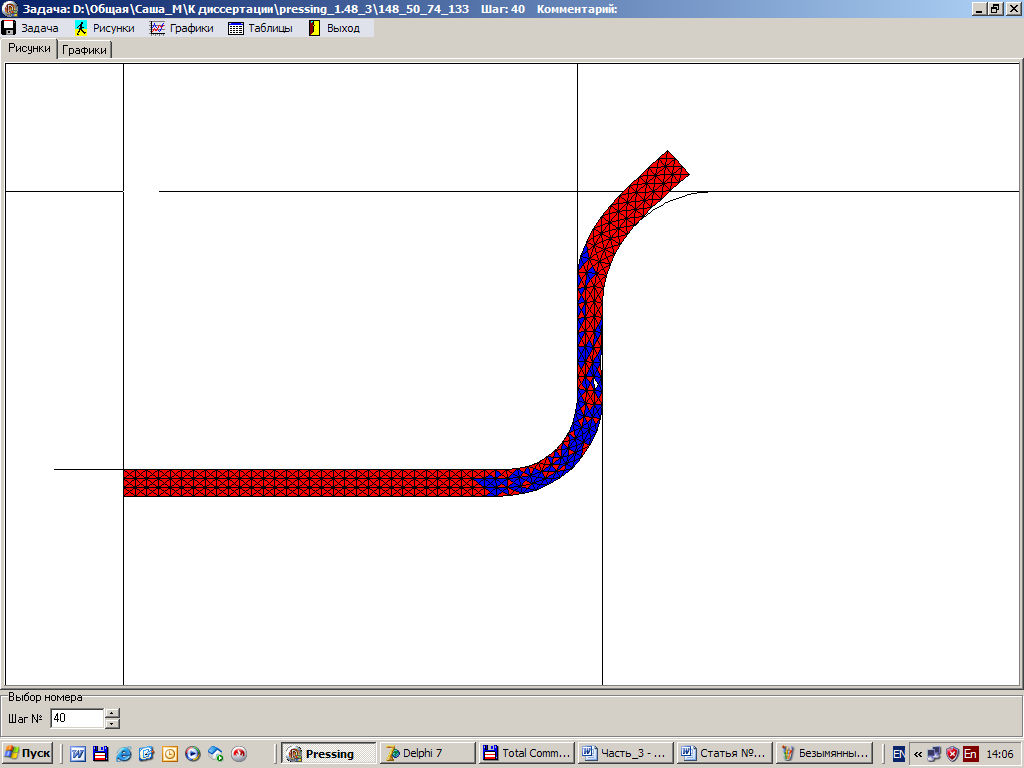
Рис. 49. Развитие пластической области. Этап 40.
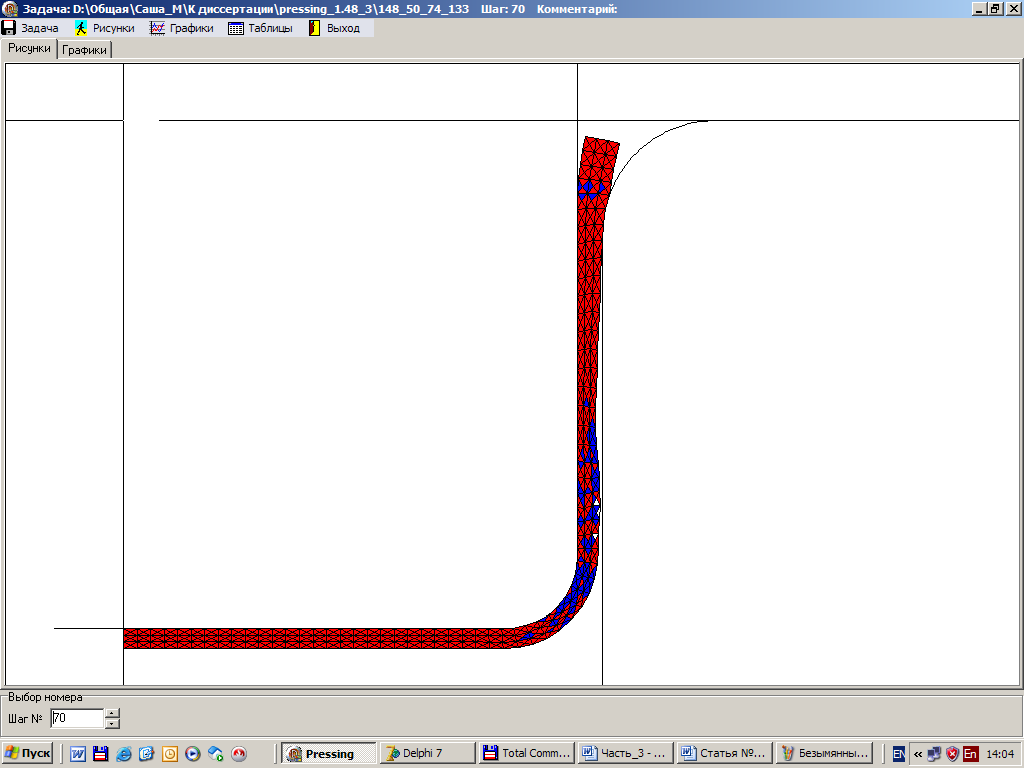
Рис. 50. Развитие пластической области. Этап 70.
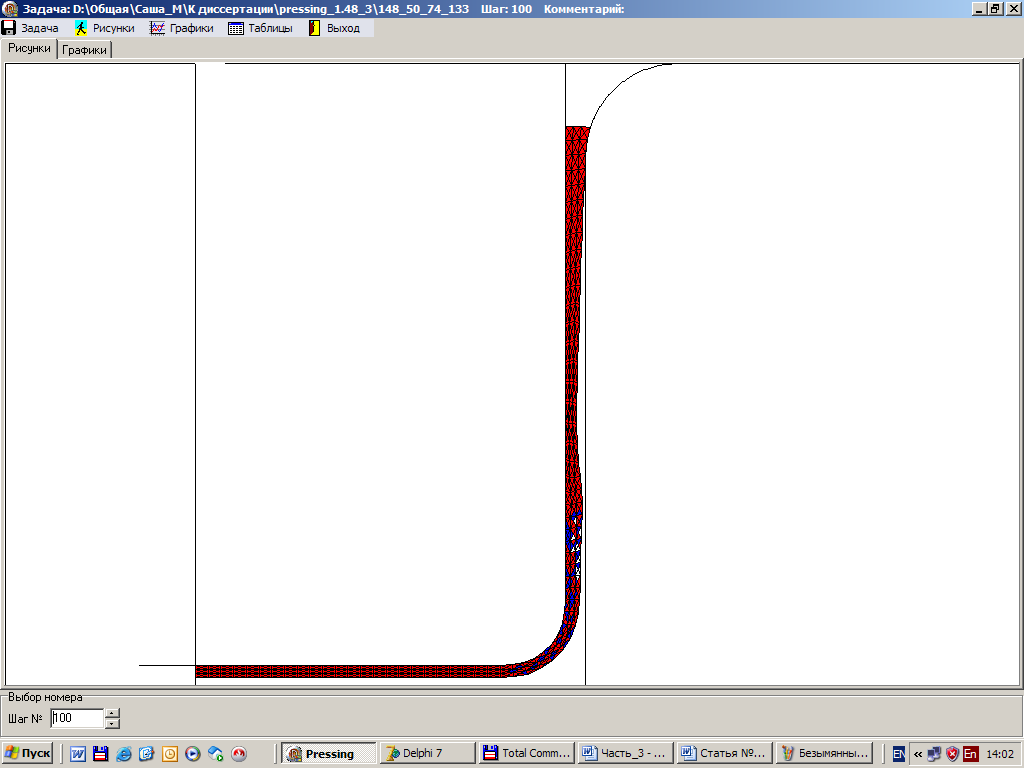
Рис. 51. Развитие пластической области. Этап 100.
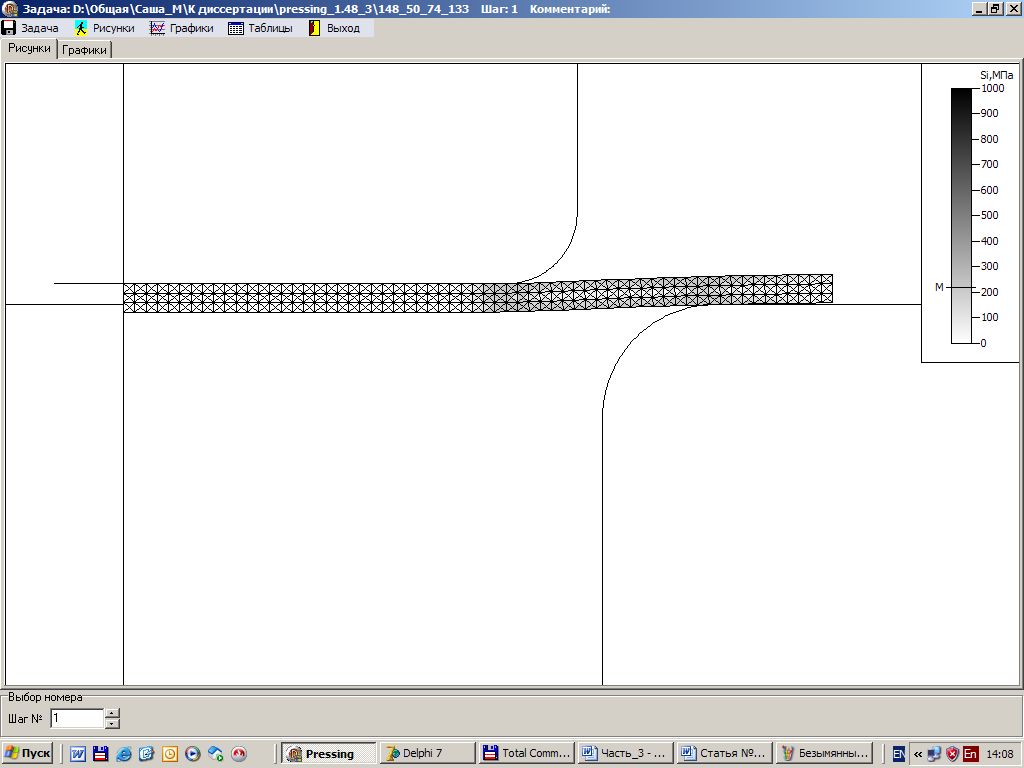
Рис. 52. Распределение интенсивности напряжения по сечению заготовки на 1 этапе нагружения.