Автоматичне зварювання під флюсом
На відміну від переходу марганцю, перехід кремнію із зварювального шлаку в метал шва зазвичай невеликий (0,1–0,2%), він пропорційний концентрації кремнезему в шлаку і мало залежить від ступеня окисненості шлаку. Збільшення основності флюсу знижує перехід кремнію з шлаку в метал.
Б) Вплив флюсу на стійкість швів проти утворення пір. При зварюванні під флюсом шви можуть виявитися пористими. Появі пір, тобто порожнин, заповнених газом, сприяють наступні обставини: наявність іржі або окалини на зварюваних поверхнях; надмірна вологість флюсу і зварюваних поверхонь; забруднення зварюваних поверхонь органічними речовинами; недостатній захист зони зварювання від повітря (малий шар флюсу, великі зазори між зварюваними кромками); погані технологічні властивості флюсу або невідповідність флюсу складу основного металу і електродного дроту. Утворення пір (газових вкраплень) в шві пов'язане з виділенням газів з рідкого металу зварювальної ванни (водню, азоту або окису вуглецю) у момент твердіння. Водень може потрапляти в зону зварювання разом з іржею, вологою, маслом і органічними речовинами. Азот поступає в зону зварювання при поганому її захисті від повітря. Розчинність водню і азоту в рідкому металі вельми велика і зростає з підвищенням температури. При твердінні металу розчинність в нім водню і азоту стрибкоподібно падає, і надлишок їх виділяється у вигляді бульбашок. Унаслідок швидкого твердіння металу бульбашки газу не встигають повністю виділятися в атмосферу і залишаються в шві у вигляді довгастих пір. Чим більше водню або азоту потрапляє в зону зварювання, тим більше їх розчиняється в рідкому металі і тим вище вірогідність утворення пір в шві.
На видалення газів із зварювальної ванни робить вплив її форма: з дрібної і широкої ванни гази видаляються легше, ніж з глибокої і вузької. Збільшення швидкості зварювання і зменшення зварювального струму (зменшення погонної енергії зварювання), як і пониження температури зварюваного металу, приводить до збільшення швидкості кристалізації і підвищення схильності шва до утворення пір. Із збільшенням напруги (довжини) дуги при зварюванні під флюсом підвищується вміст азоту і водню в шві і вірогідність створення в ній пір. Розчинення водню в металі при дуговому зварюванні і пов'язана з цим пористість шва залежать також від роду зварювального струму. Так, при зварюванні на змінному струмі за інших рівних умов розчинення водню і пористість шва максимальні, при зварюванні на постійному струмі прямої полярності (мінус на електроді) – значно менші, а при зворотній полярності – мінімальні.
Щоб водень не попадав в зварювальну ванну, кромки зварюваного металу і поверхню зварювального дроту ретельно очищають і висушують, а флюс прожарюють. Головна умова відсутності пір в шві при зварюванні під флюсом – правильний вибір флюсу відповідного хімічного складу і будови зерен. За допомогою флюсу водень зв'язують в зоні дуги в нерозчинні в рідкому металі з'єднання, перш за все НF. Основну роль при цьому грають складові флюсу СаF2 і SiO2. У зоні зварювання протікають наступні реакції:
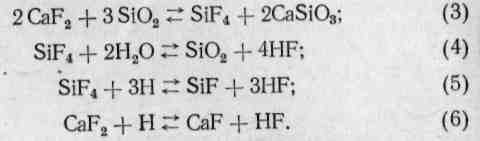
Фтористий водень НF, що утворюється, нерозчинний в рідкому металі, тому вміст водню в металі шва і його схильність до пір зменшуються. Переважне значення мають реакції (3) – (5), оскільки без SiO2 у флюсі скріплення водню фтором неефективне. Таким чином, найбільшою стійкістю проти пір від водню володіють висококременеві флюси.
Флюси однакового хімічного складу, але з різною будовою зерен по-різному впливають на утворення пір в металі шва. Флюси пемзовидної будови набагато ефективніше запобігають утворенню пір в шві, чим склоподібні. Пояснюється це тим, що виділення газоподібних фторидів, що зв'язують водень в зоні горіння дуги, починається до розплавлення флюсу (приблизно з 600° С) з поверхні зерен. Чим розвиненіша поверхня зерен, тим більше виділяється газоподібних фторидів і тим інтенсивніше зв'язується водень в зварювальній ванні в нерозчинні з'єднання. Максимально розвинену поверхню, а значить, і стійкість швів проти утворення пір мають пемзовидні флюси.
В) Вплив флюсу на стійкість швів проти утворення тріщин кристалізацій. Кристалізаційні тріщини – це макро- і мікроскопічні несуцільності, що мають характер надрізу і що зароджуються в процесі первинної кристалізації швів між кристалами, що ростуть. Стійкість швів проти утворення тріщин багато в чому залежить від хімічного складу металу шва. Змінюючи вміст в металі шва вуглецю, сірки, марганцю і інших елементів, флюс робить вплив на стійкість швів проти тріщин кристалізацій. Збільшення змісту вуглецю і сірки в шві знижує, а збільшення змісту марганцю підвищує стійкість зварних швів проти утворення тріщин кристалізацій. Найбільш високу стійкість швів проти утворення тріщин при зварюванні низьковуглецевих і низьколегованих сталей забезпечують висококременеві флюси з високим вмістом оксидів марганцю (35–40%).
Вельми шкідливою домішкою в шві, що надає різкий негативний вплив на його стійкість проти утворення тріщин, є сірка, тому слід всемірно знижувати її вміст в металі шва. Необхідно застосовувати флюси з можливо нижчим вмістом сірки і вводити в зварювальну ванну елементи, що перешкоджають переходу сірки в метал шва. Таким елементом перш за все є марганець. Відновлюючись з флюсу і переходячи в метал зварювальної ванни, він зв'язує сірку в малорозчинне в рідкому металі з'єднання МnS, яке надалі переходить в шлак. При вмісті у флюсі 25% МnО і більш сірка майже не переходить з флюсу в метал шва. Підвищення вмісту марганцю в металі зварювальної ванни і введення в неї алюмінію і титану перешкоджають переходу сірки з шлаку в метал, тим самим підвищуючи стійкість швів проти утворення тріщин кристалізацій.
До зниження стійкості швів проти утворення тріщин приводить підвищення вмісту в них вуглецю і у меншій мірі кремнію. Тому застосування флюсів, що окислюють вуглець в зварювальній ванні, сприяє збільшенню стійкості швів проти утворення тріщин. Негативний вплив на стійкість швів проти утворення тріщин надає і фосфор.
Г) Вплив флюсу на віддільність шлакової кірки. Легка віддільність шлакової кірки – необхідна умова високої продуктивності зварювальних робіт. При поганій віддільності шлакової кірки доводиться витрачати немало праці і часу на очищення поверхні швів. Це особливо важливо при багатопрохідному зварюванні. Погана віддільність шлакової кірки може бути обумовлена як прилипанням шлаку до поверхні металу шва, так і заклинюванням шлаку кромками зварного з'єднання.
Прилипання шлаку до поверхні шва залежить від характеру взаємодії рідкого шлаку і вже затверділого металу. Рідкий зварювальний шлак може надавати окиснюючу дію на поверхню вже затверділого шва. Шлак міцно утримується на поверхні шва тоді, коли ця поверхня окиснена, а у складі шлаку є з'єднання, які можуть міцно зчіплюватися з цією поверхнею. Такими з'єднаннями при зварюванні сталей є оксиди алюмінію, хрому і ванадію. Механічному утриманню шлаку (заклинюванню) сприяють такі дефекти шва, як підрізи, підгортки і т. п. Заклинювання шлаку часто має місце при багатошаровому зварюванні у вузьке і глибоке оброблення і при зварюванні кутових швів.
1.4 Класифікація флюсів
Флюси можна класифікувати по наступних основних ознаках: способу виготовлення, призначенню, хімічному складу, будові і розміру частинок.
За способом виготовлення флюси розділяють на плавлені і неплавлені. Плавлені флюси отримують сплавленням компонентів шихти в електричних і полум'яних печах. У неплавлених флюсах частинки шихти флюсу з'єднуються в зерна без попереднього сплавлення.
Залежно від призначення і переважного застосування флюси прийнято ділити на дві великі групи: для дугового і електрошлакового зварювання.
Розрізняють флюси загального призначення і спеціальні. Флюси загального призначення призначені для механізованого дугового зварювання і наплавлення широко поширених вуглецевих і низьколегованих сталей низьковуглецевими і легованими дротами. Спеціальні флюси мають вужчі області застосування.
Широко поширено розділення флюсів за вмістом в них SiO2 і МnО – хімічно активних окисів, що найчастіше зустрічаються. Залежно від вмісту SiO2 флюси розділяють на висококременеві (більше 37–40% SiO2), низькокременеві (менше 35% SiO2) і безкременеві (не більше 4% SiO2). Флюси, призначені для зварювання вуглецевих і низьколегованих сталей низьковуглецевим дротом, як правило, висококременеві. Низькокременеві флюси зазвичай застосовують для зварювання легованих сталей. За вмістом МnО плавлені флюси розділяють на безмарганцеві (не більше 1% МnО) і марганцеві. Для взаємодії металу і флюсу при зварюванні істотне значення має ступінь основності флюсу. Вона визначається співвідношенням у флюсі основних і кислих (кислотоутворюючих) окисів. Основними окисами є СаО, МgО, МnО, FeО і ін., кислими, – SiO2, ТiO2, ZrO2. Окис алюмінію А12O3 і окис заліза Fе2O3 мають амфотерний характер. Іншими словами, якщо у складі флюсу міститься багато кислих окисів, то А12O3 і Fе2O3 поводяться як основні окиси. Якщо ж у флюсі багато основних окисів, А12O3 і Fе2O3 поводяться як кислі окиси. Фториди і хлориди зазвичай вважають хімічно нейтральними з'єднаннями. Запропоновано багато формул для виразу ступеню основності зварювальних флюсів. Найчастіше застосовують формулу, рекомендовану МІЗ:
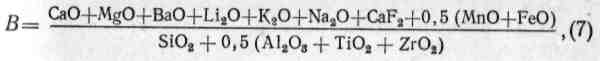
де В – ступінь основності флюсу; СаО, МnО і ін. – вміст відповідної хімічної сполуки у флюсі, мас.%. Якщо В >1, флюс відноситься до основного типу, якщо В <1 – до кислого типу. У випадку В = 1 флюс вважається хімічно нейтральним. По будові частинок флюси розділяють на скловидні, пемзовидні і кристалічні. Скловидний флюс є прозорими зернами, безбарвними або забарвленими залежно від складу в різні кольори, – від світло-сірого до чорного. Пемзовидний флюс є зернами пінявого матеріалу білого або світлих відтінків жовтого, зеленого і інших кольорів. Кристалічний флюс характеризується кристалічною будовою зерен, забарвлених в ті ж кольори, що і пемзовидний флюс. Об'ємна маса пемзовидних флюсів 0,6–1 г./см3, скловидних і кристалічних 1,4–1,8 г/см3. Проміжну об'ємну масу мають флюси напівпемзовидної будови.
Згідно ГОСТ 9087–81 флюс поставляється з розміром зерен 0,25–4 мм, причому для напівавтоматичного дугового зварювання призначений флюс з розміром зерен 0,25–1,6 мм, для автоматичної – флюс з розміром зерен 0,25–2,5, 0,25–4, 0,35–3 і 0,35–4 мм. Флюси, призначені для дугового зварювання і наплавлення вуглецевих сталей, часто застосовують і для зварювання деяких низьколегованих сталей. Тому їх ще називають флюсами загального призначення. У наший країні для цієї мети служать плавлені флюси.
А) Флюси для зварювання вуглецевих сталей
Отримання якісних швів на вуглецевих і деяких низьколегованих конструкційних сталях в даний час практично вирішується застосуванням наступних поєднань флюсів і зварювальних дротів: 1) плавлений висококременевий марганцевий флюс і низьковуглецевий або марганцевий зварювальний дріт; 2) плавлений висококременевий безмарганцевий флюс і марганцевий зварювальний дріт; 3) керамічний флюс і низьковуглецевий або марганцевий зварювальний дріт.
Загальним для перших двох поєднань є застосування плавлених висококременевих флюсів і дроту з киплячої або напівспокійної сталі. Для заспокоєння металу зварювальної ванни і попередження пористості при зварюванні киплячої сталі передбачений перехід деякої кількості кремнію з флюсу. Легування металу шва марганцем з метою підвищення стійкості проти утворення тріщин кристалізацій відбувається або через флюс (перше поєднання), або через дріт (друге поєднання). Порівняння цих поєднань флюсу і дроту показує, що зварювальні властивості висококременевих марганцевих флюсів дещо краще, ніж висококременевих безмарганцевих. Позитивна властивість висококременевих марганцевих флюсів – висока стійкість зварних швів проти утворення тріщин кристалізацій. Це обумовлено малим переходом сірки з флюсів даного типу в метал шва і порівняно сильним вигоранням вуглецю з металу зварювальної ванни.
Перевага висококременевих безмарганцевих флюсів полягає в кращій віддільності шлаку з поверхні шва, що обумовлене меншою окислювальною дією флюсу на метал шва, що твердіє, унаслідок чого утворення окисної плівки на поверхні шва відбувається повільніше і утруднюється зчеплення шлаку з цією поверхнею. До висококременевих марганцевих флюсів відносяться флюси АН-348-А, АН-348-АМ, ОСЦ-45, ОСЦ-45М, АН-60, ФЦ-9 і ін. Вони призначені для механізованого зварювання і наплавлення вуглецевих і низьковуглецевих сталей звичайної якості низьковуглецевим і низьколегованим зварювальним дротом. З них найширше застосовуються флюси АН-348-А, АН-60 і ОСЦ-45. На прохання споживачів можливе постачання флюсу марки АН-348-АМ із вмістом до 5,5% СаF2 для автоматичного зварювання дротом діаметром до 3 мм. Флюси АН-348-А і АН-348-АМ відрізняються від флюсів ОСЦ-45 і ОСЦ-45М меншим вмістом СаF2. Великий вміст СаF2 у висококременевому марганцевому флюсі викликає інтенсивніше виділення в атмосферу дуги фтористих з'єднань, що попереджають утворення пір від водню. Разом з тим погіршується стійкість дуги і гігієнічні умови праці.
У машинобудуванні, вагонобудуванні, будівництві і ряду інших галузей промисловості переважно застосовують флюси АН-348-А і АН-348-АМ, в суднобудуванні частіше використовують флюс ОСЦ-45 і ОСЦ-45М.
Згідно ГОСТ 9087–81 «Флюси зварювальні плавлені» перераховані вище флюси повинні поставлятися у вигляді однорідних по будові зерен без включення чужорідних частинок, зокрема частинок сировинних матеріалів, що не розчинилися, вугілля, коксу, стружки і т. п. Як виняток допускається вельми обмежений зміст частинок чужорідних матеріалів.
Ці флюси, окрім АН-60, є скловидними з об'ємною масою 1,3–1,8 г/см3. Флюс АН-60 пемзовидний і має об'ємну масу 0,7–1 г./см3. Розмір зерен флюсів АН-348-А і ОСЦ-45 повинен знаходитися в межах 0,35–3 мм, флюсів АН-348-АМ, ОСЦ-45М і ФЦ-9 – в межах 0,25–1,6 мм, флюсу АН-60 – 0,35–4 мм. Скловидний флюс з розміром зерен до 2,5 або до 3 мм і пемзовидний флюс з розміром зерен до 4 мм призначені для автоматичного зварювання дротом діаметром не менше 3 мм. Скловидний флюс з розміром зерен до 1,6 мм призначений для зварювання дротом діаметром не більше 3 мм.
З флюсів пемзовидної будови найширше застосовують флюс АН-60. У загальному об'ємі виробництва флюсів в країні він займає майже 50%. Флюс АН-60 призначений для зварювання з великою швидкістю, і його використовують в основному при виготовленні сталевих труб великого діаметру для газо- і нафтопроводів. Його високі зварювальні властивості (добре формування швів і висока стійкість проти появи в них пір) обумовлені пемзовидною будовою зерен.
Флюс АН-348-В відноситься до групи висококременевих високомарганцевих флюсів. Від флюсу АН-348-А він відрізняється декілька меншим вмістом МnО, наявністю ТіО2 і тим, що його виплавляють в електричних печах.
Для напівавтоматичного зварювання вуглецевих і низьколегованих сталей призначений флюс ФЦ-9. Невелике виділення фтористих газів при зварюванні під флюсом ФЦ-9 обумовлене низьким вмістом в його складі СаF2. Ця особливість дуже важлива при напівавтоматичному зварюванні, коли зварник знаходиться ближчим до дуги, чим при автоматичному зварюванні.
Флюс ФЦ-6 добре зарекомендував себе при багатопрохідному зварюванні кільцевих швів на вуглецевих і низьколегованих сталях дротами діаметром 4–8 мм, його успішно використовують на котельних заводах.
Б) Флюси для зварювання низьколегованих сталей
Окрім задоволення загальних вимог до флюсів, флюси, призначені для зварювання низьколегованих сталей, повинні сприяти отриманню металу шва підвищеної міцності з високими значеннями ударної в'язкості при низьких температурах. Якщо міцність і хімічний склад металу шва визначаються хімічним складом зварювального дроту і основного металу, то його ударна в'язкість в значній мірі залежить від флюсу. Для отримання високої ударної в'язкості металу шва потрібно забезпечити його дрібнокристалічну структуру, низький вміст шкідливих домішок і неметалічних включень. З цією метою необхідно знижувати вміст SiO2 у флюсі. Така вимога до складу флюсу привела до переважного використання низькокременевих флюсів при зварюванні низьколегованих сталей.
При зварюванні низьколегованих сталей потрібно забезпечити можливо низький вміст водню в металі шва, це досягається шляхом застосування флюсів з підвищеною окиснювальною здатністю і спеціальних технологічних заходів. Необхідна міцність металу шва на низьколегованих сталях досягається за рахунок легування його марганцем, хромом, нікелем, молібденом і ванадієм, а не за рахунок підвищення вмісту в нім вуглецю, який сприяє підвищенню схильності швів до утворення тріщин кристалізацій.
Сучасні низьколеговані сталі підвищеної міцності при зварюванні вимагають обмеження підведення теплоти, щоб запобігти зменшенню міцності основного металу в навколошовній зоні. Це досягається накладенням багатошарових швів при зварюванні металу середньої і великої товщини. У зв'язку з цим до флюсу, призначеного для зварювання таких сталей, пред'являються підвищені вимоги відносно віддільності шлакової кірки і якості формування шва.
Існує два принципово різних підходи до питань металургії зварювання легованих сталей під флюсом. Перший з них полягає у використанні хімічно нейтральних флюсів у поєднанні із зварювальними дротами, близькими по складу до основного металу. Флюси в цьому варіанті практично не містять таких неміцних окисів, як FeО, МnО, SiO2 і ТiO2, які при дисоціації виділяють кисень.
Другий підхід передбачає створення в зоні зварювання окиснювальних умов шляхом введення до складу флюсу неміцних оксидів, що легко розкладаються при нагріванні. Це забезпечує проходження ряду корисних металургійних реакцій, які не можуть мати місця при зварюванні під флюсами нейтрального типу. За рахунок цих реакцій знижується концентрація розчинених в рідкому металі водню і вуглецю, що підвищує стійкість швів проти утворення пір і тріщин; полегшується утворення зародків і видалення в шлак виниклих окисних включень; забезпечується сприятливіший розподіл сірки і фосфору між металом і шлаком, що підвищує стійкість швів проти тріщин кристалізацій.
Такі особливості окиснювального варіанту процесу зварювання в порівнянні з нейтральним сприяли створенню більшості матеріалів (зокрема флюсів), що мають окиснювальний характер, для зварювання низьколегованих сталей.
Більшість плавлених флюсів, призначених для зварювання низьколегованих сталей, є низькокременевими слабоокиснюючими. До них відносяться флюси АН-10, АН-22, АН-47, АН-65 і ін. Дослідним шляхом встановлено, що погіршення формування швів, викликане зниженням вмісту SiO2 у флюсі, частково може бути компенсоване підвищенням вмісту А12О3, яке подібно SiO2 здатне додавати флюсу в'язкість, робити його шлак довгим. Тому у складі флюсів для зварювання низьколегованих сталей зазвичай багато окису алюмінію, причому його концентрація тим вище, чим менше міститься SiO2. Подібно до окису алюмінію на в'язкість флюсу діють і інші комплексообразуючі окиси, наприклад ZrO2. Введення у флюс значної кількості А12О3 замість SiO2 знижує його хімічну активність по відношенню до металу зварювальної ванни, зменшує забрудненість металу шва неметалічними включеннями і сприяє поліпшенню його механічних властивостей.
Низькокременеві флюси сприяють підвищенню ударної в'язкості металу шва при низьких температурах (нижче – 35° С). Якщо така вимога до металу шва не пред'являється, то можливе використання висококременевих флюсів, що відрізняються вищими зварювально-технологічними властивостями, ніж низькокременеві. В деяких випадках для зварювання низьколегованих сталей можна застосовувати флюси, призначені для зварювання середньолегованих сталей.
Першими вітчизняними низькокременевими флюсами, розробленими для зварювання низьколегованих сталей, були АН-10 і АН-22. Флюс АН-22 використовують в даний час при дуговому і електрошлаковому зварюванні низьколегованих сталей підвищеної міцності. При дуговому зварюванні флюс АН-22 у поєднанні з відповідними дротами забезпечує отримання зварних швів з необхідними показниками механічних властивостей. Метал шва мало забруднений неметалічними включеннями. Проте цей флюс має і недоліки: недостатньо добре формування швів і порівняно низьку їх стійкість проти утворення пір, що обумовлене пониженим вмістом в нім SiO2. В результаті подальших розробок були створені флюси АН-42, АН-15, АН-15М, ФЦ-11 і ін., що перевершують флюс АН-22 по зварювальних властивостях і разом з тим забезпечують збільшені вимоги до механічних властивостей металу шва.
Флюс АН-42 призначений для зварювання низьколегованих і середньолегованих сталей, в основному суднобудівних. До цих пір він знаходить деяке застосування, чому сприяє поєднання задовільних зварювально-технологічних властивостей флюсу з прийнятними механічними властивостями металу шва.
Флюс АН-15, розроблений для зварювання легованих сталей, в основному типу 30ХГСА, забезпечує нижчий вміст фосфору в металі шва, чим флюси АН-42 і АН-22, а при зварюванні дротом 18ХМА зрушує поріг холодноламкості металу нижче –70° С. Однак при використанні флюсу АН-15 формування швів, особливо кілець на трубах, погане. Шлакова кірка відділяється насилу, стійкість проти насичення шва воднем низька. До того ж технологія виготовлення флюсу АН-15 складна. В даний час флюс АН-15 в основному замінений флюсом АН-15М, який відрізняється нижчим вмістом SiO2, підвищеним вмістом СаО і А12О3, а також невеликою добавкою NaF. У зв'язку з цим флюс АН-15М менше окисляє вуглець і легуючі елементи в металі зварювальної ванни, метал шва менше забруднюється сульфідними і оксидними включеннями, при цьому забезпечується така ж стійкість проти утворення тріщин, як при використанні флюсу АН-15. За якістю формування швів, стабільності горіння дуги і віддільності шлакової кірки флюс АН-15М перевершує флюс АН-15.
Флюс ФЦ-11 розроблений для багатошаровому зварюванні низьколегованих безмарганцевих сталей. Він не містить окисів марганцю, а тому практично не збагачує метал шва фосфором, що міститься у великій кількості в марганцевій руді. Легування металу шва марганцем здійснюється через дріт. Флюс не вимагає високотемпературної обробки після мокрої грануляції, не схильний до вторинної гідратації при зберіганні на повітрі і забезпечує легку віддільність шлакової кірки, що вельми важливе при зварюванні з'єднань товстого металу з глибоким і вузьким обробленням кромок. Застосовується у поєднанні з дротами зі спокійної сталі. Відсутність помітної хімічної взаємодії шлаку з розплавленим металом і переходу кремнію і марганцю з флюсу в метал шва дозволяє отримувати при багатошаровому зварюванні метал з незначним вмістом неметалічних включень.
Добрі показники ударної в'язкості металу шва при низьких температурах забезпечує пемзовидний флюс АН-37П, розроблений для односторонньої зварювання сталей на ковзаючому мідному повзунові. Він володіє також достатньо високими зварювально-технологічними характеристиками.
Для зварювання товстого металу у вузьке оброблення з паралельними кромками призначений флюс ФЦ-16, розроблений на основі системи SiO2 – СаО – А12О3 – СаF2. Таке оброблення при зварюванні під флюсом товстого металу доцільніше, ніж несиметрична Х-образна. Вона дозволяє істотно підвищити продуктивність праці, економити зварювальні матеріали і електроенергію.
Для здійснення зварюванні у вузьке оброблення необхідний флюс, що задовольняє ряду спеціальних вимог: легка віддільність шлакової кірки з гарячого металу і її мимовільне розтріскування, формування швів з гладкою поверхнею, без підрізів на вертикальних кромках. З метою зниження інтенсивності проходження кременевідновного процесу до складу флюсу ФЦ-16 введений NaF при співвідношенні SiO2: СаО = 2: 1, що забезпечує задовільні зварювально-технологічні властивості флюсу і необхідні властивості металу шва.
Введення до складу низькокременевих флюсів окисів заліза сприяє значному поліпшенню механічних властивостей металу шва на низьколегованих високоміцних сталях і сталях підвищеної міцності. Гальмується проходження кремене- і марганцевовідновлюючих процесів, відбувається деяке окислення розкислювачів і легуючих елементів. Продукти цих реакцій частково залишаються в металі шва у вигляді мілкодисперсної фази, що складається з окисів заліза і окисів легуючих елементів. Серед плавлених низькокременевих флюсів окиснюваного типу, призначених для зварювання таких сталей, першим був розроблений флюс АН-17, що виготовляється в невеликих кількостях плавкою в електропечі з водоохолоджуваним металевим стаканом. Потім були розроблені флюси АН-17М і АН-43. Всі ці флюси мають скловидну будову зерен. Унаслідок підвищеного вмісту окисів заліза вони інтенсивно окислюють метал зварювальної ванни, причому чад легуючих елементів вищий, ніж при зварюванні під низькокременевими слабоокиснюваними флюсами. У зв'язку з цим для досягнення однакових міцних властивостей металу шва у поєднанні з низькокременевими сильно окиснюваними флюсами необхідно застосовувати зварювальні дроти з вищим вмістом легуючих елементів.
Флюси АН-17, АН-17М і АН-43 дозволяють отримувати наплавлений метал з вельми низьким вмістом водню (до 3 мл/100 г. металу). В порівнянні з флюсом АН-43 флюс АН-17М забезпечує нижчі концентрації фосфору і кисню в металі шва, що зумовлює його переважне застосування при зварюванні конструкцій з високоміцних сталей.
Окисли заліза містять також флюс НФ-18М, призначений для зварювання низьколегованих сталей в енергетичному машинобудуванні. Наявність в нім окислів заліза і титану забезпечує деяке окислення металу зварювальної ванни, гальмує проходження кременевідновлюваного процесу і істотно знижує вміст водню в металі шва. Для зменшення окислення марганцю флюс містить окиси марганцю. Але їх введення у флюс з марганцевою рудою навіть найвищої якості неминуче підвищує в нім зміст фосфору і приводить до неприпустимого збагачення металу шва фосфором. З метою зниження вмісту фосфору в швах окисли марганцю у флюс 11Ф-18М вводять з синтетичним окисом марганцю. У поєднанні з відповідними легованими дротами флюс НФ-18М при зварюванні корпусів атомних реакторів із сталі 15Х2НМФА забезпечує оптимальний вміст в металі шва кремнію, марганцю, кисню, фосфору, а також низький вміст водню (дифузійного близько 3 мл/100 г., залишкового – 0,0001%).
Принципово новим шляхом гальмування кременевідновлюваного процесу є введення до складу флюсу речовин, поверхнево-активних на міжфазній межі метал – шлак.
Сумісне введення у флюс порівняно невеликих кількостей окисів цирконію і титану, особливо при дотриманні певного співвідношення між їх концентраціями, забезпечує істотне зменшення кількості окисних неметалічних включень в шві. При цьому ударна в'язкість швів помітно зростає. Таким чином встановлена принципова можливість створення плавлених флюсів, наприклад АН-47, з відносно високим вмістом кремнезему, що володіють добрими зварювальними властивостями і що разом з тим забезпечують високу холодостійкість металу шва. Флюс АН-47 призначений для зварювання поворотних стиків труб великого діаметру з низьколегованих сталей підвищеної міцності, а також конструкційних низьколегованих сталей звичайної і підвищеної міцності. Флюс знайшов широке застосування при будівництві магістральних газо- і нафтопроводів. Рекомендується для зварювання мостових і інших конструкцій відповідального призначення.
На цьому ж принципі розроблений склад флюсу АН-65, призначеного для зварювання газонафтопроводних труб великого діаметру в заводських умовах. Він поступово витісняє з трубозварювального виробництва широко вживаний для цієї мети флюс АН-60. Флюс АН-65 дозволяє зварювати труби з тією ж швидкістю, що і АН-60, але при цьому істотно понизити напругу дуги, зменшити ширину шва і витрату енергії на його зварювання. Крім того, при зварюванні під флюсом АН-65 забезпечується вища холодостійкість швів на трубах із сталей підвищеної міцності.
Інтенсивність проходження кременевідновлюваного процесу знижується при зростанні концентрації кремнію в зварювальному дроті. При достатньо високій його концентрації цей процес взагалі може зупинитися. Такий вміст кремнію в дроті, при якому не відбувається ні його вигорання, ні перехід в метал шва, називається нейтральною точкою даного зварювального флюсу. Мінімальний вміст кисню в шві має місце тоді, коли концентрація кремнію і марганцю в дроті близька до рівноважної для флюсу. Тому при зварюванні низьколегованих сталей потрібно застосовувати заспокоєні або ж леговані кремнієм зварювальні дроти з достатньо високим вмістом марганцю.
В) Флюси для зварювання середньолегованих сталей.
До зварювально-технологічних властивостей флюсів для середньолегованих сталей пред'являються такі ж вимоги, як і до флюсів для низьколегованих сталей. Проте є ряд металургійних особливостей, що обумовлюють застосування при зварюванні середньолегованих сталей спеціальних флюсів. Це перш за все вищий ступінь легування металу, що викликає його підвищену чутливість до змісту неметалічних включень і водню. Тому