Технологический процесс изготовления корпуса клиноплунжерного патрона
(0,1…0,15 м3/час)
33
см. табл.
13.11, 13.12
Специализация:
оборудование
приспособление
инструмент
унив.
унив.
унив.
универс.
универс.
универс.
Сталь 19ХГН
Прокат
Сталь 19ХГН
Прокат
7.2 Расчет необходимого количества оборудования и коэффициентов его загрузки
Расчет необходимого количества оборудования проводим в виде таблицы 11.
Расчетное количество основного технологического оборудования по операциям технологического процесса
Таблица 11
| № | Наименование показателя | Расчетные форм. и расчет | Знач. показат. | |
| Базовый | Проектн. | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Расчетное количество основного технологичес-кого оборудования по операциям технологичес-кого процесса |
Ноб.расч.=
где Квн =1,0; m – кол. опер. Базовый вариант: Ноб.расч1=2*500/4015*60=0,004 Ноб.расч2 = 2,8*500/4015*60=0,006 Ноб. расч3 =1,25*500/4015*60=0,003 Ноб. расч4 =0,1*500/4015*60=0,0002 Ноб. расч5 =0,067*500/4015*60=0,00014 Ноб. расч6 =0,4*500/4015*60=0,001 Ноб. расч7 =0,42*500/4015*60=0,001 Ноб. расч8 =0,2*500/4015*60=0,0004 Ноб. расч9 =0,05*500/4015*60=0,0001 Ноб.расч11 = 0,33*500/4015*60=0,001 Ноб. расч13 =0,033*500/4015*60=0,0001 Ноб. расч14 =0,27*500/4015*60=0,0006 Ноб. расч15 =0,45*500/4015*60=0,001 Ноб. расч16 =0,6*500/4015*60=0,0013 Ноб. расч17 =1,33*500/4015*60=0,003 Ноб. расч18 =0,45*500/4015*60=0,001 Ноб. расч19 =1*500/4015*60=0,002 Проектный вариант: Ноб.расч1=2*500/4015*60=0,004 Ноб.расч2 = 3*500/4015*60=0,0062 Ноб. расч3 =1,25*500/4015*60=0,003 Ноб. расч4 =6,28*500/4015*60=0,013 Ноб. расч5 =0,05*500/4015*60=0,0001 Ноб. расч6 =0,4*500/4015*60=0,001 Ноб. расч7 =0,05*500/4015*60=0,0001 Ноб. расч10 =0,05*500/4015*60=0,0001 Ноб. расч11 =0,27*500/4015*60=0,0006 Ноб. расч12 =0,45*500/4015*60=0,001 Ноб. расч13 =0,6*500/4015*60=0,0013 Ноб. расч14 =0,45*500/4015*60=0,001 Ноб. расч15 =1,5*500/4015*60=0,003 Ноб. расч16 =0,05*500/4015*60=0,0001 |
0,004 0,006 0,003 0,0002 0,00014 0,001 0,001 0,0004 0,0001 0,001 0,0001 0,0006 0,001 0,0013 0,003 0,001 0,002 |
0,004 0,0062 0,003 0,013 0,0001 0,001 0,0001 0,0001 0,0006 0,001 0,0013 0,001 0,003 0,0001 |
| 2 | Коэффициент загрузки оборудования |
Кз = Ноб.расч/Ноб.пр Базовый вариант: Кз1 = 0,004/1 = 0,004 Кз2 = 0,006/1 = 0,006 Кз3 = 0,003/1 = 0,003 Кз4 = 0,0002/1 = 0,0002 Кз5 = 0,00014/1 = 0,00014 Кз6 = 0,001/1 = 0,001 Кз7 = 0,001/1= 0,001 Кз8 = 0,0004/1= 0,0004 Кз9 = 0,0001/1 = 0,0001 Кз11 = 0,001/1 = 0,001 Кз13 = 0,0001/1 = 0,0001 Кз14 = 0,006/1 = 0,006 Кз15 = 0,001/1 = 0,001 Кз16 = 0,0013/1 = 0,0013 Кз17 = 0,003/1= 0,003 Кз18 = 0,001/1= 0,001 Кз19 = 0,002/1= 0,002 Проектный вариант: Кз1 = 0,004/1 = 0,004 Кз2 = 0,0062/1 = 0,0062 Кз3 = 0,003/1 = 0,003 Кз4 = 0,013/1 = 0,013 Кз5 = 0,0001/1 = 0,0001 Кз6 = 0,001/1 = 0,001 Кз7 = 0,0001/1 = 0,0001 Кз10 = 0,0001/1 = 0,0001 Кз11 = 0,0006/1 = 0,0006 Кз12 = 0,001/1 = 0,001 Кз13 = 0,0013/1 = 0,0013 Кз14 = 0,001/1 = 0,001 Кз15 = 0,003/1 = 0,003 Кз16 = 0,0001/1 = 0,0001 |
0,004 0,006 0,003 0,0002 0,00014 0,001 0,001 0,0004 0,0001 0,001 0,0001 0,0006 0,001 0,0013 0,003 0,001 0,002 |
0,004 0,0062 0,003 0,013 0,0001 0,001 0,0001 0,0001 0,0006 0,001 0,0013 0,001 0,003 0,0001 |
 ,
шт
Дополнительные исходные данные для станков с ЧПУ
Среднесуточный запуск деталей
Псут = Пг/360, шт
Базовый и проектный варианты:
Псут = 10000/360 = 1,39 →2
7.3 Расчет капитальных вложений (инвестиций)
Таблица 12
| № | Наименование показателя | Расчетные форм. и расчет | Знач. показат. | |
| Базов. | Проект | |||
| 1 | 2 | 3 | 4 | 5 |
| 1 | Прямые капитальные вложения в основное технологичес-кое оборудование |
Коб=∑Ноб*Цоб*К3 Коббаз=(223*0,004+223*0,006+223*0,003+223*0,0002+10*0,00014+570*0,001+570* *0,001+415*0,0004+10*0,0001+223*0,001++223*0,0001+675*0,0006+720*0,001+450**0,0013+450*0,003+670*0,001+975* *0,002)*103 = 10177 руб. Кобпр=(223*0,004+223*0,0062+225*0,003++225*0,013+10*0,0001+570*0,001+10* *0,0001+10*0,0001+675*0,0006+720* *0,001+450*0,0013+670*0,001+415* *0,003+10*0,0001)*103= 9862 руб. |
10177 | 10074 |
| 2 | Сопутствующие капитальные вложения | |||
| 2.1 | Затраты на проектирова-ние, руб. | Знир = 43343,6 | - | 43343 |
| 2.2 | Затраты на доставку и монтаж оборудования, руб. |
Км = Коб*Кмонт, тыс. руб. где Кмонт =0,12 Кмбаз = 10177*0,12 = 1221 Кмпр = 10074*0,12 = 1209 |
1221 | 1209 |
| 2.3 | Затраты на транспортные средства, руб. |
Ктр=Коб*0,05 Ктрбаз=10177*0,05 = 509 Ктрпр=10074*0,05 =504 |
509 | 504 |
| 2.4 |
Затраты на дорогостоя-щие приспособле-ния, руб. |
Кпрбаз=(3,5*0,004+3,5*0,006+3,5*0,003+ +3,5*0,0002+15*0,00014+5*0,001+5* *0,001+4,5*0,0004+15*0,0001+3,5*0,001++3,5*0,0001+4,5*0,0006+5*0,001+4,5* *0,0013+4,5*0,003+4,5*0,001+5,5*0,002)**103 = 108 руб. Кпрпр=(2,8*0,004+2,8*0,0062+2,8*0,003+ +2,8*0,013+15*0,0001+5*0,001+15* *0,0001+15*0,0001+4,5*0,0006+5*0,001+ +4,5*0,0013+4,5*0,001+4,5*0,003+15* *0,0001)*103= 116 руб. |
108 | 116 |
| 2.5 | Затраты на эксплуатацию производст-венных площадей, занятых основным технологичес-ким оборудова-нием, руб. |
Кз плбаз=(8,1*0,004+8,1*0,006+8,1*0,003+ 8,1*0,0002+4,2*0,00014+8,9*0,001+8,9* *0,001+7,3*0,0004+4,2*0,0001+8,1* *0,001+8,1*0,0001+8,9*0,0006+8,9* *0,001+8,1*0,0013+8,1*0,003+7,3*0,001++11,2*0,002)*2*4500= 1947 Кз плпр=(8,1*0,004+8,1*0,0062+8,1*0,003+ +8,1*0,013+4,2*0,0001+8,9*0,001+4,2* *0,0001+4,2*0,0001+8,9*0,0006+8,9* *0,001+8,1*0,0013+7,3*0,001+7,3*0,003+ +4,2*0,0001)*2*4500= 2491 |
1947 | 2491 |
| 2.6 |
Затраты на демонтаж заменяемого оборудования, руб. |
Здем=(570+223+223+450+975)* *0,1*103 = 244100 |
- | 244100 |
| 2.7 |
Выручка от реализации заменяемого оборудования, руб. |
Вреал=(570+223+223+450+975)* *0,1*103 = 122050 |
- | 122050 |
| 2.8 | Итого сопутствую-щие капитальные вложения, руб. |
Ксоп = Знир+Км+ Ктр+ Кпр+ Кэ пл+ Здем- Вреал, Ксоп = 0+1221+509+108+1947 =3785 Проектный вариант: Ксоп = 43343+1209+504+116+2491+ +244100-122050= 169419 |
3785 | 169713 |
| 3 | Общие капитальные вложения, руб. |
Кобщ = Коб + Ксоп Кобщбаз = 10177+3785=13962 Кобщпр =10074+169713=179787 |
13962 | 179787 |
| 4 | Удельные капитальные вложения,руб. |
Куд = Кобщ/Пг |
28 | 360 |
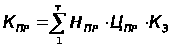
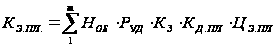
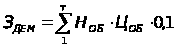
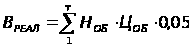
7.5 Расчет технологической себестоимости по каждому из вариантов технологического процесса
Таблица 13
| № | Наименование показателей | Расчетные формулы |
Значение показат. |
|
| Базовый | Проек. | |||
| 1 | Основые материалы за вычетом отходов, руб. |
М=Мз*Цмат*Ктз – Мз*Цотх М= 15,6*20,74*1,05-15,6*1,4=318 |
318 |
318 |
| 2 | Основная з/п рабочих операторов, руб. |
Зпл = ΣТшт/60*Сч* Ку* Кпф*Кд*Кн*Кпр Зплбаз= (2+2,8+1,25+0,1+0,067+ +0,4+0,42+0,2+0,05+0,33+0,033+ +0,27+0,45+0,6+1,33+0,45+1)/60* *29,86*1,12*1,12*1,08*1,2*1,2=12 Зплпр=(2+3+1,25+6,28+0,05+0,4+ +0,05+0,05+0,27+0,45+0,6+0,45+ +1,5+0,05)/60*29,86*1,12*1,12* *1,08*1,2*1,2=16 |
12 |
16 |
| 3 | Основная зарплата наладчика, руб. |
Зплн=Счн*Фэр*Ку* Кпф*Кд*Кн*Кпр* Кзср* *Нобщ/(Нобс*Пг) Зплнбаз=32,06*1731*1,12*1,12*1,08* *1,2*1,2*0,02584*10/(14*500)= 4 Зплнпр=32,06*1731*1,12*1,12*1,08*1,2*1,2*0,0345*8/(10*500)= 6 |
4 |
6 |
| 4 | Начисления на з/п, руб. |
Нзпл = (Зпл.опер+Зпл.нал)*Ксоц Нзплбаз=(12+4)*0,26= 4 Нзплпр=(16+6)*0,26= 6 |
4 | 6 |
| 5 | Расходы по содержанию и эксплуатации оборудования | |||
| 5.1 | Затраты на текущий ремонт обор-ия, руб. |
Роб.р=(∑Ноб*Цоб*Кз*Тшт*Кр)/Фэ*60*Квн Роб.рбаз=(223*0,004*2+223*0,006*2,8+ +223*0,003*1,25+223*0,0002*0,1+10**0,00014*0,067+570*0,001*0,4+570* *0,001*0,42+415*0,0004*0,2+10* *0,0001*0,05+223*0,001*0,33+223* *0,0001*0,033+675*0,0006*0,27+720**0,001*0,45+450*0,0013*0,6+450* *0,003*1,33+670*0,001*0,45+975* *0,0021*1)*0,3*103/4015*60*1= 0,018 Роб.рпр=(223*0,004*2+223*0,0062*3+ +225*0,003*1,25+225*0,013*6,28+10**0,0001*0,05+570*0,001*0,4+10* *0,0001*0,05+10*0,0001*0,05+675* *0,0006*0,27+720*0,001*0,45+450* *0,0013*0,6+670*0,001*0,45+415* *0,003*1,5+10*0,0001*0,05)*0,3*103*/ /4015*60*1= 0,038 руб. |
0,02 |
0,04 |
| 5.2 |
Расходы на технологическую энергию,руб. |
Рэ=(∑Му*Тмаш)*Код*Км*Кв*Кп*Цэл/ КПД*60 Рэбаз=(11*2+11*2,8+11*1,25+11*0,1+ +0,75*0,067+15*0,4+15*0,42+14*0,2+ +0,75*0,05+11*0,33+11*0,033+15* *0,27+15*0,45+15*0,6+15*1,33+14* *0,45+16*1*0,9*0,75*0,7*1,05*1,35/ /0,8*60= 2,07 Рэпр=11*2+11*3+11*1,25+11*6,28+ +0,75*0,05+15*0,4+0,75*0,05+0,75* *0,05+15*0,27+15*0,45+15*0,6+14* *0,45+14*1,5+0,75*0,05*0,9*1,35*0,7*1,05*0,75/0,8*60= 3,8 |
2 |
4 |
| 5.3 | Расходы на содерж-ие и эксплуат-ию присп., руб. |
Рпр=(∑Цпр*Кр.пр-Вр.пр)*Нпр*Кз/(Тпр*Пг) Рпрбаз=((3,5*1,5-0,7)*0,004+(3,5*1,5-0,7)*0,006+(3,5*1,5-0,7)*0,003+ +(3,5*1,5-0,7)*0,0002+(15*1,5-3)* *0,00014+(5*1,5-1)*0,001+(5*1,5-1)* *0,001+(4,5*1,5-0,9)*0,0004+(15*1,5- -3)*0,0001+(3,5*1,5-0,7)* 0,0007+ +(3,5*1,5-0,7)*0,0001+(4,5*1,5-0,9)* *0,006+(5*1,5-1)*0,001+(4,5*1,5- -0,9)*0,0013+(4,5*1,5-0,9)*0,003+ +(4,5*1,5-0,9)*0,001+(5,5*1,5-1,1)* *0,002)*103/3*500 = 0,15 руб. Рпрпр=((2,8*1,5-0,56)*0,004+(2,8*1,5-0,56)*0,0062+(2,8*1,5-0,56)*0,003+ +(2,8*1,5- 0,56)*0,013+(15*1,5-3)* *0,0001+(5*1,5-1)*0,001+(15*1,5-3)* *0,0001+(15*1,5-3)*0,0001+ +(4,5*1,5-0,9)*0,0006+(5*1,5-1)* *0,001+(4,5*1,5-0,9)*0,0013+ +(4,5*1,5-0,9)*0,001+ +(4,5*1,5- -0,9)*0,003+ +(15*1,5-3)* 0,0001)* 103/3*500= 0,18 руб. |
0,15 | 0,18 |
| 5.4 | Расходы на смаз. матер. и СОЖ, руб. |
Рсм=∑Ноб*Нсм*Кз/Пг Рсмбаз=17*300*0,02584/500 = 0,26 Рсмпр=14*300*0,0345/500 = 0,3 |
0,26 | 0,3 |
| 5.5 |
Расходы на технологическую воду, руб. |
Рв=∑Ноб*Кз*Фэ*Ув*Цв/Пг Рвбаз=17*0,02584*4015*0,6*1,6/500= = 3,4 Рвпр=14*0,0345*4015*0,6*1,6/500= = 3,7 |
3,4 | 3,7 |
| 5.6 | Расходы на сжатый воздух, руб. |
Рж=∑Ноб*Кз*Фэ*Усж*Цсж/Пг Рсжбаз=17*0,02584*4015*0,1*0,15/500 =0,053 Рсжпр=14*0,0345*4015*0,1*0,15/500 =0,058 |
0,053 | 0,058 |
| 5.7 | Расходы на содержание и эксплуата-цию произ-водственной площади, руб. |
Рпл=∑Ноб*Руд*Кдпл*Кз*Цпл/Пг Рплбаз=(8,1*0,004+8,1*0,006+8,1*0,003 +8,1*0,0002+4,2*0,00014+8,9*0,0008+ 8,9*0,0009+7,3*0,0004+4,2*0,0001+8,1*0,0007+8,1*0,00007+8,9*0,006+8,9* *0,00093+8,1*0,0013+8,1*0,003+7,3* *0,001+11,2*0,0021)*2*4500/500 = 4,7 Рплпр=(8,1(0,004+0,0062+0,003+0,013)+ +4,2*0,0001+8,9*0,0008+4,2*0,0001+ +4,2*0,0001+8,9*0,0006+8,9*0,00093++8,1*0,0013+7,3*0,00093+7,3*0,003+ +4,2*0,0001)*2*4500*/500= 5 |
4,7 | 5 |
| 5.8 | Расход на инструмент, руб. |
Рибаз=((32,2*2-12,88+43*27,2* 0,1)/ /88+(32,2*4-25,76+69*65,2*0,3)/280+ +(32,2*1-6,44+ 28*16*0,15)/29+(32,2* *2-12,88+23*216*0,1)/120+(15*1-3+ +28*11,2*0,01)/29 +(34,6*2-13,84+62* *57,6*0,2)/31,5+(34,6*1-6,92+16*144* *0,2)/34 +(32,2*1-6,44+28*16*0,1)/29+ +(15*1-3+28*11,2*0,02)/29+(32,2*2- -12,88+16* 144*0,1)/68+(32,2*1-6,44+ 28*16*0,09)/29+(57,7*1-11,54+16* 144*0,1)/34+(55*1-11+16*144*0,25)/ /34+(34,6*2-13,84+62*57,6*0,1)/31,5+ +(34,6*1-6,92+16* 144*0,3)/34+(48,9* *1-9,78+16*144*0,3)/34+(84,4*1-16,88+62*57,6*0,1)/31,5))/ 60 = 184,5 Рипр=((32,2*2-12,88+43*27,2* 0,15)/ /88+(57,7*1-11,54+16*144*0,9)/68+ +(55*2-22+43*27,2*0,15)/88+(55*2- -22+23*216*2,37)/120+ +(15*1-3+28*11,2*0,02)/29+(34,6*5- -34,6+62*57,6*0,2)/157,5+(15*1-3+28* *11,2*0,02)/29+(15*1-3+28*11,2*0,02)/ /29+(57,7*1-11,54+16*144*0,1)/34+ (55*1-11+16*144*0,25)/34+(34,6*2- -13,84+62*57,6*0,1)/ 31,5+(48,9*1-9,78+16*144*0,25)/34+ (32,2*1-6,44+28* 16*0,09)/29+(15*1-3+28*11,2*0,02)/ 29)/60= 203 |
184,5 | 203 |
| Итого расходы по содержанию и эксплуа-тации обору-дования, руб. |
Робщ=Рр.об+Рэ+Рпр+Рсм+Рв+Рсж+Ри+Рпл Робщ=0,02+2+0,15+0,26+3,4+ +0,053+4,7+184,5= 195 Робщ=0,04+4+0,18+0,3+3,7+ +0,058+5+203= 216 |
195 | 216 | |
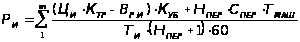
7.6 Калькуляция себестоимости по каждому из вариантов технологического процесса
Калькуляцию себестоимости обработки деталей по вариантам технологического процесса проводим по формулам, и полученные значения заносим в (табл. 14).
Таблица 14 - Калькуляция себестоимости обработки деталей
| № | Статьи затрат | Изменения | Затраты | |
| базовый | проектный | |||
| 1 | Материалы за вычетом отходов | 0 | 318 | 318 |
| 2 | Основная з/п налад-ов и операт-ов | +6 | 16 | 22 |
| 3 | Начисления на заработную плату | +2 | 4 | 6 |
| 4 | Расходы по содержанию и эксплуатации оборудования | +21 | 195 | 216 |
| Итоговая технол-ая себестоимость | +29 | 533 | 562 | |
| 5 |
Общецеховые накладные расходы Рцех=Зпл.осн*Кцех |
+12,9 | 34,4 | 47,3 |
| 6 |
Итоговая цеховая себестоимость Сцех=Стех+Рцех |
+41,9 | 567,4 | 609,3 |
| 7 |
Заводские накладные расходы Рзав=Зпл.осн*Кзав |
+15 | 40 | 55 |
| 8 |
Итоговая заводская себестоимость Сзав=Сцех+Рзав |
+56,9 | 607,4 | 664,3 |
| 9 |
Внешнепроизводственные расходы Рвн.произ=Сзав*Квн.произ |
+2,85 | 30,37 | 33,22 |
|
Итоговая полная себестоимость Сполн=Сзав+Рвн.произ |
+55 | 640 | 695 | |
7.7 Расчет приведенных затрат и выбор оптимального варианта технологического процесса
| № | Наименование показателей | Расчетные формулы | Значение показателей | |
| базовый | проектный | |||
| 1 | Приведенные затраты на единицу оборудования, руб. |
Зпр.ед=Сполн+Ен*Куд Зпр.едбаз=640+0,33*28= 650 руб. Зпр.едпр=695+0,33*360=813 руб. |
650 |
813 |
| 2 | Годовые приведенные затраты, руб. |
Зпр.год=Зпр.ед*Пг Зпр.годбаз= 647*500=323500 руб. Зпр.годпр= 816*500= 408000 руб. |
323500 |
408000 |
7.8 Расчет показателей экономической эффективности проектируемого варианта техники (технологии)
Ожидаемую прибыль (условно-годовая экономия) от снижения
себестоимости обработки детали и повышения долговечности определим по формуле: Эу.г.=(СполнбазД2/Д1-Сполнпр)*Пг,руб.; (7.21)
где Д1 – базовая долговечность, то есть время работы изготовленной детали до первого отказа в узле машины. Д2 – проектная долговечность изготовленной детали получаемая в результате внедрения нового метода, так как при вибрационном фрезеровании, усталостные напряжения на деталь меньше, чем при обычном фрезеровании, принимаем Д2=2,5*Д1.
Определим прибыль повышения долговечности детали:
Эу.г. =(650*2,5-813)*500 = 406000 руб.
Определим налог на прибыль по формуле:
Нпр=Эу.г*Кнал,руб.; (7.22)
где Кнал – коэффициент налогообложения, принимаем Кнал = 0,24
Определим налог на прибыль: Нпр = 406000*0,24=97440 руб.
Определим чистую ожидаемую прибыль по формуле:
Ппрчист=Эу.г–Нпр, руб. (7.23)
Определим чистую ожидаемую прибыль: Ппрчист= 406000-97440=308560 руб.
После определения чистой прибыли определяется расчетный срок окупаемости капитальных вложений (инвестиций), необходимых для осуществления проектируемого варианта:
Ток.расч = Квв.пр/Ппрчист =165471,6/308560 =0,54
Расчетный срок окупаемости инвестиций (капитальных вложений) принимается за горизонт расчета (максимально ожидаемое время окупаемости инвестиций), Т = 1 год.
Используя методы дисконтирования мы решаем вопрос о том, стоит ли вкладывать средства в разработанный нами проект, который в течение принятого горизонта расчета принесет дополнительную прибыль, или лучше при существующей процентной ставке на капитал положить деньги в банк.
Для этого в пределах принятого горизонта расчета (Т) необходимо рассчитать текущую стоимость будущих денежных доходов (денежных потоков), приведенных к текущему времени (времени начала осуществления проекта) через коэффициенты дисконтирования.
Общая текущая стоимость доходов (чистой дисконтированной прибыли) в течении принятого горизонта расчета определяется по формуле:
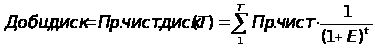 ,
(7.24)
где Т - горизонт расчета, лет (месяцев); Е - процентная ставка на капитал (например, при 10% Е=0,1%;при 20% Е=0,2% и т.д.); t- это 1-ый, 2-ой, 3-й год получения прибыли в пределах принятого горизонта расчета.
В результате приведенных расчетов получены следующие выходные данные: размер требуемых для осуществления проекта инвестиций равен (Квв.пр=165471,6) руб., а ежегодная ожидаемая чистая прибыль составляет
Ппрчист =308560 руб., расчетный срок окупаемости (горизонт расчета) составляет 3 года. Процентная ставка на капитал равна 20% в год (Е=0,2), то процентный фактор (дисконт) для 1 года составит: 1/(1+0,2)= 0,83, тогда ожидаемая за год общая чистая дисконтированная прибыль (текущая стоимость денежных доходов) составит:
Добщ.диск = Пр.чист.диск = 308560*0,83 = 256104,8 руб.
Определим интегральный экономический эффект по формуле:
Эинт=ЧДД=Добщ.диск – Квв.пр, (7.25)
Определим интегральный экономический эффект:
Эинт = ЧДД =256104,8-165471,6 = 90633,2 руб.
Таким образом, проект является эффективным, так как ЧДД ≥ 0
Определим индекс доходности по формуле:
ИД= Добщ.диск /Квв.пр, (7.26)
Определим индекс доходности:ИД = 256104,8/165471,6 = 1,6
Технико-экономические показатели
Технические параметры проекта
| Базовый | Проектный | ||
| 1 | Количество оборудования | 17 | 14 |
| 2 | Коэффициент загрузки средний | 0,02584 | 0,0345 |
Экономические показатели проекта
| 1 | Годовая программа выпуска |
|
10000 | |
| 2 | Себестоимость единицы изделия |
|
640 | 695 |
| 3 | Капитальные вложения |
|
13962 | 179787 |
| 4 | Приведенные затраты на единицу изделия |
|
650 | 813 |
| 5 | Чистая ожидаемая прибыль |
|
308560 | |
| 6 | Капитальные вложения в осуществ-ление проекта | Квв.пр,руб. | 165471,6 | |
| 7 | Срок окупаемости инвестиций |
|
1 | |
| 8 | Интегральный экономический эффект (чистый дисконтируемый доход) |
|
90633,2 | |
| 9 | Индекс доходности |
|
1,6 | |


 ,

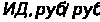
Вывод
Так как ЧДД > 0, значит проект эффективен, и поэтому определяем индекс доходности, т.е. прибыль на каждый вложенный рубль:
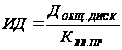 ;
ИД =256104,8/165471,6 = 1,6.
Проект – эффективен, несмотря на то, что капитальные вложения на проектный вариант больше, чем на базовый, т.к. за счет увеличения долговечности детали в 2,5 раза, мы получаем чистую ожидаемую прибыль в размере 308560 руб. Прибыль на каждый вложенный рубль составляет
Заключение
В ходе работы были выполнены все задачи выпускной квалификационной работы.
Проанализировав исходные данные детали, стало возможным определение:
- выбора типа производства, формы организации технологического
процесса изготовления детали;
- выбора метода получения заготовки;
- технологического маршрута изготовления детали;
- технологического маршрута обработки поверхности;
- технологической схемы базирования;
- припусков с помощью размерного анализа;
- припусков расчетно-аналитическим методом;
Выполнив выпускную квалификационную работу, закрепил знания о технологии машиностроения, в сфере конструирования и технологирования изделия. В результате разрабатываемый технологический проект оказался экономически эффективным.
Список литературы
1. Марочник сталей и сплавов/В.Г. Сорокин, А.В. Волосникова, С.А. Вяткин и др.; Под общ. ред. В.Г. Сорокина. – М.: Машиностроение, 1989. – 640с.
2. Николаев С.В. Механическая обработка: методические указания к курсовому проектированию спец. 060800, Тольятти, 2002, 30с.
3. Горбацевич А.Ф. и др. Курсовое проектирование по технологии машиностроения – Мн.: Высш. шк., 1983, 256с.
4. Михайлов А.В. Размерный анализ технологических процессов изготовления деталей машин: методические указания к курсовому проектированию – Тольятти: ТГУ, 2001. – 34 с.
5. Справочник технолога-машиностроителя / под ред. А.Г. Косиловой. Т.2 – М.: Машиностроение, 1985, 496с.
6. Справочник технолога-машиностроителя / под ред. А.Г. Косиловой. Т.1 – М.: Машиностроение, 1985, 656с.
7. Специальные металлорежущие станки общемашиностроительного применения: Справочник/ В.Б.Дьячков, Н.Ф. Кабатов, М. У. Носинов. – М.: Машиностроение. 1983. – 288 с.
8. Кузнецов Ю.И., Маслов А.Р., Байков А.Н. Оснастка для станков с ЧПУ: Справочник. – М.: Машиностроение, 1990. – 512с.
9. Алфавитно-предметный указатель к МКИ
10. Международная классификация изобретений: раздел В
11. Универсальная десятичная классификация: машиностроение
12. Гордеев А.В. Патентные исследования в курсовых и дипломных проектах: методические указания – Тольятти: ТГУ, 2001 – 23 с.
13. Черемисин А.С. Технологические расчеты механосборочного участка – Тольятти: ТолПИ, 1984
14. Проектирование машиностроительных цехов и заводов. Справочник т.1, 4, 6 / Под общ. ред. Ямпольского С.Е. – М.: Машиностроение, 1975
15. Охрана труда в машиностроении: Учебник для машиностроительных вузов./ Под ред. Е.Я. Юдина, С.В. Белова – М.: Машиностроение, 1983–432 с.
16. Мурахтанова Н.М. Методические указания к экономическому обоснованию курсовых и дипломных работ по совершенствованию технологических процессов механической обработки деталей – Тольятти, ТГУ, 2000.
17. Станочные приспособления: Справочник. Т.1/ под. ред. Б.Н. Вардашкина, А.А. Шатилова – М.: Машиностроение, 1984 – 592с.
18. Справочник инструментальщика / И.А. Ординарцев и др. – Л.: Машиностроение, 1987 – 846с.
19. Михайлов А.В. Методические указания к выполнению дипломных проектов технологического направления – Тольятти: ТолПИ – 1988.
20. Михайлов А.В. Базирование и технологические базы: методические указания – Тольятти: ТолПИ, 1994.
21. Михайлов А.В., Расторгуев Д.А., Схиртладзе А.Г. Основы проектирования технологических процессов механосборочного производства – Тольятти: ТГУ -2004.
22. Раскатов В.М., Чуенков В.С., Бессонова Н.Ф., Вейс Д.А. Машиностроительные материалы. Краткий справочник. – М.: Машиностроение, 1980 – 511с.
23. Кумабэ Д. Вибрационное резание: Под ред.И.И. Портнова, В.В. Белова.-М.: Машиностроение, 1985.- 424 с.
24. Подураев В.Н. Обработка резанием с вибрациями. М., «Машиностроение», 1970, с. 350.
25. Жарков И.Г. Вибрации при обработке лезвийным инструментом. - Л.: Машиностроение,1986.- 186 с., ил.