Разработка технологического процесса изготовления детали "Пробка"
Кафедра Конструирования
Курсовая работа
по курсу: “Технология деталей и конструкционных материалов”
на тему: “Разработка технологического процесса изготовления детали “Пробка”
Выполнил:
Котова В.В.
Проверил:
Бушунов Л.А.
Василевцы 2007г.
СОДЕРЖАНИЕ
Введение
1. Анализ исходных данных
2. Анализ современных методов и оборудования
3. Выбор метода изготовления детали
4. Обоснование материала
5. Выбор оборудования и инструмента
6. Выбор баз и расчет погрешности базирования
7. Расчет припусков на обработку и выбор заготовки
8. Разработка техпроцесса изготовления
8.1 Выбор типового техпроцесса
8.2 Разработка маршрутной и операционной технологии
8.3 Расчет и назначение режимов обработки
8.4 Нормирование технологических операций
Заключение
Литература
ВВЕДЕНИЕ
Данная курсовая работа по разработке технологического процесса должна содержать анализ исходных данных, анализ современных методов и оборудования, выбор метода изготовления детали, обоснование материала, выбор баз и расчет погрешностей базирования, разработку техпроцесса изготовления, расчеты типа производства, технико-экономических показателей для выбора оптимального варианта заготовки, припусков на обработку поверхностей, режимов резания и основного времени; выбор оборудования и инструмента для механической обработки заготовки и контроля точности выполняемых размеров согласно чертежу детали.
Деталь, технологический процесс изготовления которой предлагается разработать, ― ”пробка”. Предполагаемое назначение – герметизация камер, отверстий, в которые заливают масло, топливо, воду и т.д.
1. АНАЛИЗ ИСХОДНЫХ ДАННЫХ
Исходными данными для разработки технологического процесса изготовления “Пробка” являются:
чертеж детали;
материал- сталь 45;
чистота обработки Rz10;
коэффициент закрепления операций=12.
Масса
детали составляет
0,615 килограмма.
Ширина детали-
48 мм, d=60 мм. В
детали есть
резьба М52*1,5 с
двумя фасками
1,6*45° чистота
обработки
которой
 10,
что соответствует
6 классу шероховатости
поверхности.
Для поверхности
диаметром 60 мм
указана чистота
обработки
 1,6,
что соответствует
6 классу шероховатости
поверхности.
Чистоту
обработки
10
можно получить
чистовым точением,
а
1,6-
однократным
точением.
Данную деталь предлагается изготовить из стали 45 ГОСТ 1050-74. Это среднеуглеродистая сталь (0,45% углерода). Она обладает высокой прочностью и пластичностью, малой чувствительностью к отпускной хрупкости, хорошей прокаливаемостью, применяется, как правило, после закалки с отпуском и реже в нормализованном состоянии.
Деталь технологична, т.к. обеспечивает простой доступ инструмента.
Так как коэффициент закрепления операций равен 12, то тип производства является среднесерийным. В связи с этим используют универсальные станки (токарный станок) или полуавтоматы (токарно-винторезный станок модели 1А64, 1601, 1А616,16К20, или 16К1).
Шестигранник делается на фрезерном станке (вертикальном или горизонтальном) в данном случае я выбрала горизонтально-фрезерный станок 6Р81Г, все остальное, в том числе и резьба, делается токарным станком.
2. АНАЛИЗ СОВРЕМЕННЫХ МЕТОДОВ И ОБОРУДОВАНИЯ
Эффективность производства, его технический прогресс, качество выпускаемой продукции во многом зависят от опережающего развития производства нового оборудования, машин, станков и аппаратов, от всемерного внедрения методов технико-экономического анализа.
Основными способами изготовления металлических заготовок и деталей являются литьё, обработка давлением и обработка резанием. Изделия сложной формы могут быть получены также сваркой, пайкой или клёпкой деталей, полученных предварительно литьём или обработкой давлением. Всё большее количество заготовок и деталей машин производят с использованием методов порошковой металлургии. Для деталей сложной формы наиболее целесообразными видами заготовок являются отливки и поковки, позволяющие намного сократить трудоемкость обработки резанием и расход металла, превращаемого в стружку. Технико-экономическая эффективность литейных процессов обоснована возможностью получения заготовок деталей сложной формы с достаточно высокой геометрической точностью и с наиболее рациональным использованием материала.
Точение тел вращения осуществляется на станках токарной группы. Распространенными в единичном и мелкосерийном производствах являются универсальные токарно-винторезные станки, на которых можно осуществлять все виды точения, а также нарезание различных резьб, сверление, зенкерование, развертывание, накатывание и алмазное выглаживание. В состав этих станков входят станина, передняя бабка, суппорт с резцедержателем, задняя бабка, ходовой винт, ходовой вал, фартук и коробка подач. Заготовка может устанавливаться в центрах, в трехкулачковом патроне или в другом приспособлении. Движение резания осуществляется вращением шпинделя станка с закрепленной на нем заготовкой. Движение подачи обеспечиваются относительным продольным и поперечным перемещением суппорта станка с резцедержателем (резцом).
Фрезерование осуществляется на фрезерных станках, которые могут быть универсальными (вертикально-, горизонтально-, продольно-фрезерные) и специализированные (шлице-шпоночные, карусельно-, копировально-, резьбофрезерные и др.). По конструктивным особенностям эти станки подразделяются на консольные, когда стол расположен на подъемном кронштейне-консоли; бесконсольные, у которых стол перемещается по неподвижной станине в продольном и поперечном направлениях; непрерывного действия (карусельные и барабанные). Примеры вертикально- и горизонтально-фрезерных станков: 6Р80Г,6Р10,6Р18Г,6Р11,6Р82Г,6Р12.В единичном, мелкосерийном и серийном производствах наиболее распространены консольные станки.
Современное технологическое оборудование представлено в виде надежных, высокопроизводительных, многофункциональных станков.
Технологическое оборудование подразделяется на четыре группы:
Станки широкого назначения (универсальные) с широким диапазоном параметров, размеров заготовок, обрабатываемых на них. Целесообразно применять в единичном и мелкосерийном производстве.
Станки высокой производительности – автоматы и полуавтоматы, имеющие большее ограничение по размерам заготовок, которые могут на них обрабатываться, а также ограничения по параметрам(1Б240П-4,1Б240-6,1Б240П-6 и т.д.)
Специализированные станки – агрегатные и переделанные из станков высокой производительности, приспособленные для обработки какой-либо определенной детали или группы деталей. Агрегатные станки компонуются из стандартных узлов, приспосабливаясь к изготовлению определенной детали. Специализированные станки применяются в крупносерийном и массовом производствах.
Специальные станки – станки, спроектированные и изготовленные для обработки заготовки в определенной технологической операции. Такие станки обладают высокой производительностью, потому что режимы обработки соответствуют расчетным режимам, но проектирование и изготовление их требует много времени и средств, так как производят их в единичном исполнении. Специальные станки рентабельны в массовом производстве при выпуске деталей в течении нескольких лет.
С развитием техники на смену обычным станкам пришли высокопроизводительные и быстропереналаживаемые станки с программным управлением и обрабатывающими центрами. На базе этих станков с использованием микропроцессорной техники и роботов создаются гибкие автоматизированные производства, что значительно повышает производительность и качество продукции. Следует отметить, что максимальный эффект можно получить, совмещая новые и старые “достижения”.
3. ВЫБОР МЕТОДА ИЗГОТОВЛЕНИЯ ДЕТАЛИ
Прежде чем принять решение о методах и последовательности обработки отдельных поверхностей детали и составить технологический маршрут изготовления детали, необходимо произвести расчеты экономической эффективности различных вариантов и выбрать из них наиболее рациональный для данных условий производства. Критерием оптимальности является минимум приведенных затрат на единицу продукции. В качестве себестоимости рассматривается технологическая себестоимость, которая включает изменяющиеся по вариантам статьи затрат.
Сравним два метода изготовления детали:
| Наименование показателей | 1-й вариант | 2-й вариант |
| Вид заготовки | литье | прокат |
| Класс точности | II | II |
| Масса заготовки | 0.7 | 1.2 |
| Стоимость 1т заготовки, принятых за базу Ci, у.е. | 58,58 | 143,3 |
| Стоимость 1т стружки Sотх , у.е. | 25 | 25 |
а) Себестоимость заготовки изготовленной методом литья:
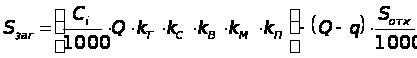 ,
где Сi – базовая стоимость одной тонны заготовок, у.е.;
КТ, КС,
КВ, КМ, КП
– коэффициенты,
зависящие от
класса точности,
группы сложности,
массы, марки
материала и
объёма производства;
Q – масса заготовки, кг;
q – масса готовой детали, кг;
Sотх – цена одной тонны отходов.
Согласно справочным данным примем Сi=136 у.е. (табл. 2.6 [1]), КТ=1, [1], КС=0,7,(табл. 2.8 [1]), КВ=1,07, [1], КМ=1,22, (табл. 2.8 [1]), КП=0,5, (табл. 2.8 [1]).
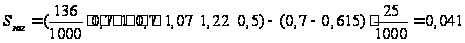 у.е.
б) Себестоимость заготовки, получаемой из проката
Если использовать круглый сортовой профиль общего назначения, то стоимость заготовок будет равна
Sзаг = М + ΣСоз ,
где М – затраты на материал заготовки, у.е.;
SСоз – технологическая себестоимость операций, у.е..
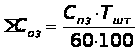 ,
где Спз – приведенные затраты на рабочем месте, у.е./ч;
Тшт – штучное или штучно-калькуляционное время выполнения заготовительной операции, мин.
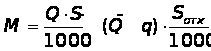 ,
где S – цена одного килограмма заготовки, у.е..
Если заготовку из проката отрезать на абразивно-отрезных станках, то Спз = 121 у.е./ч, Тшт = 1,2 мин [1]. Тогда
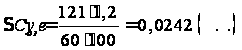
Согласно справочным данным [1] S = 136 у.е. за одну тонну. Следовательно, учитывая (4),
Sзаг = (1,2·136)/1000 – (1,2 – 0,615)·25/1000 + 0,0242 = 0,172 (у.е.)
Как видно, заготовка из проката оказалась намного дороже. Но т.к. у нас среднесерийное производство и для получения заготовки методом литья ещё необходима дорогая форма, то в итоге получении заготовки литьем будет стоить дороже, чем получение прокатом. Т.о. мы будем изготавливать заготовку прокатом.
Сравним два варианта технологического маршрута по минимуму приведенных затрат.
а) При использовании токарно-винторезного станка 1А616 часовые приведенные затраты равны
Спз = Сз + Счз + Ен·(Кс + Кз),
где Сз – основная и дополнительная зарплата с начислениями, у.е./ч;
Счз – часовые затраты по эксплуатации рабочего места, у.е./ч;
Ен – нормативный коэффициент экономической эффективности капитальных вложений;
Кс и Кз – удельные часовые капитальные вложения соответственно в станок и в здание, у.е./ ч.
Сз = ε·Стф ·k·y,
где ε – коэффициент, учитывающий дополнительную зарплату;
Стф – часовая тарифная ставка станочника-сдельщика, у.е./ч;
k – коэффициент, учитывающий зарплату наладчика;
y – коэффициент, учитывающий оплату рабочего при многостаночном обслуживании.
Примем ε = 1,53; Стф = 67 у.е./ч; k = 1; y = 1 [1]. Тогда
Сз = 1,53·67·1·1 =102,51 (у.е./ч)
Часовые затраты по эксплуатации рабочего места:
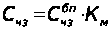
где
 – практические
часовые затраты
на базовом
рабочем месте,
у.е./ч;
Км – коэффициент, показывающий, во сколько раз затраты, связанные с рабо-той данного станка, больше, чем аналогичные расходы у базового станка.
Примем
= 36,3 у.е./ч, для
токарно-винторезного
станка Км =
0,9.
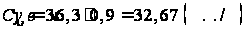
Удельные часовые капитальные вложения в станок:
Кс = (100·Ц)/(Fд·ηз) ,
где Ц – балансовая стоимость станка, у.е.;
Fд – действительный годовой фонд времени работы станка, ч;
hз – коэффициент загрузки станка.
По справочным данным [1] берем для токарно-винторезного станка Ц = 9390 у.е., Fд = 4029 ч, hз = 0,97. Тогда
Кс = (100·1750)/(4029·0,97) = 44,8 (у.е./ч)
Удельные часовые капитальные вложения в здание:
Кз = 7840·F/( Fд·ηз),
где F – производственная площадь, занимаемая станком с учетом проходов, м2:
F = f·kf ,
где f – площадь станка, м2;
kf – коэффициент, учитывающий дополнительную производственную площадь проходов. Согласно [1] f = 1,9 м2, kf = 4. Тогда удельные часовые капитальные вложения в здание с учетом (10) равны
Кз = 7840·1,9·4/(4029·0,97) = 15,2 (у.е./ч)
Принимаем Ен = 0,15. Тогда
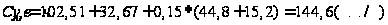
б) При использование токарно-копировального многорезцового полуавтомата 1Н713, приведенные затраты рассчитываются также:
Сз = 1,53·67·1·1 =102,51 (у.е./ч)
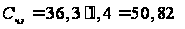 (у.е./ч)
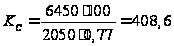 у.е./ч.
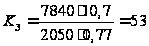 у.е./ч.
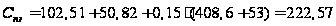 у.е./ч.
Итак, часовые приведенные затраты на изготовление детали на токарно-винторезном меньше, чем на токарно-копировальном станке и т.к. стоимость первого гораздо меньше второго, поэтому будем использовать токарно-винторезный станок. Т.о. после прокатки заготовка будет обработана на токарно-винторезном станке 1А616, горизонтально-фрезерном станке 6Р81Г .
4. ОБОСНОВАНИЕ МАТЕРИАЛА
Пробка должна быть изготовлена из стали 45 ГОСТ 1050-74. Ее химический состав сведен в таблице 1, механические свойства – в таблице 2, физические свойства – в таблице 3.
Таблица 1. Химический состав стали 45 ГОСТ 1050-74, %
| C | Si | Mn | S, не более | P, не более | Ni | Cr |
| 0,40…0,50 | 0,17…0,37 | 0,50…0,80 | 0,045 | 0,045 | 0,30 | 0,30 |
Таблица 2. Механические свойства стали 45 ГОСТ 1050-74
| T, МПа | вр, МПа | 5, МПа | , % |
aн, Дж/см2 |
HB (не более) | |
| не менее | горячекатаной | отожженной | ||||
| 360 | 610 | 16 | 40 | 50 | 241 | 197 |
Таблица 3. Физические свойства стали 45 ГОСТ 1050-74
| Температура испытания, °C | 20 | 100 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | 900 |
|
Модуль
нормальной |
200 | 201 | 193 | 190 | 172 | – | – | – | – | – |
| Модуль упругости при сдвиге кручением, ГПа | 78 | – | – | 69 | – | 59 | – | – | – | – |
| Плотность, кг/см3 | 7826 | 7799 | 7769 | 7735 | 7698 | 7662 | 7625 | 7587 | 7595 | – |
| Коэффициент теплопроводности, Вт/м·°С | – | 48 | 47 | 44 | 41 | 39 | 36 | 31 | 27 | 26 |
| Коэффициент линейного расширения | 11,9 | 12,7 | 13,4 | 14,1 | 14,6 | 14,9 | 15,2 | – | – | – |
| Удельная теплоемкость, Дж/кг·°С | 473 | 498 | 515 | 536 | 583 | 578 | 611 | 720 | 780 | – |
Пробка, очевидно, должна будет обладать высокой износостойкостью, поэтому для изготовления этой детали наиболее целесообразно использовать именно такой материал. Заменителями стали 45 могут служить стали 40Х, -50, -50Г2. Но в нашем случае сталь 45 полностью удовлетворяет всем требованиям.
5. ВЫБОР ОБОРУДОВАНИЯ И ИНСТРУМЕНТА
Выбор оборудования и инструмента является одним из основных этапов разработки технологического процесса. Выбор оборудования производится по главному параметру, в наибольшей степени выявляющему его функциональное значение и технические возможности. При выборе оборудования учитывается минимальный объём приведенных затрат на выполнение технологического процесса при максимальном сокращении периода окупаемости затрат на механизацию и автоматизацию. Станки для проектируемого технологического процесса выбираются по результатам предварительного анализа возможных методов обработки поверхности, точности, шероховатости поверхности, припуска на обработку, режущего инструмента и типа производства.
Для изготовления детали “Пробка” использованы следующие станки: деталь будем изготавливать на токарно-винторезном станке 1А616. На мой взгляд, этот станок наиболее эффективен для изготовления этой детали с экономической точки зрения. Станок имеет небольшие габаритные размеры, сравнительно небольшой мощности и полностью подходит по параметрам для изготовления детали “Пробка”. Приведем некоторые технические характеристики этого станка:
Табл.4 – Техническая характеристика станка 1А616.
| Цена и техническая характеристика | 1А64 |
| Цена, у.е. | 1750 |
| Наибольший диаметр обработки над станиной, мм | 320 |
| Расстояние между центрами, мм | 750 |
| Наибольший размер обрабатываемой заготовки над суппортом, мм | 175 |
| Наибольший диаметр обрабатываемого прутка, мм | 34 |
| Количество ступеней частоты вращения шпинделя | 21 |
| Частота вращения шпинделя, мин-1 | 9…1800 |
| Конец шпинделя по ГОСТ | 1-6К 12595 – 72 |
| Конус Морзе | №5 |
| Конус Морзе пиноли задней бабки | №4 |
| Наибольшее сечение резца резцадержателя суппорта, мм | 25Ч25 |
| Мощность электродвигателя, кВт | 4 |
| Габариты станка, мм | 2335Ч852 |
Для фрезерования используем вертикально-фрезерный станок 6Р81Г с торцевой фрезой. Станок предназначен для фрезерования различных деталей из стали, чугуна и цветных металлов цилиндрическими, дисковыми, фасонными, концевыми, радиусными и другими фрезами. На станке можно обрабатывать вертикальные, горизонтальные и наклонные плоскости, пазы быстрорежущим и твердосплавным инструментом.
Табл.5 - Техническая характеристика станка 6Р81Г.
| Цена и техническая характеристика | 6Р81Г |
| Цена, у.е. | 2550 |
| Расстояние от оси торца шпинделя до стола, мм | 50…410 |
| Расстояние от вертикальных направляющих до середины стола, мм | 180…390 |
| Размеры рабочего стола | 1000Ч250 |
| Расстояние торца шпинделя до подвески, мм | 495 |
| Количество скоростей шпинделя | 16 |
| Число ступеней подач стола | 16 |
| Частота вращения шпинделя, мин-1 | 50…1600 |
|
Подача стола, мм/мин: продольных и поперечных вертикальных |
25…800 8,3…266,7 |
|
Мощность электродвигателя, кВт: главного движения подачи стола |
5 1,5 |
| Габариты станка, мм | 1560Ч2045 |
Для получения фасок будем использовать токарный проходной прямой резец с пластинами из твёрдого сплава по ГОСТ 18878-73.
Для получения канавки будем использовать канавочный резец по ГОСТ 18873-73. Для получения поверхности d=60 используем резец проходной упорный резец по ГОСТ 18878-73.
Для получения
угла в
 будем использовать
проходной
упорный резец
по ГОСТ 18878-73.
Для получения резьбы используем проходной резец для нарезания резьбы по ГОСТ 17933-72.
В качестве основного измерительного инструмента штангенциркуль
ШЦ-1 ГОСТ 166-80.
6. ВЫБОР БАЗ И РАСЧЕТ ПОГРЕШНОСТИ БАЗИРОВАНИЯ
Базирование – это придание заготовке или изделию требуемого положения относительно выбранной системы координат. Базами могут служить плоскости, отверстия, наружные и внутренние диаметры, центральные фаски и даже профильные поверхности, если по отношению к ним следует выдерживать размер, ограниченный допуском.
По назначению базы подразделяются на конструкторские (основные и вспомогательные), технологические и вспомогательные. Конструкторские базы используются для определения положения детали в изделии. Технологические базы используют в процессе изготовления или ремонта для определения положения заготовки или детали при обработке относительно инструмента. Технологическими базами заготовка устанавливается в приспособление станка. Измерительные базы используют при проведении измерений.
Технологические базы подразделяются на черновые и чистовые. Черновые базы (необработанные поверхности) заготовки соприкасаются с установочными элементами приспособления, чистовые базы (обработанные поверхности) служат для установки в приспособление.
При базировании заготовок и деталей необходимо соблюдать основные правила: 1) постоянство баз; 2) единство (совмещение) конструкторских, технологических и измерительных баз.
В качестве черновых баз выбираются поверхности:
обеспечивающие устойчивое положение заготовки в приспособлении;
необрабатывающиеся и обрабатывающиеся поверхности с наименьшим припуском, от которых задаются размеры или положение других обрабатываемых поверхностей;
наиболее чистые и точные;
используемые только один раз, т.к. после первой операции появляются более чистые и точные поверхности.
В первой технологической операции необходимо обрабатывать поверхности, которые будут основными чистовыми базами. Это позволяет обеспечить принцип единства баз. Для чистовых баз выбирают поверхности, руководствуясь следующими правилами:
выбранная поверхность должна использоваться на всех технологических операциях, кроме первой;
при отделочных операциях установка должна производиться на основные базы, чтобы при обработке деталь занимала то же положение, что и при работе в изделии;
базой должна быть поверхность, от которой размер задаётся с наименьшим допуском.
От способа базирования будут зависеть смещения и погрешности при обработке, а, следовательно, и качество готовой детали.
При консольном закреплении в самоцентрирующих патронах пространственное отклонение заготовки длиной l равно
рк = Δк∙l,
где Δк – удельная кривизна заготовок на 1 мм длины, мкм.
По справочным данным [1] для данного случая Δк = 0,1 мкм/мм. Поэтому рк = 33·0,0001 = 0,033(мм)
Тогда остаточное пространственное отклонение при соответствующих коэффициентах уточнения формы 0,06 для чернового и 0,04 для чистового точения [1] равно:
после предварительного обтачивания ~ р1 = 0,06∙33 = 1,98 (мкм);
после окончательного обтачивания ~ р2 = 0,04∙33= 1,32 (мкм).
Погрешность установки равна
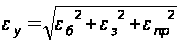 ,
где εб – погрешность базирования, мм;
εз – погрешность закрепления, мм;
εпр – погрешность приспособления, мм.
Поскольку конструкторская и технологическая базы не совпадают, то
εб = 0,37 (допуск на размер Ж60±0,37). Используя справочные данные [1], примем εз = 0,11 мм, εпр = 0,05 мм. Тогда
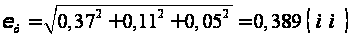
| Точение | необработанная поверхность детали | |
| Точение | обработанная поверхность детали | |
| Фрезерование | обработанная поверхность детали - резьба, с надетым на неё резьбовым кольцом |
7. РАСЧЕТ ПРИПУСКОВ НА ОБРАБОТКУ И ВЫБОР ЗАГОТОВКИ
Припуском называют слой материала, который снимают с заготовки для получения готовой детали.
Назначение рациональных припусков имеет важное технико-экономическое значение.
Завышенный припуск при обработке резанием приводит к росту числа проходов и толщины снимаемой стружки, что соответственно вызывает увеличение усилий резания, увеличивает возможность возникновения значительных деформаций деталей в процессе обработки и уменьшает точность их изготовления, повышает износ инструмента и перерасход электроэнергии.
Заниженный припуск не позволяет удалять дефектный слой материала и получать требуемую точность и шероховатость обрабатываемых поверхностей. Важно не только правильно выбрать припуск, но и добиться постоянства его размеров.
При определении припуска необходимо учитывать конфигурацию и размеры заготовки, назначенные методы обработки, характеристику выбранного оборудования и его фактическое состояние.
Допускаемые отклонения величины припуска на обработку партии деталей определяются допуском на припуск, который представляет собой разность между наибольшим и наименьшим припуском.
Слишком малые допуски усложняют обработку, слишком большие допуски увеличивают припуск на последующие операции.
Допуск на общий припуск является одновременно и допуском на заготовку.
Произведём расчёт для поверхности Ж60±0,37. Все результаты будем заносить в следующую таблицу:
Таблица 6 – Расчёт припусков поверхности Ж60±0,37.
| Технологические переходы обработки поверхности Ж60±0,37. | Элементы припуска, мкм. | Расчётный припуск 2Ζmin, мкм. | Расчётный размер dp, мм. | Предельный размер, мм. | Предельное значение припуска, мкм. | Допуск d, мм. | |||||
| Rz | T | r | e | dmin | dmax |
|
|
||||
| 1. Заготовка | 150 | 250 | 33 | – | – | 62,22 | 62,22 | 63,23 | – | – | 1100 |
| 2. Точение черновое | 50 | 50 | 1,98 | 389 | 980 | 61,24 | 61,24 | 62,16 | 980 | 1160 | 920 |
| 3. Точение чистовое | 20 | 25 | 1,32 | 389 | 868 | 60,37 | 59,63 | 60,37 | 1610 | 1790 | 740 |
Значения Rz и Т определяем по т. 4.3-4.6 [1].
Расчётный минимальный припуск на обработку:
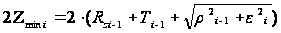
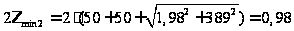 мм.
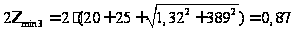 мм.
Далее для конечного перехода в графу “Расчётный размер” записываем наименьший предельный размер детали по чертежу. Для перехода, предшествующего конечному, определяем расчётный размер прибавлением к наименьшему предельному размеру по чертежу расчётного припуска:
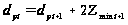
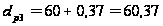 мм.
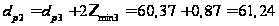 мм.
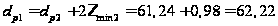 мм.
Записываем наименьшие предельные размеры по всем технологическим переходам, округляя их до того знака десятичной дроби, с каким дан допуск на размер для каждого перехода.
Определяем наибольшие предельные размеры прибавлением допуска к округлённому наименьшему предельному размеру:
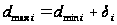 (15)
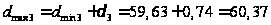 мм.
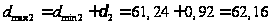 мм.
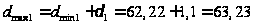 мм.
Записываем
предельные
значения припусков
как разность
наибольших
предельных
размеров
 и как разность
наименьших
предельных
размеров
 предшествующего
и выполняемого
переходов:
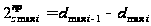
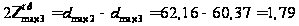 мм.
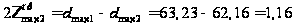 мм.
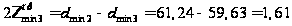 мм.
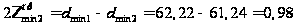 мм.
Определяем
общие припуски,
суммируя
промежуточные
припуски на
обработку:
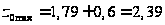 мм.
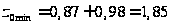 мм.
Рассчитываем общий номинальный припуск:
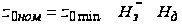 ,
где Нз – нижнее отклонение размера заготовки. Из т.3, стр. 120 [3]
Нз=0,67 мм.
Нд – нижнее отклонение размера диаметра. По чертежу Нд=0,37 мм.
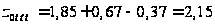
 мм.
Рассчитываем номинальный диаметр заготовки:
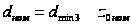
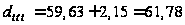 мм.
Произведём проверку правильности выполнения расчётов:
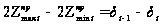
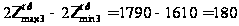 мкм.
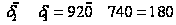 мкм.
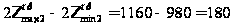 мкм.
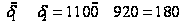 мкм.
Приведём схему расположения припусков и допусков на обработку поверхности Ж60±0,37:
На остальные обрабатываемые поверхности припуски