Разработка маршрутно-операционного технологического процесса изготовления детали "Фланец кулака"
 –
относительный
износ резцов.
Для Т15К6 = 6 мкм/км
– углеродистая
сталь (стр. 74,
табл. 28).
Lо = 500…1000 м
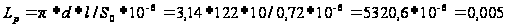
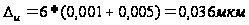
2. Определим
колебание
системы
 вследствие
изменения силы
Py из-за непостоянной
глубины резания
и податливости
системы при
обработке
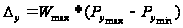 ,
где
Wmax – наибольшее значение составляющей силы резания, совпадающей с направлением выдерживаемого размера.
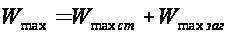
 =
П / Р, где
П – податливость станка, П = 100*0,75 = 75 (стр. 29 табл. 11);
Р – нагрузка станка, Р = 1960 (стр. 29 табл. 11),
=
75 / 1960 =0,038
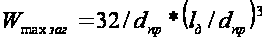
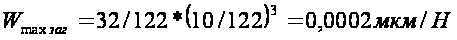
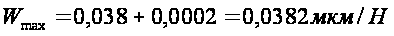
Наибольшая Py max и наименьшая Py min нормальные составляющие силы резания определяются исходя из условия:
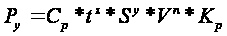
Ср = 125; х
= 1,0; у=0,75; n=0; S=0,72;
V = 116;


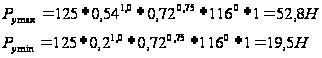
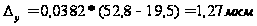
Изменение обрабатываемого размера вследствие упругих деформаций:
3. Определим
погрешность,
вызванную
геометрическими
неточностями
станка
 :
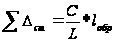 ,
где
С – допустимое отклонение от параллельности оси в плоскости выдерживаемого размера на длине L = 300 мм;
Для Ш до 320 = 10, т.е. С = 10 * 0,75 = 7,5 (стр. 54 табл. 23);
 – общая длина
детали,
= 46 мм, отсюда
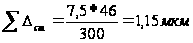
4. Погрешности настройки станка:
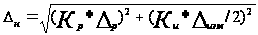

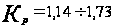 ;

 погрешность
измерения,
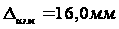 (стр. 72 табл. 27)
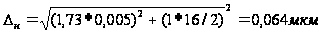
5. Определим температурные деформации технологической системы, приняв их равными 15% от суммы остальных погрешностей:
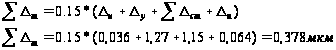
7. Определим суммарную погрешность обработки по уравнению:
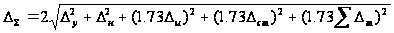
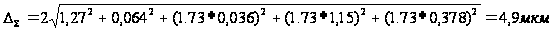
При чистовом точении IT8 = 63 мкм.
В данном
случае условие
выполнение
работы без
брака ( )
действует, так
как 63 мкм > 4,9 мкм.
7. Расчет режимов резания
При назначении элементов режимов резания учитывают характер обработки, тип и размеры инструмента, материал его режущей части, материал и состояние заготовки, тип и состояние оборудования.
Таблица 7
| № и название операции | Переходы | t, мм | S, мм/об. | V, м/мин | n, об/ мин |
| 005 Токарная с ЧПУ | Подрезать торец | 2,6 | 0,8 | 115 | 253 |
| 010 Токарная с ЧПУ | Точить цилиндрическую поверхность | 3,1 | 0,72 | 116 | 303 |
| Расточить начисто | 2 | 0,5 | 150 | 1194 | |
| 020 Вертикально-сверлильная | Сверлить 10 отверстий диаметром d8 | 4,5 | 0,15 | 27 | 614 |
| Нарезать резьбу диаметром d10 | 0,5 | 0,04 | 13 | 414 |
t мм – глубина резания,
S мм/об. – подача,
V м/мин – скорость резания,
n об. – частота вращения.
Допустим: Сверлим 10 отверстий диаметром Ш14
Исходные данные:
– диаметр
сверления D =
14 мм,
– назначаем t = 4,5 мм; S = 0,15 мм/об – стр. 277, табл. 25
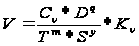 ,
отсюда
С = 7,0; q = 0,40; у = 0,70; m
= 0,20 – стр. 278, табл.
28
Т = 30 – 60 мин.
К
= К *
К
 *
К
 ,
Составляющие
коэффициента
К:
К
= К *

К=
0,8; n
= 0,9;
 =
750
К
= 0,8*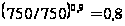
К
= 1,00 – стр. 263, табл.
6
К
= 1,0 – стр. 280, табл.
31, тогда
К
= 0,8* 1,00* 1,0 = 0,8
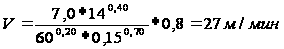
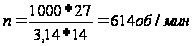
Остальные режимы резания рассчитываются аналогично.
Подрезать торец, поверхность 1:
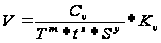
С
= 340; х = 0,15; у = 0,45; m =
0,20
Т = 30 – 60 мин.
t = 2,6 мм; S = 0,8 мм/об
К
= 0,8
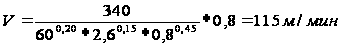
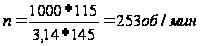
Точить цилиндрическую поверхность:
С
= 350; х = 0,15; у = 0,35; m =
0,20
Т = 30 – 60 мин.
t = 3,1 мм; S = 0,72 мм/об
К
= 0,8
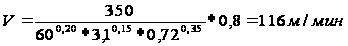
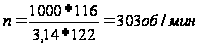
Расточить начисто поверхность 8:
С
= 340; х = 0,15; у = 0,45; m =
0,20
Т = 30 – 60 мин.
t = 2 мм; S = 0,5 мм/об
К
= 0,8
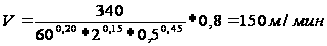
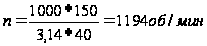
Нарезать резьбу диаметром d10:
С
= 64,8; х = 0; у = 0,5; m =
0,90 – стр. 296, табл.
49
Т = 30 – 60 мин.
t = 0,5 мм; S = 0,04 мм/об
К
= 0,8
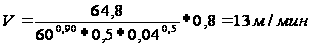
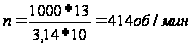
8. Расчет технической нормы времени по нормативам
Одним из основных требований при проектировании технологических операций является требование минимума затрат труда на ее выполнение. Критерием оценки трудоемкости является норма штучно-калькуляционного времени:

Основное время приближенно может быть определено по зависимости:
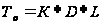 ,
где
К – коэффициент, отражающий средний уровень режимов при данном виде обработки;
D и L – размеры обрабатываемых поверхностей.
Расчет основного времени проводим по операции 005 Токарная с ЧПУ по четырем переходам:
Подрезаем торец:
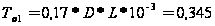
Точим торец:
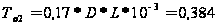
Растачиваем предварительно отверстие:
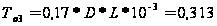
Растачиваем фаску:
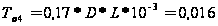
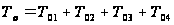
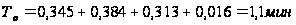
 –
коэффициент
Токарного
станка с ЧПУ,

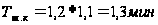
Таким образом, время на выполнение операции 005 Токарной с ЧПУ составляет мин.
КОНСТРУКТОРСКАЯ ЧАСТЬ
Рассчитаем для заготовки силу Pо, которая старается сдвинуть заготовку, и момент М, который старается провернуть заготовку.

Здесь главная составляющая силы резания – окружная сила, Н
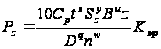
где
z – число зубьев фрезы, z=4;
n – частота вращения фрезы, n=70 об/мин;
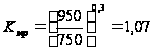 – поправочный
коэффициент,
учитывающий
влияние качества
обрабатываемого
материала на
силовые зависимости.
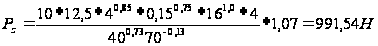
 (41)
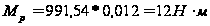
Тогда момент трения
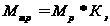 (42)
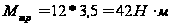 или 42000Нмм
Теперь найдем силу реакции опоры из уравнения:
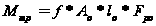 (43)
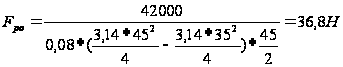
10 Определение погрешности установки
Обеспечение заданной точности механической обработки с использованием приспособлений в значительной мере зависит от выбора технологических баз и схемы установки заготовок. Обработка заготовок в приспособлениях на предварительно настроенных станках исключает разметку заготовок и последующую выверку их на станке. Однако при этом возникает погрешность установки.
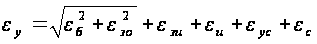 (44),
где
 – погрешность
базирования;
 – погрешность
закрепления
основания;
 – погрешность
закрепления,
связанная с
изменением
формы погрешности
контакта
установочного
элемента в
результате
его износа;
 – погрешность,
определяемая
прогрессирующим
износом установочных
элементов;
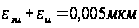
 – погрешность
изготовления
и сборки опор
станочного
приспособления;
 – погрешность
установки и
фиксации
приспособления
на станке.
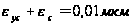
Рассчитаем погрешность установки для операции вертикально-фрезерной (фрезеровать плоскость в размер 24).
 ,
поскольку
размер проставлен
от технологической
базы.
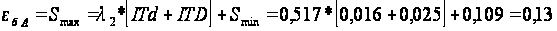
(расчетный модуль цилиндр-цилиндр).
Погрешность закрепления для размера А равна нулю, так как усилие зажима перпендикулярно этому размеру.
Погрешность закрепления для размера S4 находится по формуле:
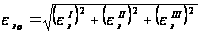 (45),
где
