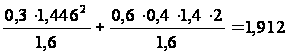Розробка ефективної транспортної технології для виготовлення тканини артикулу 4784
ВВЕДЕННЯ
Широка механізація й автоматизація підйомно – транспортних операцій є одним з основних резервів різкого підвищення продуктивності праці в текстильній промисловості.
При проектуванні ткацької фабрики необхідно враховувати той факт, що внутрішні вантажопотоки підприємства в 10 – 15 разів перевищують зовнішні. Витрати на транспортні операції можуть досягати 20 – 25 % фонду заробітку основного персоналу фабрики. Тому на механізацію внутрішньо фабричних транспортних і вантажних робіт необхідно звертати особливу увагу.
Механізація і автоматизація операцій по транспортуванню напівфабрикатів і готової продукції на підприємствах текстильної промисловості веде до значного зниження собівартості виробів, полегшенню умов праці і підвищенню культури праці, вивільненню робочої сили для використання її в сфері виготовлення основної продукції.
Процес удосконалення машин як періодичного, так і безперервного транспорту відкриває широкі перспективи для комплексної механізації цехів і виробництва в цілому. На підприємствах в основному існують такі напрями удосконалення технології переміщення вантажів:
комплексна механізація вантажно-розвантажувальних, транспортних і складських робіт на основних вантажопотоках з застосуванням сучасних транспортних засобів;
оптимізація маршрутів переміщення вантажів і транспортно-технологічних схем;
введення технічно обґрунтованих норм часу на всі операції технологічного процесу переміщення вантажів.
Аналіз умов транспортування вантажів розкриває декілька рішень комплексної механізації виробництва. При цьому потрібно враховувати те, що комплексна механізація не може бути відокремлена і ізольована від інших елементів виробничого процесу.
Тому метою даної роботи є розробка ефективної транспортної технології для виготовлення тканини артикулу 4784.
1. ВИБІР ТЕХНОЛОГІЧНОГО ПЛАНУ ТКАЦТВА
Для проектування на підприємстві засобів механізації за основу взято дані з курсового проекту з дисципліни «ОТЕПВ» . Транспортна технологія розроблена для здійснення ефективного технологічного процесу виготовлення тканини артикула 4787, який представлено на рис.1.
|
СКЛАД СИРОВИНИ |
|
|
ОСНОВА |
УТОК |
|
|
|
 29текс
ММ - 150 -2 29текс

|
ПЕРЕМОТУВАННЯ |
|
|
 М
– 150 – 2
|
ПЕРЕМОТУВАННЯ |
|
М – 150 – 2 |
|
СНУВАННЯ |
|
|
 СП
- 180, Ш – 616 - 2
|
ШЛІХТУВАННЯ |
|
|
 ШБ
- 11/180
|
ПРОБИРАННЯ 90% |
|
ПСМ - 230 |
|
ПРИВ’ЯЗУВАННЯ 10% |
|
УП - 5 |
|
ТКАЦТВО |
|
СТБ – 180 |

|
ПРИЙМАЛЬНО-КОНТРОЛЬНИЙ ВІДДІЛ |
|
Б - 180 |
Рис.1 Технологічний план ткацтва
2. ВИХІДНІ ДАНІ ДО ПРОЕКТУВАННЯ
Проектування підйомно – транспортних систем ткацького виробництва проводиться на базі даних про об’єм переробки ниток фабрикою (табл.1) та маси ниток на пакуваннях ткацького виробництва (табл. 2).
Таблиця 1
Середньодобовий об’єм переробки пряжі
| Технологічний процес | Основа | Уток | ||||||
| Маса пряжі, яка посту-пає, кг | Відходи, % | Вихід напівфабри кату, % | Маса пряжі, яка вихо-дить, кг | Маса пряжі, яка посту-пає, кг | Відходи, % | Вихід напівфабрикату, % | Маса пряжі, яка вихо-дить, кг | |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| Зберігання (центральний склад) | 3883,515 | 0 | 100 | 3883,515 | 3320,239 | 0 | 100 | 3320,239 |
| Перемотування | 3883,515 | 0,014 | 99,97 | 3882,349 | 3320,239 | 0,014 | 99,97 | 3319,244 |
| Снування | 3882,349 | 0,05 | 99,92 | 3879,244 | - | - | - | - |
| Шліхтування | 3879,244 | 0,292 | 99,628 | 3864,813 | - | - | - | - |
| Пробирання | 386,481 | 0,001 | 99,558 | 385,005 | - | - | - | - |
| Прив’язування | 3850,049 | 0,06 | 3833,032 | - | - | - | - | |
Ткацтво |
4218,037 | 0,11 | 99,448 | 4194,753 | 3316,854 | 0,042 | 99,928 | 3316,854 |
Облік і контроль |
4026,92 | - | - | - | 3316,854 | - | - | - |
Таблиця 2
Маса ниток на пакуваннях ткацького виробництва (з врахуванням спрягомих довжин)
| Маса, кг | |||||||||
| Система ниток | Прядильне пакування | Мотальне пакування | Снувальний валик | Ткацький навій | Тканина | ||||
| Маса 100 пог.м | Довжина рулону, який знятий з верстату | Маса рулону, знятого з верстату | Довжина рулону який відправляється з фабрики | Маса рулону, який відправляється з фабрики | |||||
| Основа | 1,374 | 2,081 | 374,338 | 224,193 | 11,639 | 120 | 26,093 | 1000 | 217,44 |
| Уток | 1,374 | 2,615 | - | - | 10,105 | - | - | - | - |
Довжина тканини в рулоні Lтк.р , яка відправляється з фабрики, приймається від 1000 до 3000 м в залежності від поверхневої щільності тканини.
Маса рулона тканини, яка знята з верстата, кг:
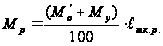 ,кг
(2.1)
де Мўо, Му - маса ниток основи і утоку в 100 м погонної довжини сурової тканини без врахування відходів, кг;
lтк.р. – довжина тканини в рулоні, м.
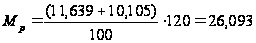
Маса розбракованого рулону тканини, яка відправляється з фабрики:
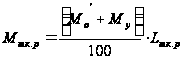 ,
кг (2.2)
де Lтк.р – довжина розбракованої тканини у рулоні, м.
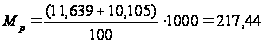
Кількість рулонів нерозбракованої тканини:
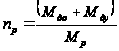 ,
шт (2.3)
де Мдо;Мду – маса основних і утокових ниток, які переробляються за добу, кг;
Мр – маса рулону нерозбракованої тканини, кг.
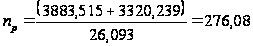
Приймається: 277
Кількість рулонів розбракованої тканини:
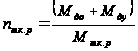 ,
шт (2.4)
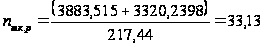
Приймається: 34
3. ВИЗНАЧЕННЯ СКЛАДУ І РОЗМІРІВ ВАНТАЖОПОТОКІВ
Типові вантажопотоки ткацького виробництва представлені в табл. 3. Для встановлення основних параметрів використовують дані табл. 1 і табл. 2, прийнявши необхідний тип намотувальної тари і здійснюють наступні розрахунки.
Маса пакування з врахуванням ваги намотувальної тари, кг:
mп.т = mсп + mтар, кг (3.1)
де mс п – маса ниток на пакуванні з врахуванням спрягомої довжини, кг;
mтар – маса одиниці намотувальної тари, кг.
Для основи:
Для пакувань з машин ММ – 150 – 2
mпт = 1,374 + 0 = 1,374 кг
2. Для пакувань з машин М – 150 – 2
mпт = 2,081 + 0,09 = 2,171 кг
3. Для пакувань з снувальної машини СП – 180
mпт = 374,338 + 85 = 459,338 кг
4. Для пакувань з шліхтувальної машини ШБ – 11 / 180
mпт = 224,193 + 58 = 282,193 кг
Для утоку:
1. Для пакувань з машин ММ – 150 – 2
mпт = 1,374 + 0 = 1,374 кг
Для пакувань з машин М – 150 – 2
mпт = 2,615 + 0,09 = 2,705 кг
Кількість пакувань по всіх переходах згідно технологічного плану:
 ,
шт (3.2)
де Мд – потреба в основній чи уточній пряжі, кг/доб
1. Циліндричні бобіни м’якого намотування
- основа
nпак
=
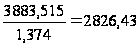
Приймається 2827 шт
уток
nпак
=
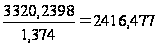
Приймається 2417 шт
2. Конічні бобіни
основа
nпак
=
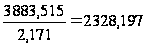
Приймається 2329 шт
уток
nпак
=
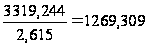
Приймається 1270 шт
3. Снувальні валики
nпак
=
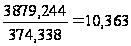
Приймається 11 шт
4. Ткацькі навої
nпак
=
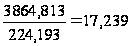
Приймається 18 шт
5. Кількість рулонів не розбракованої тканини
nпак = 277 шт
6. Кількість рулонів розбракованої тканини
nпак = 34 шт
Загальна маса намотувальної тари з нитками, кг:
Мп.т = nпак · mп.т, кг (3.3)
1. Циліндричні бобіни
основа
Мпт = 2827∙ 1,374 = 3884,298
уток
Мпт = 2417 ∙ 1,374 = 3320,958
2. Конічні бобіни
основ
Мпт = 1329 ∙ 2,171 = 2885,259
уток
Мпт = 1270 ∙ 2,705 = 3434,481
3. Снувальні валики
Мпт = 11 ∙ 459,338 = 5052,718
4. Ткацькі навої
Мпт = 18 ∙ 282,193 = 5079,474
5. Рулони не розбракованої тканини
Мпт = 277 ∙ 36,093 = 9997,761
6. Рулони розбракованої тканини
Мпт = 34 ∙ 217,44 = 7392,96
Таблиця 3
Склад і розміри вантажопотоків
|
Склад вантажопотоків |
Значення | |||||||||||||
| Характеристика ниток: сирови-на, лінійна щільність | Характеристика пакувань | Основний вантажопотік | Зберігання на складах | Повернення тари | ||||||||||
Добова потреба, кг |
Вид пакування | Вид намотувальної тари | Маса ниток у паку-ванні, кг | Маса намотувальної тари, кг | Маса ниток і намоту-вальної тари, кг | Кіль-кість пакувань, шт. | Загальна маса ниток і тари, кг | Відношення запасу до споживання,% | Кількість пакувань, шт. | Загальна маса ниток і тари, кг | Кількість намоту-вальної тари, шт. | Маса намотувальної тари, кг | ||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 |
| 1.Основні нитки на намотувальній тарі, які потрапляють до цент-рального складу | х/б 29 текс | 3883,515 | Циліндрична бобіна | - | 1,374 | - | 1,374 | 2827 | 3884,298 | 100 % | 2827 | 3884,298 | - | - |
| 2.Утокові нитки на на-мотувальній тарі, які потрапляють до цент-рального складу | х/б 29 текс | 3320,239 | Циліндрична бобіна | - | 1,374 | - | 1,374 | 2417 | 3320,958 | 100 % | 2417 | 3320,958 | - | - |
| 3.Основні нитки на намотувальній тарі, які потрапляють у моталь-ний відділ | х/б 29 текс | 3883,515 | Циліндрична бобіна | - | 1,374 | - | 1,374 | 2827 | 3884,298 | 75 % | 2121 | 2913,244 | - | - |
| 4.Утокові нитки на намотувальній тарі, які потрапляють в мотальний відділ | х/б 29 текс | 3320,2398 | Циліндрична бобіна | - | 1,374 | - | 1,374 | 2417 | 3885,298 | 75 % | 1813 | 2913,974 | ||
| 5. Утокові нитки на намотувальній тарі, які потрапляють у ткацький цех | х/б 29 текс | 3319,244 | Конічна бобіна | Патрон конічний | 2,615 | 0,09 | 2,705 | 1270 | 3434,481 | - | - | - | - | - |
| 6.Повернення намоту-вальної тари утокових ниток на центральний склад | - | - | - | Патрон конічний | - | 0,09 | - | - | - | - | - | - | 1270 | 114,3 |
| 7.Основні нитки на намотувальній тарі, які потрапляють на проміжний склад снувального відділу | х/б 29 текс | 3739,6 | Конічна бобіна | Патрон конічний | 2,081 | 0,09 | 2,171 | 1329 | 2885,259 | 75% | 997 | 2163,944 | - | - |
| 8. Повернення намоту-вальної тари в моталь-ний відділ | - | - | - | Патрон конічний | - | 0,09 | - | - | - | - | - | - | 1329 | 119,61 |
| 9.Основні нитки на снувальних валиках, які потрапляють на проміжний склад шліхтувального відділу | х/б 29 текс | 3879,244 | Снувальний валик | Валик | 374,338 | 85 | 459,338 | 11 | 5052,718 | 75% | 9 | 3789,539 | - | - |
| 10. Повернення порожніх снувальних валиків на проміжний склад |
- - - - - - - - - Валик- - - - - - - - - - - - - - - - - - - - 11 |
-935 | 85 | - |
- - - - - |
|||||||||
| 11. Намотані ткацькі навої, які потрапляють на проміжний склад проборного відділу | х/б 29 текс | 3864,813 | Ткацький навій | Навій | 224,193 | 58 | 282,193 | 18 | 5079,474 | 75% | 14 | 3809,606 | - | - |
| 12. Намотані ткацькі навої, які потрапляють на пробирання 10% | х/б 29 текс | 386,481 | Ткацький навій | Навій | 224,193 | 58 | 282,193 | 2 | 564,386 | - | - | - | - | - |
| 13. Пробрані ткацькі навої зі зйомним приладом, які потрапляють на ткаткацькі верстати | х/б 29 текс | 3864,813 | Ткацький навій | Навій | 224,193 | 91,154 | 315,347 | 2 | 630,694 | - | - | - | - | - |
| 14. Намотані ткацькі навої, які потрапляють на прив’язку 90% | х/б 29 текс | 3850,049 | Ткацький навій | Навій | 224,193 | 58 | 282,193 | 16 | 4515,088 | - | - | - | - | - |
| 15. Повернення порожніх ткацьких навоїв | - | - | - | Навій | - | 58 | - | - | - | - | - | - | 18 | 1044 |
| 16. Повернення зйомних приладів в проборний відділ | - | - | - | Зйомні прилади | - | 33,154 | - | - | - | - | - | - | 2 | 66,308 |
| 17. Тканина в рулонах, яка потрапляє на склад нерозбракованої продукції | х/б | 7511,607 | Рулон | Товарний валик | 26,093 | 10 | 36,093 | 277 | 9997,761 | 100% | 27 | 9997,761 | - | - |
| 18. Тканина в рулонах, яка відправляється з ткацької фабрики | х/б | 7511,607 | Рулон | Без тари | 217,44 | - | 217,44 | 34 | 7392,96 | 100% | 34 | 7392,96 | - | - |
Для зберігання на центральному складі основної та утокової пряжі приймаються візки типу ТО – 1. Пряжу в циліндричних бобінах м’якого намотування з фарбувального цеху на даних візках доставлятимуть електротягачі.
При зберіганні бобін з пряжею на візках останні встановлюються зімкнутими рядами по два візка за шириною ряду.
Необхідна кількість візків:
Квіз
=
 ,
шт (3.4)
де nпак – кількість пакувань пряжі, яка зберігається на складі (з врахуванням запасу), шт
Евіз – ємність візка, шт
Квіз.о
=
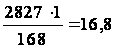
Приймається 17 шт
Квіз.у
=
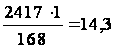
Приймається 15 шт
Ємність візка, шт:
Евіз = Чбш ∙ Кш , шт (3.5)
де Чбш – число бобін, що поміщаються в один шар у візку, шт
Кш – кількість можливих шарів з бобінами у візку.
Евіз = 28 ∙ 6 = 168 шт
Число бобін одного шару визначається по формулі:
Чбш = Чб.шир ∙ Чб.довж , шт (3.6)
де Чб.шир – кількість бобін, що вміщуються по ширині візка;
Чб.довж – кількість бобін по ширині візка.
Чбш = 4 ∙ 7 = 28
Число бобін, які вміщуються по ширині візка:
Чб.шир = Ввіз / Db, шт (3.7)
де Ввіз – ширина візка, см
Db – діаметр бобіни, см
Чб.шир = 90 / 20 = 4,5
Приймається 4
Число бобін, що вміщуються по ширині візка:
Чб.довж = Lвіз / Db, шт (3.8)
де Lвіз – довжина візка,см
Чб.довж = 140 / 20 = 7
Кількість можливих шарів з бобінами у візку:
Кш = Нвіз / Нб (3.9)
де Нвіз – висота несучої конструкції візка, см
Нб – висота бобіни, см
Кш = 102,7 / 15 = 6,8
Приймається 6
Кількість візків, які встановлюються в один ряд за шириною складу (підготовчого відділу):
Квіз.р
=
 ,
шт (3.10)
де Шпід – ширина підготовчого відділу, м
hт – ширина торцевого проходу, м
lвіз – довжина візка, м
hвіз – зазор безпеки, (0,2 м)
Квіз.р
=
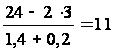
Ширина ряду візків, м:
Вр.віз = Ввіз ∙ 2 + 0,2, м (3.11)
Вр.віз = 0,9 ∙ 2 + 0,2 = 2
Кількість рядів візків:
Nр.віз
=
 (3.12)
Nр.віз
=
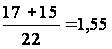
Приймається 2
Площа, яка займається рядами візків, м2:
S1 = Sвіз = Nр.віз ∙ Lр.віз ∙ Вр.віз . м2 (3.13)
S1 = Sвіз = 2 ∙ 18 ∙ 2 = 72
Площа, яка зайнята проходами визначається по формулі:
S2 = Sn – (S1 + S3 + S4), м2 (3.14)
де Sn – площа за схемою, м2
S2 = 344,4 – (72 + 21,6 + 0) = 250,8
Площа для прийому і видачі пряжі, м2:
S3 = 0,3 ∙ S1 = 0,3 ∙ 72 = 21,6 (3.15)
Загальна площа складу, м2:
S = S1 + S2 + S3 + S4 =72+ 250,8 + 21,6+ 0 = 344,4 (3.16)
Довжина центрального складу, м:
L
=
 ,
м (3.17)
L
=
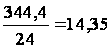
4. ВИБІР І ОБГРУНТУВАННЯ ОБЛАДНАННЯ І ПІДЙОМНО – ТРАНСПОРТНИХ ЗАСОБІВ ПО ПЕРЕХОДАХ ТКАЦЬКОГО ВИРОБНИЦТВА
Комплексна механізація транспортних і вантажно – розвантажувальних робіт представляє собою раціональне поєднання різних транспортуючих машин і пристроїв, які злагоджено працюють з технологічним обладнанням по всім переходам.
Головними підйомно – транспортними операціями у ткацтві є переміщення, зберігання і встановлення у гнізда машин снувальних валів і навоїв, подача основної та утокової пряжі, накопичення і переміщення сурової і готової тканини.
Для виготовлення тканини арт.4784 був прийнятий вище поданий технологічний план ткацтва. Для забезпечення нормального протікання технологічних процесів на підприємстві заплановані проміжні склади для зберігання і підтримання в належних умовах напівфабрикати, монорейковий і підлоговий види транспорту, які вчасно забезпечують технологічні машини сировиною.
Основна та утокова пряжа на центральному складі зберігатиметься у візках ТО – 1. До мотальних машин візки доставлятимуться акумуляторними тягачами АТ – 60. Після перемотування конічні бобіни з утоковою пряжею електротягачем доставлятимуть на візках у ткацький цех, а основу переміщуватимуть на візках типу № 5 на шпулярники снувальних машин.
Напрацьовані навої зі снувального відділу підвісним електротягачем ВКМ – 911 транспортуюься на проміжний склад шліхтувального відділу, а із складу на стійки шліхтувальних машин. В проміжному складі на вертикально – замкнених стелажах зберігатимуться напрацьовані навої та запасні. Наявність проміжних складів дає змогу урівноважити коливання з доставкою і напрацюванням напівфабрикатів, а також мати заданої кількості запас пакувань.
Прошліхтована основа підвісним електротягачем переміщується у проборний відділ. В даному відділі ткацькі навої спочатку зберігаються на горизонтально – замкнутих стелажах. Пробираються на механізованих верстатах 10 % навоїв, а 90 % прив’язуватимуться безпосередньо біля ткацьких верстатів.
У ткацький цех на візках ТУН – 8 з проборного відділу акумуляторним тягачем АТ – 60 доставлятимуть як пробрані навої так і навої, які прив’язуватимуть.
Тканину арт.4784, що виробляється на верстатах СТБ – 2 – 180 в рулонах укладатимуть у візки ТО - 4 і електротягачем відвозитимуть на склад не розбракованої продукції в ПКВ. До візків ТО - 4 тканину в рулонах доставлятимуть на ручних візках.
Із складу сурову тканину розбраковуватимуть бракувальними машинами Б – 180 і на АТ – 60 відвозитимуть на склад розбракованої продукції.
Прийнята схема механізації передбачає і зворотні рейси усіх видів транспорту із порожньою тарою. На кожному із проміжних складів підтримуються свої умови (температура, вологість, рух повітря) для зберігання напівфабрикатів.
В мотально – снувальному відділі основа з мотальних машин зберігатиметься у візках тип № 5 за шпулярниками снувальних машин. Напрацьовані навої з снувальних машин підвісний електротягач доставлятиме у проміжний склад шліхтувального відділу, де вони зберігатимуться у вертикальних стелажах. Прошліхтовані основи і частина пробраних розміщуватимуться у горизонтальних механізованих стелажах, що в проміжному складі проборного відділу.
Технічні характеристики підйомно – транспортних машин представлені у табл. 5.
Таблиця 5
Перелік основних параметрів прийнятих до встановлення підйомно – транспортних засобів
| Транспортний засіб | Параметр | Числове значення |
| 1 | 2 | 3 |
| 1. Акумуляторний тягач АТ - 60 |
Тягове навантаження на гаку, кГ Максимальна швидкість переміщення, км/год: з вантажем без вантажа Максимальна вага вантажу на причіпу, кг Габаритні розміри, м: довжина ширина |
До 60 5 7 1500 0,59 1,446 0,7 |
| 2. Транспортний візок ТО - 1 |
Вантажопідйомність візка, кг Вага, кг Габаритні розміри, м довжина ширина висота |
400 73 1,4 0,9 1,027 |
| 3. Транспортний візок ТО – 4 |
Вантажопідйомність візка,кг Вага, кг Габаритні розміри, мм довжина ширина висота |
400 67 1,4 0,9 1,027 |
|
4.Ручний візок типу №5 |
Вантажопідйомність візка,кг Вага,кг Розміри кузова, м: довжина ширина висота Габаритні розміри, мм: довжина ширина висота |
300 120 1,14 0,615 0,680 1,395 0,665 0,92 |
| 5. Транспортний візок ТУН - 8 |
Габаритні розміри візка, м: довжина ширина висота Відстань від підлоги до центра навою, м Вага візка, кг |
2,085 0,55 0,8 0,48 136 |
|
6. Електротягач підвісний |
Позначення талі Вантажопідйомність, кг Висота підйому вантажу, м Швидкість, м/хв підйому вантажу переміщення Однорейковий шлях: матеріал найменший радіус закруглення Тягове навантаження, кН |
ВКМ-911 500 3 8 30 Двотавр 0,5 2,75 |
| 6. Горизонтальний механізований стелаж для снувальних валиків |
Ємність стелажа, навоїв Габаритні розміри, м: довжина ширина висота |
11 6,2 2,5 2,1 |
| 7. Горизонтальний механізований стелаж для ткацьких навоїв |
Ємність стелажа, навоїв Габаритні розміри, мм: довжина ширина висота |
11 9,0 2,54 2,6 |
5. ВИЗНАЧЕННЯ ПАРАМЕТРІВ СКЛАДІВ ТА ЇХ ОБЛАДНАННЯ
Сучасні склади аналогічні виробничим приміщенням. У них не тільки розміщуються вантажі, але й виконуються за рахунок різноманітних механізмів і приладів з широким застосуванням засобів автоматизації важкі і трудомісткі операції. При цьому кожний механізм завантажений максимально як по вантажомісткості так і у часі.
Усі технологічні підрозділи проектуємої ткацької фабрики будуть з проміжними складами для забезпечення безперервності технологічного процесу при можливій неритмічності вантажопотоків. У мотально – снувальному відділі запас основної пряжі знаходитиметься за шпулярниками снувальних машин.
Необхідна кількість візків типу № 5:
Квіз
=
 ,
шт (5.1)
де nпак – кількість пакувань пряжі, яка зберігається на складі (з врахуванням запасу), шт
Евіз – ємність візка, шт
Квіз
=
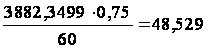
Приймається 49 шт
Ємність візка розраховується по формулі (3.6), шт:
Евіз = 6 ∙ 10 = 60
Число бобін одного шару визначається по формулі (3.7), шт :
Чбш = 5∙ 2 = 10
Число бобін, які вміщуються по ширині візка по формулі (3.8), шт:
Чб.шир = 66,5 / 25 = 2,66
Приймається 2
Число бобін, що вміщуються по ширині візка по формулі (3.9), шт:
Чб.довж = 139,5 / 25 = 6
Кількість можливих шарів з бобінами у візку по формулі (3.10), шт:
Кш = 92 / 15 = 6,133
Приймається 6
Кількість візків, яка необхідна для однієї снувальної машини:
 ,
(5.2)
де mсн – кількість снувальних машин.
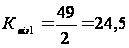
Приймається 25
Візки,які встановлюються по двоє за шириною шпулярників.
Кількість візків за довжиною ряда:
Квіз.р
=
 ,
шт (5.3)
Квіз.р
=

Приймається 13 шт.
Площа, яка займається візками, м2:
Sвіз = (lвіз + 0,2) ∙ Квіз.р ∙ (2 ∙ Ввіз + 0,2) ∙ Мсн, м2 (5.4)
де Мсн – кількість снувальних машин.
Sвіз = (1,395 + 0,2) ∙ 13 ∙ (2 ∙ 0,665 + 0,2) ∙ 2 = 63,45 м2
У шліхтувальному і проборному відділах встановлюють механізовані стелажі. У шліхтувальному відділі для зберігання навоїв, які поступають після снування прийняті горизонтальнозамкнені механізовані стелажі.
Для зберігання прошліхтованих і пробраних навоїв також прийняті горизонтальнозамкнені механізовані стелажі.
Кількість нерозбракованої тканини розраховується по формулі (2.3) :
nрул = 277 шт
Необхідна кількість візків:
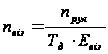 ,
шт (5.5)
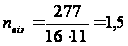
Приймається 2 шт
6. ВИЗНАЧЕННЯ ОСНОВНИХ ПАРАМЕТРІВ І КІЛЬКОСТІ ПІДЛОГОВОГО ВНУТРІШНЬОФАБРИЧНОГО ТРАНСПОРТА
На проектуємій фабриці в якості підлогового транспорту будуть застосовувати електротягачі з причіпними візками різних модифікацій.
Електротягачі АТ – 60 призначені для переміщення вантажів за наступними переходами :
основу і уток з центрального складу до мотальних машин;
пробрані ткацькі навої і навої, що йдуть на прив’язування із проборного відділу в ткацький цех;
уток в конічних бобінах з мотально-снувального відділу в ткацький цех;
сурову тканину із ткацького цеха в склад не розбракованої продукції;
не розбраковану тканину із складу до бракувальних машин і розбраковану тканину в склад.
Для визначення кількості електротягачів розраховую техніко – економічні показники роботи.
Ширина транспортного проходу, м:
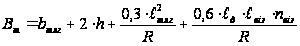 ,
м (6.1)
де h – зазор безпеки (0,2 м);
R – мінімальний радіус повороту (1,6 м);
lд – довжина дишла (0,4 м);
lвіз – довжина причіпного візка, м;
nвіз – кількість причіпних візків.
1) транспортний прохід з центрального складу до мотальних машин, м:
Вт
= 0,7 + 2 ∙ 0,2 +