Вал ведомый
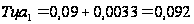 мин.
Переход 4.
1) Находим табличное значение подачи
Sот = 0,33 мм/об t = 25 мм
2) Находим фактическую подачу с учётом поправочных коэффициентов:
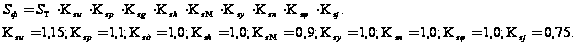
Sф = 0,33Ч 1,15Ч1,1 Ч1,0Ч 0,9 Ч 1,0 Ч 1,0 Ч 1,0 Ч 0,75 Ч 1,0 = 0,28 мм/об
3) Находим табличную скорость и мощность резания
Vт = 203 м/мин
Nт =7,5 кВт
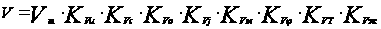
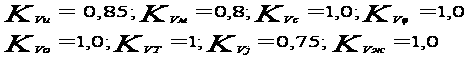
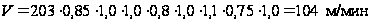 .
4) Определяем частоту вращения шпинделя по формуле:
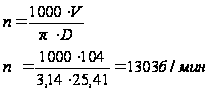
5) Определяем фактическую мощность резания:
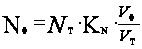 Kn = 1,5
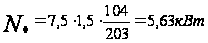
7) Находим минутную подачу:
 ср
Sм max = 0,28 Ч 1303 = 365 мм/мин.
Расчет основного времени:
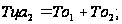
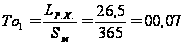 мин.
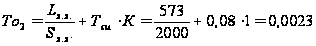 мин.
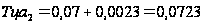 мин.
8) Определяем время работы цикла на операцию:
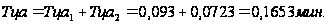
Операция 030 Шпоночно-фрезерная.
Переходы:
Снять, установить и закрепить заготовку.
Фрезеровать шпоночный паз.
Материал заготовки – сталь 45 ГОСТ1050–88; 200…210 НВ;
Режущий
инструмент
– фреза шпоночная
Р6М5; Диаметр
 =8 мм,
число зубьев
 =2.
Станок – шпоночно-фрезерный 692М.
Расчет режимов резания и основного времени
1. Глубина и ширина фрезерования: t =0,2 мм. B =8 мм. h =3 мм.
2. Число проходов: 1
3. Табличная
скорость резания:
 =25 м/мин.
Поправочные
коэффициенты:
 =1;
 =1;
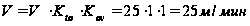
4. Расчётный
диаметр:
 =8 мм.
Расчётная частота вращения фрезы:
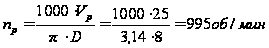 ;
5. Определяем фактическую скорость резания:
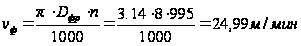 (2.4.28)
6. Определяем
минутную подачу:
 =45 м/мин.
7. Длина резания: l = 28 (по эскизу);


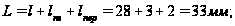
8. Расчёт основного времени:
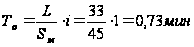 ;
(2.4.29)
Операция 040 Круглошлифовальная
Переходы:
Снять, установить и закрепить заготовку.
Шлифовать поверхность окончательно.
Исходные данные:
Материал заготовки – сталь 45;
Метод шлифования – врезное.
Диаметр до обработки d1= 15,06 мм (определен раньше)
Диаметр после обработки d2 = 15 мм (определен раньше)
Станок круглошлифовальный модели 3М150.
Выбор характеристик шлифовального круга
1) Размеры шлифовального круга:
Диаметр Dk = 400 мм (по паспорту станка)
Высота (ширина) Вк = 40 мм (по паспорту станка)
2) Принятая форма круга – П П (прямого профиля)
Материал – 24А (электрокорунд белый)
3) Характеристики круга:
Зернистость – 25 [3.с. 245, табл. 161]
Твердость – С1 [3.с. 249]
Номер структуры – 5 [3.с. 249, табл. 167]
Связка – керамическая К5 [3.с. 247]
Допустимая окружная скорость Vк = 35 м/с
Полное обозначение круга
ПП 400Ч40 24А 25Н С1 5 К5 35 м/с 1 кл. А ГОСТ 2424–83
Расчетный диаметр круга D = Dk = 400 мм.
Расчетная частота вращения круга:
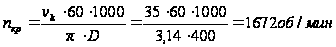 .
Принимаем по паспорту станка nкр = 1670 об/мин.
Фактическая скорость резания:
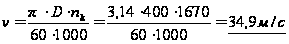 .
Расчетный диаметр заготовки Dз = d1= 15,06 мм.
Табличная окружная скорость заготовки:
Vз = 20…40 м/мин. [3.с. 301, табл. 55]
Принимаем Vз = 25 м/мин.
Частота вращения заготовки:
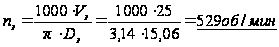 .
(находится в
паспортных
пределах)
Табличная врезная (радиальная) подача на 1 оборот заготовки:
Sрад = 0,001…0,005 мм/об.
Принимаем радиальную подачу:
Sрад = 0,002 мм/об.
Скорость минутной врезной подачи:
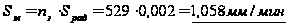 (находится в
паспортных
пределах)
Диаметры до и после обработки (по исходным данным):
d1= 15,06 мм, d2 = 15 мм.
Припуск на шлифование (на сторону):
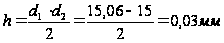 .
(2.5.5)
Расчетная длина хода L = h = 0,03 мм.
Число рабочих ходов i = 1.
Коэффициент, учитывающий время на выхаживание:
K = 1,2…1,3.
Принимаем K = 1,3.
Основное время на операцию:
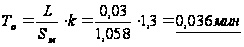 .
2.6 Нормирование операции
010 Токарная с ЧПУ
Исходные данные:
Станок: токарно-винторезный с ЧПУ.
Модель станка: 16К20Ф3
Модель устройства ЧПУ – «Электроника НЦ-31», программаноситель – память.
Наименование детали – ось.
Обрабатываемый материал: сталь 45,
Способ установки детали – в трёх кулачковом патроне, в центрах.
Режущий инструмент в наладке – 1: Резец 2103–0002 Т5К10 (контурный).
Расчёт норм времени на данную операцию.
1. Цикловое
автоматическое
время на операцию:
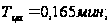
2. Вспомогательное время:
Установить и снять деталь: (карта 7, лист 1, позиция 8).
m = 0,314 кг.
 = 0,20 мин.
Вспомогательное время на управление станком: (карта 14, лист 1, позиция 1; 4; 6)
 = 0,5 мин.
Вспомогательное время на контрольное измерение: (карта 15, лист 5, позиция 1)
 = 0,07 мин.
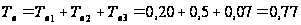 мин.
3. Подготовительно заключительное время:
На организационную подготовку: (карта 21, лист 1, позиция 1; 2; 3; 4)
 = 17 мин.
На наладку станка, приспособлений, инструмента, программных устройств: (позиция 8; 13; 25; 27 – 34)
 =7+0,2+0,8+1+1,2+1,2+1,5+0,4+6+2,5+0,3=22,1 мин.
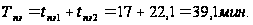
4. Процент времени на техническое, организационное обслуживание, отдых и личные надобности: (карта 16, позиция 2) а = 8%.
5. Определяем норму штучного времени:
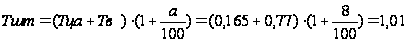 мин.
(2.5.7)
6. Определяем норму штучно-калькуляционного времени:
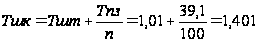 мин
(2.5.12)
Операция 020 Шпоночно – фрезерная
Исходные данные:
Обрабатываемый материал: сталь 45.
Масса заготовки – 0,314 кг.
Величина
партии изделий:
 .
Станок – шпоночно – фрезерный: 6Р12
Способ установки заготовки – специальное приспособление.
Расчет норм времени
1.
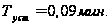 [6. карта 16, лист
1]
2. Определяем вспомогательное время
 =0,14 мин.
[6. карта 31, позиция
2]
3.
 =0,08+0,06=0,14 мин.
[6. карта 86, лист
4, позиция 85]
4. К=0,3. [6. карта 87, лист 1]
5. Суммарное вспомогательное время на переход:
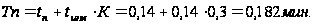
6. Общее вспомогательное время на операцию:
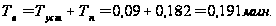 (2.5.8)
7. Определяем время на обслуживание рабочего места и отдыха в долях от оперативного время:
a обс.= 3%; аот.л=4%. [6. карта 82], [6. карта 88]
8. Определяем подготовительно-заключительное время:
Тпз=10+7=17 мин. [6. карта. 32, поз. 1; 24]
9. Норма штучного времени на операцию:
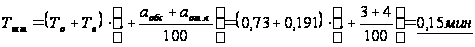
10. Штучно-калькуляционное время:
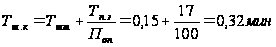 (2.5.10)
Операция 060 Круглошлифовальная
Исходные данные:
Масса заготовки 0,314 кг.
Установка заготовки – в центрах с хомутиком.
Величина операционной партии изделий Поп = 1 шт.
Контроль диаметра – ШЦ
Станок круглошлифовальный – модели 3М150.
Подача – автоматическая.
Расчет норм времени
Основное время То = 0,036 мин
Туст = 0,26 мин [карта 6, лист 5.]
tп = 0,07 мин [карта 44, лист 3]
tизм = 0,19 мин [карта 86, лист 2, поз. 25]
К = 1 [карта 87]
Суммарное вспомогательное время на переход:
Тп = tп + tизм · К = 0,07+0,19 · 1 = 0,26 мин.
Общее вспомогательное время на операцию:
Тв = Туст + Тп = 0,26 + 0,26 = 0,32 мин.
аобс = 3% [карта 32]
Тп.з = 7+6+1+7= 21 мин. [карта 45, поз. 2,6,7,10]
Определяем аот.л при автоматической подачи:
аот.л = 4%. [карта 88]
Норма штучного времени на операцию:
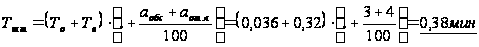
11. Штучно-калькуляционное время:
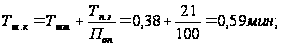
Таблица 2.12 Нормативы времени
| № операции. | Наименование операции. |
|
Тв, мин. |
% времени на технологическое обслуживание, отдых и личные надобности. |
Тшт, мин. |
Тпз, мин. |
Тшт.к, мин. |
| 010 | Токарная с ЧПУ | 0,0723 | 0,77 | 8 | 1,01 | 39,1 | 1,401 |
| 020 | Шпоночно-фрезерная | 0,73 | 0,191 | 87 | 0,15 | 17 | 0,32 |
| 040 | Круглошлифовальная | 0,036 | 0,32 | 13 | 0,38 | 21 | 0,59 |

3. Конструкторская часть
3.1 Конструирование и расчёт режущего инструмента
Для обработки шпоночного паза шириной 14 мм выбираем цельную шпоночную фрезу по ГОСТ9140–78.
Исходные данные:
Обрабатываемый материал: сталь 45 ГОСТ1050–88.
Глубина паза: 3 мм.
Длина: 28 мм.
Станок: шпоночно-фрезерный модель 692М.
Подача:
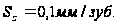
Частота вращения: n = 995 об/мин.
Скорость резания: V = 24,99 м/мин.
Окружная
сила резания:
 .
Осевая сила
резания:
 .
Расчёт: [10. стр. 101–102]
1. Определяем геометрические и конструктивные параметры рабочей части фрезы выбираем по ГОСТ9140–78.
Угол наклона
винтовой канавки:
 .
Передний угол: 5˚ (для конструкционной стали).
Задний
угол:
 .
Главный
угол в плане:
2. Число зубьев фрезы: Z=2.
3. Определяем
высоту зуба
фрезы:
 (3.1)
Где, К – коэффициент высоты зуба в зависимости от типа фрезы (К=0,9).
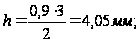
4 Радиус перехода от спинки к передней грани фрезы:
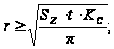 (3.2)
Где,
 – коэффициент
размещения
стружки (
= 3–4, принимаем
= 3,5)
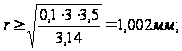
Принимаем r = 1 мм.
5. Ширина ленточки f выбираем по ГОСТ9140–78, f = 1 мм.
6. Обратная конусность фрезы на 100 мм длины рабочей части должна составлять: D = 8 мм, обратная конусность равна 0,04 – 0,1, берём 0,05.
3.2 Конструирование и расчёт мерительного инструмента
Определение предельных отклонений оси:
es =+0,003 мм
ei = -0,013 мм
Расчет предельных размеров вала:
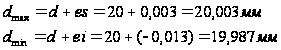 (3.3)
Определение отклонений и допуска для калибра скобы, мм:
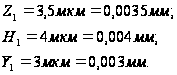 (3.4)
Расчет предельных и исполнительных размеров калибр скобы:
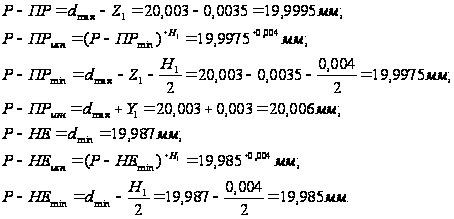 (3.5)
Литература
Добрыднев И.С. Курсовое проектирование по предмету «Технология машиностроения»: Учеб. пособие для техникумов по специальности «Обработка металлов резанием». - М.: Машиностроение, 1985 г. 184 с., ил.
А.Ф. Горбацевич. Курсовое проектирование по технологии машиностроения. Минск, «Высшая школа», 1975 г. 88 с.
Справочник технолога-машиностроителя. В 2-х т. Т. 2 Под ред. А.Г. Косиповой и Р.К. Мещерякова. – 4-е изд. перераб. и доп. М.: Машиностроение, 1986. 496 с.
Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. Часть 1.
Общемашиностроительные нормативы времени для технического нормирования работ на металлорежущих станках. Часть 1.
Общемашиностроительные нормативы времени для технического нормирования работ на универсальных и специальных станках с ЧПУ.