Разработка технологического процесса изготовления "Вала"
Введение
Машиностроение является одной из важнейших отраслей в промышленном комплексе нашей страны. Для народного хозяйства необходимо увеличение выпуска продукции машиностроения и повышение её качества. Технический прогресс в машиностроении характеризуется не только улучшением конструкции машин, но и непрерывном совершенствованием технологии их производства. Важно качественно, экономично и в заданные сроки с минимальными затратами живого и овеществлённого труда изготовить любую машину или деталь.
Развитие новых прогрессивных технологических процессов обработки способствует конструированию более современных машин и механизмов, и снижению их себестоимости. Актуальна задача повышения качества машин и, в первую очередь, их точности. В машиностроении точность имеет особо важное значение для повышения эксплуатационного качества машин. Обеспечение заданной точности при наименьших затратах – основная задача при разработке технологических процессов.
Основные задачи в области машиностроения и перспективы её развития:
приближение формы заготовки к форме готового изделия за счёт применения методов пластической деформации, порошковой металлургии, специального профильного проката и других прогрессивных видов заготовок;
автоматизация технологических процессов за счет применения автоматических загрузочных устройств, манипуляторов, промышленных роботов, автоматических линий, станков с ЧПУ;
концентрация переходов и операций, применение специальных и специализированных станков;
применение групповой технологии и высокоэффективной оснастки;
использование эффективных смазочно-охлаждающих жидкостей с подводом их в зону резания;
разработка и внедрение высокопроизводительных конструкций режущего инструмента из твёрдых сплавов, минералокерамики, синтетических сверхтвёрдых материалов, быстрорежущих сталей повышенной и высокой производительности;
широкое использование электрофизических и электрохимических методов обработки, нанесение износоустойчивых покрытий.
В курсовом проекте согласно заданию предусматривается разработка технологического процесса изготовления «Вала», который является одной из важнейших деталей механизма для передачи вращения при заданном передаточном отношении.
1. Общетехническая часть
1.1 Служебное назначение изделия. Анализ конструкции и технических требований
Вал относится к классу валов. Вал предназначен для передачи вращения при заданном передаточном отношении.
На поверхности 3 имеется шпоночная канавка под призматическую шпонку для крепления сопрягаемой детали. В торце 1 имеется резьбовое отверстие М8–7Н для крепления детали предотвращающее осевое смещения детали с поверхности 3. На поверхности 15 расположены прямобочные шлицы, предназначенные для крепления сопрягаемой детали. Канавки 5, 9, 14 – являются технологическими и служат для выхода режущего инструмента. Канавка 17 предназначена для установки стопорного кольца.
Таблица 1.1 Технические требования
| № пп | Наименование поверхности, номинальное значение, мм | Назначение поверхности | Точность | Шероховатость Ra, мкм |
| 1 | 2 | 3 | 4 | 5 |
| 1,19 |
Торцевая
L=290 мм
|
Вспомогательная конструкторская база | 12 | 10 |
| 2, 6, 10, 12, 18 | Фаска 1Ч45є | Свободная | 12 | 10 |
| 3 | Наружная цилиндрическая Ш 25 мм | Вспомогательная конструкторская база | 6 | 0,63 |
| 22 | Шпоночный паз 40х8х4 | 8 | 5 | |
| 4 | Торцевая L=50 мм | Вспомогательная конструкторская база | 12 | 10 |
| 5 | Наружная цилиндрическая Ш 24,5 мм | Свободная | 12 | 10 |
| 7 | Наружная цилиндрическая Ш 30 мм | Основная конструкторская база | 6 | 0,63 |
| 8 | Торцевая L=53 мм | Вспомогательная | 12 | 10 |
| 9,14 | Наружная цилиндрическая Ш 29,5 мм | Свободная | 12 | 10 |
| 11 | Наружная цилиндрическая Ш 40 мм | Свободная | 12 | 10 |
| 13 | Торцевая L=81 мм | Вспомогательная конструкторская база | 12 | 2,5 |
| 15 | Наружная цилиндрическая Ш 30 мм | Основная конструкторская база | 6 | 0,63 |
| Шлицы прямобочные | Вспомогательная конструкторская база | 11 | 2,5 | |
| 16 | Торцевая L=87 мм | Свободная | 12 | 10 |
| 17 | Наружная цилиндрическая Ш 28,5 мм | Свободная | 12 | 10 |
| 20 | Фаска 1,6Ч45є | Свободная | 12 | 10 |
| 21 | Внутренняя цилиндрическая М8 на L=18 мм | Вспомогательная конструкторская база | 7Н | 10 |

1.2 Анализ технологичности детали
Вал относится к деталям типа «вал».
Вал изготовлена из стали 45 (ГОСТ 1050–88), которая сравнительно хорошо обрабатывается резанием.
С точки зрения рационального выбора заготовки вал-шестерня относится к достаточно технологичным деталям. В качестве заготовки можно использовать прокат как наиболее дешёвый вид заготовки.
Геометрическая форма детали состоит из поверхностей, которые образованны вращением образующих относительно оси и торцов.
Поверхности открыты для подвода и перемещения режущего инструмента. Конфигурация детали не позволяет выполнить её полную обработку за один установ. Поэтому маршрут обработки будет складываться из ряда последовательных операций и переходов.
Конфигурация детали обеспечивает нормальный вход и выход инструмента.
Конструкция вала позволяет использовать типовые этапы обработки для большинства поверхностей.
Показатели точности и шероховатости находятся в экономических пределах: 6 квалитет точности и шероховатость Rа 0,63 мкм.
Возможна реализация принципа постоянства баз на основных операциях. Выбранные базы обеспечивают простое, удобное и надежное закрепление. Это позволяет применять сравнительно простые и дешевые приспособления.
Деталь обрабатывается в центрах и имеет достаточную жесткость, т.к. l/d < 10 (294/42 < 10).
Конструкция детали обеспечивает безударную обработку.
На основных операциях возможность применения стандартного режущего и мерительного инструментов и оснастки (резец проходной, резец контурный, резец канавочный, фреза червячная, фреза шпоночная, сверло центровочное, фреза торцевая, центра, линейка, штангенциркуль).
Конструктивные элементы не вызывают деформацию инструмента на входе и выходе.
В результате вышеизложенного деталь технологична.
1.3 Материал, его состав и его свойства. Режимы термообработки
Вал изготовлен из стали 45 ГОСТ 1050–88. Сталь 45 относится к группе углеродистых качественных конструкционных сталей. Это улучшаемая сталь с нормальным содержанием марганца. [1.17]
Таблица 1.2 Химический состав стали
| Группа | Марка стали | С, % | Si, % | Mn, % | S, % | P, % | Cr, % | Ni, % |
| Не более | ||||||||
| М 2 | 45 | 0,42–0,50 | 0,17–0,37 | 0,50–0,80 | 0,045 | 0,04 | 0,3 | 0,3 |
Таблица 1.3 Физико-механические свойства стали
| Плотность с, кг/см3 | Предел прочности увр, МПа | Предел текучести ут, МПа | Относительное удлинение д, % |
Абсолютное
удлинение |
Твёрдость | ан, кг/см2 |
| 0,00785 | 610 | 360 | 16 | 40 | 111…217 НВ | 5 |
 ,
%
Таблица 1.4 Виды и режимы термообработки
| Марка стали | Отжиг | Закалка | Отпуск | ||
|
Температура
нагрева, |
Температура
нагрева, |
Среда охлаждения |
Температура
нагрева, |
Твёрдость HRCэ | |
| Сталь 45 | 680 | 810…840 | Вода | 500…600 | 31…27 |

1.4 Определение массы изделия
Масса изделия определяется расчетным путем и корректируется по чертежу. Для этого конструкцию детали разбивают на простые геометрические фигуры и определяют их объём по формуле: [1.24]
для цилиндра:
 .
(1.1)
Затем путём алгебраического сложения определяется общий объём. Масса детали вычисляется по формуле:
 .
(1.2)
Определяем объём детали:
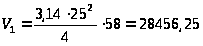 см3.
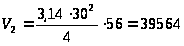 см3.
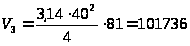 см3.
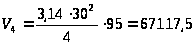 см3.
Определяем общий объём изделия.
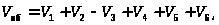
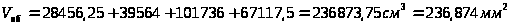
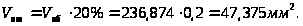 (1.3)
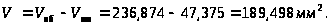 (1.4)
Определяем массу детали:
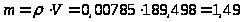 кг.
Рис. 1.2 Объем детали
1.5 Определение типа производства и партии запуска
Для предварительного определения типа производства используем заданный объём выпуска изделия и его массу.
По заданию
годовой объём
выпуска изделия
составляет
N=8000 шт. масса детали,
определяем
расчётным
путём, равна

Используя
эти данные,
определяем
тип производства
– среднесерийный
 .
Среднесерийное производство характеризуется ограниченной номенклатурой изделий, изготовляемых периодически повторяющимися партиями.
Характерный признак среднесерийного производства – расчленение технологического процесса на отдельные самостоятельные операции, которые закреплены за определённым рабочим местом.
При среднесерийном производстве необходима переналадка технологического оборудования при переходе на изготовление деталей другой партии.
Для выполнения различных операций используются универсальные металлорежущие станки, оснащённые специальными, универсальными или универсально-сборочными приспособлениями. Находят применение специализированные, специально-автоматизированные станки. Широко используются станки с числовым программным управлением.
Целесообразно применять специальный режущий инструмент, а также специальный измерительный инструмент.
В среднесерийном производстве оборудование устанавливается или по ходу технологического процесса или по группам оборудования.
Квалификация рабочих в среднесерийном производстве ниже, чем в единичном.
Количество деталей в партии запуска определяем по формуле:
 (1.5)
где N – годовой объём выпуска заданного изделия, шт.;
а – число дней, на которое необходимо иметь запас деталей (периодичность запуска – выпуска, соответствующая потребности сборки);
F – число рабочих дней в году.
а=1, 2, 5, 10 или 20 дней.
F=256 день.
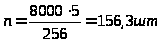
Принимаем n=157 шт.
2. Технологическая часть
2.1 Выбор метода получения заготовки и его технико-экономическое обоснование
Для изделия можно применять заготовку, полученную из проката или методом горячей объёмной штамповки.
Вариант 1. Заготовка из проката.
Согласно точности и шероховатости обрабатываемой поверхности, определяем промежуточные припуски. За основу расчёта промежуточных припусков принимаем наибольший наружный диаметр Ш 40 h12. Назначаем последовательность обработки данной поверхности, выбираем табличный припуск для однократного точения h 12 – 1,4 мм.
Определяем расчетный диаметр заготовки:
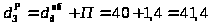 мм.
(2.1)
Стандартный прокат имеет Ш 42 мм.
Размер
заготовки с
отклонением
Ш
 .
Определяем длину заготовки по формуле:
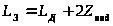 ,
(2.2)
вал термообработка заготовка производство
где LД – номинальная длина детали по рабочему чертежу, мм;
Zпод =2,0 мм – припуск на подрезание торцов.
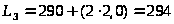 мм.
Определяем объём заготовки по формуле с учетом максимальных размеров:
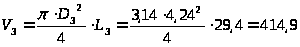 см3,
(2.3)
где DЗ – диаметр заготовки по плюсовым допускам, см.
Определяем массу заготовки по формуле:
 ,
(2.4)
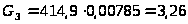 кг.
Определяем расход материала на одну деталь с учётом неизбежных технологических потерь на отрезку заготовок. Ширина реза при отрезке:

Число заготовок, исходя из принятой длины проката по стандартам, определяется по формуле:
Из проката длиной 4 м:
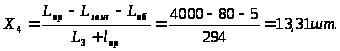 (2.5)
Получаем 13 заготовки из данной длины проката
Из проката длиной 7 м:
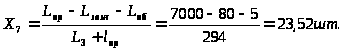
Получаем 23 заготовок из данной длины проката
Остаток дины определяется в зависимости от принятой длины проката:
из проката длиной 4 м:
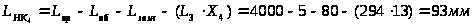 (2.6)
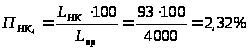 (2.7)
из проката длиной 7 м:
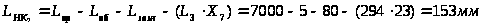
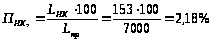
Из расчётов на не кратность следует, что прокат длиною 7 м для изготовления заготовок более экономичен, чем прокат длиною 4 м. Потери на зажим при отрезке по отношению к длине проката составят:
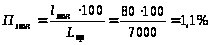 (2.8)
Потери материала на длину торцевого обрезка проката в процентном соотношении к длине проката составят:
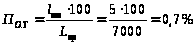 (2.9)
Общие потери (%) к длине выбранного проката:
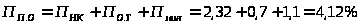 (2.10)
Расход материала на одну деталь с учётом всех технологических неизбежных потерь определяем по формуле:
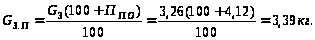 (2.11)
Определяем коэффициент использования материала:
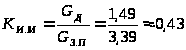 .
(2.12)
Определяем стоимость заготовки из проката:
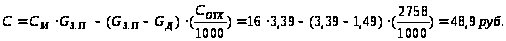 , (2.13)
где СМ = 16 руб./кг – цена одного килограмма материала;
СОТХ = 2758 руб./т – цена 1 тонны отходов.
Вариант 2. Заготовка, изготовленная методом горячей объёмной штамповки на ГКМ.
Пользуясь таблицей 20. ГОСТ 7505–89 принимаем:
Степень сложности – С 1;
Группа стали – М 2;
Точность изготовления – Т 4;
Исходный индекс -14.
Рис. 1.3
С учётом табличных припусков определяем расчетные размеры заготовки:
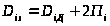 ,
(2.14)
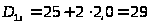 мм,
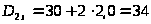 мм,
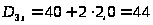 мм,
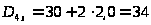 мм,
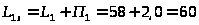 мм,
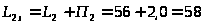 мм,
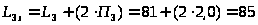 мм,
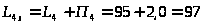 мм.
Таблица 2.1 Припуски на размеры заготовки
| Категория размера | Номинальное значение размера, мм | Шероховатость, мкм | Припуск, мм | Предельные отклонения, мм | Размер заготовки, мм |
| D1 | 25 | 0,63 | 2,0 |
|
29 |
| D2 | 30 | 0,63 | 2,0 |
|
34 |
| D3 | 40 | 10 | 2,0 |
|
44 |
| D4 | 30 | 0,63 | 2,0 |
|
34 |
| L1 | 58 | 10 | 2,0 |
|
60 |
| L2 | 56 | 10 | 2,0 |
|
58 |
| L3 | 85 | 10 | 2,0 |
|
85 |
| L4 | 97 | 10 | 2,0 |
|
97 |


Определяем объем отдельных элементов заготовки по предельным размерам:
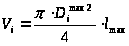 ;
(2.15)
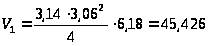 см3;
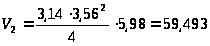 см3;
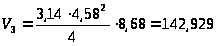 см3;
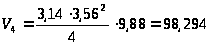 см3;
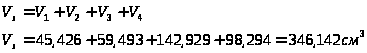
Определяем массу заготовки:
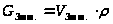 ,
(2.16)
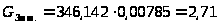 кг.
Определяем технологические потери на угар и облой:
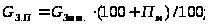 , (2.17)
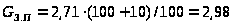 кг.
Определяем коэффициент использования материала:
 , (2.18)
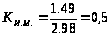 (2.19)
Определяем стоимость штампованной заготовки по формуле:
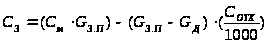 ,
где См = 27 руб./кг – стоимость 1 кг штамповки;
СОТХ = 2758 руб./т – стоимость 1 тонны отходов.
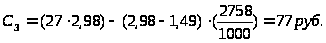 ,
Технико-экономические расчёты показывают, что заготовка, полученная методом горячей объёмной штамповки на ГКМ, более экономична по использованию материала, чем заготовка из проката, однако по себестоимости штампованная заготовка дороже, поэтому принимаем заготовку из горячекатаного круглого проката обычной точности.
2.2 Назначение технологических схем обработки поверхностей изделия
Таблица 2.2 Технологические схемы обработки поверхности
| № п/п | Наименование поверхности | Требуемые параметры | Переходы (операции) | Достижимые параметры | ||
| IT | Ra, мкм | IT | Ra, мкм | |||
| 1,19 |
Торцевая
L=290 мм
|
12 | 10 | Точение однократное | 12 | 10 |
| 2,6,10,12,18 | Фаска 1Ч45є | 12 | 10 | Точение однократное | 12 | 10 |
| 3 | Наружная цилиндрическая Ш 25 мм | 6 | 0,63 |
Точение черновое Точение чистовое Шлифование предв. Шлифование оконч. |
12 10 8 6 |
10 3,2 1,25 0,63 |
| 22 | Шпоночный паз 40х8х4 | 8 | 5 | Фрезерование | 8 | 5 |
| 4 | Торцевая L=50 мм | 12 | 10 | Точение однократное | 12 | 10 |
| 5 | Наружная цилиндрическая Ш 24,5 мм | 12 | 10 | Точение однократное | 12 | 10 |
| 7 | Наружная цилиндрическая Ш 30 мм | 6 | 0,63 |
Точение черновое Точение чистовое Шлифование предв. Шлифование оконч |
12 10 8 6 |
10 3,2 1,25 0,63 |
| 9,14 | Наружная цилиндрическая Ш 29,5 мм | 12 | 10 | Точение однократное | 12 | 10 |
| 11 | Наружная цилиндрическая Ш 40 мм | 12 | 10 | Точение однократное | 12 | 10 |
| 13 | Торцевая L=81 мм | 12 | 2,5 | Точение однократное | 12 | 2,5 |
| 15 | Наружная цилиндрическая Ш 30 мм | 6 | 0,63 |
Точение черновое Точение чистовое Шлифование предв. Шлифование оконч. |
12 10 8 6 |
10 3,2 1,25 0,63 |
| Шлицы прямобочные | 11 | 2,5 | фрезерование | 11 | 2,5 | |
| 16 | Торцевая L=87 мм | 12 | 10 | Точение однократное | 12 | 10 |
| 17 | Наружная цилиндрическая Ш 28,5 мм | 12 | 10 | Точение однократное | 12 | 10 |
| 20 | Фаска 1,6Ч45є | 12 | 10 | Сверление | 12 | 10 |
| 21 |
Внутренняя цилиндрическая Ш6,5 мм. На L=18 мм |
12 | 10 | Сверление | 12 | 10 |
| Резьба М8–7Н | Резьбонарезание | 7Н | 10 | |||
2.3 Проектирование технологического процесса изготовления детали
2.3.1 Разработка маршрута обработки детали
Основные поверхности вращения обрабатываются начерно и начисто за токарную операцию с ЧПУ.
После термической операции (закалки) выполняются четыре круглошлифовальные операции, на которых достигается требуемая точность и шероховатость поверхностей. Контроль детали выполняется во время выполнения операций резанием и на окончательном этапе технологического процесса на отдельной операции контроля.
Маршрут обработки будет следующим:
000 Заготовительная.
005 Фрезерно-центровальная.
010 Токарная с ЧПУ.
015 Шлицефрезерная.
020 Шпоночно-фрезерная.
025 Сверлильная.
030 Термическая.
035 Круглошлифовальная.
040 Круглошлифовальная.
045 Круглошлифовальная.
050 Круглошлифовальная.
055 Контрольная.
2.3.2 Выбор оборудования
Оборудование выбираем исходя из вида обработки, размеров заготовки и детали, схем базирования, максимально используя технологические характеристики станка. Для выполнения токарной обработки применяем оборудование с ЧПУ. На остальных операциях, ввиду простых конфигураций обрабатываемых поверхностей, используем универсальные станки.
Модели станков и их основные технологические характеристики приведены ниже в таблицах.
Таблица 2.3. Характеристика оборудования
| Параметры | МР-71М |
| Значения | |
| Диаметр обрабатываемой заготовки, мм | 25–125 |
| Длина обрабатываемой заготовки, мм | 200–500 |
| Число скоростей шпинделя фрезы | 6 |
| Пределы чисел оборотов шпинделя фрезы в минуту. | 125–712 |
| Наибольший ход головки фрезы (стола), мм. | 220 |
| Пределы рабочих подач фрезы (бесступенчатое регулирование), мм/мин | 20–400 |
| Число скоростей сверлильного шпинделя | 6 |
| Пределы чисел оборотов сверлильного шпинделя в минуту | 238–1125 |
| Ход сверлильной головки, мм | 75 |
|
Пределы рабочих подач сверлильной головки (бесступенчатое регулирование), мм/мин |
20–300 |
| Продолжительность холостых ходов, мин. | 0,3 |
|
Мощность электродвигателя, кВт: фрезерной головки сверлильной головки |
7,5/10 2,2/3 |
|
Габариты станка: Длина, мм Ширина, мм |
3140 1630 |
| Категория ремонтной сложности | 7 |
Таблица 2.4
| Параметры | 16К20Ф3С39 |
| Значения | |
|
Диаметр обрабатываемой заготовки, мм: Над станиной над суппортом |
400 200 |
| Длина обрабатываемой заготовки, мм | 1000 |
| Количество инструментов | 6 |
| Число оборотов шпинделя | 35–1600 |
| Число скоростей шпинделя (общее/ по программе) | 12/9 |
|
Пределы рабочих подач, мм/мин: Поперечное Продольное |
0–600 0–1200 |
|
Наибольшее перемещение суппорта, мм: Поперечное Продольное |
210 930 |
|
Подача суппорта, мм/об (мм/мин) |
0,01–40 1–4000 |
| Число подач | Бесступенчатое регулирование |
|
Скорость быстрого перемещения суппорта, мм/мин: Поперечное Продольное |
2400 4800 |
| Мощность электродвигателя, кВт: | 10 |
|
Габариты станка: Длина, мм Ширина, мм Высота, мм Масса, кг |
3000 1600 1600 3000 |
Таблица 2.5
| Параметры | 3Б12 |
| Значения | |
| Диаметр обрабатываемой заготовки, мм | 200 |
| Длина обрабатываемой заготовки, мм | 500 |
| Конус Морзе передней бабки | №3 |
| Наибольшее поперечное перемещение шлифовальной бабки, мм. | 300 |
| поперечная подача шлифовальной бабки на 1 ход стола, мм. | 0,1–0,5 |
| Угол поворота стола, град. |
|
| Диаметр шлифовального круга: | 300 |
| Число оборотов шпинделя шлифовальной бабки, об/мин | 2500 |
| Скорость перемещения стола (бесступенчатое регулирование), мм/мин | 0,1–6 |
| Число скоростей поводкового патрона | Регулировка бесступенчатая |
| Пределы чисел оборотов поводкового патрона в минуту | 78–800 |
| Мощность электродвигателя, кВт: | 7,5 |
| Габариты станка: |
3100 Х 2100 |

Таблица 2.6
| Параметры | 692М |
| Значения | |
| Ширина фрезеруемого паза, мм | 4–24 |
| Длина фрезеруемого паза без переустановки, мм | 5–300 |
| Размеры стола, мм | 800Х200 |
| Число шпинделей | 1 |
|
Расстояние от оси шпинделя, мм: До вертикальных направляющих станины: До поверхности стола (станины) |
205 |
| Количество скоростей шпинделя | 12 |
| Число оборотов шпинделя в минуту | 375–3750 |
| Продольная подача шпиндельной бабки (бесступенчатое регулирование), мм/мин. | 450–1200 |
| Мощность электродвигателя, кВт: | 1,6–2,3 |
| Габариты станка, мм: | 1520Х1400 |
Таблица 2.7
| Параметры | 5350 |
| Значения | |
| Наибольший диаметр обрабатываемой заготовки, мм: | 500 |
| Высота центров, мм | 250 |
| Расстояние между центрами, мм. | 750 |
| Наибольший нарезаемый модуль, мм. | 6 |
| Наибольший диаметр фрезы, мм. | 150 |
| Расстояние между осями шпинделей, изделия и фрезы, мм. | 40–140 |
| Наибольшая длина фрезерования, мм. | 675 |
| Число нарезаемых зубьев | 4–20 |
| Пределы чисел оборотов шпинделя фрезы в минуту | 80–250 |
| Количество ступеней чисел оборотов шпинделя фрезы | 6 |
| Пределы подач, мм/об. | 0,63–5 |
| Число ступеней подачи | 10 |
| Диаметр отверстия шпинделя, мм. | 106 |
| Диаметр оправки фрезы, мм. | 27; 32; 40. |
| Скорость обратного хода каретки, мм/мин. | 1,92 |
| Мощность электродвигателя привода червячной фрезы, кВт. | 7,5 |
|
Габариты станка, мм: Длина Ширина |
2330 1500 |
Таблица 2.8
| Параметры | 2Н125 |
| Значения | |
| Наибольший диаметр сверления по стали, мм | 25 |
| Наибольшее усиление подачи, кГ | 900 |
| Расстояние от шпинделя до плиты, мм | 690–1060 |
| Расстояние от центра шпинделя до вертикальных направляющих станины, мм | 250 |
| Наибольшее расстояние от торца шпинделя до стола, мм | 700 |
| Количество ступеней оборотов шпинделя | 12 |
| Пределы чисел оборотов в минуту | 45–20000 |
| Наибольшее перемещение шпинделя, мм | 200 |
| Количество ступеней подач | 9 |
| Пределы подач шпинделя, мм/об | 0,1–1,6 |
| Размеры стола, мм | 400Х450 |
| Мощность электродвигателя, кВт: | 2,2 |
| Габариты станка: | 1130 Х 805 |
2.3.3 Выбор технологических баз
При разработке технологических операций особое внимание уделяем выбору баз, так как от их правильного выбора зависит точность обработки и выполнение технических требований чертежа.
Одним из наиболее сложных и принципиальных разделов проектирования технологического процесса механической обработки является назначение технологических баз. От правильного решения данного вопроса в значительной степени зависят:
– фактическая точность выполнения размеров, заданных конструктором;
– правильность взаимного расположения обрабатываемых поверхностей;
– степень сложности и конструкция необходимых приспособлений, режущих и измерительных инструментов.
Принцип постоянства баз заключается в том, что при разработке технологического процесса необходимо стремиться к использованию одной и той же технологической базы, не допуская без особой необходимости смены баз, не считая смены черновой базы.
Принцип совмещения баз предусматривает, чтобы в качестве технологической базы по возможности использовать поверхность, являющуюся измерительной базой или конструкторской.
В нашем случае, основной конструкторской базой являются цилиндрические поверхности 7 и 15. Основной измерительной базой ось центров. На первой операции, используя черновую базу наружную поверхность заготовки обрабатываем центровые отверстия.
На всех последующих операциях базой будут центровые отверстия и наружные цилиндрические поверхности 7 и 15.
Таким образом, основные принципы базирования выполнены.
Выбранные базы указываем условно по ГОСТ 3.1107–81 на эскизах обработки.
2.3.4 Выбор технологической оснастки, режущего инструмента и контрольно-измерительных средств
При выборе приспособлений учитываем тип производства и формулу зажимаемой поверхности, вид обработки и требуемую точность. Для среднесерийного производства выбираем технологическую оснастку, обеспечивающую повышение производительности по сравнению с базовым вариантом.
Выбор вспомогательного инструмента зависит от