Технологический процесс механической обработки шестерни ведущей конечной передачи
 –
коэффициент,
учитывающий
глубину обрабатываемого
отверстия; по
таблице 31 /4/ принимаем
 ;
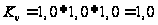 ;
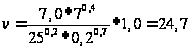 м/мин.
Расчётная
частота вращения
детали
 определяется
по формуле
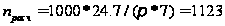 об/мин.
Осевая сила
при сверлении
 определяется
по формуле
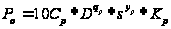 ,
где
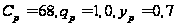 –
коэффициент
и показатели
степени,
таблица 32 /4/;
 –
коэффициент,
учитывающий
влияние механических
свойств обрабатываемого
материала на
силы резания
 ,
табл.9;
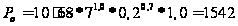 Н.
Крутящий момент
при сверлении
 определяется
по формуле
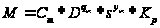 ,
где
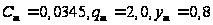 –
коэффициент
и показатели
степени,
таблица 32, /4/;
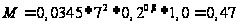 Н*м.
Мощность резания
 определяется
по формуле
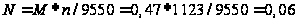 кВт.
Мощность привода
станка
 кВт
превышает
мощность резания.
Основное время
 определяется
при следующих
значениях
переменных:
 мм;
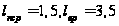 мм
по формуле
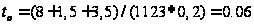 мин
8. Оценка трудозатратности операций
Техническая норма времени для токарно-винторезной операции.
Норма штучного
времени
 определяется
по формуле
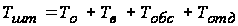 ,
где
 –
основное время
на операцию,
мин, определяется
по формуле
 ,
 –
основное время
по i-му
технологическому
переходу, мин;
 мин
соответственно;
 мин;
 –
вспомогательное
время, мин;
определяется
по формуле
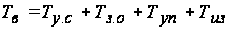 ,
 –
время на установку
и снятие детали,
мин; по прил. 5
/3/ принимаем
 мин;
 –
время на закрепление
и открепление
детали, мин;
 ;
 –
время на приёмы
управления,
мин; при следующих
приёмах управления:
включить (выключить)
станок, подвести
и отвести инструменты
к детали, по
прил. 5 /3/ принимаем
 мин;
 –
время на измерение
детали, мин; по
прил. 5 /3/ принимаем
 мин;
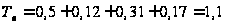 мин;
 –
время на обслуживание
рабочего места,
мин, определяется
по формуле
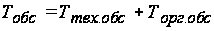 ,
 –
время на комплекс
действий, выполняемых
во время процесса
резания, мин;
определяется
в процентах
от основного
времени
 ;
по прил. 5 /3/ принимаем
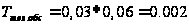 мин;
 –
время на подготовку
и завершение
работы, мин;
определяется
в процентах
от оперативного
времени
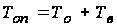 ;
по прил. 5 /3/ принимаем
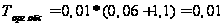 мин;
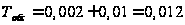 мин;
 –
время на отдых,
мин; определяется
в процентах
от оперативного
времени
;
по прил. 5 /3/ принимаем
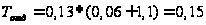 мин;
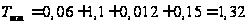 мин.
ЗАКЛЮЧЕНИЕ
В данном курсовом проекте был разработан технологический процесс механической обработки шестерни ведущей конечной передачи для среднесерийного производства. Возможно применение спроектированного технологического процесса в промышленности.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1. Допуски и посадки: Справочник в 2-х ч. Ч. 1/ Под ред. В. Д. Мягкова. – 5-е изд., перераб. и доп. – Л.: Машиностроение. Ленингр. отд-ние, 1979. – 544 с., ил.
2. Технология машиностроения (специальная часть): Учебник для машиностроительных специальностей вузов/ А. А. Гусев, Е. Р. Ковальчук, И. М. Колесов и др. – М.: Машиностроение, 1986. – 480 с., ил.
3. Горбацевич А. Ф., Шкред В. А. Курсовое проектирование по технологии машиностроения: Учебное пособие для машиностроительных специальностей вузов. – 4-е изд., перераб. и доп. – Мн.: Выш. школа, 1983. – 256 с., ил.
4. Справочник технолога машиностроителя. В 2-х т. Т. 2/ Под ред. А.Г. Косиловой – 3-е изд., перераб. – М.: Машиностроение, 1985. –,486 с., ил.
5. Обработка металлов резанием. Справочник технолога/ Под ред. Г. А. Монахова. – – 3-е изд. – М.: Машиностроение, 1974. – 600 с., ил.
6. Режимы резания металлов. Справочник/ Под ред. Ю. В. Барановского. – 3-е изд., перераб. и доп. – М.: Машиностроение, 1972. – 410 с., ил.
7. Методические указания к курсовому проекту по дисциплине “Технологические процессы в машиностроении” для студентов специальностей 17.03.00/ Сост.: В. П. Морозова. Липецк: ЛГТУ. – 19 с., ил.
8. ГОСТ 7505-89 (поковки стальные штампованные) / Государственный стандарт союза ССР – Издательство стандартов, 1990