Проектирование кислородно-конвертерного цеха №2 ОАО "ММК"
Манипулятор для измерения температуры и взятия проб. Использование данного манипулятора делает возможным измерение температуры стали, активности кислорода, зеркала ванны и взятие пробы. Для этого фурму под наклоном (около 10 град.) погружают в ванну на глубину приблизительно 500 мм. Измеренная глубина погружения записывается (запоминается) и используется в этой плавке для других измерений, происходящих на той же глубине жидкой стали.
Циркуляционные циклы охлаждающей воды. Охлаждающая вода необходима для частей, которые особенно требовательны к температуре. К ним относятся: свод, консоли, кабели высокого тока, трансформатор и др. На агрегате «печь-ковш» предусмотрены два цикла циркуляции охлаждающей воды (табл. 4.1).
Таблица 4.1
Технические параметры циркуляции охлаждающей воды
| ЦИКЛ 1 | |
| Консоли | 3*50 м3/ч |
| Кабель высокого тока | 3*7 м3/ч |
| ЦИКЛ 1 | |
| Трансформатор | 60 м3/ч |
| Температура воды, первый слив/возврат | 350С / 450С |
| ЦИКЛ 2 | |
| Крышка (свод) ковша | 2*230 м3/ч |
| Температура воды, первый слив/возврат | 350С / 500С |
6 КОНСТРУКЦИЯ И ОБОРУДОВАНИЕ УСТАНОВКИ
ЦИРКУЛЯЦИОННОГО ВАКУУМИРОВАНИЯ СТАЛИ
УЦВС состоит из следующих основных узлов и агрегатов:
несущие конструкции, включая здания и фундаменты;
вакуумная камера с двумя патрубками;
система подачи нейтрального газа в патрубок вакуумной камеры для продувки и эрлифта металла;
газоохладитель;
вакуумпровод с шарнирным соединением и вакуумным затвором;
вакуумный пароэжекторный насосный агрегат;
механизм вертикального перемещения вакуумкамеры;
система хранения, дозирования и загрузки ферросплавов в вакуумную камеру;
пульт управления с ЭВМ АСУ ТП, КИП и автоматикой;
стенд разогрева и сушки футеровки, ремонтные стенды;
механизм для контроля параметров жидкого металла (замер температуры, отбор проб);
сталевоз для взвешивания и транспортировки сталеразливочного ковша с металлом под вакуумкамеру.
Вакуумная камера представляет собой стальной резервуар, имеющий внутри три изоляционных слоя и один слой огнеупорной футеровки, и состоящей из трех частей: днища, корпуса и колпака. Камера имеет отверстия для добавки легирующих материалов, для ввода нагревательного элемента и отвода отсасываемых газов. Нижняя часть вакуумкамеры (днище) является съемным элементом и выполнена с двумя патрубками.
Конструкция вакуумной камеры при этом обеспечивает:
разогрев футеровки пред обработкой плавки до температуры 1450…15000С и длительную эксплуатацию устройства для разогрева в процессе вакуумной обработки;
введение ферросплавов без нарушения вакуума в процессе вакуумирования;
удаление запыленных газов;
герметичность подсоединения вакуумпровода, шлюзовой камеры, устройства для разогрева и др.;
возможность наблюдения за металлом и футеровкой в процессе вакуумирования;
заполнение нейтральным газом (азотом) вакуумкамеры по окончанию обработки;
установку вакуумкамеры на сталевоз и передачу ее на участок ремонта.
Применяемый на устанавливаемом агрегате вакуумирования пароэжекторный насос имеет ряд неоспоримых преимуществ перед механическим вакуумным насосным агрегатом: высокая производительность, отсутствие движущихся частей и нечувствительность к пыли и влаге в газах. Вакуумный пароэжекторный насосный агрегат (ВПНА) предназначен для создания разряжения в вакуумкамере и представляет собой ступенчатую систему эжекторов со смесителями-конденсаторами и устройством для создания предварительного разрежения. Пусковой блок агрегата состоит из одной эжекторной ступени, после которой установлен конденсатор смешения. Производительность пароэжекторного насоса может регулироваться путем выключения его отдельных ступеней. Достигаемое конечное разряжение в вакуумкамере составляет менее 0,5 мм.рт.ст. (50…70 Па). Управление насосом полностью автоматизировано и осуществляется с пульта управления или ЭВМ АСУ ТП. При установке пароэжекторного насоса предусмотрено также дожигание окиси углерода, выбрасываемой в атмосферу в больших количествах при вакуумировании нераскисленной стали. Для этой цели вся выбрасываемая из последней ступени насоса паро-газовая смесь проходит через дополнительный конденсатор, где пар конденсируется, а газ направляется на “свечу”, где, смешиваясь с воздухом, сжигается. Одновременно предусмотрена вентиляция сливного бака и тракта водослива, так как в них выделяется некоторое количество окиси углерода, выносимое водой из конденсаторов в виде мелких пузырьков [27].
Система хранения, взвешивания и дозирования ферросплавов включает в себя:
расходные бункера;
весы - дозаторы;
подвижный и стационарный конвейер для подачи ферросплавов в металл;
вибропитатели;
вакуумный шлюз для присадки ферросплавов в металл, предназначенный для приемки и подачи материалов в вакуумкамеру в процессе обработки. Состоит из приемной воронки и шлюзовой камеры.
Газоохладитель предназначен для охлаждения удаляемых из вакуумкамеры газов с целью уменьшения их объема и предохранения шарнирных соединений вакуумпроводов от воздействия высоких температур. Температура поступающих в газоохладитель газов – до 16000С, выходящих из него – до 1000С. Газоохладитель представляет собой сварной цилиндрический корпус с входными и выходными патрубками, внутри которого размещен блок охлаждения. Блок охлаждения состоит из набора вертикальных змеевиков, объединенных подводящим коллектором и отводящей полостью крышки. В верхней части корпуса смонтирован клапан, который открывается при аварийном повышении давления в системе. В нижней части корпуса имеется люк, предназначенный для очистки газоохладителя от загрязнения, а также для сброса воды при аварийных прорывах змеевиков.
Вакуумпровод шарнирный предназначен для герметичного подвижного соединения вакуумной системы, смонтированной на площадке вакууматора, со стационарно установленным вакуумным затвором. Вакуумпровод состоит из трубчатых колен, шарниров и опор для них, а также из колец, вращающихся относительно друг друга на стандартных телах качания с вакуумным уплотнением подвижных поверхностей манжетами. Одна сторона шарнира стыкуется с неподвижным трубопроводом, а другая – с фланцем одного из подвижных колен вакуумпровода. Неподвижное кольцо шарнира опирается цапфами на подшипник опоры шарнирного вакуумпровода. Опоры шарнирного вакуумпровода установлены на неподвижной площадке вакуумного затвора.
Вакуумный затвор предназначен для герметичного закрывания вакуумпроводов, а также для дросселирования потока газа в процессе вакуумирования. Он представляет собой герметичный сварной корпус, закрытый крышкой со встроенным в нее гидроцилиндром и блоком клапанов. В горизонтальном входном патрубке встроена дроссельная заслонка, поворачивающаяся вокруг горизонтальной оси и приводящаяся в движение гидроцилиндром. Входной вертикальный патрубок вакуумного затвора присоединяется к переходному трубопроводу перед пароэжекторным насосом.
Система электрообогрева вакуумкамеры предназначена для нагрева ее футеровки до рабочей температуры (1450…15000С) и поддержания ее на этом уровне между циклами вакуумирования. Нагрев производится графитовым электродом.
Устройство для замера температуры и отбора проб обеспечивает:
автоматизированную зарядку устройства пробоотборниками и термопарами;
автоматизированный замер температуры металла в ковше;
автоматизированный отбор проб металла из ковша;
автоматизированную выдачу проб в приемное устройство пневмопочты.
Для выполнения ремонтных работ и хранения сменных элементов вакуумкамеры комплекс установки оборудован машиной обслуживания и специальными стендами.
6.1 Определение основных размеров вакуумной камеры циркуляционного типа
Как показывает опыт эксплуатации вакуумных установок циркуляционного типа, расход металла, проходящего через вакуумную камеру, может быть определен из соотношения [28]:
Qм = k*M/t,
где Qм - расход металла, т/мин;
М – масса металла в сталеразливочном ковше, т;
k - кратность циркуляции (в зависимости от решаемых задач может колебаться в пределах 3…5);
t - время, необходимое для вакуумирования металла, мин.
Размеры подъемного и сливного патрубков приняты одинаковыми, следовательно площадь поперечного сечения патрубков можно оценивать из условия максимальной мощности перемешивания металла в ковше за счет истечения расплава из сливного патрубка. Для определения мощности струи металла используем выражение:
W = 500*S*r*u3,
где W – мощность струи, Вт;
S – площадь поперечного сечения патрубка, м2;
r - плотность металла, т/м3 (для жидкой стали - это 7,2 т/м3);
u – скорость истечения металла, м/с.
Исследования, проведенные сотрудниками МИСиС, позволили получить соотношение, связывающее между собой поперечные сечения рукавов, скорость истечения металла, расход и уровень ввода газа:
Qг = S*(1,2*u+w)*u2/(m2*g*h-1,2*u2),
где Qг – расход несущего газа при фактических значениях температуры и давления, м3/с;
g – ускорение силы тяжести, м/с2;
h – уровень ввода несущего газа, м;
m - коэффициент расхода (для расчетов принимается m2 = 0,32);
w - скорость движения газового пузыря относительно жидкости, м/с.
Величина w может быть оценена из выражения:
w = 0,272*(s*g/r)1/4,
где s - поверхностное натяжение на границе металл-шлак, Н/м.
Для металла можно принять w = 0,31 м/с.
Используя выражение для мощности истекающей струи металла, можно получить:
W = 500*r*Qг*(m2*g*h-1,2*u2)/u/(1,2*u+w)
Дифференцируя W по u и приравнивая производную нулю, можно получить уравнение для определения оптимальной скорости металла в сливном патрубке:
u3+1,25*w*u2-0,347*m2*g*h*w = 0.
Это уравнение может быть решено численно, например, методом последовательных приближений.
При w = 0,31 м/с и m2 = 0,32 это уравнение может быть записано в виде:
u3+0,39*u2 = 0,34*h = 0.
Это значит, что если выбран уровень ввода газа h, то соответствующая ему скорость истечения металла в сливном рукаве является оптимальной, то есть поддержание этой скорости в патрубке за счет регулирования расхода газа, подводимого к подъемному рукаву, обеспечивает максимальную скорость перемешивания в ковше.
Так как расход металла через вакуумную камеру определен в зависимости от решения технологической задачи коэффициентом кратности циркуляции, то площадь поперечного сечения рукавов камеры может быть определена из соотношения:
S = Qм/(60*r*u) или S = k*M/(60*t*r*u).
По уравнению вычисляется расход несущего Qг газа при фактических значениях температуры и давления. Остальные параметры вакуумной камеры выбираются из конструктивных соображений.
В данном проекте необходимо определить основные параметры вакуумной камеры циркуляционного типа для обработки массы металла в ковше вместимостью 200 т и кратностью циркуляции k = 4. Время вакуумной обработки t = 12 мин.
Скорость циркуляции металла через вакуумную камеру:
Qм = k*M/t = 4*200/12 = 66,7 т/мин.
Приняв уровень ввода аргона в подъемный патрубок h = 1 м, получим скорость истечения металла в сливном патрубке:
u3+ 0,39*u3-0,34*h = 0
Отсюда: u = 0.63 м/с.
Площадь поперечного сечения рукава и его диаметр:
S = Qм/(60*r*u) = 66.7/(60*7,2*0,63) = 0,245 м2;
D = 2*103*(S/p)1/2 = 2*103*(0.245/3.14)1/2 = 560 мм.
Расход несущего газа:
Qг = S*(1.2*u+w)*u2/(m2*g*h-1.2*u2) = =0.245*(1.2*0.63+0.31)*0.632/(0.32*9.81*1-1.2*0.632) = 0.039 м3/с.
Для нахождения расхода газа при нормальных условиях нужно определить уровень металла в вакууматоре. Для этого необходимо определить поперечное сечение камеры. Диаметр камеры можно найти из условия, что в днище должны разместиться два патрубка:
D1 >= 2*D+l1+2*l2,
где l1 – расстояние между внутренними стенками патрубков, м;
l2 – расстояние от внутренней стенки патрубка до цилиндрической части, м;
D – внутренний диаметр патрубка, м;
D1 – диаметр вакуумкамеры, м.
Расстояние между патрубками l1 (рис. 6.1, 6.2) зависит от их конструкции и включает толщину внутренней футеровки патрубков, толщину металлической арматуры патрубков и фланцев для их крапления, если они разъемные, или толщину наружной футеровки:
l1 = 2*d1+2*d2+2*d3+d,
где d - расстояние между кожухами патрубков для их возможного крепления (d = 300…400 мм);
d1 –толщина рабочего слоя внутренней футеровки патрубка (периклазохромитовые изделия толщиной 125 мм);
d2 – толщина набивной массы между рабочим слоем и металлическим кожухом (d2 = 40 мм);
d3 – толщина металлического кожуха (d3 = 20…30 мм).
Следовательно:
D1 >= 2*D+1.10, м.
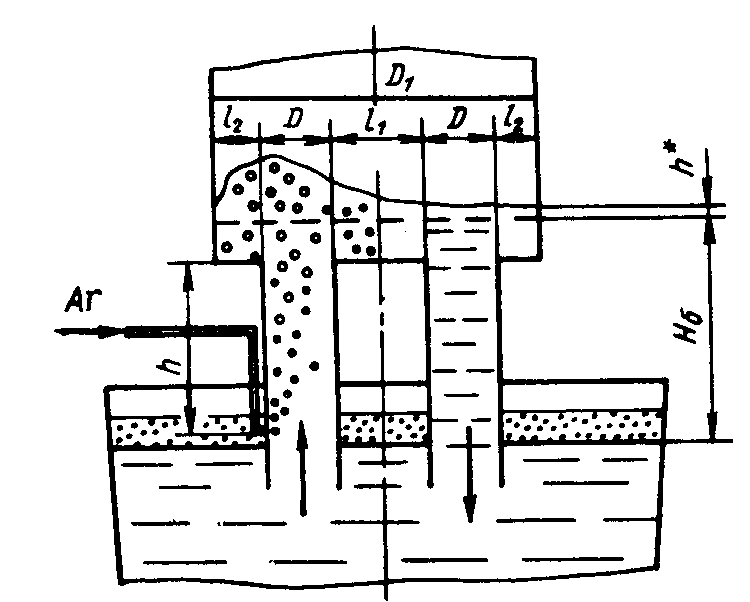
Рабочее пространство циркуляционного вакууматора
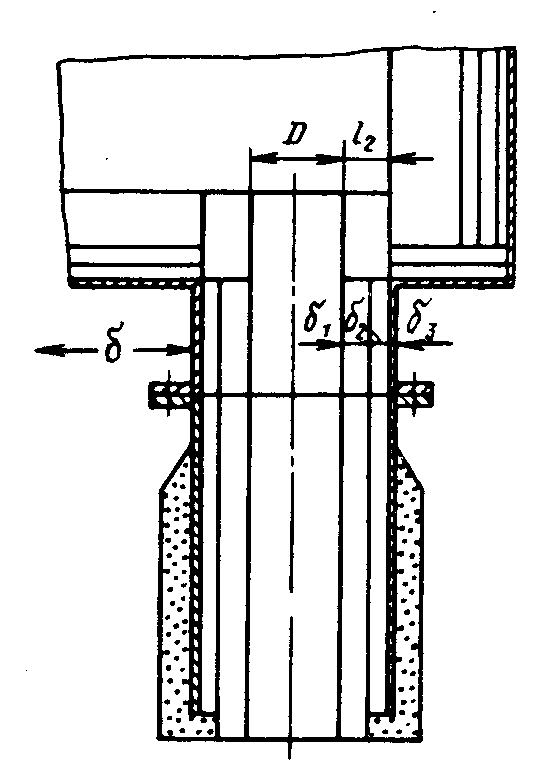
Футеровка патрубка циркуляционного вакууматора
Принята конструкция камеры со сменными патрубками при их диаметре D = 560 мм, тогда диаметр камеры составит:
D1 = 2*D+1.10 = 2*0.56+1.10 = 2.22 м.
Площадь поперечного сечения камеры при этом составит:
Sк = p*(D1/2)2 = 3.14*(2.22/2)2 = 3.87 м2.
При скорости циркуляции металла Qм = 66,7 т/мин или 1,11 т/с, объем металла в камере составит:
Vм = Qм/r = 1.11/7.2 = 0.15 м3/с.
Увеличение уровня металла при этом будет:
h* = Vм/Sк = 0,15/3,87 = 0,039 м.
Расход аргона при нормальных условиях составит:
VAr = 6*104*Qг/n,
в
свою очередь:
n
= 4,8*10-3*(T/h)*ln
( ),
где H – уровень металла в камере после опускания ее в ковш с металлом (из опыта эксплуатации, этот уровень может колебаться от 0 до 300 мм);
T – эффективная температура, до которой нагревается аргон (обычно ~8000С).
При H = 100 мм расход газа составит:
VAr = 6*104*0,039/8,08 = 289,6 л/мин.
7 ТЕХНОЛОГИЯ ОБРАБОТКИ СТАЛИ
7.1 Сортамент обрабатываемой стали
Внепечной обработке подвергаются все марки стали, выплавляемые в цехе. Сортамент сталей, выплавляемых на ККЦ №2, будет соответствовать сортаменту сталей, выплавляющихся в пока еще действующем мартеновском цехе №1 ММК и предназначенных, в основном, для получения сортовой заготовки. В данном проекте, на ККЦ №2 ММК предусмотрена выплавка следующих марок стали:
Углеродистая сталь:
кипящая обыкновенного качества;
кипящая качественная конструкционная;
полуспокойная обыкновенного качества;
полуспокойная качественная конструкционная;
спокойная обыкновенного качества;
спокойная качественная конструкционная.
Низколегированная сталь (типа 35…38ХМ, 7ХНМ).
Легированная сталь (типа 25Х1МФ, 20ХГСНМ).
Автоматная сталь (типа А10).
В проектируемом цехе предусмотрены следующие объемы производства по группам марок стали: углеродистой – 85 %, низколегированной – 10 %, легированной – 4 % и автоматной – 1 %.
7.2 Технология обработки стали на установке «печь-ковш»
Установка «печь-ковш» (АПК) предназначена для обработки жидкой стали в сталеразливочном ковше, как с использованием установки циркуляционного вакуумирования стали (УЦВС), так и без нее.
На АПК осуществляются следующие технологические операции:
продувка металла аргоном для усреднения химического состава и его температуры по всему объему сталеразливочного ковша;
коррекция химического состава металла;
нагрев металла электрической дугой;
десульфурация металла белым основным шлаком;
измерение температуры и отбор проб металла и шлака;
микролегирование или получение металла с узкими пределами содержания элементов путем ввода порошковой проволоки с различными видами наполнителей.
Контроль над процессом ковшевой обработки производится путем измерения температуры и окисленности металла, отбора проб металла и шлака, измерения расхода и давления аргона для продувки, измерения массы добавок, присаживаемых в ковш, измерения тока и напряжения дуги и других электрических параметров, а также измерения вспомогательных параметров (температура и давление охлаждающей воды, отходящих газов и т.п.) [4].
В зависимости от требований к химическому составу сталей и другим характеристикам, могут использоваться следующие схемы внепечной обработки сталей [24]:
Конвертер – АПК – МНЛЗ.
Конвертер – УЦВС – АПК – МНЛЗ.
Конвертер – АПК – УЦВС – МНЛЗ.
Ферросплавы, используемые на установке «печь-ковш», должны иметь фракцию от 5 до 50 мм, соответствовать требованиям государственных стандартов и технических условий. Влажность не должна быть более 1 %.
Кокс кусковый должен иметь фракцию до 25 мм по СТП 14-101-206-98.
Алюминий для раскисления, легирования и коррекции химического состава стали должен отвечать ТУ 48-0102-49-91, ГОСТ 11070-74 и ГОСТ 295-79 соответственно.
Применяемая известь должна быть только свежеобожженной по СТП ММК 223-99.
Плавиковый шпат должен иметь влажность не более 1 % и соответствовать ГОСТ 29220-91.
Подаваемый аргон должен иметь массовую долю аргона не менее 99,5 % и отвечать требованиям ГОСТ 10157-79. Давление аргона в сети – не менее 10 кг/см2 (1 МПа).
Азот газообразный должен соответствовать ГОСТ 9293-74.
Применяемые пробоотборники должны соответствовать ТУ 311-00226253.046-94.
Термопары – ТУ 311-0226258.017.
Применяются датчики окисленности жидкого металла типа «Celox»
Перед обработкой металла на установке необходимо обеспечить:
заполнение бункеров необходимыми материалами, соответствующим требованиям ГОСТов;
наличие средств отбора проб металла, измерения температуры и окисленности;
подачу газов необходимого давления;
подачу воды на охлаждение элементов установки до требуемых параметров;
исправность работы систем продувки металла аргоном;
исправность работы газоотводящего тракта;
исправность работы всех механизмов, систем контроля, управления, сигнализации и блокировок;
исправность работы пневмопочты;
проверку длины электродов и по необходимости их наращивание.
Технология обработки металла на АПК по схеме «Конвертер – АПК – МНЛЗ», сводится к следующему:
плавка, предназначенная для обработки на АПК, сливается в сталеразливочный ковш, специально оборудованный для донной продувки. Ковш должен иметь исправную сухую футеровку. Верхний край ковша должен быть чистым;
раскисление, легирование и обработка металла твердыми шлакообразующими смесями во время выпуска плавки из конвертера производится согласно имеющейся в цехе технологической инструкции. Легирующие присаживаются из расчета получения содержания Si, Mn, Al на нижнем пределе;
производится качественная отсечка конвертерного шлака во время выпуска металла в сталеразливочный ковш;
уровень налива металла в ковше должен быть 400…1000 мм от верхней кромки ковша (величина уровня налива может уточняться в процессе освоения технологии);
поступивший из конвертерного отделения сталеразливочный ковш устанавливается на сталевоз агрегата «печь-ковш». К продувочным устройствам подсоединяются аргонные шланги, включается подача аргона с расходом 15…30 м3/ч на каждое из продувочных устройств (расход аргона может уточняться в процессе освоения технологии);
сталевоз передвигается под крышку АПК, после чего крышка опускается. Через рабочее окно производится корректировка интенсивности продувки. Расходы аргона должны обеспечивать минимальное оголение поверхности металла;
через 1…2 минуты продувки производится измерение температуры и окисленности метала. На основании показаний содержания кислорода в металле вводится расчетное количество алюминиевой катанки для предварительного раскисления металла. Ориентировочный расход алюминия приведен в табл. 7.1.;
при проведении процесса десульфурации металла в ковше должен быть наведен белый высокоосновный жидкоподвижный шлак. Для этого в ковш присаживается известь и плавиковый шпат в соотношении 4:1. Расход шлакообразующих материалов может составлять до 10 кг/т (расход уточняется в процессе освоения технологии). Материалы вводятся порциями не более 150 кг;
для нагрева металла и расплавления шлака электродный портал поворачивается в исходную позицию и производится включение установки на 5 минут на средней ступени нагрева;
после расплавления жидкий шлак раскисляется присадкой алюминия в количестве 50…100 кг (уточняется исследованиями);
после окончания процесса нагрева, через 3 минуты перемешивания металла аргоном, производится измерение температуры металла и отбираются пробы металла и шлака и отправляются в экспресс-лабораторию. Проба шлака берется с помощью металлической трубки-стержня через рабочую дверцу, далее она охлаждается и анализируется визуально по цвету и поверхности. Цвет шлака меняется по степени его окисленности (содержания FeO) от черного к белому. Появление белого шлака в ковше означает, что шлак нормально подготовлен для проведения процесса десульфурации стали. При отклонении цвета и поверхности шлака от рекомендуемых, необходимо принять меры по исправлению химического состава шлака. Ориентировочный визуальный анализ состава шлака и способы его исправления представлены в табл. 7.2. Для обеспечения наилучшего результата десульфурации стали в ковше, содержание в шлаке (FeO)+(MnO) должно быть менее 1,5 %. Оптимальный состав ковшевых шлаков для проведения десульфурации представлен в табл. 7.3.;
после получения результатов химического анализа металла производится корректировка его химического состава добавлением необходимого количество ракислителей и легирующих материалов из расчета получения среднего содержания элементов. Затем металл перемешивается аргоном не менее 5 минут. Для интенсификации растворения ферросплавов расход аргона разрешается увеличить до 30…40 м3/ч (уточняется в процессе исследований);
не ранее чем через 5 минут продувки, после присадки ферросплавов измерить температуру металла и отобрать пробы металла и шлака. До получения результатов экспресс-анализа производить перемешивание металла аргоном с расходом 10…20 м3/ч (уточняется исследованиями);
при получении результатов химического анализа в случае необходимости произвести дополнительную корректировку химического состава металла;
легкоокисляющиеся элементы вводятся в ковш только после окончания последнего цикла нагрева. В стали, с оговоренным содержанием кальция, вводят трайб-аппаратом порошковую SiCa или AlCa проволоку без продувки аргоном для достижения максимально высокого усвоения элементов. Если наблюдается белое пламя над шлаком, то необходимо увеличить скорость ввода порошковой проволоки;
если температура металла ниже указанной для МНЛЗ, то необходимо произвести дополнительный нагрев;
при необходимости охлаждения металла, охлаждение производить слябом;
через 3 минуты после окончания последнего цикла нагрева произвести замер температуры и отбор пробы металла. После достижения необходимого химического состава и заданной температуры электродный портал поворачивается в другую сторону. Крышка АПК поднимается, сталевоз с ковшом выдвигается из-под агрегата, отсоединяется аргонный шланг и далее ковш передается на МНЛЗ.
Обработка стали по схеме «Конвертер – УЦВС – АПК – МНЛЗ»:
перед подачей плавки на агрегат «печь-ковш» металл подвергается обработке на установке циркуляционного вакуумирования стали в соответствии с имеющейся в цехе инструкцией по внепечному вакуумированию жидкой стали;
после окончания вакуумной обработки ковш передают на АПК и проводят внепечную обработку в соответствии с вышеизложенной схемой;
при обработке сталей с низким и особонизким содержанием углерода следует учитывать возможное науглероживание металла от электродов.
Обработка стали по схеме «Конвертер – АПК – УЦВС – МНЛЗ» производится при необходимости вакуумной обработки металла с целью дегазации. При этом обработка плавки на АПК производится согласно вышеописанной, первой схеме обработки металла, затем металл обрабатывается на УЦВС в соответствии с технологической инструкцией по вакуумированию стали в цехе.
При невозможности продувки металла аргоном через донные фурмы, необходимо:
проверить все соединения трубопроводов, по которым подается аргон. При наличии утечек аргона их устранить;
дать максимальный расход аргона через 'байпас'. Если 'раздутия' пробки не произошло, то необходимо продувку аргоном производить аварийной верхней фурмой;
по окончании усреднительной продувки, поднять фурму и произвести замер температуры и окисленности, также отобрать пробы металла и шлака. Пробы направляются в экспресс-лабораторию (проба шлака оценивается визуально);
после отбора проб и замере температуры, по необходимости осуществляется ввод шлакообразующих материалов, затем опускаются электроды, и в течение 4…6 мин производится нагрев металла. Одновременно с нагревом производится продувка металла аргоном через аварийную фурму с максимальным ее заглублением. Расход аргона должен обеспечивать минимальное волнение поверхности металла;
затем производится измерение температуры и отбор проб металла и шлака;
после получения результатов экспресс-анализа в металл вводится в необходимом количестве ферросплавы;
окончание обработки производится по описанной выше технологии.
Таблица 7.1
Ориентировочный расход алюминия для раскисления металла
| Содержание кислорода в металле, ppm | 100 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | 900 | 1000 |
| Расход алюминия, кг | 40 | 80 | 120 | 160 | 200 | 240 | 280 | 320 | 360 | 400 |
Таблица 7.2
Визуальный анализ состава ковшевого шлака
| По цвету | |
| Черный | Содержание (FeO+MnO)>2%. Шлак необходимо дополнительно раскислить Al или Si. |
| Серый | Содержание (FeO+MnO)=1…2 %. Необходимо дальнейшее раскисление шлака Al или Si. |
| Белый – желтый | Шлак нормально раскислен. Желтый цвет указывает, что десульфурация прошла. |
| По цвету | |
| Зеленый | Шлак содержит оксид хрома (Сr2O3). |
| По поверхности | |
| Зеркальная – гладкая, тонкая | Высокая доля (SiO2, Al2O3). Необходима добавка извести порциями по 0,4 кг/т. |
| Гладкая и толстая | В холодном состоянии шлак должен распадаться. Если он не распадается, то высокая доля (Al2O3). Необходима добавка порций извести по 0,4 кг/т. |
| Шероховатая, неровная | Высокая доля (CaO). Если имеются нерастворенные частицы извести, то необходима добавка песка (SiO2) или глинозема (Al2O3) порциями не более 0,1 кг/т. |
Таблица 7.3
Оптимальный химический состав ковшевых шлаков для десульфурациии стали
| Компонент | Содержание в шлаке, % | |
| Сталь, раскисленная кремнием | Сталь, раскисленная алюминием | |
| CaO | 55…65 | 55…65 |
| SiO2 | 20…30 | 5…10 |
| Al2O3 | 5…10 | 20…30 |
| MgO | 4…5 | 4…5 |
| FeO+MnO | 1 | 0.5 |
7.3 Технология обработки стали на установке
вакуумирования циркуляционного типа
Процесс циркуляционного вакуумирования заключается в обработке вакуумом металла, непрерывно текущего через вакуумкамеру по двум патрубкам, опущенным в сталеразливочный ковш с расплавом. Для обеспечения непрерывного подъема металла в камеру в один из патрубков подается аргон, пузырьки которого в результате большой разницы плотностей , поднимаясь вверх по патрубку, увлекают за собой расплав выполняя функции транспортирующего газа. В камере металл дегазируется и, становясь более плотным и тяжелым, сливается по второму патрубку в ковш.
Во время прохождения жидкого метала через вакуумкамеру под действием разрежения, создаваемого пароэжекторным насосом, происходят процессы удаления из стали растворенных газов (кислорода, водорода, частично азота), углеродное раскисление или обезуглероживание стали. Выделяющиеся в вакуум пузыри моноокиси углерода и инертного газа (аргона), приводят к интенсивному диспергированию металла и интенсификации процессов дегазации и перемешиванию стали в вакуумкамере. Вследствие повышения раскислительной способности углерода при низких парциальных давлениях моноокиси углерода, значительная часть кислорода (до 60 %) удаляется из стали в виде СО, что повышает чистоту металла по содержанию в нем неметаллических включений и уменьшает угар элементов-раскислителей, вводимых в сталь. Снижение активности кислорода в металле при вакуумировании, наряду с интенсивным перемешиванием жидкой стали в вакуумкамере, способствует лучшему усвоению присаживаемых добавок [27].
С целью увеличения срока службы вакуумной камеры и патрубков, в начале обработки и за 1 минуту до окончания вакуумирования на поверхность металла в вакууматоре через вакуумный шлюз подают порцию нейтрализатора шлака в количестве 50…100 кг. В качестве нейтрализатора шлака применяют брикеты на основе глинозема (Al2O3).
Для снижения тепловых потерь металла при вакуумировании и улучшения условий службы огнеупоров, футеровка вакуумкамеры постоянно поддерживается в разогретом состоянии (1450…15000С) за счет теплоизлучения графитового нагревателя, являющегося резисторным элементом электрической системы разогрева вакуумкамеры. С целью уменьшения эрозии футеровки вакуумкамеры и патрубков, в периоды между обработками плавок на УЦВС, объем вакуумкамеры заполняется азотом, а патрубки погружаются в песок.
Ферросплавы, используемые на установке циркуляционного вакуумирования стали, должны иметь фракцию от 5 до 50 мм и соответствовать требованиям государственных стандартов и технических условий. Влажность не должна превышать 1 %.
Применяемый на установке нейтрализатор шлака должен отвечать требованиям СТП-101-73-89.
Газообразный аргон, с массовой долей аргона не менее 99,5 % должен соответствовать требованиям ГОСТ 10157-79. Азот – ГОСТ 9293-74. Давление газов в сети должно быть не менее 0,8 МПа.
К началу вакуумной обработки стали установка должна быть полностью подготовлена к работе. Это означает:
А. Все механизмы, органы управления и футеровка вакуумкамеры находятся в исправном состоянии.
Б. Установка обеспечена всеми необходимыми энергоресурсами требуемых параметров:
аргон и азот: давление 0,8…1,0 МПа;
вода технически очищенная на пароэжекторный насос: давление 0,1…0,4 МПа с температурой не более 35 0С;
вода химически очищенная на механизм электронагрева: давление 0,5 МПа;
сжатый воздух: давление 0,7 МПа;
пар: давление 1,3 МПа и температура 200 ± 50 0С;
электроэнергия: рабочее напряжение 36…360 В;
вода технически очищенная на газоохладитель и уплотнения: давление 0,5 МПа.
В. Все системы сигнализации и АСУ ТП «Вакуумирование» исправны.
Г. Футеровка вакуумкамеры нагрета до температуры не менее 14500С (измеряется термодатчиками и отображается на дисплеях АСУ ТП).
Сталеразливочный ковш, подаваемый под плавку для вакуумирования, должен иметь исправную сухую футеровку без мусора и настылей. Толщина шлака в ковше должна быть не более 100 мм, а уровень наполнения ковша металлом и шлаком – на 100…150 мм ниже верхней кромки ковша.
Цикл вакуумной обработки начинается с установки шлакоотделителей на патрубки вакуумной камеры. При погружении вакуумной камеры в металл, в ней создают избыточное кратковременное давление азота для вытеснения попавшего в патрубки шлака. Погружение патрубков производят до глубины, предотвращающей подсосы воздуха и ковшевого шлака в камеру. Затем включается вакуумный насосный агрегат, и металл вследствие разности давлений между камерой и атмосферой поднимается по обоим патрубкам в камеру на барометрическую высоту (около 1,4 м). Одновременно в нижнюю часть всасывающего патрубка подается аргон, который, поднимаясь вверх и увеличиваясь в объеме, образует газо-металлическую эмульсию с соотношением газа к металлу 10:1. Со скоростью более 5 м/с такая эмульсия врывается в камеру, образуя высокий бурун над всасывающим патрубком. Наличие большого количества транспортирующего газа способствует созданию огромной дополнительной реакционной поверхности, интенсифицируя процесс дегазации металла. Этим объясняется то обстоятельство, что, несмотря на сравнительно небольшое время пребывания расплава в камере, обычно не превышающее нескольких секунд, металл поступает в сливной патрубок практически полностью дегазированным. Из сливного патрубка этот металл, попадая снова в ковш, смешивается с находящимся в нем расплавом, несколько разбавляя в нем содержание газов. Поэтому для более глубокой дегазации весь металл ковша необходимо пропустить через камеру не менее 2,5…5 раз в зависимости от степени раскисления [25].
В зависимости от назначения металлопродукции, а также технологических целей использования вакуумной установки, различают следующие виды обработки стали:
глубокое удаление водорода, вакуумное углеродное раскисление, рафинирование от неметаллических включений, доводка по химическому составу и температуре, окончательное раскисление и легирование алюминием;
доводка по химическому составу и температуре, окончательное раскисление алюминием и удаление водорода;
глубокое обезуглероживание стали в вакууме, дегазация, доводка по химическому составу и температуре, раскисление;
усреднение и коррекция химического состава и температуры, а также окончательное раскисление.
Вакуумированию подвергаются плавки как непосредственно после выпуска из конвертера, так и после обработки на агрегате «печь-ковш». Для проведения всех технологических операций при вакуумировании стали типа 08Ю, выпуск из конвертера должен производиться не менее, чем за 60 минут до начала разливки на МНЛЗ, а для трансформаторной стали – не менее 80 минут.
Перед началом обработки измеряют температуру металла, толщину слоя шлака в ковше и отбирают пробу для определения химического состава стали. Температура металла измеряется термопарой погружения и отображается на измерительном приборе. Температура металла в ковше перед вакуумированием должна быть на 40…50 0С выше температуры разливки, но не более 1630 0С. При температуре металла выше требуемой до начала вакуумирования производится охлаждение металла слябом.
По данным измерений и результатам химического анализа пробы стали, отобранной перед вакуумированием, учитывая массу плавки и заказанную марку стали, оператор выбирает программу обработки и режим управления. Процесс вакуумирования может производиться в автоматическом или ручном режиме. В первом случае оператор вводит программу в ЭВМ АСУ ТП «Вакуумирование» и по команде оператора вакууматор включается в работу по заданной программе. Вакуумирование в ручном режиме осуществляет оператор с пульта управления, при этом он имеет возможность воспользоваться режимом «совет мастера».
Вакуумное обезуглероживание низкоуглеродистой нераскисленной стали производится до минимально возможного снижения остаточного давления в вакуумной камере (менее 1 мм.рт.ст.) и до достижения кратности циркуляции не менее трех. Известно также, что обработка металла при давлении более 0,53 кПа (4 мм.рт.ст.) не обеспечивает требуемую дегазацию стали.
Длительность вакуумирования определяется совокупностью осуществляемых технологических операций и регламентируется скоростью циркуляции, которая зависит от расхода аргона и внутреннего диаметра патрубков.
Масса, марочный сортамент и очередность присаживаемых ферросплавов и раскислителей в вакуумную камеру определяется маркой стали и технологией вакуумной обработки. Корректирующие присадки среднеуглеродистого (до 2 % углерода) и высокоуглеродистого (до 7 % углерода) ферромарганца при обработке особонизкоуглеродистых марок стали производятся в период вакуумного обезуглероживания.
Присадки материалов в вакуумкамеру осуществляются со скоростью не более 2 т/мин. При этом масса одной порции не должна превышать : ферромарганец – 350 кг; ферросилиций – 250 кг; силикомарганец – 350 кг; ферованадий – 250 кг; ферротитан – 250 кг; алюминий – 250 кг; нейтрализатор шлака – 100 кг; руда, окатыши, агломерат – 50 кг; углеродосодержащий материал – 50 кг; скрап, сечка – 350 кг [21].
При расчете количества присадок на плавку в процессе вакуумной обработки руководствуются следующими ориентировочными величинами усвоения элементов: марганец – 90…95 %; кремний – 85…90 %;