Проектирование кислородно-конвертерного цеха №2 ОАО "ММК"
После введения добавок для корректировки химического состава стали и раскисления производится перемешивание металла с кратностью циркуляции не менее 0,5 в течение 3…5 минут. Расход аргона в подъемный патрубок при этом максимальный.
После окончания процесса вакуумирования, закрывают главный вакуумный затвор, выключают вакуумный насос, включают систему заполнения вакуумкамеры азотом. При достижении атмосферного давления, вакуумкамера поднимается из сталеразливочного ковша. Система подачи аргона в патрубок переключается на азот с минимальным расходом, отбирается проба стали и замеряется температура металла. При получении необходимого химического состава и заданной температуры металла ковш передается на МНЛЗ [25].
При лимите времени на вакуумную обработку, возможна корректировка химического состава стали и усреднение металла по температуре на агрегате «печь-ковш».
8 АВТОМАТИЗАЦИЯ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ
Развитие современного металлургического производства сопровождается интенсификацией технологических и производственных процессов. Создание крупных металлургических агрегатов и их комплексов позволяет более эффективно использовать сырье, топливо, капиталовложения. В то же время осуществлять управление интенсифицированными металлургическими процессами в больших и сложных технологических объектах без использования новейших методов и средств управления – неэффективно или вообще невозможно.
Наиболее эффективным средством управления технологическими объектами являются системы централизованного управления, создаваемые на основе теории управления, использующие экономико-математические методы, вычислительную и управляющую технику. Такие системы управления получили наименование автоматизированных систем управления технологическими процессами (АСУ ТП).
Для достижения высоких качественных и технико-экономических показателей работы как конвертерного цеха в целом, так и отделения ковшевой обработки стали в частности, предусматривается их оснащение автоматизированными системами управления технологическим процессом, которые обеспечивают:
достижение максимальной производительности за счет рационального управления технологическими процессами;
повышение качества стали за счет обеспечения операторов информацией о ходе процессов, а также своевременной выдачи рекомендаций и управляющих воздействий;
повышение выхода годного металла;
снижение простоев оборудования;
снижение сырьевых и энергетических затрат на производство стали;
улучшение условий труда производственного персонала.
АСУ включает подсистемы, реализующие управляющие, информационные и расчетные функции в соответствии с функциональной структурой.
В состав интегрированной АСУ входят следующие взаимосвязанные автоматизированные системы управления [6]:
АСУ процессом производства стали в кислородно-конвертерном цехе (АСУ «Производство»);
АСУ технологическим процессом подготовки шихтовых материалов и выплавки стали в конвертере (АСУ ТП «Плавка»);
АСУ процессом внепечной обработки стали на агрегате «печь-ковш» (АСУ ТП «Доводка»);
АСУ процессом вакуумирования стали (АСУ ТП «Вакуумирование»);
АСУ процессом разливки стали на МНЛЗ (АСУ ТП «Разливка»).
В отделении ковшевой обработки стали применяются АСУ ТП «Доводка» и АСУ ТП «Вакуумирование».
С целью обеспечения нормальной эксплуатации систем автоматики, управления и электрооборудования предусмотрены специальные поверочные устройства.
8.1 Общецеховая АСУ «Производство»
АСУ «Производство» является элементом интегрированной АСУ ККЦ и предназначена для планирования, управления, учета хода производства, технико-экономического анализа, а также обеспечения информацией смежных систем верхнего и нижнего уровней.
АСУ «Производство» включает в себя четыре подсистемы:
подсистему оперативного планирования производства;
подсистему информационного обеспечения производства;
подсистему учета технико-экономического анализа хода производства;
исследовательскую подсистему.
В подсистему оперативного планирования входят:
оперативное планирование, обеспечивающее формирование и оперативную корректировку компактного графика;
расчет потребности в основном сырье;
анализ обеспечения МНЛЗ металлом с учетом месячной спецификации для выполнения заказов.
Оперативное управление выполнения контактного графика включает:
направление плавки на технологическую операцию;
выдачу задания на подготовку ферросплавов;
слежение за потребностью в чугуне, в совках с металлоломом, в сыпучих шихтовых материалах и ферросплавах;
слежение за выполнением сменно-суточного задания;
анализ необходимости пересчета контактного графика.
Подсистема информационного обеспечения персонала, выполняет следующие функции:
а) ответы на запросы персонала с выдачей данных:
о количестве и характеристиках шихтовых материалов;
о ходе выплавки стали в конвертере;
о химическом составе чугуна, стали и шлака;
о длительности периодов выплавки и обработки стали;
о межплавочных простоях;
о виде и ходе внепечной обработки плавки.
б) формирование плавильного журнала и итоговых данных за смену;
в) информация о состоянии агрегатов и оборудования;
г) информация о наличии шихтовых материалов.
Подсистема учета и технико-экономического анализа хода производства реализует такие функции:
а) учет производства, включающий:
производство металла;
расчет плана производства за сутки и с начала месяца;
выполнение плана производства.
б) учет использования рабочего времени;
в) учет расхода шихтовых материалов;
г) контроль за качеством металла;
д) учет стойкости оборудования, включающий продолжительность межремонтного периода основного оборудования;
е) расчет технико-экономических показателей.
8.2 АСУ ТП «Доводка»
Основные функции АСУ ТП «Доводка» следующие:
Информационные:
измерение химического состава и массы жидкого металла в ковше;
измерение температуры и окисленности металла в ковше;
расход порошковых материалов, вдуваемых в ковш;
расход аргона на транспортировку материалов, вдуваемых в ковш;
давление и расход аргона на продувку металла в ковше;
количество и температура отходящих газов в ковше, их состав;
давление под уплотнительной крышкой ковша;
содержание кислорода под уплотнительной крышкой ковша;
электрические параметры нагрева металла в ковше;
положение графитовых электродов;
масса алюминиевой и порошковой проволоки, вводимой в ковш;
продолжительность электродугового нагрева, продувки аргоном, вдувания порошков и суммарное время обработки.
Управляющие:
управление взвешиванием, транспортировкой и подачей порошкообразных материалов;
управление взвешиванием, транспортировкой и подачей ферросплавов, легирующих и модифицирующих кусковых материалов;
расчет и подача количества алюминия;
управление электродуговым нагревом металла;
управление газоотводящим трактом;
управление продувкой металла аргоном;
регистрация отклонений контролируемых параметров от заданных значений и др.
Режимы работы АСУ ТП «Доводка»:
ручной, наладочный;
дистанционный (с поста управления);
«совет мастеру», когда система дает рекомендации по ведению процесса;
автоматизированный, при котором работа оборудования происходит по командам вычислительного комплекса.
8.3 АСУ ТП «Вакуумирование»
АСУ ТП «Вакуумирование» выполняет следующие основные функции:
Информационные:
масса стали в ковше;
масса стали в вакууматоре;
температура металла в ковше;
уровень металла и шлака в ковше;
окисленность металла в ковше;
содержание углерода в стали по температуре ликвидус;
температура стенок, футеровки и рабочего пространства а период нагрева вакуумкамеры;
остаточное давление (вакуум) в вакуумкамере;
температура газов после охладителя;
расход., давление и количество подаваемого аргона;
расход, давление и количество азота;
расход, давление и количество воды на газоохладитель, на охлаждение электрододержателя;
уровень воды в газоохладителе;
уровень материалов в бункерах ферросплавов и ы шлюзовом устройстве;
параметры энергоносителей к пароэжекторному насосу;
расход, давление природного газа и воздуха на сушку вакуумкамеры.
Сбор и обработка информации построена на базе микропроцессорных контроллеров «Димиконт» и «Ломиконт», а также вычислительного комплекса СМ-1800 [6].
Функции регулирования давления аргона и азота и управления их подачей, а также регулирования расхода природного газа и соотношения газ-воздух, подаваемых для сушки футеровки вакуумкамеры на стенде, выполняет логический микропроцессорный контроллер («Ломиконт»).
Для возможности дистанционного управления регулирующими клапанами предусмотрены блоки управления БРУ и задатчики РЗД.
Кроме того, «Ломиконт» выполняет функции управления пароэжекторным насосом и дожигающим устройством.
Для отображения информации применен дисплейный микропроцессорный контроллер («Домиконт», который по команде оператора или программно формирует и высвечивает на экране дисплея мнемосхемы, таблицы, графики, гистограммы, а также осуществляет допусковый контроль технологических параметров и параметров оборудования, сигнализацию отклонения параметров от заданных значений и печать протокола процесса вакуумирования.
Вычислительным комплексом СМ-1800 производится:
расчет массы металла в вакууматоре;
расчет массы присадок и управления их подачей;
прогнозирование состава и температуры металла по ходу процесса вакуумирования;
обмен информацией с цеховой АСУ «Производство»;
контроль работы горелок стенда сушки и устройства дожигания отходящих газов;
контроль факела дожигающего устройства;
давление газа к горелкам дожигающего устройства;
сигнализация отклонения параметров вакуумирования от заданных.
Управляющие:
движением вакуумкамеры;
расчет массы присадок и управление их подачей;
пароэжекторным насосом;
дожигающим устройством;
подачей и стабилизации давления аргона и азота, подаваемых в вакуумкамеру.
Объем автоматического контроля и регулирования представлен на схемах автоматизации (рис. 8.1, 8.2).
8.4 Связь
Проектом предусмотрены следующие виды связи:
связь с помощью телефонов, включенных в цеховую АТС;
диспетчерская телефонная связь абонентов цеха с цеховым диспетчером, спомощью коммутаторов;
прямая двухсторонняя громкоговорящая связь с помощью аппаратуры ПТС-А «Прогресс»;
распорядительно-поисковая громкоговорящая связь;
административная связь руководителей цеха с подчиненными с помощью коммутаторов;
технологическое и диспетчерское промышленное телевидение;
радиосвязь машинистов кранов с операторами.
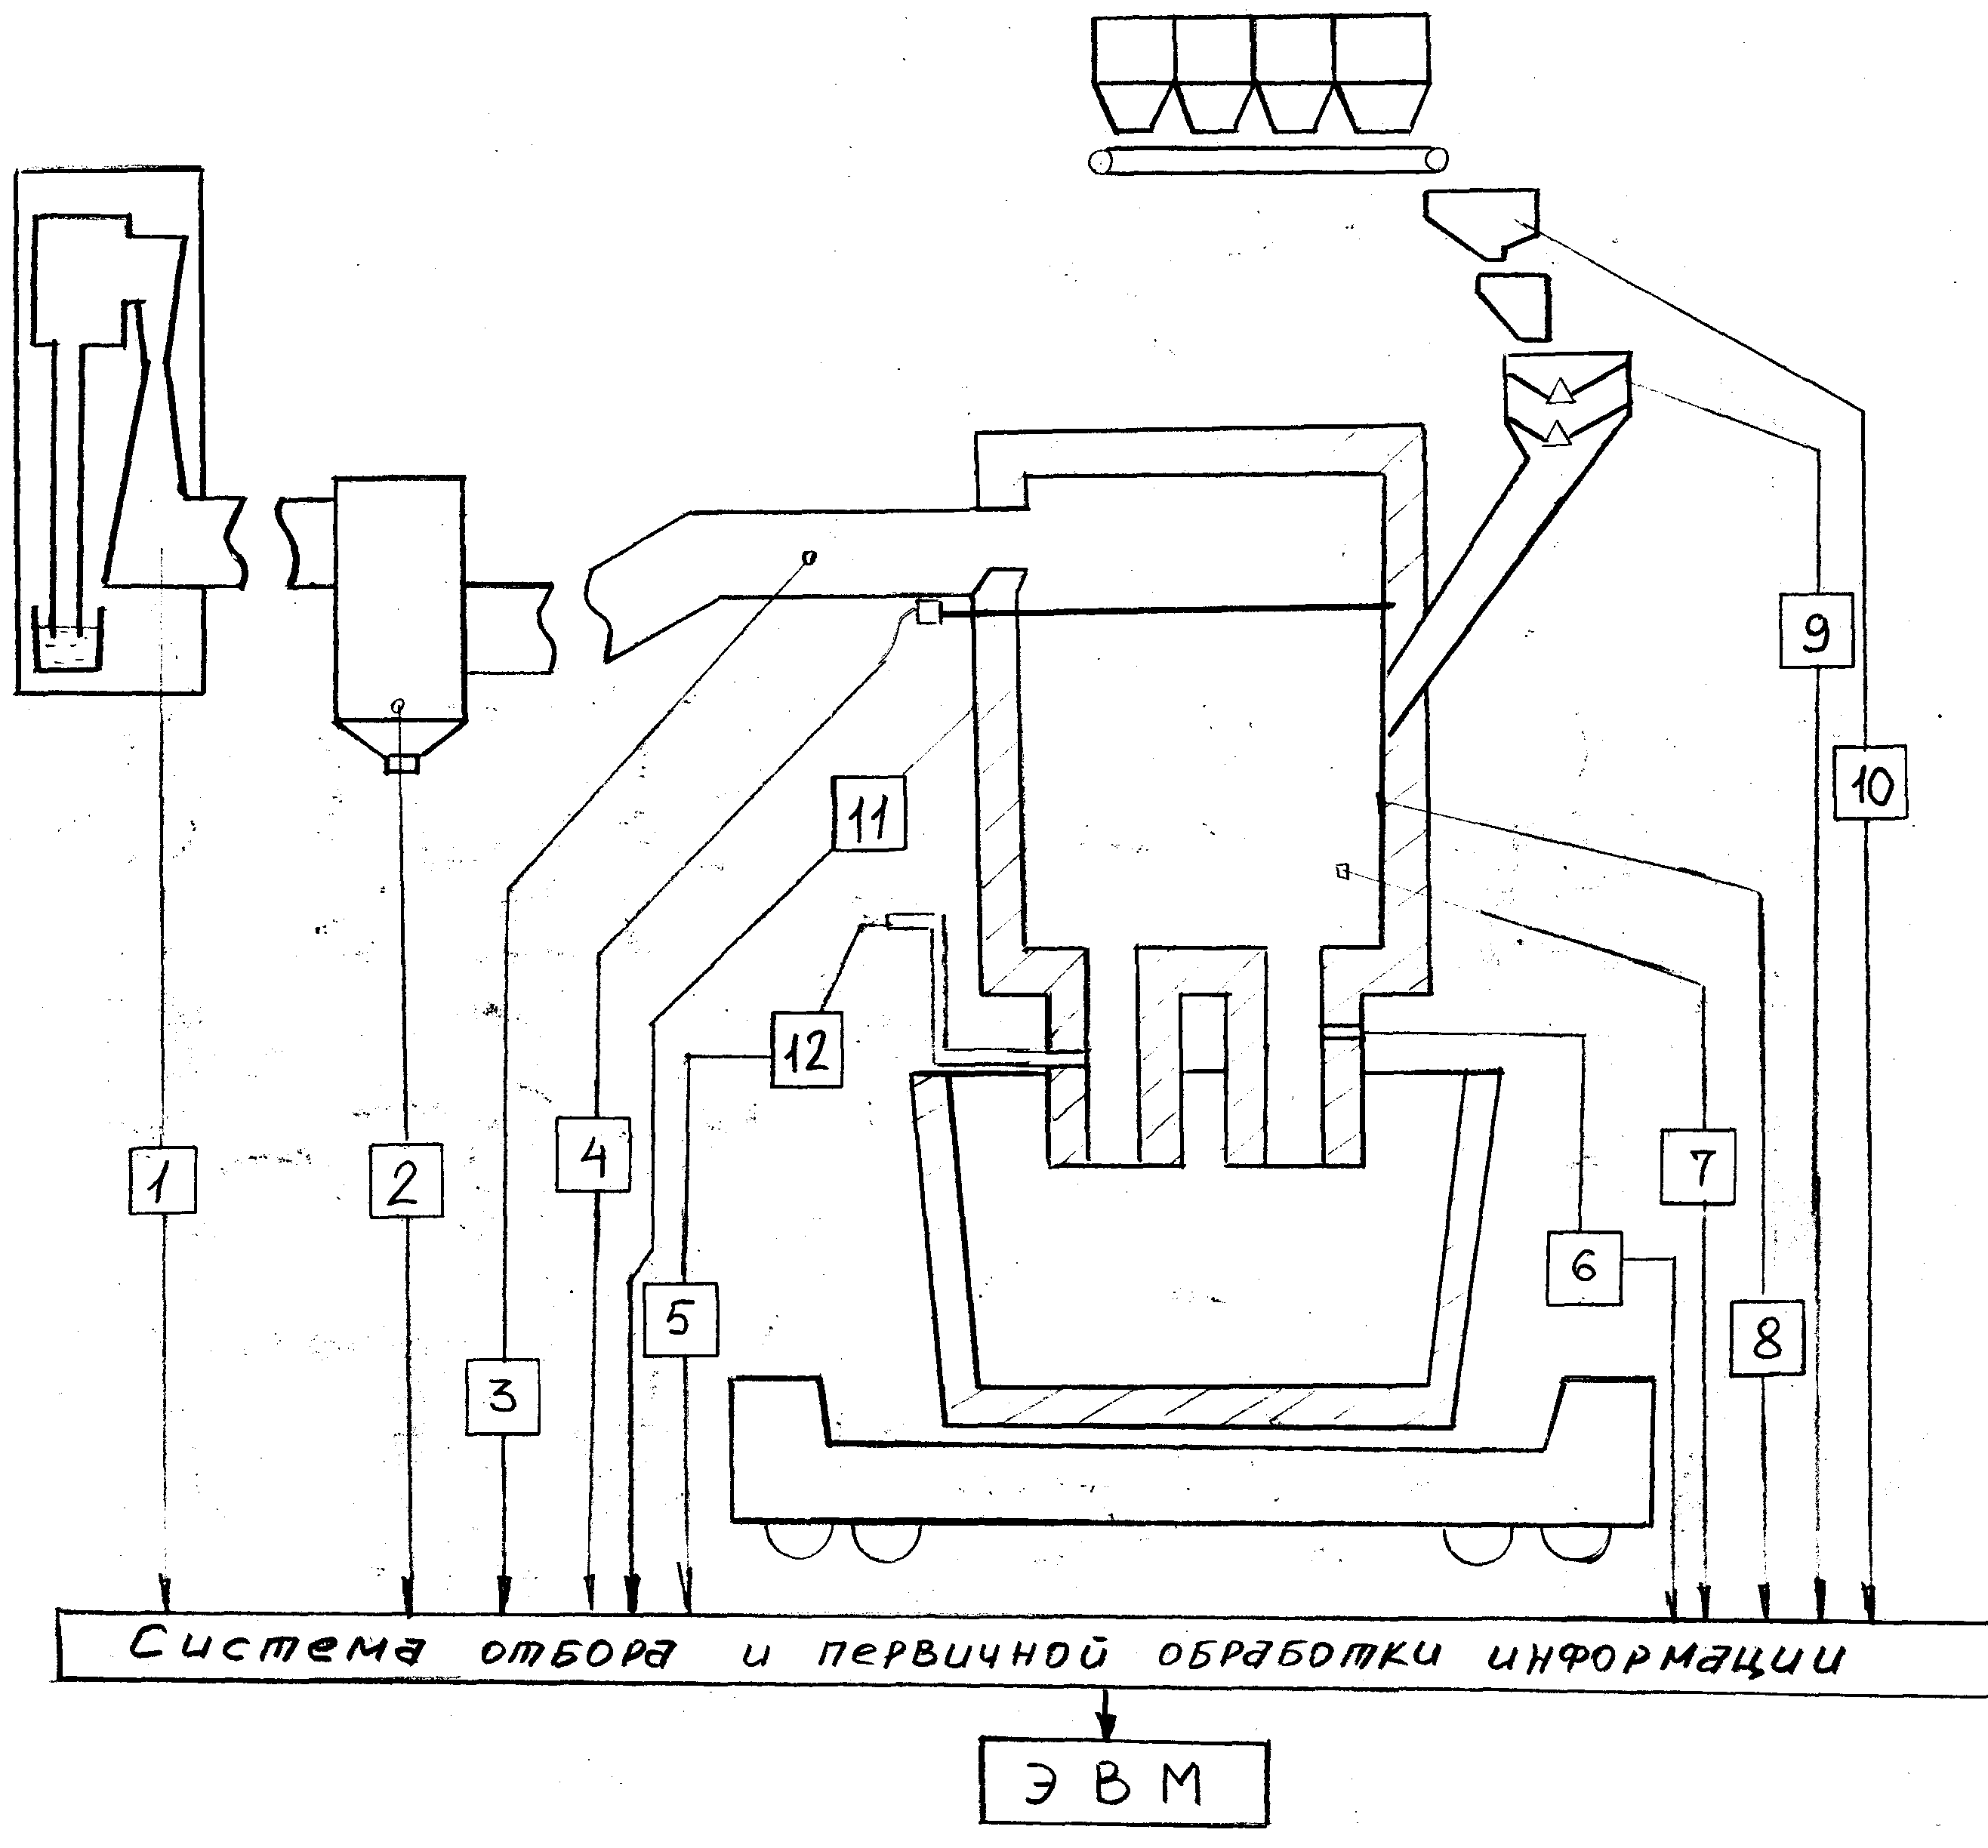
Схема автоматизации вакууматора
1 – контроль работы вакуумного пароэжекторного насоса; 2 – измерение температуры отходящих газов; 3 – определение состава отходящих газов; 4 – контроль работы графитового электрода для нагрева вакуумкамеры; 5 – контроль расхода подаваемого аргона; 6 – определение химического состава и температуры обрабатываемого металла; 7 – измерение остаточного давления в вакуумкамере; 8 - измерение температуры футеровки вакуумкамеры; 9 – контроль системы загрузки сыпучих и ферросплавов; 10 – определение массы подаваемых сыпучих и ферросплавов; 11 – контроль положения вакуумкамеры; 12 – контроль давления подаваемого аргона и определение объема аргона за весь цикл обработки
Приложение 1
Выбор и расчет количества основного технологического
оборудования отделения ковшевой обработки стали
Технологическое оборудование
Сталеразливочные ковши
Вместимость сталеразливочного ковша определяется вместимостью конвертера, и в проектируемом цехе составляет 220 т при вместимости конвертера 200 т [*].
Число сталеразливочных ковшей в цехе (Nск) рассчитывается по формуле:
Nск
=
 *(tз
+
 )
+ nрм + nз
,
где n -
число ковшей
стали, разливаемых
за сутки, шт;
tз – задолженность сталеразливочного ковша на разливке одной плавки (составляет 6,5 ч) [*];
tрф – затраты времени на ремонт футеровки ковша (составляют 15,6 ч);
nрм и nз – соответсвенно число ковшей на капитальном ремонте (кожуха, механических устройств и пр.) и запасных (обычно по одному), шт;
Ф – стойкость футеровки ковша (составляет 10…15 плавок);
С – коэффициент, учитывающий организационные задержки (принимается равным 0,8).
Число ковшей стали, разливаемых за сутки, соответствует числу плавок:
n
=
 ,
где N -
число постоянно
работающих
конвертеров,
шт;
t -
длительность
цикла конвертерной
плавки (см. п.2.1.),
мин.
Принимаю:
стойкость монолитной футеровки ковша 15 плавок;
техническая характеристика ковша: высота – 4890 мм, ширина по цапфам – 4890 мм, ширина по носку – 5945 мм.
Согласно вышеприведенным формулам имеем:
n=
 = 35,87 ковшей;
Nск
=
 *(6,5+
 )+1+1
= 16,1 ковшей.
Принимаю в цехе 17 сталеразливочных ковшей.
1.2. Шлаковые чаши
Выбор емкости чаш определяется количеством (объемом) образующегося на плавке шлака. Объем шлака (Vшл) на плавку можно рассчитать по формуле:
Vшл
=
 ,
где G -
максимальная
масса плавки,
т;
Р -
максимально
возможное
количество
образующегося
шлака, % от массы
плавки;
rшл – плотность шлака, т/м3 (изменяется в пределах 2,3…2,5 т/м3).
Количество шлаковых чаш (Nшл) определяется по формуле:
Nшч
=
 *1,15,
где еn -
потребное
суточное количество
шлаковых чаш
без учета их
оборачиваемости,
шт;
1,15 – коэффициент запаса;
tоб – время оборачиваемости шлаковых чаш, ч.
В настоящее время при организации вывоза шлака с помощью шлакового пролета или крановой эстакады время оборачиваемости чаш составляет 3…6 ч.
Максимальное число шлаковых чаш без учета их оборачиваемости рассчитывается по формуле:
еnшч
=
* nшч,
где nшч – число шлаковых чаш, шт.
Известно:
максимальная масса плавки 250 т;
на плавке образуется 15 % шлака от массы плавки;
шлак вывозится из цеха через шлаковый пролет составами.
Тогда на плавке образуется шлака:
Vшл
=
 = 15,6 м3.
Принимаю к установке на плавку под конвертер одну чашу емкостью 16 м3.
Согласно приведенным выше формулам имеем:
еnшч
=
*1
= 35,87 чаш;
Nшч
=
 *1,15
= 7,7 чаш.
Принимаю для обслуживания цеха 8 чаш.
Крановое оборудование
Разливочные краны
Выбор разливочного крана производится в зависимости от вместимости выбранного сталеразливочного ковша, ширины принятого пролета и необходимой высоты подъема.
В общем случае, суточная потребность в разливочном кране (еtРкр) определяется по формуле:
еtРкр
=
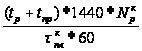 ,
где N-
число постоянно
работающих
конвертеров;
tр – затраты времени на собственно разливку одного ковша стали, мин;
tпр – затраты времени на прочие операции, связанные с разливкой одного ковша, мин;
t-
длительность
конвертерной
плавки, мин.
Затраты на собственно разливку определяется прямым хронометражом или расчетом, или принимается на основе справочного материала и рекомендаций проектных организаций. При разливке стали со стенда затраты времени на собственно разливку не учитываются (tр = 0).
Затраты времени на прочие операции зависят от: вида операций, выполняемых краном и связанных непосредственно с разливкой стали; схемы грузопотока и конструктивных решений отделения разливки.
Длительность конвертерной плавки определяется из условия средней интенсивности продувки металла (в проектируемом цехе равной 4,2 м3/(т*мин)).
Тогда:
| Периоды | Длительность, мин |
| Завалка скрапа | 2,0 |
| Заливка чугуна | 2,0 |
| Продувка | 17,14* |
| Отбор проб, замер температуры и ожидание анализа | 4.0 |
| Додувка | 2.0 |
| Слив металла | 5.0 |
| Слив шлака | 2.0 |
| Подготовка конвертера | 3.0 |
| Неучтенные задержки | 3.0 |
| ИТОГО | 40.14 |
- определено расчетом:
t
=
 =
17,14 мин,
где 16,0 – длительность продувки при интенсивности 4,5 м3/(т*мин) [**].
Потребное количество кранового оборудования определяется по формуле:
Nкр
=
 ,
где еtкр – суммарная суточная потребность в кране;
m – коэффициент, учитывающий затраты времени на вспомогательные операции. Принимается обычно во всех случаях равным 1,15 (15% от времени основных работ);
С – коэффициент использования рабочего времени крана. Принимается равным 0,8;
24 – число часов в сутках.
Известно: ОНРС с линейным расположением машин, ширина разливочного пролета 16 м.
Принимаю:
вместимость сталеразливочного ковша 220 т [*];
мостовой разливочный кран с параметрами: грузоподъемность 280+100/20 т, пролет 15,5 м, высота подъема крюков 36+36/40 м, скорость подъема 9,6+7,5/15,0 м/мин, скорость передвижения главной тележки 30, вспомогательной 30 и моста крана 60 м/мин [*];
разливка на машинах с применением консольно-поворотных стендов.
Затраты времени на прочие операции, связанные с разливкой одного ковша, для рассматриваемого случая составят:
tпр = 7,38+7,38+20 = 34,76 мин,
где 7,38 – затраты времени на перестановку ковша со сталевоза на разливочный стенд и пустого – обратно, мин [*];
20 – средние затраты времени, связанные с обработкой стали в отделении ковшевой обработки, мин [*].
 Согласно
прведенным
выше формулам
имеем:
еtРкр
=
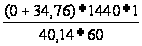 =
20,78 ч;
Nкр
=
 =
1,24 крана.
Учитывая высокую загруженность и назначение, принимаю к установке в разливочном пролете ОНРС с линейным расположением машин четыре разливочных крана.
Список использованных источников
Технология производства стали в современных конвертерных цехах/ С.В. Колпаков, Р.В. Старов, В.В. Смоктий и др. М.: Машиностроение, 1991.
Металлургия стали/В.И. Явойский, Ю.В. Кряковский, В.П. Нечкин и др. М.: Металлургия, 1983.
Кудрин В.А. Металлургия стали. 2-е изд. перераб. и доп. М.: Металлургия, 1989.
Глинков Г.М., Маковский В.А. АСУ технологическими процессами в агломерационных и сталеплавильных цехах. М.: Металлургия, 1981.
Заявка и исходные данные на установку порционного вакуумирования стали - Магнитогорский Гипромез, 1983.
Технический проект конвертерного цеха №1 ММК. Корректировка. Том 3 – Магнитогорский Гипромез, 1988.
ММК. Основные направления развития металлургического комплекса до 2003 года – Магнитогорский Гипромез, 1995.
8. Зиньковский М.М. Техника безопасности и производственная санитария. Краткий справочник металлурга. 3-е изд. перераб. и доп. М.: Металлургия, 1984.
9. ММК. Технологические решения по основному производству. Охрана труда - Магнитогорский Гипромез, 1986.
10. Злобинский Б.М. Охрана труда в металлургии. 2-е изд. М.: Металлургия, 1975.
11. Бринза В.Н., Зиньковский М.М. Охрана труда в черной металлургии. М.: Металлургия, 1982.
12. Правила безопасности в сталеплавильном производстве. 2-е изд. перераб. и доп./Под ред. П.И. Гетьмана, И.Д. Чиграя и др. М.: Металлургия, 1984.
13. Ефанов П.Д., Берг И.А. Охрана труда и техника безопасности в сталеплавильном производстве. М.: Металлургия, 1976.
14. Внепечное вакуумирование жидкой стали на комбинированной установке. Технологическая инструкция ТИ101-СТ-ККЦ-71-2000. Магнитогорск: ММК, 2000.
15. Поволоцкий Д.Я., Кудрин В.А., Вишкарев А.Ф. Внепечная обработка стали. М.: МИСИС, 1995.
16. СНиП 23-05-95 Естественное и искусственное освещение. М.: Стройиздат, 1995.
17. ММК. Реконструкция мартеновского цеха. Обоснование инвестиций. Пояснительная записка. Том 4 – Магнитогорский Гипромез, 2001.
18. Техническое задание на проектирование и изготовление МНЛЗ сечением 310 х 440 мм – Челябинский Гипромез, 1975.
19. Летимин В.Н. Проектирование сталеплавильных цехов. Основные принципы, технические решения и методика конструирования конвертерных цехов: Метод. указ. к самостоятельной работе и дипломному проектированию. Магнитогорск: МГМИ, 1989.
20. Ахметшин Н.Ф., Зинуров И.Ю., Галян В.С., Шумаков А.М., Киселев А.Д. Выбор параметров трансформатора для агрегата «ковш-печь» и режимы обработки стали// Электрометаллургия. 2001. № 10. С.23-26.
21. Якушев А.М. Справочник конвертерщика. Челябинск: Металлургия, Челябинское отделение, 1990.
22. Тахаутдинов Р.С. Производство стали в кислородно-конвертерном цехе Магнитогорского металлургического комбината. Магнитогорск: 2001.
23. Летимин В.Н. Выбор и расчет количества основного технологического оборудования конвертерных цехов: Метод. указ. к практическим занятиям и дипломному проетированию для студентов специальности 0401 специализации «Металлургия стали». Магнитогорск: МГМИ, 1985.
24. Обработка стали на установке «печь-ковш». Временная технологическая инструкция ВТИ 101-СТ-ККЦ-83-2000. ММК, 2000.
25. Внепечное вакуумирование жидкой стали на комбинированной установке. Технологическая инструкция ТИ101-СТ-ККЦ-71-2000. ММК, 2000.
(???) 26. гипромезовская книга по АПК на немецком языке (переводная)…
27. Внепечное вакуумирование стали./А.Н. Морозов, М.М. Стрекаловский, Г.И. Чернов и др. М.: Металлургия, 1975.
28. Конструкции и проектирование агрегатов сталеплавильного производства/В.П. Григорьев, Ю.М. Нечкин, А.В. Егоров и др. М.: МИСИС, 1995.
29. Немцев В.Н., Купфер Г.В., Савинова Т.Л. Оплата труда на предприятии: Метод. указ. для самостоятельной работы по дисциплине «Организация и управление на предприятиях» для студентов технических специальностей заочного факультета. Магнитогорск: МГТУ, 2001.
30. Немцев В.Н. Расчеты по оплате труда на предприятии: Метод. разраб. Для самостоятельной работы по дисциплине «Организация и управление на предприятиях» для студентов технических специальностей заочного факультета. Магнитогорск: МГТУ, 2001.
31. Немцев В.Н. Расчет капиталовложений в инвестиционный проект: Метод. указ. для самостоятельной работы по дисциплине «Организация и управление на предприятиях» для студентов технических специальностей заочного факультета. Магнитогорск: МГТУ, 2001.
32. Немцев В.Н. Расчет показателей финансовой оценки инвестиционного проекта: Метод. указ. для организации самостоятельной работы по дисциплине «Организация и управление на предприятиях» для студентов технических специальностей. Магнитогорск: МГТУ, 2000.
33. Немцев В.Н., Летимин В.Н., Сиволапов В.Г. Расчет производственной программы кислородно-конвертерного цеха: Метод. указ. для студентов специальности 1101. Магнитогорск: МГТУ, 2000.