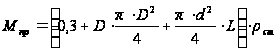Расчет гидропривода многоцелевого сверлильно-фрезерно-расточного станка с числовым программным управлением
Размещено на /
Содержание
1. Введение
1.1 Описание гидравлической схемы станка
1.2 Описание механизма расфиксации магазина
1.3 Описание гидропривода механизма расфиксации магазина
2. Расчет и выбор элементов гидропривода
2.1 Выбор рабочей жидкости
2.2 Определение рабочего давления
3. Расчет основных параметров гидроцилиндров
3.1 Приближенный расчет основных параметров силового гидроцилиндра
3.2 Уточненный расчет основных параметров силового гидроцилиндра
3.3 Расчёт гидроцилиндра на устойчивость
4. Подбор гидромотора
5. Подбор трубопроводов
5.1 Определение расхода
5.2 Допустимые скорости движения жидкости в трубопроводах
5.3 Условный проход трубопроводов
5.4 Соединение трубопроводов
5.5 Выбор гидроаппаратуры
6. Определение потерь давления и объемных потерь в системе гидропривода
6.1 Определение потерь давления
6.2 Определение объемных потерь в системе гидропривода
7. Выбор насоса
8. Расчет параметров пневмогидроаккумулятора
9. Определение параметров гидропривода
9.1 Определение КПД гидропривода
9.2 Тепловой расчет гидропривода
10. Список используемой литературы
1.Введение
Горизонтальный многоцелевой (сверлильно-фрезерно-расточный) станок с ЧПУ модель ИР800МФ4 предназначен для обработки с высокой степенью точности (обеспечивает шероховатость обработанной поверхности Ra 1,25 мкм) малогабаритных корпусных деталей из черных и цветных металлов в серийном производстве.
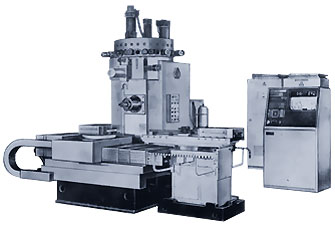
Рисунок 1 – Многоцелевой сверлильно-фрезерно-расточный горизонтальный станок с подвижной стойкой ИР800МФ4
Технические характеристики
|
Длина, мм |
5388 |
| Ширина, мм | 5300 |
| Высота, мм | 3455 |
| Класс точности станка по ГОСТ 8-82, ( Н, П, В, А, С ) | П |
| Масса станка, кг | 10050 |
| Мощность двигателя главного движения, кВт | 22 |
| Частота вращения шпинделя min/max, об/мин | 21,2/3 000 |
| Тип УЧПУ и емкость инструментального магазина | УЧПУ |
| Диаметр шпинделя, мм | 105 |
| Ширина стола, мм | 800 |
| Длина рабочей поверхности стола, мм | 800 |
Этот станок предназначен для высокопроизводительной обработки корпусных деталей массой до 1500 кг из конструкционных материалов от легких сплавов до высокопрочных сталей.
Широкий диапазон частоты вращения шпинделя и скоростей подач позволяет производить сверление, зенкерование, развертывание, растачивание точных отверстий.
Наличие поворотного стола, устанавливаемого с высокой точностью, расширяет технологические возможности станка, позволяет обрабатывать соосные отверстия консольным инструментом.
Повышенная степень точности станка обеспечивает обработку отверстий по 7, 8 квалитетам с шероховатостью поверхности Rа=2,5 мкм.
Категория качества – высшая.
Высокая степень автоматизации вспомогательных функций станка позволяет встраивать его в автоматическую линию с управлением от ЭВМ.
Все узлы станка смонтированы на жесткой Т-образной станине, которая является общим основанием.
Лобовая бесконсольная шпиндельная бабка расположена внутри портальной стойки.
Поворотный индексируемый стол перемещается по отдельной станине, которая крепится на общем основании.
Устройство автоматической смены инструмента с инструментальным магазином барабанного типа монтируется на верхнем торце стойки.
Все базовые детали имеют обребренную конструкцию и обеспечивают максимальную жесткость и виброустойчивость при высокопроизводительной обработке, гарантируют длительное сохранение точности.
Жесткий шпиндель с диаметром под передним подшипником 105 мм и конусом № 50 изготовлен из цементируемой стали с высокой поверхностной твердостью (НRC 62). Шпиндель монтируется в отдельном корпусе на прецизионных цилиндро-роликовых и упорно-радиальном шариковом подшипниках, что обеспечивает оптимальную точность, жесткость и виброустойчивость. Гидромеханическое устройство зажима инструмента в шпинделе гарантирует надежность и быстродействие крепления режущего инструмента с усилием 1250 кг.
Привод шпинделя станка осуществляется двухступенчатой коробкой скоростей от электродвигателя постоянного тока мощностью 14 кВт. В диапазоне 21 – 174 об/мин на шпинделе обеспечивается постоянный момент, а в диапазоне 182 – 3000 об/мин – постоянная мощность.
Автоматическая ориентация шпинделя с. управлением ЧПУ и механической фиксацией расширяет технологические возможности станка, позволяет производить целую серию технологических циклов, в которых необходимо отвести резец от рабочей поверхности, не повреждая изделие.
Перемещение подвижных узлов по осям X, Y, Z осуществляется от высокомоментных электродвигателей с постоянным магазином, которые через упругие муфты высокой жесткости непосредственно соединены с прецизионными шариковыми винтовыми парами, обладающими нагрузочной способностью, жесткостью и долговечностью.
«Силовое удержание» узлов при резании осуществляется следящим приводом, что исключает необходимость применения зажимных устройств.
Совершенные электроприводы подач обеспечивают постоянное время разгона и торможения.
Позиционирование осуществляется одновременно по трем координатным осям X, Y, Z.
В подвижных узлах станка применена система комбинированных направляющих, состоящих из прецизионных роликовых опор качения и антифрикционного полимерного материала, обладающего низким коэффициентом трения и высокой демпфирующей способностью. Направляющие изготовлены из высококачественной закаленной стали и отшлифованы с высокой точностью и чистотой поверхности.
Телескопическая защита надежно защищает направляющие и шариковые винтовые нары от попадания стружки и смазочно-охлаждающей жидкости и обеспечивает длительное сохранение точности станка.
Встроенный поворотный индексируемый стол имеет 72 позиции через 5°. Установка стола происходит в автоматическом режиме.
Для установки и крепления деталей на поверхности плиты-спутника имеется сетка резьбовых отверстий.
Устройство автоматической смены инструментов, состоит из вращающегося инструментального магазина барабанного типа с кодированными гнездами емкостью на 30 инструментов и манипулятора.
Выбор инструмента в любой последовательности с последующей гидромеханической фиксацией инструментального магазина осуществляется во время механической обработки, Автоматическая смена плит спутников обеспечивает работу станков в автоматическом режиме, исключая из технологического цикла обработки Z время на установку и снятие деталей. Отдельно стоящее гидромеханическое устройство, установленное перед станком, обеспечивает ориентацию и фиксацию плиты-спутника на поворотном столе станка и загрузку-разгрузку плит спутников с помощью ползуна.
Работа гидравлических механизмов на станке обеспечивается аксиально-поршневым насосом переменной производительности с автоматическим регулированием расхода, что гарантирует быстродействие исполнительных и уменьшает нагрев рабочей жидкости.
Управление гидроцилиндрами всех рабочих органов вспомогательных движений производится при помощи блочной гидроаппаратуры.
В гидросистеме станков встроен гидроаккумулятор с эластичным мешком, что обеспечивает уравновешивание шпиндельной бабки. Масло гидросистемы охлаждается в теплообменнике с воздушным охлаждением.
Пневмосистема станка предназначена для обдува воздухом конусов шпинделя и инструмента, базовых поверхностей поворотного стола и плит-спутников при их автоматической смене. Работа пневмосистемы осуществляется автоматически с управлением от системы ЧПУ переключением воздухораспределителей.
Смазка всех трущихся деталей станка и подшипников шпинделя – автоматическая централизованная дозированная от отдельной установки, шестерен и подшипников главного привода – непрерывная циркуляционная от отдельного насоса, расположенного в гидростанции.
В станке предусмотрены подача жидкой и распыленной смазочно-охлаждающей жидкости в зону резания и сток в отдельно стоящий бак по сигналу с ЧПУ. Зона резания имеет ограждение для защиты оператора и окружающей среды от разбрызгивания эмульсии.
Устройство автоматической сборки стружки исключает затраты рабочего времени на уборку стружки вручную и облегчает условия рабочего-станочника.
Гидросистема станка осуществляет следующие функции:
-уравновешивание шпиндельной коробки специальным гидроцилиндром
- переключение механических ступеней привода главного движения
- угловую ориентацию шпинделя
- смену инструментов манипулятором
- орексацию инструментального магазина
- разжим зажим поворотного стола и столов спутников
- автоматическую смену столов-спутников.
Управление электромоментами гидрозолотников осуществляется устройством ЧПУ.
Обычно гидропривод используется из соображений контактности, плавного регулирования скорости, легкости получения поступательного и вращательного движения, хорошего качества переходного процесса; обеспечивания большого усилия на выходном звене, высокой точности позиционирования, меньшего шума при работе, по сравнению с электро и пневмоприводами.
1.1 Описание гидравлической схемы станка
Станок гидропривода состоит из следующих основных частей:
Энерго обеспечивающая часть
Исполнительная часть
Направляющая, контроле регулирующая аппаратура
Коммуникационная часть
Группа управления сигналами
Реле с электро управлением
Датчики конечных положений
Каждая из выше перечисленных частей включает в себя ряд устройств необходимых для работы гидросистемы.
Энергообеспечивающая часть
Это все устройства необходимые для подготовки гидро жидкости к работе в гидросистемы, элементы объединяются в носовой установке, которая состоит из гидравлического бака специальной конструкции и выполняет следующее:
Хранение
В баке происходит отстаивание жидкости, крупные загрязнения уходят в осадок и происходит очищение жидкости. Бак разделен на две части:
а) Жидкость выходит из системы;
б) Жидкость возвращается в насос.
Охлаждение жидкости. Объем определенный для обеспечения нормальной работы. Оребренный бак улучшает условия теплообмена.
- Теплообменник устанавливают на сливе
- Фильтры удаляют механические примеси из жидкости. Бывают:
Грубой степени очистки
Нормальной
Тонкой
По месту установки фильтров, различают приемно-всасывающий водопровод (из бака в насос). В большинстве случаев на всасывающей линии ставят фильтры грубой очистки. Назначение удалить крупные примеси не успевшие осесть в осадок. Напорные фильтры устанавливают в напорные линии. Линии высокого давления (за насосом). Сливные устанавливают на сливной линии (линия низкого давления), по которой жидкость из гидродвигателя отправляется в бак.
В процессе работы фильтры засоряются, по мере засорения, увеличивается, сопротивление продукту жидкости из-за этого снижается, КПД в целом. Определенной настройкой пружины обратного клапана преувеличение давления на входе в фильтр из-за засорения, пружина обратного клапана сжимается, и поток жидкости без фильтрации уходит в бак. Обычно фильтры служат индикатором потому, не нарушая работы гидросистемы можно произвести очистку фильтра тем самым, уменьшив его сопротивление и возврат его в работу по очистки жидкости.
Аккумулятор
Иногда насосные станции снабжают гидроаккумуляторами.
Функции:
1 Обеспечить запас рабочей жидкости для того, что бы расходовать ее во время быстрых перемещений работы механизма. В этом случае повышается эффективность работы гидропривода с неравномерной потребностью подачи, особенно с редкими пиковыми подачами
2 Сглаживать цикл давления при резком закрытии проходного сечения в трубопроводе или гидроаппарате в гидросистеме возникает резко повышенное давление.
3 Поддерживается постоянное давление. При подключенном или отключенном потребителе изменяется потребный расход жидкости. Если один из потребителей отключается, в системе возникает избыток жидкости. В этом случае она входит в аккумулятор и давление а-ое при избытке жидкости возрастает, возвращается к линейному.
Исполнительная часть
Включает в себя все гидродвигатели. Гидродвигатель поступательного движения – гидроцилиндрами. Вращательные – гидромоторами.
Цилиндры одностороннего и двойного действия. В цилиндре одностороннего действия только в одну сторону поршень перемещается, под действием рабочей силы обратно возвращается, под действием пружины или других сил. В цилиндрах двустороннего действия поршень перемещается в обе стороны за счет рабочей жидкости под давлением.
При одном и том же усилии движение поршня разное, при движении в разные стороны т.к. разные площади поршня с права и с лева. Для получения одинаковых скоростей надо взять два штока.
Направляющая и регулирующая гидроаппаратура
Вся аппаратура делиться на три части в зависимости от назначения:
Для управления усилием
Для управления перемещения исполнительны механизмов и его остановок в случае необходимости
Для управления скорости перемещения исполнительного механизма т.к. v зависит от расхода Q, то это устройство регулирует жидкость, поступающую в гидродвигатель.
Гидроаппаратура для управления усилием рабочего органа.
Для того чтобы преодолеть внешнюю нагрузку на рабочем механизме необходимо создать соответствующую силу давления на поршень таким образом, что бы изменить усилие, действующее со стороны рабочей жидкости на поршень что бы преодолеть изменяющуюся нагрузку необходимо изменить давление в гидросистеме. Изменить давление в линии или на отдельном участке ее можно с помощью клапанов давления. По назначению различают напорные и редуктивные клапаны.
Напорные предназначены для изменения давления либо для ограничения max давления в системе либо для подержания постоянного давления. Делят на:
- предохранительные
- переливные
Коммуникационная часть и группа управления сигналами
В станках с программным управлением, копировальными устройствами и электрогидравлическими сидящими системами, а так же в промышленных работах применяются дросселирующие распределители, гидроаппаратура с пропорциональным управлением, электрогидравлические шаговые и следящие приводы. Все эти устройства, по существу, – гидравлические усилители мощности, преобразующие входное механическое или электрическое воздействие в соответствующее перемещение выходного звена с усилием или моментом, достаточным для преодоления сил резанья или других нагрузок на рабочих органах.
1.2 Описание механизма расфиксации магазина
Корпус магазина устанавливается на оси и двух платиках па верхнем торце стойки станка. С помощью высоко-моментного электродвигателя осуществляется поворот наружного кольца магазина на роликовых опорах, которые установлены в радиальном и осевом направлениях на наружной поверхности корпуса. Механизм поворота включает в себя ведущее зубчатое колесо, установленное на валу электродвигателя , и сцепленный с ним венец колеса с внутренней зубчатой нарезкой, которое закреплено на наружном кольце магазина. Приводное кольцо имеет два паза, взаимодействующих с путевым выключателем. Эти выключатели осуществляют отсчет позиций при повороте магазина и дают команду на его торможение при установке в заданном угловом положении, соответствующем коду гнезда в цикле автоматической смены инструмента. Нулевое положение магазина контролируется путевым выключателем, взаимодействующим с упором.
На валу двигателя установлен фланец, на котором имеются два полукруглых паза для фиксации магазина в позиции смены инструмента. Фиксация выполняется роликом, установленным па конце штока гидроцилиндра. Контроль фиксации магазина осуществляют два конечных выключателя, взаимодействующих с упором, который установлен на штоке. Гнездо магазина состоит из корпуса, который монтируется в пазы кольца, и губок, установленных на осях. Усилие зажима инструмента создается плоской пружиной, охватывающей губки, которая закреплена от поворота штифтами. Направляющий палец фиксирует угловое положение инструмента, попадая при его захвате в один из шпоночных пазов на фланце инструментальной оправки. Осевое перемещение инструмента (ход 135 мм) при его установке или снятии из шпинделя станка осуществляется электроприводом осевой подачи ползуна, в конце отвода которого корпус магазина поворачивается относительно оси. При этом платик выходит из паза на стойке станка, расфиксируя корпус магазина.
1.3 Описание гидропривода механизма расфиксации магазина
Из бака жидкость по трубам поступает в гидронасос с постоянным направлением потока с электромотором, где происходит отстаивание жидкости. Из гидронасоса жидкость поступает в фильтр грубой очистки служащий для крупных примесей не успевших осесть в осадок. Далее жидкость попадает в обратный клапан, служащий для свободного движения рабочей жидкости в одном направление и перекрытия движения жидкости в обратном направлении. После чего двигается к распределителю.
Далее рабочая жидкость поступает в обратный клапан, предназначенный для свободного проступания рабочей жидкости в одном направление и перекрытия движения жидкости в обратном направление. После чего рабочая жидкость поступает в предохранительный клапан. От предохранительного клапана рабочая жидкость поступает в распределитель, а из распределителя в регулирующий дроссель, предназначенный для регулирования расхода потока рабочей жидкости на входе два (устанавливается последовательно в напорной гидролинии), соединенным с обратным клапаном одностороннего действия. После чего рабочая жидкость свободно поступает в гидроцилиндр.
Слив жидкости происходит в обратном порядке. Из гидроцилиндра рабочая жидкость поступает в регулирующий дроссель параллельно соединенный с обратным клапаном одностороннего действия. После чего рабочая жидкость поступает в распределитель, из него жидкость попадает в обратный клапан.
Перед попаданием рабочей жидкости в масленый бак установлена разветвленная гидросистема, разбитая на две ветви. Первая имеет дифференциальный клапан или перепада давления, предназначен для поддержания разности давлений в подводимом и отводимом потоках рабочей жидкости. А так же клапан обратного действия. По второй ветви жидкость проходит фильтр и после этого поступает в масленый бак.
От дифференциального клапана идет разветвление ветвей. По одной из ветвей рабочая жидкость поступает в масленый бак через клапан одностороннего действия, по другой ветви жидкость поступает в масленый бак через охладители жидкости.
расчет схема гидропривод станок
2. Расчет и выбор элементов гидропривода
2.1 Выбор рабочей жидкости
Жидкость в гидроприводе предназначена для передачи энергии и надежной смазки его подвижных элементов. Жидкость подвергается воздействию в широких пределах давлений, скоростей и температур.
Так как рабочее давление 2,5 МПа и рабочая температура 450 С, то рекомендуется применение масел с вязкостью 60-110сСт.
Опираясь на эти данные, выберем из таблицы 2.2 страница 6 («Расчет гидропривода») марку масла:
Индустриальное 20,ГОСТ 1707-51 для которого имеются следующие характеристики:
плотность 890 кг/м3, вязкость при температуре +500 С: 17…23 сСт, температура застывания -200 С, температура вспышки 1700С, пределы рабочих температур 0…900С.
Найдем кинематический коэффициент вязкости по формуле:
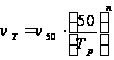 (1)
где,
 - кинематический
коэффициент
вязкости см2/c
при температуре
 ,
˚С; n – показатель
степени, приведенный
в таблице 2.1 в
зависимости
от вязкости,
в градусах
Энглера, при
температуре
+50˚С.
Вязкость масла в градусах Энглера:
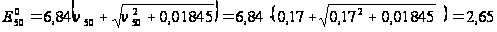 (2)
отсюда n=1,99, следовательно, по формуле 1:
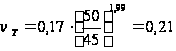
2.2 Определение рабочего давления
Рабочее давление в цилиндре гидродвигателя назначим ориентировочно от величины требуемого полезного усилия F:
так как номинальное
усилие 4 кН, то
в диапазоне
F = 10-20 кН рекомендуется
рабочее давление
в диапазоне
Рр
 (25-40)·105 Н/м2.
Выбор величины рабочего давления при проектировании гидропривода производится в соответствии с нормальным рядом давлений, установленным ГОСТом. При выборе, расчете и проектировании гидроприводов необходимо руководствоваться ГОСТ 15445-67 и МН 3610-625.
Из нормального ряда давлений примем рабочее давление Рр = 2,5 МПа, а пробное давление 3,8 МПа.
Рабочее давление определяет возможный длительный рабочий режим гидропривода, а на пробное давление производится его испытание.
3 Расчет основных параметров гидроцилиндров
3.1 Приближенный расчет основных параметров силового гидроцилиндра
Определим внутренний диаметр силового гидроцилиндра по формуле, мм:
 ,
(3)
где F – полезная нагрузка, приведенная к штоку; Рр – рабочее давление в цилиндре, принимаемое в зависимости от F.
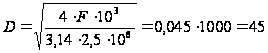
По вычисленному диаметру D подберем ближайший нормализованный.
Ближайшим нормализованным размером является 50. Следовательно, примем D =50мм.
Далее определим диаметр штока d в зависимости от величины хода поршня.
Рабочий ход поршня равен S =50мм. Так как S<10D, т.е. 50<10·50=500 мм, то диаметр штока определим по формуле, мм:
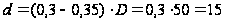 (4)
По вычисленному значению диаметра штока примем ближайший больший, согласно ГОСТу 6540-68.
Ближайшим
является 16. Значит,
примем
 .
3.2 Уточненный расчет основных параметров силового гидроцилиндра
В процессе работы силового гидроцилиндра часть рабочего давления затрачивается на преодоление сил трения в конструктивных элементах гидроцилиндра, силы противодавления, динамических нагрузок, возникающих при разгоне и торможении поршня гидроцилиндра.
Полезные и дополнительные нагрузки определяют величину усилия, развиваемого гидроцилиндром, Н:
 ,
(5)
где,
 – динамическая
сила;
 – Статическая
нагрузка.
Статическая нагрузка определяется при установившемся движении поршня:
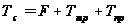 ,
(6)
где F- полезная
нагрузка, приведенная
к штоку поршня;
 – сила трения
в конструктивных
элементах;
 – сила противодавления.
Определим
величину каждого
элемента, входящего
в формулы, т.е.
,
,
.
Сила трения в конструктивных элементах расходуется на преодоление механических сопротивлений – трение в манжетах, поршневых кольцах:
Сила трения уплотнения манжетами равна, Н:
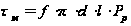 ,
(7)
где
 – коэффициент
трения, принимаемый
для резиновых
манжет
=
0,03…0,032;
 – диаметр контактной
поверхности
(поршня);
 – длина контактной
поверхности,
мм; Рр –
рабочее давление
в гидроцилиндре.
Длина контактной поверхности принимается в зависимости от диаметра поршня или штока по таблице 3.1.(«Расчет гидропривода»):
ширина уплотнения равна 7,5 мм для штока, для поршня равна 10.
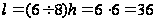 ,
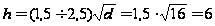 ,
(8)
где
 – толщина
(радиальная)
сечения набивки,
мм.
Зная, все эти данные мы можем определить силу трения уплотнения манжетами по формуле (7):
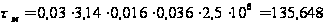
Число манжет определим из таблицы 3.2 («Расчет гидропривода»), опираясь на диаметр поршня и давление:
диаметру 50 мм и давлению 2,5 МПа соответствует числу манжет равным 3.
Силу трения для поршневых колец можно подсчитать по формуле, Н:
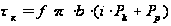 ,
(9)
где
– коэффициент
трения кольца
о стенку цилиндра
(примем равным
0,07 т.е. для быстрого
движения); b –
ширина поршневого
кольца; Рр
– рабочее
давление в
цилиндре; Рк
– среднее удельное
давление на
поверхности
цилиндра, создаваемое
упругими силами
(Рк = 0,6·105
Па); i – число
поршневых
колец. Ширину
поршневого
кольца выберем
из таблицы 3.3
(«Расчет гидропривода»):
Так как диаметр поршня порядка 50 мм, то примем b = 2,8 мм, глубина канавки равна 2,7 мм.
Число колец найдем по таблице 3.4 в зависимости от величины давления:
для диаметра 50 мм и давления 2,5 МПа число поршневых колец равно 2.
Зная все эти данные, найдем силу трения для поршневых колец с использование формулы (9):
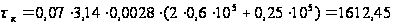
Определим суммарное усилие трения цилиндра, Н:
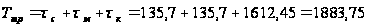 (10)
Определим силы противодавления, Н/м2:
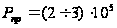
Примем
 .
Сила противодавления определится, Н:
 ,
(11)
где
 – площадь сечения
поршня.
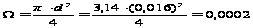
Следовательно, решение формулы (11):
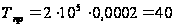
Подставляя данные в уравнение (6), определим статическую нагрузку:
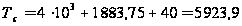 (5.1),
Динамическая сила, Н:
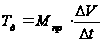 ,
(12)
где,
 – приведенная
к поршню силового
цилиндра масса,
кг;
 – время ускорения
или замедления
движения, с;
 – изменение
скорости, м/c.