Расчет основных параметров правильно-натяжной машины
Размещено на /
Министерство науки и образования Украины
Донбасская государственная машиностроительная академия
Кафедра АПП
Практическая работа
«Расчет основных параметров правильно-натяжной машины»
Выполнил ст. гр. АПП 04-2
Измайлов А.О.
Проверил Пономарев Н. И.
Краматорск 2008
1. Задание
Рассчитать основные энергосиловые параметры загрузочного устройства для непрерывной подачи полосового металла в автоматической линии (прокатки, штамповки, профилегибки и др.)
2. Технические данные
- толщина полосы
- ширина полосы
- предел текучести металла
- модуль упругости металла
- диаметр ролика ПНМ
- шаг роликов
- количество роликов
- натяжение полосы обеспечиваемое разматывателем
- прогиб полосы
- скорость движения полосы
| h мм | 2 |
| b мм | 100 |
| Gs кг/мм2 | 32 |
| Е кг/мм2 | 11000 |
| d мм | 90 |
| t мм | 110 |
| n шт | 7 |
| Т0 кг | 6,4 |
| С мм | 13 |
| V м/с | 5 |
3 Загрузочное устройство
Загрузочное оборудование - головная часть автоматической линии -предназначено для приема рулона полосового металла, изменения траектории движения, улучшения пластических свойств и задачи полосы в технологическое оборудование автоматической линии.
Техническая схема загрузочного устройства приведена на рисунке 2
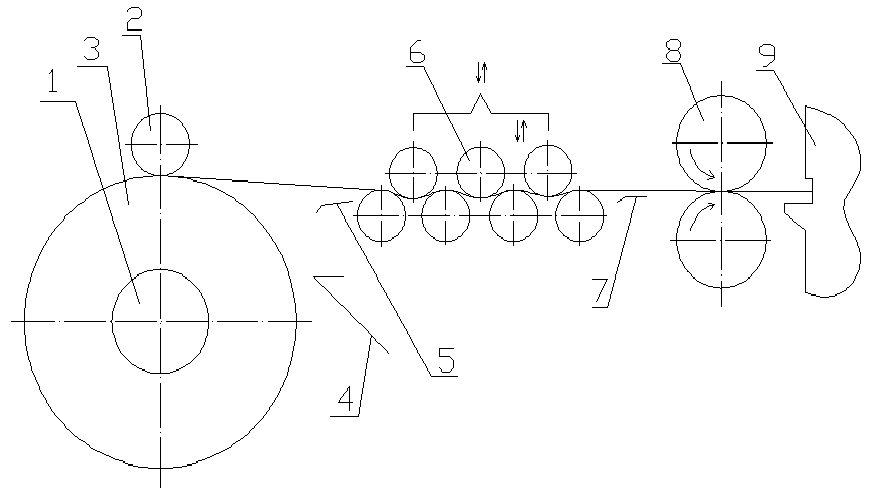
1-барабан размывателя; 2-прижимной ролик; 3-рулон полосового металла; 4-отгебатель переднего конца полосы; 5,7- направляющие пповодки; 6-правильно-натяжная машина; 8-тянушие ролики; 9-технологическое обрудование
Рисунок 2 - Техническая схема загрузочного устройства
В состав загрузочного устройства автоматической технологической линии входят:
1) разматыватель с консольным барабаном 1 и прижимным роликом 2 предназначен для приема, фиксации и удержания рулона полосового металла 3 в заданном положении;
2) отгибатель переднего конца полосы 4 необходимый для отгибания, изменения траектории и направления переднего конца полосы на направляющую проводку 5 ;
3) направляющая проводка 5 предназначена для ориентации переднего конца полосы и его задачу в «раскрытые» гибочные ролики правильно-натяжной машины, т.е. когда расстояние между нижним и верхним рядами гибочных роликов значительно превышает толщину полосы;
4) правильно-натяжная машина 6 предназначена для правки рулонной кривизны, устранения коробоватости, создания заднего технологического натяжения, его регулирования, улучшения механических свойств полосового металла и его центрирования по оси обработки;
5) проводка 7 необходима для направления переднего конца полосы в тянущие ролики во время заправки;
6) тянущие ролики 8 предназначены для протягивания полосы, т.е. преодоления сил сопротивления движению создаваемых разматывателем и правильно-натяжной машиной, и задачи полосы в последующее технологическое оборудование 9 технологической линии;
7) технологическое оборудование 9, например, штамповки, когда полоса подается в дискретном режиме, или прокатки, профилегибки и т.п. то есть в непрерывных технологических процессах.
Загрузочное устройство автоматической линии работает следующим образом.
После установки и закрепления очередного рулона металла 3 на барабан размывателя 1 отпускают прижимной ролик 2, чем предотвращают возможное распушивание рулона в следствии пружинения полосового металла. В ручном режиме с помощью пневмоножниц разрезают и удаляют обвязочную ленту. Скребок отгибателя переднего конца полосы 4 выдвигают и прижимают к наружному виткурулона 3. Затем, на заправочной проворачивают барабан размывателя 1 с рулоном 3 в направлении движения полосы. При этом передний конец полосы скребком отгибателя 4 направляется сначала к проводке 5 и далее в «раскрытые» ролики правильно-натяжной машины6, проводке 7 и тянушие ролики 8, после чего технологическую линию переводят в автоматический режим работы.
4 Расчет правильно-натяжной машины
4.1 Правильно-натяжная машина
Правильно-натяжная машина предназначена для создания заднего технологического натяжения движущегося полосового металла, его регулирования, устранения волнистости и коробоватости, улучшения механических характеристик н центрирования по оси обработки.
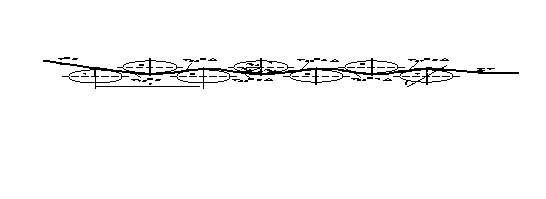
Правильно-натяжная машина (рисунок 3) состоит из неподвижного стола 1 и роликовой проводки 2, соединенных между собой посредством шарнира3 опор качения 4 т.е. смонтированы с возможностью поворота в горизонтальной плоскости на угол 2γ.
Роликовая проводка 2 состоит из нижней 5 и верхней 6 траверс жестко соединенных между собой четырьмя стоиками 7, на которых, с возможностью перемещения в вертикальной плоскости установлена подвижная травераса 8 связанная с нижней траверсой 5 с помощью механизма вертикального перемешения 9. На подвижной траверсе 8 смонтирован нижний ряд гибочных роликов 10.
Верхний ряд гибочных роликов 11 с механизмами их перемещения в вертикальной плоскости 12 и 13 смонтированы на верхней граверсе 6 посредст стоек 7 крепежных элементов 14 и пружин сжатия 15
При этом механизм перемещения 12 предназначен для изменения положения в вертикальной плоскости всех гибочных роликов верхнего ряда 11, а механизм 13 только последнего ролика верхнего ряда по направлению движения полосового металла.
Правильно-натяжная машина работает следующим образом.
При заправке переднегоконца полосы 16, с помощью полосы вертикального перемещения 9, гибочные ролики «раскрывают», что соответствует их взаимному расположению, когда зазор между верхним 11 и нижним 10 рядами гибочных роликов значительно превышает толщину полосы 16.
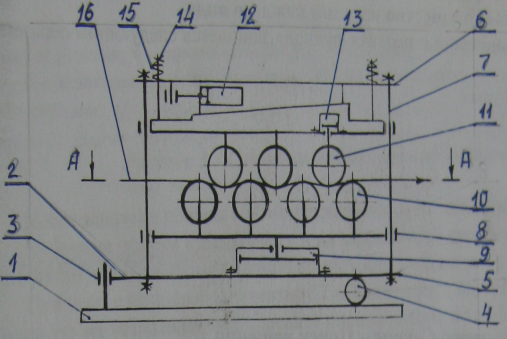
а)
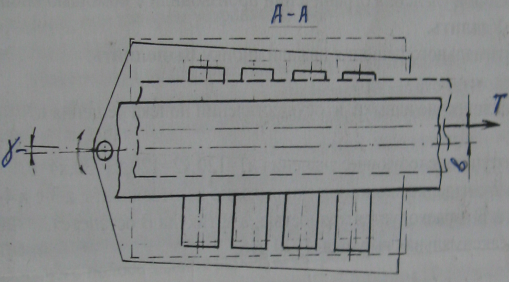
б)
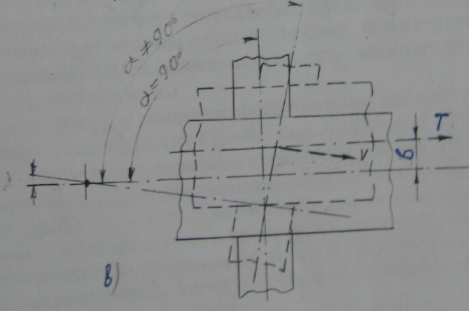
а-кинематическая схема; б-разрез на А-А на рис а;
в-фрагмент положения гибочного ролика;
1-неподвижный стол; 2-роликовая проводка; 3-шарнир; 4-опоры качения;
5-таверса нижняя; 6-тверса верхняя; 7-стойка; 8-таверса подвижная;
9-механизм вертикального перемещения; 10-гибочные ролики нижние; 11-гибочные ролики верхние; 12-механизм вертикального перемещения верхнего ряда роликов; 13- механизм вертикального перемещения последнего ролика верхнего ряда;
14-крепежные элементы; 15-пружины сжатия; 16-обробатываемая полоса;
Рисунок 3 Схема правильно натяжной машины
После заправки полосы в последующее оборудование (тянущие ролики 9 см. рисунок 2) гибочные ролики «закрывают» и на заправочной скорости полосовой металл протягивают между верхним11 и нижним 10 рядами гибочных роликов правильно-натяжной машины.
При этом с помощью механизма 12 обеспечивают настройку гибочных роков т.е. устанавливают их, взаимное расположение и тем самым обеспечивают необходимый прогиб полосы для получения требуемого заднего технологического натяжения, при котором устраняется коробоватость и улучшаются пластические свойства полосы.
Изменением положения последнего ролика верхнего ряда 11 (рисунок 3а) по ходу движения полосы с помощью механизма 13 устраняют её остаточную кривизну, приобретенную под предшествующим гибочным роликом т.е. чтобы после выхода из правильно-натяжной машины полоса не имела кривизны и была ровной.
Описанные действия проводят при обработке первого рулона каждой новой партии полосового металла. При обработке всех последующих рулонов партии ограничиваются «открытием» и «закрытием» роликовой проводки при заправке, после чего полосе задают рабочую скорость.
При движении между верхним 11 и нижним 10 рядами гибочных роликов (с помощью тянущих роликов устройства) обрабатываемую полосу подвергают знакопеременному изгибу с растяжением, при котором поверхностные слои металла подвергаются пластическим деформациям, чем улучшают механические характеристики металла (штампуемость), устраняют коробоватость и обеспечивают правку рулонной кривизны.
Кроме того, при движении обрабатываемой полосы 16 и её смещении относительно оси обработки b (рисунок 3б) сила натяжения Т вызывает момент М= Т*b который поворачивает роликовую проводку на угол γ относительно оси подшипника 3. При этом нарушается перпендикулярность оси обработки и осей вращения гибочных потоков (рисунок 3в) т.е. а≠90° . В связи с этим поворачивается на тот же угол скорость вращения V, а следовательно, и направление сил, действующих со стороны гибочных роликов на движущуюся полосу 16. В этом случае силы трения, действующие перпендикулярно осям вращения гибочных роликов, смещают полосу по направлению к оси обработки.
По мере приближения оси полосы к оси обработки момент М= Т*b непрерывно уменьшается и угол поворота роликовой проводки также уменьшается т.е. γ→0.
Таким образом, изменением положения роликовой проводки 2 обрабатываемая полоса 16 непрерывно удерживается на оси обработки без существенных смещений.
Определить основные параметры правильно-натяжной машины, предназначенной для выравнивания полосового металла, смотанного в рулоны.
Исходные данные
Толщина полосы h=2 мм;
Ширина полосы b=100 мм;
Предел текучести
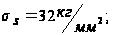
Модуль упругости Е=1,1·104 кг/мм2;
Диаметр ролика d=90 мм;
Шаг роликов t=110 мм;
Количество роликов n=7 шт.;
Прогиб полосы С=13 мм;
Исходное натяжение полосы Ti-1=6.4
1. Определяем напряжения растяжения в набегающей на второй ролик ветви полосы.
Для определения напряжения растяжения в набегающей ветви полосы воспользуемся следующей формулой:
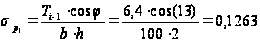 кг/мм2
где h — толщина полосы металла, мм;
b — ширина полосы металла, мм;
i — номер ролика.
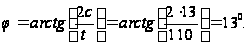
2. Определяем отношение напряжений растяжения полосы к пределу текучести
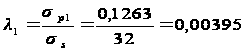 ,
где
 — напряжение
растяжений
полосы перед
вторым роликом,
кг/мм2;
 —
предел текучести
материала,
кгмм2.
3. Определяем коэффициент упругой зоны
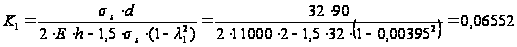
где Е — модуль упругости, кг/мм2;
d — диаметр ролика, мм.
4. Определяем изгибающий момент в сечении изогнутой и растянутой полосы
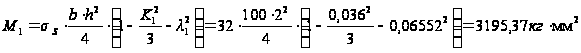
5. Определяем остаточную кривизну полосы
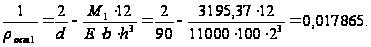
6. Сила сопротивления движению полосы от ее упруго-пластической деформации под вторым роликом
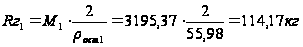 .
7. Определяем вертикальную составляющую силу вертикального давления под вторым роликом
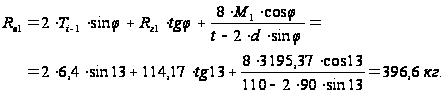
где t — шаг роликов, мм.
8. Определяем угол смещения точки приложения силы нормального давления гибочному ролику относительно вертикальной оси
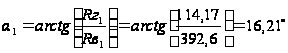 .
9. Сила нормального давления полосы на второй гибочный ролик
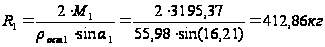 .
10. Натяжение в сбегающей со второго ролика ветви полосы
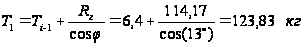 .
11. Определяем напряжение растяжения
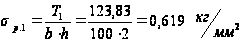 .
12. Остаточная деформация, приобретенная движущейся полосой после второго гибочного ролика
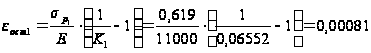 .
Таблица 1 – Результаты вычислений
| Ролик 1 | Ролик 2 | Ролик 3 | Ролик 4 | Ролик 5 | Ролик 6 | Ролик 7 | |
| σpi | 0,124441 | 0,619176 | 1,206192 | 1,792742 | 2,378528 | 2,96325 | 3,546609 |
| λi | 0,003889 | 0,019349 | 0,037693 | 0,056023 | 0,074329 | 0,092602 | 0,110832 |
| Ki | 0,065526 | 0,065526 | 0,065526 | 0,065526 | 0,065526 | 0,065525 | 0,065525 |
| Mi | 3195,372 | 3194,222 | 3190,874 | 3185,377 | 3177,741 | 3167,98 | 3156,113 |
| 1/ρостi | 0,017865 | 0,017866 | 0,017871 | 0,017879 | 0,017889 | 0,017902 | 0,017918 |
| Rgi | 114,17 | 114,1389 | 114,0484 | 113,8997 | 113,6928 | 113,4279 | 113,1052 |
| Rvi | 396,781 | 235,3765 | 236,0996 | 236,6644 | 237,071 | 237,3201 | 237,4125 |
| αi | 16,05267 | 0,451511 | 0,449998 | 0,448552 | 0,447173 | 0,445855 | 0,444596 |
| Ri | 412,8801 | 261,5909 | 262,2023 | 262,6465 | 262,9234 | 263,0337 | 262,9781 |
| Ti | 123,8351 | 241,2383 | 358,5484 | 475,7056 | 592,6499 | 709,3218 | 825,6617 |
| σpi | 0,619176 | 1,206192 | 1,792742 | 2,378528 | 2,96325 | 3,546609 | 4,128309 |
| εостi | 0,000803 | 0,001564 | 0,002324 | 0,003084 | 0,003842 | 0,004598 | 0,005352 |
РАСЧЕТ ТЯНУЩИХ РОЛИКОВ
Исходные данные
Предел прочности
– 50-70

Относительное удленение, % - 0,067
Толщина полосы, мм 2
Ширина полосы, мм – 100
Скорость движение полосы, м/с – 5
Тянущее усилие, кг – 825
Раскрытие роликов, мм – до 10
Расположение привода - правое
Давление
воздуха в
пневмополости
- 3-5
Давление
в гидросистеме
- 50
Температура воздуха в цехе С - -10 - +50
Число часов работы в год - 7000
Смазка централизованная густой и жидкой смазки
Напряжение питания, В - переменное 220/380;
- постоянное 220
Описание устройства и его работа:
Ролики тянущие предназначены для транспортировки полосы, создания технологического натяжения и устанавливается в агрегате поперечной резки полос АПР 2,5-10*1000-2350. кинематическая схема роликов тянущих приведена на рисунке 1.
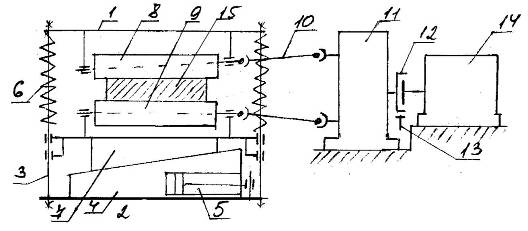
Рисунок 1 – Конструктивная схема тянущих роликов
1. верхняя траверса; 2. нижняя траверса; 3. стойка; 4. клин; 5. гидроцилиндр; 6. пружина; 7. подвижная траверса; 8,9. ролики; 10. шпиндель; 11. редуктор распределительный; 12. тормозной шкиф; 13. колодочный тормоз; 14. электро двигатель.
Ролики тянущие содержат рабочую клеть и привод. Рабочая клеть состоит из верхней 1 и нижней 2 траверсе жесткосоединенные между собой по средствам стоек 3, на которых с возможностью перемещения в вертикальной плоскости с помощью клина 4 с гидроцилиндром 5 и пружин сжатия 6, установлена подвижная траверса 7. на траверсах 1 и 7 смонтированы ролики 8 и 9, срединные с приводом состоящим из шпинделей 10 карданного типа, распределительного редуктора 11, втулочно – кольцевой эластичной муфты с тормозным шкифом 12, колодочного тормоза 13, и эл.двигателя 14.
В исходном положении, когда транспортируемая полоса 15 отсутствует ролики 8 и 9 “раскрыты”, что соответствует зазору между ними значительно превышающего толщину полосы.
Ролики тянущие работают следующим образом: при входе переднего конца полосы 15 в рабочую зону с помощью гидроцилиндра 5 клин 4 перемещают в горизонтальной плоскости, перемещая при этом в вертикальной плоскости подвижную траверсу 7 с роликом 9 в сторону сближнгия с роликом 8 и зажимая при этом, полосу 15. затем с помощью эл.двигателя 14, тормоза 12, распределительного редуктора 11 и шпинделей 10 роликом 8 и 9 задается вращение в нужном направление с заданной скоростью обеспечивая необходимое тянущее усилие полосы 15 при её транспортировании.
Определение основных параметров
Возможность захвата полосы роликами определяется исходя из наибольшей толщины транспортируемой полосы. Схема захвата полосы представлена на рисунке 2.
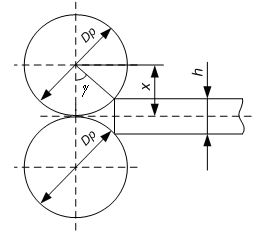
Рисунок 2 – Схема захвата полосы
1 Выбор диаметра роликов
Исходя из
опыта работающих
машин диаметр
бочки ролика
принимается
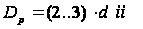 :
 .
С учётом
полосы, которая
транспортируется,
( )
длина бочки
ролика определяется:
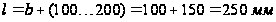 .
Коэффициент
трения-скольжения
по поверхности
бочки ролика
равен:
 .
Угол трения:
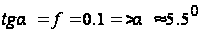 .
загрузочный полосовой металл привод
Возможность захвата полосы роликами определяется исходя, из наибольшей толщины полосы, которая транспортируется:
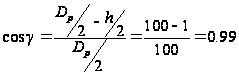 ,
 .
Так как
 ,
то замкнутыми
роликами условия
захвата полосы
не обеспечиваются
и их необходимо
разводить при
каждой заправке
полосы.
2. Расчёт привода
Усилие прижатия ролика к полосе, необходимое для обеспечения заданного тянущего усилия:
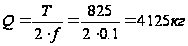 .
Расчётная мощность привода без учёта сил трения:
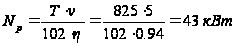 ,
где
 - скорость движения
полосы,
 ;
 - ККД редуктора,
 .
К установке принят двигатель постоянного тока АР250М6 со следующими характеристиками:
- мощность
-
 ;
- частота
вращения -
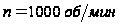 ;
- КПД = 0.945.
Передаточное число редуктора определиться:
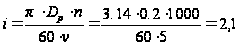 .
Из конструктивных соображений с учётом допустимых отклонений принимаем к установке редуктор с - А = 650 мм; А1 = 260 мм; i=2,2
Статически момент на валу роликов с учётом потерь на трение составляет:
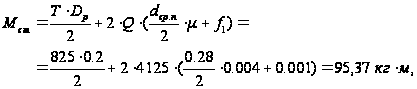
где
 - приведенный
коэффициент
трения в
радиально-сферических
подшипниках
 - средний
диаметр подшипника,
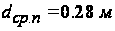 ;
 - коэффициент
трения-качения
роликов по
полосе.
Статический момент приведенный к валу двигателя:
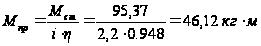 .
Номинальный момент:
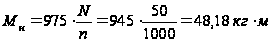 .
Загрузка двигателя статическим моментом:
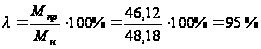 .
Таким образом практически вопрос привода решен, другие его конструктивные элементы (тормоз, муфты, шпиндель) выбирают из соответствующих каталогов.
Расчет клинового механизма осуществляется в соответствии с расчетной схемой приведенной на рисунке 1.3
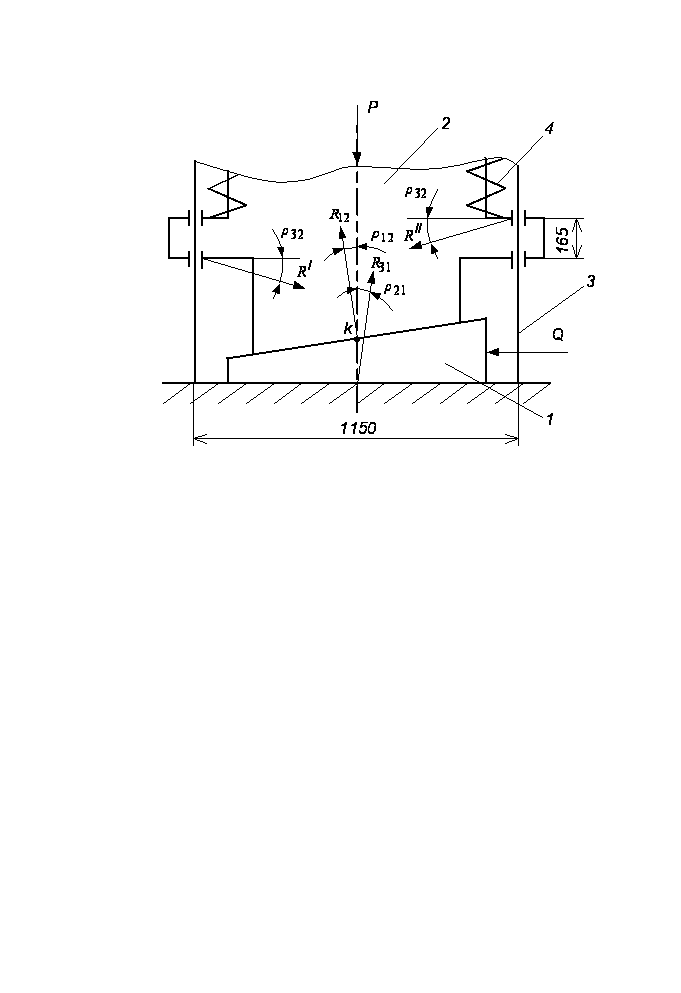
Рисунок 1.3 – Расчетная схема нажимного механизма
1 – клин подвижный; 2 – траверса подвижная;
3 – основа со стойками; 4 - пружины (4 штуки)
Суммарное усилие действующие на механизм:
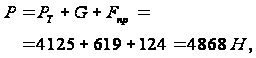
где
 - усилие, вызванное
технологически
процессом,
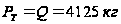 ;
 - вес подвижной
части механизма,
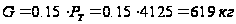 ;
 - усилие 4-х
пружин предупреждающих
перекос подвижной
траверсы
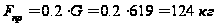 .
Со стороны
звена 1 действует
реакция
 ,
наклонена к
нормали под
углом трения
 .
Со стороны
направляющих
3 действуют две
реакции
 ,
 направлены
под углом
 к нормали, а со
стороны основы
-
 ,
которая пересекается
с
 и
в точке k.
План сил клинового нажимного механизма:
Из треугольника
 находим
:
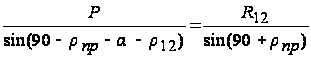 ,
откуда
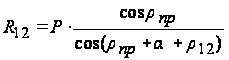 .
Из треугольника
 :
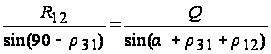 ,
откуда
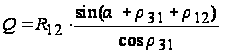 .
Определив
через
получим:
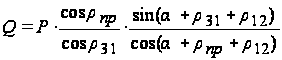 ,
где
 - приведений
угол трения:
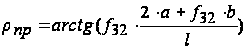 .
Коэффициент
трения для
кинематических
пар 1-3, 1-2 принимаем
равными
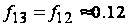 (сталь по стали
с густым маслом).
Для пари 2-3
(сталь по бронзе
с густим маслом)
 .
Тогда
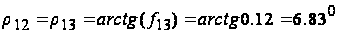 ;
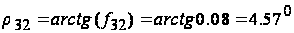 .
Соответственно
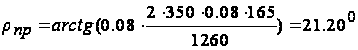 ,
де
 ;
