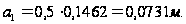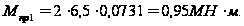Технологические линии и комплексы прокатного цеха
Министерство образования и науки Украины
Государственное высшее учебное заведение
Донецкий национальный технический университет
Кафедра МОЗЧМ
КУРСОВАЯ РАБОТА
Из дисциплины: “Технологические линии металлургических цехов”
На тему: “Технологические линии и комплексы прокатного цеха”
Донецк 2007
ЗАДАНИЕ
Выбрать агрегаты и оборудование основных технологических линий непрерывно-заготовочного стана по следующим исходным данным:
Производительность стана 2 млн. тонн/год
Заготовка
(%) сечением (b h),
50 % - 110110
мм,
Заготовка
(%) сечением (bh),
50 % - 250250
мм.
РЕФЕРАТ
Курсовая работа содержит: 48 страниц, 7 рисунков, 16 таблиц, 4 источника.
Объект исследования: прокатный цех.
Цель исследования – рассчитать количество основного и вспомогательного оборудования в цехе, обосновать технико-экономический выбор агрегатов и их мощности, описание технологических процессов в цехе.
СТАН, ШЛЕППЕР, КРАН, РОЛЬГАНГ ПОДВОДЯЩИЙ, БЛЮМИНГ, НОЖНИЦЫ МАЯТНИКОВЫЕ, ЗАГОТОВКА, КЛЕТЬ.
СОДЕРЖАНИЕ
Введение
1. Основные технологические процессы
2. Основное оборудование технологической линии цеха
3. Составление металла по цеху
3.1 Определение массы начальной заготовки
3.2 Определение массы заготовки с учетом выхода пригодного
4. Выбор типа агрегатов и их производительности с учетом технико-экономических показателей
4.1 Определение времени цикла, пауз и машинного времени плющения заготовки
5. Выбор основного и вспомогательного оборудования с учетом их пропускной способности
5.1 Выбор основного оборудования
5.1.1
Определение
параметров
для заготовки
110 110 мм
5.1.2
Определение
параметров
для заготовки
250
250 мм
5.2 Вспомогательное оборудование
Вывод
Перечень ссылок
ВВЕДЕНИЕ
Через прокатные цеха металлургического завода проходит почти вся сталь, выплавляемая в сталеплавильных цехах, и только небольшое количество через литейные и кузнечные цеха. Технологический процесс получения готового проката является завершающей стадией металлургического производства.
Для прокатки металла на металлургических заводах устанавливают станы различного типа и назначения. Прокатный стан – это комплекс машин и агрегатов, предназначенных для осуществления пластической деформации в валах (собственно прокатки), дальнейшей его обработки (правки, резки и т.д.) и транспортирования.
В прокатных цехах также установлены нагревательные печи и колодцы, печи для отжига и нормализации металла, агрегаты для очистки поверхности и нанесения защитных покрытий, другие машины и агрегаты, необходимые для выпуска готовой продукции требуемого качества.
В зависимости от состава прокатных станов и сортамента продукции все металлургические заводы подразделяют на: листового профиля (установлены только листовые станы), сортового профиля (установлены только сортопрокатные станы) и смешанного профиля.
Технологический процесс прокатного производства на современном металлургическом заводе состоит из двух стадий: получения полупродукта (заготовка) и прокатка полупродукта в готовый прокат.
1. ОСНОВНЫЕ ТЕХНОЛОГИЧЕСКИЕ ПРОЦЕССЫ
В общем случаи технологическая схема включает следующие операции: подготовка исходных материалов к прокатке, нагрев, прокатку, охлаждение, термическую обработку, отделку, упаковку и отгрузку.
Однако число технологических операций может возрости, если возникает необходимость предавать металлу тех или иных свойств, а также при обработке специальных сталей. Так в зависимости от обрабатываемых сталей технологический процесс производства листовой стали, осуществляется по разным схемам. Число операций может быть различным, но в составе схем обработки имеют следующие пределы предварительной термической обработки, очистки поверхности горячекатных полос от окалины, промежуточной и окончательной термической обработки, отделки готового проката.
Могут быть предусмотрены и другие схемы технологического проката, определяемые требованиями к его качеству.
После того как детально обработана схема технологического процесса производства проката, переходят к выбору основного технологического агрегата прокатного стана.
Основными задачами при производстве готового проката, является получение необходимых размеров и формы в максимально возможном количестве и при минимальных затратах, а также получение проката высокого качества, которое характеризуется не только физико-химическими свойствами, но и состоянием поверхности. Эти задачи могут быть выполнены только при точном соблюдении режима всех технологических операций, к которым относят: подготовку исходных материалов к прокатке, нагрев материалов перед прокаткой, прокатка, отделка (включая резку, охлаждение, правку, удаление поверхности дефектов и другое.).
2. ОСНОВНОЕ ОБОРУДОВАНИЕ ТЕХНОЛОГИЧЕСКОЙ ЛИНИИ ЦЕХА
Для прокатки квадратных заготовок сечением свыше 60X60 мм, а так-же соответствующих круглых, прямоугольных и плоских заготовок применяют непрерывные заготовочные станы двух типов:
1) 14-клетьевой стан 900/700/500, устанавливаемый непосредственно за блюмингом 1300. Производительность этого стана соответствует производительности блюминга 1300 и составляет около 5,0 млн. т/год (по заготовке);
2) 12-клетьевой стан 850/700/500, устанавливаемый непосредственно за блюмингом 1150; производительность этого стана соответствует производительности блюминга 1150 и составляет около 3,5 млн. т/год (по заготовке).
Первый стан предназначен для прокатки заготовок из углеродистой и легированной сталей сечением 80x80—200X200 мм, полученных из блюмов сечением 370X370 мм длиной 10 м и массой около 9 т. Второй служит для прокатки заготовок сечением 60X60—170X170 мм из блюмов сечением 300X300 мм, длиной 10 м и массой 7,2 т.
На этих станах из указанных блюмов можно также прокатывать круглые трубные заготовки, а из прямоугольных блюмов - прямоугольные и плоские заготовки.
Непрерывный заготовочный стан 900/700/500 конструкции ВНИИмет-маша и ЮУЗМ состоит из 14 двухвалковых клетей, расположенных в трех группах: обжимной - из двух клетей и двух непрерывных - из шести клетей каждая.
Основная отличительная особенность этого стана - чередование клетей с вертикальными и горизонтальными валками в непрерывных группах (рис. 2.1).
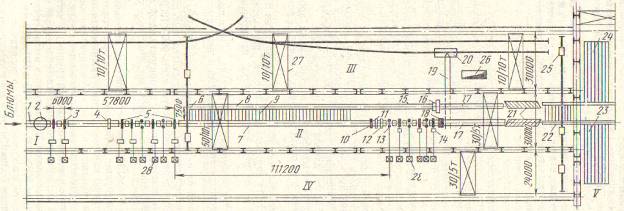
Рисунок 2.1 План расположения оборудования непрерывного заготовочного стана 900/700/500:
I – пролёт блюминга 1300; II – пролёт непрерывного заготовочного стана; III – скрапной пролёт; IV – электромашинный зал; V – склад заготовок;
1 – подводящий
рольганг от
блюминга 1300; 2 –
поворотный
круг; 3 – горизонтальные
клети 9001300
мм; 4 – кантователь;
5 – первая шестиклетьевая
непрерывная
группа; 6 – стационарный
упор; 7 – промежуточный
рольганг; 8 –
рольганг обводной
линии для крупных
заготовок; 9 –
передаточный
транспортёр-шлеппер;
10 – поднимающейся
упор; 11 – маятниковые
летучие ножницы
для обрезки
переднего
конца; 12 – кантователь;
13, 14 – вторая
шестиклетьевая
непрерывная
группа клетей;
15 – рольганг
перед ножницами;
16 – ножницы с
нижним резом
усилием 10 МН;
17 – рольганг
за ножницами;
18 – летучие ножницы
усилием 1,5 МН;
19 – транспортёр
обрезков; 20 –
железнодорожный
вагон для обрезков;
21 – пакетирующий
рольганг; 22 –
шлепперный
транспортёр;
23 – рольганги
холодильников;
24 – холодильники;
25 – тельферы;
26 – яма для окалины;
27 – мостовые
краны; 28 – главные
электродвигатели.
После резки ножницами на мерные длины горячие блюмы сечением 370X370 мм поступают по рольгангу 1 (без дополнительного подогрева) со скоростью около 0,2 м/с в первую обжимную клеть 900X1300. При необходимости можно блюм повернуть на 180° в горизонтальной плоскости для задачи его в клеть 900 концом, в котором нет признаков усадочной рыхлости.
Две обжимные клети 900X1300 мм 3 установлены отдельно; расстояние от второй клети этой группы до первой клети второй группы позволяет осуществлять свободную кантовку блюма при помощи кантователя 4, расположенного на рольганге между этими группами клетей.
Первая непрерывная группа состоит из двух клетей 900x1300 мм (аналогичной конструкции с клетями обжимной группы) и четырех клетей с валками 730X1300 мм; из этих четырех клетей в первой и третьей предусмотрены вертикальные валки. При прокатке в этой группе можно получать заготовки сечением 200X200, 170X170 и 150X150 мм (соответственно из четвертой, шестой и восьмой клети по порядку клетей стана). Крупные заготовки сечением более 150X150 мм с отводящего рольганга 7 при помощи поперечного транспортера 9 направляются на боковой рольганг 8 с концевым стационарным упором 6; далее эти заготовки рольгангом 15 подаются к ножницам 16 с нижним резом усилием 10 МН, разрезаются на мерные длины в пределах 6—8 м, и по рольгангам 17 и 21 направляются на холодильники 24. Заготовки сечением 150X150 мм, входящие со скоростью до 2,3 м/с, по рольгангу 7 направляются ко второй непрерывной группе для дальнейшей прокатки.
Вторая группа состоит из шести чередующихся клетей 530X900 мм с вертикальными 13 и горизонтальными 14 валками. При прокатке в этой группе можно получить заготовки сечением 120X120, 100ХЮО и 80X80 м (соответственно из 10, 12 и 14-й клети). Для того чтобы в девятую клеть задавать заготовку постоянной температуры, на промежуточном рольганге заготовка останавливается поднимающимся упором 10 и выдерживается некоторое время на рольганге. Передний неровный конец заготовки обрезается маятниковыми летучими ножницами 11 усилием 1,5 МН. В случае необходимости (по условиям калибровки валков) заготовка кантуется кантователем 12.
По выходе из последней клети заготовка сечением до 80X80 мм разрезается летучими ножницами 18 на мерные длины в пределах 8—12 м; разрезанные заготовки собираются в пачки на пакетирующем рольганге 21 и по рольгангам 23 направляются на холодильники 24.
Летучие ножницы, усилием 1,5 МН разрезают эти заготовки, движущееся со скоростью 3—7 м/с, при этом их клеймят.
Все технологические операции на стане механизированы и автоматизированы. На стане применяются:
1) механизмы для комплектной смены валков и передвижения горизонтальных и вертикальных клетей (при переходе на прокатку в соседнем калибре);
2) универсальные шпиндели с шарнирами на подшипниках качения;
3) механизированная скиповая уборка обрезков от ножниц;
4) месдозы для измерения давления на валки и натяжения заготовки;
5) водоохлаждаемые ролики рольгангов с приводом от двигателей с полым валом;
6) автоматическое клеймение заготовки;
7) программирующая цифровая вычислительная машина для управления работой стана.
Средняя производительность 760 т/ч; масса оборудования 10500 т.[2]
3. СОСТАВЛЕНИЕ БАЛАНСА МЕТАЛЛА ПО ЦЕХУ
После выбора прокатного стана определяют его производительность. Для расчёта режима обжатий необходимо определить массу и размеры исходного материала – слитка.
3.1 Определение массы исходной заготовки
Масса и форма заготовок, предназначенных к прокатке, зависят от марки выплавляемой стали, характеристики прокатного стана и вида получаемого полупродукта. Масса заготовок зависит главным образом от диаметра валков и мощности двигателя стана. Масса заготовки должна быть такой, чтобы обеспечить максимальную производительность, надлежащее качество полупродукта и максимальный выход годного. Длину заготовки определяют расстоянием между последней клетью первой группы и первой клетью второй группы. Определим массу и размеров исходной заготовки [3, c. 126]:
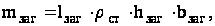 (3.1)
где lзаг – номинальная длина заготовки, lзаг = 10 м,
ρст – плотность стали, ρст = 7,8 т/м3,
hзаг – исходная толщина слитка, hзаг = 0,37 м,
bзаг - исходная ширина слитка, bзаг = 0,37 м.
Отсюда из формулы (3.1):
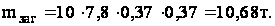
3.2 Определение массы заготовки с учётом выхода годного
Масса заготовки с учётом выхода годного рассчитывается по массе готового проката, получающегося из одной заготовки, с учётом так называемого коэффициента выхода годного [4, с. 24]:
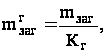 (3.2)
где mзаг – масса исходной заготовки, mзаг = 10,68 т,
Кг – коэффициент выхода годного, Кг = 0,97.
Отсюда из формулы (3.2.1):
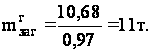
4. ВЫБОР ТИПА АГРЕГАТОВ И ИХ ПРОИЗВОДИТЕЛЬНОСТИ С УЧЁТОМ ТЕХНИКО-ЭКОНОМИЧЕСКИХ ПОКАЗАТЕЛЕЙ
Производительность прокатного стана определяется количеством металла, прокатанного на стане в единицу времени (час, смену, сутки, месяц, год). Обычно производительность исчисляют по массе годного металла, полученного после отделки. Основным показателем использования прокатного стана является производительность его в фактический час работы. Вычислим часовую производительность стана [3, с. 130]:
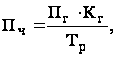 (4.1)
где Пг – годовая производительность стана Пг = 2 млн. т,
Тр – число рабочих часов в году, Тр = 6000 часов,
Кг – коэффициент выхода годного, Кг = 0,97.
Откуда из формулы (4.1):
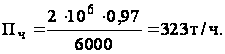
4.1 Определение времени цикла, пауз и машинного времени прокатки заготовки
Темп прокатки – это время между одинаковыми моментами обработки предыдущей и последующей заготовки.
Все станы можно подразделить на две группы:
Станы, прокатывающие последовательно одну полосу за другой;
Станы, на которых прокатывается одновременно несколько полос.
К первой группе станов относятся одноклетьевые реверсивные и нереверсивные, листовые с трёхвалковыми рабочими клетями «трио» Лаута, листовые с рабочей клетью «кварто».
Во втором случаи прокатку полос ведут с перекрытием по времени, т.е. прокатка последующей полосы начинается до окончания прокатки предыдущей. Ко второй группе относятся линейные станы с рабочими клетями «трио», станы с последовательным расположением клетей, полунепрерывные и непрерывные [4, с. 23].
Определим время цикла прокатки заготовки [3, с. 131]:
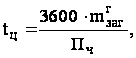 (4.2)
где 3600 – количество секунд в одном часе,
 - масса заготовки
с учётом годного
= 11 т,
Пч – часовая производительность стана Пч = 323 т/ч.
Отсюда из формулы (4.2):
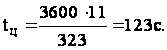
Определим машинное время прокатки [3, с. 25]:
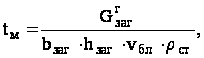 (4.3)
где
 – вес заготовки
с учётом годного,
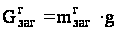 ,
(4.4)
где
- масса заготовки
с учётом годного
= 11 т,
g – ускорение свободного падения, g = 9,81 м/с2,
Исходя из формулы (4.4):
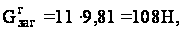
hзаг – исходная толщина слитка, hзаг = 0,37 м,
bзаг - исходная ширина слитка, bзаг = 0,37 м,
vбл – скорость прокатки в последней клети, vбл = 7 м/с [1, c. 25],
ρст – плотность стали, ρст = 7,8 т/м3.
Значит из формулы (4.3):
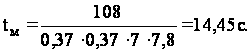
Определим время пауз [3, с. 131]
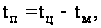 (4.5)
где tц – время цикла прокатки заготовки, tц = 123 с,
tм – машинное время прокатки, tм = 14,45 с.
Из формулы (4.5) получим:
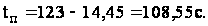
В нашем случае одновременно производят прокатку нескольких заготовок, т.е. прокатку ведут с перекрытием.
5. ВЫБОР ОСНОВНОГО И ВСПОМОГАТЕЛЬНОГО ОБОРУДОВАНИЯ С УЧЁТОМ ИХ ПРОПУСКНОЙ СПОСОБНОСТИ
Прокатный стан в узком смысле – это совокупность машин и механизмов, обеспечивающих пластическую деформацию в валках (собственно прокатка). Весь комплекс этого оборудования во взаимосвязи образует рабочую линию прокатного стана, и его относят к группе основного оборудования прокатных цехов.
Рассматривая прокатный стан в широком смысле, в него включают основное оборудование (оборудование рабочих линий) и дополнительно машины и агрегаты, с использованием которых выполняют различные технологические операции по перемещению, транспортированию и обработке заготовок и прокатанных полос. Весь комплекс дополнительных машин и агрегатов относят к группе вспомогательного оборудования прокатных цехов.
5.1 Выбор основного оборудования
Так как заготовки
110110
мм и 250250
мм, то и расчёт
проведём для
двух заготовок.
5.1.1 Определение
параметров
для заготовки
110110
мм
Определение обжатия по каждой клети [1, с. 27]:
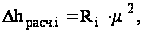 (5.1)
где Ri – радиус i – го валка i – ой клети, R1 = 0,45 м (таблица 5.4),
μ – угол обхвата металла валком, μ = 0,325 рад.
Отсюда из формулы (5.1) получим:
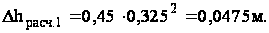
Таблица 5.1
Режимы обжатия
заготовки
110110
мм
| № клети | Δhгор | Δhвер. | hгор | hвер |
| 0 | 0,37 | 0,37 | ||
| 1 | 0,0475 | 0,3225 | ||
| 2 | 0,0475 | 0,3225 | ||
| 3 | 0,0475 | 0,275 | ||
| 4 | 0,0475 | 0,275 | ||
| 5 | 0,037 | 0,238 | ||
| 6 | 0,037 | 0,238 | ||
| 7 | 0,037 | 0,201 | ||
| 8 | 0,037 | 0,201 | ||
| 9 | 0,037 | 0,164 | ||
| 10 | 0,037 | 0,164 | ||
| 11 | 0,027 | 0,137 | ||
| 12 | 0,027 | 0,137 | ||
| 13 | 0,027 | 0,110 | ||
| 14 | 0,027 | 0,110 |
Процесс прокатки – обжатие металла вращающимися валками – возможен только благодаря контактным силам трения. Составим пропорцию, по которой можно рассчитать среднее давление металла на валках:
 ,
(5.2)
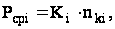 (5.3)
где
 Pсрi
– среднее давление
металла;
Ki – константа уравнения пластичности металла, [1, с. 31]:
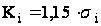 ,
(5.4)
где σi – предел текучести [2, с. 12],
 -
коэффициент,
который характеризует
поведение
металла при
прокатке (учитывает
тип профиля).
По формуле (5.4) получаем:
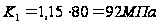 .
Остальные значения для 14 клетей сведём таблицу 5.2.
Таблица 5.2
Значения Ki
и σi
для заготовки
110110
мм.
| № клети | Ki | σтi, МПа |
| 1 | 92 | 80 |
| 2 | 95 | 83 |
| 3 | 99 | 86 |
| 4 | 102 | 89 |
| 5 | 106 | 92 |
| 6 | 109 | 95 |
| 7 | 113 | 98 |
| 8 | 116 | 101 |
| 9 | 120 | 104 |
| 10 | 123 | 107 |
| 11 | 127 | 110 |
| 12 | 130 | 113 |
| 13 | 133 | 116 |
| 14 | 137 | 119 |
Определим коэффициент, который характеризует поведение металла при прокатке (учитывает тип профиля):
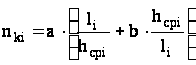 ,
(5.5)
где li – длина очага деформации металла при прокатке;
a, b – коэффициенты, характеризующие тип профиля: a = 0,5, b = 1 [2, с. 50];
hсрi – ширина заготовки после деформации [1, с. 31]:
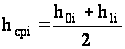 ,
(5.6)
где hi – обжатие по каждой клети (таблица 5.3), м.
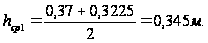
Таблица 5.3
Значения обжатий
hпред, hпос,
hср для заготовки
110110
мм
| № клети | hпред, м | hпос, м. | hср, м |
| 1 | 0,370 | 0,3225 | 0,346 |
| 2 | 0,370 | 0,3225 | 0,346 |
| 3 | 0,3225 | 0,275 | 0,299 |
| 4 | 0,3225 | 0,275 | 0,299 |
| 5 | 0,275 | 0,238 | 0,257 |
| 6 | 0,275 | 0,238 | 0,257 |
| 7 | 0,238 | 0,201 | 0,220 |
| 8 | 0,238 | 0,201 | 0,220 |
| 9 | 0,201 | 0,164 | 0,183 |
| 10 | 0,201 | 0,164 | 0,183 |
| 11 | 0,164 | 0,137 | 0,151 |
| 12 | 0,164 | 0,137 | 0,151 |
| 13 | 0,137 | 0,11 | 0,124 |
| 14 | 0,137 | 0,11 | 0,124 |
Определим длину очага деформации металла при прокатке [1, с. 27]:
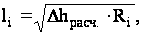 (5.7)
где
 - расчётное
обжатие по
каждой клети,
= 0,0475 м,
Ri – радиус i – го валка i – ой клети, R1 = 0,45 м.
Из формулы (5.7):
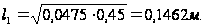
Отсюда из формулы (5.5):
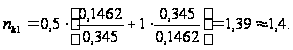
Таблица 5.4
Значения Δhрасч.,
li, nki для заготовки
110110
мм
| № клети | Ri, м | Δhрасч.. | li, м | nki |
| 1 | 0,450 | 0,0475 | 0,146 | 1,4 |
| 2 | 0,450 | 0,0475 | 0,146 | 1,4 |
| 3 | 0,450 | 0,0475 | 0,146 | 1,3 |
| 4 | 0,450 | 0,0475 | 0,146 | 1,3 |
| 5 | 0,350 | 0,0370 | 0,114 | 1,3 |
| 6 | 0,350 | 0,0370 | 0,114 | 1,3 |
| 7 | 0,350 | 0,0370 | 0,114 | 1,2 |
| 8 | 0,350 | 0,0370 | 0,114 | 1,2 |
| 9 | 0,350 | 0,0370 | 0,114 | 1,1 |
| 10 | 0,350 | 0,0370 | 0,114 | 1,1 |
| 11 | 0,250 | 0,0270 | 0,082 | 1,2 |
| 12 | 0,250 | 0,0270 | 0,082 | 1,2 |
| 13 | 0,250 | 0,0270 | 0,082 | 1,1 |
| 14 | 0,250 | 0,0270 | 0,082 | 1,1 |
Исходя из формулы (5.3):
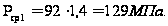
Определим силу прокатки на валках [2, с. 26]:
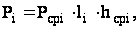 (5.8)
Из формулы (5.8):
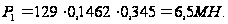
Таблица 5.5
Значения Pср,
P для заготовки
110110
мм
| № клети | Pср, МПа | P, МН. |
| 1 | 128 | 6,5 |
| 2 | 133 | 6,7 |
| 3 | 125 | 5,5 |
| 4 | 130 | 5,7 |
| 5 | 143 | 4,2 |
| 6 | 147 | 4,3 |
| 7 | 138 | 3,4 |
| 8 | 142 | 3,6 |
| 9 | 133 | 2,8 |
| 10 | 137 | 2,8 |
| 11 | 150 | 1,9 |
| 12 | 154 | 1,9 |
| 13 | 145 | 1,5 |
| 14 | 148 | 1,5 |
Определим момент прокатки [1, с. 63]:
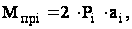 (5.9)
где Pi – сила прокатки на валках, P1 = 6,5 МН (таблица 5.5)
ai – плечо приложения силы P[1, с. 65]:
 (5.10)
где Ψ – коэффициент плеча приложения силы, ψ = 0,45…0,5, [1, с. 66],
 - длина очага
деформации
для 14 пропусков,
 = 0,1462 м:
Из формул (5.9) и (5.10):