Повышение надежности и долговечности работы манжетных уплотнений валов автомобилей ВАЗ
При увеличении подачи сокращается число повторных деформаций, что должно вызвать снижение поверхностной твердости. Однако при обкатывании закаленных сталей шаром диаметром 5 – 10 мм подача изменяется от 0,06 до 0,12 мм/об, а при выглаживании алмазом с радиусом сферы 1,0 – 2,5 мм подача изменяется от 0,03 до 0,09 мм/об, что мало влияет на эффективность упрочнения [16]. Дальнейшее увеличение подачи уменьшает повышение твердости. Это особенно заметно при обкатывании шаром диаметром 5 мм с подачей 0,3 мм/об и при алмазном выглаживании (R = 2 мм) с подачей 0,13 мм/об. Влияние подачи существенно зависит от размеров текущего очага деформации, определяемого контактным давлением, свойствами материала и размерами деформирующего инструмента. с уменьшением текущего очага деформации, происходящего при снижении давления, с повышением твердости материала и с уменьшением размеров инструмента влияние подачи возрастает и при ее увеличении прирост поверхностной твердости заметно снижается. В частности, уменьшением очага деформации при обработке закаленных сталей объясняется и более сильное влияние подачи на поверхностную твердость по сравнению с ее влиянием при обработке мягких сталей.
При увеличении рабочих ходов (числа циклов нагружения при широком выгдаживании) соответственно возрастает количество повторных деформаций, приводящих к изменению поверхностной твердости. Однако влияние дополнительных рабочих ходов следует рассматривать с учетом давления и подачи. Если давление ниже оптимального, то повторные рабочие ходы (до определенного числа) повышают поверхностную твердость. При этом допустимое, с точки зрения упрочнения, число рабочих ходов тем больше, тем ниже давление. При оптимальном давлении уже после второго-третьего рабочего хода прекращается повышение твердости.
Изменение скорости обработки от низких значений до 200 м/мин не оказывает существенного влияния на увеличение поверхностной твердости. Поэтому распространено мнение, что эффективность упрочнения не зависит от скорости. Действительно, при увеличении скорости от 8 – 12 до 160 – 180 м/мин прирост твердости оказался незначительным. Однако наиболее важным является изменение градиента наклепа. С увеличением скорости градиент наклепа растет, а глубина имеет тенденцию к снижению.
Процесс упрочнения деталей ППД влечет за собой упруго-пластическое деформирование поверхностного слоя. Поэтому необходимым требованием упрочнения является способность поверхностного слоя обладать определенными упругими и пластическими характеристиками. Материалы, имеющие хорошую пластичность (свинец, цинк и др.), в результате деформации получают наклеп, но сколь-нибудь заметных остаточных напряжений (об остаточных напряжениях см.ниже) в поверхностном слое создать не удается. И наоборот, материалы, обладающие высокой упругостью при малой пастичности (стекло, частично чугун, резина и др.), невозможно упрочнять поверхностным наклепом.
На рис. 2.4, где показаны изменения прочностных характеристик материала в зависимости от степени наклепа. Заштрихованная площадь М является областью возможного наклепа. В точке А наступает так называемый перенаклеп (начинается шелушение и отслаивание поверхностного наклепанного слоя), когда материал исчерпывает свои пластические свойства и начинается разупрочнение.
Расчетное определение глубины наклепанного при ППД слоя для материала с однородной структурой по сечению детали производится по следующим уравнениям [24]:
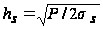 ;
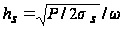 ,
где
 ;
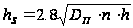 ,
где
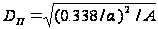 ;
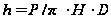 ;
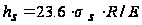 ,
где
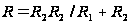 ;
 ,
где Р – усилие при ППД; sS – предел текучести упрочняемого материала; R – приведенный радиус кривизны в месте контакта; DП – приведенный диаметр; a, А – коэффициенты, учитывающие кривизну инструмента и детали; Н – твердость по Бринеллю; D – диаметр шарика; Е – модуль упругости, R1, R2 – радиусы сопряженных цилиндров; К – коэффициент, учитывающий влияние размеров детали и обрабатываемого материала; F – площадь контакта.
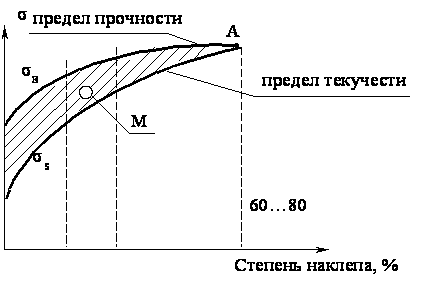
Рис. 2.4. Диаграмма влияния степени наклепа на прочностные характеристики детали
3. Экспериментальные исследования процесса обработки выглаживанием широким самоустанавливающимся инструментом
3.1 Выявление зависимости между основными параметрами обработки и качеством обработанной поверхности по критерию шероховатости
Для оценки эффективности способа обработки выглыжаванием шиорким самоустанавливающимся инструментом (см. рис. 1.20-1.23) была отобрана партия коленчатых валов 2112-1005020 в количестве 5 шт. из высокопрочного чугуна ВЧ75-50-03 с твердостью обрабатываемых поверхностей 45HRC, взятых после окончательного шлифования, и обработана данным способом на модернизированном станке механосборочного производства ОАО «АвтоВАЗ» фирмы «Нагель» 30.012.724.32. Обработке подверглись шейки коленчатого вала под манжетное уплотнение (Ж28 мм и Ж80 мм) при частоте вращения заготовки 100 об/мин. Обработанные поверхности подверглись замерам на шероховатость и некруглость в метрологическом зале корпуса 15/2 МСП (замер шероховатости осуществлялся на профилометре-профилографе Perthen SI0 D (зав. № 6564), замер на некруглость – Талиценте Taylor-Hobson (зав. № 112/1322-217А)) результаты измерений представлены в таблице 3.1 и приложении 1. В результате обработки была достигнута шероховатость, находящаяся в пределах поля допуска технических требований на данные поверхности по чертежу детали: Ra 0.2…0.4 мкм. Остальные технические требования к обрабатываемым поверхностям также находятся в рамках, заданных конструктором на чертеже.
Для нахождения оптимальных параметров предложенный метод обработки был проведен в производственных условиях двухфакторный многоуровневый эксперимент (52). При обработке полученных данных при проведении эксперимента были найдены оптимальные параметры обработки процесса (при выглаживании шейки Ж 28 мм оптимальной силой прижатия инструментов является F=6350 Н, число совершаемых оборотов детали в процессе обработки N=8; при обработки шейки Ж 80 мм – F=9000 Н, N=6). Также была получена полиномиальная зависимость влияния основных параметров обработки (F, N) на шероховатость обработанной поверхности:
при обработке шейки Ж28 мм:
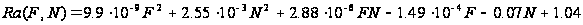 ,
а при обработке шейки Ж80 мм:
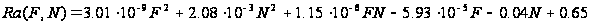 ,
где F – нагрузка, прикладываемая к каждому инструменту, Н (X1); N – число совершаемых оборотов детали в процессе обработки, об (X2).
Более подробные результаты эксперимента представлены в [4, 34].
Таблица 3.1
Результаты замеров обработанных поверхностей
|
№ детали |
Диаметр Шейки, мм |
Ra, мкм (исходная) |
Режимы обработки | Результаты | |||
| Q кгс/см2 | F, Н | N | Ra, мкм | , мм | |||
| 1 | Ж28 | 0.93 | 20 | 6800 | 10 | 0.26 | 0.0024 |
| Ж80 | 0.5 | 15 | 4500 | 10 | 0.26 | 0.0018 | |
| 2 | Ж28 | 0.9 | 35 | 12000 | 2.5 | 0.28 | 0.0022 |
| Ж80 | 0.55 | 25 | 7500 | 2.5 | 0.27 | 0.0019 | |
| 3 | Ж28 | 0.87 | 25 | 8500 | 5 | 0.24 | 0.0027 |
| Ж80 | 0.52 | 20 | 6000 | 5 | 0.27 | 0.002 | |
| 4 | Ж28 | 0.94 | 25 | 8500 | 9 | 0.23 | 0.002 |
| Ж80 | 0.55 | 20 | 6000 | 9 | 0.24 | 0.0016 | |
| 5 | Ж28 | 0.91 | 35 | 12000 | 3 | 0.25 | 0.0014 |
| Ж80 | 0.58 | 30 | 8900 | 3 | 0.28 | 0.0019 | |
| где F – сила прикладываемая к инструментам; N – число совершаемых оборотов за время обработки (для широкого выглаживания); Ra – шероховатость обработанной поверхности; Q – давление в гидросистеме. | |||||||
3.2 Экспериментальные исследования изменения микротвердости в приповерхностном слое обработанной детали
Для исследования изменения микротвердости приповерхностном слое шеек коленчатого вала обработанных широким выглаживанием были отобраны валы, сальниковые шейки которых обработанны при следующих режимах: Ж80 мм – сила прижатия инструмента к обрабатываемой поверхности 12000 Н, за время обработки было совершено 3 оборота детали; Ж28 мм – сила прижатия инструмента к обрабатываемой поверхности 8900 Н, за время обработки было совершено 3 оборота детали. Замеры микротвердости осуществлялись на микротвердомере ПМТ-3. Результаты измерений представлены на рис. 3.2.
Таблица 3.2
Распределение микротвердости в приповерхностном слое детали, обработанной широким выглаживанием
| Глубина измерения, мкм | Значение микротвердости шейки Ж28 мм | Глубина измерения, мкм | Значение микротвердости шейки Ж80 мм |
| 30 | 1005 | 30 | 752 |
| 60 | 891 | 60 | 677 |
| 90 | 752 | 90 | 612 |
| 120 | 713 | 120 | 412 |
| 150 | 643 | 150 | 396 |
| 180 | 328 | 180 | 353 |
| 210 | 317 | 210 | 353 |
| 240 | 317 | 240 | 317 |
| 270 | 317 | 270 | 317 |
| 300 | 317 | 300 | 317 |
Из таблицы 3.2. видно что обработка выглаживанием дает прирост твердости на поверхности в 2…3 раза, при том, упрочнение шейки Ж28 мм происходит более эффективно, это связано с тем, что скорость обработки данной шейки меньше, чем при обработке шейки Ж80 мм (вопрос о влиянии скорости выглаживания на прирост твердости обработанной поверхности рассмотрен в п. 2.3).
3.3 Испытания инструментов на стойкость при широком выглаживании
Для широкого внедрения процесса выглаживания массовое в производство важно изыскать более дешевые и легко обрабатываемые инструментальные материалы. Инструментом для классического (с продольной подачей) выглаживания является алмаз (около ѕ карата) с тщательно доведенной рабочей сферической частью (радиус сферы 1,2 – 1,3 мм). Он вдавливается в обрабатываемую поверхность и при перемещении вдоль нее улучшает чистоту поверхности за счет пластического течения металла, а также упрочняет поверхностный слой детали. Алмаз отличается высокой стойкостью, однако, его экономически нецелесообразно использовать при изготовлении широких выглаживатель, так как он очень дорог, а затраты на инструментальный материал при изготовлении широких выглаживателей гораздо больше, чем при изготовлении классических.
Для этого был проанализирован ряд инструментальных материалов: титанокобальтовые – Т30К4, Т15К6, Т14К8, Т5К10, вольфрамокобальтовые – ВК2, ВК3М, ВК4, ВК6М, ВК8 и титанотанталокобальтовые свердые сплавы – ТТ10К8А, ТТ10К8Б, минералокерамика ЦМ-332 [23]. С точки зрения доступности и распространенности особый интерес представляют такие сплавы как: Т14К8, Т30К4, ВК8, ВК6. Был проведен ряд экспериментов на стойкость данных материалов, который выявил, что наиболее экономически эффективно применять в качества инструментального материала при изготовлении широких выглаживателей вольфрамокобальтовые твердые сплавы ВК8, ВК6. Титанокобальтовые сплавы обладает несколько большей износостойкостью, чем вольфрамокобальтовые, однако они и более хрупкие в результате чего чаще подвергались разрушению («подвергались выкрашиванию»), в то время как вольфрамокобальтовые сплавы стояли до полного износа и после доводки алмазной пастой могли использоваться повторно.
Сплав ВК8 на данный момент времени используется в качестве основного материала при изготовлении широких выглаживателей и был использован для проведения стойкостных испытаний в производственных условиях. Испытания на стойкость проводились при следующих условиях:
обработке подвергались сальниковые шейки коленчатого вала 2112-1005020 (см. п. 3.1.);
параметры обработки – сила прижатия каждого инструмента к обрабатываемой поверхности 8000 Н, за время обработки совершалось 3 оборота детали;
исходная шероховатость на шейки Ж28 мм – Ra=1,2…1,5 мкм, на шейки Ж80 мм – Ra=0,8…0,9 мкм;
износостойкость оценивалась в метрах пройденного пути инструментами за общее время обработки, критерием износа инструмента считался выход шероховатости обработанной детали за рамки допуска.
Результаты испытаний представлены на рис. 3.1-3.2. График 1 на обоих рисунках обозначает сплав ВК8 без покрытий. Обработка велась с подачей СОЖ РЖ8. График 2 обозначает сплав ВК8 с напылением нитрида титана. График 3 обозначает сплав ВК8 с напылением нитрида титана в условиях ассистирования газовой плазмой.
Из графиков видно, что инструменты простояли достаточно долгое время (около 1200 деталей, что соответствует 3 сменам работы и весьма приемлемо для массового производства). Однако инструментам требуется некоторое время для приработки, что явно выражено на всех графиках.
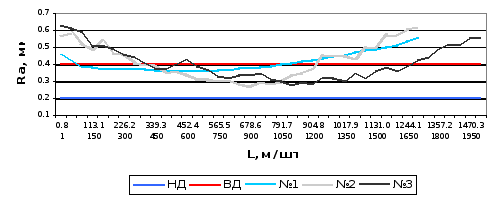
Рис. 3.1. Результаты стойкостных испытаний при обработке шейки Ж80 мм:
1 – ВК8; 2 – ВК8 с напылением TiN, 3 – ВК8 с напылением TiN в условиях ассистирования газовой плазмой;
НД – нижний допуск по шероховатости; ВД – нижний допуск по шероховатости
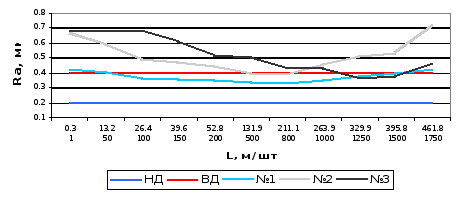
Рис. 3.2. Результаты стойкостных испытаний при обработке шейки Ж80 мм:
1 – ВК8; 2 – ВК8 с напылением TiN, 3 – ВК8 с напылением TiN в условиях ассистирования газовой плазмой;
НД – нижний допуск по шероховатости; ВД – нижний допуск по шероховатости
В целом эксперимент проходил в 3 этапа.
На первом этапе использовались инструменты, рабочая часть которых изготовлена из твердого сплава ВК8 (радиус рабочей части инструмента R»1,5 мм, шероховатость Ra=0,06…0,07 мкм). На данном этапе были получены весьма приемлимые результаты. Стойкость инструментов, как уже было сказано, составила около 1200 деталей.
На втором этапе была поставлена задача – повысить стойкость инструментов и попытаться провести процесс обработки без СОЖ путем нанесения на поверхность инструмента износостойкого покрытия нитрида титана TiN. Покрытие наносилось при следующих условиях: предварительная очистка поверхностей осуществлялась аргоном, температура окружающий среды при нанесении покрытий составляла 450°С, конденсация титана происходила с двух катодов в течении 40 минут. Азот подавался в камеру в виде газа N2 и ионизировался на поверхности титана. Глубина покрытия при этом достигала до 6 мкм. Результаты испытаний оказались неудовлетворительными. Это можно объяснить наличием так называемой «капельной фазы» при нанесении покрытий на инструмент, в результате которой поверхность инструмента приобрела матовость и шероховатость повысилась до 0,1…0,12 мкм, что привело к необходимости очень длительного времени на приработку инструмента в процессе обработки (см. рис. 3.2-3.1 графики № 2).
Задачей 3 этапа было получение более гладкой поверхности рабочей части инструмента после нанесения покрытия. Это было достигнуто путем подачи в камеру, где происходил процесс нанесения покрытия TiN, азота не в виде газа N2, а в виде ионов N+2. В результате чего покрытие получалось более мелкозернистое, а «капельная фаза» протекала быстрее. Но это также не дало ожидаемого эффекта, хотя из графиков видно некоторое улучшение протекания процесса обработки. На всех графиках видно, что обработка шейки Ж28 мм протекает хуже, чем обработка шейки Ж80 мм. Это объясняется тем, что исходная шероховатость первой шейки хуже, чем у второй (см. усл. провед. эксперимента).
4. Разработка математической модели отделочно-упрочняющей обработки, наносящей микрорельеф на поверхность шеек валов.
4.1 Создание математической модели геометрического построения микрорельефа обработанной поверхности
Для того, чтобы произвести расчет предложенного метода обработки (см. рис. 1.24), предлагается следующий подход к решению данной задачи:
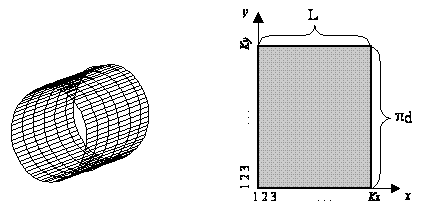
обрабатываемую шейку вала, которая является цилиндрической поверхностью разбить на Kx точек по ширине поверхности, и на Kу точек по окружности детали (см. рис. 4.1.а);
далее для упрощения расчета произвести развертку цилиндрической поверхности так, как показано на рис. 4.1.б;
а) б)
Рис. 4.1. Математическая модель обрабатываемой поверхности
Для того чтобы получить геометрию поверхности, необходимо рассчитать координаты каждой точки модели, представленной на рис. 4.1.б. Для более наглядного интерпретации результатов расчета целесообразнее представит результат в виде матрицы размером КхґКу, где каждый элемент матрицы будет численно выражать координаты точки поверхности, относительно максимально углубленной точки в процесс ППД.
При разбиение цилиндрической развертки на точки (КхґКу) следует учесть, что необходимо возможно будет рассчитать геометрию после нескольких оборотов, тогда исходя из рис. 4.1.б., точки (1; 1јКх) совпадут с точками (Ку; 1јКх), поэтому разбиение целесообразнее производить так, как показано на примере рис. 4.2.
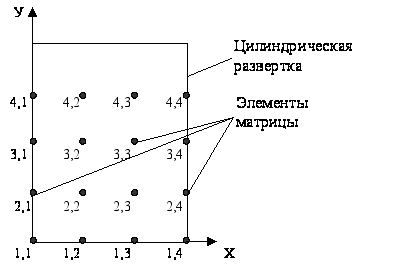
Рис. 4.2. Пример представления цилиндрической развертки в виде матрицы
На рис 4.2 показан пример графической интерпретации матрицы размером 4ґ4. Очевидно, что для представления микропрофиля поверхности разбиение на такое количество точек неэффективно, значения Кх и Ку должны как минимум быть на порядок выше, но следует также учесть, что увеличение количества рассчитываемых точек приводит к более громоздким расчетам. Детальность расчета микропрофиля можно оценить величинами:
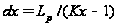 ;(4.1)
 ,(4.2)
где Lр – ширина обрабатываемого участка, Kx – количество точек рассчитываемых по оси х, Kу – количество точек рассчитываемых по оси у, d – диаметр обрабатываемой детали, dx, dy – интервал между рассчитываемыми точками по оси х, у соответственно, мм.
Как видно из схемы обработки, целесообразнее расчету подвергать расчету геометрию поверхности показанной на рис. 4.3, так как другая часть обработанной поверхности будет идентична, но смещена по оси У на величину:
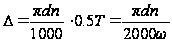 ,(4.3)
где w – частота колебания инструмента, Гц; Т – период колебания инструмента, с; n – частота вращения детали, об/c.
Поскоку значения Kx – количество точек рассчитываемых по оси х и Kу – количество точек рассчитываемых по оси у не отражают заранее дискретность расчета поверхности, то в качестве исходных данных изначально целесообразнее задавать следующие параметры:
 – шаг по ширине
детали, мм;
 –
шаг по окружности
детали, мм.
Так как параметры Kx и Ky необходимы для проведения дальнейших расчетов, то их значения могут быть найдены по формулам:
 ,
где Lр – ширина обрабатываемого участка;
 ,
где d – диаметр обрабатываемой детали.
Используя все вышесказанное формулу 4.1 можно записать в виде:
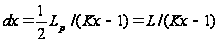 ,(4.4)
где L – ширина рассчитываемого участка.
Из выше сказанного следует, что элементы матрицы, характеризующие геометрию поверхности обработанной детали численно выражают координаты точек по оси z см. рис. 4.4.
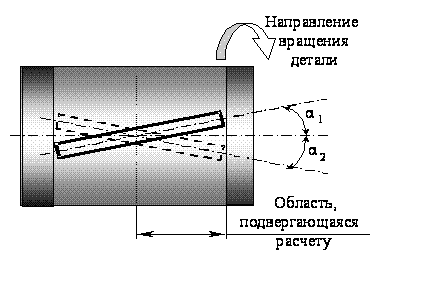
Рис. 4.3. Схема обработки с изображением области, подвергаемой расчету
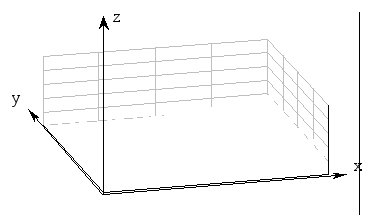
Рис. 4.4. Графическое представление элементов матрицы
Поэтому для того, чтобы рассчитать глубину внедрения индентора, необходимо знать, в каком положении будет находиться инструмент относительно горизонтальной оси во время обработки рассчитываемой точки обрабатываемой поверхности. При этом нас интересуют только те точки инструмента, которые максимально приближены к оси детали (на рис. 4.3 эти точки лежат на оси инструмента), так как именно они будут максимально внедряться в обрабатываемую поверхность, формируя микрорельеф. Поэтому искомое положение инструмента в дальнейшем будем выражать в качестве координаты y, мм см. рис. 4.5.
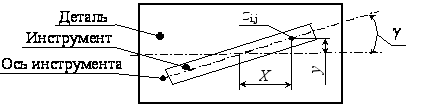
Рис. 4.5. Пояснительная схема к формуле 4.5
Для нахождения y можно использовать выражение:
 .(4.5)
Учитывая то, что инструмент в процессе обработки совершает колебательные движения уравнение 4.5 можно представить в виде функции:
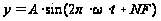 ,(4.6)
где
 – амплитуда
колебания, мм;
Х – координата
рассчитываемой
точки по оси
х; a –
угол колебания
инструмента
относительно
горизонтальной
оси, град.; w
– частота колебаний
инструмента,
Гц; NF –
начальная
фаза колебания
( характеризует
положение
инструмента
в начальный
момент времени);
t – время,
в которое
определяется
значение y,
с.
Согласно
схеме обработке
(рис. 4.1.б), инструмент
может совершать
колебания
относительно
негоризонтальной
оси, а относительно
оси, находящейся
под определенным
углом
 ,
град. (рис. 4.6).
Отрезок AB (рис. 4.6) характеризует интервал, на котором попадают в зону обработку точки с постоянной координатой по оси x равной X. Тогда, чтобы рассчитать значения у, можно задать положение точек инструмента участвующих в процессе обработки на отрезке AB гармоническим колебанием «точки» O согласно рис. 4.7 с амплитудой OA.
Поэтому уравнение 4.6. запишется в следующем виде:
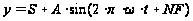 ,(4.7)
где
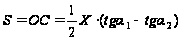 – параметр
уравнения,
вводимый из-за
неравенства
углов a1
и a2;
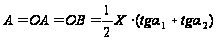 –
амплитуда
колебания, мм;
a1
и a2
– максимальное
отклонения
инструмента
относительно
горизонтальной
оси в процессе
колебания по
часовой и против
часовой стрелки
соответственно,
град.
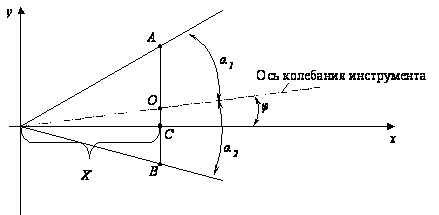
Рис. 4.6. Пояснительная схема для интерпретации колебания инструмента
Но расчет значения координаты y усложняется тем, что помимо колебания инструмента в процессе обработки имеет место вращательное движение детали. Зная частоту вращения детали и координаты рассчитываемой точки значение координаты y можно записать в следующем виде:
 ,(4.8)
где
Y – координата
рассчитываемой
точки по оси
y;
 – окружная
скорость детали,
мм/с; D –
диаметр детали,
мм; n – частота
вращения детали
об/с.
Объединяя формулы 4.7 и 4.8 для расчета положения инструмента при обработке рассматриваемой точки можно воспользоваться следующей системой нелинейных уравнений:
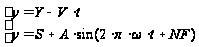 (4.9)
где y, t – неизвестные.
Анализируя систему нелинейных уравнений, можно прейти к выводу, что при отыскании ее решений может получиться несколько ответов, поскольку во втором уравнении системы присутствует периодическая тригонометрическая функция sin (см. рис. 4.7).
Для нахождения всех элементов матрицы, характеризующей развертку геометрии обработанной поверхности, систему уравнений 4.9 представится в следующем виде:
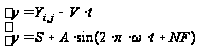 ,(4.10)
где
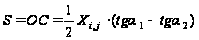 – параметр
уравнения,
вводимый из-за
неравенства
углов a1
и a2;
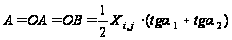 –
амплитуда
колебания, мм.
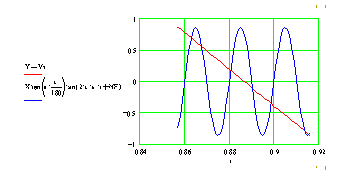
Рис. 4.7. Графическое решение системы 4.9 при: X=10 мм, Y=25 мм, n=20 об/с,