Повышение надежности и долговечности работы манжетных уплотнений валов автомобилей ВАЗ
Станок имеет крупные габариты и много подвижных элементов, что вызывает неудобство и опасность травмирования наладчика при отладке каких-либо узлов или замене инструмента, так как тяжело уследить за большим количеством передвижения.
Также следует учесть большой расход полировальной ленты, что с экологической точки зрения неудовлетворительно, т.к. отходы требуют утилизации.
При обработке лентой также имеет место ее запутывание, обрыв, что может привести к легким травмам наладчика, а часто непредусмотренный ее разрыв к психическому раздражению рабочего.
Приспособление для зажима обрабатываемых деталей – центра с гидравлическим приводом. Зажим детали и ее подача на место обработки происходит без вмешательства человека, что обеспечивается автоматической линией. Но возможен вариант, когда деталь по какой-то непредвиденной причине неправильно забазируется на рабочем месте, что может привести к заклиниванию зажимных приспособлений. Опасность этого заключается в том, что при устранении данного сбоя может произойти травмирование рабочего.
На данной операции для привода в действие рабочих элементов станка используется гидравлическая система, давление в которой достигает больших значений. Нарушение герметичности гидросистемы, т.е. разгерматизация устройств и установок, не только нежелательна с технической точки зрения, но и опасна для обслуживающего персонала и производства в целом.
Недостаточное искусственное освещение зоны обработки и зоны отладки, вызывающее ухудшение условий зрительной работы, повышение утомляемости, притупление зрения наладчика и необходимость приближения его к узлам станка, что может повлечь травмирование.
Поскольку производится обильная подача СОЖ, то неизбежно разбрызгивание жидкости, сопровождающееся электризацией капель, вследствие чего появляется опасность электрического заряда и воспламенения паров жидкости.
Пожары на машиностроительных предприятиях представляют большую опасность для работающих и могут причинить огромный материальный ущерб. Причинами пожара в данном случае могут быть:
искра, образующаяся из-за нарушения изоляции проводки;
образование искр при обработке абразивным материалом;
статическое напряжение, возникающее в процессе полирования;
самовозгорание промасленной обтирочной ветоши или спецодежды при соприкосновении с горячими частями оборудования.
7.3 Вывод по разделу
Эффективность замены полирования на выглаживание подкрепляется рядом преимуществ с точки зрения охраны труда и экологии:
При обработке абразивной лентой имеет место образование пыли из частиц ее износа, которая негативно влияет на дыхательные органы человека и органы зрения. Также при полировании создаётся большей уровень шума, чем при выглаживание. Кроме того, следует учесть большой расход полировальной ленты, что с экологической точки зрения неудовлетворительно, т.к. отходы требуют утилизации (при этом крайне плохо то, что эластичная связка полировальной ленты содержит вредные химические вещества), а выглаживатель можно переточить. К тому же сам процесс обработки ППД происходит без снятия стружки, что крайне экологично и положительно с точки зрения безопасности труда. Не мало важно и то, что обработка ППД может происходить без использования СОЖ, которая, как было сказана в предыдущем пункте, оказывает негативное влияние на безопасность труда и окружающую среду. Процесс ППД проводится с гораздо меньшими температурами в зоне обработки.
К недостаткам нового метода, обработки можно отнести необходимость создания более высокого давления в гидросистеме станка, что требует усиление ее соединительных, узлов, иначе их выход из строя или разрыв может привести к негативным последствиям.
8. Экономическая эффективность проекта
8.1 Расчет затрат на проведение научно-исследовательского проекта
8.1.2 Определение содержания последовательности выполнения НИР
Таблица 8.1
Примерный перечень работ научно-исследовательского направления, выполняемых в дипломном проекте
| Стадии проекта | Этапы проекта | Содержание работ |
| 1 | 2 | 3 |
|
Подготовительная стадия Теоретическая разработка |
Выполнение комплекса подготовительных работ Разработка теоретической части исследования |
Составление задания на проведение НИР Сбор информации по теме исследования Составления обзора состояния вопроса по теме исследования Предварительное технико-экономическое обоснование целесообразности выполнения проекта Изучение и анализ существующих конструкций, способов, материалов, исследуемых параметров и т.д. Составление и согласование частных методик по проведению исследования |
Макетирование и экспериментальные работы Заключительная стадия |
Проектирование макетов и проведение комплекса экспериментальных работ Обобщение, выводы и предложения |
Теоретические исследования и определение путей решения задачи модернизации оборудования Разработка и проектирование инструментов, приспособления, теоретическое обоснование выбора вариантов исследования, приведение расчетов Конструирование лабораторной установки Изготовление лабораторной установки Проведение экспериментов и исследований Оформление результатов проведения экспериментальных исследований Внесение изменений в теоретическую часть работы по результатам испытаний 14. Обобщение результатов 15. Оформление конструкторской и технологической документации |
|
16. Расчет показателей экономического эффекта от внедрения результатов НИР в производство Рассмотрение результатов Написание отчета 19. Защита проекта |
Определение трудоемкости выполнения каждой работы базируется на системе экспертных оценок и на методе оценок (Тmin, Тmax, Тож).
Одновременно производим распределение исполнителей по всем видам работ и определение длительности цикла выполнения отдельных этапов и всей работы в целом с учетом принятой численности исполнителей.
Ожидаемую трудоемкость выполнения каждой работы определим по формуле:
Тож = (3ЧТmin + 2ЧТmax)/ 5, (8.1)
где Тmin – оптимистическая оценка трудоемкости;
Тmax – пессимистическая оценка трудоемкости.
Ожидаемую трудоемкость выполнения каждого этапа определим как сумму трудоемкости выполнения входящих в данный этап работ.
Зная ожидаемую трудоемкость работ и этапов, определяем длительность цикла их выполнения:
Тц = Тож / Р, (8.2)
где Р – численность исполнителей.
Следует отметить, что численность работников, принимавших участие в исследовании по данной научной работе составила 4 чел.
Результаты расчетов представлены в таблице 2.
Таблица 8.2
Расчет трудоемкости и длительности цикла выполнения НИР
|
№ этапов |
№ работ |
Трудоемкость выполнения работ, дней | Численность работников |
Длительность выполнения работ и этапов с учетом численности работников, дней |
|||||
| Тmin | Tmax | Tож | Руков. проекта | Вед. инженер | Студент | Итого | |||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|
1 |
1 2 3 4 |
5 10 20 7 |
6 15 25 10 |
5,4 12 22 8,2 |
1 1 1 1 |
- - - - |
2 2 2 2 |
3 3 3 3 |
1,8 4,0 7,3 2,7 |
| Итого | 42 | 56 | 47,6 | 15,9 | |||||
| 2 |
5 6 7 8 |
15 20 25 35 |
20 25 30 40 |
17 22 27 37 |
1 1 1 1 |
- 1 1 1 |
2 2 2 2 |
3 4 4 4 |
5,7 5,5 6,75 9,25 |
| Итого | 95 | 115 | 103 | 27,2 | |||||
| 3 |
9 10 11 12 |
40 30 38 35 |
43 35 42 40 |
41,2 32 39,6 37 |
1 1 1 - |
- - - - |
2 2 2 2 |
3 3 3 2 |
13,7 10,7 13,2 18,5 |
| Итого | 143 | 160 | 149,8 | 56,1 | |||||
|
4 |
13 14 15 16 17 18 19 |
35 15 40 30 2 35 1 |
40 20 45 35 4 40 1 |
37 17 42 32 2,8 37 1 |
1 1 1 1 1 1 - |
- 1 1 - 1 - - |
2 2 2 2 2 2 2 |
3 4 4 3 4 3 2 |
12,3 4,25 10,5 10,7 0,7 12,33 0,5 |
| Итого | 158 | 185 | 168,8 | 51,3 | |||||
| Всего | 438 | 516 | 469,2 | 150,4 | |||||
В нашем случае ожидаемая трудоемкость выполнения всего комплекса научно-исследовательских работ составляет 469,2 чел.-дней, тогда как длительность цикла выполнения проекта с учетом численности исполнителей составляет 150,4 дней.
Для определения фактической продолжительности цикла выполнения проекта следует составить календарный ленточный и сетевой графики с учетом возможности совмещения во времени выполнения некоторых работ и этапов.
Из графика видно, что за счет параллельного выполнения работ по всем этапам длительность цикла проекта сокращается со 150,4 дней, до 100 дней, т.е. доведена до времени отпущенного на выполнение дипломного проекта.
Для разработки сетевого графика необходимо предварительно составить перечень событий и работ.
Таблица 8.3
Перечень событий и работ по выполнению проекта
|
№ событий |
Наименование работ и событий |
Шифр работ |
Продолжит-ть работ, дней |
| 1 | 2 | 3 | 4 |
|
0 1 2 3 4 5 6 7 8 |
Решение о выполнении проекта Составление задания на дипломное проектирование Сбор информационных материалов по теме исследования Составление обзора состояния вопросов по теме Технико – экономическое обоснование проведения исследования Изучение и анализ существующих конструкций, технологического процесса Составление и согласование методики исследования Теоретические исследования Разработка схем и конструкций, теоретическое обоснование вариантов исследования |
0-1 1-2 1-3 3-4 4-5 5-6 5-7 7-8 |
1,8 4,0 7,3 2,7 5,7 5,5 6,75 9,25 |
|
9 10 11 12 13 14 15 16 17 18 19 20 |
Конструирование лабораторных стендов Изготовление макетов Проведение экспериментальных работ и испытаний Оформление результатов проведения экспериментальных исследований Внесение необходимых изменений в теоретическую часть работы по результатам исследований Обобщение результатов работы Оформление конструкторской и технологической документации Определение возможности использования результатов исследований в дальнейших работах Расчет экономической эффективности от внедрения результатов проекта в производство Рассмотрение результатов НИР Написание отчета Защита проекта |
8-9 9-10 9-11 11-12 12-13 13-14 13-15 15-16 16-17 17-19 16-18 18-19 |
13,7 10,7 13,2 18,5 12,3 4,25 10,5 16,0 10,7 0,7 12,33 0,5 |
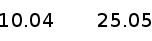
По данным таблицы 8.3, строим (рис. 8.1) сетевой график выполнения научно-исследовательской работы.
Из сетевого графика рис. 8.1 видно, что весь цикл работ может быть выполнен за 130,6 дней тогда как на дипломную работу отпускается примерно 100 дней. Это свидетельствует о том, что первоначальный график необходимо оптимизировать. В нашем случае из начального события в конечное ведут два пути, путь Т1 = 130,6 дней (критический) и Т2 = 69,3 дня.
Т1 = 0-1-3-4-5-7-8-9-11-12-13-15-16-18-19=1,8+7,3 +2,7 + 5,7 + 6,8 + 9,3+ +13,7 + 13,2 + 18,5 + 12,3 + 10,5 + 16,0 + 12,3 + 0,5 = 130,6 дней
Т2 = 0-1-2-4-5-6-8-9-10-12-13-14-16-17-19 = 1,8 + 4,0 + 5,7 + 5,5 + 13,7 + +10,7 + 12,3 + 4,3 + 10,7 + 0,7 = 69,3 дней
Теоретический возможный срок свершение конечного события
Тож = (130,6 + 69,3) / 2 = 99,975~100 дней
Для приближения к этому сроку перебросим силы с работ 1-3 (3 дн.), 5-7 (3 дн.), 7-8 (5 дн.), 9-11 (6 дн), 11-12 (8,1дн.), 15-16 (5,5дн.) на работы 1-2 (3дн.), 5-6 (2,6дн.), 9-10 (6,9 дн.), 13-14 (16,6 дн.), 16-17 (1,5 дн.) в количестве равном 30,6 дням. По этим соображениям сделаем оптимизированный график (рис. 2).
Тогда продолжительность пути Т1 составит:
Т1 = 130,6 – 30,6 = 100 дней;
Т2 = 69,3 +30,6 = 99,9 ~100 дней
Т1 = 0-1-3-4-5-7-8-9-11-12-13-15-16-18-19=1,8+ 4,3 +2,7 + 5,7 + 3,8 + 4,3+ +13,7 + 7,2 + 10,4 + 12,3 + 10,5 + 10,5 + 12,3 + 0,5 = 100,0 дней
Т2 = 0-1-2-4-5-6-8-9-10-12-13-14-16-17-19 = 1,8 + 7,0 + 5,7 + 8,0 + 13,7 + 17,6 + 12,3 + 20,9 + 12,1 + 0,7 = 99,9 дней
Таким образом, в результате оптимизации графика и работ длительность цикла выполнения научно-иследовательского проекта составляет отпущенное на дипломное проектирование время – 100 дней.
| № этапов | Содержание этапов | Ожидаемая трудоемкость чел – час. | Удельное значе ние этапа % | Нарастание технической готовности | Длите льность этапа, дни | График работы по месяцам и декадам | |||||||||||
| февраль | март | апрель | май | ||||||||||||||
| I | II | III | I | II | III | I | II | III | I | II | III | ||||||
|
|
Выполнение комплекса подготовительных работ | 47,6 | 10 | - | 15,9 | ||||||||||||
|
|
Разработка теоретической части исследования | 103,0 | 22 | 32 | 27,2 | ||||||||||||
|
|
Проектирование, изготовление установки | 149,8 | 32 | 64 | 56,1 | ||||||||||||
|
|
Обобщение выводов и предложения | 168,8 | 36 | 100 | 54,3 | ||||||||||||
| Итого | 469,2 | 100 | 100 | 150,4 | Тц = 100 дней | ||||||||||||
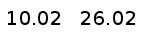

 1
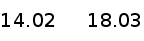

 2

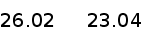
 3

 4
Сетевой график выполнения дипломного научно-исследовательского проекта


Рис. 8.1
Оптимизированный сетевой график
8.1.3 Экономическое обоснование и расчет затрат на проведение научно-исследовательского проекта
8.1.3.1 Подготовка исходных данных для технико-экономического обоснования
Материалы для организационно-экономического обоснования проекта получены: у руководителя проекта, из расчетов, произведенных в теоретической, исследовательской и расчетной частях проекта, из справочников.
Таблица 8.5
Перечень исходных данных для экономического обоснования НИР
| Наименование показателей | Индекс | Единица измерения | Значение показателей |
|
Годовой объем выпуска Норма штучного времени |
П Тшт |
шт мин |
100 9 |
8.1.3.2 Определение состава и фонда заработной платы исполнителей НИР
Состав исполнителей по каждой теме проекта определяется штатным расписанием, в котором одновременно рассматривается и фонд заработной платы исполнителей (табл. 8.4).
Таблица 8.4
Штатное расписание исполнителей и расчет фонда заработной платы
|
Наименование должностей |
Числен-ность (чел.) |
Месяч- ный оклад (руб.) | Средне –дневная ставка (руб.) | Количество отработан-ных дней | Сумма заработной платы, руб. |
| Науч. Руков-ль | 1 | 2500 | 96,9 | 135 | 13081,5 |
| Вед. Инженер | 1 | 2000 | 77,5 | 35 | 2712,5 |
| Инженер | 2 | 1000 | 38,8 | 300 | 11640,0 |
| Итого | 4 | 27434,0 |
Сумма заработной платы каждого исполнителя
Зпл = (Мо / Др) · Дф,(8.3)
где Мо – месячный должностной оклад;
Др – среднее расчетное количество дней в месяце (принимается равным 25,8);
Дф – фактически отработанное количество дней по табл. 2 или по сетевому графику.
Зпл_р = (2500/ 25,8) · 135 = 13081,5руб.
Зпл.и. = (2000 / 25,8) · 35 = 2712,5 руб.
Зпл.с. = (1000 / 25,8) · 150= 5820,0 руб.
8.1.3.3 Определение затрат на НИР (предпроизводственных затрат)
Предпроизводственные затраты на НИР состоят из текущих затрат на проведение исследования Снир и капитальных вложений для проведения НИР (Книр).
Текущие затраты носят характер издержек производства. К ним относятся:
затраты на заработную плату (Зпл);
стоимость материалов, полуфабрикатов, комплектующих изделий для проведения исследования (М);
стоимость потребляемых энергетических ресурсов (Э);
прочие прямые расходы, связанные со спецификой (Рпр);
общие накладные расходы (Нр);
отчисления в фонд экономического стимулирования (Офэс).
Начисления на заработную плату (35,6% к зарплате):
Нзпл =(35,6%žЗпл )/100% (8.4)
Нзпл = 0,356ž27434= 9766,5 руб.
Капитальные вложения для проведения НИР включают в себя стоимость: оборудования, приборов, аппаратов, машин, инструментов Книр = 50000 руб.
2. Затраты на основные и вспомогательные материалы для проведения экспериментов:
М = НрžЦмžКтз – ВотхžЦотх (8.5)
Нр = 40 кг – норма расхода материала на проведение исследования;
Цм = 7,5 руб – цена единицы веса материала;
Ктэ = 1,2 – коэффициент учитывающий транспортно-заготовительные расходы;
Вотх = 5 кг – вес реализуемых отходов;
Цотх = 0,5 руб – цена отходов;
М = 40ž7,5ž1,2 – 5ž0,5 = 357,5 руб.
3. Затраты на электороэнергию при проведении экспериментов (эксперименты проводились на токарном станке 16К20):
Рэ = [(МуžKмžTмžn) / (hž60)] žЦэ (8.6)
где n – число экспериментов n = 10;
Му – установленная мощность кВТ Му = 11,25 кВТ;
Км – коэффициент использования токоприемников по мощности Км = 0,7;
Тм – машинное время на один эксперимент Тм = 9 мин;
h - КПД электродвигателей;
Цэ – цена за 1 кВт электроэнергии Цэ = 0,72 руб.
Рэ = [(11,25ž0,7ž9ž10) / (0,9ž60)] ž0,72 = 0,8 руб.
4. Затраты на инструмент, необходимый для проведения эксперимента (в качестве инструментов применялись широкие выглаживатели):
Зи = ЦиžNин,(8.7)
где Ци – цена изготовления одного инструмента, Ци = 150 руб;
Nин – необходимое количество инструментов для проведения экспериментов, Nин = 10.
Зи = 150ž10 = 1500 руб.
5. Затраты на приспособление:
Для проведения экспериментов необходимо специальное приспособление, стоимость изготовления которого на КВЦ ВАЗа Пр = 7500 руб.
6. Затраты на амортизацию станка, используемого для проведения экспериментов:
Ра = ЦсžКмонтžНаžТраб/(Фэž100),(8.8)
где Цс – цена станка, Цс = 75 000 руб;
Кмонт – коэффициент, учитывающий затраты на доставку и монтаж, Кмонт = 1,2;
На – годовая норма амортизации, На = 3,5 %;
Траб – общее время работы станка для проведения экспериментов, 100 ч;
Фэ – годовой эффективный фонд времени работы оборудования, при работе в одну смену Фэ = 2070 ч.
Ра = 75000ž1,2ž0,035ž100/(2070ž100)=1,50 руб.
7. Расходы на создание программного обеспечения: Зпрог = 5 000 руб.
8. Расходы на производственные командировка 20 000 руб.
9. Суммарные расходы на НИР:
Рнир = Зпл + Нзпрл + М + Рэ + Зи + Зпр + Ра + Зпрог + Pкоманд = 27434,0 + 9766,5 + 357,5 + 0,8 + 1500 + 7500 + 1,50 + 5000 + 20000 = 64060,3 руб.
Общие накладные расходы определяются в размере 15% от общего объема затрат на НИР:
Нр = (64060,3ž15) / 100 = 9609 руб.
Размер отчислений в фонд экономического стимулирования определяется следующим образом.
Прибыль 5% от общего объема затрат на НИР:
Пр =( 5%ž Рнир) / 100% (8.9)
Пр = 0,05ž64060,3 = 3203 руб.
Смета затрат на проведение НИР
| Наименование статей затрат | Сумма, руб. |
|
Основная производственная заработная плата Начисления социальному страхованию 38,7% Затраты на основные и вспомогательные материалы Затраты на инструмент Затраты на приспособление Затраты на электроэнергию Амортизация оборудования Затраты на создание программы Командировочные расходы Общий объем затрат на НИР Общие накладные расходы Итоговые затраты на НИР Прибыль 5% к общим затратам на НИР Итого общие затраты на НИР |
27434,0 9766,5 357,5 1500 7500 0,8 1,50 5000 20000 64060,3 9609 73669,3 3203 76872,3 |
8.2 Расчет экономической эффективности от внедрения результатов НИР
8.2.1 Затраты на модернизацию оборудования
Проектом предусмотрена модернизация полировального станка ф. Нагель, который входит в автоматическую линию по изготовлению коленчатых валов 2112-1005020 и предназначен для финишной обработки сальниковых шеек. При модернизации операция полирование была заменена на обработку выглаживанием широким самоустанавливающимся инструментом. После модернизации обработка осуществляется без СОЖ. Тип производства – массовый (программа выпуска – 250000 шт.)
Ведомость вновь вводимых и аннулируемых деталей и узлов
| Перечень узлов и деталей | Цена или стоимость изготовления | Количество | Общая стоимость |
| 1 | 2 | 3 | 4 |
| 1. Вновь вводимые детали и узлы: | 10000 | 1 | 10000 |
| Всего: | 10000 | ||
| 2. Аннулируемые детали и узлы: | 2000 | 1 | 2000 |
| Всего: | 2000 |
Расходы на демонтаж ненужных узлов и деталей:
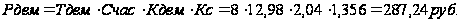 ,
где
 =8
часов - трудоемкость
(затраты рабочего
времени) на
демонтаж узлов;
 =12,98
- средняя часовая
тарифная ставка
рабочих, занятых
демонтажем;
 =2,04
- коэффициент,
учитывающий
доплаты до
часового, дневного
и месячного
фонда заработной
платы;
 =1,356
коэффициент,
учитывающий
отчисления
на социальные
нужды
Расходы на сборку и монтаж вновь устанавливаемых узлов:
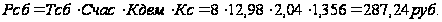 ,
где
=8
часов - трудоемкость
(затраты рабочего
времени) на
сборку узлов;
=12,98
- средняя часовая
тарифная ставка
рабочих, занятых
демонтажем;
=2,04
- коэффициент,
учитывающий
доплаты до
часового, дневного
и месячного
фонда заработной
платы;
=1,356
коэффициент,
учитывающий
отчисления
на социальные
нужды.
Затраты на модернизацию оборудования:
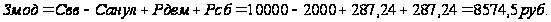 ,
где
 - стоимость
покупки или
изготовления
вновь вводимых
узлов или деталей;
 - стоимость
аннулируемых
узлов и деталей.
Стоимость модернизируемого оборудования по формуле:
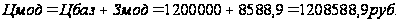 ,
где
 – первоначальная
или остаточная
стоимость
модернизируемого
оборудования
(данные ОМО ОАО
«АвтоВАЗ»);
 – затраты на
модернизацию
оборудования
8.2.2 Расчет экономического эффекта от реализации проекта
8.2.2.1 Экономический эффект от применения нового инструмента
Расход инструмента на одну деталь в базовом варианте:
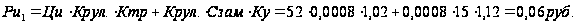
где Ци – цена одного инструмента; Ктр – коэффициент транспортных расходов; Сзам=15 руб – стоимость замены 1 рулона полировальной ленты; Крул=0,0008 – удельный расход полировальной ленты для обработки одной детали (данные с ВАЗа);
Расход инструмента на одну деталь в проектном варианте:
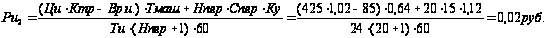
где Ци – цена одного инструмента; Ктр – коэффициент транспортных расходов; Ври – выручка от реализации изношенного инструмента; Ку – коэффициент случайной убыли инструмента; Нпер – число допустимых переточек; Спер – стоимость одной переточки; Ти – стойкость инструмента между переточками в часах.
Дополнительная прибыль от использования нового инструмента:
Пр.и = (Ри2 – Ри1)ЧПг = (0,06-0,02)Ч250000 = 10000 р.
8.2.2.2 Экономический эффект от применения безсожевой обработки
Станок имеет собственную замкнутую систему подачи СОЖ. В качестве СОЖ прменяется масло РЖ8, ежеквартально оно заливается в бак емкостью 400 литров. Итого в год необходимо 1600 литров СОЖ. Цена одного литра 8,62 руб. Тогда дополнительная прибыль от отказа использования СОЖ составит:
Пр.сож = ЦсожЧРасход = 8,62Ч1600 = 13792 руб.
8.2.2.3 Экономический эффект от снижения потерь брака в производстве
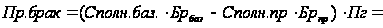
=(1000·0,01-1000·0,006)·250000 = 1002151,6 руб.
где Бр – процент брака продукции (Бр.баз.=0,01%, Бр.пр =0,006% - данные ВАЗ); Сполн. – себестоимость детали.
8.2.2.4 Суммарная ожидаемая прибыль
Пр.ож=Э = Пр.и+Пр.сож+Пр.брак=10000+13792 +1002151,6 =1 025 943,6 руб
8.2.2.5 Налог на прибыль:
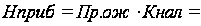 1025943,6
·0,32=328 301,95 руб.,
где Кнал – коэффициент налогообложения прибыли (принимаем равным 0,32)
8.2.2.6 Чистая ожидаемая прибыль:
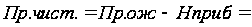 1025943,6
- 328301,95 = 697 641,65руб.
8.2.2.7 Расчетный срок окупаемости капитальных вложений:
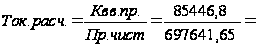 0,12
года или примерно
1,5 месяца
где
 - капитальные
вложения
(инвестиции),
необходимые
для приобретения
вновь вводимого
оборудования,
дорогостоящей
оснастки,
инструмента,
а также затраты
на эксплуатацию
дополнительной
площади.
=Змод+Знир=8574,5+76872,3=85
446,8 руб. (в нашем
варианте идет
модернизация
станка, т.е.
первоначальный
станок уже
имеется на
ВАЗе, поэтому
необходимы
следующие
капиталовложения:
затраты на
модернизацию
станка и затраты
на проектирование
и НИР.
8.2.2.8 Экономический эффект от уменьшения затрат на гарантийное обслуживание
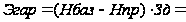 (621-250)·157,4=
58