Модернізація системи кеування електроприводом стрічкового конвеєра
З [4] вибираємо діод VD2 з таких міркувань, що він повинен витримувати максимальний відмикаючий струм і максимальну напругу управління для даного вибраного симетричного тиристора. Діод VD2 вибираємо КД103А для якого:
максимально допустимий постійний прямий струм - 0,1 А;
максимально допустима постійна зворотна напруга - 50 В;
постійна пряма напруга - 1 Ст.
Розрахунок джерела живлення системи управління.
Живлення системи управління здійснюється від джерела живлення +5В. Струм вжитку системи управління від джерела живлення близько 100 мА.
Розрахуємо необхідну для роботи стабілізатора вхідну напругу Uвип при заданій вихідній напрузі:
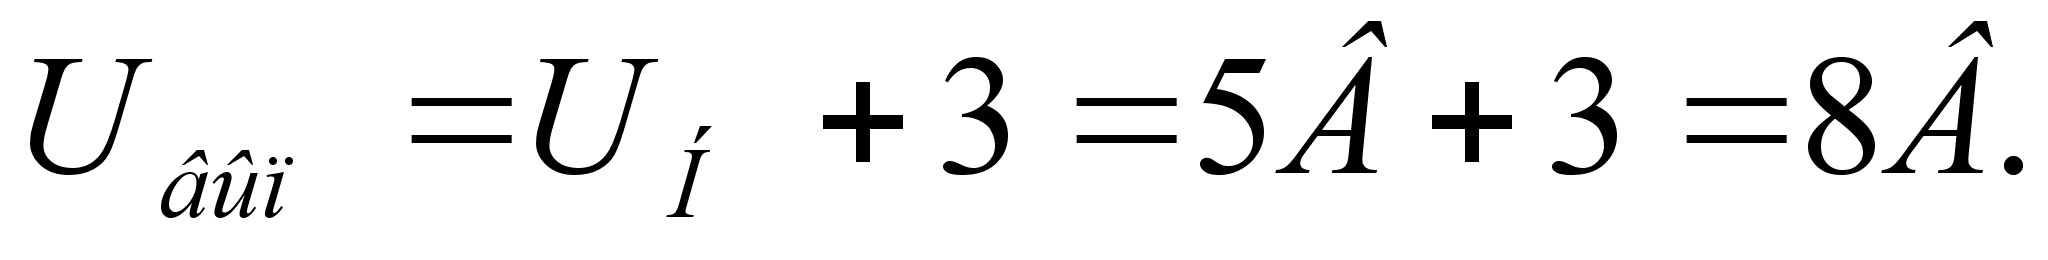 (2.15)
Розрахуємо максимально розсіювану транзистором потужність:
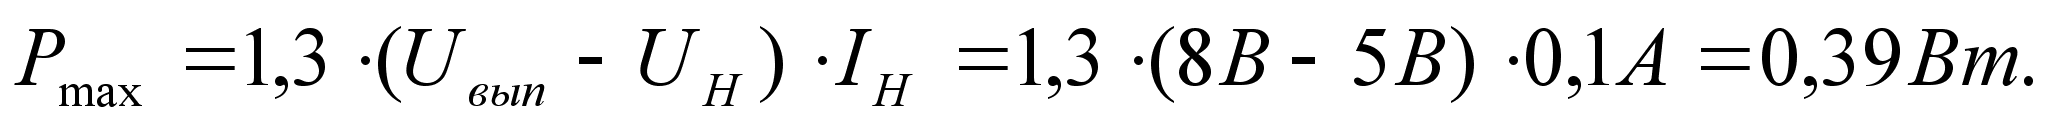 (2.16)
Вибираємо регулюючий транзистор. Його гранично допустима розсіювана потужність має бути більше значення Pmax, гранична допустима напруга між емітером і колектором - більше Uвип, а максимально допустимий струм колектора більше IH. Вибираємо транзистор КТ815Б для якого: h21e=40; Uke=40В; Ik max=1,5 A. [4]
Розрахуємо максимальний струм бази регулюючого транзистора:
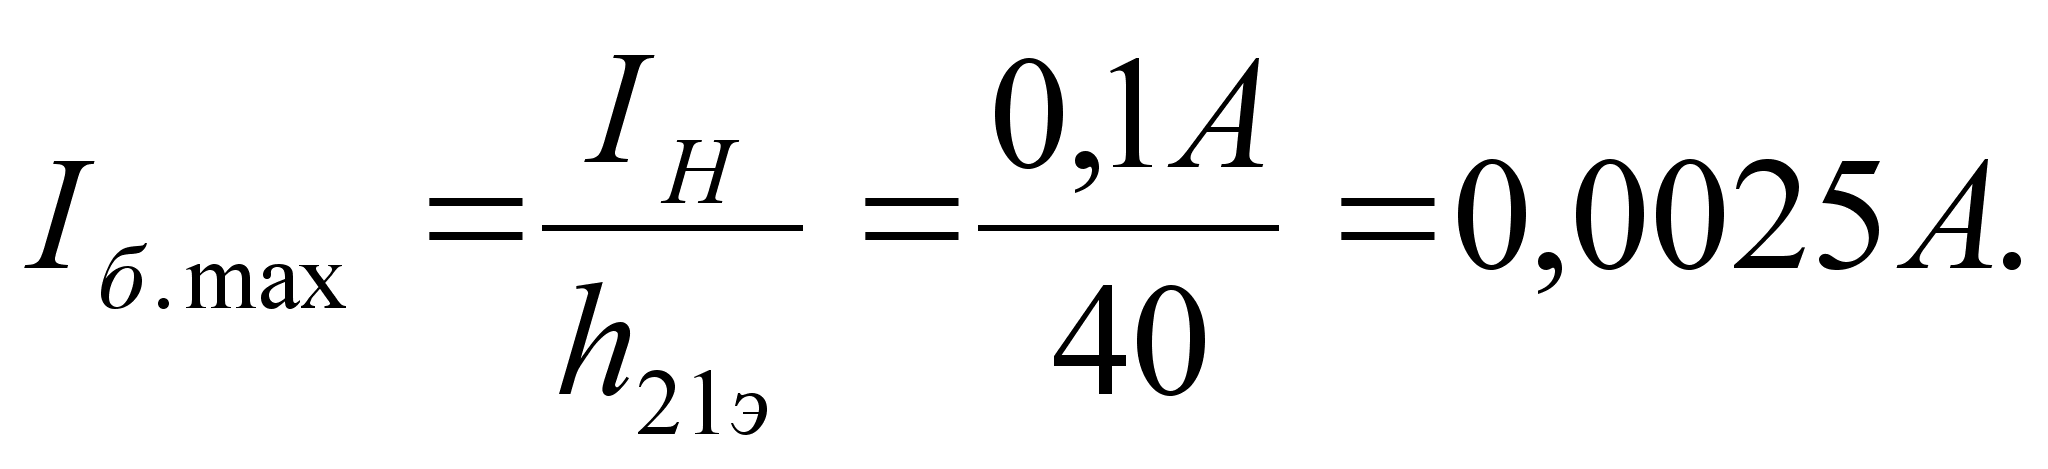 .
(2.17)
Вибираємо відповідний стабілітрон. Його напруга стабілізації має дорівнювати вихідній напрузі стабілізатора, а значення максимального струму стабілізації перевищувати максимальний струм бази. Вибираємо стабілітрон КС156А для якого: h21e=40; Uke=40В; Ik max=1,5 A. [4]
Розрахуємо опір резистора R18
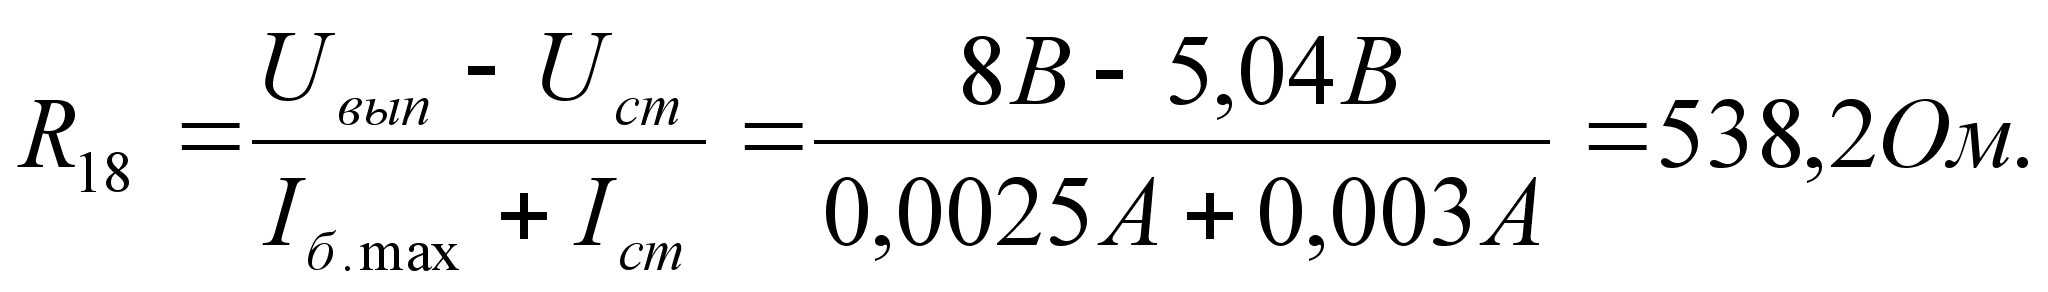 (2.18)
Розрахуємо потужність розсіяння резистора R18
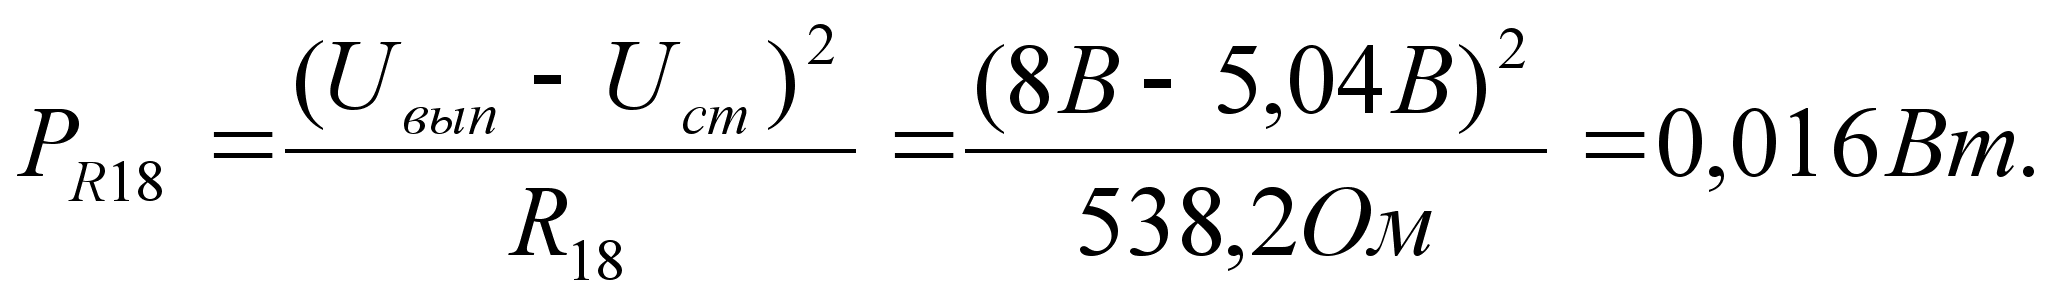 (2.19)
З [4] вибираємо резистор R18=510 Ом, марки МЛТ-0,25.
Визначаємо змінну напругу, яка має бути на вторинній обмотці мережевого трансформатора:
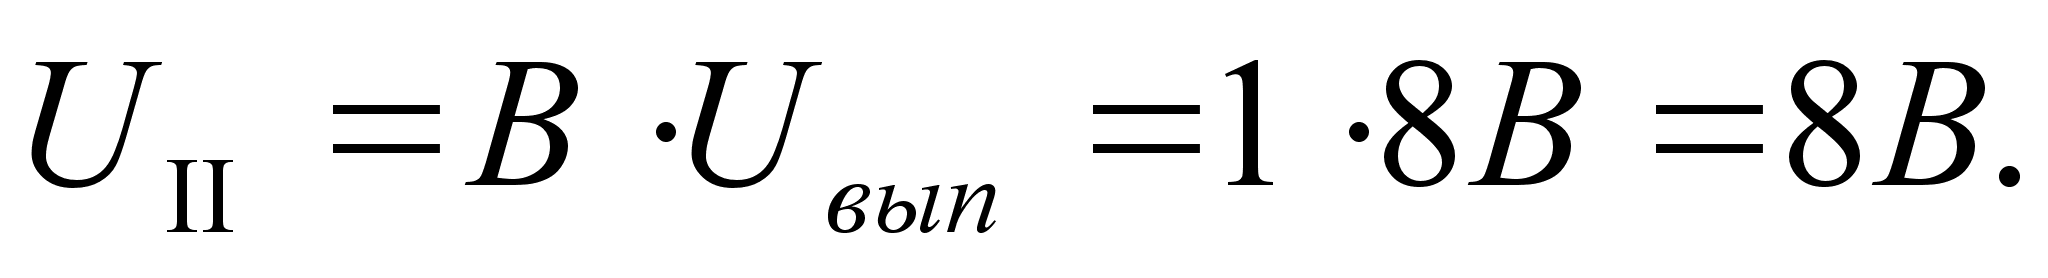 (2.20)
По струму навантаження визначуваний максимальний струм, поточний через кожен діод випрямного моста:
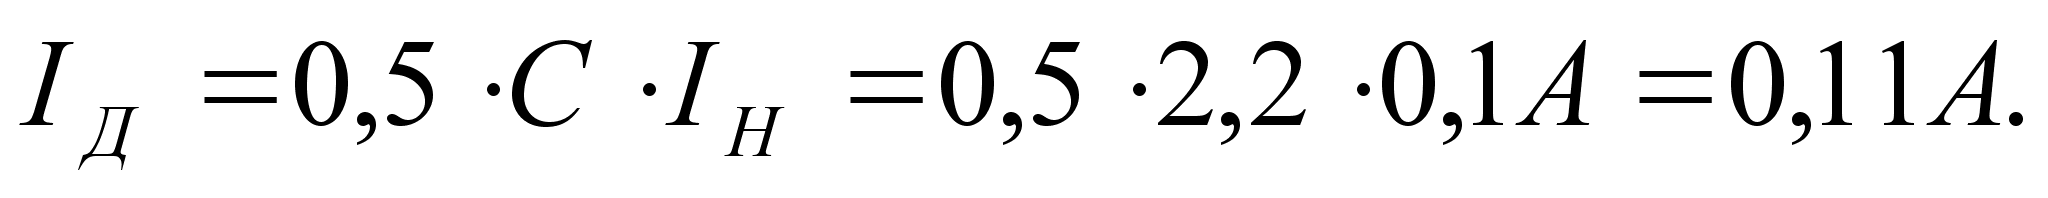 (2.21)
Визначимо зворотну напругу, яка буде прикладено до кожного діода випрямляча:
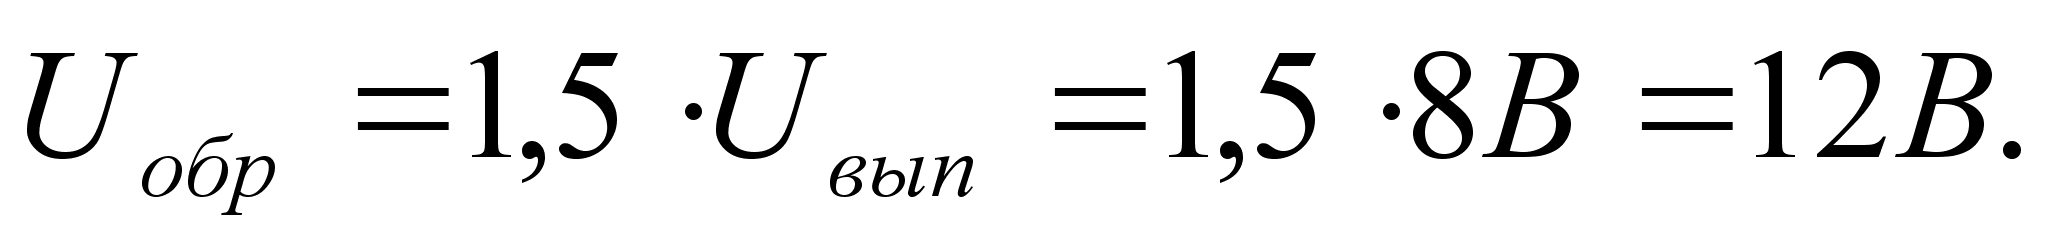 (2.22)
З [4] вибираємо діоди КД208Б для яких:
максимально допустимий постійний прямий струм - 0,5 А;
максимально допустима постійна зворотна напруга - 600 В;
постійна пряма напруга - 1,0 Ст
Розрахуємо ємкість конденсатора фільтру:
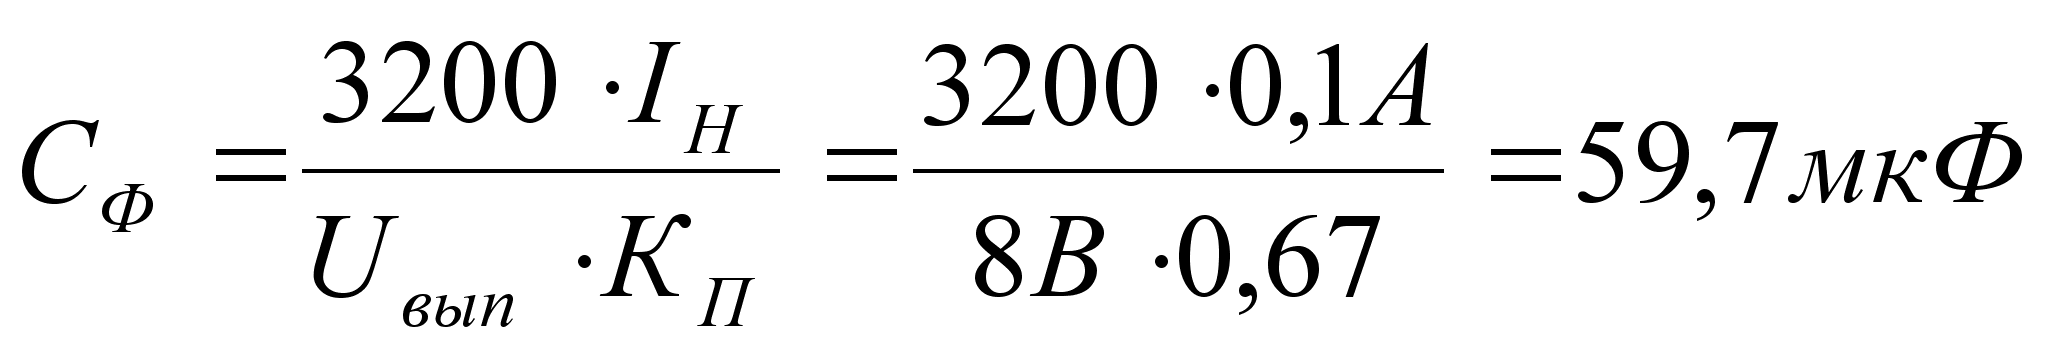 .
(2.23)
Вибираємо конденсатор С4 - 100 мкФ х 16 В, марки К50-35, конденсатор С5 - 100 мкФ х 16 В, марки К50-35. [4]
З [6] виберемо трансформатор Тр1 марки ТВП 231 - 127/220 - 50 для якого:
номінальна потужність - 9 Вт;
струм первинної обмотки - 0,016 А;
напруга на вторинній обмотці - 10 В;
номінальний струм вторинної обмотки - 0,3 А.
Вибір мережевого фільтру.
Трифазний мережевий фільтр можна використовувати марки HLV-110-380/30 для якого:
частота живлячої мережі - 50 - 63 Гц;
напруга живлення - трифазне 380 В;
номінальний струм навантаження - 30 А на кожну фазу.
Також мережевий фільтр можна реалізувати з трьох однофазних мережевих фільтрів з тими параметрами, що і в попередньому мережевому фільтрі. Для реалізації мережевого фільтру будуть використовані три однофазні мережеві фільтри з такими параметрами:
номінальний струм навантаження на одну фазу - 25 А;
частота живлячої мережі - 50 Гц;
фазна напруга - 220 Ст
Три однофазні фільтри сполучаємо зіркою і отримаємо мережевий трифазний фільтр.
2.4 Модельне дослідження розробленої системи керування
Для підтвердження проведених теоретичних розрахунків у дипломному проекті виконано модельне дослідження роботи трьохфазного тиристорного регулятора. При інтерактивному моделюванні був вибраний програмний продукт MULTISIM, реалізована модель дослідження представлена на рис.2.4 Особливістю дослідження моделі являться те що після збірки схеми були вибрані контрольні точки вимірювання форми та рівня сигналу.
На панелі осцилографа, підключеного до джерела живлення, були встановлені представлені параметри вимірювання: для шкали напруги фази А - 100 V/Div, без змішення; для шкали напруги фази В - 100 V/Div, без змішення; для шкали напруги фази С - 100 V/Div, без змішення; для шкали часу - 5 ms/Div, без затримки. Фази А, В та С змішенні одна від одної на 120 градусів, що і видно з рис. 2.5.
Результати у виді осцилограм модельного дослідження приведені на рис.2.5 - 2.8.
EMBED Word.Picture.8
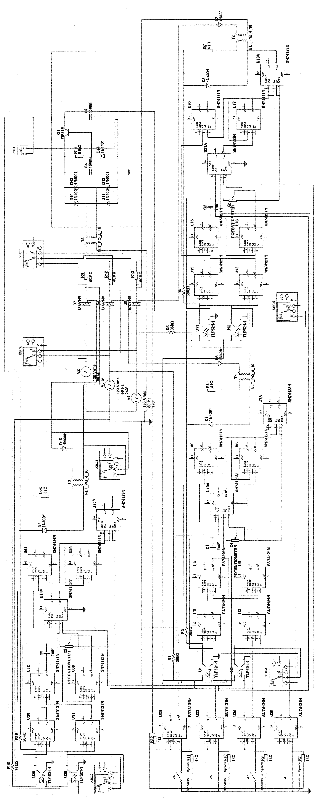
Рисунок 2.4 - Модель системи керування
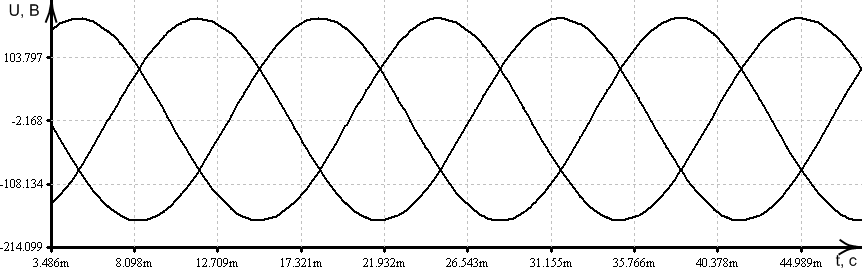
Рисунок 2.5 - Осцилограма напруги живлення
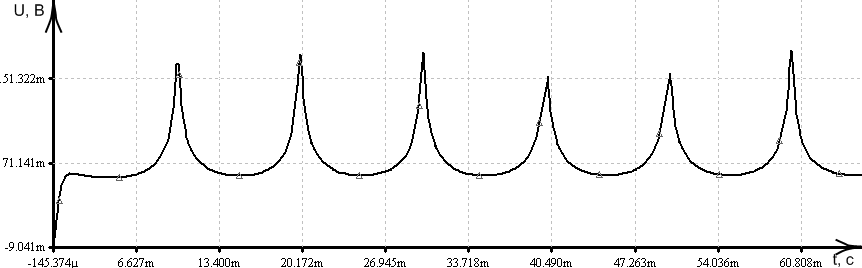
Рисунок 2.6 - Осцилограма сигналу що знятий після оптрона
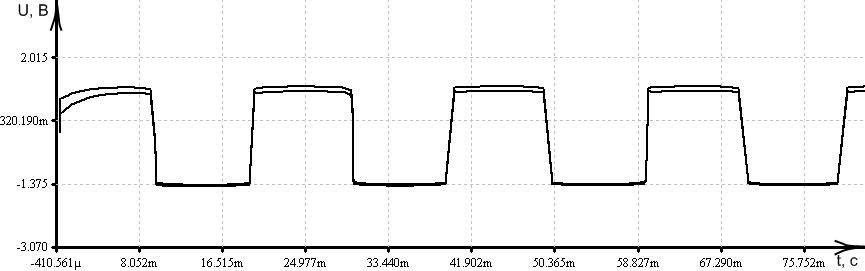
Рисунок 2.7 - Осцилограма сигналу керування що подасться на тиристори
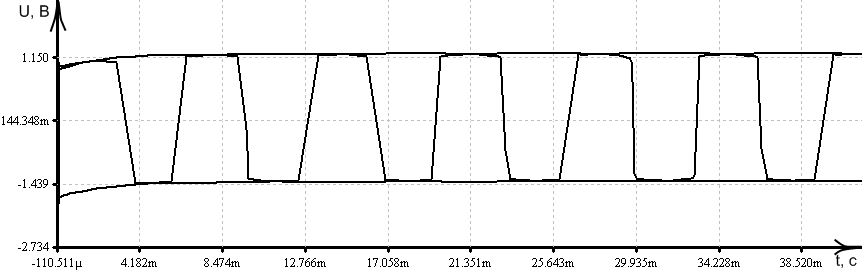
Рисунок 2.8 - Осцилограма напруги на двигуні
3. Технологічна частина 3.1 Монтаж і експлуатація конвеєрних лінійПриступаючи до установки конвеєра, необхідно перевірити технічний стан всіх вузлів машини. Потім колеса конвеєра встановлюють на дерев'яні підкладки. Рама має бути змонтована так, щоб осі коліс знаходилися в горизонтальному положенні. Положення коліс перевіряють, користуючись рівнем.
Після установки рами приступають до натягування стрічки, монтажу електродвигуна і воронки. На закінчення монтажних робіт підводять електричну енергію і включають електродвигун.
Стаціонарні конвеєри поступають на місце експлуатації в розібраному вигляді і їх вмонтовують на легких фундаментах, естакадах і в галереях.
На підприємствах будівельної індустрії довжина похилих галерей може досягати 90м. такі установки вмонтовують спеціальні бригади. Машиністам транспортуючих машин доводиться брати участь в монтажі легших стаціонарних конвеєрів.
Нормальна робота стрічкового конвеєра багато в чому залежить від якості виконання монтажу. Перекоси, допущені при монтажі, не дають можливості відрегулювати конвеєр і під час експлуатації його часто зупиняють для наладки.
Зазвичай монтаж стаціонарного конвеєра починають з конструкції, що несе, супроводжуючи роботу ретельним вивірянням. Вивірену конструкцію тимчасово закріплюють розпірками. На вивіреній і закріпленій металевій конструкції розмічають отвори під роликові опори. Просвердливши отвори, приступають до монтажу роликових опор. Проте цьому повинна передувати ретельна перевірка роликових опор. Слід мати на увазі, що осьова гра роликів недопустима.
Роликові опори збирають в наступному порядку: спочатку вмонтовують нижні ролики і укладають балки з кронштейнами для верхніх опор. Після того, як ролик буде вставлений в гніздо кронштейна, його перевіряють по косинцю і затягують болти кріплення. Взаємне положення роликів вивіряють за допомогою натягнутого шнура. Вертикальне положення роликів регулюють прокладками.
Підшипники приводного барабана встановлюють на металеву конструкцію конвеєра і ретельно закріплюють. Барабан вивіряють і встановлюють в нормальне положення шляхом зміни кількості прокладок під підшипники.
Відповідно до положення валу приводного барабана вмонтовують вузол електродвигун - редуктор.
Після виконання монтажних операцій, пов'язаних з установкою приводного барабана і електродвигуна з редуктором, необхідно виконати обкатку цього вузла і усунути відмічені дефекти.
Потім переходять до установки натяжної станції. Підшипники натяжної станції закріплюють болтами, не затягуючи гайок. На закінчення необхідний перевірити паралельність гвинтових натяжок, а також горизонтальність барабана. Лише після цього остаточно затягують гайки кріплення підшипників.
Нормально змонтовані, приводний і натяжний барабани легко обертаються від руки.
Завершальною роботою по монтажу конвеєра є установка стрічки. Для цього необхідно рулон стрічки за допомогою вставленої в нього осі (відрізання валу або труби) обперти на козли або підвісити до балок естакади. Рулон встановлюють по осі конвеєра попереду, позаду або над ним, залежно від умов, з таким розрахунком, аби товще гумове обкладання служило згодом робочою поверхнею.
Зовнішній кінець стрічки стропують канатом, і рулон стрічки розкочують уздовж машини. Якщо до моменту розкочування стрічки вже проведений монтаж електроживильної мережі, приводний барабан конвеєра може використаний як шпиль. Для цього на приводний барабан намотують 3-4 витки каната, натягують його і, включивши привід, підтягують стрічку.
Стрічку слід натягувати так, щоб стик для оброблення потрапляв на верхню гілку конвеєра.
Експлуатація стрічкових конвеєрів.
Стрічкові конвеєри при правильній експлуатації є надійним виглядом транспорту і виходять з буд лише при використанні їх не за призначенням або при порушенні правил експлуатації.
Стрічковий конвеєр до початку експлуатації має бути ретельно оглянутий і випробуваний на холостому ходу.
В процесі огляду, пробного запуску і впродовж всієї роботи машини необхідно ретельно стежити за мірою натягнення стрічки. Стрічку не можна надмірно натягувати, оскільки це збільшує витрату потужності, ослабляє стик і робить стрічку дуже чутливою до неточної установки роликових опор. Слабке натягнення також недопустимо, оскільки збільшує її провисання, наводить до розсипу вантажу, що транспортується, і утрудняє регулювання.
Натягнення стрічки можна при деякому досвіді перевірити по величині прогину від натиску на неї рукою і по величині провисання навантаженої стрічки між роликами. Підвищене провисання стрічки між роликовими опорами є наслідком збільшеного кроку цих опор, недостатнього натягнення стрічки або підвищення навантаження на стрічку.
Для нормального натягнення конвеєрної стрічки необхідно підтягнути натяжний пристрій, а також перевірити крок роликів.
При перевірці конвеєра необхідно простежити за тим, аби стрічка переміщалася прямо, без зсуву убік і без тієї, що пробуксувала. Щоб уникнути тієї, що пробуксувала стрічки і псування її внутрішньої поверхні барабан треба очищати від налипаючих часток матеріалу, що транспортувався. Слідує також періодично очищати від налипаючих часток ролики і міжстрічкові перекриття. Погане очищення роликів і стрічки може бути причиною простоїв і аварій машини.
Якщо стрічка неправильно набігає на барабан, то необхідно ослабити гайки кріплення двох-трьох роликових опор в приводного барабана з боку набігання стрічки і ударом молотка подати вперед краї цих роликів. При подачі одного краю роликової опори вперед другий край подається назад.
В тому випадку, якщо виявлений перекіс стрічки в середній частині конвеєра, то стрічку регулюють на ділянці в початку сходу стрічки; для цього треба обернути декілька роликових опор у бік руху з боку її натягнення.
Якщо ж стрічка неправильно набігає на натяжний барабан, то її регулюють двома-трьома нижніми роликовими опорами, розташованими безпосередньо в натяжного барабана.
Перед експлуатацією слід переконатися в тому, що натяжний барабан, ролики, що несуть і підтримують, легко обертаються. Для нормальної експлуатації конвеєра матеріал необхідно подавати рівномірно і в кількості, відповідній продуктивності машини. Матеріал на стрічці повинен матися в своєму розпорядженні рівним шаром, стрічку слід завантажувати рівномірно, але без перевантаження, в результаті якого матеріал зсипається з країв.
У зимових умовах для поліпшення зчеплення стрічки з провідним барабаном на нього доцільно наклеювати шматок конвеєрної стрічки.
При температурі нижче 30° барабан може не мати необхідного зчеплення з конвеєрною стрічкою. В цьому випадку можна підвищити зчеплення, підкидаючи на барабан, що обертається, дрібно роздроблений бітум. Будучи досить твердим при низькій температурі, бітум грає роль фрикційного матеріалу. Проте його твердість не настільки велика, аби пошкодити стрічку.
При подачі вологих теплих матеріалів в зимових умовах конвеєрна стрічка може обледеніти, і матеріал скачується з неї навіть при невеликому нахилі конвеєра. Надійним засобом боротьби з обмерзанням є окроплення її розчином хлористого кальцію.
Після закінчення роботи конвеєра електродвигун слід вимкнути; перед цим треба переконатися, що весь матеріал зійшов із стрічки; потім електродвигун і всі підшипники оглядають. Стрічку після закінчення роботи закривають брезентовим чохлом з тим, аби оберегти її від шкідливого впливу дощу, сонця, сніги і т.п.
Одній з важливих робіт, що забезпечують дотримання правил техніки безпеки при роботі конвеєра, є перевірка гальма. Довжину стопорної стрічки вибирають з врахуванням тривалості гальмування і тим самим з врахуванням величини зворотного ходу конвеєра, що допускається в межах 50-100мм.
На кінці стопорної стрічки гальма слід робити фаску, що забезпечує затягування її між барабаном і неодруженою гілкою стрічки. Треба стежити за тим, аби кінець стопорної стрічки завжди був направлений у бік барабана, примикав до нього і не вивертався в протилежну від барабана сторону.
В процесі експлуатації конвеєра необхідно замінювати зношену стрічку, а також сполучати її кінці.
Заміна зношеною є певними труднощами. Це операція може бути полегшена шляхом використання тягового зусилля, переданого старою стрічкою. Для цього стару стрічку розрізають і тимчасово сполучають з кінцем нової стрічки так, щоб кінець нової стрічки був зверху провідного кінця старої стрічки, а ведений кінець старої стрічки був укладений зверху нової стрічки і приєднаний до неї.
Після того, як при працюючому приводному барабані нова стрічка обійде весь периметр конвеєра, стара стрічка виявиться зверху новою і може бути змотана в рулон при обертанні приводу, а кінці заздалегідь натягнутої стрічки сполучають між собою.
З'єднання (стики) стрічок бувають двох видів: нероз'ємні і роз'ємні.
Нероз'ємні з'єднання можуть бути виконані декількома способами: гарячою вулканізацією, використанням клеїв типа БФ, клепкою і зшиванням сиром'ятними ременями.
Для здобуття нероз'ємного з'єднання кінці конвеєрної стрічки можна з'єднати внахлестку або встик.
Сполучаючи кінці бавовняної прогумованої стрічки внахлестку, їх обрізують під прямим кутом до бічної поверхні стрічки, потім під кутом 30-45о. Зріз під кутом 30о робить при відношенні товщина стрічки до діаметру барабана, більшому 1: 80, а під кутом 45о - меншим або рівнішим. На кінцях її нарізують рівні по числу прокладок.
З поверхні рівнів особистим напилком обпилюють гуму до тканини, потім промивають тканину бензином. Після випару бензину приступають до склеювання, для чого застосовують одну частину ремонтного клею вулканізації №1, розчиненого в чотирьох частинах бензину.
Розчин клею наносять на рівні за допомогою кисті тонким рівномірним шаром, втираючи його в тканину; нанесеному розчину дають висохнути до такої міри, аби він не прилипав до пальців, і повторюють цю операцію три-чотири рази. Потім послідовно накладають рівні одну на іншу так, щоб між торцями рівнів був зазор в 1мм, який додає гнучкість місцю склеювання. Склеювані поверхні рівнів повинні щільно прилягати одна до іншої; для цього їх зверху прокатують роликом. Потім місце склеювання затискають між двома пластинами, нагрітими до 100-120о, і таким чином витримують добу.
Роз'ємні з'єднання можуть бути гачкові, петлеві, скобові і планкові.
Гачкове з'єднання виконують із сталевих дужок, що встановлюються на краях стику, і сталевого закладного стержня або сталевого каната, що сполучає гачки.
Аналогічні з'єднання із зубчастими скобами.
При гачкових з'єднаннях зубчастими скобами навантаження в стику передається по всій ширині, а стик володіє достатньою гнучкістю в поперечному напрямі.
Петлеві з'єднання складаються з шарнірів, прикріплених до країв стрічки і сполучаються стержнями. Для плоских стрічок довжина петлі декілька менше ширини стрічки.
Цей тип з'єднань не забезпечує рівномірної передачі навантаження по всій ширині стрічки; оскільки частина ширини стрічки в стику не бере участь в безпосередній передачі навантаження, а із-за частих ударів стику по роликах і барабанах руйнується стик стрічки і швидко зношуються роликові опори і їх підшипники.
Розглянуті з'єднання стиків доцільно застосовувати для стрічок конвеєрів розрахованих на нетривалий термін експлуатації. Міцність таких стиків значно нижча за міцність стику, виконаного гарячою вулканізацією.
В процесі експлуатації конвеєра необхідно замінювати зношену стрічку, а також сполучати її кінці.
Основні несправності стрічкових конвеєрів, причини і способи усунення приведені в таблиці 2.
Таблиця - 2. Несправності стрічкових конвеєрів і способи їх усунення.
| Пошкодження | Причини несправностей | Способи усунення |
| 1 | 2 | 3 |
| Стрічка збігає. | Перекіс валів приводного або натяжних барабанів. | Перевірити положення підшипників барабанів, усунути перекіс. |
| Неправильне положення роликових опор. | Встановити роликові опори перпендикулярно подовжній осі конвеєра. | |
| Неправильне зшивання стрічки. | Перешити стрічку і відрегулювати натягнення. | |
| Налипання матеріалу на барабани роликові опори. | Налагодити правильне завантаження. | |
| Поперемінний зсув стрічки управо і вліво. | Конвеєр встановлений похило в поперечному напрямі. | Встановити правильно конвеєр, аби вісь була горизонтальною. |
| Зайве натягнення стрічки. | Відрегулювати натягнення. | |
| Стрічка провисає між роликовими опорами і пробуксовує на приводному барабані. | Недостатнє натягнення стрічки. | Підтягнути стрічку і при необхідності перешити. |
| Значний розсип матеріалу з-під завантажувальної воронки. | Зносилися гумові смужки на нижніх кромках воронки. | Замінити смужки. |
| Великий кут нахилу. | Зменшити кут нахилу. | |
| Ковзання переміщуваного вантажу. | Зіткнення бортів завантажувальної воронки із стрічкою. | Правильно встановити борты. |
| Направляючі ролики не переміщаються по осях. | Неправильна збірка. | Перевірити положення осей, роликів, блоків. |
| Заїдання на осях. | ||
| Ненормальний шум в передачі. | Недолік або відсутність мастила. | Поповнити або залити мастило. |
| Невідповідне або неякісне мастило. | Видалити старе мастило, залити якісну. | |
| Знос або поломка зубів. | Замінити зубчасті колеса. | |
| Неправильна збірка. | Перевірити правильність зачеплення. Усунути неправильність збірки. |
4. Організація виробництва
4.1Організація праці трудового колективу
Сучасному виробництву властиве відособлення окремих процесів і робіт, що дозволяє спеціалізувати знаряддя праці і працівників, скорочувати виробничий цикл, підвищувати продуктивність праці. З іншого боку, праця тих, що всіх працюють на підприємствах є працею колективною. Його результати залежать від того, в якій мірі забезпечено дотримання необхідних кількісних і якісних пропорцій в розподілі праці по окремих ланках виробництва і робочих місцях, кооперація праці окремих виконавців і первинних виробничих колективів.
Відособлення окремих процесів і робіт передбачає, в першу чергу, розподіл праці. Під розподілом праці на підприємстві, розуміється розмежування діяльності працюючих в процесі спільної праці, їх спеціалізація на виконанні певної частини спільної роботи.
У міру розвитку техніки і технології виробничі процеси ускладнюються, що викликає розвиток і поглиблення розподілу праці на підприємствах. Це пов'язано з тим, що форми розподілу праці істотно впливають на спеціалізацію, планування і оснащення робочих місць, їх обслуговування, методи і прийоми праці, його нормування. Шляхом раціоналізації форм розділення і кооперації праці, забезпечується повне і рівномірне завантаження виконавців, координація і синхронність їх роботи.
Значення організації трудового колективу, як з економічного, так і з соціального боку, надзвичайно велике. Завдяки ньому, трудові процеси, що все ускладнюються, розпадаються на менш складні елементи, що виконуються певними професійними і кваліфікаційними групами працівників. Це, з одного боку, підвищує майстерність і трудові навики виконавців і скорочує терміни їх професійної підготовки, а з іншої - за рахунок відособлення і відносного спрощення окремих операцій створює основу для механізації і автоматизації виконання операцій, що багато разів підвищує продуктивність праці.
Внутрішньовиробничий розподіл праці полягає у виділенні різних видів робіт, що є частковими виробничими процесами, і закріпленням їх за певними працівниками з метою підвищення продуктивності праці на основі прискорення засвоєння робітниками|робітник-трелювальниками| трудових навиків|навичок|, спеціалізації знарядь праці і робочих місць, паралельності виконання операцій. Число часткових процесів (видів робіт) визначається організаційно-технічними особливостями підприємства. Розподіли праці на підприємстві одночасно виробляються|справляють| в наступних|слідуючих| основних формах:
технологічне;
функціональне;
професійне;
кваліфікаційне.
Технологічний розподіл праці здійснюється на основі розчленовування процесу виробництва на стадії (заготівельну, оброблювальну, складальну), переділи, фази, часткові технологічні процеси і операції. В рамках технологічного розподілу праці стосовно окремих видів робіт, залежно від міри диференціації трудових процесів розрізняється післяопераційне, наочне і розподіл праці.
Післяопераційний розподіл праці передбачає розподіл і закріплення операцій технологічного процесу за окремими працівниками, розставляння тих, що працюють, що забезпечує їх раціональну зайнятість і оптимальне завантаження устаткування.
Це досягається поглибленням спеціалізації працівників, що сприяє високому рівню продуктивності праці, формуванню стійкого динамічного стереотипу виконання трудових прийомів, застосуванню спеціалізованого оснащення і інструменту, механізації трудових процесів.
Предметний розподіл праці передбачає закріплення за конкретним виконавцем комплексу робіт, що дозволяють повністю виготовити виріб. Наприклад, збірка електровимикача, електророзетки.
Подетальний розподіл передбачає закріплення за виконавцем. виготовлення закінченої частини виробу або деталі.
Технологічний кордон розподілу праці визначається існуючою технологією, яка ділить виробничий процес на операції. Нижчим кордоном формування вмісту операції є трудовий прийом, що полягає не менше чим з трьох трудових дій, безперервно слідуючих один за одним і що мають конкретне цільове призначення. Верхнім кордоном розподілу праці буде виготовлення на одному робочому місці всього виробу цілком.
Міжцехова кооперація пов'язана з розділенням|поділом,розподілом| виробничого процесу між цехами і полягає в участі колективів цехів загалом для підприємства процесі праці по виготовленню продукції.
Внутрішньоцехова кооперація полягає у взаємодії окремих структурних підрозділів цехів (ділянок, потокових ліній).
Внутрішньодільнична кооперація полягає у взаємодії окремих працівників в процесі спільної праці, або організації колективної праці робітників, об'єднаних в бригади.
Кооперація праці лімітується, головним чином, організаційними і економічними кордонами. Організаційний кордон кооперації праці визначається тим, що з одного боку не можна об'єднати для виконання будь-якої роботи менше двох чоловік, а з іншої - існує норма керованості, перевищення якої призводить до неузгодженості дій і значних втрат робочого часу. Економічний кордон кооперації праці визначається можливістю максимального зниження витрат живої і матеріалізованої праці на одиницю продукції, що випускається.
Завдання полягає в тому, аби розумно розчленувати всю сукупність операцій виробничого процесу, визначити оптимальний їх набір для кожного робочого місця, відповідно розставити виконавців і встановити найкращий взаємозв'язок між ними шляхом раціональної кооперації їх праці. Правильне вирішення перерахованих завдань дозволяє ефективніше використовувати живу і матеріалізовану працю, істотно скоротити втрати робочого часу і простої устаткування, підвищити ефективність виробництва.
Найбільш тісна кооперація членів трудового колективу досягається при бригадній формі організації праці. Виробнича бригада є первинним трудовим колективом робочих однакових або різних професій, спеціальностей, кваліфікації, що спільно виконують єдине виробниче завдання і об'єднаних загальною економічною оцінкою результатів своєї праці. Об'єктивною передумовою такого об'єднання служать організаційно-технічні умови виробництва, тобто такі умови, коли поза бригадною формою ведення виробничого процесу або неможливо, або неефективно.
Кооперація праці усередині бригад, яка базується не на формальному розташуванні працівників по робочих місцях майстром або начальником ділянки, а на участі самих робітників в даному процесі, сприяє формуванню позитивного соціального клімату в колективі. Крім того, в первинних колективах легше вирішуються внутрішні проблеми і конфліктні ситуації.
При ухваленні рішення про організацію бригад, слід мати на увазі, що вони найбільш ефективні в наступних випадках:
якщо певна закінчена частина технологічного процесу не може бути виконана одним виконавцем і вимагає паралельної роботи групи робітників;
якщо група робочих місць зв'язана загальним ритмом роботи (наприклад, на потокових лініях і складальних конвеєрах);
при обслуговуванні крупних агрегатів і автоматичних ліній, гнучких виробничих систем (ГПС);
при виконанні ремонтних і монтажних робіт, що вимагають одночасної участі декількох виконавців;
В даний час на підприємствах набули поширення бригади наступних форм: спеціалізовані змінні і крізні, комплексні змінні і крізні.
Спеціалізовані бригади організовуються з робітників однієї професії або спеціальності для виконання однорідних технологічних операцій, найчастіше для слюсарно-складальних, монтажних, налагоджувальних, вантажо-розватажувальних операцій. Їх перевага в порівнянні з індивідуальною організацією праці полягає в тому, що в цих колективах скорочуються внутрішньозмінні втрати робочого часу дорогою, більш організованого забезпечення інструментом, пристосуваннями, заготовками, органічного поєднання висококваліфікованих робітників з робітниками нижчою кваліфікацією, обміну досвідом і посилення дисципліни праці.
Комплексні бригади організовують з робочих різних професій і спеціальностей для виконання комплексу технологічно різнорідних, але взаємозв'язаних робіт. Перевагою таких бригад є можливість оптимальної кооперації праці основних і допоміжних робітників, вживання принципу поєднання професій і спеціальностей, гнучкості у вирішенні питань розташування робітників. Тому вони створюються при обслуговуванні складних агрегатів, на потокових лініях і наочно-замкнутих ділянках.
Спеціалізовані і комплексні бригади можуть бути змінними, об'єднуючими робітників однієї зміни, і крізними (добовими), включаючими робітників, зайнятих в декількох змінах. Досвід роботи змінних спеціалізованих і комплексних бригад, тобто бригад, які діють лише протягом зміни і потім поступаються робочим місцем іншій бригаді, свідчить про можливість неповного завантаження устаткування і неритмічної роботи. Це, як правило, пов'язано з необхідністю передачі зміни. Наприклад, при обробці деталей значної трудомісткості і на операціях з великим часом наладки устаткування, коли верстатник, що не встиг до кінця зміни обробити деталь, знімає її з верстата, а змінник встановлює на верстат іншу деталь, втрати вельми істотні. Організація крізних бригад з передачею зміни "на ходу", сприяє скороченню втрат робочого часу робітників, простоїв устаткування, підвищує колективну відповідальність і матеріальну зацікавленість в кінцевих результатах праці.
Не завжди вдається укомплектувати бригаду в точній відповідності з об'ємами робіт по окремих спеціальностях, оскільки вони значно міняються з часом. Тому практикується часткове завантаження окремих членів бригади роботою по іншій спеціальності, тобто часткове або повне поєднання професій. Повна взаємозамінюваність між членами бригади досягається тоді, коли кожен член бригади освоює всі операції, що входять в даний технологічний процес.
Міра розподілу праці, об'єм поєднуваних по інших професіях, спеціальностям робіт дозволяють виділити бригади:
з повним розподілом праці, де кожен робітник виконує лише свою операцію;
з частковим розподілом праці, де окремі працівники періодично виконують роботи, не відповідні їх основній спеціальності;
з повною взаємозамінюваністю, де кожен член бригади освоює операції, що входять в частину виробничого процесу, закріпленого за бригадою.
Впровадження бригадної форми організації праці вимагає попередньої роботи, що полягає в ретельному вивченні виробничих умов і характеру виробничих зв'язків. При цьому формування і функціонування бригад повинні грунтуватися на наступних принципах:
технологічна або наочно-замкнута спеціалізація бригади із закріпленням за нею операцій, номенклатури деталей і вузлів;
закріплення за бригадою певної виробничої площі, устаткування і т.д.;
доведення до бригади виробничого завдання, що відображає кінцеві результати колективної праці, на яке орієнтовані економічний показник і система організації оплати і стимулювання праці.
Вказаних принципи можуть бути реалізовані щонайкраще, якщо при організації бригад розробляється організаційний проект, в якому знаходять рішення питання регламентації праці і його оплати, оптимізації чисельності, планерування, обліку і госпрозрахунку.
Поєднання професій викликане механізацією і автоматизацією виробничих процесів, що призводять до збільшення долі вільного часу у робітників. Воно дозволяє вирішити важливе для суспільства соціальне завдання - підвищити змістовність і привабливість праці, понизити його монотонність, підвищити професійний рівень робітників. У загальному вигляді, поєднання професій є виконанням одним робітником функцій і робіт, що відносяться до різних професій. Воно може бути повним, якщо робітник виконує всі трудові функції робітника іншої спеціальності і частковим, якщо робітникові передається лише частина функцій, що виконуються робітниками інших спеціальностей, професії. В результаті скорочується загальна чисельність робітників, зростає продуктивність їх праці.
Поєднання професій і розширення на цій основі виробничого профілю робітників можливо шляхом опанування робочих суміжних і других професій. Під суміжною розуміється професія, для якої характерні технологічна або організаційна спільність з основною професією, а також виконання функції суміжних професій на робочому місці основної професії. Освоєння других професій - це такий вигляд поєднання, при якому трудові функції по другій професії не мають загальних ознак з функціями по основній професії.
Основними умовами, при яких можливо і економічно виправдано поєднання професій, є:
неповна зайнятість робітника по основній професії, обумовлена технологією виробництва або вживаним устаткуванням;
спільність змістовності праці працівників, які повинні поєднувати професії, їх технологічний і функціональний взаємозв'язок;
різночасність виконання поєднуваних функцій;
відсутність негативного впливу поєднання робіт на точність, якість і
продуктивність праці;
достатній для опанування другої професії (спеціальністю) кваліфікаційний рівень робітника.
Поєднання професій найефективніше, коли поєднуються професії або спеціальності, взаємозв'язані ходом технологічного процесу, єдністю оброблюваних предметів праці, виконанням основного і допоміжного процесу.
Можливість поєднання професій виявляється на основі даних фотографії робочого часу, і інших спостережень. На основі аналізу отриманих при цьому витрат робочого часу визначаються найбільш доцільні форми поєднання професій.
На першому етапі, виявляють і встановлюють можливі кордони такого поєднання виходячи з функціонального напряму робіт. Можливі варіанти вибираються в наступній послідовності: визначається можливість поєднання професій у основних робітників, потім основними і допоміжними і лише після цього - у допоміжних робітників.
На другому етапі по вибраній формі поєднання визначається склад і об'єм поєднуваних робіт. Критерієм для оцінки вибраного варіанту поєднання професій може служити коефіцієнт зайнятості робітника Кз, що розраховується по формулі:
Кз
=
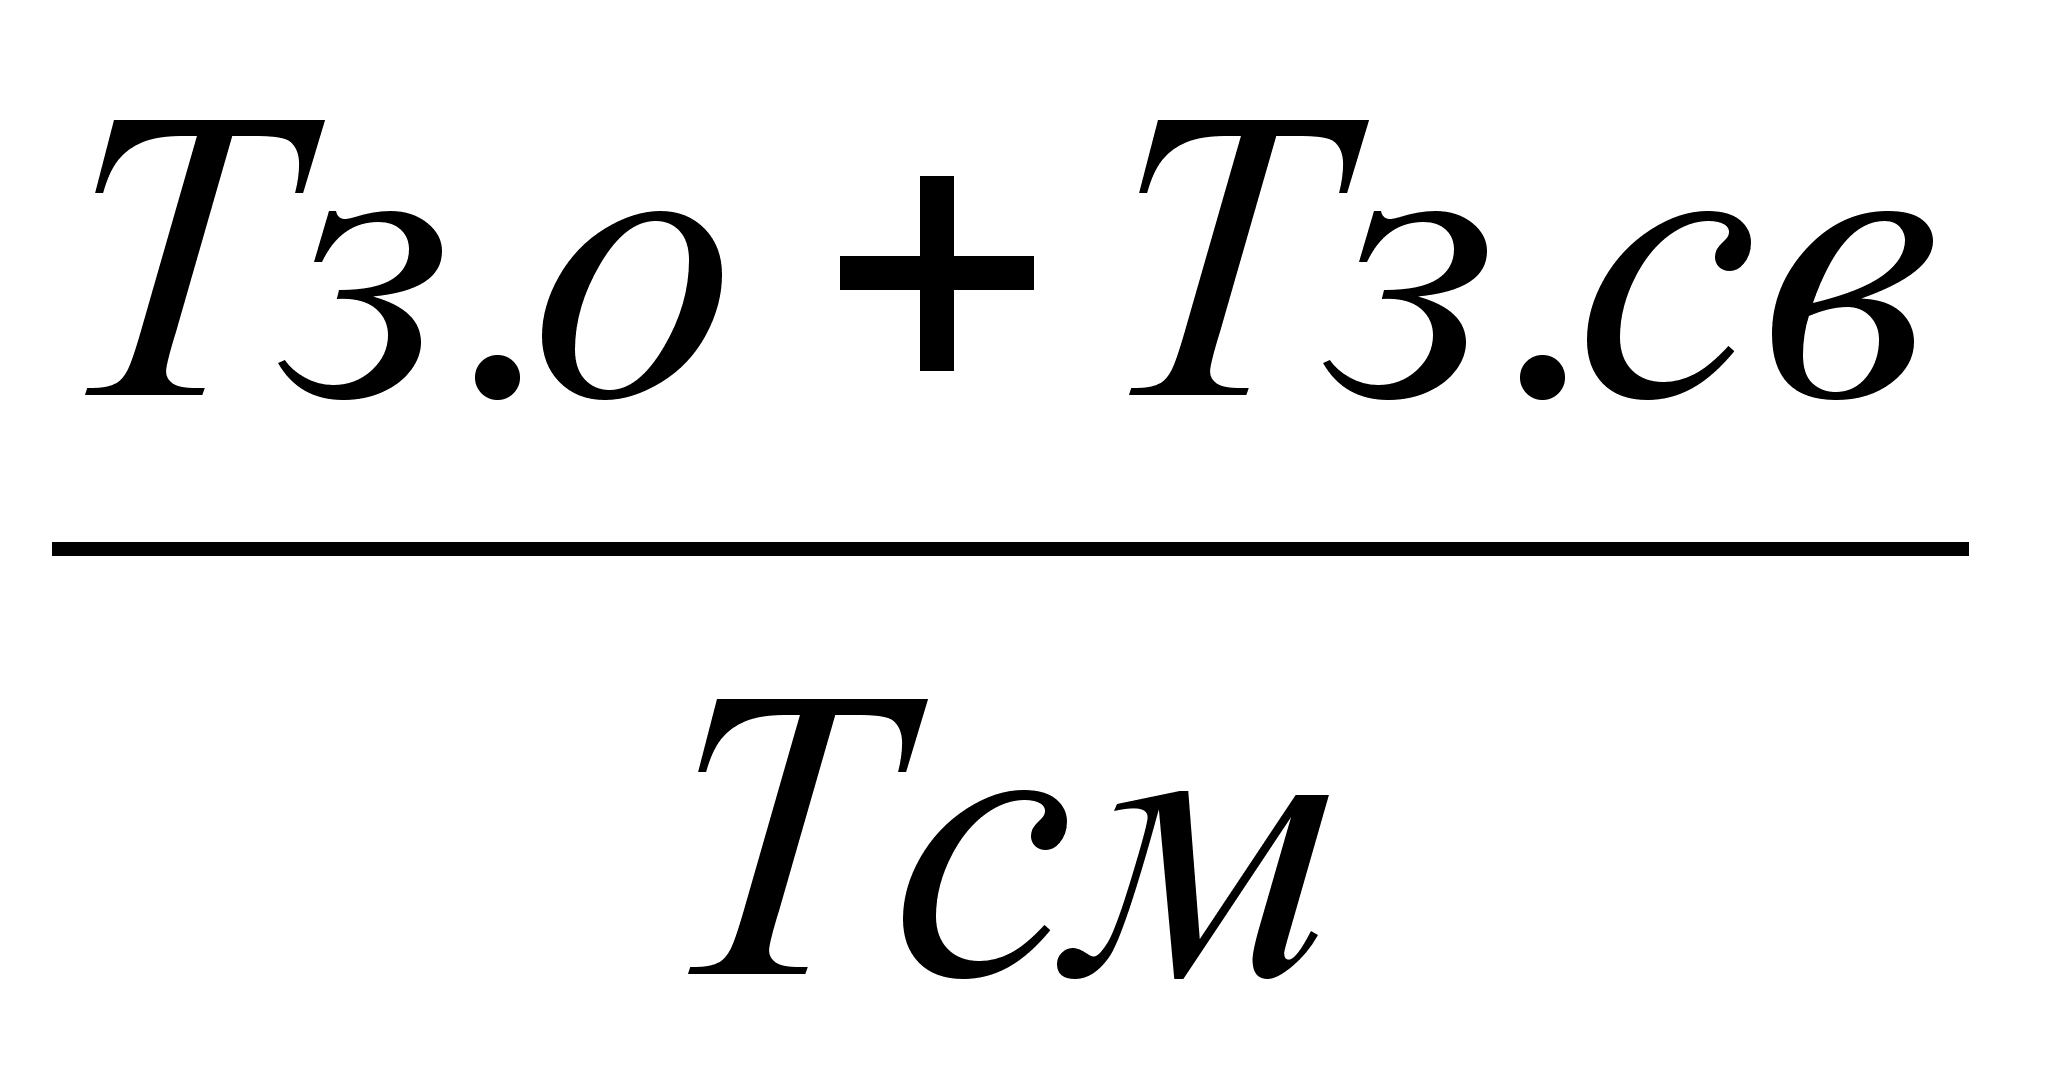 ,
(4.1)
де Тз. о - зайнятість робітника виконанням основної роботи протягом зміни, хв;
Тз. св - зайнятість робітника виконанням роботи по поєднуваній професії протягом зміни, хв;
Тсм - тривалість зміни, хв.
Загальна трудомісткість робіт по основній і поєднуваній професії не повинна перевищувати тривалості змінного часу, тобто коефіцієнт зайнятості не має бути більше одиниці.
На третьому етапі виробляється регламентація праці того, що поєднує професії. Вона може бути реалізована у вигляді схем, графіків, розкладів, визначальний порядок і періодичність виконання робіт, способи і час виконання.
4.2 Організація енергетичного господарства
Енергетичне господарство це не тільки додаткова дільниця підприємства, але і елемент енергетичних систем району і являє собою складну сукупність процесів виробництва, перетворення, розподілу і використання всіх видів енергетичних ресурсів. Енергогосподарство забезпечує виробництво на даному підприємстві різними видами енергії і енергоносіями, здійснює монтаж, експлуатацію і ремонт енергообладнання в виробничих цехах і підрозділах підприємства.
Найбільшу питому вагу в енергопотребі займає електрична енергія 30% всієї вживаної енергії.
Електрозабезпечення підприємства здійснюється в основному від районних енергетичних систем і рідше від власних електростанцій.
Теплоносії - пар і гаряча вода - поступають головним чином від теплових сіток територіальних енергосистем. На підприємствах для отримання носіїв