Станки с числовым программным управлением (ЧПУ)
Диаметр нарезаемой резьбы от М2 до М100 (метрическая), от 1/8 до 33/8 (дюймовая) и от 1/16 до 31/4 (трубная).
Стандартные конусы BT30, BT40, BT50.
Возможно изготовление патронов с конусом IT-40, IT-50.
Цанги для резьбонарезных патронов
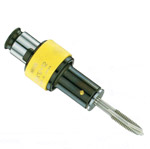
Рис. 25. Цанга для резьбонарезного патрона
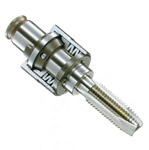
Рис. 26. Цанга с ограничителем момента для резьбонарезного патрона
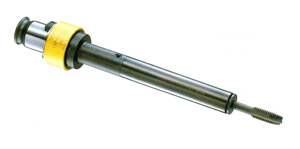
Рис. 27. Удлиненная цанга для резьбонарезного патрона
Все цанги могуть быть использованы с любым типом самовыдвижного патрона для нарезания резьбы.
Кроме указанных выше, NIKKEN выпускает Синхронизированные резьбонарезные патроны, нарезающие один виток резьбы за один оборот шпинделя. К таким патронам поставляются цанги без механизма ограничения крутящего момента.
ИЗМЕРИТЕЛЬНАЯ ОСНАСТКА
Приборы, инструменты и оснастка для определения размеров - датчики положения, центроискатели, кромкоискатели, индикаторы, приборы для измерения инструмента.
Японская компания NIKKEN выпускает широкий спектр оснастки и приборов для определения геометрических размеров деталей и инструмента, а также центроискателей, датчиков положения и т.п. Измерительные приборы и оснастка NIKKEN отличается высокой точностью измерений, надежностью и простотой в эксплуатации.
3D Электронный измеритель размера (кромкоискатель, датчик касания). Universal Micro Touch.
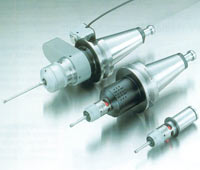
Рис. 28. 3D Электронный измеритель размера (кромкоискатель, датчик касания). Universal Micro Touch
Прецизионный датчик касания. Повторяемость измерений ± 2 мкм.
Большой ход контактной головки без опасности повреждения: по оси X,Y= ± 7 мм, по оси Z= 3 мм.
Красная лампа и звуковой сигнал сигнализируют о касании. При касании немедленно загарается красная лампа, хорошо заметная с любой стороны датчика.
Контактная головка датчика подводится к кромке детали (для определения ее координат) либо подводится к двум поверхностям для измерения размера. Таким образом возможно измерение высоты, ширины паза, наружного и внутреннего диаметров, определение центра внутреннего диаметра и определение координат кромки детали.
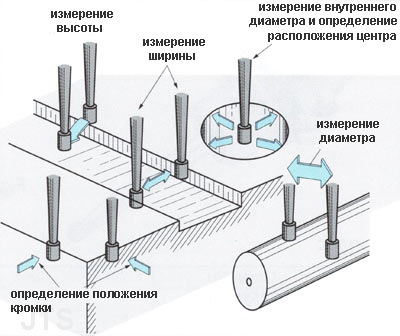
Рис. 29. Схема работы 3D электронного измерителя размера. Universal Micro Touch.
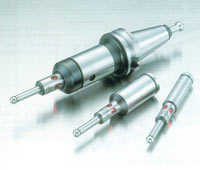
Рис. 30. 3D Электронный измеритель размера (кромкоискатель, датчик касания). Universal Micro Touch
Мгновенная индикация красным светодиодом при очень легком контакте сенсорной головки с деталью.
Идеально подходит для определения центра (Центроискатель) на фрезерных, сверлильных, расточных станках и обрабатывающих центрах.
Повторяемость измерений в пределах 2 мкм.
Защитный механизм против ударов на высокой скорости. Шарик вытягивается на пружине (рисунок 30). Легкая проверка положения относительно поверхности заготовки.
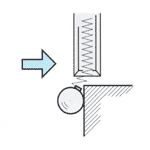
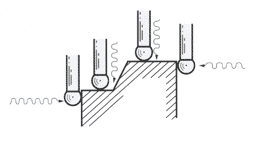
Рис. 31. Схема работы электронного высокочувствительного датчика положения с функцией центроискателя. Touch Point (Electronic sensor)
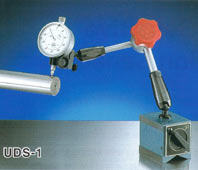
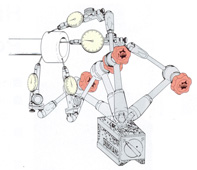
Рис. 32. Универсальный стрелочный индикатор. Universal Micro Touch
Универсальный стрелочный индикатор модели UDS-1 на магнитном основании позволяет свободно перемещать стрелочный индикатор в пространстве, закрепляя его в нужном положении специальным механизмом. В горизонтальном положении максимальная длина рычага 300 мм. Возможность производить замеры на наружном и внутреннем диаметре, торца и заднего торца и т.д. Магнит в основании Индикатора может быт отключен для его безопасного перемещения.
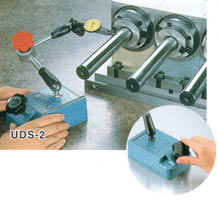
Рис. 33 Универсальный стрелочный индикатор. Universal Micro Touch
Универсальный стрелочный индикатор модели UDS-2 на чугунном утяжеленном основании, изготовленном с высокой точностью. На основании имеется регулировочный винт для точной регулировки.
Основание с магнитом позволяет закреплять индикатор в различных положениях:
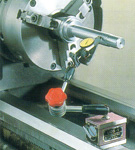
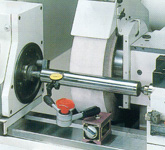
Рис. 34 Универсальный стрелочный индикатор. Universal Micro Touch
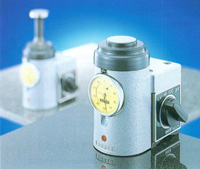
Рис. 35. Измеритель высоты. Hight Presetter
Нет необходимости в пробном резании!
Длина инструмента может быть измерена очень быстро и с высокой точностью без повреждения рабочей кромки сверла, фрезы или резца.
Надежное закрепление измерителя на магнитном основании (700Н) делает возможным измерение в ручном режиме на вертикальных и горизонтальных обрабатывающих центрах, а также на токарных станках.
Магнит в основании может быть отключен для безопасного перемещения Измерителя высоты.
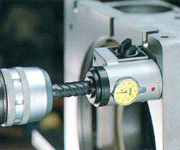
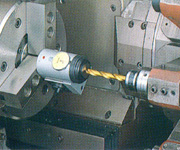
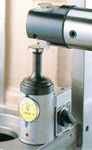
Рис.36.Примеры использования Измерителя высоты.
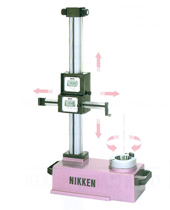
Рис.37.Прибор для измерения инструмента. Tool Presetter.
Micro Tool Presetter, модели NMP-40N и NMP-50N.
Улучшение точности измерений благодаря использованию NIKKEN специальных подшипников.
Простое управление: быстрое измерение размера с точностью 0,001 мм, простой механизм.
Различные функции: выбор измерения диаметра/радиуса на дисплее, установка нуля, измерения в мм/дюймах, удержание в памяти, ввод значений для предустановки, дисплей для минимальных/максимальных значений измерения, проверка допуска и т.д.
| Параметр | NMP-40N | NMP-50N | |
| Диапазон измерений |
Х (D) |
D= 0 - 200 мм L= 0 - 300 мм |
D= 0 - 300 мм L= 0 - 400 мм |
| Точность измерений |
Ось
X |
0,01/0,001 мм
избирательно
(диаметр) |
|
| Шпиндель | ISO 40 | ISO 50 | |
| Питание | Батарейка CR2032 (2 шт) | ||
| Вес, кг (Размеры, мм) | 21 кг (760х480х300) | 35 кг (950х580х390) | |
Рис.38.Жидкокристаллический дисплей.
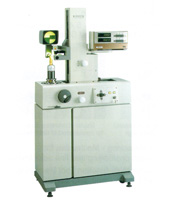
Рис.39.Tool Presetter
Tool Presetter, модели NTP300, NTP400, NTP500.
Прибор для измерения инструмента с полным набором функций обеспечит увеличение производительности работы для высокопроизводительного дорогого обрабатывающего центра.
Быстрое перемещение обеспечивается двумя двигателями.
Пневматическое устройство закрепления инструмента гарантирует надежное измерение и высокую точность.
Высокоточная шкала по обеим осям.
| Параметр | NTP300XZ-50(40) | NTP400XZ-50(40) | NTP500XZ-50(40) | |
| Диапазон измерений |
Х (D) |
D= 0 - 300 мм |
D= 0 - 400 мм |
D= 0 - 500 мм |
| Точность измерений |
Ось
X |
0,002 мм
(диаметр) или
0,001 мм (радиус) |
||
| Шпиндель | BT30/40/50 или IT40/50 | |||
| Питание | 100 В; 0,5 кВА | 220В; 1,2 кВА | ||
| Вес, кг (Размеры, мм) |
300
кг |
400
кг |
700
кг |
|
Рис.40.Цифровой дисплей.
ОПРАВКИ С ПОДАЧЕЙ СОЖ
Японская компания NIKKEN выпускает два вида оправок с подачей СОЖ: со сквозной подачей через оправку и с подачей СОЖ через фланец.
Рис.41.оправка NIKKEN со сквозной подачей СОЖ
Рис.42.оправка NIKKEN с подачей СОЖ через фланец
Оправки NIKKEN могут использоваться при подаче СОЖ под высоким давлением (до 7 МПа). Они используются в стандартных сверлильных патронах, фрезерных патронах, а также в оригинальных патронах NIKKEN: SLIM CHUCK, MINI-MINI CHUCK, DREAM-CUT HOLDER.
Фрезерный патрон NIKKEN с подачей СОЖ
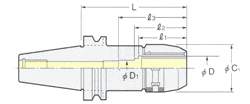
Рис.42.Фрезерный патрон NIKKEN с подачей СОЖ
• Максимальное давление СОЖ - 7 МПа.
Патрон SLIM CHUCK с подачей СОЖ
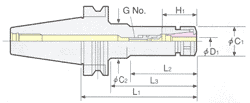
Рис.43.Патрон SLIM CHUCK с подачей СОЖ
• Максимальное давление СОЖ - 7 МПа.
• Простой дизайн, малый диаметр патрона.
• Высокая скорость вращения.
• Высокая точность.
Оправка DREAM-CUT HOLDER с подачей СОЖ
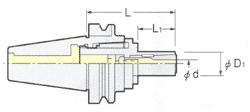
Рис.44. Оправка DREAM-CUT HOLDER с подачей СОЖ
• Максимальное давление СОЖ - 7 МПа.
• Эффект гашения вибрации.
• Высокая скорость.
Патрон MINI-MINI CHUCK с подачей СОЖ
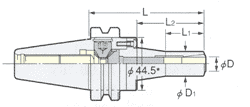
Рис.45.Патрон MINI-MINI CHUCK с подачей СОЖ
• Максимальное давление СОЖ 7 МПа.
• Скорость вращения до 30000 об/мин, балансировка G2.5
• Биение в пределах 3 мкм.
Сверлильный патрон NIKKEN с подачей СОЖ
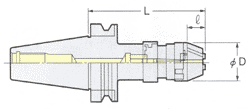
Рис.46.Сверлильный патрон NIKKEN с подачей СОЖ
• Максимальное давление СОЖ 1 МПа.
Опрпавка с боковым зажимом (для сверления)
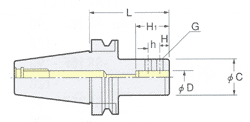
Рис.47.Опрпавка с боковым зажимом (для сверления)
Максимальное давление СОЖ - 7 МПа.
ПОВОРОТНЫЕ СТОЛЫ CNC
Японская компания NIKKEN, без преувеличения является мировым лидером по производству станочных поворотных столов. Исключительная надежность, безупречное качество и длительный срок эксплуатации - вот те качества, благодаря которым столы NIKKEN заслужили признание во всем мире.
Поворотные и поворотно-наклонные столы позволяют добавить одну или две контролируемые оси к существующему станку. CNC столы NIKKEN для станков и обрабатывающих центров благодаря своему высокому качеству допускают работу под нагрузкой в течении 24 часов в сутки.
Червяк из высококачественной углеродистой стали прекрасно работает при высоких скоростях вращения.
Червячное колесо поворотных столов NIKKEN изготовлено из специальной стали, а зубья подвергнуты ионному азотированию. Твердость поверхности зубьев червячного колеса - HV-930 (на глубину 0,1 мм), твердость сердцевины зуба - HRC36. Такая обработка обеспечивает восприятие поворотным столом высоких нагрузок на протяжении длительного времени без ухудшения качества и точности обработки детали.
По сравнению с поворотными столами, в которых установлены червячные колеса из традиционных материалов (фосфористая бронза, алюминевая бронза), столы NIKKEN обладают более высокой стойкостью к нагрузкам и гораздо большей долговечностью. Степень износа червячной передачи NIKKEN во много раз ниже аналогичной других производителей, изготовленной, например, из фосфористой бронзы (см рисунок).
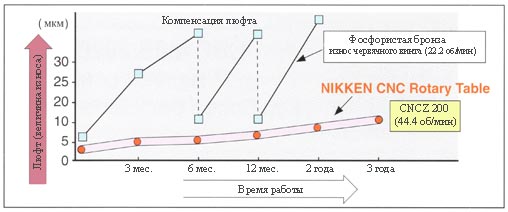
Рис.48.Степень износа червячной передачи NIKKEN
Опыт компании NIKKEN в разработке зубчатых зацеплений и глубокое изучение работы колесно-червячной пары позволили создать высокоскоростные поворотные столы со скоростью вращения планшайбы до 44,4 об/мин. Вращение червячного винта создает масляную пленку, препятствующую контакту металл-металл, удаляющую продукты износа, позволяющую получить высокую жесткость системы и добиться высокой износоустойчивости.
Компания NIKKEN использует в создании поворотно-наклонных столов технологии, запатентованные в Японии, США и Европе. Благодаря этим новейшим разработкам, 5-и осевые столы NIKKEN отличаются от аналогов отсутствием вибрации при любом угле наклона и прекрасно подходят для одновременной многоповерхностной обработки деталей, включая силовое сверление и торцевое фрезерование.
Условно поворотные и поворотно-наклонные столы NIKKEN можно разделить на несколько типов. Вот некоторые из них:
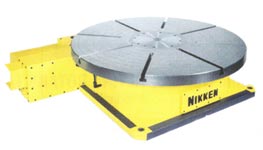
Рис.49.Горизонтальный поворотный стол NIKKEN
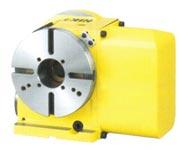
Рис.50.Поворотный стол NIKKEN
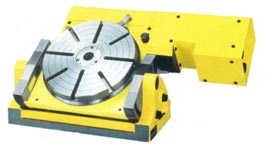
Рис.51.Поворотный стол с возможносью наклона вручную от 0° до 90°.
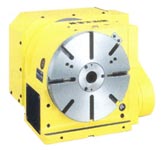
Рис.52.Поворотный стол с задним расположением двигателя.
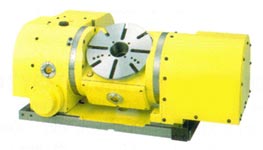
Рис.53.Поворотно-наклонный стол NIKKEN (5-и осевой поворотный стол).
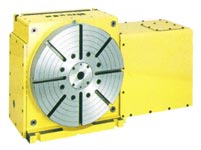
Рис.54.Поворотный стол высокой жесткости и точности.
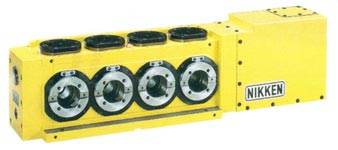
Рис.55.Многошпиндельный поворотный стол NIKKEN.
Рис.56.Поворотный стол с верхним расположением двигателя.
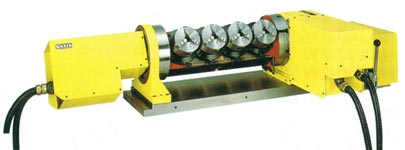
Рис.57.Многошпиндельный поворотно-наклонный стол NIKKEN (многошпиндельный 5-и осевой поворотный стол).
NIKKEN выпускает круглые столы различных размеров и с разными характеристиками. Начиная от компактных поворотных столов с диаметром планшайбы от 105 мм (вес стола всего 30 кг), заканчивая горизонтальными поворотными столами с диаметром планшайбы до 1200 мм, весом 1300 кг.
Максимальная скорость вращения для некоторых моделей столов - 44,4 об/мин. Высокоскоростные поворотные столы серии Z подходят для высокоскоростного фрезерования поверхности лопаток турбин.
Внешние присоединительные размеры столов могут быть различными в зависимости от типа привода.
5.Серия Mynx NM (Doosan)
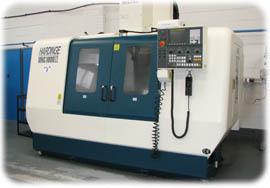
Рис.58. серия Mynx NM (Doosan)
Новый стандарт конструкции вертикальных обрабатывающих центров, обеспечивающий повышенную производительность, высокую точность и непревзойденные рабочие характеристики.
Техническая информация
| Модели: | NM410HS | NM510HS |
|
Размеры станка |
||
| Вес станка (Килограммы) | 5000 | 7000 |
| Высота станка (Миллиметры) | 2930 | 3130 |
| Габариты станка (Миллиметры) | 2390x2140 | 2600x3200 |
|
Источник питания |
||
| Подача сжатого воздуха (Мега Паскаль) | 0.54 | |
| Элекропитание (номинальная мощность) (Киловольт-ампер) | 39.5 | 52 |
|
Подача |
||
| Диапазон рабочих подач (Миллиметры в минуту) | 24000 | 22500 |
| Ускоренное перемещение по оси X, Y, Z. (Метры в минуту) | 48/48/48 | 48/48/45 |
|
Перемещение по осям |
||
| по оси X (Миллиметры) | 762 | 1020 |
| по оси Y (Миллиметры) | 410 | 510 |
| по оси Z (вперед/назад), ползун (Миллиметры) | 510 | 625 |
| Расстояние от оси шпинделя до колонны (Миллиметры) | 457 | 557 |
| Расстояние от торца шпинделя до поверхности стола (Миллиметры) | 150-660 | 150-775 |
|
Рабочий стол |
||
| Грузоподъёмность стола. (Килограммы) | 600 | 800 |
| Рабочая поверхность (-) | 4-125x18H8 | |
| Размеры (Миллиметры) | 920x430 | 1200x500 |
|
Автомат смены инструмента (АСИ) |
||
| Вес инструмента макс. (Килограммы) | 8 | |
| Время смены инструмента (стружка-стружка) (Секунды) | 3.6 | 3.9 |
| Время смены (инструмент-инструмент) (Секунды) | 1.5 | |
| Ёмкость инструментального магазина (-) | CAM30 | |
| Максимальная длина инструмента (Миллиметры) | 300 | |
| Максимальный диаметр инструмента (Миллиметры) | 90 | 87 |
| Максимальный диаметр инструмента без соседних (Миллиметры) | 150 | |
| Метод выбора инструмента (-) | memory random | |
| Тип хвостовика инструмента (-) | MAS403 BT40 | |
|
Шпиндель |
||
| Конус шпинделя (-) | SO #40 7/24Taper | |
| Крутящий момент шпинделя (Оборотов в минуту) | 60 | 166.6 |
| Скорость шпинделя (Оборотов в минуту) | 20000 | 15000 |
|
Емкость бака |
||
| Подача СОЖ (Литры) | 250 | 300 |
| Смазка (Литры) | 1.8 | |
|
Двигатели |
||
| Двигатель подачи (X/Y/Z) (КилоВатты) | 3.0/3.0/4.0 | 4.0/4.0/7.0 |
| Мощность привода шпинделя (КилоВатты) | 18.5 | 22 |
Рис.59.Техническая информация
6.Организация работы оператора многоцелевых станков с ЧПУ
Функции обслуживающего персонала на станках с ЧПУ сводятся к установке, закреплению и выверке приспособлений и инструмента, вводу программ или к установке программоносителей и заготовок, замене режущего инструмента, снятии обработанных деталей и наблюдению за работой станка. На МС с ЧПУ смена режущего инструмента автоматизирована.
Как правило, станки с ЧПУ обслуживают оператор и наладчик, между которыми возможны два варианта распределения обязанностей. По первому варианту наладку, переналадку и одналадку выполняет наладчик, а оперативную работу и контроль за работой станка - оператор. По второму варианту наладку и переналадку осуществляет наладчик, а подналадку, оперативную работу и контроль за работой - оператор.
Функции наладчика более сложны и обширны, чем оператора. В них входят приемка и осмотр оборудования, подготовка инструмента и приспособлений к наладке, ввод управляющей программы, наладка, подналадка и контроль исправности оборудования, инструктаж рабочего-оператора.
Оператор для обеспечения безопасности труда обязан соблюдать правила, характерные для конкретных видов работ.
Перед началом работы оператор должен:
проверить работоспособность станка, а для этого с помощью тест - программ проконтролировать работу устройства ЧПУ и самого станка, убедиться в подаче смазки, в наличии масла в гидросистеме, проверить работу ограничивающих упоров;
проверить надежность закрепления приспособлений и инструментов, соответствие заготовки требованиям технологического процесса, отклонение от точности настройки нуля станка (не должно превышать норму); отклонение по каждой из координат, а также биение инструмента в шпинделе станка;
перед началом работы по программе включить автомат "Сеть", установить заготовку и закрепить ее, ввести в УЧПУ управляющую программу, заправить магнитную ленту или перфоленту в считывающее устройство, нажать кнопку "Пуск" и обработать первую заготовку по программе. Проверить качество обработки первой заготовки на соответствие чертежу.
Не допускается устанавливать и обрабатывать на станке заготовки, масса которых превышает допустимую массу, указанную в паспорте станка.
Габаритные размеры и планировка помещений должны обеспечивать свободный доступ ко всем уздам и устройствам станков с ЧПУ во время их работы.
Одним из непременных условий, обеспечивающих безопасность труда оператора станков с ЧПУ, является освещенность помещения (200 лк при люминесцентных лампах и 150 лк при лампах накаливания). Уровень освещенности для станков с ЧПУ классов точности В и А должен быть еще выше.
7.Технологии обработки деталей на многоцелевых станках с ЧПУ
1. Назначение технологического процесса. При обработке деталей на станках с ручным управлением операционный процесс предназначен для рабочего, обслуживающего станок.
Полнота разработки этого процесса технологами зависит от типа производства. При массовом производстве техпроцесс разрабатывается наиболее полно, при серийном производстве степень детализации уменьшается, а при единичном производстве операционный технологический процесс представляется технологами исполнителям схематически или не представляется вовсе.
Имеется в виду, что универсальный станок обслуживает рабочий высокой квалификации, который самостоятельно способен выбрать инструмент, приспособления, режимы резания и порядок обработки заготовки и обеспечить требуемое качество детали.
Во всех случаях действия технолога корректирует рабочий, обслуживающий станок. Если изменились условия обработки (вид заготовки, припуск на обработку, вид оборудования или инструментальной оснастки и др.), рабочий самостоятельно так изменяет параметры технологического процесса, чтобы обеспечить выполнение конечной цели — получение годной детали.
Положение изменяется, если рассматривать станок с ЧПУ.
Техпроцесс предназначен в этом случае для программиста, который составляет управляющую программу. Отсюда вне зависимости от величины серии требуется весьма тщательная проработка всех элементов техпроцесса, включающая траекторию инструмента. Вся работа выполняется до обработки на стадии программирования.
Это требует развитую нормативную базу для обоснованного выбора всех элементов технологического процесса:
станка с ЧПУ;
режущего инструмента (материала, типа, размера, конструкции и геометрии);
вспомогательного инструмента;
приспособлений;
структуры техпроцесса;
режимов резания;
норм времени;
квалификации рабочего и др.
2. Роль рабочего. Качество изделия и производительность обработки при обслуживании станков с ручным управлением определяются квалификацией рабочего, обслуживающего станок.
При использовании станков с ЧПУ качество обработки зависит от качества управляющей программы. Отсюда снижаются требования к квалификации рабочего, облегчается его подготовка, сокращается срок обучения. Это важное преимущество станков с ЧПУ при остром дефиците рабочих - станочннков.
Но одновременно повышаются требования к качеству программ. Эффективное использование станков с ЧПУ предъявляет высокие требования к службе подготовки управляющих программ.
3. Полуавтоматический цикл обработки. При обслуживании станков с ручным управлением (рис. 60) оперативное время (время цикла)
 =
 +

где
 —
машинное время,
 —
вспомогательное
время.
Автоматы
имеют длительность
цикла
 =
 +

где
—
время рабочих
ходов,
—
время
холостых ходов.
Обозначим
= *
 ;
=
 *;
Где
и
—
доля вспомогательных
и холостых
ходов во времени
цикла.
Пусть
=.
Тогда повышение
производительности
при обработке
на автомате
только за счет
сокращения
холостых ходов
составит
 =

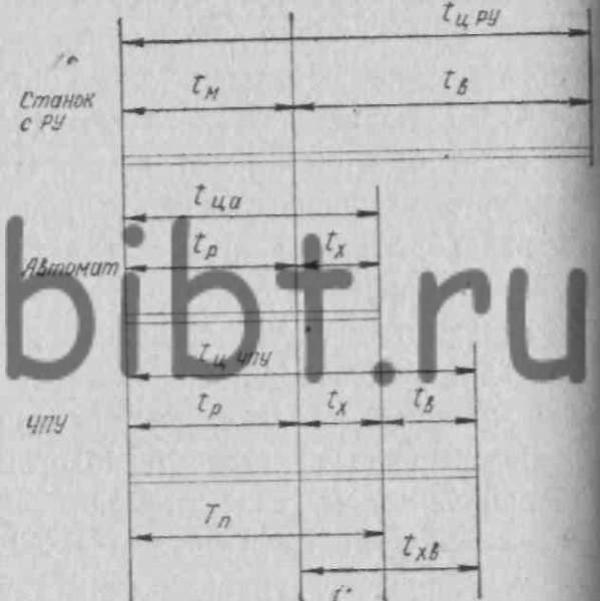
Рис.60. Цикл обработки при различной степени ее автоматизации
Пусть
≠0,6—0,7
;
=0,1.
Повышение производительности — в 2,57 раза.
Станок
с ЧПУ работает
по полуавтоматическому
циклу. У него
различают время
рабочих и холостых
ходов и вспомогательное
время (),
необходимое
для загрузки
станка. Программное
время
