Станки с числовым программным управлением (ЧПУ)
 -

Суммарное
время холостых
и вспомогательных
движений
 =+

При
 =
повышение
производительности
по сравнению
с универсальными
станками равно
 =
 ,
где
 и
 —
вспомогательное
время на станках
с ручным управлением
и станках с
ЧПУ.
Пусть
=0,6—0,7;
ах =0,1;
=
0,15. Повышение
производительности—в
2,15 раза.
Полуавтоматический цикл означает, что рабочий должен быть освобожден от непосредственного участия в процессе обработки.
Для этого требуется:
высокая надежность системы СПИД;
стабильность процесса обработки.
4. Высокая надежность системы СПИД. Станок С, приспособление П, инструмент И и деталь Д в процессе обработки находятся в диалектическом единстве, образуют единую систему. Надежность любой системы выражается периодом безотказной работы — наработкой на отказ. Отказ выражается в том, что параметры системы выходят за допустимые пределы. Возникновение отказа требует вмешательства рабочего.
При обслуживании станка с ручным управлением рабочий постоянно контролирует ход технологического процесса, при появлении отказов рабочий немедленно вмешивается и восстанавливает требуемый ход процесса.
При наличии автоматического цикла рабочий не принимает непосредственного участия в ходе технологического процесса. Отсюда резко повышаются требования к надежности функционирования системы СПИД.
Станки с ЧПУ имеют более высокие нормы точности, им необходим более высокий уровень жесткости и надежности всех узлов и элементов.
5. Стабильность процесса обработки. Стабильность определяется размахом колебаний параметров системы СПИД.
К параметрам относятся прочность, жесткость, износ и другие свойства элементов системы СПИД, режимы резания, геометрия инструмента и т. д. В процессе обработки одной детали или партии указанные параметры не остаются постоянными. Чем меньше пределы изменения параметров, тем более стабильной является система СПИД.
При обработке деталей на станке с ЧПУ необходимо стабилизировать:
параметры заготовки (припуски, свойства материала, состояние поверхностного слоя и др.);
параметры инструмента (свойства материала, твердосплавной пластины, геометрию);
параметры станка (точность, жесткость, виброустойчивость и др.);
дробление стружки;
эффективную размерную настройку инструмента (вне станка на специальных приборах размерной настройки или на станке);
режимы резания и т. д.
6. Концентрация обработки. Принцип концентрации обработки заключается в том, чтобы весь объем обработки выполнить на одной или ограниченном числе операций.
При этом уменьшается число операций техпроцесса и, соответственно, затраты времени на транспортирование, складирование, установку и закрепление заготовок.
Наличие многопозиционных револьверных головок и инструментальных магазинов и возможность автоматической смены инструмента позволяют создавать такие инструментальные наладки, чтобы максимально концентрировать обработку на одной двух операциях.
На рис. 61 показаны:
а — заготовка;
б — заготовка после обработки с одной стороны;
в — готовая деталь;
г — инструментальная наладка для обработки детали.
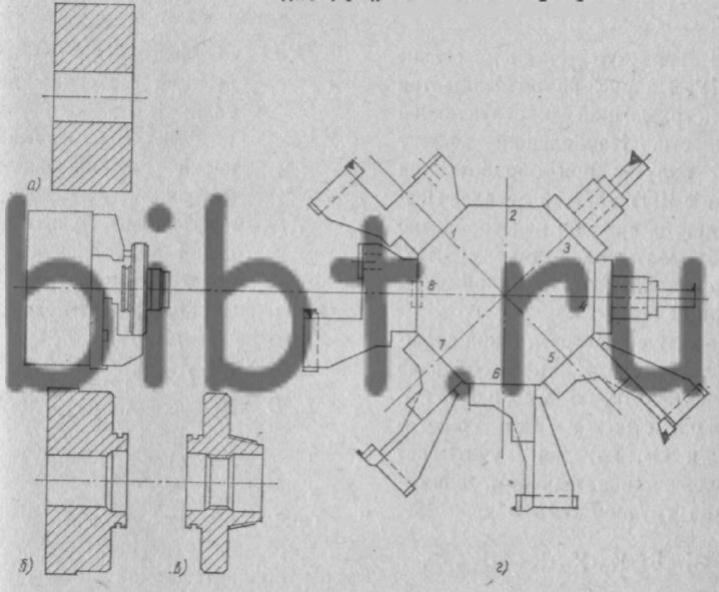
Рис.61. Концентрация обработки
Список литературы
В.И. Комиссаров, Ю.А. Фильченок, В.В. Юшкевич. Размерная наладка станков с ЧПУ на роботизированных участках, Владивосток, ДВПИ, 1985.
Гжиров Р.И., Серебреницкий П.П. Программирование обработки на станках с ЧПУ. Справочник, Л., Машиностроение, 1990,-592с.
Общемашиностроительные нормативы времени и режимов резания для нормирования работ, выполняемых на универсальных и многоцелевых станках с ЧПУ. Часть II, М., Экономика, 1990г., -474с.
Интернет-сайт технической литературы www.bibt
Интернет-сайт по многоцелевым станкам с ЧПУ www.cftech