Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)
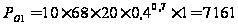 Н;
Осевая сила при рассверливании:
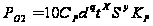 ;
По [4, с. 430, 434, табл. 21, 27, 28] принимаем значения коэффициентов уравнения.
 ;
 мм;
 ;
 ;
 мм/об;
 ;
 ;
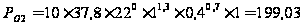 Н;
Общее осевое усилие, действующее на комбинированное сверло, складывается из усилий на его ступенях.
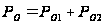 ;
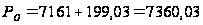 Н;
Крутящий момент при сверлении определяется по формуле:
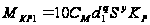 ;
По [4, с. 430, 434, табл. 21, 27, 28] принимаем значения коэффициентов уравнения.
 ;
 ;
мм/об;
;
 ;
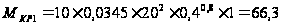 Нм;
Крутящий момент при рассверливании:
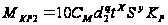 ;
По [4, с. 430, 434, табл. 21, 27, 28] принимаем значения коэффициентов уравнения.
 ;
;
мм/об;
;
 ;
;
 ;
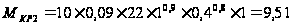 Нм;
Общий крутящий момент, действующий на комбинированное сверло, складывается из моментов на его ступенях.
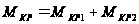 ;
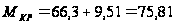 Нм;
Критическая сжимающая сила.
Это осевая нагрузка, которую стержень выдерживает без потери устойчивости:
2.7 Площадь поперечного сечения сверла
Увеличение площади поперечного сечения сверла способствует повышению прочности и жесткости сверла, до определенного момента увеличивается, и стойкость. Дальнейший рост сечения ухудшает отвод стружки.
Оптимальную и максимально допустимую площадь поперечного сечения определяют по формулам:
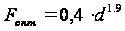
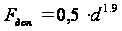
Для первой ступени:
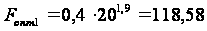 мм2;
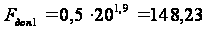 мм2.
Для второй ступени:
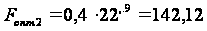 мм2;
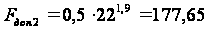 мм2.
2.8 Диаметр сердцевины
Диаметр сердцевины сверла выбирается в зависимости от размеров сверла.
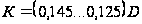 ;
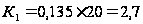 мм;
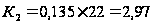 мм;
Диаметр сердцевины к хвостовику увеличивается. Это увеличение составляет 1,4-1,8 мм на каждые 100 мм рабочей части сверла.
2.9 Длина сверла
Длина первой ступени:
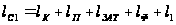
Где lК – длина заборного конуса;
lП – длина перебега;
lЗАТ – запас на переточку;
lФ – глубина фаски
 ;
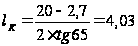 мм;
 мм;
 ;
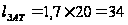 мм;
 ;
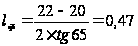 мм;
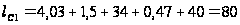 мм;
Длина конечной ступени:
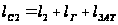 ;
где lг – длина канавки для выхода фрезы
 ;
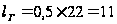 мм;
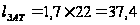 мм;
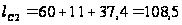 мм;
Принимаем
длину последней
ступени
 мм.
Длина и параметры хвостовика сверла:
Форма хвостовика определяется как формой посадочного отверстия станка, так и его диаметром.
Средний диаметр конического хвостовика определяется по формуле:
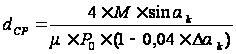 ;
где:
 - коэффициент
трения стали
о сталь;
 -
половина угла
конуса Морзе;
 - отклонение
угла конуса.
Тогда:
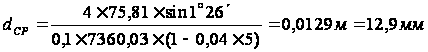 .
Максимальный диаметр конуса Морзе:
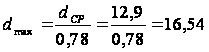 мм.
Выбираем стандартное значение:
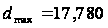 для конуса
Морзе №2.
Длина сверла состоит из суммы длин всех ступеней, шейки и длины хвостовика:
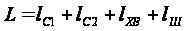 ,
где
 мм
– длина хвостовика
сверла.
 мм
– длина шейки
сверла.
Тогда общая длина сверла:
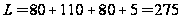 мм.
3 РАСЧЕТ ШЛИЦЕВОЙ ПРОТЯЖКИ
3.1 Исходные данные
При выборе заготовки для последующего протягивания определяют диаметр и точность предварительно изготовленного отверстия. При центрировании по ширине шлица предварительно обработанное отверстие не обрабатывается.
- диаметр
отверстия до
протягивания
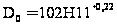 мм
[3, с.253, табл.4.75];
- наружный
диаметр шлицев
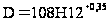 мм;
- внутренний
диаметр шлицев
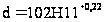 мм;
- число
шлицев
 ;
- ширина
шлица
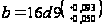 мм;
- материал детали сталь 40ХН твердость 180-350 НВ;
- длина
протягивания
 мм;
- шероховатость
 мкм;
- максимальный
диаметр отверстия мм.
3.2 Выбор схемы резания
На основании анализа конструкций протяжек по схемам резания, представленного [3, с.6, табл. 1], установлено, что протяжка с групповой схемой резания будет обеспечивать следующие преимущества:
- уменьшается длина протяжки;
- повышается производительность процесса протягивания4
- уменьшается расход инструментального материала;
- уменьшается суммарное усилие протягивания;
- повышается стойкость протяжки;
- снижается себестоимость обработки изделия;
3.3 Выбор угла фаски
По [3, с.24] принимаем угол фаски b=45°;
3.4 Шаг черновых зубьев
Шаг черновых зубьев определяется по формуле:
 ,
где L-длина протягивания;
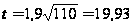 мм;
Полученное
значение округляем
до ближайшего
стандартного,
выбранного
из [3, с.14, табл.6].
Выписываем
размеры профиля
зубьев протяжки:
 мм,
 мм,
 мм,
 мм,
 мм2,
 мм2.
значение углов
резания примем
по [3, с.16, табл.8].
Передние углы
для всех зубьев
 ,
значение задних
углов для черновых
и переходных
зубьев
 ,
чистовых
 ,
калибрующих
 основные
геометрические
параметры
представлены
на рисунке 3.2.
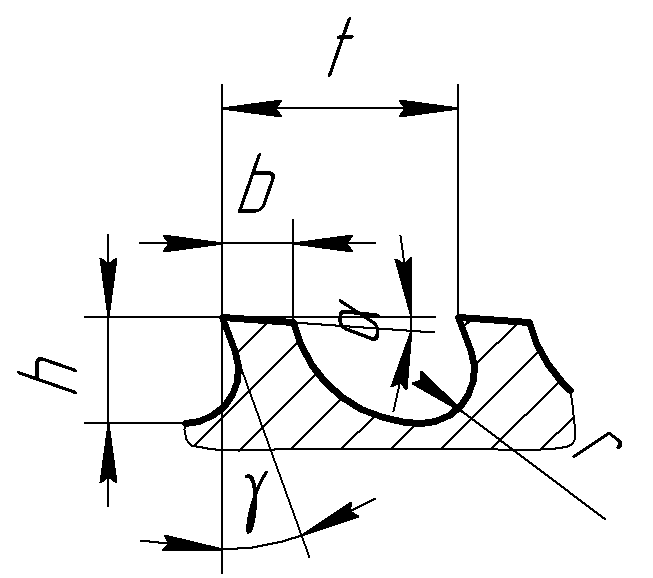
Рисунок 3.1 Размеры профиля зубьев протяжек
3.5 Максимально допустимая сила резания
Сила резания, допускаемая прочностью хвостовика в опасном сечении, выбирается из [3, с. 13, табл. 5]. Диаметр хвостовика Dхв принимается равным ближайшему меньшему значению по отношению к D0. Но необходимо ограничить диаметр размером Ш50мм, поскольку прочность на разрыв такого хвостовика соответствует максимально-возможной величине тягового усилия.
Dхв=50мм; D1=36мм; D2=49мм; l1=90мм; l2=20мм; l3=32мм; c=8мм; [σр] = 400МПа; Pхв=453200H.
Основные размеры хвостовика представлены на рисунке 3.3.
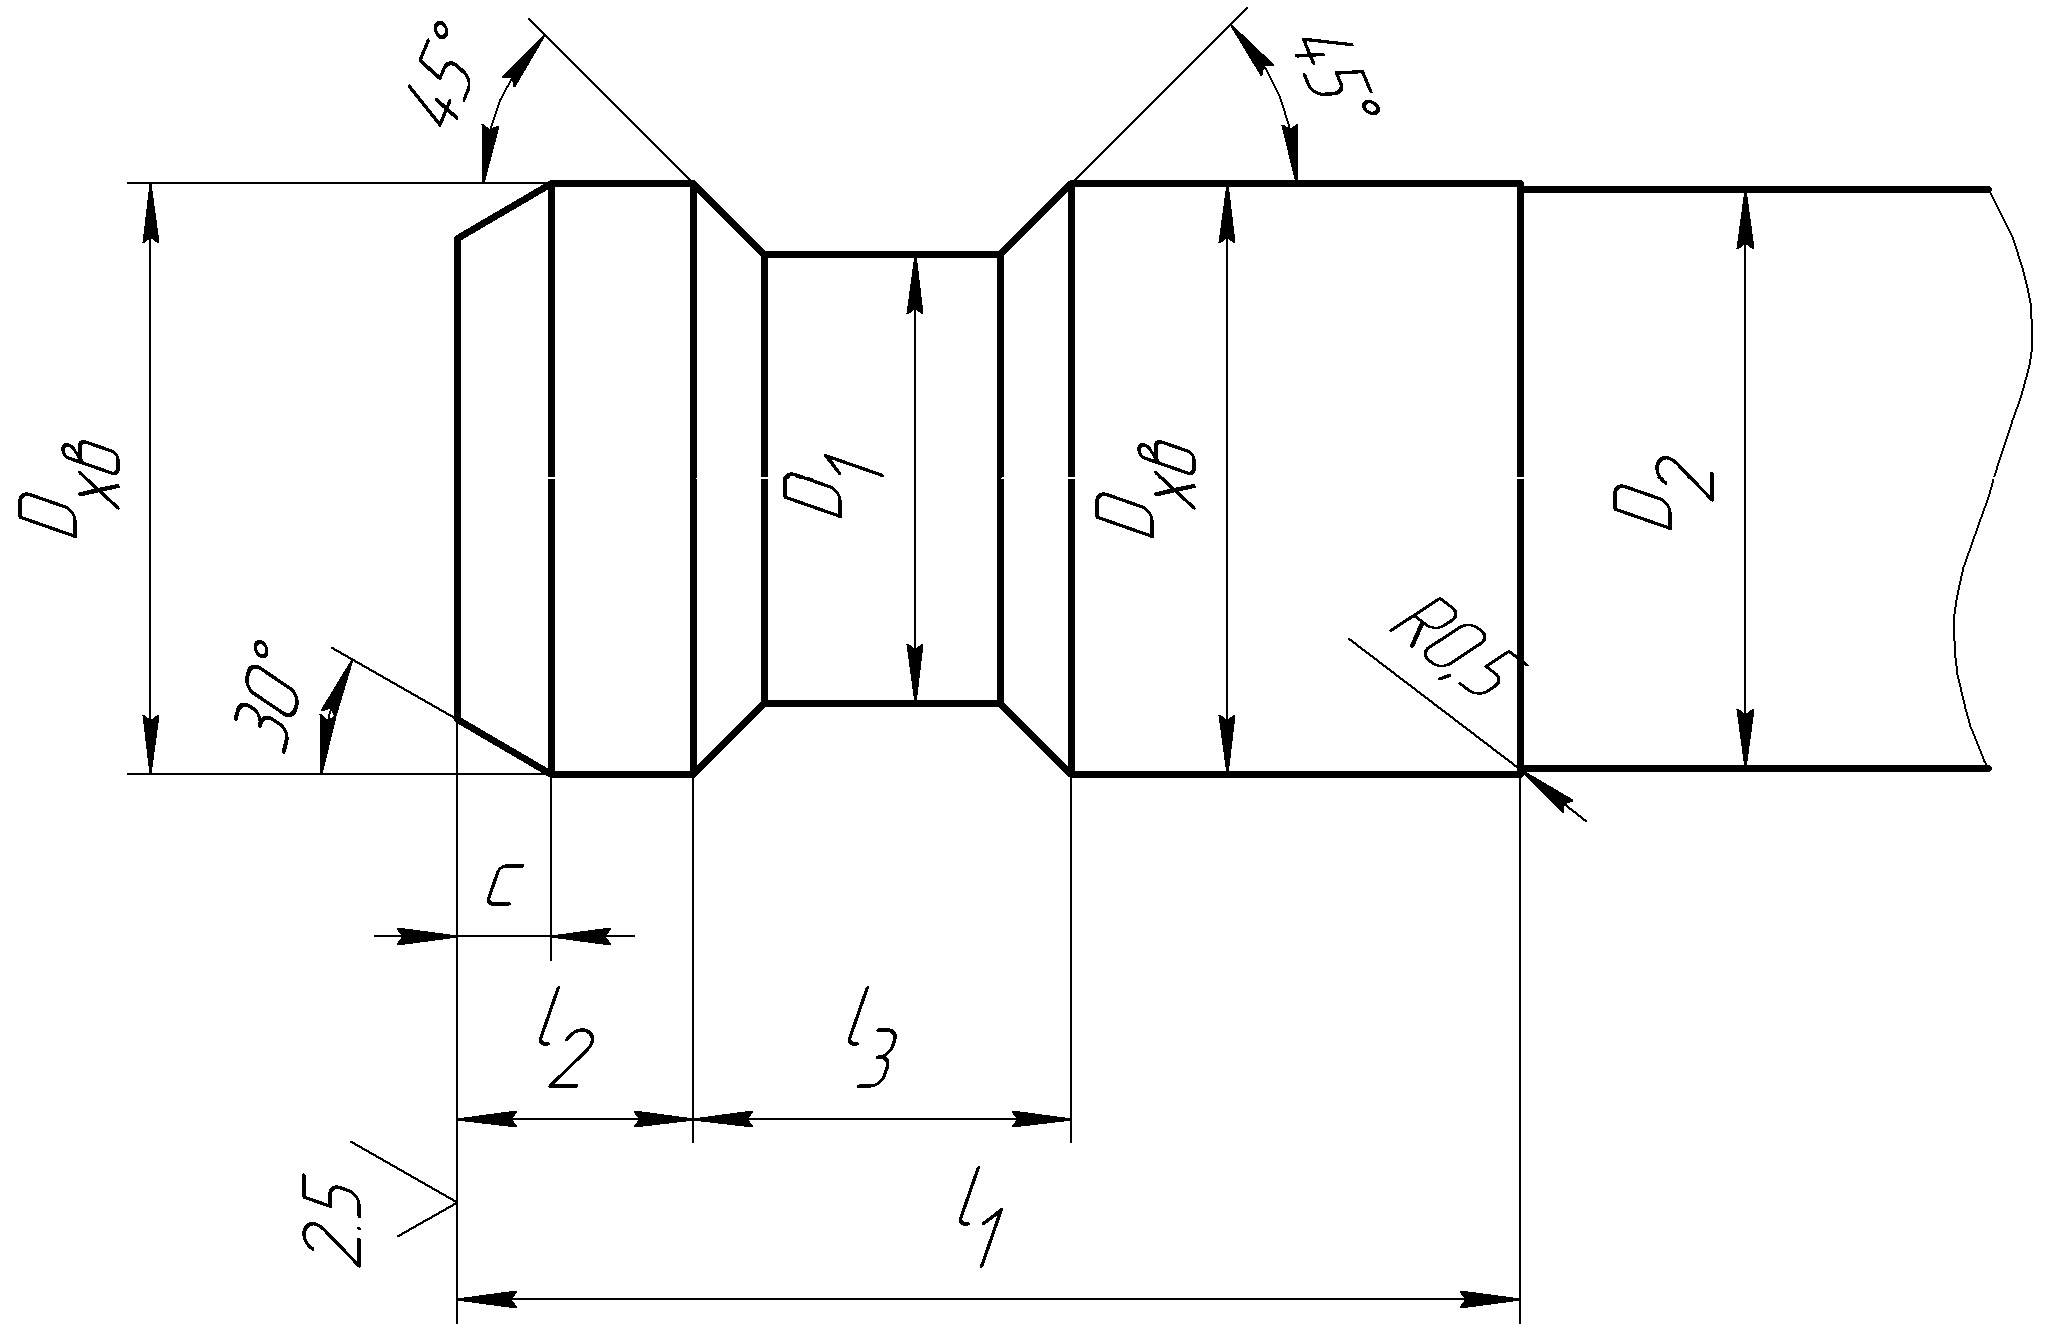
Рисунок 3.2 основные размеры хвостовика
Сила резания, допускаемая прочностью опасного сечения по впадине первого зуба, определяется из выражения:
Pоп
=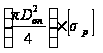 ,
где Dоп – диаметр опасного сечения;
[σр] – допускаемое напряжение на растяжение;
Dоп = D0 – 2h;
Dоп = 102 – 2Ч9 = 84мм;
Pоп
=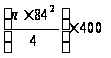 =2200000Н.
Расчетное тяговое усилие станка 7Б520 [3, с. 13, табл. 7]:
Pст =kЧQ,
где k–КПД станка (k=0,9);
Q–тяговое усилие станка (Q=200000Н);
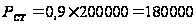 Н;
За величину максимально допустимой силы резания Pдоп принимаем наименьшее из полученных значений.
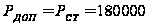 Н.
3.6 Максимальная глубина стружечной канавки по допустимому усилию
h[σ]=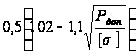 ;
h[σ]=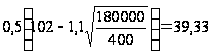 мм.
Величина h принятая по таблице меньше h[σ]. Коэффициент заполнения стружечных канавок для стали K=3.
3.7 Подача черновых секций
 ;
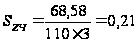 мм;
Полученное
значение округляем
до стандартного
Szч=0,2мм.
Фактический
коэффициент
заполнения
стружечной
канавки
 :
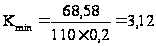 ;
3.8 Количество зубьев в черновых секциях
В случае срезания стружки по групповой схеме резания фасочные зубья группируются в двузубые секции, аналогично шлицевым зубьям, причем первые зубья в каждой секции имеют на боковых сторонах выкружки для разделения стружки по ширине, а вторые выполняются без выкружек, заниженные по диаметру на 0,02–0,04мм.
Таким образом, количество зубьев в черновых секциях принимаем для фасочной части Zчсф =2, шлицевой Zчсш =2.
3.9 Сила протягивания на черновых зубьях
На фасочной части:
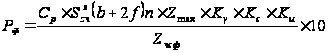 ;
Значение коэффициентов выбираем из [3, с. 17-18, табл. 9-10]:
