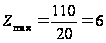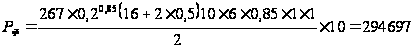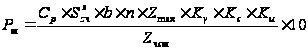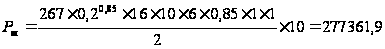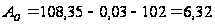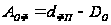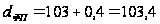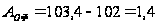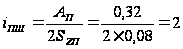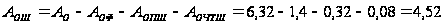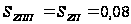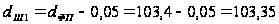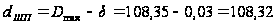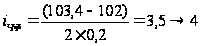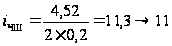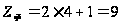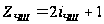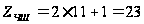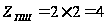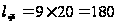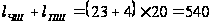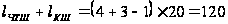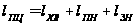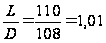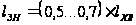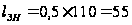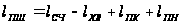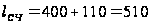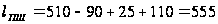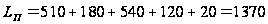Xreferat.com » Рефераты по промышленности и производству » Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)

width="67" height="24" align="BOTTOM" border="0" />; Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки); Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки); Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки); Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки).


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)Н;

На шлицевой части:


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)Н.

Рф>Рдоп - поэтому принимаем для расчета протяжной станок модели 7А540, [3, с. 13, табл. 7], с номинальным тяговым усилием 400000 Н. С учетом КПД,

Рст =360000 Н.


3.10 Распределение припуска


Общий припуск на протягивание:
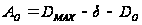

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


где Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм. [3, с. 18, табл. 11];

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

На фасочную часть:


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


где dфп–диаметр последнего фасочного зуба;
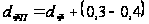
Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

Первый фасочный зуб соответствует диаметру предварительно подготовленного отверстия.

Припуск на переходные зубья в шлицевой части Аопш, число переходных секций iпш принимаем по [3, с. 20, табл. 12б], а на чистовые зубья из [3, с. 20, 12а].

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм; Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм; Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки), принимаем Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки); Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

На шлицевую часть:

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;


3.11 Подъем на зуб


В фасочной части на каждую двузубую секцию Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм, в шлицевой части для черновых секций Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм, переходных Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.
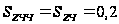
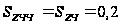

3.12 Шаг переходных, чистовых и калибрующих зубьев


В виду того, что при переточке чистовые зубья станут черновыми и во избежание поломки инструмента. Для всех зубьев примем одинаковый шаг: Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.
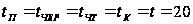

3.13 Диаметр зубьев


Фасочные зубья:

первый Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;
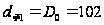
последний Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.

Шлицевые зубья:

первый Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

последний Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.


3.14 Количество черновых секций


В фасочной части:
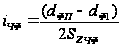

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

В шлицевой части:

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки).


3.15 Количество зубьев


В фасочной части:

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки).

В шлицевой части:

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки).

Количество чистовых и калибрующих зубьев на шлицевой части выбираем из [3, с. 20, табл. 12а].

Zчтш=4; Zкш=3.

Подъём на зуб в чистовой секции: Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.
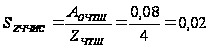

3.16 Длина режущих и калибрующих частей


Фасочная:

длина режущей части


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.

калибрующих зубьев в фасочной части нет.

Шлицевая:

длина черновой и переходной режущих частей
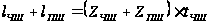

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.

длина чистовой и калибрующей режущих частей
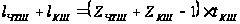
Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.


3.17 Общая длина протяжки


Общая длина комбинированной протяжки равна сумме длин составных частей.
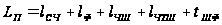

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


где Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки) - длина хвостовика, передней и задней направляющей;

Длина передней направляющей выбирается в зависимости от отношения длины протягивания Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки) к диаметру протяжки Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки):

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки), следовательно, Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

Длина задней направляющей части:

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

Длина переходного конуса:

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм, принимаем Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

Длина переходной шейки:


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;


где: Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки), где: Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки),Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.

Увеличение шага между фасочной и шлицевой частями: Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм;


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки);


Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.

Полученная длина протяжки не превышает величины, допускаемой технологическими возможностями её изготовления [3, с. 24, табл. 14], поэтому протяжку выполняем цельной.


3.18 Геометрия зубьев


На вершинах калибрующих зубьев выполняется цилиндрическая ленточка Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм. Вспомогательный угол в плане на шлицевых зубьях Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки) Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)с лентой по боковой поверхности Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм выполняется на тех зубьях, высота шлицевых выступов которых не менее Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм. На первых зубьях черновых и переходных секций выполняются выкружки. Радиус выкружек определяется графически, при этом их глубина должна быть не менее Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки)мм.


4 ПАТРОН ДЛЯ КРЕПЛЕНИЯ СВЕРЛА НА АГРЕГАТНОМ СТАНКЕ


На агрегатных станках хвостовой инструмент с конусными и цилиндрическими хвостовиками закрепляют в шпинделях одношпиндельных или мрогошпиндельных насадок с помощью переходных втулок, которые в свою очередь, крепятся в шпинделе двумя винтами. Крутящий момент передается шпонкой, врезанной во втулку. На выходе втулки есть упорно-регулировочные гайки, с помощью которых режущий инструмент может высовываться на необходимую величину. Контровка гайки выполняется винтом, закрепляющим настроенное положение нажимом на поверхность трапециидальной резьбы через медную прокладку. Посадочные размеры втулок стандартизованы и согласованы с базовыми размерами шпинделей.

Для извлечения инструменту втулки та концы шпинделей насадок имеют отверстия под выбивной клин.

Проведем проверочный расчет шпонки на смятие:
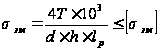

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки),


де Т- суммарный крутящий момент на сверле, Н·м;

d- диаметр вала, мм;

h- высота шпонки, мм;

lp- рабочая длина шпонки, мм;

Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки) МПа – максимально – допустимое напряжение смятия [5,с.36].
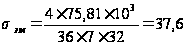
Расчет металлорежущих инструментов (червячной фрезы, комбинированного сверла и шлицевой протяжки) МПа.

Таким образом шпонка выдержит напряжения смятия, а также имеет запас прочности.


ЗАКЛЮЧЕНИЕ


В ходе работы произведён расчёт и проектирование заданных режущих инструментов: червячной фрезы, комбинированного сверла и шлицевой протяжки, а также спроектирован патрон для крепления сверла на агрегатном станке. Разработаны рабочие чертежи, приведенные в приложении с указанием предельных отклонений размеров деталей и шероховатостей на поверхности инструмента. Также приведен чертеж патрона для комбинированного сверла.


СПИСОК ИСПОЛЬЗОВАНОЙ ЛИТЕРАТУРЫ


1.– Методические указания к курсовому проекту по дисциплине «Режущий инструмент» для студентов специальностей 7.090203 «Металлорежущие станки и системы» и 7.090201 «Технология машиностроения»/ Сост.: И.В.Киселева, В.П.Цокур, О.А.Попенко. – Донецк : ДонГТУ, 1999. – 20 с.

2.– Методические указания к выполнению контрольных работ по курсу «Проектирование и производство металлорежущих инструментов»/ Сост.: И.А. Малышко, С.Л. Толстов. -Донецк: ДПИ,1991.-39с.

3.– Методические указания по расчёту комбинированных протяжек/ Сост.: И.А. Малышко, С.Е.Носенко.- Донецк: ДПИ,1986.-32с.

4.– Справочник технолога машиностроителя. В двух томах. Изд. 3, переработанное. Том 2. Под ред. Заслуженного деятеля науки и техники РСФСР д-ра техн. наук поф. А. Н. Малова. М., «Машиностроение», 1972, стр. 568.ццц

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: