Машины и аппараты химических производств и предприятий строительных материалов
Введение
Состояние, направление и перспективы развития ремонтных служб на предприятиях строительных материалов.
Состояние и перспективы развития ремонтных служб на предприятиях строительных материалов полностью зависят от финансового состояния и качества работы этих предприятий. Успешно работающие предприятия имеют финансовые и материальные средства для того, чтобы обеспечить качественную работу и развитие своих ремонтных служб путём замены и модернизации устаревшего технологического оборудования, приобретения современного ремонтного оборудования, материалов, запасных частей. Плохо работающие предприятия из-за недостатка материальных и финансовых ресурсов обеспечить всем необходимым ремонтные службы не могут, что отрицательно сказывается на их работе и развитии.
В настоящее время основными направлениями развития ремонтных служб предприятий строительных материалов являются:
повышение уровня их механизации, что улучшает производительность труда ремонтных рабочих;
внедрение в практику работы современных передовых технологий ремонта и восстановления неисправных деталей машин что повышает их надёжность и долговечность, сокращает аварийность;
3) совершенствование организации ремонтов и технического обслуживания технологического оборудования за счет применения прогрессивных методов и способов ремонта машин;
широкое применение материалов-заменителей дорогостоящих цветных металлов и сплавов при ремонте оборудования;
ужесточение требований к качеству используемых запасных частей, ремонтных материалов и выполнения ремонтных операций;
6) повышение качества ремонтных работ путём повышения квалификации ремонтного персонала посредством различных форм обучения.
Роль и значение ремонтных служб для качества работы предприятий
Устойчивая и успешная работа предприятий зависит от состояния и качества работы технологического оборудования. Находящееся в хорошем техническом состоянии технологическое оборудование имеет низкий уровень аварийности, высокий коэффициент использования и эксплуатационные показатели, производит продукцию высокого качества. Это позволяет предприятию ритмично работать, выпускать большой объём продукции с относительно низкой себестоимостью, так как расходы по содержанию оборудования ложатся на себестоимость продукции, что, в конечном счёте, делает её конкурентоспособной на рынке. Плохое техническое состояние технологического оборудования оказывает отрицательное воздействие на работу предприятия в целом: частая его аварийность снижает объёмы выпускаемой продукции, что, в конечном счёте, делает её конкурентоспособной на рынке.
Плохое техническое состояние технологического оборудования оказывает отрицательное воздействие на работу предприятия и потому частая его аварийность снижает объёмы выпускаемой продукции, а неудовлетворительное техническое состояние снижает уровень её качества и повышает, себестоимость, так как увеличиваются расходы на ликвидацию аварий.
Так как основной задачей ремонтных служб предприятий строительных материалов является поддержание технологического оборудования в исправном состоянии, поэтому качество их работы, напрямую влияет па качество работы предприятий в целом.
Значение качества капитальных ремонтов для долговечности машины
Капитальные ремонты машин проводятся с целью восстановления работоспособности, утраченной в процессе эксплуатации из-за изнашивания других неисправностей деталей и узлов. Качественно выполненные капитальные ремонты повышают надёжность и долговечность машин, так как восстанавливаю зазоры и натяги в сопряжениях деталей и машин в целом. Поэтому долговечность машин можно увеличить только повышением качества их эксплуатации, технического обслуживания и ремонтов.
1. Общая часть
1.1 Краткая характеристика предприятия и его работы
ОАО "Красносельскстройматериалы" является крупнейшим производителем строительных материалов в Республике Беларусь. Его основой является цементный завод, производящий окло 1.5 млн.тонн в год.Кроме него в состав ОАО входят:
завод асбестоцементых изделий, выпускающий 1160 километров условных асбестоцементных труб,112,8 млн. условных асбестоцементных волнистых листов,60 тыс.м тротуарных плит, 50 тыс.тонн сухих строительных смесей и 100тонн полиэтиленовой плёнки в год;
известковый завод, выпускающий 431тыс.тонн извести и 70 тыс.тонн мелкогранулированного мела в год.
Продукция ОАО "Красносельскстройматериалы" пользуется большим спросом как внутри страны, так и в странах ближнего и дальнего зарубежья. Технологическое оборудование предприятия работает в тяжёлых условиях в составе поточных технологических линий, поэтому на поддержание его в работоспособном состоянии расходуются очень большие средства.
1.2 Существующая на предприятии организация капитальных ремонтов оборудования
Ремонтной базой ОАО "Красносельскстройматериалы" служит ремонтно-механический цех, силами которого выполняются капитальные ремонты технологического оборудования. Капитальные ремонты проводятся по годовым и месячным графикам, разрабатываемым отделом главного механика. Ответственным за их подготовку и проведение является главный механик предприятия. Машины в капитальный ремонт принимаются комиссией под председательством главного инженера предприятия в составе: главного механика и главного энергетика, механика и начальника цеха-владельца машины и руководителя ремонта, назначаемого из инженерно-технических работников (ИТР) РМЦ. Эта же комиссия принимает отремонтированную машину в эксплуатацию.
1.3 Применение, назначение и условия работы машины, их влияние на изнашивание деталей. Список быстроизнашивающихся деталей
Сушильный барабан на цементном заводе ОАО "Красносельскстрой-материалы" используется для сушки гранулированного шлака, который добавляется в клинкер при помоле его на цемент. Установлен он вне помещения, на открытом воздухе. Его детали работают в условиях переменных нагрузок, а корпус-при высоких температурах и влажности материала. Это отрицательно сказывается на их прочности из-за окисления и вызывает, кроме того, образивный износ. К быстроизнашивающимся деталям сушильного барабана относятся: корпус барабана, пересыпные полки, зубчатые колёса, подшипники, оси роликов, валы.
1.4 Обоснование темы дипломного проекта
В организации капитальных ремонтов технологического оборудования на ОАО "Красносельскстройматериалы" имеется ряд недостатков: не рассчитывается потребность рабочих и ремонтного оборудования для выполнения ремонта, поэтому не выдерживаются сроки простоя машин в ремонте; не разрабатывается подробно технология разборки, сборки машин и ремонта и восстановления их деталей и узлов; не всегда тщательно подготавливаются ремонты, что отрицательно сказывается на их качестве и сроках проведения. Так как тема дипломного проекта направлена на устранение указанных недостатков, она актуальна для предприятия.
2. Организационная часть
2.1 Выбор метода и способа капитального ремонта
В промышленности строительных материалов (ПСМ) применяется обезличенный и необезличенный методы и подетальный, узловой, агрегатно-узловой, агрегатный, блочный и машиносменный способы ремонта машин. Выбор метода и способа зависит от конструкции машины и их общего количества, применяемого в данном цехе, формы организации ремонтных служб. Т. к. на ОАО "Красносельскстройматериалы" для проведения капитальных ремонтов машин имеется ремонтный фонд запасных частей, узлов и агрегатов машины (редукторов, валов, их сборочных единиц и деталей) наиболее подходящим для капитального ремонта сушильного барабана будут обезличенный метод и агрегатно-узловой способ, которые принимаем за основу. При выбранном способе ремонт сушильного барабана заключается в том, что неисправные узлы и агрегаты (роликоопоры, подвенцовая шестерня и т. д.) заменяются новыми или отремонтированными, заранее подготовленными, взятыми из ремонтного фонда. При этом сокращается время простоя машины в ремонте и снижается разряд ремонтных работ. Обезличенный метод состоит в том, что неисправные детали, узлы и агрегаты снимаются с машины и отправляются на ремонт в ремонтно-механический цех (РМЦ) и на данную машину уже не устанавливаются. Он также уменьшает время простоя машины, повышает качество и снижает затраты труда на ремонт.
2.2 Сетевой график капитального ремонта машины
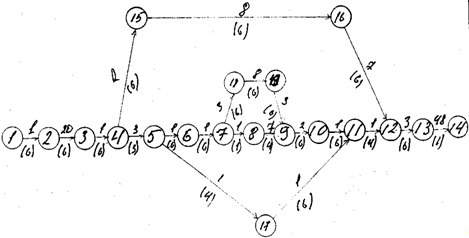
Рис 2.2 Сетевой график капитального ремонта сушильного барабана.
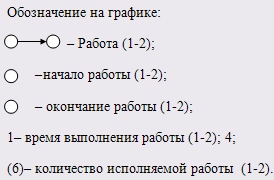
Построение сетевого графика капитального ремонта машины, определение продолжительности ремонта позволяет наглядно представить весь ремонтный процесс. Показывает последовательность операций и их взаимосвязь. Даёт возможность определить трудоёмкость ремонтных работ и время простоя машины в ремонте.
Таблица 1. Перечень работ при капитальном ремонте сушильного барабана
| Номер и наименование ремонтной работы | Трудо ёмкость, ч/час | Кол-во исполнителей | Время выпол нения, часы | Услов -ное обозначение |
| Чистка, мойка, дефектовка корпуса барабана, пересыпных полочек, бандажей и роликоопор | 6 | 6 | 1 | 1-2 |
| Ремонт корпуса барабана, пересыпных полочек, бандажей и роликоопор | 120 | 6 | 20 | 2-3 |
| Демонтаж привода и системы смазки | 6 | 6 | 1 | 3-4 |
| Демонтаж уплотнений барабана | 9 | 3 | 3 | 4-5 |
| Демонтаж барабана | 6 | 6 | 1 | 5-6 |
| Демонтаж роликоопор | 6 | 6 | 1 | 6-7 |
| Чистка,мойка,дефектовка фундаментных плит | 1 | 1 | 1 | 7-8 |
| Ремонт фундаментных плит | 28 | 4 | 7 | 8-9 |
| Установка роликоопор | 12 | 6 | 2 | 9-10 |
| Установка барабана | 6 | 6 | 1 | 10-11 |
| Установка уплотнений | 4 | 4 | 1 | 11-12 |
| Установка привода и системы смазки | 18 | 6 | 3 | 12-13 |
| Обкатка и испытание машины, пуск в эксплуатацию | 48 | 1 | 48 | 13-14 |
| Разборка привода и системы смазки на детали, их чистка, мойка, дефектовка | 12 | 6 | 2 | 4-15 |
| Ремонт деталей привода и системы смазки | 48 | 6 | 8 | 15-16 |
| Сборка привода и системы смазки | 18 | 6 | 3 | 16-12 |
| Чистка, разборка, мойка, дефектовка уплотнений | 4 | 4 | 1 | 5-17 |
| Ремонт уплотнений | 6 | 6 | 1 | 17-11 |
| Чистка, мойка, дефектовка и разборка роликоопор барабана | 18 | 6 | 3 | 7-18 |
| Ремонт роликоопор | 48 | 6 | 8 | 18-19 |
| Сборка роликоопор | 18 | 6 | 3 | 19-9 |
| Итoго: | 444 |
Строим сетевой график по данным таблицы 1. Выписываем из сетевого графика капитального ремонта сушильного барабана все возможные пути ремонта машины:
1 путь – L1 - (1-2) - (2-3) - (3-4) - (4-5) - (5-6) - (6-7) - (7-8) - (8-9) - (9-10) - (10-11) - (11-12) - (12-13) - (13-14);
путь - L2 - (1-2) - (2-3) - (3-4) - (4-15) -(15-16) - (16-12) - (12-13) - (13-14);
путь - L3 - (1-2) - (2-3) - (3-4) - (4-5) - (5-6) - (6-7) - (7-18) - (18-19) - (19-9) - (9-10) - (10-11) - (11-12) - (12-13) - (13-14);
путь - L4 - (1-2) - (2-3) -- (3-4) - (4-5) - (5-17) - (17-11) - (11-12) - (12-13) - (13-14);
Определяем время простоя (ротора) сушильного барабана на каждом из путей:
t{L1) =1+20 +1+1+1+1+1+7+2+1+1+6+ 48 -91ч;
t (L2) = 1 + 20 + 1 + 2 + 8 + 3 + 6 + 48 = 89 ч;
t(L3) =1+20 +1 + 1 + 1 + 1+3 + 8 + 3 + 2+1 + 1+6 + 48 = 97 ч;
t (L4) = 1 + 20 + 1 +-1 + 1 + 1 + 1 + 6 + 48 = 80 ч;
Путь (L 3) является критическим, т. к. он имеет наибольшее время и его время принимаем за расчётное: t (L3) = tnp = 97 ч.
2.3 Расчёт трудоёмкости ремонтных работ
Определяем фактическую трудоёмкость слесарных и сварочных работ при выполнении одного капитального ремонта
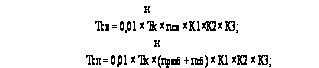
где Тк - полная нормативная трудоёмкость одного капитального ремонта Тк = 800чел.ч. (Л-4) - С. 184.
nразб , nсб , ncв - процент трудоёмкости соответственно разборочных, сборочных и сварочнах работ от полной; nразб = 14%, nсб = 16%, ncв = 12%.
К1 - коэффициент, учитывающий срок эксплуатации машины; принимаем К1 =1,1;
К2 - коэффициент, учитывающий место проведения ремонта; принимаем К1 = 1,2 - при ремонте вне помещения;
К3 - коэффициент, учитывающий температуру среды; принимаем К1 =1. (Л - 4) - С. 19, табл.1.
Tсл = 0,01 Ч960Ч(14+ 16) Ч 1,1Ч 1,2 Ч 1 =317чел.ч.;
Tсв = 0,01 Ч 800 Ч12 Ч 1,1 Ч 1,2 Ч 1= 127 чел.ч.
Определяем суммарную трудоёмкость слесарных и сварочных работ по формуле:
Tсум. = Tсл + Tсв = 317 + 127 = 444 чел.ч.
2.4 Расчёт потребности рабочих для выполнения капитального ремонта
Определяем время простоя машины в сутках:
tnp = tnp / 8 Ч n см
где п см - сменность работы ремонтных бригад; принимаем п см = 3;
tпр = 97/ 8 Ч 3 = 4 сут.
Определяем фонд времени одного слесаря и сварщика за весь период ремонта:
Фсл = Фсв = 8 Ч tnp = 8 Ч 4 = 32 ч
Определяем количество слесарей и сварщиков:
mp.cл. = Тcл/Фсл; mр.св. = Тсв/Фсв;
mр.сл. = 317/32 = 10,4;
принимаем тр.сл. = 10 чел.; тр.св. = 127/30,6 = 4 чел. Определяем состав бригад:
1-ая бригада - 4 слесаря и 2 cварщика;
2-ая бригада - 3 слесаря и 1 сварщик;
3-ая бригада - 3 слесаря и 1 сварщик.
2.5 Подбор ремонтного оборудования
Для успешного проведения капитального ремонта сушильного барабана важно обеспечить его необходимым ремонтным оборудованием. Его подбор производится ниже.
Для демонтажа и установки деталей, узлов и агрегатов и их перемещения при разборке и сборке сушильного барабана будет использоваться. Стреловой кран на пневмоколёсном ходу, грузоподъёмностью 250 КН и гидродомкраты грузоподъёмностью 1000КН. Для их зацепки будут использоваться грузозахваточные приспособления, соответствующие их весу.
Для выполнения электросварочных работ двумя сварщиками в каждой бригаде выбираем два сварочных аппарата: один - переменного тока марки СТАН 700, а другой - постоянного тока - ПСО-300. Для выполнения газорезательных работ для каждой бригады подбираем:
один комплект газорезательной аппаратуры;
баллоны для кислорода и пропан-бутана - по мере потребности;
тележку для перевозки газовых баллонов - одну на все бригады.
Для ограждения места проведения электросварочных работ подбираем два переносных щита. Для мойки деталей будет использоваться моечная ванна ОМ-13-16. Для хранения ветоши будет использоваться герметичный металлический ящик, разделённый вертикальной перегородкой на два отсека - для свежей и
Использованной ветоши. Для хранения мелких деталей, снятых с машины и новых, будут использоваться два металлических стеллажа. Для установки на ремонтной площадке снятых с машины роликоопор будут выкладывать клетки из деревянных шпал. В соответствии с Правилами пожарной безопасности на ремонтной площадке будет установлен пожарный щит, оборудованный пожарным инвентарем, и ящик для песка. Для разборки узлов и агрегатов сушильного барабана будут использоваться гидродомкраты и съёмники. Для зачистки сварочных швов и заусениц (задиров) на деталях будет использоваться ручная переносная электрошлифовальная машинка. Для сверления отверстий в деталях будет использоваться электродрель.
2.6 Работа по подготовке капитального ремонта машины
Успешное выполнение капитального ремонта сушильного барабана в значительной мере зависит от его подготовки. Работы по подготовке включают:
Составление ведомостей дефектов его узлов. Их составляют при остановках сушильного барабана на текущие ремонты и технические обслуживания (ТО).
Определение объёма и номенклатуры работ по предстоящему капитальному ремонту на основе данных ведомостей дефектов.
– Составление сметы затрат на предстоящий капитальный ремонт, разработка технологических карт на ремонт и восстановление неисправных деталей и узлов, которые будут заменены во время ремонта, их чертежей.
– Изготовление или приобретение материалов и запасных частей, которые потребуются для капитального ремонта. После изготовления или приобретения они должны пройти технический контроль качества, доставлены на ремонтную площадку и подготовлены к хранению до начала ремонта.
– Подготовку ремонтной площадки, при которой с неё удаляют все посторонние предметы, ограждают. Подводят сжатый воздух и воду, оборудуют посты для подключения ремонтного оборудования.
– Доставку на ремонтную площадку ремонтного оборудования, его установку, осмотр, подключение и проверку в работе.
– Создание ремонтных бригад из рабочих РМЦ и их инструктаж по технике безопасности при выполнении ремонтных работ, по пожарной безопасности и по технологии ремонтных работ.
Разработку графика проведения капитального ремонта.
Непосредственно перед остановкой на капитальный ремонт сушильный барабан должен быть очищен снаружи и изнутри от остатков материала, грязи и масла и отключён от электрической сети.
2.7 Сдача машины в ремонт
В капитальный ремонт сушильный барабан сдается в соответствии с годовым и месячным графиками ремонтов и ТО оборудования начальником цеха-владельца. Принимает его в ремонт комиссия под председательством главного инженера и главного энергетика, представителя отдела техники безопасности, механика цеха и руководителя капитального ремонта. Комиссия проверяет, как подготовлен ремонт, осматривает сушильный барабан, и, при удовлетворительных результатах, – принимает его в ремонт. Приёмка оформляется актом установленной СТОиР формы, который подписывают все члены комиссии. Если же комиссия обнаружит какие-либо недостатки в подготовке ремонта, она переносит срок приёмки и выдаёт предписание ответственным за подготовку (главный механик) на устранение выявленных недостатков.
2.8 Приёмка машины из ремонта и сдача в эксплуатацию
Из ремонта сушильный барабан принимается после обкатки и испытания той же комиссией, которая принимала его в ремонт. Комиссия знакомится с актом обкатки и испытания, осматривает машину, оценивает качество ремонта и сборки и принимает сушильный барабан в эксплуатацию при удовлетворительной оценке качества ремонта. Приёмка оформляется актом, подписываемым всеми членами комиссии. Если же при приёмке будут обнаружены какие-либо недостатки, комиссия устанавливает новую дату приёмки.
3. Технологическая часть
3.1 Чистка, мойка машины, её деталей, узлов и агрегатов
Чистка и мойка сушильного барабана снаружи и внутри его корпуса выполняется обслуживающим его технологическим персоналом при подготовке к ремонту. Для этого используются ломы, лопаты, металлические скребки и щётки, ветошь, вода под давлением и сжатый воздух из резиновых шлангов. В процессе ремонта сушильного барабана чистка и мойка агрегатов, узлов и деталей производится в несколько стадий: после снятия их с машины, разборки агрегатов на узлы и узлов -на детали. Это делается с целью провести их качественную дефектовку и ремонт, т. к. грязь, ржавчина и смазка затрудняют проведение таких работ. С крупных деталей и узлов сушильного барабана (роликоопор, их рам, корпуса, барабана, бандажей, корпусов подшипников) вначале лопатами, ломиками, скребками удаляют грязь, затем обдувают сжатым воздухом. Относительно небольшие детали и узлы моют в моечной ванне, установленной на ремонтной площадке, в керосине или дизельном топливе и моющих растворах вручную с применением ветоши. Ржавчину удаляют растворами 25% соляной кислоты с добавлением 1% цинка, выдерживая в течение 2-3 часов, нагар удаляют выдержкой деталей в ванне с раствором кальцинированной и каустической соды, мыла при температуре 80-90°С, после чего промывают сначала в холодной, а затем в горячей воде или обработкой стальными щётками, шаберами.
3.2 Технология разборки машины, применяемое оборудование и инструменты
Для разборки сушильного барабана используется кран-стреловой, грузоподъёмностью 25 тс, гидродомкраты грузоподъёмностью 100 тс, переносные инвентарные леса Q - 5тс, винтовые съёмники и, для разборки снятых узлов - оборудование ремонтно-механического цеха предприятия. Разбирают его в следующем порядке: система подачи и сжигания топлива - электродвигатель - редуктор - ограждения - подвенцовая шестерня и венцовая шестерня,- уплотнения корпуса барабана - корпус барабана - роликоопоры. Рамы роликоопор ремонтируют на месте установки.
У венцовой шестерни вначале разбирают болтовые соединения крепления верхней половины к корпусу и ко второй половине (для этого перед разборкой барабан приводом поворачивают так, чтобы плоскость её разъёма была горизонтальной), затем верхнюю половину снимают и укладывают на шпальные клетки на ремонтной площадке. Затем наматывают на корпус канаты лебёдок, закрепив их концы на корпусе, поворачивают его на 180°. И так же снимают вторую половину. Корпус барабана снимают так: под него устанавливают четыре гидродомкрата, на них укладывают два заранее изготовленных стальных пояса, домкратами поднимают его на высоту 150-200 мм, под пояса укладывают клетки из деревянных брусьев и на них опускают пояса.
Роликоопоры вначале отсоединяют от рамы, разбирают их регулировочные устройства и лебёдками или домкратами корпуса их подшипников перемещают от оси барабана по направляющим рамы и затем снимают с неё.
3.3 Дефектовка деталей и узлов, применяемые инструменты
Дефектовкой деталей называется установление их технического состояния. Дляэтого применяются осмотры и измерения инструментами.
Корпус барабана может иметь следующие дефекты:
Износ внутренней поверхности, трещины. Для определения износа к стенке барабана параллельно оси прикладывают поверочную линейку и измерительной линейкой измеряют зазоры между их поверхностями. Отдельные участки корпуса,имеющие износы стенок свыше 20% их толщины, выбраковываются. Трещины определяются визуально. Детали ячейковых теплообменников и пересыпных полок внутри барабана могут иметь износы,изгиб и скручивание, определяемые визуально или измерением их толщины штангенциркулями, линейками.
Бандажи могут иметь износ в виде раскатки и шелушения поверхностей катания, задиры и трещины. Величину износов определяют измерением их толщины линейками и диаметров в 3-х сечениях (по краям и посредине), для чего рулетку обматывают вокруг бандажа и измеряют длину окружности. Длину окружностей можно измерить во время работы барабана прикладыванием калиброванных роликов к поверхности катания. Шелушение определяется визуально. Задиры и трещины определяются визуально. Бандажи выбраковываются при износе свыше 20%.
Опорные и упорные ролики могут иметь износ опорной поверхности, в результате чего появляется овальность и конусность, задиры и трещины. Износ их определяется измерением диаметров 3-х сечениях рулеткой, вычисляется овальность и конусность. Ролики выбраковываются при трещинах глубиной более 20% толщины кольца и уменьшении его из-за износа так же на 20%.
У венцовой и подвенцовой шестерён происходит износ, выкрашивание и поломка зубьев, и задиры на их поверхностях, образовавшие трещин: на ободе. Износ зубьев определяется измерением штангензубодером или шаблоном и набором щупов их толщины. При износе зубьев свыше 30%, выкрашивании и поломке шестерни подлежат выбраковке. Шестерни редуктора имеют такие же неисправности.
Посадочные поверхности подвенцовой шестерни, роликов, шестерён редуктора, муфт могут иметь износ, задиры, овальность и конусность, трещины на ступицах.
Износ определяется измерением их диаметров нутромером, остальные дефекты - визуально. Выбраковывают при износах, свыше допустимых, и сквозных трещинах. Шпоночные пазы могут иметь износ в виде смятия боковых поверхностей, который измеряется шаблонами и набором щупов.
Подшипники качения могут иметь износ в виде раковин поверхностей колец, тел качения/трещин, разрушение, смятие, трещины и разрушение сепараторов. Смятие, трещины определяются визуально, а износы - измерением индикаторами часового типа биения наружных колец относительно внутренних в приспособлениях. При износах, свыше допустимых (определяются по таблицам), трещинах и поломках подшипники выбраковываются.
Рамы роликоопор могут иметь коррозию, изгиб и скручивание отдельных элементов. Трещины и поломку. Изгиб и скручивание определяется измерением зазоров измерительной линейкой, между поверхностями элементов и прикладываемой к ним поверочной линейки, остальные дефекты - визуально.
Вал приводной, валы редукторов и оси роликов могут иметь следующие неисправности:
износ рабочих поверхностей шеек, задиры, износ стенок шпоночных пазов, задиры на них, износ шлице;
износ резьбовых поверхностей, смятие и срыв ниток резьбы;
скручивание шеек, изгиб осей.
Для определения износа шеек микрометром измеряют их диаметры в 3-х сечениях (на расстоянии 5 мм от концов и посредине) в вертикальной и горизонтальной плоскостях, подсчитывают овальность и конусность и сравнивают с допустимыми, определяемыми по справочным таблицам.
Износ боковых стенок шпоночных пазов в виде смятия определяют, измеряя штангенциркулем их ширину и сравнивая с чертёжными размерами, или с помощью шаблонов и наборов щупов. Износ шлицев измеряют шаблонами и набором щупов. Задиры определяют визуально при осмотре.
Износ резьб определяют, проверяя их резьбовыми калибрами, а срыв ниток - визуально.
Изгиб валов определяют измерением индикаторами часового типа. Для этого вал закрепляют в центрах токарного станка или укладывают шейки на призмы, установленные на поверочной плите. Индикатор закрепляют в штативе, который устанавливают на направляющие токарного станка или поверочную плиту.
Измерительный стержень индикатора подводят к валу, устанавливают стрелку индикатора на ноль поворотом шкалы и, поворачивая вал на 90°, 180°, 270° и 360°, записывают показания индикатора. Наибольшее из них будет равно величине изгиба вала.
Скручивание шеек определяют, устанавливая шпоночные пазы горизонтально и измеряя высотное положение их концов штангенрейсмусом.
3.4 Технология ремонта и восстановления деталей
Ремонт сушильного барабана начинается с измерения отклонений оси его корпуса (излома), при условии, что роликоопоры не требуют замены. Измерения производятся нивелиром; и по их результатам производится регулировка положения роликов относительно оси корпуса барабана.
При дефектах участков корпуса барабана и бандажей, вызывающих выбраковку, их заменяют. Для этого мелом наносятся окружности, по которым будет разрезаться корпус и удаляемый участок (его стропят и стропы навешивают на крюк крана), барабан газовыми горелками разрезают по окружностям и повреждённый участок удаляют, а на его место устанавливают заранее изготовленный новый и после центровки с осью барабана, электросваркой прихватывают к оставшимся частям корпуса, убирают подставки и, поворачивая корпус приводом, приваривают к ним сварочной проволокой, используя сварочные автоматы. Трещины, не вызывающие выбраковку корпуса барабана, засверливают по концам сверлом 2-5 мм, снимают фаски и заваривают качественным электродом, или на неё накладывают стальную заплату и приваривают к корпусу. Детали ячейковых теплообменников и пересыпные полки при износах, изгибе и скручивании, превышающих допустимые, срезают газовой горелкой и приваривают электросваркой новые. Износы бандажей и роликов при первых ремонтах устраняют чистовой обточкой. Для этого переносные токарные приспособления закрепляют на раме и опорах роликов и, используя привод для вращения, обтачивают ролики и бандажи под ремонтные размеры, после чего проверяют и регулируют положение роликов. Трещины у роликов и бандажей при глубине, меньше 20% их толщины заваривают так же, как у корпуса барабана.
При первых ремонтах сушильного барабана при износах зубьев венцовой и подвенцовой шестерён и зубчатых колёс редукторов, имеющих ось симметрии, не превышающих 30%, их поворачивают на валах на 180°. При износах свыше 30% и других дефектах - заменяют.
Неглубокие задиры (менее 0,5 мм) рабочих поверхностей зубьев, бандажей, роликов, шеек валов зачищают бархатными напильниками, шлифовальными шкурками, а глубокие - заплавляют сваркой и зачищают шлифовальным кругом. При износе посадочных поверхностей подвенцовой шестерни, зубчатых колёс редукторов, роликов, муфт их наплавляют ручным способом электронаплавки электродами, по составу близкими к сталям этих деталей, отжигают, растачивают на токарных станках и шлифуют на внутришлифовальных станках. При износах шпоночных пазов их заплавляют, зачищают шлифовальным кругом и нарезают новый паз против заплавленного.
Изношенные шейки валов наплавляют сварочной проводкой полуавтоматами в среде защитных газов или ручной электронаплавкой качественными электродами и после отжига обтачивают и шлифуют, на токарных и шлифовочных станках. Резьбовые шейки протачивают и нарезают резьбу номинального размера. Изогнутые валы и оси правят под прессом, предварительно нагрева их до 600°-700°С. При скручивании валов свыше допустимого, их выбраковывают. Задиры на шейках зачищаются "бархатными" напильниками и наждачной шкуркой. Подшипники качения при предельно не допустимых неисправностях не восстанавливаются.
Неисправные элементы при деформациях, свыше допустимых, правят с нагревом или срезают газовой горелкой и приваривают заранее подготовленные. Трещины -завариваются электросваркой.
Для качественного проведения капитального ремонта сушильного барабана необходимо применять ведомости дефектов его узлов, технологические карты ремонта и восстановления деталей, "ремонтные" чертежи.
3.5 Сборка, обкатка и испытание машины
Сборка сушильного барабана производится в порядке, обратном разборке (см. п. 4.2.), и применяется так же оборудование. Отремонтированные детали роликоопор, привода собираются вначале в сборочные единицы, а единицы - в агрегаты (редуктор). Устанавливаются они по отвесам, опущенным с горизонтальных струн. Роликоопоры устанавливают на рамы, совмещая отметки на корпусах подшипников с отвесами, после чего рулеткой измеряют расстояние между осями и отклонение от параллельности. Затем на ролики устанавливают стальной клин с углом в 3°, а на него - уровень и измеряют отклонения углов наклона роликов от угла наклона барабана (3°) и регулируют их положение постановкой металлических подкладок под корпуса подшипников. После регулировки корпуса подшипников крепят к раме. Корпус сушильного барабана вместе с временными опорами приподнимают гидродомкратами, убирают деревянные клетки и бандажами устанавливают на роликоопоры и измеряют и регулируют положение его относительно оси вращения смещением корпусов подшипников роликов на рамах. Затем устанавливают уплотнения концов и привод. Сборка привода начинается с установки одной из половин венцовой шестерни сверху на пакеты пластин, центрируют её относительно оси корпуса барабана, после чего болтами подсоединяют к корпусу. Затем с помощью лебёдок и крана поворачивают корпус барабана на 180° и аналогично устанавливают и крепят вторую половину шестерни и соединяют их между собой болтами. После этого, поворачивая корпус лебёдками через 90° на полный оборот, индикаторами измеряют и регулируют биение шестерни относительно оси вращения (оно не должно превышать 1мм). Подвенцовую шестерню предварительно устанавливают на плиту фундаментную по отвесам, совмещая отметки на корпусах подшипников с отвесами, измеряют боковой (он должен быть не более 0,5 мм) и радиальный (0,25 мм) зазоры, регулируют их смещением корпусов подшипников подвенцовой шестерни. Затем временно закрепляют корпуса подшипников, смазывают несколько зубьев краской и лебёдкой поворачивают барабан. На поверхности зубьев венцовой шестерни остаются отпечатки, по которым судят о правильности зацепления и проводят точную регулировку положения подвенцовой шестерни относительно венцовой.