Машины и аппараты химических производств и предприятий строительных материалов
по приборам следят за температурой, степенью разряжения в различных зонах внутри корпуса и при необходимости регулируют их, изменяя количество сжигаемого топлива, воздуха в горючей смеси и прикрывая или приоткрывая шибер дымососа;
следят за тем, чтобы на каждой стадии материал подавался равномерно и в него не попадали посторонние предметы.
4. Охрана труда и противопожарная защита
4.1 Основные правила техники безопасности при подготовке и проведении капитального ремонта машины
Создание безопасных условий работы ремонтников при подготовке и проведении капитального ремонта машины обеспечиваются выполнением изложенных ниже мероприятий правил техники безопасности.
Все рабочие должны пройти общий инструктаж по технике безопасности и перед выполнением каждой ремонтной работы (операции) - непосредственно на рабочем месте.
Перед использованием ремонтного оборудования и переносного механизированного инструмента оно должно быть осмотрено и определена его исправность. При осмотре необходимо обращать особое внимание на состояние изоляции проводов, наличие и состояние заземления, ограждений, надёжность и исправность крепёжных узлов и их затяжку. Пользоваться неисправным оборудованием и инструментом категорически запрещается. Перед началом работы необходимо проверить его работу "вхолостую".
Для разборки и сборки сушильного барабана будет применяться кран грузоподъёмностью 25О КН (пневмоколёсный) .К его управлению допускаются лица, прошедшие обучение, сдавшие экзамены и имеющие удостоверение на право управления. Зацеплять детали, материалы и другие грузы имеют право рабочие, прошедшие обучение и сдавшие экзамены и имеющие удостоверение стропальщика. Используемые чалочные и грузозахватные приспособления и тара должны иметь прикреплённую к ним бирку, на которой указывается инвентарный номер, дата испытания, грузоподъёмность. Перед применением их необходимо осмотреть и установить исправность. Запрещается поднимать заваленные чем-либо грузы и грузы, вес которых неизвестен, а также откручивать болты крепления детали или узлы, находясь под ними.
Сварщики должны работать в брезентовом костюме и обуви, а для защиты глаз от электрической дуги и пламени горелки – использовать очки и маски со светозащитными стеклами. Перед началом работы необходимо осмотреть сварочный трансформатор и провода. Они должны иметь надёжную изоляцию: отдельные куски проводов должны соединяться болтами с гайками, устанавливаемые в отверстия клемм, а место соединения - изолировано. Заземляющий провод к детали должен подсоединяться быстросъёмной резьбовой струбциной. Место сварки должно ограждаться переносными щитами для защиты вблизи работающих от ослепления сварочной дугой. При сварке и резке металла и при выполнении других работ внутри корпуса барабана работу должны выполнять не менее двух рабочих, один из которых выполняет роль страхующего. Кроме того, должна быть обеспечена надёжная вентиляция внутри корпуса, и использоваться диэлектрические коврики, галоши и перчатки, а для освещения - переносные лампы напряжением не выше 12 В. Газосварочное оборудование (горелки, редукторы, баллоны) перед употреблением должны осматриваться и устанавливаться их исправность. На штуцерах резиновые шланги должны крепиться стальными хомутами, стягиваемыми болтами с гайками. Для подсоединения шлангов к редуктору, а редуктора - к баллонам необходимо пользоваться гаечными ключами из цветных сплавов. Баллоны с газами должны перевозиться на специально оборудованной тележке и располагаться не ближе 10 м от открытого огня и 5 м - от закрытых нагревательных приборов. Необходимо не допускать попадания горюче-смазочных материалов на штуцера горелок, редукторов, баллонов и шлангов, т.к. это может привести к взрыву при подаче газов.
4.2 Основные правила противопожарной защиты при капитальном ремонте машины
Пожарная безопасность ремонтного персонала обеспечивается строгим соблюдением и выполнением изложенных ниже мероприятий и правил. Все участвующие в ремонте рабочие должны пройти инструктаж по пожарной безопасности перед началом работы. При этом им должны быть указаны места, опасные в пожарном отношении, возможные источники возникновения пожара (горюче-смазочные и моющие материалы которые могут воспламениться от электрической дуги, пламени горелки, брызг расплавленного металла и шлака, изоляции электропроводов от короткого замыкания). Каждый, участвующий в ремонте, должен знать, как и что делать при возникновении пожара, как выйти из помещения при необходимости. На ремонтной площадке должны находиться средства пожаротушения (пожарный щит с инвентарём, песок в стальном ящике, брезентовые полости, водяные рукава и гидранты для их подключения).
При возникновении пожара очаг возгорания необходимо потушить, используя воду, песок и полости, огнетушители. При возгорании изоляции электропроводов необходимо их отключить и только после этого тушить сухим песком, порошковыми огнетушителями и накрывать брезентовой полостью. Применять для этого пенные огнетушители, воду, а также сырой песок категорически запрещается. Если потушить очаг не удаётся, необходимо удалить всех людей из помещения в безопасное место и вызвать пожарную команду.
4.3 Охрана окружающей среды при капитальном ремонте машины
Основными загрязнителями атмосферного воздуха рабочей зоны при проведении капитального ремонта сушильного барабана являются газы, выделяющиеся при резке и сварке металлов, и топочные газы с пылью при их удалении. Поэтому место сварки должно оборудоваться приточно-вытяжной вентиляцией, а топочные газы перед выбросом в атмосферу - очищаться от пыли в циклонах и электрофильтрах. Промышленная вода на ремонтной площадке может загрязняться от попадания в неё горюче-смазочных и моющих материалов. Поэтому необходимо эти материалы хранить в герметичной таре в установленных местах. Категорически запрещается сливать их остатки в канализацию помещения, а при проливах - удалять, используя древесные опилки и ветошь. Ветошь, новая и использованная, должна отдельно храниться в металлических закрытых ящиках.
5. Специальная часть
5.1 Схема, устройство и работа машины
На ОАО "Красносельскстройматериалы" для сушки гранулированного шлака применяется прямоточный сушильный барабан. У которого направление движения высушиваемого материала (гранулированного шлака) совпадают с направлением движения топочных газов внутри барабана. Сушильный барабан состоит из следующих основных частей (см. рис. 7.1):
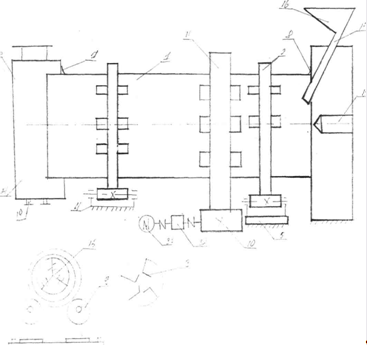
Рис. 5.1 Схема сушильного барабана: 1 - корпус, 2 - бандаж (2 шт); 3 -пересыпные полки, 4 - рама, 5 - роликоопора, 6 - пылевая камера, 7 - уплотнение; 8 - уплотнение, 9 - ролик упорный (2 шт), 10 - венец зубчатый, 11 - шестерня подвенцовая, 14 - кожух, 15 - топка, 16 - бункер. 17 - труба загрузочная, 18 -горелка, 19 - патрубок (2шт), 32 - редуктор, 33 - электродвигатель.
Корпус барабана 1 сварен из отдельных обегаек из листовой стали 09ГС2. Внутри для увеличения теплоотдачи между материалом и топочными газами на отдельных его участках установлены стальные решетки из листовой стали, а на остальных - пересыпные полки 3 приварены к корпусу. При движении материала внутри корпуса его куски захватываются полками 3. поднимаются ими на некоторую высоту и ссыпаются с них, оказываясь в потоке горячих газов. Снаружи на корпус надеты два бандажа 2, которыми он опирается на две роликоопоры. Они представляют массивные стальные цилиндрические кольца, свариваемые из двух половин при монтаже сушильного барабана. Между внутренней поверхностью бандажей 2 и наружной корпуса установлены пакеты стальных пластин, приваренных к корпусу, на которые опираются бандажи. В холодном состоянии между пакетами пластин и бандажами имеются зазоры, которые переходят в натяги в процессе работы из-за нагрева и расширения корпуса барабана. Роликоопоры состоят (см. черт. ДПМА 02 01 00 00 00 80): из пары стальных роликов, напрессованных на оси, на концы которых надеты сферические двухрядные шарикоподшипники, установленные в стальных разъёмных корпусах. Корпуса подшипников установлены на рамах 4 с направляющими, по которым они могут перемещаться с помощью винтовых регулировочных устройств 13, сближаясь друг к другу или отдаляясь, и крепятся к ним болтами. Таким образом производится регулировка положения роликоопор относительно оси корпуса барабана. Барабан 1 установлен под углом 3° к горизонту для того, чтобы обеспечить движение материала внутри него. Во время работы он может смещаться вдоль оси под действием веса, поэтому для предотвращения схода бандажей с роликов роликоопор 5 установлены у нижнего бандажа два упорных ролика 9,11, состоящие из роликов, установленных в роликовых радиально-упорных подшипниках, надетых на неподвижные оси. Верхняя часть корпуса барабана 1 входит в проём в стенке топки 15 для сжигания топлива, а нижняя - в пылевую камеру 6. Пылевая камера 6 имеет патрубки, к которым подсоединяются газоходы для удаления газов из корпуса в пылеосадительные установки для о чистки их от пыли перед выбросом в атмосферу. Для недопущения попадания наружного воздуха внутрь корпуса 1 на его концах установлены уплотнения 7 и 8. Вращается барабан от привода, состоящего из электродвигателя 33, редуктора 32,подвенцовой шестерни 11 и зубчатого венца 10. Устройство и установка подвенцовой шестерни аналогичны устройству роликоопор. Корпуса подшипников подвенцовой шестерни 11 крепятся болтами к неподвижной раме 4. Зубчатый венец 10 состоит из двух половин, скрепляемых болтами. Устанавливается он на приваренных к барабану пакетах пластин и крепится к ним болтами. Сверху венец 10 и подвенцовые шестерни 9, 11 укрыты кожухом 14 для защиты от попадания пыли и в целях обеспечения безопасности обслуживающего персонала. Подача материала из бункера 16 производится через топку, поэтому сушка материала начинается, как только он попадает в нее. Топливо (природный газ) сжигается в горелке 18, куда оно подаётся вместе с воздухом и, смешиваясь, образуют горючую смесь. Газы, образующиеся при сгорании горючей смеси, из горелки попадают внутрь корпуса барабана 1, и, двигаясь по нему под действием разражения, создаваемого дымососом пылеулавливающей установки, отдают тепло непосредственно материалу, стенкам корпуса барабана 1, решётке, пересыпным полкам 3 (а те - материалу), охлаждаются и через патрубки 19 отводятся в пылеулавливающую установку. Работает сушильный барабан следующим образом. Материал (шлак), загружаемый в бункер 25 ленточным питателем, непрерывно поступает по трубе 26 внутрь корпуса барабана 1, проходит по нему и через патрубки 19 пылевой камеры выгружается на ленту ленточного конвейера, который уносит его на дальнейшую обработку.
5.2 Расчёт основных параметров машины
Исходные данные:
наружный диаметр барабана - Дб = 2800 мм = 2,8 м; внутренний Дб = 2760 мм = 2,76 м; длина барабана Lб = 20 м;
высушиваемый материал - гранулированный шлак плотностью ρ = 700 кг/м3;
влажность материала - начальная Wн = 22%, конечная Wк = 3%;
частота вращения барабана пб = 4,2 мин 1. Расчёт производим используя (Л - 1) - С. 163, 164.
наклон оси барабана к горизонту, %;ί= %.
Определяем время сушки порции материала:
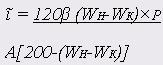
где β - коэффициент заполнения корпуса барабана материалом, β = 0,1...0,25; принимаем β = 0,2; А - паросъём, кг/(м3/ч); А = 45ч 65 кг/(м3/ч); принимаем А = 55 кг/(м3/ч);
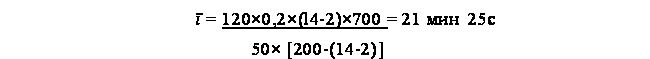
Определяем производительность сушильного барабана, как транспортирующего механизма:
Пм = А0 Ч v ЧКз Чρ
где А0 - площадь внутреннего сечения корпуса барабана, м2;
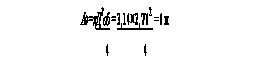
v - скорость перемещения материала внутри барабана вдоль его оси, м/с;
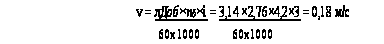
Кз - коэффициент заполнения материалом объёма барабана; Кз = 0,1;
Пм = 6 Ч 0,018 Ч0,1Ч 700 = 7,56 кг/с = 27,2 т/ч
Определяем внутренний объём корпуса барабана:
Voб = А0 Ч L = 6 Ч 20 = 120 м2
Определяем производительность сушильного барабана по выходу влаги:
Пw = Пм [Wн : (100 - Wн) - Wk : (100 - Wk)] = [(14-2): (100-14) - 2 : (100 - 2)] x 7,56 = 0,9 кг/с
Определяем требуемый объём сушильного барабана, как сушильного агрегата:
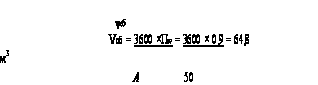
Размеры сушильного барабана обеспечивают его работу как теплового агрегата, т. к.
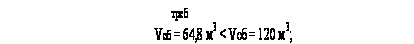
5.3 Расчёт мощности, подбор электродвигателя и кинематический и силовой расчёт привода
Определяем вес вращающихся частей сушильного барабана:
Gвр = Gб + Gm
где Gб - вес барабана в сборе; Gб= 166 КН (заводские данные); Gm - вес материала, находящегося в корпусе барабана, КН;
Gm = V б ЧK3ЧρЧ g=120Ч0,l Ч 0,7Ч9,81 = 82,4 КН;
Gвр = 166+ 82 = 248 КН.
5.3.1 Построение кинемической схемы
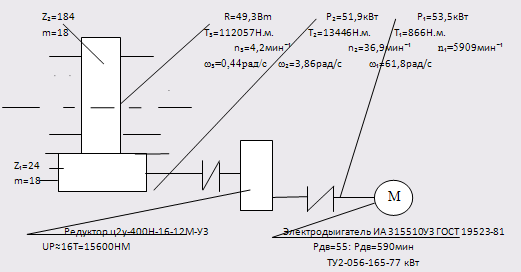
Рис.5.2. Кинематическая схема сушильного барабана
5.3.2 Кинематический и силовой расчёт привода
Определяем мощность, затрачиваемую на подъём материала барабаном при сушке по формуле:
Р1 = 1,95 R30бЧ LЧωб, кВт
где ωб - угловая скорость вращения барабана, рад/с
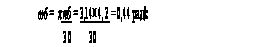
R б - внутренний радиус барабана, м;
R0б =Д0б/2 = 2,76/2 = 1,38 м
Р1 = 1,95 Ч 1,383 Ч 20 Ч 0,21 = 21,5 кВт.
Определяем мощность, расходуемую на преодоление трения в подшипниках качения опорных роликов:
P2 = 0,115 Gвр Ч r Чωр, кВт
Gобщ - вес вращательных частей барабана и материала; Свр = 440 КН; r – радиус вращения опорных роликов, м; r = 0,4 м; ωр - угловая скорость вращения роликов, рад/с;
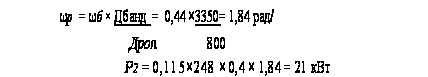
Определяем мощность, расходуемую на преодоление трения качения бандажей по роликам по формуле:
Р3 = 0,0029GврЧ ωб = 0,0029 Ч 248 Ч 0,44 = 0,3 кВт
Определяем потребную мощность электродвигателя по формуле:
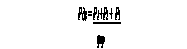
где ŋпр — КПД, учитывающий потери мощности на преодоление трения в приводном механизме и в уплотнениях барабана; ŋпр = 0,7...0,8, принимаем ŋпр -0,75.
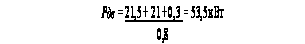
По найденной требуемой мощности подбираем двигатель марки 4А 315510 УЗ ГОСТ 19523-81.
Таблица 1. Техническая характеристика электродвигателя
| Условное обозначение | мощно-сть,кВт | частота вращения, мин ' | Размеры вала | |
| диаметр | длина | |||
| 4А 315510 УЗ ГОСТ 19523 - 81 | 55 | 590 | 75 | 140 |
Определяем передаточное число привода:
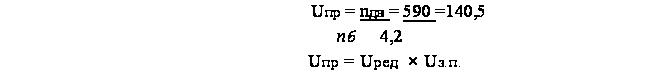
где Uред - передаточное число редуктора; принимаем Uред =16
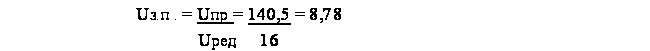
Uз.п .- передаточное число зубчатой передачи
Определяем частоту вращения, угловые скорости, мощности и вращающие моменты на каждом валу:
1 вал:
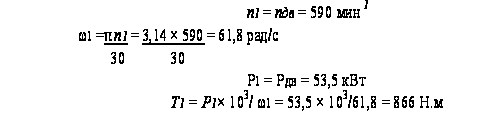
2 вал:
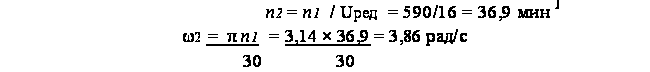
Р2 = Р1Чŋред, принимаем ŋред = 0,97; Р2 = 53,5 Ч 0,97 = 51,9 кВт
T2 = Р2Ч 103/ ω2 = 51,9Ч 103/3,86= 13446 Н.м.
На барабане
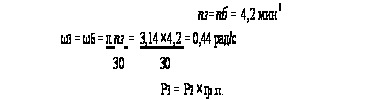
где ŋз.п. - КПД зубчатой передачи; ŋз.п. = 0,95.. .0,96; принимаем ŋз.п. = 0,95
T3 = Р3 Ч 103/ ω3 = 49,3 Ч 103/0,44 = 112057 Н.м.
Результаты расчётов заносим на рис. 5.2.
Подбираем стандартный редуктор цилиндрический марки Ц2У-400Н 16-12М-У3 ТУ2-056-165-77
Таблица. Техническая характеристика редуктора
| Условное обозначение | Передаточное число | Номинальный вращающийся момент на ведомом валу | Размеры шеек валов | |||
| ведущий | ведомый | |||||
| диаметр | длина | диаметр | длина | |||
| Ц2У-400Н-16-12М--УЗТУ2-056-165-77 | 16 | 15600 Н.м | 140 | 240 |
т = 8 Z = 40 |
300 |
5.4 Расчёт передач на прочность
5.4.1 Расчёт зубчатой передачи
Исходные данные:
передаваемый зубчатым венцом вращающий момент - Tз = 112057 Н.м;
передаточное число передачи Uз.п. = 8,78;
работа непрерывная, при временных перегрузках до 20%
Проектный расчёт
Так как передача укрыта кожухом, проектный расчёт ведём на контактную выносливость зубьев в последовательности, рекомендованной (3) - С. 35-46.
Определяем межосевое расстояние передачи:
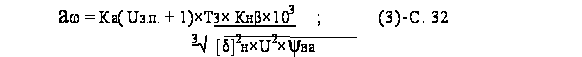
где Ка = 49,5 - для прямозубых передач;
Кнβ – коэффициент, учитывающий неравномерность распределения нагрузки по ширине венца; Кнβ = 1... 1,15; принимаем Кнβ = 1,15 по ГОСТ 2185-69;
ψва - коэффициент ширины зубчатого венца; ψва=в/А; принимаем ψва= 0,125;
[δ]н - допускаемое контактное напряжение, МПа;
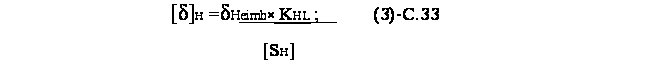
δHeimb - предел контактный выносливости при базовом числе циклов;
KHL - коэффициент долговечности; KHL = 1;
[Sн] - коэффициент безопасности; [Sн] = 1,2.
Принимаем для изготовления подвенцовой шестерни сталь 45
ГОСТ 1050-88, имеющую δТ= 340 МПа, δв = 690 МПа, средняя твёрдость 200 НВ, термообработка улучшение, а для зубчатого венца - сталь 45Л ГОСТ 1050-88, δв = 520 МПа, δt = 290 МПа, средняя твёрдость - 180 НВ, термообработка - нормализация ((3) - С.34, табл. 3.3.). Для выбранных сталей находим:
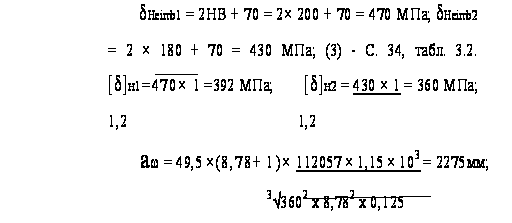
Принимаем аω = 2500 мм по ГОСТ 2185-76
Определяем модуль: m = (0,01..0,02) аω = 2500 Ч(0,01..0,02) = 25..50 мм;
принимаем m = 25 мм по ГОСТ 2185-76.
Определяем числа зубьев (суммарное , шестерни зубчатого венца)',
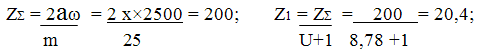
принимаем Z1 = 20; Z2 = ZΣ – Z1 = 200 - 20 = 180;
- уточняем межосевое расстояние:
аω = 0,5 ZΣ Ч m = 0,5 Ч 200 Ч 25 = 2500 мм - оно не изменилось;
- уточняем передаточное число:
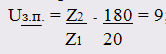
увеличение Uз.п. составляет:
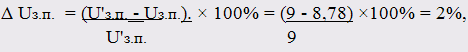
что допустимо.
Вычисляем параметры шестерни и зубчатого венца:
1) делительные диаметры – d1 (шестерни) = m Ч Z1 = 25 Ч 20 = 500 мм;
- d2 (зубчатого венца) = m Ч Z2 = 25 Ч 180 = 4500 мм;
2) наружные диаметры – da1 = d1+ 2m = 500 + 2 Ч 25 = 550 мм;
-da2 = d2 + 2m = 4500 + 2 Ч 25 = 4550 мм;
3) диаметр впадины – df1 = d1 - 2,5m = 500 - 2,5 Ч 25 = 437,5 мм;
- df2 = d2 - 2,5m = 4500 - 2,5 Ч 25 = 4437,5 мм;
4) ширину – b1 = b2 +15 мм = 315 +15 мм = 330 мм;
- b2 = аω Ч ψва = 2500 Ч 0,125 = 312,5 мм; принимаем b2= 315 мм
Определяем силы в зацеплении зубьев:
1) окружная
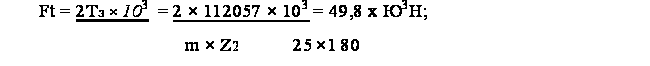
2) радиальная Fr = Ft Ч tg 20° = 49,8 Ч 103 Ч 0,364 = 18,1Ч103Н; Определяем окружную скорость:
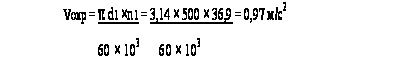
По vокр назначаем 8-ю степень точности передачи b1=330ММ





