Модернизация управляющего блока тюнера
после окончания обновления информации
по будильнику
периодические (с периодом SQW)
Вход
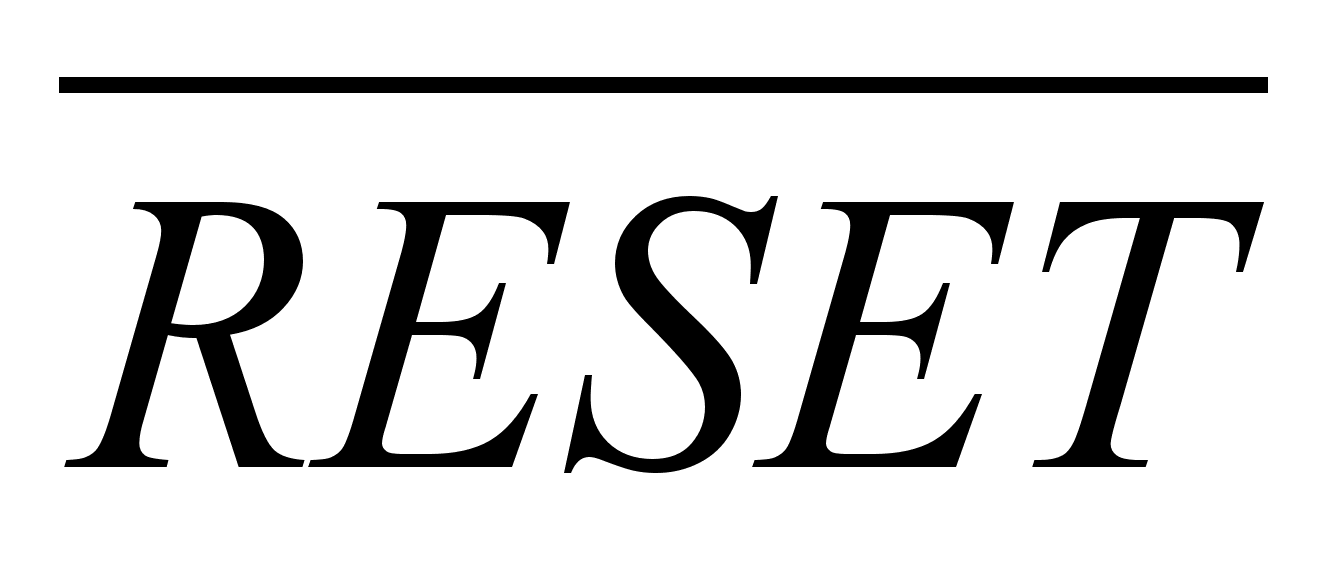 предназначен
для установки
в исходное
состояние
узлов микросхемы,
ответственных
за связь с
микропроцессорной
системой.
- «0» – никакое
вмешательство
со стороны
процессора
невозможно.
На ход часов,
календарь и
содержание
ячеек ОЗУ этот
вход не влияет.
Вход PS (датчик питания) – контроль непрерывности подачи питающего напряжения. Он подключается таким образом, чтобы напряжение на нем падало до 0 при любом, даже кратковременном отключения питания микросхемы.
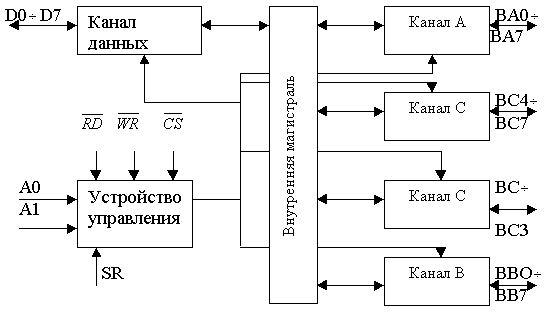
Устройство ввода-вывода. Программное устройство ввода-вывода параллельной информации, применяется в качестве элемента ввода-вывода общего назначения, сопрягающего различные типы периферийных устройств с магистралью данных систем обработки информации.
Обмен информацией между магистралью данных систем и микросхемой 580ВВ85 осуществляется через 8 разрядный двунаправленный трехстабильный канал данных. Для связи с периферийными устройствами используется 24 линии В/В, сгруппированные в три 8 разрядных канала ВА, ВВ, ВС, направление передачи информации и режимы работы которых определяются программным способом.
1-4;
37-40 – ВА3 – ВА0; ВА7 10 18 5
-
6
-
7 – GND - - - общий. 8,9 – А0, А1 – вход – младший разряд адреса 26 – Uсс – питание. 35 – SR – вход – установка исходного состояния. 36
-
Микросхема может функционировать в 3-х основных режимах. В режиме 0 обеспечивается возможность синхронной программно управляемой передачи данных через 2 независимых 8 разрядных канала ВА, ВВ и два 4 разрядных канала ВС. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 18 | ||||||
В режиме 1 обеспечивается возможность ввода или вывода информации в/или из периферийного устройства через 2 независимых 8 разрядных канала ВА, ВВ по сигналам квитирования. При этом линии канала С используются для приема и выдачи сигналов управления обменом. В режиме 2 обеспечивается возможность обмена информацией с периферийными устройствами через двунаправленную 8 разрядную шину ВА по сигналам квитирования. Для передачи и приема сигналов управления обменом используются 5 линий канала ВС. Выбор
соответствующего
канала и направление
передачи
информации
через канал
определяется
сигналами
А0, А1 и сигналами
|
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 19 | ||||||
 ВА4
– входы/выходы
– информационный
канал А.
 - вход – чтение.
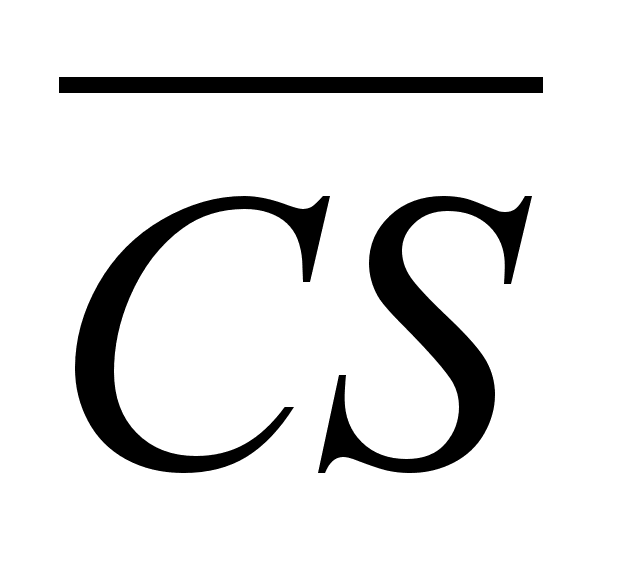 - вход – выбор
кристалла.
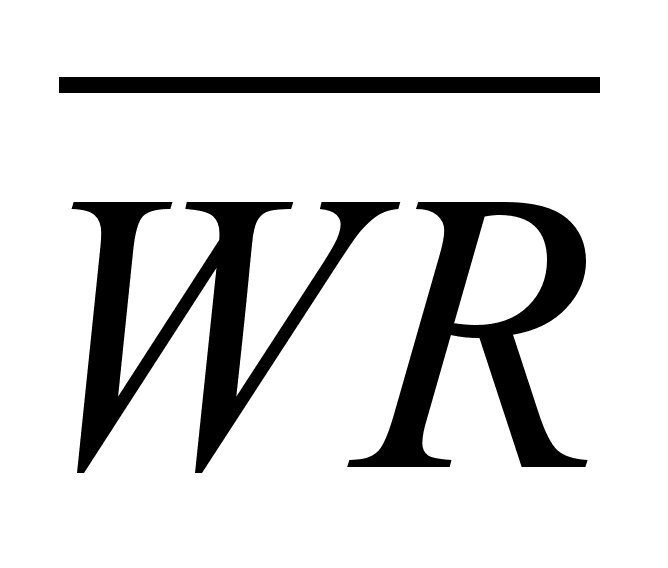 - вход – запись.

Фиксирующая схема. Как уже отмечалось выше необходимо подавать сигналы в блок индикации № канала (2 индикатора) в строго определенные моменты времени. Для этого необходимо предусмотреть устройство, которое по сигналам от процессора, будет пропускать информацию на один из индикаторов блока индикации. В качестве элементов фиксирующей схемы будем использовать 2 регистра типа 1533UP23. Регистр, аналогичный UP22, нос 8 тактируемыми триггерами. Регистр принимает и отображает информацию синхронно с положительным перепадом на тактовом входе.
Таким образом, подавая тактирующие сигналы на вход С (№11) регистра 1533UP23, мы разрешаем прохождение сигналов на соответствующий индикатор в строго определенные моменты времени. Согласующая схема. Для организации вывода информации в остальные блоки тюнера будем использовать регистр 1533UP23, тактируемый сигналами от микропроцессора. Для приема информации в устройство управления будем использовать шинный формирователь 1533АП6. Как известно шинный формирователь обеспечивает передачу информации в обоих направлениях. Для обеспечения только ввода данных вывод №1 соединим с корпусом. Если появится необходимость в выводе большего количества информации из устройства управления, то с помощью микросхемы 1533АП6 можно будет решить данную проблему. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 20 | ||||||
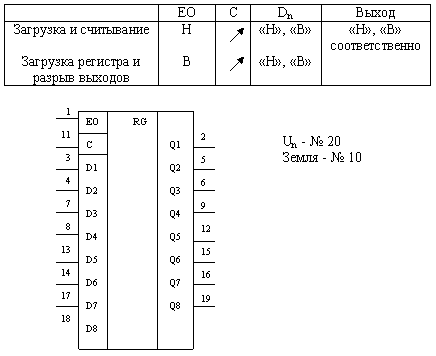
Схема дешифрации. В
предыдущих
главах были
рассмотрены
основные блоки
схемы управления
и было отмечено,
что МП в строго
определенные
моменты времени
должен взаимодействовать
с определенными
микросхемами.
Поэтому в данной
схеме необходимо
предусмотреть
устройство,
которое по
сигналам от
процессора,
будет подключать
к его шинам
адреса или
данных ту или
иную микросхему
или группу
микросхем.
Из этого можно
заключить,
что в схеме
системы должен
протекать
некоторый
процесс однозначного
выбора и он
организуется
подачей на
линии адреса
А11 Микросхема
1533ИД7 – высокоскоростной
дешифратор,
преобразующий
трехразрядный
код А0 Дешифрация
происходит,
когда на входах
В
качестве
информационных
сигналов будем
использовать
сигналы, поступающие
по адресным
линиям А11 Цифро-аналоговый преобразователь. Для преобразования цифровой информации в аналоговую необходимо использовать ЦАП.
|
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 21 | ||||||
 (№4)
и
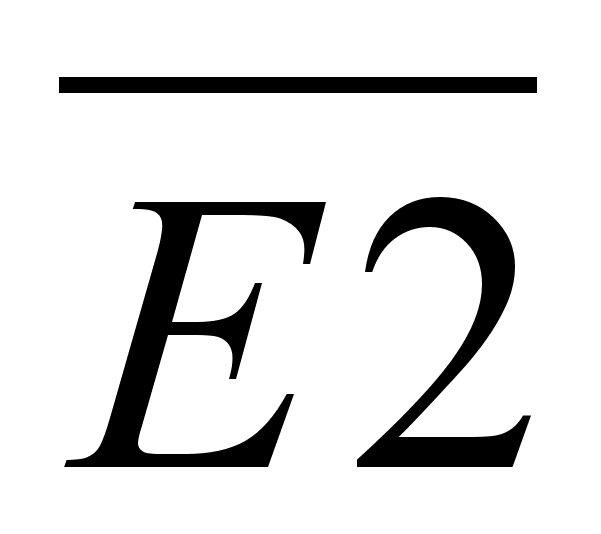 (№5),
напряжение
низкого уровня,
а на входе Е3(№6)
высокого. При
других логических
уровнях на
входах разрешения,
на всех выходах
имеются напряжения
высокого уровня.

Основной характеристикой ЦАП является разрешающая способность, определяемая числом разрядов N. Теоретически ЦАП, преобразующий N-разрядные двоичные коды, должен обеспечивать 2N различных значений выходного сигнала с разрешающей способностью (2N-1)-1. В нашем случае необходимо организовать формирование 3-х аналоговых сигналов ANL1, ANL2 и ANL3, которые будут пропорциональны цифровым сигналам на выходах канала А, В, С микросхемы 580ВВ55 соответственно. Значит необходимо предусмотреть 3 цифро-аналоговых преобразователя. Свой выбор я остановил на 10 разрядном ЦАП прецизионного типа 572ПА1. Для построения полной схемы преобразователя к микросхеме 572ПА1 необходимо подключить операционный усилитель. В качестве операционного усилителя будем использовать К140УД8, имеющего схему внутренней коррекции. Дополнительные пояснения к схеме управления. Во избежание записи или считывания «ложной» информации во время включения или выключения напряжения питания в схеме устройства управления предусмотрена микросхема DD8 – четырехканальный коммутатор цифровых и аналоговых сигналов. Прежде чем последовательность коротких импульсов подавать на вход SID микропроцессора, необходимо обеспечить хорошую стабильность длительности данных импульсов, т.к. на входе элемента Шмидта все они будут иметь разную длительность. В составе серий ТТЛ имеется несколько аналого-импульсных схем – ждущих мультивибраторов. Они позволяют расширить длительность коротких импульсов, сформировать импульсы нужной длительности с хорошей стабильностью по длительности. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 22 | ||||||
2.3. Выбор и обоснование применения элементной базы. Для создания разрабатываемого устройства согласно техническому заданию необходимо применить комплектующие отечественного производства и максимально использовать стандартные компоненты и изделия. Исходя из этого выбор элементной базы будет следующим. Резисторы, конденсаторы, диоды и другие дискретные компоненты. Для применения в разрабатываемом устройстве были выбраны резисторы марки МЛТ мощностью 0,125 Вт. Выбор был сделан, исходя из соображений достаточной надежности, точности и низкой общей стоимости прибора. Резисторы марки МЛТ в достаточной степени удовлетворяют вышеприведенным требованиям и являются одной из наиболее распространенных марок резисторов, что сыграло решающую роль при их выборе. Другие дискретные компоненты выбраны исходя из аналогичных соображений. Интегральные микросхемы. Ввиду большого разнообразия серий микросхем, пригодных для использования в разрабатываемом устройстве и значительного количества параметров микросхем, их выбор аналогично выбору дискретных компонентов затруднителен. Поэтому выбор микросхем будет произведен по их параметрам. Справочные данные. 512 ВИ1 Un=5
В Iпотр, мА. статический режим 0,1 динамический режим при fmax тактовых импульсов 4 fmin 0,1 Выходной
ток высокого
(низкого) уровня
при Uвых
Н=4,1 В, (UвыхL=0,4
В), мА
– 1,0 Входной ток, мкА 1. 1821ВМ85
Допустимые предельные значения: Температура
окружающей
среды - -10 Направление
на всех выводах
по отношению
к корпусу –
-0,5 Мощность рассеивания – 1,5 Вт. Статические
параметры в
диапазоне
температур
-10 |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 23 | ||||||
3. КОНСТРУКТОРСКО-ТЕХНОЛОГИЧЕСКИЙ РАЗДЕЛ 3.1. Выбор и определение типа платы, ее технологии изготовления, класса точности, габаритных размеров, материала, толщины, шага координатной сетки. 1. По конструкции печатные платы с жестким и гибким основанием делятся на типы: односторонние двусторонние многослойные Для данного изделия необходимо использовать двустороннюю печатную плату с металлизированными монтажными и переходными отверстиями. Несмотря на высокую стоимость, ДПП с металлизированными отверстиями характеризуются высокими коммутационными свойствами, повышенной прочностью соединения вывода навесного элемента с проводящим рисунком платы и позволяет уменьшить габаритные размеры платы за счет плотного монтажа навесных элементов. Для изготовления печатной платы в соответствии с ГОСТ 4.010.022 и исходя из особенностей производства выбираем комбинированный позитивный метод, т.к. по сравнению с остальными методами он обладает лучшим качеством изготовления, достаточно хорошими характеристиками, и есть возможность реализации металлизированных отверстий. 2. В соответствии с ГОСТ 2.3751-86 для данного изделия необходимо выбрать четвертый класс точности печатной платы. 3. Габаритные размеры печатных плат должны соответствовать ГОСТ 10317-79. Для ДПП максимальные размеры могут быть 400 х 400 мм. Габаритные размеры данной печатной платы удовлетворяют требованиям данного ГОСТа. 4. В соответствии с требованиями ГОСТ 4.077.000 выбираем материал для платы на основании стеклоткани – стеклотекстолит СФ-2-50-1,5 ГОСТ 10316-78. Толщина 1,5 мм. Т.к печатные платы из эпоксидного стеклотекстолита характеризуются меньшей деформацией, чем печатные платы из фенольного и эпоксидного гетинакса. В качестве фольги, используемой для фольгирования диэлектрического основания будет использована медная фольга т. к алюминиевая фольга уступает медной из-за плохой паяемости, а никелевая - из-за высокой стоимости. 5. В соответствии с ГОСТ 2.414078 и исходя из особенностей схемы, выбираем шаг координатной сетки 1,25 мм. Способ получения рисунка – фотохимический. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 31 | ||||||
3.2. Описание технологии производства.Производство ПП характеризуется большим числом различных механических, фотохимических и химических операций. При производстве ПП можно выделить типовые операции, разработка и осуществление которых производится специалистами различных направлений. Для изготовления ПП был выбран комбинированный позитивный метод. 3.2.1. Резка заготовок. Фольгированные диэлектрики выпускаются размерами 1000-1200 мм, поэтому первой операцией практически любого технологического процесса является резка заготовок. Для резки фольгированных диэлектриков используют роликовые многоножевые прецизионные ножницы. Скорость резания плавно регулируется в пределах 2-13,5 м/мин. Точность резания ±1,0 мм. Для удаления пыли, образующейся при резании заготовки, ножницы оборудованы пылесосом. В данном технологическом процессе будем применять многоножевые роликовые ножницы при скорости резания 5 м/мин. Из листов фольгированного диэлектрика многоножевыми роликовыми ножницами нарезается заготовки требуемых размеров с припуском на технологическое поле по 10 мм с каждой стороны. Далее с торцов заготовки необходимо снять напильником заусенцы во избежание повреждения рук во время технологического процесса. Качество снятия заусенцев определяется визуальным контролем. Резка заготовок не должна вызывать расслаивания диэлектрического основания, образования трещин, сколов, а также царапин на поверхности заготовок. 3.2.2. Образование базовых отверстий. Базовые отверстия необходимы для фиксации платы во время технологического процесса. Сверление отверстий является разновидностью механической обработки. Это одна из самых трудоемких и важных операций. При выборе сверлильного оборудования необходимо учитывать следующие основные особенности: изготовление нескольких тысяч отверстий в смену, необходимость обеспечения перпендикулярных отверстий поверхности платы, обработка плат без заусенцев. При сверлении важнейшими характеристиками операции являются: конструкция сверлильного станка, геометрия сверла, скорость резания и скорость осевой подачи. Для правильной фиксации сверла используются специальные высокоточные кондукторы. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 32 | ||||||
Кроме того, необходимо обеспечить моментальное удаление стружки из зоны сверления. Как известно стеклотекстолит является высокоабразивным материалом, поэтому необходимо применять твердосплавные сверла. Применение сверл из твердого сплава позволяет значительно повысить производительность труда при сверлении и улучшить чистоту обработки отверстий. В большинстве случаев заготовки сверлят в пакете, высота пакета до 6 мм. В данном технологическом процессе, заготовки сверлят в пакете на сверлильном станке С-106. Скорость вращения сверла при этом должна быть в пределах 15 000-20 000 об/мин, а осевая скорость подачи сверла - 5-10 мм/мин Заготовки собираются в кондукторе, закрепляются и на сверлильном станке просверливаются базовые отверстия. Качество просверленных отверстий определяется визуально. 3.2.3. Подготовка поверхности заготовок. От состояния поверхности фольги и диэлектрика во многом определяется адгезия наносимых впоследствии покрытий. Качество подготовки поверхности имеет важное значение, как при нанесении фоторезиста, так и при осаждении металла. Широко используют химические и механические способы подготовки поверхности или их сочетание. Консервирующие покрытия легко снимаются органическим растворителем, с последующей промывкой в воде и сушкой. Окисные пленки, пылевые и органические загрязнения удаляются последовательной промывкой в органических растворителях (ксилоле, бензоле, хладоне) и водных растворах фосфатов, соды, едкого натра. Удаление оксидного слоя толщиной не менее 0,5 мкм производят механической очисткой крацевальными щетками или абразивными валками. Недостаток этого способа - быстрое зажиривание очищающих валков, а затем, и очищающей поверхности. Часто для удаления оксидной пленки применяют гидроабразивную обработку. Высокое качество зачистки получают при обработке распыленной абразивной пульпой. Гидроабразивная обработка удаляет с фольги заусенцы, образующиеся после сверления, и очищает внутренние медные торцы контактных площадок в отверстиях многосторонних печатных плат от эпоксидной смолы. Высокое качество очистки получают при сочетании гидроабразивной обработки с использованием водной суспензии и крацевания. На этом принципе работают установки для зачистки боковых поверхностей заготовок и отверстий печатных плат нейлоновыми щетками и пемзовой суспензией. Обработка поверхности производится вращающимися латунными щетками в струе технологического раствора. Установка может обрабатывать заготовки максимальным размером 500х500 мм при их толщине 0,1-3,0 мм, частота вращения щеток 1200 об/мин, усилие поджатия плат к щеткам 147 Н. Химическое удаление оксидной пленки (декапирование) наиболее эффективно осуществляется в 10 %-ном растворе соляной кислоты. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 33 | ||||||
 10%.
 С.
К качеству очистки фольгированной поверхности предъявляют высокие требования, так как от этого во многом зависят адгезия фоторезиста и качество рисунка схемы. В данном технологическом процессе подготовка поверхности заготовок производится декапированием заготовок в 5% соляной кислоты и обезжириванием венской известью. Для этого необходимо поместить заготовки на 15 сек в 5%-ный раствор соляной кислоты при температуре 180-250 С, затем промыть заготовки в течение 2-3 мин в холодной проточной воде при температуре 180-250 С, далее зачистить заготовки венской известью в течение 2-3 мин, снова промыть заготовки в холодной проточной воде при температуре 180-250 С в течение 2-3 мин, затем декапировать заготовки в 5%-ном растворе соляной кислоты в течение 1-3 сек при температуре 180-250 С, опять промыть заготовки в холодной проточной воде в течение 1-2 мин при температуре 20±20 C, промыть заготовки в дистиллированной воде при температуре 20±20 C в течение 1-2 мин, и затем сушить заготовки сжатым воздухом при температуре 180-250 С до полного их высыхания. После всех этих операций необходимо проконтролировать качество зачистки поверхности фольги. Контроль рабочий. 3.2.4. Нанесение рисунка. От фоторезиста очень часто требуется высокое разрешение, а это достигается только на однородных, без проколов пленках фоторезистов, имеющих хорошее сцепление с фольгой. Вот почему предъявляются такие высокие требования к предыдущим операциям. Необходимо свести до минимума содержание влаги на плате или фоторезисте, так как она может стать причиной проколов или плохой адгезии. Все операции с фоторезистом нужно проводить в помещении при относительной влажности не более 50 %. Для удаления влаги с поверхности платы применяют сушку в термошкафах. В данном технологическом процессе применяется сухой пленочный фоторезист СПФ-2, наносимый на ламинаторе КП 63.46.4. В данном случае рисунок схемы получают методом фотопечати. Для этого перед нанесением фоторезиста заготовку необходимо выдержать в сушильном шкафу при температуре 75±50. С в течение 1 часа, затем последовательно на необходимую сторону заготовки нанести фоторезист, обрезать ножницами излишки по краям платы, освободить базовые отверстия от фоторезиста, выдержать заготовки при неактиничном освещении в течение 30 мин при температуре собрать пакет из фотошаблона и платы, экспонировать заготовки в установке экспонирования КП 6341, снова выдержать заготовки при неактиничном освещении в течение 30 мин при температуре 180 С, проявить заготовку в установке проявления АРС-2.950.000, затем промыть платы в мыльном растворе, промыть заготовки в холодной проточной воде в течение 1-2 мин при температуре 20±20 С, декапировать заготовки в 20%-ном растворе серной кислоты в течение 1 мин при температуре 20±20 С, снова промыть заготовки в холодной проточной воде в течение 1-2 мин при температуре 20±20 С, сушить заготовки сжатым воздухом. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 34 | ||||||
После этого следует проконтролировать проявленный рисунок. После экспонирования заготовки, перед проявлением, необходимо удалить пленку, защищающую фоторезист. 3.2.5. Нанесение защитного лака. Лак наносится для того, чтобы защитить поверхность платы от процесса химического меднения. Лак обычно наносится окунанием в ванну с лаком, поливом платы с наклоном в 10-150 или распылением из пульверизатора. Затем плата сушится в сушильном шкафу при температуре 60-1500 С в течение 2-3 ч. Температура сушки задается предельно допустимой температурой для навесных электрорадиоэлементов, установленных на печатную плату. Лак для защитного покрытия должен обладать следующими свойствами: высокой влагостойкостью, хорошими диэлектрическими параметрами (малыми диэлектрической проницаемостью и тангенсом угла диэлектрических потерь), температуростойкостью, химической инертностью и механической прочностью. При выборе лака для защитного покрытия следует также учитывать свойства материалов, использованных для изготовления основания печатной платы и для приклеивания проводников, чтобы при полимеризации покрытия не произошло изменения свойств этих материалов. Существуют различные лаки для защитного покрытия, такие как лак СБ-1с на основе фенолформальдегидной смолы, лак Э-4100 на основе эпоксидной смолы, лак УР-231 и другие. В данном технологическом процессе в качестве защитного покрытия применяется лак УР-231. Для нанесения лака на поверхность заготовки необходимо окунуть заготовки в кювету с лаком на 2-3 сек, температура лака должна быть в пределах 18-250 С, а затем следует сушить заготовки в термошкафе КП 4506 в течение 1,5 часов при температуре 1200 С. 3.2.6. Сверление отверстий. Наиболее трудоемкий и сложный процесс в механической обработке печатных плат - получение отверстий под металлизацию. Их выполняют главным образом сверлением, так как сделать отверстия штамповкой в применяемых для производства плат стеклопластиках трудно. Для сверления стеклопластиков используют твердосплавный инструмент специальной конструкции. Применение инструмента из твердого сплава позволяет значительно повысить произ-сть труда при сверлении и зенковании и улучшить чистоту обработки отверстий. Чаще всего сверла изготавливают из твердо углеродистых сталей марки У-10, У-18, У-7. В основном используют две формы сверла: сложно профильные и цилиндрические. Так как стеклотекстолит является высокоабразивным материалом, то стойкость сверл невелика. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 35 | ||||||
При выборе сверлильного оборудования необходимо учитывать такие особенности, как изготовление нескольких миллионов отверстий в смену, диаметр отверстий 0,4 мм и меньше, точность расположения отверстий 0,05 мм и выше, необходимость обеспечения абсолютно гладких и перпендикулярных отверстий поверхности платы, обработка плат без заусенцев и так далее. Точность и качество сверления зависит от конструкции станка и сверла. В настоящее время используют несколько типов станков для сверления печатных плат. В основном это многошпиндельные высокооборотные станки с программным управлением, на которых помимо сверлений отверстий в печатных платах одновременно производится и зенкование или сверление отверстий в пакете без зенкования. Сверление не исключает возможности получения отверстий и штамповкой, если это допускается условиями качества или определяется формой отверстий. Так, штамповкой целесообразно изготавливать отверстия в односторонних платах не требующих высокого качества под выводы элементов и в слоях МПП, изготавливаемых методом открытых контактных площадок, где перфорационные окна имеют прямоугольную форму. В данном технологическом процессе сверление отверстий производится на одно-шпиндельном сверлильном станке КД-10. Перед сверлением отверстий необходимо подготовить заготовки и оборудование к работе. Для этого нужно промыть заготовки в растворе очистителя в течение 1-2 мин при температуре 22±20 С, промыть заготовки в холодной проточной воде в течение 1-2 мин при температуре 20±20 С, промыть заготовки в 10% растворе аммиака в течение 1-2 мин при температуре 20±20 С, снова промыть заготовки в холодной проточной воде в течение 2-3 мин при температуре 18±20 С, подготовить станок КД-10 к работе согласно инструкции по эксплуатации, затем обезжирить сверло в спирто-бензиновой смеси, собрать пакет из трех плат и фотошаблона, далее сверлить отверстия согласно чертежу. После сверления необходимо удалить стружку и пыль с платы и продуть отверстия сжатым воздухом. После этого следует проверить количество отверстий и их диаметры, проверить качество сверления. При сверлении не должно образовываться сколов, трещин. Стружку и пыль следует удалять сжатым воздухом. 3.2.7. Химическая металлизация. Химическое меднение является первым этапом металлизации отверстий. При этом возможно получение плавного перехода от диэлектрического основания к металлическому покрытию, имеющих разные коэффициенты теплового расширения. Процесс химического меднения основан на восстановлении ионов двухвалентной меди из ее комплексных солей. Толщина слоя химически осажденной меди 0,2-0,3 мкм. Химическое меднение можно проводить только после специальной подготовки - каталитической активации, которая может проводиться одноступенчатым и двухступенчатым способом. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 36 | ||||||
При двухступенчатой активации печатную плату сначала обезжиривают, затем декапируют торцы контактных площадок. Далее следует первый шаг активации - сенсибилизация, для чего платы опускают на 2-3 мин в соляно-кислый раствор дихлорида олова. Второй шаг активации - палладирование, для чего платы помещают на 2-3 мин в соляно-кислый раствор дихлорида палладия. Адсорбированные атомы палладия являются высокоактивным катализатором для любой химической реакции. При одноступенчатой активации предварительная обработка (обезжиривание и декапирование) остается такой же, а активация происходит в коллоидном растворе, который содержит концентрированную серную кислоту и катионы палладия при комнатной температуре. В данном случае процесс химического меднения состоит из следующих операций: обезжирить платы в растворе три натрий фосфата и кальцинированной соли в течение 5-10 мин при температуре 50-600 С; промыть платы горячей проточной водой в течение 1-2 мин при температуре 50-600 С; промыть платы холодной проточной водой в течение 1-2 мин при температуре 20±20 С; декапировать торцы контактных площадок в 10%-ном растворе соляной кислоты в течение 3-5 сек при температуре 18-250 С; промыть платы холодной проточной водой в течение 1-2 мин при температуре 18-250 С; промыть платы в дистиллированной воде в течение 1-2 мин при температуре 18-250 С; активировать в растворе хлористого палладия, соляной кислоты, двухлористого олова и дистиллированной воды в течение 10 мин при температуре 18-250 С; промыть платы в дистиллированной воде в течение 1-2 мин при температуре 20±20 С; промыть платы в холодной проточной воде в течение 1-2 мин при температуре 20±20 С; обработать платы в растворе ускорителя в течение 5 мин при температуре 20±20 С; промыть платы в холодной проточной воде в течение 1-2 мин при температуре 20±20 С; произвести операцию электрополировки с целью снятия металлического палладия с поверхности платы в течение 2 мин при температуре 20±20 С; промыть платы горячей проточной водой в течение 2-3 мин при температуре 50±20 С; протереть поверхность платы бязевым раствором в течение 2-3 мин; промыть платы холодной проточной водой в течение 1-2 мин при температуре 20±20 С; произвести визуальный контроль электрополировки (плата должна иметь блестящий или матовый вид, при появлении на плате темных пятен, которые не удаляются во время промывки, необходимо увеличить время электрополировки до 6 мин); произвести операцию химического меднения в течение 10 мин при температуре 20±20 С; промыть платы в холодной проточной воде в течение 1-2 мин при температуре 20±20 С; визуально контролировать покрытие в отверстиях. 3.2.8. Удаление защитного лака. Перед гальваническим меднением необходимо снять слой защитного лака с поверхности платы. В зависимости от применяемого лака существуют различные растворители. Некоторые лаки, возможно, снять ацетоном. В данном технологическом процессе защитный лак снимается в растворителе 386. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 37 | ||||||
Для этого платы необходимо замочить на 2 часа в растворителе 386, а затем снять слой лака беличьей кистью, после этого промыть платы в холодной проточной воде в течение 2-3 мин при температуре 20±20 С, контролировать качество Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||