Модернизация управляющего блока тюнера
3.2.9. Гальваническая затяжка.
Слой химически осажденной меди обычно имеет небольшую толщину (0,2-0,3 мкм), рыхлую структуру, легко окисляется на воздухе, непригоден для токопрохождения, поэтому его защищают гальваническим наращиванием (“затяжкой”) 1-2 мкм гальванической меди.
Для этого необходимо декапировать платы в 5%-ном растворе соляной кислоты в течение 1-3 сек при температуре 18-250 С, промыть платы в холодной проточной
воде в течение 2-3 мин при температуре 18-250 С, зачистить платы венской известью в течение 2-3 мин при температуре 18-250 С, промыть платы в холодной проточной воде в течение 2-3 мин при температуре 18-250 С, снова декапировать заготовки в 5%-ном растворе соляной кислоты в течение 1-3 сек при температуре 18-250 С, промыть платы в холодной проточной воде в течение 1-2 мин при температуре 20±20 С, промыть платы в дистиллированной воде в течение 1-2 мин при температуре произвести гальваническую затяжку в течение 10-15 мин при температуре 20±20 С, промыть платы холодной проточной водой в течение 1-2 мин при температуре 18-250 С, сушить платы сжатым воздухом при температуре 18-250 С до полного их высыхания, контролируя качество гальванической затяжки (отверстия не должны иметь непокрытые участки, осадок должен быть плотный, розовый, мелкокристаллический).
3.2.10. Электролитическое меднение (гальваническая металлизация) и нанесение защитного покрытия.
После гальванической затяжки слой осажденной меди имеет толщину 1-2 мкм. Электролитическое меднение доводит толщину в отверстиях до 25 мкм, на проводниках - до 40-50 мкм.
Электролитическое меднение включает в себя следующие операции: ретушь под микроскопом краской НЦ-25 беличьей кистью № 1; декапирование плат в 5%-ном растворе соляной кислоты в течение 1-3 сек при температуре 20±20 С; промывка плат холодной проточной водой в течение 1-2 мин при температуре 20±20 С; зачистка плат венской известью в течение 2-3 мин при температуре 18-250 С; промывка плат холодной проточной водой в течение1-2 мин при температуре 18-250 С; декапирование плат в 5%-ном растворе соляной кислоты в течение 1мин при температуре 18-250 С; промыть платы холодной проточной водой в течение 1-2 мин при температуре 18-250 С; произвести гальваническое меднение в растворе борфтористоводородной кислоты, борной кислоты, борфтористоводородной меди и
дистиллированной воды в течение 80-90 мин при температуре 20±20 С; промыть платы холодной проточной водой в течение 1-2 мин при температуре 20±20 С; произвести визуальный контроль покрытия (покрытие должно быть сплошным без подгара, не допускаются механические повреждения, отслоения и вздутия).
Чтобы при травлении проводники и контактные площадки не стравливались их необходимо покрыть защитным металлическим покрытием. Существует различные металлические покрытия (в основном сплавы), применяемые для защитного покрытия. В данном технологическом процессе применяется сплав олово-свинец. Сплав олово-свинец стоек к воздействию травильных растворов на основе персульфата аммония, хромового ангидрида и других, но разрушается в растворе хлорного железа, поэтому в качестве травителя раствор хлорного железа применять нельзя.
Для нанесения защитного покрытия необходимо промыть платы дистиллированной водой в течение 1-2 мин при температуре 18-250 С, затем произвести гальваническое покрытие сплавом олово-свинец в растворе борфтористоводородной кислоты, борной кислоты, мездрового клея, нафтохинондисульфоновой кислоты, 25%-ного аммиака, металлического свинца, металлического олова, гидрохинона и дистиллированной воды в течение 12-15 мин при температуре 20±20 С, промыть платы в горячей проточной воде в течение 1-2 мин при температуре 50±50 С, промыть платы в холодной водопроводной воде в течение 1-2 мин при температуре 20±20 С, сушить платы сжатым воздухом в течение 2-3 мин при температуре 20±20 С, удалить ретушь ацетоном с поля платы, контролируя качество покрытия (покрытие должно быть сплошным без подгара, не допускаются механические повреждения, отслоения и вздутия).
3.2.11. Снятие фоторезиста.
Перед операцией травления фоторезист с поверхности платы необходимо снять. При большом объеме выпуска плат это следует делать в установках снятия фоторезиста (например, АРС-2.950.000). При небольшом количестве плат фоторезист целесообразней снимать в металлической кювете щетинной кистью в растворе хлористого метилена.
В данном технологическом процессе фоторезист снимаетсять в установке снятия фоторезиста АРС-2.950.000 в течение 5-10 мин при температуре 18-250 С, после этого необходимо промыть платы в холодной проточной воде в течение 2-5 мин при температуре 18-250 С.
3.2.12. Травление меди с пробельных мест.
При изготовлении ПП, важнейшим этапом, является формирование проводящего рисунка схемы, является процесс травления (удаления) меди с непроводящих (пробельных) участков схемы. Травление является сложным окислительно-восстановительным, в котором травильный раствор служит окислителем.
Существует несколько видов травления: травление погружением, травление с барботажем, травление разбрызгиванием, травление распылением. Травление с барботажем заключается в создании в объеме травильного раствора большого количества пузырьков воздуха, которые приводят к перемешиванию травильного раствора во всем объеме, что способствует увеличению скорости травления.
Существует также несколько видов растворов для травления: раствор хлорного железа, раствор персульфата аммония, раствор хромового ангидрида и другие. Чаще всего применяют раствор хлорного железа.
Скорость травления больше всего зависит от концентрации раствора. При сильно- и слабо концентрированном растворе травление происходит медленно. Наилучшие результаты травления получаются при плотности раствора 1,3 г/см3. Процесс травления зависит также и от температуры травления. При температуре выше 250 С процесс ускоряется, но портится защитная пленка. При комнатной температуре медная фольга растворяется за 30 сек до 1 мкм.
В данном технологическом процессе в качестве защитного покрытия использован сплав олово-свинец, который разрушается в растворе хлорного железа. Поэтому в качестве травильного раствора применяется раствор на основе персульфата аммония.
В данном случае применяется травление с барботажем. Для этого необходимо высушить плату на воздухе в течение 5-10 мин при температуре 18-250 С, при необходимости произвести ретушь рисунка белой краской НЦ-25, травить платы в растворе персульфата аммония в течение 5-10 мин при температуре не более 500 С, промыть платы в 5%-ном растворе водного аммиака, промыть платы в горячей проточной воде в течение 3-5 мин при температуре 50-600 С, промыть платы в холодной проточной воде в течение 2-5 мин при температуре 18-250 С, сушить платы на воздухе в течение 5-10 мин при температуре 18-250 С, проконтролировав качество травления (фольга должна быть вытравлена в местах, где нет рисунка. Оставшуюся около проводников медь подрезать скальпелем. На проводниках не должно быть протравов).
3.2.13. Осветление печатной платы.
Осветление покрытия олово-свинец проводится в растворе двухлористого олова, соляной кислоты и тиомочевины. Для этого необходимо погрузить плату на 2-3 мин в раствор осветления при температуре 60-700 С, промыть платы горячей проточной водой в течение 2-3 мин при температуре 55±50 С, промыть платы холодной проточной водой в течение 1-2 мин при температуре 18±50 С, промыть платы дистиллированной водой в течение 1-2 мин при температуре 18±50 С.
3.2.14. Оплавление металлорезиста.
Оплавление печатной платы производится с целью покрытия проводников и металлизированных отверстий оловянно-свинцовым припоем. Наиболее часто применяют конвейерную установку инфракрасного оплавления ПР-3796.
Для оплавления печатных плат необходимо высушить платы в сушильном шкафу КП-4506 в течение 1 часа при температуре 80±50 С, затем флюсовать платы флюсом ВФ-130 в течение 1-2 мин при температуре 20±50 С, выдержать платы перед оплавлением в сушильном шкафу в вертикальном положении в течение 15-20 мин при температуре 80±50 С, подготовить установку оплавления ПР-3796 согласно инструкции по эксплуатации, загрузить платы на конвейер установки, оплавить плату в течение 20мин при температуре 50±100 С, промыть платы от остатков флюса горячей проточной водой в течение 1-2 мин при температуре 50±100 С, промыть плату холодной проточной водой в течение 1-2 мин при температуре 20±50 С, промыть плату дистиллированной водой в течение 1-2 мин при температуре 20±50 С, сушить платы в течение 45 мин при температуре 85±50 С в сушильном шкафу КП-4506, проконтролировав качество оплавления на поверхности проводников и в металлизированных отверстиях визуально.
Проводники должны иметь блестящую гладкую поверхность. Допускается на поверхности проводников наличие следов кристаллизации припоя и частично непокрытые торцы проводников.
Не допускается отслаивание проводников от диэлектрической основы и заполнение припоем отверстий диаметром большим 0,8 мм. Не допускается наличие белого налета от плохо отмытого флюса на проводниках и в отверстиях печатной платы.
3.2.15. Механическая обработка по контуру.
Механическая обработка необходима для обрезки печатных плат по размерам (отрезка технологического поля) и снятия фаски. Существует несколько способов механической обработки печатных плат по контуру.
Бесстружечная обработка печатных плат по контуру отличается низкими затратами при использовании специальных инструментов. При этом исключается нагрев обрабатываемого материала. Обработка осуществляется дисковыми ножницами. Линия реза должна быть направлена так, чтобы не возникло расслоения материала. Внешний контур односторонних печатных плат при больших сериях формируется на скоростных прессах со специальным режущим инструментом. Многосторонние печатные платы бесстружечным методом не обрабатываются, так как велика возможность расслоения.
Механическая обработка печатных плат по контуру со снятием стружки осуществляется на специальных дисковых пилах, а также на станках для снятия фаски. Эти станки снабжены инструментами или фрезами из твердых сплавов или алмазными инструментами. Скорость резания таких станков 500-2 000 мм/мин. эти станки имеют следующие особенности: высокую скорость резания, применение твердосплавных или алмазных инструментов, резка идет с обязательным равномерным охлаждением инструмента, обеспечение незначительных допусков, простая и быстрая замена инструмента.
Широко используют широкоуниверсальный фрезерный станок повышенной точности типа 675П. На станке выполняют фрезерные работы цилиндрическими, дисковыми, фасонными, торцовыми, концевыми, шпоночными и другими фрезами. В данном технологическом процессе обрезка платы производится с помощью дисковых ножниц, а снятие фасок - на станке для снятия фасок типа ГФ-646. Для этого необходимо обрезать платы на дисковых ножницах, снять фаски на станке для снятия фасок ГФ-646, промыть платы в горячей воде с применением стирально-моющего средства "Лотос" в течение 2-3 мин при температуре 55+/-5 С, затем промыть платы в дистиллированной воде в течение 1-2 мин при температуре 20+/-2 С, сушить платы в сушильном шкафу КП 4506. После этого следует визуально проконтролировать печатные платы на отслаивание проводников. 3.2.16. Маркировка плат. Маркировка плат осуществляется с помощью сеткографии, трафаретной черной краской ТНПФ-01. Метод основан на несении специальной краски на плату путем продавливания ее резиновой лопаткой (ракелем) через сетчатый трафарет, на котором необходимый рисунок образован ячейками сетки, открытыми для продавливания. Маркировка должна сохранятся в течение всего срока службы, не должна стираться или смываться при воздействии моющих растворов, лаков и спиртобензиновой смеси. Маркировка состоит из товарного знака завода-изготовителя, обозначения платы, заводского номера, года и месяца выпуска, монтажных знаков и символов, облегчающих сборку узлов и регламентные работы при эксплуатации. 3.2.17. Нанесение защитного покрытия. Защитное покрытие на плату наносится с помощью кисти или специальной распылительной камеры, в качестве защитного материала может использоваться лак, флюсы ацитоноканифольные или спиртоканифольные. 3.2.18. Окончательный контроль. Окончательный контроль платы проводится либо визуально, либо проверкой отдельных параметров платы. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 42 | ||||||
3.3. Конструкторский расчет элементов печатной платы. 1. Шаг координатной сетки – 1,25 мм. 2. Определяем минимальную ширину печатного проводника по постоянному току: вmin1= Imax=30 мА t=0,02 мм jдоп=75 А/мм2 3. Определяем минимальную ширину проводника исходя из допустимого падения напряжения на нем: вmin2= Uдоп вmin2= 4. Номинальное значение диаметров монтажных отверстий: d=dэ+bdно+Г, dно=0,1 мм, Г=0,3 мм. а) для микросхем dэ=0,5 мм d=0,9 мм б) для резисторов dэ=0,5 мм d=0,9 мм в) для диодов и стабилитронов dэ=0,5 мм d=0,9 мм г) для транзисторов dэ=0,5 мм d=0,9 мм д) для конденсаторов dэ=0,5 мм d=0,9 мм е) для разъема dэ=1 мм d=1,4 мм 5. Рассчитанные значения сводятся к предпочтительному ряду размеров монтажных отверстий: 0,7; 0,9; 1,1; 1,3; 1,5 мм. Номинальное значение диаметров монтажных отверстий для разъема: d=1,5 мм. 6. Минимальное значение диаметра металлизированного отверстия: dmin dmin 7. Диаметр контактной площадки: D=d+dво+2вm+вво+(2d+2p+в2но)1/2 dво=0,5 мм; вm=0,025 мм вво=вно=0,05 мм р=0,05 мм; d=0,05 мм |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 43 | ||||||
 ,
где
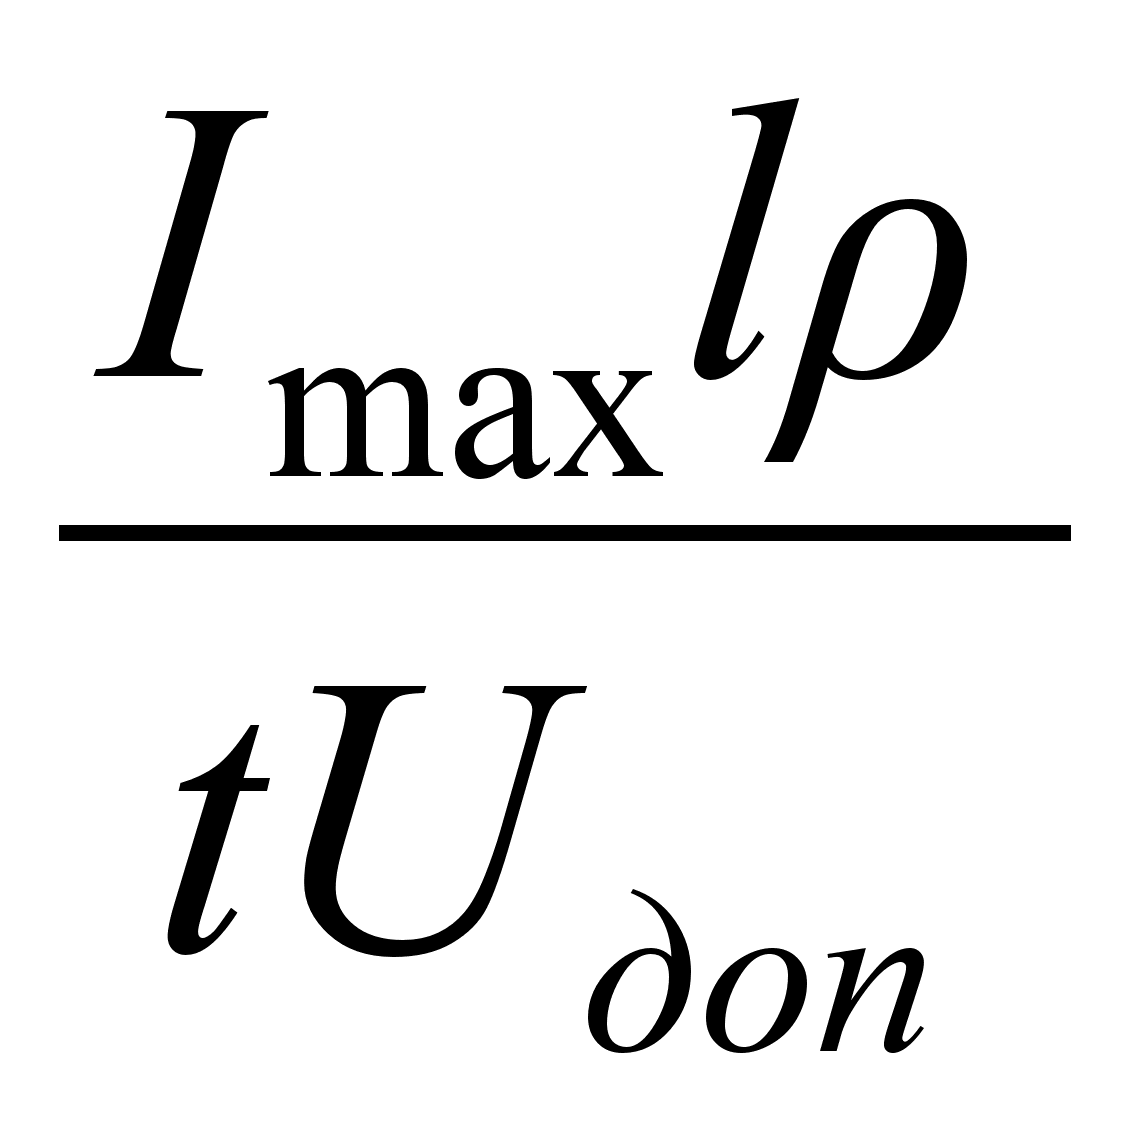 ,
где
 12
В

 =0,022
мм.
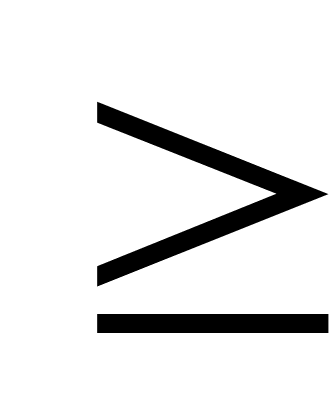 Hпл
dво+2 вm+вво+(2d+2p+в2но)1/2=0,05+0,05+0,05+(32510-4)1/2=0,24 d=0,7 мм D=0,95 мм d=0,9 мм D=1,15 мм d=1,5 мм D=1,75 мм 8. Определение номинальной ширины проводника: в=вMD+вНО, где вMD=0,15 мм; вНО=0,05 мм в=0,15+0,05=0,2 мм 9. Расчет зазора между проводниками: S=SMD+вВО, где вВО=0,05 мм; SMD=0,15 мм S=0,15+0,05=0,2 мм 10. Расчет минимального расстояния для прокладки 2-х проводников между отверстиями с контактными площадками диаметрами D1 и D2. l= n=2; l=0,03 мм l=1,05+0,4+0,6+0,03=2,1 мм. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 44 | ||||||
3.4.Расчет параметров проводящего рисунка с учетом технологических погрешностей получения защитного рисунка. 1. Минимальный диаметр контактной площадки: Dmin=D1min+1,5hф+0,03 D1min=2(вм+ dmax1=0,9 мм D1min=2(0,025+0,45+0,05+0,05)=1,15 мм Dmin1=1,15+0,6=1,21 dmax2=1,5 мм Dmin2=1,81 мм 2. Максимальный диаметр контактной площадки: Dmax=Dmin+(0,02…0,06) Dmax1=1,21+0,02=1,23 мм Dmax2=1,81+0,02=1,83 мм 3. Минимальная ширина проводника: вmin=в1min+1,5hф+0,03, где в1min=0,15 мм вmin=0,15+0,6=0,21 4. Максимальная ширина проводника: вmax= вmin+(0,02…0,06) вmax=0,23 мм 5. Минимальная ширина линии на фотошаблоне: вмmin= вmin-(0,02…0,06) вмmin=0,21-0,02=0,19 мм 6. Максимальная ширина линии на фотошаблоне: вмmax= вmin+(0,02…0,06) вмmax=0,21+0,06=0,27 мм 7. Минимальное расстояние между проводником и контактной площадкой: S1min=L0-[Dmax/2+p+ вmax/2+l] L0=1,25 мм S1min=1,25-0,615-0,05-0.115-0,03=0,44 мм 8. Минимальное расстояние между двумя контактными площадками: |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 45 | ||||||
 +вn+S(n+1)+
 +
S2min=L0-(Dmax+2p) L0=1,25 мм+0,3 мм=1,55 мм S2min=1,25-1,23-20,05+0,03=0,20 мм 9. Минимальное расстояние между проводником и контактной площадкой на фотоблоке: S3min=L0-(Bmax+2l) L0=1,25 мм S3min=1,25-0,575-0,05-0,135-0,03=0,46 мм 10. Минимальное расстояние между проводником и контактной площадкой на фотоблоке: S4min=L0-(Dмmax/2+p+вмmax/2+l) L0=1,25 мм S4min=1,25-0,575-0,05-0,135-0,03=0,46 мм 11. Минимальное расстояние между двумя контактными площадками на фотоблоке: S5min=L0-(Dмmax+2p) L0=1,55 мм S5min=1,55-1,25-0,1=0,2 мм 12. Минимальное расстояние между двумя проводниками на фотоблоке: S6min=L0-(вмmax+2l) L0=1,25 мм S6min=1,25-0,27-0,06=0,92 мм |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 46 | ||||||
3.5. Расчет проводников по постоянному току. Наиболее важными электрическими свойствами печатных плат по постоянному току является нагрузочная способность проводников по току и сопротивление изоляции. Практически сечение проводника рассчитывается по допустимому падению напряжения Uп на проводнике:
l=0,5
м =0,0175
Uп= Uп
Sc
Sпз
RS= S=51010 Ом RS=
RV= Sп=вп2=4,4110-2 мм2 hпп=1,5 мм RV=
RU= RU>103Rвх,
где Rвх= |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 47 | ||||||
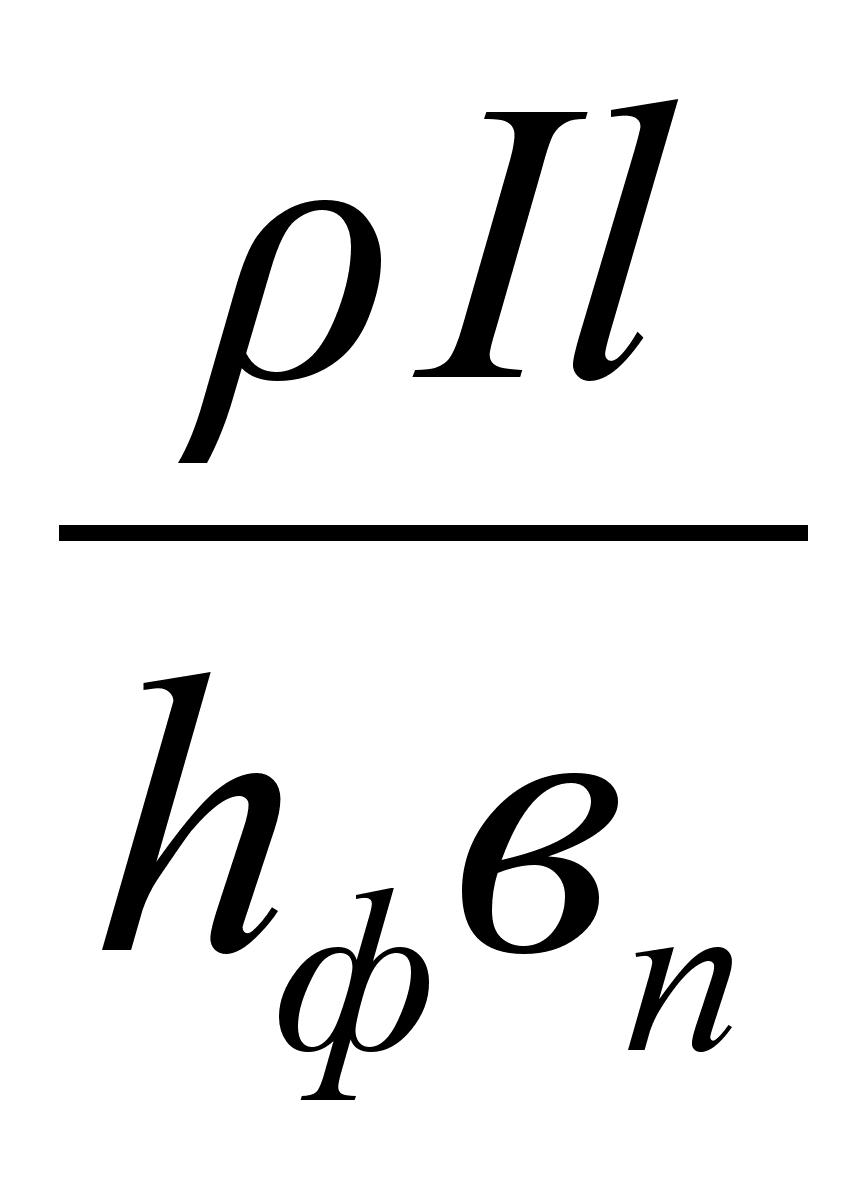 вп=0,23
мм hф=0,02
мм
 I=30
мА
 =57
мВ
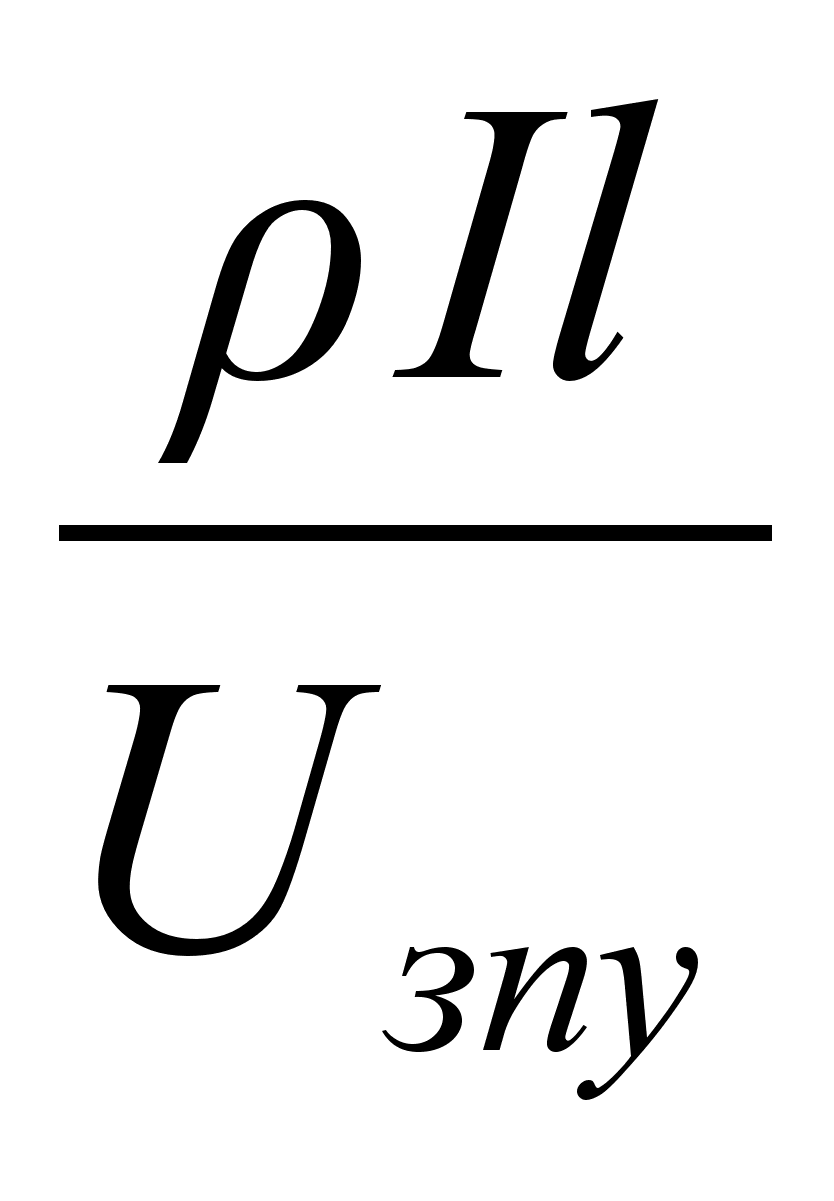 =
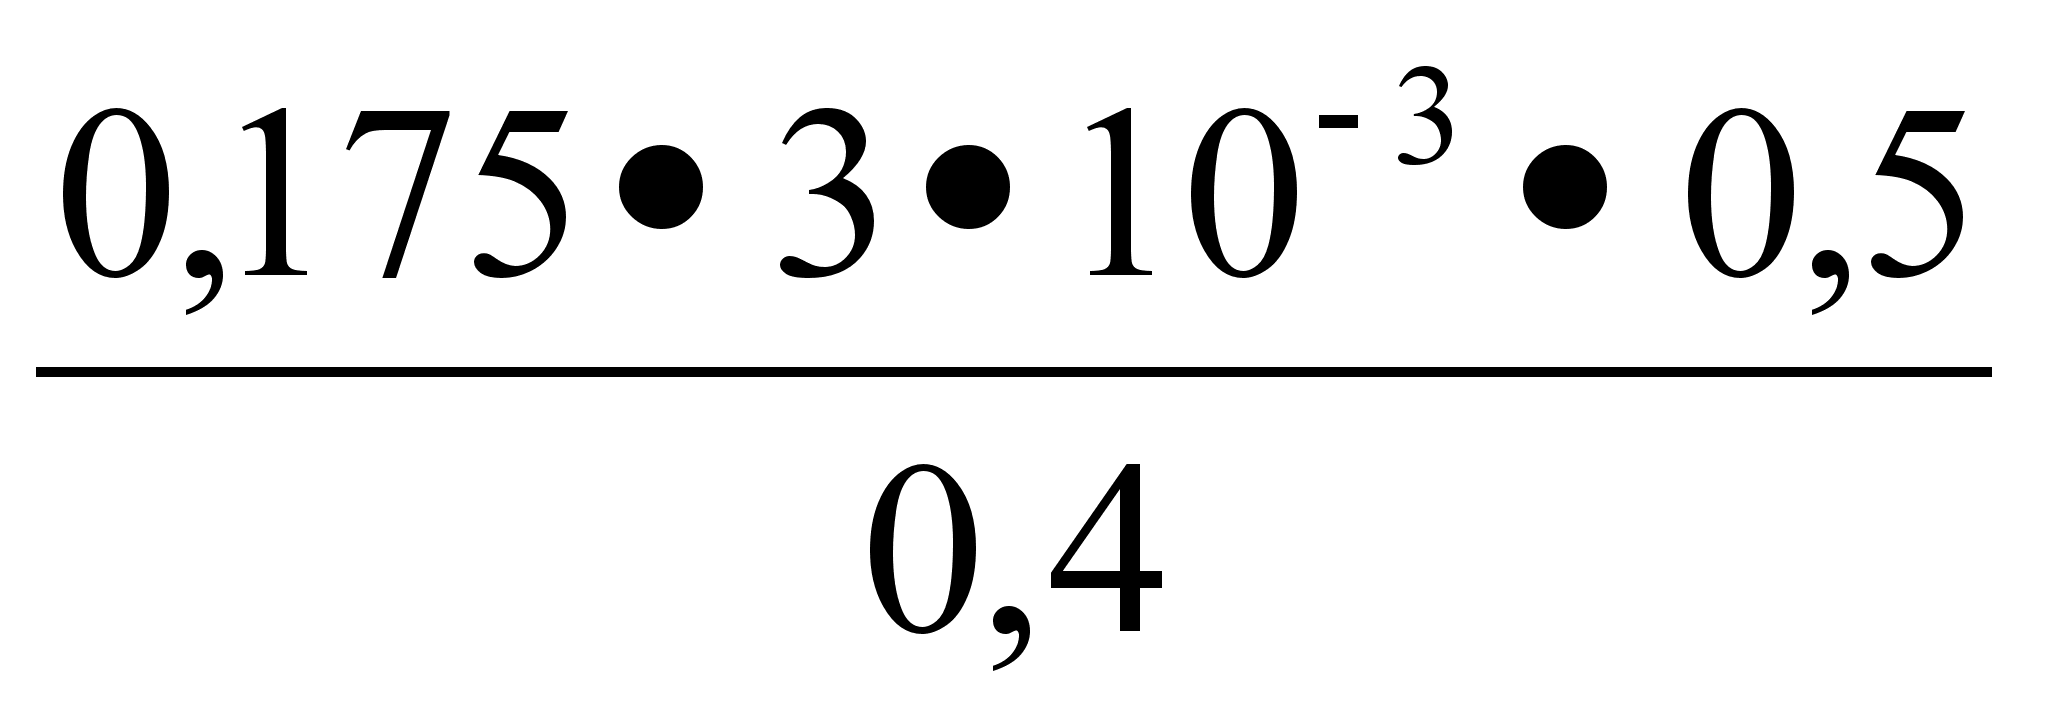 =6,6
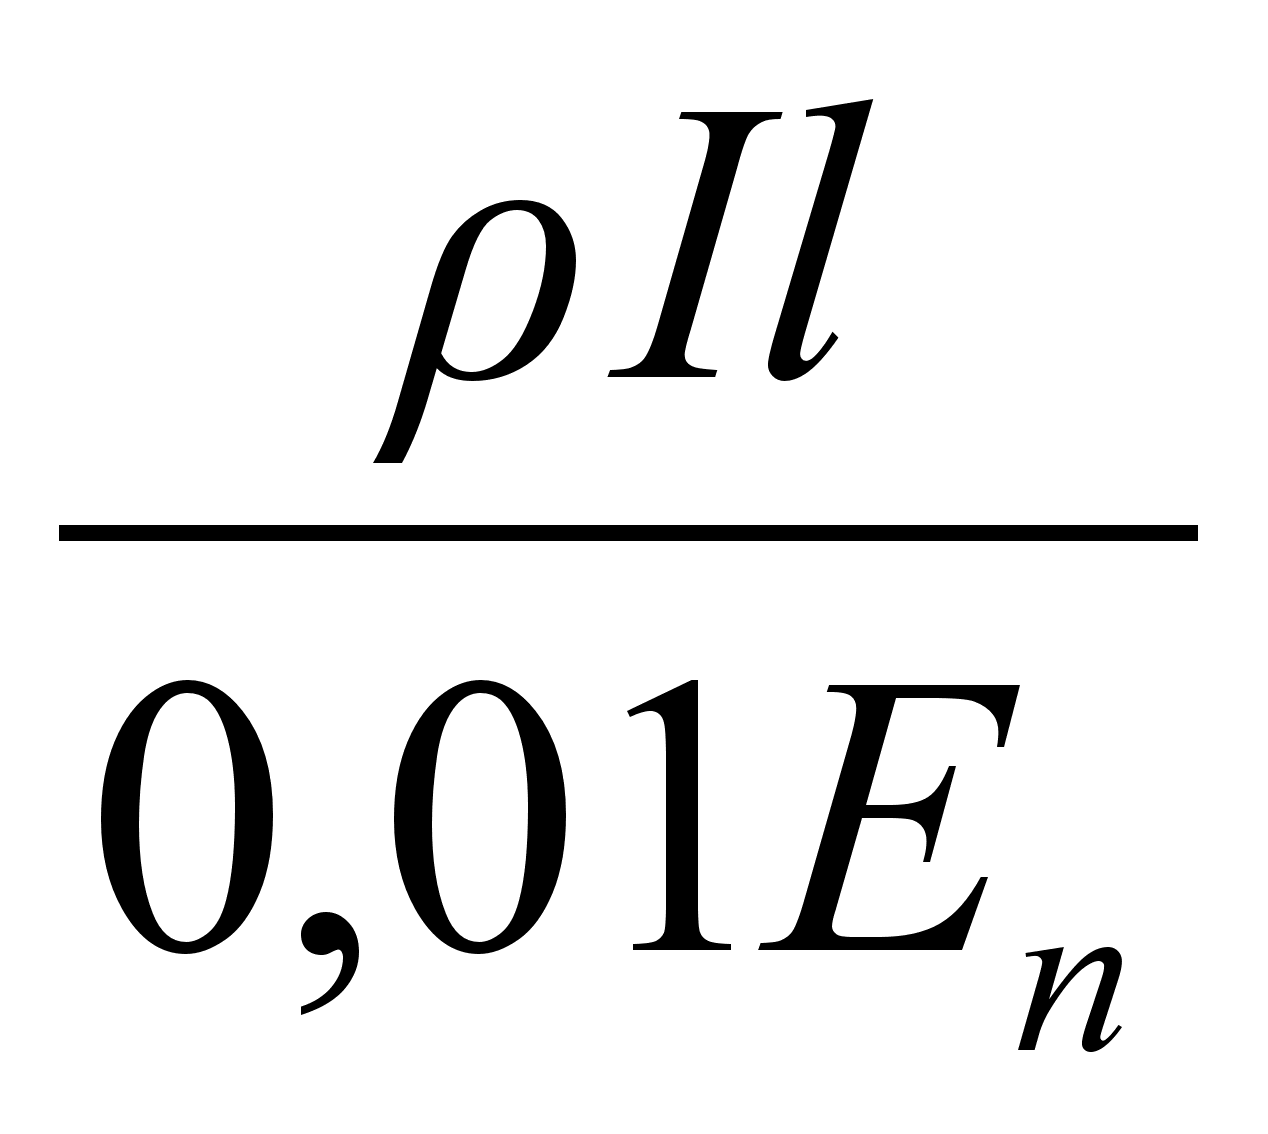 =
 =21,88
 l3=0,96
мм l=0,5
м
 =9,6

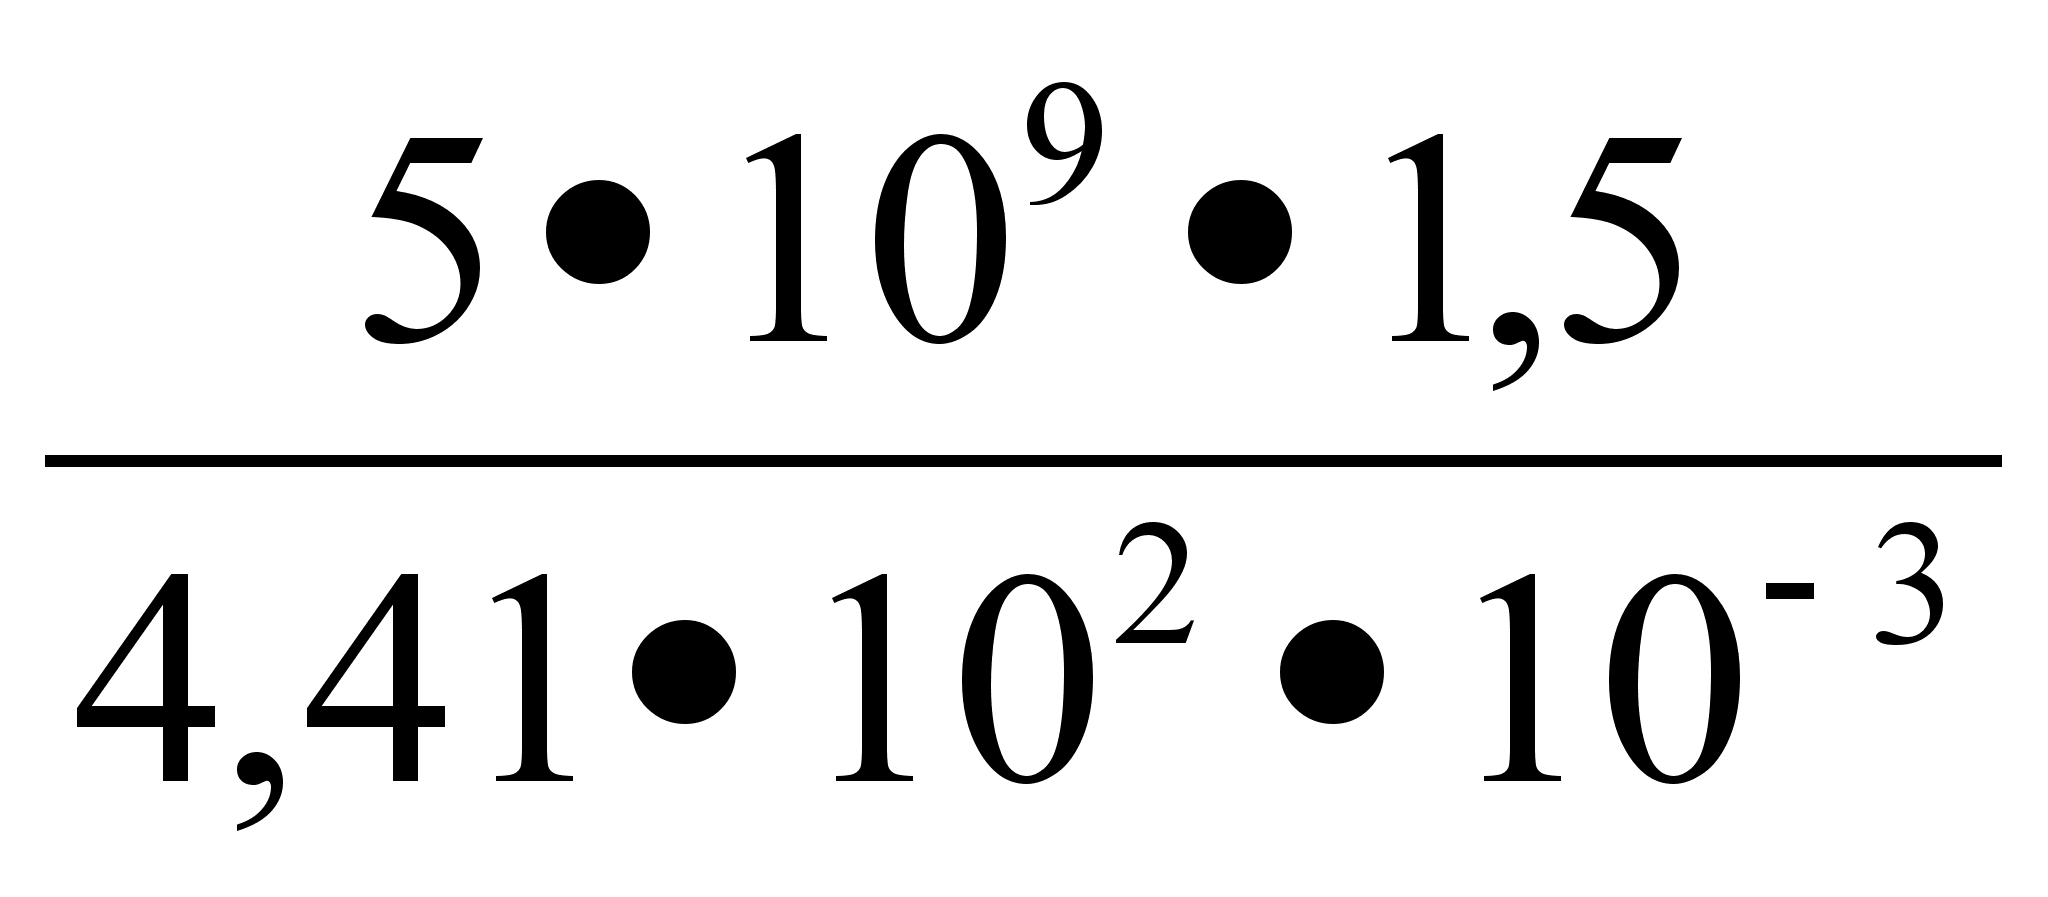 =1,7
 =
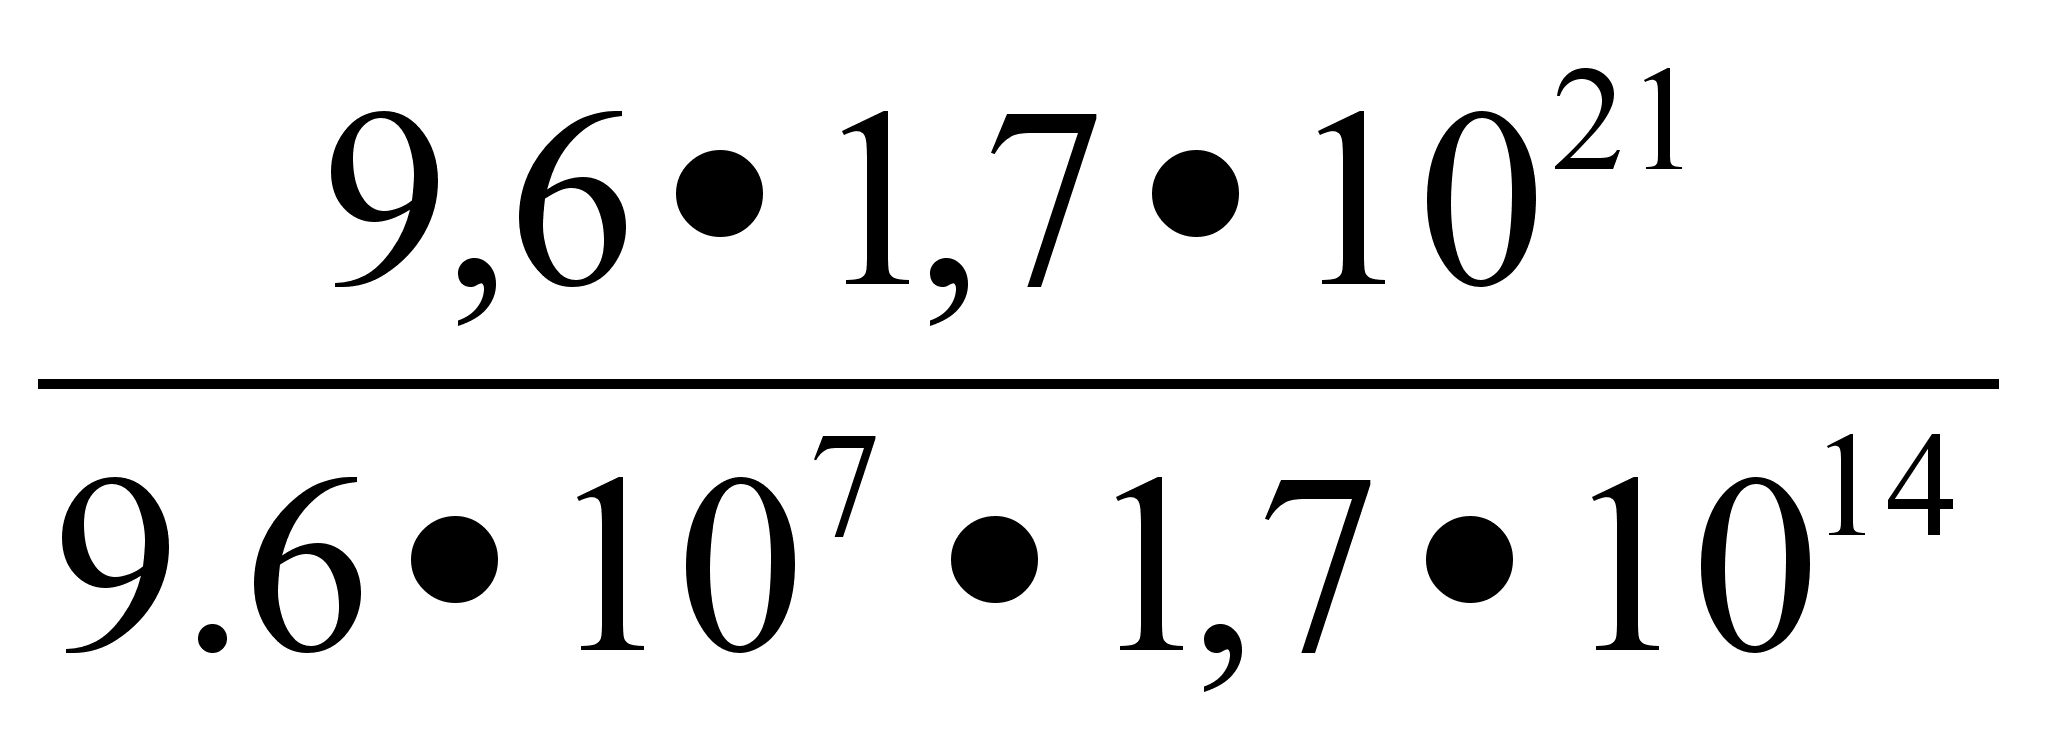 =9,6
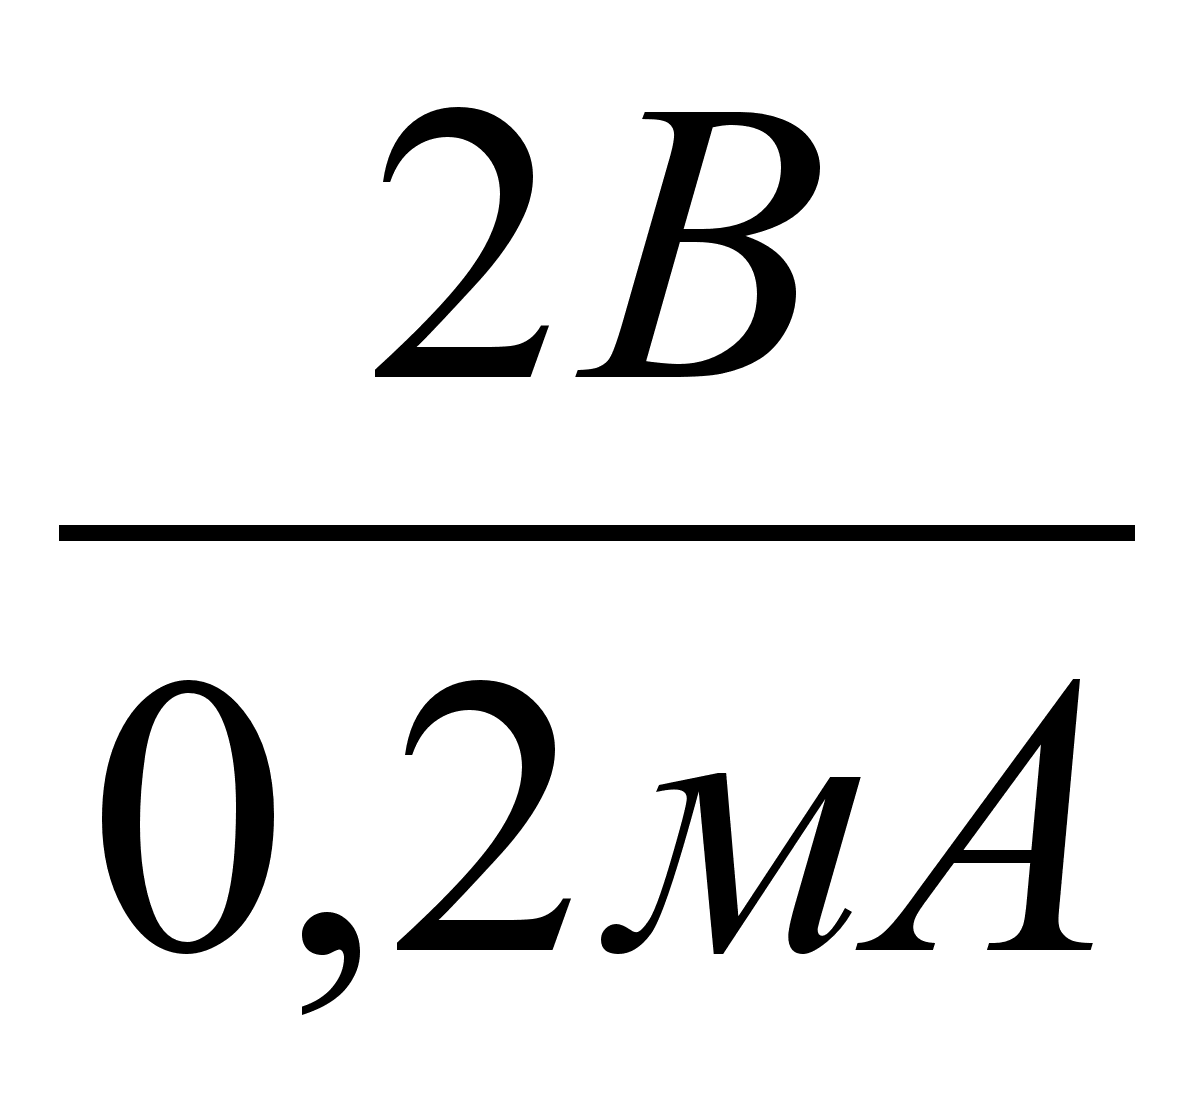 =10
кОм.
3.6. Расчет проводников по переменному току. 1. Падение импульсного напряжения на длине проводника в l cм. UL=Lпо UL=1,8
2. Максимальная длина проводника: lmax 3. Задержка сигнала при передаче по линии связи: tз
= l=0,5 м tз=0,50,33
C11=0,09(1+)lg(1+2впр/lз+впр2/lз2)= 0,09(1+5)lg(1+2 С1=С11l=0,350=5 пФ М11=2(ln М1=М11l=6,860,5=3,43 мГн C21= = = C21= С2=С12l=2,35 пФ М21=2 М2=М21l=5,22 мГн |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 48 | ||||||
 Lпо=1,8
 ;
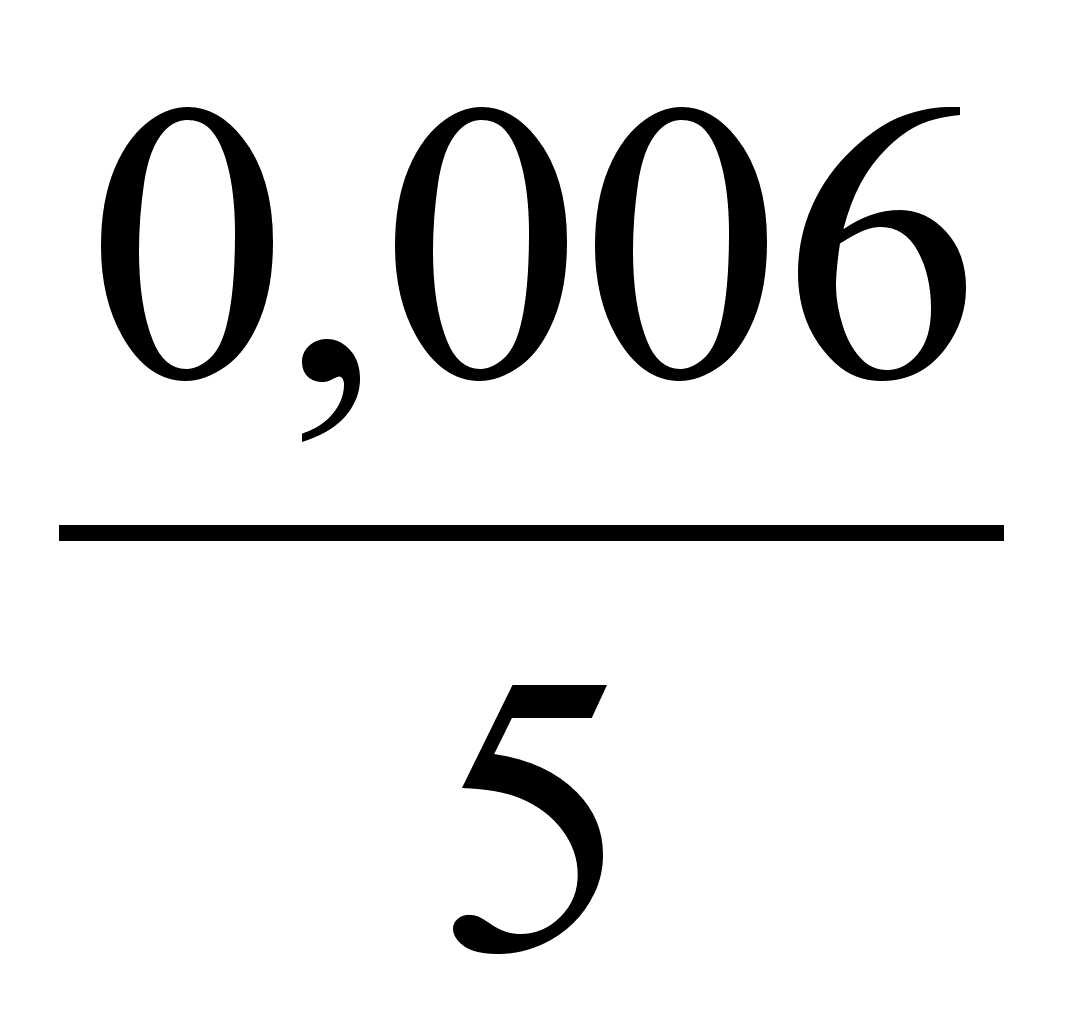 =2,16

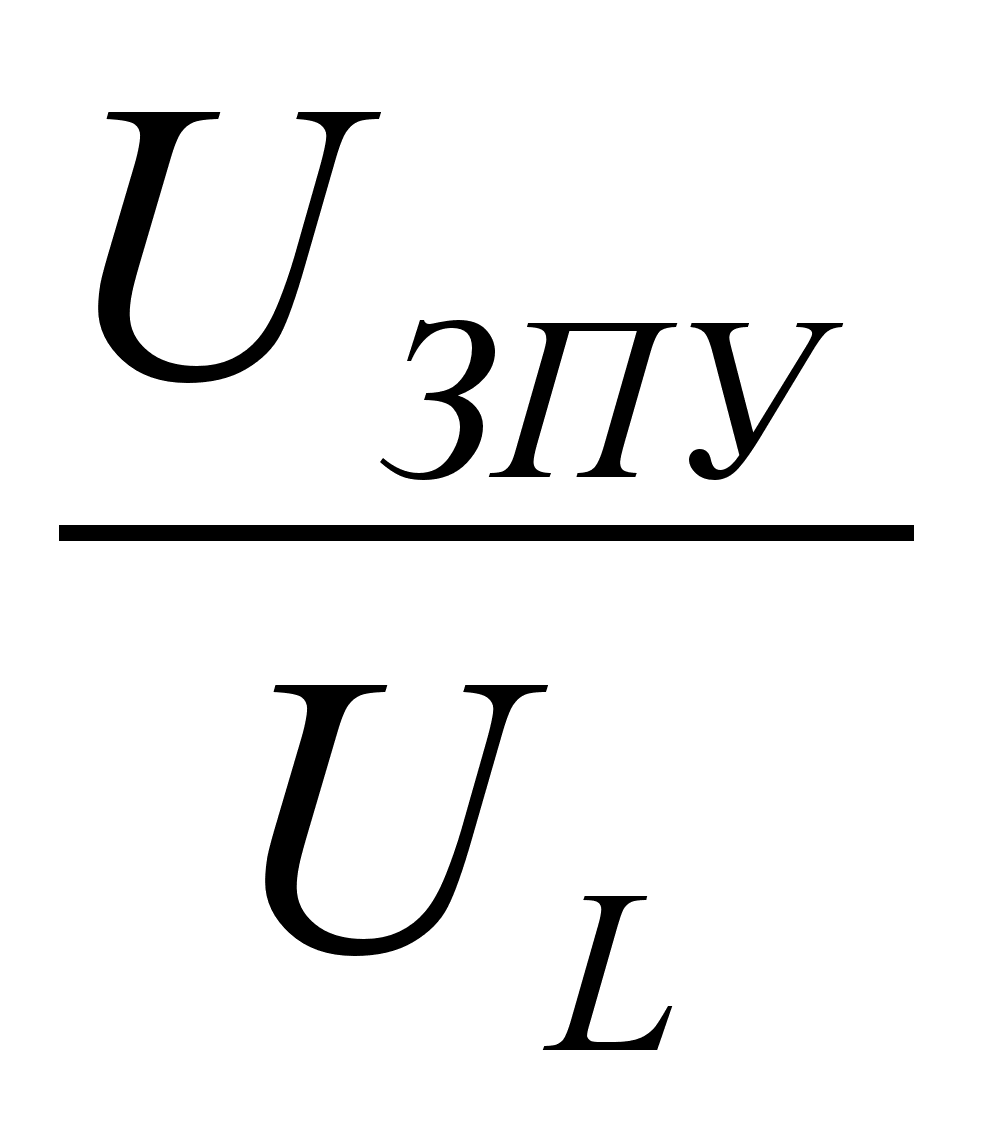 =
 =185
cм
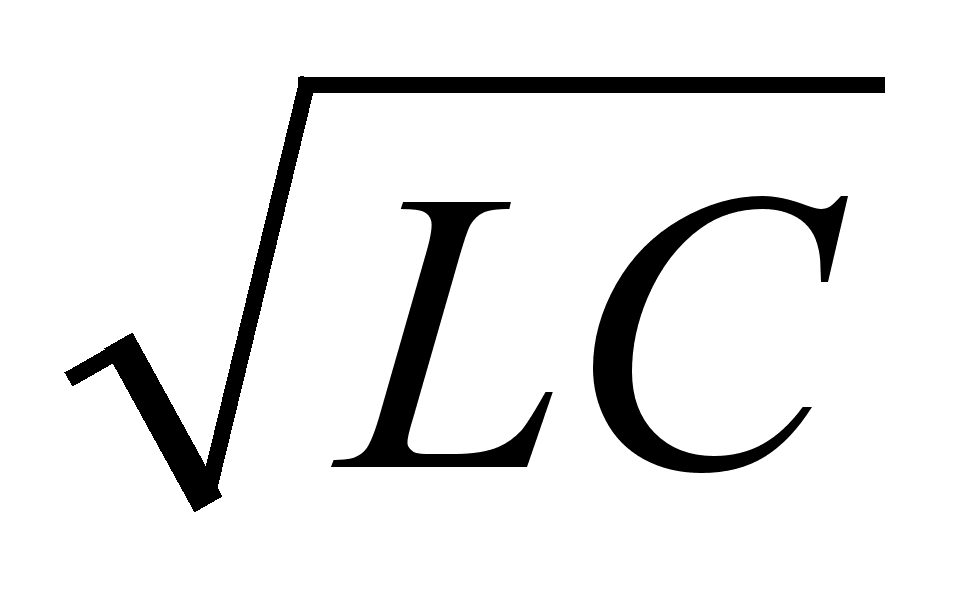 =

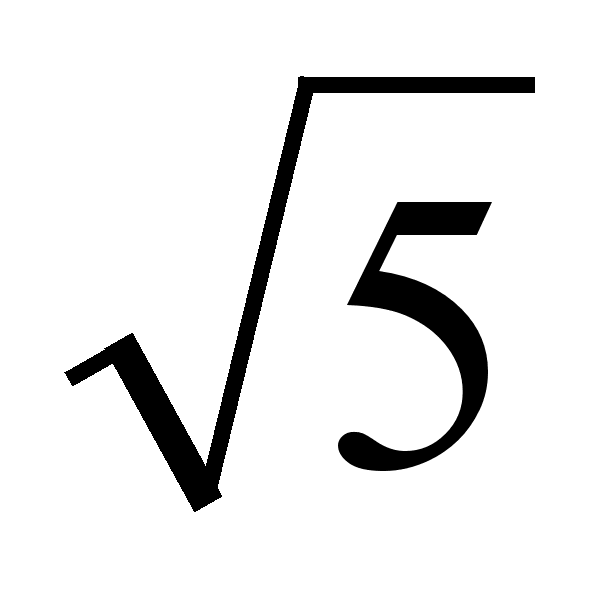 =0,37
нс
 +(
 -1)=2(ln
 -1)=6,86
мГн/см
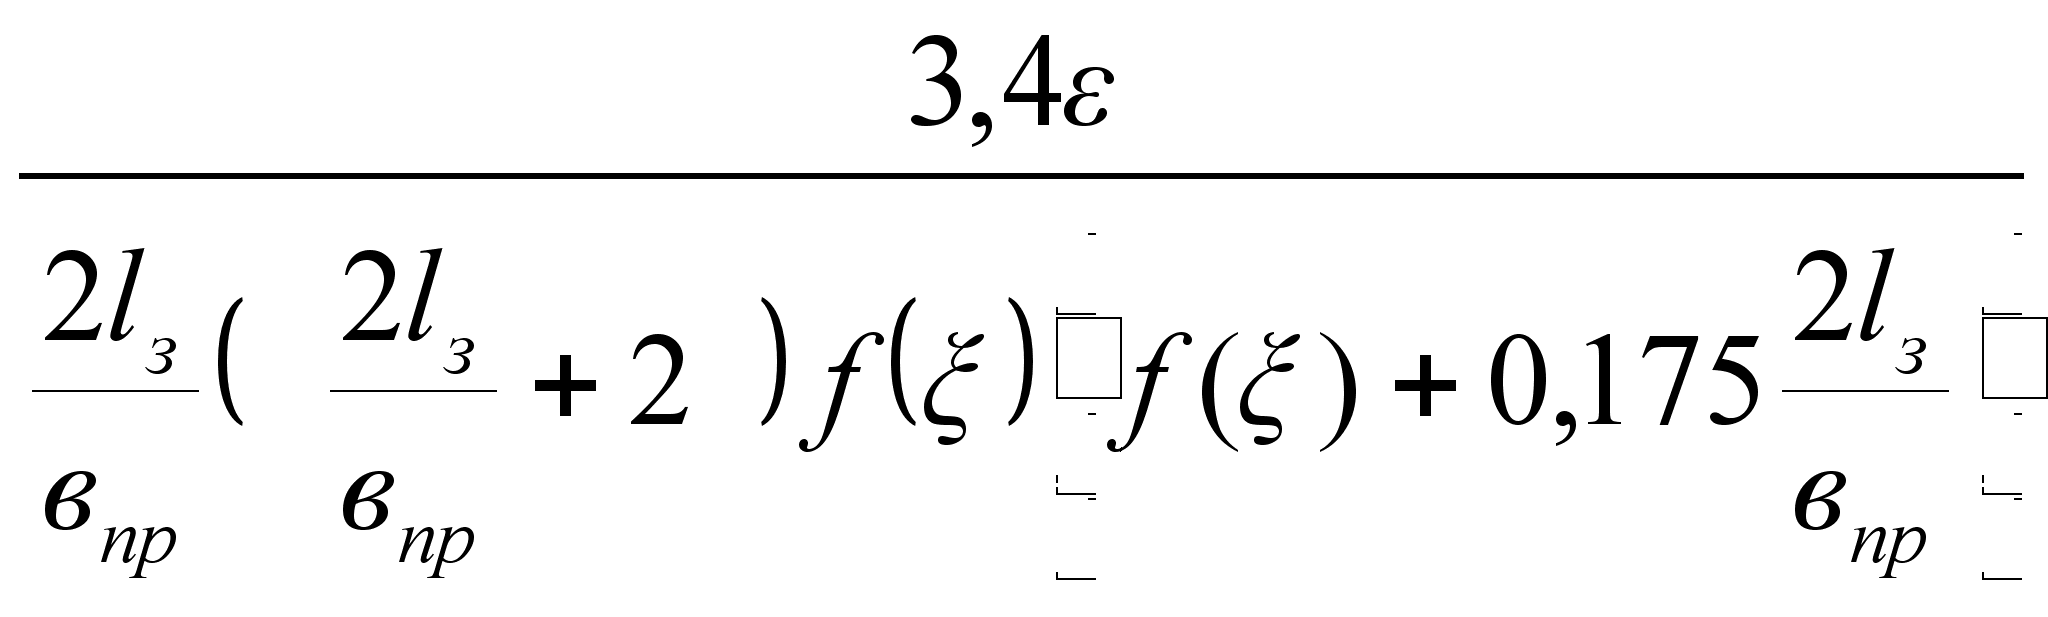
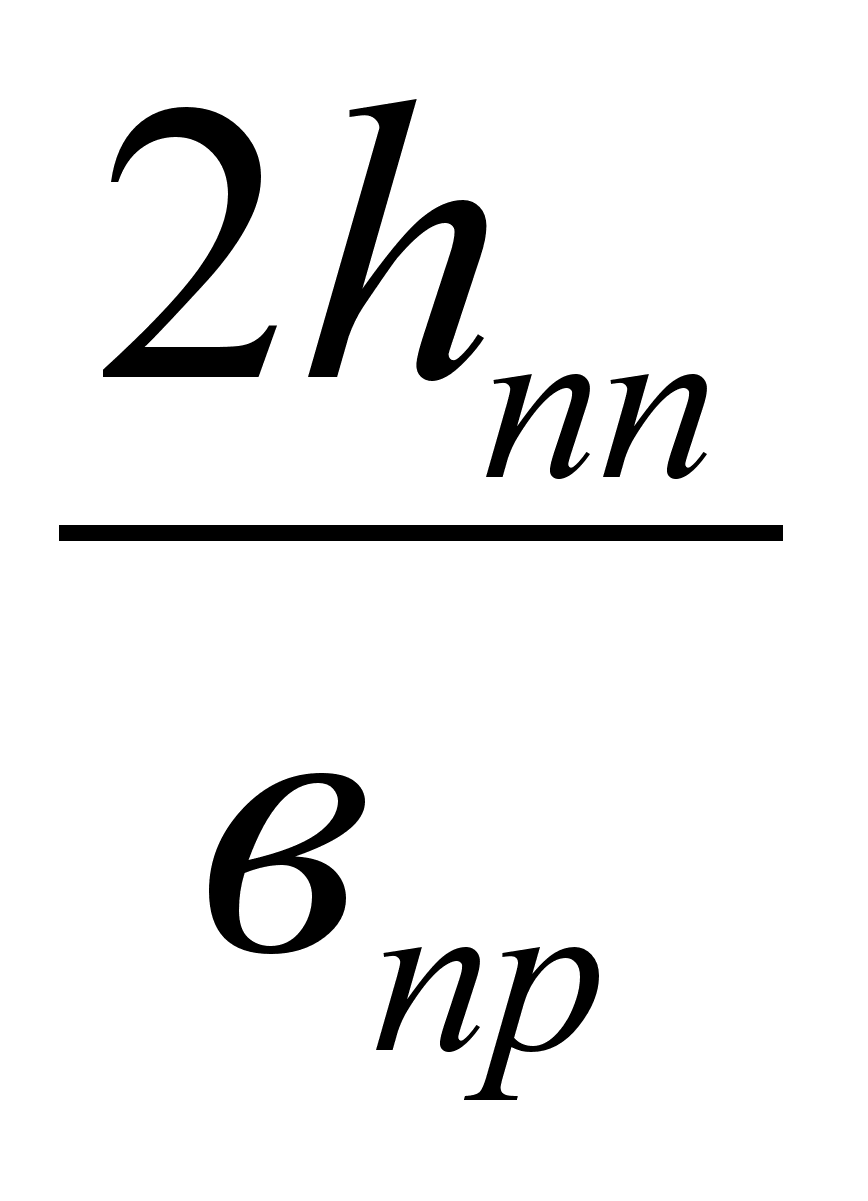 ;
f(
 +
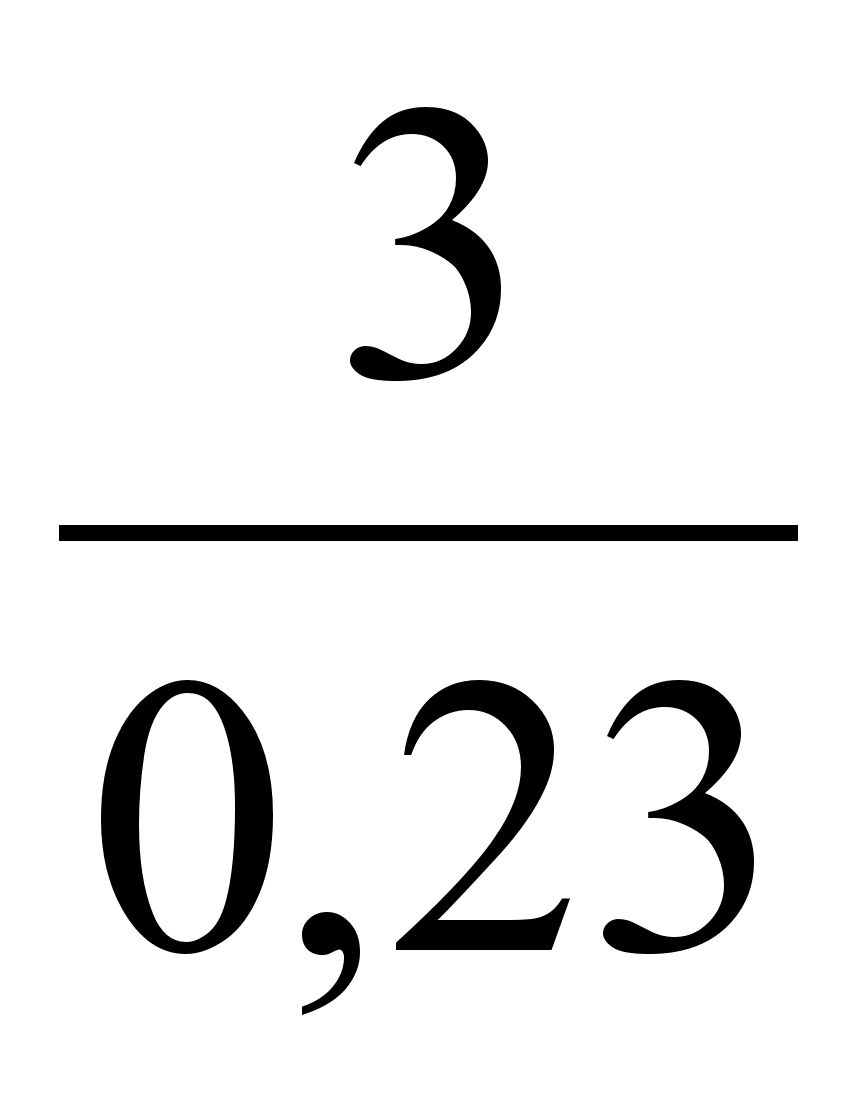 =13,04 f(
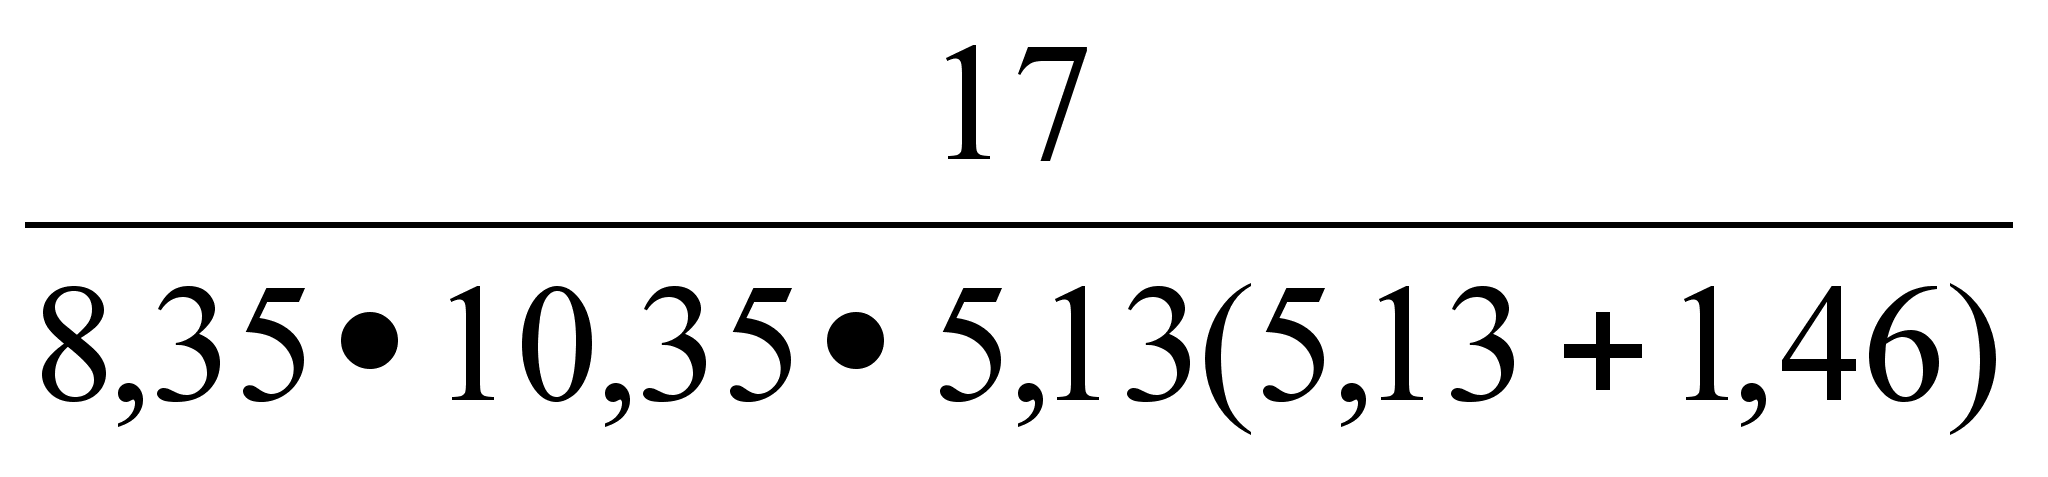 =0,047
пФ/см
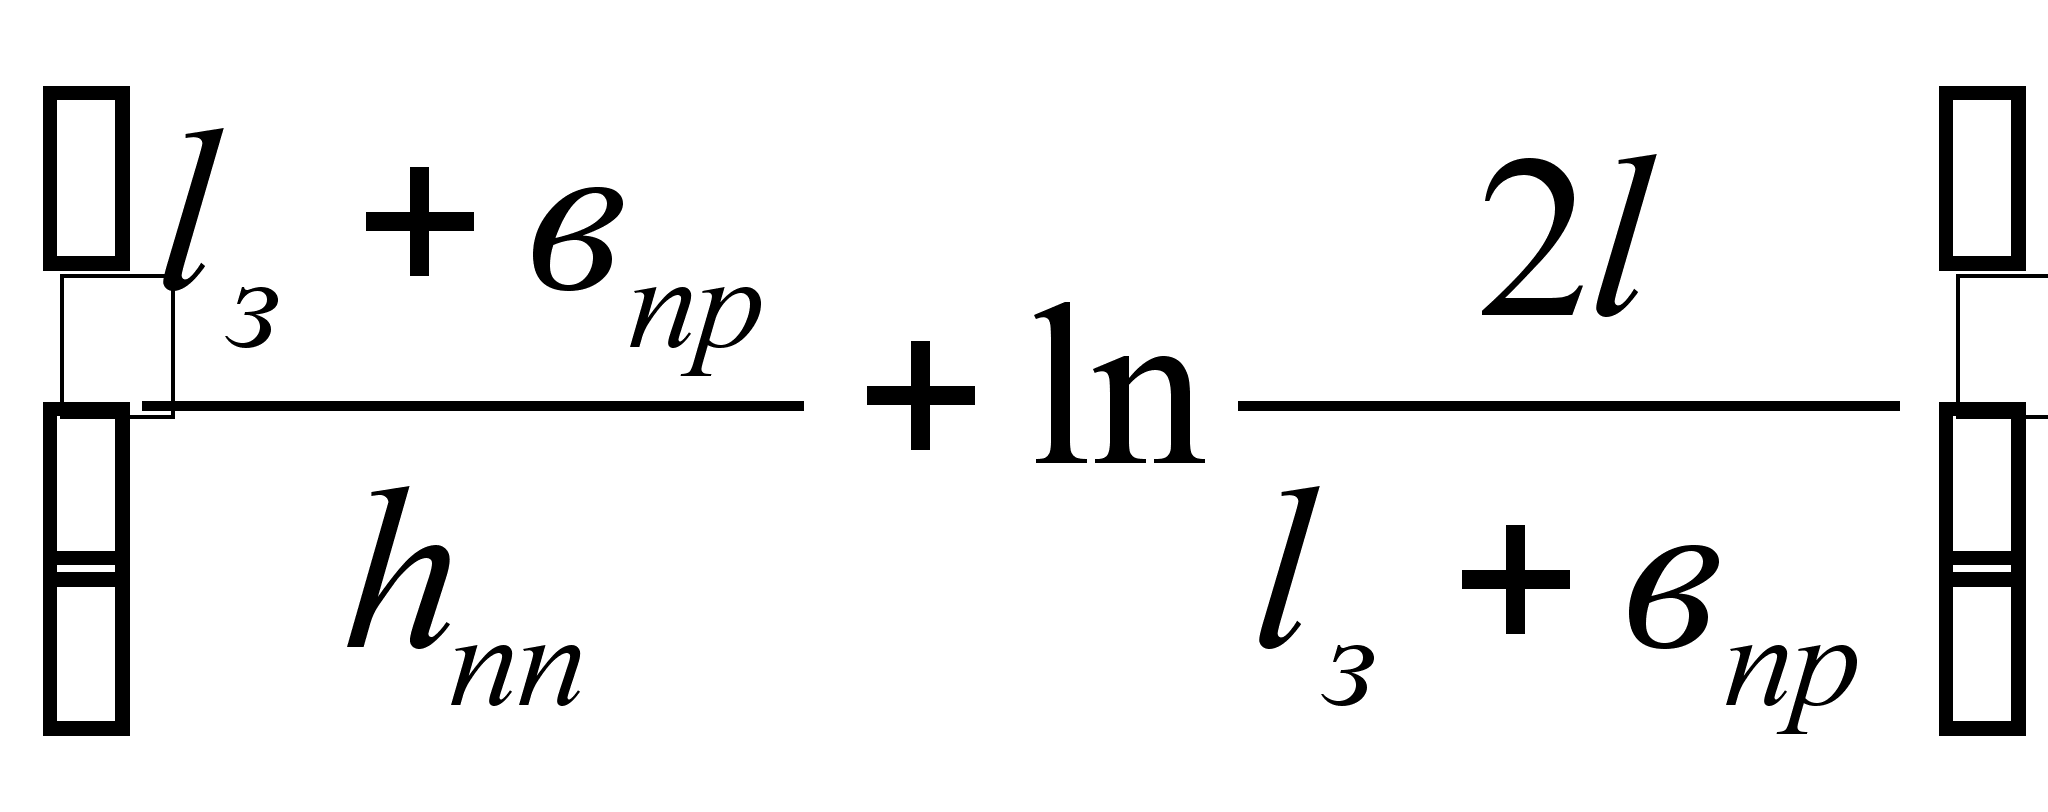 =10,44
мГн/см
С31=0,17 С31=0,175 С3=С31l=36 пФ С41=0,2 С41=1+ С4=С41l=68 пФ Между рядом расположенными проводниками существует электрическая связь через сопротивление изоляции RU, взаимную емкость С и индуктивность М, которая приводит к появлению на пассивной линии связи напряжения перекрестной помехи от активной линии. Надежная работа цифровых электронных схем будет обеспечена, если напряжение помехи не превысит помехоустойчивости логических схем U=URU+UC+UL В состоянии лог. «1» помеха слабо влияет на срабатывание логического элемента, поэтому рассмотрим случай, когда на входе микросхемы лог. «0». При этом: Uвх0=0,4 В Uвых0=0,4 В f=5105Гц Iвх0=0,1 мА Iвых04 мА Е0=2 В Rвх0=4 кОм Rвых0=100 Ом U= = =0,4910-36,2-j269,3=0,13 В<0,4 В |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 49 | ||||||

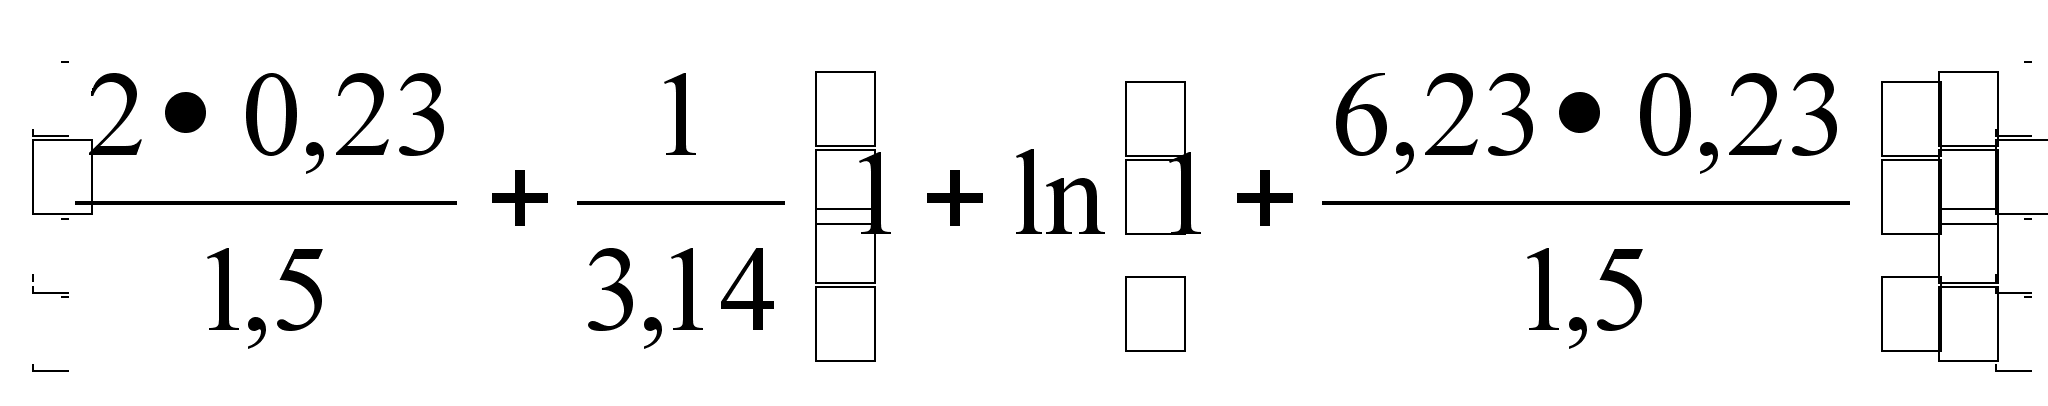 =0,72
пФ/см

 =1,31
пФ/см
 =
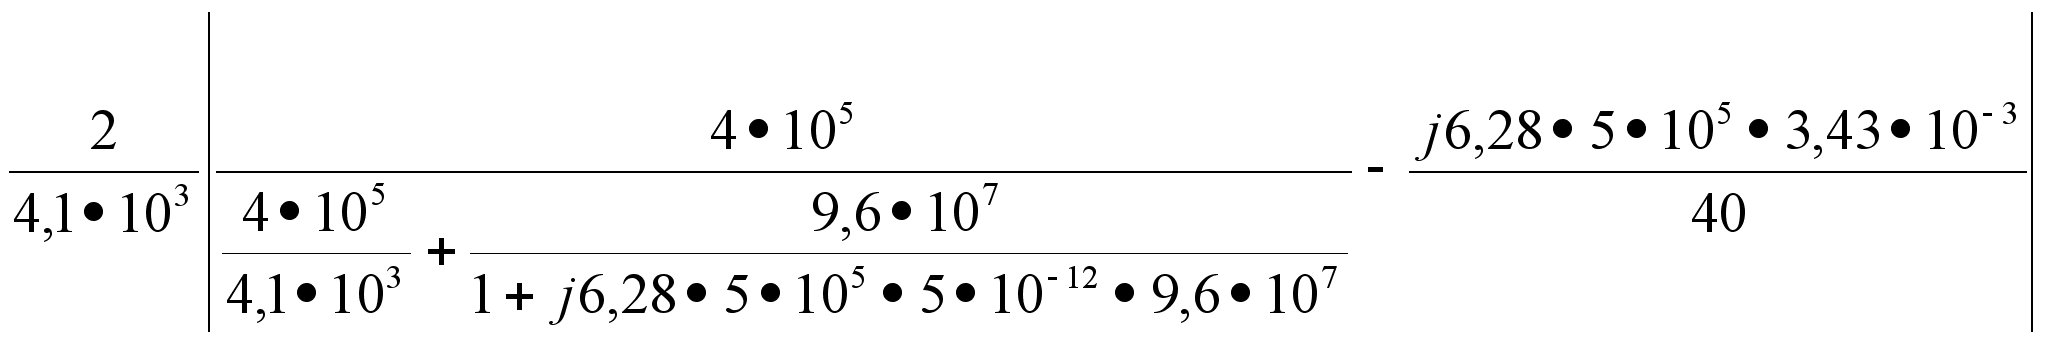 =
3.7. Расчет технологичности.
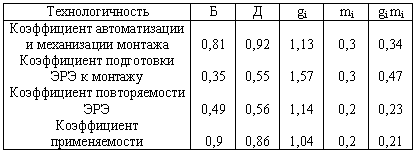
3.8. Расчет надежности. 1.Интенсивность отказов элементов в зависимости от условий эксплуатации изделия 2=02K1K2K3 К4Q2(T,KH) 02 – номинальная интенсивность отказов K1 и K2 – поправочные коэффициенты в зависимости от воздействия механических факторов. Для стационарной аппаратуры K1 =1,04; K2=1,03. К3 – поправочный коэффициент в зависимости от воздействия влажности и температуры. Для влажности 6070 % т Т=2040С К3=1. К4 – поправочный коэффициент в зависимости от давления воздуха К4=1,14. K1K2K3 К4=1,22 Q2(КН,Т) – поправочный коэффициент в зависимости от температуры поверхности элемента и коэффициента нагрузки. Определяется по графикам: Парфенов “Проектирование конструкций РЭА” стр. 176. Микросхемы: КQ2=1,220,5=0,61 Резисторы: КQ2=1,220,53=0,65 Конденсаторы: КQ2=1,220,2=0.24 Диоды: КQ2=1,220,5=0,61 Транзисторы: КQ2=1,220.48=0,59 Резонаторы: КQ2=1,220.1=0,122 МС=0,01310-60,61=7,910-9 1/ч R=0,04310-60,65=2,7810-8 1/ч C=0,07510-60,24=1,8310-8 1/ч |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 50 | ||||||
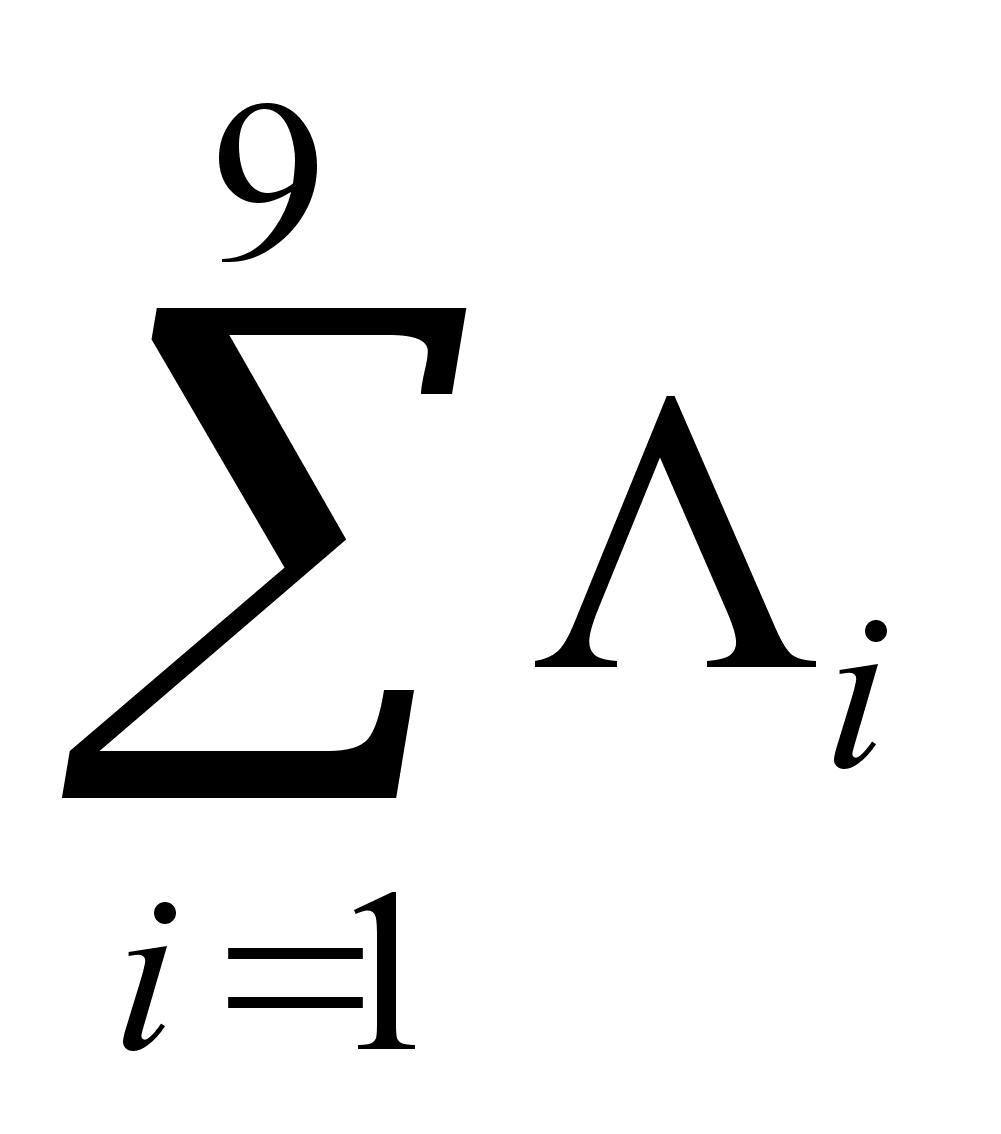
CЭ=0,03510-60,24=8,510-9 1/ч КВ=0,110-30,122=1210-6 1/ч VD=0,210-60,61=12,210-8 1/ч VT=0,8410-60,59=4,910-7 1/ч пайки=0,0110-61,22=1210-9 1/ч платы=0,710-61,22=0,8510-6 1/ч МС=7,910-923=1.810-7 1/ч R=2,8710-836=10-6 1/ч C=1,8310-823=4,210-7 1/ч CЭ=8,510-94=3410-9 1/ч VD=1,2210-76=7,310-7 1/ч VT=4,910-7 1/ч КВ=1210-62=2410-6 1/ч ПЛ=0,8510-6 1/ч пайки=6010-7 1/ч 2. Интенсивность отказов узла: 1= 3. Вероятность безотказной работы для системы без резервирования равна: Р(tp)=exp(-1tp)=exp(-33,7310-3)=0,91 Зададим tp=3000ч 4. Среднее время наработки до отказа: Т= Следует отметить, что время наработки на отказ = 29670,1 ч, что превышает предусмотренные техническим заданием 20000 ч. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 51 | ||||||
4. Техника безопасности. 1.В процессе изготовления ДПП по данному ТП могут возникнуть следующие виды безопасности. -токсичность -химический ожог -пожар и взрывоопасность -электроопасность Источниками токсичности являются пары ядовитых веществ, к которым относятся концентрированные кислоты, щелочи, органические растворители, лакокрасочные материалы. Пожароопасность может возникнуть при работе с ЛВУК, при образовании завышенной концентрации паров взрывоопасных веществ, к которым относятся органические растворители, лакокрасочные материалы. Электроопасность может иметь место в случае неисправности оборудования при надежном заземлении, отсутствии средств защиты. 2. Для обеспечения безопасности при выполнении работ по изготовлении ДПП необходимо предусмотреть: а) для предупреждения отравлений и заболеваний. -оборудование рабочих помещений системой приточно-вытяжной вентиляции, обеспечивающее содержание в воздухе вредных паров ниже норм предельно-допустимых концентраций. -наличие местной вентиляции (бортовые отсосы) у ванн обезжиривания, подтравливания, меднения, гальванического меднения, и местных вытяжных устройств при выполнении операций по ретушированию и исправления отдельных дефектов на платах. -соблюдение всех пунктов инструкций к 077 по ТБ и ПС при работе с органическими растворителями и лакокрасочными материалами. б) для предотвращения опасности химического ожога. -выполнение операций с химически активными соединениями с соблюдением всех пунктов инструкции № 0101, “по ТБ и ПС при работе с кислотами, щелочами и др. химическими соединениями “, инструкции № 0148, “ по ТБ и ПС при составлении и корректировке гальванических ванн, инструкции №097, “ по ТБ и ПС при работе на травильных ваннах”. -индивидуальные средства защиты (спец одежду, фартук, очки) в соответствии с перечнем професии рабочих и должностей и тд. Которым предусмотренна типовыми нормами бесплатная выдача спец одежды, спец обуви и других средств индивидуальной защиты. в) для предупреждения пожароопасности : -выполнение всех пунктов инструкции №077 по ТБ и ПС при работе с организационными растворителями и лакокрасочными материалами. -вентиляция и оборудование на участках, где проводятся работы с ЛВЖ, должны быть выполнены во взрывоопасном исполнении в соответствии с требованиями |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 52 | ||||||
 =1,8
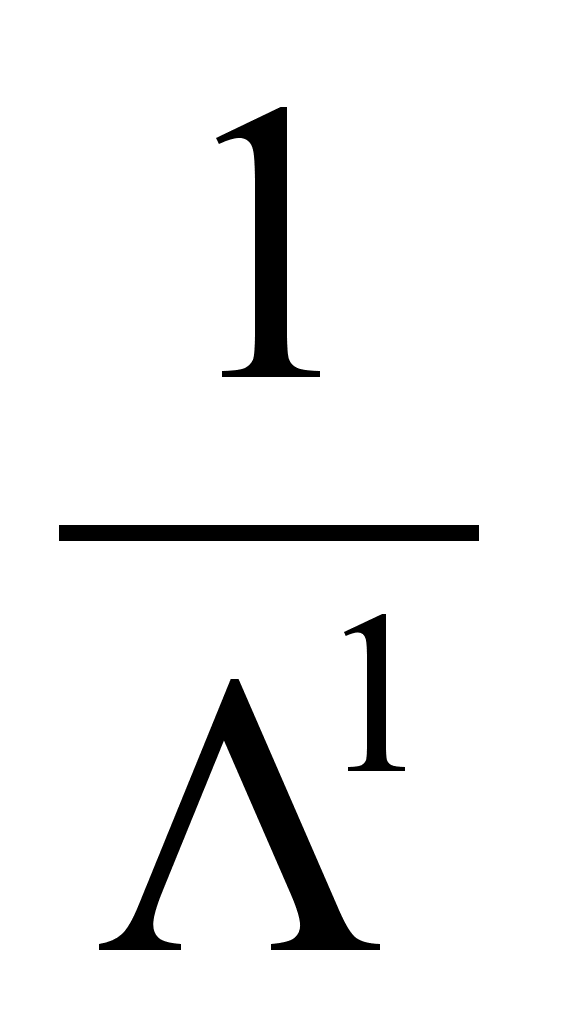 =29670,1ч
“ Правил устройства электроустановок”. -оснащение помещений средствами пожаротушения (огнетушитель ОУ-2, песок, асбестовое одеяло). г) для предотвращения электроопасности: -выполнение правил ТБ при эксплуатации электроустановок потребителей, инструкции № 0306 ”по ТБ для работающих с аппаратурой, питающейся напряжением до 1000 В. -надежное заземление всех частей оборудования в соответствии с Правилами устройства электроустановок. -предохранительные устройства к электрооборудованию, отключающие электросеть в случае возникновения КЗ или перегрузки электрооборудования. -качественную изоляцию электропроводов. 3. Для контроля параметров опасности (вредности) необходимо применять методы и средства: -контроль сопротивления изоляции и заземления постоянного тока, в электроустановках в соответствии с Правилами устройства электроустановок. -контроль воздушной среды рабочих помещений в соответствии с графиком, утвержденным главным инженером и согласованным с санитарной инспекцией. 4. Производственные помещения должны удовлетворять требованиям санитарных норм проектирования предприятий. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 53 | ||||||
6. Заключение.В данном дипломном проекте проведена модернизация управляющего блока тюнера. В базовом блоке тюнера применялось сенсорное управление с ручной настройкой на соответствующий канал. Перестройка производилась с помощью подстроечных резисторов. Все это приводило к ограничению количества запоминаемых программ до восьми. Подача сигналов управления в остальные блоки тюнера осуществлялась нажатием соответствующих кнопок на передней панели тюнера. Устройство управления было выполнено на аналоговой элементной базе. Все это приводит к ряду неудобств при технической эксплуатации тюнера данной модели. В процессе модернизации блока, применение процессора в качестве основного элемента управляющей схемы привело:
В специальном разделе были рассмотрены вопросы, касающиеся обоснования структурной схемы, и принципиальной электрической схемы, а так же приведен выбор элементной базы. В конструкторско-технологическом разделе была произведена разработка технологического процесса производства печатной платы . Произведены расчеты надежности и технологических показателей. Проведенные расчеты показали полное соответствие разработанного устройства требованиям технического задания. В технико-экономическом разделе обосновывается себестоимость устройства. В разделе техники безопасности рассмотрена техника безопасности при техпроцессе производства печатной платы. |
||||||
| Изм. | Лист | № Докум. | Подп. | Дата | Лист | |
| 77 | ||||||
7. Список литературы.
13.Технология и автоматизация производства радиоэлектронной аппаратуры И.П.Бушминский, О.Ш.Даутов. Радио и связь, 1989 г. 14. Справочник по печатным схемам. Б.Н.Файзулаев, В.Н.Квасницкий. 1972г.
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||||||