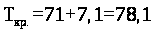Основы проектирования и оборудования цехов
 )
и времени,
необходимого
для технологических
операций, выполняемых
при выключенной
печи (
 )
– подвалка
шихты, сталкивание
кусков шихты
в колодцы для
предотвращения
поломки электродов
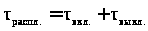
Продолжительность расплавления при включенной печи рассчитывается по формуле
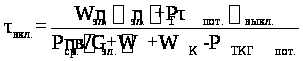 , (3)
где Wэл. – фактический удельный расход электроэнергии на расплавление, МДж/т завалки (кВт∙ч/т). 1 кВт∙ч = 3,6 МДж. Принимаем Wэл. = 420 кВт∙ч/т = 116,66 МДж/т;
 – электрический
КПД печной
установки.
Принимаем
=
0,9;
 – коэффициент,
учитывающий
полноту использования
тепловой энергии
на нагрев, плавление
и перегрев над
ликвидусом
металла и шлака.
Принимаем
=
0,815;
Pпот. – мощность тепловых потерь на 1 т металлошихты на расплавление, для 100-тонной печи (Pпот.)100 = 190 МДж/т∙ч;
Pср. – средняя активная мощность, подаваемая в печь при расплавлении, мВт. Принимаем для высокомощной печи Pср. = 0,65S, где S – установленная мощность трансформатора, кВА. Для 100-тонной печи ДСП-100И7 [2, c. 47, таблица 3] S = 80000 кВА. Pср. = 0,65∙80000 = 52000 мВт;
G – масса жидкого металла, т. Принимаем G = 100 т;
в – выход жидкого металла на 1 т лома (на 1 т жидкого металла требуется 1,15 т лома), т. Принимаем в = 0,87;
Wк – энергия, выделяющаяся при окислении компонентов шихты газообразным кислородом, МДж/т (Wк определяется из соотношения Wк = Q∙V, где Q – энергия, выделяющаяся при вдувании 1 м3 кислорода, принимаем Q = 10 МДж/м3; V – удельный расход кислорода, м3/т, по практическим данным принимаем V = 25 м3/т). Принимаем Wк = 250 МДж/т.
Wткг
– дополнительная
энергия, вносимая
при сжигании
топлива с помощью
топливно-кислородных
горелок, МДж/т.
По практическим
данным принимается
расход природного
газа на уровне
V =
8 м3/т (при теплотворной
способности
 = 35 МДж/м3). Принимаем
Wткг
= 280 МДж/т;
принимаем
равной 5 мин.
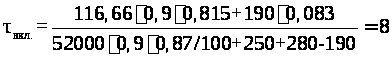 мин.
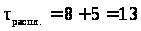 мин.
Продолжительность
окислительного
периода при
плавке стали
одношлаковым
процессом
принимаем
 =
15 мин.
Продолжительность
выпуска ( )
из 100-т печи составляет
5 мин.
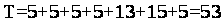 мин.
Количество рабочих дней принимаем по нормативным данным
Количество рабочих дней Ф = 313 сут./год.
Выход годного определяется из соотношения
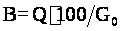 (4)
где Q – годовое производство стали в слитках или заготовках, т/год. Принимаем Q = 1400000 т/год (по условию задания);
G0 – общий расход скрапа (металлошихты) по ЭСПЦ, т/год. Принимаем G0 = 1460000 т/год.
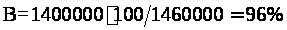 .
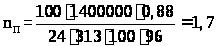 печи.
Принимаем 2
печи.
3.1.2 Техническая характеристика установленных в печном пролете ДСП
Приводим характеристики печей, согласно данным [2, с. 47].
В таблице 1 представлена техническая характеристика ДСП, установленной в цехе.
Таблица 1 – Техническая характеристика ДСП
| Показатели | Значение |
| Номинальная вместимость, т | 100 |
| Диаметр кожуха на уровне откосов, мм | 6700 |
| Номинальная мощность трансформатора, кВА | 90000 |
| Число фаз | 3 |
| Первичное напряжение, кВ | 35,0 |
| Пределы вторичного напряжения, В | 829-300 |
| Число ступеней вторичного напряжения | 22 |
| Максимальный ток в печи, кА | 80,0 |
| Диаметр графитированного электрода, мм | 610 |
| Диаметр распада электродов, мм | 1400 |
| Удельный расход электроэнергии, кВт.ч/т | 420 |
3.1.3 Определение параметров печного пролета
Приблизительно длину цеха можно рассчитать из выражения
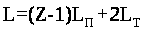 (5)
где Z – количество печей в цехе. Из [п. 2.1.1] Z = 2;
LП – расстояние между осями печей, м. Принимаем LП = 40 м;
LТ – расстояние между торцами цеха и осью крайней печи, м. Принимаем LТ = 25 м.
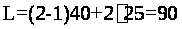 м.
Ширина – 30 м.
3.1.4 Размещение печных подстанций и печных трансформаторов
При расположении трансформатора на отметке 0,000 есть опасность попадания металла на трансформатор. Целесообразнее размещать трансформатор на уровне рабочей площадке.
Размещение трансформатора в печном пролете показано на рисунке 9.
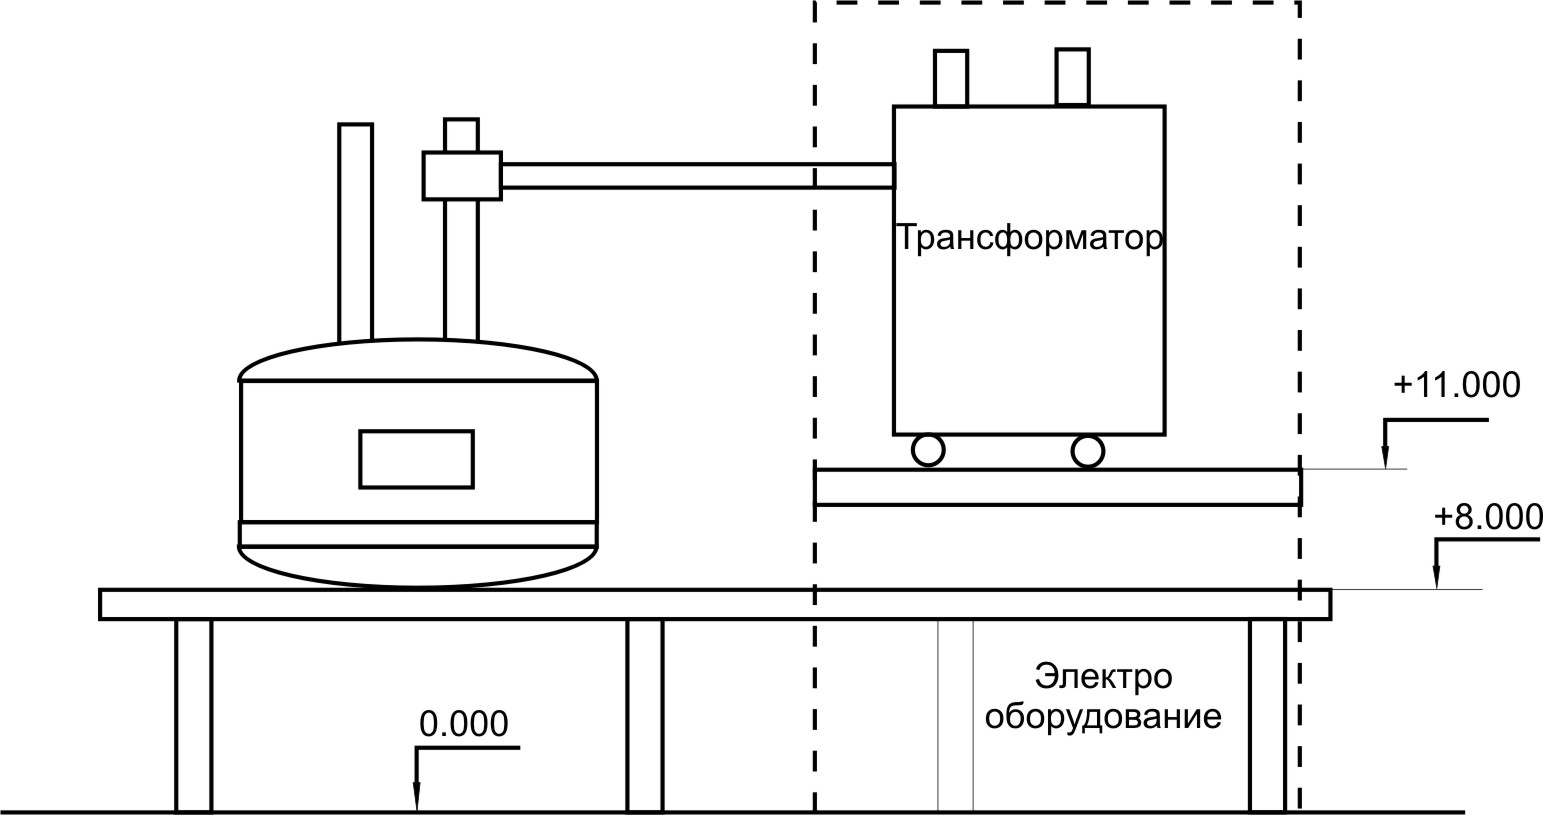
Рисунок 9 – Расположение печного трансформатора.
3.1.5 Расчет количества кранов
Грузоподъемность кранов, обеспечивающих работу печного пролета, определяется весом печных трансформаторов, и для печи с номинальной вместимостью 100 т, составляет 180/63/20.
Количество кранов печного пролета n определяется из соотношения
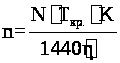 ,
(6)
где N
– количество
плавок по цеху
за сутки, шт.
Принимаем
 шт;
Tкр. – задолженность крана на одну плавку (время на каждую операцию крана), мин/пл.;
К – коэффициент, учитывающий неравномерность работы печей. Принимаем К = 1,2.
 – коэффициент
использования
крана, по нормам
ГИПРОМЕЗа.
Принимаем
 .
Задолженность крана печного пролета (Tкр.) складывается из продолжительности следующих видов работ:
подъем 2-х груженых бадей со скраповоза
и их подачи к печи t1 = 9 мин;
разгрузка бадей в печь t2 = 6 мин;
возврат 2-х порожних бадей к проему
и установка их на скраповоз t3 = 9 мин;
подача новых электродов на печь и удаление
старых электродов t4 = 10/6 мин;
перепуск электродов t5 = 5/6 мин;
подача инструмента и электродов к печи t6 = 5 мин;
простои на планово-предупредительные
ремонты и осмотры t7 = 150/N мин.
Простои на планово-предупредительные ремонты и осмотры включают в себя:
обдувка и смазка крана 15 мин в смену;
осмотр механизмов и проверка их работоспособности 15 мин в смену.
Общая продолжительность приемо-садочных работ за сутки составляет 90 минут. В одну смену (обычно во вторую) проводится планово-предупредительный ремонт продолжительностью 60 минут.
Таким образом, продолжительность простоев на планово-предупредительные ремонты и смотры равна 150 минутам в сутки. На одну плавку продолжительность этих простоев составляет t7 = 150/N мин.
Таким образом, общая продолжительность учтенных крановых работ составляет:
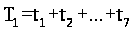 ,
мин.
Продолжительность неучтенных работ составляет 30 % от учтенных, т.е.
 ,
мин.
Общая задолженность крана на одну плавку:
 ,
мин.
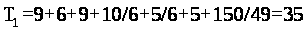 мин.
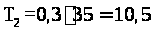 мин.
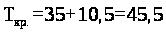 мин.
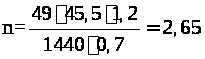 шт.
Принимаем n
= 3 шт.
3.1.6 Расчет количества бункеров для сыпучих
Объем бункеров для хранения сыпучих материалов определяется по следующей формуле, м3:
 , (8)
где Аi – расход i-го материала по цеху за сутки, т/сутки;
Pi – норма запаса i-го материала, количество суток;
Yi – величина насыпной массы i-го материала в бункере, т/м;
K – коэффициент заполнения бункера (для металлошихты К = 1,2, для сыпучих материалов К = 0,8).
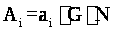 ,
(9)
где ai – удельный расход i-го компонента (определятся при расчете шихты), кг/т;
G – вместимость печи, т. Принимаем 100 т;
N – количество плавок по цеху за сутки, шт. Согласно [п. 2.1.6] N = 49 шт.
Для железной руды:
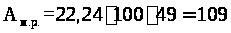 т/сут.
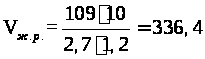 м3.
Для ферромолибдена:
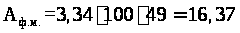 т/сут.
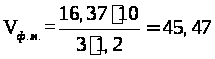 м3.
Для никеля:
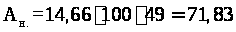 т/сут.
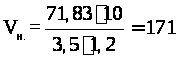 м3.
Для извести:
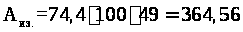 т/сут.
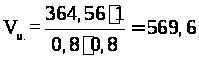 м3.
Для кокса:
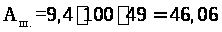 т/сут.
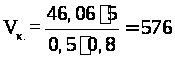 м3.
Количество бункеров под i-ый материал равно:
 ,
(10)
где Vб – объем одного бункера, м3.
Для железной руды:
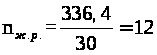 шт.
Для ферромолибдена:
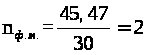 шт.
Для никеля:
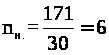 шт.
Для извести:
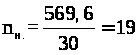 шт.
Для кокса:
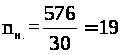 шт.
Рекомендуется выбирать объем одного бункера 20 – 30 м3.
Общее количество бункеров в бункерном пролете определяется
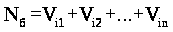 , (11)
где Vi – объем бункеров под i-ый материал;
n – количество наименований сыпучих материалов.
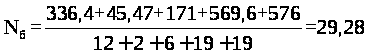 .
3.1.7 Расчет количества скраповозов
Количество тележек-скраповозов определяет число бадей в цехе, так как число бадей равно числу скраповозов и плюс одна или две резервных бадьи.
Расчет количества скраповозов проводится по формуле, шт.
 , (14)
где N – количество плавок и цехе за сутки, шт. Принимаем [п. 2.1.6] N = 49 шт;
Т – задолженность скрапонозов на плавку, мин.
Задолженность скраповоза складывается из продолжительности следующих операций: 1) общее время загрузки бадей на одну плавку T1; 2) переезд из шихтового пролета и обратно Tб; 3) разгрузка содержимого бадей в печь T7. Общая продолжительность операций 2 и 3 зависит от того, во сколько приемов (Б) приходится делать загрузку шихты на плавке (завалка и одна или больше подвалок). Эта величина определяется по формуле
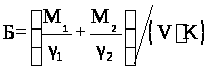 (15)
где M1 и М2 – масса лома, загруженного из контейнеров и из бункеров при корректировке, т. Принимаем М1 = 1,98 т; М2 = 98,4 т;
γ1, γ2 – соответствующие насыпные плотности, т/м3. Принимаем γ1 = γ2 = 0,8 т/м3;
V – объем бадьи, м3. Т.к. необходимая масса равна 70 т, то принимаем V = 87,5 м3;
К – коэффициент заполнения бадьи. Принимаем К = 0,9.
Продолжительность загрузки бадей на плавку (Т1) складывается из следующих операций: 1) загрузка контейнерами с вагона – Т1; 2) загрузка контейнерами с пола – Т2; 3) корректировка массы шихты на плавку ломом из бункеров – Т3; 4) загрузка чугуна и других компонентов – Т4; 5) загрузка коксика и извести в бункерном пролете – Т5. Принимаем T5 = 5 мин.
Продолжительность переезда скраповоза к проему в рабочей площадке и обратно:
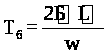 .
Здесь L – расстояние от места загрузки бадьи до проема в рабочей площадке, м. Принимаем L = 40 м; w – скорость скраповоза, м/мин. Принимаем w = 50 м/мин.
Время на разгрузку содержимого бадьи в печь (Т7) складывается из времени подъема бадьи, доставки ее к печи, собственно разгрузки бадьи и отправки порожней бадьи на скраповоз. Продолжительность операций для расчета Т7 можно найти в п. 3.1.6. Общая задолженность скраповоза на плавку
 .
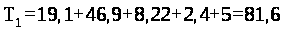 мин.
.
мин.
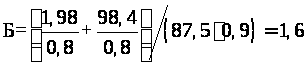 .
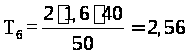 мин.
Из п.2.1.6:
подача заправочной машины к печи t1 = 2 мин;
подъем 2-х груженых бадей со скраповоза
и их подачи к печи t4 = 9 мин;
разгрузка бадей в печь t5 = 6 мин;
возврат 2-х порожних бадей к проему
и установка их на скраповоз t6 = 9 мин;
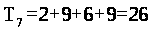 мин.
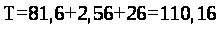 мин.
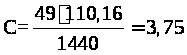 шт.
Принимаем С
= 4 шт.
Число бадей равно NБ = C+1; NБ = 4+1 = 5 шт.
3.2 Расчет оборудования раздаточного пролета
3.2.1 Расчет количества агрегатов для внепечной обработки
При определении количества агрегатов внепечной обработки исходят из приоритетности работы дуговой печи. Расчет количества агрегатом для конкретного способа обработки проводится по формуле
 , (16)
где z – максимальное количество плавок в цехе за сутки, обрабатываемых на рассчитываемом агрегате, шт. Принимаем [п. 2.1.6] z = 49 шт;
Т – задолженность агрегата на одну плавку, мин.
Задолженность ковша-печи на плавку складывается из продолжительности следующих операций (ориентировочно), мин: ожидание сталеразливочного ковша с плавкой, включая перестановку ковша и подачу сталевоза под агрегат – 10; продувка аргоном для усреднения ванны – 3; отбор пробы металла, замер температуры, ожидание анализа – 10; присадка ферросплавов, вдувание порошков, подогрев расплава – 20; ожидание передачи ковша на вакуумную установку или на МНЛЗ – 10. Продолжительность неучтенных работ принимаем равным 10 % от учтенных.
Ориентировочные величины продолжительности операций при последующей обработке стали в вакууматоре принимаем следующими (мин): ожидание сталеразливочного ковша с плавкой, включая подачу ковша сталевозом под установку – 10; обработка металла вакуумом с корректировкой химического состава – до 50; подъем камеры, выдача ковша из-под установки ожидание передачи на МНЛЗ – 10; неучтенные работы составляют 10 % от учтенных.
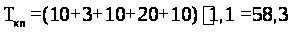 мин.
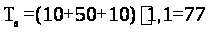 мин.
Количество ковш-печей
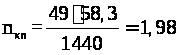 шт.
Принимаем nкп
= 2 шт.
Количество вакууматоров
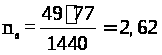 шт.
Принимаем nв
= 3 шт.
3.2.2 Расчет количества сталеразливочных ковшей
Количество сталеразливочных ковшей (с учетом одного резервного и одного в капитальном ремонте) рассчитывается по формуле
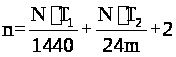 , (17)
где N – число плавок в цехе за сутки;
T1 – задолженность ковша на одну плавку, мин.;
m – средняя стойкость рабочей футеровки, шт.;
Т2 – продолжительность холодного ремонта, включая ломку футеровки, ее кладку и сушку, ч.
Задолженность ковша на плавку (T1) при выпуске стали в ковш, установленный на сталевозе, складывается из следующих операций, мин.:
ожидание выпуска металла, включая захват ковша на стенде для сушки 5-10;
выпуск металла 5-10;
измерение температуры, выдержка и подача ковша к составу для разливки 5-20;
Задолженность ковша на холодный ремонт (Т2) складывается из следующих операций, мин.:
слив шлака из ковша 5-10;
охлаждение ковша 90-120;
текущий ремонт ковша, включая удаление скрапины, удаление шиберного затвора, очистку и мелкий ремонт футеровки 40 — 60;
установка шиберного затвора, включая перестановку ковша на стенд для монтажа шиберного затвора 15-25;
сушка в разогрев ковша, включая установку ковша на стенд для сушки 60-90.
По практическим данным принимаем m = 35-40 плавок.
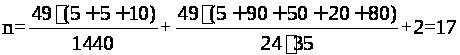 шт.
3.2.3 Расчет количества кранов
Пролет обслуживается несколькими мостовыми литейными кранами с двумя или тремя лебедками различной грузоподъемности.
Расчёт количества литейных кранов можно проводить таким же методом, как для шихтового пролёта, но можно сделать это и упрощённо так, как это делается Гипримезом: подсчитывается количество основных крановых операций с ковшом при его межплавочной подготовке, при выходе ковша на холодный ремонт и замене шлаковых чаш, причем продолжительность каждой операции принята одинаковой, равной 4 мин. Так, при межплавочной подготовке ковша схема перестановок имеет вид: подъём со сталевоза – установка на стенд МНЛЗ – съем со стенда МНЛЗ – кантовка шлака – стенд для охлаждения – стенд для выдавливания стаканов – стенд подготовки к плавке – стенд для сушки – сталевоз (9 операций).
При определении количества операций необходимо учитывать размещение агрегатов для внепечной обработки.
При выходе ковша на холодный ремонт: съем со стенда – стенд для охлаждения – установка на стенд для ломки футеровки – ремонтная яма – стенд для сушки – стенд для подготовки к плавке. Зная количество ковшей, отправляемых в ремонт в течение суток, определяют задолженность на этот цикл работ. При замене шлаковых чаш количество операций рассчитывается аналогично. Продолжительность неучтенных (вспомогательных) – работ принимается равной 10 % от основных. Коэффициент, учитывающий неравномерность работы печей, принимается равным 1,15- 1,3.
Грузоподъемность кранов, обеспечивающих работу раздаточного пролета составляет 180/63/20.
Количество кранов пролета n определяется из соотношения
,
где N – количество плавок по цеху за сутки, шт.(см.п.2.1.5) N = 49;
Tкр. – задолженность крана на одну плавку (время на каждую операцию крана), мин/пл.;
К – коэффициент, учитывающий неравномерность работы печей. Принимаем К = 1,3.
– коэффициент
использования
крана, по нормам
ГИПРОМЕЗа.
Принимаем
.
Задолженность ковша на холодный ремонт (Т2) складывается из следующих операций, мин.(см.п.3.3.2):
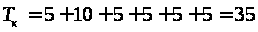 мин.
Таким образом, общая продолжительность учтенных крановых работ составляет:
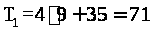 ,
мин.
Продолжительность неучтенных работ составляет 10 % от учтенных, т.е.
 ,
мин.
Общая задолженность крана на одну плавку:
,
мин.
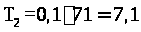 мин.