Основы проектирования и оборудования цехов
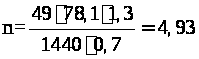 шт.
Принимаем n
= 5 шт.
3.2.4 Определение производительности и основных параметров МНЛЗ
Годовая производительность МНЛЗ (т/год литых заготовок) рассчитывается по формуле
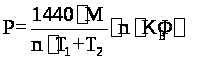 , (18)
где М – масса плавки, т. Принимаем М = 100 т;
n – число плавок в серии при разливке методом «плавка на плавку» (при разливке одиночными плавками n = 1);
T1 – продолжительность разливки одной плавки, мин;
Т2 – продолжительность подготовки машины к приему следующей серии плавок (плавки), мин. Принимаем T2 = 50 мин;
КВ – выход годных литых заготовок (учитывает потери металла при разливке в виде обрези, брака, окалины, «козлов»);
Ф – фонд времени работы МНЛЗ, сут./год. Принимаем Ф = 330 сут.
Продолжительность разливки одной плавки (T1) оценивается по формуле
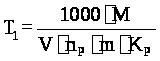 , (19)
где М – масса плавки, т;
V – нормативная скорость разливки, м/мин;
nP – количество ручьев. Принимаем nP = 4 шт.;
m – масса погонного метра заготовки, кг. Принимаем m = 700 кг;
КP – коэффициент, учитывающий непредвиденные потери времени при разливке: изменение скорости начала и конца разливки, выход из строя одного ручья и др. (для многоручьевых МНЛЗ принимается Кр < 0,9, для одноручьевой машины Кр = 1).
После расчета Т1 следует проверить, не превышает ли оно допустимое время пребывания металла в ковше, так как от выпуска до конца разливки температура расплава в ковше непрерывно понижается из-за тепловых потерь через футеровку и шлак, и при чрезмерно большой выдержке литейные свойства разливаемого металла ухудшаются или вообще теряются.
Скорость разливки (V) определяет как производительность машины, так и качество заготовок. С увеличением скорости возрастает производительность машины, но это сопровождается возрастанием осевой пористости литых заготовок. При высоких скоростях разливки увеличивается опасность разрыва тонкой твердой оболочки металла в кристаллизаторе.
В отечественной практике для расчета нормативных скоростей разливки (м/мин) применяется формула, разработанная ЦНИИЧМ
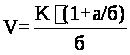 , (20)
где К – коэффициент, величина которого зависит от марки стали и вида литых заготовок [1, с. 34, таблица 8];
а – толщина слитка, м;
б – ширина слитка, м (при квадратном сечении слитка а = б).
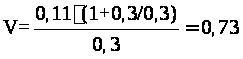 м/мин.
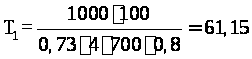 мин.
Количество ручьев в МНЛЗ определяют исходя из обеспечения согласованности времени разливки с нормативной скоростью разливки. Согласно нормам технологического проектирования рекомендуется принимать в слябовых МНЛЗ не более двух ручьев, в сортовых – до восьми. Продолжительность подготовки МНЛЗ к приему следующей плавки (Т2) не должна превышать 60 мин.
При определении фонда времени (Ф) исходят из норм технологического проектирования, где продолжительность простоев на профилактических ремонтах принимается равной 8 ч в неделю, на планово-предупредительных ремонтах – 2 сут. в месяц, на капитальных – 12 сут. в год. Нормами предусматриваются потери времени при замене кристаллизаторов, секций вторичного охлаждения, при ликвидациях последствий прорыва металла и т.д. Общее количество простоев в течение года у слябовых машин составляет 74 сут., отсюда фонд времени работы Ф равняется: 365 – 74 = 291 сут.; простои сортовых машин составляют 65 сут. и фонд времени работы – 300 сут.
При создании новых высокопроизводительных автоматизированных МНЛЗ нормами принимается для слябовых машин фонд рабочего времени 320 сут., для сортовых – 330 сут.
Число плавок в серии (С) при разливке методом «плавка на плавку» зависит от соотношения продолжительности разливки одной плавки и интервала между выпусками стали из сталеплавильных агрегатов. Разливка сериями удается, если продолжительность разливки и интервалы между выпусками равны. В ЭСПЦ это достигается не всегда, во-первых, из-за характерного для ЭСПЦ разнообразного сортамента выплавляемых сталей и, во-вторых, из-за того, что продолжительность плавки даже в сверхмощных печах сейчас пока больше продолжительности разливки на МНЛЗ. В этих условиях относительно просто организовать совместную работу двух печей, выплавляющих одинаковую марку стали, для серии из трех плавок. Значительно сложней в таком же цехе организовать серии из четырех плавок. Впрочем, в специализированных цехах, оснащенных тремя-четырьмя печами, сортамент которых неширок, например, ЭСПЦ ОЭМК, ориентированный на производство шарикоподшипниковой стали, удается разливать сериями по 10 плавок и более.
Выход годных заготовок (КВ) представляет собой отношение массы годных литых заготовок к массе разлитого жидкого металла
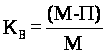 , (21)
где П – отходы металла при разливке, образующиеся за счет головной и хвостовой обрези, скрапа в промковше, потерь при газорезке слитка на мерные заготовки, окисления поверхности слитка и, наконец, за счет аварийного скрапа.
Определим выход годных заготовок при разливке плавки массой 100 т на четырехручьевой машине, отливающей заготовки сечением 300x300 мм.
Длину головной обрези на один ручей принимаем равной 300 мм, тогда масса головной обрези на плавку составит: 0,34 - 700 = 840 кг, здесь 700 – масса (кг) погонного метра заготовки сечением 300x300.
Длину хвостовой обрези с учетом усадки металла в конце кристаллизации принимаем равной 700 мм, тогда масса хвостовой обрези на одну плавку составит: 0,7·4·700 = 1960 кг.
Скрап в промковше рассчитываем из условия его образования в количестве 2 кг/т жидкого. В таком случае масса скрапа равна 2-100 = 200 кг.
Потери на газорезку рассчитываем, приняв толщину реза 10 мм, при этом потери металла на шлам при длине мерной заготовки, скажем, 2 м составят 0,5 %, масса металла в шламе составит, кг:
100000·0,5/100 = 500.
Масса аварийного скрапа (при норме 5 кг/т жидкого) составит, кг:
5·100 = 500.
Потери металла из-за окисления поверхности горячего слитка воздухом при норме 2 кг/т жидкого составят, кг:
2·100 = 200.
Общая масса отходов составит, т:
840 + 1960 + 200 + 500 + 500 + 200 = 4,2;
выход годного, т:
КВ = (100 - 4,2)/100 = 0,958 или 96 %.
Выход годного получился относительно низкий. Объясняется это тем, что расчет вели на одну плавку; при серийной разливке масса обрези и скрапа в промковше (всего 3 т) распределится на все плавки серии и их удельная доля станет ниже; данное обстоятельство – одно из достоинств серийной разливки.
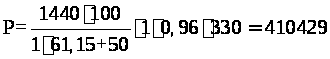 т/год.
Последний из основных параметров МНЛЗ – технологическая длина. Она складывается из протяженности жидкой фазы в кристаллизующемся литом слитке и длине участков, на которых проводятся предусмотренные технологией операции с литой заготовкой. В общем случае полную технологическую длину машины составят: 1) протяженность жидкой фазы; 2) длина заготовки, находящейся в позиции резки, 3) рабочий ход машины резки, 4) длина заготовки в позиции ожидания клеймения, 5) длина заготовки в позиции отрезки темплетов и их клеймения, 6) длина заготовки в позиции формирования пакета заготовок, 7) ширина фронта действия передаточной тележки, 8) длина заготовки в промежуточной позиции перехода с передаточной тележки на перекладчик заготовок и 9) ширина перекладчика.
Протяженность жидкой фазы определяется по формуле, предложенной ЦНИИЧМ
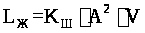 , (22)
где КШ – коэффициент, величина которого определяется отношением ширины заготовки к ее толщине; значения коэффициента КШ изменяются от 240 для квадратной заготовки до 340 для сляба с отношением ширины к толщине 6 и более. Принимаем КШ = 240;
А – толщина заготовки, м. Принимаем А = 0,3 м; V – нормативная скорость разливки, м/мин.
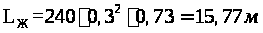
Количество МНЛЗ рассчитывается из соотношения
 , (23)
где n – количество МНЛЗ, шт.;
QЦ – годовая производительность цеха, т/год;
Р – производительность МНЛЗ, т/год.
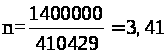 шт.
Принимаем n = 4 шт.
3.2.5 Количество промежуточных ковшей
Количество промежуточных ковшей определяется по формуле
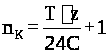 , (24)
где T – продолжительность ремонта футеровки ковша, ч;
z – количество плавок, разливаемых на МНЛЗ в сутки, шт.;
С – стойкость промежуточного ковша.
Продолжительность подготовки (ремонта) промежуточного ковша складывается из продолжительность следующих операций: 1) смена ковша на МНЛЗ (2-5 мин), 2) охлаждение футеровки (~ 180 мин), 3) выдавливание стаканчиков (~ 30 мин), 4) ломка футеровки (~ 30 мин), 5) кладка арматурного слоя футеровки (~ 60 мин), выполнение наливной (или кладка кирпичной) футеровки (1-6 ч), сушка футеровки (приблизительно 14 ч), 8) установка гнездового кирпича, сталеразливочных стаканчиков, стопоров (около 60 мин), 9) разогрев футеровки (3-4 ч), 10) крановые операции по перестановке и транспортировке ковша 20 - 25 мин).
Т = 3+170+25+25+50+300+840+60+180+25=1678 мин = 27,97 ч.
По практическим данным принимаем С = 8-10 плавок при разливке «плавки на плавку»; С = 3-4 плавки – при разливке одиночных плавок.
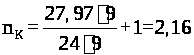 шт.
Принимаем nК = 3 шт.
3.2.6 Количество стендов для сушки промежуточных ковшей
Количество стендов для сушки футеровки промежуточных ковшей определяется по формуле:
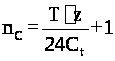 , (25)
где Т – время сушки ковша на стенде, ч. Принимаем Т = 14 ч.
Аналогично рассчитывается количество стендов для охлаждения футеровки промежуточных ковшей, стендов для ломки футеровки, стендов для кладки футеровки ковшей.
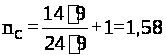 шт.
Принимаем nC = 2 шт.
Список использованной литературы
Основы проектирования и оборудования электрометаллургических цехов: Метод. указ./ Сост.: И.Д. Рожихина: СибГИУ. – Новокузнецк, 2005. – 61 с.
Оборудование и проектирование электросталеплавильных цехов. Никольский Л.Е., Зинуров И.Ю. Учеб. пособие для вузов. – М.: Металлургия, 1993. – с. 272.
Коган А.Е., Рожихина И.Д., Гизатулин Р.А., Торопов А.И. Основы проектирования электросталеплавильных цехов: Учеб. пособие / СибГИУ. – Новокузнецк, 1999. – 204 с.
Проектирование сталеплавильных и доменных цехов. Якушев А.М. – М.: Металлургия, 1984. – 216 с.
Размещено на