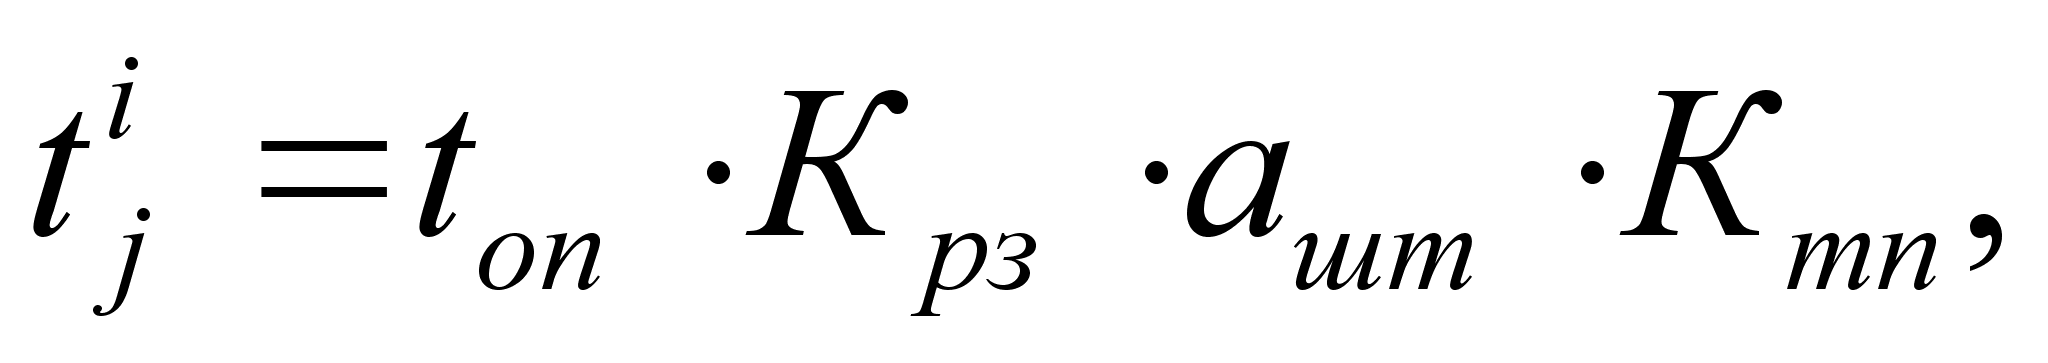Технология изготовления мебели
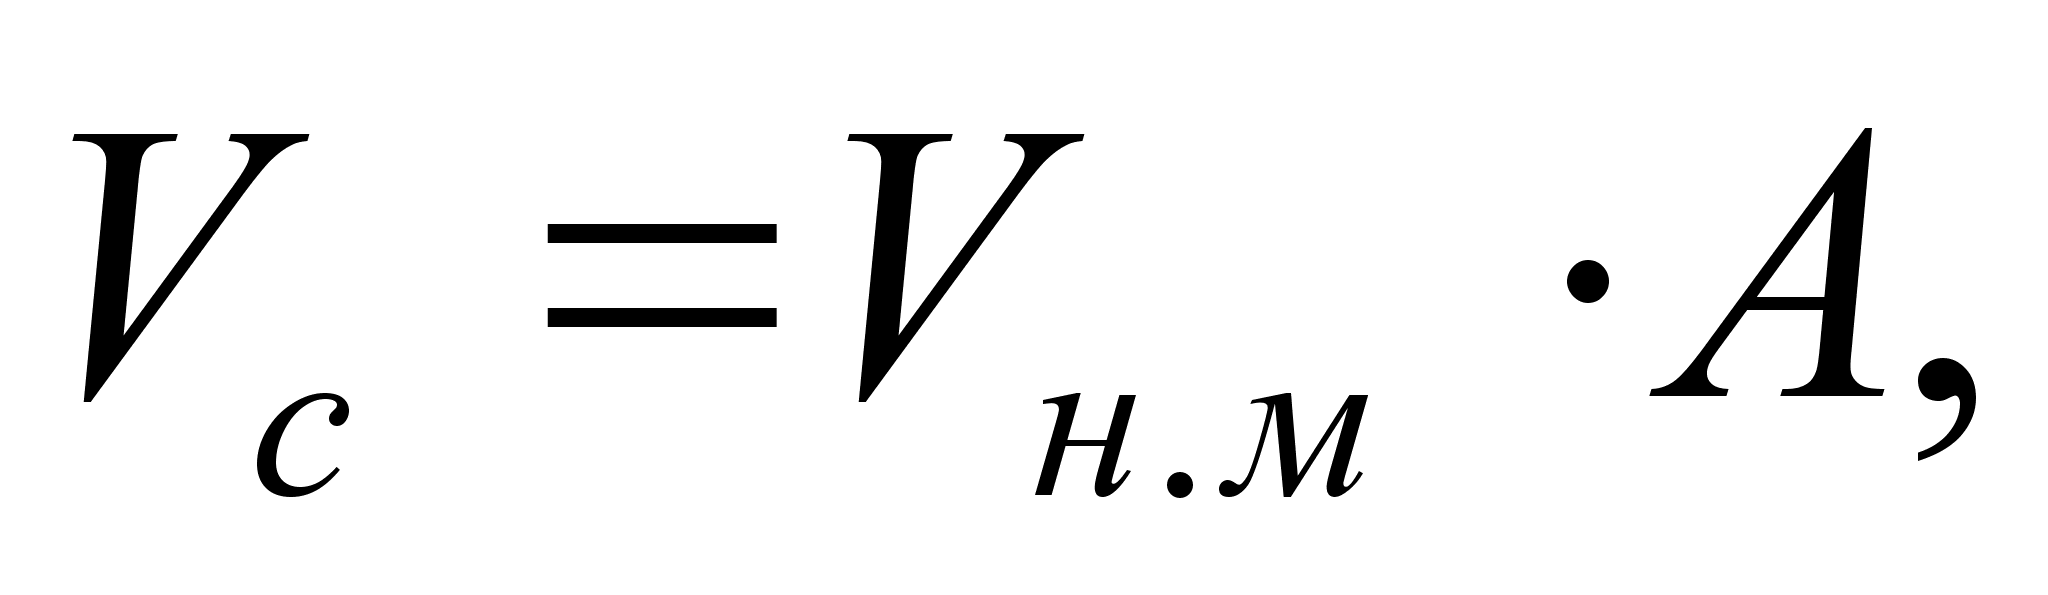 (8)
где А – годовая программа изделий, шт.
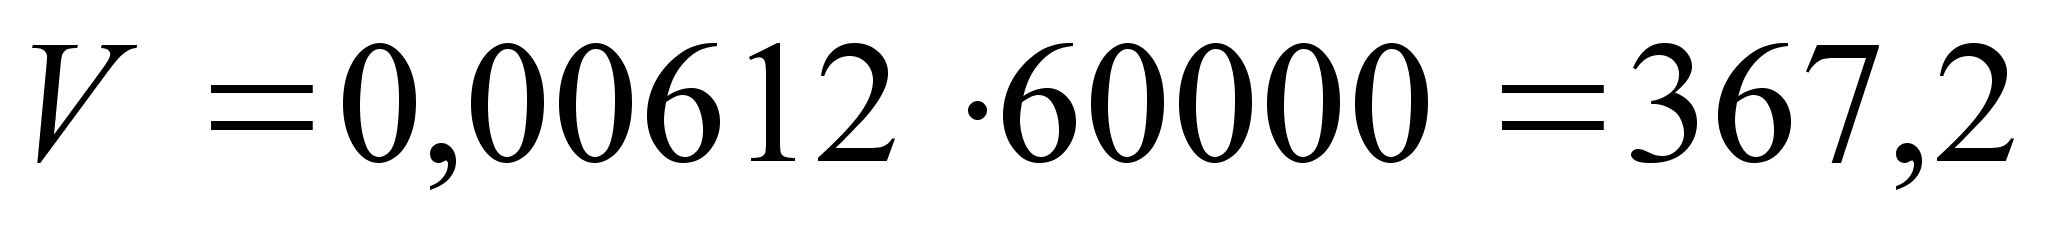
Полученное значение заносим в графу 24.
Чистый выход деталей Чв, %, определяем по формуле
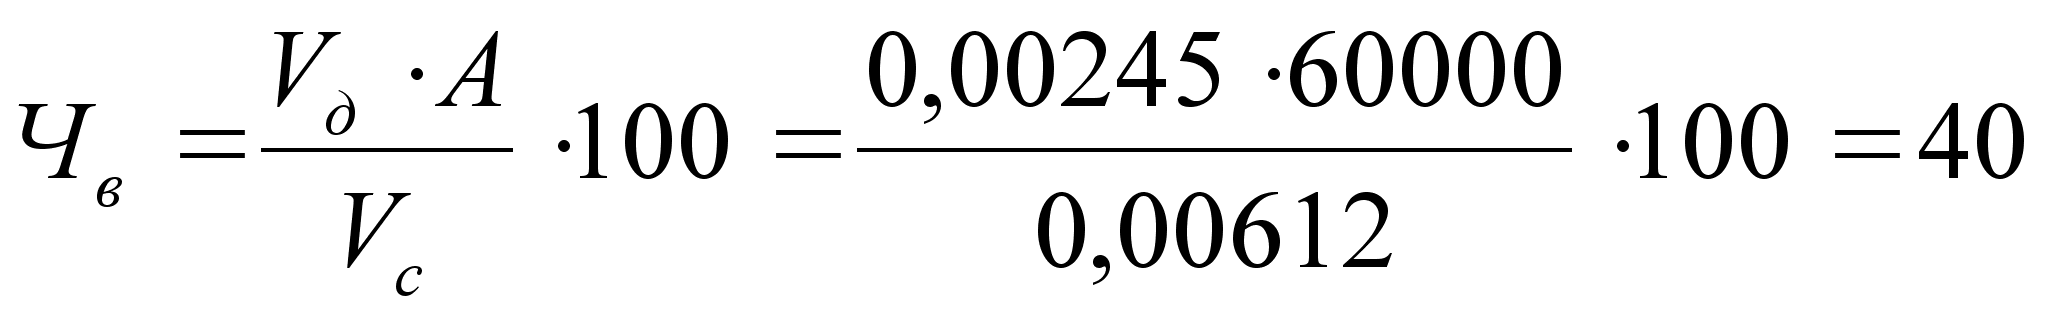 (9)
Аналогичным образом рассчитываются остальные заготовки из пиломатериалов.
3.2 Расчёт индивидуальных норм расхода плитных и листовых
материалов
Порядок расчёта норм расхода плитных и листовых материалов выполняется подобно расчёту лесоматериалов, с той лишь разностью, что припуски по толщине материала и припуски на усушку не назначаются.
Величина припусков на обработку плит и фанеры, облицованных шпоном, зависит от принятой схемы формирования кромок щитов (опиливания, фрезерование, либо последовательное опиливание и фрезерование) и выбирается соответственно (2, таблица 4.7, 2 табл.).
Детали, входящие в изделие из древесноволокнистых плит не облицованными и не склеенными, выпиливаются без припусков на обработку (например, задняя стенка шкафа, донья ящиков).
Для деталей, изготавливаемых из древесностружечных или древесноволокнистых плит определяется площадь комплекта деталей.
Расчёты также как и для пиломатериалов сводятся в таблицу 1.
Рассмотрим пример расчёта для стенки шкафа с размерами 536ґ446ґ17мм, изготовленной из древесностружечной плиты.
Графы с1 по 7 заполняются согласно чертежей изделия и технической документации на него.
Площадь детали с учётом размеров в чистоте, Vд, м2, определяется по
формуле
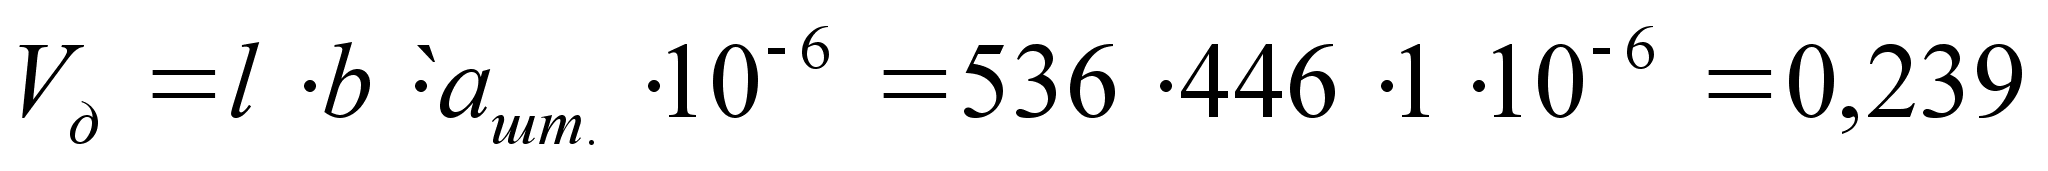 (10)
Графы 9 и 10 из (2, табл.4.7) выбираем припуски на механическую обработку, считая при этом, что в дальнейшем щит будет только опиливаться. При размере детали по длине 536 мм и ширине 446 мм
Dl=14 мм и Db=14 мм
По формуле (4) определяем размеры заготовок, с учётом припусков (графы 12,13,14).
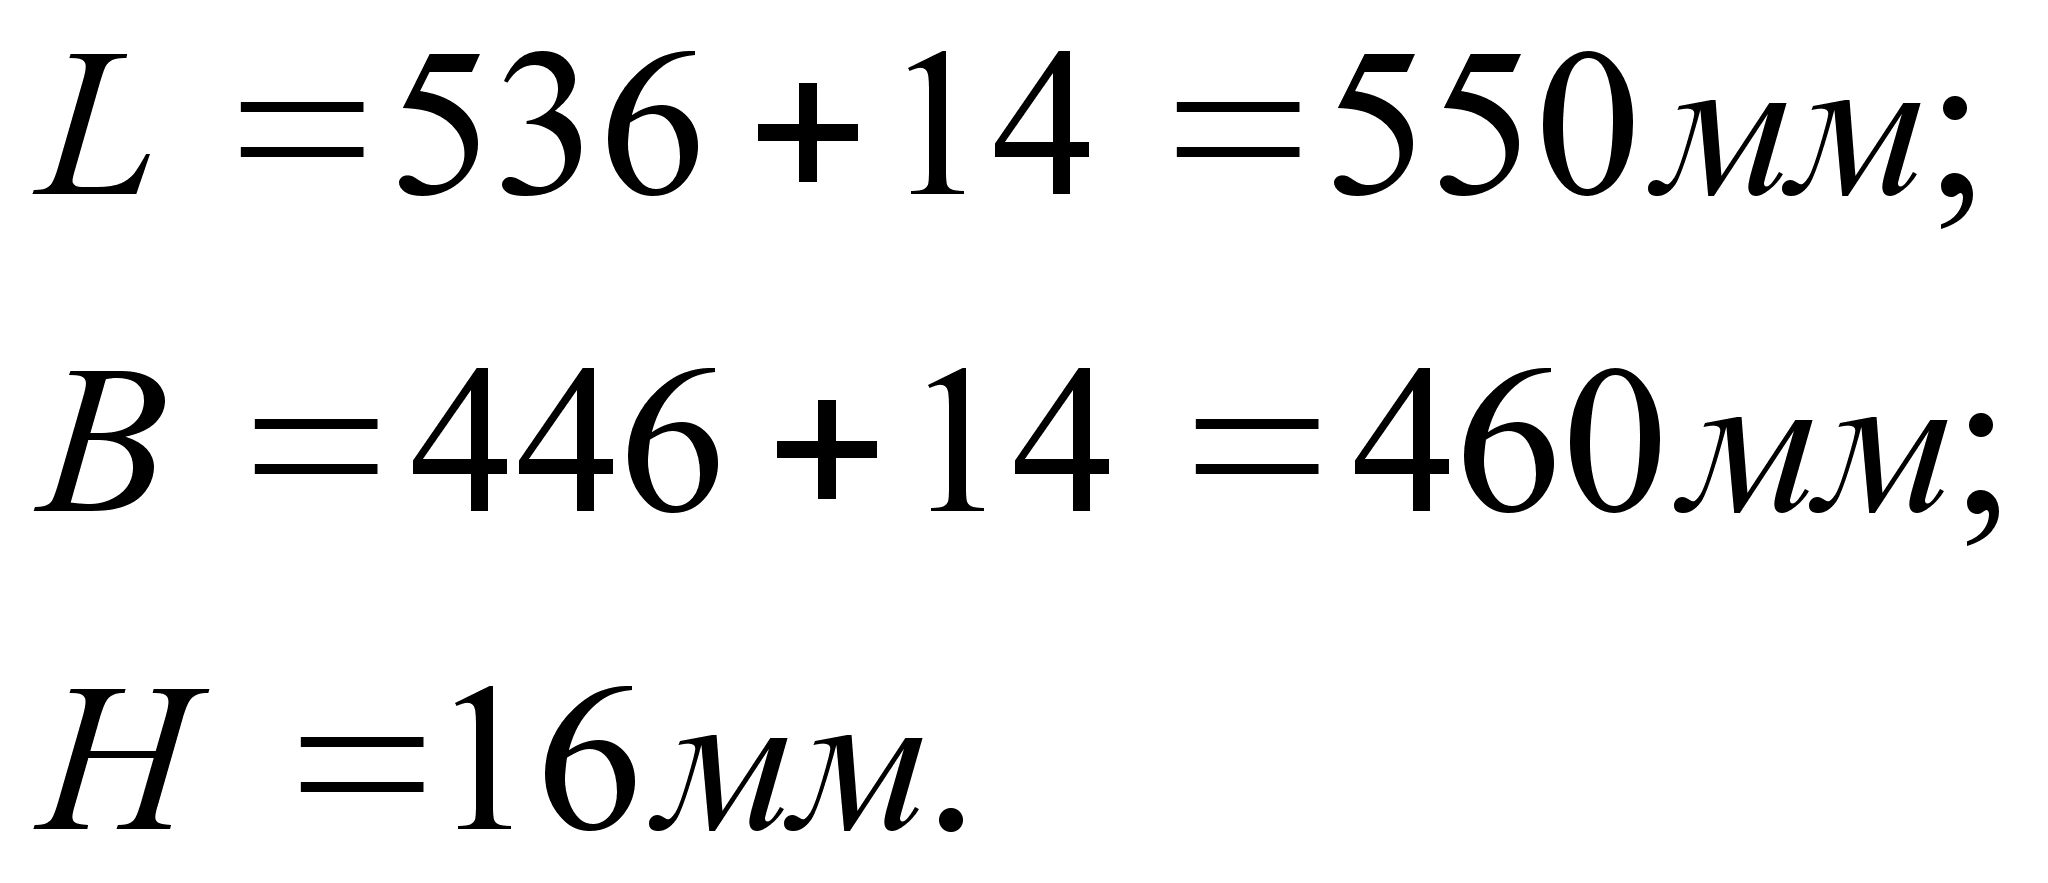
Графа 16. Объём
комплекта
одноимённых
заготовок в
изделии Vз,
м2,
определяем
по формуле
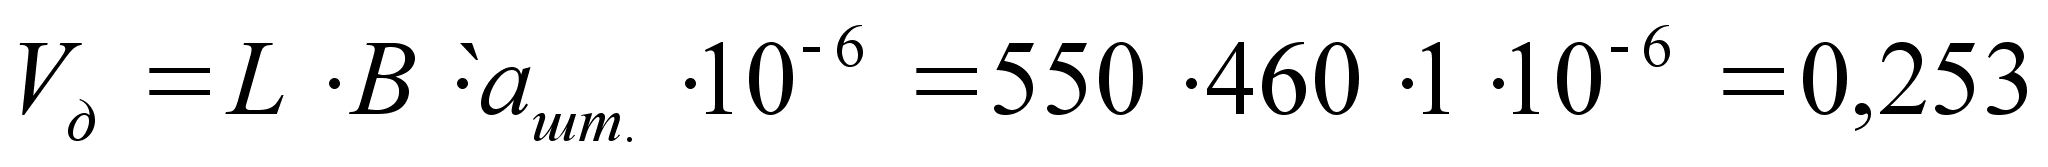 (11)
Графа 17,18. Процент технологических отходов для древесностружечных плит (2,табл.4.12) Рi.т.п – 2% или Кт.п.=1,02
Графа 19. По
формуле (6) определяем
объём заготовок
на изделие с
учётом технологических
отходов
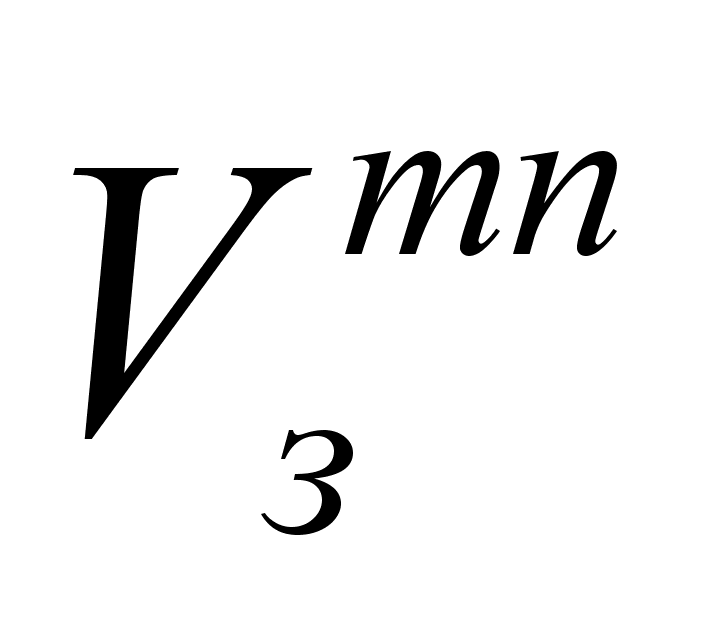 ,
м2
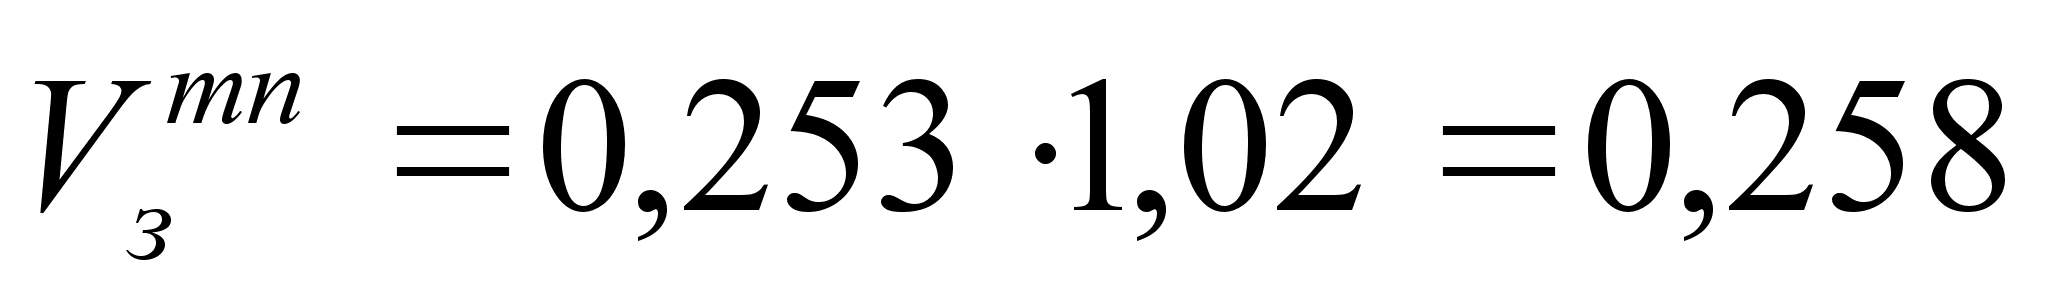
Графа 20. Принят средневзвешенный сорт материала.
Графа 21. Для древесностружечных плит (2,табл.4.11) средневзвешенный полезный выход должен быть не менее 92% (в данном курсовом проекте принимаем 93%), при этом коэффициент, учитывающий средневзвешенный полезный выход, Кп.в=1,08.
Графа 23. По
формуле (7) определяем
норму расхода
материала на
изделие с учётом
полезного
выхода
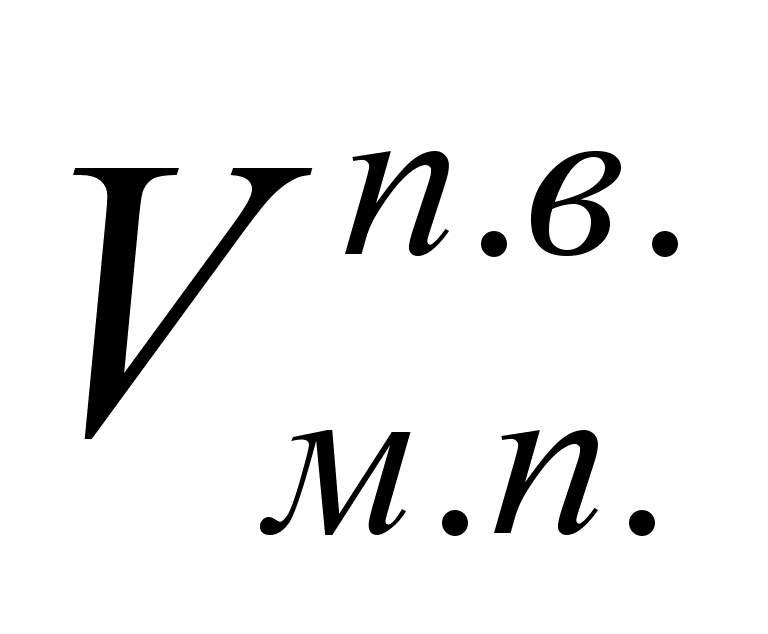 ,
м2
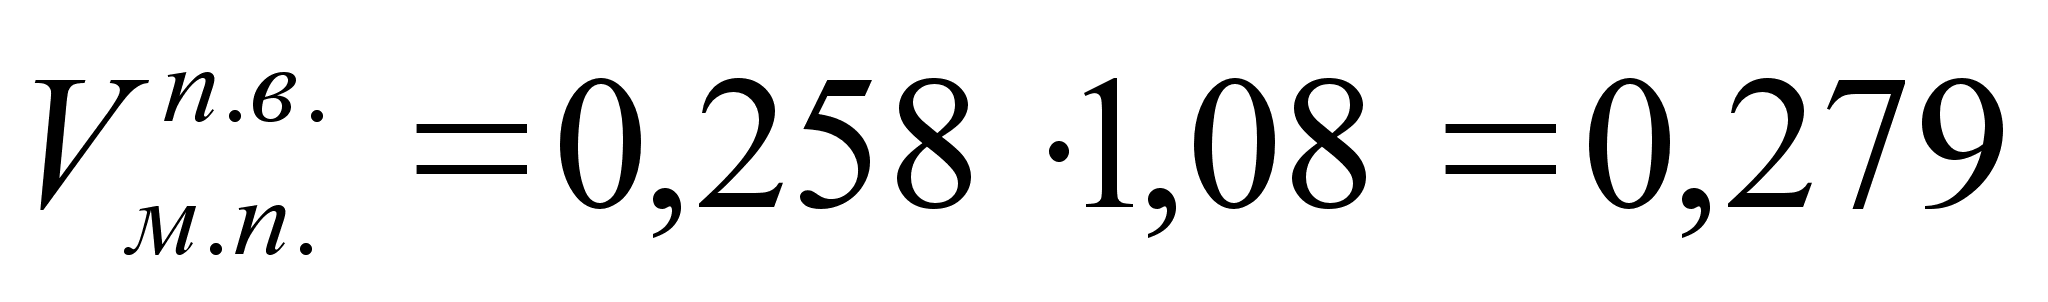
Графа 24. По формуле (8) определяем расход сырья на программу Vс, м2
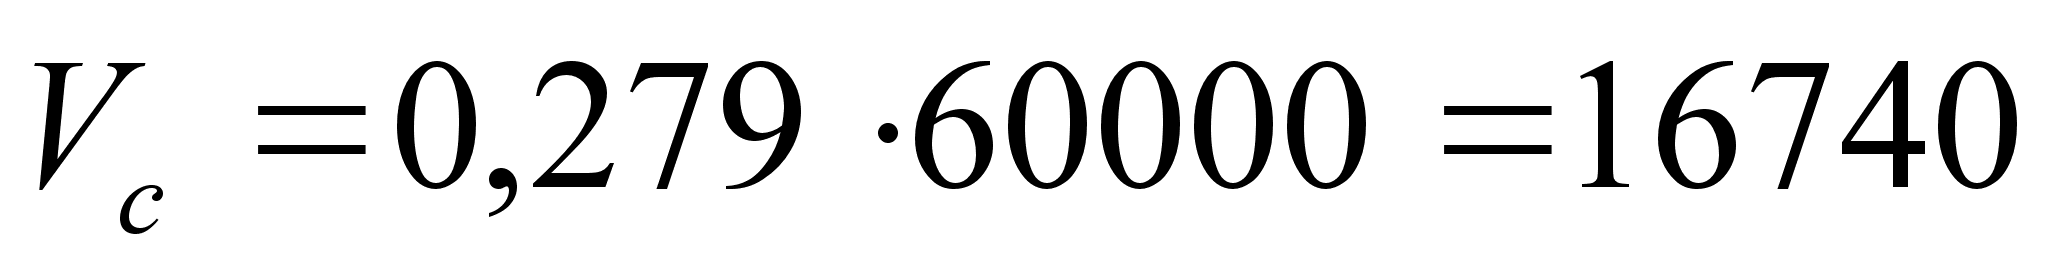
Графа 25. По формуле (9) определяем чистый выход деталей Чв, %
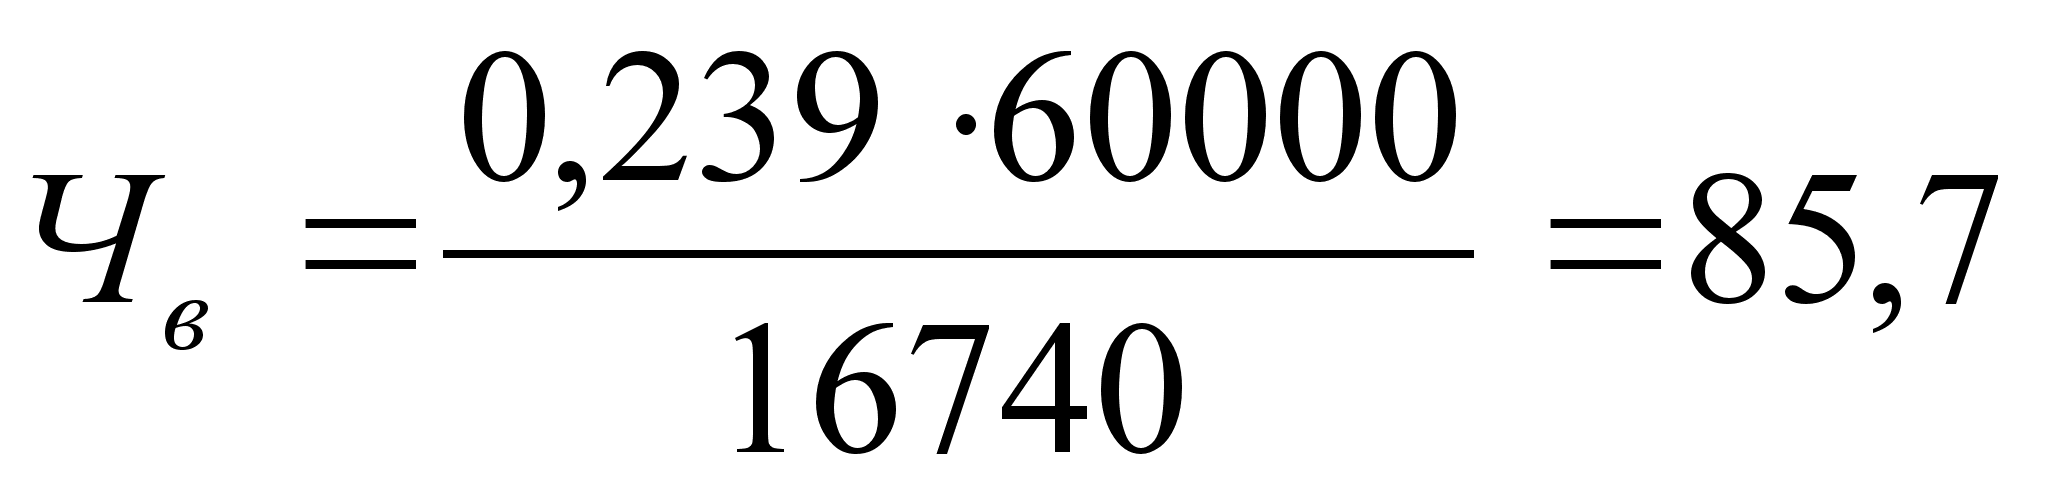
Аналогичным
образом рассчитываются
остальные
заготовки из
плитных материалов
и результаты
заносим в таблицу
1.
4 Спецификация потребных древесных материалов
Расчёт лесоматериалов заканчивается составлением их спецификации. Спецификации служат заявками на получение необходимых материалов от поставщиков. Спецификация составлена по форме, которая приведена в таблице 2.
| Таблица 2 – Спецификация материалов | ||||||||
| № | Вид древесных материалов | Сорт материала и ГОСТ | Порода и марка | Размеры материалов | Количество материала | |||
|
Длина, мм |
Ширина, мм |
Толщина, мм |
м2 |
шт. м3 |
||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
| 1 | Плита древесностружечная | П-А, П-Б | 3500 | 1750 | 16 | 636720 | 10188 | |
| 2 | Плита древесноволокнистая |
119700 |
479 | |||||
| 3 | п/м хвойные | 6500 | Р.Ш. | 16 | - | 623,4 | ||
| 4 | п/м хвойные | 6500 | Р.Ш. | 22 | - | 367,2 | ||
| 5 | Шпон строганный | 1540 | 60 | 0,6 | 1016340 | 610 | ||
| 6 | МКР | рулон | 23 | 0,3 | 30480 | - | ||
5 Расчёт отходов
Расчёт лесоматериалов завершается определением и балансом (распределением по стадиям обработки) отходов производства – кусков, опилок, стружки.
Отходы считаются отдельно для брусковых, листовых и плитных материалов. В проекте необходимо предусмотреть мероприятия по их полезному использованию.
Количество отходов при обработке брусковых заготовок определяется на программу и по стадиям производства. Для этого в ведомости расчёта просуммировали, кроме объёма сырья на программу, объём заготовок - SV3 (гр. 16), объём заготовок с учётом технологических потерь - SV3 т.п. (гр. 19) и объём деталей - - SVg (гр. 8, таблица1, пункт 3).
Количество отходов на раскрое
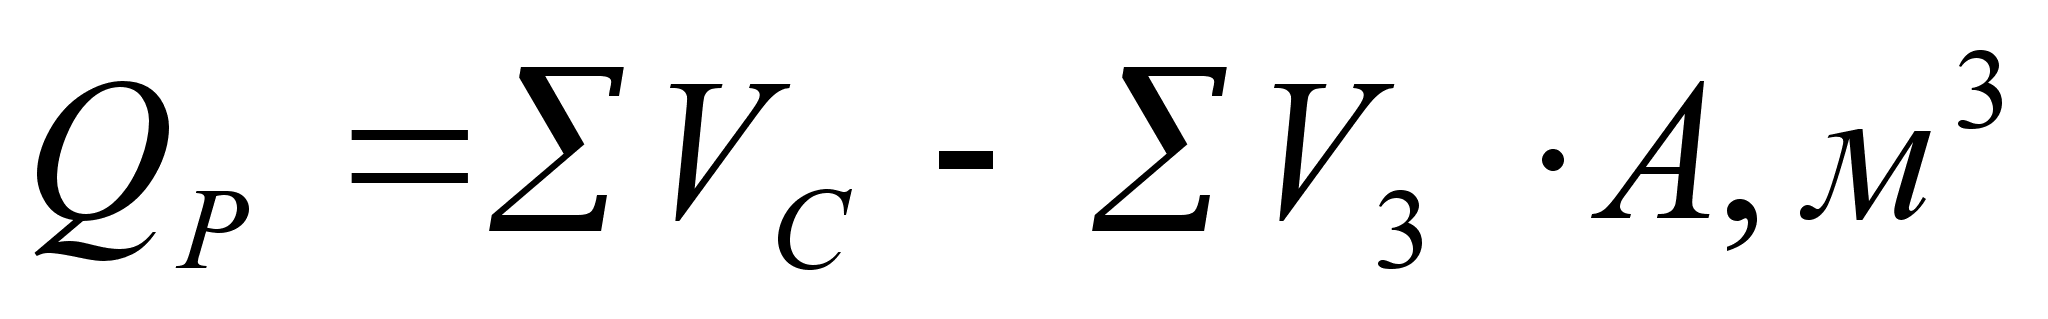
где SVc – суммарный объём сырья;
SV3ЧА – суммарный объём заготовок на программу.
Пиломатериалы
лиственные:
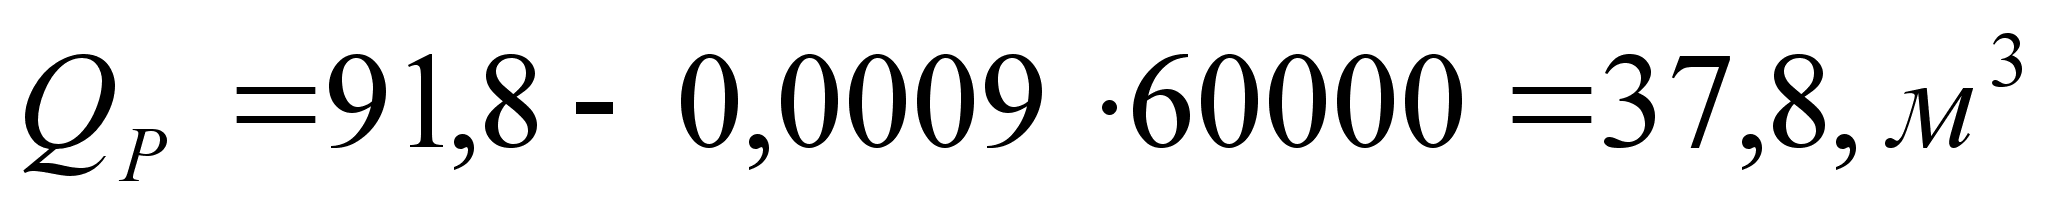
Пиломатериалы
хвойные:
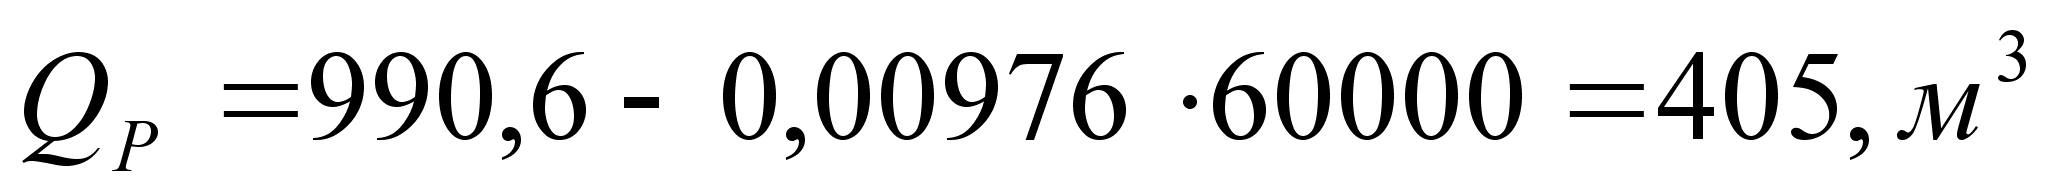
Технологические потери:
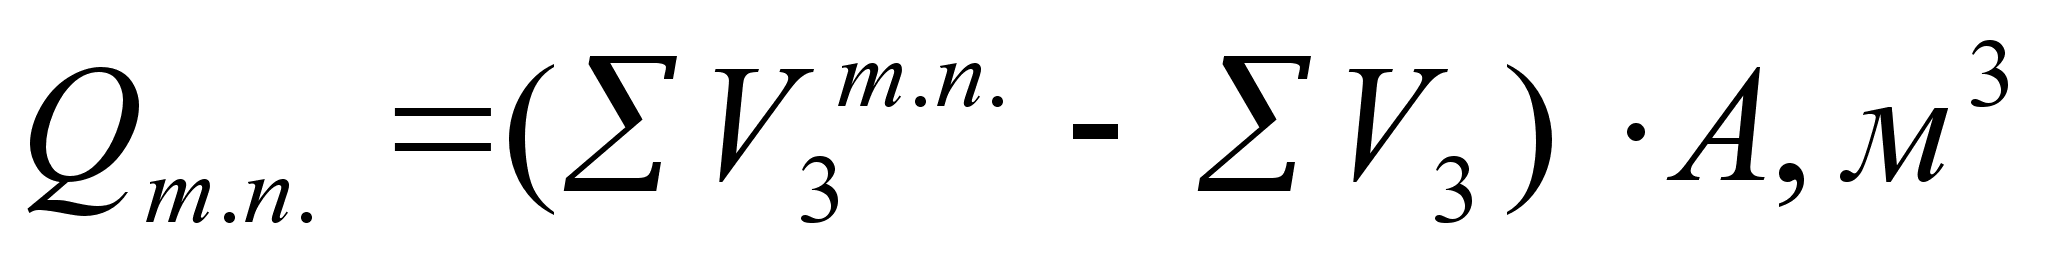
где 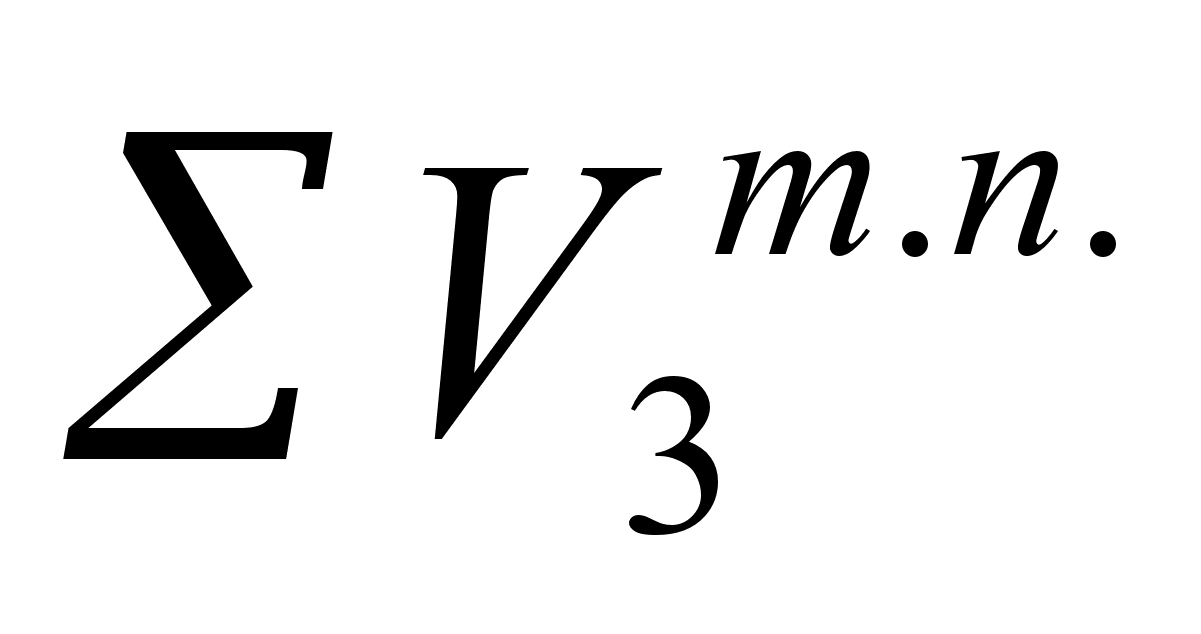 -
объём заготовок
с учётом
технологических
потерь.
Пиломатериалы
лиственные:
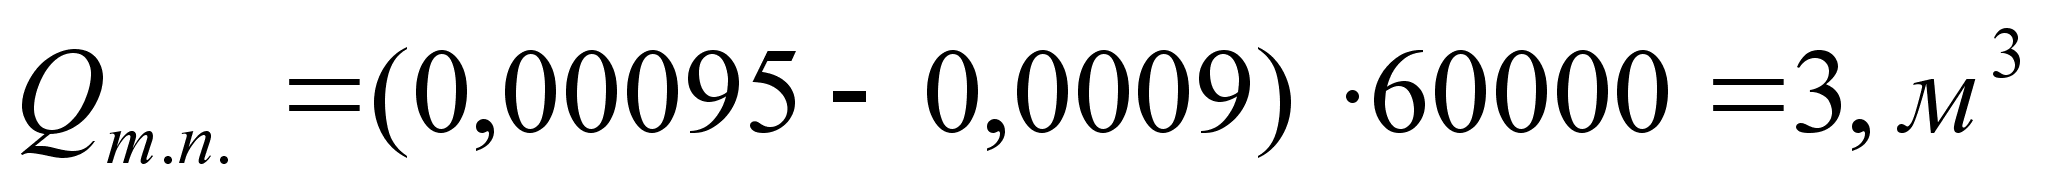
Пиломатериалы
хвойные:
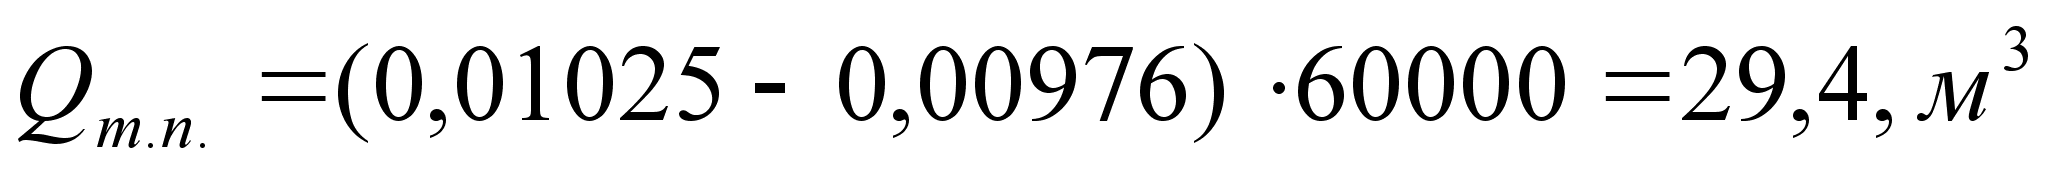
На первичную механическую обработку
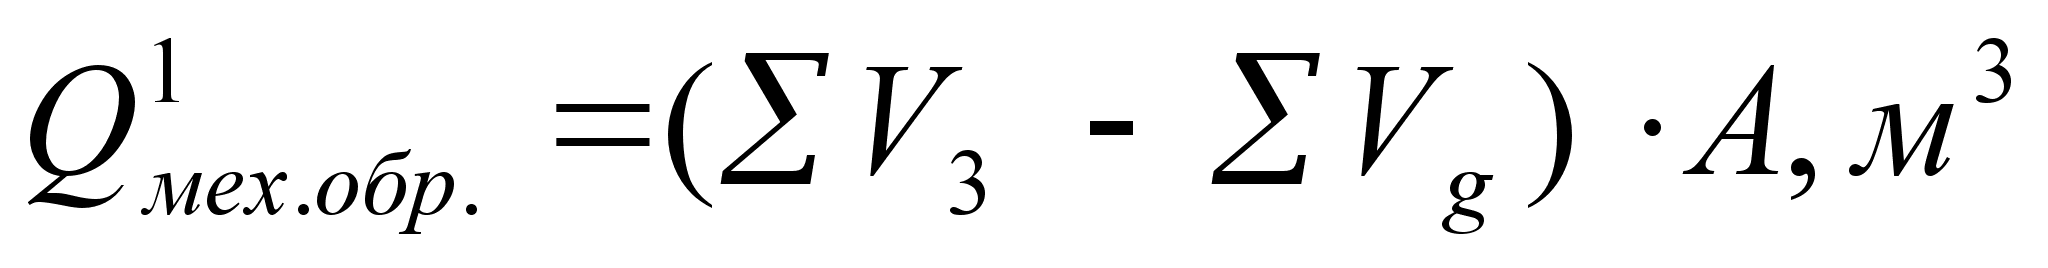
где Vg – объём детали, м3.
Пиломатериалы
лиственные:
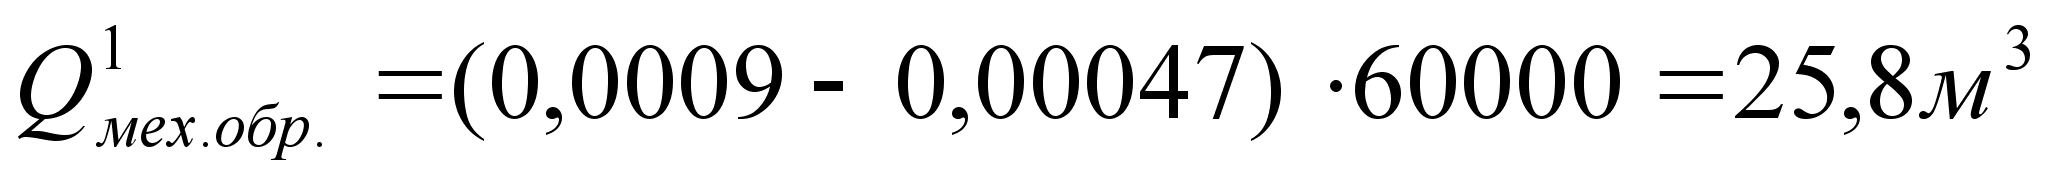
Пиломатериалы
хвойные:
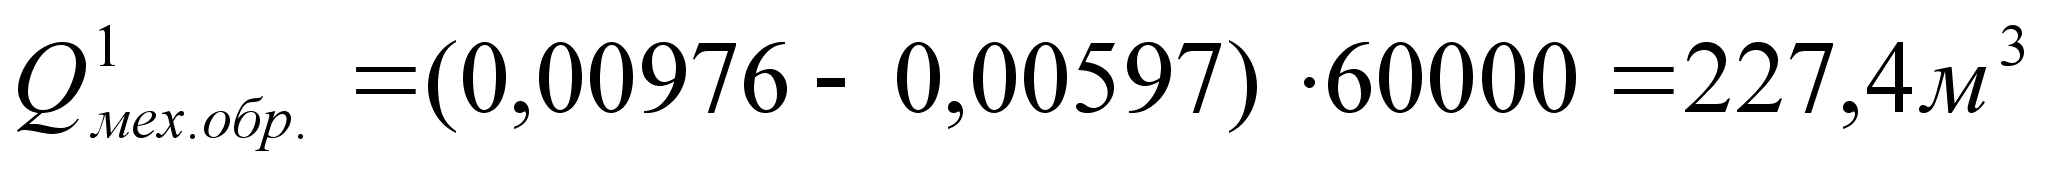
Кроме этого на окончательную доводку деталей и сборочных единиц (повторная механическая обработка, считаются отходы в объёме 2…5 % от объёма сырья).
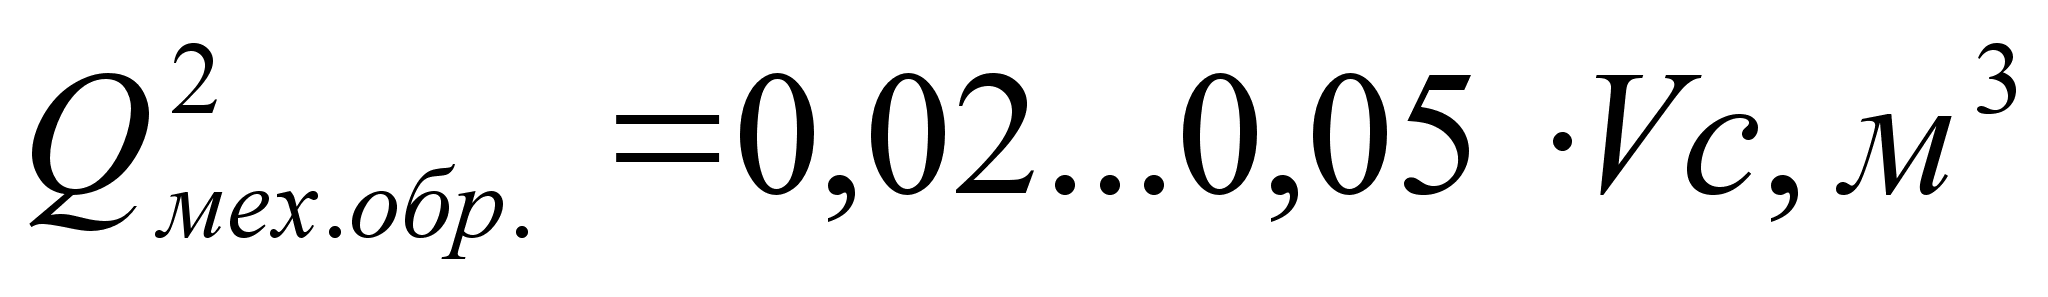
Пиломатериалы
лиственные:
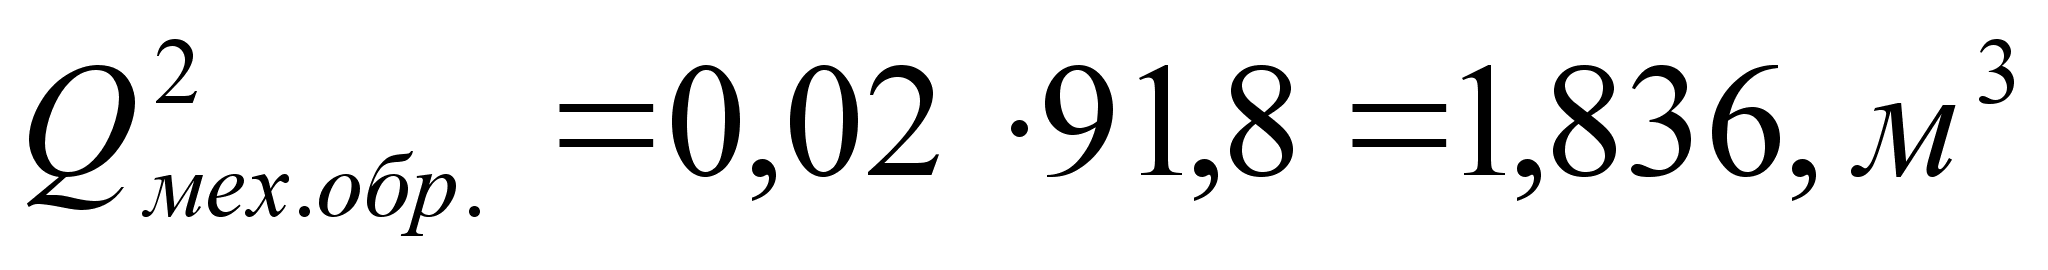
Пиломатериалы
хвойные:
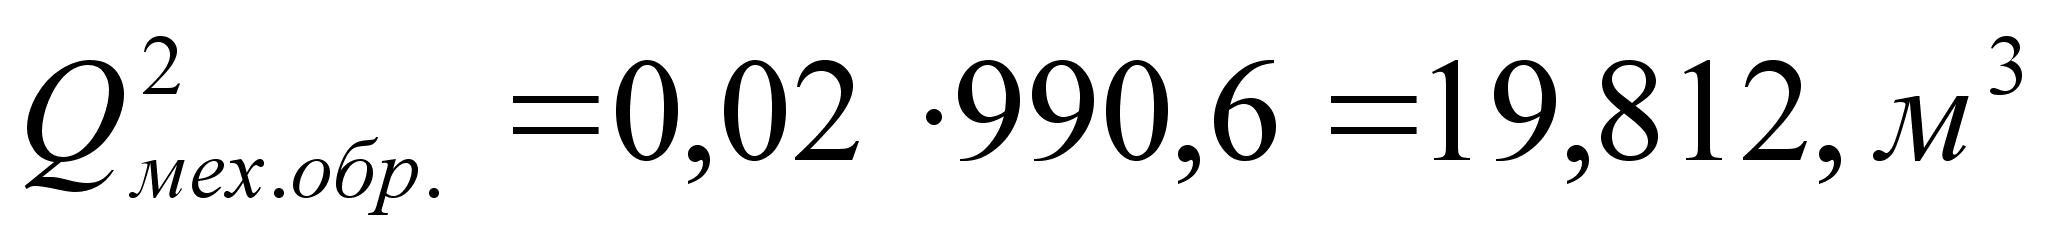
| Таблица 3 – Баланс отходов пиломатериалов | ||||||||||||
| № | Стадии обработки | Количество отходов в % от сырья |
Лиственные п/м, м3 |
Хвойные п/м, м3 |
||||||||
| Обрезки | Стружка |
Пыль и опилки |
Обрезки | Стружка |
Пыль и опилки |
Итого отходов |
Обрезки | Стружка |
Пыль и опилки |
Итого отходов |
||
| 1 | Раскрой | 75 | - | 25 | 28,35 | - | 9,45 | 68,44 |
303,8 |
- | 101,25 | 681,7 |
| 2 | Технологи-ческие потери | 100 | - | - | 3 | - | - | 29,4 | - | - | ||
| 3 |
Обработка деталей для придания номинальных размеров |
20 | 70 | 10 | 5,16 | 18,06 | 2,58 | 45,48 | 159,2 | 22,74 | ||
| 4 |
Обработка деталей для придания окончательной формы |
10 | 80 | 10 | 0,1836 | 1,469 | 0,1836 |
1,98 |
15,95 | 1,98 | ||
В таблице 4 приведены данные для баланса отходов плтных и листовых материалов.
| Таблица 4 – Баланс отхода плитных и листовых материалов | |||||||
| Наименование материала (сырья) | Количество отходов в % от объёма материалов на годовую программу |
Количество отходов в м3 от объёма материалов на годовую программу |
Итого отходов | ||||
| Кусковые | Обрезки шпона | Опилки | Кусковые | Обрезки шпона | Опилки | ||
| Плиты древесностружечные | 15 | - | 1,5 | 1528,2 | - | 152,82 | 1681,02 |
| Плиты древесноволокнистые | 15 | - | 1,5 | 71,85 | - | 7,185 |
79,035 |
| Шпон строганный | - | 43 | 1 | - | 262,3 | 6,1 | 268,4 |
6 Расчёт оборудования
Одним из основных разделов данного курсового проекта является расчёт оборудования, потребного для выполнения заданной программы производства.
Количество станков n, шт., на каждой операции технологического процесса определяется отношением времени, необходимого для выполнения годовой программы tji A к годовому фонду времени работы станка или линии Тэф
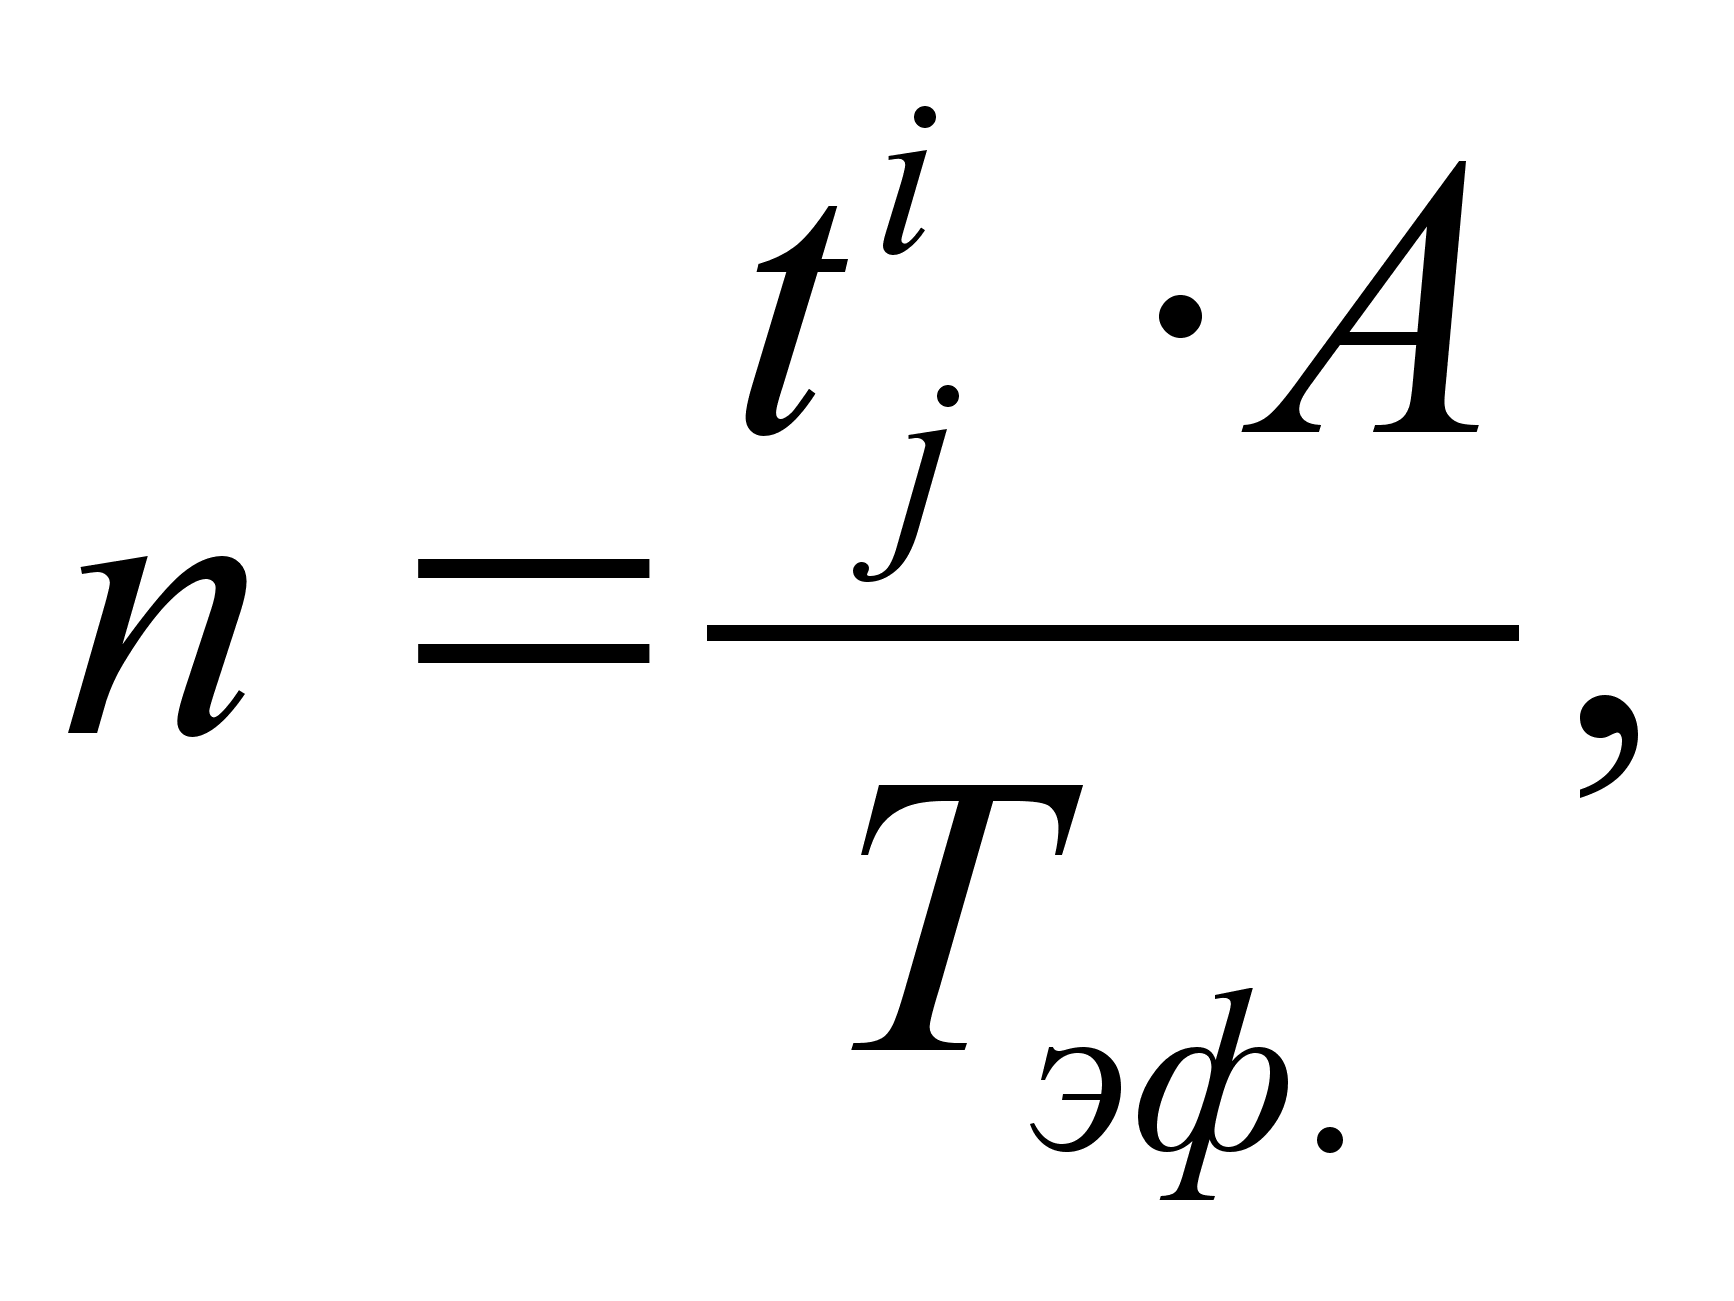 (12)
где n – расчётное количество станков или линий;
tji
- время,
потребное на
операцию i
для всех деталей
изделия,
станко-часов;
А – годовая программа, шт., изделий;
Тэф. – располагаемый годовой фонд времени работы станка или
линии, ч.
Располагаемый годовой фонд времени работы станка или линии определяем по формуле
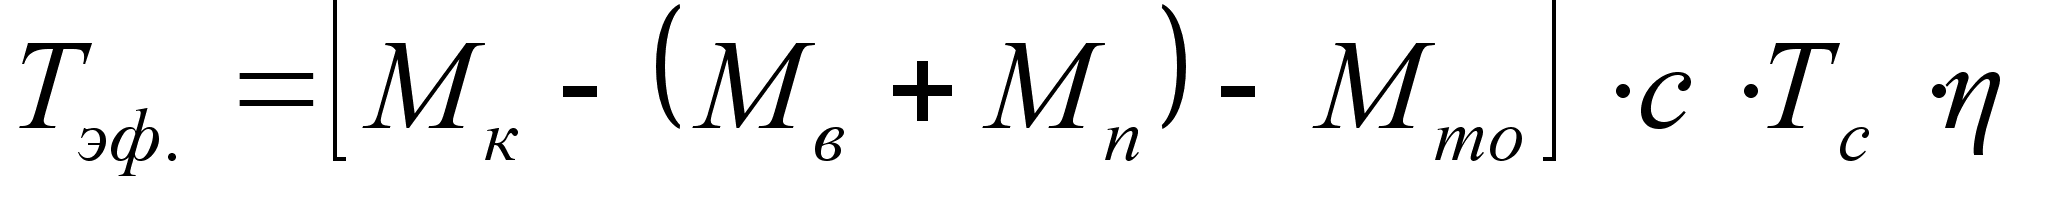 ,
(13)
где Мк–календарный фонд времени на планируемый год, 365-
366 дней;
М в – количество выходных дней в году;
М п – количество праздничных дней в году;
С – число смен;
Тс –продолжительность смены в часах;
- коэффициент, учитывающий использования станка, линии,
рабочего места (неучтённые остановки оборудования, невыход
на работу рабочих и т.д.), принимается 0,92 – 0,95 (4, стр. 301)
Мто – количество дней в году, необходимое для проведения
планово-предупредительного ремонта, М то=10 дней.
Потребное
количество
станко-часов
на годовую
программу
определяем
по схеме технологического
процесса, суммируя
затраты времени
для обработки
деталей на
данной технологической
операции
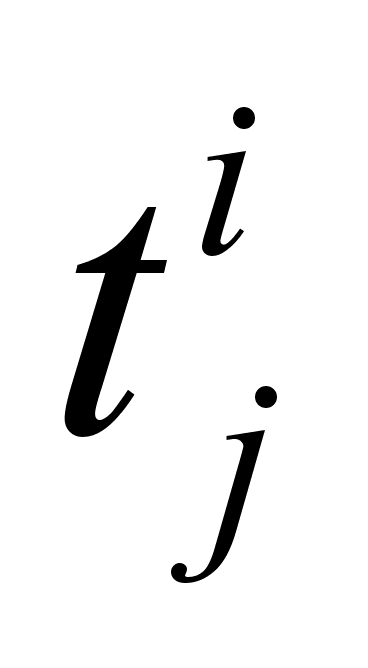 ,
ст.час
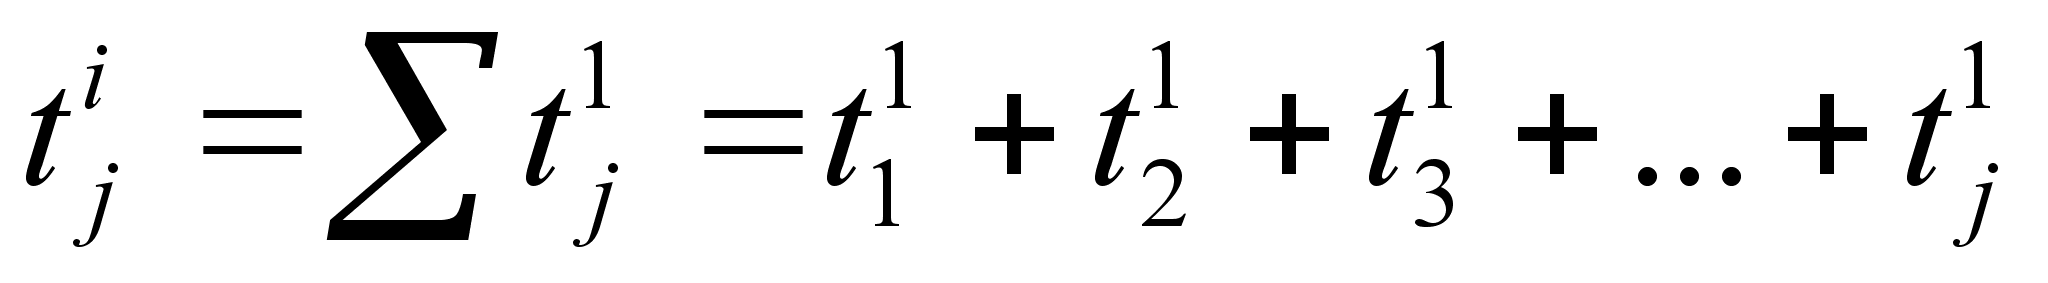 ,
(14)
где
-
время на обработку
количества
деталей в одном
или ста
изделиях на данной технологической операции tji , ст.час.
Здесь индекс i означает порядковый номер операции, а индекс j
порядковый номер деталей на i – операции.
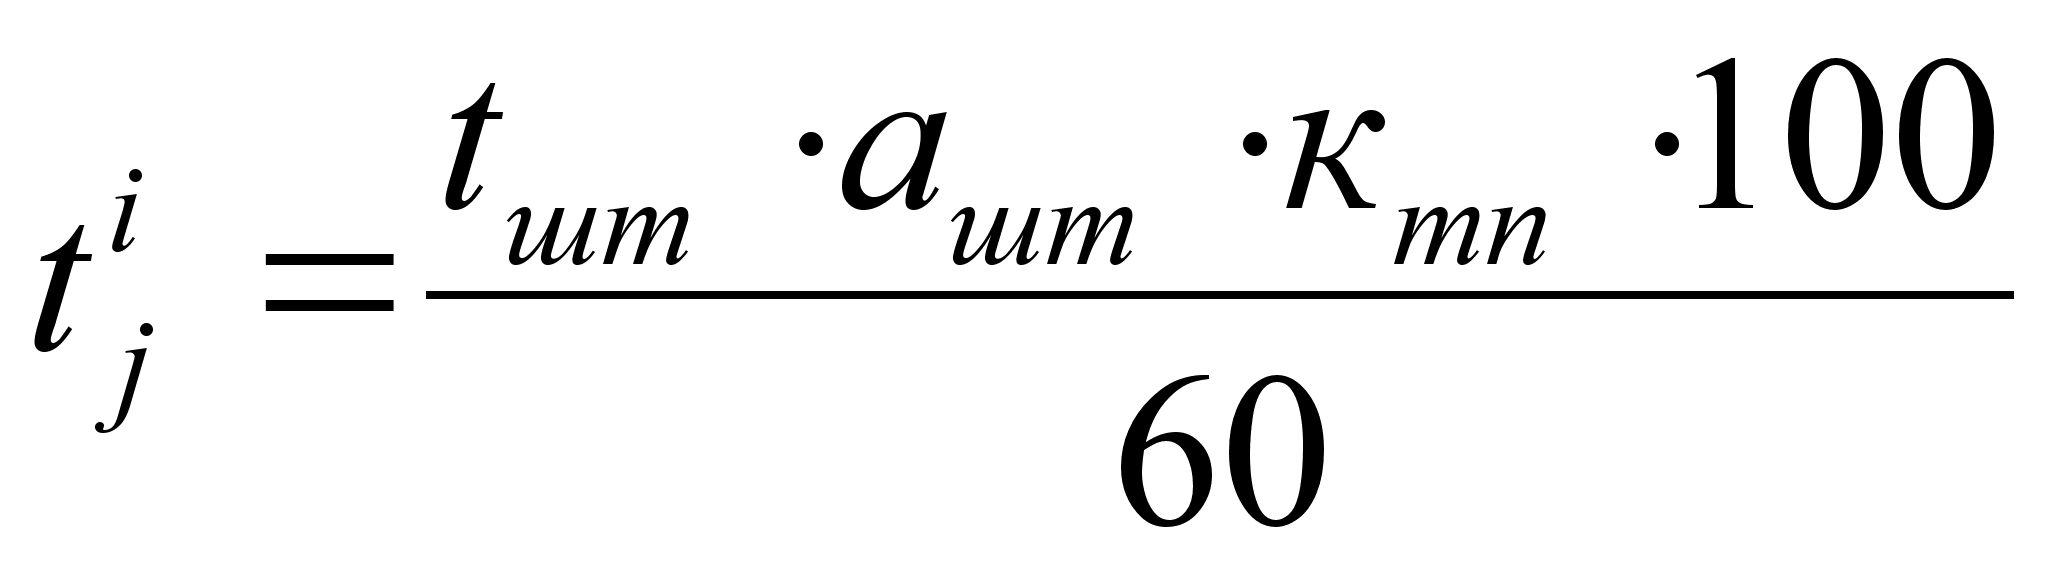 ,
(15)
где tшт – время на обработку одной детали (заготовки) на данной операции, штучная норма времени, мин;
ашт – количество однородных по конструкции и размерам деталей в изделии, шт;
Ктп – коэффициент, учитывающий технологические потери заготовок.
Норма штучного времени состоит из:
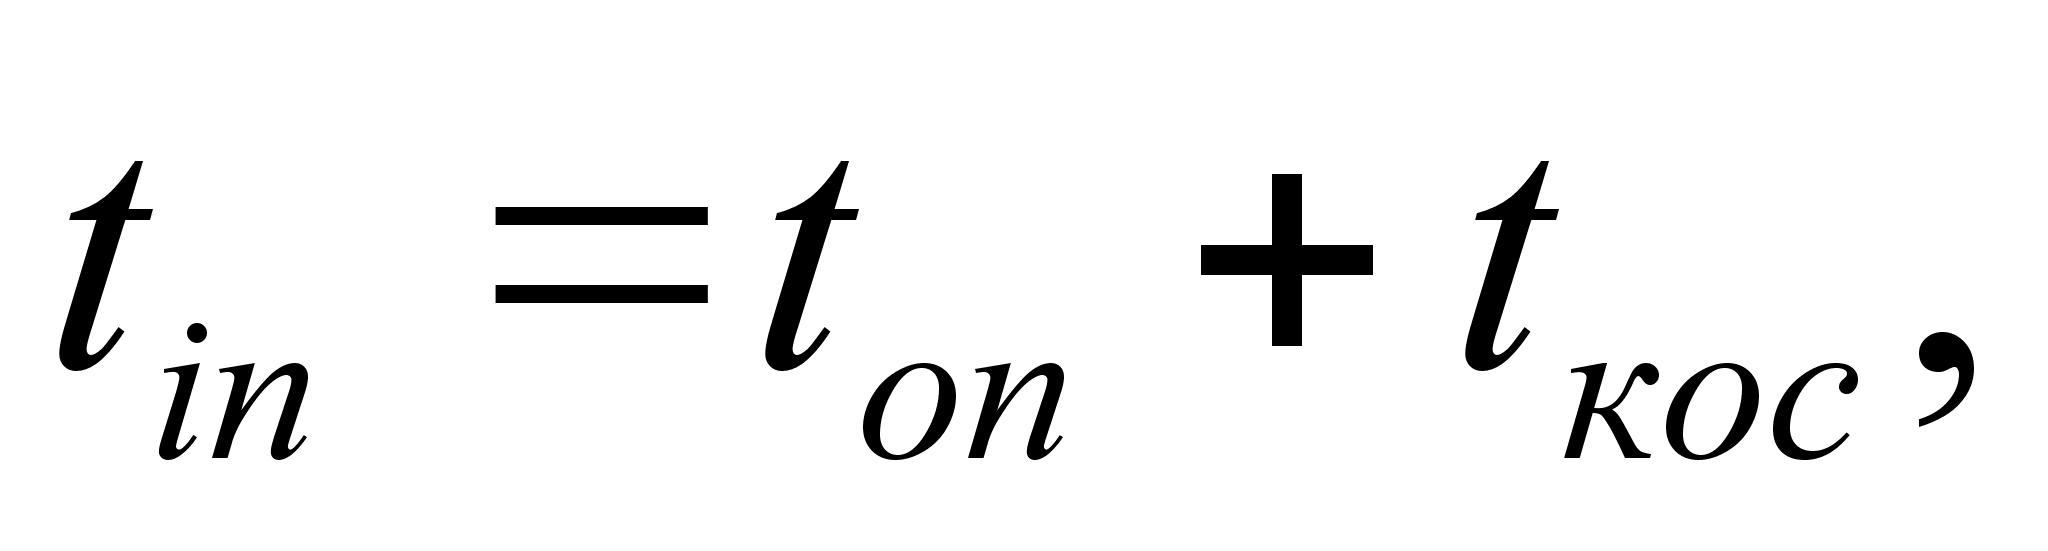 (16)
где tоп – оперативное время или прямые затраты времени, выбираемые по таблицам справочника для каждой технологической операции, мин. или час., (2, ч I и II);
При расчёте нормы времени регламентированные затраты времени учитываются добавкой в процентах к оперативному времени.
Время это дано в нормативных справочниках (2, ч. II). Для упрощения расчётов удобнее пользоваться коэффициентом регламентированных дополнительных затрат рабочего времени – на отдых и личные надобности рабочего, на обслуживание станка и переналадки.
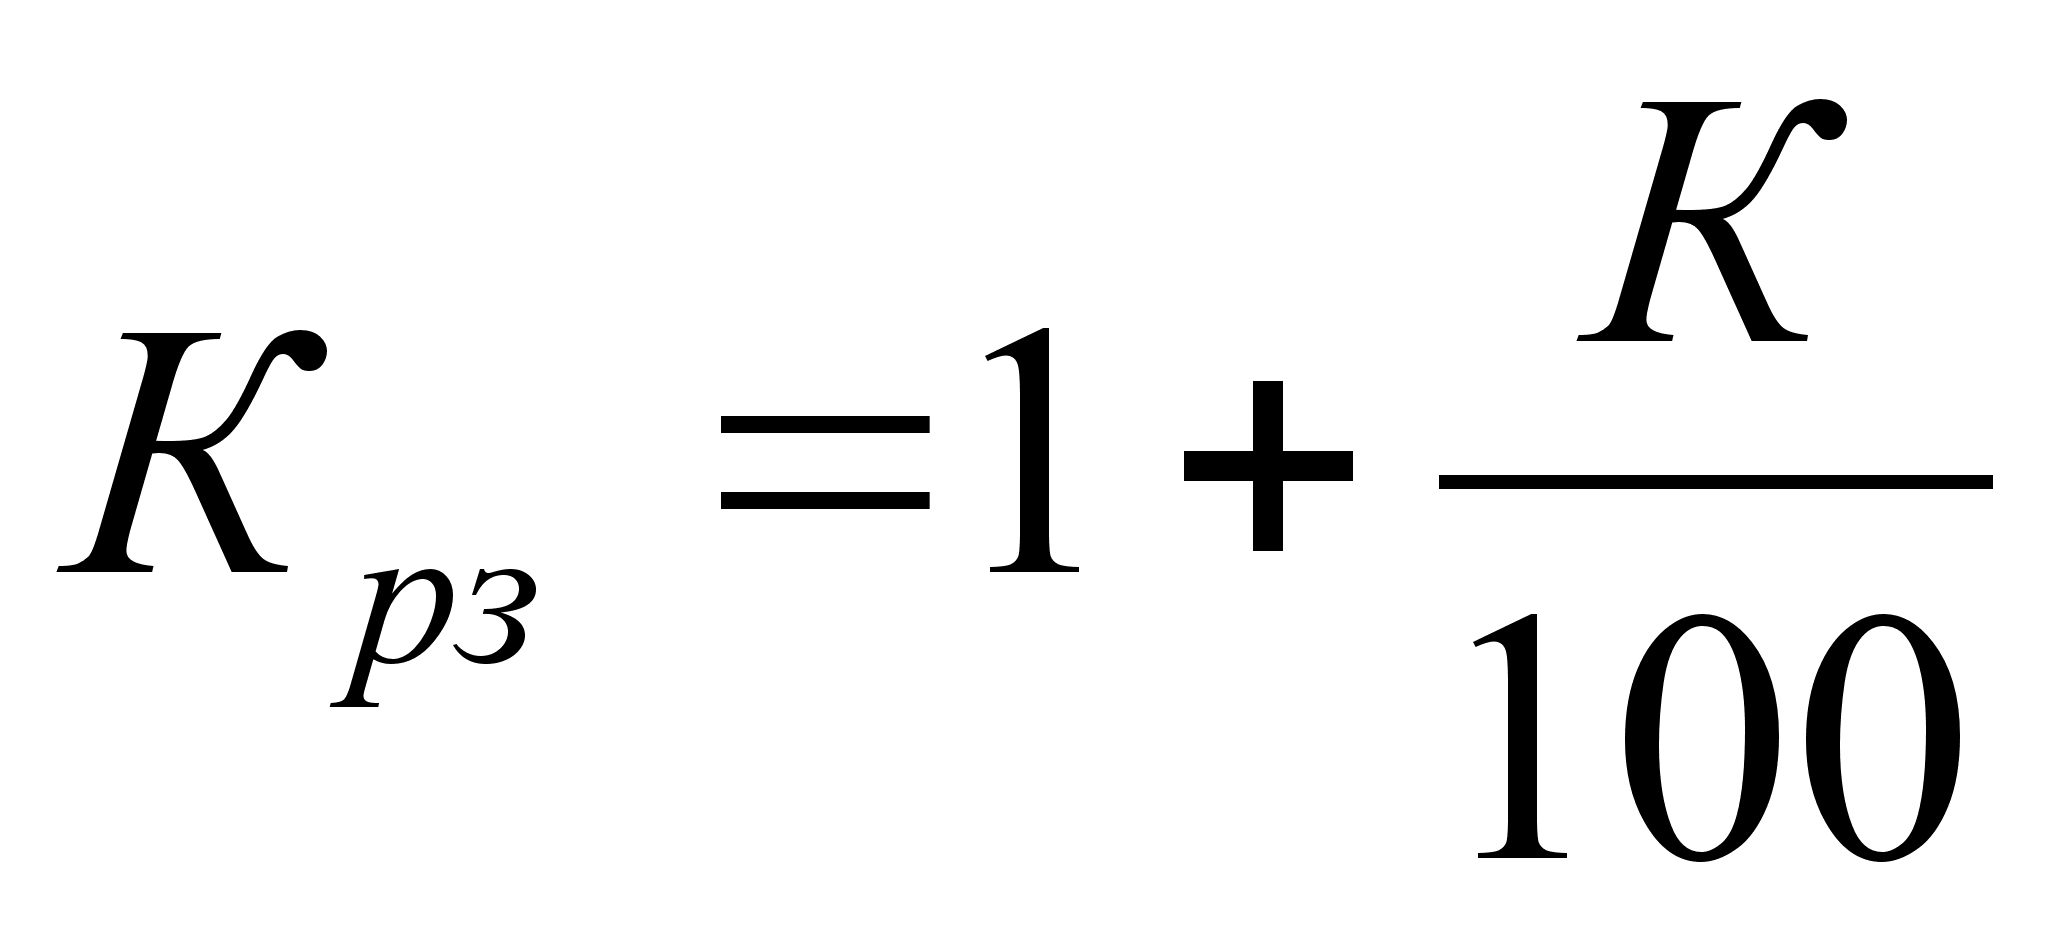 (17)
где К – регламентирование, затраты времени в процентах (2, ч. II).
Окончательная норма штучного времени, мин, определяется как
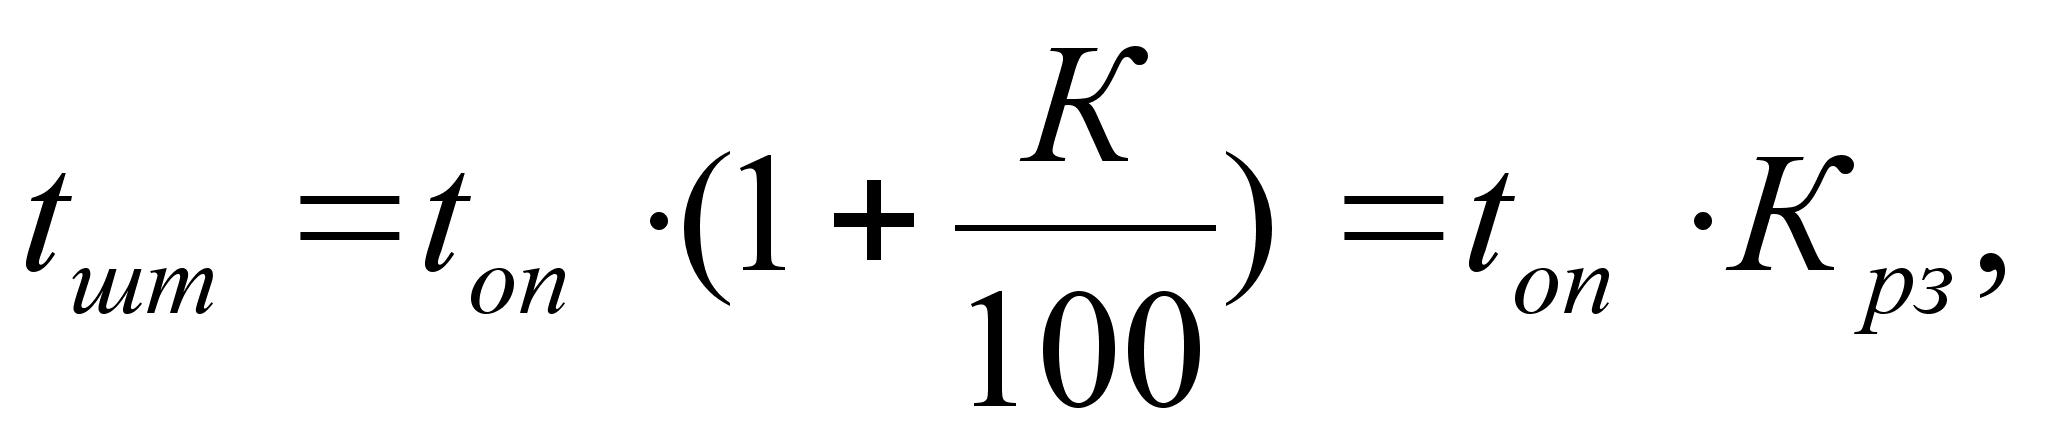 (18)
Для определения оперативного времени tоп на технологические операции используются указанные справочники укрупнённых нормативов времени, в которых оперативное время даётся в зависимости от размерных параметров заготовок на 100 деталей, на 100 отрезков, на 100 заготовок. В таком случае в формуле (15) число 100 исключается, так как оно учитывается табличным значением tоп.
Если tшт выражено в часах на 100 деталей, то расчёт потребного времени tij , ст. час., следует вести по формуле (15), принимающей вид: