Технология изготовления мебели
Отношение расчётного количества станков к принятому, выраженное в процентах, составляет процент Р загрузки станков или рабочих мест на данной технологической операции:
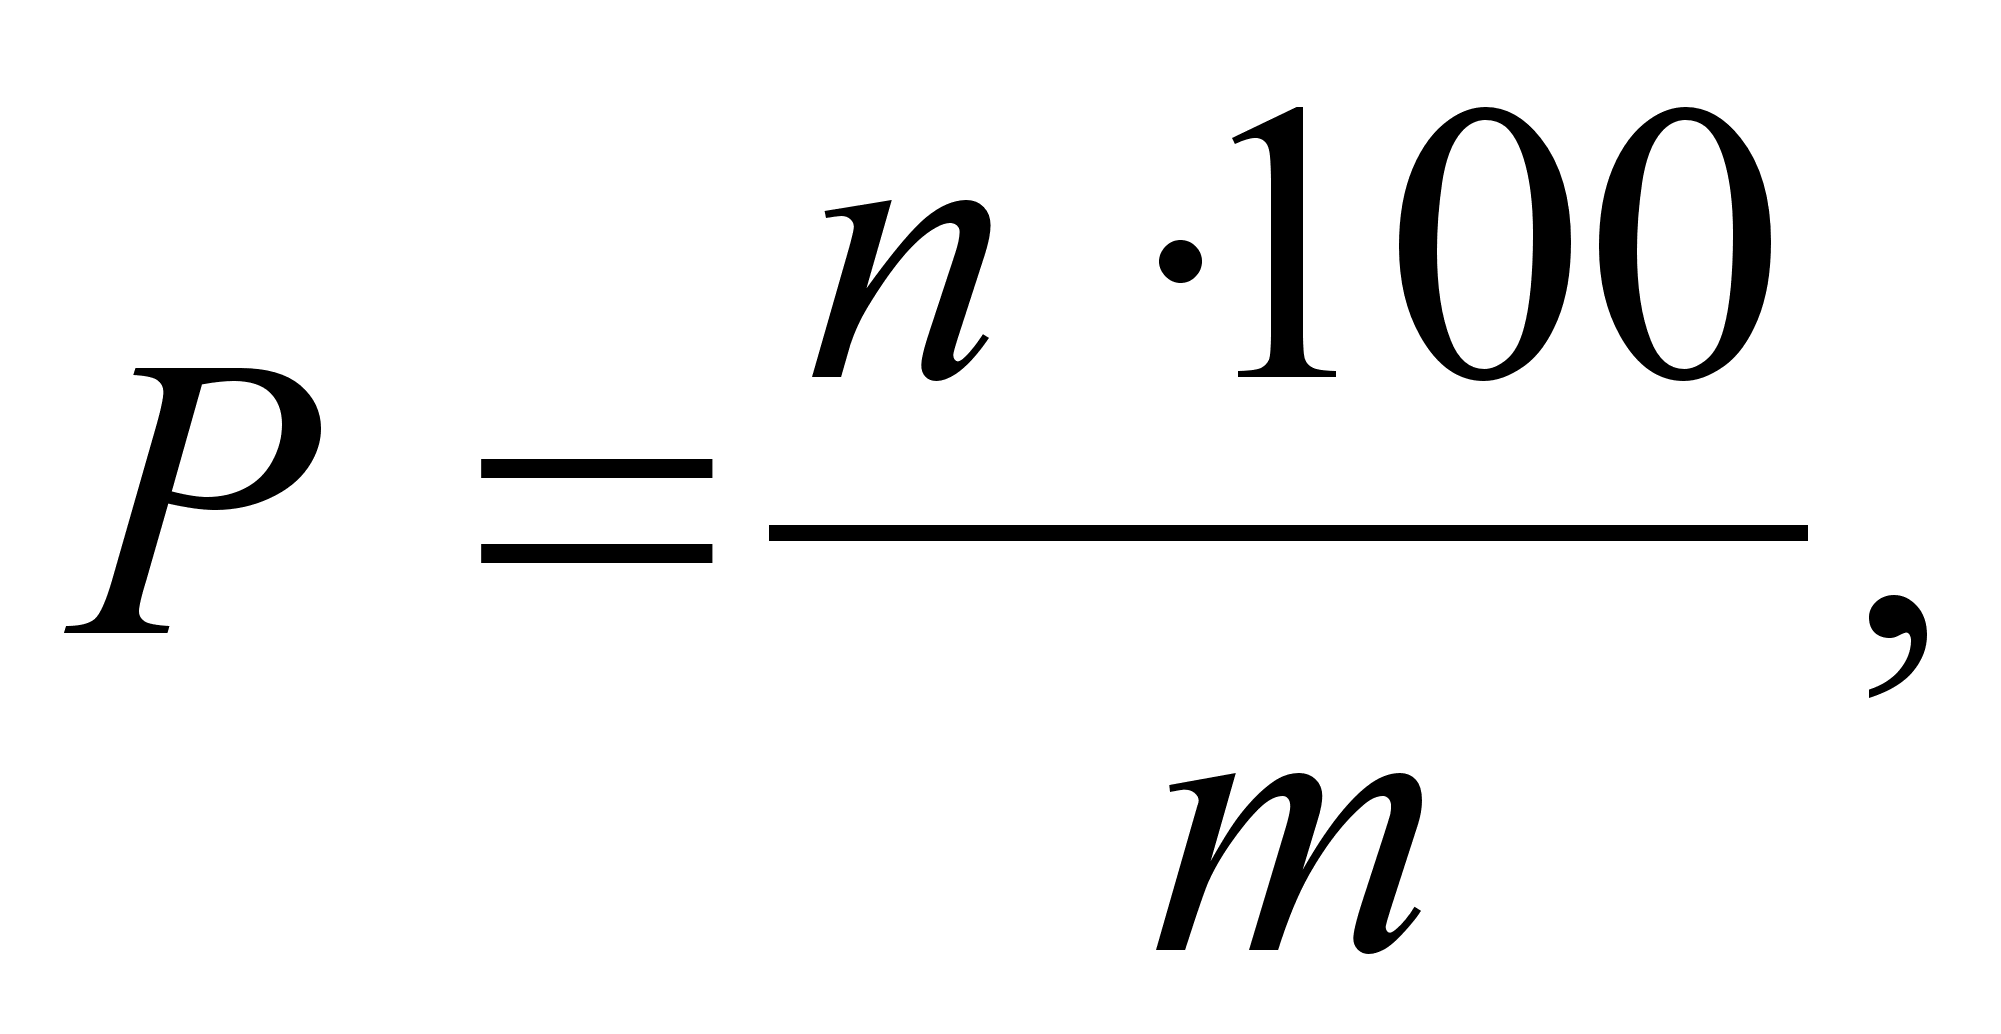 (20)
Принятое количество станков m получают, округляя расчётное число до ближайшего целого.
Допускается перегрузка станка не более 20%.
Таким образом, для расчёта потребного количества станков и рабочих мест на заданную программу основным является определение затрат времени на обработку деталей по каждой технологической операции.
6.1 Расчёт норм времени по укрупнённым нормативам времени
Рассмотрим расчёт шипорезного станка ШПК – 40, предназначенного
для нарезания ящичного шипа.
На данном станке обрабатываются три детали – стенки ящика.
Согласно справочнику укрупнённых нормативов времени (2) оперативное время на сто деталей составит
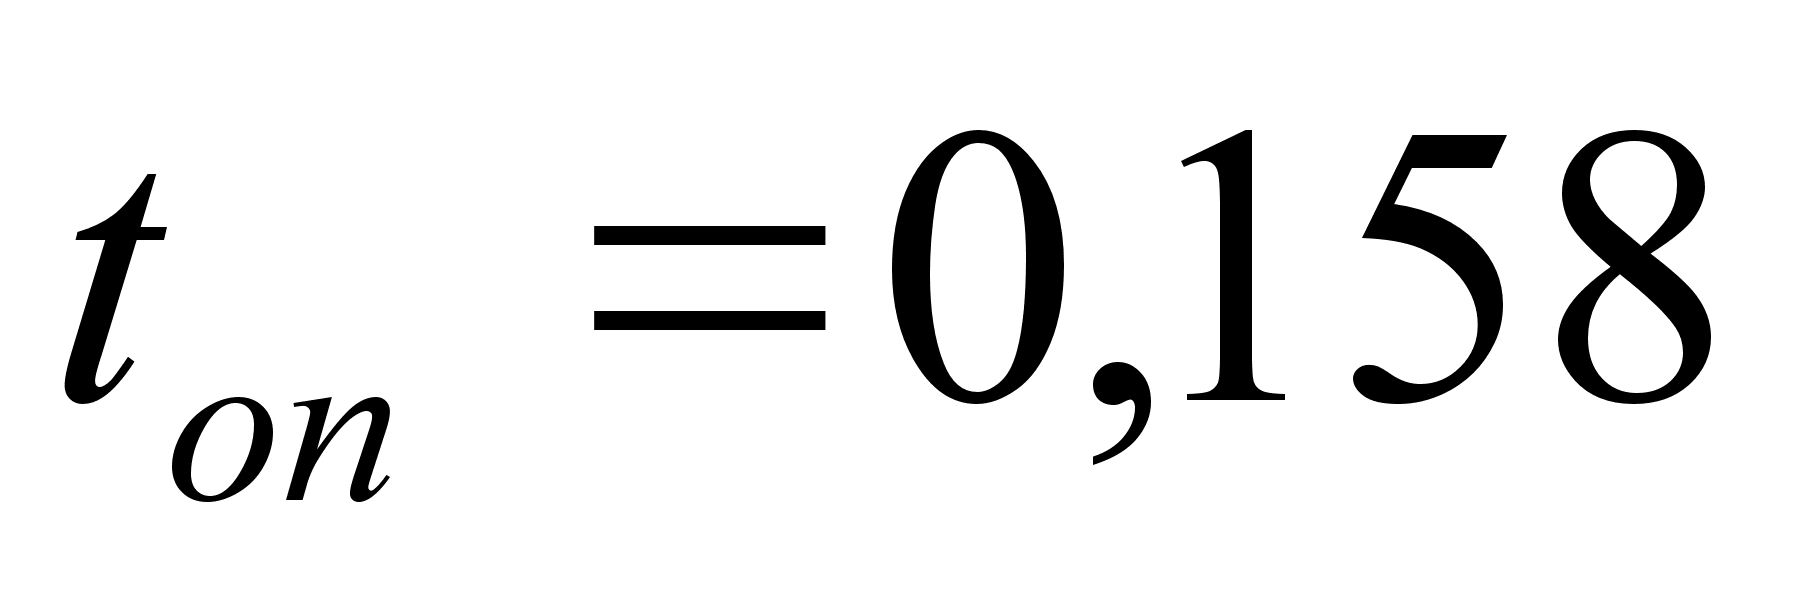 ст-час
По формуле (19), с учётом коэффициента регламентированных затрат времени Кр.з=1,249 (2 с. 403), определяем потребное время tij , ст. час. для каждой детали , обрабатываемой на этом станке
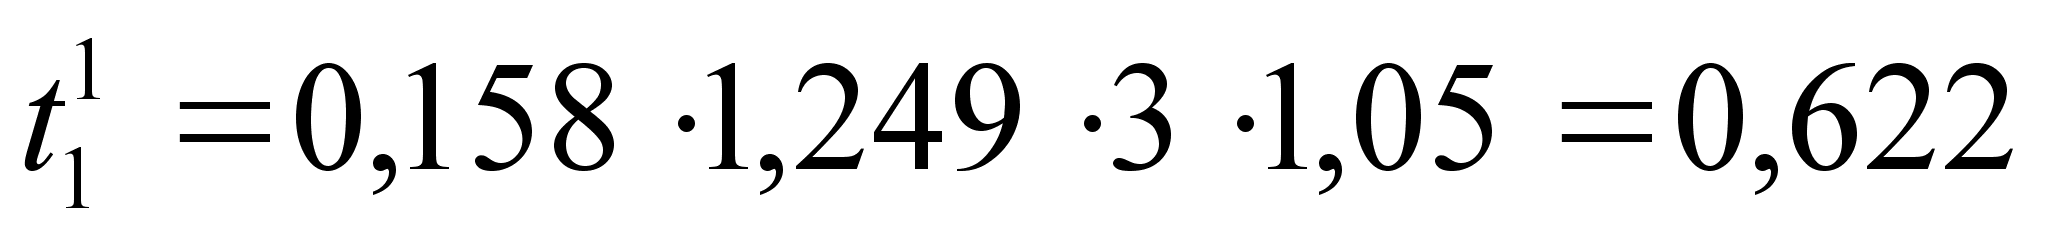 ;
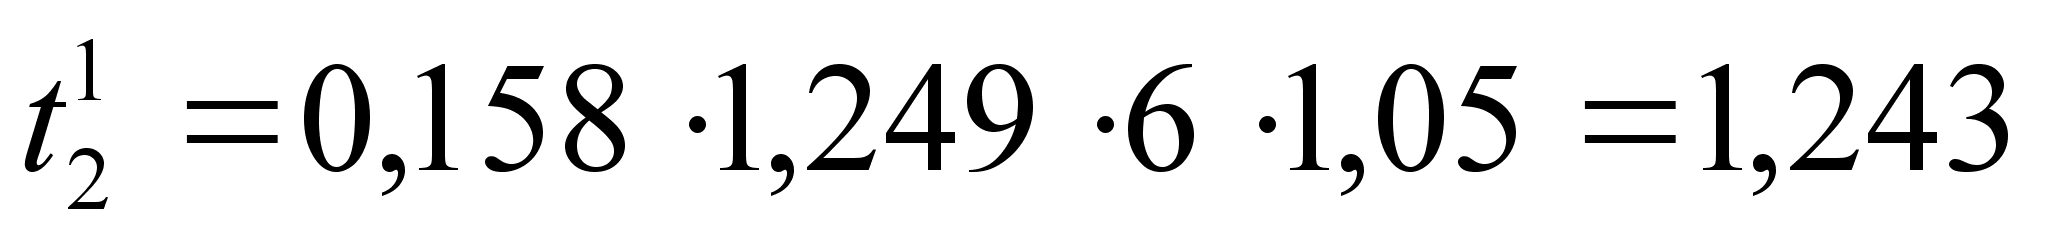 ;
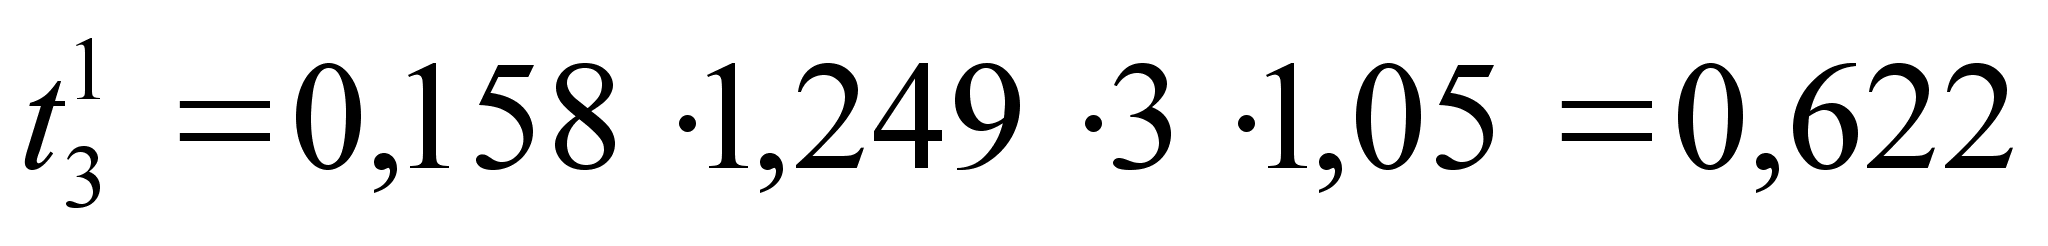 ;
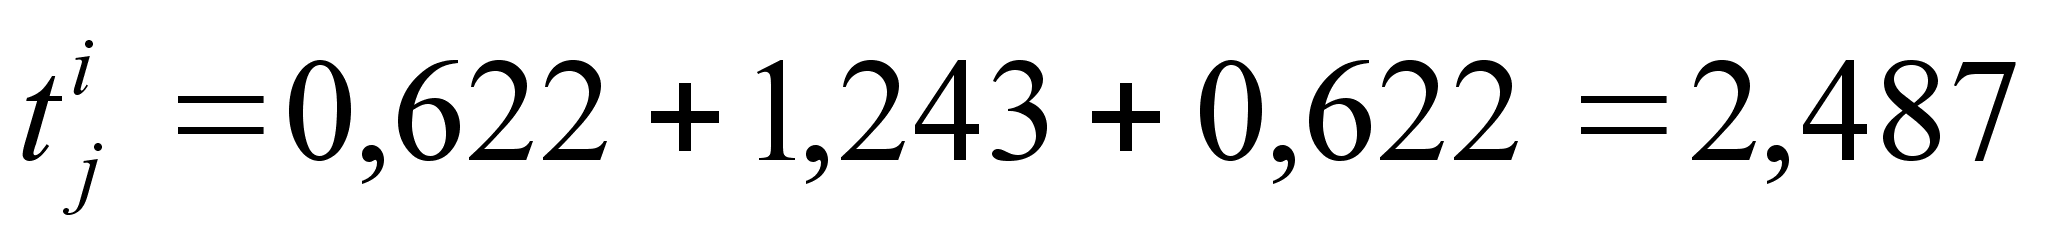 .
Затем по формуле (12) определяем количество станков, необходимых для выполнения годовой программы
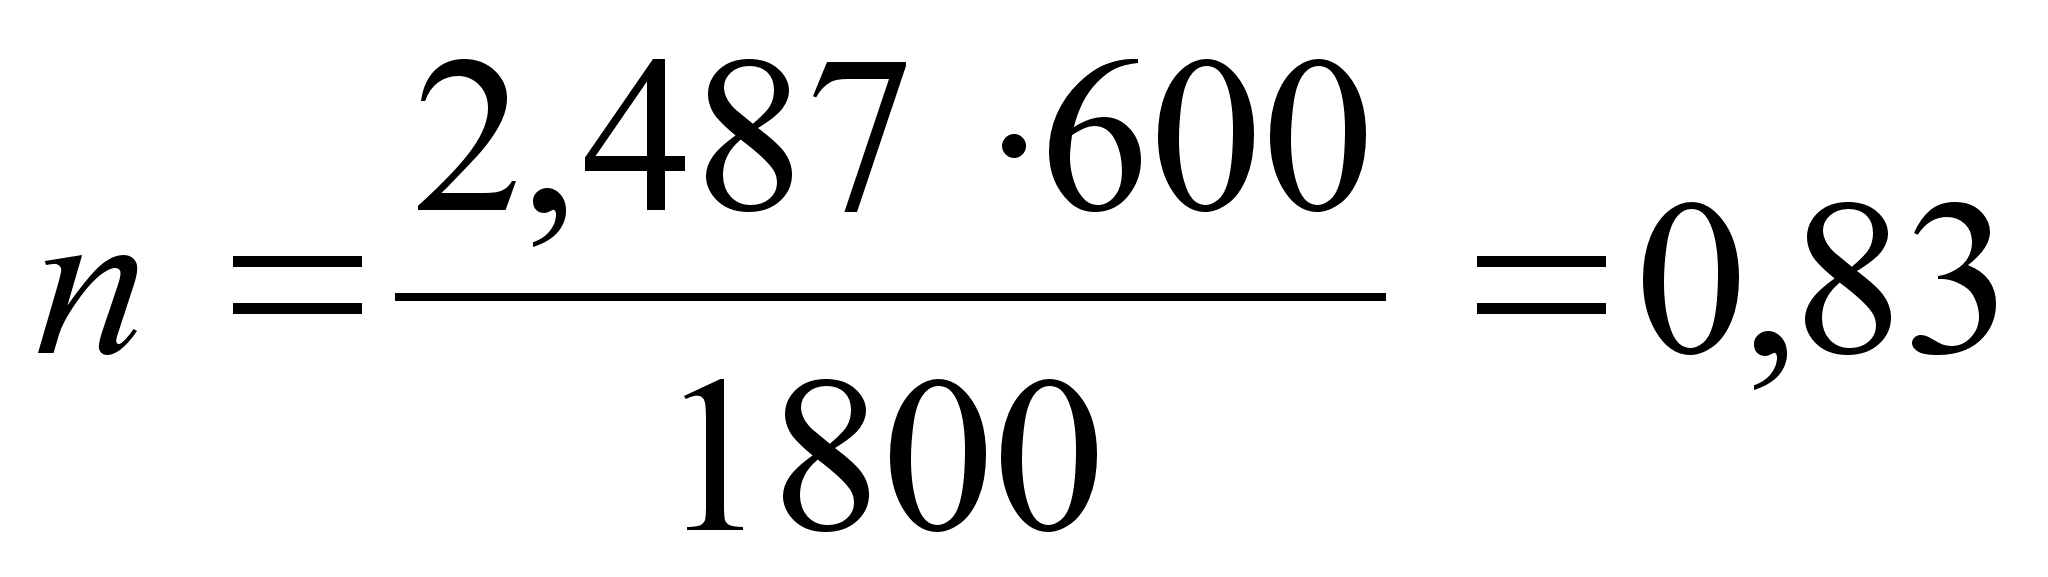
Принимаем 1 станок ШПК – 40.
Загрузку этого станка Р, % определяем по формуле (20)
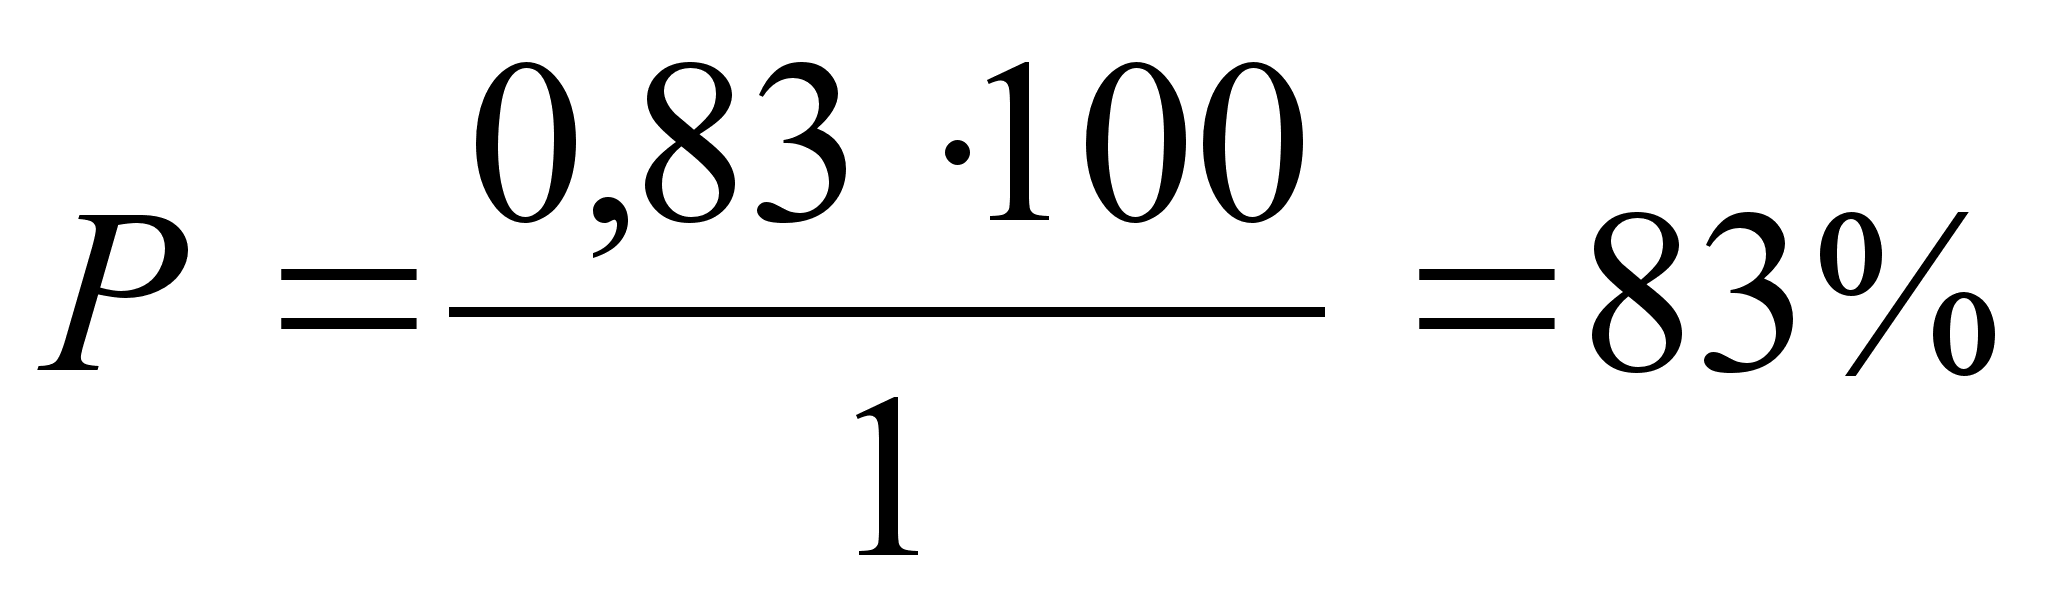
Полученные значения заносим в соответствующие графы таблицы 5.
Аналогичным образом определяем количество станков: Ц6 – 2,
ЦПА – 40, ЦДК – 2, С16 – 4, СВП – 2, СВПГ –1, ШлПС – 5, ШлДБ – 4 результаты вычислений сводим в таблицу 5.
6.2 Расчёт норм времени по скорости подачи
Производительность станка проходного типа рассчитывается по скорости подачи и зависит от длины заготовки Пч, шт.
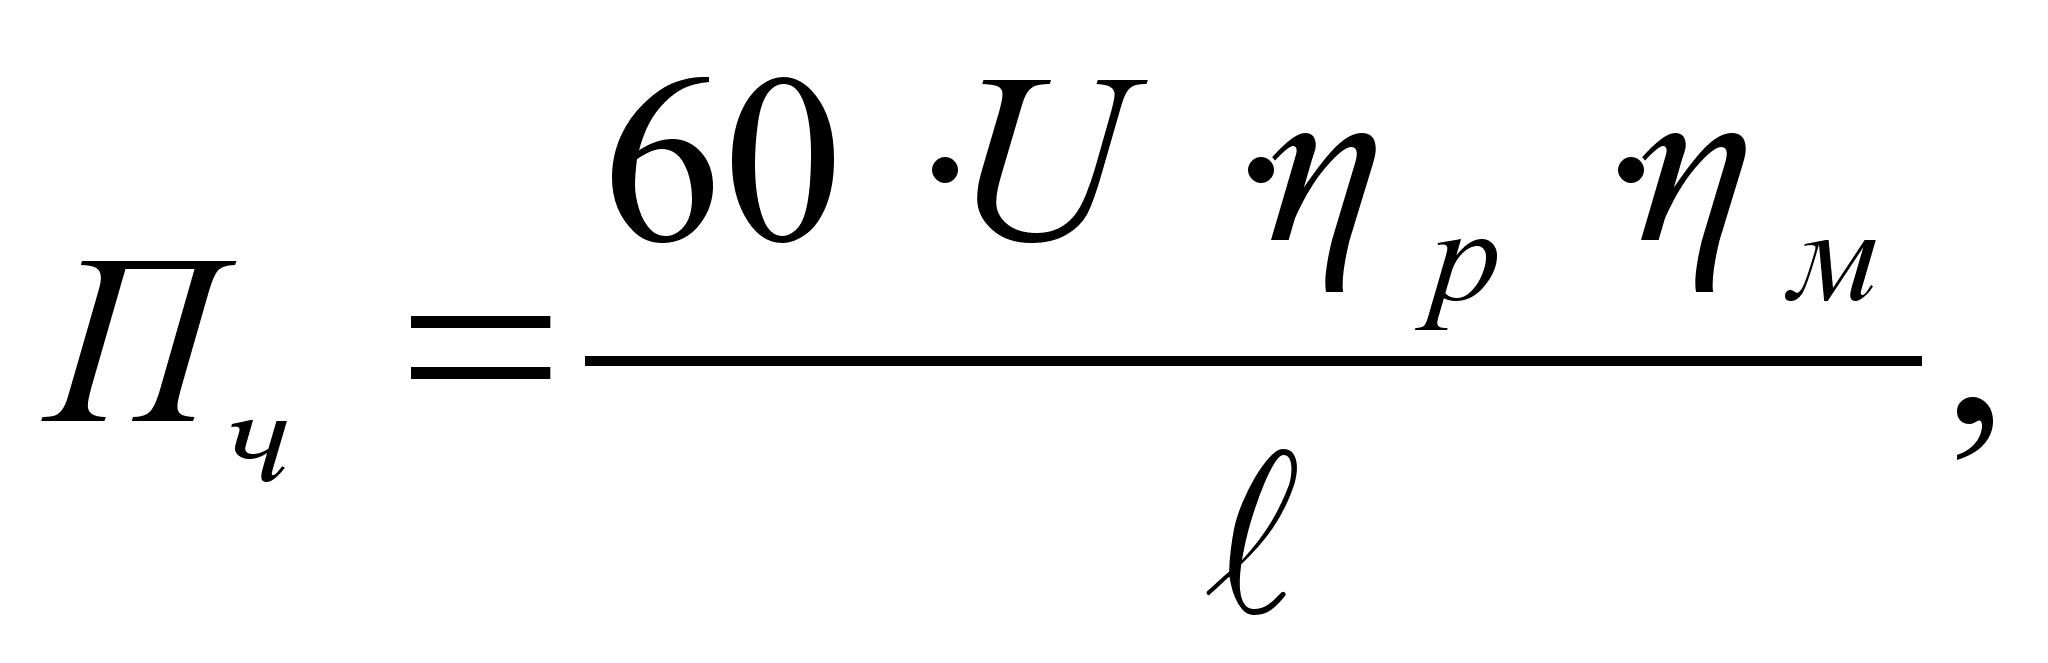 (21)
где U – скорость подачи, м/мин;
- длина заготовки, м;
р=0,8; м=0,9.
Норма времени для проходных станков tji, ст-час., определяется по формуле
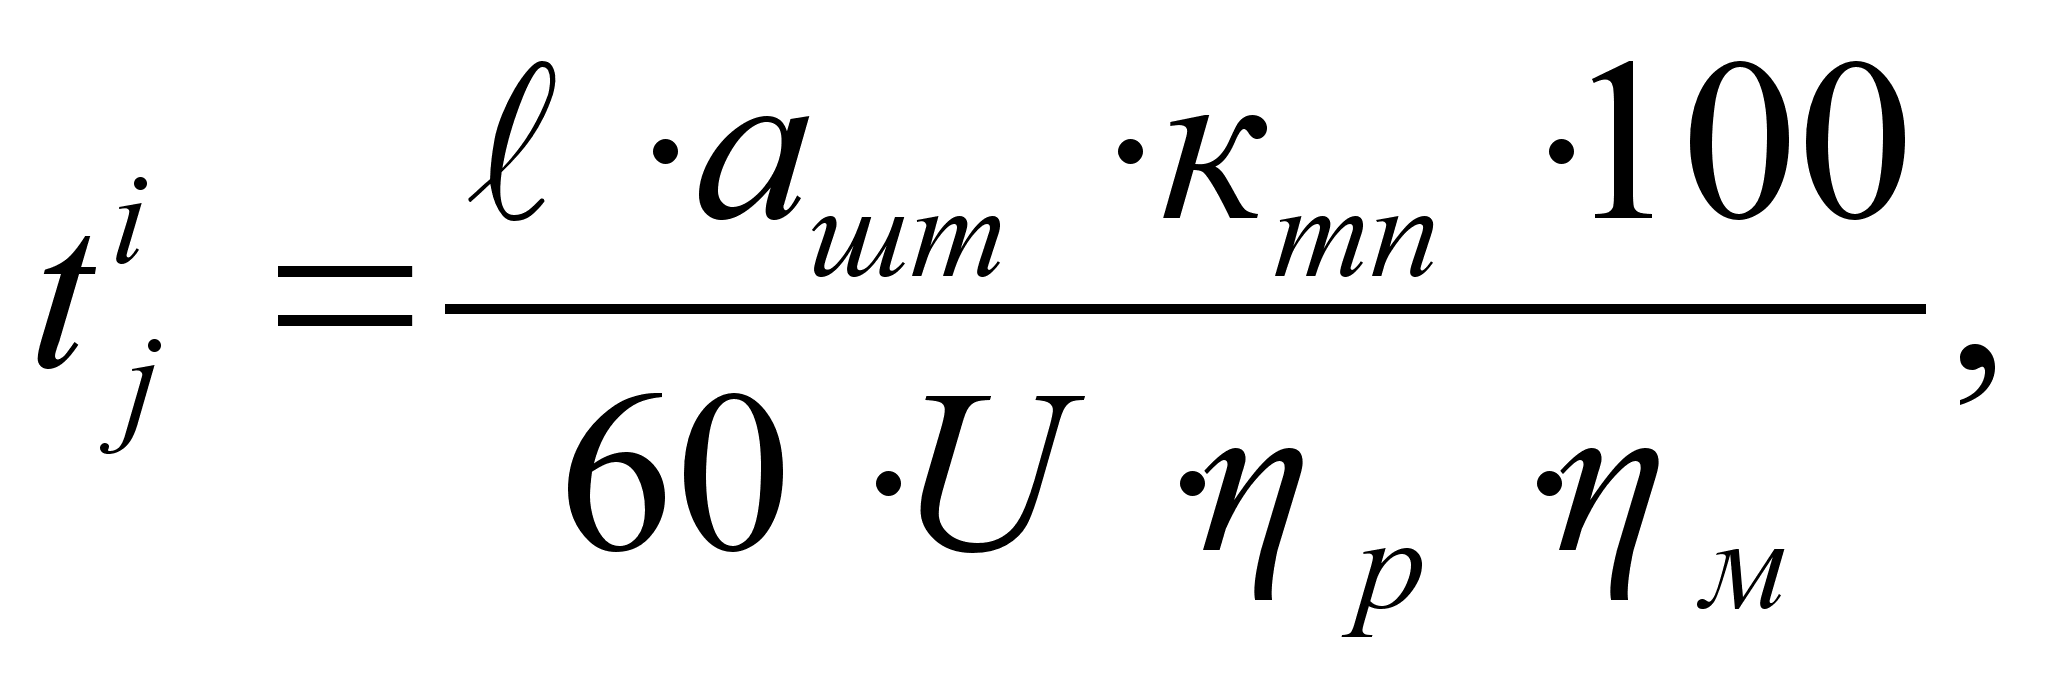 (22)
При этом может быть учтена кратность обработки заготовок.
Рассмотрим определение количества оборудования для ребросклеивания делянок строганного шпона на станке РС – 9. Для примера возьмём облицовываемый щит размером 536446 мм.
При ширине делянки шпона 100мм и с учётом припуска на обрезку для щитка 446 мм требуется 5 делянок или 4 клеевых шва. При расчёте производительности и нормы времени ребросклеивающих станков необходимо учитывать число клеевых швов – nк.ш.
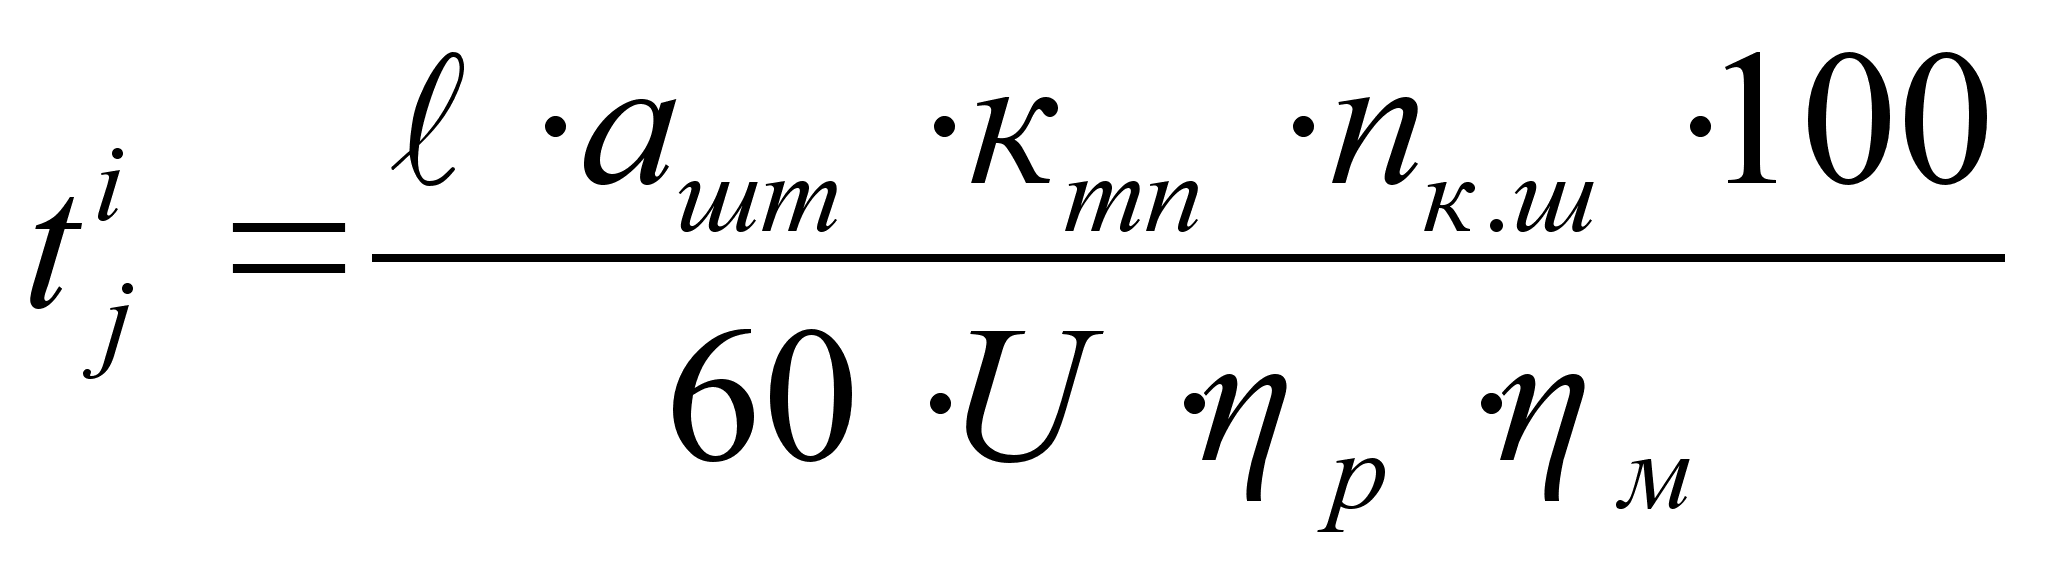 (23)
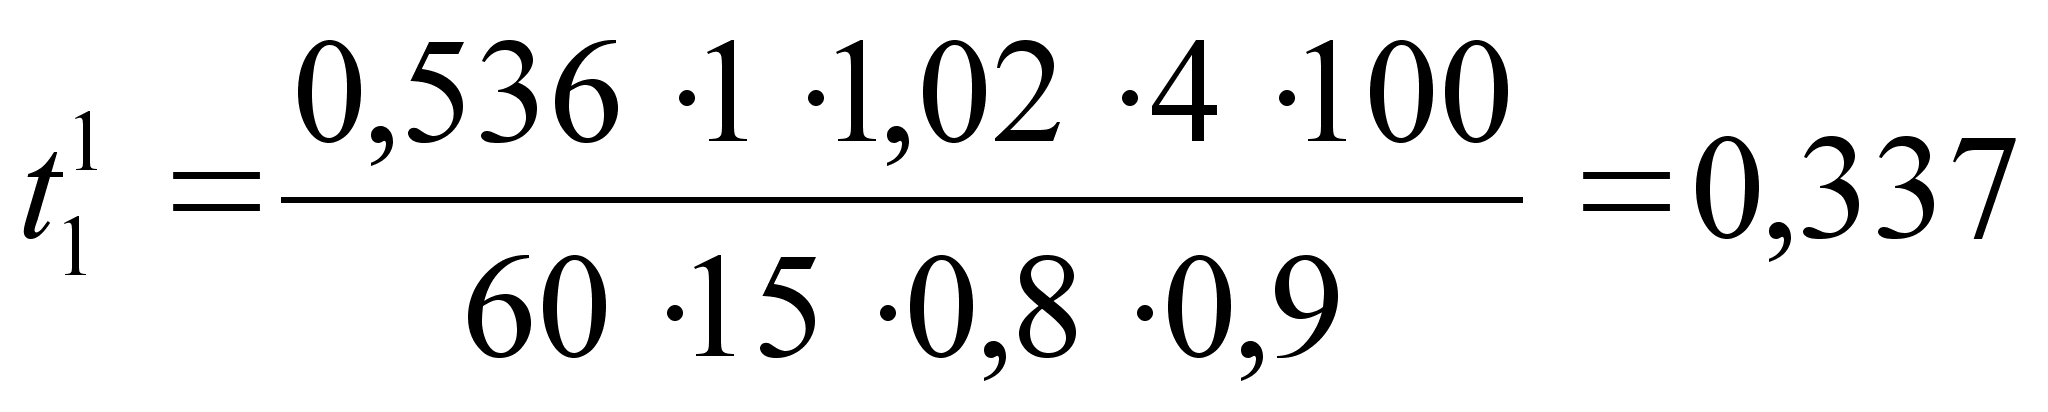 ст-час.
Рассчитав
аналогичным
образом нормы
времени для
каждой заготовки,
обрабатывающейся
на этом станке
и просуммировав
их, получим
tji=5,42 ст-час.
По формуле (12) определяем расчётное количество станков
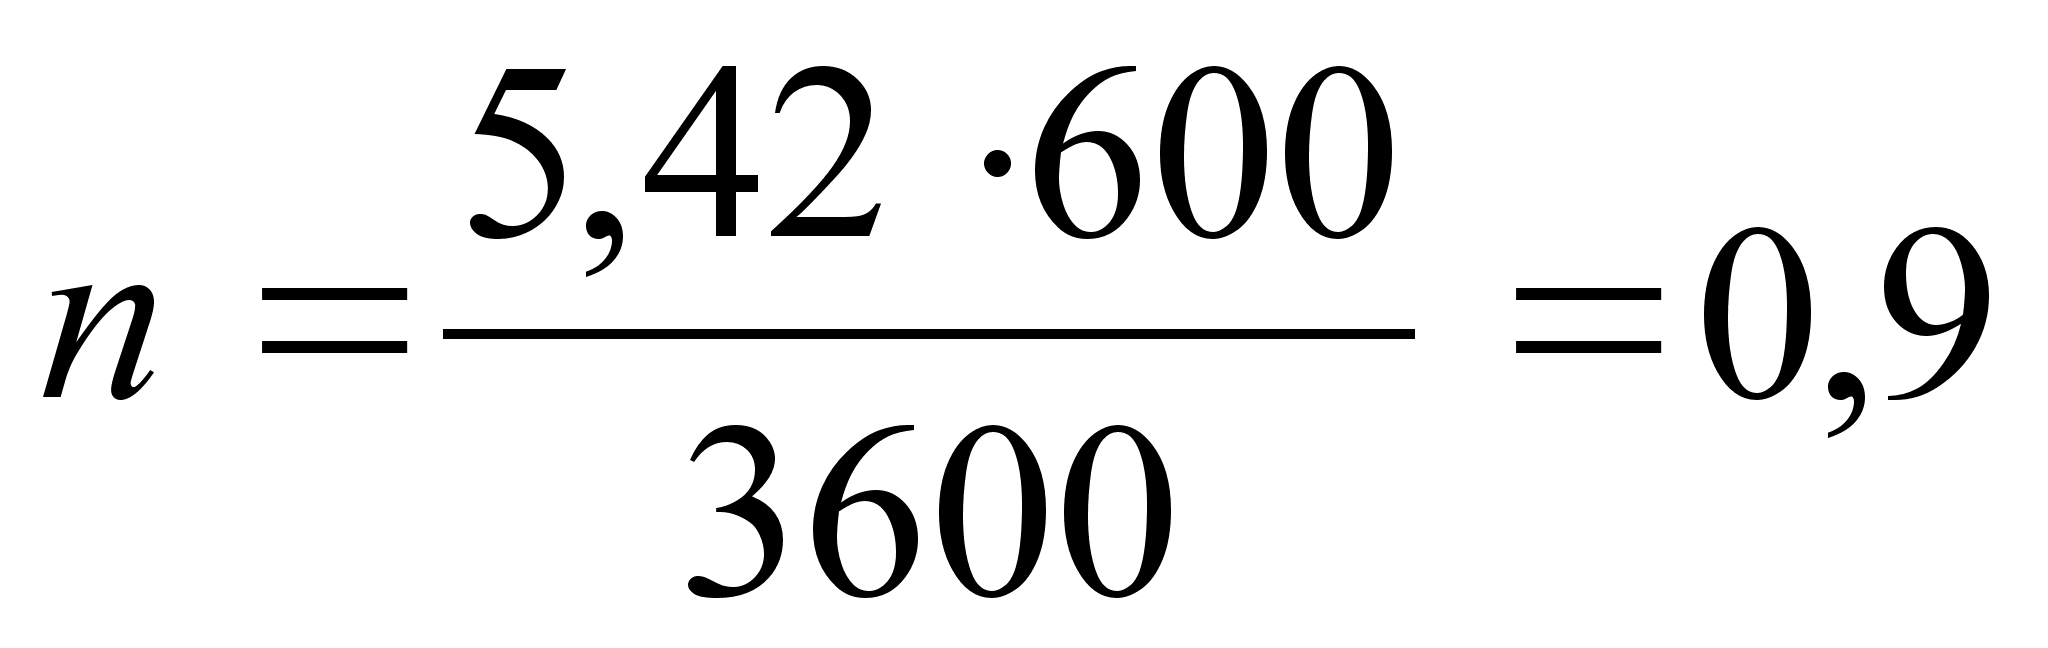
Принимаем 1 станок РС – 9, с загрузкой 90%.
Аналогичным образом рассчитывается станок ПТШ – 1
ЛДШ,
МФК и МОК рассчитываются
по формуле
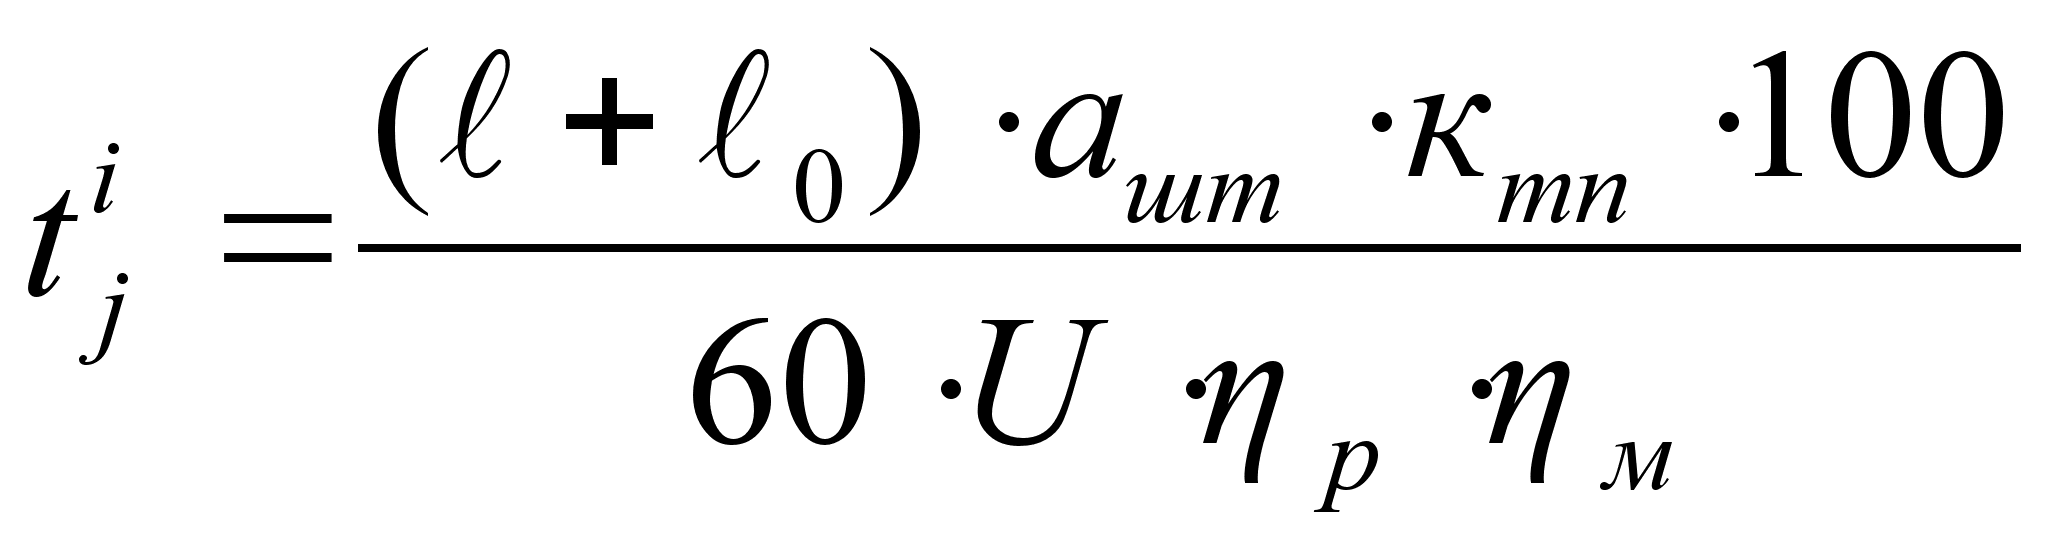 ,
(24)
где 0-расстояние между щитами на подающем транспортёре, 0=0,3м;
Результаты вычислений сводятся в таблицу 6.
6.3 Расчёт норм времени по производительности
оборудования
ЦТ4Ф
Производительность этого станка равна 4,13м3/ч. Для расчётов принимаем рабочую производительность 3,5м3/ч.
Согласно спецификации имеем
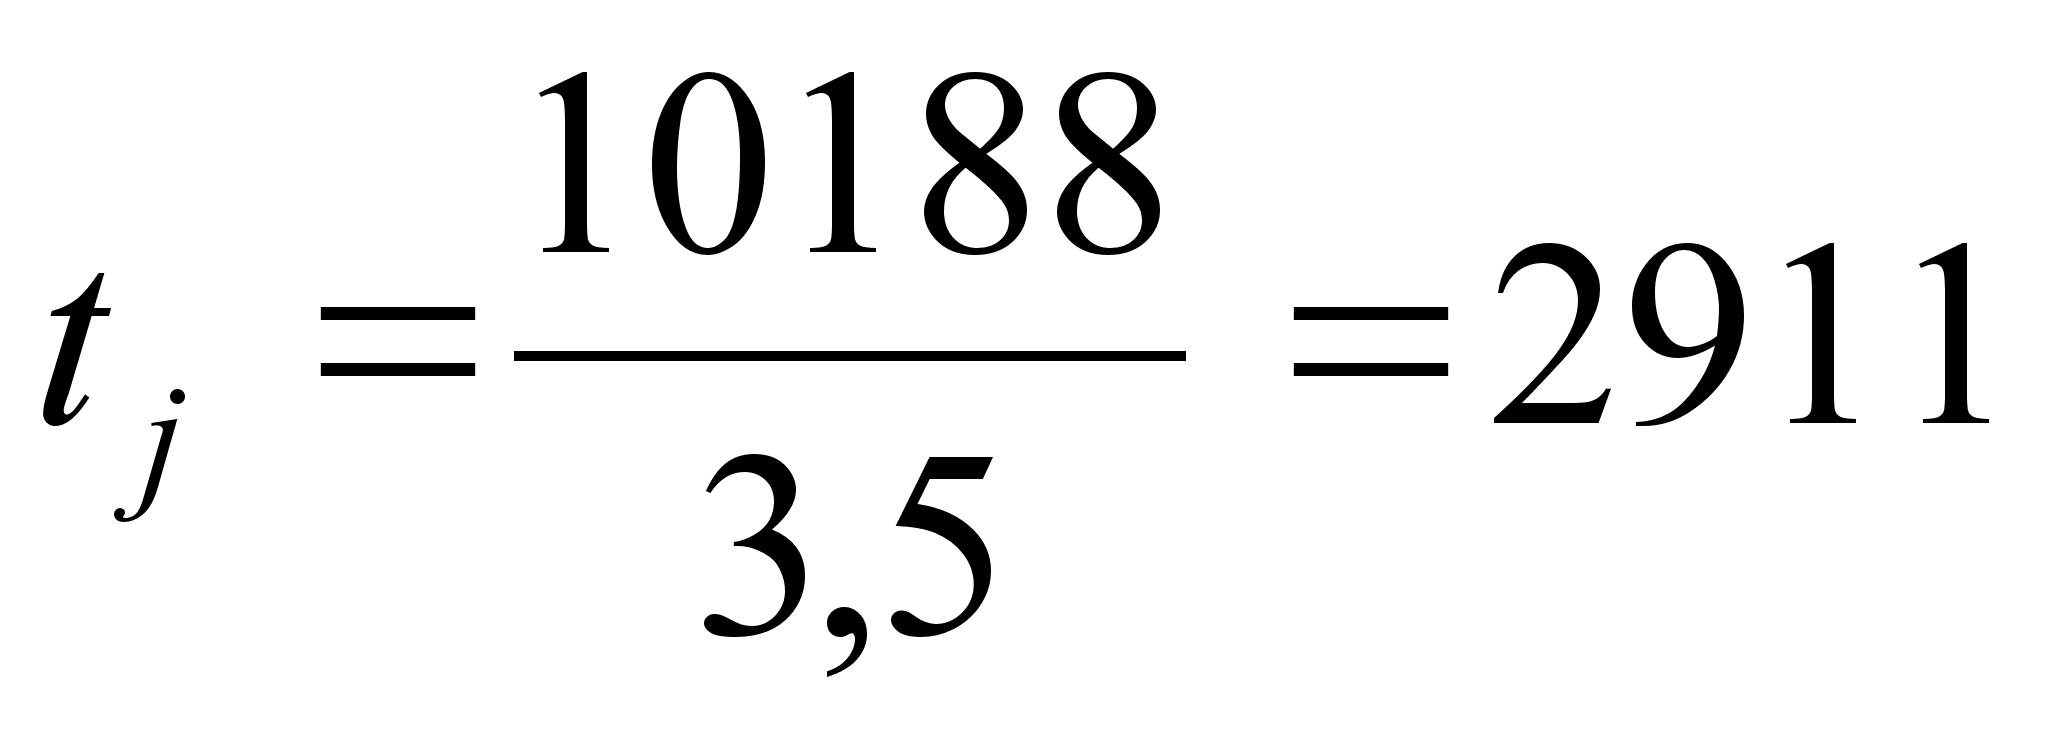 ст-час.
Расчётное количество станков
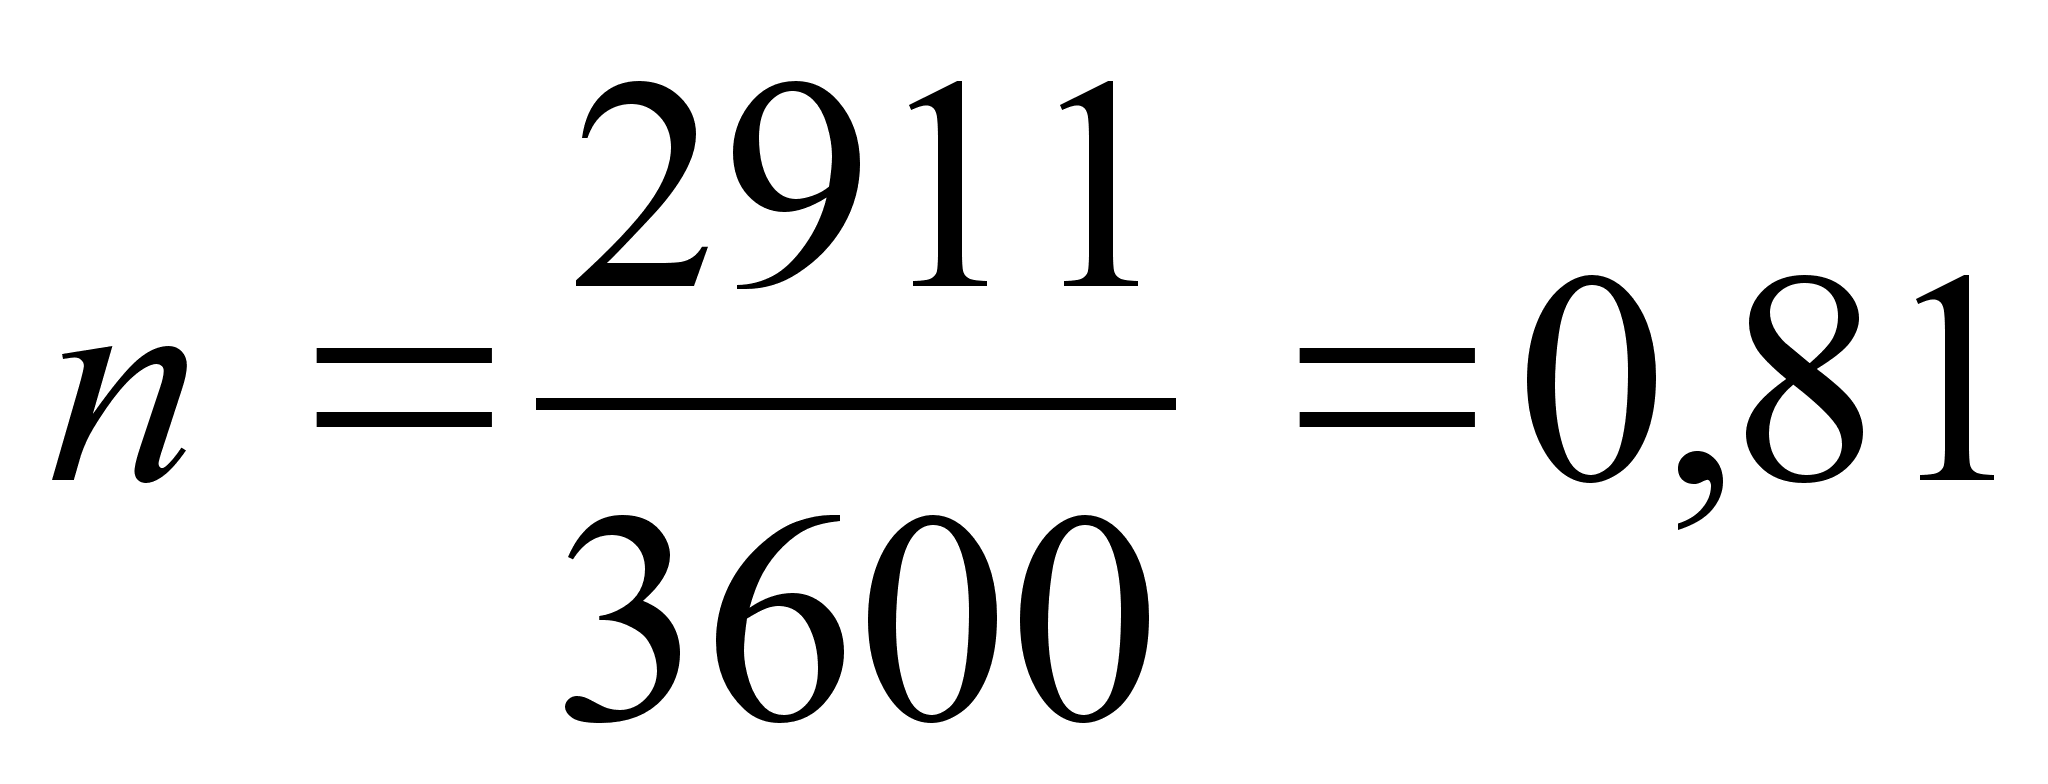
Принимаем 1 станок с загрузкой 81 %.
Комплект оборудования для изготовления МКР
Производительность
данной линии
950 м2/смену,
следовательно
часовая производительность
равна
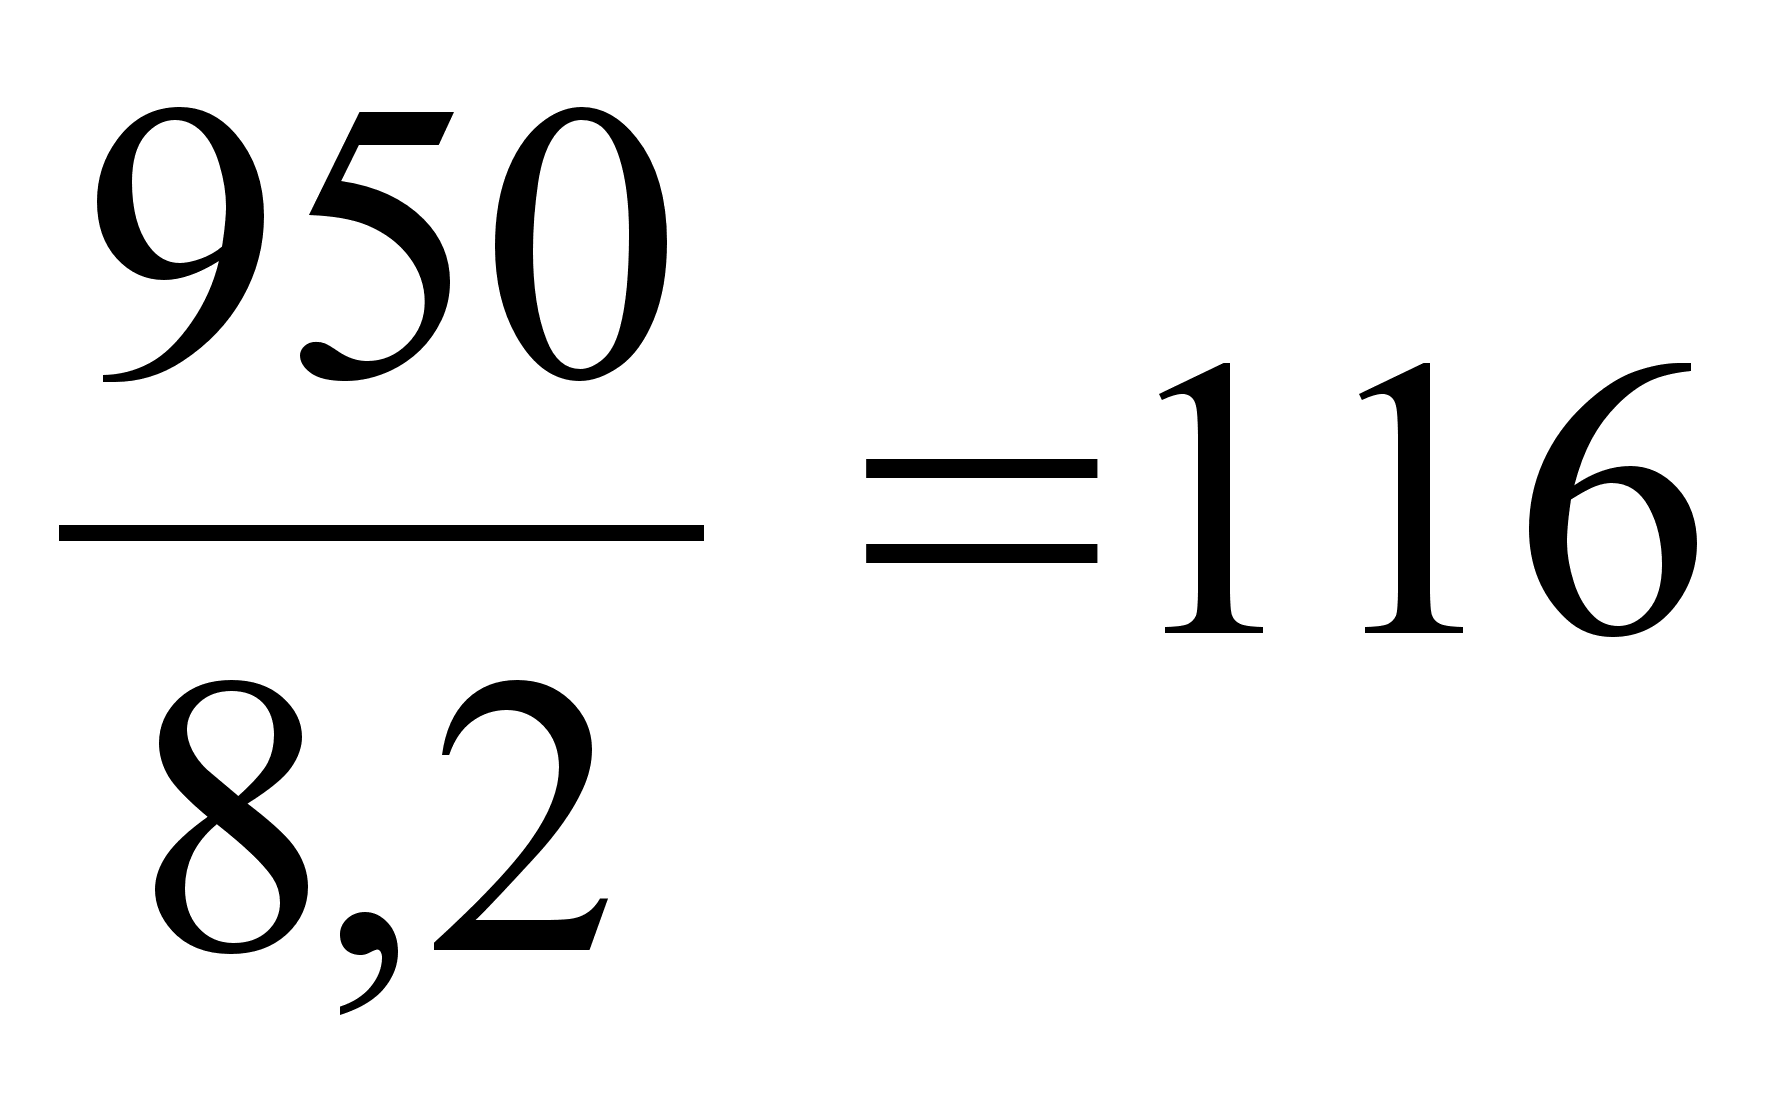 м2/ч
Согласно спецификации имеем
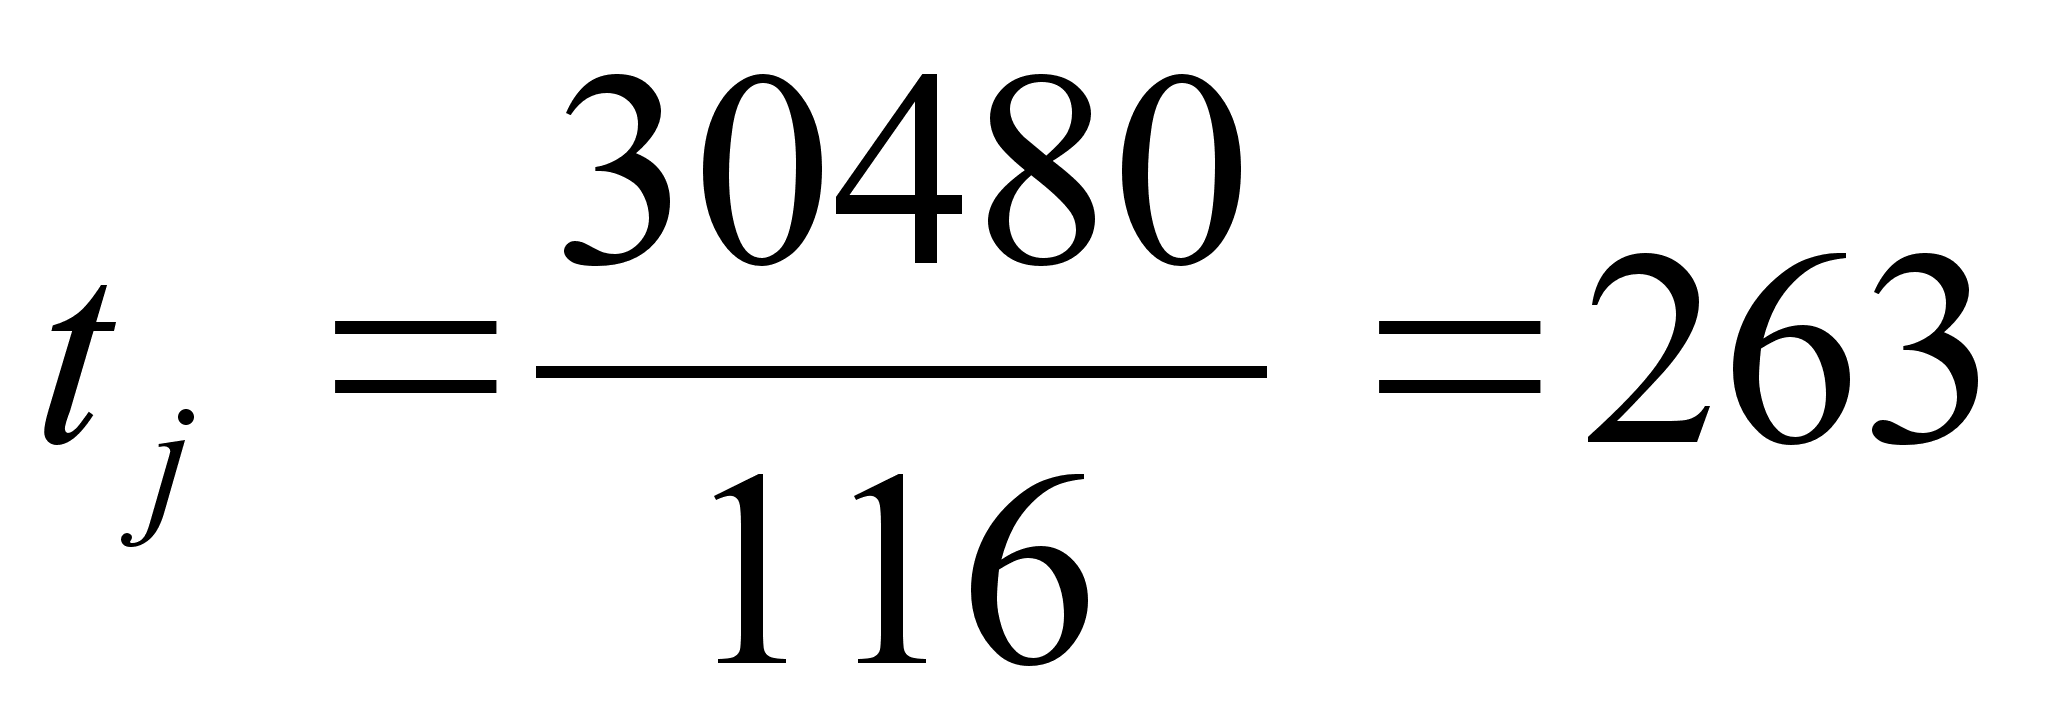 ст-час.
Расчётное количество комплектов
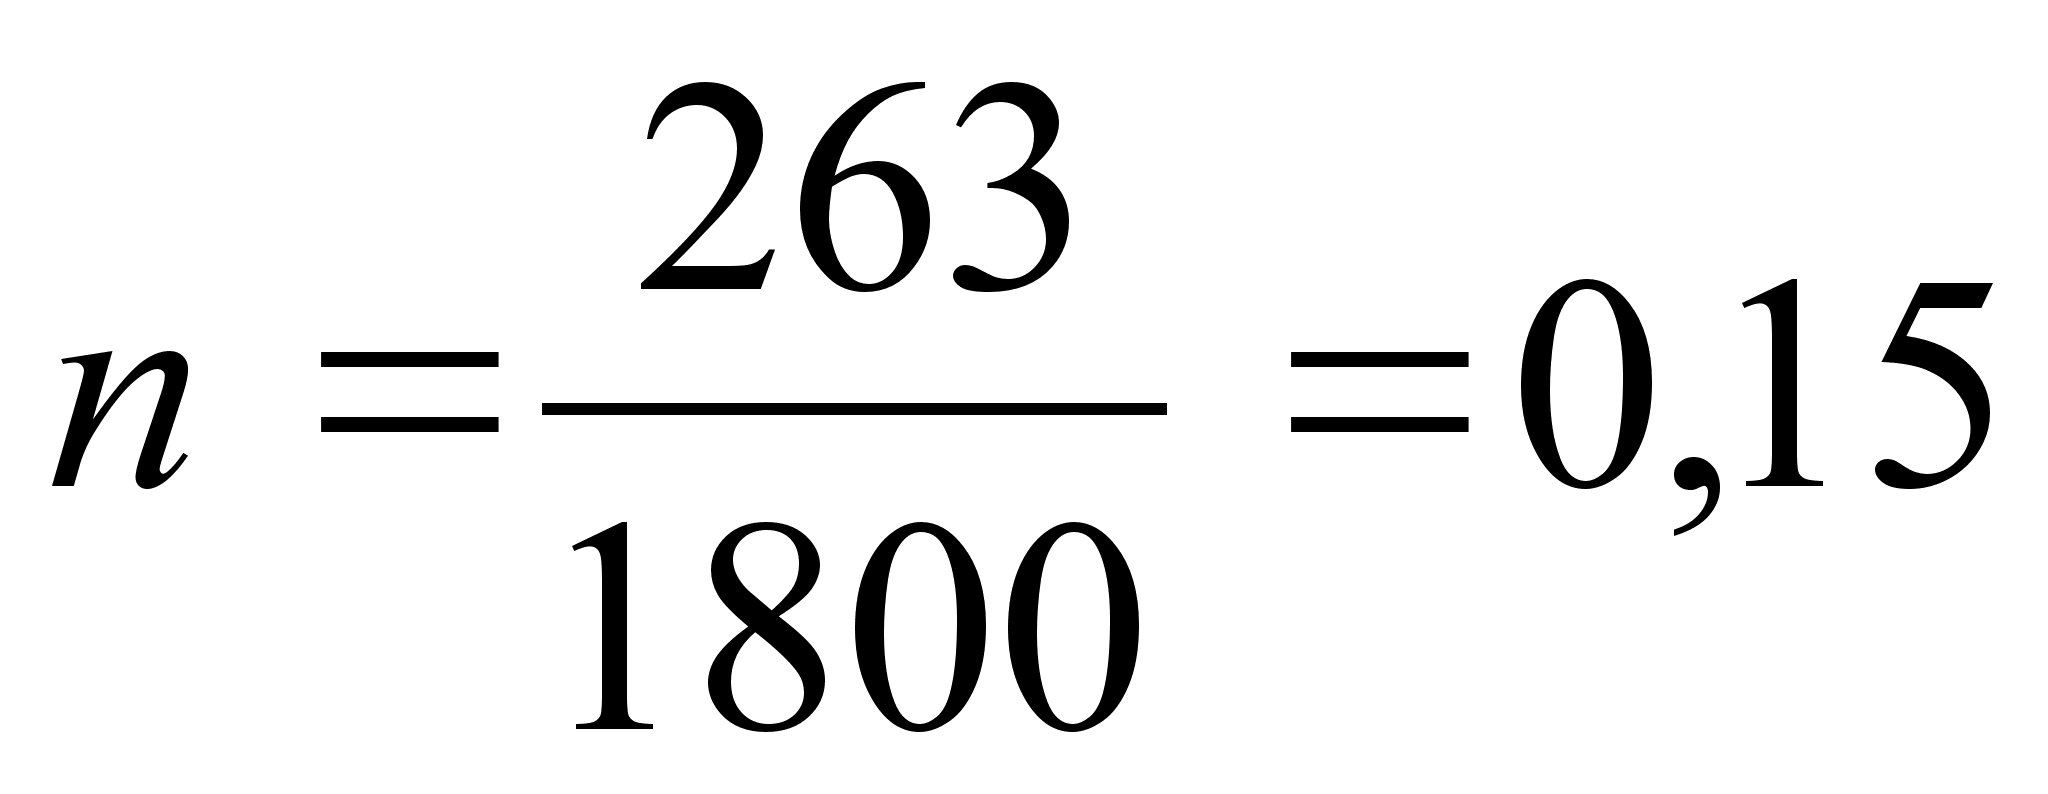
Принимаем 1 комплект оборудования для изготовления МКР, с загрузкой 15 %.
Гильотинные ножницы НГ – 30 (НГ-18)
Исходя из часовой производительности 600 м2/ч, определяем норму потребного времени на раскрой 1 м2 шпона:
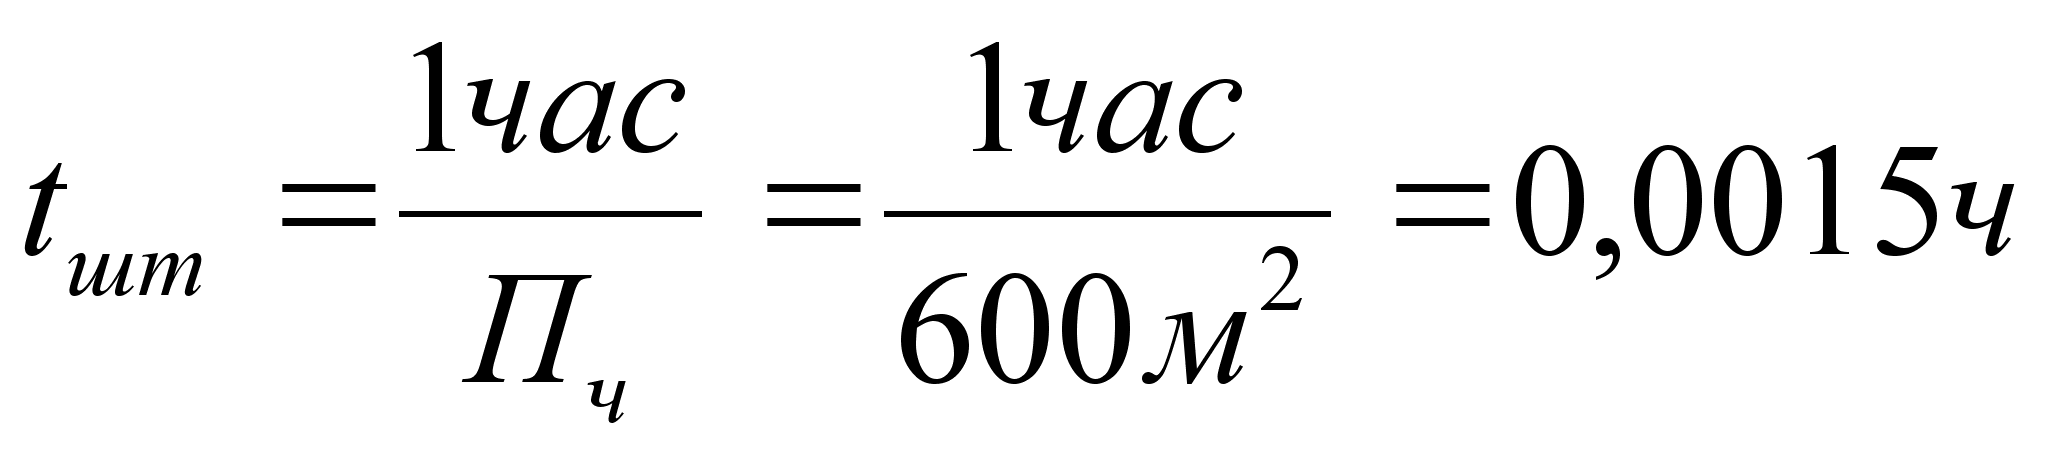
Норматив производительности 600м2/ч – включает дополнительные затраты времени на технологические потери Кт.п и регламентированные затраты Кр.з.
Время потребное для раскроя Sс, м2 шпона на заданный размер tji,
ст-час определяем по формуле
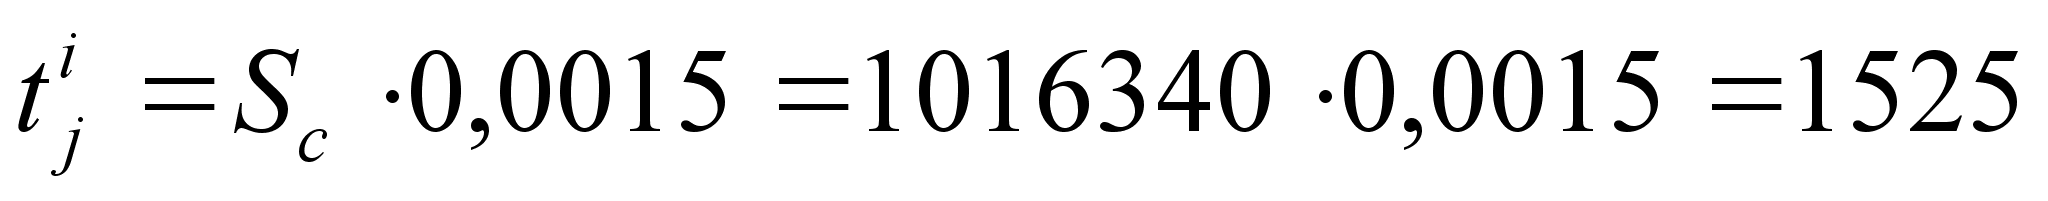 (25)
где Sс – необходимое количество шпона согласно спецификации, м2;
Расчётное количество ножниц
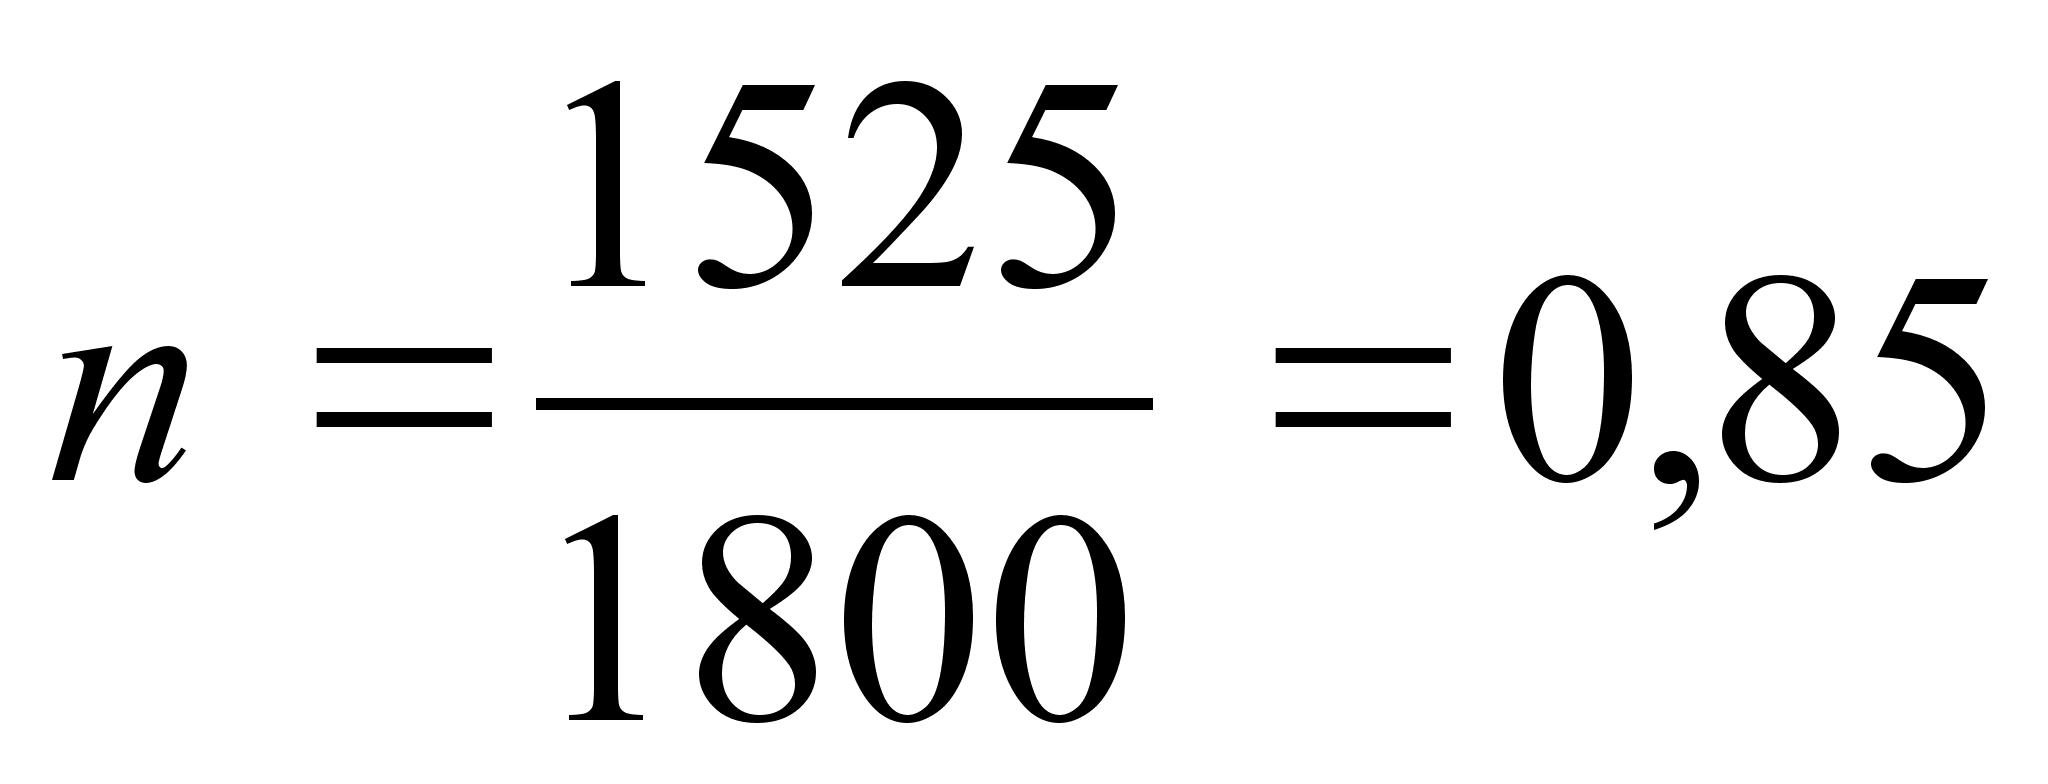
Принимаем 1 ножницы с загрузкой 85%.
6.4 Расчёт норм времени по времени цикла
Цикл – время, затрачиваемое на одну операцию. Обычно этим параметром характеризуется производительность позиционного оборудования – позиционных станков, сборочных и клеевых вайм и прочее.
Потребное время для 100 изделий, если в изделии ашт щитов tji,ст- час,
определяем по формуле
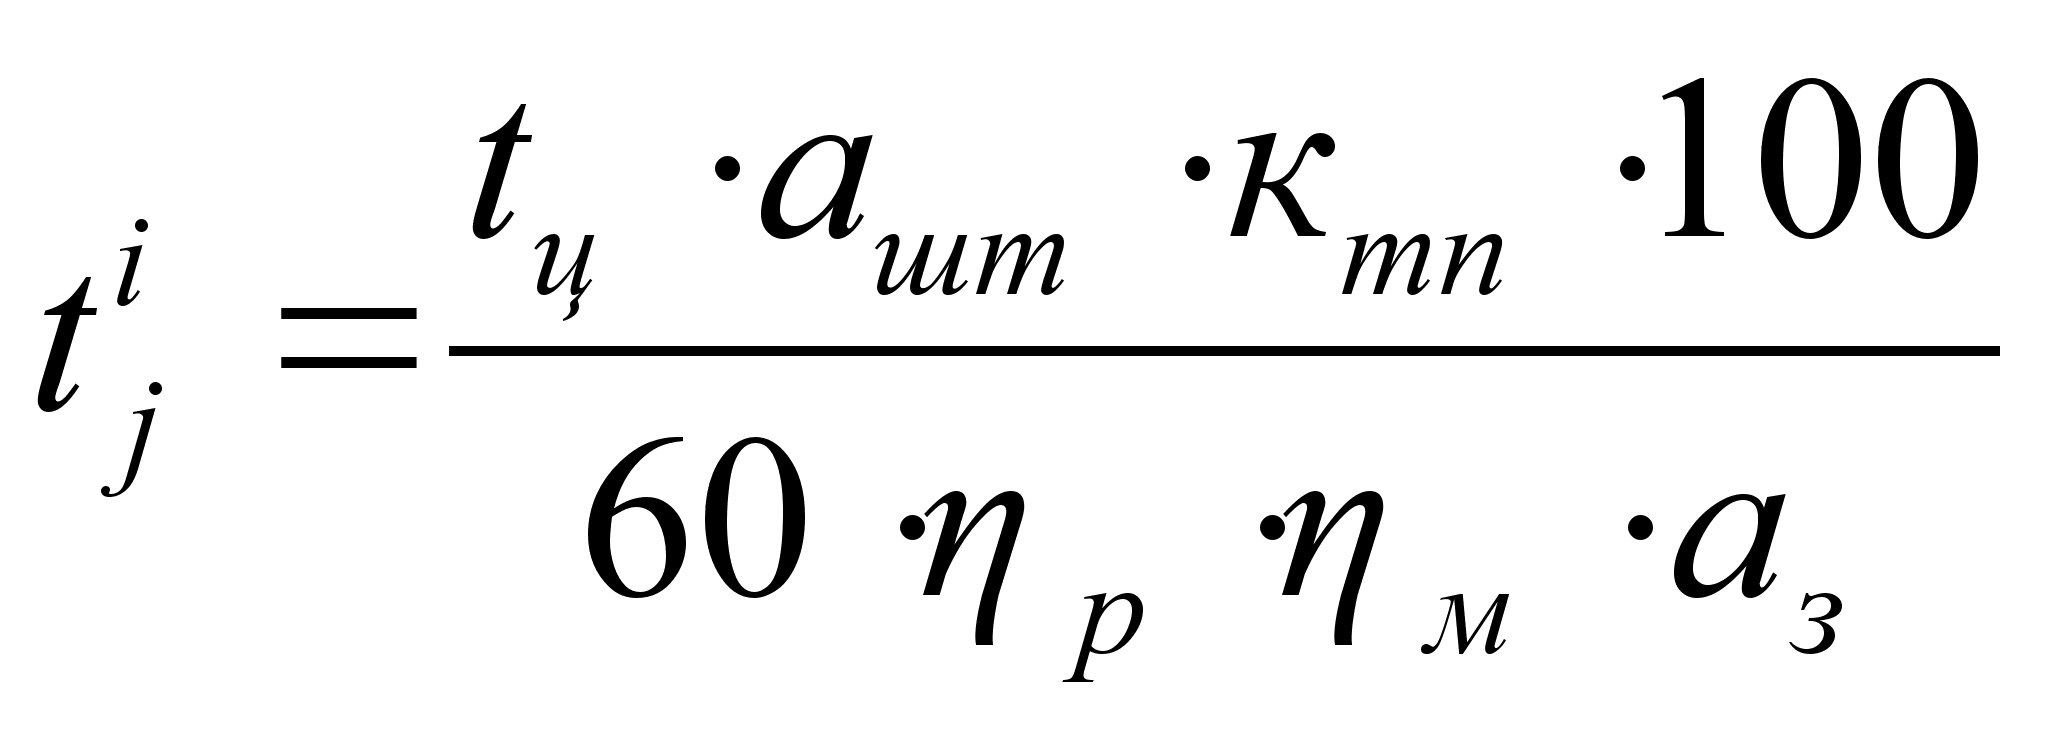 ,
(26)
где tц – время цикла, мин;
р – коэффициент использования рабочего времени;
м – машинного времени.
МФП – 1
По данным ММСК – 1 при облицовывании строганным шпоном, толщиной 0,6 мм время цикла составляет 1,2 мин.
hм=0,82; hр=0,9.
Рассмотрим облицовку шпоном плиты размером 536446 мм
Размеры плиты пресса 33001800 мм, следовательно для указанного размера щитов аз=7. При ашт=1 и Кт.п=1,02 по формуле (26) определим потребное время tji,ст- час
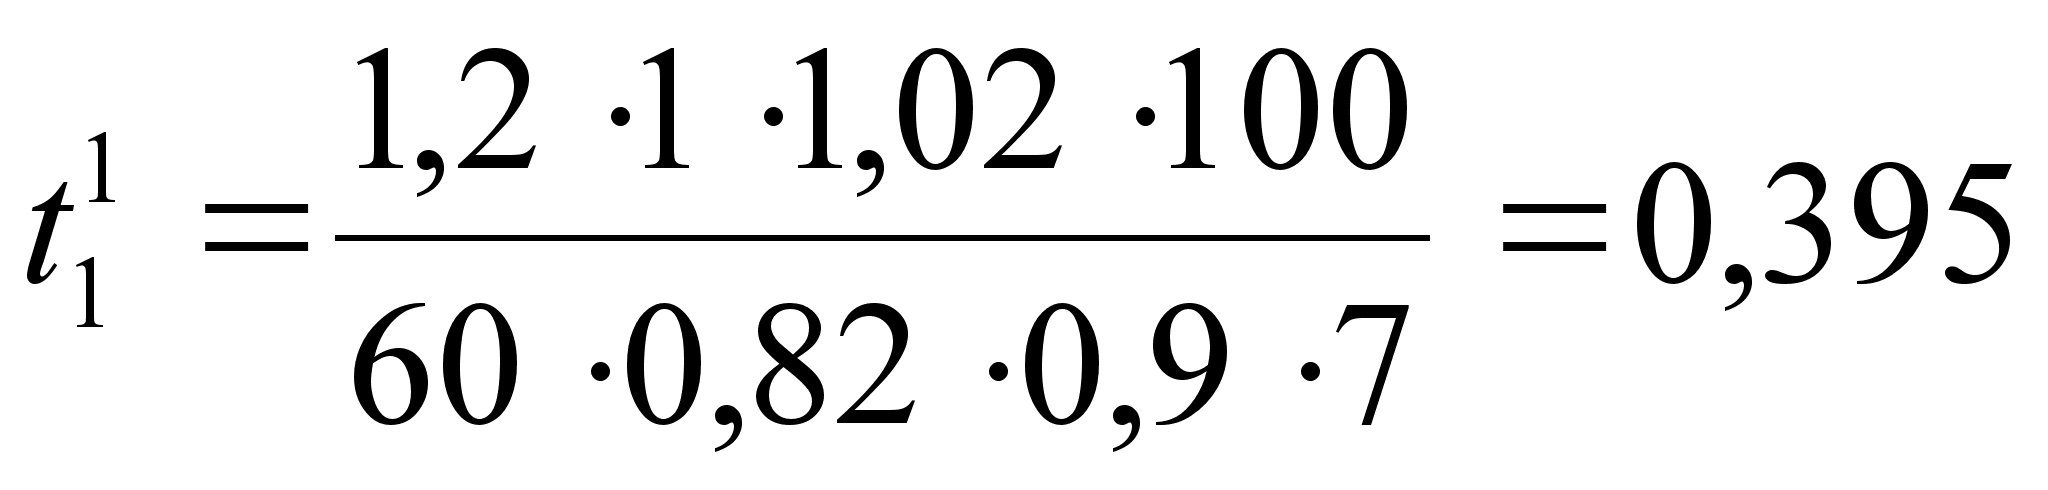
Аналогично рассчитываем потребное время и для других деталей, просуммировав их получим tji =4,46 ст-час
По формуле (12) определяем расчётное количество станков n, шт
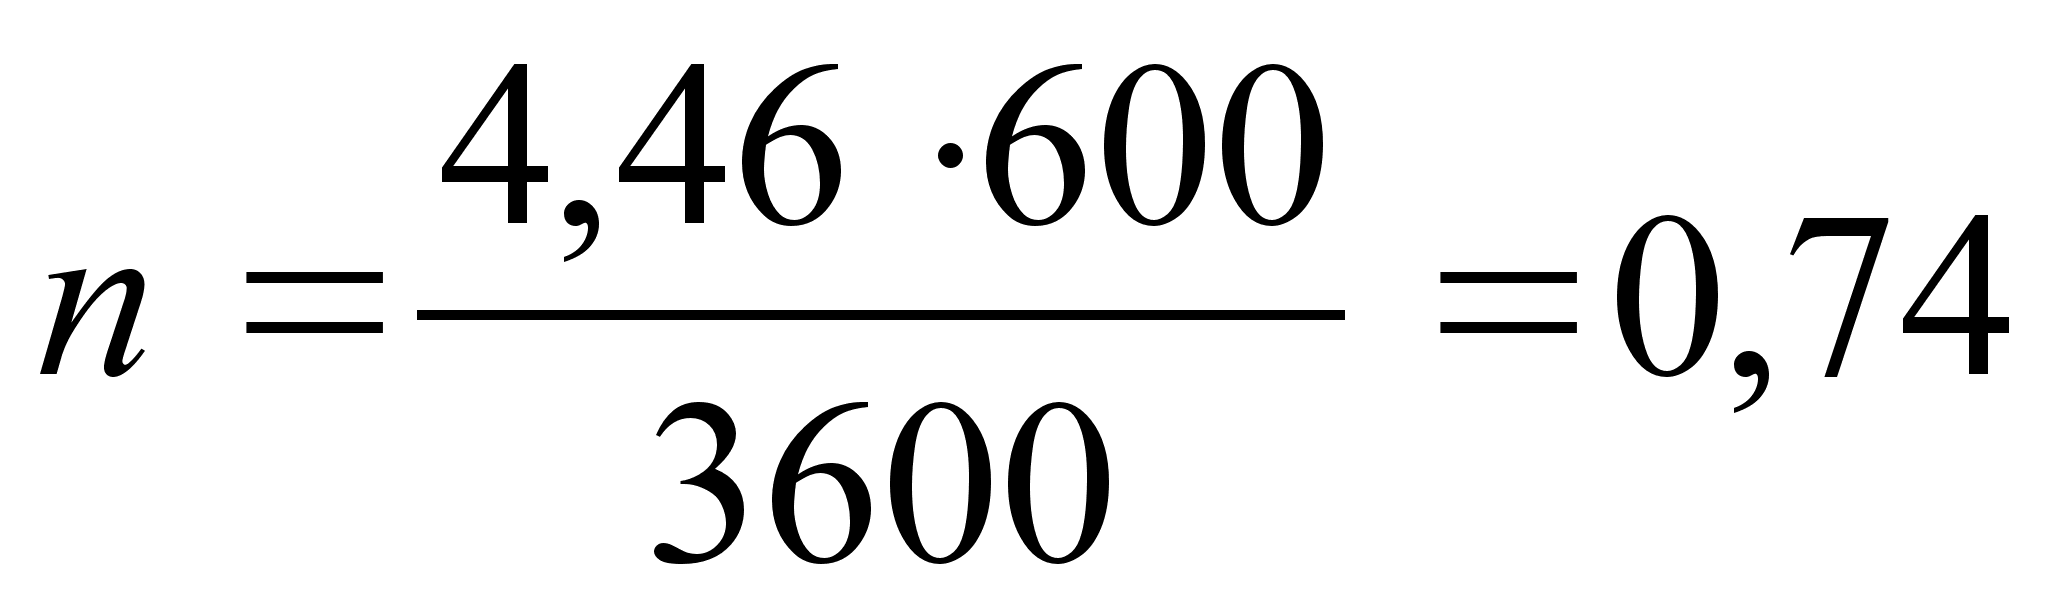
Принимаем 1 станок с загрузкой 74 %
СГВП – 2
Аналогичным образом рассчитываем станок СГВП – 2
Время цикла tц, ч, на этом станке равно
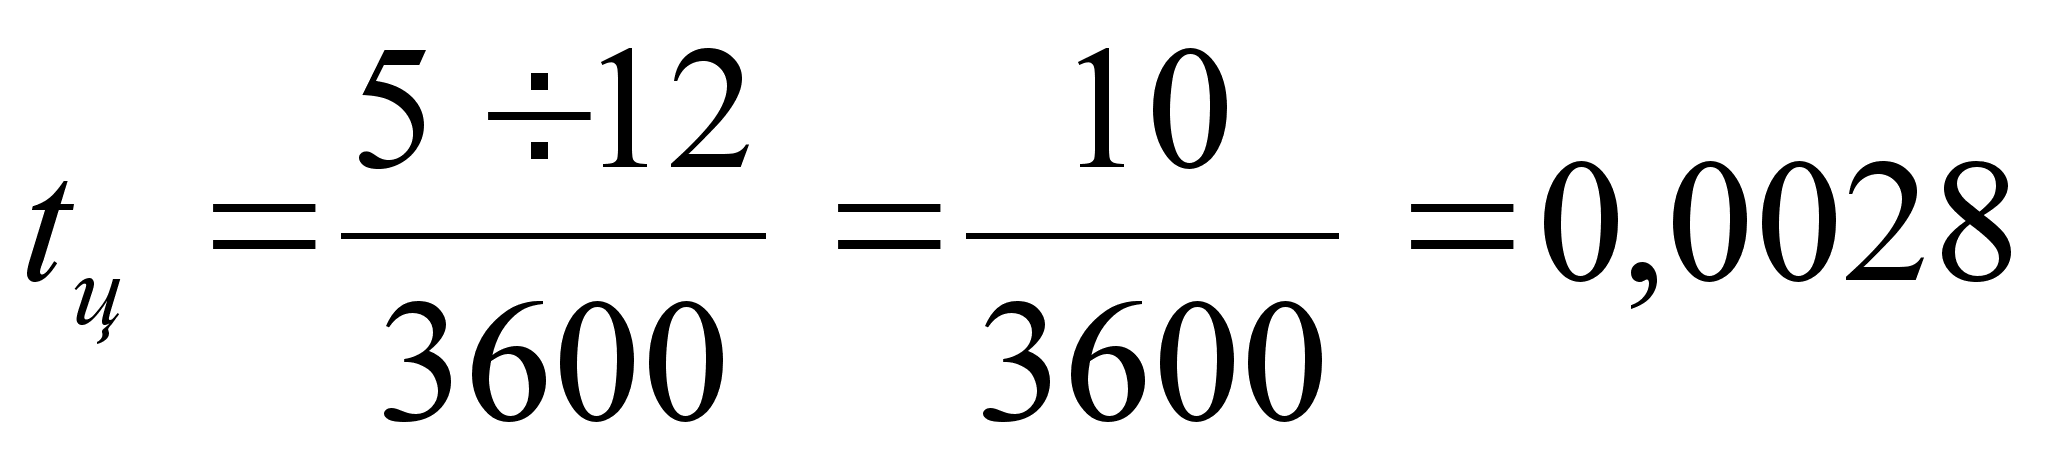
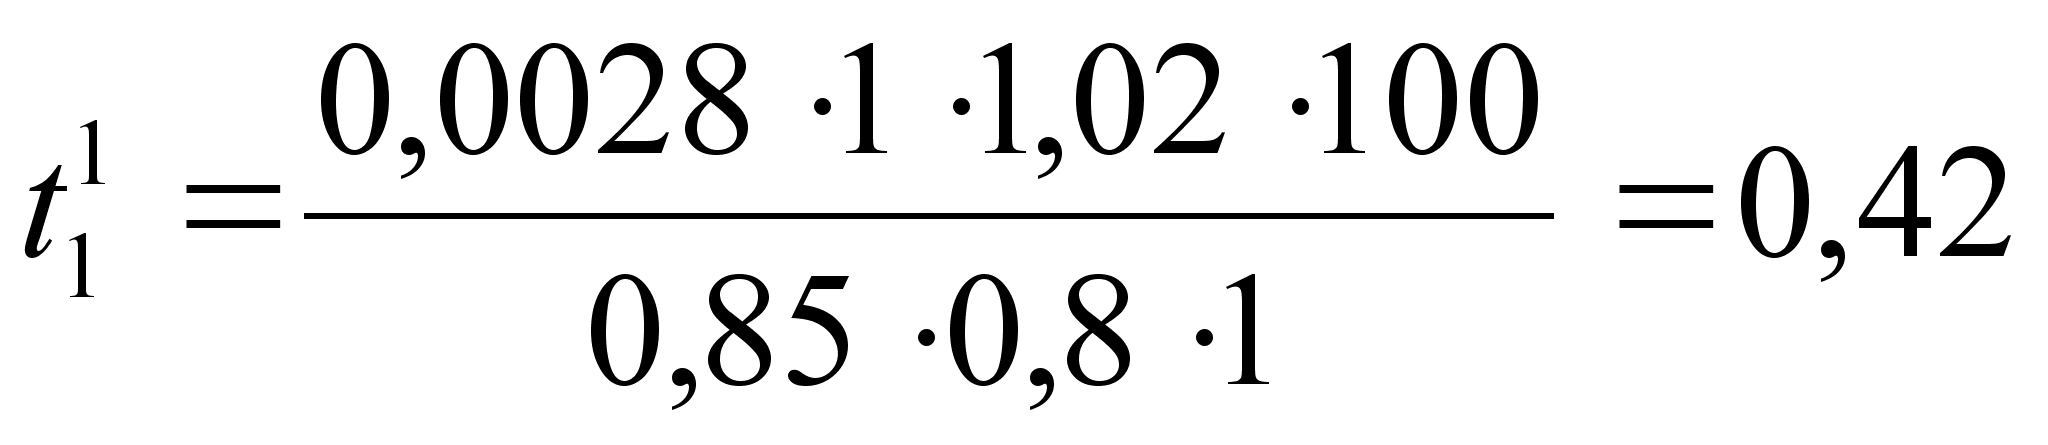 ;
tji=3,78 ст-час;
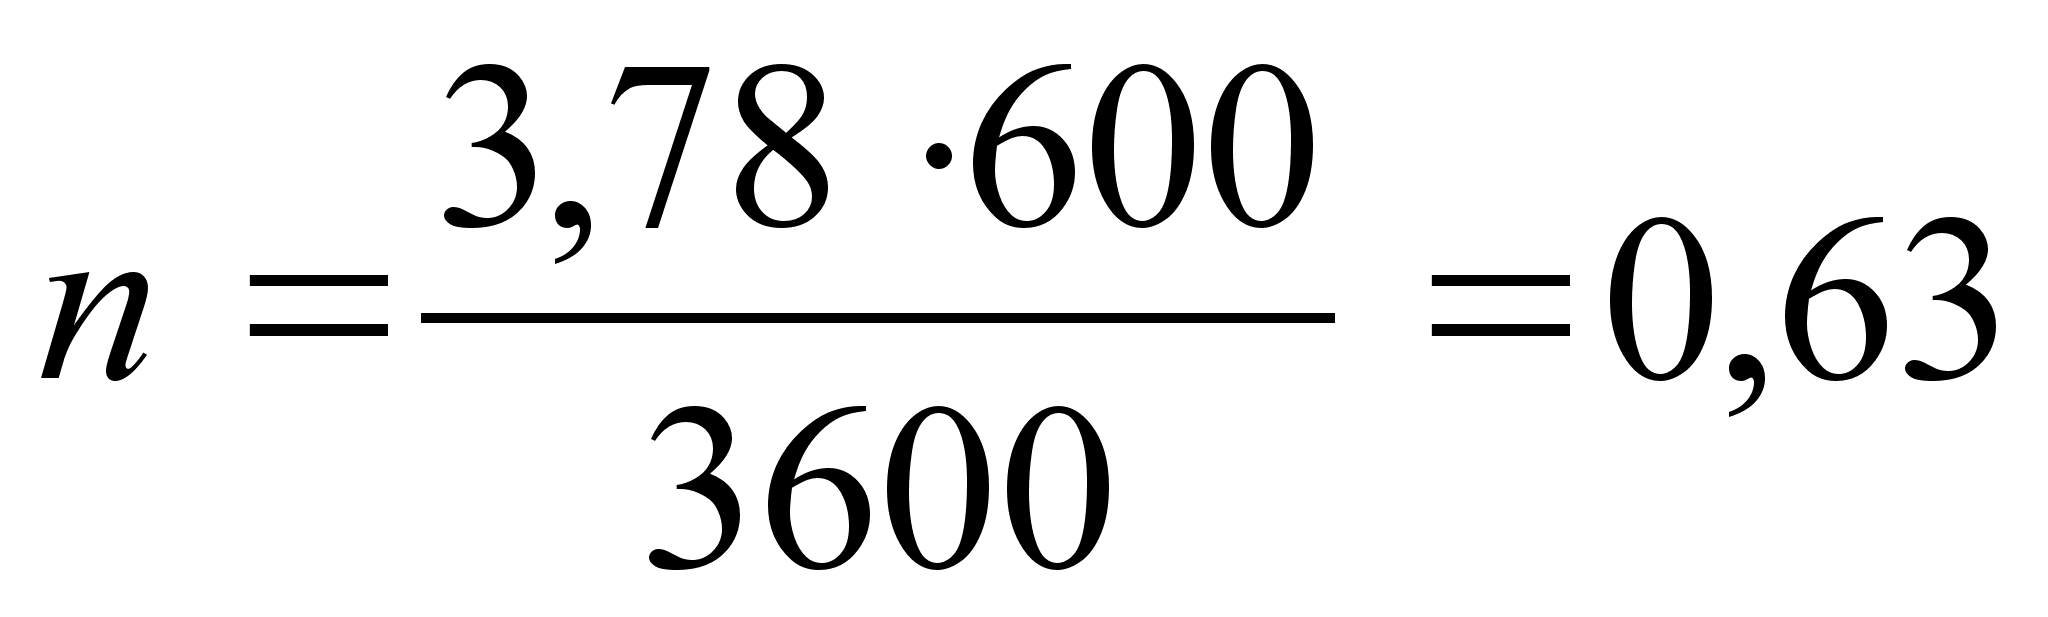
Принимаем 1 станок СГВП – 2, загрузкой 63%.
СБЯ – 2
Данная вайма является двухпозиционной. Следовательно при расчёте времени цикла, временем на загрузку и выгрузку можно пренебречь, тогда
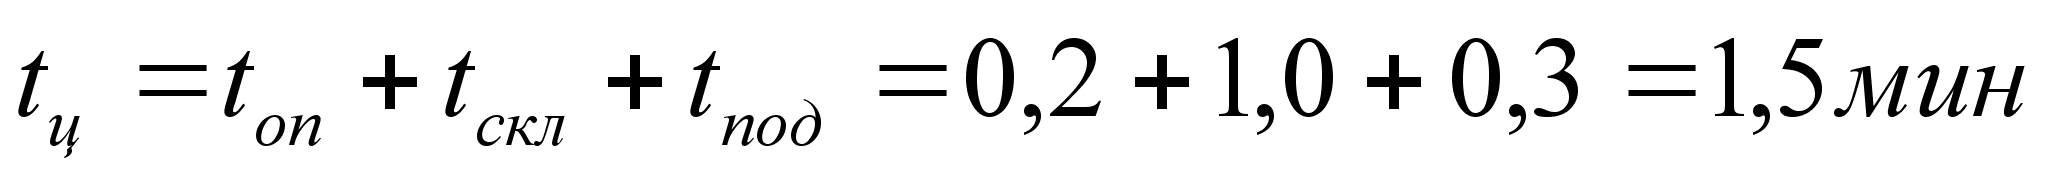
По формуле (26) при м= 0,8; р=0,85, определим потребное время tji, ст-час
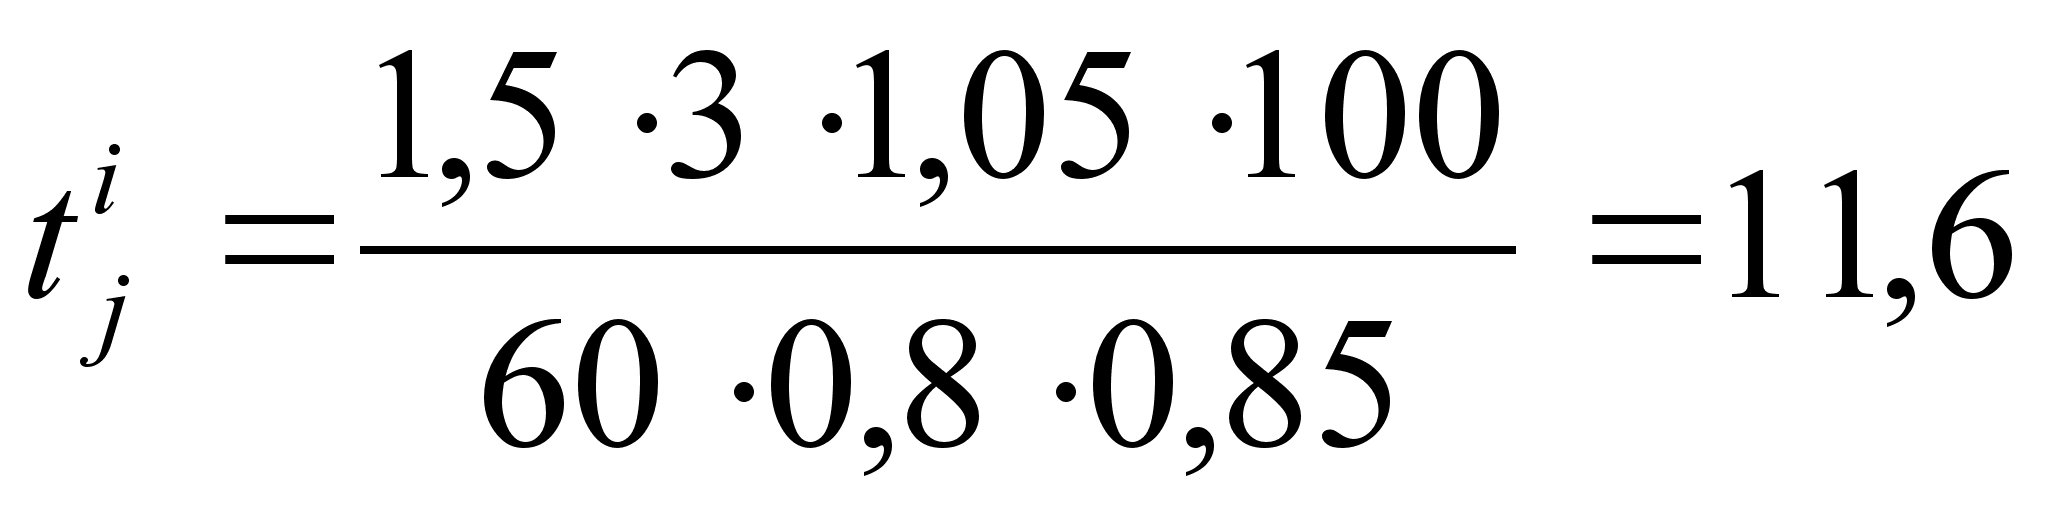
Расчётное количество станков
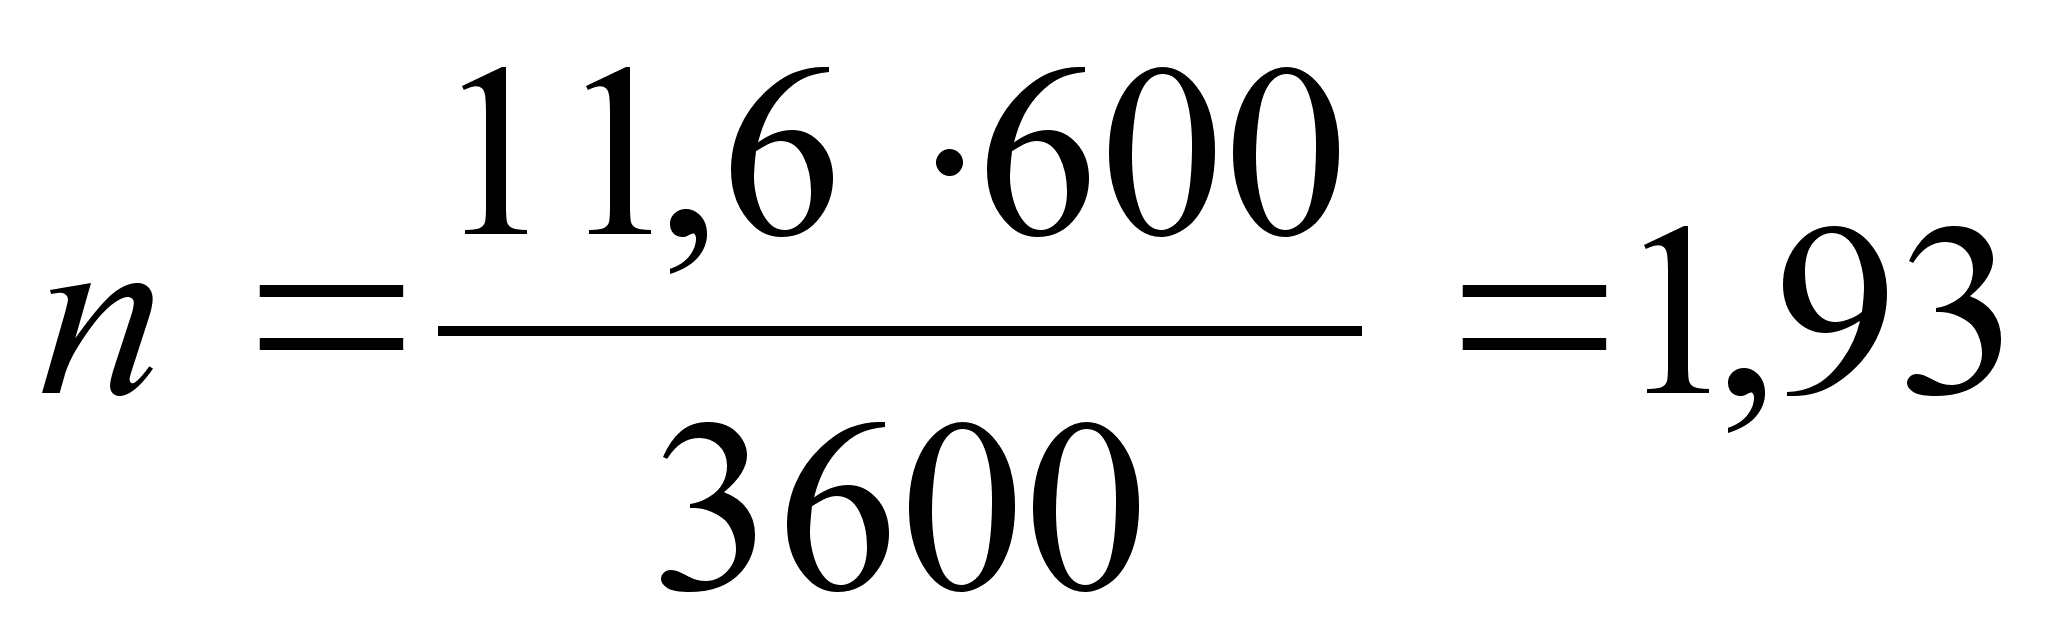
Принимаем 2 ваймы СБЯ – 2
По формуле (20) определяем коэффициент загрузки ваймы Р,%
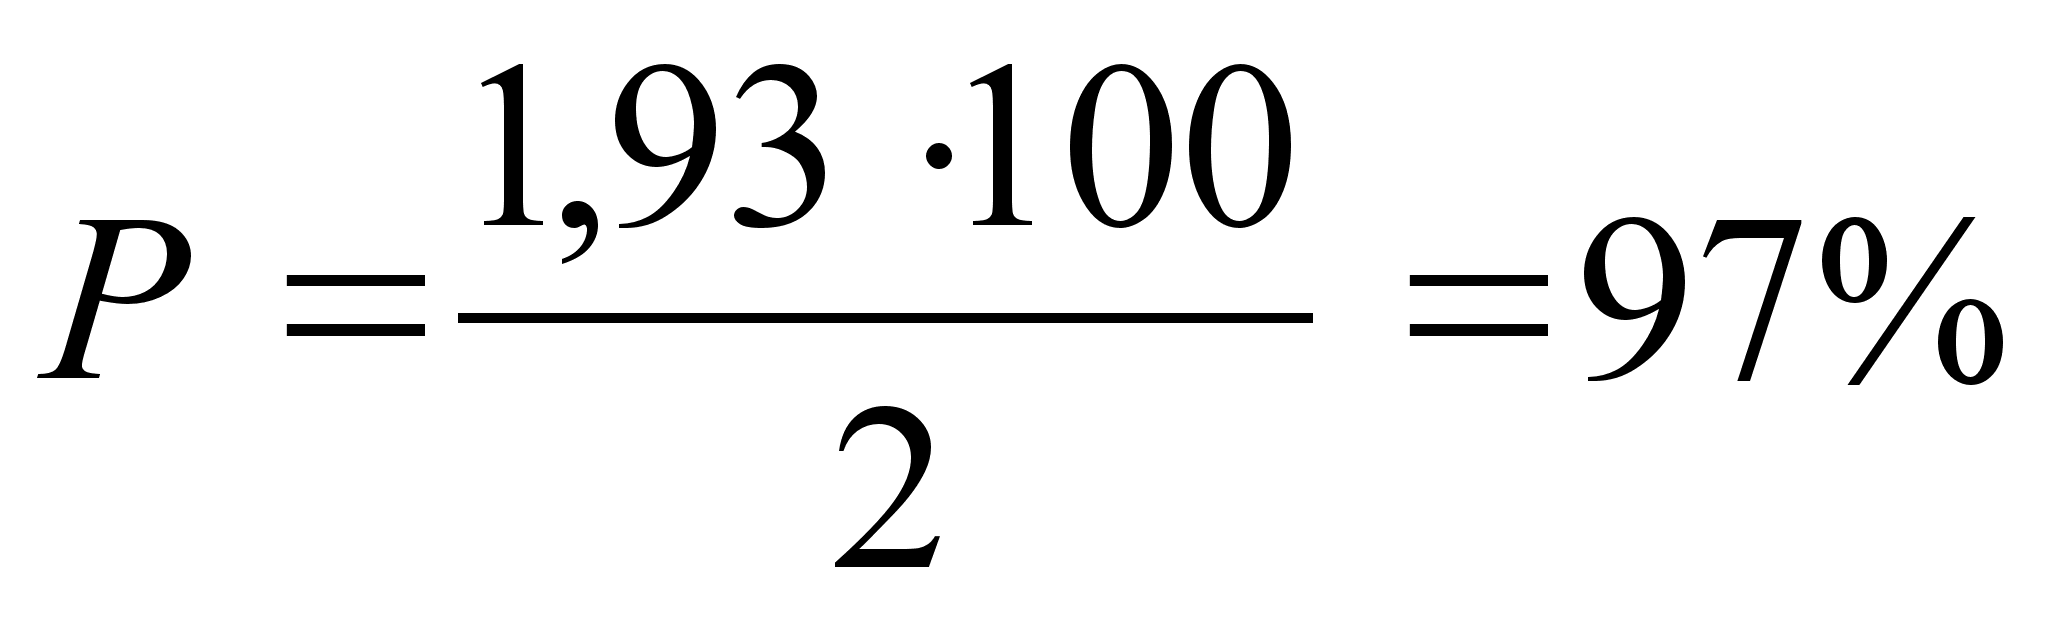
7 Расчёт площади цеха
В соответствии с разделением процесса изготовления изделий на производственный и технологический следует различать производственную и технологическую площадь цеха.
Производственная площадь включает всю территорию цеха от склада хранения сырья до складов комплектования и хранения готовой продукции.
Технологическая площадь включает площади рабочих мест. оборудования, площади для хранения заготовок и деталей (межоперационные запасы), а также площади проходов и проездов между станками для обеспечения безопасной и нормальной работы. Технологическая площадь входит в состав производственной.
В курсовом проекте ведётся расчёт только технологической площади, состоящей из площади на рабочие места, межоперационные запасы и выдержки, а также на проходы и проезды:
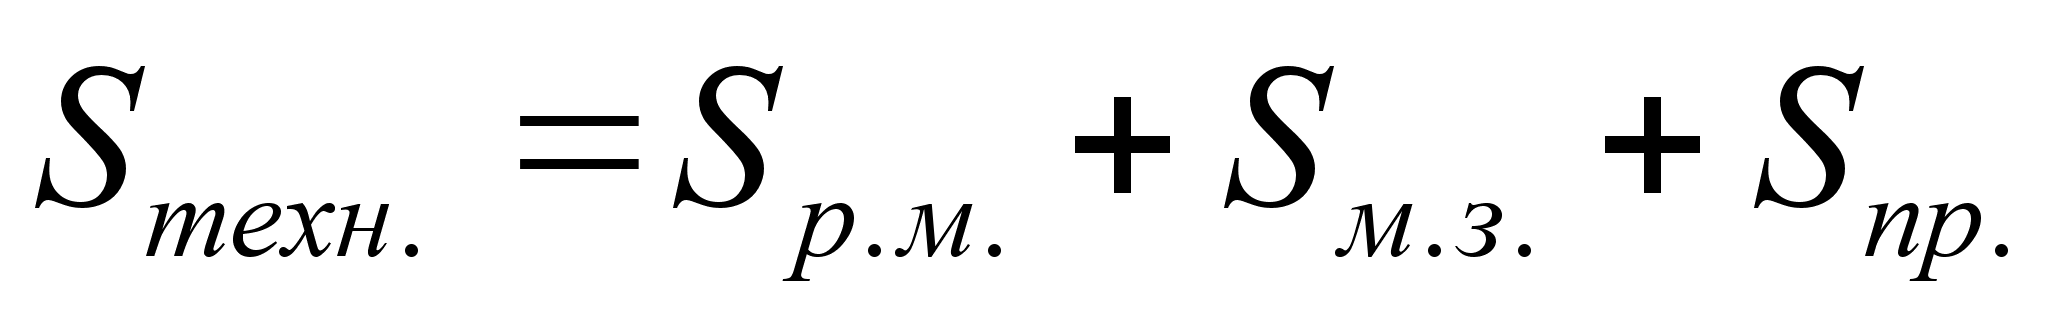 ,
(27)
где Sтехн. – технологическая площадь, м2 ;
Sр.м. – площадь рабочих мест, м2;
Sм.з – площадь под межоперационные запасы заготовок, м2;
Sпр. – площадь проездов и проходов в цехе, м2.
Зная количество станков каждого наименования и укрупнённую норму площади на данное рабочее место (7 приложение 1), можно просуммировать эти площади и таким образом мы получим площадь всех рабочих мест
Sоб=1660 м2.
Полученные данные сводим в ведомость расчёта площади на данное рабочее место – таблица 7.
Площадь технологических выдержек (межоперационных запасов) Sм.з, м2 определяется по формуле
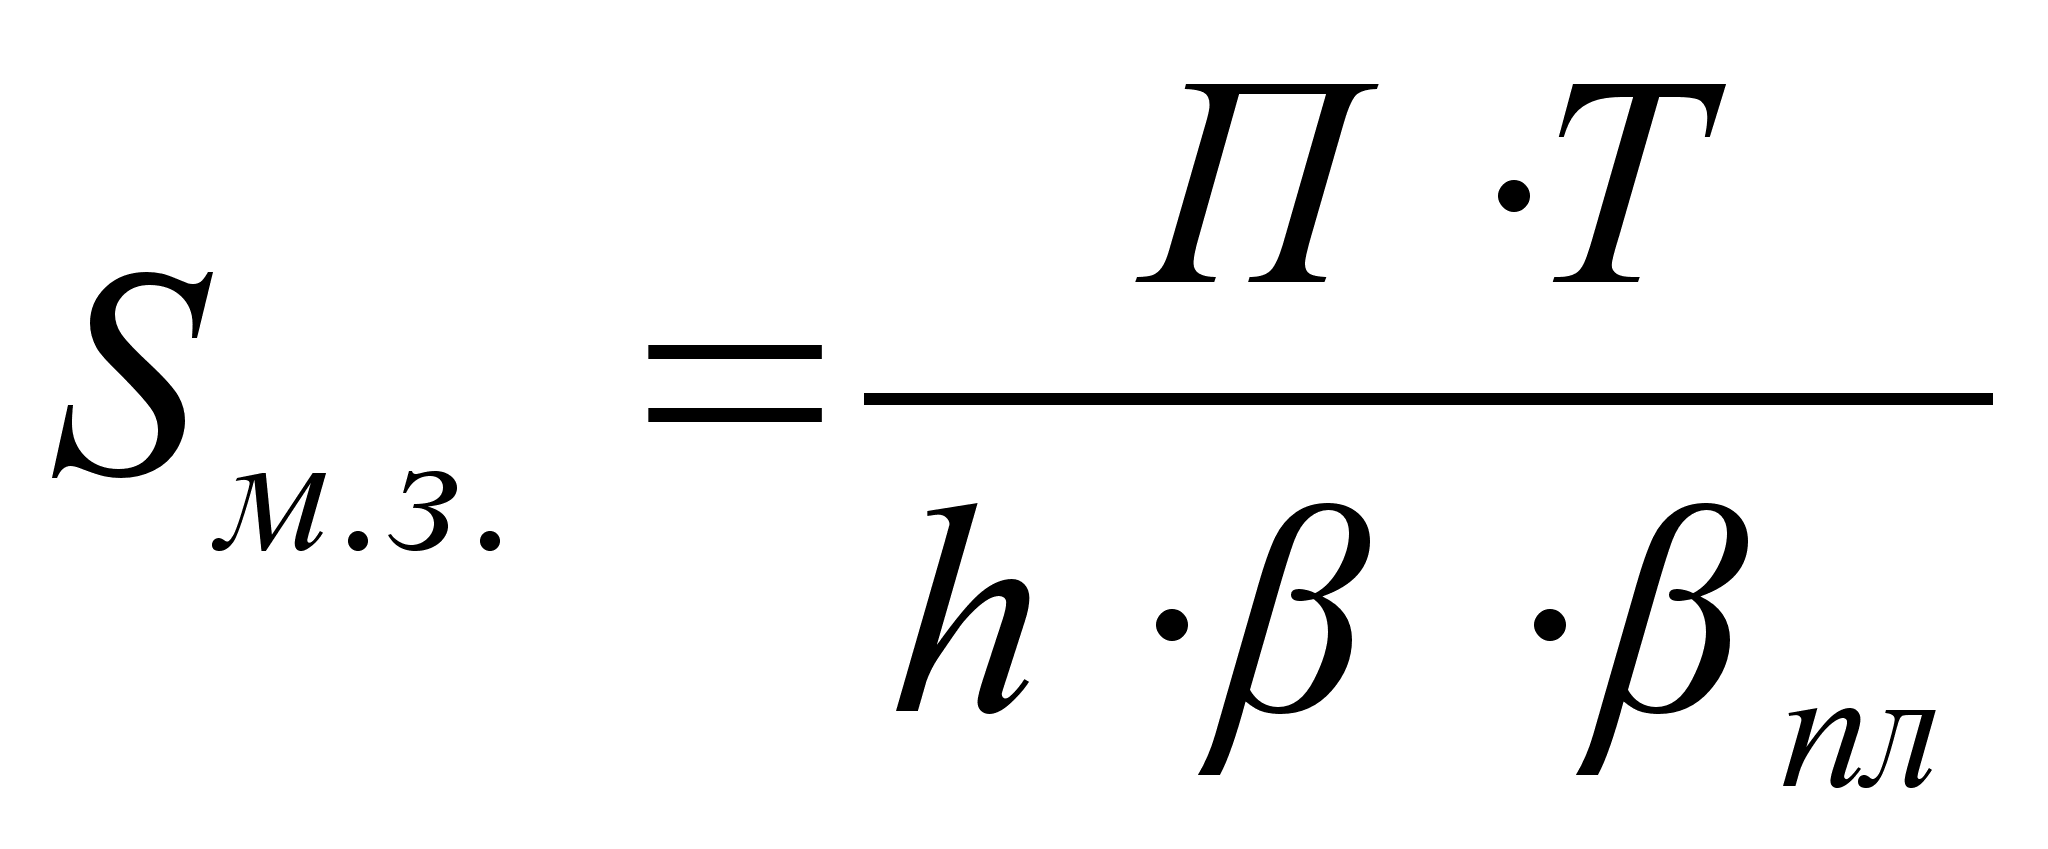 ,
(28)
где П – часовая производительность станка, участка, м3;
Т – время хранения, ч;
h – высота стопы, контейнера, штабеля, м;
- объёмный коэффициент заполнения стопы, контейнера;
- коэффициент заполнения площади для технологической
выдержки и межоперационных запасов.
Рассчитаем межоперационный запас после станка ЦТ4Ф на две смены, т.е. на 16 часов.
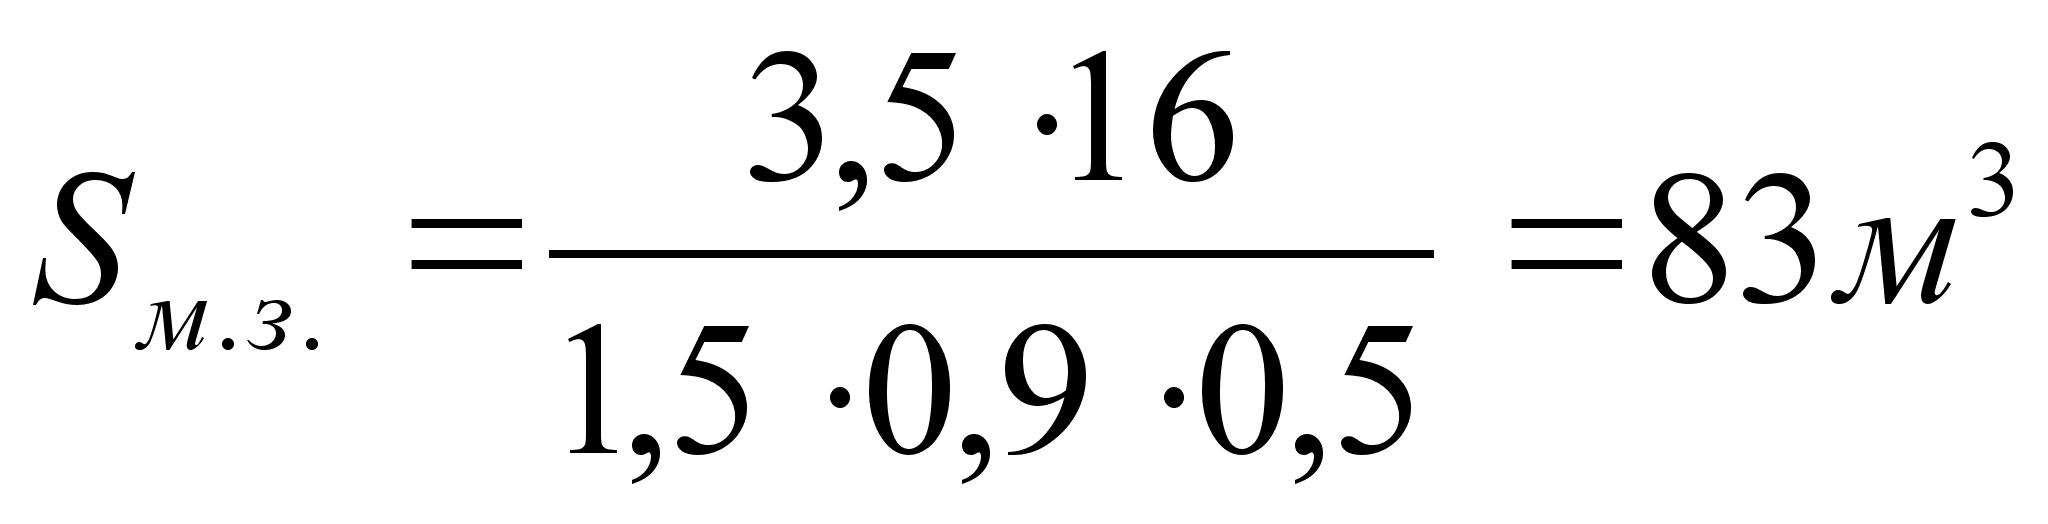
Принимаем 100 м3
Аналогичным образом рассчитываем межоперационные запасы после МФК – 2, МФП – 1 и ваймы СБЯ – 2.
В результате получаем: межоперационный запас после МФК – 60 м2, после
МФП – 90 м2 и технологическую выдержку после СБЯ –5 м2.
Просуммировав все технологические выдержки, получили Sм.з.=255 м2
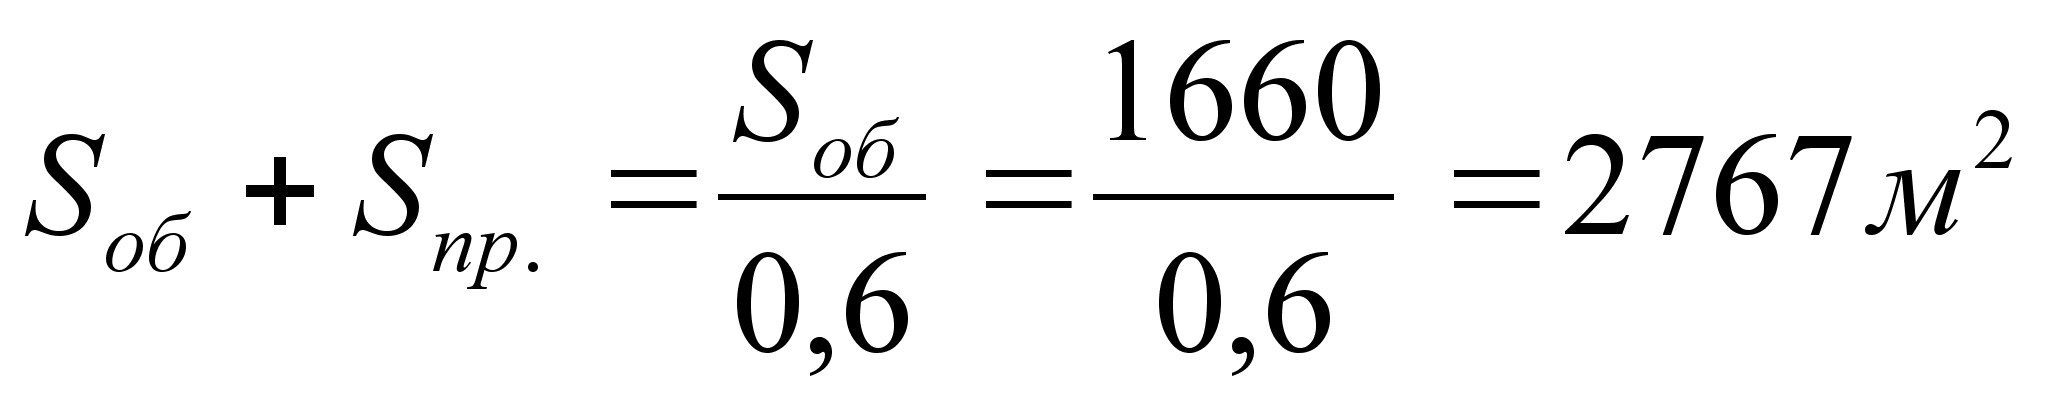
Следовательно
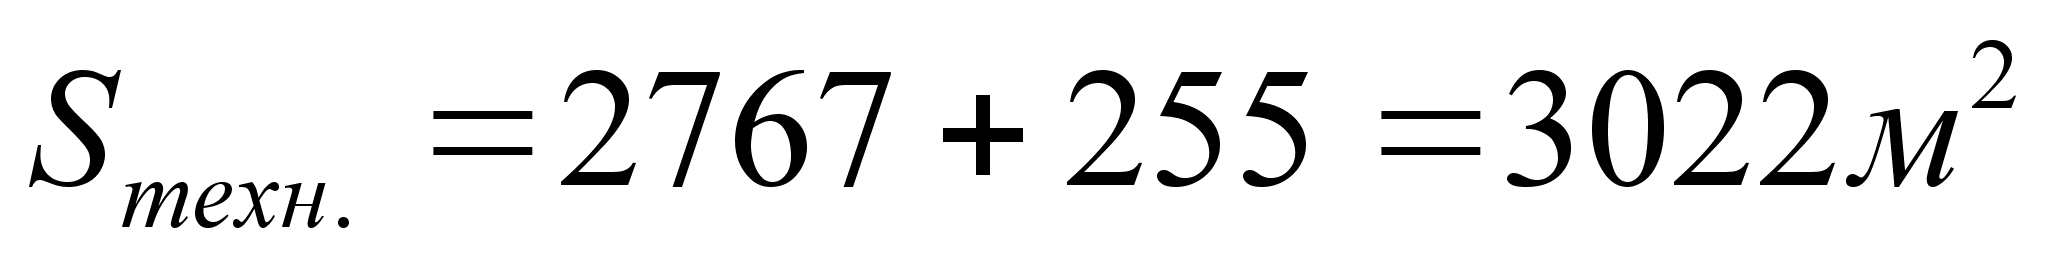
Ширина цеха должна быть кратной 6 м, так как фермы перекрытий изготавливаются длиной 12,18,24 метра.
Выбрав ширину цеха Вц, кратной 6 метрам – 48м длину цеха Lц, м, определим из формулы
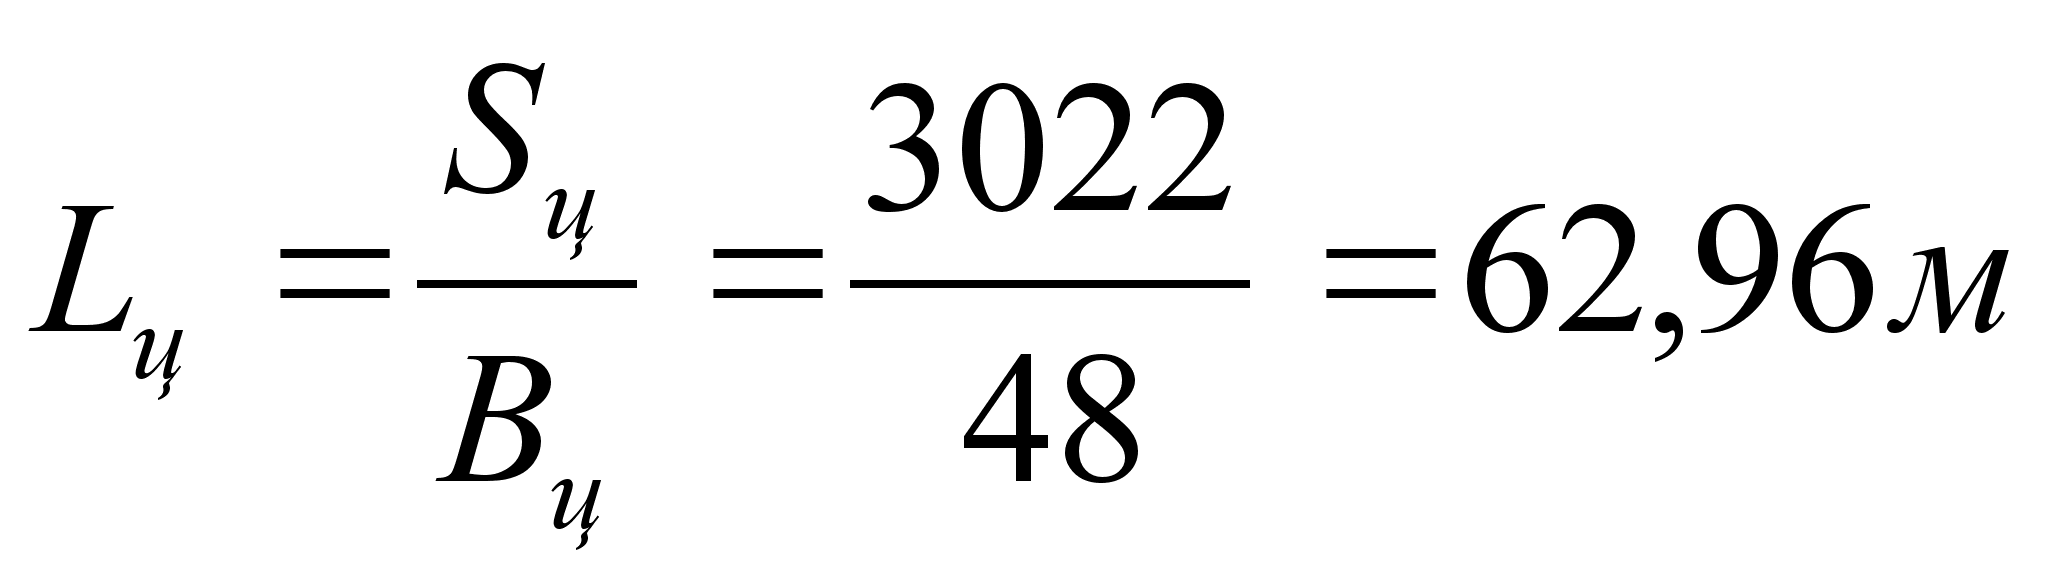
Полученное значение округляем до ближайшего, кратного 6 метрам. Таким является 66 метров. Таким образом получили следующие размеры цеха:
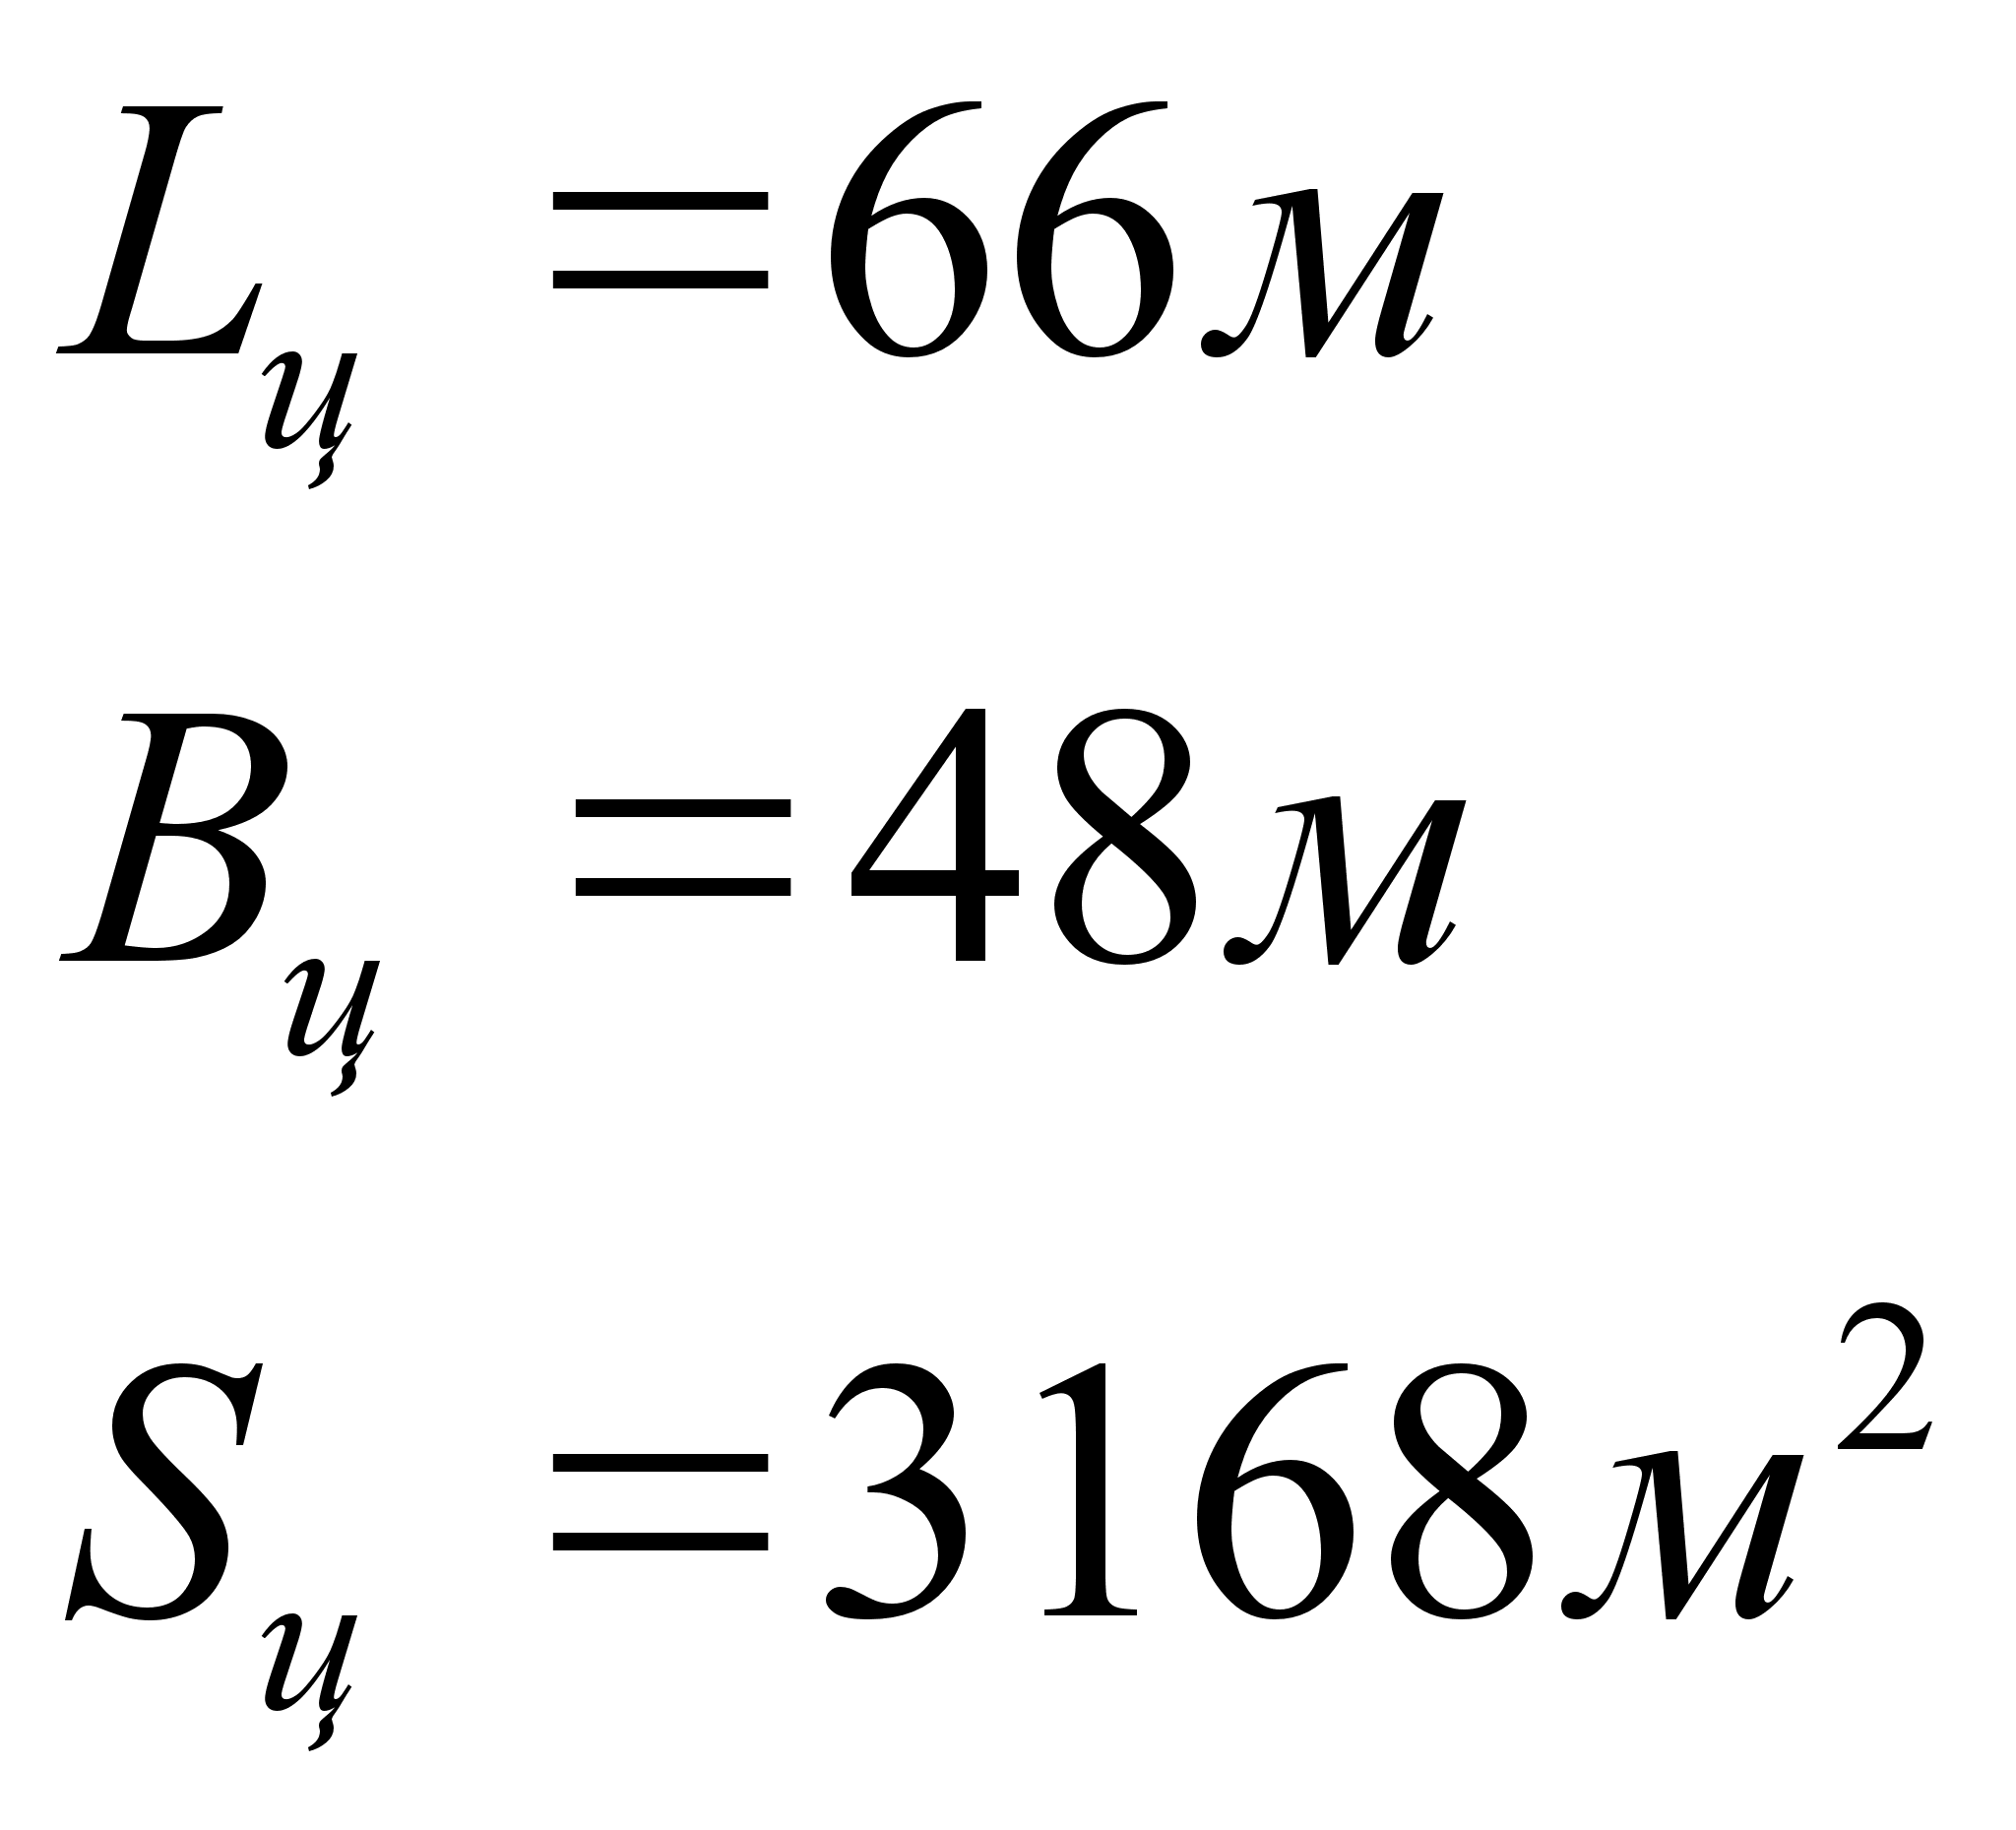
Список используемых источников
Буглай Б.М., Гончаров М.А. Технология изделий из древесины, Учебник для ВУЗов по спец. Технология деревообработки. – М.:Лесн. пром – сть, 1985. – 408 с.
Инструкция по нормированию расхода материалов в основном производстве мебели. – М.: ВПКТИМ, 1986, ч.I и II, 331с.
Деревообрабатывающее оборудование: Каталог/ВНИИДмаш. – М.:ВНИИДЭМР. 1987. – 199с.
Справочник мебельщика: Под ред. В.П. Бухтиярова, ч.I и II, - М.:Лесн. пром – сть. 1986 – 360 с.
Укрупнённые нормативы времени на станочные работы мебельного производства и типовые нормы времени на автоматические линии. – М.:ВПКТИМ, 1983 – 435 с.
Допуски и технические измерения в деревообработке: Изд.3-е,перераб. Ильинский С.А., Лесн. пром – сть,1978 – 296 с.
Методические указания по дисциплине Технология изделий из древесины, Б.: БТИ, 1990 – 52 с.
|
№ Таблица 1 – Расчёт норм расхода древесных и облицовочных материалов по чертежу |
Наименование деталей или эементов. | Количество на изделие | Порода древесины | Размеры деталей или их элементов в чистоте |
Объём комплекта деталей на 1 изделие в чистоте, Vg, м3 |
Припуски, мм суммарные на обработку и усушку | Размеры заготовок, мм (с учётом кратности заготовок и припусков на пропилы по длине) |
Толщина стандартная , Hст |
Объём комплекта заготовок на изделие | Технологические потери |
Объём заготовок на изделие с учётом технологических потерьV3т.п., м3 |
Сорт материала | Полезный выход |
Норма расхода пиломатериалов на изделие, Vн.м., м3 |
Объём сырья на программу, Vc | Чистый выход | ||||||||
| Длина, l, мм | Ширина, b, мм | Толщина, h, мм | l по длине |
b+byc по ширине |
h+hyc по толщине |
Длина, L, мм | Ширина, B, мм | Толщина, H, мм | % |
Коэффициент, Кт.п. |
% |
Коэффициент, Кп.в. |
||||||||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 1 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 |
| 540 ТД 00.00.00 | Стенка | 1 | СБ | 536 | 466 | 17 | ||||||||||||||||||
| Основа | 1 | Пл.стр. | 536 | 466 | 16 | 0,23900 | 14 | 14 | - | 550 | 460 | - | 16 | 0,253 | 2 | 1,02 | 0,258 | АВ | 93 | 1,08 | 0,279 | 16740 | 85,7 | |
| Облиц. пл. | 2 | Шпон. строг. | 536 | 466 | 0,6 | 0,478 | 20 | 15 | - | 570 | 475 | - | 0,6 | 0,542 | 5 | 1,05 | 0,569 | средн | 55 | 1,82 | 1,036 | 62160 | 46,1 | |
| Облиц. кр. | 1 | МКР | 536 | 17 | 0,3 | 0,009 | 80 | 6 | - | 616 | 23 | - | 0,3 | 0,014 | 5 | 1,05 | 0,015 | 85 | 1,18 | 0,018 | 1080 | 50 | ||
| Стенка | 2 | СБ | 2200 | 446 | 17 | |||||||||||||||||||
| Основа | 2 | Пл.стр. | 2200 | 446 | 16 | 1,962 | 20 | 20 | - | 2220 | 466 | - | 16 | 2,069 | 2 | 1,02 | 2,11 | АВ | 93 | 1,08 | 2,279 | 136740 | 86,1 | |
| Облиц. пл. | 4 | Шпон. строг. | 2200 | 446 | 0,6 | 4,1 | 20 | 15 | - | 2240 | 481 | - | 0,6 | 4,31 | 5 | 1,05 | 4,526 | средн | 55 | 1,82 | 8,237 | 494220 | 49,8 | |
| Облиц. кр. | 2 | МКР | 2200 | 17 | 0,3 | 0,075 | 80 | 6 | - | 2280 | 23 | - | 0,3 | 0,105 | 5 | 1,05 | 0,11 | 85 | 1,18 | 0,13 | 7800 | 57,7 | ||
| Облиц. кр. | 2 | МКР | 446 | 17 | 0,3 | 0,016 | 80 | 6 | - | 526 | 23 | - | 0,3 | 0,024 | 5 | 1,05 | 0,025 | 85 | 1,18 | 0,03 | 1800 | 53,3 | ||
| Стенка | 1 | СБ | 536 | 446 | 17 | |||||||||||||||||||
| Основа | 1 | Пл.стр. | 536 | 446 | 16 | 0,239 | 14 | 14 | - | 550 | 460 | - | 16 | 0,253 | 2 | 1,02 | 0,258 | АВ | 93 | 1,08 | 0,279 | 16740 | 85,7 | |
| Облиц. пл. | 2 | Шпон. строг. | 536 | 446 | 0,6 | 0,478 | 20 | 15 | - | 570 | 475 | - | 0,6 | 0,542 | 5 | 1,05 | 0,569 | средн | 55 | 1,82 | 1,036 | 62160 | 46,1 | |
| Облиц. кр. | 1 | МКР | 536 | 17 | 0,3 | 0,009 | 80 | 6 | - | 616 | 23 | - | 0,3 | 0,014 | 5 | 1,05 | 0,015 | 85 | 1,18 | 0,018 | 1080 | 50 | ||
| Стенка | 3 | СБ | 536 | 446 | 17 | |||||||||||||||||||
| Основа | 3 | Пл.стр. | 536 | 446 | 16 | 0,717 | 14 | 14 | - | 550 | 460 | - | 16 | 0,759 | 2 | 1,02 | 0,797 | АВ | 93 | 1,08 | 0,861 | 51660 | 83,3 | |
| Облиц. пл. | 6 | Шпон. строг. | 536 | 446 | 0,6 | 1,434 | 20 | 15 | - | 570 | 475 | - | 0,6 | 1,625 | 5 | 1,05 | 1,706 | средн | 55 | 1,82 | 3,105 | 186300 | 46,2 | |
| Облиц. кр. | 3 | МКР | 536 | 17 | 0,3 | 0,027 | 80 | 6 | - | 616 | 23 | - | 0,3 | 0,043 | 5 | 1,05 | 0,045 | 85 | 1,18 | 0,053 | 3180 | 50,9 | ||
| Ящик | 3 | СБ | 530 | 463 | 120 | |||||||||||||||||||
| Стенка передн | 3 | П/м хв | 510 | 100 | 16 | 0,00245 | 28 | 5,5 | 5 | 1558/3 | 105,5 | 21 | 22 | 0,00362 | 5 | 1,05 | 0,00380 | I-III | 62 | 1,61 | 0,00612 | 367,2 | 40 | |
| Стенка боков. | 6 | П/м хв | 356 | 100 | 10 | 0,00214 | 32 | 7 | 4,5 | 1456/4 | 107 | 14,5 | 16 | 0,00374 | 5 | 1,05 | 0,00393 | I-III | 62 | 1,61 | 0,00633 | 379,8 | 33,8 | |
| Стенказадняя | 3 | П/м хв | 510 | 90 | 10 | 0,00138 | 23 | 6,5 | 4 | 1553/3 | 96,5 | 14 | 16 | 0,00240 | 5 | 1,05 | 0,00252 | I-III | 62 | 1,61 | 0,00406 | 243,6 | 34 | |
| Стенка фасадн | 3 | СБ | 570 | 120 | 17 | |||||||||||||||||||
| Основа | 3 | Пл.стр. | 570 | 120 | 16 | 0,205 | 50 | 14 | - | 1250/10 | 584 | - | 16 | 0,219 | 2 | 1,02 | 0,223 | АВ | 93 | 1,08 | 0,241 | 14460 | 85,1 | |
| Облиц. пл. | 6 | Шпон. строг. | 570 | 120 | 0,6 | 0,41 | 25 | 15 | - | 1275/10 | 599 | - | 0,6 | 0,458 | 5 | 1,05 | 0,481 | средн | 55 | 1,82 | ,875 | 52500 | 46,9 | |
|
1 Продолжение таблицы 1 |
2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 | 13 | 14 | 15 | 16 | 1 | 18 | 19 | 20 | 21 | 22 | 23 | 24 | 25 |
| Облиц. кр. | 6 | МКР | 570 | 17 | 0,3 | 0,058 | 80 | 6 | - | 650 | 23 | - | 0,3 | 0,09 | 5 | 1,05 | 0,095 | 85 | 1,18 | 0,112 | 6720 | 51,8 | ||
| Облиц. кр. | 6 | МКР | 120 | 17 | 0,3 | 0,012 | 80 | 6 | - | 200 | 23 | - | 0,3 | 0,028 | 5 | 1,05 | 0,029 | 85 | 1,18 | 0,034 | 2040 | 35,3 | ||
| Дно | 3 | ДВП | 520 | 350 | 4 | 0,546 | - | - | - | - | - | - | - | - | 2 | 1,02 | 0,557 | 93 | 1,08 | 0,602 | 36120 | 90,7 | ||
| Стенка | 1 | СБ | 536 | 446 | 17 | |||||||||||||||||||
| Основа | 1 | Пл.стр. | 536 | 446 | 16 | 0,239 | 14 | 14 | - | 550 | 460 | - | 16 | 0,253 | 2 | 1,02 | 0,258 | АВ | 93 | 1,08 | 0,279 | 16740 | 85,7 | |
| Облиц. пл. | 2 | Шпон. строг. | 536 | 446 | 0,6 | 0,478 | 20 | 15 | - | 570 | 475 | - | 0,6 | 0,542 | 5 | 1,05 | 0,569 | средн | 55 | 1,82 | 1,036 | 62160 | 46,1 | |
| Планка | 1 | СБ | 570 | 80 | 17 | |||||||||||||||||||
| Основа | 1 | Пл.стр. | 570 | 80 | 16 | 0,046 | 70 | 14 | - | 1270/15 | 584 | - | 16 | 0,049 | 2 | 1,02 | 0,05 | АВ | 93 | 1,08 | 0,054 | 3240 | 85,2 | |
| Облиц. пл. | 2 | Шпон. строг. | 570 | 80 | 0,6 | 0,091 | 25 | 15 | - | 1295/15 | 599 | - | 0,6 | 0,103 | 5 | 1,05 | 0,108 | средн | 55 | 1,82 | 0,197 | 11820 | 46,2 | |
| Облиц. кр. | 1 | МКР | 570 | 17 | 0,3 | 0,01 | 80 | 6 | - | 650 | 23 | - | 0,3 | 0,015 | 5 | 1,05 | 0,016 | 85 | 1,18 | 0,019 | 1140 | 52,6 | ||
| Облиц. кр. | 1 | МКР | 80 | 17 | 0,3 | 0,001 | 80 | 6 | - | 160 | 23 | - | 0,3 | 0,004 | 5 | 1,05 | 0,004 | 85 | 1,18 | 0,005 | 30 | 20 | ||
| Дверь | 1 | СБ | 570 | 500 | 17 | |||||||||||||||||||
| Основа | 1 | Пл.стр. | 570 | 500 | 16 | 0,285 | 14 | 14 | - | 584 | 514 | - | 16 | 0,3 | 2 | 1,02 | 0,306 | АВ | 93 | 1,08 | 0,33 | 19800 | 86,4 | |
| Облиц. пл. | 2 | Шпон. строг. | 570 | 500 | 0,6 | 0,57 | 25 | 15 | - | 609 | 529 | - | 0,6 | 0,644 | 5 | 1,05 | 0,676 | средн | 55 | 1,82 | 1,23 | 13800 | 46,3 | |
| Облиц. кр. | 2 | МКР | 570 | 17 | 0,3 | 0,019 | 80 | 6 | - | 650 | 23 | - | 0,3 | 0,03 | 5 | 1,05 | 0,032 | 1,18 | 0,038 | 2280 | 50 | |||
| Облиц. кр. | 2 | МКР | 500 | 17 | 0,3 | 0,017 | 80 | 6 | - | 580 | 23 | - | 0,3 | 0,027 | 5 | 1,05 | 0,028 | 1,18 | 0,033 | 1980 | 51,5 | |||
| Планка | 1 | СБ | 536 | 83 | 17 | |||||||||||||||||||
| Основа | 1 | Пл.стр. | 536 | 83 | 16 | 0,044 | 30 | 16 | - | 1275/15 | 552 | - | 16 | 0,047 | 2 | 1,02 | 0,048 | АВ | 93 | 1,08 | 0,052 | 3120 | 84,6 | |
| Облиц. пл. | 2 | Шпон. строг. | 536 | 83 | 0,6 | 0,089 | 25 | 15 | - | 1300/15 | 567 | - | 0,6 | 0,098 | 5 | 1,05 | 0,103 | средн | 55 | 1,82 | 1,187 | 11220 | 47,6 | |
| Облиц. кр. | 1 | МКР | 536 | 17 | 0,3 | 0,009 | 80 | 6 | - | 6016 | 23 | - | 0,3 | 0,014 | 5 | 1,05 | 0,015 | 85 | 1,18 | 0,018 | 1080 | 50 | ||
| Стенка задняя | 2 | ДВП | 1110 | 570 | 4 | 1,265 | - | - | - | - | - | - | - | - | 2 | 1,02 | 1,29 | 93 | 1,08 | 1,393 | 83580 | 90,8 | ||
| Поло-зок | 6 | П/м листв. | 345 | 15 | 15 | 0,00047 | 27 | 22 | 5,5 | 1407/4 | 97/5 | 20,5 | 22 | 0,0009 | 5 | 1,05 | 0,00095 | I-III | 62 | 1,61 | 0,00153 | 91,8 | 30,7 | |
| | Плита струж. | 636720 | ||||||||||||||||||||||
| ДВП | 119700 | |||||||||||||||||||||||
| Шпон строг. | 1016340 | |||||||||||||||||||||||
| МКР | 30480 | |||||||||||||||||||||||
| П/м хв. | 0,00597 | 0,00976 | 0,01025 | 990,6 | ||||||||||||||||||||
| П/м листв. | 0,00047 | 0,0009 | 0,00095 | 91,8 | ||||||||||||||||||||
|
Н
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |