Выбор технологии прокатки рельсов
Сначала перед прокаткой производится удаление окалины с поверхности заготовки на установке гидросбива.
Прокатка в обжимной клети 950 осуществляется за 5 или 7 проходов, затем раскат подается на линию 900 и прокатывается в новых реверсивных клетях жесткой конструкции дуо 900 №1 и №2 (по 3 прохода в каждой клети). Новые рабочие клети - закрытого типа, на подшипниках качения. Длина бочки 2100-2200 мм. Новые клети должны обеспечить допуск по высоте рельсов ±0,5 мм. Установка новых клетей позволит производить рельсы с высокой точностью размеров по сечению.
Для получения точного профиля по длине раската прокатка в клетях дуо должна производиться без совмещения проходов в одной клети, т.е. в клети находится только один раскат.
Прилагаемый график Адамецкого и расчет показывают, что производительность стана по годному при этом составит 176 т/ч (рис. 13.12). Этого вполне достаточно для обеспечения годового объема производства стана 1 млн. т.
Таблица 13.2
Температура полосы и энергосиловые параметры при прокатке
рельсов Р65 после проведения реконструкции. Температура
начала прокатки в клети 800-1 составляет 1020 °С
|
Номер прохода |
Клеть |
Температура, °С |
Сопротивление деформации, МПа |
Усилие прокатки, кН |
Момент прокатки, кН-м |
|
6 |
800-1 |
1018 |
94,2 |
1596,6 |
145,0 |
|
7 |
800-1 |
1011 |
122,5 |
2864,1 |
393,7 |
|
8 |
800-1 |
1006 |
145,5 |
4171,2 |
473,9 |
|
9 |
800-1 |
997 |
150,1 |
3659,2 |
345,4 |
|
10 |
800-2 |
983 |
114,2 |
1458,0 |
65 |
|
11 |
УК1 |
966 |
145,5 |
2228,7/2669,7/1662,7 |
443,7 |
|
12 |
УК1 |
941 |
158,1 |
1991,8/2434,2/1497 |
345,8 |
|
13 |
800-2 |
925 |
112,8 |
696,6 |
22,2 |
|
14 |
УК2 |
898 |
165,6 |
952,8/1565,7 |
83,65 |
Таблица 13.3
Температура полосы и энергосиловые параметры при прокатке
рельсов Р65 после проведения реконструкции. Температура
начала прокатки в клети 800-1 составляет 1100 °С
|
Номер прохода |
Клеть |
Температура, °С |
Сопротивление деформации, МПа |
Усилие прокатки, кН |
Момент прокатки, кН-м |
|
6 |
800-1 |
1098 |
71,4 |
1180,9 |
109,6 |
|
7 |
800-1 |
1090 |
93,2 |
2169,3 |
298,2 |
|
8 |
800-1 |
1083 |
111,2 |
3161,1 |
359,1 |
|
9 |
800-1 |
1072 |
115,6 |
2794,4 |
263,7 |
|
10 |
800-2 |
1057 |
88,5 |
1123,5 |
50,4 |
|
И |
УК1 |
1036 |
114,1 |
1747,0/2075,5/1303,3 |
347,8 |
|
12 |
УК1 |
1007 |
125,6 |
1582,9/1918,8/1189,6 |
274,8 |
|
13 |
800-2 |
989 |
90,4 |
556,5 |
14,2 |
|
14 |
УК2 |
956 |
135,2 |
777,8/ 1271,7 |
68,3 |
Примечание: в табл. 13.2 и 13.3 для универсальных клетей первая цифра показывает усилие прокатки, действующее на вертикальные валки со стороны подошвы, вторая - на горизонтальные валки, третья — на вертикальные валки со стороны головки.
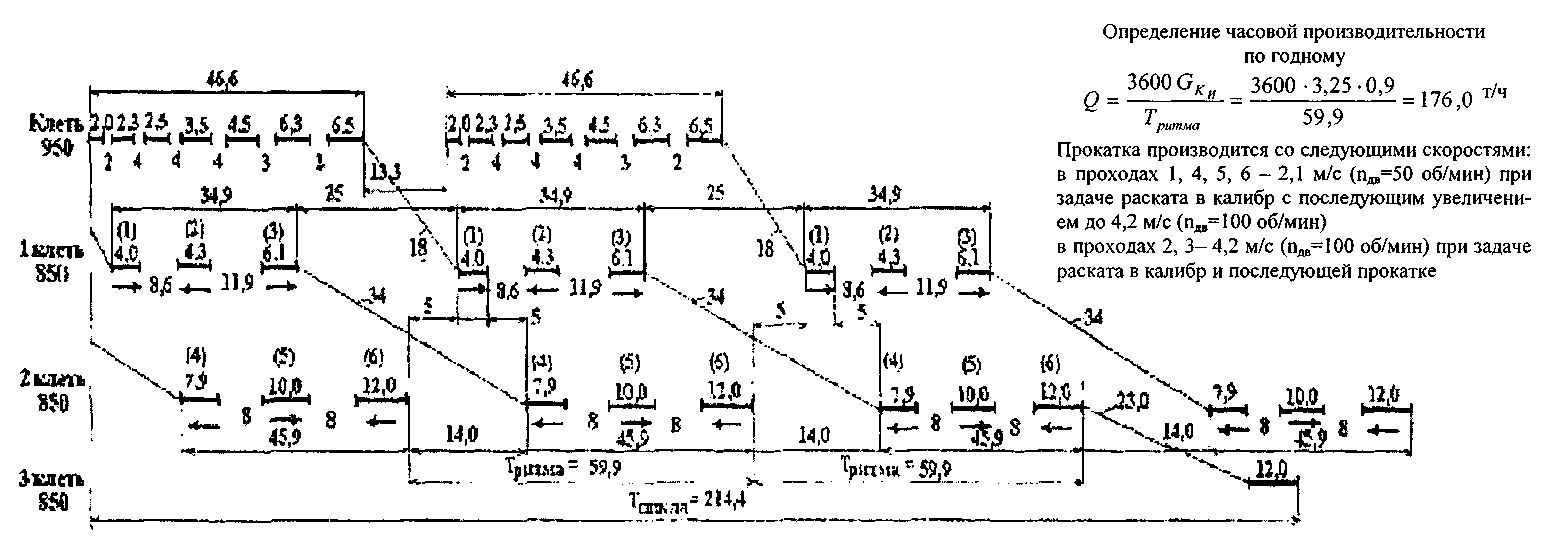
Цифрами указано машинное время и время пауз, с; цифрами в скобках указаны номера проходов в 1-й и 2-й клетях 850
Рис. 13.12. График Адамецкого при прокатке рельсов Р65 в дуо-реверсивных клетях 850
Недостатки варианта УралГИПРОМЕЗа.
1) Установка жестких клетей дуо 900 не меняет принципиально существующую схему обжатий, т. к. не обеспечивает прямого обжатия подошвы и головки рельса и поэтому неспособна повысить механические свойства рельсов.
2) Применение общего привода на обе реверсивные клети дуо 900.
3) Более низкая стойкость калибра чистовой клети дуо 900 по сравению с калибром в универсальной клети.
Следует отметить, что предлагаемые УГТУ-УПИ, ОАО "Уралмаш" и УралГИПРОМЕЗом технические решения по совершенствованию технологии прокатки рельсов на НТМК не являются альтернативными и могут рассматриваться как самостоятельные, так и совместно с определением очередности реконструкции.
13.2.4. Состояние и предложения по улучшению состояния валкового хозяйства
В РБЦ НТМК для прокатки рельсов применяются литые чугунные и стальные кованые валки: обжимная клеть дуо - сталь 50, черновая трио -средние валки сталь 60ХН, нижний и верхний - чугун СПХН-45, предчисто-вая трио - чугун СПХН-45, чистовая дуо - чугун СПХН-49. Для прокатки других профилей в клетях трио применяют как стальные, так и чугунные валки. Твердость чугуна по Шору находится в пределах 45-49 HSD.
Валки обрабатывают на вальцетокарных станках (мод. 1А 947 - 5шт., мод. 1А 826 - 1 шт.) конструкции Краматорского завода тяжелого станкостроения. Кроме того, имеется один наплавочный станок. Станки работают с пуска цеха без капитального ремонта, физически изношены, в связи с чем работают только с одним суппортом, и морально устарели. Для обточки валков в режиме силового резания, после грубой врезки, применяют профилированные резцы шириной до 200 мм с напайкой из быстрорежущей стали Р18 или Р6М5, что не позволяет использовать в чистовой клети более твердые валки. Состояние парка станков.в сочетании с устаревшей технологией обработки валков не позволяют обеспечить необходимые, а тем более повышенные требования к точности выполнения ручьев согласно геометрии калибров. Чугунные валки без термообработки в состоянии поставки имеют неоднородную структуру и неравномерную твердость по сечению и образующей, что при значительном давлении на резец (по паспорту - до 9 тонн, а фактически - выше) вызывает дополнительные искажения геометрии ручьев в результате отдачи резца на более твердых участках. Фактические замеры по ручьям валка чистовой клети Р65, выполненные при помощи стрелочного индикатора на наименее изношенном станке, показали следующее: радиальное биение 0,15-0,20 мм, а осевое 0,25-0,30 мм.
Для обеспечения работы вальцетокарной мастерской в ее составе имеются шаблонная мастерская, производящая все шаблоны по каждому калибру каждого профиля сортамента цеха, и резцовая для подготовки того же многообразия резцов. К сожалению, шаблонная мастерская не оснащена ни оборудованием, ни механизированным инструментом, все работы выполняют вручную, поэтому в настоящее время ее производительность не обеспечивает потребности в шаблонах.
Краткая характеристика показывает, что парк станков однозначно требует замены на более совершенные для повышения точности и производительности нарезки ручьев. Это, в свою очередь, позволит увеличить стабильность размеров и геометрии прокатных профилей в случае решения вопроса жесткости клетей. Современные вальцетокарные станки, например, "Геркулес", при высокой производительности позволяют обеспечить высокую точность обработки более твердых валков. Эти проблемы решены за счет использования скоростных режимов резания в центрах твердосплавными, с механическим креплением пластин, резцами с использованием ЧПУ.
Применение чугунных валков обусловлено возможностями отечественных поставщиков и не соответствует современным требованиям к качеству инструмента деформации (спад твердости по сечению, недостаточная прочность). Для обеспечения высокой точности и стабильности размеров, чистоты поверхности и конкурентоспособности проката на ведущих зарубежных фирмах при прокатке рельсов в предчистовых клетях применяют более твердые и износостойкие валки. Так, фирма "Гонтерман-Пайперс" (Германия) -крупнейший производитель прокатных валков рекомендует использовать материалы GP60/GP70 (40-55 HSC) или GP650/GP750 (42-60 HSC); фирма Innse Cilindri (Италия) - GA, GA-T,GA-NT (45-55 HSC); Kobe Cast Iron Works (Япония) - ТВ, ТА (45-65 HSD), которые представляют заэвтектоидную литую сталь. Однако применение подобных валков в РБЦ комбината невозможно без реконструкции вальцетокарной мастерской.
Для повышения оперативности, что особенно важно при освоении новых профилей, производительности и качества изготовления шаблонов необходимо шаблонную мастерскую оснастить современным оборудованием, контрольно-измерительными приборами и инструментом. Например, можно рекомендовать станки с ЧПУ для фрезерования копировальных и контрольных шаблонов, которые производит фирма "Геркулес".
|
14. Порезка рельсов на пилах горячей резки |
|
14.1. Назначение участка пил |
|
Участок пил предназначен для порезки на заданные длины раскатов, по- |
|
. даваемых с чистовой клети стана, отрезки и сбора передней и задней обрези в |
|
железнодорожные вагоны, отрезки проб и их передачи на средства доставки |
|
к столу мастера у чистовой клети дуо или в копровое отделение и лаборато- |
|
рию, а также клеймения порезанных рельсов, кругов и квадратов. Порезка |
|
может производиться при подаче одного или двух (для профилей, не тре- |
|
бующих клеймения) раскатов с выравниванием передних и задних концов |
|
перед порезкой. Выдача рельсов на стеллаж может производиться по две |
|
штуки путем их сдваивания. |
|
Участок пил горячей резки реконструирован в 1991 году с заменой салаз- |
|
ковых пил на маятниковые. Оборудование участка пил разработал и изгото- |
|
вил ПО "Уралмаш". |
|
Программа и сортамент производства, марки стали, максимальный годо- |
|
вой объем производства, которые предусматривались при осуществлении ре- |
|
конструкции участка пил, приведены в табл. 14.1. |
|
Технически возможная производительность и загрузка участка за про- |
|
шедшие годы приведены в табл. 14.2. |
|
Основные технические данные оборудования: |
|
Температура порезки раската, °С 700... 1 000 |
|
Скорость на бочках роликов |
|
СРС1 и ПРС, регулируемая, м/с 0...4 |
|
Скорость на бочках роликов СРС2, СРСЗ |
|
и рольганга стеллажа качественной |
|
заготовки, регулируемая, м/с 0...5 |
|
Ширина полотна рольганга, мм 1 000 |
|
Диапазоны длин при порезке раската, м 5,3. ..30 |
|
(и более) |
|
Максимальная ширина разрезаемого |
|
проката, мм 623 |
|
Максимальная высота разрезаемого |
|
проката, мм 200 |
|
Диаметр диска пилы, мм 2000... 1750 |
|
Толщина диска пилы, мм 8 |
|
Окружная скорость диска пилы, мм 104. ..91 |
|
Скорость подачи диска на рез, |
|
регулируемая, м/с 0,08. ..1,14 |
|
в интервале 0,4... 1,1 4 м/с в опытном режиме |
Таблица 14.1.
шт.,
Техническая характеристика сортамента проката
|
Прокат |
Масса 1 п. м., кг |
Длина раската, м |
Общая длина обрези м |
Годная длина раската, м |
Длина штанги проката, м |
Количество норм.+ конц., шт. |
Масса годной части проката, т |
Часовая производит, по годному, т/ч |
Количество раскатов в час, шт. |
Цикл прокатки, сек. |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
|
Рельс Р65 |
64,88 |
55 |
4,07 |
50,93 |
25,465 |
2x25,465 |
3,244 |
280 |
86,53 |
41,6 |
|
Швеллеры |
||||||||||
|
7x8+4 |
||||||||||
|
№26В |
39,72 |
62 |
2 |
60 |
13 |
4x13+8 |
2,383 |
100 |
41,96 |
85,8 |
|
OvS-1-S ОАО ' J |
||||||||||
|
№27 |
27,7 |
71 |
2 |
69 |
13 |
5x13+4 |
1,911 |
100 |
52,33 |
68,8 |
|
8x8+6 |
||||||||||
|
№ЗОСП |
49,5 |
72 |
2 |
70 |
3,465 |
100 |
28,86 |
124,74 |
||
|
13 |
5x13+5 |
|||||||||
|
8x8+5 |
||||||||||
|
№20 В-2 |
28,71 |
71 |
2 |
69 |
1,981 |
100 |
50,48 |
71,72 |
||
|
13 |
5x13+4 |
|||||||||
|
7x8+4 |
||||||||||
|
№26 ВС |
34,61 |
62 |
2 |
60 |
13 |
4x13+4 |
2,077 |
100 |
48,15 |
74,77 |
|
7x8+7 |
||||||||||
|
№АС-265 |
57,5 |
65 |
2 |
63 |
13 |
4x13+11 |
3,623 |
100 |
27,61 |
30,43 |
|
Профиль зетовый |
||||||||||
|
Z-310 |
52,02 |
60 44,2 |
2,1 |
57,9 42,1 |
9,65 21,05 |
6x9,65 2x21,05 |
2,666 |
136 |
51,01 |
70,57 |
|
Z- Э-50 |
67,4 |
50,35 65,25 |
2,1 |
48,25 63,15 |
9,65 21,05 |
5x9,65 3x21,05 |
4,381 |
136 |
31,04 |
116 |
|
Заготовка квадратная |
||||||||||
|
5x5,85 |
||||||||||
|
100 |
76,97 |
32 47 |
2,75 0,5 |
29,625 46,5 |
5,85 |
7x5,85+ +5,55 |
2,251 3,579 |
244 |
108,4 68,18 |
33,21 52,8 |
|
21 |
0,5 |
20,55 |
5,85 |
3x5,85+3 |
2,47 |
244 |
98,79 |
36,44 |
||
|
125 |
120,47 |
30 |
0,75 |
29,25 |
5,85 |
5x5,85 |
3,554 |
244 |
68,65 |
52,44 |
|
160 |
197 |
18 |
0,45 |
17,55 |
5,85 |
3x5,85 |
3,457 |
244 |
70,50 |
51 |
|
Башмак гусеницы |
||||||||||
|
№3 |
30,08 |
78 |
1,5 |
76,5 |
6,95 |
11x6,95 |
2,301 |
135 |
58,67 |
64,36 |
|
№4 |
43,64 |
57 |
1,5 |
76,5 |
5,76 |
9x5,76+ |
2,422 |
147 |
60,69 |
59,32 |
|
+3,66 |
||||||||||
|
Сталь конструкционная |
||||||||||
|
Автообод |
37,5 |
66 |
0,7 |
65,3 |
8,9 |
7x8,9+3 |
2,45 |
95 |
38,78 |
92,83 |
|
Полособульбы |
сдвоенные |
|||||||||
|
№30810 |
80,06 |
42 |
1. |
41 |
12 |
3x12+5 |
3,282 |
95 |
28,95 |
124,35 |
|
№30812 |
89,50 |
42 |
1 |
41 |
12 |
3x12+5 |
3,67 |
95 |
25,89 |
139,05 |
|
Полособульбы |
спец. |
|||||||||
|
№615-19 |
152,37 |
23 |
3,5 |
19,5 |
6,5 |
3x6,5 |
2,97 |
95 |
31,99 |
112,54 |
|
№615-24 |
176,51 |
22 |
2,5 |
19,5 |
6,5 |
3x6,5 |
3,44 |
95 |
27,62 |
130,34 |
|
Балки спец. |
||||||||||
|
№СВ-60А |
135,67 |
26 |
1,58 |
24,42 |
8,14 |
3x8,14 |
3,313 |
95 |
28,67 |
125,57 |
|
№СВ-60Б |
145,18 |
26 |
1,58 |
24,42 |
8,14 |
3x8,14 |
3,545 |
95 |
26,8 |
134,33 |
|
Заготовка трубная круглая |
||||||||||
|
36 |
1,45 |
34,55 |
5,76 |
6x5,76 |
4,17 |
244 |
50,5 |
71,3 |
||
|
140 |
120,64 |
40 |
1 |
39 |
13 |
3x13 |
4,705 |
52 |
69 |
|
|
ПО |
74,6 |
41 |
2 |
39 |
19,5 |
2x19,5 |
2,91 |
244 |
84 |
43 |
Примечание: резка швеллера (кроме АС-265), кв. 100, башмака производится по 2 а зетового профиля - только на мерные длины.
Таблица 14.2.
Технически возможная производительность и загрузка участка пил горячей резки
|
Годовая |
Часовая произ- |
Загрузка при фонде вре- |
||
|
Наименование проката |
продукция, |
водительность |
мени: |
|
|
тыс. т/год |
по годному, т/ч |
час |
% |
|
|
Рельсы железнодо- |
1020 |
280 |
4000 |
56,4 |
|
рожные типа Р65 |
||||
|
Швеллеры № 26В; 27; ЗОСП; 20В-2; 26ВС; АС-265 |
43 |
100 |
430 |
6,0 |
|
Балки двутавровые |
||||
|
№27; |
30 |
112 |
270 |
3,7 |
|
№ 45М , № 55 |
40 |
164 |
240 |
3,4 |
|
Профиль зетовый Z-310 для хребтовой балки вагонов |
70 |
136 |
510 |
7,2 |
|
Заготовка стальная |
34 |
244 |
140 |
2,0 |
|
квадратная горячекатаная |
||||
|
Профиль для башмаков |
||||
|
гусениц № 3 |
75 |
135 |
560 |
7,9 |
|
№4 |
10 |
147 |
70 |
1,0 |
|
Сталь конструкционная в т.ч. автообод и др. |
15 |
95 |
160 |
2,4 |
|
Цветной металл |
12 |
55 |
220 |
3,1 |
|
ИТОГО |
1520 |
7030 |
6600 |
99,1 |
3200
200
50...600
1300
3030
1520
Максимальная длина обрези, мм
Минимальная длина обрези, мм
Длина проб, мм
Длина копровой пробы, мм
Суммарная мощность электродвигателей,
установленных на механизмах участка
пил, кВт
Производительность участка пил, тыс.т/год
Примечание:
СРС - стационарная рольганговая секция
ПРС - подвижная рольганговая секция
14.2. Состав оборудования
Схема участка пил горячей резки представлена на рис. 14.1. Основное оборудование участка пил включает в себя:
- семь маятниковых пил горячей резки, из которых пять - передвижные и две - стационарные, с установленными на стационарных пилах сталкивате-лями обрези и проб, а также стенд для дисков пил;
- транспортные устройства, которые включают в себя три стационарные рольганговые секции (СРС), восемь подвижных рольганговых секций (ПРС), рольганг стеллажа качественной заготовки с установленными на них выравнивателями сдвоенных раскатов, сдваивателем и рельсовым упором, а также устройствами безупорной остановки резки проката (УБОП-1 и УБОП-2);
- устройство уборки обрези в железнодорожные гондолы и тележку для их перемещения, а также устройство передачи проб к столу мастера, в копровое отделение и лабораторию;
- стационарный дисковый клеймитель рельсов и съемный клеймитель кругов и квадратов;
- электрооборудование, включающее приводы, пускорегулирующую аппаратуру, системы и приборы путевой автоматизации;
- контрольно-измерительные приборы, обеспечивающие работу автоматических систем расстановки пил, их температурной коррекции и других систем технологических процессов.
Участок пил оборудован системами густой и жидкой смазки, охлаждения и пневмоуправления, включающими станцию пластической смазки, разводки густой смазки, воды и воздуха, переносные станции жидкой смазки. Все пилы устанавливаются на путях для перемещения пил. В состав оборудования входит также подвод энергоносителей к пилам и подвижным рольганговым секциям.
14.3. Описание технологического процесса.
На участке пил производится одновременная подача рольгангами концевой части предыдущего раската с неотрезанным задним концом к пиле №7 и последующего раската к пилам №1-6. Затем одновременно пилой №7 и необходимым количеством пил №1-6 производится отрезание задней обрези концевой части предыдущего раската, передней обрези последующего раската и резка раската на мерные длины. При этом на пиле №7, для всех профилей проката, кроме требующих получения только мерных штанг (рельсы, зетовый профиль, полособульб специальный, балки специальные, цветной металл, заготовка трубная и круглая) производится вырезка немерных штанг по максимальному выходу годного.
Сталкивателями, установленными на пилах №6 и №7, короткими ходами производится одновременное сталкивание передней и задней обрези на концевую часть плит рольганга. По мере накопления пакетов обрези, достаточных по ширине для заполнения платформ тележек сбора обрези, длинными ходами сталкивателей производится передача пакетов на платформы тележек.
Поочередно тележки перемещаются в позицию разгрузки у скипа, производится поворот платформы и обрезь ссыпается в скип. После опускания платформы тележка возвращается в исходное положение.
Скип после заполнения обрезью перемещается по эстакаде и, наклоняясь, ссыпает ее в вагон, установленный под эстакадой. По мере заполнения вагон перемещается самоходной тележкой, оборудованной автосцепкой. После заполнения всех вагонов тележка передвигает вагоны в сторону "косого" въезда в РБЦ, автосцепка рассоединяется и тележка возвращается в исходное положение. Если времени для заполнения скипа будет недостаточно для замены вагонов, тележка с установленной на ней емкостью устанавливается под скиповым устройством и принимает 1-2 скипа с обрезью. В этом случае после остывания обрезь в коробе тележки магнитом перегружается в вагон.
При вырезке проб технологический процесс имеет следующие особенности.
Одновременно пилами №6 и №7 производится обрезание передней и задней обрези. Длинным ходом сталкивателя пилы №6, накопленная на плите рольганга обрезь сталкивается на тележку у пилы №6, тележка перемещается на короткий или длинный ход (в зависимости от длины пробы). Последующий раскат подается на ход равный величине пробы, производится рез пилами №1-6, длинным ходом сталкивателя пилы №6 проба сталкивается в желоб под рольгангом и поступает в тележку передачи проб.
В зависимости от направления дальнейшего движения пробы, поворотный склиз может быть поднят - в этом случае проба передается на тележку, следующую к столу мастера стана, или опущен - в этом случае проба подается на поддон, передаваемый в лабораторию или копровое отделение.
Если требуется отрезка и подача нескольких проб, имеющих один адрес, операция отрезки проб повторяется пилой №6 и пробы сталкиваются в желоб.
При резке раскатов, для которых не допускается получение немерных штанг, т. е. на пиле №7 должна получаться также мерная штанга, технологический процесс имеет следующие особенности. Устройство безупорной остановки проката №2 (УБОП-№2) передвигается на заданную мерную длину от диска пилы №7 до нулевого датчика МФД-63. Остановка концевой части предыдущей полосы для порезки производится автоматически.
Головной и концевой конец каждого рельса клеймится дисковым клейми-телем, установленным за пилой №7 и вводимым в поток на период рельсовой кампании. На шейке каждого рельса клеймится номер плавки, кроме того, выделяются и особо клеймятся первый и последний рельс по ходу прокатки.
Для уборки рельсов на стеллаж качественной заготовки парами предусмотрен сдваиватель, установленный на рольганге стеллажа качественной заготовки за дисковым клеймителем. Сдваиватель сдвигает конец предыдущего рельса для подачи последующего на упор, расположенный в конце рольганга стеллажа качественной заготовки.
Для максимального выхода годного при порезке рельсов системой автоматизации участка предусмотрено чередование максимальной и минимальной обрези на пилах №6 и №7 для раскатов из слитков мартеновской стали. Что касается порезки раската из непрерывнолитой заготовки, то в этом случае возможна одновременная порезка 3-мя пилами, т. к. макроструктура металла одинакова по всей длине рельсового раската.
Системой автоматизации участка предусмотрена температурная коррекция длин отрезаемых рельсов. Пилы №3 и №7 при двукратной резке раската и пилы №1, 6 и 7 при трехкратной порезке по импульсу от пирометров, установленных в начале участка пил и перед рольгангом стеллажа качественной заготовки, передвигаются в пределах ±30 мм для получения требуемой длины, обеспечивающей минимальный припуск на фрезерование торцов.
Для улучшения качества реза в колосниковых щелях ПРС №1 и №5, а также СРС №2 и №3 против дисков пил №1, №3, №6 и №7 установлены подъемные колосники, которые при порезке поднимаются до уровня полотна рольганга и предотвращают отгибание концов разрезаемого рельсового проката. На существующем оборудовании участка пил имеется техническая возможность для резки раската на рельсы длиной 26,5 м и 51,5 м. Для этого необходимо передвинуть опускающийся упор и установить сталкиватель на пиле №1 для механизированной уборки обрези заднего конца рельса. Учитывая, что участок пил реконструирован относительно недавно и технический уровень выполняемых на нем технологических операций не вызывает особых нареканий, в ближайшие годы его можно не реконструировать.
в состав маркировки включают также обозначение содержания углерода и марганца (только для рельсов типа 60) в стали.
Клеймение рельсов на НТМК осуществляют с помощью дискового клеймителя, который был разработан и изготовлен ПО "Уралмаш" в комплекте с реконструированным в 1991 г. участком маятниковых пил.
Клеймовочная установка состоит из собственно дискового клеймителя, устройства гибкого подвода энергоносителей и узла направляющих с плитами. Дисковый клеймитель включает в себя верхний приводной диск и нижний опорный ролик, поворотную каретку, корпус, привод перемещения, стопоры для фиксации клеймителя в рабочем положении, разводку металлорукавов для кабелей, разводку трубопроводов смазки и пневмоуправления. Верхний диск (рис. 15.1.) с десятью клеймами и двумя литерами закреплен на валу, связанном посредством муфты с электродвигателем. Вал диска и электродвигатель расположены на общей раме, которая имеет возможность поворачиваться для клеймения относительно корпуса с помощью пневмоцилиндра, установленного на корпусе. Корпус установлен на катках, перемещающихся в закрытых направляющих.
Клейма в верхнем диске закреплены жестко. Литеры "1" и "X" имеют возможность перемещаться в пазах диска и могут занимать относительно поверхности диска следующие положения:
Нейтральное,
при котором
оба литера
утоплены в
диске, и клеймение
рельсов
в этом случае
ими не производится.
Рабочее,
при котором
один литер
утоплен в диске,
а второй литер
выступает
над поверхностью
диска и им
производится
клеймение
рельса.
Перемещение литеров производится путем смещения опорных клиньев в пазах диска с помощью пневмоцилиндра.
Для получения четкого отпечатка верхний диск клеймителя вращается со скоростью, близкой к скорости перемещения рельса рольгангом. Диск приводится во вращение электродвигателем, синхронизация скорости и момент для клеймения должны создаваться движущимся рельсом, а не электроприводом, который предназначен только для холостого вращения диска с окружной скоростью близкой к скорости перемещения рельса.
Клеймение рельсов всех типоразмеров осуществляется одним диском. Регулировка диска по высоте производится автоматически за счет хода пневмоцилиндра, прижимающего диск к рельсу.
Нижний опорный диск насажен на эксцентрик, что обеспечивает его настройку на каждый типоразмер рельса. При прокатке нерельсовых профилей дисковый клеймитель выводится из потока приводом перемещения, установленным в раме клеймителя.
Накатка клейм осуществляется при непрерывном движении рельсов, порезанных на пилах №1 и №6.
Перед остановкой концевого рельса на упоре, при резке его на пиле №7, после нанесения клейма на переднюю часть рельса, верхний диск клеймителя
должен быть поднят и опускается после окончания реза на пиле №7 и достижения рельсом минимально допустимой скорости.
Клейма наносятся на расстоянии 1,6 м от переднего и заднего концов рельса.
Клеймо включает в себя номер плавки и порядковый номер рельса.
Номер плавки наносится постоянным набором клейм на всю плавку.
Порядковый номер наносится выдвижными литерами и включает в себя цифру "1" и знак "X".
Цифра " 1" наносится на переднем конце первого из слитка рельса.
Знак "X" наносится на заднем конце последнего из слитка рельса.
Верхний диск клеймителя постоянно вращается от электродвигателя.
При прохождении под диском подлежащих клеймению мест верхний диск клеймителя автоматически опускается пневмоцилиндром на рельсы и производится клеймение.
После получения двух отпечатков (один из которых полный) диск автоматически поднимается.
Перед прохождением под диском мест, подлежащих клеймению выдвижными литерами, происходит соответствующее переключение литеров пневмоцилиндром (вручную с рабочего места).
После клеймения всех рельсов каждой плавки диск останавливается двигателем в положении, удобном для смены клейм. Смена клейм производится вручную. Положение диска при смене клейм показано на рис. 15.1.
Анализ маркировки показывает, что принципы и содержание маркировки, наносимой методом прокатки по ГОСТ 24182, отвечает общепринятым положениям и может применяться без изменений. В то же время маркировка, наносимая методом штамповки, нуждается в существенном изменении. В ее состав целесообразно включить информацию о способе противофлокенной обработки и о различном обозначении рельсов, прокатанных из слитков и НЛЗ. При прокатке рельсов из слитков и НЛЗ целесообразно указывать номера слитков, ручьев, заготовок, блюмов и другую необходимую информацию. С этой целью следует при реконструкции установить новую современную клеймовочную машину, которая в автоматическом режиме могла бы идентифицировать каждый выпускаемый рельс с необходимой информацией о