Проектирование цеха ремонта поршневых компрессоров
 1.
Укрупненный
расчет механического
цеха.
1. Исходные данные для проектирования:
а) Задание на проектирование с указанием объекта производства и программы выпуска.
Наименование детали |
Приведенная программа выпуска в год, тыс. шт./год | Станкоёмкость мех. обработки ст.ч/изд. |
Корпус |
150 |
1.5 |
б) тип производства.
Тип производства – среднесерийный.
в) Режимы работы цеха и годовые фонды времени работы оборудования и рабочих. Режим работы цеха – 2-х сменный. Годовой фонд времени работы:
оборудования (металлорежущие станки массой до 10 т.):
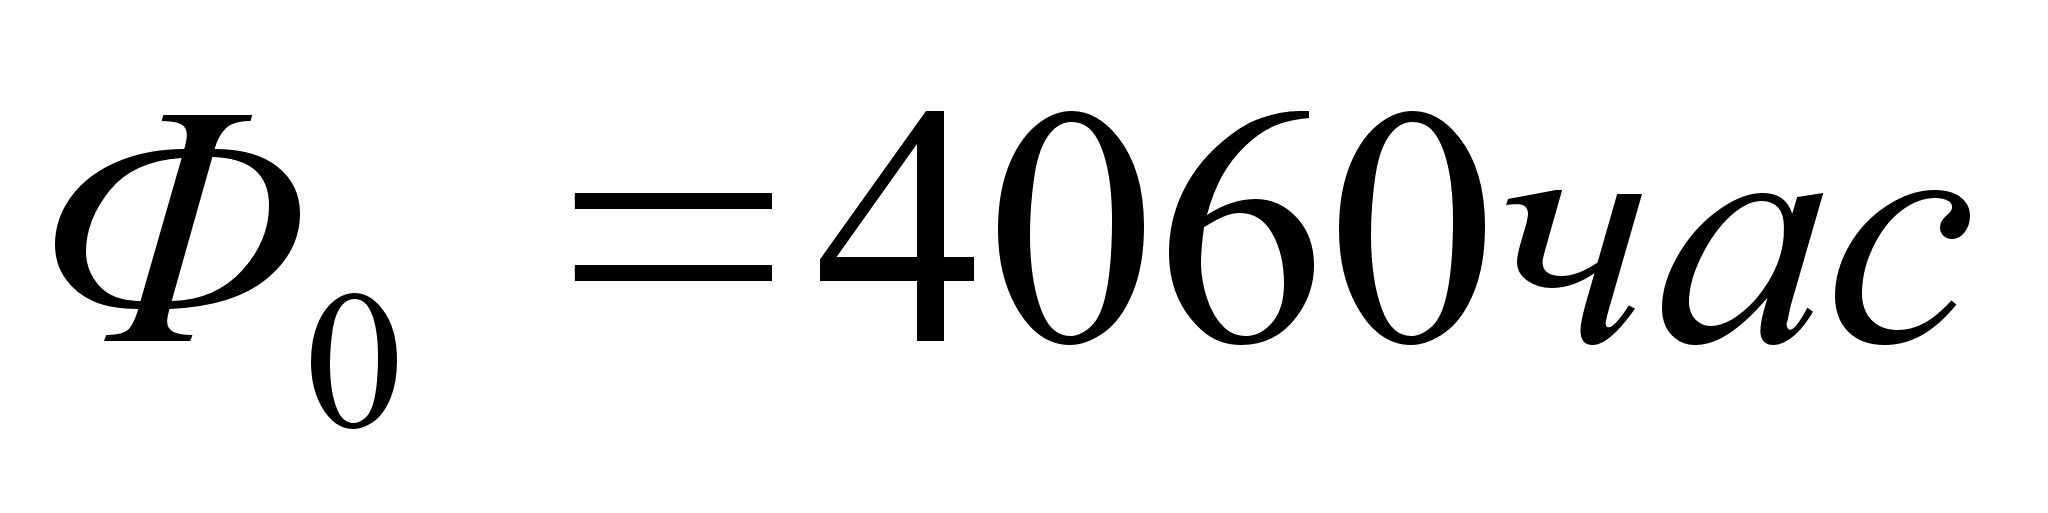 .
рабочих:
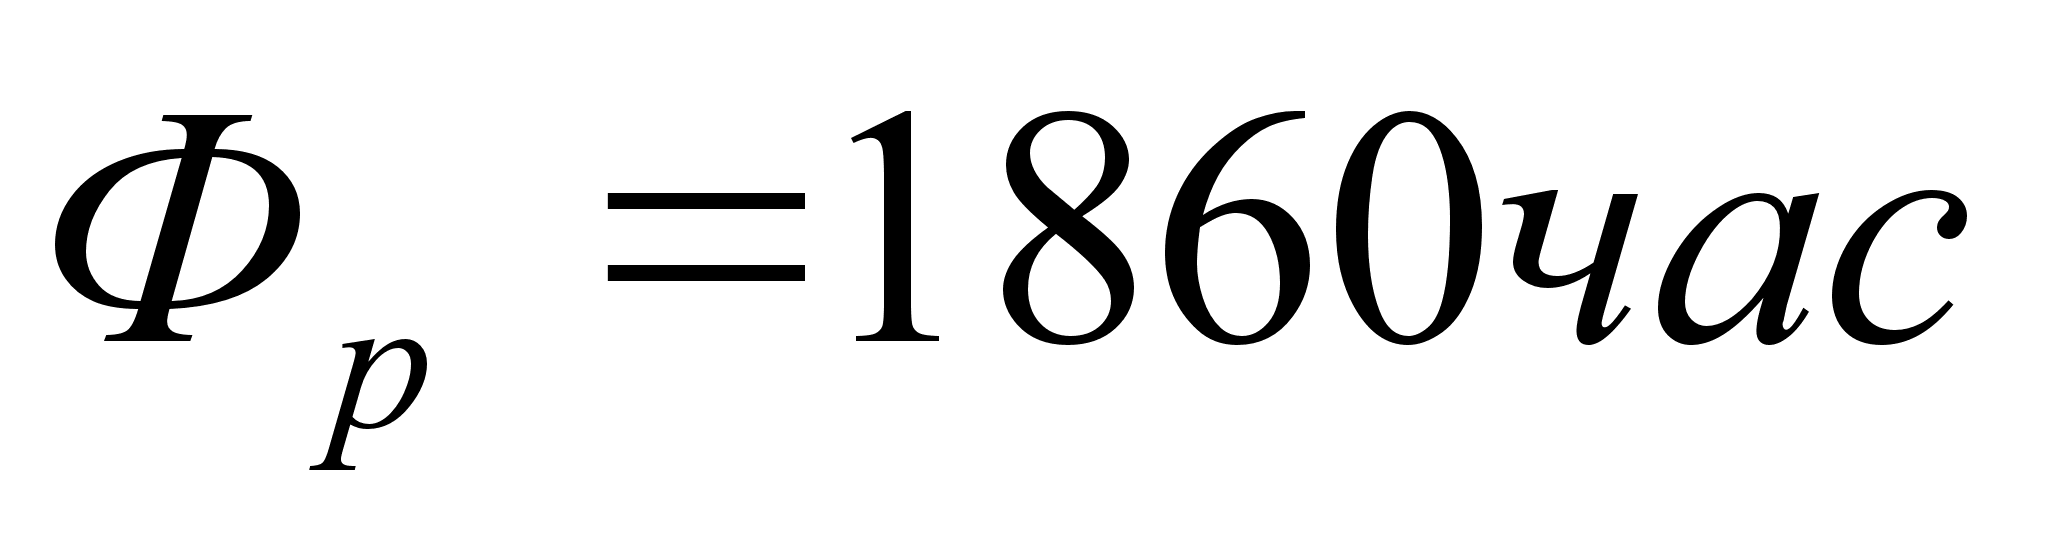 .
[10, стр. 34,35]
2. Расчет по механическому цеху:
а) Расчет трудоемкости механической обработки годового выпуска деталей.
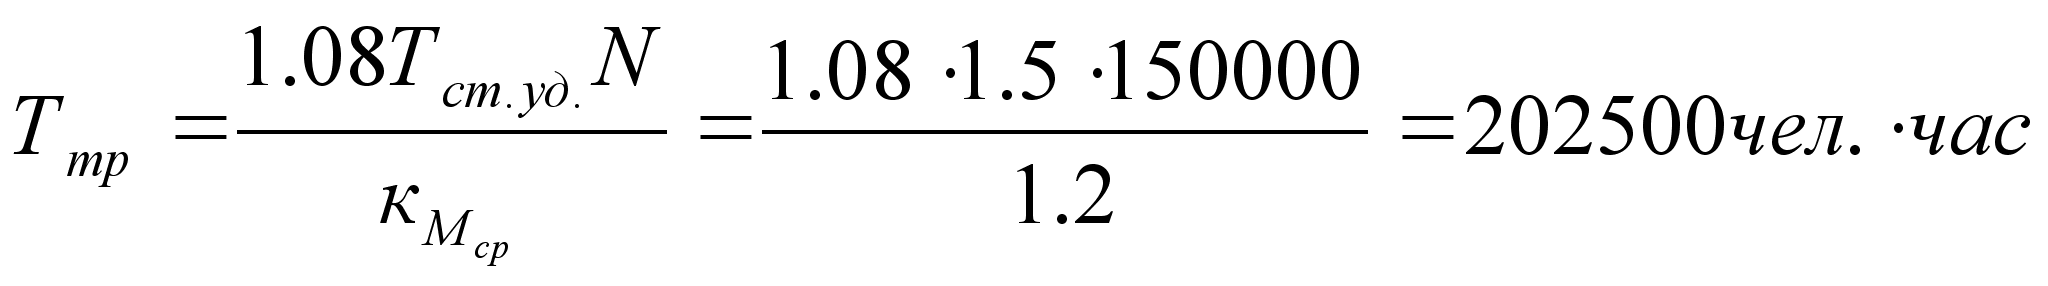 ,
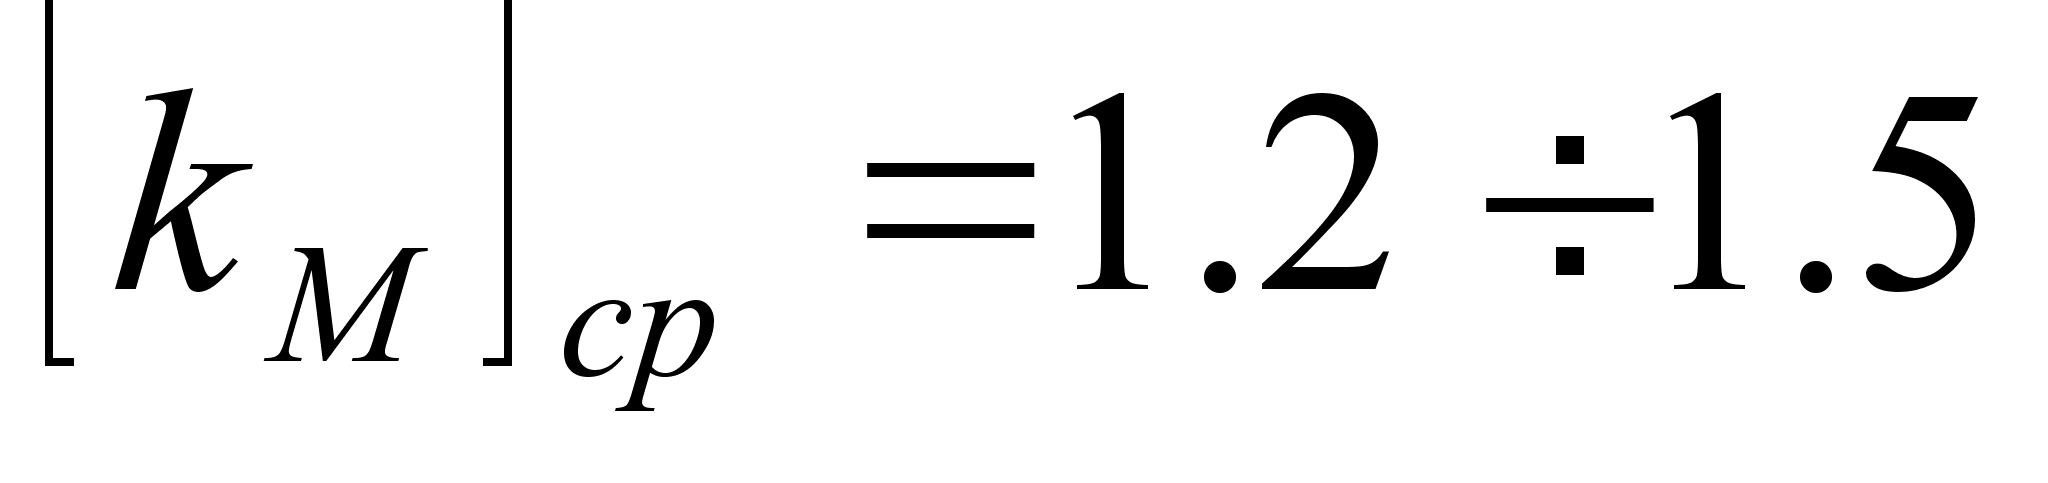 - для среднесерийного
производства,
где
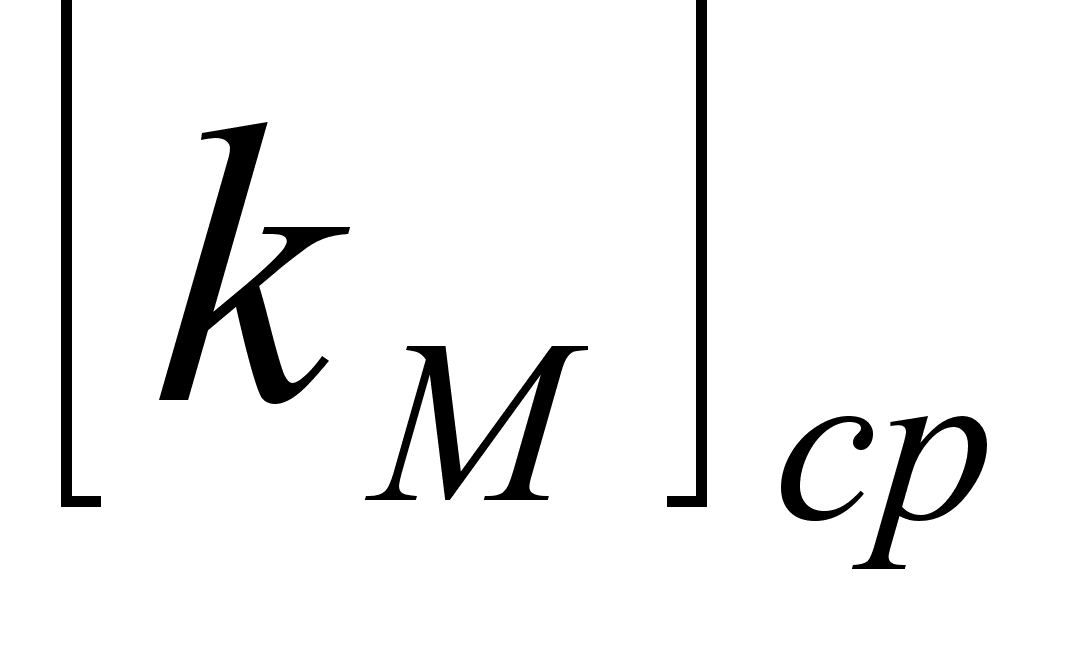 – коэффициент
многостаночного
обслуживания.
б) Расчет потребного количества производственного оборудования (общего кол-ва станков).
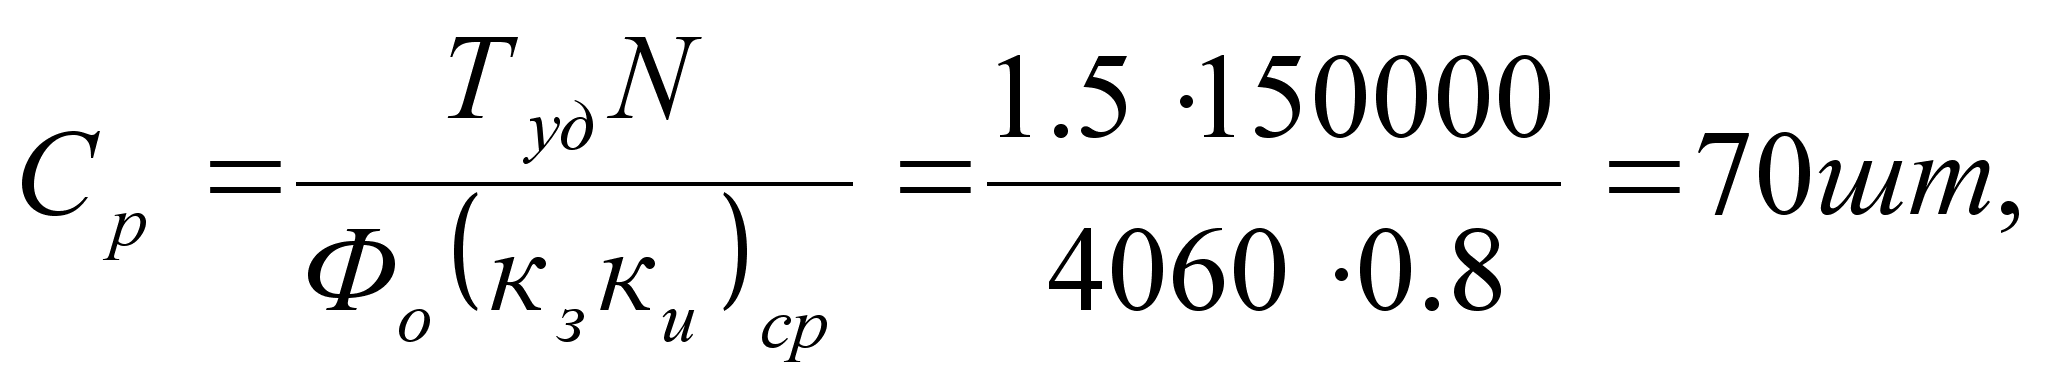
где
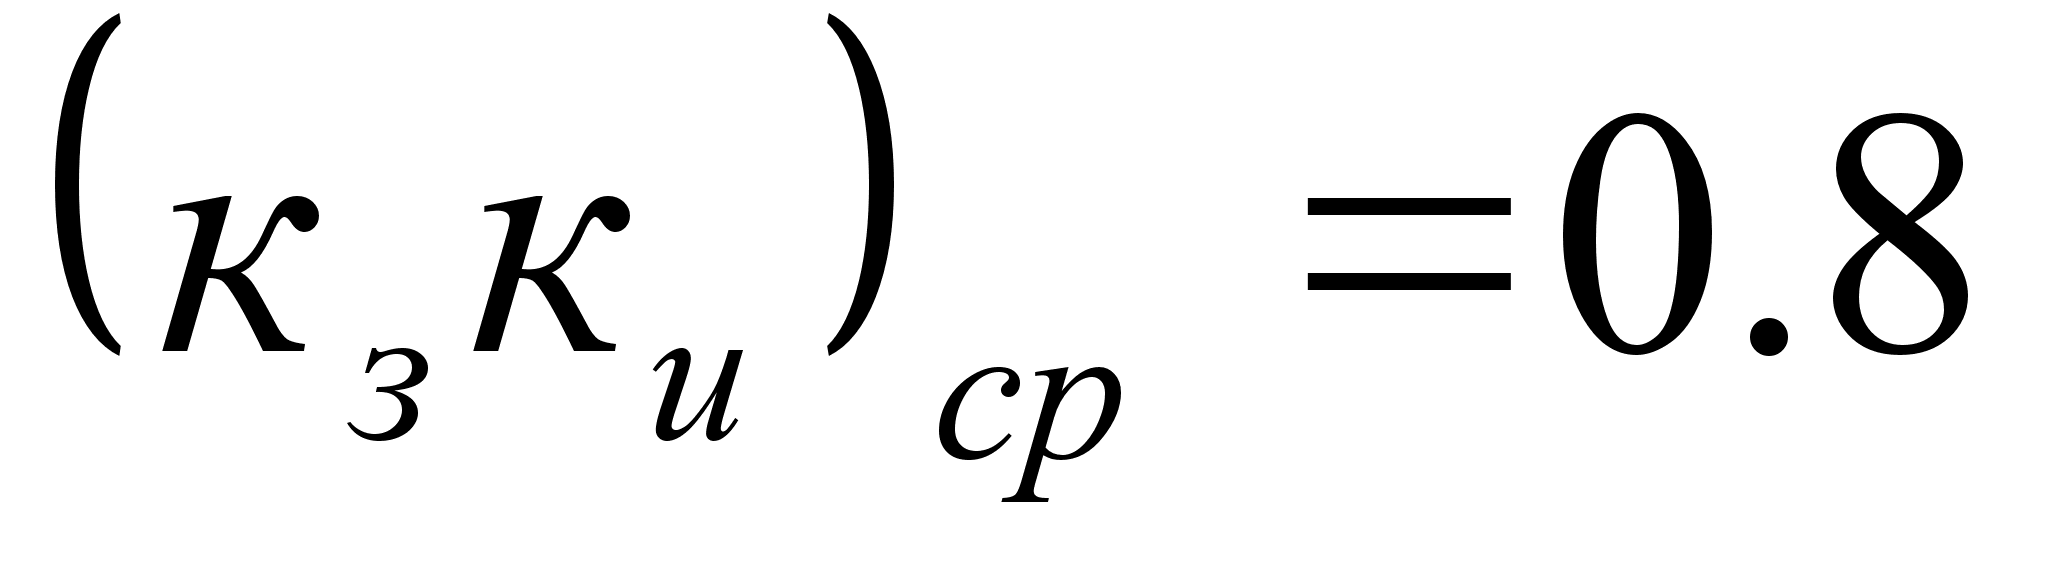 - коэффициент
загрузки
технологического
оборудования
по цеху (среднесерийное
производство).
в) Расчет потребного кол-ва производственных и вспомогательных рабочих ИТР, служащих и МОП.
Число рабочих может быть определено по количеству станков:
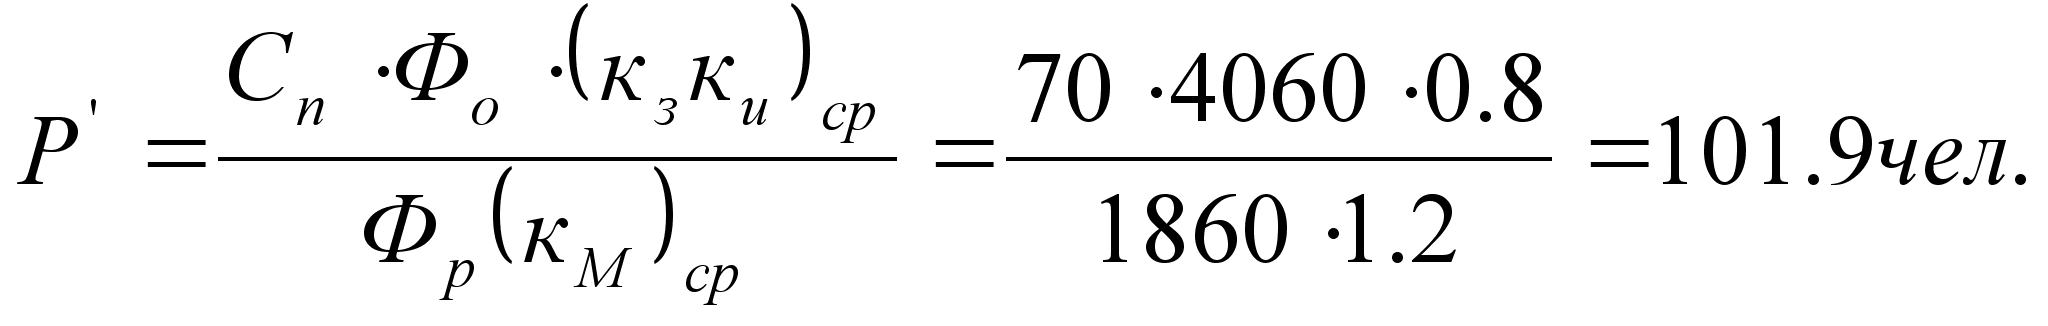
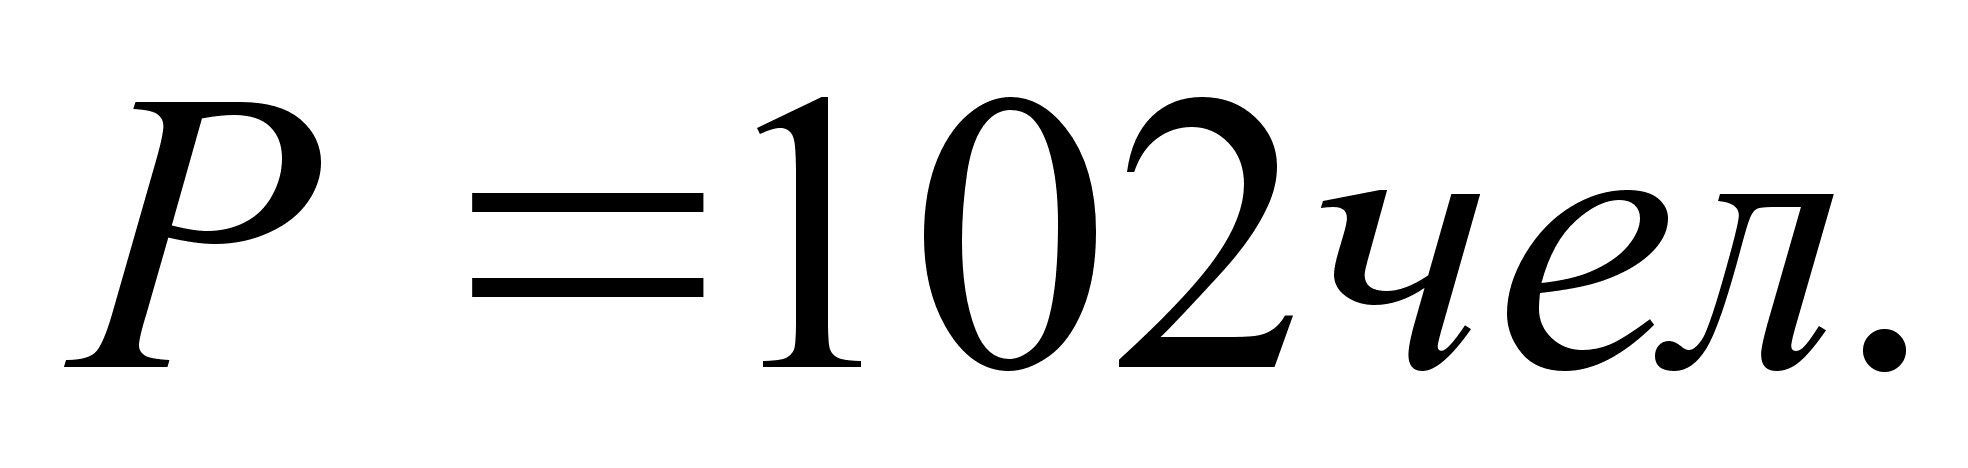
Число рабочих на ручные операции составляет 35 от числа станочников.
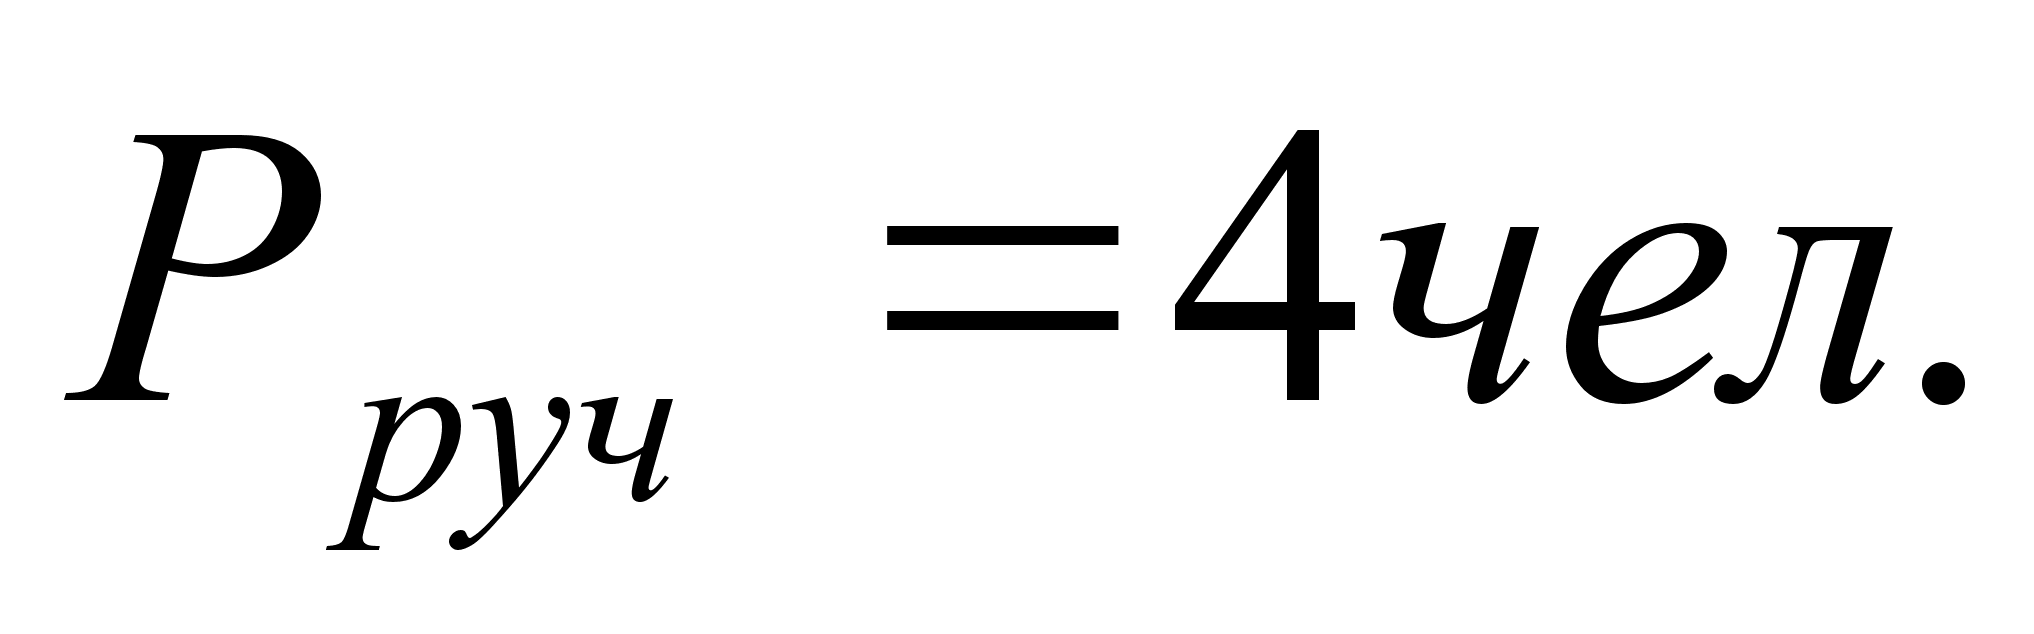 Общее количество
производственных
рабочих:
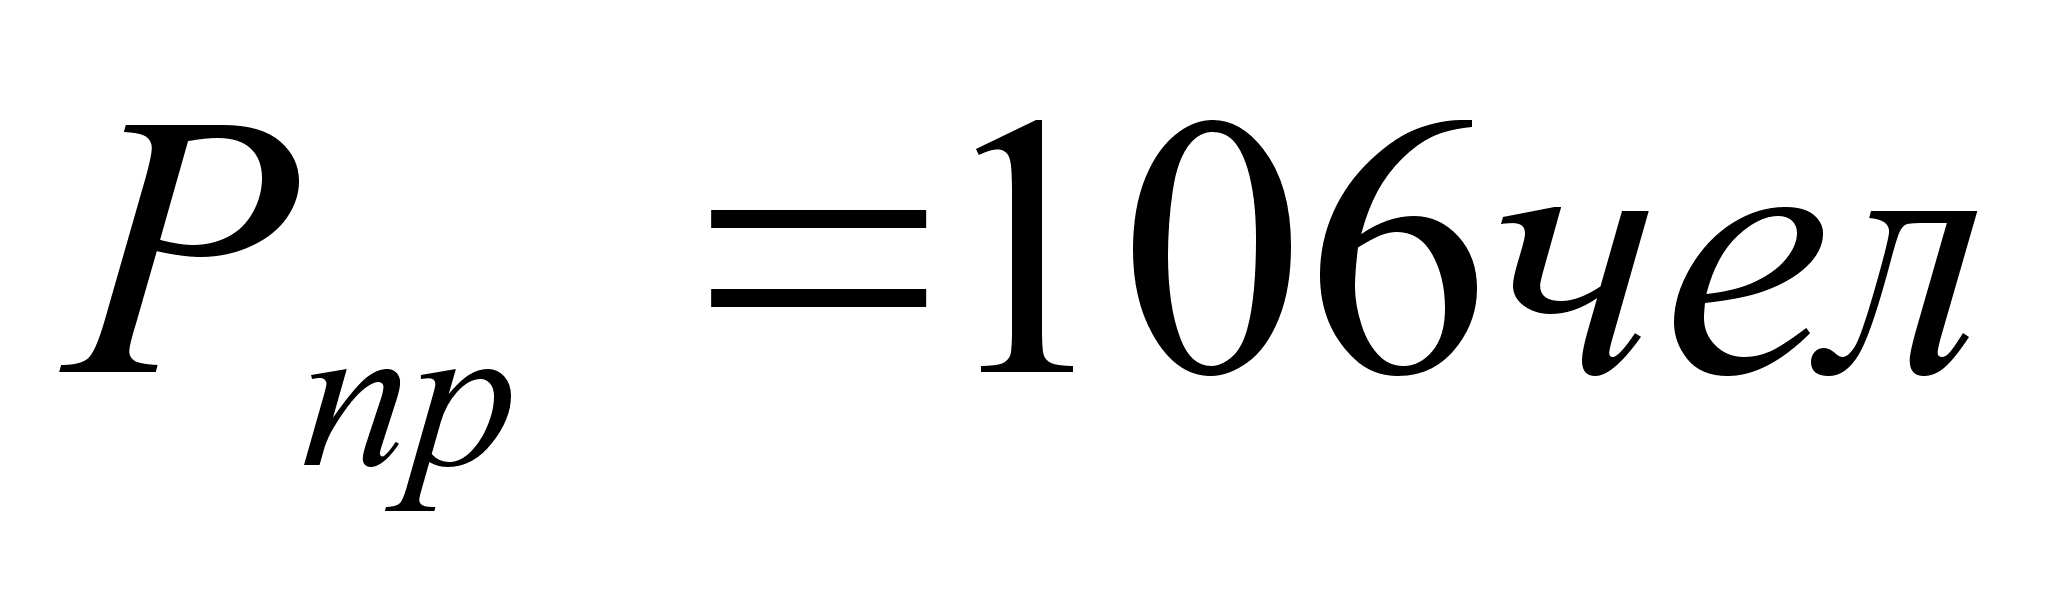 .
1 смена 50% 53 человека,
2 смена 50% 53 человека.
Вспомогательные рабочие составляют 2025% от производственных:
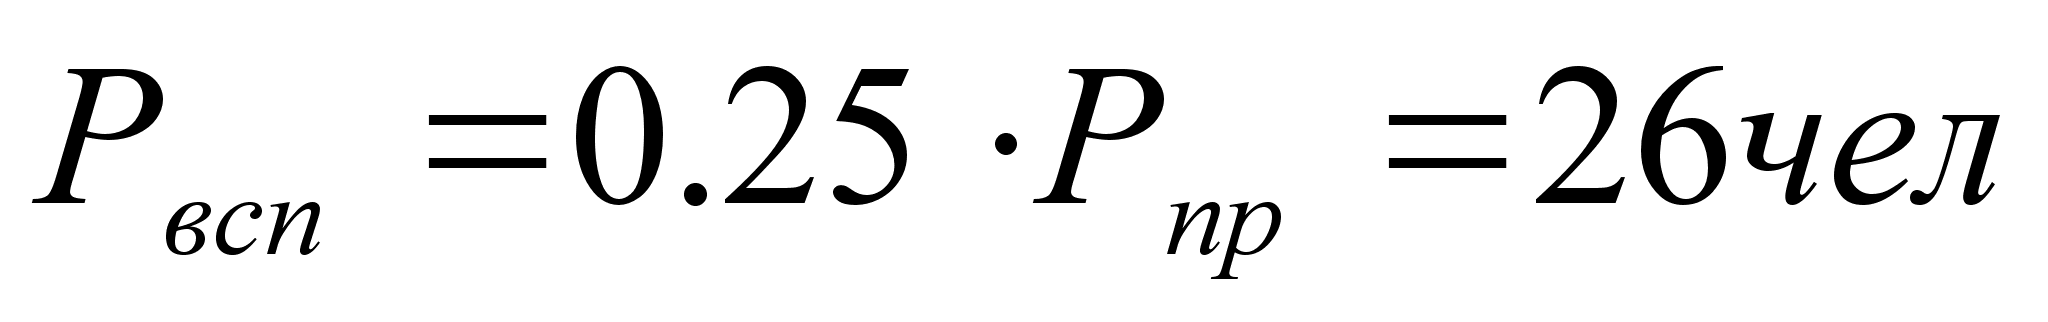 .
1 смена 55% 14 человек,
2 смена 45% 12 человек.
ИТР – для
механического
цеха составляют
1524%
от числа станков
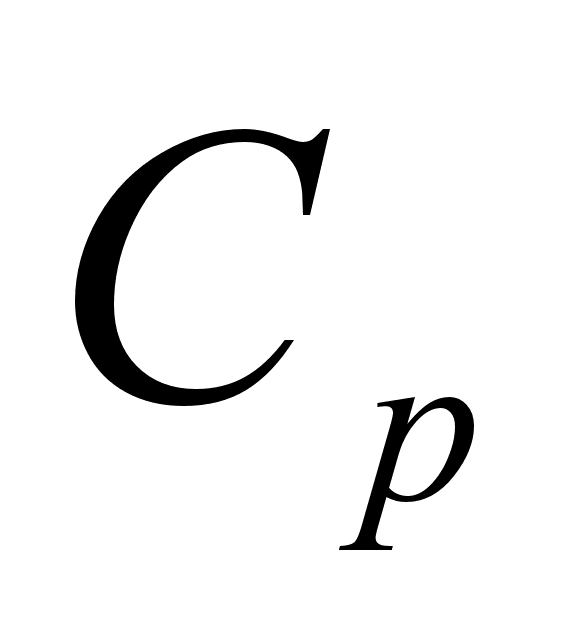 :
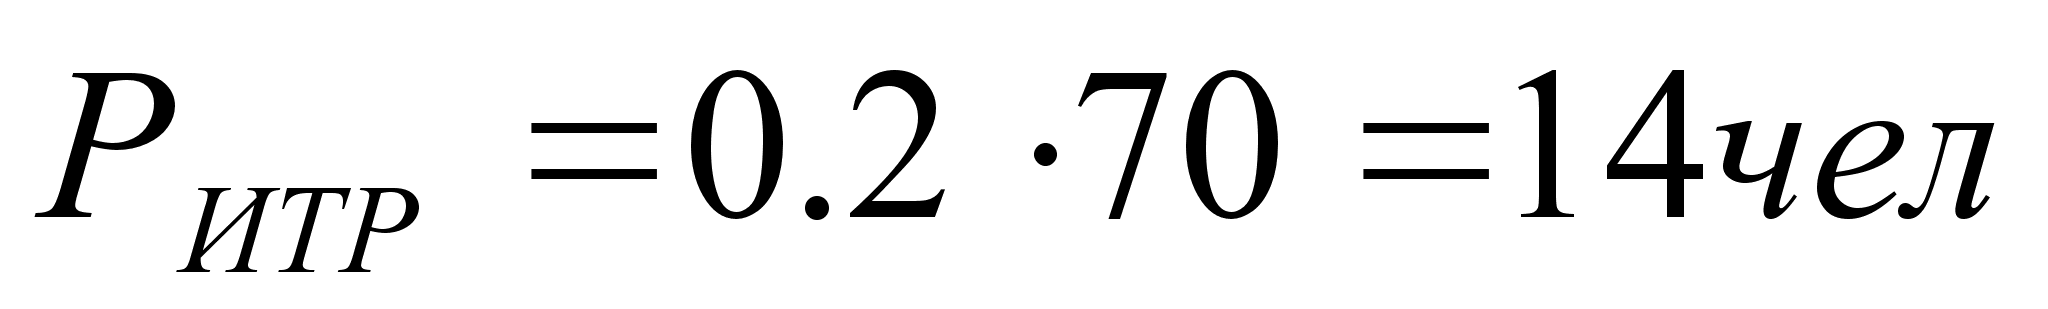 .
Служащие – рабочие, занятые учетом и отчетностью, составляют 1.12.2% от числа производственных рабочих:
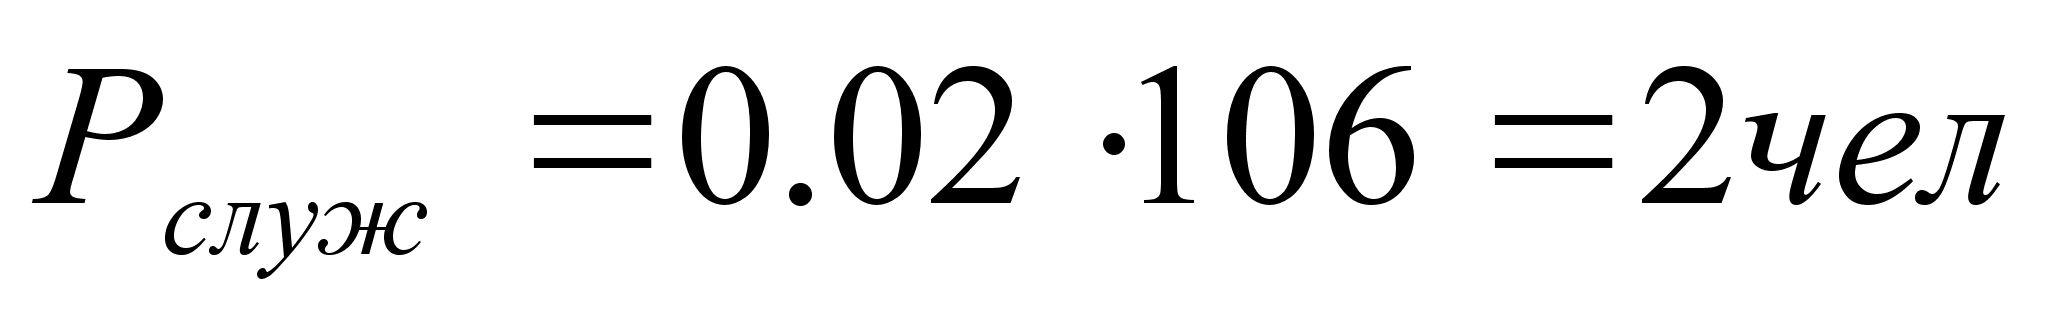 .
МОП – уборщики непроизводственных помещений (500 м2 на 1 чел.):
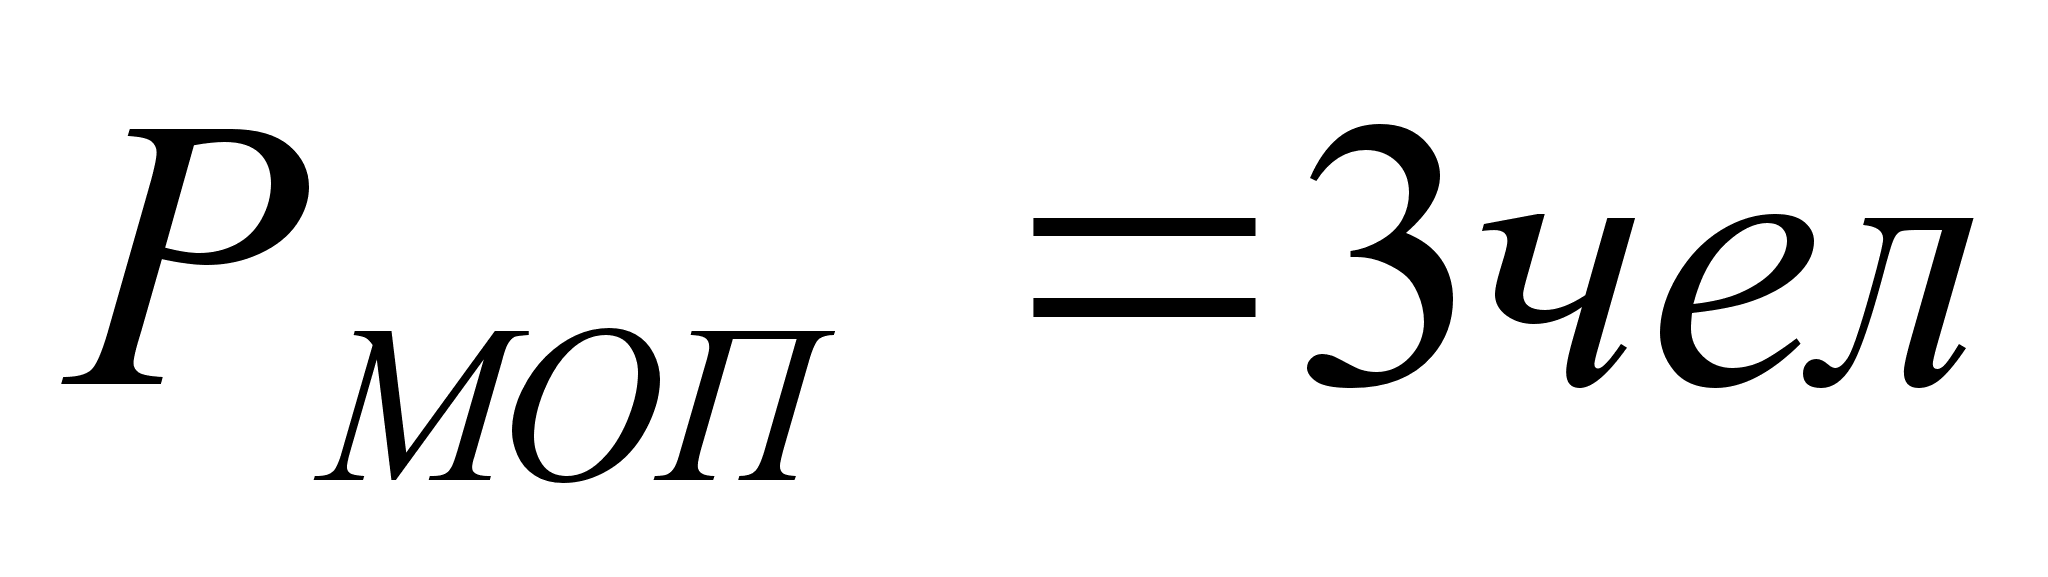 .
-
Тип работающих
Количество работающих в смене
1
2
Производственные 53 53 Вспомогательные 14 12 ИТР 14 Служащие 2 МОП 3
г) Расчет потребных площадей (общей, производственной и вспомогательной по удельным площадям).
Удельная
площадь
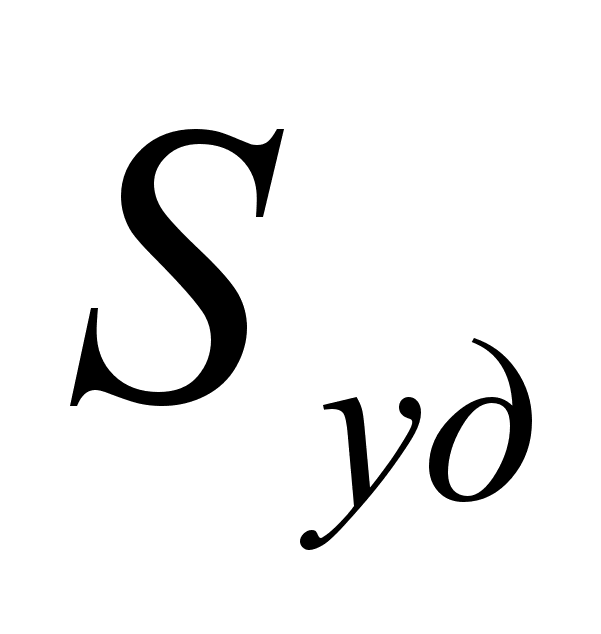 на 1 станок в
цехе:
Производственная
площадь – 40 м2
[10, стр. 98] с коэффициентом
2 для станков
с ЧПУ
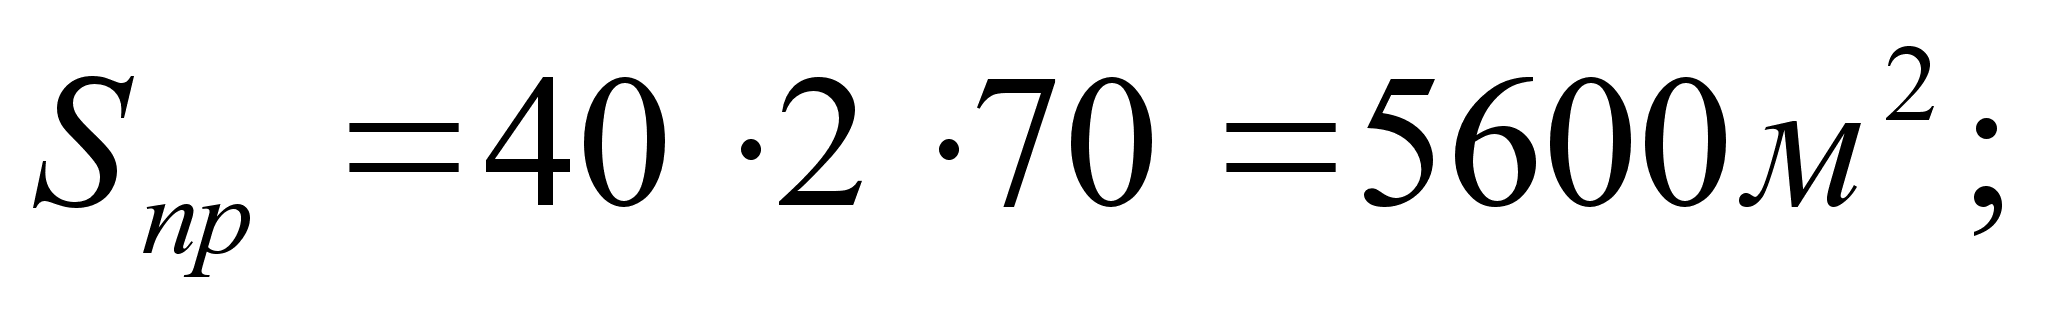
Вспомогательная
площадь - 1520%
от
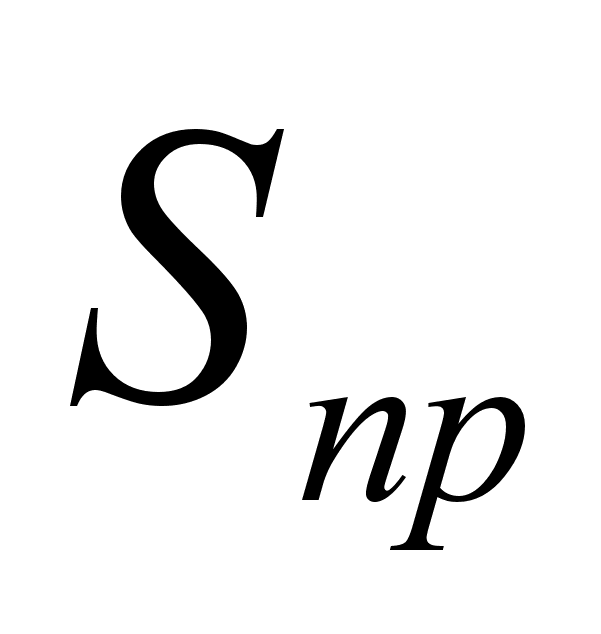
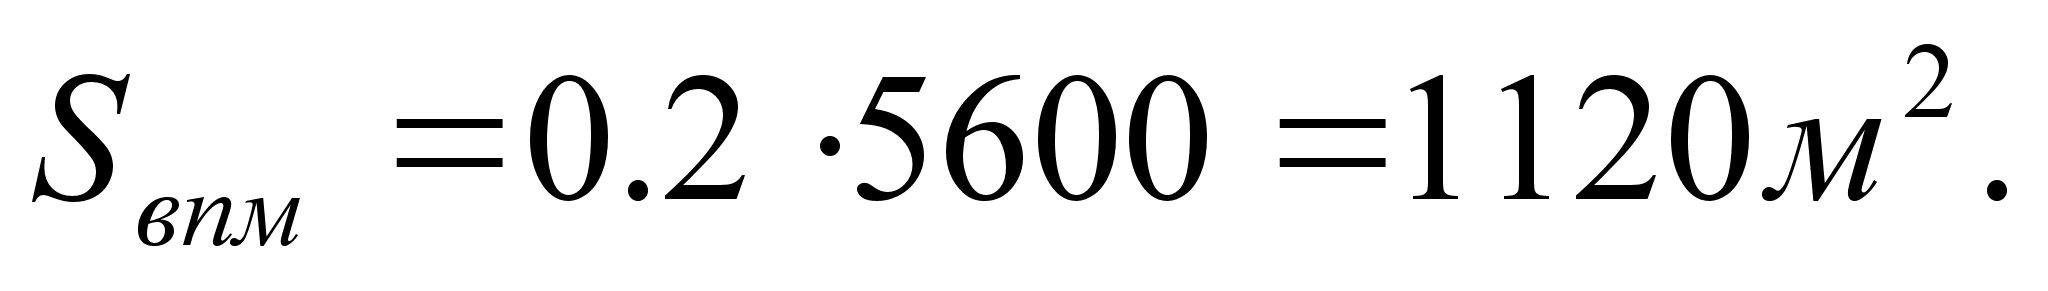
Общая площадь
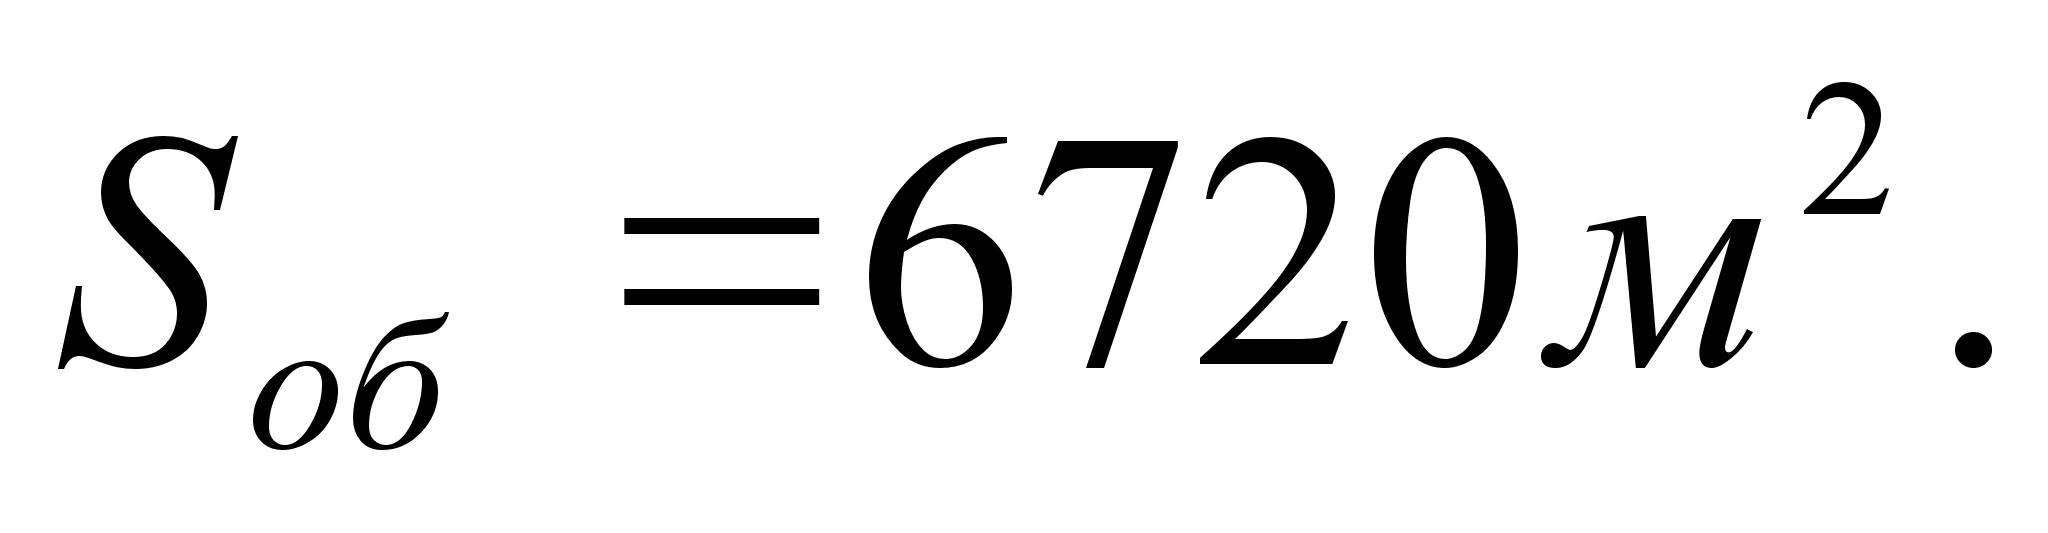
д
)
Выбор средств
цехового транспорта.
В качестве цехового транспорта выбираем электрические тележки. Они просты в управлении и бесшумны; межоперационный транспорт – каретка-оператор.
3. Определение состава и площадей вспомогательных отделений цеха.
а) Выбор унифицированных типовых секций для здания.
Выбираем унифицированную типовую секцию 72144 м2.
б) Механический цех со складским помещением, бытовые и конторские помещения находится в основном здании.
I. Расчет площадей для бытового обслуживания.
Гардеробно-душевые блоки, курительные помещения: 367=200 м2,
Помещения общественного питания: 1.586=130 м2
Медпункт: 0.286=17 м2
II. Административные помещения.
Кабинет начальника цеха: 20 м2.
Кабинеты зам. начальника цеха: 10 м2.
Планово-диспетчерское бюро.
Бюро труда и зарплаты.
Бухгалтерия.
Табельная.
III. Административно-конторские помещения.
Техбюро.
Конструкторское бюро: 6х6 м2 на одного человека.
Цеховые лаборатории.
Кабинет по технике безопасности.
Инструментальная служба цеха:
а) Заготовительное отделение:
Число основных
заточных станков
отделения
примерно 5%
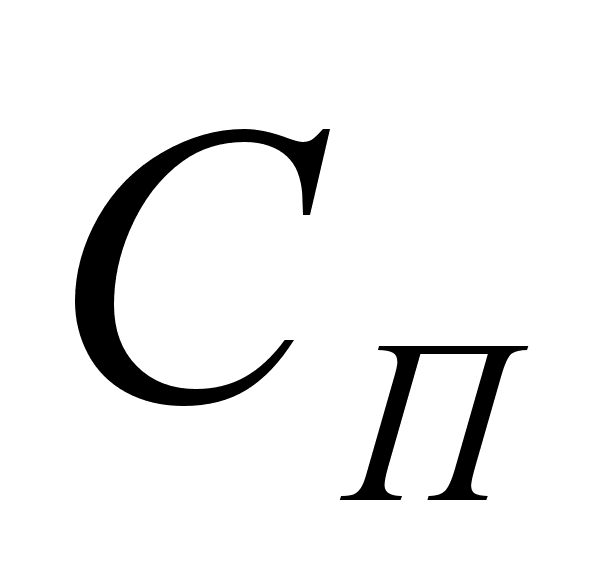
С=4 станка.
Общая площадь
12-14 м2 на
1 станок отделения
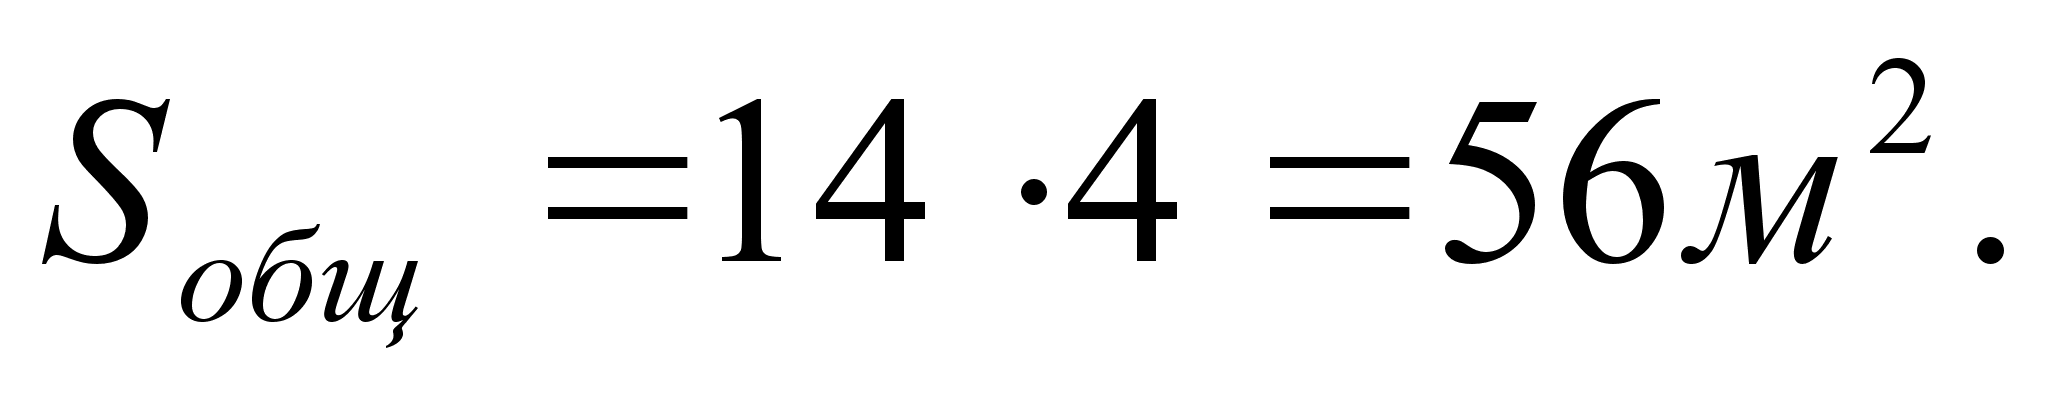
б) В отделение ремонта инструмента предусмотрено 3% станков от станков в цехе С=2 станка.
Общая площадь
24-26 м2 на
1 станок отделения
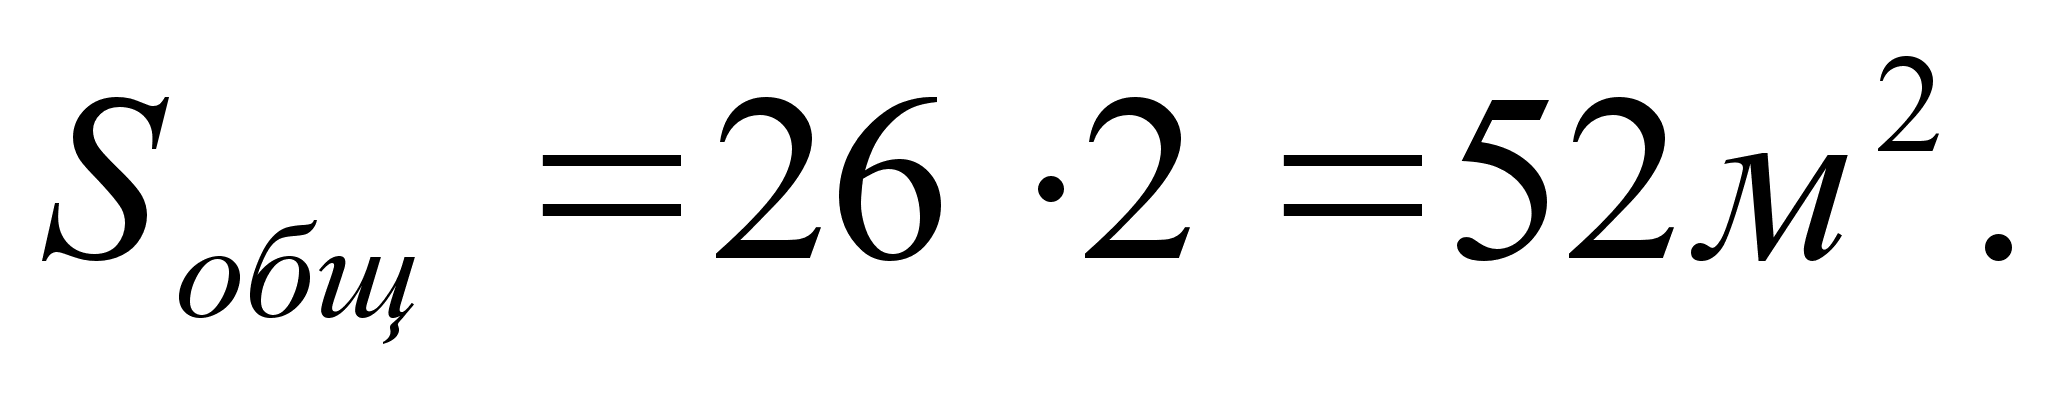
в) Инструментально-раздаточные кладовые. Используем 1 комплексную кладовую для всех инструментов и приспособлений:
Норма площади в кладовой, м2/1 станок:
Режущий и вспомогательный
инструмент 0.10.2 0.270=14 м2.
Измерительный инструмент 0.10.2 0.270=14 м2.
Режущий вспомогательный и измерительный
инструмент 0.20.3 0.370=21 м2.
Приспособления для установки
детали на станке 0.150.2 0.270=14 м2.
Площадь равна: S=63 м2.
Контрольные пункты и отделения.
Число контролеров равно 710% от числа основных станков в цехе: 0.08570=6 чел.
Стандартный контрольный пункт 23=6 м2.
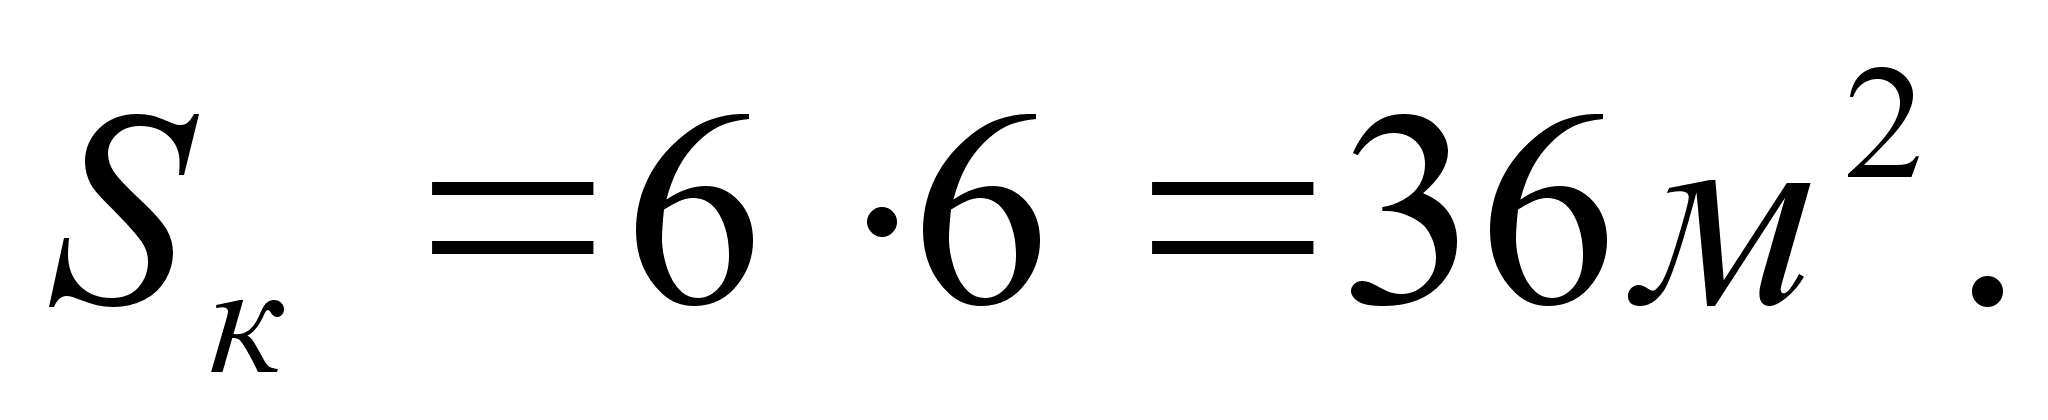
Цеховая ремонтная база.
Средняя площадь на 1 основное оборудование 2228 м2,
количество
станков ЦРБ
-
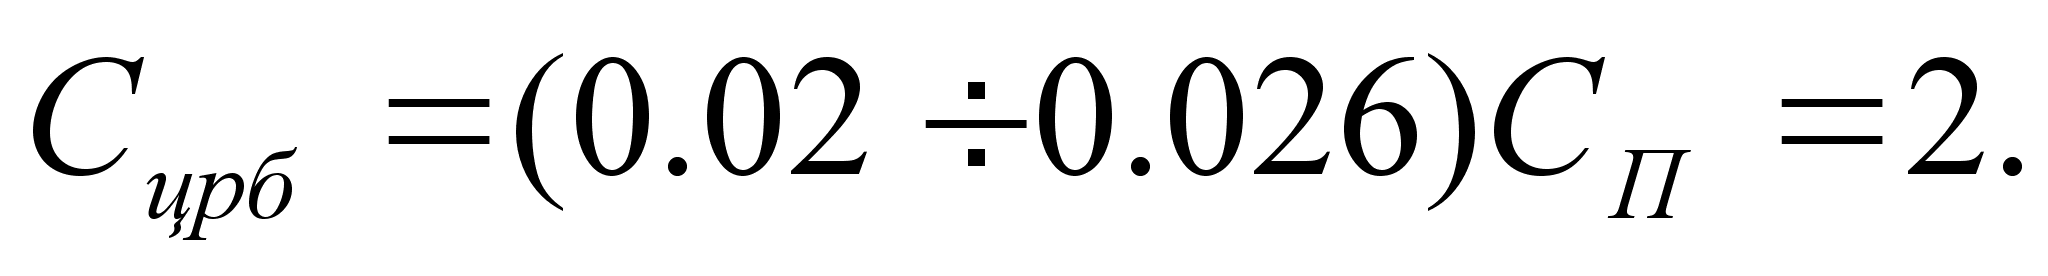
Площадь
цеховой ремонтной
базы
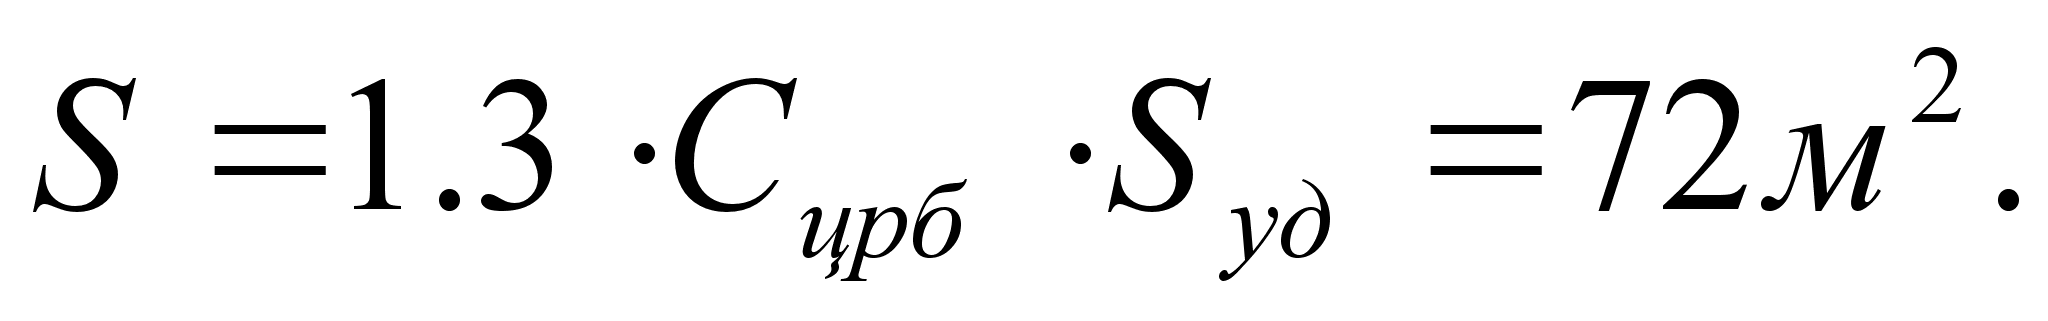
Для снабжения станков СОТС следует предусмотреть эмульсионную станцию и склад масел.
Площадь отделения СОТС примем 50 м2. Площадь склада масел дополнительно 0.170=7 м2 . Располагаются в помещениях с отдельным выходом наружу.
Отделение для сборки и переработки стружки:
Площадь
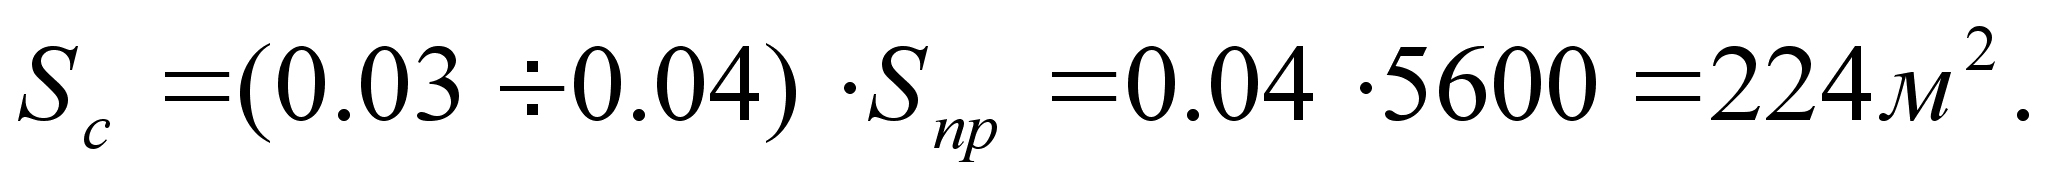
Подсчитаем количество стружки на 1 м2 площади:
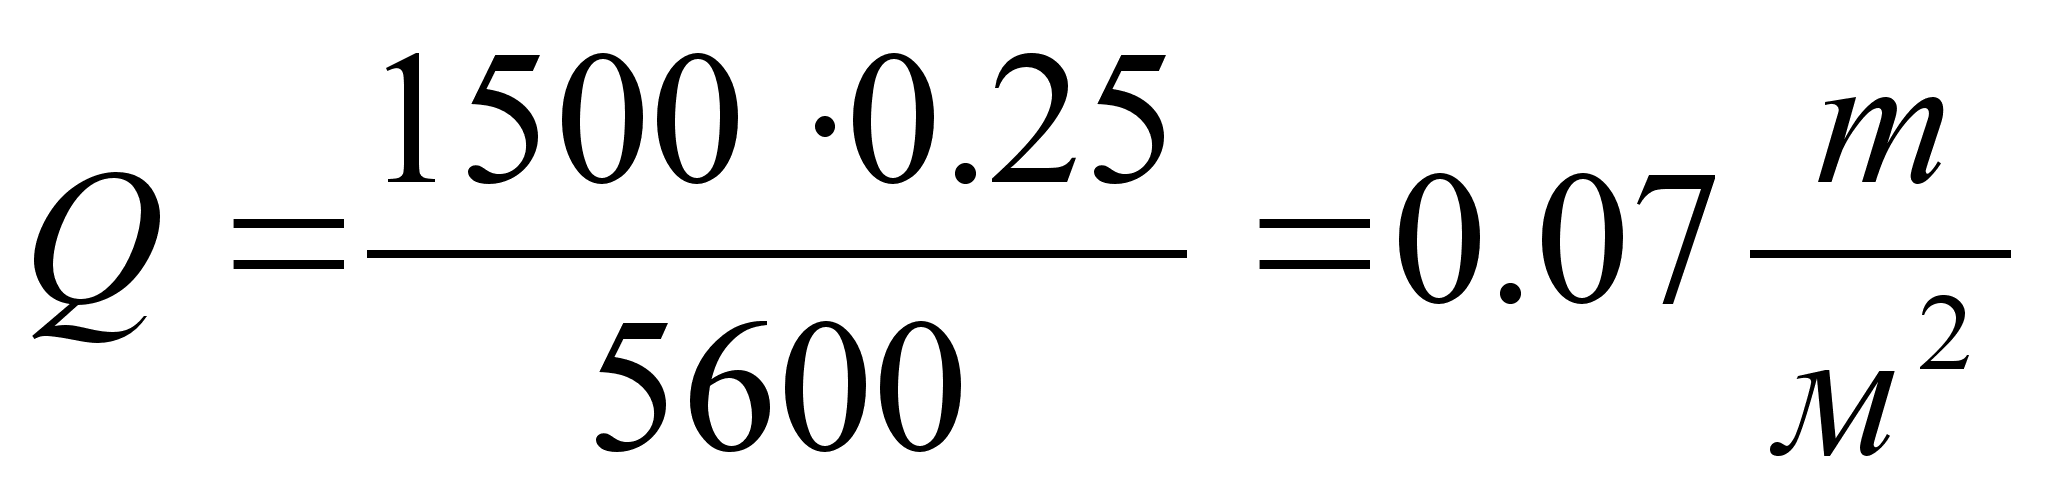 - сбор стружки
в контейнер
около станка.
Площадь вентиляционной камеры:
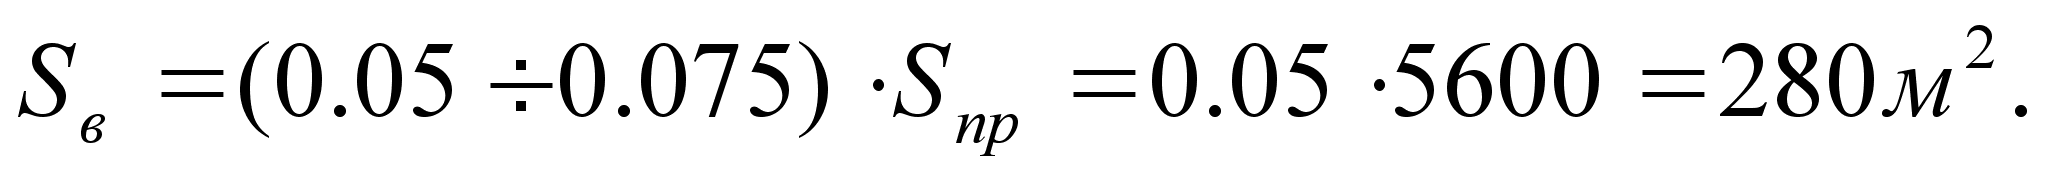
Подсистема электроснабжения, снабжения сжатым воздухом.
Электроснабжение.
Электроподстанция на каждые 5000 м2 производственной площади: S=50 м2.
Снабжение сжатым воздухом.
Площадь, необходимая для размещения компрессорных установок:
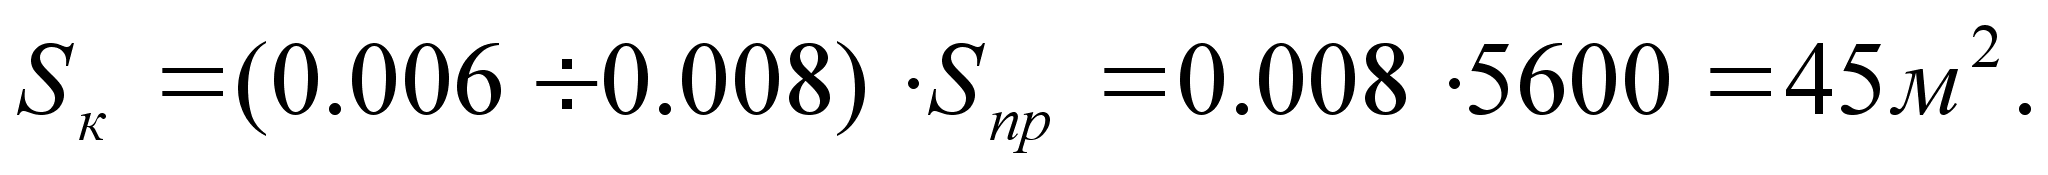
22. Расчет участка механического цеха.
Исходные данные:
Наименование изготавливаемых деталей Корпусные детали
Габариты, мм до 200х250х200
Примерный набор деталей-представителей в каждой группе для обработки на участке (в действующем производстве):
-
токарная Верт.-фрез. сверлильн. расточная Приведенная программа масса, кг Группа1 0.6 - - 1.2 8000 3.2 Группа2 3.2 4.8 0.5 1.9 10000 5.0 Группа3 - 5.7 1.3 2.6 10000 9.0 Группа4 - 3.8 - 1.8 12000 3.0
Анализ действующего производства.
В действующем производстве обработка деталей ведется на универсальных токарных, фрезерных, сверлильных и расточных станках, при этом не используются ни станки с ЧПУ, ни многоцелевые станки, ни какое-либо другое высокопроизводительное автоматизированное оборудование. В связи с этим следует отметить, что в действующем производстве велики затраты времени на установку, обработку и транспортировку деталей, используется большое количество разных станков, участок занимает большие площади, что требует большого количества рабочих и больших материальных затрат.
Определение числа станков по базовому варианту производства.
| токарная | фрезерная | сверлильн | расточная |
Привед. программа |
Тсум | |
| Группа1 | 0.6 | - | - | 1.2 | 8000 | 1.8 |
| Группа2 | 3.2 | 4.8 | 0.5 | 1.9 | 10000 | 10.4 |
| Группа3 | - | 5.7 | 1.3 | 2.6 | 10000 | 9.6 |
| Группа4 | - | 3.8 | - | 1.8 | 12000 | 5.6 |
| по группам | 36800 | 150600 | 18000 | 76200 | ||
|
Ф0 |
4060 | 4060 | 4060 | 4060 | ||
| Ср | 9.1 | 37.1 | 4.4 | 18.8 | ||
| Сп | 10 | 40 | 5 | 20 | ||
| Кз | 0.91 | 0.88 | ||||
| Ки | 0.95 | 0.95 |
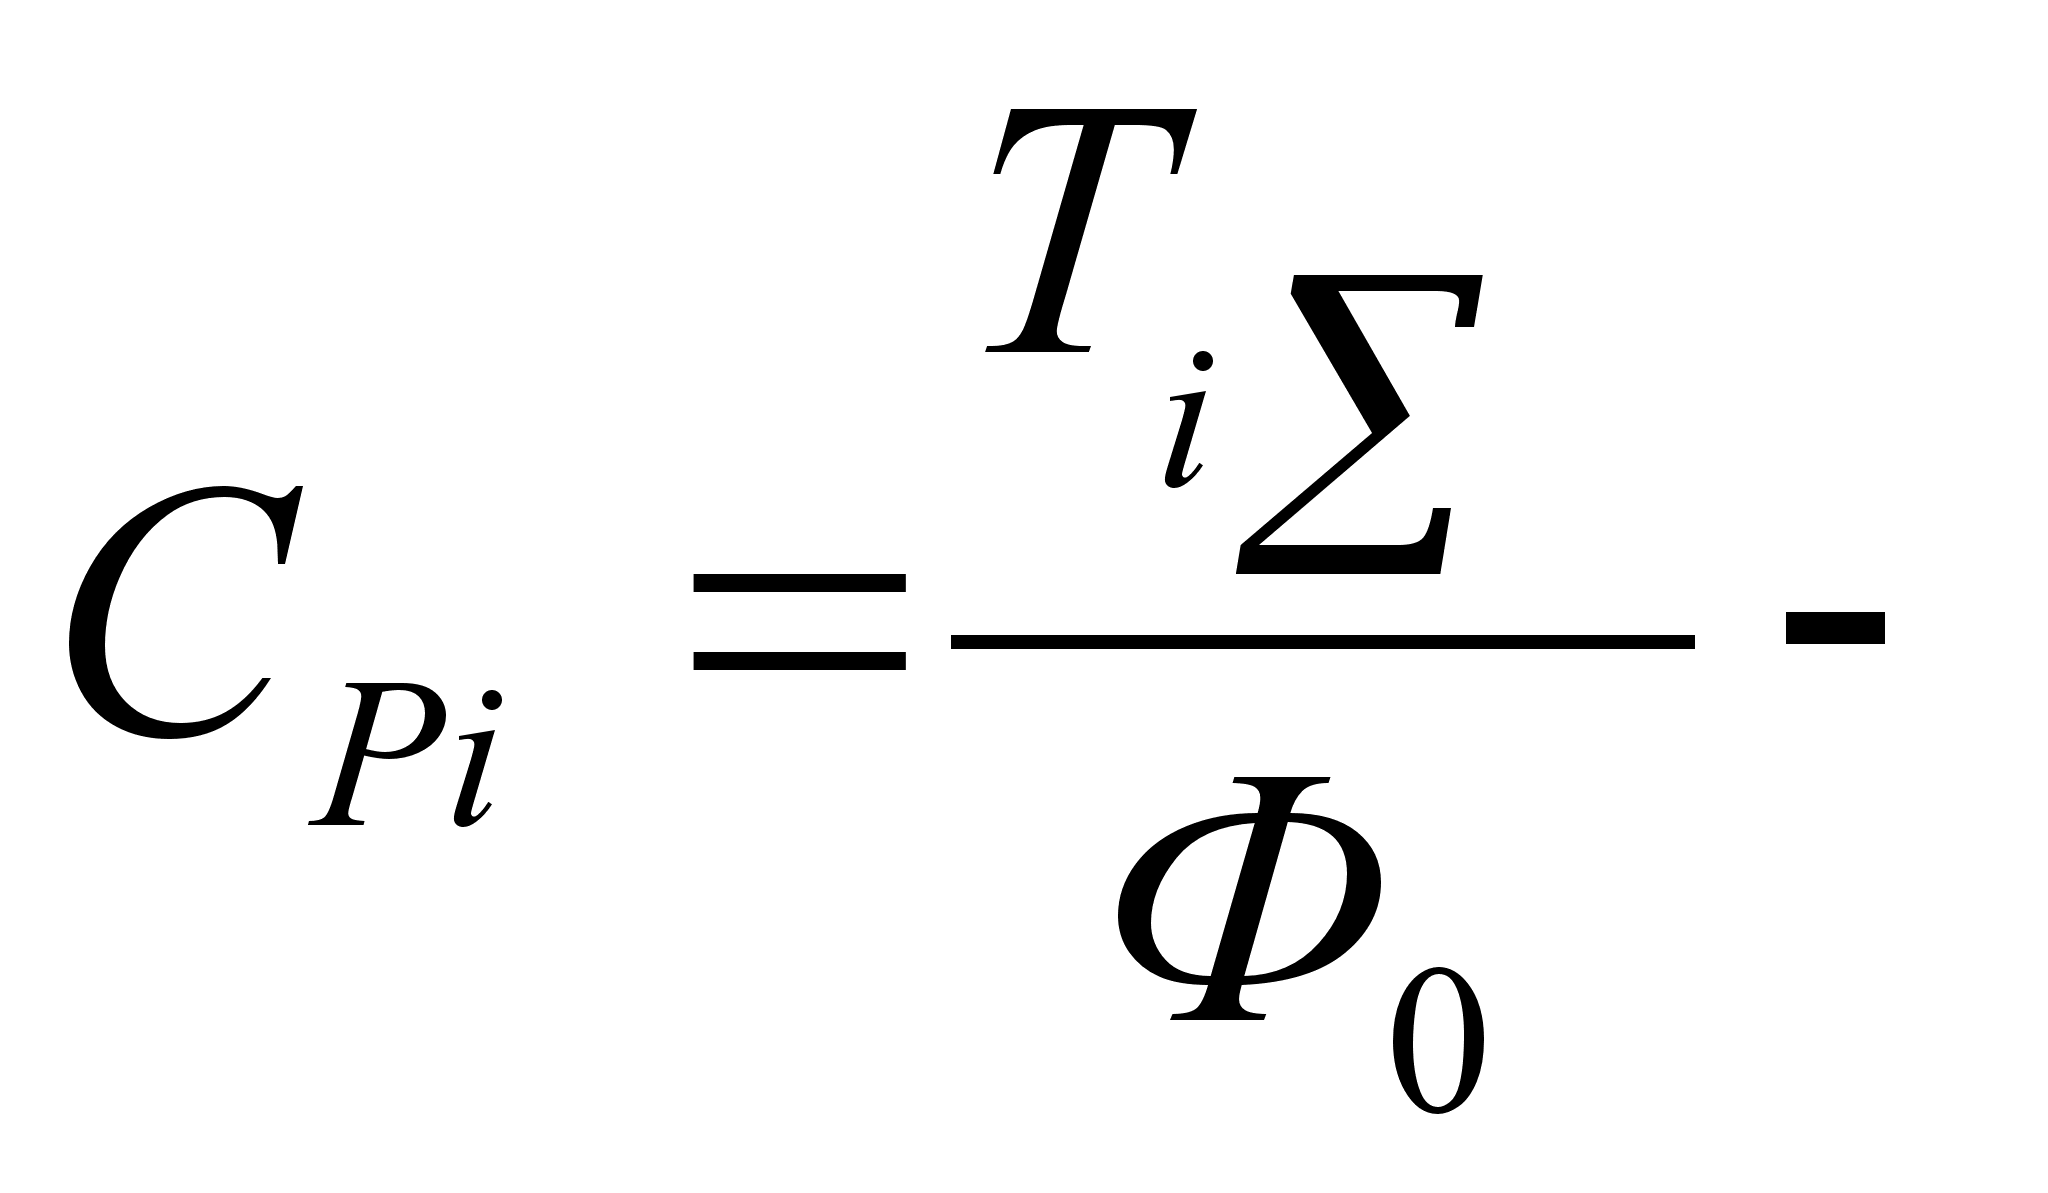 расчетное
число станков.
Допустимый
коэффициент
загрузки для
универсальных
станков
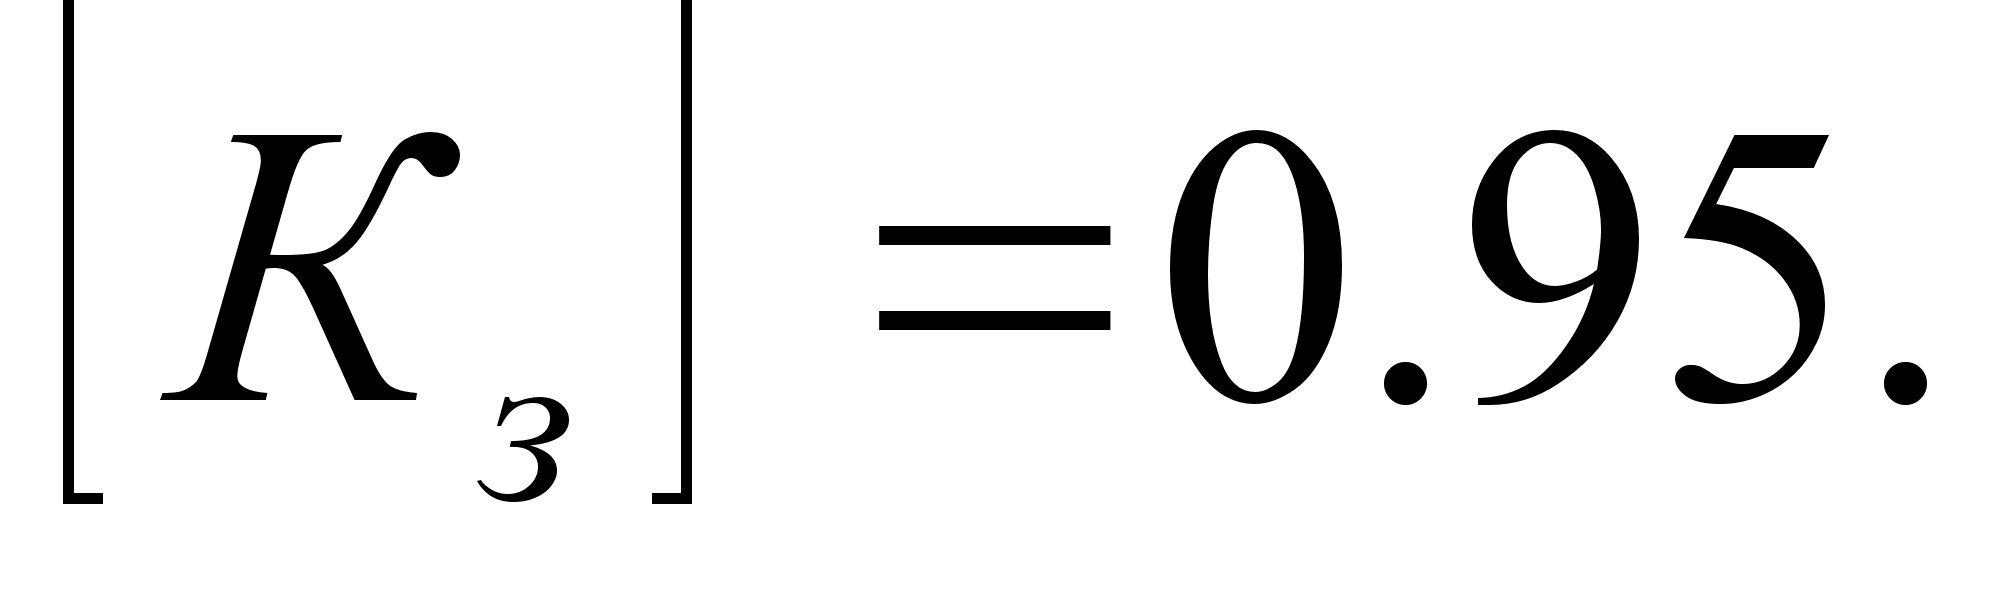
Общее
число станков
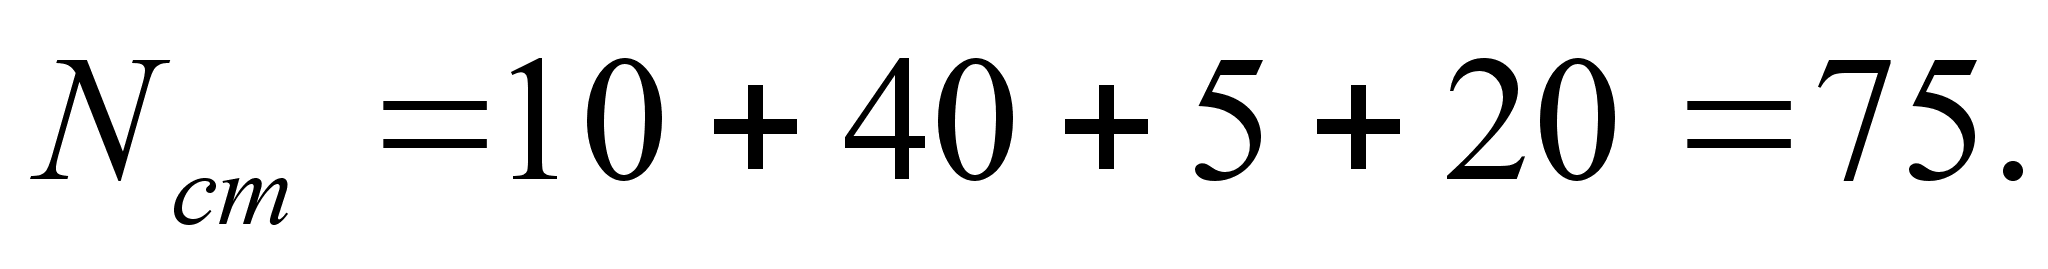
Выбор станков с ЧПУ для данного технологического процесса.
В проектируемом варианте токарную обработку ведем на токарных станках с ЧПУ, а сверлильные, фрезерные и расточные операции выполняем на многоцелевых сверлильно-фрезерно-расточных станках с ЧПУ.
| токарная с ЧПУ | сверлильно-фрезерно-расточная | программа | |
| Группа1 | 0.6/2=0.3 | (0+0+1.2)/4=0.3 | 8000 |
| Группа2 | 3.2/2=1.6 | (4.8+0.5+1.9)/4=1.8 | 10000 |
| Группа3 | (5.7+1.3+2.6)/4=2.4 | 10000 | |
| Группа4 | (3.8+0+1.8)/4=1.4 | 12000 | |
| по группам | 12000 | 61200 | |
|
Ф0 |
3890 | 3890 | |
| Ср | 3.1 | 15.7 | |
| Сп | 4 | 19 | |
| Кз | 0.78 | ||
| Ки | 0.84 |
расчетное
число станков.
Число станков
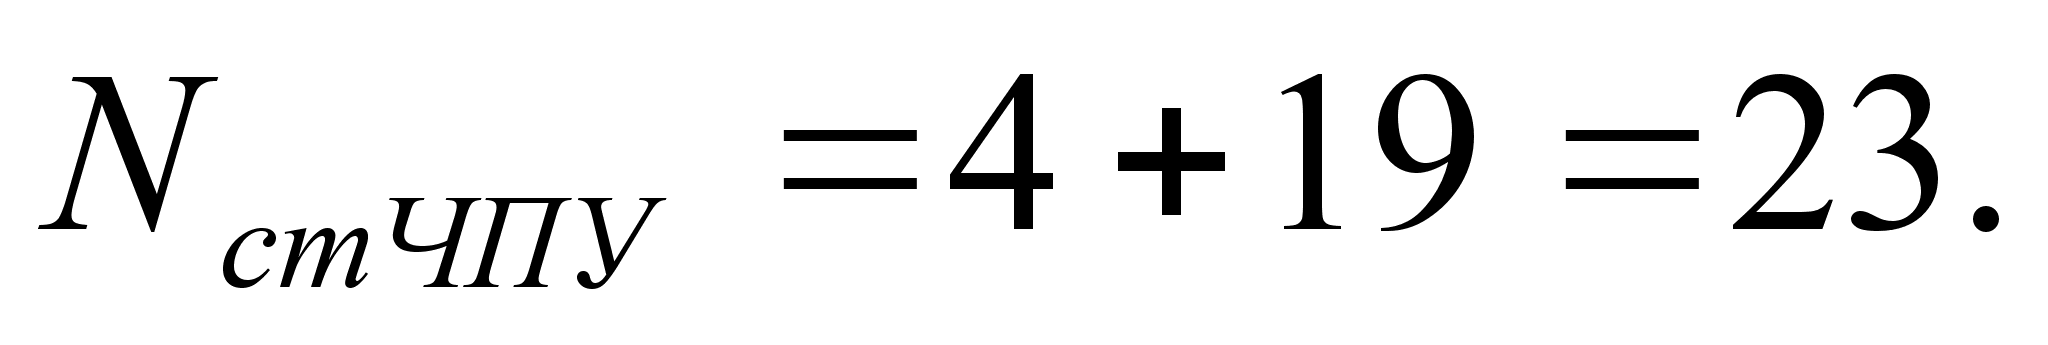
Определение числа рабочих.
Годовой
фонд времени
рабочих
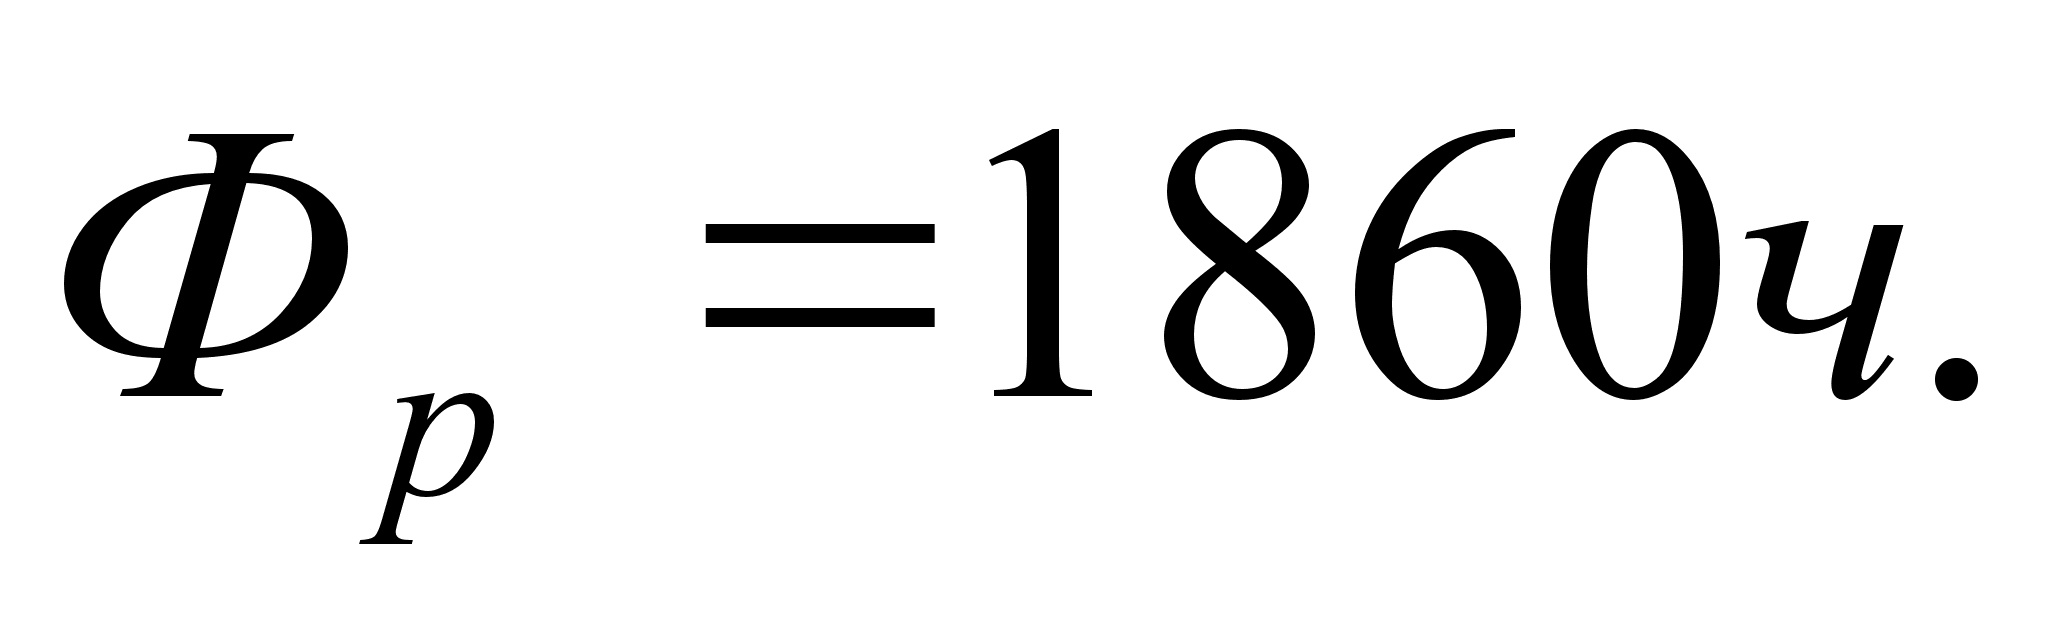
Количество
рабочих-станочников
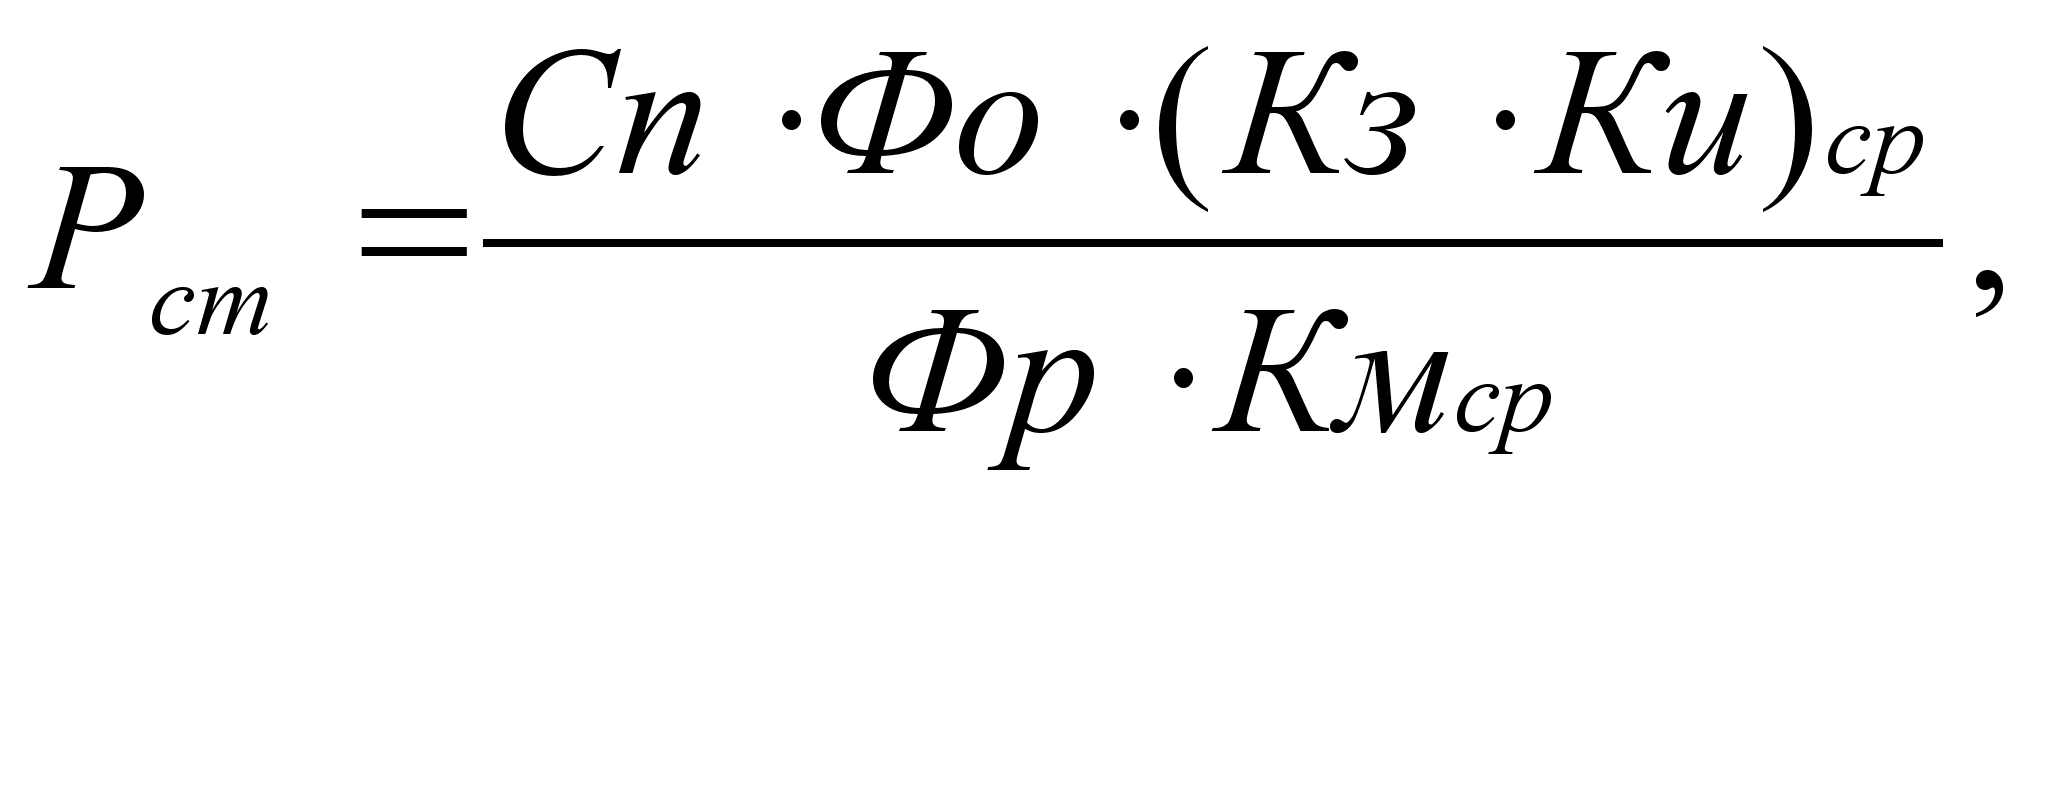
где
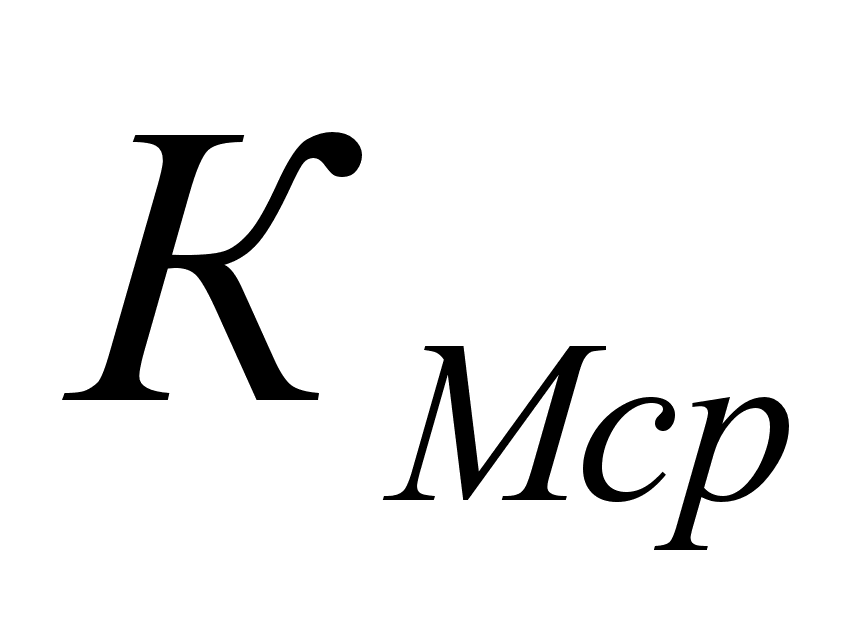 –
коэффициент
многостаночного
обслуживания
(принимаем
1.2);
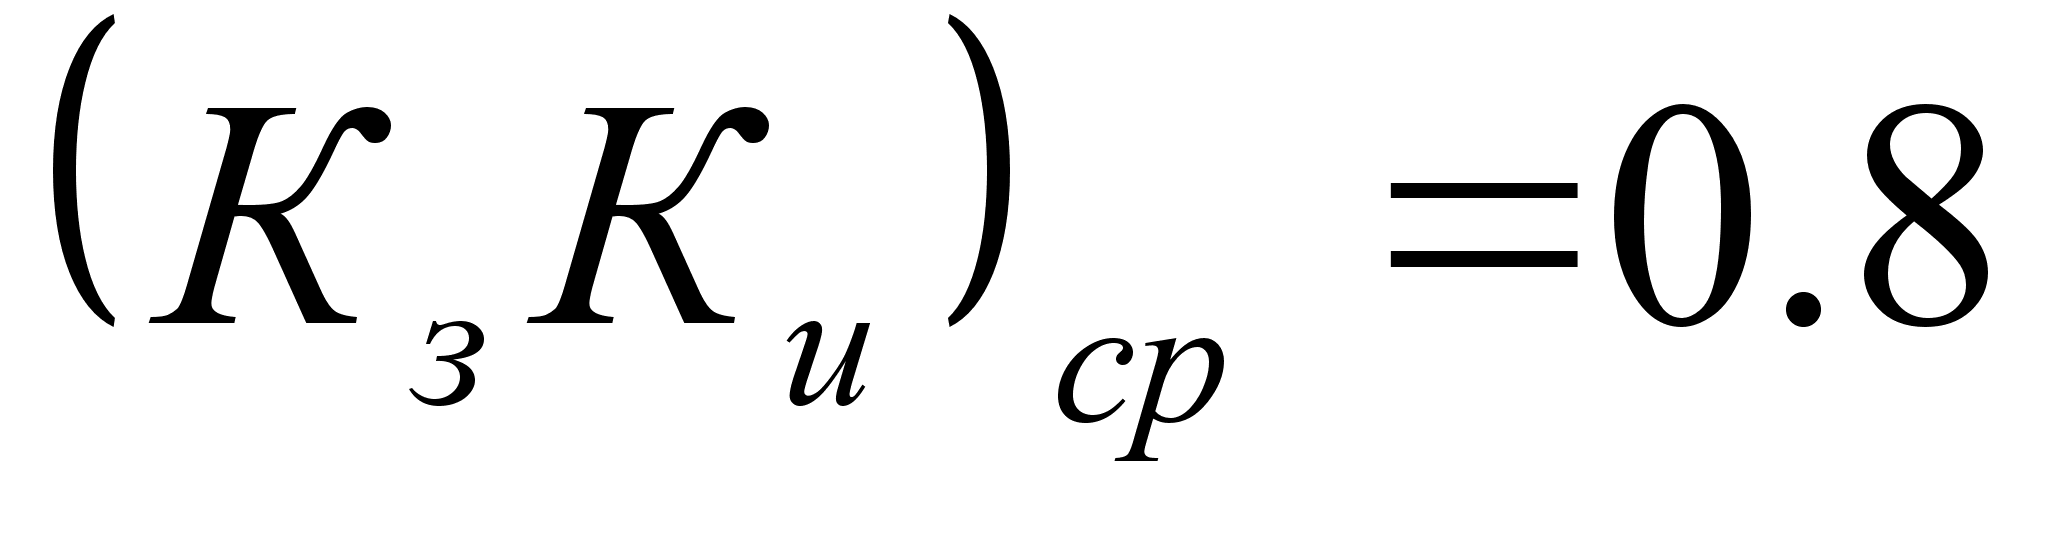 .
Для базового технологического процесса:
| токарная | фрезерная | сверлильн | расточная | |
| Сп | 10 | 40 | 5 | 20 |
| (Рст)расч | 14.6 | 58.2 | 7.3 | 29.1 |
| Рст | 15 | 59 | 8 | 30 |
Количество
рабочих, занятых
в базовом
производственном
процессе
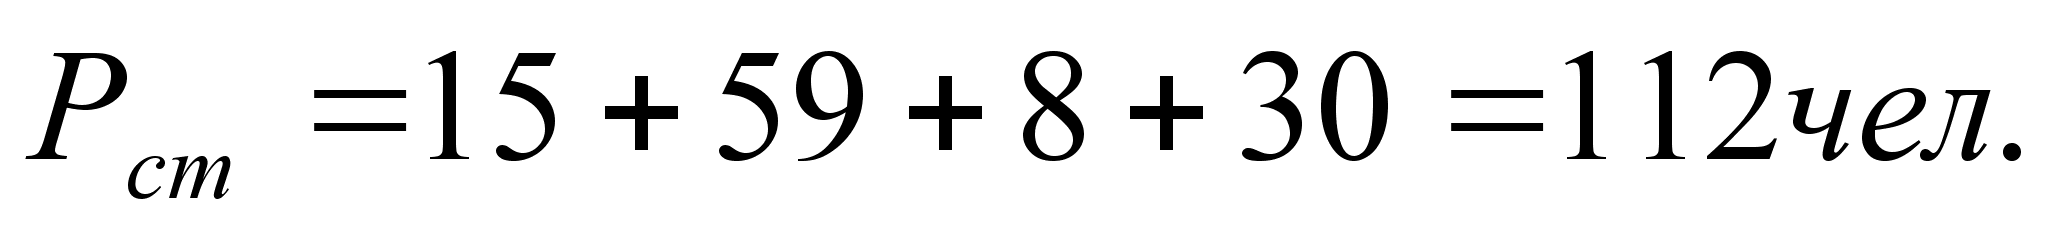
Для проектируемого технологического процесса:
| токарная с ЧПУ | сверлильно-фрезерно-расточная | |
| Сп | 4 | 19 |
| (Рст)расч | 5.6 | 26.5 |
| Рст | 6 | 28 |
Количество
рабочих, занятых
в новом производственном
процессе
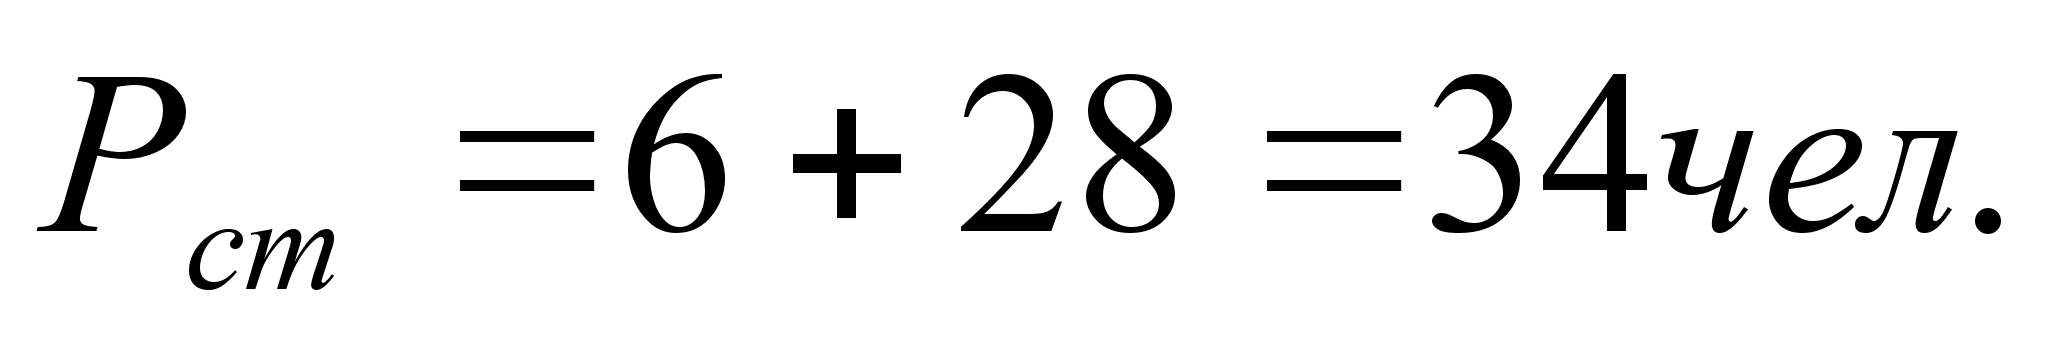
Планирование и определение параметров внутрицехового пространства.
Общая площадь, приходящаяся на единицу производственного оборудования
Sуд = 40мІ. Для станков с ЧПУ коэффициент увеличения площадей 2.
Длина участка L уд= 35 ч 50 м. Принимаем 50 м.
Ширина проезда 4.5 ч 5.5 м
Базовый технологический процесс
Ncт = 75
Ширина пролета L= 18 м
Потребная площадь участка S = Ncт · Sуд = 75 · 40 = 3000 мІ
Количество пролетов N = S / (Lуд ·L) = 3000 / (50· 18) = 3.3.
Проектируемый технологический процесс
Ncт = 23
Ширина пролета L= 18 м
Потребная площадь участка S = Ncт · Sуд = 23 · 40·2 = 1840 мІ
Количество пролетов N = S / (Lуд ·L) = 1840 / (50· 18)=2.0.
Назначаем остальные параметры производственного здания:
Шаг колоны t = 12 м;
Высота пролета Н = 6 м.
а) Выбор типа и параметров транспортно-складской подсистемы.
Для склада металла и заготовок:
Запас
заготовок,
который хранится
на складе:
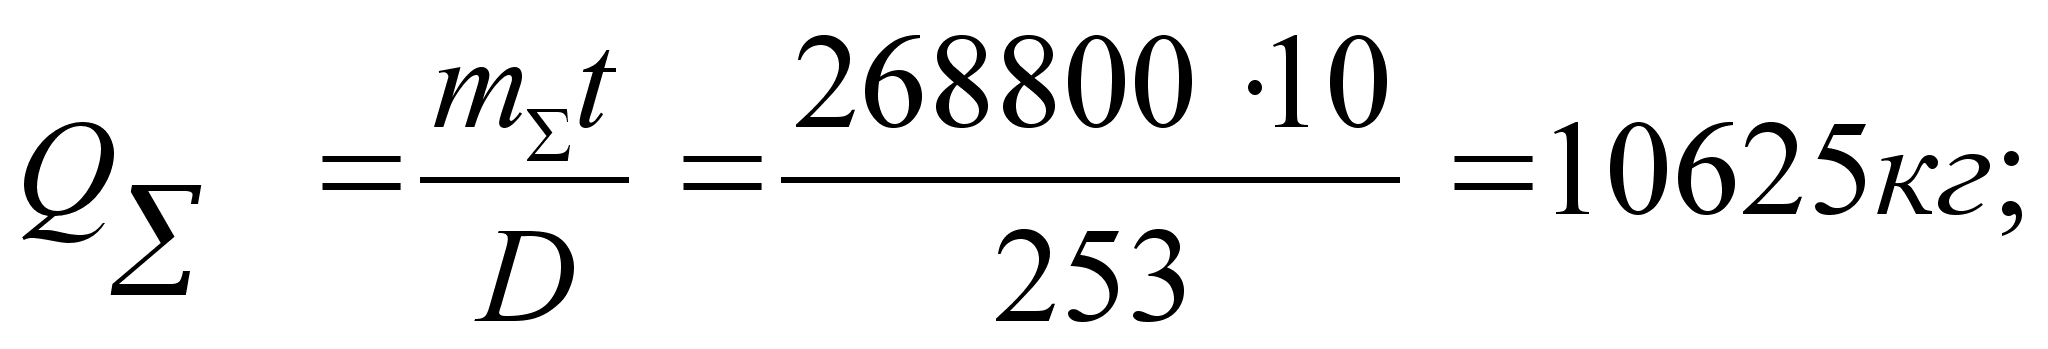 где t=10- средний
запас в сутках.
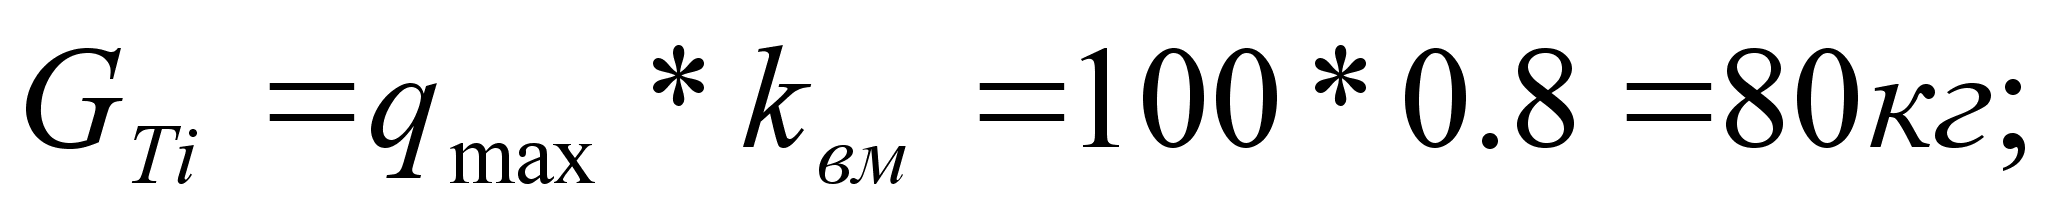
Количество
ячеек
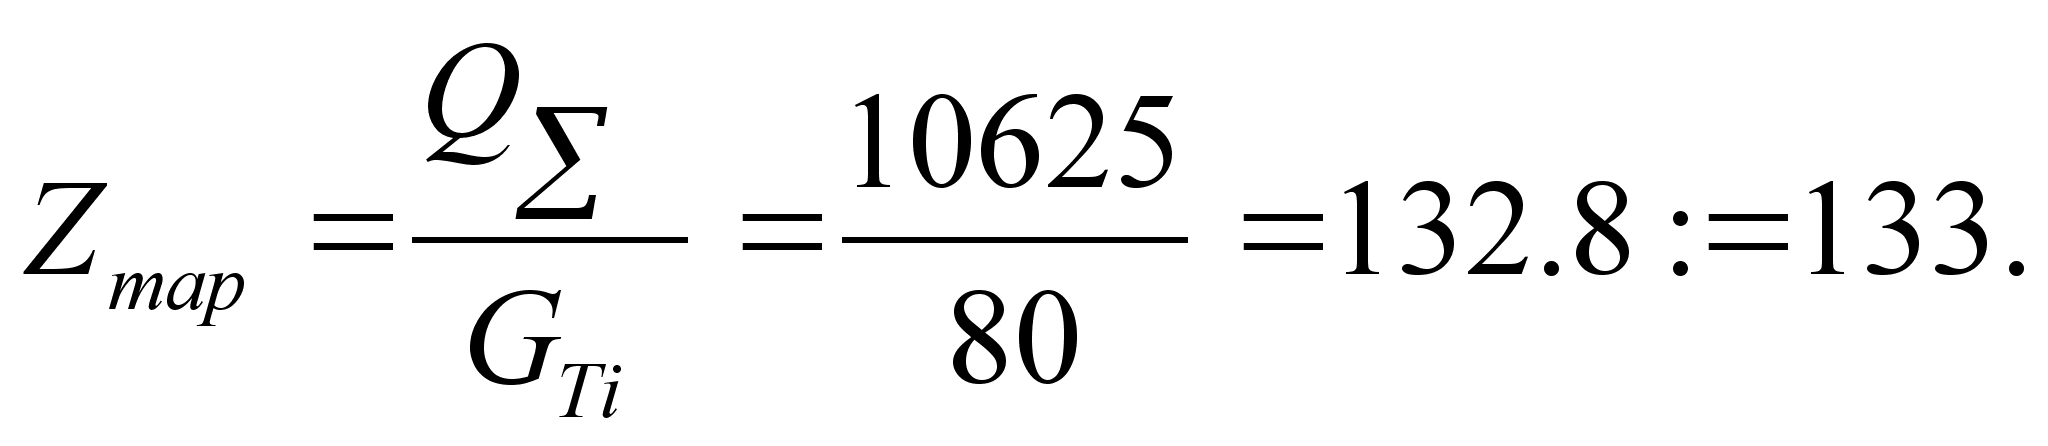
Для межоперационного склада и склада готовых деталей:
Запас
заготовок,
который хранится
на складе:
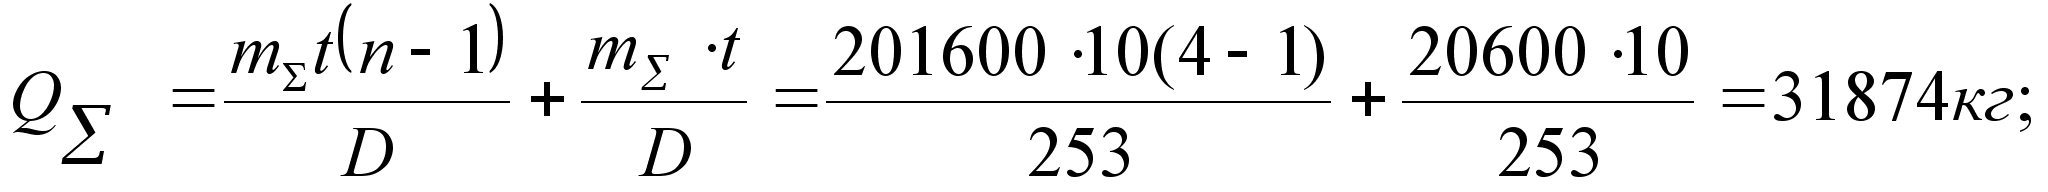 где t=10- средний
запас в сутках.
Количество
ячеек
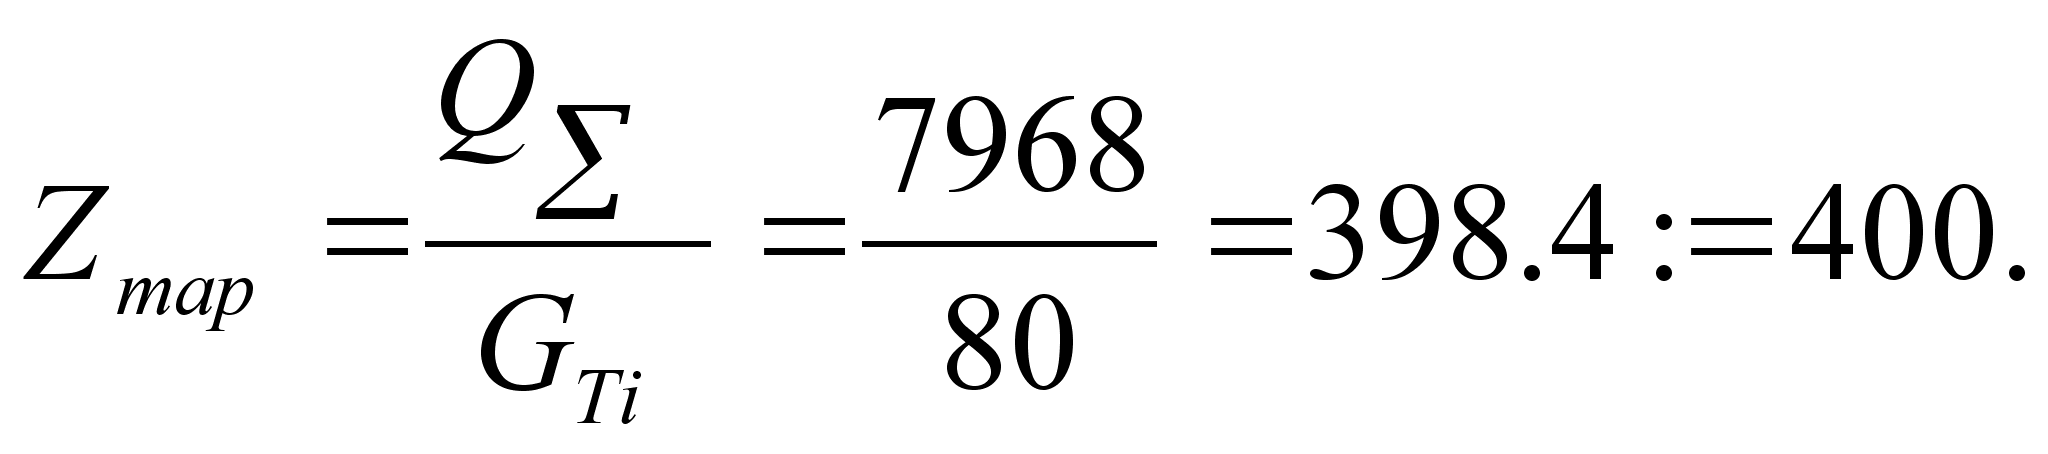
Исходя
из габаритных
размеров деталей
группы (200х250х200)
мы
назначаем
модель автоматизированного
склада СА-0.1 модели
04 с количеством
ячеек 480, высотой
стеллажей 4.29
м, длиной склада
19.25 м, количеством
ячеек по горизонтали
35, количеством
секций – 3. Данный
тип склада
позволяет
складировать
заготовки в
унифицированную
тару размерами
400x300x240 мм.
б) Выбор типа и параметров системы инструментообеспечения.
Секция инструментальной подготовки включает отделение хранения, комплектации и разборки изношенного инструмента, а также отделение сборки и настройки инструмента. Указанные отделения оснащены стеллажами для хранения режущего и вспомогательного инструмента, оптическими или электронными приборами для настройки, а также рабочими верстаками.
Участок инструментальной подготовки для станков с ЧПУ.
Токарные станки с ЧПУ
Количество приборов Н1=0.07Сп = 0.07*4 = 0.28. Принимаем Н1 = 1шт.
Количество тележек Т1=0.04Сп = 0.04*4 = 0.16. Принимаем Т1 = 1шт.
Сверлильно-фрезерно-расточные станки
с магазином инструментом свыше 20, но менее 50.
Количество приборов Н2=0.1Сп = 0.1*19 = 1.9. Принимаем Н2 =2шт.
Количество тележек Т2=0.6Сп = 0.6*19= 11.4. Принимаем Т2 =12шт.
Общее количество используемых приборов Н=Н1+Н2=1+2=3шт;
Общее количество используемых тележек Т=Т1+Т2=1+12=13шт.
Количество настроечных рабочих:
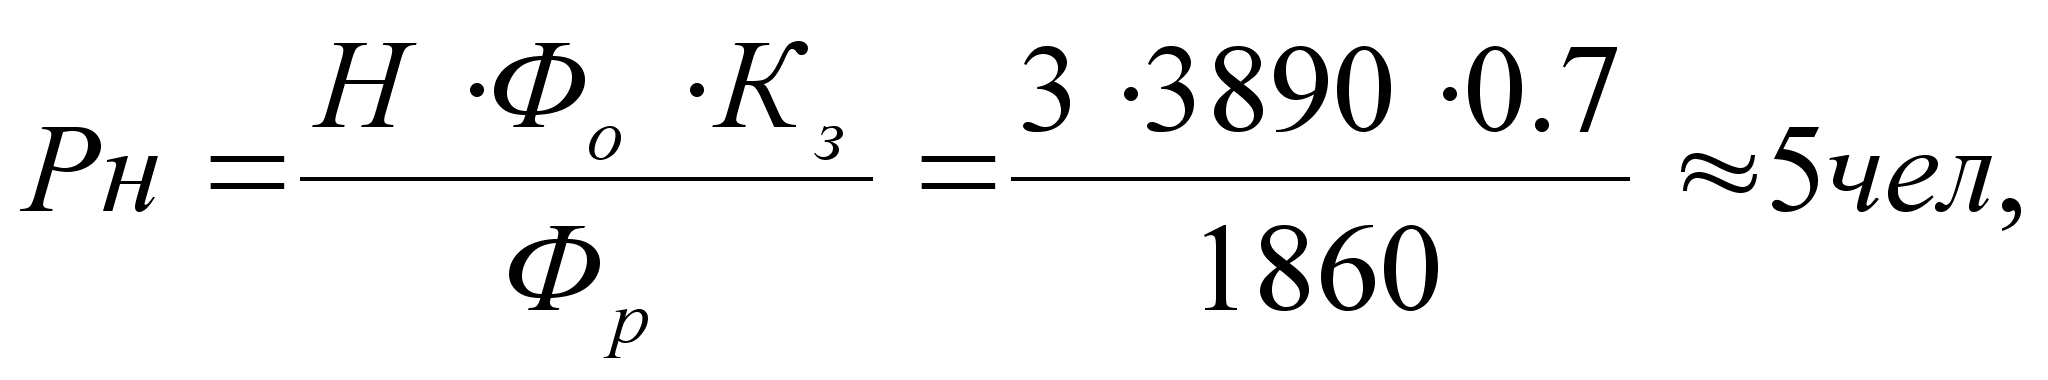
где Кз=0.7 - коэффициент загрузки рабочих.
Количество транспортных рабочих
Рт=0.06Рн=0.3. Принимаем Рт = 1чел.
Целесообразно выделить инструментальный участок в составе корпуса.
Заточное отделение.
Так как число станков менее 200, то размещаем отделение в составе корпуса цеха.
в) Выбор типа и параметров стружкоудаления.
Массу
стружки принимаем
равной 25% от массы
готовой детали.
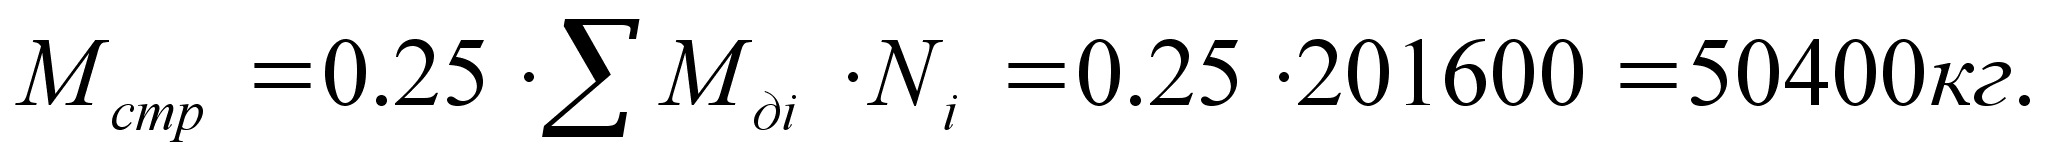
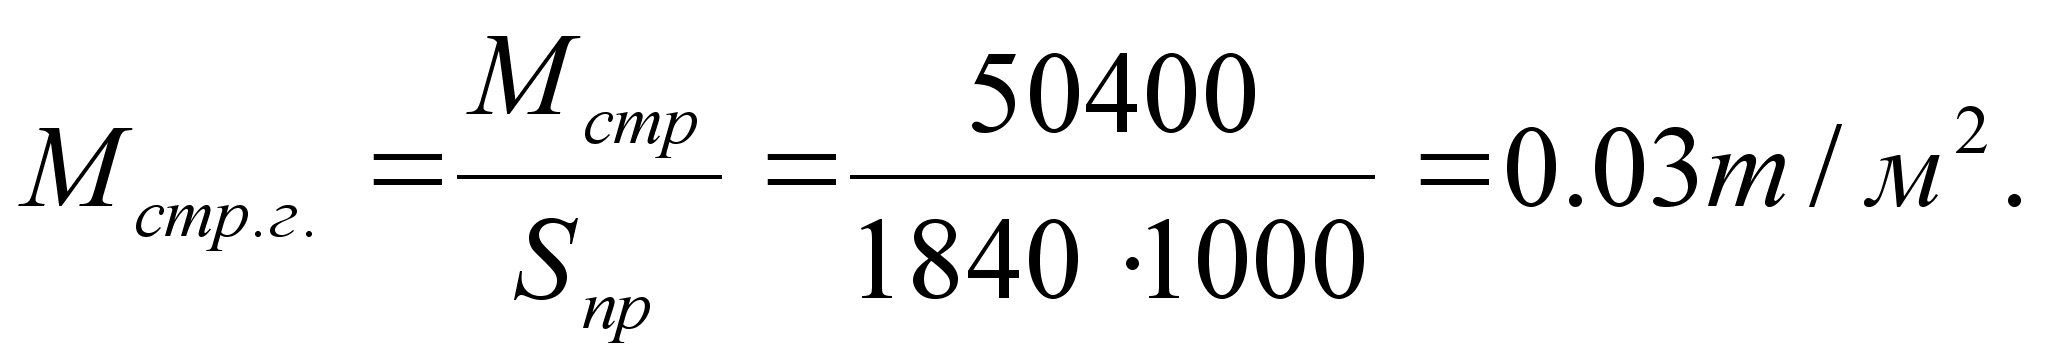
Грузопоток стружки в год на единицу производственной площади
Сбор стружки в контейнер около станка.
Площадь отделения для сбора и переработки стружки
Sц = (0.03 ... 0.04) S пр = 0.04 * 1840 = 74 мІ.
Определение технико-экономических показателей.
В результате расчета получили следующие данные.
количество станков уменьшилось по сравнению с базовым вариантом с 75 до 23,
количество занятых рабочих уменьшилось со 112 до 34 чел,
размер производственной площади сократился с 3000 до 1840 мІ.
МГТУ им. Баумана.
Факультет МТ
Кафедра МТ 3
Расчетно-пояснительная записка
к курсовому проекту на тему:
Студент (Кашканова А.Е.)
Группа МТ 3-111
Руководитель проекта: (Ястребова Н.А.)
Москва 1998 г.
АННОТАЦИЯ.
Данный курсовой проект содержит пояснительную записку, выполненную на листах формата А4 и 3 листа графических работ, выполненных на формате А1.
Технико-экономический анализ выбора заготовок.
Технологический процесс изготовления каждой детали можно разработать в нескольких вариантах, обеспечивающих выполнение заданных технических условий.
Наиболее приемлемый вариант выбирают, сопоставляя технико-экономические показатели, характеризующие сравниваемые варианты. Выбор показателей по степени их полноты и значимости зависит от того, на каком этапе сопоставляются варианты ТП.
На первых этапах проводят предварительную оценку вариантов, которая позволяет по внешним признакам эффективности { снижение материалоемкости, трудоемкости обработки и т.д.} отобрать наиболее приемлемый. Исходя из графика стоимости заготовок при различных методах их изготовления { лист 1} самой дешевой при годовом объеме выпуска 50 000 шт. является заготовка из штамповки. Но если рассматривать дальнейшие критерии выбора заготовок, то следует рассмотреть :
1.Коэффициент использования материала
Ки.м.=тд/тз,
-- где тд,тз- масса детали и заготовки. При технически равнозначных методах выбирают тот, где значение Ки.м. выше.
2. Снижение материалоемкости
М={тз.б.-тз.н.}B, где тз.ь.,тз.н.- соответственно масса заготовки
при новом и базовом /{сравниваемом } варианте;
В-объем выпуска деталей, штук.
Тогда
Ки.м.1=2.2/7.4=0.3
Ки.м.2=2.2/2.8=0.78
М={7.4-2.8}*50 000=230 000 у.е.
Хотя самостоятельного значения для оценки технологических вариантов они не имеют , но все же дают некоторые представления о предпочтительном варианте .
Здесь явно предпочтителен вариант из заготовки , выполняемой из штамповки.
Чтобы получить наиболее полную картину проводят оценку вариантов путем
Сравнения себестоимости механической обработки заготовок , отражающей затраты живого и овеществленного труда и сравнения капитальных вложений.
Расчетные данные для базового варианта.
|
Операции |
To,мин |
Станок |
Приспособления |
|
005 отрезная |
0.3 |
8Б72 N=1.5кВт 1610700 цена 2 800 у.е. |
Тиски |
|
010 токарная с ЧПУ |
9.15 |
16К20Т2 N=11кВт 37001770 цена 7 500 у.е. |
Патрон Центр |
|
015 токарная с ЧПУ |
3 |
16К20Т2 N=11кВт 37001770 цена 7 500 у.е. |
Патрон Центр |
|
020 шлифовальная |
11.23 |
3У10В N=1.1кВт 13601715 цена 5 000 у.е. |
Патрон Центр |
|
025 зубодолбежная |
27.1 |
5122 N=2.1кВт 20001450 цена 5 000 у.е. |
Центр |
|
030 фрезерная |
4.4 |
6Т104 N=2.2кВт 12501205 цена 2 800 у.е. |
Патрон Центр |
|
035 сверлильная |
1.54 |
2М55 N=5.5кВт 26651020 цена 3 000 у.е. |
Патрон |
|
040 вертикально-сверлильная |
0.65 |
2М112 N=0.6кВт 770370 цена 2 100 у.е. |
Призмы |
Заготовка-пруток 85153 мм
Расчетные данные для нового варианта
|
Операции |
То ,мин. |
Станок |
Приспособления |
|
005 фрезерно-центровальная |
0.175 |
6Р81 N=3кВт 15251875 цена 4 000 у.е. |
Тиски |
|
010 токарная |
0.618 |
1719 N=40кВт 37981390 цена 10 000 у.е. |
Патрон Центра |
|
015 вертикально-фрезерная |
4.4 |
6Т104 N=2.2кВт 12501205 цена 2 800 у.е. |
Тиски |
|
020 сверлильно-фрезерно-расточная |
0,647 |
2М112 N=5,5кВт 26651020 цена 2100 у.е. |
Tиски |
|
025 токарная-многорезцовая |
0,81 |
16К20 N=11кВт 25001190 цена 3130 у.е. |
Патрон Центра |
|
030зубодолбежная |
27,1 |
5122 N=2,1кВт 20001450 цена 5000 у.е. |
Центра Патрон |
|
035Круглошлифовальная |
11,23 |
3У10В N=1,1кВт 13601715 цена 5000 у.е. |
Центра |
В=50 000 шт. , заготовка-штамповка.
ОПРЕДЕЛЕНИЕ КАПИТАЛЬНЫХ ВЛОЖЕНИЙ.
Капитальные вложения по варианту технологического процесса включают в себя следующие затраты:
К=Кбо+Кпл+Ксб+Кпр+Ктп , где
Кбо-балансовая стоимость оборудования;
Кпл-стоимость здания , занимаемого оборудованием;
Ксб-стоимость служебно-бытовых объектов;
Кпр-стоимость приспособлений{ если она превышает 50 руб.};
Ктп-затраты на техническую подготовку производства, проектирование технологических процессов,на подготовку программ для станков с ЧПУ.
БАЛАНСОВАЯ СТОИМОСТЬ ОБОРУДОВАНИЯ
Рассчитывается по формуле
Кбо = Цобid*Соid*Кзоid
Где -коэффициент, учитывающий затраты по доставке и монтажу оборудования
(=1,1-для металлорежущих станков)[1] стр.6
m-количество операций ТП;
n-количество типоразмеров оборудования, занятого выполнением i-ой операции изготовления детали ;
Цобid-оптовая цена единицы оборудования d-го типоразмера, занятого выполнением i-той операции, у.е.;
Соid-принятое количество технологического оборудования d-го типоразмера , занятого выполнением i-ой операции ;
Кзоid-коэффициент занятости технологического оборудования d-го типоразмера выполнением i-й операции изготовления данной детали.
Оптовые цены на оборудование определяются по прейскуранту цен.
Принятое количество технологического оборудования определяется по формуле:
Cоid=(B*Tшi)/(Кв.н.*Fq*Кз*60), где
Тш-норма штучного времени на выполнение i-й операции, мин/шт.;
Кв.н.-коэффициент , учитывающий выполнение норм времени (по данным Министерства
Станкостроительной промышленности Кв.н.=1.18);
F-действительный годовой фонд времени работы единицы оборудования , при 2-х сменной (4015 ч.);
Кз – коэффициент загрузки оборудования для производства 0,75-0,8 [1] стр.7.
Принятое количество оборудования для нового варианта ТП по операциям:
Со=(50000(0,025+0,15+0,33)*1,09)/(1,18*4015*0,8*60) = 0,114 =1;
Со=(50000(0,618+0,19)*1,09)/(1,18*4015*0,8*60)=0,023 = 1;
Со=(50000(4,4+0,19)*1,09)/(1,18*4015*0,8*60)=1,035 = 2;
Со=(50000(0,02+0,325+0,152+0,15+0,19)*1,09)/(1,18*4015*0,8*60)=0,226 = 1;
Со=(50000(0,64+0,17+0,19)*1,09)/(1,18*4015*0,8*60)=0,226 = 1;
Со=(50000(27,1+0,19)*1,09)/(1,18*4015*0,8*60)=5,64 = 6;
Со=(50000(2,72+6,69+1,82+0,19)*1,09)/(1,18*4015*0,8*60)=2,582 = 3.
Коэффициент занятости технологического оборудования d-го типоразмера выполнением
i-ой операции ТП:
Кз.о.=(В*tшi.)/(Кв.н..*Fд.*Кз.*60) ;
БАЗОВЫЙ ВАРИАНТ
Кз.о.005=(50000(0,3+0,33)*1,09)/(1,18*4015*0,8*60)=0,143;
Кз.о.010=(50000(0,9+0,05+8,2+0,5+0,19)*0,19)/(1,18*4015*0,8*60)=
=2,219;
Кз.о.015=(50000(1,4+0,4+0,7+0,5+0,19)*1,09)/(1,18*4015*0,8*60)=
=0,719
Кз.о.020=(50000(2,72+6,69+1,82+0,19)*1,09)/(1,18*4015*0,8*60)=
=2,582
Кз.о.025=(50000(2,71+0,19)*1,09)/(1,18*4015*0,8*60)=5,64
Кз.о.030=(50000(4,4+0,19)*1,09)/(1,18*4015*0,8*60)=1,035
Кз.о.035=(50000(1,54+0,19)*1,09)/(1,18*4015*0,8*60)=0,39
Кз.о.040=(50000(0,02+0,325+0,152+0,15+0,19)*1,09)/
/(1,18*4015*0,8*60)=0,226
ПРОЕКТНЫЙ ВАРИАНТ:
Кз.о.005=(50000(0,025+0,15+0,33)*1,09)/(1,18*4015*0,8*60)=
=0,114
Кз.о.010=(50000(0,618+0,19)*1,09)/(1,18*4015*0,8*60)=
=0,023
Кз.о.015=(50000(4,4+0,19)*1,09)/(1,18*4015*0,8*60)=
=1,035
Кз.о.020=(50000(0,02+0,325+0,152+0,15+0,19)*1,09)/
/(1,18*4015*0,8*60)=0,226
Кз.о.025=(50000(0,64+0,17+0,19)*1,09)/(1,18*4015*0,8*60)=
=0,189
Кз.о.030=(50000(27,1+0,19)*1,09)/(1,18*4015*0,8*60)=
=5,64
Кз.о.035=(50000(2,72+6,69+1,82+0,19)*1,09)/
/(1,18*4015*0,8*60)=2,582
Тогда
Кб.о.=1,1(0,143*2800*1+2,219*7500*3+0,719*7500*1+2,582*5000*3+
+5,64*5000*6+1,035*2800*2+0,39*3000*1+0,226*2100*1)=
=327899,55у.е.
Кб.о.=1,1(0,114*4000*1+0,023*10000*1+1,035*2800*2+0,226*2100*1+0,189*3130*1+5,64*5000*6+2,582*5000*3)=2371530,36у.е.
Стоимость здания ,занимаемого оборудованием ,расчитываеться по формуле
Кпл=Цпл.*Sid*id*Kз.п.id, где
Цпл.—стоимость 1м2 общей площади здания ,у.е.;
Sid—габариты оборудования d-го типоразмера ,занятого выполнением i-ой операции (длинаширина),м2;
id-коэффициент ,учитывающий дополнительную площадь ,приходящуюся на оборудование d-го типоразмера [1],стр.1,занятого выполнением i-ой операции ;
Кз.пid-коэффициент занятости площади для изготовления данной детали (по величине равен Кз.о.id)
Тогда
Кпл.=125(1,13*5*0,143+6,549*4*2,219+6,549*4*0,719+2,33*5*2,58+
+2,9*4,5*5,64+1,51*5*1,035+2,72*4,5*0,39+0,3*5*0,226)=
=24255,075 у.е.
Кпл.=125(2,85*4,5*0,114+5,28*4*0,023+1,51*5*1,035+2,72*4,5*0,226+2,98*4,5*0,189+ 2,9*4,5*5,64+2,33*5*5,582)=18258,662 у.е.
СТОИМОСТЬ СЛУЖЕБНО -БЫТОВЫХ ОБЪЕКТОВ
Учитывается при определении эффективности автоматической линии ,автоматического и специального оборудования и в других случаях ,где имеется существенная экономия рабочий силы .Площадь служебно – бытовых объектов ,приходящегося на одного рабочего ,равна 7 м2.Стоимость служебно-бытовых объектов в расчете на 1 м2составляет 200 у.е.[1] стр.9.
Кс.б.=7*200 (0,143+2,219+0,719+2,582+6,155+1,035+0,39+0,226) =
=18860 у.е.
Кс.б.=7*200(0,114+0,023+1,035+0,226+0,189+6,155+2,582)=
=14505у.е.
Капитальные вложения по вариантам
К1= 327899,55+24255,75+18860=371015,3 у.е.;
К1=237153,36+182580,662+14505=434239,022у.е.
Расчет себестоимости механической обработки.
Себестоимость обработки деталей включает следующие статьи затрат:
С=Мо+Зо+Зв+Ао+Аот+И+Л+Ро+П, где
Мо-основные материалы;
Зо и Зв_-заработная плата основных и вспомогательных рабочих;
Ао-амортизация оборудования;
Ато-амортизация технологической оснастки и затраты на ее ремонт;
И-затраты связанные с эксплуатацией инструмента;
Л-силовая и технологическая электроэнергия;
Ро-текущий ремонт и межремонтное обслуживание оборудования;
Р-техническое обслуживание и ремонт устройств с ЧПУ;
П-амортизация и содержание площади.
Расчеты себестоимости обработки деталей при экономическом обосновании проводятся только по тем статьям затрат, которые изменяются в сравниваемых вариантах.
Годовые затраты, входящие в состав себестоимости, определяются следующим образом.
Затраты на основные материалы рассчитываются по формуле
Мо=(тзцз*Кт.з.-тоцо)В, где
тз-масса заготовки, кг;
цз-цена 1кг заготовки, у.е.;
кт.з.-коэффициент, учитывающий транспортно-заготовительные расходы, кт.з.=1,05-1,08 для материалов из черных металлов;
то-количество реализуемой стружки в кг, определенное по формуле то=тз-тд, где тд-масса детали ,кг;
Цо-цена 1 кг стружки
Тогда то1=7,4-2,2=5,2кг; то2=2,8-2,2=0,6кг;
Тогда Мо1=(7,4*0,175*1,05-5,2*0,018)*50000=63270у.е.
Мо2=(2,8*0,175*1,05-0,6*0,018)*50000=25185у.е.
ЗАРОБАТНАЯ ПЛАТА ОСНОВЫХ РАБОЧИХ